タイミングベルトは、摩擦ではなく歯によってトルクを伝達します。この設計上の選択によって、負荷の変動に関わらず2:1の比率が維持される理由、幅20mmのベルトでプリントヘッドをシフト全体にわたって±0.1mm以内の精度で位置決めできる理由、そして「もっと締めれば直る」という方法では同期駆動が修理できない理由など、ほとんどのことが説明できます。ベルトは滑ることはありません。駆動プーリーが動かないのに従動プーリーが動く場合は、既に何かが破損しているか、摩耗している可能性があります。
私たちは同じサービス出張で両方の世界に出会います。採石場では、重要なベルトコンベアは幅1,200mmで、毎時400トンの爆破岩を運びます。これらは私たちの記録に残されているものです。 ゴム製コンベアベルト ページ。300メートル離れた作業場の中では、プラントを停止させるベルトは幅9mmであることが多く、パウチ充填機のサーボ軸を駆動している。製品は違えど、同じ原則が適用される。ベルトを負荷に合わせるか、さもなければ毎月不適合によるコストを支払うことになる。
SINOCONVEは コンベヤベルトメーカー 中国寧波に拠点を置く当社は、EPおよびNNファブリックコアベルト、スチールコードベルト、耐熱性、耐油性、難燃性、シェブロンカバーベルトを主力製品としています。また、OEM向けに、2mmピッチから20mmピッチまでのオープンエンド型およびエンドレス型のPUおよびゴム製同期ベルトの成形・研磨も行っています。ここに掲載されている質問は、毎週お客様からメールで寄せられるものです。

01タイミングベルトの実際の働き
同期ベルトは、荷重を支えるコード層を、歯状に成形されたコンパウンドで包んだ構造になっています。引っ張る役割はコードが担い、歯はベルトとプーリーの同期を保つだけです。この役割分担を忘れたエンジニアは、コードに原因がある故障を歯のせいにして、裏側を厚くした同じベルトを再度注文してしまうのです。
ここで摩擦よりもエンゲージメントが重要な理由
摩擦駆動では予圧が必要ですが、予圧は常に妥協の産物です。最大トルクを得るのに十分な張力をかけるとベアリングに過負荷がかかり、緩めすぎると衝撃で滑ってしまいます。歯のかみ合いでは、このトレードオフが解消されます。伝達されるトルクは、ベルトの張力ではなく、歯のせん断面積とコードの引張力に依存します。当社の包装関連顧客の1社で使用されているコンベヤインデクサに搭載された幅20mmのHTD 8M駆動装置は、駆動軸に35N·mのジャム荷重がかかっても、測定された中央スパンのたわみがわずか2~3mmで何年も稼働し、位置ずれを起こしたことは一度もありませんでした。
摩擦駆動と歯車駆動の違いについては、別の箇所で詳しく説明しています。比較については、こちらをご覧ください。 Vベルトとタイミングベルトの比較そして、その背後にあるプロファイルデータは、 Vベルト究極ガイド簡潔に言うと、そしてここで述べるのはここだけですが、駆動軸が位置を保持する必要がある場合、または比率が正確でなければならない場合は、歯数を指定してください。
ゲインの計算例
8Mプロファイル(ピッチ8mm)、32歯の駆動装置(回転数1,450rpm)、64歯の従動プーリーを例にとります。小プーリーのピッチ直径は32×8÷π≈81.5mmなので、ベルト表面速度は約6.2m/sです。比率はちょうど2:1です。プーリーの振れが0.05mm未満で、ベルトがスパン全体で1mm以内にアライメントされていれば、負荷時の位置再現性は0.1mm以内に収まります。充填・ラベル貼付装置のOEMメーカーが主軸に歯付き駆動装置を採用し、送り出しローラーのみに摩擦駆動装置を使用するのは、こうした組み合わせによるものです。
歯が治らない
噛み合い調整では、アライメントのずれ、ベアリングの摩耗、負荷がかかった際にたわむシャフトなどは修正できません。また、高速回転時に非常に小さなプーリーを使用することもできません。歯数が少ない状態でコードを曲げると、曲げ応力が急激に上昇し、これが「11ヶ月でベルトが切れた」という報告のほとんどの原因となっています。まずはジオメトリを修正し、それからコンパウンドを選択してください。
エンジニアからの現場メモ: 周囲温度42℃の袋詰めラインで、9週間使用後に故障した5Mベルトを切断しました。歯はほとんど損傷していませんでした。ガラスコードには、後端から4mmのところに乾燥した白っぽいせん断帯が1本ありました。これはフランジから外れた典型的な損傷であり、複合的な問題ではありませんでした。ベアリングブラケットの下に1.5mmのシムを挟み、位置を調整することで修理できました。シムの費用はコーヒー1杯分以下。それ以前の9週間の故障サイクルで発生した費用は、ベルト3本と予定外の週末1回分でした。
02歯のプロファイルファミリーの概要
産業用タイミングベルトの用途は、ほぼすべて4つのファミリーに集約されています。これらのファミリーは、ピッチが25mm、トルクが約4桁の範囲をカバーしています。まずファミリーを選択し、それからピッチ、幅、長さを決定します。
4つの家族
| 家族 | 使用中のピッチ | 歯の形 | 典型的なバンド |
|---|---|---|---|
| インチ台形 | 2.03~31.75 mm (0.080~1.250 インチ) | まっすぐな側面と丸みを帯びた先端 | 軽量コンベア、事務機器、改造用ドライブ |
| メートル法台形 | 2.5~20 mm | 直線的な側面を持つ、メートル法の幾何学 | 工作機械、ガラス、繊維製造ライン |
| 曲線HTD | 3~20mm | 丸歯インボリュート形状 | 1kWを超えるものに対する産業標準 |
| 高トルク曲線型GT2/GT3 | 2~8 mm | 曲線形状を改良し、側面接触をより深くした | 精密位置決め、3Dプリンティング、小型ロボット |
表1.4種類のタイミングベルトプロファイルファミリーと、それぞれがカバーするピッチ範囲。
歯の形状は、下流側のあらゆる動作を決定します。つまり、一定の幅でどれだけのトルクを伝達できるか、駆動プーリーをどれだけ小さくできるか、そして高速走行時に駆動装置がどれだけの騒音を発するかなどです。
最初の会話で家族を選ぶ方法
2つの質問で解決します。駆動軸の連続トルクはどれくらいですか?また、機械レイアウトで許容される最小のプーリーはどれくらいですか?以下の4つのファミリーのすべては、当社の自社工場で成形されており、当社が保有するサイズは、 タイミングベルト 製品ページ。およそ 3 N·m 未満の場合、通常はメートル法の T5 または 5M で十分です。10 ~ 60 N·m では、一般的な 30 ~ 50 mm のシャフトサイズと 20 ~ 50 mm のベルト幅に適合するため、8M が主流です。低速で 200 N·m を超えると、スチールコードを使用した 14M または 20M に切り替わりますが、その時点では消耗品ではなく設備機器を購入することになります。
03インチピッチ台形プロファイル:MXL、XL、L、H、XH、XXH
これは現在も日常的に産業で使用されている最も古いタイプの歯形であり、安価で在庫が豊富で、単体での購入が容易なため、今もなお使われ続けています。歯は直線状で先端が丸みを帯びており、歯面角度が浅いため、曲線状の歯よりも接触応力が高くなります。低速・低出力の駆動装置であれば問題ありませんが、24時間365日稼働する3kWの軸には適していません。
ピッチ値と容量
| プロフィール | ピッチ | 一般的な幅 | 典型的なトルクバンド | 通常の歯の本数 |
|---|---|---|---|---|
| マックス | 2.032 mm (0.080 インチ) | 3.2、4.8、6.4 mm | 0.1~0.5 N・m | 14-72 |
| XL | 5.080 mm (0.200 インチ) | 6.4、7.9、9.5 mm | 0.5~2.5 N・m | 10–72 |
| L | 9.525 mm (0.375 インチ) | 12.7、19.1、25.4 mm | 2~12 N・m | 10~60 |
| H | 12.700 mm (0.500 インチ) | 19.1、25.4、38.1、50.8 mm | 10~45 N・m | 14~48 |
| XH | 22.225 mm (0.875 インチ) | 50.8、76.2、101.6 mm | 45~150 N・m | 18~48歳 |
| XXH | 31.750 mm (1.250 インチ) | 76.2、101.6、127 mm | 120~450 N・m | 18~40歳 |
表2. インチピッチの台形プロファイル。トルクバンドは、1インチ幅のベルトセクションについて一般的に記載されている範囲です。必ず特定のコードとコンパウンドに合わせて確認してください。
インチプロファイルが依然として優位に立つ場所
MXLとXLは、計測機器駆動装置、小型コンベア、および設計者よりも古い図面に基づいて修理されるあらゆる機器の標準的なソリューションであり続けています。幅9.5mmのXLベルトで25mmローラーを300rpmで駆動する場合、1.5N·mのトルクで何年も動作します。問題は、誰かが摩耗したLドライブを「安全のために」Hに交換したときに始まります。Hのピッチは12.7mmで、ドライバーには最低14歯が必要であり、機械の既存の40mmボスでは支えられません。こうしてベアリングハウジングの加工が行われ、週末は終わってしまいます。
2つの詳細が痛烈
まず、容量は幅とピッチの両方に比例して増加しますが、線形ではありません。幅を2倍にすると歯のせん断面積がほぼ2倍になり、トルク容量もほぼ2倍になります。一方、ピッチを2倍にすると、歯の深さがピッチよりも速く増加するため、容量は2倍以上になります。そのため、LからHに変更しても33%の向上ではなく、同じ幅で4倍に近い向上となります。
第二に、台形側面には根元に隙間があります。シールされていないラインでは、細かい砂やガラス粉などの異物が5~10g/hの速度でその隙間に詰まり、1シフト以内にベルトがプーリーから外れてしまいます。曲線形状のプロファイルは、負荷線が滑るのではなく転がるため、同じ異物でもはるかにうまく処理できます。
04メートル法台形プロファイル:T2.5、T5、T10、AT5、AT10
メートル規格の台形ベルトは、市場において実用的な中間的な位置づけにある。寸法はミリメートル単位で表記され、ヨーロッパとアジアのあらゆる地域で在庫が確保されている。また、ATタイプはピッチを変えずに歯をベルトのより深い位置に移動させることで、せん断面積をわずかに拡大している。
TとATの違い:1行で表すと
ピッチは同じでも、歯形が異なります。ATベルトは、より長く、より直線的な側面を持ち、同じピッチでより高い伝達負荷に対応するように設計されています。TプーリーとATベルトを組み合わせて使用しても、歯の寿命は期待できません。噛み合いが悪く、数週間以内に歯が摩耗してしまいます。
| プロフィール | ピッチ | 最小プーリー歯数(標準値) | 典型的なトルクバンド | 一般的な幅 |
|---|---|---|---|---|
| T2.5 | 2.5 mm | 12 | 0.1~0.4 N・m | 4、6、10 mm |
| T5 | 5mm | 10 | 0.5~5 N・m | 6、10、16、25 mm |
| T10 | 10 mm | 12 | 5~40 N・m | 16、25、32、50 mm |
| T20 | 20 mm | 14 | 40~160 N・m | 25、32、50、75 mm |
| AT5 | 5mm | 10 | 0.8~7 N・m | 10、15、20、25 mm |
| AT10 | 10 mm | 12 | 8~55 N・m | 16、25、32、50 mm |
| AT20 | 20 mm | 14 | 60~220 N・m | 32、50、75、100 mm |
表3. メートル法の台形およびATプロファイル。最小プーリー歯数は、通常、全負荷時の値です。軽負荷の場合は、より少ない歯数で済みます。
現場でT字型メトリックベルトを読み取る
T10ベルトは簡単に見分けられます。歯の中心間隔は10mmで、ピッチ長1,400mmは歯数140本に相当します。この計算が重要なポイントなので、注文前に必ず確認してください。もし1,400mmが縫い代込みの外周寸法であれば、ピッチラインが裏面から歯の深さ分だけ下がっているため、プーリーに取り付けた際にベルトの長さが10~30mm短くなってしまいます。ピッチ長を測定するか、歯数をお知らせください。
ATがより頻繁に登場する理由
これまで25mm幅のプーリーにT10を使用していた機械メーカーは、同じ用途で20mm幅のAT10に移行しつつあります。幅が狭くなることで慣性モーメントが小さくなり、減速機の出力軸にかかるオーバーハング荷重も軽減されます。ただし、プーリーの価格が若干高くなり、ベルトはAT規格のベルトを在庫しているサプライヤーから調達する必要が生じます。OEMメーカーにとっては妥当な取引と言えるでしょう。しかし、遠隔地の修理業者にとっては、在庫リスクを考慮する必要があるかもしれません。
05曲線型HTDプロファイル:3M、5M、8M、14M、20M
HTD(高トルク駆動)は、台形歯では解決できなかった特定の問題を解決するために導入されました。ピッチが約5mmを超えると、直線状の歯面では歯の角に負荷が集中し、その角に負荷がかかると亀裂が発生し始めます。曲線状の歯面は、その負荷を歯面全体に分散させ、ベルトが溝のより低い位置に収まるようにします。実際には、これは幅1mmあたりのトルクが増加し、より小さな駆動プーリーでもベルトが使用できることを意味します。
ピッチ、容量、実用的なサイズ範囲
| プロフィール | ピッチ | 一般的な幅 | トルクバンド、1~2歯噛み合い | 通常着地する場所 |
|---|---|---|---|---|
| 3M | 3 mm | 6、9、15 mm | 0.3~2 N・m | エンコーダー、小型インデクサー、医療用ポンプ |
| 5M | 5mm | 9、15、20、25 mm | 1~9 N・m | VFFSのジョー、ラベリングヘッド、縫製ヘッド |
| 8M | 8mm | 20、30、50、85 mm | 10~65 N・m | 産業用主力製品:1~15kWドライブ |
| 14M | 14 mm | 40、55、85、115、170 mm | 60~280 N・m | 破砕機、ミキサー、ミルピニオン、コンプレッサー |
| 20メートル | 20 mm | 115、170、230、340 mm | 200~800 N・m | 低速、重厚、高トルクのシャフト |
表4. HTDプロファイル。トルクバンドは、一般的なガラスまたはアラミドコードと少なくとも6つの歯が噛み合っていることを前提としています。それ以下の場合は、定格を下げてください。
HTDシリーズ内でのサイズ選びの方法
モーターの銘板に記載されているトルクではなく、駆動軸に必要なトルクから始めます。次に、実際にラインで必要なサービス係数を加えます。1日8時間稼働する均一負荷の場合は1.2、ジョークラッシャーやプレスフィードの場合は1.8~2.2が必要です。これらを掛け合わせると、設計トルクが得られます。1,450 rpmで回転する5 kWモーターは約33 N·mのトルクを発生します。衝撃負荷がかかる鋸送りで係数2.0の場合、設計トルクは66 N·mとなり、これは幅30 mmで8M、幅40 mmで14Mに相当します。14Mプーリーはより重く高価になりますが、同じ負荷では8Mの最小36歯ではなく24歯のドライバーを使用できます。
5ミリメートルの目安
すべてのプロファイルには最小プーリー歯数があり、それを下回るとベルトが早期に切れる最も確実な原因となります。まずは、8Mの場合は14歯以上、5Mの場合は22歯以上、14Mの場合は28歯以上のドライバープーリーを使用してください。ただし、用途が本当に低トルクの場合は除きます。これらは絶対的な限界ではありません。これらは、より小さな歯数にするためのエンジニアリングの労力が、失われるベルト寿命に見合わなくなるポイントです。通常在庫しているものを確認したい場合は、 タイミングベルト 範囲リストには、プロファイル、幅、長さがまとめて表示されます。
06高トルク曲線型:GT2、GT3、および精密位置決め
GTプロファイルは次の改良版です。歯面の形状が変更され、接触点が歯根に近づき、ベルトの位置が低くなり、負荷がかかった際のバックラッシュが減少します。GT2は、2mmピッチで3DプリンティングやデスクトップCNCの世界で名を馳せました。産業機械では、位置誤差が100分の1ミリメートル単位で測定されるスキャナー、ディスペンシングヘッド、小型ガントリーなどで、3mmピッチと5mmピッチのGT2とGT3が使用されています。
GT2とGT3の違い、そしてその数字が重要な理由
違いは歯面形状とそれに伴う剛性です。GT3は歯面がわずかに深く、最適化されており、通常はグラスファイバーまたはアラミドコードと低伸長PU表面材で指定されます。実際には、5mmピッチ、15mm幅のGT3は、歯が着座する前にたわむ量が少ないため、同じ幅の標準的な5Mベルトよりも、逆方向の負荷がかかった場合でも繰り返し位置を良好に保持します。どの程度優れているかは駆動方式によって異なりますが、同じ負荷で同等の台形プロファイルと比較して歯のたわみが30~50%少ないことが、計画上の有用な数値となります。
GTが属する場所と属さない場所
位置決め作業、軸の反転が頻繁に行われる場合、および負荷がそれほど大きくない場合は、GT ベルトを使用してください。幅 15 mm、歯数 60 の駆動装置を備えた 5 mm ピッチの GT ベルトは、約 2〜8 N·m の連続トルクを発生します。これはピックアンドプレース ヘッドには最適ですが、7.5 kW のコンベヤ駆動装置には不向きです。7.5 kW のコンベヤ駆動装置には 8M または 14M のベルトが必要で、トルクレンチではなくスパナで張力を調整できるベルトが必要です。重い駆動装置に GT ベルトを購入すると、1 メートルあたりの価格が 3〜5 倍になり、メリットはほとんどありません。0.02 mm の塗布軸に標準の 5M ベルトを購入すると、1 メートルあたりの価格は安くなりますが、位置公差が犠牲になります。
他にも曲線的な形状に出会うでしょう
HTDとGT以外にも、通常S接頭辞が付いた曲線状のメートル法プロファイルのファミリーがあり、さらに独自の名称で販売されているいくつかの独自の丸歯バリアントもあります。これらはすべて幾何学的にHTDに近いですが、同一ではありません。異なるファミリーのベルトとプーリーはかみ合ってしばらくは動作します。一貫した故障の兆候は、プーリーの入口付近の1つまたは2つの歯の不均一な摩耗、それに続く歯の剥離、そして位置ずれです。プーリーの形状を確認できない場合は、ノギスを使用してプーリー自体のピッチと歯の深さを測定して確認してください。
07タイミングベルトの部品番号の読み方
私たちが扱う注文ミスのほとんどは、文字列の読み間違いから始まります。幸いなことに、コードは短く、どのブロックが何をするのかさえ分かれば、ほとんどが論理的です。
4つのブロック
一般的な表記は、プロファイル、ピッチ、幅、長さの 4 つの要素から構成されます。これらをまとめて表記すると、 5M-15-450 これは、ピッチ5mm、幅15mm、ピッチ長450mmの5M曲線プロファイルを意味します。最後の数字からすぐに歯数がわかります。450÷5=90歯です。90歯は「おおよそ」ではなく、正確に90歯です。同期ベルトはピッチの整数倍でしか閉じることができないからです。
| コード | プロフィールとプレゼンテーション | 幅 | ピッチ長 | 歯 |
|---|---|---|---|---|
| 5M-15-450 | 5M、5mm | 15mm | 450 mm | 90 |
| 8M-30-1200 | 8M、8mm | 30mm | 1,200 mm | 150 |
| T10-25-1400 | T10、10mm | 25mm | 1,400 mm | 140 |
| AT10-32-2000 | AT10、10mm | 32mm | 2,000 mm | 200 |
| 14M-85-3360 | 14M、14mm | 85mm | 3,360 mm | 240 |
| XL-025-300 | XL、5.08mm | 6.4 mm (0.25 インチ) | 762 mm (30 インチ) | 150 |
表5. 一般的なベルト表記の解読。インチピッチのベルトは通常、長さがインチ、幅が100分の1インチで表記されますが、転記ミスのほとんどはこの表記で発生します。
投球長はベンチで測る長さではありません
使用済みの8Mベルトを床に平らに置き、外側の表面を測ると、1,200mmベルトのピッチ長よりも約4~6mm長くなります。これは、コードが裏側にわずかに収まっているためです。非常に厚いベルトでは、この隙間はさらに大きくなります。サプライヤーに外側の長さを送ると、返送費用について揉めることになるでしょう。安全な手順は、歯数を数え、ピッチを掛けて、その数値を注文することです。
両面式で自由形式の速記
両面ベルト(両面に歯があり、1本のベルトで2つの逆回転するシャフトを駆動する場合に使用)は通常、DAまたはDBの接頭辞または接尾辞が付き、DAはピッチ線に対して非対称な歯、DBは対称構造であることを示します。オープンエンドベルトはメートル単位で販売され、低負荷の場合は機械式ファスナーで、プーリーを通す必要がある場合は加硫または溶接継手で接続されます。PUでは、溶接エンドレス継手は幅が約100mmまで一般的です。幅の広いベルトは通常、継手が最も弱い部分となり、継手不良のコストがライン停止となるため、最初からエンドレスとして指定されます。
もう一つ、守るべき命名規則があります。同期プーリーの歯数は、ピッチ径ではなく溝の数で表記されます。「32溝 8M」と注文すれば、注文通りのものが届きます。「80mmプーリー」と注文した場合、販売員が想定した直径によって、30溝または32溝のどちらかが届く可能性があります。
08コードの材質:グラスファイバー、アラミド、スチール
ベルトの中でコードは決して目にすることのない部分ですが、その寿命を左右する重要な部分です。歯の摩耗は目視で確認できますが、コードの疲労は、実際に破損するまで確認できません。
グラスファイバー:ほとんどの工業用ベルトの標準素材
ガラスコードは、剛性が高く、安価で、寸法安定性に優れています。破断時の伸びは通常2.5~3.5%の範囲で示され、動作負荷時でもベルトの伸びは1%未満に抑えられるため、通常の駆動では正確なタイミングを維持できます。弱点は曲げ疲労です。ガラス繊維は、一方の方向に強く曲げられた後、反対方向に曲げられることを好まないため、小型の駆動プーリーで高速回転するガラスコードベルトは、歯が摩耗するずっと前にコードが破損します。当社の繊維関連顧客の一つは、15歯の駆動装置で5Mのガラスコードベルトを11週間ごとに交換していましたが、同じ比率で22歯の駆動装置に変更したところ、同じベルトを2年以上使用できるようになりました。
アラミド:高弾性率で耐衝撃性に優れている
アラミドコード — aramid と表記され、スペイン語の検索では アラミド 衝撃に耐える必要がある駆動装置には、アラミドベルトが最適です。コードの引張強度は通常2,700~3,000MPa程度で、破断時の伸びは3~4%の範囲にあり、繊維は切断するのではなく衝撃を吸収します。そのため、アラミドベルトは、パンチングまたはプレス加工された送りライン、鋸台車、および詰まりが頻繁に発生するあらゆる軸によく使用されます。トレードオフは、コスト、逆負荷時のタイミングがやや緩いこと、および仕上げ方法に対する感度が高いことです。アラミドコードは、衝撃に耐えるのと同じ強靭さが弱い界面をすぐに破損させるため、コンパウンドに適切に接着する必要があります。
もしあなたが選択を迫られている状況であれば、私たちが書いた記事のうち2つがこの点についてより深く掘り下げています。 ポリウレタン製タイミングベルトにおけるアラミド繊維とスチールコードの比較、そして強さのケースでは アラミド繊維PUタイミングベルト。
鋼材:小型プーリーの最大荷重、最小許容値
スチールコードは3種類の中で最も高い引張強度を持ち、破断時の伸びは通常2%未満で、長年の使用においても他のどの素材よりも優れた長さ保持力を発揮します。寸法に余裕があり、回転速度が低い破砕機、ミキサー、製粉機のピニオンなど、14Mおよび20M駆動装置によく使用されます。スチールコードを16歯プーリーに取り付けて逆回転させると、数十万サイクル以内にワイヤーレベルで破損します。レイアウト上、小型プーリーを使用せざるを得ない場合は、コードを変更する必要があります。
| コード | 破断伸度(代表値) | 長さの安定性 | 小プーリーの疲労 | 相対コスト |
|---|---|---|---|---|
| グラスファイバー | 2.5~3.5% | とても良い | 18歳未満の歯の状態が悪い | 低い |
| パフォーマンス | 3~4% | 良い | 良好、歯数20本以上が最適 | 中~高 |
| 鋼鉄 | 2%未満 | クラス最高 | 22本未満の歯の状態が悪い | 高い |
| ポリエステル | 10~14% | 適度 | 良い | 最低 |
表6.コードの比較。数値は、コードやベルトに関する文献で一般的に記載されている範囲であり、構造によって異なります。これらはスクリーニングツールであり、データシートではありません。
エンジニアからの現場メモ: お客様から、ハンマーミルで4か月使用した14Mベルトが返送されてきました。歯は新品同様でした。ベルトを切断してみると、スチールコードにフレッティングマークが見られたのは、小さなプーリーの上を通る300mmの領域のみでした。駆動部は20mmピッチで19歯あり、スチールコードが耐えられる曲げ応力をはるかに超えていました。そこで、中心距離を維持するために28歯の駆動部とアイドルをご提案したところ、同じベルトパターンで1年以上問題なく使用できています。ベルト自体に問題はありませんでした。プーリーがコードに対して小さすぎたのが原因でした。
09歯面用コンパウンド:HNBR、CR、PU
コードの下にはコンパウンドがあり、このコンパウンドは摩耗、油、熱、そして毎晩苛性ソーダで洗浄されることもあるという過酷な環境に耐えなければなりません。当社は包装、繊維、自動車アフターマーケットのお客様向けにタイミングベルトを製造していますが、毎回同じ質問が出てきます。「PUかゴムか?」正直なところ、それは温度と化学組成によって決まり、価格差はダウンタイムの差よりも小さいのです。
ドライブパッケージのもう一方の半分が必要な場合は、摩擦駆動側もこちらにあります。 トランスミッションベルトメーカー そして別々に Vベルトメーカー当社は、同期ベルトを購入してくださる同じ工場に対し、巻き付けタイプと切りっぱなしタイプのVベルトの見積もりも行っています。これは、生産ライン上の駆動装置の一つを摩擦駆動のままにしておく必要がある場合に便利です。
PU:同期ベルトのデフォルト設定
ポリウレタンは、コードの周囲に鋳造または押出成形され、歯状に切断されるか、または密閉された金型で成形されます。タイミングベルトの裏面のショアA硬度は通常85~95で、この材料は-30℃から+80℃までの連続使用に耐え、負荷が軽い場合は+90℃への短時間の上昇も許容されます。耐摩耗性は優れており、この材料はほとんどのオイル、グリース、切削油に対して自然に耐性があります。この材料が好まないのは、約60℃を超える高温水、蒸気、および強アルカリとの長時間の接触で、加水分解により表面が軟化し、歯が丸くなり始めます。PUベルトは溶接によって容易にエンドレス化できるため、オープンエンドOEMビジネスで主流となっています。
CR:高温で汚れた環境向けのクロロプレン
ゴム製タイミングベルトは通常、ショアA硬度70~78のクロロプレン系化合物を使用します。この化合物は、約-20℃から+100℃までの連続温度に耐え、オゾンや天候の影響も受けません。耐摩耗性はポリウレタン(PU)より劣りますが、周囲温度が85℃でクリンカー粉塵が混入しているような状況では、PUよりも耐摩耗性に優れています。当社では、ベルトが一日中高温にさらされ、環境変化が見込めないキルン近傍の駆動装置、乾燥機、機関室補助装置などに、クロロプレン系歯面を採用しています。
HNBR:熱と油が一体となった化合物
水素化ニトリルゴムは、-30℃から+150℃までの温度範囲で連続使用が可能で、耐油性にも優れているため、自動車アフターマーケットで広く採用されています。CRベルトよりも高価ですが、アラミド繊維やガラス繊維コードとの接着性に優れ、CRベルトが軟化して歯形が崩れてしまうような高温下でも歯形を維持します。タイミング軸のすぐ隣に高温のギアボックスがある機械では、HNBRベルトを使用することで、ベルトの寿命が8週間から12ヶ月にまで延びることもあります。
| 化合物 | ショアA | 連続範囲 | 油とグリース | 摩耗 | 最適なフィット感 |
|---|---|---|---|---|---|
| できた | 85~95 | −30~+80℃ | とても良い | 素晴らしい | 包装、ロボット工学、オープンエンドOEMベルト |
| CR | 70~78 | −20~+100℃ | 公平 | 良い | 暖かく埃っぽい植物環境 |
| HNBR | 70~80 | −30~+150℃ | とても良い | 良い | 自動車補助装置、高温ギアボックスゾーン |
| 食品グレードのポリウレタン | 85~92 | −20~+70℃ | とても良い | 素晴らしい | 食品・医薬品製造ライン、洗浄エリア |
表7.歯面コンパウンドの比較。範囲は標準コンパウンドについて当社が提示する範囲です。特殊グレードでは、他の特性を犠牲にして、この範囲を一方の方向に拡張することができます。
ぜひ頼んでみるべき3つのスペシャルメニュー
ベルトが食品が露出している場所を通る場合は、破片が見える白色または青色の食品接触グレードのベルトを要求してください。同じ理由で金属探知機対応バージョンも存在します。ドライブが長いケーブル配線のあるVFDの近くに設置されている場合、静電気伝導性ベルトは単なる追加オプションではなく、真の安全対策です。表面抵抗は通常10で指定されます。4 10まで7 これらのグレードのオーム範囲、およびベルトはテストされ、想定されるものではありません。3つ目は、バックコーティングです。緑色または琥珀色の布製のバック、またはPUバック層は、バックサイドアイドラーの摩擦を変化させ、バックを摩耗から保護します。また、一部の縦型成形充填シール機では、バックサイドが歯と同じくらいの仕事をします。
自分が何を持っているかを知る方法
小さな切れ端を切り取り、強く曲げてみてください。PUは折り目が白くなり、すぐに元に戻ります。CRはわずかに灰色になり、より柔らかく感じます。確実な方法は、裏面のマーキングを確認することです。良質なベルトには、プロファイル、ピッチの長さと幅、そして多くの場合、コンパウンドコードが記載されています。裏面に何も記載されていない場合は、100mmのサンプルを依頼し、見積もりを出す前に社内でコンパウンドとコードを特定します。間違ったコンパウンドで見積もりを出すと、顧客は同じ故障を繰り返し、サプライヤーは電話に出なくなってしまうからです。
10プーリーのマッチング:直径、歯数、噛み合い歯数
正しいベルトを間違ったプーリーに取り付けても、週末を無駄にする非常に高くつく方法です。プーリーに刻印されている4つの数値、すなわちピッチ径、外径、溝数、そして実際に噛み合っている歯の数によって、ベルトの寿命が決まります。
ピッチ径と外径の関係
ピッチ径とは、コードが通る部分の直径であり、ギア比や速度の計算に使用します。外径は、歯先をノギスで測定する部分で、常にピッチ径の2倍だけ小さくなります。この2つを混同すると、溝数が間違ったプーリーが納品されるという典型的な原因となります。
| プロフィール | ピッチライン差(標準値) | 溝の例 | ピッチ径 | 外径 |
|---|---|---|---|---|
| 3M | 0.381 mm | 24 | 22.92 mm | 22.16 mm |
| 5M | 0.572 mm | 20 | 31.83 mm | 30.69 mm |
| 8M | 0.762 mm | 24 | 61.12 mm | 59.59 mm |
| 14M | 1.372 mm | 40 | 178.25 mm | 175.51 mm |
| XL | 0.254 mm | 24 | 38.81 mm | 38.30 mm |
表8.ピッチ径=溝数×ピッチ÷π。外径=ピッチ径-2×ピッチ線差。示されている差は、これらのプロファイルについて一般的に公表されている値です。
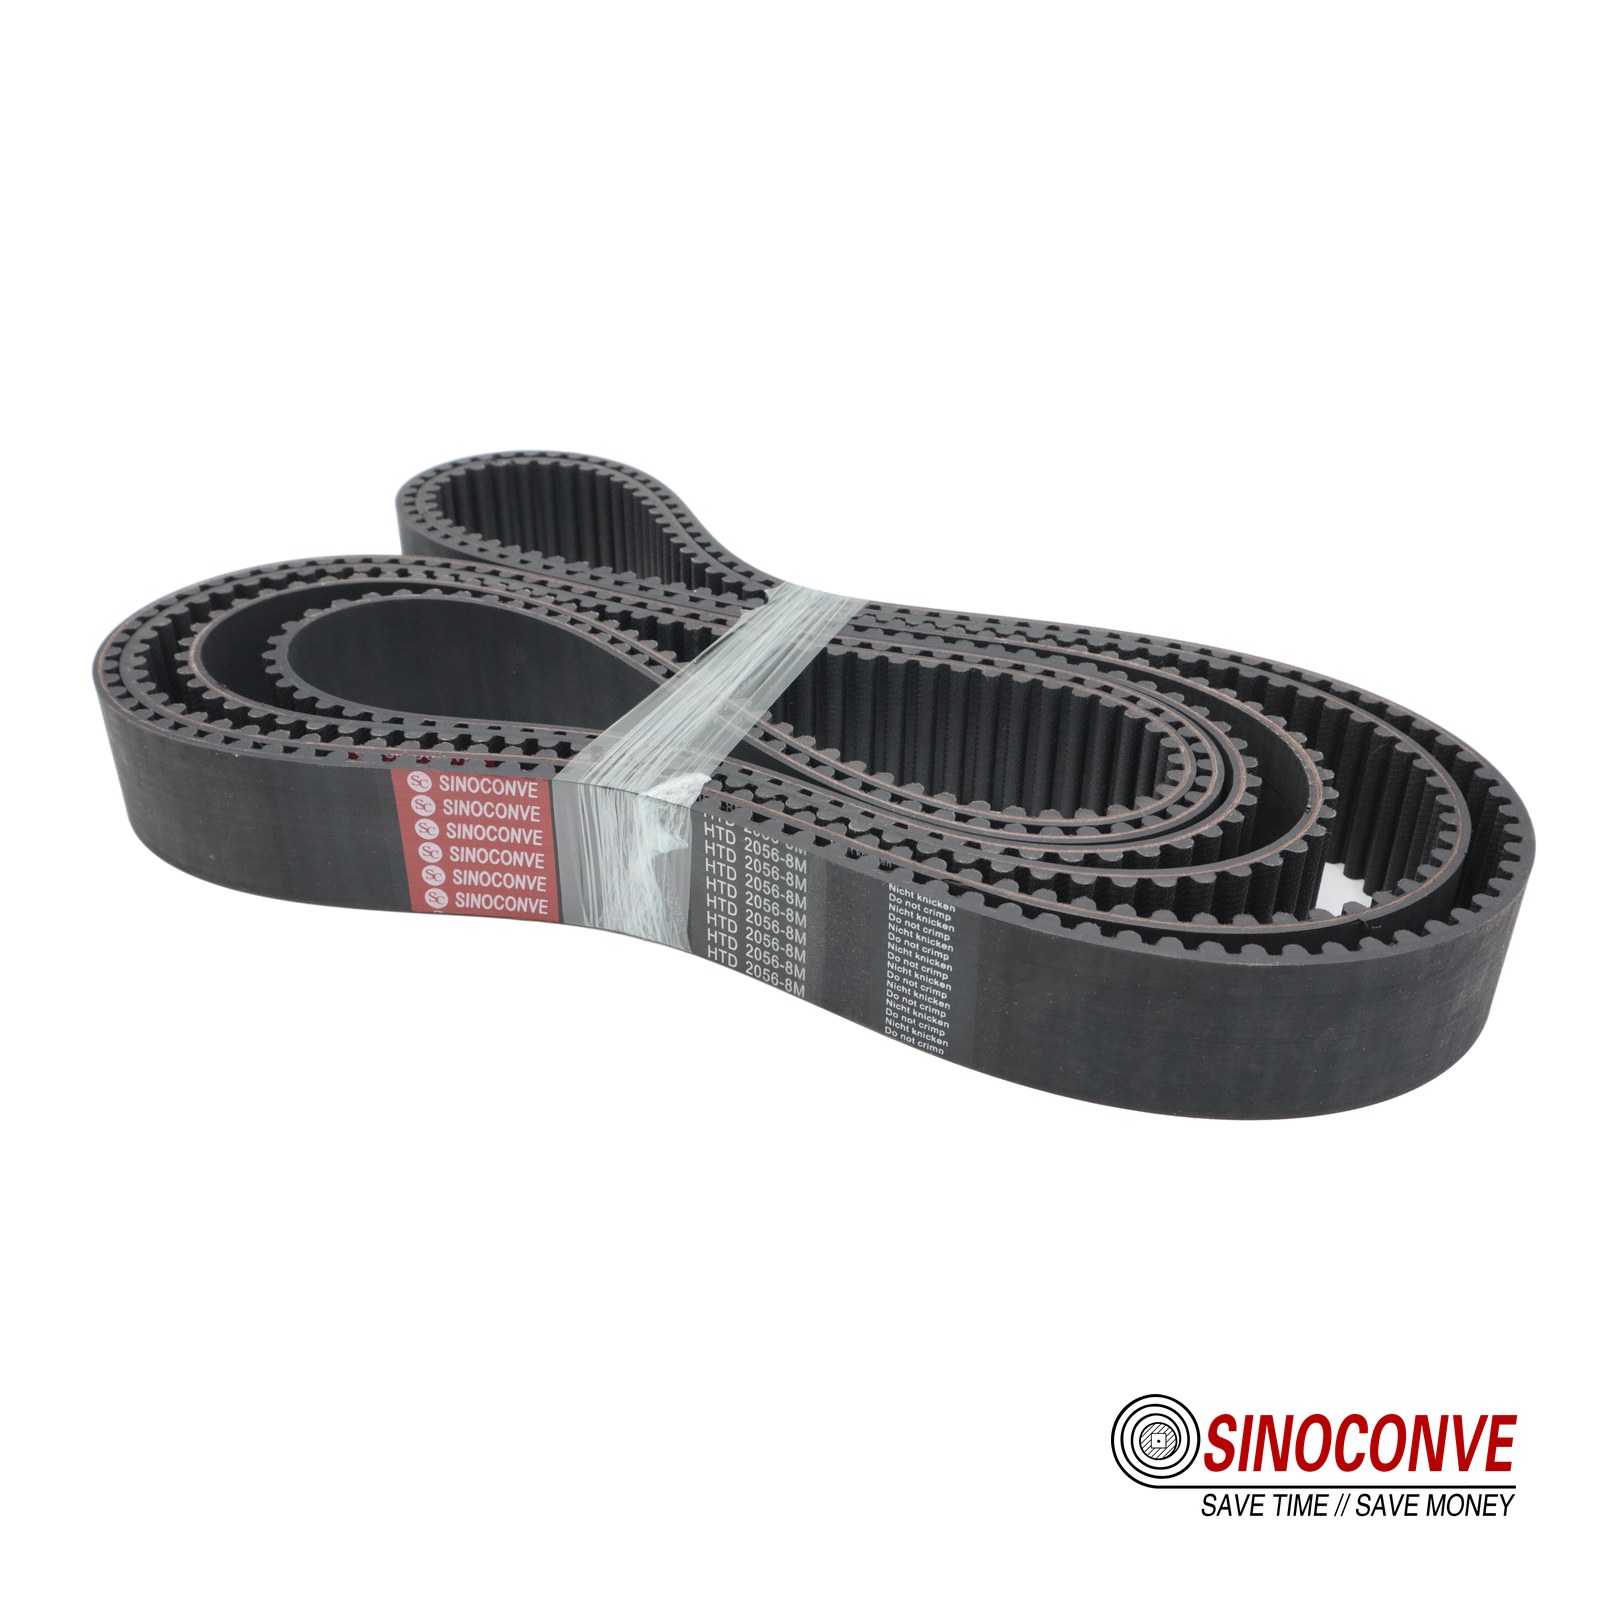
溝に収まっているだけの歯ではなく、実際に荷重を支えている歯の数を数えてください。6本未満になると、歯のせん断応力が急激に上昇し、ベルトの状態がそれを物語ります。
メッシュの歯数の最小値:歯の破損を最も防ぐルール
台形および HTD プロファイルの場合、広く使用されているのは 6 歯の噛み合いで、トルクが大きい場合やデューティが反転する場合は、より保守的な方法として 8 ~ 10 歯が使用されます。小プーリーの噛み合い歯数は、ベルトの巻き付け角度だけではなく、接触弧から算出されます。2:1 比の 2 プーリー駆動の場合、小プーリーの巻き付け角度は約 180° なので、24 歯のドライバーでは約 12 歯が接触し、快適な状態になります。比率を 5:1 に上げると、巻き付け角度は約 120° に低下し、同じ 24 歯のドライバーでは約 8 歯が残ります。5:1 で 14 歯のドライバーに下げると、歯は 4 歯近くになり、数週間以内にベルトの歯が根元から削れてしまいます。
形状上の制約により歯数を増やせない場合は、コストの低い順に3つの解決策があります。小型プーリーを大きくしてギア比を下げる、内側アイドラーを追加して巻き取り量を増やす、またはプロファイルを上に移動させて各歯にかかる負荷を減らす、のいずれかです。幅の広いベルトを購入しても、歯の噛み合いの問題は解決しません。これは第12章で改めて説明する誤りです。
フランジ、クラウニング、アライメント
フランジは、少なくとも一方のプーリー(通常は駆動プーリー)に取り付ける必要があります。中心距離が小径プーリーの直径の約8倍を超える場合、または駆動が垂直な場合は、両方のプーリーにフランジを取り付ける必要があります。同期プーリーのクラウニングは、歯形が変わってエッジローディングが発生するため、お勧めできません。同期駆動に必要なのは、平行なシャフトと同一平面上のプーリーであり、中心距離100mmあたり約0.5°の角度ずれと0.25mmのオフセットの範囲内である必要があります。ベルトが外れる原因は通常、ミスアライメントによるものであり、フランジはミスアライメントのずれを抑えるためのもので、それを解決するものではありません。
エンジニアからの現場メモ: 同じフレーム、同じベルト、同じ張力で取り付けられた2つの同一の8Mドライブ。片方は14ヶ月持ち、もう片方は5週間しか持ちませんでした。その差は、片側に逆向きに取り付けられた機械加工スペーサーによって生じた0.9mmのプーリーのずれでした。裏側のアイドラーには、幅3mmの明るい研磨された縞模様が見えました。わずか0.9mmです。同期ドライブでは、これほどアライメントが重要なのです。
11張力調整と設置
同期ベルトは、人々が想像するよりもはるかに低い張力で済み、取り付け方法には細心の注意を払う必要があります。当社に寄せられる「ベルトが滑った」という苦情の3分の2は、慣らし運転後に再張力調整されなかった緩んだベルト、またはバールでフランジにベルトを無理やり押し込んだ際にコードが損傷したことが原因です。
初期の緊張は実際には何のためにあるのか
トルクは歯によって伝達されるため、張力は滑りを防止するためではなく、ベルトが緩んだ側の溝にきちんと収まり、衝撃による歯のラチェット現象を防ぎ、高速回転時にベルトが噛み合いから外れないようにするために存在します。そのため、同期駆動装置は同じ幅のVベルトよりもはるかに緩い張力で動作し、張力をかけすぎると深刻なコストのかかるミスとなります。張力をかけすぎるとプーリーベアリングに負荷がかかり、コードが疲労してベルトの寿命が短くなるだけで、伝達トルクには何のメリットもありません。
偏向ルールとその適用方法
現場で使用できるルールは、スチール製の定規とバネばかりを使えば簡単に使えます。ベルトの幅とピッチに比例した力を加えると、スパン100mmあたり約1.5mmのたわみが生じます。一部のサプライヤーは、同じルールをスパン÷64と表記しています。スパンが200mmの場合、たわみは約3mmになります。
| プロファイルと幅 | 200mmスパンにおける目安となるたわみ力 | 偏向を適用する | 典型的な乗車旅行は |
|---|---|---|---|
| 5M、15mm | 北緯20~30度 | 3 mm | 中心距離の1.5% |
| 8M、30mm | 北緯60~95度 | 3 mm | 中心距離の2% |
| T10、32mm | 北緯70~110度 | 3 mm | 中心距離の2% |
| 14M、85mm | 北緯180~280度 | 3 mm | 中心距離の2.5% |
表9.一般的な産業用駆動装置の初期張力ガイド。特定の設置場所における駆動装置の計算結果と照らし合わせて確認してください。ベルトが緩すぎるとラチェット現象が発生し、締めすぎるとベアリングの寿命が短くなります。
音圧計、そしてそれらがコストに見合うだけの働きをするとき
約 20 kW を超える駆動装置、または停止に 1 時間あたり数千ドル以上のコストがかかる駆動装置の場合、超音波張力計は 1 年以内に元が取れます。ベルトを弦のように弾くと、メーターが周波数を読み取り、ベルトの 1 メートルあたりの質量とスパン長を使用して周波数を静的張力に変換します。幅 30 mm、自由スパン 200 mm の 8M ベルトの場合、適切に張られた駆動装置は通常 130 ~ 150 Hz 付近になります。利点は再現性です。同じ駆動装置を 2 回のメンテナンスシフトで測定すると、同じ数値が得られます。これは、ベルトに親指を押し当てた場合には当てはまりません。
コードを損傷せずにベルトを取り付ける
ドライバーでベルトをフランジに巻き付けたり、バーでこじ開けたりしないでください。どちらの方法も、60 mm プーリー用に設計されたコードに数ミリメートルの局所的な曲げ半径を与え、損傷は目に見えません。代わりに、次の方法で行ってください。スライドの中心距離を最小に短くし、歯がかみ合った状態でベルトを手で取り付け、ドライブを手で回しながら均等なステップで張力をかけます。モーターに通電する前に、少なくとも 2 回転させてベルトの軌道を確認してください。次に、ドライブを無負荷で 30 分間運転し、停止して、張力を再度確認します。新しいベルトは、最初の 数時間で初期張力の 15 ~ 25% を失いますが、これは主にクリープではなくコードの座面によるものです。
慣らし運転と再張力調整スケジュール
新規設置時の標準的なアドバイスとしては、運転開始後30分、8時間後、1週間後に張力を確認し、その後は工場の通常の間隔で点検してください。最初の1週間が経過すると、ベルトの長さは安定し、それ以上のずれは最小限になります。数週間ごとに張力調整が必要なベルトは、ベアリングの故障、取り付けフレームの緩み、またはシャフト上でのプーリーキーのずれなど、他の何らかの問題があることを示しています。
12現場でよく見られる9つの選抜ミス
これらは、価格の高低ではなく、おおよそ登場頻度順に並べられています。中にはベルト1本分の費用がかかるものもあれば、週末の制作費がかかるものもあります。
サイズ表に起因するエラー
トルクを得るために幅を広くするのは、最もよくある間違いです。顧客が5Mドライブで40N·mのトルクを必要とする場合、15mmではなく25mmのベルトを注文します。幅が広くなると歯のせん断面積は増えますが、コードの曲げ応力は増えません。そのため、20mmプーリーのプーリーフランジは数日でベルトの端を切断してしまいます。通常、正しい方法は20mmで8Mにステップアップすることです。これにより歯の応力が軽減され、ドライバーのサイズも適切なままになります。2番目のサイズ選択の間違いは、実際の駆動トルクではなくモーターの銘板出力を使用することです。これは、ギアボックスの効率と機械の衝撃係数を見落としています。3番目は、反転軸のタイミングベルトは1サイクルあたり2回負荷を受けることを忘れているため、1.2のサービス係数が1.6以上になることです。
図面から生じるエラー
小さなプーリーの歯がかみ合っているのを無視するのは、高くつく原因です。通常3ヶ月以内に、駆動側の歯の根元が摩耗してしまいます。歯のファミリーを混ぜるのは、目立たない原因です。GT2プーリーにHTDベルトを取り付けても、見た目は正しく、摩耗パターンが現れるまで数週間は問題なく動作します。そして、単純な計算ミスは、誰も認めようとしないほど頻繁に起こります。顧客が古いベルトの外周を測り、その長さを注文すると、1,400mmの駆動部に対して新しいベルトが8mm短くなってしまうのです。歯数を数えて、掛け算をしましょう。毎回必ず。
店舗やベンダーに起因するエラー
価格だけで判断して、中身のコードの種類を確認せずに購入するのは大きなリスクです。なぜなら、安価なベルトはほとんどの場合、柔らかいコンパウンドの中にガラスコードが入っているだけで、アラミドやスチールが必要な用途で必ず故障するからです。また、流通の問題も考慮する必要があります。 コンベアベルトディストリビューター 地元で40種類のプロファイルを在庫している業者なら、日曜日にでもすぐに使えるようにしてくれるでしょう。一方、単価が20%低い直輸入品は、納期が45日かかるため、そうはいきません。どちらのモデルも正規品です。問題は、どちらを購入したのか分からないことです。最後に、裏面にプロファイルが読み取れない無印のベルトは絶対に受け取らないでください。無地のベルトでは長さや素材を確認することができず、後からどんなクレームをしても証明できません。
| エラー | 現場で目にするもの | 実際にそれを解決するものは何か |
|---|---|---|
| 1. ピッチではなく幅を追加する | 端がほつれており、ベルトがプーリーから突き出ている。 | プロファイルを一段階上げ、幅はプーリー面内に収める。 |
| 2. 歯が6本未満しか噛み合っていない | ドライバーの歯が根元で平らに折れた | より大きな小プーリー、内側アイドラー、またはより大きなピッチ |
| 3. 歯の系統を混ぜる | 2~3本の歯の不均一な摩耗、そしてストリップ | プーリーの形状を測定し、ベルトとプーリーをセットで交換する。 |
| 4. 平均トルクに基づくサイズ決定 | 詰まり発生時の歯の破損であり、通常運転時の破損ではない。 | ショックアブソーバー使用時は、1.8~2.2の係数で最大ジャムトルクを使用してください。 |
| 5. 外側の長さはピッチの長さとして注文されます | ベルトが合わない、または張力が得られない | 歯の数を数え、音高を掛ける |
| 6. 小さな滑車にかかった鋼鉄製の紐 | ベルトの留め具は歯がまだ intact な状態です | ガラスまたはアラミドコード、あるいは滑車の歯数を増やす |
| 7. 環境に不適切な化合物 | 丸みを帯びた歯、軟化した表面、油の膨張 | 温度と化学組成に合わせてPU、CR、またはHNBRを選定する |
| 8. ベルトをプーリーに押し込む | ループの途中でコードが早期に破損した。 | 中央の間隔をスライドさせて、手で調整します。 |
| 9. フレーム内には引き継ぎ手当はありません | ベルトが1週間後に緩んでしまい、修理方法がない。 | 設計段階で中心距離の2%移動で機械を加工する |
表10.9つのエラー、その目に見える症状、そして実際に効果のある解決策。これらのうち2つ以上がドライブに当てはまる場合は、新しいベルトを注文する前にジオメトリを修正してください。
13タイミングベルトが活躍する業界別事例
タイミングベルトは地味な存在ですが、至るところに存在します。ボトルに液体を充填する機械、ラベルを印刷する機械、糸を巻き取る機械、荷物を運ぶ機械、そしてアフターマーケットでは、駐車場に停められた車のボンネットの下にも。ここでは、各分野で実際に見られるタイミングベルトの姿と、賢明な解決策として繰り返し挙げられるプロファイルをご紹介します。
包装機および成形充填シール機
ここにボリュームがあります。縦型成形充填シール機は通常、フィルム送りとジョーキャリッジを駆動するために5MまたはT5ベルトを使用し、ベルト幅は15~25mmです。ベルトは、毎分60サイクルで0.5mm以内の位置を維持することが求められます。駆動は歯の精度とクリーンな動作に依存します。ベルト面に異物が付着すると、1時間以内にフィルム長さの変動として現れます。ラインでパウチ充填を行う場合は、当社の注記を参照してください。 縦型包装機用タイミングベルト そして 包装機械のコーティングされたベルト ベルトの構造に関する選択肢について、さらに詳しくご説明します。また、対応する部品もご提供いたします。 食品および包装業界 工場側では、原料投入口から計量チェック機まで、幅広い範囲をカバーしています。
自動化、ロボット工学、ピックアンドプレース
小型ガントリーやSCARAアームは、幅15mmの3M、5M、GTプロファイルを使用しており、設計の主眼はトルクではなく剛性です。ツールフランジでの0.05mmの位置誤差は、通常、サーボではなく、反転負荷時のベルトの伸びに起因します。ベルトメーカーは繰り返し精度について尋ねられますが、正直なところ、繰り返し精度は軸全体の特性です。ベルトが貢献するのは、低く予測可能な伸びです。これが、アラミドコードがよく売れる理由です。 自動化OEMノート そして 精密駆動の概要 その取引を詳細に取り上げ、別の記事では 包装ロボット用PUベルト。
繊維、不織布、印刷
繊維機械は、T5およびT10ベルトの典型的な市場であり、高速、多数の反転軸、および連続的な糸くず負荷という、通常とは異なる理由でベルトに過酷な負荷がかかります。この分野のベルトは高温になり、筐体内の20mm T10ベルトの裏側で65℃を測定したことがあるため、コンパウンドの選択はプロファイルとほぼ同じくらい重要です。印刷機や加工機は正反対で、30~50mm幅の8M駆動で、シフト中のドリフトがゼロであることが絶対条件であり、これは主にガラスまたはアラミドコードと剛性フレームを意味します。
3Dプリンティング、医療機器、実験機器
GT2とGT3は、ピッチ2~5mm、幅6~12mm、低トルクで、一貫性に対する期待が非常に高い。ここのバイヤーは、ベルトの裏側にプライベートラベルのマーキングを希望することが多い。当社ではそれに対応しており、 プライベートブランドのタイミングベルト供給 もしそれがあなたのプログラムに関連するものであれば。医療用ポンプや分析装置は通常、食品接触またはクリーンルーム対応の化合物で、白色で、布地の端が露出していないものが指定されています。
自動車関連補助機器およびアフターマーケット
自動車のタイミング調整作業は、組立ラインではなくアフターマーケットチャネルに属し、全く異なるビジネスです。膨大な部品番号、少量の注文、そして相談ではなくカタログを必要とする顧客層。しかし、技術的な疑問点は、ここで最初に提起した疑問点と同じです。 自動車用タイミングベルトガイド 建設と購入の実務をカバーする アフターマーケット調達チェックリスト 最初の注文の前に印刷する価値があり、背景情報があります 自動車用EPDMゴム製タイミングベルト 化合物を比較する場合。
重工業では、ベルトは資本財である。
ミキサー、クラッシャー、ハンマーミル、キルン駆動装置には、幅85~170mm、トルク60~800N·mの14Mおよび20Mベルトが使用されます。ここでは、ベルトがチェーンまたはギアボックスの代わりとなり、潤滑、騒音、メンテナンスアクセスの面で節約効果があります。プラントでバルク材を扱う場合は、ピットサイド側の製品も必要になります。 工業用コンベアベルト 私たちはクラッシャーラインと 鉱業および採石業 ミキサー用のタイミングベルトを購入する工場は、通常、同じ場所で幅広ベルトも購入しているため、このページを参照する必要があります。
スリーブは成形後、幅に合わせて切断されます。幅の公差と切断面の直角度によって、ベルトがまっすぐに走るか、片側のフランジにずれるかが決まります。
14品質チェックとサプライヤーに尋ねるべきこと
同じ規格のベルトでも、供給業者によって価格が40%も異なる場合がある。その差は、数量による場合もあれば、コード数による場合もある。
もし私たちが購入するなら、尋ねるであろう6つの質問
1. 内部のコードは何で、何と呼んでいますか?答えが「高品質ファイバー」であれば、もう一度尋ねてください。 2. 歯面のコンパウンドは何で、連続使用温度定格はどれくらいですか? 3. 測定されたピッチ長公差はどれくらいで、それはすべてのバッチでチェックされますか、それともサンプルでチェックされますか? 4. 幅公差はどれくらいで、切断端はどのように仕上げられていますか? 5. エンドレスベルトの場合、スリーブはどのように接合され、ベルトの引張強度に対する接合強度はどれくらいですか? 6. リピート注文の実際のリードタイムはどれくらいで、カスタムプロファイルを一緒に開発した場合、金型はどれくらいの期間保管されますか?
信頼できる回答とはどのようなものか
ピッチ長に関しては、きちんと管理された金型工場では、新しいベルトの長さを約 0.4 mm/m 以内に収め、成形時のコード張力がスリーブごとにわずかに異なるため、通常は単一の数値ではなく許容範囲を提示します。幅に関しては、20 mm を超える幅では ±0.5 mm の切断公差が一般的で、切断後にスリーブを研磨すれば ±0.3 mm を達成できます。PU エンドレスベルトの接合部の強度に関しては、良好な溶接接合部は、幅に応じてベルトの引張強度の 40~70% と一般的に提示されます。100% を主張する業者は、物理的に裏付けられない商品を販売していることになります。
リードタイム、最小発注数量、検証
業界標準では、プロファイルによって納期が異なる場合があります。標準在庫プロファイルは3~10営業日、非標準長さは3~4週間で出荷されます。カスタム金型(特定の歯やプライベートブランドの裏板用の新しい金型)は、通常4~8週間とサンプル作成期間を要します。標準プロファイルの最小注文数量(MOQ)は、多くの場合スリーブ1本(数百メートル)です。カスタム作業では金型費用が大きな割合を占めるため、MOQは個別に交渉されます。これらの納期はすべて、価格表ではなく、実際の図面と関税に基づいて確定されます。
購入場所とモデルの価格
直接 コンベアベルト工場 エンジニアリングサポートとツールへのアクセスは得られますが、在庫が増え、リードタイムも長くなります。 コンベヤベルトサプライヤー 地元の在庫があれば、保管コスト込みの価格で今日ベルトを入手できます。多くの工場では、在庫のある売れ筋商品を地元で販売し、 コンベヤベルトの卸売 そしてボリュームタイミングベルトプログラムは直接動作し、プロファイルが欠落するとラインを停止させる小さなバッファが棚にあります。 ゴム製タイミングベルト卸売ガイド その分裂を通り抜ける。
ベルトをドライブの他の部品と並べて置きます
最後に、お金を節約できる習慣を一つ。タイミングベルトと摩擦ベルトを同じ機械で一緒に見積もりましょう。同期ベルトをインデクサに使用しているラインでは、 耐熱コンベアベルト 下流と PVCコンベヤベルト 軽作業用製品については、すべて同じサプライヤーから調達するのが望ましい。少量の単一サプライヤーからの発注は、3つの異なる購買ルートを経由するよりも管理コストが低く、製品ライン全体を熟知している技術担当者1名の方が、それぞれが製品ラインの3分の1しか知らない3名よりも効率的である。

15毎週寄せられるタイミングベルトに関する質問
タイミングベルトとシンクロベルトの違いは何ですか?
違いはありません。これらは同じ製品ですが、名称が異なり、どちらもプーリーの溝に噛み合い、正確な比率を維持する歯付きベルトを指します。「シンクロナス」はより正式な用語で、規格やデータシートで使用されます。「タイミング」は、現場でほとんどの保守チームが使う表現です。
必要なタイミングベルトの長さはどのように計算すればよいですか?
古いベルトの歯数を数え、ピッチを掛けます。90歯の5Mベルトは450mm、150歯の8Mベルトは1,200mmです。古いベルトが紛失しているか、判読できない場合は、外周を測定し、歯の深さの約2倍を差し引いて、その数値より最も近い標準歯数を選択してください。ベルトのたるみはスライドで調整できますが、短くすることはできません。
同じプーリーで5Mベルトを8Mベルトに交換できますか?
いいえ、これははっきり言っておく価値があります。なぜなら、実際に試みられることがあるからです。プロファイル、ピッチ、溝の形状は一致していなければなりません。5Mから8Mに変更するには、両方のプーリーも変更する必要がありますが、同じ歯数でもピッチ径が60%増加するため、中心距離も変わります。場合によっては、それがまさに適切なアップグレードとなることもあります。ベルトをそのまま交換するだけではダメなのです。
なぜベルトの歯が欠けてしまうのですか?
ほとんどの場合、小プーリーで負荷を支えている歯の数が少なすぎるのが原因です。接触弧を確認してください。歯数が20未満のドライバーで3:1以上の比率の場合、かみ合っている歯が4~5本に減ってしまうことがあり、その場合、それぞれの歯に定格せん断荷重の数倍の負荷がかかります。破損パターンも確認してください。歯が平らにせん断され、きれいなエッジがある場合は、噛み合い不良または過負荷を示しています。歯が丸く研磨されている場合は、摩耗または不適切なコンパウンドを示しています。
HTDプロファイルとGTプロファイルの違いは何ですか?
どちらも曲線形状ですが、GTは側面の形状が改良されており、接触点が根元に近くなることで、負荷がかかった際のバックラッシュが低減され、軸反転時にも位置保持性能が向上します。HTDはより広範な工業規格であり、8Mと14Mの在庫が豊富ですが、GTは精密用途向けで、主に2mm、3mm、5mmピッチで使用されています。ピッチが一致していても、同じプーリー上では互換性がありません。
私の機械には、PUとゴムのどちらが適していますか?
温度が約80℃以下で、耐摩耗性と溶接の容易さが求められる場合は、ポリウレタン(PU)が適しています。ベルトの温度が約90℃から150℃の範囲で高温になる場合、または油と熱が同時に発生する場合は、ゴム(CRまたはHNBR)が適しています。ただし、食品およびクリーンルームでの作業は例外で、暖かい室内でも食品グレードのPUの方が洗浄性に優れている場合がほとんどです。
タイミングベルトのたわみはどの程度まで許容されるべきですか?
ベルトの幅に合わせて、自由スパン100mmあたり約1.5mmのたわみを加えます。15mm幅の5Mベルトの場合は20~30N、30mm幅の8Mベルトの場合は約60~95Nの力を加えます。これは新品ベルトの目安です。新品ベルトは馴染むため、30分後、8時間後、1週間後に再度確認してください。
無制限ベルトを購入する代わりに、オープンエンドベルトに参加することはできますか?
はい、低負荷または低速駆動の場合は、機械式締結具は有効な解決策です。ただし、高速または逆転軸では、ジョイントがプーリー上を通るため、ループ内で最も弱い部分となり、機械式締結具はほとんどの場合適していません。PUの場合、溶接されたエンドレスジョイントは、幅に応じてベルトの引張強度の40~70%程度を実現します。駆動装置が全負荷時にジョイントの保持力を必要とする場合は、エンドレスジョイントを注文してください。
メッシュには何本の歯が必要ですか?
6は一般的に用いられる最小値であり、重負荷や逆回転を伴う用途では8~10がより安全な目標値となる。20歯のドライバーで3:1の比率の場合と1:1の場合では数値が大きく異なるため、仮定するのではなく、接触弧から算出すること。
タイミングベルトの見積もりを依頼するために、私から何が必要ですか?
当日中に見積もりを出すには、以下の4つの情報が必要です。プロファイルとピッチ、幅、ピッチ長または歯数、そして使用状況(トルクまたはモーター出力と比率)、周囲温度、ベルトが油や食品に触れるかどうか。不明な点がある場合は、プーリー面の写真と古いベルトの裏側のマーキングをお送りください。回答できないお問い合わせのほとんどは、これらの項目のうち1つが欠けていることが原因で、ほとんどの場合、使用状況が不足しています。
16関連商品
| 製品 | それは何なのか | 典型的な職務 |
|---|---|---|
| タイミングベルト | PUおよびゴム製同期ベルト、MXLから20Mピッチまで | 比率がずれてはならない位置決めおよびインデックス駆動装置 |
| Vベルト | 巻き付け式および切りっぱなしの摩擦ベルト | ファン、ポンプ、およびシンプルな比率駆動装置 |
| EPゴムコンベヤベルト | EPカーカス付きファブリックコアベルト | 骨材、砂、および一般バルク輸送 |
| 耐熱コンベアベルト | 高温クリンカーおよび焼結炉に対応したカバー | セメント、石灰、鋳物製造ライン |
| PVCコンベヤベルト | ユニットハンドリング用の軽量ベルト | 小包、食品梱包、倉庫保管 |
| 製品カタログ全文 | 当社が製造するベルトファミリーはすべて、グレードオプション付きです。 | 行全体を指定する場合は、ここから始めてください。 |
17関連ブログ記事
- PUタイミングベルトとゴム製タイミングベルトの比較 ―化合物の選択は、価格ではなく温度と化学的性質に基づいて決定される。
- PUタイミングベルトにおけるアラミド繊維とスチールコードの比較 ―衝撃荷重と小型プーリーの背後にあるコードの決定。
- ゴムタイミングベルトの用途
- PUタイミングベルト表面精度
- Vベルトとタイミングベルト:どちらがあなたのラインに適しているか
- ゴム製コンベヤベルト究極ガイド(2026年版)
- PVCコンベヤベルト究極ガイド(2026年版)
- 耐熱コンベヤベルト究極ガイド(2026年版)
- 耐熱ベルトの故障モードと現場での修理方法
- 砕石プラントおよび骨材プラント向けEPベルトの選定