

世界の過酷な産業用途に応えるベルトソリューション

最近の投稿
産業用タイミングベルト: ピッチ、コード、精密ドライブの要件

産業用タイミングベルト: ピッチ、コード、精密ドライブの要件

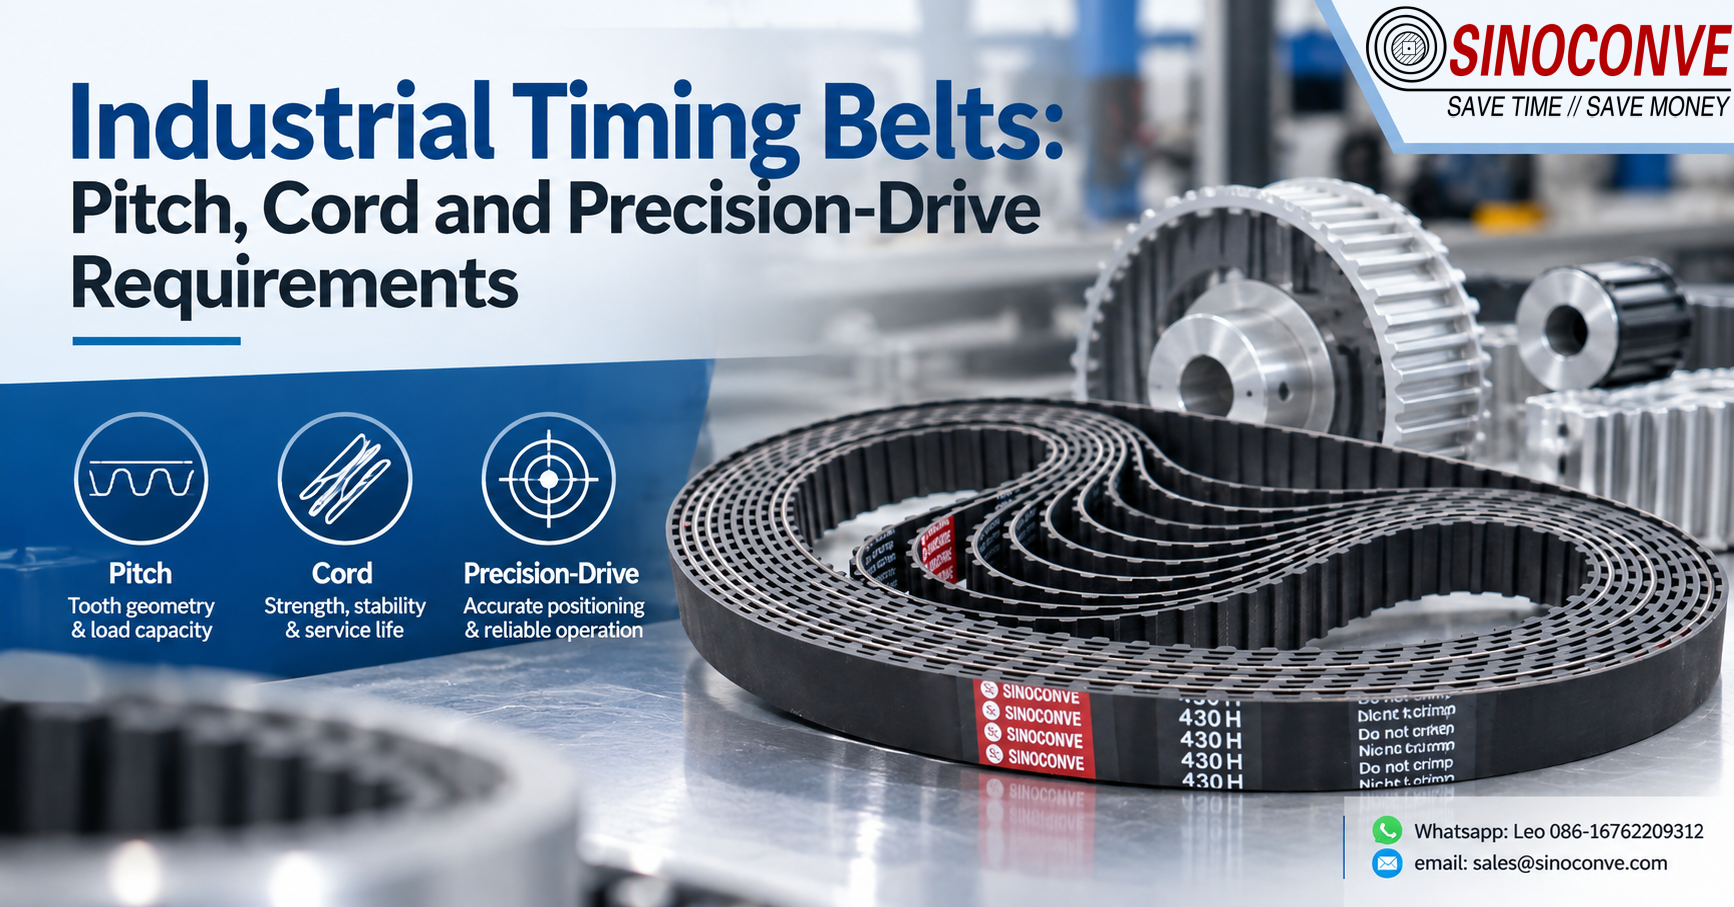
産業用タイミング ベルト ドライブは 1 つのシステムであり、このガイドではカタログ項目ではなく 1 つのシステムとして解釈します。インペリアル ピッチ ファミリ MXL、XL、L、H、XH、XXH をたどり、次にメートル プロファイル T5、T10、AT、GT を調べ、ピッチが負荷、速度、ノイズをどのように制御するかを示します。コード構造、グラスファイバー、アラミド、スチールの引張部材の挙動を比較し、歯付きドライブの精度が実際に何を意味するのか、またその測定方法を正直に定義します。取り付けには張力、平行度、プーリーの位置合わせが含まれますが、ほとんどの早期故障の原因となる位置合わせエラーも含まれます。実際の例では、トルクと速度から T10 インデックス ドライブのサイズを決定し、故障モードと現場で機能する予防策を組み合わせています。調達フィールドと受け入れフィールド、再構築したドライブのフィールドノート、および歯付きドライブが不正解であるケースについてこの記事は終わります。

PK ベルト工場: 技術監査と RFQ チェックリスト

PK ベルト工場: 技術監査と RFQ チェックリスト

PK ベルト監査はコンベア ベルト監査ではないため、このガイドではチェックリストを説明する前にその違いについて説明します。これは、購入者が実際に購入している構造層から始まり、リブ金型とその背後にある成形ツール、コードの配置と張力の制御、リブとバッキングの配合配合、硬化記録を伴う加硫サイクル、リブの研削、切断、寸法測定という 5 つのプロセス監査を順番に実行します。各監査は、工場が引き渡さなければならない証拠に関連付けられており、1 つの工場監査証拠テーブルに収集されます。能力境界セクションでは、プロファイル、長さ、またはボリュームが境界線の外側にある場合に、正直な答えがどのように聞こえるかを示します。このガイドは、3 つの見積もりを比較するための RFQ フィールド、到着時の受け入れ基準とバッチの一貫性、PK、同期およびクラシック V ドライブの比較、および弱い工場を通過させた 6 つの監査ミスで終わります。

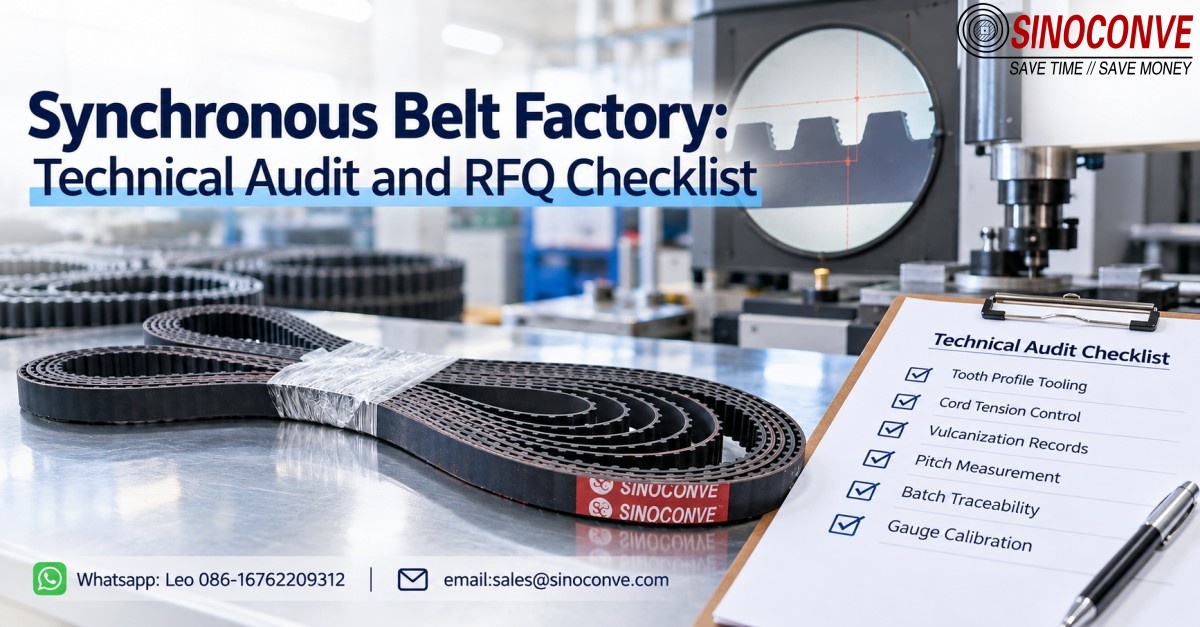
同期ベルト工場: 技術監査および RFQ チェックリスト

同期ベルト工場: 技術監査および RFQ チェックリスト

同期ベルトの工場監査は証拠の演習であり、このガイドでは何を要求し、それをどのように読み取るかについて説明します。それは、歯形の金型とツーリングの機能から始まり、コードと引張部材の張力制御、加硫温度と圧力の記録、公差を主張するピッチ精度検査装置に移ります。バッチのトレーサビリティは、ゲージや機器の校正記録と並んで、バッチ番号が何を解決する必要があるかという質問として扱われます。能力境界セクションには、正直な回答を求める質問がリストされ、その後に項目、必要な証拠、および合格基準を含む完全な監査チェックリストが続きます。後半では、見積を比較可能にするための RFQ フィールド、受入検査と受け入れ基準、弱い工場を通過させる 6 つのよくある監査の間違い、監査メモを調達決定に変える方法について説明します。

タイミングベルト究極ガイド(2026):種類、ピッチ、選び方

タイミングベルト究極ガイド(2026):種類、ピッチ、選び方

タイミングベルトは、部品番号の読み方さえ知っていれば、ほぼすべての情報がわかる駆動ベルトのファミリーです。このガイドでは、購入者が遭遇する順にプロファイルファミリーを解説します。インチピッチの台形ベルト(MXLからXXHまで)、メートル法のTおよびATセクション、曲線状のHTDシリーズ(3Mから20Mまで)、位置決め作業用の高トルクGT2およびGT3です。各ファミリーには、ピッチ、実用的なトルクバンド、および通常出荷されるベルト幅が記載されています。さらに、部品番号をセグメントごとに解読する方法、グラスファイバー、アラミド、またはスチールコードの適切な選択、HNBR、CR、およびPU歯面が油や熱に対してどのように動作するか、そして小プーリーの噛み合い歯数がベルトの寿命を左右する理由についても解説します。最後に、張力調整、取り付けミス、よくある選択ミス、およびタイミングベルトが活躍する業界について解説します。

Vベルトとタイミングベルト:どちらがあなたのラインに適しているか

Vベルトとタイミングベルト:どちらがあなたのラインに適しているか

摩擦駆動と同期駆動の選択は通常、図面に基づいて行われますが、その理由はしばしば間違っています。この比較は、ベルトではなく、駆動される機械がシャフトに何を求めているか、つまり回転速度だけでなく、その用途から始めます。各ファミリーの原理を説明し、両方の側面における実用的な詳細を解説します。Vベルト側では、A、B、C、Dの古典的な断面とその最大幅、パワーバンド、DIN 7753に基づく狭幅断面SPZ、SPA、SPB、SPC、そして切りっぱなしのエッジベルトがグリップとプーリーサイズにもたらす効果について説明します。一方、タイミングベルト側では、3Mから14M、T5からT10までのピッチを文脈に沿って説明し、衝撃荷重がすべてを左右する破砕機駆動と、粉塵と季節的な再起動が支配的な農業用駆動に関する注記を加えています。選択マトリックスは、駆動条件に適合し、24か月のコストと寿命の見通しは、どこにお金が使われているかを示し、最終的なルールは、Aを選択する場合、Bを選択する場合、そして両方を選択する場合を明確に示します。

自動車用タイミングベルトメーカー(アフターマーケット販売業者向け):調達チェックリスト

自動車用タイミングベルトメーカー(アフターマーケット販売業者向け):調達チェックリスト

自動車用タイミングベルトを取り扱う販売業者は、重大な責任を負っています。ベルトが早期に故障すれば、保証請求が発生し、整備工場は不満を抱き、取引先を失うことになります。この調達チェックリストは、アフターマーケットの販売業者が最初の大量注文を行う前に、自動車用タイミングベルトメーカーを選定するための再現可能なプロセスを提供します。このチェックリストには、提出すべき見積依頼データ(エンジン用途、純正部品番号、歯形、ベルト幅、歯数)、要求すべき能力証明(生産記録、試験報告書、ロット追跡)、長寿命ゴム製タイミングベルトと安価なベルトを区別する構造の詳細、プライベートラベルやパッケージから最小発注数量、納期、支払い条件に至るまでの取引条件が網羅されています。この表を次回のサプライヤー監査のテンプレートとして活用することで、使用中に故障するエンジンベルトを購入するリスクを軽減できます。

産業用タイミングベルト: ピッチ、コード、精密ドライブの要件

産業用タイミングベルト: ピッチ、コード、精密ドライブの要件

産業用タイミング ベルト ドライブは 1 つのシステムであり、このガイドではカタログ項目ではなく 1 つのシステムとして解釈します。インペリアル ピッチ ファミリ MXL、XL、L、H、XH、XXH をたどり、次にメートル プロファイル T5、T10、AT、GT を調べ、ピッチが負荷、速度、ノイズをどのように制御するかを示します。コード構造、グラスファイバー、アラミド、スチールの引張部材の挙動を比較し、歯付きドライブの精度が実際に何を意味するのか、またその測定方法を正直に定義します。取り付けには張力、平行度、プーリーの位置合わせが含まれますが、ほとんどの早期故障の原因となる位置合わせエラーも含まれます。実際の例では、トルクと速度から T10 インデックス ドライブのサイズを決定し、故障モードと現場で機能する予防策を組み合わせています。調達フィールドと受け入れフィールド、再構築したドライブのフィールドノート、および歯付きドライブが不正解であるケースについてこの記事は終わります。

PK ベルト工場: 技術監査と RFQ チェックリスト

PK ベルト工場: 技術監査と RFQ チェックリスト

PK ベルト監査はコンベア ベルト監査ではないため、このガイドではチェックリストを説明する前にその違いについて説明します。これは、購入者が実際に購入している構造層から始まり、リブ金型とその背後にある成形ツール、コードの配置と張力の制御、リブとバッキングの配合配合、硬化記録を伴う加硫サイクル、リブの研削、切断、寸法測定という 5 つのプロセス監査を順番に実行します。各監査は、工場が引き渡さなければならない証拠に関連付けられており、1 つの工場監査証拠テーブルに収集されます。能力境界セクションでは、プロファイル、長さ、またはボリュームが境界線の外側にある場合に、正直な答えがどのように聞こえるかを示します。このガイドは、3 つの見積もりを比較するための RFQ フィールド、到着時の受け入れ基準とバッチの一貫性、PK、同期およびクラシック V ドライブの比較、および弱い工場を通過させた 6 つの監査ミスで終わります。

同期ベルト工場: 技術監査および RFQ チェックリスト

同期ベルト工場: 技術監査および RFQ チェックリスト

同期ベルトの工場監査は証拠の演習であり、このガイドでは何を要求し、それをどのように読み取るかについて説明します。それは、歯形の金型とツーリングの機能から始まり、コードと引張部材の張力制御、加硫温度と圧力の記録、公差を主張するピッチ精度検査装置に移ります。バッチのトレーサビリティは、ゲージや機器の校正記録と並んで、バッチ番号が何を解決する必要があるかという質問として扱われます。能力境界セクションには、正直な回答を求める質問がリストされ、その後に項目、必要な証拠、および合格基準を含む完全な監査チェックリストが続きます。後半では、見積を比較可能にするための RFQ フィールド、受入検査と受け入れ基準、弱い工場を通過させる 6 つのよくある監査の間違い、監査メモを調達決定に変える方法について説明します。

タイミングベルト究極ガイド(2026):種類、ピッチ、選び方

タイミングベルト究極ガイド(2026):種類、ピッチ、選び方

タイミングベルトは、部品番号の読み方さえ知っていれば、ほぼすべての情報がわかる駆動ベルトのファミリーです。このガイドでは、購入者が遭遇する順にプロファイルファミリーを解説します。インチピッチの台形ベルト(MXLからXXHまで)、メートル法のTおよびATセクション、曲線状のHTDシリーズ(3Mから20Mまで)、位置決め作業用の高トルクGT2およびGT3です。各ファミリーには、ピッチ、実用的なトルクバンド、および通常出荷されるベルト幅が記載されています。さらに、部品番号をセグメントごとに解読する方法、グラスファイバー、アラミド、またはスチールコードの適切な選択、HNBR、CR、およびPU歯面が油や熱に対してどのように動作するか、そして小プーリーの噛み合い歯数がベルトの寿命を左右する理由についても解説します。最後に、張力調整、取り付けミス、よくある選択ミス、およびタイミングベルトが活躍する業界について解説します。

Vベルトとタイミングベルト:どちらがあなたのラインに適しているか

Vベルトとタイミングベルト:どちらがあなたのラインに適しているか

摩擦駆動と同期駆動の選択は通常、図面に基づいて行われますが、その理由はしばしば間違っています。この比較は、ベルトではなく、駆動される機械がシャフトに何を求めているか、つまり回転速度だけでなく、その用途から始めます。各ファミリーの原理を説明し、両方の側面における実用的な詳細を解説します。Vベルト側では、A、B、C、Dの古典的な断面とその最大幅、パワーバンド、DIN 7753に基づく狭幅断面SPZ、SPA、SPB、SPC、そして切りっぱなしのエッジベルトがグリップとプーリーサイズにもたらす効果について説明します。一方、タイミングベルト側では、3Mから14M、T5からT10までのピッチを文脈に沿って説明し、衝撃荷重がすべてを左右する破砕機駆動と、粉塵と季節的な再起動が支配的な農業用駆動に関する注記を加えています。選択マトリックスは、駆動条件に適合し、24か月のコストと寿命の見通しは、どこにお金が使われているかを示し、最終的なルールは、Aを選択する場合、Bを選択する場合、そして両方を選択する場合を明確に示します。

自動車用タイミングベルトメーカー(アフターマーケット販売業者向け):調達チェックリスト

自動車用タイミングベルトメーカー(アフターマーケット販売業者向け):調達チェックリスト

自動車用タイミングベルトを取り扱う販売業者は、重大な責任を負っています。ベルトが早期に故障すれば、保証請求が発生し、整備工場は不満を抱き、取引先を失うことになります。この調達チェックリストは、アフターマーケットの販売業者が最初の大量注文を行う前に、自動車用タイミングベルトメーカーを選定するための再現可能なプロセスを提供します。このチェックリストには、提出すべき見積依頼データ(エンジン用途、純正部品番号、歯形、ベルト幅、歯数)、要求すべき能力証明(生産記録、試験報告書、ロット追跡)、長寿命ゴム製タイミングベルトと安価なベルトを区別する構造の詳細、プライベートラベルやパッケージから最小発注数量、納期、支払い条件に至るまでの取引条件が網羅されています。この表を次回のサプライヤー監査のテンプレートとして活用することで、使用中に故障するエンジンベルトを購入するリスクを軽減できます。

もっと詳しく見る

私たちはより良い製品とサービスを提供することに尽力します。詳細については、他のコンテンツを参照してください