

工業用タイミングベルトの注文は、1行に収まるほど短い場合があり、その場合でも機械に適合させるための特徴が省略されていることがあります。「T10 / 126歯 / 50 mm」は在庫の説明です。この行には、プーリー溝、コード、ベルト本体、温度、許容出力誤差が欠落しています。プーリーの刻印は、摩耗や不明瞭な文字も含め、そのままコピーしてください。古いベルトは、そのメモと一緒に保管しておいてください。
このガイドでは、機械駆動装置とインデックス軸について説明します。工場部品リストでは、搬送コンベアとシャフト駆動装置を別々にラベル付けしてください。交換部品が実際に噛み合う必要があるプーリー面から始めてください。
01ベルトのラベルを読む前にプーリーを読んでください
回収されたベルトには、以前その名称が記載されていた箇所が空白になっている場合があります。歯数とプロファイルが記載されたプーリーの図面を探してください。通常、その近くに面幅とピッチが記載されています。ハブの刻印があれば、溝の測定という面倒な作業を省くことができます。工場では、異なるプーリー溝を必要とする1,260 mmとマークされた2本のベルトを提供できます。
モーター側では回転数(rpm)を記録します。出力側では回転数に加えて、最大インデックス値またはジャム発生時の値を記録します。インデクサの場合は、加速および停止に要する時間を記録します。モーターの銘板には有用な開始値が記載されていますが、ジャム時や急停止時の最大負荷値は示されていません。

| ドライブのスケッチに印を付けてください | どこで入手できますか? | サプライヤーがそれを必要とする理由 |
|---|---|---|
| プーリーの歯形とピッチ | プーリーの図面または部品コード | 寸法が似ているベルトでも、溝の形状が合わない場合があります。 |
| 歯の本数と顔の幅 | プーリーのマーキングまたは測定 | 比率、巻き取り量、および使用可能なベルト幅 |
| 中心距離と調整 | フレーム図面と測定されたスロット移動量 | ベルトの長さと張力設定は選択可能です |
| ピーク時の負荷と速度 | ドライブログまたは機械製造業者 | カタログ電力定格とサービスファクター |
| 必要な動作結果 | エンコーダまたはプロセス受入テスト | 精度は軸全体に属する |
タイミングベルトの製品ラインナップは、製品ファミリーの出発点となります。図面やサンプルベルトがあれば、機械ガードの写真よりも問い合わせ内容がはるかに具体的になります。
02インペリアル・プロファイル:コードを文字通りに読み解く
古い部品カタログでは、MXL / XL / L / H / XH / XXH という表記が使われています。ピッチカードの寸法(インチ):MXL .080、XL .200、L .375、H .500、XH .875、XXH 1.250。古い注文書から文字もコピーしてください。ラックにある H ベルトを L プーリーに取り付けて不足を解消することはできません。
ピッチだけではトルク定格は決まりません。歯数が大きいほど許容負荷は異なりますが、プーリーの歯数、ベルト幅、巻き数、ベルト構造、メーカーの定格表によって許容駆動力が決まります。XHを「ヘビーデューティー」と呼んでそこで止めてしまうのは避けたいところですが、そうではなく、そのシリーズ専用の小型プーリー、速度、カタログ補正係数を確認してください。
| 家族 | 名目上のピッチ | まず、既存のマシンをチェックします。 |
|---|---|---|
| マックス | 0.080インチ | ハブコード? |
| XL | .200インチ | 顔の幅は? |
| L | .375インチ | 古いベルトの跡? |
| H | .500インチ | プーリーの歯が小さい? |
| XH | 0.875インチ | 定格回転数? |
| XXH | 1.250インチ | カタログ化された幅? |
メインライン用のゴム製コンベヤベルトを購入する工場では、小型フィーダーにXLまたはLサイズの駆動装置を使用する場合があります。その小型駆動装置には、メインコンベヤのコードではなく、独自の在庫コードを付与してください。プーリーコードを付けずにコンベヤベルトの注文書に組み込むと、不一致が生じる可能性があります。
03メートル法T、ATおよび曲線プロファイル
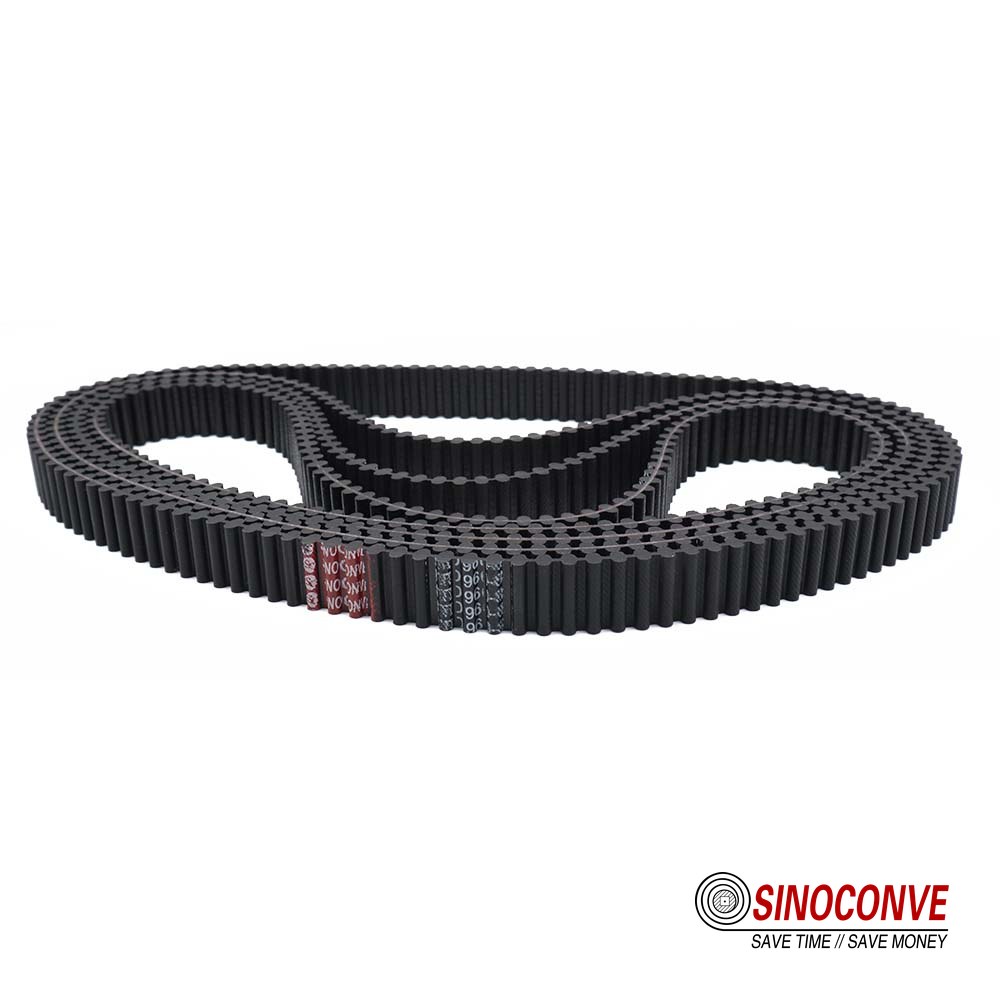
図面では、T5は5mm、T10は10mmの位置でマークされています。歯の文字は部品コードに残ります。ATは、同じシリーズ内でも歯の形状が異なるものです。GTは、独自のサイズコードと承認済みのプーリー互換性を持つ、ブランド化された曲線形状のシリーズです。2つのブランドカタログで一致する番号がある場合は、プーリーの図面と照らし合わせて、行ごとに確認することをお勧めします。
交換部品を取り付ける際は、交換見積もりを依頼する前に、元のプーリーのコードを写真に撮っておきましょう。メーカーによっては、互換性のある部品名を公開している場合があります。注文時には、その部品番号の範囲を控えておきましょう。歯の形が似ているだけでは、互換性があるとはみなされません。
| 図面上のプロフィール | 確認すべき情報 | よくある購入時の間違い |
|---|---|---|
| T5 / T10 | ピッチ、歯形、幅、長さ、コード | ピッチのミリメートル単位での注文 |
| ATシリーズ | AT歯の形状とプーリーコード | ATとTを1つのプロファイルとして扱う |
| GTまたはその他の曲線 | メーカーのモデルと互換性表 | すべての丸歯がHTDプーリーに適合すると仮定します |
| 両面ベルト | 歯面と位相関係の両方 | 片面ストックベルトの注文 |
ポリウレタン製タイミングベルトのページでは、別の構造オプションについて説明しています。歯形に加え、コードの種類と接合方法も指定する必要があります。
04ピッチ、歯数、歯幅がどのように負荷を分担するか
まず、選択したプーリーペアから始めます。小さい方のプーリーに、実際に巻き込まれている歯数を鉛筆で記入します。適切な回転数と幅で定格表を開きます。該当する場合は、メーカーのワークシートにある噛み合い補正係数を丸で囲みます。幅を広げるには、より広い面が必要です。溝の形状と最小歯数は、別途確認する必要があります。
この例における噛み合い回数は、20 × 50回転/秒 = 1,000回/秒です。これは計測結果です。ノイズテストは、ガード付き駆動装置で実施する必要があります。歯形、張力、プーリー、ガード、機械構造も重要です。
ガードを取り付けた状態で、機械を動作速度で運転し、音を録音してください。次に、点検シートに溝の摩耗、アイドラーの接触、張力測定値、ガードの振動を記録してください。再設計の結果、歯数を増やす必要がある場合は、新しいプーリーペアとその定格を、異音のメモの横に記載してください。
05コードはピッチラインの内側にあります
コードは、負荷がかかった際のベルトの伸びの大部分を制御します。多くのゴム製同期ベルトにはガラス繊維が使用されており、ポリウレタン製のベルトにはスチールやアラミドが使用されています。コードの3つのラベルは、耐用年数を示すものではありません。小さなプーリーは、特定のコード構造に対して、他の構造よりも大きな負荷をかける場合があります。
カタログのコードコードの横に、最小プーリー歯数を記入してください。長いスパンの場合は、実際の走行力に近い荷重/伸長点を指定してください。高温環境で使用する場合は、歯面を含む組み立て済みベルトの耐熱温度を指定してください。繊維データシートからコピーした耐熱温度は、周囲のポリマー層を除いた値です。
| オファーに記載されているコード | メーカーへの質問 | 保存する価値のあるサイト記録 |
|---|---|---|
| グラスファイバー | 承認された最小プーリーおよび屈曲荷重は? | プーリーの歯数と交換理由 |
| アラミド | このベルト構造の伸びと張力に関するデータはありますか? | スパン、使用荷重、温度 |
| 鋼鉄 | コードの構造と推奨曲げ径は? | アライメント、プーリーサイズ、張力履歴 |
伝動ベルトメーカーの見積書には、ベルトのコード名だけでなく、ベルト全体の構造を明記する必要があります。V ベルトメーカーの製品ラインナップは、摩擦駆動方式の別製品群であり、同期ベルトの張力を推測するために使用することはできません。
06出力軸のインデックスを測定する
10回の戻り動作が密集していても、誤った角度付近に集中している可能性があります。動作後の位置誤差と、繰り返し動作における位置誤差の両方の結果を記録してください。実際の負荷、温度、加速度でテストを実行してください。ガードを取り付けた状態で、通常の加速度と負荷の下で受入試験を実行してください。
モーターエンコーダと出力間のあらゆる遊び箇所(溝、スパン、ハブ、キー、カップリング、ベアリング、フレーム)をマークしてください。ベルトのみを変更すれば、他の要因はそのまま残ります。「0.05°」は、エンコーダの位置、出力ゲージ、繰り返し動作回数を記載したテストシートに記載する必要があります。ベルト供給業者はピッチと剛性の許容値を提示できますが、機械メーカーは軸全体の誤差許容範囲をクリアしなければなりません。
| 測定された症状 | 初回検査 | 修正の所有者は誰ですか? |
|---|---|---|
| 各停留所で同じオフセット | エンコーダのゼロ点とプーリーのインデックス | 制御装置と機械製造装置 |
| 反転後にスプレッドが拡大 | バックラッシュ、カップリング、キー、スパンの張力 | 機械および制御チーム |
| 負荷が増加するとエラーも増加する | ベルトの延長とフレームの動き | ドライブデザイナー |
| 1回転あたりの周期誤差 | プーリーの振れとシャフトの座面 | 機械加工またはメンテナンス |
公差に関する記述は、試験方法とサイクル数とともに合格判定書に記載する必要があります。歯ピッチのみに基づいて角度結果を約束することは避けてください。
07設置:張力と位置合わせ
新しいベルトの張力測定方法を記録してください。周波数計、力たわみ測定法、またはメーカー指定のゲージが、特定の駆動装置に適している場合があります。必要な測定値は、スパン、幅、コード長、速度、および負荷によって異なります。「100Nの力で3mmの張力」という一般的な指示では、ある機械では張力が過剰になり、別の機械では緩みが生じる可能性があります。
運転負荷がかかった状態で、シャフトの平行度とプーリーの位置を確認します。定規でプーリーの明らかなずれを確認します。定規の横に、製造者のアライメント許容値を控えておきます。ハブを緩める前に端の写真を撮り、後でシムまたは調整値を書き留めます。同じスキュー駆動部に新しいベルトを取り付けると、古いベルトの摩耗経路に沿って摩耗します。
初期読み取り値、日付、および測定器はガードタグに記入します。次回の読み取りは、選択したベルトの指示に従います。高速インデックス後に1歯ずれた場合は、リセットする前に加速度トレースと張力読み取り値を保存してください。取り付け後にベアリングが熱くなった場合は、古い張力設定と新しい張力設定を比較する必要があります。
08ベルト定格を捏造せずにT10ジオメトリチェックを行う
駆動カードの例:4 kW モーター / 入力回転数 1,440 rpm / 出力回転数 480 rpm。このカードは 3:1 の減速比と約 26.5 Nm の公称入力トルクを提供します。スケッチのプーリーペア:24 / 72 歯。歯間隔 10 mm でのピッチ円:約 76.4 / 229.2 mm。
中心位置を380mmに設定すると、計算上のループ長は約1,255mmになります。次に確認すべきカタログ上の長さはT10 × 126 = 1,260mmです。モーターのスロットが中心距離のわずかな変更に対応できるかどうかを確認してください。ジオメトリによって幅やコードの長さが決まるわけではありません。
次に、該当するメーカーのT10設計マニュアルを開きます。インデックスショックのサービス係数を適用し、1,440rpmでの定格、小プーリーの歯数、噛み合い歯数を確認してから、使用可能な幅を選択します。シャフト荷重と張力測定方法を確認してください。一般的な25N/mmの許容引張力や0.1度の繰り返し精度といった約束は、これらの確認作業の代わりにはなりません。
| スケッチ上の計算 | 例示的な結果 | まだ確認中 |
|---|---|---|
| 速度比 1,440 ÷ 480 | 3:1 | 実際の負荷時における最大トルク |
| プーリー歯数 24 / 72 | 3:1 | 正確なT10プーリーの形状と面 |
| ピッチ直径 z × 10 ÷ π | 76.4 / 229.2 mm | カタログに掲載されているプーリーの寸法 |
| 380mm間隔でのピッチ長 | 約1,255mm | 1,260 mmベルト用スロット移動量 |
| ベルト幅と初期張力 | ジオメトリによって選択されていません | メーカーのパワーテーブルとテンション測定法 |
これはワークシートの例であり、顧客へのインストール事例ではありません。カタログの選定と実機での受け入れテストが開始される時点で終了しています。
09部品番号を変更する前に、故障したベルトをお読みください
隣接する3本の歯が欠けている場合、研磨された歯面を持つベルト全体とは異なる問題が考えられます。取り外したベルトに、最初に欠けた歯に矢印を付け、番号を振ってください。ダストが残っているうちに溝の根元を撮影し、次にテンショナーを撮影してください。
| 取り外されたベルトが示すもの | 次に見てください | 決めつけないで |
|---|---|---|
| 歯が1箇所剥がれ落ちた | ジャム、加速、ピーク負荷 | コードのグレードに問題がある |
| 均一な側面研磨 | 張力、プーリーの摩耗、および粉塵 | ベルトを幅広にするだけで解決します |
| 片方の端がほつれている | シャフトアライメントとフランジ接触 | 古いベルトは幅が狭すぎた |
| 裏側の割れ目 | アイドラーの配置と最小プーリー | 歯のピッチが間違っていた |
| 歯飛びが繰り返される | 張力、巻き付け、および動作プロファイル | 初期張力が高い方が常に安全です |
オイルは、ドライ運転による騒音を発するタイミングドライブの解決策にはなりません。また、歯に研磨性の粉塵が付着する可能性もあります。オイルがベルトに付着している場合は、ベルトの流体適合性を確認してください。洗浄設備の横にあるドライブには、洗浄ガードとベルト注文時の注意事項が必要です。 コンベヤベルトのトラッキングに関する記事は、材料搬送ベルトについてですが、調整前にエッジ接触を記録する習慣は、ここでも役立ちます。
10交換品の注文は、古いプーリーと照合されます。
まずプーリーのコードをコピーしてください。次に、プロファイル/ピッチ/歯数、またはピッチ長/幅/ポリマー/コード/フェーシング/バッチマークを記入してください。注文書には、エンドレスまたはオープン、シングルまたはダブル歯面の2つのボックスにチェックを入れてください。代替品の場合は、サプライヤーの互換性に関する注記に既存のプーリーのコードを記載する必要があります。
入荷時の検査項目:印字されたコード、3箇所の幅、歯数。ロット番号を記録し、明らかなエッジの損傷を検査する。定規を使えば、大きなピッチのずれは検出できるが、精度の許容範囲を保証するものではない。管理軸の場合は、供給業者のピッチ測定方法とロット結果を添付する。
タイミングベルトの製品ラインナップおよびポリウレタン製タイミングベルトのオプションについては、図面と取り外したサンプルをご提示いただければご相談に応じます。駆動系に工場内の他の場所で工業用コンベヤベルトも使用されている場合は、それら2種類のベルトを別々の購入ラインでご指定ください。
11歯の噛み合いが必要ない場合
駆動方式選択シートの一番上に「固定位相が必要か?」と記入してください。機械に意図的な滑りが必要な場合は、コンセプトレビューにクラッチを追加してください。インデックス機構のないファンは、Vベルトセットでコスト計算できる場合があります。低速・高負荷のシャフトの場合は、潤滑装置とガード付きのチェーンの価格を計算してください。
選択シートには、ベアリング荷重、外形寸法、潤滑、保護、修理期間の5つの項目があります。最後の項目には、設置費用を含めた総額を記入してください。決定は、駆動軸が果たすべき機能に基づいて行います。
店舗と機械メーカーからの12の質問
T10ベルト、AT10プーリー:図面には何と書かれていますか?
2つの歯の図面、または承認された互換部品がファイルに登録されるまでは、代替品は使用できません。公称ピッチ番号は、寸法の1つにすぎません。正確な部品については、プーリーの歯の図面とベルトメーカーの互換性に関する説明をお読みください。
ベルト幅を広くすれば、歯飛びは防げるだろうか?
幅を広げる前に、以前の張力測定値と加速度波形を取得してください。緩んだプーリーハブは、ハブで固定する必要があります。
ガラス、アラミド、それともスチール:古いベルトコンベアで何が故障したのか?
材料情報だけでは解決できません。最小プーリー、回転数、温度、逆転サイクルをメーカーに送ってください。可能であれば、3種類の完全な構造図を提供してもらってください。
インストールカードにはどのような情報を入力すればよいですか?
選択したベルトの張力調整手順と実際の自由スパンを使用してください。ゲージの型番、目標値、および取り付け後の実際の測定値を記録してください。
図には0.05°と書いてあるが、誰がそれを測定するのか?
エンコーダと出力ゲージの位置を検査図面に記入し、定格負荷と定格温度で運転してください。ベルトの剛性とピッチのデータは、ベアリング、カップリング、フレームの点検結果と併せて保管してください。
新しいベルト、欠けた歯:最初のパッチはどこへ行った?
損傷したベルトは袋に入れてください。歯の欠損が集中している箇所は、周囲全体に見られる摩耗とは別に印を付けてください。最初のレジスタエラーの直前に発生した駆動アラームまたはジャムのエントリを確認してください。
注文書には何が記載されるべきですか?
正確なプロファイルとプーリーコード、ピッチ長または歯数、幅、本体、コード、フェーシング、動作条件、およびバッチ識別情報。 コンベヤベルト工場ページでは、当社の製造実績について説明しています。タイミングベルトの見積もりをご希望の場合は、上記の連絡先画像から実際の駆動図面をお送りください。






