製鉄所では、当社が取り組んでいる他のバルクサイトよりも多くの材料を、より多くの温度環境で移動させます。また、焼結ストランドに残存するベルトが、高炉のストックハウスの下に吊るすべきベルトと同じであることはほとんどありません。当社のサイトウォークから得た厳しい教訓の 1 つは、単一のベルト仕様を取得し、それを工場内のすべてのコンベヤーにコピーすると、誰も予期していなかったカバーの早期破損、繰り返しのスプライス亀裂、停止を招くことになるということです。以下に、原料ヤード、焼結石、ペレット、コークス、高炉装入、転炉添加剤、鋳造、圧延、完成品、スラグといったゾーンごとの図を、枝肉が実際に耐えるのに必要な 3 種類の熱、工学的に意味のある成分の組み合わせ、製鉄所の注文がリリースされる前に求める証拠とともに示します。

01製鉄所を 1 つのコンベヤー業務として扱うことができない理由
1 つのプラント、9 つの異なる義務署名
大規模な製鉄所のゲートを通過すると、コンベアという言葉以外はほとんど何も共有していない材料の流れを通過します。備蓄から回収された冷たくて湿った粗い鉱石は、熱いストランドの端から落ちる摂氏 150 度の焼結石とはまったく同じ挙動をしません。また、どちらも、数百メートル離れた装入ホッパーに落ちた細かくて鋭い転炉フラックスのように挙動することはありません。メンテナンス履歴にベルトの故障がプラント全体に均等に広がっていることが示されている場合、それは通常、すべてのカバー グレードと 1 つのカーカスが購入されたことを示しています。私たちの記録によると、私たちがサポートしているサイトでは逆のパターンが普通です。計画外のダウンタイムのほとんどは 2 台または 3 台のコンベアが原因であり、ほとんどの場合、それらは熱源に最も近い場所、または高落下シュートの下に設置されているコンベアです。
購入対象の植物と、ここでは取り上げていない部分
ベルトは寧波の海岸にあるコンベア ベルト工場では、鉄鋼工場が実際にベルトに何を必要とし、何が不要かをバイヤーに説明することに多くの時間を費やしています。この記事は、ほとんどの購入ミスが発生するアプリケーションの設計と調達のレベルにとどまります。耐熱ベルトのデータシートに記載されている製品レベルのグレードの詳細については、別のページを用意する価値があるほど深い内容であるため、繰り返し説明しません。発電所についても何も述べていない。キャプティブ パワー ブロックには独自の石炭、灰、粉塵プロファイルがあり、初日から個別に指定する必要があります。
02プロセス マップ: 9 つのゾーンと各ゾーンがベルトに与える影響
プラントを一連の転送問題として読み取る
どの製鉄プラントも一連の搬送問題として捉えることができ、各リンクは 3 つの負荷の異なる組み合わせをベルトに課します。ベルトが耐えなければならない温度、ベルトが受ける衝撃のエネルギー、カバー上を滑る物の摩耗性です。幅と引張定格のみで指定されたベルトは、これら 3 つのすべてを無視します。見積もりの際には、カーカスの構造について話し合う前に、ゾーン名、材質、確認温度、落下高さを尋ねます。これら 4 つの答えによって、その後の設計のほとんどが決定されるからです。 冷骨材ベンチに最適な産業用コンベア ベルトは、同じ現場の高温セクションに移動すると、わずか 4 分の 1 でカバーが失われる可能性があります。
ゾーンの順序は、ゾーンの内容と同じくらい重要です。鉱石と石炭はプラントの前面で比較的低温だが非常に摩耗性の高いルートを移動し、熱は焼結石、コークス、炉自体の周囲の中央に集中し、プラントの後部では鋭利で緻密なスクラップが混合された冷たい物質に戻ります。この順序を頭の中に入れておけば、なぜ 1 つのカバー グレードが作品全体に正直に対応できないのか、 なぜコンベヤ ベルト サプライヤーが、見積もりの前にゾーンを尋ねる場合は、耳を傾ける価値があります。
9 つのゾーンの概要
以下の表は、私たちが独自のアプリケーションのレビューで使用するマップです。 3 列目の温度は、仮定ではなく、暑い日にお客様に赤外線ガンで確認していただくベルト側の状態です。夏の午後には同じゾーンが夜勤よりも 15 度から 20 度高温になる可能性があるためです。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>SINOCONVE 製鉄所のアプリケーション レビューで使用されるゾーン マップ。お客様が現場で確認できるように温度列が残されています。
03原材料ヤード: 衝撃、水、および最初の実荷重ケース
ベルトが最初で最も重い衝撃を受ける場所
原料ヤードは、鉄鋼プラントのベルトが衝撃の意味を最初に学ぶ場所です。鉱石はスタッカーやリクレーマーからホッパーに落とされますが、これらの移送ポイントでの落下高さは、レイアウトの悪いシュートでは 2 ~ 3 メートルにも達することがあります。これは、サイズ別の骨材ラインで見られる穏やかな積み込みよりもはるかに過酷です。毎時4,500トンの湿った塊鉱石を運ぶ幅1,800 mmのベルトは、シュート後の最初の2メートルで最もひどい衝撃を受けることになり、カバーグレードだけではその下の死骸を救うことはできません。それを救うのは、適切なインパクト ゾーンです。つまり、密集して配置されたクッション アイドラー、厚いトップ カバー、端から材料がこぼれるのを防ぐスカートの配置です。
水はこのゾーンのすべてを変えます。雨の後に回収された鉄鉱石と石炭は 8 ~ 12% の水分を含む場合があり、微粒子がペースト状になり、ベルトの戻り側に接着します。その後、そのペーストはリターンラン全体に沿って落ち、リターンアイドラーの周りに固まり、回転が止まりフラットスポッティングが始まります。 戻り側洗浄プログラムは、製鉄所ヤードではオプションの設備ではありません。それは、2 年間持続するローラーと 6 か月持続するローラーの違いです。
一年中稼働するヤードの指定
寒い気候のヤードベルトには、摂氏 5 度でも柔軟性を保つカバーが必要です。また、高温多湿な気候のベルトには、長期間保管しても加水分解やカビの発生を防ぐカバーが必要です。これらは異なる化合物であり、さまざまな温度範囲にわたって建設されるプラントの 1 つのバッチを発注した購買チームは、より厳しい季節にかかわらず後悔することになります。通常、鉱石および石炭には RMA グレード I から II の耐摩耗性カバーを推奨します。このカバーは、平均よりも最も高い季節水分を想定した枝肉安全率を考慮したサイズです。 コンベヤ ベルト メーカー としては、破れたベルトを 11 か月後に交換するよりも、図面上の材質の抵抗について議論したいと考えています。
04焼結工場: 最も熱いバルクを運ぶ短いコンベヤー作品
焼結デューティが摩耗の問題である前に熱の問題である理由
シンターは、工場内でトン数ではなく温度がベルトの選択を決定する最初の場所です。ストランドを離れる完成した焼結は十分に高温であるため、放電の直下にあるベルトの接触温度は摂氏 120 度をはるかに超え、同時にフードと熱い戻りストランドからの輻射熱を受けることになります。この組み合わせが通常のカバーを破壊するものです。庭で見事に機能する 70 ショア A 摩耗カバーは、高温焼結を実行し、回転するたびに再び冷却するように要求されると、数週間以内に硬化し始め、亀裂が入ります。
コンベア自体は短く、多くの場合わずか 20 ~ 40 メートルであるため、購入者はリスクが低いと思い込んでしまいます。その逆も真実です。コンベアが短いということは、始動と停止が多く、ベルト 1 メートルあたりの接合箇所が多く、熱老化した硬いカバーが最初に亀裂を生じる可能性が最も高いヘッド プーリーの半径が狭いことを意味します。このゾーンにおける私たちのアドバイスは、本物の耐熱クラスと引き換えに低い摩耗評価を受け入れ、カーカスが負荷点とヘッドの間で熱を放出する時間を確保できるようにベルト速度を適度に保つことです。
05ペレット化: 粘着性アルカリ材料とリターン ラン トラップ
ここでは熱は管理できますが、化学は管理できません
ペレットは焼結物ほど熱の問題ではなく、化学的な問題が大きくなります。緑色のボールは湿っていてアルカリ性でわずかに粘着性があり、硬化後も冷却されたペレットにはカバーに張り付く温かいほこりのような残留物がまだ残っています。その残留物はリターン側に移動して硬化し、接触するすべてのリターンアイドラーに対してサンドペーパーのように動作します。ペレットラインでは、最初に洗浄システムに注目し、次にベルトに注目します。これは、通常、ダブルスクレーパーと適切に設計された洗浄ポイントにより、カバーコンパウンドを変更するよりも多くの故障を排除できるためです。洗浄に水を使用する場合、ベルトには、何年にもわたってシフトごとに濡れても膨潤したり剥離したりしない化合物が必要です。
ペレットの粉塵は非常に細かく、最小の開口部を通過して構造の内部に蓄積するため、パネルの隙間と側面のシールにも言及する価値があります。このほこりの中をわずかにずれて走行するベルトは、カバーが磨耗するずっと前にエッジの磨耗が見られるため、ベルト追跡ガイドは、ペレットプラントのメンテナンス担当者向けの必読資料です。
06コークス炉と石炭の取り扱い: 摩耗と火災質問
ベルトの選択によってカテゴリーが変わるゾーン
コークス炭は湿っていて摩耗性があり、急冷コークスは暖かくて蒸気を含んで届き、どちらも摩耗とは関係のない危険をもたらします。閉鎖されたギャラリー内の石炭粉塵は爆発性雰囲気を形成する可能性があり、その環境向けに設計されていないベルトは被害者ではなく発火経路になります。石炭の準備とコークスの取り扱いでは、当社はヤード基準から離れ、関連する試験制度を満たす難燃性ベルトを指定します。これは通常、ISO 340 および ISO 284 を参照し、鉱山または輸出顧客が要求する場合は MSHA 30 CFR Part 14 を参照します。帯電を逃がすことができないベルトはプーリーで火花を発生させるため、火炎の広がりと同じくらい静電伝導も重要です。
コークス側の温度は実際の温度ですが、断続的です。埠頭から出たばかりのコークスはすぐに冷えるため、ベルトには安定した浸漬ではなく短い熱パルスが繰り返され、熱サイクルが繰り返されることで最終的にカバーが硬化します。永久的に濡れた構造物は急速に腐食し、ベルトに錆が落ちるため、焼き入れ水を制御下に保つことでベルトとギャラリーの鋼構造の両方を保護します。
07高炉の装入: 負荷は低く、ギャラリーは厳しい違います
材料温度を放射負荷から分離する
バイヤーは、高炉の装入ベルトが冷えているとよく言いますが、材料の面ではそれは正しいのです。焼結石、ペレット、コークス、添加剤はストックハウスから常温で到着します。彼らが見落としているのはギャラリーです。炉殻、熱いストーブ、または鉄のランナーから数メートル以内で稼働するコンベアは、プラントの他の部分よりも 20 度または 30 度高い気流の中に位置し、見通し内にある高温の表面から直接放射負荷も受けます。この放射成分はカバーを外側から乾燥させるものであり、材料温度のみを記録するデータシートには表示されません。このゾーンを評価するときは、コンベアが少なくとも 2 時間稼働した後に測定されるベルト自体の表面温度の測定値を求めます。これは、その数値がコンパウンドの許容範囲であるためです。
ポイント荷重、流出リスク、キャストハウスエッジ
負担充電は、重いポイント負荷の義務でもあります。コークスと焼結物はバッチで滴下されるため、積み込みポイントではスムーズな流れではなく一連の衝撃が発生し、シュートの下のベルトには、枝肉の傷つきを防ぐために衝撃ゾーンにおよそ 300 ~ 400 mm の間隔で配置された緩衝用のアイドラーが必要です。キャストハウスの近くには、通常の摩耗とは関係のないもう 1 つの考慮事項があります。ランニング ベルトに溶銑やスラグがこぼれると、ベルトが破損し、人が怪我をする可能性があります。現場では通常、耐火ベルト、露出部分を覆う金属フード、流出が検出された場合にドライブを停止する高速トリップを使用して、その部分のコンベヤーを隔離します。私たちは、ランナーの流出範囲内にあるベルトを、ベルトに供給する負荷コンベアとは別の仕様として扱い、ベルトを供給する人にはその違いを理解してもらうよう主張します。 標準カバーのみを在庫するコンベア ベルト ディストリビュータは、まさにこのゾーンが仕様不足になる原因となります。
08コンバーター添加剤の取り扱い: 少量のトン数、シャープな素材
ゾーン エンジニアは仕様をまったく忘れます
石灰、ドロマイト、ホタル石、合金鉄は鉱石やコークスに比べて少量しか移動しないため、この装置は後付けで指定されることが多いのです。生石灰は化学的に攻撃的であり、鉄合金の塊は硬くて角張っているため、これは間違いです。 1 時間あたり数百トンの鉱石を扱うベルトは、ここではおそらく 1 時間あたり 20 ~ 40 トンの鉱石を処理しますが、カバーに到達する粒子ははるかに鋭く、塵は最小のベアリングシールを貫通するのに十分なほど細かいです。添加剤の取り扱いでは、極度の摩耗量の損失ではなく、優れた耐切断性と耐ガウジ性を備えたカバーを探します。これは、単一の鋭利な合金鉄の破片で、長年にわたる鉱石の研磨を無視してカバーが開く可能性があるためです。
粉塵環境は、清掃用具を慎重に選択する必要があることも意味します。細かい石灰を運ぶベルト上の硬いスクレーパーブレードはビビリ音を立てて傷を付ける可能性があるため、プラントに水がある場合は、圧力が制御されたセグメント化されたポリウレタンスクレーパーを洗浄ポイントと組み合わせて使用することを推奨します。ラビリンス シールまたはコンタクト シールを備えたシール付きアイドラーは、最初の 1 年以内にこのゾーンで元が取れます。これは単に代替手段が数か月ごとの固定ローラーであるためです。
09連続鋳造: 熱い不規則なピースとパンクのリスク
脅威が摩耗した表面ではなく穴である場合
鋳造フロアコンベヤは通常の意味ではほとんど磨耗しません。熱い作物の端、損傷したスラブの角、不規則な間隔で数百度の表面温度で到達するミルスケールの塊によって、穴が開いたり、焼けたり、裂けたりします。設計上の対応はこれまで説明してきたものとは異なります。カーカスを露出させることなく局所的な火傷を吸収するのに十分な厚さのトップカバー、点荷重に十分耐える生地、場合によっては部品が重い場合はスチールコード構造が必要です。落下点直下のインパクトアイドラーは、ベルトよりもさらに重要です。なぜなら、剛性ローラーが熱く鋭いエッジをパンチに変えるからです。
ここでの熱は、継続的な浸漬としてではなく、一気に発生するため、スプライスの熱疲労は静かな故障モードとなります。すべての熱い部品はベルトの短い長さを加熱し、次の部品が到着する前に冷却され、スプライスエッジはサイクルごとに少しずつ緩みます。このため、障害発生後だけでなく、毎月のスケジュールでこのゾーンの接続品質をチェックすることをお勧めします。
10圧延ラインと仕上げライン: ドライブ ベルトが登場する場所
キャスターの後ろにある現場のベルトはコンベヤーだけではなくなりました。ロールテーブル、冷却ベッド、コイルハンドリング、およびそれらの周囲の補助機械は駆動ベルトに大きく依存しているため、プラント保守チームは最終的に同じ調達デスクから両方の種類を購入することになります。これは便利ですが、1 つの発注書に 2 つのまったく異なる仕様を含めることができることも意味します。ホットスケール用の耐熱カーカスが 1 つの問題です。冷却ベッド ファンやスケール除去ポンプ ドライブに電力を供給する伝動ベルトも別のものであり、伝動ベルトのメーカーおよびV ベルト メーカーはどちらも、カバーの硬さよりも張力、プーリーの位置合わせ、溝の形状を重視しています。
熱サイクルは、コンベヤのこのゾーンのテーマです。短い移動では、一度に数秒間高温の材料が運ばれるため、カバーは徐々に硬化し、スプライスは磨耗するのではなく疲労します。これらのコンベアを短くし、適切にサポートし、優しく積載することは、コンパウンドをアップグレードするよりも価値があり、同じ検査ラウンドで駆動ベルトを維持することで、2 つのシステムがメンテナンス計画からずれることを防ぎます。
11完成品とスクラップ: 混載と損傷を与える異物オブジェクト
ベルトを破壊する方法がまだ見つかっている冷たい素材
鋼材がコイル、プレート、またはビレットとして工場から出て、プロセススクラップがリサイクルのために戻ってくるまでに、温度の問題はほとんど解消されています。これに代わるのは異物の問題です。スクラップの流れには、ワイヤ、バンディング、壊れた工具、および 1 回のパスでカバーを切り開くようなエッジのある端材が運ばれます。また、ビレットやスラブの取り扱いでは、サポートが不十分なセクション上を走行するベルトを押しつぶすほどの重さの点荷重がかかります。これらのラインでは、制約はコンパウンドではなくベルトの幅と張力であることが多く、実際的な答えは、堅牢なカーカス、十分なプーリー直径、およびローディングゾーンの上流にある磁気または手動の取り外しポイントです。完成品とスクラップコンベヤの共通仕様を購入する工場は、その違いを苦労して発見する傾向があり、多くの場合、予期せぬものが組み込まれたスクラップの荷物が到着するのと同じ午後に起こります。これは卸売用コンベア ベルトはさまざまな幅で利用できるため、新しい生産を待たずに損傷した部分を交換できます。
12スラグ処理: 作業中最も積極的な任務
同じシュート内での熱、衝撃、摩耗、蒸気
製鉄所に 1 台のコンベアがあり、最も頻繁に特注品として扱われるのは、スラグ ラインです。溶融スラグは他の手段で処理されますが、粒状スラグ、冷却されたスラグ、およびセメントメーカーに販売される副産物はすべてベルトに乗って移動し、その義務は私たちが説明したすべての困難を1か所で組み合わせています。粒状スラグは湿った状態で高温で到着し、目に見える蒸気を伴うことがよくあります。これは、ベルトが熱と湿気に同時に対処する必要があることを意味します。この組み合わせにより、生地とゴムの結合が内側から攻撃されます。冷却されたスラグの塊は緻密で角ばっているため、移行点での衝撃が大きく、その結果としてカバーの摩耗が早くなります。
私たちの現場経験によると、スラグゾーンは妥協ベルトが最初に破損する場所であり、適切に指定されたベルトがその価格を証明します。私たちは、植物が実際に測定する温度帯でその特性を維持する化合物、置き忘れられた塊に耐えられる十分な横方向の強度を備えた枝肉、落下を伝達するのではなく吸収する衝撃部分を探します。造粒水がコンベアに近い場合は、蒸気の温度についても尋ねます。90 度の材料には問題ないベルトでも、戻り側で高温の蒸気と常に接触すると劣化する可能性があるためです。
133 種類の熱: 周囲熱、物質熱、輻射熱
1 つの温度数値だけでは十分ではない理由
製鉄所で私たちが調査するほとんどすべてのベルトの故障は、単純すぎる温度に関する会話に遡ります。購入者が「材料は 60 度です」と報告し、60 度用のコンパウンドが選択されましたが、材料には 3 つの熱負荷のうちの 1 つだけが作用したため、ベルトはいずれにせよ故障します。製鉄所のギャラリー内の周囲の空気は摂氏 35 ~ 55 度に保たれ、夜間もスイッチが切れることはありません。ベルトが荷重を支えている間、材料の接触により熱が伝導されます。炉、熱いフード、または熱いスラブからの輻射熱は、まったく接触することなくカバーに到達します。ベルトが空の場合でも放射エネルギーによって表面が熱くなるため、接触熱に対しては優れたコンパウンドであっても、継続的な放射曝露に対しては弱い場合があります。仕様段階でこれら 3 つを分離することで、現場で見られる予期せぬ事態のほとんどを防ぐことができます。
各種の熱がベルトに与える影響
以下の表は、メンテナンス チームに違いを説明する方法を示しています。各熱負荷はベルトの異なる部分と異なるタイムスケールで作用するため、単純に単一の設計温度に加算することはできません。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>14コンポーネントの組み合わせマトリックス: どの部分がどのゾーンに対応するか
ベルト、アイドラー、スクレーパー、エンクロージャーを 1 つのシステムとして扱う
製鉄所はベルトを単独で購入するわけではありません。それはシステムを購入し、そのシステムの各部分が互いに強化したり、互いに戦ったりします。耐熱カバーとグリースを塗布した通常のアイドラーを組み合わせると、アイドラーが焼き付いて固着し、ベルトがロックされたローラー上を滑るため、早期に故障します。不適切に設計されたインパクトゾーンの下にあるスチールコードのカーカスは、本来直面することのない張力負荷には耐えられますが、それでもシュートで傷がつきます。以下のマトリックスは、コンベアの完全な仕様を組み立てるときに使用する組み合わせロジックです。これは、購買チームがどの部分が一緒に属し、2 つの適切な選択肢が競合するのかを確認できるように意図的に書かれています。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>
行列を 1 行下まで読むと、そのコンポーネントが必要な理由がわかります。行全体を読むと、何を諦めるべきかがわかります。このトレードオフは、ほとんどの見積書では無視されている部分です。そのため、購入者には、単一のベルト図面と必要なトン数ではなく、問い合わせとともにゾーン リストを送信することをお勧めします。
15製鉄所のベルトの調達および受け入れチェックリスト
ゾーン分析を注文書類に変換する
ゾーンがマッピングされ、コンポーネントが選択されたら、バイヤーの仕事は、それらすべてをチェックできるドキュメントに変換することです。製鉄所の購入仕様書には、温度クラスとその裏付け、カバーグレード、カーカスの種類と強度、スプライス方法、およびトレーサビリティ要件を第三者が検証できる方法で記載する必要があります。ここではあいまいな言葉が敵です。「話題の素材に適している」という一文は、テスト、監査、拒否することができません。以下の各フィールドには番号、標準参照、または名前付きテストが添付されている必要があります。また、納入時にどの文書が要求されるかを注文前にサプライヤーに通知する必要があります。 耐熱コンベヤ ベルト ラインに関する質問については、ゲートで議論するよりも入札中に回答したいと考えています。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>16安全性と環境: 熱、粉塵、煙霧、およびメンテナンス期間
ベルトを実際にいつ交換できるかを決定する制約
製鉄所のコンベヤー廊下の安全性は、ガードとプルコードだけが重要ではありませんが、それらは重要です。主な危険はこの環境に特有のものです。高温の材料は、シュートがブロックされてから通過した後、誰もが予想するよりもベルトを下って移動する可能性があるため、ヘッドエンドでのトリップ装置と温度検知は、コールド骨材ラインよりもここでの価値が高くなります。石炭やコンバータ添加剤からの粉塵は吸入可能であり、石炭の場合は爆発の可能性があるため、エンクロージャの設計と吸引に大きな要求が生じます。鋳造機や炉の近くに煙が発生すると検査が困難になるため、メンテナンス チームはヒート間の狭い時間枠で作業することが多く、その時間枠で急いで接続作業をしたり、チェックを省略したりすると、数週間後に不具合が発生します。
環境パフォーマンスも同じ会話の一部になりました。帰り道に沿ってキャリーバックを流すベルトにより、物質が通路全体に広がり、清掃コストが上昇し、石炭ギャラリーでは爆発の危険が高まります。私たちの答えは、通常、適切な清掃、密閉されたローラー、適切に通気された筐体の組み合わせです。そして、その作業を計画している人には防塵ベルトの選択と、この 洗浄方法ガイド。粉塵が通常のベアリング シールを破るほど細かい場合、シールされたローラーは、良いものではなくメンテナンスの決定事項になります。微粉塵環境用の密閉ローラー。
17一般的な選択エラーとその実際のコスト
製鉄所で発生する高額なミスのほとんどは珍しいものではありません。これらは間違ったゾーンに適用される単純な仕様であり、問い合わせを作成する人がルート全体を見ることはほとんどないため、プラント全体で繰り返されます。私たちが最も頻繁に会う 5 社を、話し合いではなくダウンタイムや交換にかかる費用と合わせてリストしました。注意すべき重要な点は、これらのいずれもベルトの不良が原因ではないということです。それぞれ、別の場所で完全に良好だったベルトが原因です。低温鉱石ライン用に選択されたファブリック カーカスはスラグ移送に失敗し、スチール コード コンベヤ ベルトは、見た目が強そうという理由だけで選択されており、短時間のホット ランでは張力とプーリーの適合が間違っている可能性があります。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>自分のサイトにこれらの行が 2 つ以上ある場合は、新しいベルトを作成するのではなく、その横に測定された温度を含むゾーン リストを再度読み取ることが最も速くなります。通常、その 1 回の演習で、メンテナンス予算が最も効果のあるところに移動されます。

18よくある質問
製鉄所のコンベヤ ベルトの耐熱クラスはどのように決定すればよいですか?
まず、最も暑い時間帯にコンベヤを少なくとも 2 時間稼働させた後に測定した、材料ではなくベルト自体の表面温度を測定します。夏のピークと始動時の急増に対するマージンを追加し、その数値を宣言されたクラスと一致させます。問い合わせが材料温度のみを伝える場合、放射負荷にも直面するコンベアでは答えは不正確になります。
1 つのベルト仕様で焼結工場と原料ヤードの両方をカバーできますか?
いいえ、無理に取り付けようとすることが、カバーの初期不良の最も一般的な原因です。ヤードでは、低温、湿った、粗い鉱石に対する耐摩耗性が必要ですが、焼結作業では、高温と低温を繰り返す短いコンベヤーでの耐熱性が必要です。一方に最適化されたコンパウンドは、もう一方のコンパウンドが明らかに劣るため、ゾーンごとに注文を分割すると、たとえ単価が若干高くても、ベルトの耐用年数全体にわたってコストが安くなります。
どのような熱老化の証拠を求めるべきですか?
ASTM D573 または同等の ISO 慣行に基づいて報告された、オーブンエージング後の残留引張強度と伸びを尋ね、一般的なデータシートではなく、供給される実際のコンパウンドでのテストを依頼してください。その理由は、ゴムは熱により硬化して弾性を失うためであり、経年変化後もまだ追従して屈曲するベルトは、良好な室温数値を持つベルトよりも価値があるからです。サプライヤーが経年劣化レポートを作成できない場合は、熱クラスを仕様ではなく主張として扱います。
製鉄所ではスチールコード ベルトが常に必要ですか?
まったくそうではありません。スチールコードは、長くて張力の高い幹線や、スラグやスクラップなどの高密度の破片を運ぶ搬送に使用されます。キャスターや圧延ラインの周りの短い高温コンベアでは、通常、張力の要求は控えめであり、布地カーカスの方が接合しやすく、小さなプーリーに優しいです。張力ではなく威信を求めてスチールコードを選択することは、高価な習慣です。
熱いコンベヤー上のスプライスはどのくらい重要ですか?
つまり、循環コンベアでは、カバーが磨耗するずっと前に、最初にスプライスが故障することがよくあります。熱サイクルにより、パスごとに接合部のエッジが少しずつ変化し、硬化が不十分な接合部は数か月以内に開いてしまいます。注文時にスプライス方法とプレス パラメータを指定し、硬化記録を主張し、 この接合購入者のチェックリスト。
ホット ゾーンに属するアイドラーはどれですか?
硬化しないグリースを配合した耐熱性ローラーと、落下点直下の衝撃を緩和するローラー。標準的なグリースを塗布したアイドラーは、焼結または鋳造環境で焼成および焼き付きを行い、ローラーがロックされると、ベルトに対して砥石車に変わります。両方の選択の背後にあるエンジニアリングについては、ローラー選択ガイドおよびローディング ゾーンのインパクト ローラー。
標準アイドラはホット ゾーンで使用できますか?
標準的なローラー内のグリースは通常の周囲での使用向けに配合されているという単純な理由から、これらはそうではありません。 40 度以上のギャラリーで走行すると、グリースが硬くなり、ベアリングが引きずり、ローラーが回転しなくなります。故障は静かに起こり、その後突然起こり、それに気づいたときにはベルトは静止した高温の鋼製シリンダーの上を走行していました。
湿った鉱石やペレットダストからのキャリーバックをどのように制御すればよいでしょうか?
クリーニングは階層化されており、単一のデバイスだけで行うことはできません。ヘッドプーリーの近くに一次スクレーパーを使用し、その後ろに細かい膜用の二次スクレーパーを使用し、水が利用できる洗浄ポイントを使用して、試運転後 1 か月間、戻り運転を監視下に置きます。後からウォッシュ ポイントを後付けすると、ほとんどの場合、最初の設計に含めるよりもコストが高くなりますが、ローリング スケジュールでリターン アイドラーを交換するよりもはるかに安価です。
ベルトと一緒に届くべき書類は何ですか?
少なくとも: 全厚引張試験レポート、DIN 53516 に準拠した摩耗量損失数値、カバー硬度測定値、経年劣化レポート、および納入されたロールをそれらの試験にリンクするバッチ記録。スプライス硬化レコードは同じファイルに属します。この書類がなければ、保証請求は合意された数値との比較ではなく、メモリに関する議論になります。
必要な関連製品
- ホットゾーン用の重量物の運搬および搬送ベルト - ゴム製コンベヤ ベルト
- クリンカーおよびホットバルクサービス用のベルト — 耐熱コンベヤベルト
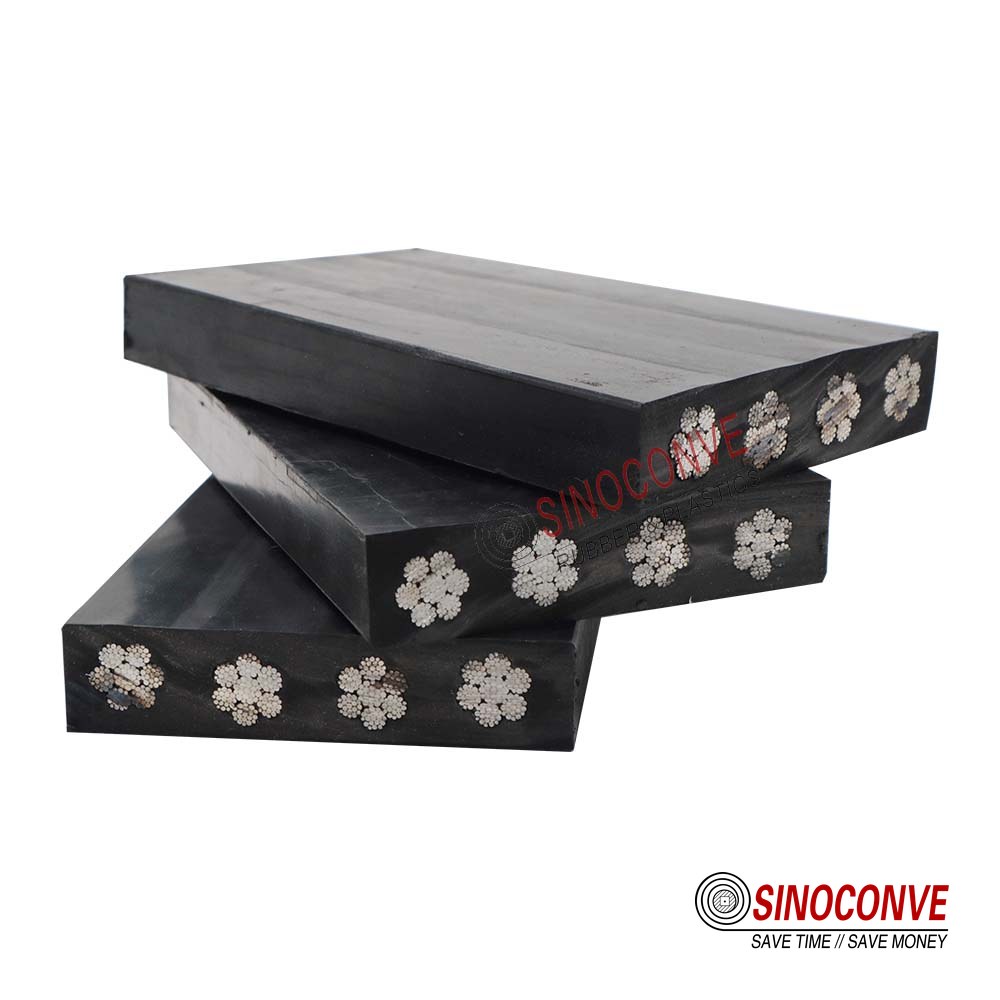
- 高張力の本線と大量の乗り換え - スチールコードコンベヤベルト
- 製鉄所ギャラリー用のキャリング ローラーとインパクト ローラー - コンベヤ ローラー
- パターン付きカバーを使用した急勾配の輸送 — 山形コンベア ベルト
- プラント補助装置用ドライブ ベルト — V ベルト
関連ブログ投稿
- ベルトのデータシートに印刷されているカバーグレードを読む — ゴム ベルト カバーのグレードの説明
- インパクト ローラーが他の場所よりも荷重点で重要である理由 - 転送ポイントのインパクト ローラー
- 非常に微細な塵を運ぶ空気用に作られたローラー - 粉塵の多いプラント用の密閉ローラー
- スプライシング オーダーがリリースされる前に確認すること — 接合購入者のチェックリスト
- 清掃方法、スケジュール、スクレーパーでは解決できないケース - コンベヤ ベルトの清掃方法
- 鉱石ヤードと共有する採掘および採石作業のための頑丈なベルト — 鉱山用ヘビーデューティーベルト