スクラップは、ベルトコンベアが運ぶ素材の中で最も粗雑なものだ。プレス機は、厚さ1ミリメートルにも満たない冷間圧延鋼板の骨組みを押し出し、切断面にはバリが立ち並び、それがベルトコンベアの端に最初に落ちる。シュレッダーは拳大の塊、引き裂かれた鋼板、絡まったワイヤーをまき散らし、3つに1つは尖った部分があるように見える。これらの極端な例の間には、ヤードが扱うその他のあらゆるものが存在する。切断された帯鋼、解体鉄筋、梱包された軽量鉄、機械加工の切削屑などだ。どれも丁寧に運ばれてくるわけではない。
私たちはこれらのライン用のベルトを製造していますが、故障パターンは十分に再現性があり、予測可能です。スクラップ金属リサイクルコンベアベルトは、摩耗だけで破損することはめったにありません。破損の原因は、薄くて硬いエッジがカバーを貫通し、その後、別の要因によってその小さな穴が長い裂け目へと拡大することです。その2つ目の要因とは、通常、スカートボードへの引っ掛かり、プーリーの下に挟まった異物、またはマグネット排出部での詰まりです。

つまり、重要な質問はゴムの硬さではなく、バリがカバーに毎秒2メートルの速度で接触してから4秒間に何が起こるかということです。これに答えれば、残りの仕様、つまりコンパウンド、カバーゲージ、ブレーカー、カーカス、シュート形状、検査間隔が続きます。 コンベヤベルトメーカー チームは、スクラップラインでの会話のほとんどをその4秒間に費やす。
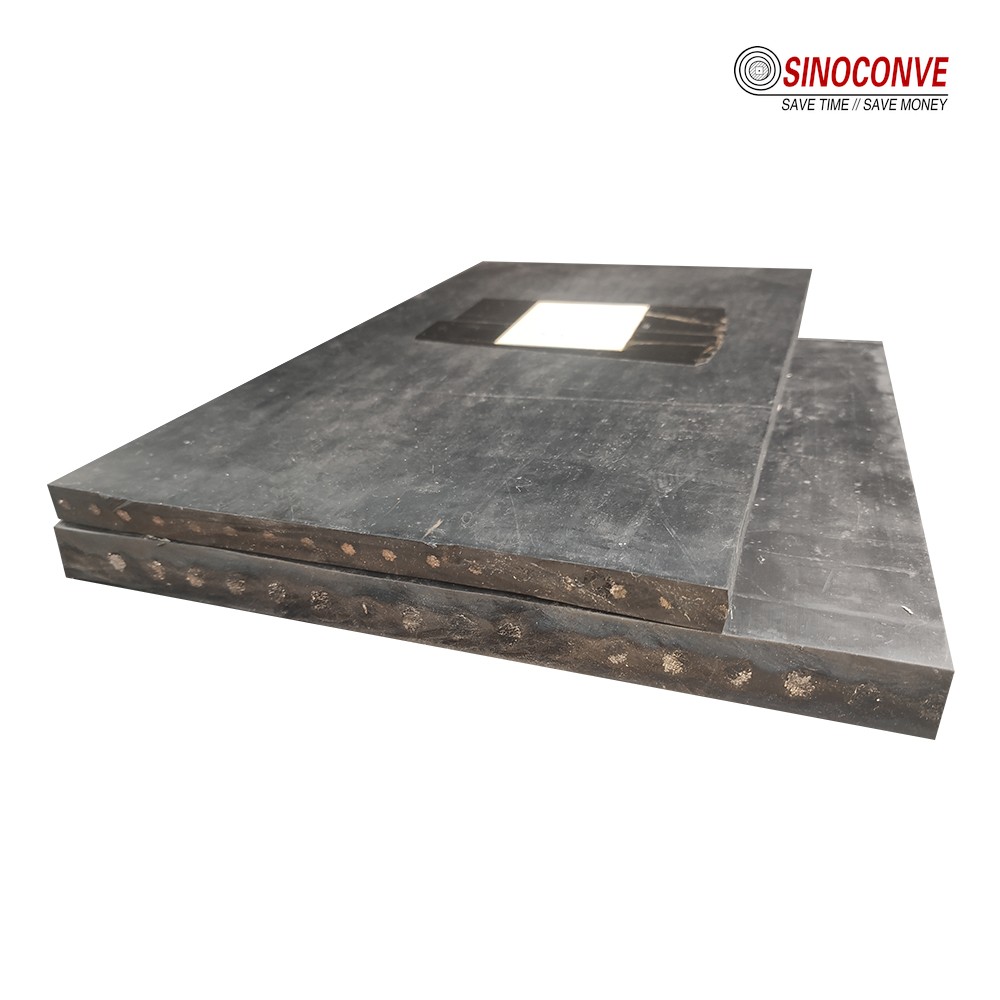
シュレッダーの排出物:鉄くず、破断した鋼板、ワイヤー、微粒子などが混ざり合ったもので、作業員の反応速度を上回る速さで排出される。
01スクラップ金属の形状と、そこで見られる3つの故障モード
ヤードでは等級で話しますが、ベルトは形状を感じ取り、重要なのは3つの形状だけです。1つ目は平らで薄い形状です。プレス加工の骨組み、レーザーカットのフレーム、ギロチンのトリミング、リソグラフィーの版などです。厚さは通常0.5mmから3mmの間で、切断面は刃ではなくバリになっています。これはある意味では悪いです。不規則なエッジはスライスではなく鋸引きになるからです。2つ目はでこぼこした形状です。50mmから300mmの長さに細断された鉄で、端が裂けており、細かい粒子がすべてのくぼみに詰まっています。3つ目は長い形状です。鉄筋、チャンネル、ワイヤー、そして刃の隙間がずれたときにシャーが残すストリップなどです。
ダメージを与えるのは重量ではなく、薄い刃先である
600 kgのベールを1.5 mの高さから落とすと、滑車がへこみ、カーカスが割れる。どのメンテナンスチームもそのことを認識している。静かな破壊力を持つのは、1 mm厚のプレートを12 gだけ立てて立てたものだ。20 cm四方の面に15 kgの点荷重をかけても、ゴムはほとんど気づかない。同じ15 kgをイガの幅ほどの接触面にかけると、局所的な応力が上昇し、60ショアAのカバーが簡単に降伏する範囲に達する。
一度の衝撃では何も証明できません。しかし、数ヶ月で20万回もの衝撃がシュレッダーの排出ラインに伝わり、溝が刻まれます。溝の深さがカバーの厚みの約40%を超えると、その下のゴムはエネルギーを吸収しなくなり、ブレーカーと最初の布層にエネルギーを伝達し始めます。そこから先は、メンテナンスボードに誰も書き込んでいないカウントダウンが始まります。
小さな穴が幅全体に広がる理由
破断層または第一層に達する穿孔は、穴の縁に応力集中を引き起こします。張力が加わると、穴は最初はゆっくりと拡大します。同じ衝撃で横糸も切断された場合、ベルトの幅方向の完全性が失われ、裂け目はベルトをほぼ90度の角度で横方向に広がります。オペレーターが音の変化に気づくまでに、これらの横方向の裂け目は600mmから1,200mmに達することが確認されています。
そのため、弊社では購入者の皆様に、故障したベルトの説明ではなく、写真を送っていただくようお願いしております。縦方向の裂け目は、アイドラーの固着、プラウのずれ、またはリターンローラーへの堆積物を示しています。横方向の裂け目は、穴あきとそれに続く引っ掛かりを示しています。この2つの故障には異なる修理が必要であり、多くの場合、ベルトの構造も異なります。 ゴム製コンベアベルト その価格帯は、単一の目玉となる数字ではなく、そうした違いに基づいて構築されている。
エンジニアからの現場メモ: 長江デルタにあるプレス工場から、6週間で17箇所もの穴が開いた1,200mmのEPベルトが送られてきた。穴はすべて、駆動側端から150mm内側の300mm幅の帯状部分に集中していた。原因はベルト自体ではなく、摩耗した偏向板がスケルトンを角から同じカバー部分に落としていたこと、そして工場側が40mmのスチール製摩耗バーの代わりに、より重いベルトを購入していたことが原因だった。
02シュレッダーからベールまで:ベルトが実際に機能する場所
スクラップ搬送ラインは単一の作業ではなく、5つか6つの短い作業が連鎖的に繋がったものです。ベーラーの供給工程を生き残ったベルトが、シュレッダーの排出工程に適していない場合もあります。金属シュレッダーのコンベアベルトとベーラーの供給ベルトは、決して同じデータシートを共有すべきではありません。損傷報告が伝わる方向が、ベーラーから受入ピットへと逆方向に進むため、私たちは工場全体を逆方向に調査します。
落下高さと積載深度がすべてを変える
受け側では、ベルトコンベアから2メートル上の位置にあるグラブバケットが開き、混合鋼板を0.5トン放出するため、ベルトコンベアは1回の衝撃で1週間分の摩耗量を上回る摩耗を受ける。シュレッダーの下では、同じベルトコンベアに1.5m/sから2.5m/sの速度で連続的に鋼板が流れ込み、フィーダーの作動に伴って鋼板の厚みが300mm変動する。下流では鋼板の厚みが薄くなり、よりきれいになるが、ベーラーが材料を要求するたびにベルトコンベアは始動と停止を繰り返す。
これら3つのプロファイルは、衝撃、削り取り、初期疲労など、カバーに異なる負荷をかけます。そのため、ライン全体で単一のカバーゲージを使用するのは妥協策となります。すべての場所で同じ仕様で稼働している工場では、通常、シュレッダー排出ベルトをベーラーベルトの2倍の頻度で交換することになりますが、これはまさに負荷表が予測する通りです。これが私たちの議論です。 工業用コンベアベルト エンジニアはほぼすべての初回現場訪問時にそれを行っています。
| スクラップライン内のコンベア位置 | ベルトの寿命を縮める主な負荷 | その地点に通常提案する建設工事 |
|---|---|---|
| 一次シュレッダーの手前で原料を受け入れる | 組み立て済みの部品や重いプレートがグラブバケットから直接落下する | 厚いカバーと間隔の狭いインパクトアイドラーを備えた頑丈なEPカーカス |
| 鉄粉と微粒子が混在したシュレッダー排出物 | 破れた縁はすぐに熱くなり、微粉がカバーを絶えず粉砕する | 切れにくいカバーを、目の詰まった織りの破断防止生地層の上に重ねた構造 |
| オーバーバンドマグネット下のトランスファーベルト | 鉄片は磁石の高さから短い負荷ゾーンに放出される。 | 強化された荷重ゾーンとタイトスカートゴムを備えた短いセンターEPベルト |
| 選別された鉄原料をベーリングプレスに投入する | 頻繁な停止・始動サイクルは、接合部とボルト穴に疲労を与える。 | 加硫処理されたスプライスと十分なプーリー径を備えた柔軟なEPベルト |
| ベール排出および出荷用コンベア | 密度の高いベールによる点荷重と、デッキ上での引きずりによる摩耗 | スチールコードまたは重厚なEPカーカスに厚い被覆を施し、傾斜を緩やかにする。 |
選択の大部分は2つの数値によって決まります。1つ目は、負荷点における自由落下高さです。600 mm未満であれば、6 mmのカバーとブレーカーでシュレッダーの排出ラインを何年も保持できます。1.2 mを超えると、どんなカバーも永久に持つことはなく、予算は2 mmのゴムを追加するよりも、ロックボックス、デフレクター、または短いチェーンカーテンに費やす方が賢明です。2つ目は、微粉の割合です。10 mm未満の材料が多い負荷は、戻り側で研磨ペーストのように振る舞います。
また、ベーラーのサイクルについても質問します。6時間連続運転するラインは、90秒ごとにインデックスするラインよりもベルトへの負担が少ないです。なぜなら、始動のたびにスプライスに張力波が伝わるからです。工場でサイクルをスムーズにできない場合は、スプライスを機械的に固定するのではなく、加硫処理する必要があります。 リサイクルコンベアシステム 概要ではそのレイアウトロジックについて説明します。ベーラーの先では、アウトバウンドコンベアは 物流と倉庫管理 庭ではなく、植物の側面。
03この義務が一般廃棄物、電子廃棄物、タイヤのリサイクルとどう異なるか
リサイクル業界では、全く異なる4種類の材料の流れを一つの言葉で表現していますが、その言葉が他のどの言葉よりも多くのベルト仕様の不具合を引き起こしています。スクラップメタルは、密度が高く、乾燥していて、磁性があり、角張っています。他の材料の流れは、これらの特性を同じ組み合わせで持っているわけではありません。工場で複数の種類の材料を同じ場所で処理する場合、コンベアは単一のベルト仕様を共有すべきではなく、メンテナンススケジュールも単一の間隔を共有すべきではありません。 当社がサービスを提供する業界 概要と リサイクル部門のページ アプリケーションはグループ化されているが、それぞれのアプリケーションの基盤となるエンジニアリングは別々である。
都市ごみベルトが代わりに解決しなければならないこと
家庭ごみは濡れていて、ぼろぼろで、予測不可能な状態で運ばれてきます。問題となるのは、アイドラーに巻き付くフィルム状のプラスチック、ベルトの表面を滑りやすくする有機物、トラフを横切る糸状の繊維、そして天候によって変化する水分含有量です。自治体のごみ収集ラインは、パンクではなく、持ち帰りや清掃に対処します。そのため、ベルトは傾斜面での材料の巻き戻しを防ぐために、クリートやプロファイル加工が施されていることが多く、食品廃棄物や包装残渣が含まれるため、通常は油や脂肪に対する耐性が重視されます。
それらのどれもスクラップヤードには当てはまりません。鉄スクラップは巻き付かず、腐らず、平らなラインでは滑り止め加工された表面を必要としません。自治体向けに指定されたベルトは、グリップと洗浄のために調整された、より柔らかく厚いカバーを備えています。これは、細断されたプレートの流れに必要なものとは正反対です。ラインで黒い袋の廃棄物も受け入れる場合は、 都市ごみ搬送ベルト 記事を参照し、金属製の脚を別の設計として扱います。負担をひと握り握りしめます。手袋に湿気が残る場合は自治体の問題であり、手袋が切れる場合は金属の問題です。
電子廃棄物とタイヤラインはまた別の問題である
電子廃棄物は小さく、脆く、貴重です。鋭利な部品は回路基板の角、コネクタピン、割れたガラスなどであり、本当の危険は900mmの破れではなく、選別をすり抜けたリチウム電池からの発火です。電子廃棄物コンベアは、幅が狭く、低速で、金属探知機と急停止装置を備えている傾向があります。カバーは静電気を発生させることなく小さな硬い物体をはじき、表面は小さな部品をきれいに剥がすので、持ち帰るのではなく回収できます。 電子廃棄物リサイクル用コンベアベルト ガイドはその封筒の中に留まっている。
タイヤのリサイクルは、スチールビードワイヤーがあるためスクラップメタルに近いように見えますが、仕組みは異なります。負荷はゴムの破片、サイドウォールの破片、ワイヤーの束であり、主な損傷は熱の蓄積と摩耗であり、ゴムからの油が滑りのリスクを高めます。タイヤのラインは、一般的に速度が遅く幅も広く、細断されたプレートで重要な切断耐性よりも、熱と油に対する耐性が重要です。この組み合わせについては、 タイヤリサイクル用コンベアベルト ここではなく、記事をご覧ください。
| 工場に搬入される材料の流れ | ベルトに見られる損傷痕跡 | ベルトの答えが異なる必要がある理由 |
|---|---|---|
| 有機物とフィルムプラスチックが混ざった混合都市ごみ | 湿った有機残留物によるアイドラーの巻き付きと滑りやすい表面 | グリップ力、洗浄性、耐油性は、切削深さよりもはるかに重要である。 |
| 基板、ガラス、電池セルを含む廃棄された電子機器 | 仕分け小屋付近に小さな切り傷、静電気による付着、時折見られる焦げ跡 | 狭くて遅いベルトには、細かい部品の排出と火災防止が必要です。 |
| タイヤ全体、サイドウォールの破片、スチールビードワイヤー | 熱硬化、溝摩耗、油軟化カバーゴム | これらの線路では、耐熱性および耐油性が耐穿刺性よりも優先される。 |
| 鉄くず、プレス加工の端材、細断された鋼板 | 張力によって横方向の裂け目に発展する点状の穿孔 | この流れだけが、破断布と耐切創カバーの使用を正当化する。 |
04耐穿刺性カバーとブレーカー層
ゴムの耐切創性と耐摩耗性は同じ特性ではなく、しばしば同じ特性であるかのように販売されています。耐摩耗性コンパウンドは、負荷のかかったドラムに擦り付けた際にどれだけの材料が失われるかで評価されます。一方、耐切創性コンパウンドは、鋭利なエッジが裂け目を発生させるまでにどれだけのエネルギーを吸収するか、そして裂け目が始まってからどれだけの距離を進むかで評価されます。コンパウンドは、最初のテストでは高得点でも、2番目のテストでは低得点となる可能性があります。そのため、耐摩耗性が非常に優れたベルトでも、最初の1ヶ月でプレス加工用のスケルトンによって穴が開いてしまうことがあるのです。
ブレーカーは犠牲層であり、シールドではない。
ブレーカーとは、カバーとカーカスの間に積層された、目が詰まった布製の層で、通常は表面から2~3ミリメートル下に位置します。その役割は、点荷重をより広い範囲、具体的にはバリの接触面から約25ミリメートルの範囲に分散させ、切断が荷重を支える層にまで達するのを防ぐことです。ブレーカーは、設計上、消耗品として機能します。ブレーカーが数カ所切断されると、荷重分散機能が停止し、次の切断は直接カーカスにまで達します。
以下の3つのルールが適用されます。ブレーカーは適切に接着されている場合にのみ効果を発揮します。下地処理が不十分だと、水や微粒子が横方向に流れる面ができてしまいます。ブレーカーの上に厚めのカバーを敷けば時間を稼げますが、それも限度があります。厚すぎる柔らかいカバーは端が湾曲してしまうからです。そして、ワイヤーメッシュブレーカーは全く別物です。ワイヤーメッシュは激しい削り込みに耐え、ベルトを硬くし、接合を複雑にし、水分が入ると錆びてしまいます。ワイヤーメッシュは、構造用鋼材の欠落が起こりうる主要な投棄場所にのみ使用します。
硬度はもう一つの重要な要素です。ショアA硬度55から65に上げると、圧痕抵抗が向上し、一定の衝撃エネルギーでバリが到達する深さが減少します。また、小型プーリー周辺の適合性が低下し、スプライス応力が増加します。400mmプーリーのラインでは、ショアA硬度65で通常問題ありません。250mmテールプーリーではそうではなく、スプライスが最初にそれを教えてくれます。 コンベヤベルトサプライヤー 後々不具合について議論するよりも、硬度の選択肢を2つ提示する方が良いでしょう。
| スクラップライン上の作業地点 | カバーゲージと硬度については、お見積もりいたします。 | 砕石の選択とその理由 |
|---|---|---|
| グラブバケットから受入ホッパーへの一次排出 | 厚さ10ミリ、ショアA硬度65で、重荷重に対応 | 構造用鋼材が予告なしに搬入される可能性があるワイヤーメッシュブレーカー |
| 鉄と破断したシートが混在したシュレッダー排出物 | 厚さ8ミリ、耐切創性60ショアAのカバー | カバーの真下に直接接着された、単一の密織り生地の破断材 |
| 磁気搬送および短距離選別コンベア | 柔軟性を保つため、6ミリメートル厚のカバーでショアA硬度60。 | 落下高さが50cmを超える場合のみ、布地破断装置を使用してください。 |
| 選別された鉄片と時折混入するワイヤー束をベーラーに供給する。 | 5ミリメートルのカバー、58ショアA硬度で柔軟性のある寿命 | 流れが遮蔽され、落差が低い場合は、遮断器は不要です。 |
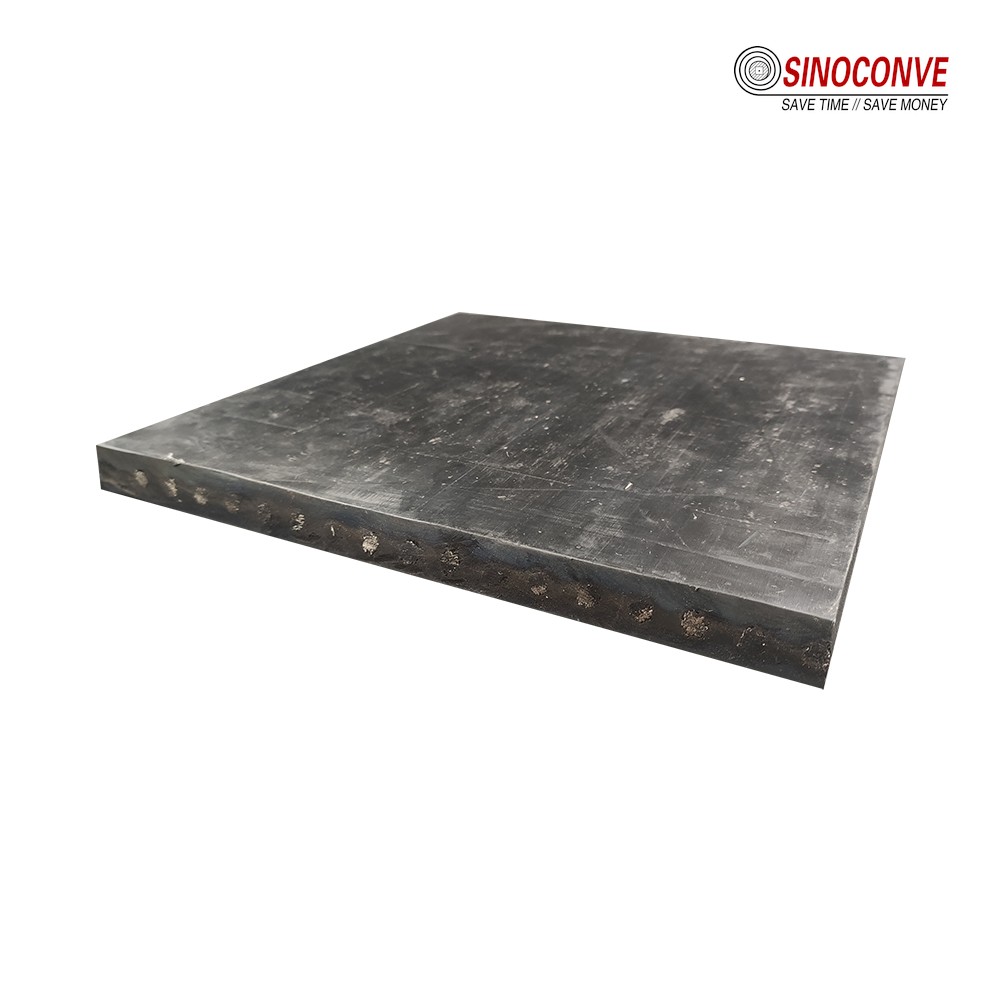
ブレーカープライはカバーの下2~3ミリの位置にあり、集中荷重が本体に到達する前に分散させる。
鉄くず用コンベヤベルトの購入者は、多くの場合、入手可能な中で最も厚いカバーを求めます。しかし、短いセンターでは、その逆の故障がより一般的です。315mmプーリーに8mmのカバーを使用すると、大きく曲がり、継ぎ目で亀裂が入り、内部から水が生地に浸入します。カバーの厚さは、プーリーの直径だけでなく、衝撃エネルギーにも適合している必要があります。
05スチールコードまたはEPファブリック:鋭利なスクラップ用の芯材の選択
スクラップ金属リサイクルコンベアベルトでは、カバーとブレーカーが安定した後、ベルトが損傷を受けた際の挙動は、カーカスによって決まります。ここでは、スクラップラインが骨材ラインから分岐します。採石場のベルトでは、カーカスは主に張力部材として機能しますが、スクラップベルトでは、引き裂き防止材、補修面、防湿層といった役割も担い、それぞれ異なる方向に作用します。
スチールコードが優位に立つ点と劣位に立つ点
スチールコードは、長距離搬送や高揚程搬送においてその真価を発揮します。負荷がかかっても伸びが少ないため、ベルトの巻き取り距離が短く、ベルトの軌道も安定します。また、幅1ミリメートルあたりの張力は布製ベルトよりもはるかに大きく、これは工場で毎時120トンの荷物を200メートルの傾斜を登らせるような場合に特に重要です。ヤードから炉建屋までの長距離搬送においては、スチールコードが合理的な選択肢となることが多いのです。
弱点は損傷耐性です。スチールコードベルトは横糸による補強がほとんどないため、横方向に切断するとコードの束が切れ、その部分の強度が大幅に低下します。すると露出したワイヤーに水分が浸透し、腐食が始まり、コードとゴムの接合部が内側から劣化します。EPベルトであればちょっとした問題で済むような穴あきも、スチールコードベルトでは部分交換が必要になります。また、現場での修理には、適切なコード処理を施した高温加硫接合が必要ですが、ほとんどのヤードでは午前2時にそのような作業を行うことはできません。
EP生地は逆の挙動を示します。伸縮性が高いため、巻き取りには移動距離が必要となり、初期張力が重要になります。その代わりに、衝撃に強く、点荷重を複数の層に分散させ、加硫パッチまたは緊急時には機械式ファスナーで修理できます。30mから60mのシュレッダー排出コンベアでは、ほぼ毎回EP生地を指定しています。 布製コードとスチールコードの比較 張力計算についてさらに深く掘り下げます。
スクラップ工場でうまく機能する中間的な方法があります。激しいコンベアにはブレーカー付きの重いEPカーカスを使用し、ヤードからの長いクリーンな搬送にはスチールコードのみを使用します。このようにラインを分割することで、難しい修理は工場で対応できる場所に留めることができます。長距離の構造を比較する場合は、 スチールコードコンベヤベルト このページには、当社が製造するコードの本数とカバーのオプションが記載されています。
| スクラップ工場の決定要因 | EPファブリック構造が使用中にどのように挙動するか | スチールコード構造が使用中にどのような挙動を示すか |
|---|---|---|
| 設置時の中心距離とリフト | 短~中距離のセンターで快適、適度なストローク | 長距離の陸上走行や高張力でのリフトに最適な選択肢 |
| 鋭利な刃がベルトを切断した後の挙動 | 複数の布層が荷重を分担するため、損傷は局所的なものにとどまる。 | 横方向の切断は多くの神経を切断し、ほとんどの強度を奪うことができる |
| メンテナンスチームが利用できる修理オプション | 加硫パッチまたは機械式ファスナーでその部分を素早く修復できます | コードの入念な準備と熟練した作業員によるホットスプライスが必要です。 |
| 荷重点における衝撃吸収 | 厚手の弾性層が衝撃を吸収し、ベルト全体に分散させる | 高い引張剛性により、衝撃がスプライスとプーリーに伝わります。 |
| 狭い庭での取り扱いと設置 | フォークリフトで少人数の作業員が移動できる軽量のロール | クレーンと綿密に計画された引き抜き作業が必要な重いロール |
データシートにはほとんど記載されていない重要な点がもう一つあります。それは検出機能です。金属探知機やリップループは、対象物によって動作が異なります。スチールコードは一部の磁気探知機に干渉し、ワイヤーブレーカー付きの布製ベルトも同様です。工場で、詰まりが破断する前にラインを停止させるために検出機能に頼っている場合は、注文前にその旨を明記してください。
スペアパーツの計画も同じ分野に属します。倉庫に適切な仕様のロールを1つでも用意しておけば、最悪の事態、つまり入手可能だからといって硬すぎたり薄すぎたりする代替品を受け入れてしまう事態を回避できます。 コンベヤベルトの卸売 このプログラムはそのために存在し、私たちの コンベアベルト工場 ゲージ、硬度、接合強度の試験記録を保持しています。駆動側もチェックします。なぜなら、駆動部の滑りがシュレッダーの停止の原因となることが多く、 トランスミッションベルトメーカー そして Vベルトメーカー ベルトに責任を負わせるよりは、駆動部のサイズを決めた方が良いでしょう。改造にも同じことが言えます。ベーラーからの傾斜が短い場合は、背の高いクリートよりもプロファイルベルトの方が適していることが多く、 コンベアベルトディストリビューター ネットワークはまさにそのような事態に備えてシェブロン株を保有している。
06シュート形状、マグネット移送、および詰まり解消
スクラップ金属リサイクルコンベアベルトで調査する穴の半分は、上流側のシュートで発生しています。コンベアを既存の構造物の下に設置する場合、落下高さは鋼材の許容範囲内となり、搬送物は水平方向にも衝撃を受けて、ベルト上ではなくスカートボードに衝突します。鋭利な鋼板がスカートボードに当たり、跳ね返って角から着地します。ベルトの形状の問題が原因だとされてしまうのです。
より厚いベルトを購入する前に、デッドベッドを組み立ててください。
最も安価な解決策は、通常、ロックボックスまたはデッドベッドと呼ばれる、シュートの床面に設置され、ベルトの代わりに衝撃を吸収する材料のポケットです。デッドベッドが設置できない場合は、45度の偏向板または短いチェーンカーテンで材料の流れを分散させます。積載ポイントでの自由落下距離を600mm未満にし、シュート出口がベルトの方向と約15度以内で一致するようにすることを目指しています。それ以上になると、材料はベルトではなくアイドラギャップに落下する傾向があります。
スカートゴムにも注意が必要です。25mm~40mmのクリアランスがあれば、カバーを挟み込むことなくシール性を維持できます。また、スカートが約1.5mより長いと、ガイド機能がほとんど向上しないまま摩擦が増加します。スカートボードを短くし、摩耗したライナーを交換するだけで、パンクを約3分の1削減できた工場もあります。ローディングゾーンのハードウェアは、ベルトと同様に重要です。 荷積みエリア用衝撃ローラー 300mmピッチであれば、被覆を1mm増やすよりも、細断されたプレートの流れに対してより大きな効果を発揮するだろう。
マグネット搬送は2番目の弱点であり、直感に反するものです。オーバーバンドマグネットは鉄を負荷から持ち上げ、表面から200mmから300mm上の短い搬送ベルト上に放出するため、ワークピースはシフト中ずっと同じ平方メートルのベルト上に着地します。ヘッドプーリーマグネットは、ある点でさらに悪いです。ラップを通してワークピースをベルトに押し付け、ベルトに張力がかかっている間に、ニップ部分のカバーに鋭利なエッジを押し付けます。これが、マグネットテールベルトに集中した穴が開く原因です。ラギングはグリップ力を向上させますが、カバーには何の役にも立たないため、ベルト自体にブレーカーが必要になります。
詰まりには独自の対策が必要です。長いワイヤー、鉄筋、絡まったシートなどがスカートゴム、シュートの縁、またはリターンブラケットに引っかかり、引きずられます。ベルトは引っかかった箇所で切れるのではなく、詰まった異物が最終的に挟まった箇所で切れます。駆動部の電流監視、ベルトが停止する前に作動するトルク制限、および逆ジョグ機能により、ほとんどのリスクは軽減されます。しかし、これらの対策はどれも基本ルールに取って代わるものではありません。ベルトが回転している間は詰まりを取り除かないでください。また、駆動部が自動運転モードのときは詰まりを取り除かないでください。 産業機器セクターのページ これらの制御装置がシュレッダーラインにどのように統合されているかを説明します。
スクラップラインの持ち帰り物は粘着性ではなく研磨性であるため、清掃もここに含まれます。スカートを通過した微粒子は戻り側で戻ってきて、下からカバーを削り、ローラーに詰まります。ヘッドプーリーにある一次スクレーパーと二次クリーナーは毎週点検され、その層を薄く保ちます。 ベルト洗浄方法ガイド スクレーパーが機能しない場合についても説明します。
07創傷マッピングと収益につながるシャットダウン検査
スクラップ金属リサイクル用のコンベアベルトは、保守チームが報告するよりも速いスピードで損傷が発生する。先行している工場は、ある一点において他と異なる。それは、損傷の数を数えるのではなく、損傷箇所をマッピングすることだ。数を数えるだけではベルトの故障はわかるが、マッピングすれば故障箇所が特定でき、そのパターンから上流工程の問題点が明らかになる。
傷の数を数えるのではなく、傷の位置をマッピングする
この方法はソフトウェアを必要としません。停止時の点検で、10mmより長い切断箇所をクレヨンで印をつけ、カバーに走行距離を記入し、駆動側端からの距離を記録します。巻尺をフレーム内に収めて、その部分を撮影します。3回の点検後、マップが作成され、そのマップによってシュートの問題、トラッキングの問題、スプライスの問題を区別できます。
片方の端から300mm以内に穴が集中している場合は、通常、水流が中心からずれて着水しているか、スカートが挟まっていることを意味します。穴が全幅にわたって散在している場合は、落下高さに問題があることを示しています。スプライス肩に沿って切断線がある場合は、プーリーの直径またはスプライスの品質に問題があることを示しています。戻り側のみに切断線がある場合は、損傷が下側で発生していることを意味し、多くの場合、ローラーの固着またはワイヤーの堆積が原因です。
絶対に省略できないシャットダウンチェック
スクラップコンベアでは、必ず4つのチェック項目を確認してください。カバーの深さは毎回同じ6箇所で測定してください。1年で8mmから4mmに減ったカバーは、カレンダーでは分からない何かを示しているからです。最も深い切り込みからトーチでブレーカーを照らし、織り目が見えてほつれている場合は、モニターではなくパッチを当ててください。スプライスの端が持ち上がっていないか、肩のゴムが硬化していないかを確認してください。また、リターンローラーはすべて手で回してください。自由に回転しないローラーは、ワイヤーが絡まるのを待っている裂け目です。
修理基準は、故障発生時に交渉するのではなく、事前に文書化しておくべきです。当社のサービス作業では、ブレーカーに達する切断は、次の予定停止時間内にパッチを当てて修理するものとします。カーカスが露出した場合は、ベルトを停止します。50mmを超える端の裂け目は、拡大する前にトリミングしてシーリングします。500mmの範囲内に3つのパッチがある場合は、そのセクションを交換する正当な理由となります。
クレヨンでつけた跡、計測器の針、そして写真によって、パンク箇所は次の点検で活用できるデータへと変換される。

08よくある質問
標準的なEPベルトは、細断されたスクラップを処理できますか?
シュレッダーの排出口ではダメです。汎用EPベルトはコンベアに必要な引張強度を備えていますが、そのカバーとカーカスは、毎秒2メートルの速度で落下する破断したプレートに対応するようには設計されていません。ベルトは作動しますが、すぐに破損します。小さな穴が多数開いた後、継ぎ目で横方向に裂けてしまうでしょう。
プレス加工用の端材には、どのくらいの厚さのカバーを指定すればよいでしょうか?
厚さ3mm以下の骨組みを50cm未満の高さから落下させる場合、シュートが材料を平らに着地させることを前提として、厚さ5mm~6mm、硬度60ショアA程度の耐切創カバーで通常は十分です。プレス機が部品を角から排出する場合は、カバーを8mmにしてブレーカーを追加してください。厚みだけでは、着地不良を補うことはできません。
耐パンク防止布はパンクを完全に防ぐことができるでしょうか?
いいえ、そうではありません。そうでないと言う供給業者は、使用済みのベルトを見たことがないのでしょう。ブレーカーは負荷を分散させ、ほとんどの切断がカーカスに達するのを防ぐため、耐用年数を大幅に延ばすことができます。とはいえ、ベルトは布製なので、同じ場所に繰り返し衝撃が加わると、いずれは切断されてしまいます。ブレーカーによって得られるのは、点検間隔を延ばす効果です。
なぜベルトは長さ方向ではなく、幅方向に裂けるのでしょうか?
何かが穴を開け、さらに何かが引っかかったためです。横方向の裂け目には2つの事象が必要です。まず横糸を切断する切り込みがあり、次にベルトの一部が挟まり、残りの部分が動き続ける状態になります。片方の端にある元の穴を探してください。通常は端から200mm以内にあり、保守担当者が予想していたよりも小さい穴です。
スクラップ置き場にとって、スチールコードはEPコードよりも優れているのでしょうか?
走行距離が長く、張力が高い場合に限ります。30mのシュレッダー排出コンベアでは、スチールコードは補修が難しく、横方向の損傷に対する耐性が低いため、ブレーカー付きのEPが有利です。200mのヤードからの搬送では、伸びの少なさがメリットとなります。両方のタイプを使用している工場では、用途別に仕様を分けるのが一般的です。
スクラップコンベアベルトはどのくらいの頻度で点検すべきですか?
シュレッダーの排出部とマグネットテールは毎週、選別コンベアとベーラー供給コンベアは毎月、そしてブレード交換後や駆動装置が停止するほどの詰まりが発生した後は必ず点検してください。点検間隔よりも一貫性が重要です。毎週損傷箇所をマッピングする工場は、年に一度徹底的な点検を行う工場よりも、四半期ごとに多くのことを学ぶことができます。
1年間に3回もベルトがパンクした場合は、故障時の写真とコンベアのレイアウト図をお送りください。構造の変更、シュートの変更、あるいはその両方が必要なのかをお伝えします。当社のエンジニアは通常、数枚の写真からパターンを特定できます。
関連商品
- 一般的なスクラップ処理作業用のゴム製コンベヤベルト
- 長距離搬送用スチールコードコンベヤベルト
- 短傾斜改修用シェブロンコンベヤベルト
- 荷積みゾーン用コンベヤローラーおよびインパクトアイドラー
- シュレッダーおよびベーラー駆動部のメンテナンス用Vベルト
関連ブログ記事