火格子窯ラインの排出時、冷却器から出てくるペレットはまだ中心部に熱を蓄えている。私たちは、息が白くなるほど寒い朝に、そのコンベアのそばに立っていたことがある。樋の中のペレットは、素手でかざすと温度差が感じられるほど温かかった。丸く、密度が高く、わずかに弾力性のある硬化ペレットは、採掘されたままの鉱石の塊と比べると穏やかに見える。しかし、ベルトカバーにとっては穏やかではない。
私たちが説明を求められる被害は、劇的な様相を呈することはめったにありません。裂け目はなく、狭い通路に沿ってカバーがガラスのように透明になり、直角に走る細かい亀裂があり、コインほどの大きさのゴム片が浮き上がっているだけです。さらに斜面を上っていくと、ペレットがスカートボードに付着し、2、3シフトごとに端から溢れ出しています。3つのメカニズムが働いています。
このページは、硬化処理後のベルトコンベア(クーラー排出、ローラースクリーン、移送タワー、ストックパイル供給、シップローダーライン)の仕様策定と保守を担当する方々向けです。 ゴム製コンベアベルト まさにこれらの業務のために。角張った塊状鉱石を既に扱っている場合、慣れ親しんだ故障表示はここでは誤解を招く可能性があります。
01硬化ペレットがゴムに及ぼす影響
ペレットは単一の素材でできているわけではありません。未焼成のペレットは、指で軽く押すと変形するほど柔らかい状態です。焼成後はセラミックのような質感になり、2つをぶつけると表面が澄んだ音を立てます。工程の不具合によって、同じコンベア上で両方の状態のペレットが混在することもあります。柔らかい未焼成のペレットは、焼成後のペレットの表面を傷つけ、加熱しながら、表面に微粒子を付着させます。
粒度は、採掘された鉱石に比べて狭い範囲に収まっている。高炉への原料供給粒度は通常9~16ミリメートルで、大半は12ミリメートル前後である。この粒度範囲の狭さが、ペレットの流れがブロックの山ではなく、ボールベアリングの層のように振る舞い、傾斜地で負荷を支えるための噛み合いがほとんどない理由である。
安息角は伝達角ではない
ペレットの山はおよそ30度の角度で積み上げられているため、設計者は20度の傾斜を採用したくなるかもしれません。しかし、積み上げ角度を搬送角度と読み替えてはいけません。移動するベルト上では、アイドラーのたわみ、スプライス通過、供給サージによって表面が乱され、回転し始めた丸い物体は回転し続けます。15度を超える傾斜の平らなカバーは、同じベルトが砕石を20度の角度で問題なく搬送している場合でも、積載開始時にペレットを後方に落としてしまいます。
転圧は均一ではない。ペレットは位置ずれしたトラフの低い側に移動し、スカートに集まってゴムを伝って流れ出し、やがて漏れ出す。最初は少量ずつ漏れ出すだけだが、8週間後には移送部の下にペレットの円錐状の塊ができ、流れが擦れた部分には磨かれたような跡が残る。
点熱は接触の問題であり、周囲環境の問題ではない。
高温のペレットがゴムに2秒間接触すると、同じ温度の空気と接触した場合とは全く異なる負荷がかかります。接触面積はわずか数平方ミリメートルで、ペレットは熱伝導率が高く、下のゴムは熱を横方向に十分に伝達できません。そのため、接触した部分はさらに硬化し、アイドラーを曲げるのに必要な弾性が失われます。1シフトあたり100万回もの接触が発生すると、カバーの荷重がかかる部分は、ヘッドプーリー部分よりも20度も硬くなってしまいます。
赤外線ガンではなく、接触式プローブで測定します。混合ペレット表面の赤外線測定値は、高温のペレット、低温の微粒子、ベルトの間で反射するため、暗い色のゴムの放射率によって数値が実際よりも高く表示されます。ベルトが停止した後、プローブをゴムに10秒間当て続けることで、カバーが実際に吸収した熱量を知ることができます。
| ペレット輸送ルート上の取扱地点 | その負担が何をしているのか | どのベルト特性が最も厳しくテストされるか | 検査官が停車時に記録すべき事項 |
|---|---|---|---|
| 冷却器排出口および第1移送シュート | ペレットは中心部が温かく、緩く落下する | 点熱耐性および表面硬化耐性 | 停止後のカバー温度と光沢のあるパッチの深さ |
| ローラー式スクリーン供給および特大サイズ返却 | 小さな破片は自由に転がり、流れは広く広がっていく | 荷重変動下におけるトラフ形状およびエッジ制御 | 各エッジにおける負荷位置とスカート接触痕 |
| ストックパイルへの傾斜搬送 | 球体は進行方向とは逆方向に転がる | 傾斜面での表面グリップ、クリートの安定性、スプライスの滑らかさ | テール部分のロールバック深さと図面上の角度 |
| 埋め立てトンネルと船舶積込ブームセクション | 研磨粒子はペレットから分離し、戻り側に沈殿する。 | 防塵性、洗浄性能、リターンサイドトラッキング | ローラー上の堆積物の厚さと各クリーナーブレードの状態 |
表1:輸送経路に沿ったペレットの状態変化、および各段階で最も負荷がかかるベルトの特性。
02冷蔵作業員から船積み作業員へ:仕事内容が変わる場所
冷却器から始めます。硬化処理の後、強制空冷が行われ、排出温度は滞留時間、周囲の空気、およびラインの送り速度によって決まります。出口では、表面温度が摂氏80度から150度になることがよくありますが、大きなペレットの中心部は表面よりも高温になります。この中心部の熱が原因で、ベルトは100メートルにわたって低温で走行しても、カバーが焼き付いてしまうことがあります。冷却器とタワーの間では、ローラースクリーンが製品から大粒分を分離し、両方のデッキから薄く高速な層が短いベルト上に落下します。
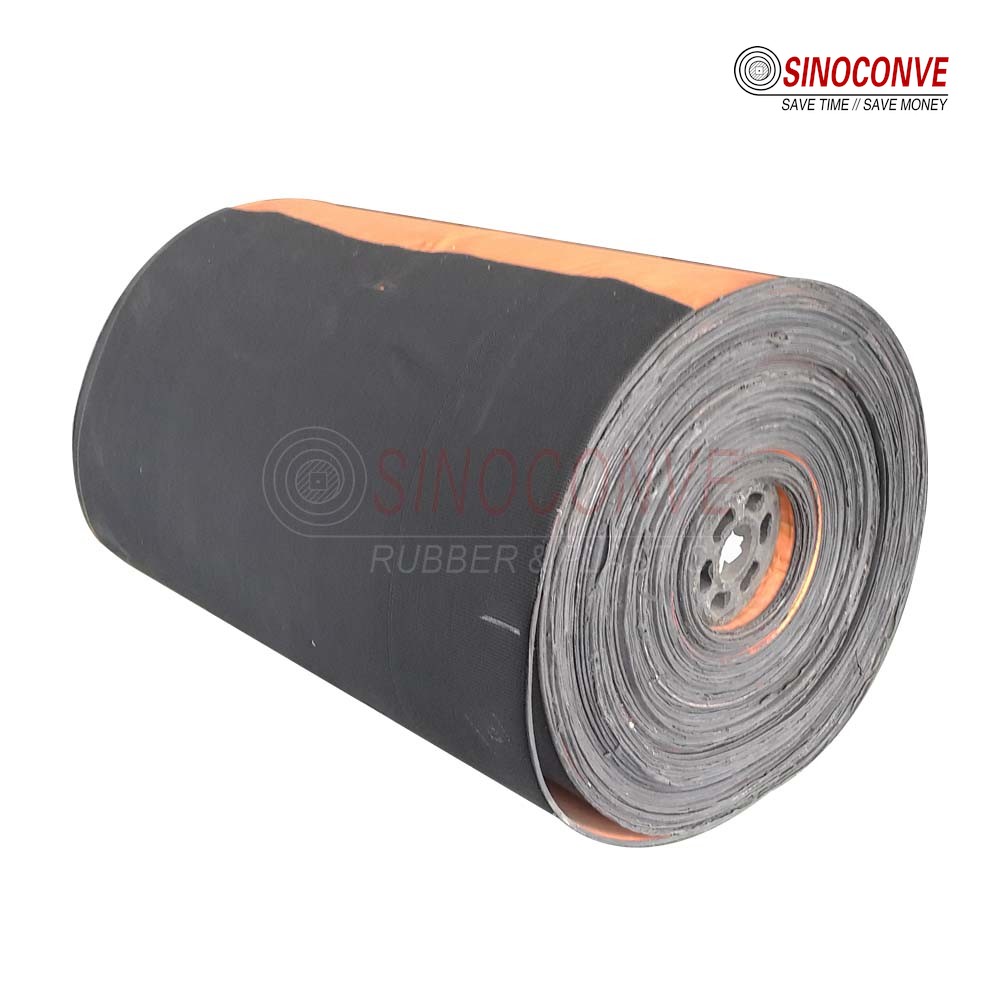
図1:丸いペレットが山積みにならずにトラフ全体に広がることで、最も高温になる接触線がスカートの近くに配置される。
搬送タワーは最も過酷な箇所です。ペレットはベルトコンベアから前方に勢いよく排出され、偏向板に衝突してエネルギーを失い、次のシュートに落下します。衝突のたびに微粉が発生し、その微粉の山が摩耗箇所となります。平らなプレートと2メートルを超える落下では、数ヶ月以内に搬送路が摩耗し、搬送カバーまで達してしまいます。低供給量でも充填状態を維持できるのであれば、鋼板よりも岩石箱やデッドベッドの方がライニングとして優れています。
エンジニアからの現場メモ: 中国北部のペレット工場で、ある箇所で繰り返し故障が発生していた搬送用耐熱ベルトの見積もりを行いました。古いベルトは全体的に過熱していたわけではなく、シュートの縁の下、幅400ミリメートルの帯状のカバーに亀裂が入っていました。ライニングの張り替えによって開口部が60ミリメートル短くなったため、搬送物がベルトの下流に0.5メートルずれて着地していました。ベルトを交換しても、この問題は1シーズンは隠れてしまうでしょう。そこで、シュートの図面を依頼し、工場側でデッドベッドを取り付けたところ、交換後のベルトは現在も正常に稼働しています。
港側は最後の交代地点です。船積み機のブームは長く、傾斜は急で、ブームが動いている間、ベルトは満載の液体の流れを保持しなければなりません。ここでロールバックが公になります。なぜなら、桟橋での流出は船による清掃作業となるからです。 港湾におけるばら積み貨物の取り扱い ページはより広い端末レイアウトをカバーします。6 つのポジションそれぞれに照会用の独自の行が必要です。 コンベヤベルトメーカー 全ルートに対して1行の見積もりを与えると、平均値が提示され、両極端の値は除外されます。
各位置でのベルト速度も記録してください。冷却排出ベルトは1メートル毎秒以下でゆっくりと動くことが多いのに対し、港湾ベルトは3メートル毎秒で動きます。低速ベルトは熱いペレットを1か所に長く保持し、高速ベルトは材料をより遠くまで飛ばします。どちらもトン数では捉えられません。そのため、 工業用コンベアベルト この任務については、温度と形状によって規定され、 コンベヤベルトサプライヤー トン数だけで見積もりを出すのは、保険期間を決定する2つの変数を推測しているに過ぎない。
03これが塊状鉱石の問題ではない理由
私たちは別のページを公開しています 採掘されたままの鉄鉱石を運搬するためのコンベアベルトそして、この2つは意図的に分けられています。このページでは、一次破砕機から落下する角張った塊、熱が発生する前にカバーを切断するエッジ、そして長距離の陸上ルートをスチールコードへと押し上げる張力計算について説明しています。問題が、底がきれいで下に破れた層がある溝である場合は、このページをお読みください。このページでは、丸い、発射済みのペレットについて説明しています。
この区別は学術的なものではありません。ペレットラインを「鉄鉱石」と表現するバイヤーには、塊状物を扱うための見積もりが提示されます。つまり、より厚いカバー、より硬いコンパウンド、より厚い層、より重いカーカスといった仕様です。こうした仕様の中には無害なものもありますが、問題となるものもあります。硬いカバーは繰り返し加熱されると脆くなりやすく、短い搬送ラインで重いカーカスを使用すると、トラフやスプライス部分で不具合が生じる可能性があります。
最初の被害状況が異なれば、証拠の痕跡も異なる。
塊状鉱石は、積載時に構造に達する切断や打撲傷が生じて破損します。ペレットの損傷は、表面状態の変化から始まります。表面が光沢を帯び、硬化し、細かいモザイク状にひび割れ、その後になってようやく部分的に剥がれが生じます。破損したペレットベルトに穴が開いていると予想して近づくと、間違った箇所を撮影し、間違ったベルトを注文してしまうことになります。
2つ目の違いは、材料がどこへ行くかという点です。シュートから跳ね返った塊は着地してそこに留まりますが、ペレットは構造物の最も低い地点に到達するまで転がり続けます。そのため、証拠は搬送側には見られないことが多いのです。例えば、テールプーリーの下に円錐状の堆積物があったり、リターンストランドに沿って微粒子が堆積していたり、スカートがスクレーパーとして機能した跡が磨かれたトラックがあったりします。
温度は変動する塊鉱石にはない
採掘された鉱石は、鉱山が温暖な気候にある場合を除き、常温で到着します。ペレットは意図的に高温で到着し、その熱は表面ではなく内部にあります。この事実によって、カバーの仕様、洗浄方法、接合材料、メンテナンススケジュールが変わってきます。熱いカバーに水をかけて埃を落とすと、ゴムに熱衝撃がかかり、表面にひび割れが生じます。温かく柔らかくなったカバーにクリーナーの刃を強く押し当てると、拭き取るのではなく削り取ってしまうことになります。
| ベルト表面に観察された状態 | 塊状鉱石回路では、 | ペレット回路は通常、代わりに | 物理的証拠が示唆する構成要素 |
|---|---|---|---|
| 光沢のあるひび割れたカバーの細い帯 | 底が明るく、ゴムがずれている傷 | カバーはそのままの状態で、細かいモザイクのひび割れが見られる。 | シュートリップの高さと着水流の温度 |
| テールプーリーの下に見つかった物質 | スカートに当たって跳ね返った小さな塊がいくつか散在していた | 丸い粒が円錐状に成長し、それが転がり落ちた | 傾斜角度、表面グリップ、スカートギャップ高さ |
| 直線的な縁を持つ、磨き上げられたストライプ | 通常はスチール製のライナープレートがカバーに擦れる | スカートゴムに微粒子が付着し、研磨ブロックとして作用する | スカートクリアランス、クランプ圧力、およびその背後の微粒子 |
| 中央で開く接合部 | 関節付近への衝撃が原因とされることが多い | 温まったベルトでは、熱硬化の不一致がよく発生します。 | 接合材料と硬化中の温度 |
表2:同じ症状でも、塊鉱石ラインとペレットラインでは意味が異なる。
私たちの 鉱業および採石業 概要ではプラント全体の状況を扱いますが、ペレットの移送についてはペレット単位で議論する必要があります。もし貴社が他の場所でも塊鉱石を扱っている場合は、2つの仕様と2つの履歴を保管してください。鉱石ベルトの規格が1つしかない場合、プラントはプライマリーベルトが過剰設計され、スタッカーベルトの仕様が不足するという状況に陥ります。
04空気暖房ではなく点暖房用のカバーを選ぶ
耐熱ベルトのデータは通常、連続使用温度で表示され、グレードは一般的に120℃、150℃、180℃で示されます。これらの数値はオーブン老化試験によるもので、サンプルを高温の空気中に放置し、試験前後の引張強度と伸び率を測定します。この試験は有用ですが、ペレットがカバーに着地した場合の挙動は示していません。
ペレットの接触は短時間で、強度が高く、局所的です。接触点下のゴムは、数秒間、オーブン温度をはるかに超える温度に達することがありますが、ペレットが転がり去るにつれて冷却されます。損傷は、一度に大きな劣化が生じるのではなく、小さな過硬化が積み重なることで発生します。そのため、オーブン試験に合格したベルトでも、1回の使用で負荷箇所に亀裂が生じる可能性があり、平均温度ではなく着地温度を尋ねる必要があるのです。
配合と硬度の決定
ペレット用途では、通常の天然ゴムブレンドではなく、EPDMタイプのポリマーをベースとした耐熱性コンパウンドを使用します。EPDMが特別な特性を持っているからではなく、このポリマーは繰り返し高温に接触しても弾性を維持するため、カバーがアイドラー上でひび割れることなく柔軟に曲がることができるからです。汎用の耐摩耗性コンパウンドはドラム摩耗試験で優れた数値を示すかもしれませんが、ドラム試験ではゴムが加熱されないため、この用途には適さない場合があります。
硬度は2番目の重要な要素です。ペレットベルトの場合、ショアA硬度60程度が適切なバランスをもたらします。丸い本体が搬送時に沈み込まない程度に硬く、溝に沿って変形し、接合部の屈曲に耐えられる程度に柔らかいのです。へこみに抵抗するために硬度を高くしすぎるのはよくある間違いです。ショアA硬度70のカバーは高温の傾斜でひび割れやすく、ひび割れに微粒子が溜まり、水分が本体に閉じ込められてしまいます。
ベルトではなくペレットを冷却してください。
最も効果的な温度制御は、ベルトの上流側で行うべきです。冷却器による保持力の向上、排出口での負荷への制御されたミスト噴霧、またはより長い空冷式搬送によって、ペレットがゴムに接触する前に表面温度を数十度下げることができます。ミストは、ペレットの特定の領域に噴霧するべきであり、高温のカバーにジェット噴射してはいけません。高温のゴムに直接水をかけると、熱衝撃が発生し、どんなコンパウンドも長くは持ちません。
エンジニアからの現場メモ: ある顧客から、コンパウンドの耐熱性が低いという苦情とともに不良サンプルが返送されました。しかし、サンプルは別の事実を示していました。ひび割れた部分は約300ミリメートルの長さで、残りの部分は新品時のショアA硬度65に対し、62を維持していました。ベルト全体に熱による問題が発生していれば、全長にわたって硬化していたはずです。ひび割れた箇所は、メンテナンス作業中に移動されたシュートと一致していました。そこで、同じコンパウンドに改良されたシュートリップと新しいデッドベッドを取り付けて供給したところ、そのベルトは4回のメンテナンス作業に耐えました。
ホットベルトでは、カバーとカーカス間の接着がより重要になります。熱によって結合層が軟化し、切断端でペレットの流れが剥離を引き起こしますが、これはコールドベルトでは決して起こりません。見積書に剥離強度の数値を記載し、どのように測定されたのかを尋ねてください。測定方法のない数値は装飾であり、 コンベアベルト工場 自社の試験手順を説明できない企業は、ロールの製造工程を管理できる可能性は低い。
| ペレット工場の典型的なルートに沿った位置 | 通常私たちが提案するカバーアプローチ | 提案の背景にある工学的理由 | そこでは、私たちはそのやり方に反対するだろう。 |
|---|---|---|---|
| 冷却器の排出口が短距離で落下する | 適度な硬度と滑らかな表面を持つ耐熱性化合物 | 熱いペレットが浅い流れに流れ込み、滑り落ちる | 高温の微粒子を捕捉する深いV字型形状 |
| 高速薄層スクリーンフィード | 滑らかなカバーで、弾力回復性に優れ、接合部も制御されています。 | トン当たりの接触回数が多いほど、硬さよりも柔軟性が重要になる。 | へこみに耐えるためだけに選ばれた非常に硬い化合物 |
| 傾斜が約15度より急な場合 | 耐熱性化合物で浅いクリートまたは粗い上面 | 球体には摩擦だけでなく、機械的な干渉が必要である。 | 根元でひび割れる、背の高い山形模様のリブ |
| 露出した長いランを備えた船舶積込機のブーム | 耐熱カバーとブームの張力に合わせたサイズの本体 | このブームは、最高の張力と最小限の遮蔽物を兼ね備えている。 | ストックパイルベルトから引き継がれた軽量の2層構造 |
表3:ポジション別のカバー決定、それぞれの決定の理由、およびよくある逆効果な選択肢。
ミルを比較検討する購入者は、同じ公称グレードでも挙動が異なる場合があることを知っておく必要があります。耐熱性を示すラベルが付いた2つのロールでも、片方がより低い温度でより長く硬化された場合、挙動は異なります。これは監査で扱うべきプロセス上の問題であり、価格欄の問題ではありません。 コンベヤベルトの卸売 各ページでは、私たちがそれをどのように制御しているかを説明しています。
05グリップ面のための本体、溝、ケース
ほとんどのペレットコンベアは長さが短いため、布製のカーカスが合理的な選択肢となります。ポリエステル経糸とナイロン緯糸(通常EPと表記)は、低伸張性と耐疲労性のバランスが取れており、加硫段付きジョイントとの接合も良好です。ナイロン同士のコンベアは同じ張力下でより伸びるため、巻き取り距離が限られているコンベアでは、最初の数週間でカウンターウェイトのスペースが足りなくなる可能性があります。
ロールバックはゴムになる前のジオメトリである
オペレーターがペレットが斜面を逆流していると報告した場合、まず最初に思いつくのは、より粗いカバーにすることです。確かにそれで改善される場合もあります。しかし、多くの場合、本当の解決策は、傾斜角を小さくしたり、スカートを深くしたり、供給口に短い水平部分を設けて、ペレットの流れが登る前に落ち着くようにすることです。ゴムでグリップ力を高めるには限界があり、振動する斜面では、丸い形状のものは角ばった形状のものよりも早くその限界に達してしまいます。
角度が変更できない場合は、表面が機械的な干渉を提供する必要があります。高さ15~20ミリメートルの浅いクリートで、ペレットが2つのリブの間に挟まれないように十分に間隔を狭くしたものは、高いシェブロンよりも高温のペレットに適しています。高いリブはプーリーが通過するたびに基部でたわみ、そこから始まる亀裂が熱によって加速されます。粗い上面はより穏やかで、微粒子が溜まる深いポケットを作ることなく、転がり接触を遮断します。
どのプロファイルを選択しても、スプライスは一致している必要があります。滑らかな加硫ジョイントを持つクリート付きベルトは、ベルトの柔軟性が最も低い箇所でペレットが交差する裸のパッチを残します。ジョイントを通してプロファイルを継続するか、ロールバックが開始できない水平セクションにジョイントを配置します。これは、 コンベアベルトディストリビューター ロールを切る前に上げるべきだ。乗組員がナイフを持ってロールの端まで来た後に上げてはいけない。
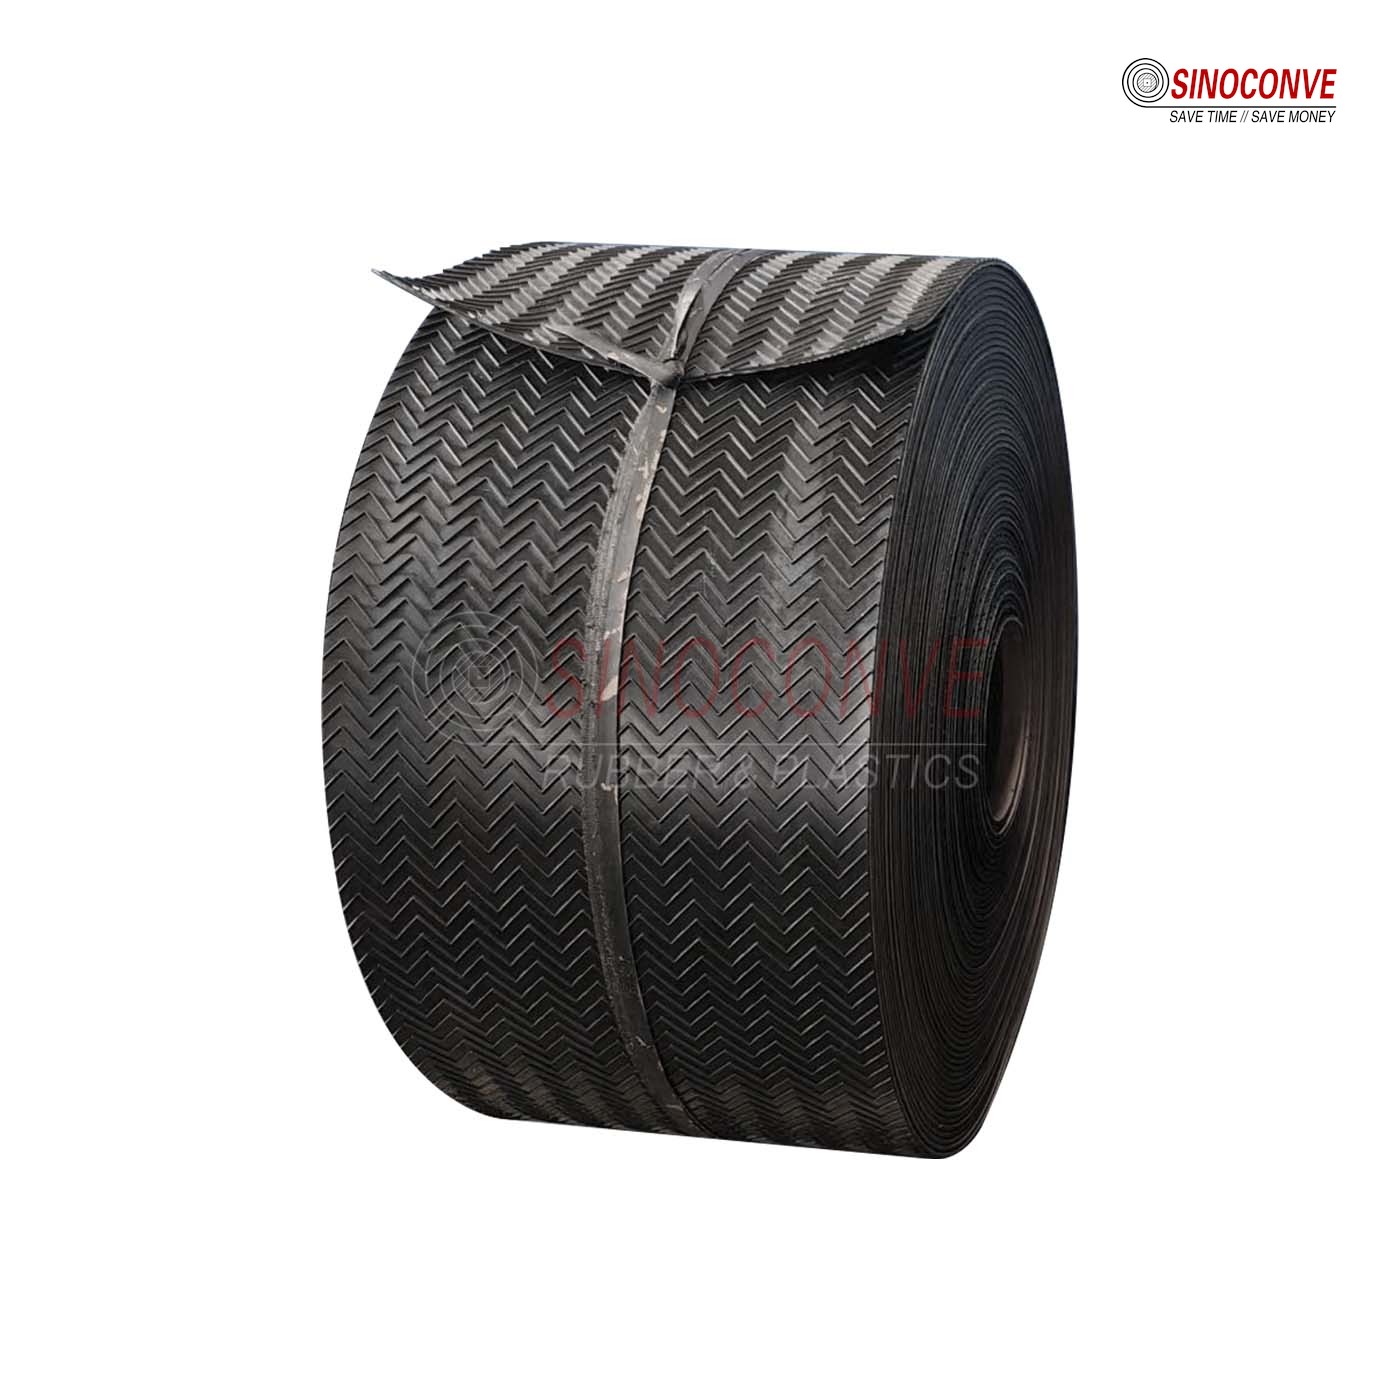
図2:浅いクリートは、ペレットがリブの間に挟まらないように傾斜しており、その形状はスプライスまで続いている。
トラフの形状によって、高温の接触線の位置が決まります。幅が広く浅いトラフでは、搬送物が扇状に広がり、端がスカート付近に集まるため、最も高温の接触線が鋼材に接するようになります。一方、深いトラフでは、ペレットが中央に積み上がり、次の衝撃が集中します。どちらの極端な形状も好ましくなく、最適な形状は供給速度とベルト幅によって異なります。通常速度とサージ速度での搬送物の断面写真を見ると、まるで2つの異なるコンベアのように見えることがよくあります。
同じプラントの駆動装置には、同じ規律が求められます。破砕機とスクリーンの駆動装置には、バンドベルトまたは歯付きベルトがよく使用され、 トランスミッションベルトメーカー プーリーの溝はベルトの断面に合わせるべきです。最も近いサイズのものに置き換えるのではなく。溝が合わないと肩部が摩耗し、過負荷のように見える形で駆動部の寿命が短くなります。 Vベルトメーカー 各ページには、当社が制作するセクションの一覧が掲載されています。
06シュート、クッション、スカート:ベルト周りのハードウェア
ペレット搬送装置は、ベルトコンベアの上に設置されるプロセス装置です。適切に設計されていれば、カバーが吸収できる温度で、穏やかで中心の線に沿った流れを供給します。設計が悪ければ、カバーはすぐに破損します。私たちは、配合選定と同じくらいシュートの形状に時間をかけており、議論は3つの測定値から始まります。リップからベルトまでの落下距離、最初のサポートまでの距離、そしてバックプレートの角度です。落下高さは、開口部のライニングをやり直すと短くなり、摩耗プレートを装着すると長くなるため、最も誤って報告されることが多い値です。停止した機械で、後で再び見つけられる目印から、巻尺で測定してください。
ペレットがクッションを形成するようにする
ペレットベルトの衝撃保護には、ペレット層が最適です。ロックボックス(デッドベッド)は、ペレットが大量に供給されても常に満杯の状態を保ち、供給量が少ない時に空にならない限り、カバーに伝わるはずの衝撃エネルギーを吸収します。しっかりとした作りのロックボックスはベルト3本分以上の耐久性があり、浅めに作られたロックボックスは再起動時に直撃するほどの威力を発揮します。
着地点の下では、シュートと同様にサポートが重要です。インパクトアイドラーまたはゴム製クッションベッドは、ベルトが搬送アイドラー間の隙間に逸れるのを防ぎます。この隙間は、高温の流れが最も悪影響を及ぼす場所です。積載ゾーン下の間隔は通常、通常の搬送間隔の半分であり、最初のステーションは図面上の着地点ではなく、実際に流れが着地点となる場所に設置する必要があります。 インパクトローラーの選定に関する注意事項 負荷に関する前提条件を確認してください。
スカートゴムは3番目の要素であり、最も扱いにくい部分です。その役割は流れをせき止めることであり、ベルトを削ることではありません。スカートの位置が低すぎると、微粒子がカバーに押し込まれ、摩耗のように見える筋状の跡ができますが、これは圧力下での摩耗です。高すぎると、ペレットが傾斜面を下って逃げてしまいます。スプライスを含むランニングベルトをちょうど通過できる隙間を目指し、3箇所でフィーラーを使って確認し、新しいベルトは溝に馴染むため、1週間後に再度確認してください。
エンジニアからの現場メモ: 港湾の船舶積込機で、ブームを上げた時だけ発生するこぼれを防ぐため、ブームのスカートが強く締め付けられていました。その圧力によって、9メートルにわたるベルトの12ミリ厚のカバーに8ミリの溝ができていました。こぼれの原因はスカートの隙間ではなく傾斜部分だったため、締め付け圧力が増したことで、問題が桟橋からベルトへと移動しただけでした。そこで、該当箇所の表面形状を変更し、スカートのクリアランスを再調整しました。すると、こぼれは止まり、溝の拡大も止まりました。
アクセスについても考慮してください。足場が必要な搬送は検査されず、検査されていないスカートは静かに故障します。通路と適切なロックアウトポイントは、別の図面に記載されていても、ベルトの耐用期間内に含めなければなりません。EPCコントラクターとプロジェクトをレビューする際には、アクセス図面も要求します。 産業機器 パッケージには通常両方入っています。
07ベルトを読み取る前に温度と粉塵を読み取る
ペレットベルトは警告を発します。カバーはひび割れる前に硬化し、戻りストランドはアイドラーが固着する前に微粒子を回収します。同じ場所で、同じ方法で、傾向が現れるほど頻繁に測定してください。適切に測定された年4回の測定値は、懐中電灯を持って毎月歩いて確認するよりも優れています。
図3:停止後のカバーに接触プローブを当てると、混合ペレットの赤外線測定よりも有用な数値が得られる。
守れるベースライン
搬送側の3箇所(シュートの縁の下、着地点から1メートル下流、ヘッドプーリー)を選び、ペンキと番号で印を付けます。ベルトをロックした状態で通常停止した後、各印に接触プローブを10秒間当て、周囲温度と停止からの経過時間とともに値を記録します。絶対値よりも、前回の測定からの変化が重要です。
サーマルカメラは高温箇所を素早く特定できますが、カバーの放射率を設定しない限り、その数値は相対値として扱います。カメラは位置特定に、プローブは温度測定に使用します。シュートリップの測定値が下流側の測定値より約30度高い場合は、着地形状の見直しが必要です。3つすべてが高値を示す場合は、上流側の冷却に問題があり、カバーを変更しても解決しません。
硬度はもう一つの簡単な測定方法です。温かいカバーにデュロメーターを押し当てると低い値を示すので、ベルトが冷えてから同じ3つの目盛りで測定してください。65だったカバーがシュートリップで72になった場合、ペレットが着地するまさにその場所で弾力性が失われています。この数値は、表面が光沢があるかどうかという議論よりも、はるかに実用的です。 温度データに関する注記 サプライヤーが公表する数値をどのように作成しているかを説明する。
戻りストランドは、粉塵がトラッキング不良の原因となる場所です。微粒子がカバーに付着し、ヘッドプーリーを通過してローラーシェルに詰まり、有効直径が変化します。片側に微粒子が詰まったローラーは偏心回転し、偏心したローラーがベルトを操舵します。ベルトが中心からずれているように見える頃には、原因は誰も点検しなかった1メートルもの粉塵です。
素材に合わせて清掃手順を調整してください。耐熱ブレードを備えたプライマリースクレーパーでカバーが温かいうちにほとんどの汚れを取り除き、セカンダリークリーナーで残りをキャッチし、冷たい部分でブラシまたは水スプレーを使って両方をすり抜けたものを処理します。熱いカバーにブレードを強く押し付けるのは逆効果です。ゴムは温まると柔らかくなり、ブレードが拭き取るのではなく溝を削ってしまうからです。 洗浄方法の比較 スクレーパーが不適切な道具となる場合について解説しています。
ローラーの選択は、清掃頻度と同じくらい重要です。ラビリンスシール付きの密閉型ベアリングは、開放型ベアリングよりも微細な赤鉄鉱粉塵に対してはるかに長く耐え、滑らかなシェルは凹型シェルよりも詰まった微粒子を効果的に排出します。当社では、見積もりを行うすべてのペレット搬送において、戻り側に密閉型ローラーを指定し、工場には毎月3つの固定ローラーにおける堆積物の厚さを記録するよう依頼しています。この数値は、振動測定値よりも多くの焼き付きを予測する上で役立っています。
| 停止およびロックされたベルトの点検を実施しました。 | 検査に使用される器具または方法 | それを読むと作業指示書が発行されます | その読書から続くべき行動 |
|---|---|---|---|
| シュートの縁の下の温度を覆う | 接触プローブは通常停止後10秒間保持される | 下流側のマークより30度以上上 | 移送前にシュートリップの高さと冷却状態を確認してください |
| マークされた箇所の被覆硬度 | 冷却・洗浄された表面におけるショアA硬度計 | 記録された基準値より7ポイント高い | キャンペーン開始前にカバーやベルトの交換を計画しましょう |
| 返却ローラーに罰金の預かり金が見つかりました | 3つの固定ローラーでシェルに対して鋼製定規 | 片面が5ミリメートルより厚い層 | 糸を洗浄し、プライマリークリーナーをリセットします。 |
| 荷積みゾーンに沿ったスカートの隙間 | ベルトを止めた状態で、3箇所にシックネスゲージを当てる | ペレットが通過するあらゆる地点または隙間での接触 | クランプをリセットし、スカートラインの下を点検する |
表4:シフト勤務の整備士が15分で完了できる4行の点検シート。
専門家は必要ありません。プローブ、硬度計、定規、シックネスゲージは、ベルト1メートル分よりも安価です。重要なのは、測定を繰り返し、記録することです。そうすれば、次回は コンベアベルト 決定は、誰がシフトにいたかではなく、証拠に基づいて行われる。 産業 同じ4本の線を使用するが、有用な違いは常にトレンドである。

08鉄鉱石ペレット搬送ベルトに関するよくある質問
耐熱グレード1種類で、現場にあるすべてのペレットコンベアに対応できますか?
まれにしか起こりません。冷却器の排出口とブームでは、温度、角度、張力が異なるためです。工場全体で同じ勾配にすることは店舗にとっては便利ですが、別の方法が必要な2つの場所ではコストがかさみます。
なぜカバーはシュートの下側だけ割れるのですか?
熱が集中するのはまさにその部分だからです。ペレットは内部に熱を蓄え、最初の強い接触でそれを放出し、残りの被覆材はよりゆっくりとした速度で劣化していきます。化合物に責任を負わせる前に、落下高さを確認してください。
ペレット搬送用傾斜機にはシェブロンベルトが必要ですか?
必ずしもそうとは限りませんし、背の高いものでもありません。浅い溝の方が、底に微粒子やひび割れが溜まりやすい深い溝よりも、丸い粒をしっかりと保持できる場合が多いのです。レイアウトが許せば、角度を小さくする方がさらに安価です。
カバーにとって、どのくらいの温度が「暑すぎる」と言えるのでしょうか?
単一の数値で表せるものではないため、着陸時の温度をお伺いしています。連続的な温度定格を持つカバーでも、ベルトの一部が他の部分より30度も高温になると、故障する可能性があります。最高温度だけでなく、温度差を測定してください。
粉塵を抑えるために、ベルトに水を噴霧した方が良いでしょうか?
いいえ。高温のカバーに水をかけると、ゴムに熱衝撃が加わり、ひび割れが加速します。移送前に内容物に霧吹きをするか、シュートを覆って発生源で粉塵を吸引してください。
ペレットベルトの問い合わせには、何を添付すればよいでしょうか?
幅、速度、揚力、トラフ角度、プーリー直径、ピークレート、着地温度、および定規をフレーム内に収めた故障箇所の写真。同じレーンで故障が続く場合は、シュートの図面を追加してください。 よくある質問ページ これらの8つの項目があれば、商業的な質問にも対応でき、技術的な質問にもより迅速に答えることができる。
関連商品
- クーラーの排出および搬送用途向け耐熱コンベアベルト
- 短距離ペレット搬送およびスタッカー供給用のEPファブリックコンベヤベルト
- 傾斜ペレット搬送用シェブロンベルトおよびクリートベルト
- 粉塵の多い戻り糸用の密閉型コンベヤローラーと衝撃式アイドラー
関連ブログ記事