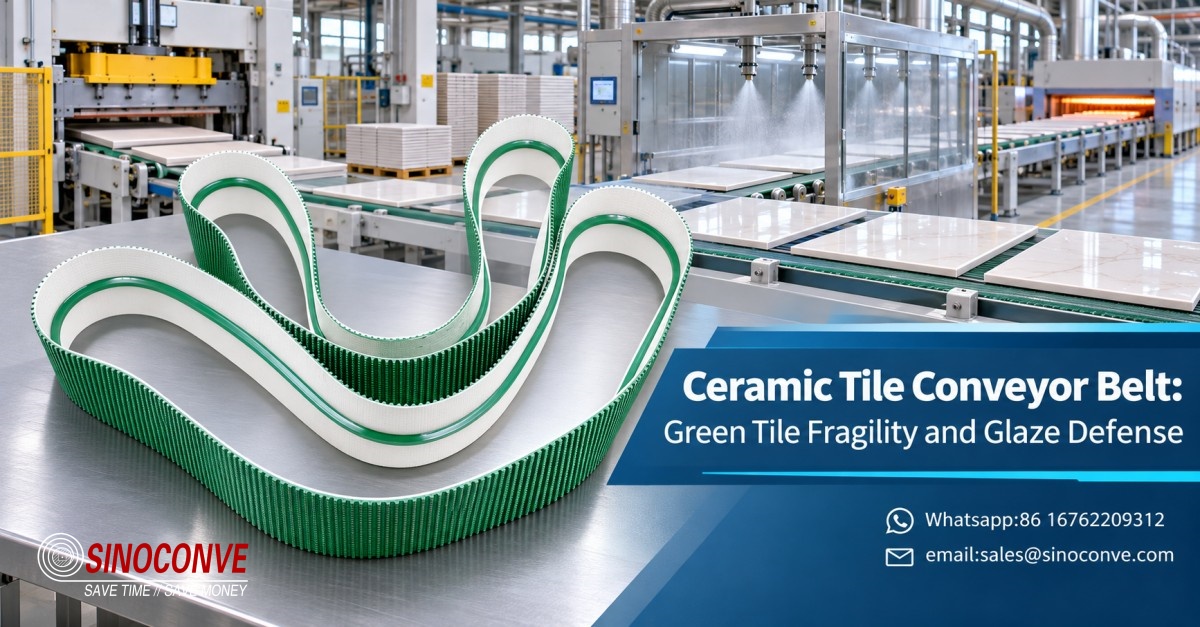
プレス出口、釉薬ブース、冷却出口、選別機:タイル1枚につき4つの工程があり、それぞれにベルトコンベアの問題があります。以下の検査はこの経路に沿って行われます。
01タイルやベルトが傷つく3つの箇所
報道関係者向け:政権移行全体を支持
プレステーブルと搬送コンベアの間に定規を置きます。次に、タイルを1枚、継ぎ目に沿って移動させ、横からタイルの先端の角を観察します。重要なのは、移動中のタイルの下の高さの変化で、ベルトのたるみによって生じる凹みも含まれます。
別のベルトを注文する前に、実際の隙間、支持間隔、高さの不一致を図面に記録してください。
裏面に釉薬の残留物
戻り水に繰り返される縞模様は、ノズルからの水漏れが原因である可能性があります。
塗りたての釉薬は洗浄の問題のように見える。乾燥した釉薬は摩耗の問題のように見える。
タイル接触点の温度
ベルトメーカーの連続露光限界と短時間露光限界は分けて保管してください。
02 1つの生産ライン、複数の搬送業務
速度、表面接触、洗浄方法は状況に応じて変化します。この表は現場調査の出発点となるものであり、提案されている各工法は実際の気温や使用する化学物質によって変更される可能性があります。
| ライン位置 | まず最初に確認すべき症状は | ベルトと金具の点検 |
|---|---|---|
| 終了ボタンを押して緑色のタイルバッファを表示 | 角の欠けやかすかな斜めのひび割れ | 平らで清潔なカバー、フラッシュジョイント、サポート付きハンドオーバー、マッチングスピード |
| 釉薬カーテンまたはデジタル装飾 | 乾燥した滑り止めローラーまたは着色タイル裏地 | 拭き取り可能なPUまたはPVC表面、密閉されたエッジ、液だれ防止機能、清掃しやすい構造 |
| 窯への原料投入口と冷却出口 | ウォームアップ後にカール、関節リフト、またはカバーマーキングを行う | 接触温度測定、耐熱性評価、プーリーおよび巻き取り機構の点検 |
| 研磨とエッジ仕上げ | ガイド部での横方向のずれ、引っかき傷、または砂利の詰まり | 安定した本体構造、スムーズなガイド、研磨微粒子の良好な除去 |
| 仕分けと梱包 | 加速ギャップでのタイルの滑り、傾き、または衝突 | 速度と傾斜に合わせた路面グリップ。制御されたトランスファージオメトリ |
転送こそが本当の欠陥かもしれない
選別コンベア自体はきれいなのに、選別機で不良品が出てきたとします。印の付いたタイルを上流に向かって辿ります。前の搬送工程で速度の不一致があると、タイルがわずかに回転し、数メートル先で端がガイドに当たります。
焼成タイルの場合、より高速なセクションに送られる前に、前のベルトを完全に通過させてください。適切な設定は、タイルのサイズ、間隔、ライン速度によって異なります。最大サイズのタイルで試運転を行う方が、無負荷のベルト運転よりも多くの情報が得られます。
03軽量プロセスベルトが適している場所と適していない場所
採石場のベルトコンベアの仕様を、プレステーブルにそのまま適用してはいけません。なぜなら、両方とも同じ工場にあるからです。
スクラップ回収地点には有用な境界線があります。焼成済みタイルの破片や鋭利な破片を搬送するコンベアは、切断や衝撃について評価する必要があります。装飾面を搬送するラインは、接触痕や挟まった砂粒について評価する必要があります。両方のラインの公称幅が同じであっても、それぞれに個別の負荷表を作成する必要があります。 セメント工場のコンベアは鉱物摩耗の有用な比較対象となりますが、そのカバーの選択は繊細なタイル搬送の問題を解決しません。
工程に複数の工程が含まれる場合は、レイアウト図に「最終成形体移送」「釉薬露光開始」「高温タイル接触終了」などの境界を明記してください。これらのラベルを記載することで、ベルト幅を強調した単一の図面よりも見積依頼書の明確性が向上します。
04タイルホールのPU、PVC、およびテクスチャード加工された表面
関連製品: PVCベルト、 粗面ベルト、 平面PVCベルト。表面仕上げを選択する前に、サンプルを比較してください。
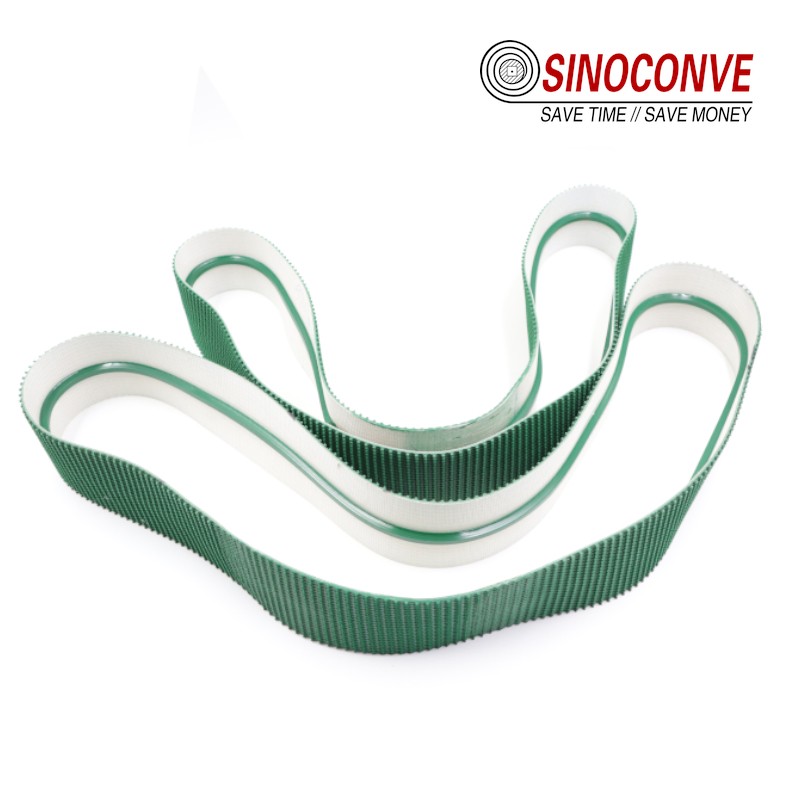
これらの名称だけでは、完成したベルトを特定することはできない。
| 表面 | サンプルで検証すべき事項 | 一般的なミスマッチ |
|---|---|---|
| 滑らかなPU素材 | 乾燥後の釉薬の剥離性、タイル表面のマーキング、洗浄剤との適合性 | タイルとカバーの間に残った鋭利な砂粒が表面を傷つける |
| 高密度PVC | 湿潤環境、エッジシール、ジョイント仕上げ、最高温度 | 切り口の布端が液体を吸い上げ、暖かい布地がセットされる |
| 細かい粗い表面 | タイル裏面と傾斜面によるグリップ力、清掃のしやすさ | テクスチャーが釉薬を閉じ込めたり、緑色の素地に跡を残したりする |
| クリート付きまたは形状付きベルト | 傾斜面におけるタイルクリアランスと位置決め制御 | 転移時のクリート衝突またはリブ根部での残留 |
実際の接触面で材料をテストしてください。
手で触ると柔らかく感じるサンプルでも、研磨性の粉塵が付着している可能性がある。
傾斜面では、焼成済みのタイルをしっかりと掴む表面の質感によって、受け渡し時に未焼成のタイルの端が引きずられる可能性がある。
05負荷のかかったベルトがガイドに合っているか確認する
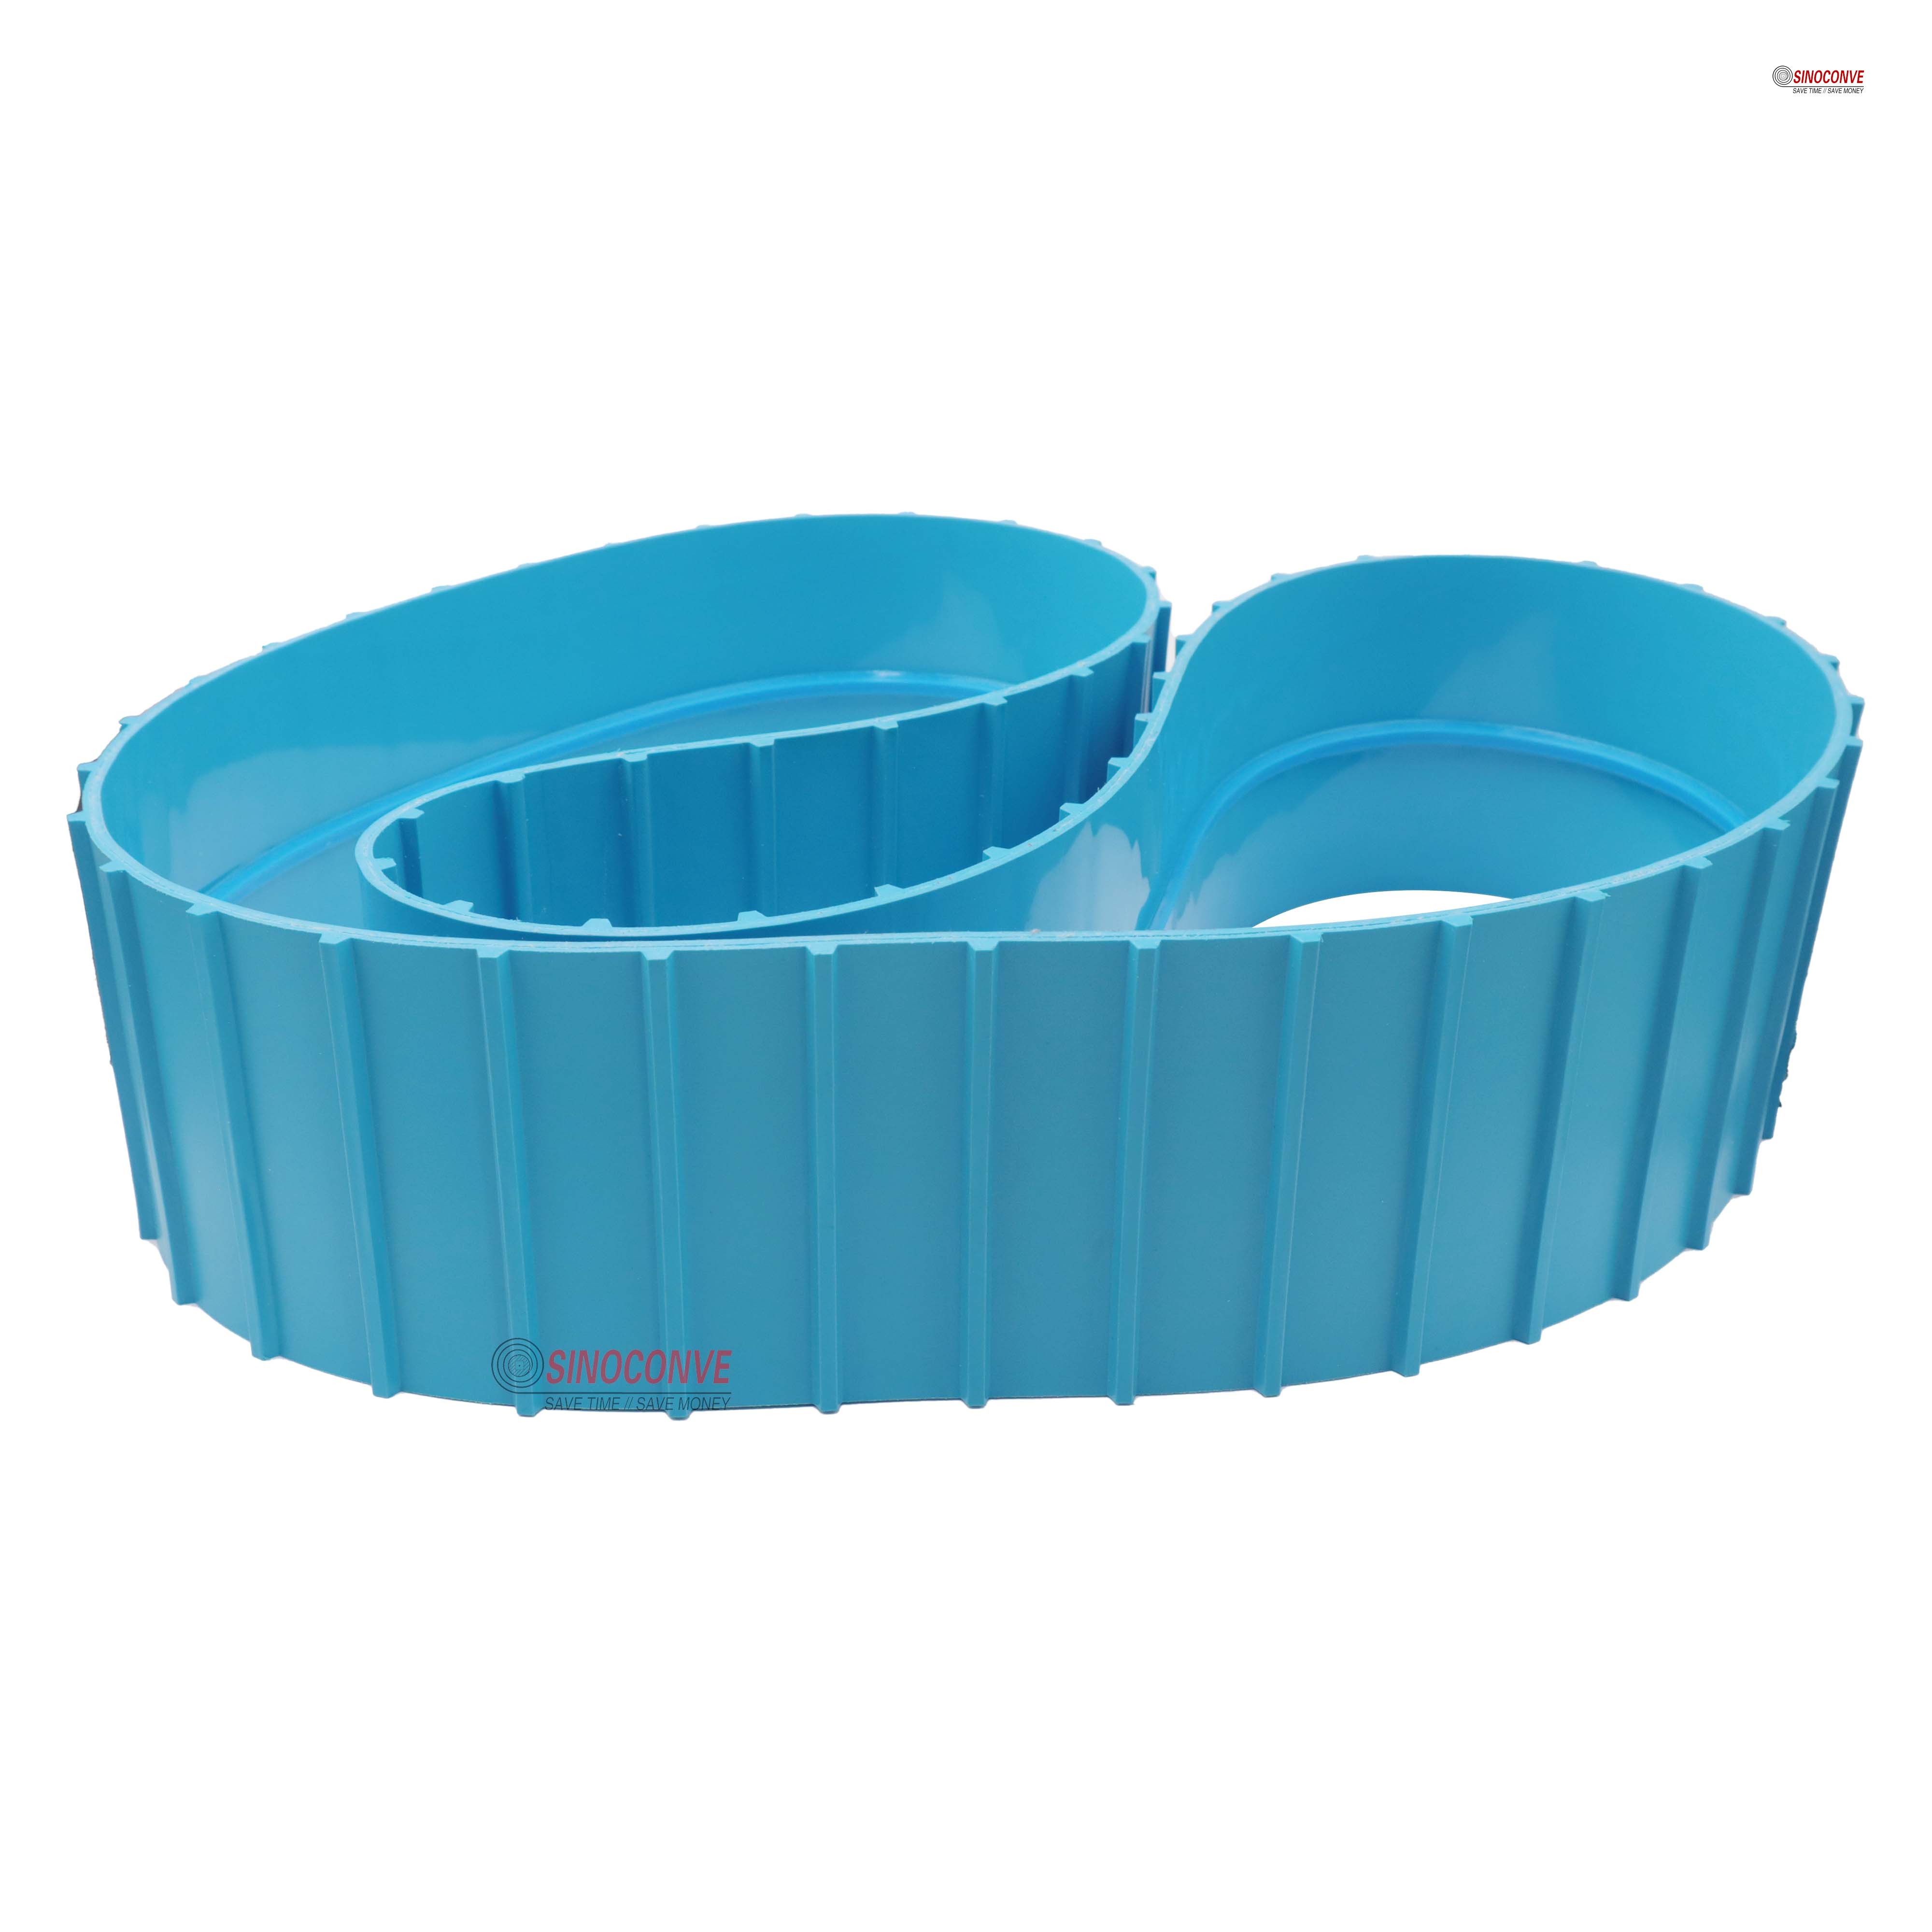
骨格、ガイド、ジョイントはすべて重要です
伸縮性の低いカーカスは安定したセンターラインを維持しやすいですが、ガイドプロファイルでは歪んだフレームを修復することはできません。ボトムガイドは、リターンを含めた回路全体を通してプーリー溝に正確に適合している必要があります。溝のクリアランスと、各小型プーリー上でのガイドの通過を確認してください。ガイドが横方向に無理に押し込まれると、搬送面が健全に見えても接着線が破損する可能性があります。
スプライスも位置合わせのテスト方法です。スプライスに細い線を引いて、ベルトを無負荷で回転させます。その線がプーリーを通過するたびにトラッキングが変化する場合は、スプライスまたは局所的な厚みに問題があることを示しています。
06釉薬ステーションの清掃
ハードウェア側については、 スプレー洗浄とリターン側洗浄を参照してください。
スクレーパー接触および洗浄
一晩の停止は、洗浄テストとして有効です。工場の釉薬を少量、端材に塗布し、通常の停止時間と同じ時間放置した後、ラインで使用している通常の洗浄液で洗浄します。切断面、準備した接合サンプル、および上部を確認してください。乾燥後に洗浄力が大幅に上昇する場合は、より優れたドリップトレイを使用するか、洗浄間隔を短縮する必要があるかもしれません。
「洗浄可能」という表現は広範すぎて、互換性を判断するのは困難です。洗浄剤を使用する際は、ベルトの端材でテストし、洗浄サイクルを繰り返した後、端と接合部の状態を確認してください。 スプレー洗浄ガイドと戻り側洗浄に関する注意事項では、表面の点検では見落としがちな2つの箇所について説明しています。
転写設計時には、清掃のためのアクセス経路を確保してください。
07セラミックタイルベルトの問い合わせに何を入れるべきか
購入者にとって最も役立つ添付資料は、線画によるスケッチです。
接合部、端部、電気配線の詳細
スケッチには、最小プーリー、使用可能なベルトの巻き取り量、ベルトのメンテナンスを行う側という3つの詳細を記入してください。これらの情報によって、見た目は良い接合部でも問題が生じる可能性があります。現在の接合部の拡大写真と、その横に定規を添えて添付してください。「エンドレスベルト」とだけ記された図面では、タイルが実際に通過する表面の段差について、供給業者は推測するしかありません。
プレス出口では、一般的に非常に平坦な接合部が求められます。接合部の図面を依頼し、最初の生産ロットを検査してください。 スプライスとファスナーの違いについては、メンテナンスに関するガイドを参照してください。
湿ったスリップが生地に付着する可能性がある箇所には、端部のシーリング処理を明記してください。粉体や装飾の周囲に静電気が発生する可能性がある場合は、処理工程を測定し、工場電気チームと連携して必要な抵抗試験値と合格値を提示してください。「帯電防止」という言葉だけでは合格基準にはなりません。
| RFQフィールド | 工場からの記録 | 設置時の受入検査 |
|---|---|---|
| タイルと接触状態 | 寸法、質量、生の状態または焼成後の状態、接触面 | 最大のタイルは、傾いたり傷をつけたりすることなく、各転送工程を通過します。 |
| ベルトの形状 | 幅、長さ、プーリー径、ガイド、傾斜 | ガイドはすべてのプーリーをクリアし、ベルトは空荷時も積載時も中央で回転します。 |
| プロセス暴露 | 釉薬の配合、洗浄剤、持続時間、タイル、および戻り温度 | サンプルは、合意された汚染および洗浄サイクルに耐える。 |
| 接合部と縁 | 接合方法、仕上がり厚さ、エッジシール | 定規で測っても継ぎ目が浮き上がっていない。濡れた布地が露出していない。 |
| ライン受け入れ | 速度範囲、排出位置、清掃間隔 | ウォームランニング、引き継ぎ、計画的な清掃の様子を観察してください。 |
供給業者は、カタログの説明から関税を推測するのではなく、これらの記録を利用して、より適切な平らなPVC構造または代替表面を選択することができる。
タイルラインからの8つの質問
プレス出口のどこに角の欠けが隠れる可能性があるだろうか?
プレス機の受け渡しラインに沿ってタイルを少しずつ移動させ、両側の先端角を横から確認します。最初の支持位置、ベルトのたるみ、テーブルの高さ、接合部の肩部をチェックしてください。ベルトは静止状態では平らに見えても、タイルが動くと沈み込むことがあります。
PVCはガラスカーテンの下に通すことができますか?
実際の釉薬と洗浄剤が選択したカバーと互換性があり、布地の端が保護され、温度が定格範囲内である場合に限り、検討できます。乾燥したスリップの除去テストを行い、リターンローラーを点検してください。
一晩置いた釉薬の皮膜はどこから始まるのでしょうか?
液体が最初に着地する場所を見つけてください。
グリーンタイルの引き渡し時に、どの接合方法を依頼すべきでしょうか?
提案されたベルトの接合部を、定規で測って完成品を見せてもらうよう依頼してください。選択した接合部は、最小のプーリーを通過し、タイルの下で平らな状態を保つ必要があります。便利な留め具を使用すると、壊れやすい本体の下に許容できない段差が生じる可能性があります。
見積依頼書には静電気についてどのように記載すべきでしょうか?
静電気制御が必要な場合、工場の電気チームに測定可能な抵抗値要件と試験方法を明記してもらう。
ベルトを厚くすれば、プレス機の出口は無事になるだろうか?
厚みを増しても、支持されていない転写箇所を修正することはできません。カバーの厚みを増やす前に、本体、完成した接合部、および支持部の形状を総合的に確認してください。