窯台車は移動を終えました。受入ベルトでは、デスタッカーが次の動作を待っています。レンガの塊はまだ同じゴム製の帯の上に載っています。停止中に、その帯の両端にチョークで印をつけます。後で、最初のチェックマークをそのチョークの線とレンガの表面で取った値と比較します。
不良コンパウンドと断定する前に、最初に損傷した箇所を特定しましょう。スタック間のカバーにひび割れがないか、角が削れているか、スカートの横に溝ができているかなどを確認してください。それぞれがラインの異なる部分を示しています。古いベルト、窯の出口経路、そして1日分の温度記録は、カタログの温度定格だけを見るよりも、はるかに良い出発点となります。
写真:スタックの設置面積。クリップ:移送時の最初の接触。ログ:レンガ表面温度、滞留時間、および1回のベルト回路の時間。図面上で最小のプーリーを丸で囲みます。その資料を問い合わせとともにコンベヤベルトメーカーに送付してください。 ゴム製コンベヤベルトの見積書には、グレードと承認された構造が明記されているはずです。
01窯出口:熱、レンガの角、積み込み量
記録には、室内空気、レンガ面、ベルトカバーそれぞれについて別々の列が必要です。煙突が出発した後、チョークで印をつけた場所でカバーの温度を測定してください。出発からの経過秒数、測定器からの距離、放射率設定値も追記してください。これらのラベルがないと、次のシフト担当者が異なる表面温度を測定し、それを温度変化と誤認する可能性があります。
最初の列が受入ベルトに当たる
重い積荷は、一列が他の列より先に着地するまで重量を分散させます。そして、いくつかの角が最初に衝撃を受けます。着地の様子を低速で撮影してください。配送伝票に記載された積荷の大きさは質量を示しますが、最初の瞬間に狭いゴムの帯にかかる圧力は示しません。
ひび割れた着陸帯には、深さの異なる2種類の損傷が隠れている可能性があります。最初のひび割れに沿ってサンプルを切り取ってください。ひび割れが表面で止まっている場合は、カバーの問題が残ります。表面が層で開いている場合は、カーカスと曲げ経路が検査対象となります。次のシフトが粉塵を掃除する前に、サンプルを袋に入れてラベルを貼ってください。
グレードを選ぶ前に、摩耗パターンを確認してください。
スカートラインでは、溝は直線状に走ります。トランスファー衝撃では、切断はレンガの角の下から始まり、移動方向に沿って進むことがあります。同じベルト上で両方の切断が発生する場合は、両方をスケッチしてください。摩擦スカートを取り外す前にゴムの硬度を変更すると、次のベルトが同じ狭い帯状部分で破損する可能性があります。
摩耗したベルト部分と、末端付近の摩耗していないカバー部分に深さゲージを当ててください。測定値をベルト端からの距離で記録します。その差から、次にどこを調べるべきかが分かります。例えば、角が擦れている箇所、ガイドに埃が詰まっている箇所、あるいはベルト幅全体に熱によるひび割れが発生している箇所などです。交換用ベルトにも同じ基準点を設定してください。
現地点検:レンガの表面と、それに対応するベルトパッチに印を付けます。次の安全な着陸地点で、測定値、着陸からの経過時間、および計器の設定値を記録します。表面温度を2回測定しても、布地内部の温度はわかりません。
出口ラインは、4つの目印付きステーションとして説明する方が分かりやすいでしょう。それぞれのステーションには写真、連絡先の説明、そして温度測定値が記載されています。窯への移送は着地、ギャラリーは焼成時間、梱包は端部、返品は破損した作品に関するものです。これらの測定値を平均して「窯の温度」としないでください。
| 駅 | この駅での記録 | ベルトのストレスが原因と思われる | 仕様に関する質問 |
|---|---|---|---|
| 窯車排出 | レンガの接触温度、接触時間、着地パターン。 | 熱が不均一に伝わる。 | 着陸時のデータとサポートをカバーする。 |
| 冷却ギャラリー | 指定された場所で、体温を測定・返却してください。 | 繰り返し加熱する。接合部の屈曲。 | 承認済みのジョイントとプーリーの経路。 |
| 結束バンドとパレットレーン | パレットの位置ずれと、緩んだストラップの端。 | エッジカットまたはコーナー圧力。 | エッジ保護と転送クリアランス。 |
| 返品拒否 | 破片の大きさと流出場所。 | 切り傷および局所的な擦過傷。 | 耐切創性と清掃のしやすさ。 |
02積み下ろしから結束まで、手順に沿って作業する
単一の制御画面で、デスタッカー、ギャラリー、および結束レーンをカバーできます。ベルトの負荷は均一ではありません。最初の搬送時の衝撃痕とギャラリーの中間にあるスプライス開口部は、同じ方法で処理してはいけません。写真をサプライヤーに送る前に、ステーションごとにラベルを付けてください。
移転とそれを支えるサポート
最初の列が車両から降りる前に、最後の列が所定の位置に収まります。ゆっくりとしたジョギングで、その角が受けベルトに接触する瞬間を記録します。その後、角が横方向に移動する場合は、その擦り傷を搬送プレートと下部の支持部と比較します。この動きは、静的なレイアウト図には示されていません。
停止した孤立したラインで、荷重のかかった支持ゾーンに定規を当ててください。衝撃点のベルトの下に隙間があると、スタックがより強く衝突します。 積み下ろし装置の設定、支持間隔、搬送高さは、同じレビューで確認する必要があります。スカートがすでに連続したストライプを切断している場合は、レンガの摩耗を原因とする前に、スカートの接触位置をリセットしてください。
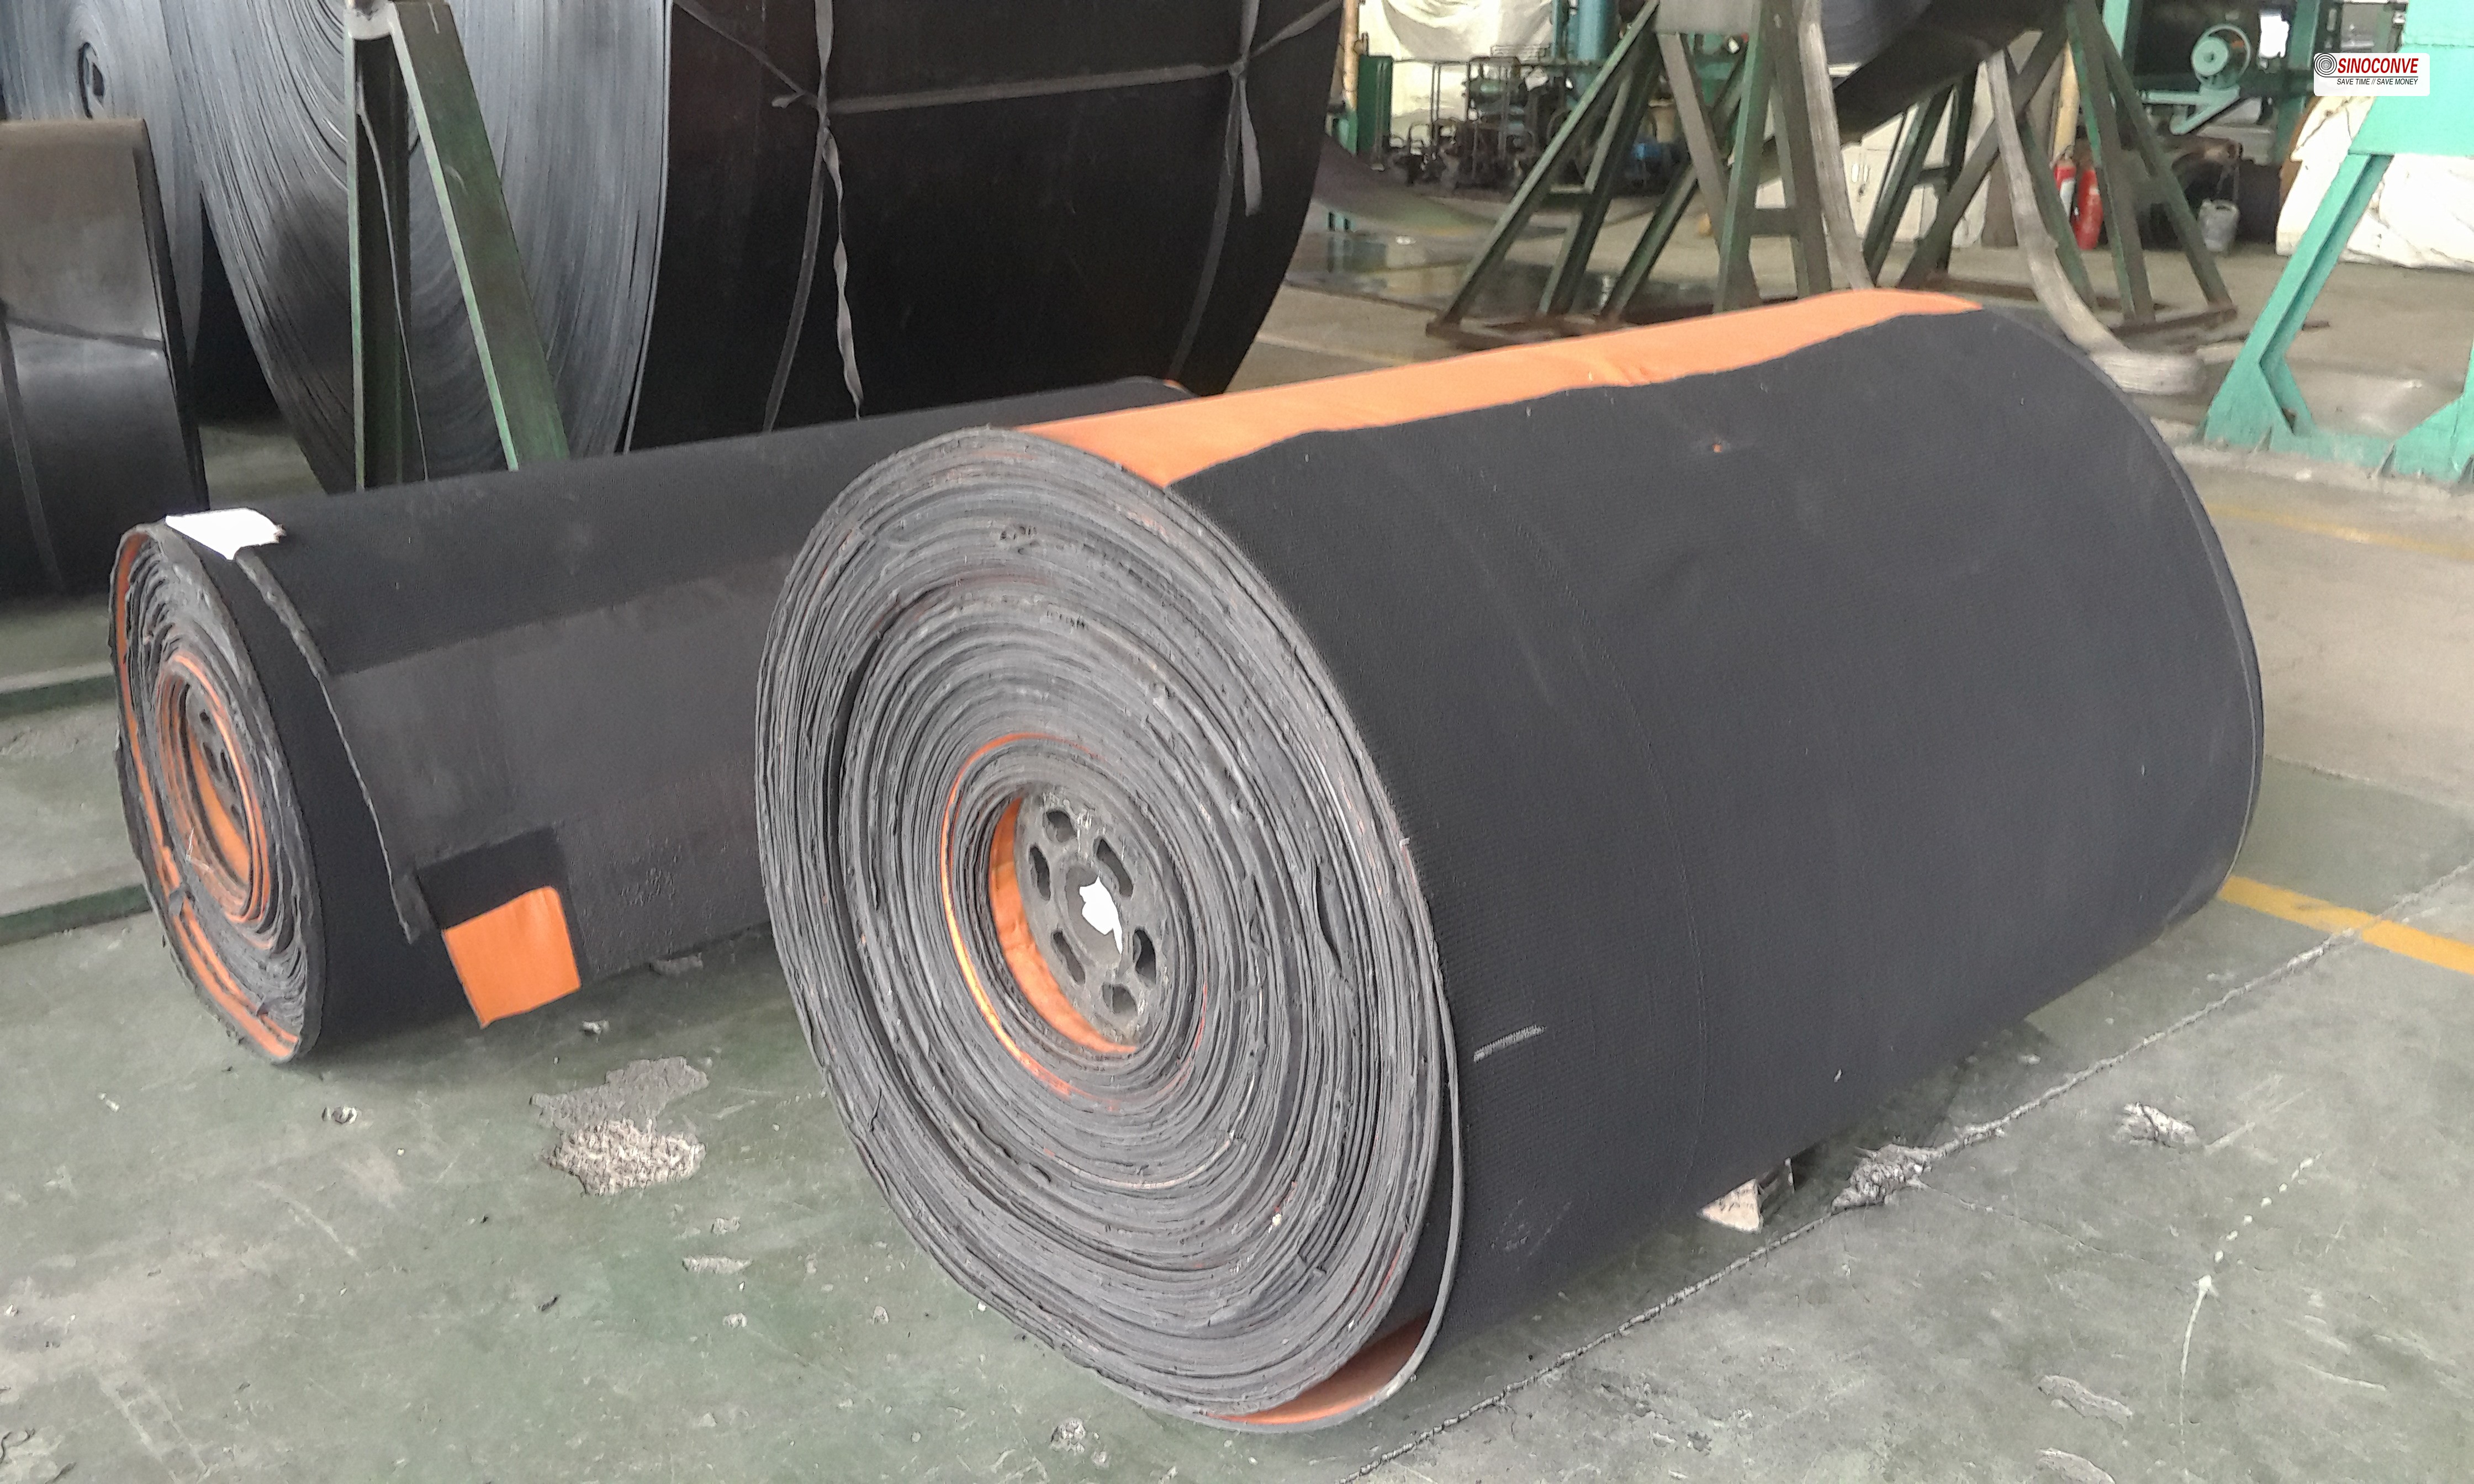
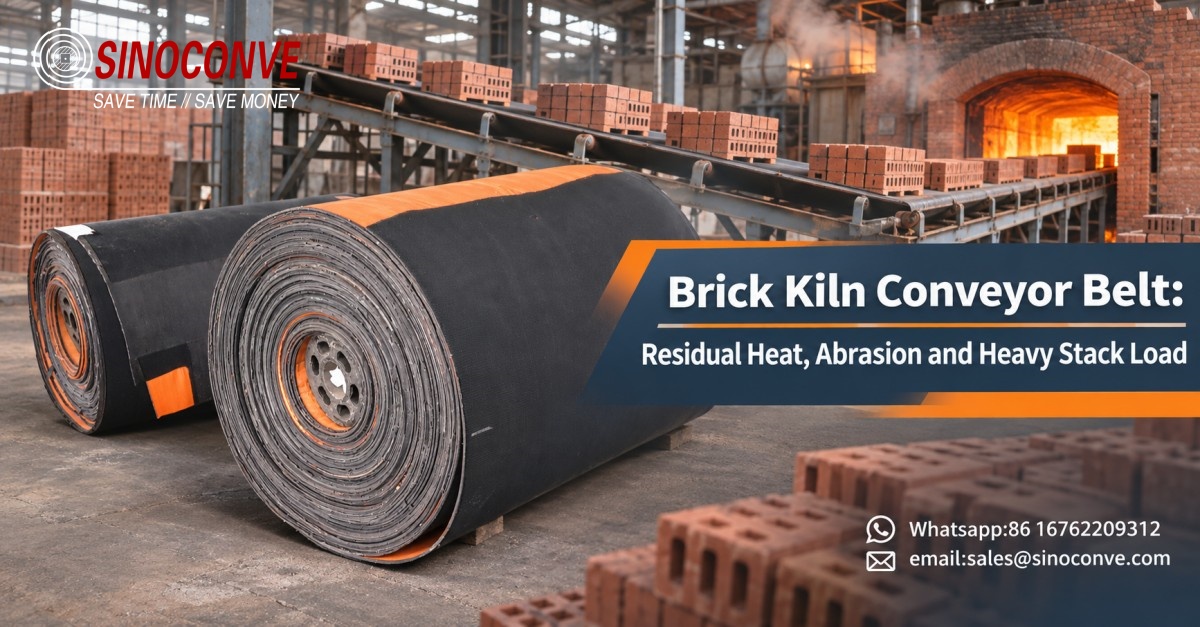
レンガ工場での搬送用耐熱性ファブリックベルトロール。設置時の接触温度と支持構造によって仕様が決定されます。
涼しいギャラリーでもスプライスは機能する
ギャラリー内で、安全停止中にベルトの端に小さな基準マークを付けます。そのマークをたどって一周し、レンガが排出された後、新しいレンガが到着するまでの温度を記録します。戻り温度が温かいままであれば、ベルトの回復時間は外気温から予想されるよりも短いことを意味します。
ギャラリースプライスでは、清掃する前に開口部の両端に印を付けてください。奥まったところにある黒い埃は、何周もの間そこに溜まっていた可能性があります。開口部が上面、下面、または片側の端のいずれにあるかを記録してください。ここに取り付けられている特定の工業用コンベヤベルト構造に適合するジョイントシートを請求してください。
パレット1枚が、斜めにずれた状態で結束バンド搬送装置に進入します。後端のバンドがベルトの端付近で引っかかります。そのパレットを一時停止させ、フレームとベルトの正確な接触位置をマークします。 完成品搬送図面は、この経路と照らし合わせて、ホットブリックの搬送経路とは別に確認する必要があります。
03レンガ、セラミックタイル、クリンカーはそれぞれ異なる用途があります
「高温材料」とは、大きく異なる3種類の搬送方法を指します。焼成されたレンガの山が特定のエリアに押し付けられ、タイル製造ラインが個々のタイルを仕上げ工程へと運び、クリンカーはより高温の塊として搬送される場合があります。最高温度に加え、接触形状と曝露時間も問い合わせ事項に含める必要があります。
タイル仕上げライン
セラミックタイル仕上げ工場では、表面の傷や軽い転写がベルト選びの決め手となる場合があります。小さなプーリーには薄いベルトが必要になるかもしれません。一方、レンガ積み下ろし機は、より重いレンガを積み上げ、加熱履歴も異なります。図面なしでベルトの仕様を一方の工場からもう一方の工場へ持ち運ぶと、実際の負荷を見落としてしまう可能性があります。
セラミックタイル製造ラインのガイドは、別の引き渡し手順に関するものです。レンガの場合は、着地時に積み重ねたレンガを撮影してください。その映像の横に、滞留時間と最も高温のレンガ面を記録してください。2種類の粘土製品はどちらも窯から出荷されるという理由だけで、ベルトの仕様を共有すべきではありません。
クリンカー排出
クリンカーもまた、もう一つの制約要因です。熱を帯びた塊が小さな接触点に集中し、研磨性のあるエッジを持つ状態で搬送される可能性があります。広範囲に積み上げられた焼成ユニットに適したベルトでは、このような状況に耐えられない場合があります。もしゴムに熱を帯びた物質が接触した場合は、運転前に搬送設計と承認されたベルトの許容範囲を見直す必要があります。
クリンカー処理に関する記事では、排出を独立した作業として扱っています。適切な比較はベルト表面で行われ、接触温度、塊の大きさ、滞留時間、そしてその塊がシュートに戻るまでの時間が評価されます。
レンガ窯とセメント工場設備の両方を備えている現場もあります。各ラインのベルト図面と温度記録は識別できるように保管してください。「加熱ベルト」などの共通在庫の説明では、どのロールがどの移送工程に属するのかが整備士にはわかりません。
| ライン | ベルトに届くもの | 選考の重点 | ご注文前にご確認ください |
|---|---|---|---|
| 焼きレンガの出口 | 積み重ねられたユニットは熱を保持する。 | 接触熱、荷重、着陸。 | 居住、環境負荷、そして支援。 |
| タイル仕上げ | タイル、釉薬、または表面に敏感な面は別々に使用してください。 | マーキング、転写、および小型プーリーの取り付け。 | 実際のタイル温度と仕上げ。 |
| クリンカー排出物 | 熱を持った、ゆるやかな塊があり、時に局所的に強い熱感を伴う。 | 高温対応設計として承認済み。 | ピーク時の接触と、あらゆる光り輝くフィード。 |
| グリーンクレイの準備 | 温度が異なる、湿っていて粘着性のある物質。 | 湿気、付着物、摩耗。 | 清掃と保証金の返還。 |
補助的な粘土処理ラインと不良品回収ラインについては、より広範な産業用途で取り上げられています。特に、持続的な熱ではなく、湿った粘土や割れたレンガが損傷パターンを形成するような場合は、出口ベルトとは異なるカバーが必要になる場合があります。
レンガの端に置かれた、経年変化したカバーサンプル4点
提案されたカバーから2枚のクーポンを切り取ります。1枚はそのまま保管し、もう1枚はメーカーが指定した経年劣化試験にかけます。同じ成形型に2枚を折り曲げ、レンガの端をそれぞれに押し当てます。違いを写真に撮ります。試験報告書は、その条件とサンプルグレードが提供されるロールと一致している場合に、より有用です。
経年劣化したカバーサンプルと経年劣化していないカバーサンプルを比較する
新しい端材を保存しておきます。数か月後、それを滑走路の一部と並べて、作業場でそれぞれ手で曲げてみてください。表面が白っぽくなっている箇所や、曲げると開く小さなひび割れがないかを確認します。この比較によって、化合物の製造元は何が変わったのかを知ることができますが、見た目だけではポリマーの配合を知ることはできません。
見積書にはEPDMと記載されていても、EPDMベースのカバーは2種類でも、鋭利なレンガの角の下では異なる挙動を示す可能性があります。一般的な製品カタログではなく、見積書に記載されているグレードに対応した試験結果シートを要求してください。熱老化、引き裂き、摩耗の試験結果を、実際の接触および滞留時間の記録と併せて提示してください。いずれかの値が欠落している場合は、見積書のレビュー時に疑問点としてマークしてください。
カバーのグレードガイドは、テストシートの解釈に役立ちます。このテストでは、最も高温になる接触ゾーンと、角が擦れる箇所をマークしてください。カバーは、同じベルト上で両方のテストに耐えなければなりません。
布製ベルトの断面図には、キャリングカバー、中間層のゴム、およびリターンカバーが示されています。各ゲージは実際のルートに合わせて指定してください。
硬度測定値には基準値が必要です
ベルト記録に、出荷時の硬度測定値とその試験温度を記入してください。次の停車地でも、同じ箇所と方法を使用してください。高温のレンガが出荷された直後に測定した値は、冷えた倉庫サンプルと正確に比較できません。各数値の横に亀裂の写真を添付してください。
| カバーオプション | 熱老化の証拠を要求する | 機械点検 | 想定される任務 |
|---|---|---|---|
| 標準研磨剤 | 適切な暴露後も硬度と柔軟性を維持した。 | レンガの角に対する切断テスト。 | 承認された場合は、冷却不良品または準備ラインに送られます。 |
| 耐熱性EPDMベースの配合 | 提示されたグレードの経年変化結果。 | 経年劣化による裂け目や摩耗。 | 窯の出口は、測定された接触状態に従う。 |
| カット方向の熱伝導性化合物 | 熱による劣化と引き裂きデータの比較。 | コーナーでのドラッグ挙動と溝の挙動。 | 互換性がある場合は、衝撃伝達またはストラップによる伝達を行います。 |
| 遮熱構造 | 断面および枝肉の温度による証拠。 | 曲げ加工および接合部の適合性。 | 特別に設計された高温接触ゾーン。 |
標準カバーを厚くすることは、安価な保険のように聞こえます。角が摩耗するのを防ぐための材料はありますが、耐熱性試験は依然としてコンパウンドに委ねられています。入札者に、追加のゲージがどの損傷パターンに対応するのか、また最小のプーリーがそれを受け入れるかどうかを明記するよう依頼してください。 大量注文では、これらの詳細は確定しません。
05カーカス、エッジ、プーリーの互換性
カーカスは、端や継ぎ目が開くまで隠れています。スタックが着地する際にベルトの張力を保持し、熱によって寸法が変化する可能性があります。生地の構造、使用張力、プーリーの制限、継ぎ目処理方法、および想定される温度サイクル下での寸法変化について確認してください。「4プライ」だけでは十分な回答とは言えません。
巻き取りスケールと積み重ね位置をマークする
巻き取り目盛に線を引きます。冷間始動時と、ラインが通常動作状態になった後に、その線を読み取ってください。位置が変わった場合は、調整する前に、スプライスを撮影し、負荷とトラッキングを記録してください。目盛は動きを記録するものであり、生地、温度、または駆動部の滑りのいずれが原因であるかをそれ自体で判断するものではありません。
供給業者には、要求するプライ数だけでなく、開始荷重と最小プーリーサイズを伝えてください。重いベルトはスタックをしっかりと保持できますが、既存のヘッド周りでうまく曲がらない場合があります。機械配置図の横にベルトの断面図を置き、接合予定箇所をマークしてください。
積み重ねられた荷物が中心からずれて着地することがあります。その場合、手前の端に余分な圧縮がかかり、フレームに擦れる可能性がありますが、ベルトの中央部分は問題ないように見えます。低速搬送中に積み重ねられた荷物の位置をマークし、エッジシール、ガイドの接触、およびローディングプレートを点検してください。荷物の中心を合わせずにカーカスを強化すると、その経路がそのまま残ります。
06繰り返し加熱されるスプライスとリターンパス
損傷した継ぎ目を切り取る前に、最初に浮き上がった段に印を付けます。開いた部分とまだ接着している部分の両方が見える部分を袋に詰めます。レンガ製造ラインでは、このサンプルによって、古い隙間に埃が入り込んだのか、それとも最近の高温サイクル中にゴムがきれいに割れたのかが分かる場合があります。
ジョイントを記録し、戻りを検査する
現場で接合部を作る必要がある場合は、提案する締結具または接合部を最小プーリーの横に置いてください。熱の曝露とクリアランスを確認してください。 接合部の比較表は選択肢を示していますが、実際のベルト製造業者が材料と製造手順を承認する必要があります。
接合部の硬化チャートは保管しておいてください。プラテンが目標温度を表示している間でも、接合部の端は温度が低い場合があります。承認された手順で指示された場所にプローブを置き、圧力と保持時間を記録してください。後日肩関節が回復した際、これらの記録は「プレスが十分に熱かった」という記憶よりもはるかに価値があります。
戻り経路についても、別途熱伝導状況の調査が必要です。高温の構造物の近くや密閉されたフレームを通過するベルトは、スタック間で熱がこもる可能性があります。排出後、再び積載ゾーンに到達する前に、同じマークされた位置でカバーの厚さを測定してください。停止中は、安全かつアクセス可能な場所に溜まったレンガの粉塵を取り除いてください。
別のリターンローラーを使用すれば堆積物を除去できるかもしれませんが、温度改善効果を実感するには、このラインでの測定が必要です。負荷と空気条件が類似している状態で、変更前と変更後の同じマーキングされたベルトパッチを比較してください。 ローラーガイドはハードウェアの選定に役立ちますが、現場での測定値を補うことはできません。
ファン駆動ベルトはレンガを運ぶベルトではありません。専用のタグを付け、温度チェックを行ってください。V ベルトの注文には、そのセクションと駆動方式の詳細が必要です。窯出口の注文には、スタック、カバー、およびカーカスのデータが必要です。両方の記録を分けて保管することで、慌てて資材をすり替える事態を防ぐことができます。
07メンテナンス図面上の5つのマーク
線図上に、着水点、未使用肩部、スカート部、接合部、およびリターンホットスポットの5箇所をマークしてください。毎月同じ写真を撮影してください。乗組員が元の測定点を見つけられない場合、長いチェックリストは役に立ちません。
温度、スカート接触、および巻き取り
温度測定においては、表面状態、測定距離、放射率設定など、赤外線測定器の使用方法を明確にしてください。煙突からの排出後、一定時間経過してから、同じマーキングされたカバーの箇所を測定してください。可能な場合は、製品に直接接触させて測定することも併せて行ってください。室内の空気を一度スキャンしただけでは、カバーが受ける熱を正確に表すことはできません。
ベルトを走行張力にかけた状態でスカートのクリアランスを設定し、両端だけでなく中央部も点検してください。スカートが熱くなったゴムに擦れると、狭い溝が研磨されてできることがあります。目に見える隙間があると埃が漏れる可能性があるため、加硫処理にはスカートの調整だけでなく、サポートやシーリングの変更も必要になる場合があります。カバーに接触する箇所を記録してください。
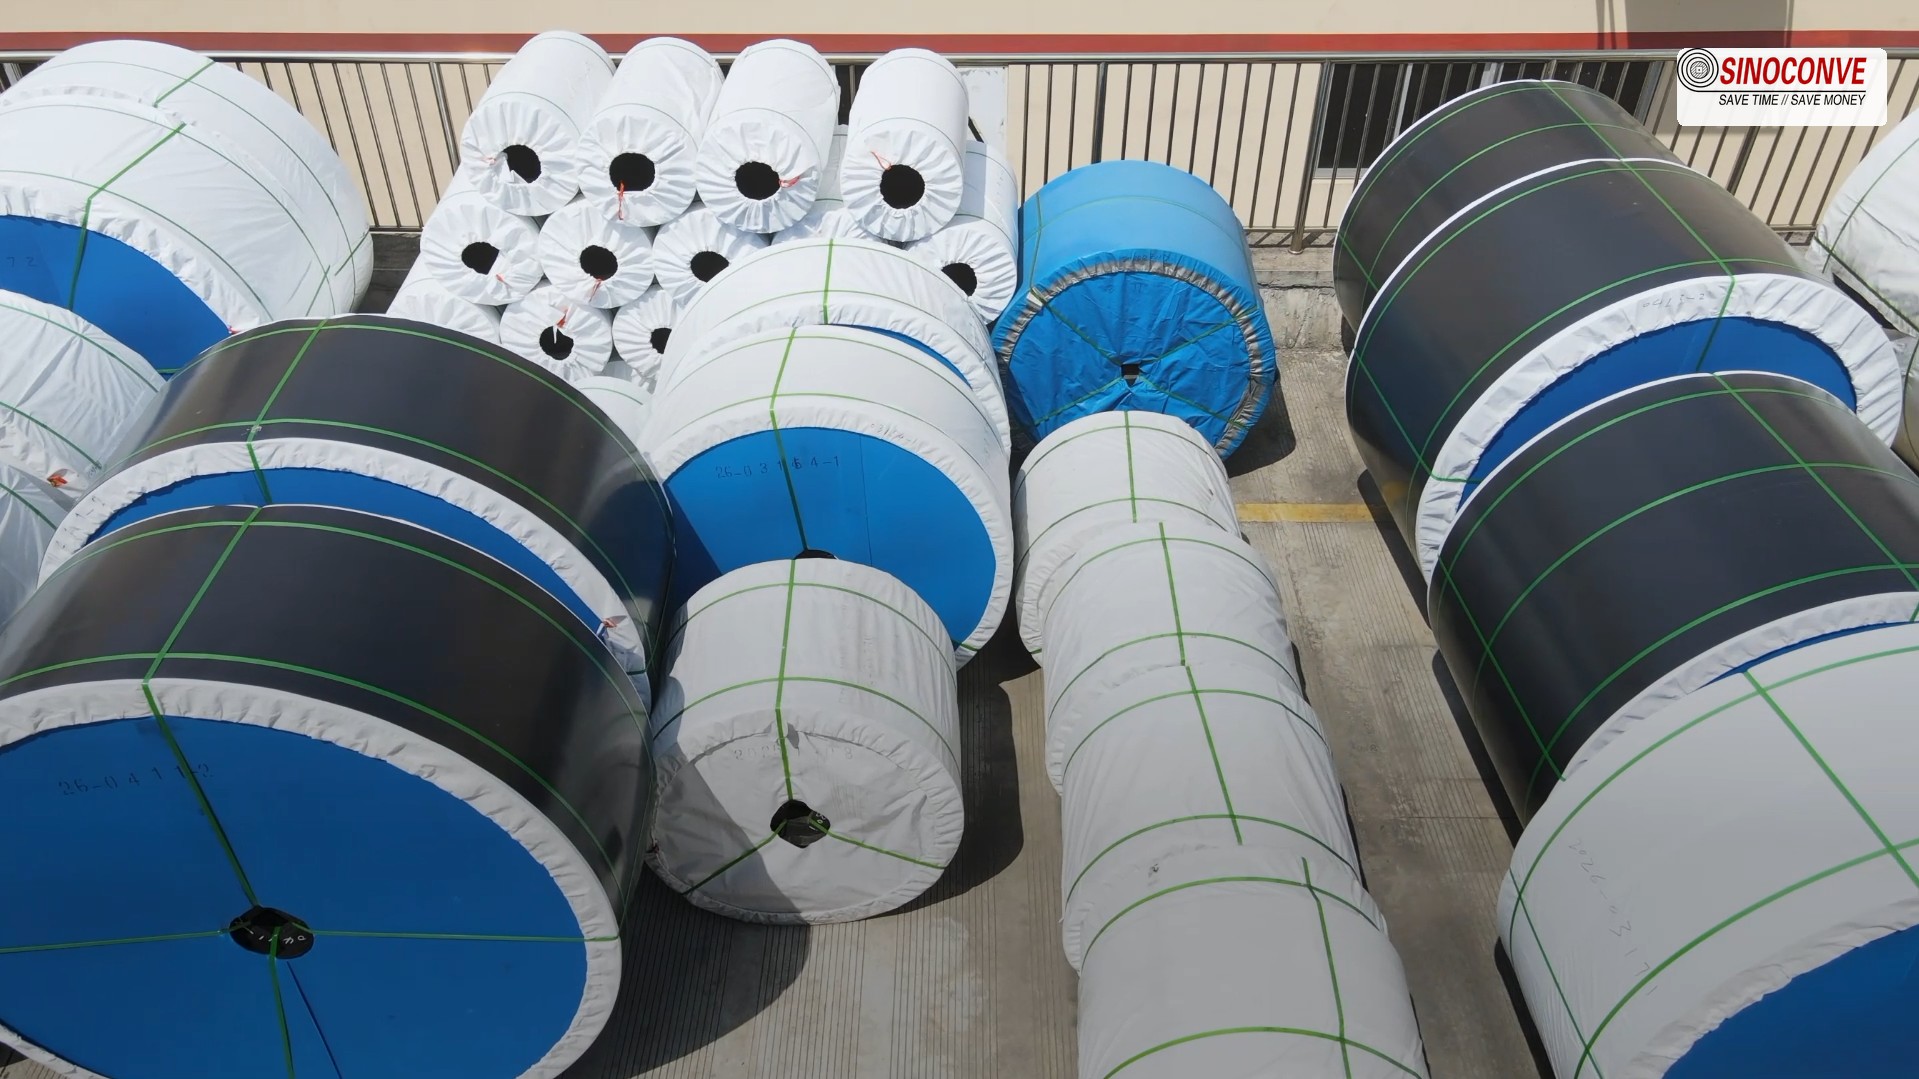
出荷前に、特定箇所における新しい被覆材の厚さと硬度を記録してください。これらの記録点は、後日の比較に使用します。
始動時と定常運転時の巻き取り量を記録しておいてください。巻き取り量が予想以上に大きい場合は、さらに張力をかける前に、トラッキングマークとスプライスを確認してください。余分な力がすべてのプーリーと、すでに脆弱なジョイントに伝わってしまうからです。
| チェック | 場所と日時 | 記録 | 変化が引き起こす可能性のあること |
|---|---|---|---|
| カバーの温度 | サイクル内の特定の地点に、キャリーポイントとリターンポイントがマークされている。 | 計測機器の設定、製品温度、およびカバーの読み取り。 | 滞在時間、接触時間、換気状況を確認してください。 |
| カバーの状態 | 計画された停車中は、同じ位置にマークが付けられています。 | 亀裂、ゲージ、および同等の硬度。 | 亀裂が拡大している箇所を切断し、交換計画を立てる。 |
| スカートのセール | 頭部、中部、尾部は、ランニングテンションで張った状態を保つ。 | 接触線と測定された隙間。 | 適切なサポートとスカートの形状。 |
| 利用状況と追跡 | 冷間始動性と安定した高温運転性能。 | 位置、荷重、および接合部の状態。 | 調整を行う前に、動作を調査する。 |
| ハードウェアを返品する | アクセスしやすいロールと、近くにフレームがあります。 | 転動面の埃;ベアリングの粗さ;ベルトパッチの温度上昇。 | 停車時にデポジットを取り外してください。同じ場所をもう一度確認してください。 |
予備のベルトロールには、保管中に破損しないタグが必要です。タグには、グレード、幅、図面の改訂履歴、承認済みのスプライスキットの情報が記載されている必要があります。取り外した耐熱ベルトの書類と照合してください。補助駆動装置用のVベルトは、専用の機器タグを付けて保管してください。
有用な購買記録は、破損したベルトのマップとラインの状態(どのゾーンに亀裂が入ったか、どのゾーンが摩耗したか、継ぎ目が開いた場所、実際に測定された温度など)をまとめたものです。これをコンベヤベルトのサプライヤーに送付してください。次回の見積もりで改善点を見つけるための、検証可能な情報となります。
機械のスケッチとコンベヤベルトの工場図面を机の上に置いてください。カバーのグレード、プライ断面、最小プーリー、スプライスキットを一行ずつ比較してください。サプライヤーがこれらのいずれかを承認していない場合は、発送前に見積もりを不完全としてマークしてください。

08レンガ窯用ベルトに関するよくある質問
120℃~160℃の残留熱は、ベルトの寿命を実際にどれくらい縮めるのでしょうか?
その温度範囲だけでは、ベルトの寿命を確実に短縮することはできません。接触測定には、位置と接触時間が必要です。戻り温度、カバーの組成、スタックの着地位置、清掃手順も重要です。交換時期を予測する前に、古いベルトの亀裂マップと実際の動作状況を比較してください。
なぜ以前使っていたゴムベルトは、たった2ヶ月で網目状にひび割れてしまったのでしょうか?
網目状の亀裂パターンは熱による経年劣化と一致するものの、化学的同定試験ではありません。温度ログを確認し、亀裂部分を切断してください。オゾンへの曝露、屈曲、摩擦などの要素も確認してください。 熱にさらされたベルトの故障ガイドは、これらの観察結果を整理するのに役立ちます。
高温のレンガ配管には、どのタイプの接続ゴムを使用すればよいでしょうか?
供給されたベルト構造に承認された接合材料と手順を使用してください。接合部の実際の温度、圧力、および時間を、両端付近の測定値を含めて記録してください。現場で代替として使用される汎用接合ゴムは、窯の繰り返し加熱サイクル下で異なる挙動を示す可能性があります。
搬送コーナーでベルトの端が削れるのを防ぐにはどうすればよいでしょうか?
積み重なった部品が角に着地する様子を確認してください。ベルトが横方向に押し出されてフレームやガイドに接触する場合は、搬送とトラッキングを修正してください。端の下にあるサポートと、そこに挟まっているストラップやレンガの破片がないか確認してください。摩擦経路が解消された後でなければ、より頑丈なエッジは役に立ちません。
カバーを厚くすることが、寿命を延ばすための最も安価な方法でしょうか?
熱によるひび割れや接合部の損傷ではなく、測定された被覆の摩耗が寿命を制限している場合に限ります。ゲージを太くすることで摩耗許容範囲が広がりますが、ベルトの曲げに対する要求が変わります。故障したベルトを検査した後、コンパウンド、ゲージ、プーリー径をまとめて指定してください。
窯の出口と冷却ギャラリーに同じベルトを通すことはできますか?
最も高温になる駅とルート全体(最小の滑車と継手を含む)に同じ構造が承認されている場合は、おそらく同じ構造が使用できるでしょう。ギャラリーのみの交換の場合は、仕様が異なる場合があります。すべての位置に1つの既製ロールが適合すると想定するのではなく、各セグメントを耐熱仕様ガイドとサイトのFAQと比較してください。
関連商品
関連ブログ記事