銅精鉱は、岩石の問題を装った粉体の問題である。選鉱場のベルトコンベアに到達するまでに、鉱石は爆破、粉砕、微粒化、浮選を経ており、フィルタープレスから出てくるのは、湿っていて密度が高く、かすかに石鹸のような質感の塊で、ベルトから落ちるよりもむしろベルト上に留まろうとする。この性質によって、銅精鉱コンベアベルトが6年間稼働するか、9ヶ月以内に故障するかが決まる。
私たちは鉱物プラント向けのコンベアベルトを製造しており、フィルターフロアに多くの時間を費やしています。この作業では、シーズン中にカバーを切り裂いてしまうスクレーパー、再セメント化した微粒子の層が厚く堆積してしまうリターンローラー、片方の端に40mmものケーキ状の堆積物が付着し、もう片方の端はきれいなままプーリーから外れてしまうベルトなどに費用がかかります。こうした問題は、メートル当たりの価格比較には反映されません。
として コンベヤベルトメーカー 精鉱搬送用ベルトに関して、「破砕ラインと同じベルトで、幅を広くしてほしい」という要望は、他のどの仕様よりも頻繁に寄せられます。しかし、この要望はほぼ間違いなく間違っています。その理由は第3項で説明します。簡単に言うと、この搬送用ベルトには、高密度で低粘着性のカバー、剛性の高いEPカーカス、そしてベルトと同じ打ち合わせで選定された洗浄システムが求められるのです。
新しいフィルター建屋のサプライヤーを比較する場合、 当社が業界別にカバーする工場およびターミナルの搬送業務 このページは、出発点として製品リストよりも優れている。なぜなら、義務によって仕様が定められるからだ。
01銅精鉱回路の現実:高密度、ふるい下微細粒子、粘着性のある濾過ケーキのレオロジー
一般的な濃縮機では、最終濃縮物を重量比で固形分55~65%まで濃縮した後、膜式またはチャンバー式のプレス機でそのスラリーを圧縮し、水分含有量8~12%のケーキ状にする。見た目には、ケーキは十分に乾燥していて扱いやすいように見える。しかし、ベルトコンベアにとっては、鉱物充填剤入りの感圧接着剤となる。
ケーキが粉ではなくペースト状になる理由
60~100ミクロンの遊離サイズまで粉砕すると、200メッシュを70~85%通過する濃縮物が得られます。ふるい下の粒子は比表面積が非常に大きく、浮選で得られた捕集膜と起泡膜がまだ付着しています。キサントゲン酸塩とジチオホスフェートは界面活性剤として設計されており、界面張力を低下させることで、薄い水膜が2つの粒子を架橋できるようにし、ゴムに対しても同様に、その水膜が粒子を被覆層に架橋します。
このケーキはチキソトロピー性も持ち合わせています。静止状態ではゲル化し、せん断力を加えると流動し、せん断力が止まると再びゲル化します。実際には、シュート内で固まり、搬送地点で液化し、ベルトが一時的に停止するトラフ内で再び固まります。フィルターケーキが塊状で落下し、900mm幅の筋状に広がる様子を見たことがある人なら、この一連の流れを約4秒で目撃したことになります。
フィルターがベルトに手を押し付ける
プレートが開くと、ケーキは厚さ20~45mmの板状になって排出される。ベルトは通常、プレートラインから300~900mm下に位置するため、落下距離は短く、原鉱石に比べて衝撃は穏やかである。問題は滞留時間である。板が着地し、変形して結合し始める間も、ベルトはまだその下を移動しており、布で拭き取った水が微粒子の霧をまき散らし、それがシフトの合間に乾燥して釉薬状になる。
| 濃縮フローシートのステージ | 材料が動くベルト上でどのように振る舞うか | ベルトの特性がここでの成功を左右する | 汎用ベルトの欠点 |
|---|---|---|---|
| フィルタープレスケーキがプレートから落ちる | 平板状にスライドし、その後、乾いたゴムに塗り広げて接着する | 高密度マトリックスを備えた低表面エネルギー被覆 | スクレーパーでは剥がせないフィルム層を形成する |
| 回収された備蓄品が積み込み用コンテナに供給される | 外側は乾燥した皮だが、内側はまだしっとりとしていてまとまりがある。 | 上部カバーの耐切創性および耐引裂性 | シュートの詰まりとそれに続くスラグの下への滑り |
| 伸縮式シュートを通してレール貨車に積み込みを行う | シュートが中心からずれると、端から溢れ出す。 | 非常に不均一な荷重パターン下でも安定したトラッキングを実現 | 繰り返しこぼしたり擦ったりすることによる縁の損傷 |
濃縮ベルトは、出荷前に接合キット、カバーコンパウンド、カーカスが適合された状態で、一枚の包装済みロールとして工場から出荷されます。
02プロセス移管における課題:フィルター排出、回収トンネル、鉄道積載、港湾スタッキング
濃縮液は柔らかい状態を保ちません。戻り線上に濃縮液の膜が1時間ほど放置されると、水分が蒸発し、残留塩が結晶化し、膜は泥というよりセメントに近い殻状に固まります。この殻がローラーを摩耗させ、継ぎ目の端を持ち上げ、ベルトを横方向に引っ張る原因となります。
フィルター排出:シフトの中で最も辛い30秒間
プレスサイクルによって、ベルトコンベアは本来想定されていなかったリズムで回転する。20分から40分間はベルトコンベアは空のまま軽い状態で回転する。その後、プレートが開き、8枚から20枚のスラブが数秒間隔で次々と落下し、20立方メートルのプレス機の下にある幅1200mmのベルトコンベアは、ほぼ同時に12トンから18トンの材料を搬送する。
プレス加工時の最初の3箇所には、300mmピッチのインパクトアイドラを指定し、スカートゾーン以降は標準間隔とします。この部分の被覆厚は、6mmではなく8mmにする必要があります。これは、衝撃が激しいからではなく、スクレーパーが毎年1~2mm削り取るため、5年後にはある程度の厚みを残しておく必要があるからです。
プレス機周辺の駆動部は、誰も監査していないため、言及する価値があります。供給ポンプと攪拌機は通常Vベルト駆動ですが、供給ポンプのベルトが緩むと、スラリーが薄くなり、サイクルが長くなり、フィルタークロスが原因とされる湿ったケーキが生成されます。 トランスミッションベルトメーカー デスクの見積もりは、コンベアと同じ駆動スケジュールに基づいて、ラッピングされた歯車状のプロファイルで作成されます。
トンネルの復旧、鉄道の積み込み、および戻り線
地下式回収コンベアは、搬送物が構造物となる場所です。坑道内は湿度が高く、ベルトは密閉されており、戻り糸を乾燥させる風もありません。テールプーリーで落下した微粒子は床に落ち、再び拾い上げられ、ローラーに到達するまでフレームに沿って移動します。
ローラーシェルに20mmの層ができると、有効直径が8%変化します。その結果、そのローラーは片側で隣接するローラーよりも速く回転し、ベルトがそのローラーの方に引っ張られ、トレーニングアイドラーは勝ち目のない戦いを強いられます。苦情の内容は「ベルトが中央に留まらない」というものですが、原因は、通路から400mm離れた位置にあるため誰も確認していなかったローラーにあります。
これらのギャラリーの排水ポンプもVベルト駆動で、湿度の高いトンネル内でベルトが伸びると、ポンプの回転が遅くなり、誰も気づかない。 Vベルトメーカー 私たちは、ガラスを使わなくてもその環境に耐えられるB型およびC型のプロファイルをそのまま使用しています。
これは コンベヤベルトサプライヤー 価値を高めるか、時間を無駄にするかのどちらかです。幅、プライ、カバーグレードのみを記載した見積もりでは、重要な質問がされていません。リターン側のレイアウト(スパイラルローラー、ディスクリターン、またはウォッシュボックス付きのフラットリターン)を尋ねてください。ベルトはクリーニングハードウェアに適合する必要があり、 選鉱場と採石場の搬送業務のために当社が建設します まさにこの理由から、乾燥骨材ラインとは異なる。
積み込みは、搬送の問題であると同時に、計量の問題でもある。70トンの貨車は3、4回の搬送で満載になり、その間シュートが移動するため、シュート内に残ったケーキは塊となって到着し、火の停止が遅れることになる。
ターミナルでは、同じ材料が塩分を含んだ空気、雨、そして最大60mの長さのスタッカーブームにさらされます。湿気によって貨車内で形成された皮膜が柔らかくなり、ケーキがブーム上で再び湿るため、船舶積込ベルトにはチェーンの中で最も強力な剥離特性が求められます。ブームは一点で何時間も排出を続け、カバーは決してきれいに排出されません。 バルクターミナルおよび船舶積載作業については、以下を指定いたします。 通常、清掃費用と貨物損失だけでも、高額な保険料を支払う価値がある。
| 乗り換え地点とその役割 | オペレーターが最初に報告する症状 | 根本原因は通常、現場で確認します | ベルトと金具の修正 |
|---|---|---|---|
| フィルタープレートの下の排出口を押してください。 | ケーキは毎回スカートゴムからこぼれ落ちる | 柔らかいゴムを使用した場合、スカートの隙間が30mm以上ある | 隙間を塞ぎ、300 mm の位置にインパクト アイドラーを追加します。 |
| 戻り線上のトンネルを再生する | ベルトが片側にずれて両端がほつれる | 粉状の堆積物がローラーの直径を8パーセント変化させる | フィット らせん状の戻りローラー そして2つ目のスクレーパーセット |
| レール積載ブームが貨車に供給する | 荷車に積まれた商品が地面にこぼれた。 | 通過の合間にシュート内にぶら下がった塊 | シュートにライナーを敷き、ブレードの接触圧力を締める |
| 港湾ターミナルの船舶積込ブーム | 船倉の水中および埠頭で製品が発見されました | 一度湿らせたケーキの膜は、どの刃でも除去できない。 | 低粘着カバーを使用した2段階スクレーピング |
03技術的境界:微細で粘性の高い精鉱と粗粒の原鉱銅鉱石およびキルンベルトの比較
毎週、同じデスクに3件のベルトコンベアに関する問い合わせが届き、互いに混同されてしまう。1件は銅鉱山からで、一次破砕機から採掘された原鉱石を運搬するベルトコンベアに関する問い合わせ。もう1件は隣接する選鉱場からで、濾過ケーキを運搬するベルトコンベアに関する問い合わせ。そしてもう1件はレンガ工場からで、窯の排出物を運搬するベルトコンベアに関する問い合わせだ。これらの問い合わせのうち2件には「銅」という単語が、3件すべてには「重荷重用」という単語が含まれているため、間違ったベルトコンベアが発注されてしまうのだ。
ガイドでは粗い部分について説明しました。 採掘されたままの銅鉱石の運搬用コンベアベルトの選定、そしてホットエンドでは 高温接触用途向けレンガ窯コンベアベルトガイドこの記事では、意図的にどちらのタイプも取り上げていません。両者の間にあるのが、そしてほとんど誰もきちんと説明しないのが、湿ったきめ細かい中間の状態です。
採掘されたままの鉱石と窯で焼かれた鉱石の比較がどちらも破綻する
採掘された銅鉱石は、粗爆破後、最大粒径が800~1,200mmとなり、ダンプホッパーから2~4m落下し、1kgあたり数キロジュールの点衝撃エネルギーを放出します。解決策は、厚く柔らかい被覆材、間隔を狭くした衝撃アイドラー、そして変形によってエネルギーを吸収する耐切創性化合物です。質量も重要であり、エッジも重要であり、被覆材は犠牲クッションの役割を果たします。
濾過ケーキは衝撃エネルギーをほとんど発生させません。40 mmのスラブが600 mm落下しても、それは穏やかな出来事です。採掘されたままのベルトを濾過プレスの下に置くと、ベルトは柔らかすぎ、厚すぎ、表面が粘着性がありすぎ、カバーはスクレーパーに抵抗するどころか変形してしまいます。この組み合わせによって、10 mmのカバーが11か月で布地まで削り取られ、刃は無傷でベルトは廃棄処分になった事例を私たちは見てきました。
レンガ窯のベルトは、高温の焼成製品と連続的に接触しながら120~160℃の高温で稼働するため、熱による劣化が最大の敵となります。ゴムが硬化し、屈曲部でひび割れが生じ、最終的には剥離します。一方、フィルター建屋内の周囲温度は15~35℃であるため、熱は仕様に含まれていません。濃縮物の場合、残留捕集剤、起泡剤、石灰が湿った膜となってカバーに何時間も付着するため、化学的な問題が発生します。耐熱性化合物では、この問題に対処することはできません。
| 職務間で比較する選考基準 | 粗鉱銅鉱石の運搬業務 | 工場における濾過ケーキ濃縮物の処理 | レンガ窯の高温接触による焼成製品への負担 |
|---|---|---|---|
| 荷重点における支配的な応力 | 鋭利なエッジを持つ大きな塊状の鉱石による点衝突 | カバー全体にわたる接着とスクレーパーによるせん断 | 熱による浸食と、高温のレンガの端による摩耗 |
| 輸送中の貨物の水分状態 | 粉塵抑制による表面の湿気のみ | ケーキ内部に8~12パーセントの水分が含まれている。 | 窯のトンネルから出てくるほぼ乾燥した製品 |
| カバーが実際に受ける温度 | 周囲光がフレームに時折当たる | フィルターホール内の周囲温度は35℃を超えることはまれである。 | 120℃~160℃の間で連続的に接触 |
| この任務において最も重要な財産を保護する | 切断や削り込みに対する耐性を備えたエネルギー吸収能力 | 表面エネルギーが低く、硬度と密度が高い。 | 長時間の高温接触サイクル後も弾性を維持 |
| ベルトの仕様が間違っている場合の典型的な故障モード | 胴層に穴を開け、エッジカットを施す | 表紙に傷がつき、ローラーに汚れが付着し、永久的なトラッキングエラーが発生する。 | 硬化したカバーが接合線に沿ってひび割れている |
入札の際に出てくるので、述べておくべき境界線が1つあります。 工業用コンベアベルト 汎用ヘビーデューティーとして販売されているベルトは、データシートに耐摩耗性が記載されていても、必ずしも濃縮ベルトとは限りません。耐摩耗性とは、滑り落ちる研磨材に対するカバーの耐性を指します。バネ仕掛けのブレードで押さえつけられた湿った粘着性ペーストに対するカバーの耐性については何も言及していません。これらは異なる試験であり、より重要な点として、異なる化合物です。
04被覆材配合:低接着性と耐摩耗性を実現する高密度ポリマーマトリックス
離型性は表面特性であり、ミキサーで設定するもので、スクレーパーで設定されるものではありません。2つのカバーはどちらもショアA硬度65を示し、同じ耐摩耗性試験に合格しても、湿ったケーキの下では全く異なる挙動を示します。その違いは、ポリマーの選択、充填剤の構造、および可塑剤が投入された場所にどれだけ留まるかによって生じます。
硬さよりも放出性を重視した処方
湿潤した鉱物ペーストとゴムの間の接着は、表面エネルギーの極性成分と実際の接触面積という2つの要素によって左右されます。表面エネルギーが50~60 mN/mのゴムは、親水性の鉱物表面を容易に濡らします。極性成分を低下させ、マトリックス密度を高めると、これらの両方の経路が遮断されます。
密度は、購入者が見落としがちな要素です。比重1.20~1.32に配合されたカバーは、一般的な1.10グレードのものに比べて独立気泡の多孔性がはるかに低く、毛細管現象による吸収は多孔性から始まります。密度の高いカバーは、微細な粒子が表面に食い込むのを防ぐため、形成されるフィルムは薄く、ゴムに研磨するのではなく、ブレードで一度の作業でフィルムを剥がすことができます。
可塑剤の選択によって、7月にベルトがきれいな状態を保てるかどうかが決まります。芳香族油は35~45℃で表面に浮き上がり、粘着性のある膜を残して微粒子をハエ取り紙のように吸着します。ポリマー可塑剤はコストが高く、浸透速度がはるかに遅いため、このたった一つの代替によって、私たちが調査する粘着性ベルトに関する苦情の多くが説明できます。粘着防止ワックスは簡単な解決策ではありません。ケーキをはじくワックスは、接合部のクッションガムもはじいてしまうからです。
硬度には上限があります。ショアA硬度が70を超えると、小型プーリー上の屈曲部でカバーが脆くなるため、ブレード耐性の向上はひび割れという代償を伴います。当社の精鉱用途における使用範囲は、上部カバーのショアA硬度が62~68、引張強度が18~22MPa、引裂強度が45kN/m以上です。
私たちは コンベアベルト工場 寧波で自社製のカバーを調合しており、この任務においてそれが重要となる。濃縮物の配合は一連の微調整であり、調整は化合物が自社の管理下にある場合にのみ可能である。 ゴム製コンベアベルト 3つの取引層を通過するため、どの可塑剤が含まれているかは誰にもわかりません。ましてや、ケーキがくっつき始めたときにそれを変えることなどできるはずもありません。
05骨格構造設計:トラフ支持のための多層EPファブリックと横方向剛性
精鉱は密度が高く、密度の高い物質は、軽量のバルク材とは異なり、ベルトコンベアに大きな負担をかけます。密度が1.8~2.2 t/m³の場合、35度のトラフで300 mmのケーキを1,200 mm幅のベルトコンベアに載せると、2.5 m/sの速度で毎時約1,400 tの搬送量になります。これは1メートルあたりの質量が非常に大きいため、発生する張力はゴムではなく布で支えなければなりません。
NNではなくEPを選ぶ理由、そしてどの程度の横方向の剛性を確保すべきか
ポリエステル製の縦糸にナイロン製の横糸を組み合わせたコンベアは、同じ負荷がかかった場合、オールナイロン製のコンベアに比べて約半分しか伸びません。300mのコンベアの場合、この伸びの違いによって、1.2mの重力式巻き取り装置が必要か、2.5mの装置が必要か、また、最初の6ヶ月間でベルトの張力調整をどのくらいの頻度で行う必要があるかが決まります。伸びが少ないと、継ぎ目も保護されます。負荷がかかった状態で1.5%も伸びるベルトは、段差のあるエッジが想定していないような方法で継ぎ目に負荷をかけ続けるからです。
横方向の剛性は、誰も計算しない数値です。1,200 mm のベルトに 45 度の溝があると、端が急激に曲がり、生地が柔らかすぎるとベルトがウィング ローラーに渡り、端がはためき、細かい繊維が下に絡まります。逆に硬すぎるのも同様に問題です。移行部でカーカスが中央のローラーから浮き上がり、スカートの隙間が開き、セクション 02 からこぼれサイクルが始まります。移行部の幅はベルト幅の 1.5 ~ 2 倍を目指します。
プライ数は張力によって決まり、習慣によるものではありません。1,200 mm のベルトは、900 N/mm の作動張力で、EP 250 の 4 プライでは快適ですが、現実的な安全係数とスプライスを考慮すると、EP 315 の 3 プライではぎりぎりです。フレームがどこから来るかは、 OEMコンベアパッケージを提供する機器メーカーカタログではなくプーリーの直径に基づいて作業を進めます。なぜなら、500 mmの駆動プーリーと3層のEP 315ベルトを使用すると、フレックス寿命が著しく短くなるからです。
| 設計容量におけるベルト幅 | 生地のグレードに応じたプライ数 | 推奨するトップカバーの厚さ | アイドラー間隔に対するトラフ角度 | この建造物が通常工場のどこに置かれるか |
|---|---|---|---|---|
| 800ミリメートル、350トン/時 | EP 200ファブリックを3層重ねたバランスの良い構造 | 6ミリ、8ミリはプレス下 | 1,200 mmのアイドラー間隔で35度 | 小型フィルター建屋およびパイロットプラント回路 |
| 1000ミリメートル、700トン/時 | EP 250ファブリック補強材を4層重ねた厚手の生地 | 全長にわたって8ミリメートル | 1,200 mmのアイドラー間隔で35度 | 中型選鉱機の一般的なプレス排出負荷 |
| 1,200 t/h で 1,200 ミリメートル | 高張力EP315繊維補強材4層 | 長さ8ミリメートル、底面6ミリメートル | 1,000 mmのアイドラー間隔で45度 | 主要プラントのコンベアおよび積込供給ベルト |
| 1,400ミリメートル、1,800トン/時 | EP 315繊維補強材を5層重ねた高強度構造 | 長さ8ミリメートル、底面6ミリメートル | 1,000 mmのアイドラー間隔で45度 | 港湾ターミナルのブームと高トン数輸送幹線 |
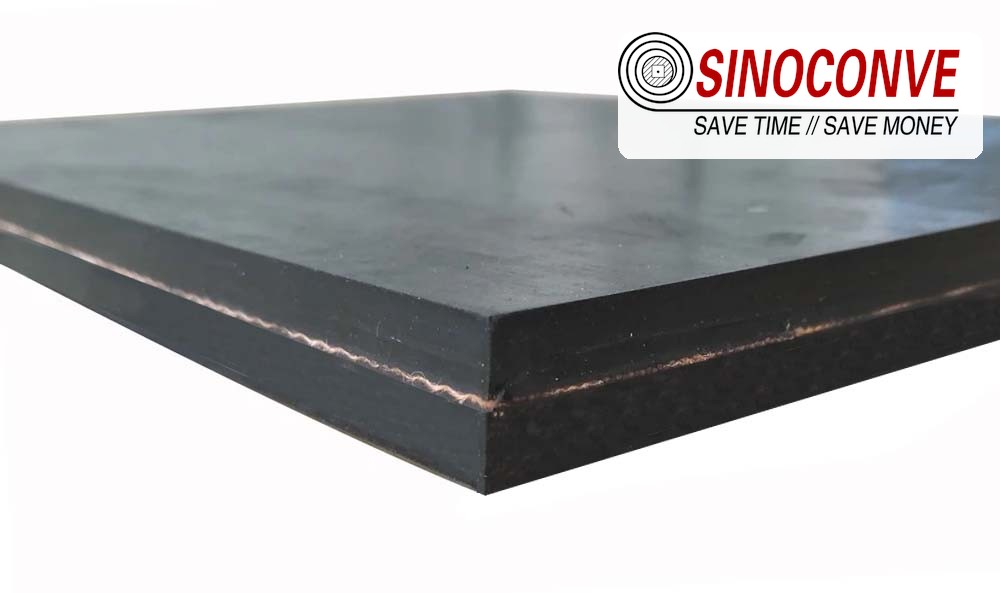
4層構造のEPフィルムの断面図:密度の高いトップカバーが剥離面となり、布製の段差がフィルム塊が生み出す張力を支えている。
3つの工場とターミナルを1つの枠組み契約に統合する買い手は、私たちに次のようなことを求める傾向があります。 コンベヤベルトの卸売 単一の仕様に基づいて製造することで、標準化のメリットが最大限に発揮されます。複数の拠点で同じプライとカバーの製造工程を採用することで、スプライスキット、ブレードの種類、予備ロールの取り扱い方法がそれぞれ4種類ではなく1種類に統一されます。
06リターンベルトの保護および洗浄構造:一次/二次スクレーパー、スパイラルリターンローラー、洗浄ボックス
濃縮液処理における洗浄は3段階システムであり、いずれかの段階が欠けるとシステムとして機能しなくなります。一次ブレードのみを使用するプレスでは、搬送側はきれいに保たれますが、戻り糸は汚れたままになります。2枚のブレードを使用するものの洗浄ボックスがないプレスでは、溝の中で塩が結晶化するまでカバーはきれいに保たれます。
2段階のスクレーパーと、それに続く洗浄ボックス
プライマリーは、ベルトがまだ円形になっているヘッドプーリー(通常は2時~3時の位置)にあり、ポリウレタン製のブレードはショアA硬度60~80、張力は100mmあたり20~40Nです。これにより、剥離した油膜の70~85%が除去されます。張力を強くしても洗浄効果は向上せず、ブレードの摩耗と先端部の過熱につながります。
セカンダリーブレードは別の工具です。ベルトが平らになり始めた4時~5時の位置にあり、15~20度のアタックアングルと100mmあたり25~50Nのトルクで超硬またはセラミックチップが取り付けられており、キャリーバック値を決定します。また、設定が強すぎたり、チップが損傷している場合は、カバーを削ってしまうのもこのブレードです。どちらのブレードにも、チップが過剰に駆動されないように機械的なストッパーが必要です。8mmのカバーの場合、セカンダリーブレードの干渉を1~2mmに設定します。
水は、2枚のブレードの後に残る塩分を含む膜を確実に除去できる唯一のものです。ヘッドプーリーのすぐ後ろに、3~5バールのファンノズルが2つまたは3つ付いた洗浄ボックスを設置すると、濃縮ベルト上のキャリーバックがさらに60~80%減少します。反対意見は常に、トンネル内の水、床の水、プラント内の水のバランスです。最初の2つは、ステンレストレイ、スクイーズローラー、排水口で解決できる封じ込めの問題です。3つ目は、洗浄水がシックナーの供給に戻り、固形物を一緒に運ぶことができるため、誤った問題です。
収集するのではなく、脱落するローラーを返却します
ここでは、らせん状のリターンローラーが標準装備されています。らせん状の構造により、微粒子が滑らかな表面に詰まるのではなく、端に向かって押し出され、ローラー全体にわたって有効直径が一定に保たれます。ゴムディスク式リターンローラーも同じ原理で動作し、端がすでに薄くなっているカバー材に優しい設計となっています。
自動調心式リターンアイドラは役立ちますが、修正であって根本的な解決策ではありません。ローラーに付着した汚れに抵抗するトレーニングアイドラは、ベルトを構造物に強く押し付けるだけです。まずは付着物を取り除いてください。 粘着性のあるバルク材の搬送用コンベアソリューション レイアウト面については、ここで説明できる以上に詳しく解説されています。
1つの構成では、掃除が完全に不可能になります。それは、シェブロンプロファイルです。プロファイルされたカバーはブレードを表面から持ち上げるため、リブ間の溝が常に満たされ、リブが櫛のようにケーキを保持します。 コンベアベルトディストリビューター 鉱石プラントに供給する場合は、傾斜移送の要求を想定し、洗浄ボックスまたは二重戻り装置を推奨してください。ブレードだけでは対応できません。
エンジニアからの現場メモ: 東南アジアのあるターミナルでは、同じブームに2枚の補助ブレードを取り付けていたにもかかわらず、製品が横にこぼれ落ちていました。ブレード自体に問題はありませんでした。両方のブレードが1本のテンショナーアームに取り付けられていたため、ベルトのクラウンが摩耗するとアームが回転し、中央部の先端圧力がゼロになってしまいました。ブレードを3つの独立したバネ付きセグメントに分割したところ、1回のシフトで製品が横にこぼれ落ちる量が260g/m2から55g/m2に減少しました。
工場がすでにブレードやローラーを試してもリターンストランドがまだ損失している場合は、 コンベアベルトの清掃方法と、スクレーパーが機能しない場合 3種類目の替刃を購入する前に、ぜひ読んでおくべき記事です。
07鉱物処理プラント現場保守監査:持ち帰り重量テスト、スクレーパー張力チェック、およびドリフト閾値の追跡
当社がすべての工場に実施を求めている持ち帰り重量テスト
ヘッドプーリーから約5m後方の、きれいなリターンストランド部分を選びます。カバーの上に300×300mmのテンプレートを置き、パテナイフでテンプレート内のものをすべてあらかじめ計量した袋に掻き出し、キッチンスケールで計量します。グラム数を0.09で割って、1平方メートルあたりのグラム数を求めます。
基準値はシンプルです。50 g/m2未満であれば、ベルトは適切に洗浄されています。50~150 g/m2の場合は、今月中に張力調整が必要です。150 g/m2を超える場合は、システムがどこかでローラーシェルを生成していることを示しています(誰も気づいていないかもしれませんが)。測定値よりも傾向が重要なので、毎月同じ場所でテストを実施してください。初回は、シフト開始前と4時間後の2回実施してください。
スクレーパーの張力、トラッキングドリフト、スプライスログ
ブレードアームにバネばかりを引っ掛け、ベルトから規定量だけ引っ張り、張力チャートと照らし合わせて力を読み取ります。これは、前回の整備士が締め付けた値と照らし合わせるのではなく、張力チャートに基づいて力を測定する方法です。通常、ブレード交換後には、張力が不足している二次ブレードの方が、張力が強すぎるものよりも多く見られます。ブレードの摩耗にも限界があります。高さが8~10mm低下したポリウレタン製の一次ブレード、または1mmより深い傷のある超硬チップは、摩耗が止まった状態です。また、摩耗したブレードは攻撃角度を変え、カバーの片側に溝を刻み込みます。
トラッキングのために、ベルトに負荷をかけた状態で、ベルトの端からテール、中間、ヘッドの固定基準点までの距離を測定します。30mの走行で25mmのずれが生じたら調整を開始します。それ以下であれば、ほとんどのベルトは負荷に追従し、シュートが中央に戻ると元の位置に戻ります。トレーニングアイドラーは1回のパスにつき20mm以内で調整し、ベルトが3回転するまで再度触れないようにしてください。スプライスは同じラウンドで記録してください。5mmの段差やタップテストで柔らかい部分がある場合は、ジョイントに水が浸入していることを意味し、この作業ではスプライスが開いてプラントが停止することになります。
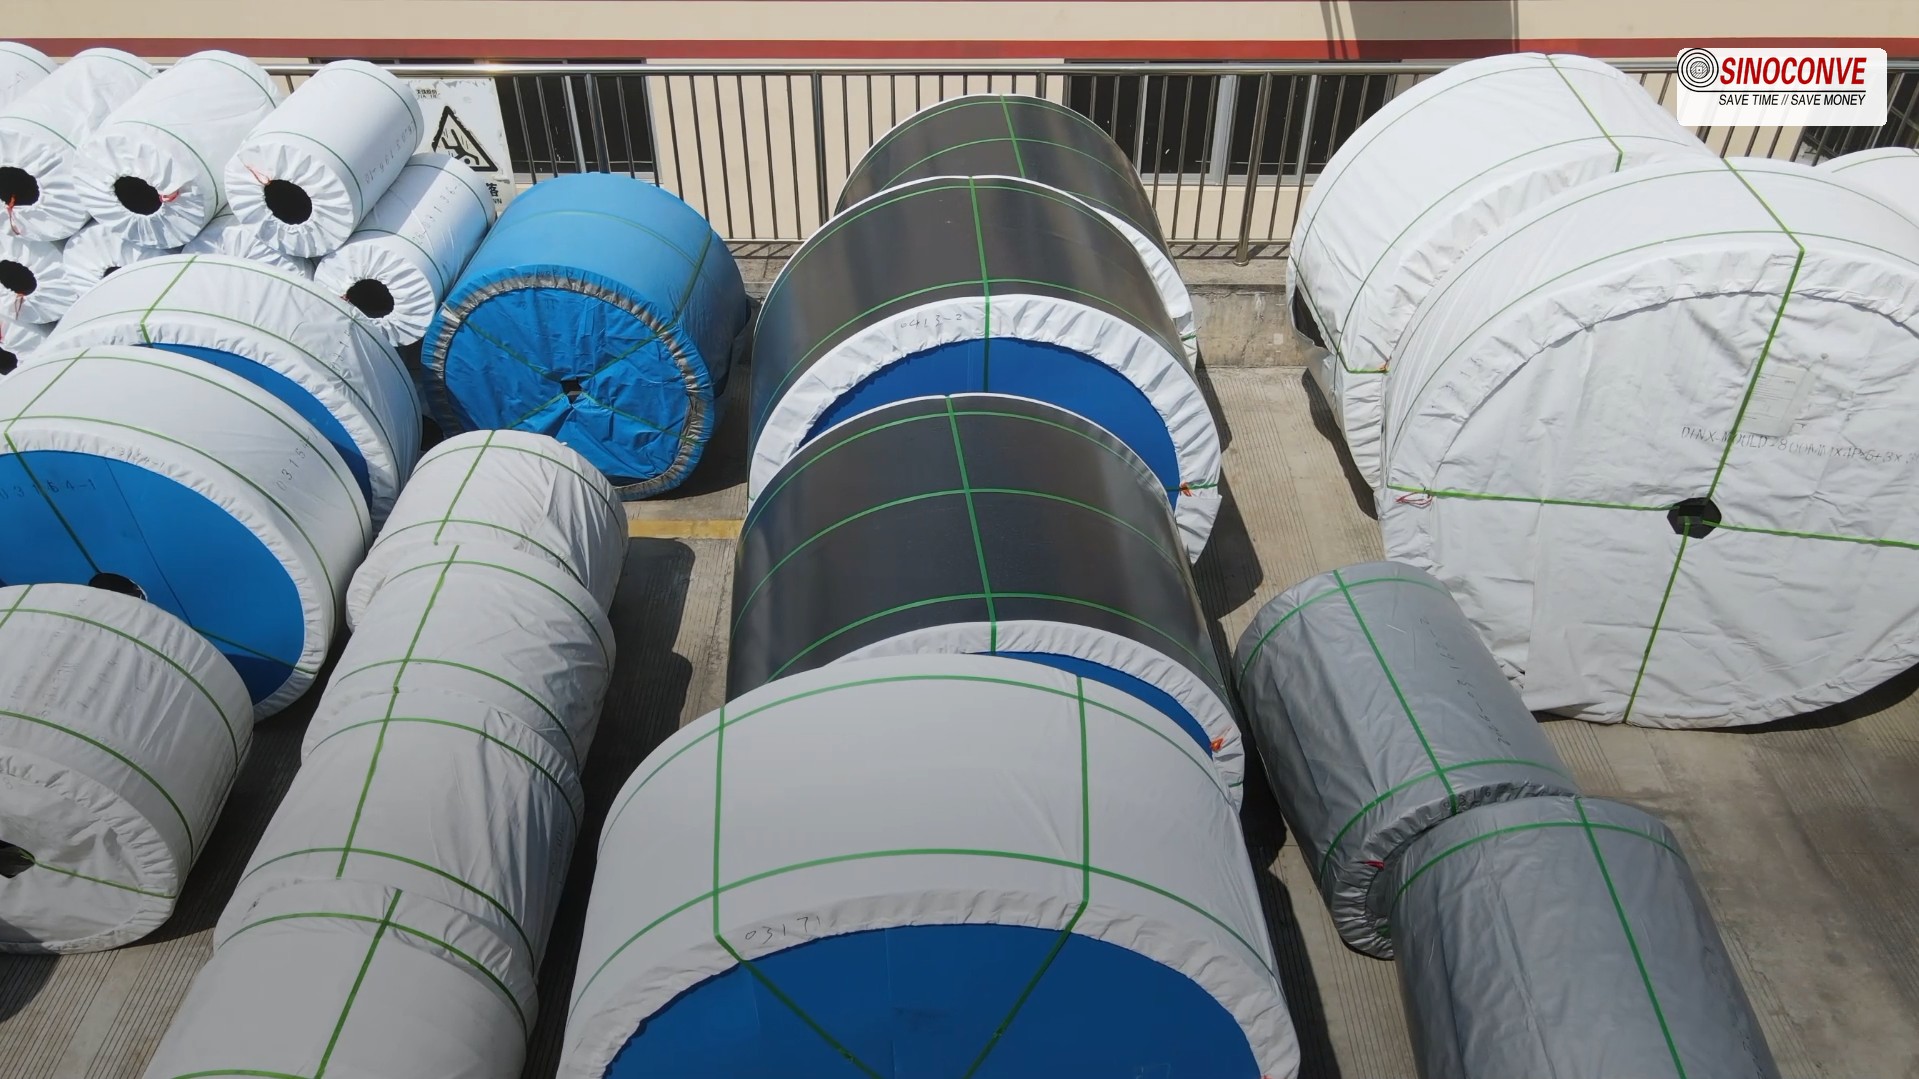
出荷ヤードに保管されている完成ロールは、鉱物工場へ出荷される前に、それぞれにカバーグレード、プライ構造、接合方法の指示が記載されたタグが付けられています。

08銅精鉱搬送ベルトに関するよくある質問
銅鉱石はベルトコンベアに付着しないのに、なぜ銅精鉱は付着するのか?
表面積と化学組成。精鉱は、200メッシュを70~85%通過するまで粉砕され、すべての粒子には、鉱物表面を撥水性かつ空気を引き付けるように設計された集塵膜が付着しています。水分含有量が8~12%の場合、これらの膜はゴムへの毛細管橋を形成します。粗鉱石は同じ鉱物を含みますが、質量が同じでも表面積は千分の1なので、同じ量の水では何も起こりません。
耐摩耗性ベルトはフィルターケーキに対応できますか?
それだけでは不十分です。耐摩耗性は滑りやすい研磨材を基準に測定されるため、接着性や刃に負荷がかかった状態でのカバーの挙動については何も分かりません。高耐摩耗性カバーでも、コンパウンドが柔らかく油分が多すぎたために、1週間で表面が粉状になってしまった例もあります。
数ヶ月でスクレーパーの刃がカバーを貫通してしまいました。原因として考えられるのは何でしょうか?
ほとんどの場合、刃の圧力と、作業に対して柔らかすぎるカバーが組み合わさって問題が発生します。次の3つの項目をこの順序で確認してください。まず、二次刃の干渉です。これは1~2mmであるべきで、5mmであってはなりません。次に、チップの状態です。欠けた超硬インサートが1つでもあれば、それだけで溝が掘られてしまいます。最後に、カバーの硬度です。ショアA硬度55のカバーはチップの下でたわみ、刃は毎週深くなる永久的な凹みの中で動いてしまいます。
戻りローラーにキャリーバックが固着するのを防ぐにはどうすればよいでしょうか?
フィルムは乾燥する前に剥がしてください。乾燥後に剥がしてはいけません。実際には、適切な張力のセカンダリーブレード、工場の水バランスが許せば洗浄ボックス、滑らかなシェルに付着したものが詰まらないように螺旋状のリターンローラー、そしてテールプーリーの前にゴム製のV字型プラウが必要です。スクレーパーでローラーを清掃するのは無駄な努力です。作業時間内に材料がローラーシェルよりも硬く固まってしまうからです。
フィルター建屋からの傾斜路では、シェブロンベルトやクリート付きベルトは役立ちますか?
傾斜面に沿って材料が保持されやすくなる一方で、プロファイルがあるとブレードがカバーから浮き上がり、溝にケーキ状の汚れが溜まるため、清掃が非常に困難になります。傾斜が18度未満であれば、適切に設計されたスカートを備えた滑らかなカバーの方が、プロファイルよりもこの用途には適しています。それ以上の傾斜の場合は、シェブロン社にご相談ください。また、最初からウォッシュボックスの予算を確保しておくことをお勧めします。
1,200トン/時の濾過ケーキを処理する場合、どのベルトを指定すればよいでしょうか?
標準仕様は、幅1,200 mmの4層EP 315カーカス、高密度低接着性コンパウンドを使用した8 mm厚のトップカバー(硬度62~68ショアA)、6 mm厚のアンダーサイド、45度のトラフ形状、および3段階のクリーニングパッケージです。60 mコンベアで1,200 t/h、400 mコンベアで1,200 t/hではベルトの性能が異なるため、ご注文前に張力計算を実際のセンターとリフトに合わせてご確認ください。
関連商品
- 高張力精鉱搬送用EPファブリックカーカスベルト
- 湿った粘着性鉱物用の耐摩耗性ゴムカバー
- 密閉型ベアリングハウジングを備えた戻りローラーおよびトラフローラー
- ベルト、ローラー、駆動装置の工場カタログ全品
関連ブログ記事