精米所は、穀物サイロの側面に製粉機をボルトで固定しただけのものではありません。原料は投入ピットから袋詰め機までの間に4回入れ替わり、そのたびに下のベルトが耐えなければならないものが変わります。籾は粗く湿っていて、畑の埃が付着しています。籾殻を取り除いた玄米は壊れやすく、硬い表面に少し落下しただけで粒が割れてしまいます。精米された白米は非常にきれいなので、錆の筋やベルトの端の破片が1つでもあれば、不良品として扱われます。私たちは、5階建ての工場すべてに同じ仕様が発注されている工場を見学したことがあります。書類はきちんと整理されていました。精米フロアのベルトは、今でも年に2回交換されています。
それが、私たちが単一の引用をやめた理由です 精米機のコンベアベルト 工場全体について。製粉所は、小さな、過酷な環境が1つの建物に積み重ねられたようなもので、脱穀ラインで優位に立ったベルトコンベアは、通常、梱包室で劣勢に立たされます。この記事では、当社がどのようにラインを分割しているか、発注前に購入者に測定を依頼している項目、そして当社の知識がどこまで及ぶかを説明します。

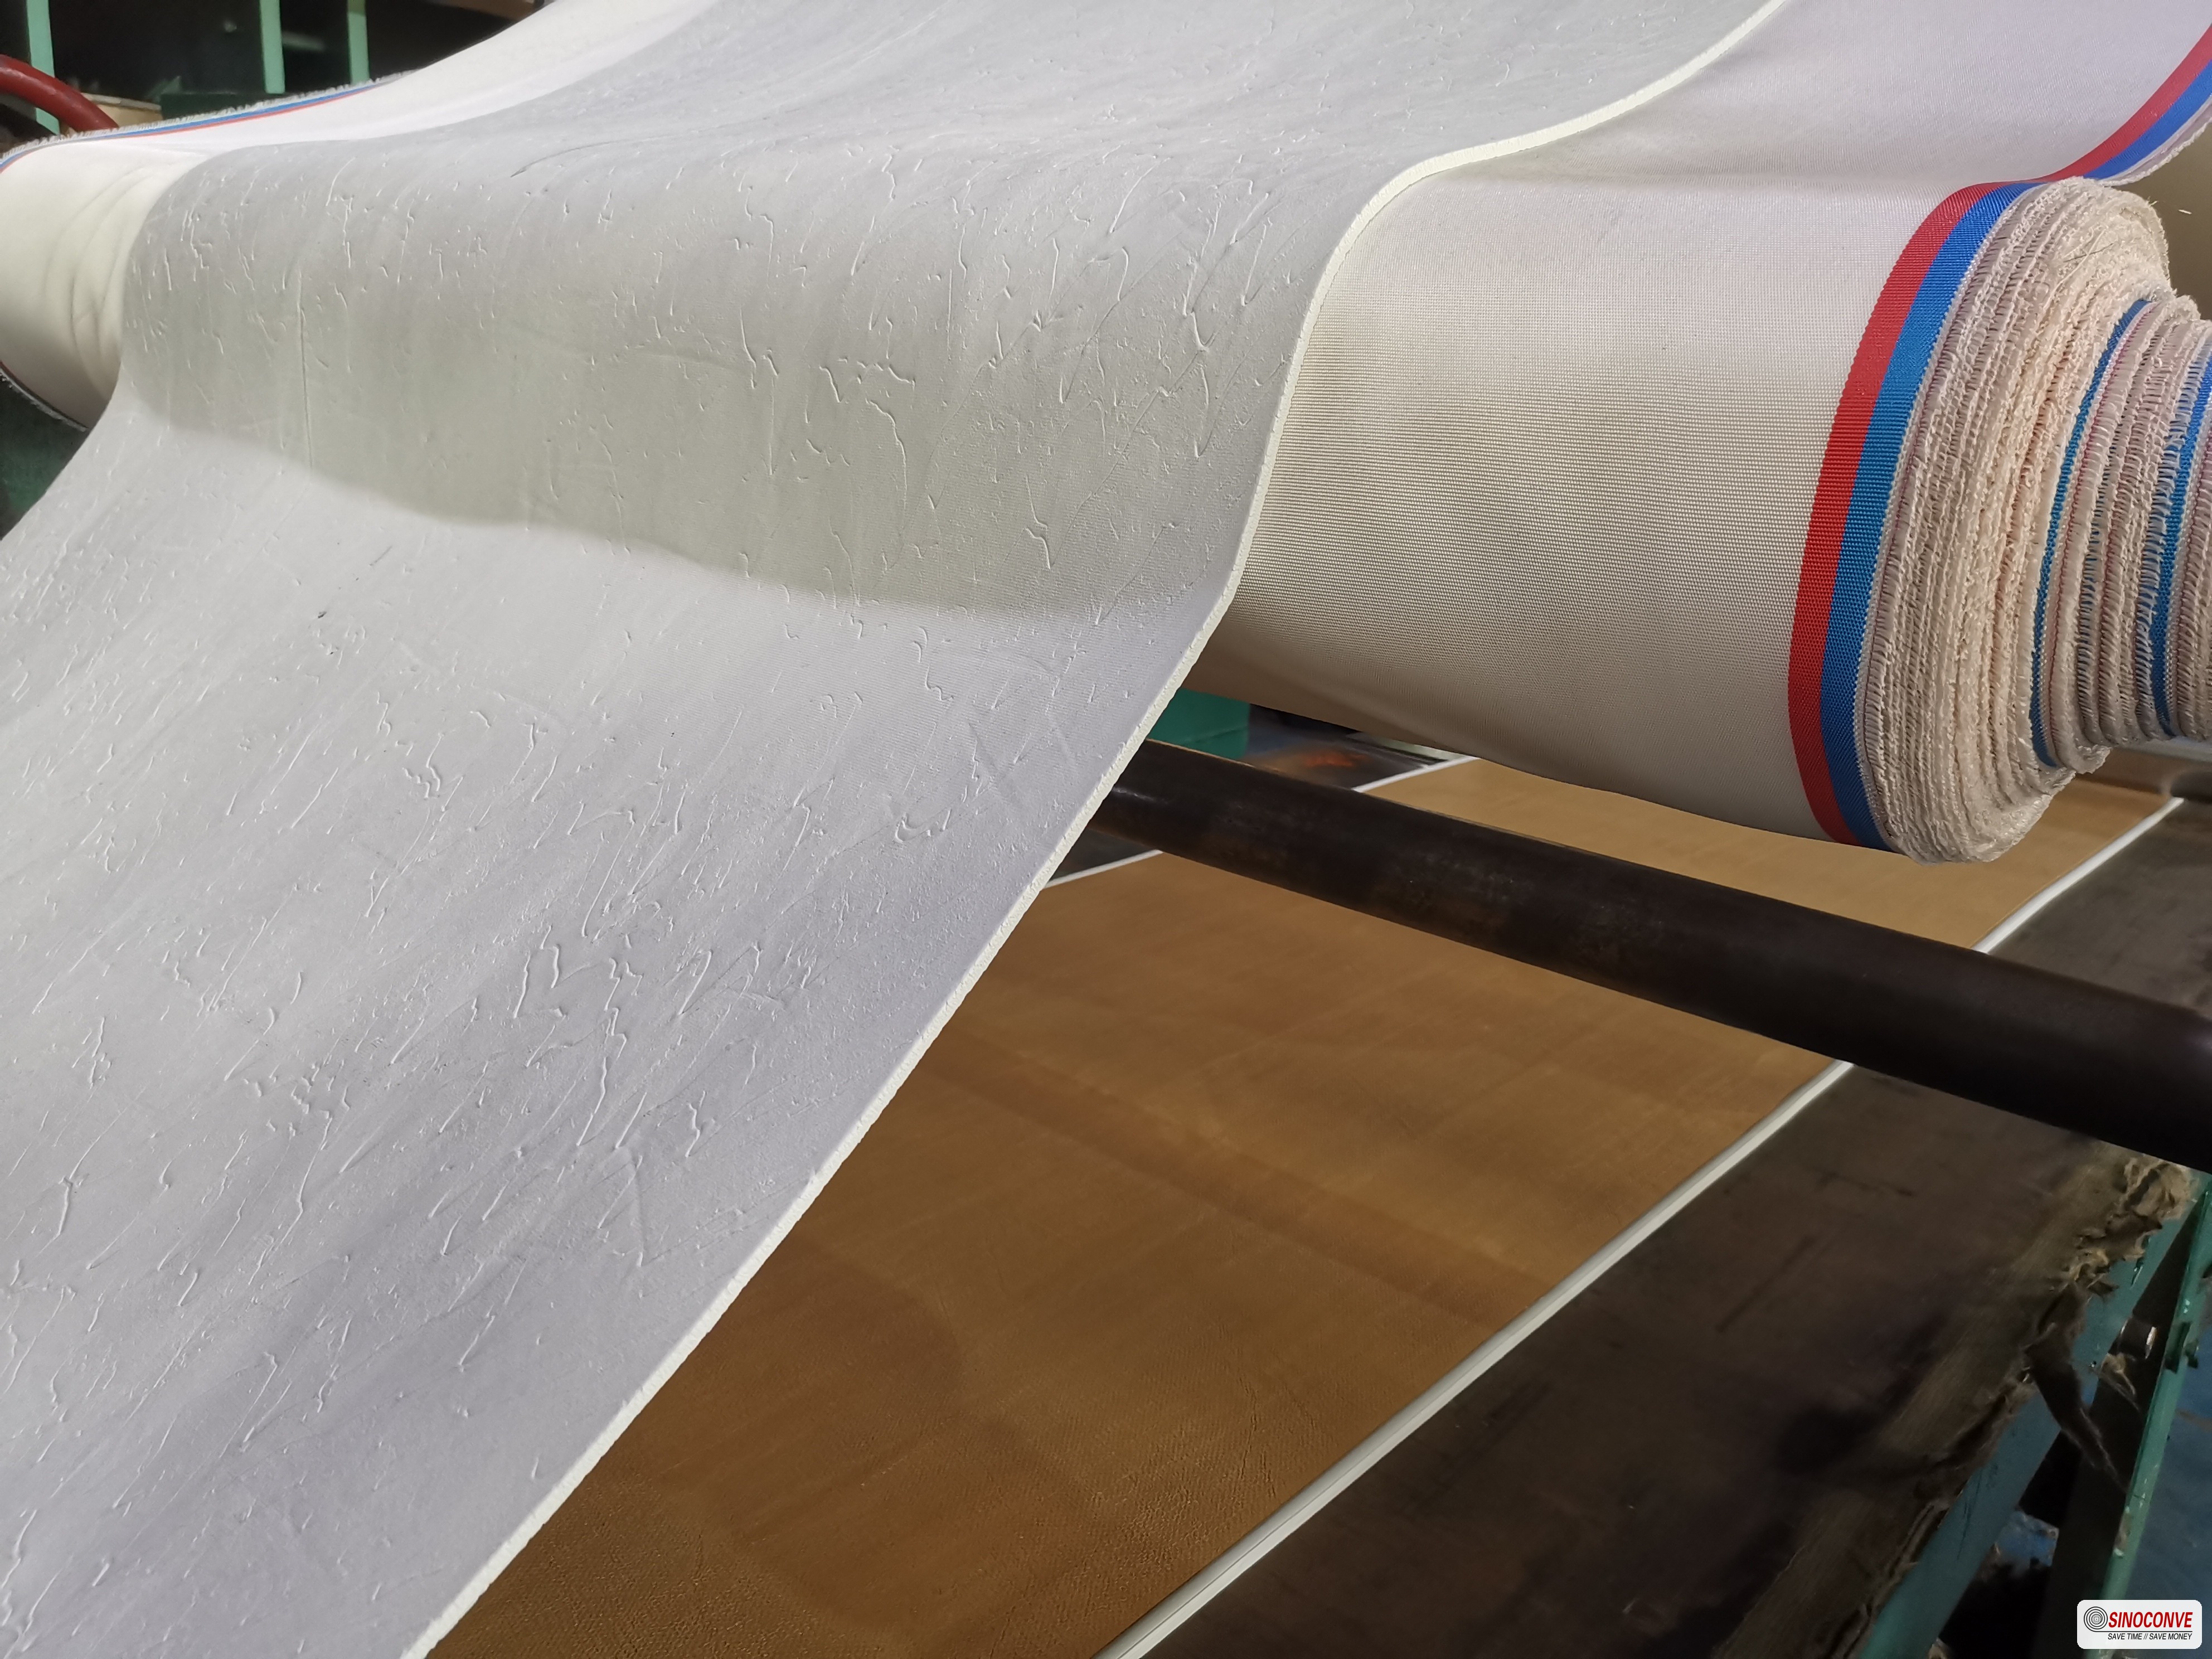
精米搬送セクションの白い表面のベルト。梱包用フィードの前に撮影。
01一つのベルトコンベアでは全ての精米所地域をカバーできない理由
ベルトカタログではなく、材料から始めましょう。投入口の籾米には、藁、泥、小石、そして2階後に排出されるシリカを多く含む籾殻がまだ残っています。籾殻を取り除いた玄米は、薄い糠層の中に柔らかい粒が入っています。点荷重がかかるとへこみ、着地が悪ければ割れます。精米後の白米は糠層が取り除かれているため、表面はデンプンで覆われており、デンプンは簡単に跡が残ります。3種類の材料、3種類の異なる故障経路があり、そのうち摩耗に関するものは1つだけです。
製粉機の殻処理側は、摩耗の問題に加えて粉塵の問題も抱えています。殻の破片は目に見えないほど鋭利で、密閉されていないあらゆる隙間に詰まってしまいます。8か月後に殻排出コンベアを開けてみたところ、アイドラー面が灰色のペーストで覆われているのを発見しました。このペーストはカバーを均一に摩耗させるのではなく、中央に盛り上がりを作り、端を構造体に押し付けてしまうのです。
白米製造側は、清掃の問題に加えて、トラッキングの問題も抱えています。そこのベルトは幅が400~600mmで、速度も速いため、3mmのずれでも目立ちます。また、ベルトが空運転する時間帯もあり、その時に接合不良によるずれが生じます。
ベルトの5つのゾーンとそれぞれのゾーンがベルトに及ぼす影響
表1は、最初の現場訪問時にホワイトボードにスケッチしたものです。これは仕様書ではありません。購入者が互換性のない5つの業務を1つの発注書にまとめてしまうことを防ぎ、製紙工場がすべての場所で同じタイプのベルトを発注した場合に、なぜ第2ゾーンと第5ゾーンが機能しなくなるのかを示します。
| 精米所建物内の加工ゾーン | ベルト表面が実際に使用中に受けるもの | 現場で最初に発見される故障モード | その地域にとって重要な選択の重点事項 |
|---|---|---|---|
| 稲の収穫、洗浄、石除去の段階 | 湿った畑の土、藁の破片、小石が一緒に届く | 荷降ろし箇所での表紙の傷や端の裂け目 | 厚みのある耐摩耗性カバーと密閉されたエッジ構造 |
| 脱穀機排出および脱穀殻収集コンベア | 空気中に舞い上がる鋭利な殻の粉が、あらゆる隙間に入り込む。 | アイドラーの固着と、クラウンフェイスからのベルトのずれ | 防塵構造と静電気を放散する接地経路 |
| 玄米の分離および粒度選別段階 | 壊れやすい種子が、低い高さから動く表面に落下する | 排出部および接合部の衝撃痕における破砕粒数を計測した。 | より柔らかいカバー、フラッシュスプライス、そして十分なプーリー径 |
| 精米および完成した白米の移送段階 | 澱粉粉、水ミスト、残留研磨剤をきれいに取り除きます。 | 洗い流せない灰色と黄色の表面の跡 | 跡が残らない白色表面、密閉された低多孔性仕上げ |
| 色選別機の供給ベルトと梱包用供給ベルト | 狭く、高速で、頻繁に停止と再開を繰り返す製品の流れ | エッジのほつれ、ガイドの摩耗、クリートの根元に残った製品 | 正確な幅公差、成形ガイド、簡単な清掃 |
表を横から読むと、あるパターンが見えてきます。ゾーン2と3は、アイドラーの詰まりや粒割れがあってもラインが停止せず、誰かが生産量を計量するまで生産量が減少するだけで、静かに損失が出ます。最後の2つのゾーンは、印の付いた袋が顧客に届くため、大きな損失が発生します。
02この記事の終わりと穀物倉庫ガイドの始まり
私たちはすでに、 穀物エレベーターのコンベアベルトそして、そのページは別の領域を扱っています。収穫時の投入ピット、乾燥機の投入口と排出口、サイロへの充填、ビンの清掃、そしてトラックや貨車に積み込むための排出口などです。これらの作業は、容量、熱、そして長いセンターに関係しています。このページでは、それらの作業は繰り返しません。
ここで説明する工程は、製粉所の敷地内にある籾殻から始まり、袋詰め機で終わります。その順序は、籾の受け入れと前処理、石抜き、脱穀、籾の分離、玄米の等級分け、第1および第2精米工程、水噴霧、色選別、完成米の貯蔵庫、袋詰め計量器、金属探知機、袋詰めです。籾殻より上流の工程はすべてエレベーターガイドの管轄です。袋詰め後の工程はすべて倉庫での取り扱い、つまり3つ目の工程となります。
なぜそんなに明確な線引きをするのか?それは、その線を越えると数値が桁違いに変わるからだ。サイロ充填コンベアは、中心間距離120m、処理能力200t/h、ベルト幅1,000mmで稼働する。一方、カラーソーターの供給ベルトは、処理能力3m、処理能力6t/h、幅400mmで、15分以内に洗浄できるかどうかで評価される。同じ業界だが、エンジニアリングは全く異なる。
2人のガイドによるゾーンごとの分担
表2は、境界線を表形式で示したものです。製粉所全体のパッケージを組み立てる購入者は、両方のページを印刷して重なる部分(通常は水田乾燥小屋)をマークすることがよくあります。この乾燥小屋は、2つの文書が接する唯一の場所であり、そこでも関税は明確に分かれています。片側には受入と乾燥、もう片側には製粉所の飼料が計上されます。
| 穀物処理チェーン全体の段階 | どの文書がベルトの義務をカバーしているか | なぜ義務の設計方法が異なるのか |
|---|---|---|
| 収穫物受け入れピットと事前洗浄小屋 | 穀物エレベーターガイド、荷物は大量かつ季節的なものである | 非常に高い重量、湿った藁を含んだ材料、および衝撃荷重 |
| 穀物乾燥機の投入コンベアと排出コンベア | 穀物エレベーターガイド、熱が選択を支配するため | 暖かく湿った穀物には、耐熱性のある被覆材と温度による生育余裕が必要です。 |
| サイロ充填、通気床およびビン清掃 | 穀物倉庫ガイド(中心部が長く、アクセスが悪いため) | 長いスパン、深い溝、そして荷重ではなくたるみによって決まるベルト張力 |
| トラックおよび鉄道貨車の積載用注ぎ口 | 穀物エレベーターのガイド。なぜなら、衝撃と到達範囲が設計を決定づけるからである。 | 車両本体上を自由落下し、注ぎ口での粉塵抑制機能も備えています。 |
| 脱穀、選別、玄米の等級分け | この記事では、カーネルの完全性がトン数よりも優先されるため | 短い中心部、柔らかい製品、割れた穀物の厳しい制限 |
| 研磨、色選別、梱包用原料 | この記事では、表面の清潔さが原動力となるため | 幅の狭いベルト、頻繁な洗浄、白い製品に目立つ跡 |
工場建物1棟ではなく敷地全体を計画する場合は、 産業概要 当社のラインコンセプトは素材ごとにグループ化されており、 農業取り扱いページ この作業において、稲の受け入れと穀物加工の工程に最も近い場所に位置する。
エンジニアからの現場メモ: 安徽省にある日産240トンの製粉工場で、午後3時に籾殻処理場の床面を計測したところ、気温41℃、相対湿度78%でした。一方、40メートル離れた梱包室では気温26℃でした。両エリアには同じベルトコンベアが設置されていました。籾殻処理場のベルトコンベアは、わずか1シーズンで表面が滑りやすくなっていましたが、梱包室のベルトコンベアはまだ使用可能でした。どちらのベルトコンベアにも問題はありませんでした。仕様書は、その床面の気候条件とは全く異なる環境を想定して作成されていたのです。
03殻の除去:摩耗、粉塵、静電気経路
籾殻は重量で籾の約5分の1を占め、そのほぼ全てが製粉所の短い区間から排出されます。この濃度の高さこそが、籾殻フロアを他のフロアと一線を画すものにしているのです。籾殻は軽く、空気に触れると液体のように流れ、小麦やトウモロコシとは全く異なる研磨性を持っています。籾殻の破片は鋭い縁を持つ薄いシリカ板で、それが毎秒何千個も一定の地点を通過していきます。
私たちは籾殻除去ラインを、食品ラインではなく、軽度の採石作業のように指定しています。これは精米所では矛盾しているように聞こえますが、まさにそれがこの記事の要点です。 ゴム製コンベアベルト 5mmの耐摩耗性カバーを備えたベルトは、脱穀機の排出部において、薄い熱可塑性ベルトよりもはるかに長持ちする。熱可塑性ベルトの方が清掃は容易であるにもかかわらずだ。衛生面を最優先に考える購入者は、トレードオフを受け入れる前に、そのベルトを3回交換する。
研磨荷重が実際に着地する場所
脱穀機の排出シュートに注目してください。コンベアの中央ではなく、排出シュートです。排出された穀物は、シュートからおそらく秒速2メートルほどの速度で流れ出し、狭い帯状になってベルトに当たり、50センチメートル以内に広がります。シュートが中央に位置し、ベルトの幅が800ミリメートルの場合、摩耗帯の幅はわずか250ミリメートル程度になることがよくあります。そのため、ベルトの端は新品のように見えても、中央部分は摩耗して穴が開いていることがあるのです。最初の500時間経過後のベルトの写真を送っていただくようお願いしています。摩耗パターンは、図面よりもシュートの状態を雄弁に物語るからです。
これらの問題のほとんどは、以下の3つの対策で解決できます。まず、ベルトに接触することなく流れを誘導するスカートゴムを、15~20mmのクリアランスと柔軟なリップで取り付けます。次に、アイドラー間隔を通常の1,000~1,200mmではなく300mmに狭めることで、流れが着地する場所でベルトが支えられるようにします。最後に、引張強度ではなく体積損失を考慮してカバー材のグレードを選択します。引張強度はカーカスから、表面での耐久性はカバー材から得られるため、この2つを別々に見積もる必要があるのです。
埃、静電気、そしてトラッキングパス
殻粉は、保守担当者を驚かせる2つの性質を持っています。それは、ブリッジングと絶縁です。ブリッジングとは、粉が隙間を通り抜けるのではなく、隙間を横切ってアーチ状に広がることを意味し、そのため「密閉」されたアイドラーが数週間以内に殻粉の塊となってしまいます。絶縁とは、フレームが乾燥した高速ベルトから電荷を奪わなくなることを意味します。35℃の密閉された殻搬送場では、ベルトが床から粉塵を持ち上げ、次の搬送ポイントまで運ぶのに十分な電荷を蓄えているのを目撃しました。
接地はメンテナンス項目であり、購入項目ではありません。フレームをプラントのアースに接続し、試運転時に抵抗値をチェックし、構造工事後には再度チェックしてください。購入者が静電気散逸ベルトを要求した場合、当社はベルトを供給し、接地経路を別途確認するよう依頼します。なぜなら、絶縁されたフレームに静電気散逸ベルトを取り付けても効果がないからです。当社が調査していない工場については、爆発性や分類に関する数値を提示しません。それらは工場のリスク評価に属するものです。
このフロアでのトラッキング問題は、ベルトの形状ではなく、堆積物に起因することがほとんどです。籾殻がプーリー面に付着し、プーリーが事実上隆起し、ベルトが上昇します。 防塵コンベヤベルトサプライヤー 埃を放出するカバーは提供できますが、プーリーにはスクレーパーと点検窓が必要です。汚れたプーリーのベルトを3本売るよりも、きれいなプーリーのベルトを1本売る方が良いでしょう。 コンベヤベルトメーカー 私たちはその方程式の半分しかコントロールできないため、見積もり段階でその旨を明記しています。
04玄米を割らずに転送する方法
玄米は工場内で最も壊れやすい材料であり、他のどの等級よりもベルトコンベア上で過ごす時間が長い。糠層は米粒をまとめるだけでなく、表面を滑らかにする役割も果たすため、米粒は沈むことなく滑ったり転がったりする。移送のたびに、小さな落下試験が行われる。平らに着地した米粒は無事だが、400mmの高さから縦向きに着地した米粒は通常、破損してしまう。
まず落下高さから始め、ベルトに向かって逆算していきます。選別ラインでは、傾斜したデッドボックスや短い傾斜スライドを使ってシュートの落下高さを600mmから250mmに下げると、ベルト自体を変更するよりも多くの砕石を除去できることがよくあります。ベルトは2番目のレバーであり、形状が最初のレバーです。新しいベルトを購入すれば、設計の悪い搬送ポイントが修正されると考えている購入者は、間違ったものを購入していることになります。
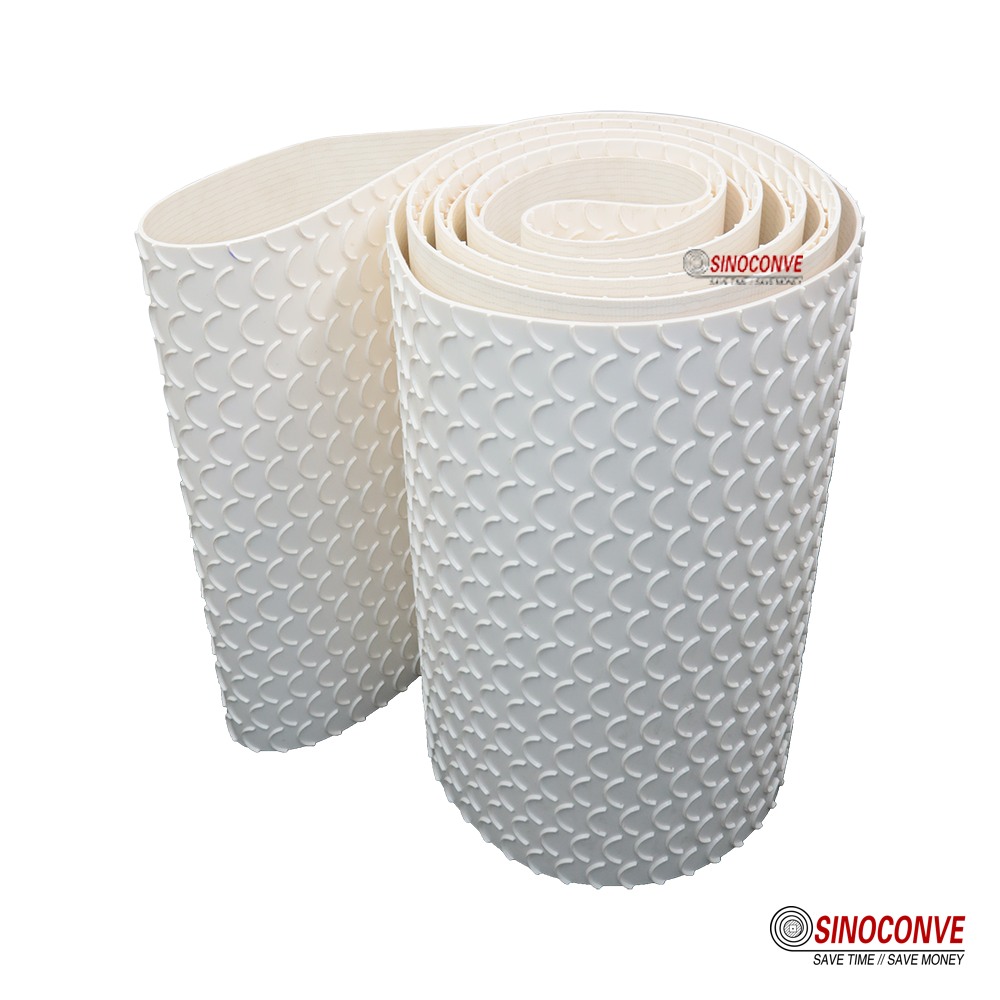
白いPVCベルトの表面の質感とエッジの形成状態は、穀物搬送部を組み立てる前に検査される。
ドロップポイント、スカートゴム、カバー硬度
ショアA硬度55~65のカバーは、着地時の衝撃を吸収しつつ穀物を掴みません。硬いカバーは摩耗に対する耐久性が高く、衝撃を穀粒に伝えるため、選別コンベアでは殻付きラインカバーを使用しません。その違いは測定可能です。12トン/時の選別ラインで、同じ落下高さでショアA硬度70から60に変更したところ、砕粒の量が目視できるほどのばらつきから、時折見られる単一の粒へと変化しました。これは1つのラインで、午後1時だけの実験であり、確実な結果ではありませんが、物理法則から見てそのように考えられます。
スカートゴムは、挟み込むのではなく、ガイドする役割を果たします。よくある間違いは、こぼれを防ぐためにスカートをベルトに強く押し付けることです。そうすると、穀物が狭い通路を通ることになり、数ヶ月以内にベルトの両端に溝ができてしまいます。私たちは、15mmの隙間、柔軟な縁、そしてわずかに外側に広がる形状を推奨します。少量のこぼれは、受け皿で受け止めることができます。
スプライスステップとプーリー径
スプライスは、割れた穀粒が集中する場所です。0.3 mm以下の段差を持つフィンガースプライスは、穀粒を持ち上げることなく下を通過します。1 mmの段差は小さな傾斜路として機能し、1.2 m/sの速度では、その傾斜路が穀粒を運ぶのではなく、はじき飛ばしてしまいます。ベルトが機械的に固定されている場合、プレートと露出したボルトの頭が衝撃点となり、カバーの軟化ではこれらの衝撃を補償できません。
プーリーの直径も同じ理由で重要です。200 mm のテールプーリーを通る薄いベルトは急激に曲がり、その曲がりによってカーカスが破損するずっと前にスプライス部分のカバーが割れます。原則として、3 mm のカバーの場合はテールプーリーを 250 mm 以上に保ち、それより厚いカバーの場合はさらに大きくします。ここでも、 工業用コンベアベルト 鋼材の選択が誤って適用されている例があります。採石場の切羽用に設計された重量級EP鋼材は剛性が高すぎるため、小型の滑車には適合せず、その剛性のために接合部が破損してしまうのです。製材所での使用においては、通常、より軽量で柔軟な鋼材が求められ、定格値ではなく実際の走行張力に基づいて選定します。
スプライス方法は独自の判断に値するものであり、短いミルコンベアにおける加硫ジョイントと機械的ファスナーの比較については、当社のメモで説明しています。 スプライス接合と機械的締結接合の比較短いセンターと頻繁なスタートは加硫エンドレスジョイントに適しており、カーネルの損傷数も通常は一致します。
05精白米:黄ばみや異物の混入を防ぐ
精米工程を終えた米は、温かく、やや湿っていて、デンプンで覆われた状態で機械から出てきます。この状態が、私たちが調査を依頼される黄ばみの大半の原因となります。黄ばみはカビであることは稀で、通常はベルトコンベアから米粒への付着、あるいは停止中に米粒が温かい表面に触れたことによる染みです。
ほとんどの場合、3つの原因が考えられます。1つ目は、露出した布地の端が研磨水を吸い上げ、染料や汚れを製品に付着させてしまうことです。2つ目は、ガイドによって摩耗した黒または灰色のカバーが、米の中に細かいゴム粉を残してしまうことです。3つ目は、摩耗したフレーム、腐食した留め具、またはむき出しのプーリーから発生する鉄粉や錆びです。白い表面はこれらのいずれも防ぐことはできませんが、早期に発見して対処することができます。
表面の色、多孔性、そして黄ばみの問題
精米や包装飼料の標準ベルトは、表面が閉じ、縁が密封された白色のPVCまたはPU製です。重要なのは多孔度ですが、これはあまり言及されない数値です。表面が閉じていると、スクレーパーでデンプンが放出されます。一方、表面が開いた布状のテクスチャがあるとデンプンが保持され、保持されたデンプンは時間の経過とともに黄褐色に変化します。直線輸送には、白色のPVCが経済的です。油、グリース、洗浄剤が存在する場所では、白色のPUの方が適しています。これは、PVCカバーを軟化させるような膨潤に耐性があるためです。
当社はこれらのベルトを食品接触用として認証済みとは謳っていません。また、どの市場に出荷するのかを尋ねずに認証済みと謳う供給業者には注意が必要です。当社では、食品接触に適した表面を選定し、配合の種類と色を明示し、当社が保有する書類をお渡しすることで、購入者が自社の市場要件と照らし合わせて確認できるようにしています。特定の認証が必要な場合は、港で発覚するのではなく、生産前に要求する必要があります。
| 白米におすすめの表面オプション | 通常、その地位を確立する場所 | 洗浄およびマーキング時の挙動 |
|---|---|---|
| 滑らかなカバーが付いた白いPVC製 | 精米された米をまっすぐに搬送するラインと梱包用供給ベルト | 素早く拭き取れ、白い表面に付着した汚れを早期に発見できる。 |
| 白いPU素材、縁は布地で密封されています | 油ミスト、グリース、または強力な洗浄剤が付着した配管 | 膨張を防ぎ、切り口からの吸水を防ぎます。 |
| 成形ガイドプロファイル付き白色PVC | 直線経路を維持する必要のある狭い選別機供給ベルト | ガイドは機械加工された溝の中を動き、エッジのほつれを完全に防ぎます。 |
| 乾燥米粉用帯電防止白色PVC | 埃がカバーに付着する密閉された移送箇所 | 粉塵を表面に留めておくのではなく、空気中に放出する |
購入者が注文前に要求すべき書類
配合データシート、カラーリファレンス、そして仕向市場向けに工場がサポートする宣言に関する声明書を要求してください。誰が署名しているのか、完成したベルトを対象としているのか、それとも原材料のみを対象としているのかも確認してください。これらは異なる文書であり、コンプライアンスに関する議論のほとんどは、これらの文書間のギャップから始まります。当社では独自の試験記録を保管しており、ベルトを製造バッチまで追跡できますが、金曜日までに証明書番号が必要だという購入者のために、証明書番号をでっち上げることはありません。
大量購入者は、これらのベルトを他の軽作業用アイテムとまとめて購入することがよくあります。 コンベヤベルトの卸売 カタログには標準的な白色PVC構造が記載されており、 PVCコンベヤベルトシリーズ 厚みと柄のオプションが表示されます。衛生面を重視する購入者が確認すべき事項についてのより詳しい説明については、当社の注記をご覧ください。 食品グレードのPVCベルトチェック. 食品包装の取り扱いに関するページ これらのベルトが梱包ライン内でどのように配置されるかを示しています。
06製品グレード間の追跡、接合、および清掃
カラーソーターの下段では、ベルト幅が狭くなり、許容誤差が厳しくなります。ソーターの供給ベルトは通常、幅300~500mm、長さ2~4mで、穀物をカメラに向かって均一な一層に並べます。ベルトが5mmずれると、層の端がずれて、排出ノズルが影になっている部分に噴射してしまいます。オペレーターは、ベルトの状態を確認するずっと前から、不良率の上昇に気づきます。
幅の狭いベルトは、まず端部から破損します。取り付け時にきれいだった切断端も、固定ガイドに沿って走行すると数百時間でほつれてしまいます。生地が露出すると、ほつれた部分が水分を吸い上げ、硬化し、ベルトの方向をずらし始めます。幅600mm以下のベルトには、固定サイドガイドよりも、機械加工されたUHMWPE溝に沿って走行する成形ガイドプロファイルを使用することをお勧めします。ガイドが負荷を受け止め、端部は密閉された状態を保ち、短いセンターでは効果的に使用できないトレーニングアイドラーなしでベルトが正確に走行します。
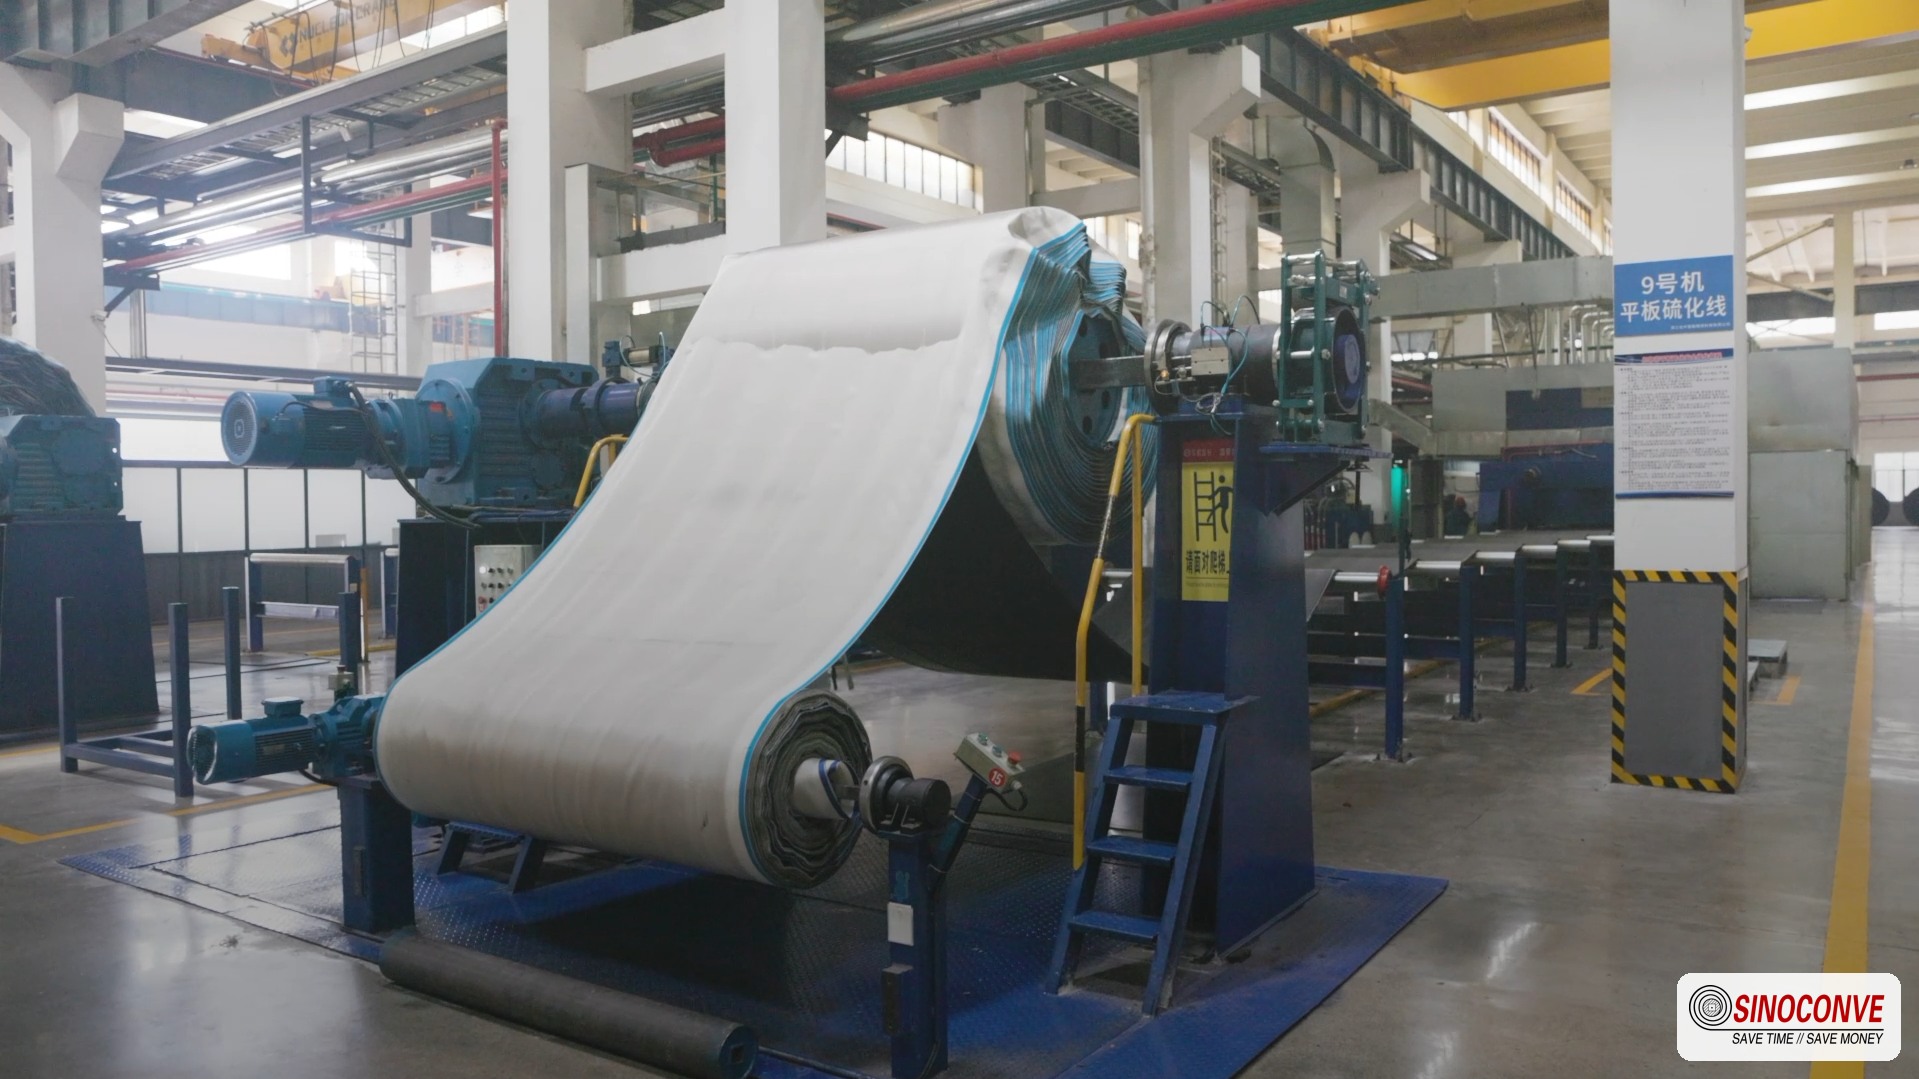
梱包前に、組み立て台上で幅と接合部の検査を行い、注文書と照合して記録する。
短いセンターにおけるスプライスの品質
短いセンターは許容範囲が狭い。1.5 mm の直角ずれでも、4 m のベルトは 1 週間以内にフレーム内に収まってしまう。誤差が平均化される長さがないからだ。当社では、すべての接合部をベンチ上で直角にプレスし、対角線の差を記録し、幅 600 mm までのベルトで 1 mm 未満に抑えるように努めている。埃っぽい 38 ℃ のギャラリーでプレスすると、ベンチ上でプレスした場合とは異なる接合部ができてしまう。そのため、購入者がエンドレス ベルトではなく技術者を要求してきた場合は、その旨をお伝えしている。
として コンベヤベルトサプライヤー 接合部は、カバーと同じくらい評価されます。なぜなら、接合部は実際にミルが感じる部分だからです。ベルト交換前にトラッキングがすでに不安定な場合は、当社の注記を参照してください。 コンベアベルトのトラッキング 現場で実際に使用する順序で、フレーム、滑車、積載物の点検手順を説明します。
前の成績を引き継がずに成績を変更する
グレード変更は、クリーンベルトが真価を発揮する場面です。プレミアムグレードや輸出グレードへの切り替え時には、ライン上に前の製品が残っていないことが目視で確認できなければなりません。また、木目が隠れる場所は予測可能です。例えば、クリートの根元、ガイド溝、スカートの下の隙間、そしてテールプーリーガードなどです。成形されたクリートを備えた滑らかなカバーであれば、ブラシと掃除機でこれらの隙間から木目を取り除くことができます。しかし、布地の質感やボルトで固定されたクリートではそうはいきません。そのため、作業者はパテナイフで削り取るしかなく、その結果、カバーに傷がついてしまうのです。
短い梱包ラインでは通常15分から20分を目標とする文書化された切り替え手順と、3つの固定ポイントでのトーチチェックをお勧めします。 コンベアベルトの洗浄方法 スクレーパーだけでは凹凸のある表面をきれいにできない理由を説明します。複数の工場にサービスを提供する販売パートナーは、2ベルト構造に標準化する傾向があります。 コンベアベルトディストリビューター 範囲には、傾斜セクションで使用されるプロファイルとクリートオプションが含まれます。プロセスの袋詰めの端では、 物流および倉庫管理ページ 袋が密封された後に引き継ぐコンベアを覆う部分です。
07見積依頼書、受入検査および日常検査チェックリスト
精米工場におけるベルト選定の失敗のほとんどは、問い合わせ前にすでに起きています。なぜなら、問い合わせでは幅、長さ、価格しか尋ねられないからです。ベルトはシステム構成要素であり、工場側は供給業者には推測できない情報を把握しています。例えば、プーリーの直径、洗浄剤の種類、精米機の排出口の温度、そしてラインが製品を残したまま停止するかどうかなどです。これらの情報を提供していただければ、推奨するベルトはすぐに絞り込まれます。これらの情報が欠けていると、5つのゾーンのうち2つにしか適合しない汎用的なベルトが提示されてしまいます。
問い合わせ内容と配送の受け取り方法
表4は、複数階のベルトを交換する工場に送付する様式です。意図的に簡潔にまとめています。各行に対応する受入検査項目があり、入荷時に測定できない仕様は要件ではなく希望事項であるという考えに基づいています。
| 問い合わせの際に記載すべき情報 | 製粉所が書き留めるべきこと | ベルトが届いたときに確認する方法 |
|---|---|---|
| 製品グレードとプロセス上の位置 | ベルトに積まれているのが籾米、玄米、または精白米のどれかを明記してください。 | カバーの色と材質を注文書と比較してください。 |
| 幅、全長、中心間距離 | 既存のベルトを床に置かず、張力をかけた状態で測定してください。 | 平らな床の上で、3箇所で幅を測り、全長を確認してください。 |
| プーリーの直径と利用可能な引き込み量 | ヘッド、テール、スナブプーリーのサイズと調整可能なサイズを記録します。 | データシートに記載されている最小プーリー径を確認してください。 |
| ベルトコンベアの温度と湿度 | プローブで測定するのは、作業開始時ではなく、作業完了後です。 | 測定値を、公表されている動作温度範囲と照合してください。 |
| 洗浄方法と使用する化学薬品 | 使用した洗剤の種類、濃度、水温を明記してください。 | その製品ファミリーを対象とした耐薬品性に関する記述を請求してください。 |
| ジョイントの種類、ガイドの形状、およびクリートの配置 | ベルトの接合方法と、ガイドが成形されているかどうかを説明してください。 | 接合部の直角を測定し、図面と照らし合わせてガイドの位置を確認する。 |
入荷検査は20分で完了し、後々のトラブルを回避できます。ベルトをきれいな床に広げ、両端と中央の幅を確認し、切断面に生地が露出していないか確認し、継ぎ目に定規を当てます。次に、ベルトにロット番号と進行方向がマークされていることを確認します。こうした記録をきちんと保管している工場であれば、製造上の欠陥と設置上の欠陥を区別できます。私たちも同様です。
試運転チェックは、負荷がかかった状態での動作を確認するものです。空のベルトを30分間運転し、テールプーリーを観察します。次に、ベルトに負荷をかけ、同じ箇所を再度観察します。通常の送り速度でのモーター電流を記録してください。ベルトが30mm短い場合、故障するずっと前から電流値が高くなるためです。排出された穀物を採取し、同じ送り速度での以前のベルトと比較します。数値が悪化している場合は、スプライスまたはカバー手前の落下高さに問題がある可能性があります。
日常点検は、懐中電灯を持って5分間歩くだけです。作業員には、エッジの状態、負荷点のカバーの摩耗、プーリー面の堆積物、スプライス段差、スカートの下に挟まった製品の5点を確認するよう指示しています。この点検で発見される不具合は安価ですが、停止後に同じ不具合が見つかると高額な修理費用がかかります。ガイド溝の週次点検とフレームのアースの月次点検は、ベルトの寿命を何年も延ばしますが、これらは製品の特長ではなく、単なる習慣です。
機械メーカーやEPC請負業者は通常、ベルトと駆動パッケージを1つの供給元から必要とします。 Vベルトシリーズ 工場のファンとブロワーの駆動部を覆い、 Vベルトメーカー 私たちはマッチングできます トランスミッションベルトメーカー 同じ配送スケジュールにしてください。ベルトが梱包される前にどのように製造され、テストされるかをご覧になりたい場合は、 コンベアベルト工場 このページには、成形、プレス、検査の各エリアが表示されています。
エンジニアからの現場メモ: 江西省のある製紙工場では、選別機の供給ベルト4本が端がほつれてきたため、より頑丈な構造のものに交換しました。新しいベルトは厚さが2mm増し、硬度もショアAで15と高かったのですが、ほつれが早くなりました。フレーム修理後、固定ガイドがベルト経路に2mm食い込んでいました。そこで、ガイドの隙間を3mmに広げたところ、次のベルトは1シーズンを通して問題なく稼働しました。

08精米機用コンベアベルトに関するよくある質問
精米機には通常、どのくらいの幅のベルトが必要ですか?
400~800mmの幅は製粉所の大部分をカバーしますが、2つの例外があります。籾の投入と籾殻の収集では、負荷の急増に対応するため、800~1,000mmの幅が適切とされることが多く、一方、カラーソーターの供給ベルトは、カメラが均一な一層の供給を必要とするため、一般的に300~500mmの幅となっています。注文する前に、既存のベルトを張った状態で測定し、フレームの幅を確認してください。20mm幅の広い交換用ベルトは、フレームと干渉する可能性があります。
脱穀から梱包までの全工程を、1種類のベルトコンベアで対応できますか?
いいえ、そしてそれは私たちがよく目にする仕様ミスです。籾殻処理には、鋭利なシリカ粉塵に耐えられる耐摩耗性カバーが必要です。精米処理には、デンプンを放出する非マーキング性の白い表面が必要です。単一のベルトでは、両方の工程で妥協せざるを得ません。単一の構造に標準化している製粉所は、通常、籾殻処理ラインでの寿命が短くなることを容認しますが、ベルトが安価で交換が迅速な場合は、これは合理的な選択と言えるでしょう。
精米された米は、ベルトコンベアに触れた部分が黄色くなるのはなぜですか?
熱、湿気、そして時間。精米機から出る米は温かく、わずかに湿った状態であり、温かい表面に付着したデンプンは、停止後20~30分以内にシミとなる。布の端が露出していたり、黒色のカバーが擦り切れていたりすると、米粒にデンプンが付着し、シミが悪化する。白いカバーを閉じ、端を密封し、スクレーパーを清潔に保つことで、ほとんどのリスクは軽減されるが、ベルトコンベアが満杯の状態でラインを停止すると、製品にシミが残る可能性がある。
白いPVCベルトは自動的に食品グレードですか?
いいえ。色は化合物について何も教えてくれませんし、その言葉自体も市場によって意味が異なります。化合物データシート、色の参照番号、そして工場が仕向地向けにサポートできる宣言書を要求してください。そして、ベルトの製造前に、それらの書類を自社の市場要件と照らし合わせて確認してください。この質問に最初の文で「はい」と答えるサプライヤーは、再検討する価値があります。
製粉機のベルトはどのくらいの頻度で点検すべきですか?
エッジ、カバーの摩耗、プーリーの堆積物、および接合部については毎日点検します。接合部はトーチで5分ほどで清掃できます。ガイド溝とスカートのクリアランスについては毎週点検します。フレームのアースと巻き取り移動については毎月点検します。点検間隔よりも記録の方が重要です。なぜなら、設置時から追跡されているベルトは、ベルトではなくフレームに何らかの変化があったことを教えてくれるからです。
成形ガイドとクリート付きのベルトは供給していますか?
はい、狭い仕分けベルトや梱包ベルトには、接着式のプロファイルよりも成形ガイドをお勧めします。成形ガイドは洗浄後も位置がずれず、糊残りも発生しません。溝の幅とプーリーの図面を添えてお問い合わせください。溝から1mm突き出たガイドは、ベルトをフレーム内に誘導してしまうためです。
関連商品
関連ブログ記事