綿実が綿繰り工場に到着した時は、柔らかく空気を含んだ塊状だった。満載に見えるトレーラーでも、同じ量の小麦が積む重量のほんの一部しか積めていないことがあり、畑を乾燥した状態で出発した荷物でも、40マイル(約64キロ)の輸送を経てモジュール設置場所に着く頃には湿った部分が残っていることがある。私たちは、給餌機が20分間も湿ったナメクジと格闘した後、ダンプトラック以外何も変更することなく、残りのシフト中は問題なく稼働するのを目撃したことがある。
そのばらつきこそが、綿繰り機のコンベヤベルトを引張強度だけを記載したページから購入できない理由です。ベルトは、わずかに押されるだけの材料を引っ張り、繊維を破ることなく移送時にその材料を解放し、バリ、茎、砂、結束線、そして時折の石にも耐えなければなりません。 コンベヤベルトメーカーそして、私たちが対応するジンに関する問い合わせのほとんどは、アルコール度数に関するものではありません。包装、追跡、そしてスムーズな運転に関するものです。

このページでは、綿繰り工場内のコンベアベルトの役割、すなわち、受入、洗浄室、綿繰り機への供給、綿糸煙道と凝縮器、そしてベールプレスへの搬送について解説します。第2章では、現場機械、紡績ライン、カートンラインとの境界を明確にします。これは、カタログページではなく、実際の機械に合わせて綿加工用コンベアベルトを選定するすべての方を対象としています。
01綿繰り機の原料が通常のバルク固体とは異なる挙動を示す理由
砕石をベルトコンベアに載せると、荷物は静止したままです。同じベルトコンベアに綿実を載せると、空気が閉じ込められたゆるい毛布のように動きます。この違いによって、ベルトのグリップ力、材料が隙間を通過する際の挙動、そしてフレーム下の床に落ちる量に変化が生じます。
低いかさ密度は、牽引力の意味を変える。
モジュールやホッパー内の綿実はほとんどが空気です。かさ密度は一般的に1立方メートルあたり50~90キログラムとされていますが、砂の場合は約1,500キログラムです。綿実を運ぶベルトコンベアには通常、ほとんど負荷がかからないため、荷物を動かす摩擦は重量よりも、被覆の質感や繊維同士が絡み合うことによるものがはるかに大きいのです。
耐摩耗性を重視して選ばれた重いカバーは、グリップ力を高めることなく質量を増加させ、その質量は起動のたびに加速されなければならない。モジュールシーケンスに合わせて停止と起動を繰り返すフィーダーでは、カバーが摩耗するずっと前に、接続部の疲労という形でそのコストが顕在化する。
ゴミは流れの一部であり、寄り道ではない。
生産者は畑から収穫したものをそのまま運び出す。未熟な綿実、茎、殻、砂、プラスチック製の紐、切断された結束線など、すべてが綿実と一緒に受け入れピットへと運ばれる。選別工場でその大部分は取り除かれるが、選別機の上流にあるベルトコンベアでは、混ざり合った綿実全体が通過する。そして、その混ざり合った綿実は、きれいな繊維とは異なり、研磨作用がある。
スカートボードの下に挟まった棒は、二つのことを同時に行います。一つはカバーに短い弧状の傷をつけること、もう一つはスカートを所定の位置からずらすことで、次の100メートルの綿が同じ線に沿って流れ出るようにすることです。通常、ベルトに不具合が生じた場合に、作業員はスカートゴムを交換します。
エンジニアからの現場メモ: ある綿繰り工場で、受けベルトがずれてしまうため、より重いベルトの見積もりを依頼されました。作業員がテールプーリーガードの後ろに拳大の石が挟まっているのを発見したところ、ずれは止まりました。ベルト交換は必要ありませんでした。
ドライファイバーとランニングベルトがチャージ
綿は、水分があると鋸刃が曇り、綿くずが付着してしまうため、意図的に乾燥させて綿繰りされます。乾燥した繊維が乾燥した小屋の中でゴム表面を移動すると、静電気が発生します。すると、綿くずがカバー、フレーム、ガードメッシュに付着し、戻り糸に綿くずが絡みつくと、清掃上の問題だけでなく、化合物とは全く関係のない火災の危険性も生じます。
ベルトが提供できるのは制御された経路であり、その経路の良し悪しは接続部の状態によって決まります。静電気散逸性があると説明されているカバーも、フレームがゴム製マウントの上に設置されていてプーリーが接着されていない場合はほとんど意味がありません。第5章では、その検証方法を説明しています。誠実なサプライヤーであれば、データシートだけでこの問題を解決することはできません。
02ベルトを選ぶ前に、綿製品の4つの用途を分けておきましょう。
1週間で3件の問い合わせがあり、どの図面にも「コットンベルト」と記載されていました。1件はピッカーに取り付けられたクロスオーガー、1件はモジュールディスペンサーの下にあるジンフィーダー、そして3件目は綿花畑から200マイルも離れた梱包工場内のカートンラインでした。同じ3音節なのに、3種類の機械が描かれており、間違った機械に関する見積もりは、関係者全員の貴重な時間を無駄にしてしまいます。
畑の機械が止まり、綿繰り機が始まる場所
ピッカーは列で作業を行う。ドッファーはスピンドルドラムから繊維を剥ぎ取り、空気でバスケットに運び、搭載されたクリーナーがモジュールが組み立てられる前に葉を取り除くことがある。このアセンブリのベルトは、小さなプーリーで高速で回転し、多くの場合、クリートまたはサイドウォールが付いており、機械に合わせて設計されている。 農業機械 もしあなたの任務がそこにあるなら、そのページから始めるのが適切です。
当社の事業範囲は、モジュール設置場所、トレーラーの荷下ろし場所、または受入ピットから始まります。そこから先は、材料の管理は綿繰り工場の責任となり、フレームは固定され、ベルトはOEMアセンブリの一部としてではなく、幅、長さ、カバー、スプライスに基づいて購入されます。
紡績工場とカートン製造ラインはこの購入品ではありません
カーディング、ドローイング、ロービング、紡績は、平ベルト、タイミングベルト、スピンドルテープ上で行われます。これらの駆動装置には正確なピッチと滑りのない状態が求められ、搬送される製品は、樋の上にばらばらに積まれたものではなく、スライバー、ロービング、糸のパッケージです。 タイミングベルト このガイドは製粉所にとって役立つ読み物であり、 繊維産業 その章ではその家族について取り上げています。
段ボール工場では粗い上面カバーを使用していますが、混乱が生じるのはそこです。粗い表面が短い傾斜で折り畳まれたブランクをしっかりと掴み、箱が滑ったり回転したりしないようにし、製品は硬く、乾燥していて清潔な状態になります。糸くずの付着は関係ありません。綿繰り機では、同じ質感で、その場に留まろうとする繊維状のマットを剥がす必要があります。 倉庫保管と物流 各ページにはカートン税が正直に記載されており、それは別途の見積もりとなっています。
表1は4つの義務を1ページにまとめています。まず最後の列を読んでください。もしその答えが「いいえ」であれば、この記事の残りの部分はあなたを間違った方向に導くでしょう。 コンベヤベルトの卸売 これらの関税における価格比較は無意味である。なぜなら、構造が肉質レベルで異なるからである。
| 綿花栽培地帯の勤務地 | ベルトが実際に運ぶ素材 | ベルトの特性がここでの成功を左右する | この記事はその義務について取り上げていますか? |
|---|---|---|---|
| 現場でのピッカー、ドッファー、モジュールビルダー | 種綿を列から直接摘み取った | 非常に小さな滑車に沿うようにしなる薄い構造体 | いいえ、現場機器は機械に付属しています |
| 綿繰り機の受入ピットと清掃室の床 | 種子綿には、棘、茎、砂、ワイヤーが付着している。 | 粗いグリップと細かいゴミを防ぐ密閉されたエッジ | はい、これが全体を通して説明されている中核的な職務です |
| 綿繰り機の供給、糸くず排出管、プレス機の移送 | 種子を分離した後の、ほつれた糸くず | 繊維表面を感じさせない軽い牽引力 | はい、コンデンサーとベールプレスフィードも含みます。 |
| 紡績工場のカード機、ドローフレーム、粗糸 | カードされたスライバー、ドラフトされたロービング、巻き糸 | 正確なピッチと滑りのない動力伝達 | いいえ、紡績には平ベルトとタイミングベルトが使用されます。 |
| 段ボール箱の折り畳みと梱包ライン | 平らなブランク、折り畳まれた箱、密封されたカートン | 傾斜面でも箱の向きを固定する表面グリップ | いいえ、梱包関税はベルトとは別の購入となります。 |
表1:綿ベルトと呼ばれる4つの関税と、この記事の終わり。
綿繰り機のベルトは食品ベルトではありません。綿糸や種子が通過するもので、食用製品ではないため、乳製品やパン製造ライン用に発行された衛生承認は適用されません。カバーコンパウンド、エッジ構造、スプライス方法、実際に受け取るバッチを尋ねてください。 当社がサービスを提供する業界 シーズンが順調に進む場合に共通する点。
03綿実を潰したり、束ねたりせずに受け取る
受入ベルトの役割は、一見単純に思える。綿実の塊を、排出場所から最初の洗浄機まで、洗浄機が処理できる速度で運ぶことだ。しかし実際には、仕様通りに設計されたベルトと、推測で設計されたベルトとの間で、最も大きな差が生じるのはこの部分である。搬送速度はトレーラーごとに変化し、水分量は時間ごとに変化する。さらに、下流の機械はベルトよりもはるかに許容範囲が狭い。
マットに餌を与え、負担を絞らない
モジュールディスペンサーまたはホッパーヘッドが計量を行い、ベルトは放出されたマットを一定速度で運び出す役割を担います。オペレーターは、処理速度の問題を解決するために、押さえを閉じたり張力を上げたりすることがありますが、これは綿をカバーに押し込み、ゴミを通過させることになります。
ベルトコンベアの速度は、開口部を通過するのに必要な最低速度よりわずかに速く設定し、マットがロープ状に折り畳まれずに開いた状態を保つように溝を浅くします。幅1,200mmの搬送ベルトでは、厚さ40mmのマットを歩行速度で搬送すると、その素材のほとんどが空気であるため、驚くほど大量の搬送が可能になります。搬送速度は、深さよりもコスト効率の良い調整項目です。
巾木、隙間、そしてそこに隠れている綿
スカートゴムは、受けベルトが静かに劣化していく部分です。積載ポイントに10ミリメートルの隙間があると、細かいゴミが通り抜けて棒が挟まり、その棒が動くカバーの上で固定されたスクレーパーのように作用します。作業員は、こぼれを防ぐために隙間を3ミリメートルに狭めますが、ゴムが継ぎ目でベルトに接触し、継ぎ目の端が1か月以内に浮き上がってしまいます。
実用的な妥協案としては、ベルトメーカーのギャップ値に合わせて調整された柔軟なスカートを、ローディングゾーンに沿って3箇所でゲージを用いて確認し、さらに戻りストランドへの液だれを防ぐためのドリップエッジを設けるという方法がある。
グリーンボールクリーナー後の傾斜面には独自の処理が必要です。滑らかなカバー上の湿った綿はブーツで後ろに滑り、ロール状になって最終的にテールプーリーを飲み込んでしまいます。浅いクリートまたは粗いトップカバーで通常は解決し、 傾斜した作物ライン上のクリート付きベルト これが私たちがコピーするパターンです。角度が約20度より急な場合は、カバーをかける前にレイアウトを変更してください。濡れたマットはどんな質感のものでも壁に固定できないからです。
ここで骨材ラインも運営しているバイヤーは、クラッシャーフィードで使用しているような頑丈な構造を要求し、 工業用コンベアベルト 石材加工用に設計されたベルトは、剛性が高く耐摩耗性に優れたベルトがどのようなものかを知る上で参考になりますが、決してテンプレートではありません。岩石加工に耐えうる剛性は、クリーニングハウス内のあらゆる小型プーリーに負荷をかけ、余分な質量は始動のたびに加速します。
ジンに通常必要なのは、控えめなカバーが付いた2層または3層の布製容器で、 コンベヤベルトサプライヤー 見積書にプライ数とカバーの厚さを記載し、パンフレットには記載しない業者もあります。あるフィーダーでは、4プライのベルトが250mmのプーリーに接する継ぎ目が曲がらず、8週間しか持たなかったのに対し、同じカバーの2プライベルトは同じフレームで3シーズンも使用できた事例がありました。
| 綿繰り工場の移送ポイント | 設定がずれると何が起こるのか | ベルトのせいにする前に確認すべきこと |
|---|---|---|
| 分散ヘッドの下にあるモジュール供給口 | 綿が開口部を覆うようにアーチ状になり、供給が完全に停止する。 | ヘッドドラムとホールドダウンギャップを巻き付ける |
| 緑のボールクリーナーの後の最初の上り坂 | 濡れた綿が滑り落ちてブーツのところに溜まる | クリートの高さ、傾斜角度、ベルト速度 |
| 受信ベルトに沿ったスカートボードライン | 閉じ込められたゴミが片側の車線を覆っている | スカートギャップ、ゴム硬度、クランプ状態 |
| クリーナーからフィーダーへ移送シュート | 糸くずが喉を塞ぎ、スタンドの栄養を奪う | シュートの傾斜、スロート幅、ベルトの解放点 |
| ジンスタンド手前の坂道の終点 | 細かいゴミが戻り糸を詰め込み、持ち上げます | クリーナーの接触状態、ローラーの状態、巻き取り移動量 |
表2:5つの受入および洗浄転送、それぞれの失敗、および最初に確認する設定。
04糸くずの付着を防ぐためのベルト表面、エッジ、およびスプライス
同じ重量を同じ速度で搬送する2本のベルトでも、挙動は全く異なることがあります。これは、繊維が表面と相互作用する様相が、仕様書では説明しきれないほど複雑だからです。糸くずはカバーの上を滑るのではなく、転がり、絡まり、そして小さな突起に引っかかって固定されます。表面を選ぶということは、ベルトが何を巻き取るべきかを決めることなのです。そのため、フィーダー用に見積もりされた粗面コットンコンベヤベルトが、10メートル下流にある綿糸くずコンベヤベルトには不適切なカバーとなる場合があるのです。
ラフトップは家族であり、単一の答えではない
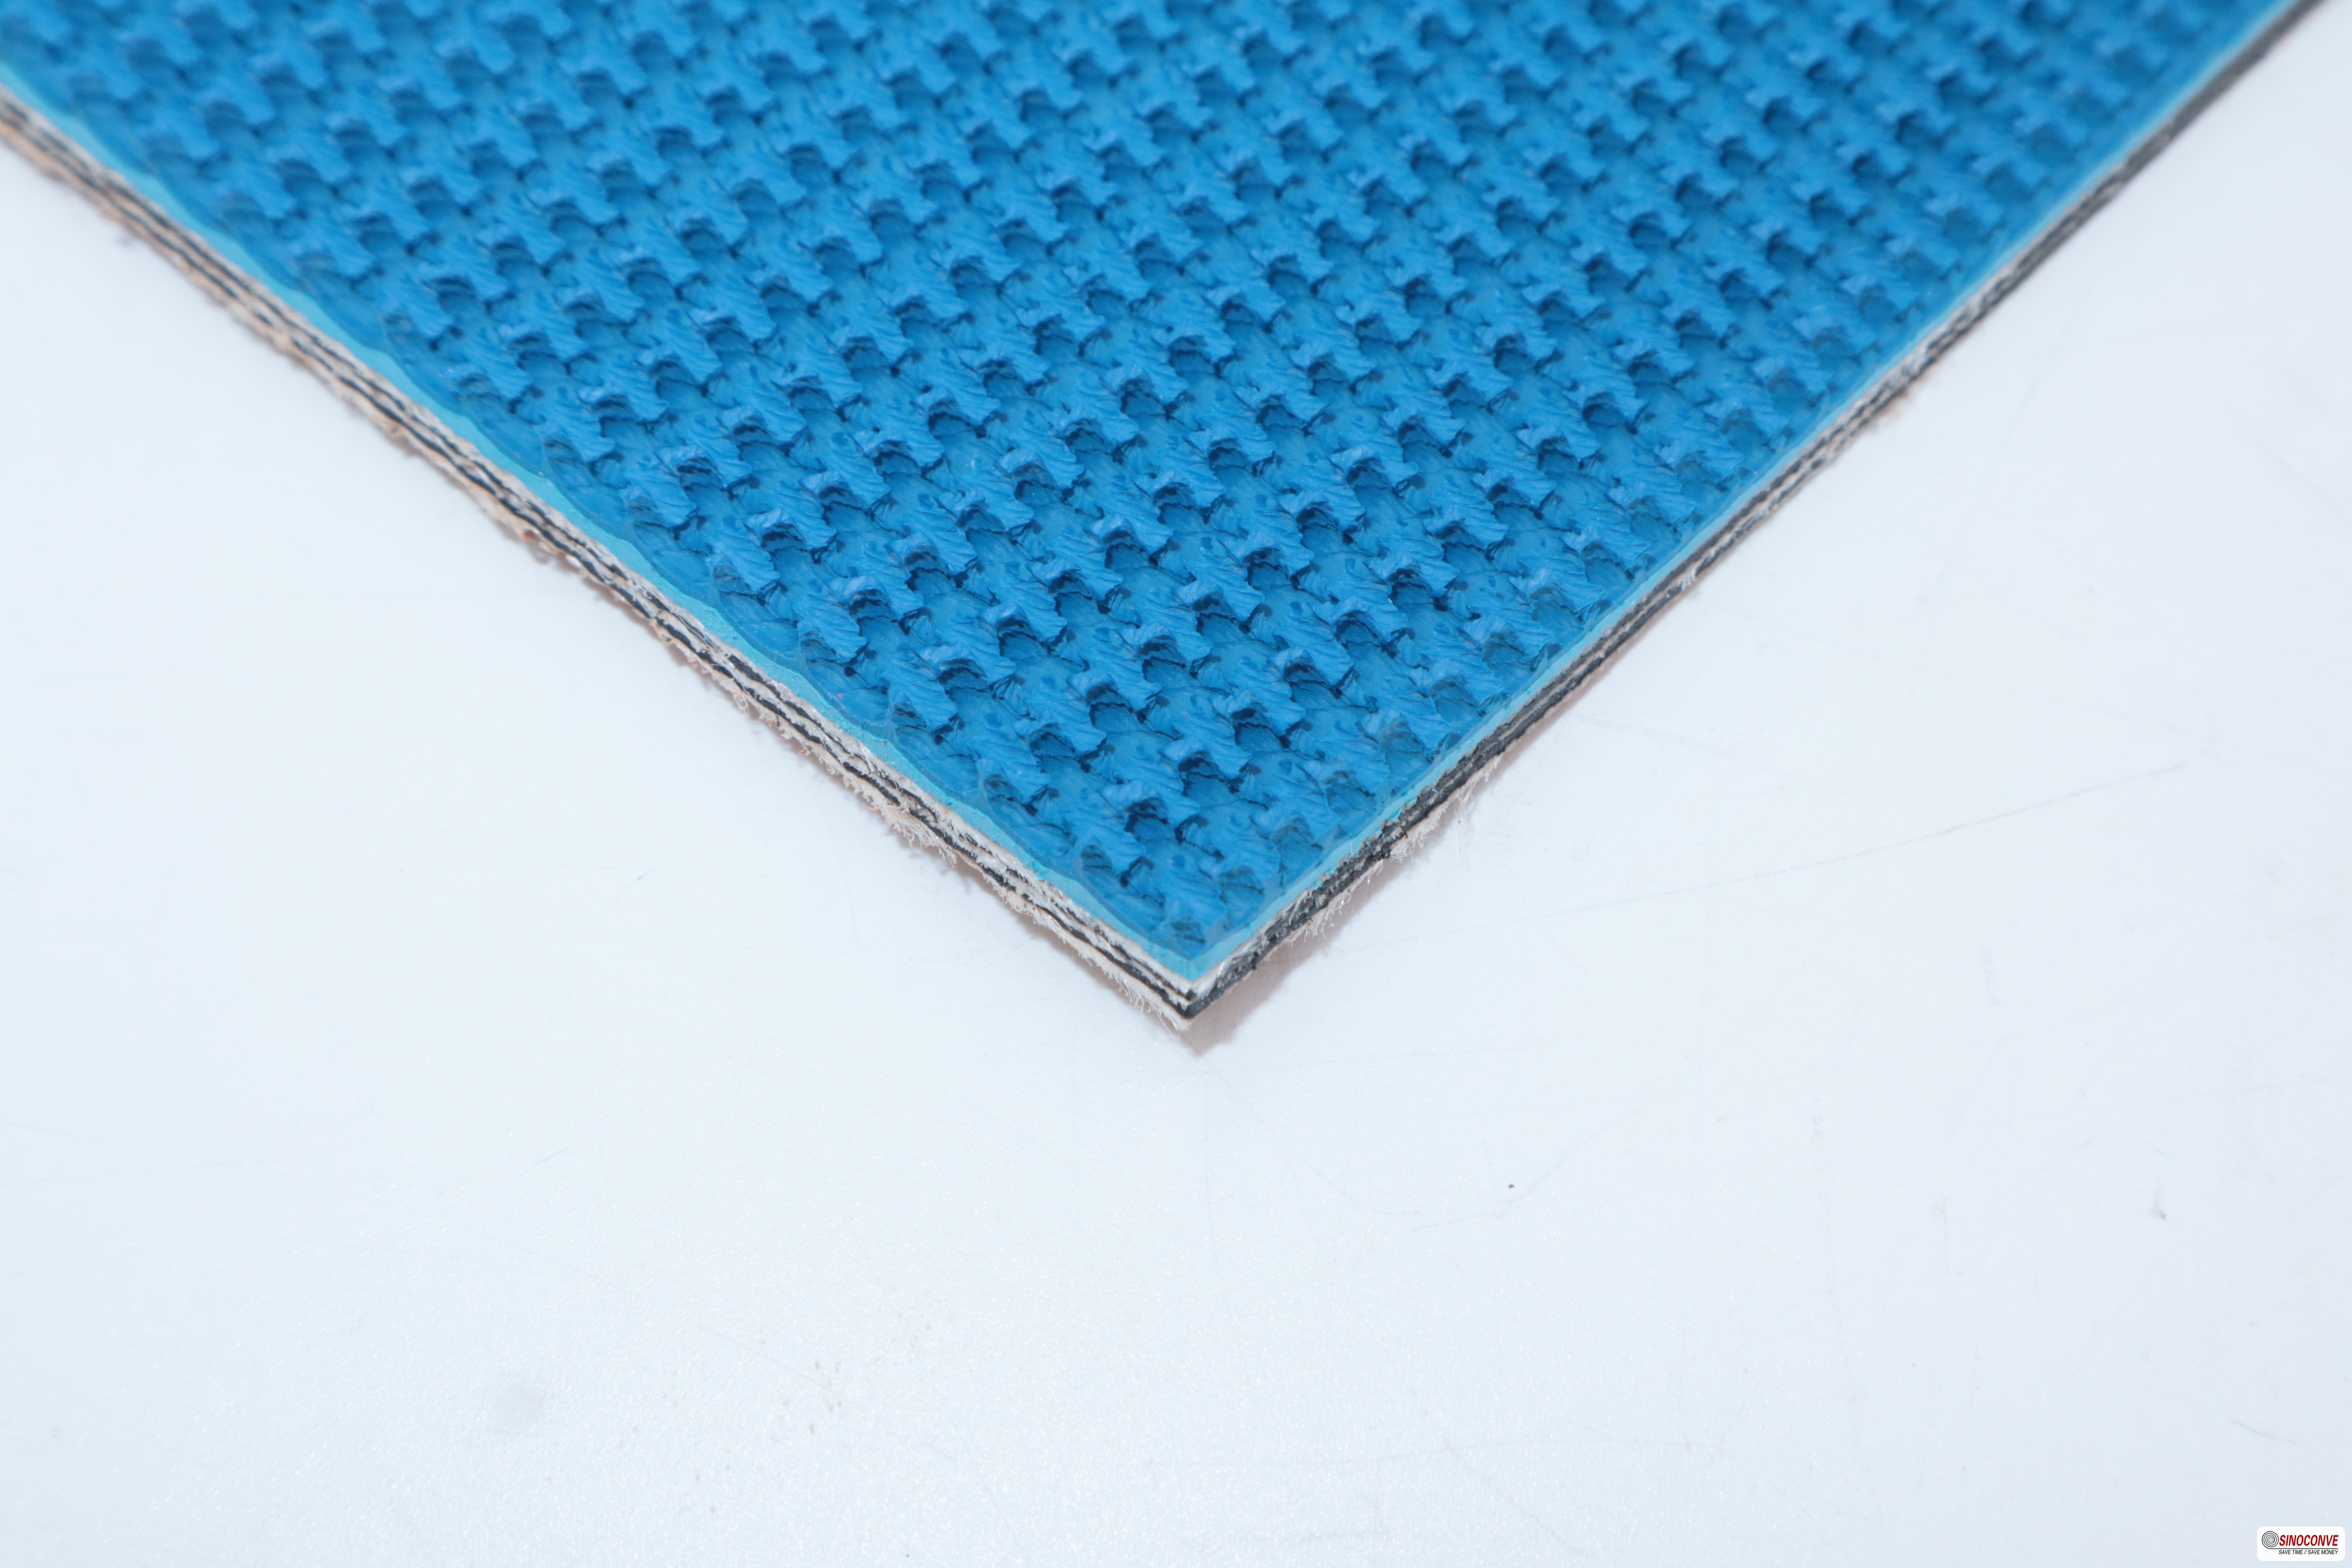
粗面仕上げのマットは、細かい浅い凹凸から粗い深いワッフル状のものまで様々です。綿繰り機の給紙装置では、約0.5ミリから1ミリ程度の細かい凹凸パターンがマットを滑らかなベースから持ち上げ、繊維が押し付けられるのに十分な深さの溝を作らずに済むようにします。段ボール箱の傾斜用に販売されている粗いパターンは、箱を美しく保持しますが、綿を保持しにくいです。
綿繰り機の下流で緩い糸くずが負荷となる場合、多くの工場では代わりに平らな、またはわずかに凹凸のあるカバーを使用しています。開封・洗浄された糸くずは滑らかな表面から容易に剥がれ落ち、ベルトは末端のブラシで清掃されます。ただし、傾斜面でのグリップ力が重要になります。15度の傾斜面に平らなカバーを使用すると、負荷がかかった状態で始動した際に軽いマットが剥がれ落ちる可能性があるため、これらの搬送路は平らに保つか、低いクリートを取り付けるようにしてください。
配合の選択は次に示すとおりです。軽量のPVCカバーは吸湿しにくく、拭き取りやすいため、洗浄が行われる清掃工場の床に適しています。 ゴム製コンベアベルト 砂や茎による摩耗に対する耐性が高く、高温で乾燥した環境でも硬化しにくい。どちらの化合物も防火性能はなく、通常のベルトを防爆装備に変えるものではない。
糸くずが溜まる場所は、端や継ぎ目によって決まる。
開いた切り口は布の層を露出させ、露出した層は糸くずや湿気をカーカスに吸い込みます。シーズン中に膨らんだ柔らかい縁として現れ、その後側面から裂け目が入ります。密封または成形された縁はメートルあたり少しコストが高くなりますが、侵入点をなくします。購入者が比較する場合、 PVCコンベヤベルト 他社と比較した場合、エッジの処理方法が唯一の本当の違いであることが多い。
スプライスは、糸くずが溜まる2番目のポイントです。機械的に固定されたジョイントは、プレートとボルトの頭が並んでおり、それぞれが糸くずの櫛の役割を果たします。戻り糸では、この櫛に糸くずが溜まり、その糸くずがフレームに引っかかり、ベルトではなくボルト穴の部分でジョイントが破損します。綿繰り機には、加硫フィンガースプライスを推奨します。カバーを通して段差を設けることで、パターンが復元され、ジョイントが周囲のベルトと同じ高さで平らに仕上がります。
表面に凹凸のあるカバーは、その接合をより難しく、より重要なものにします。パターンを切り戻して再構築する必要があり、隆起が残る接合部は、数日のうちに先端部に糸くずが溜まります。ステップ長とフィンガー数はプライ数と、その位置でのプーリーの直径によって決まるため、見積もりには接合部の図面を添付していただくようお願いしています。 スプライスとファスナーの比較 両方のルートをカバーし、 ラフトップ選定ガイド パターン深度が製品に合わせてどのように調整されるかを示しています。
05静電気制御検証および接地連続性
ジン工場は乾燥しており、ゴムの上を移動する乾燥した繊維は帯電する。2月にクリーニング工場を歩いたことがある人なら誰でも、糸くずがフレームから剥がれてスリーブに付着するのを感じたことがあるだろう。購入者が問うべきは、ベルトが抽象的に帯電防止であるかどうかではなく、目の前の機械でカバーから構造までの経路が連続しているかどうか、そして次の接合後にそれを証明できるかどうかである。
ベルトのステートメントがカバーできることとできないこと
絶縁カバーのように電荷を保持しないように配合された化合物は存在し、供給業者は特定のバッチについてその旨を文書で明記することができます。その記述は材料に関するものであり、コンベアに関するものではありません。表面の汚染、カバーの摩耗、乾いたクリーニングブラシ、絶縁フレーム、表面経路を遮断する継ぎ目など、化合物と構造物に付着する電荷の間には様々な要因が存在します。
そのため、当社ではベルトをチェーンの構成要素の一つとして扱い、チェーン全体の検証を工場側に依頼しています。電圧制限値、発火閾値、導電率等級などは提示せず、標準的なPVCカバーを防爆仕様と称することもありません。これらの結論は、貴社のプロセスリスク評価と、それに署名する担当者の判断に委ねられるべきものであり、そのような提案をするベルト販売員は、貴社の建物について憶測で判断しているに過ぎません。
可燃性粉塵が発生する可能性のある場所では、手順は簡単です。貴社の安全チームが対象区域と許容される証拠を定義します。弊社は化合物情報、バッチトレーサビリティ、および接続方法を提供します。貴社の電気技師が導通試験を実施し、その結果を記録します。
ジンフレームにおける導通性の確保は、想像以上に難しい。ベアリングはグリース膜の上に載り、ピローブロックは塗装された鋼板の上に載り、ゴム製の防振パッドの上に設置されたフレームは、床から意図的に絶縁されている。カバーから塗装されたガードまでの測定値は、ガード自体が浮いている状態でも問題なく見えることがある。カバーから工場が基準として使用している構造物まで、複数の箇所で測定を行い、振動測定値の横に結果を記録しておく。
| ランニングラインで確認する項目 | 綿繰り機においてそれが重要な理由 | 証拠は書面で提示するよう求めます |
|---|---|---|
| 納品されたバッチのカバー化合物明細書 | 表面がどのような目的で設計されたかを示しています | ロール番号に関連付けられたサプライヤー宣言 |
| カバーからプーリーを経てフレームまで連続性がある | 壊れた経路により、電荷がベルト上に残される。 | シフトフィッターが署名した試運転記録 |
| ベアリングハウジングと塗装されたピローブロック面 | グリース膜と塗料層が接合部を隔離する | 使用した各テストポイントの写真と記録 |
| 関節置換直後の接合部 | 新しいジョイントは表面経路を遮断する可能性がある | その週のメンテナンスログに再テストの記録を記入する |
| 駆動部周辺の接着ストラップとフレーム脚 | 振動と腐食により、時間の経過とともに接続部が緩む。 | 月例電気設備点検のイニシャル |
表3:GINが自身で検証できる静的制御項目と、そのチェックを再現可能にするレコード。
この方法を成功させるには、2つの習慣が重要です。接続部ごとにテストを行うこと。接続部で経路が変わるからです。毎回同じ乾燥した条件下でテストを行うこと。湿度の高い週に測定した値は、重要な週の状況についてはほとんど何も教えてくれないからです。フレーム上の埃は断熱材であると同時に火災荷重にもなるため、整理整頓も同様に重要です。 粉塵対策に関する議論 その議論におけるベルト側の側面を扱っている。
06糸くずの絡まり、戻り糸の蓄積、トラッキングのずれを防ぐ
綿繰り機の整備士に、実際にラインが止まる原因を尋ねると、摩耗したカバーが原因という答えは滅多にありません。原因は、糸くずが絡まったテールプーリー、ゴミの塊を引きずっているリターンストランド、あるいは端がほつれてフレームに食い込んだベルトなどです。これら3つはいずれもベルトの不具合のように見えますが、実際にはメンテナンス上の問題であり、いずれも修理するよりも予防する方がはるかに安上がりです。
テールプーリーから始めましょう。 巻き付きは、ベルトが走行中の最小直径部分で反転する箇所から始まり、最初は太いロープ状ではなく薄い膜状になります。この膜は、繊維がスカートラインから漏れ出し、カバーに付着してプーリーの周りを回り、そこで削り取られないために形成されます。膜が層状になると、プーリーの直径が大きくなり、ベルトが張って、端が湾曲し始めます。
2つの対処法でほとんどの問題は解決します。まず、給紙口の詰まりを解消し、次に、カバー全体に軽く圧力をかけながら、スクレーパーやブラシを当てます。キーキーと音がするくらいの硬さに設定したクリーナーでカバーを磨き、光沢を出すと、次の層の密着性が向上します。クリーナーは、削るのではなく、拭き取る設定にしてください。
リターンストランドのクリーニングは、装置ではなくスケジュールで管理するものです。 ヘッドにある一次クリーナーが持ち帰り粉塵の大部分を除去し、二次クリーナーが一次クリーナーが押しやった粉塵を拾い集める。どちらも既に通過した粉塵には効果がない。 リターン側の清掃方法 繊維質の多い荷物の場合は、軽い接触洗浄剤の使用と、最初の3つのリターンアイドラーの週1回の点検を併用することをお勧めします。なぜなら、こぼれ落ちる前に、最初に隆起が形成されるのはその部分だからです。
スクレーパーが常に解決策とは限りません。糸くずは圧縮可能なので、スチール製の刃がその上を滑り、ポリウレタン製の刃がカバーの中央に溝を刻みます。プーリーで駆動する回転ブラシは、軽い乾燥した負荷に対してより効果的な場合が多いです。 ベルトクリーニングの比較 各手法が機能しなくなる地点を示します。
ドリフトは幾何学の問題である。 ベルトはプーリーの高い側とフレームの緩い側に繋がっています。ジンベルトがずれる原因は、通常、次の5つのいずれかです。偏荷重、トラフフレームのずれ、片側のテンションアップの固着、プーリー面の摩耗、またはスプライスの切断不良。張力が根本的な原因となることは稀ですが、張力を上げると数週間症状が隠蔽され、その間ベアリングに負担がかかります。
調整する前に測定します。トラフに沿って糸を張り、フレームの3箇所に水平器を当て、両方の調整ネジが均等に動いているか確認すれば、20分でほとんどのことが分かります。ベルトが コンベアベルトディストリビューター 標準の長さに仕入れた既製品の場合、現場で接合を行うと、トラッキング調整では除去できない斜めの歪みが生じるのが一般的です。
アイドラーの状態は、同じ流れの中にあります。リターンアイドラーが固着するとカバーが平らになり、アイドラーの位置がずれるとベルトがずれ、シェルが摩耗するとトラフの形状が変わります。 アイドラー選択ガイド 幾何学を説明し、 追跡ガイド 調整シーケンスをカバーします。 走行が十分に長くてふらつく場合、2つまたは3つの位置での自動調心アイドラは、シーズンを通して調整するよりも安価であり、 コンベヤローラー この製品群には、埃っぽいリターンストランドに取り付ける密閉型バージョンも含まれています。
07RFQ、受入およびシフト検査チェックリスト
綿繰り工場がベルトを購入するのはせいぜい年に2回程度で、問い合わせをするのはベルトの専門家ではなく、メンテナンスプランナーであることが多い。ただし、問い合わせ内容に十分な情報が含まれていれば、見積もりは推測ではなく仕様に基づいたものとなるため、問題ない。
これらを問い合わせ内容に含めてください。 ベルト幅、中心距離、ヘッドプーリーとテールプーリーの直径、ベルト速度、トラフ角度、設計処理速度(1時間あたりのベール数)、およびその時点での綿の水分含有量範囲。さらに、カバー面、エッジ処理、スプライス方法、倉庫の温度、およびその場所が粉塵分類区域内にあるかどうかも考慮する必要があります。
見積書自体にプライ数、カバーの厚さ、コンパウンドを記載するように依頼してください。幅、長さ、価格のみが記載された見積書は他の見積書と比較できません。 海外のベルト購入者向けチェックリスト 見積書に記載すべき項目を一覧にしました。ベルトが負荷がかかると停止するプレス機やフィーダーに送られる場合は、その旨を明記してください。接合部とカバーの両方の形状が変わるためです。
入荷時の検収には1時間かかります。 床に印を付け、幅を3箇所で、長さを測ります。ロールのラベルと発注書を照合し、工場証明書に記載されているロット番号を確認します。切断面をライトで照らし、支払った通りのプライ数と、ほつれたコードがないことを確認してください。端と中央のカバーの厚さを確認します。端が薄くなっているカバーは、最初の裂け目が発生する箇所です。
エンドレスベルトの場合は、負荷をかける前に2時間空運転してください。スプライスがテールプーリーを少なくとも20回通過するのを確認し、ヘッドとテイクアップでのトラッキングをチェックしてください。次に、設計速度で負荷をかけ、スカートラインを10分間観察してください。このとき、冷間設定のギャップが明らかになるからです。結果は、入荷時の測定値と同じ用紙に記入してください。クレームの根拠となるのはその用紙です。
私たちは図面に基づいて製造し、バッチ記録を保持します。そのため、監査を行うバイヤーは コンベアベルト工場 シーズン注文の前に、営業所ではなく、スプライスベンチとテスト記録を見せてもらうよう依頼してください。同じ訪問時に、駆動側についても尋ねてください。なぜなら、綿繰り機のスタンド、フィーダー、コンベアは、摩耗スケジュールが異なるVベルトで駆動するからです。 Vベルトメーカー ドライブセットを機械の負荷に合わせることができる人は、少し安価なカバーよりもプランナーのダウンタイムを大幅に節約できます。 サプライヤー監査チェックリスト その訪問に関する質問をリストアップし、同じ規律が トランスミッションベルトメーカー ジンスタンドのドライブを引用する。
| シフト制のフィッターが10分で完了できるかどうかを確認してください。 | 通常の読書の様子 | 読み取りが移動したときの動作 |
|---|---|---|
| ヘッドプーリーとテールプーリーにおけるベルトのトラッキング | 両側の端のクリアランスを均等にして中央で走行する | テイクアップに触れる前に、トラフラインを再確認してください。 |
| テールプーリーシェルにラップフィルムを巻く | 全面にわたってむき出しのシェル | スカートギャップを閉じてヘッドクリーナーをリセットします |
| 最初のリターンアイドラに材料が堆積している | 軽い粉塵のみで、繊維の隆起はない | ブラシで磨いて、メインクリーナーブレードを点検する |
| 駆動プーリーにおけるカバー温度 | ベルト幅全体にわたって暖かく均一 | 停止して、張力、ベアリングの抵抗、アライメントを確認してください。 |
| 荷積みゾーンに沿ったスカートの隙間 | フレーム上の3つのマークされた位置で均等な隙間 | クランプをリセットし、下のカバーを点検する |
表4:ラップとドリフトがまだ安価なうちに発見できる5行のシフトチェック。
価値は、単発的な測定値ではなく、反復と傾向にある。週に5行の記録を残す綿繰り機は、こぼれ落ちるまで待つ綿繰り機よりも、1シーズンあたり滑車1個とベルト2本を交換する回数が少なくて済む。

08綿繰り機用コンベアベルトに関するよくある質問
綿繰り機のフィーダーには通常、どのくらいの幅とプライ数が必要ですか?
幅は、その上部の開口部によって決まり、好みで決めるものではありません。弊社が提示するフィーダー位置のほとんどは900~1,400mmの範囲で、小型プーリーを使用した短距離の印刷では、プライ数は2~3枚です。幅とプーリーの直径を併せてお知らせいただければ、推測ではなく正確な回答が得られます。
粗い表面のカバーは、綿製品にとって常に良いのでしょうか?
いいえ。マットが登る必要がある場所や、トレーラーから直接種子綿を運ぶ場所の方が適しています。綿繰り機の下流では、軽く凹凸のあるカバーまたは無地のカバーの方が、緩んだ糸くずが落ちやすく、テールプーリーでの清掃が速くなります。
同じベルトで綿実と糸くずの両方を処理できますか?
どちらの位置でも動作しますが、どちらの作業もうまくはできません。綿実には砂、茎、ワイヤーが付着し、柔らかいカバーを切断します。一方、糸くずは剥がれやすい表面を必要とします。2つの位置、2つのカバー、そして通常は2つの接合設計が必要です。
綿繰りベルトはどのくらいの頻度で交換すべきですか?
カバー付きのフィーダーベルトと、雨漏りする屋根の下にあるフィーダーベルトでは劣化速度が異なるため、具体的な交換時期を示すことはできません。交換時期は、端部のカバーの厚さ、接合部の状態、リターンストランドに付着する糸くずの量などを基準に判断し、故障時ではなく、定期的に点検してください。
静電気対策として、特別なベルトが必要ですか?
場合によっては、決定権は私たちだけにあるわけではありません。まず、自社の安全チームが管理する区域分類から始め、次に、受け取るバッチの化合物に関する書面による説明を求め、試運転時にカバーから構造物までの連続性を確認してください。防爆仕様と説明されたベルトは、購入者にとって安心材料ではなく、むしろ疑念を抱かせるべきです。
新品のベルトが1週間以内にテールプーリーで絡まってしまうのはなぜですか?
原因はベルトではなかったからです。スカートの隙間が広すぎたり、クリーナーの設定が軽すぎたり、シュートから繊維が積載ポイントを越えて飛んでいったりすると、どんなカバーでも数日で巻き付いてしまいます。テールプーリーの面に繊維が抜けている箇所がないか確認し、次にスカートラインの上流側を見てください。
関連商品
- 綿繰り機フィーダーや洗浄工場の搬送用、表面が粗いPVC製コンベアベルト
- 研磨性のある綿実の受け入れ作業用ゴム製コンベヤベルト
- クリーナー後の短い傾斜には、シェブロンベルトとクリート付きベルトを使用します。
- 埃っぽい綿繰り機用の密閉型コンベヤローラーとリターンアイドラー
関連ブログ記事