


生地搬送ベルトの性能は、搬送後の戻り具合で評価される。石、クリンカー、密封されたカートンは、重力によって表面から流れ出る。しかし、作りたての生地はそうはいかない。カバーに張り付き、排出口で伸び、搬送側では薄い膜となって残り、運転時間が終わる前に固く乾燥してしまう。
私たちが訪れるほとんどのパン製造ラインでは、一般的な意味でのベルトの故障は起きていません。生地が破れたり、端が焦げたりといった問題はありません。品質管理チームが目にするのは、徐々に進行する変化です。例えば、1シフトを通して生地の重量が2~3グラムずつ増えたり、仕切りが頻繁にトリミングを必要としたり、昼食後には始業時よりも早く端材トレイがいっぱいになったりといった具合です。こうした症状は通常、ミキサーと発酵機の間の移送工程、そして生地がベルトにどのような影響を与えるかを誰も確認せずに食品加工カタログから選んだベルトに起因しています。

01生地がベルトの異なる役割を生み出す理由
ベルトコンベアに送られてくる材料は、固体ではなく粘弾性のあるネットワーク構造です。グルテンの繊維がデンプン粒と自由水を保持し、自重で変形し、応力が取り除かれると元の状態に戻り、自身よりも滑らかなものならほぼ何にでも付着する構造になっています。分割刃はこのネットワークを、供給が安定している場合にのみきれいに切断します。供給口でベルトが引っ張られたり、波打ったり、停止したりすると、同じ生地でも表面が破れた、べったりとしたリボン状になり、その破れ目は発酵工程全体にわたって生地に残ります。
ベルトは、個々の断片ではなく、連続したシートを認識する。
ミキサーの排出口から分割ホッパーまでの間、生地は連続した塊なので、シートの一部で起こることは次の部分にも影響します。そのため、わずかな速度のずれが大きな重量誤差につながります。ハードウェアに触れる前に、ミキサー排出口の表面速度、分割器投入口の表面速度、およびそれらの間の高さの3つの数値を確認します。2番目の速度が数パーセント遅いと、生地が折り重なり、空気が閉じ込められ、分割器によって重量の異なる体積が切り出されます。26℃のリーンストレート生地は、数分以内にカバーを濡らす湿った全粒粉生地やラミネート生地とは全く異なる挙動を示します。データシートにはこれらのケースを区別して記載されていません。生地を使って試作するしかありません。
小麦粉の粉塵と離型剤は最終的にどこへ行くのか
生地の付着を防ぐために、分割機と成形機には粉粉がまぶされますが、その一部は必ずベルトコンベアに付着します。細かい粉は、接合部の段差やエッジシールの下、ベルトコンベアとスクレーパーブレードの間の隙間に入り込むほど小さいため、接合部の段差に詰まってしまいます。接合部の段差に粉が詰まると、生地から水分を吸収して膨張し、硬い隆起となって次の生地を持ち上げます。この隆起は通過するたびにカバーを削るため、損傷が加速します。
離型剤は逆の問題を引き起こします。シリコンやオイルの膜は最初の100個は完璧に見えますが、シフトの中盤になると、膜の一部は生地に移り、一部はスクレーパーで拭き取られ、一部はベルトの端に押しやられます。そのため、幅全体にわたって離型性が不均一になります。作業員は離型剤をさらにスプレーすることで対応しますが、それが分割機や成形機を汚染してしまいます。私たちは、離型剤を製造ラインで添加するのではなく、カバーの表面テクスチャーに組み込むことを推奨しており、表面材を推奨する前に、お客様の離型剤リストを伺っています。
エンジニアからの現場メモ: 寧波にある幅700mmのクロワッサン製造ラインで、夜勤の従業員から、午前2時から午前5時の間だけ、成形機への搬送時に生地がくっつくという報告があった。ベルトが原因ではなかった。周囲の湿度が上昇し、生地の表面が湿っていたことに加え、前のシフトが別の問題を解決するためにスクレーパーを締め付けていたため、スクレーパーの圧力が強くなっていた。スクレーパーの負荷を解放し、短いエアギャップを追加したところ、すでにベルト交換が必要とされていた不具合が解消された。
圧力は3つ目の変数であり、最も見落とされがちな変数です。生地は柔らかいため、ローラー、押さえ棒、またはきついスクレーパーでガスを抜くことができます。ガスが抜けた生地は発酵の仕方が異なり、焼き上がったパンにはベルトが押した部分に濃い帯状の跡が残ります。これはパン職人のせいではなく、コンベアによって引き起こされる品質上の欠陥です。トラッキングの問題を解決するために重いベルトを購入すると、通常はこの問題が悪化します。なぜなら、重いベルトはより高い張力を必要とし、張力が高くなると、すべての接触点でより大きな圧力がかかるからです。
そのため、生地の取り扱いは一般的な食品搬送のサブカテゴリーではなく、独立した業務区分として扱います。購入者が重いものから移動する場合にも、同じ考え方が適用されます。 ゴム製コンベアベルト 原料投入口から仕切り部での軽量で幅広の低張力ベルトに至るまで、問題は引張強度から剥離力と表面テクスチャへと変化する。 コンベヤベルトメーカー 破断強度だけを引用しているだけでは、生地の問題には全く答えていない。
02生地との接触を一般的な食品および包装業務から分離する
パン屋を4つのゾーンに分け、それぞれについて別の行を書きます。最初のゾーンは一般的な食品加工で、原材料の受け入れ、ふるい分け、ミキサーに供給する乾燥材料の移送です。2番目のゾーンは食品グレードのPVCとPUの選択ステップで、ポリマーの種類と仕上げはまだ未定です。これは材料の決定であり、 PVCコンベヤベルト ページではなく、生地のページです。3つ目は、この記事で取り上げるゾーンです。ミキサーの排出口から分割機、丸め機、シート成形機を経て、缶への受け渡しまでの、湿った、圧力に敏感な経路です。4つ目は、焼き上がり後の包装で、もはや変形しない冷却された製品を扱い、 食品包装 職務。
| 任務区域とその移動手段 | ベルトが使用中に耐えなければならないもの | 書面による見積依頼書に明記すべき事項 |
|---|---|---|
| ミキサーの前工程における一般的な食品加工工程。これには、小麦粉、砂糖、乾燥原料の移送が含まれる。 | 研磨性の乾燥粉末、微細な粉塵の侵入、洗浄せずに長時間運転できること。 | 防塵性の高いエッジ構造、認証済みのポリマーグレード、および規定の最小プーリー径。 |
| 工場で使用する材料は食品グレードのPVCまたはPUを選択するが、ポリマーの種類と仕上げについてはまだ検討中である。 | 実際の洗浄剤の種類、すすぎ温度、および製品に関する資料。 | ポリマーの種類、表面パターン、色、厚さ、および供給業者の食品接触に関する文書一式。 |
| ここで取り上げるのは、ミキサーの排出部から分割機、丸め機、シート成形機までの、生地と機械が接触する部分です。 | 湿潤接着、グルテン剥離、接合部での小麦粉の詰まり、スクレーパーの摩耗、低圧脱気。 | 生地サンプルの試作、シフト開始時の皮むきチェック、およびスクレーパーの位置を示す接合工程図。 |
| 焼成後の包装ラインでは、軽い圧力では変形しなくなった冷却済みの製品が搬送される。 | パンの縁の摩耗、パンくずの粉塵、およびパッカーでの頻繁な停止と開始の繰り返しによるインデックス動作。 | インデックス精度、耐切断性、そして洗浄ステーションでパンくずを落とす表面。 |
このように記述することで、この表は2つの役割を果たします。1つは、1つのベルト仕様が4つの互換性のない用途にまで及ぶのを防ぐことです。もう1つは、生地に関する質問に対して包装に関する質問に答える見積もりを、買い手が拒否する正当な理由を与えることです。 当社がサービスを提供する業界 このページでは、植物の種類ごとにゾーンを分類しており、これは便利な出発点となりますが、実際に価格設定を行う際には、上記のゾーン表を参考にしています。
境界はどちらの方向にも重要です。冷えたパンロールでうまく機能するベルトは、水分含有量62%の生地では1週間以内に故障することがよくあります。これは、故障モードが摩耗ではなく接着であるためです。一方、簡単に剥がれる生地表面は、製品がくっつかない包装ラインでは無駄になります。ポリマーファミリーがまだオープンであれば、 食品グレードPVCコンベヤベルト購入者チェック 本稿では文書の履歴について述べ、以下のセクションでは既に決定が下されていることを前提としています。
03生地を伸ばしたり塗りつけたりせずに、分割器に生地を投入してください。
重量誤差の原因として分割機が挙げられがちですが、実際にはそうでない場合がほとんどです。生地がホッパーに到達するまでに、搬送装置によって生地は引き伸ばされたり、折り畳まれたり、圧縮されたりしています。分割機は、与えられた生地を切断することしかできません。生地の厚さが一定でない場合、体積切断によって質量も変動し、どんなに調整しても目標値に近づけることはできません。
ミキサー排出口と分配器供給口の間の緩衝装置
ミキサーはバッチごとに排出するが、分割機は一定のリボン状の供給を必要とし、短い傾斜ベルトとホッパーがその差を吸収する。このバッファのサイズは、床面積ではなく、バッチ重量と分割機の処理速度に合わせて決める。120kgのバッチが90秒でミキサーを通過し、分割機が毎秒1.2kgを処理する場合、バッファには常にバッチの約5分の1が保持される。ベルトは、生地が横方向にわずかに広がる程度に十分な幅が必要である。端に達した生地は正方形の断面を失い、ガイドによって圧縮されてしまうためである。
傾斜角度は、実際よりももっと注意を払うべき点です。滑らかなカバーの上では、湿った生地が滑り落ちてしまい、作業者は張力や突起でそれを補おうとします。しかし、どちらも新たな欠陥を生み出します。張力は生地を平らに押しつぶし、突起は生地を塊状に放出します。傾斜は緩やかに保ち、水平方向の走行部分を生地の蓄積に利用しましょう。床面積の関係で昇降が必要な場合は、表面に凹凸のあるカバーと適切に調整されたヘッドプーリースクレーパーが、張力の増加以上の効果を発揮します。
| 現地で測定した飼料の状態 | 生地が移送ポイントでどのような状態になるか | 次のシフト前に行う修正 |
|---|---|---|
| 排出ベルトは、仕切り供給ロールよりも8パーセント速く回転する。 | シートは定常波となって波打ち、空気の層を折り畳む。 | ベルトではなく駆動比を変更することで、路面速度を2パーセント以内の誤差で一致させる。 |
| バッチはミキサーの排出口から40センチメートル下のベルトコンベア上に落下する。 | 先端部が平らに叩きつけられ、ガスが放出され、下面に永久的な平らな跡が残る。 | 傾斜シュートを追加するか、ベルトの高さを上げて、落下高さを15センチメートル以下に抑えてください。 |
| 生地シートは、シートよりも幅の広いベルトの片側に供給される。 | 負荷のかかった側はよりきつく締まり、ベルトは重い方の端に向かって進み、ガイドが擦れる。 | 短いガイドシュートを使って送り込み位置を中央に合わせ、両側の巻き取り具合を再確認してください。 |
| ミキサーは稼働を続けながら、オペレーターは分配器を5分間停止させる。 | 生地はベルトの上に静止し、カバーを濡らし、接触面全体でカバーに付着する。 | ミキサーと分配器を連動させるか、短時間停止時に低速クリープモードを追加する。 |
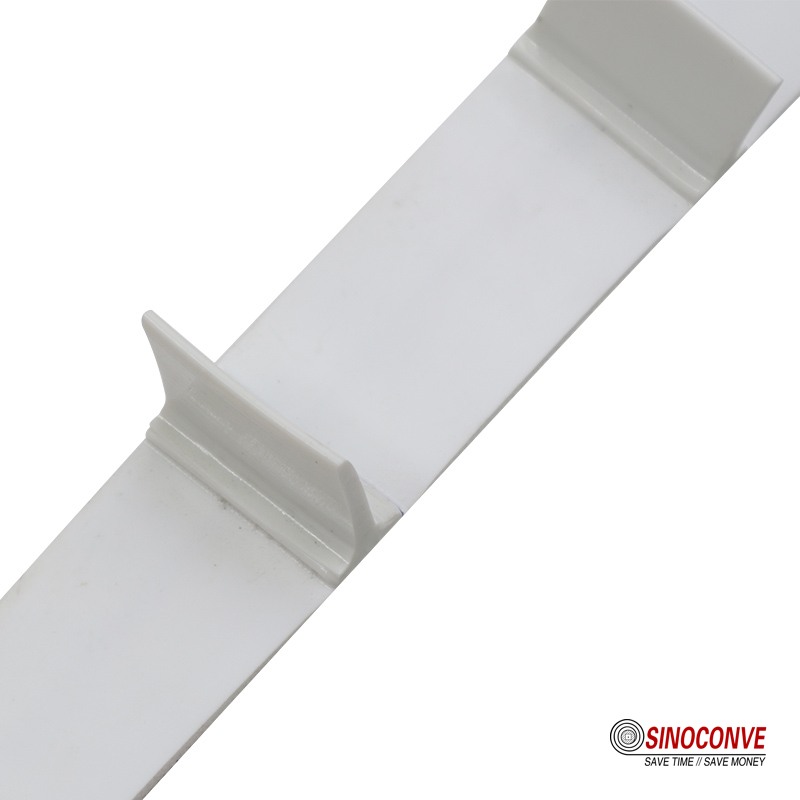
サイドガイドは、静かに生地の汚れの原因となります。ガイドをきつく締めすぎると、生地が固まって乾燥し、ひび割れ、製品に混入してしまいます。当社では、ガイドに目に見えるクリアランスを設け、摩擦の少ない短いストリップでセンタリングを行います。成形されたガイドプロファイルは、スチールエッジをこするのではなく、溝付きプーリーに沿って動くため、 ガイド用PVCコンベヤベルト 範囲が存在する理由と、プロファイルを溝に合わせる必要がある理由。
分割機が供給不足になったときに何が起こるかを考えてみてください。ギロチンは細いリボンを挟んで閉じ、切断は不完全で、戻ってきたナイフが端を引きずります。その端が、レシピのせいだとされる多くの糸通し不良の原因となります。 粗面コンベアベルト 傾斜面では余分な張力をかけずにリボンを安定させ、 コンベヤベルトサプライヤー 分割供給業者が表面加工の見積もりを出す前に、バッチサイズと切断率を尋ねてくるかもしれないことは誰にもわからない。
04表面剥離、エッジシーリング、およびスプライス形状
生地の剥離はシステム特性です。剥離は、生地の表面の質感、接触時間、支持ローラーにかかる圧力、生地の温度、そして前の生地が残した量などによって左右されます。これらのうち1つを変更して、他の条件を一定に保つことを期待すると、試作ではうまくいったベルトが生産現場で失敗する原因となります。
剥離試験の結果から放出される物質を読み取ろう。パンフレットから読み取ってはいけない。
新しい生地を導入するたびに、簡単な剥離チェックを実施します。生地を候補となるカバーのサンプルに置き、ライン上での最長滞留時間に合わせて一定時間放置した後、一定の速度で手で持ち上げます。重要なのは表の数値ではなく、生地が界面で綺麗に分離するか、内部で裂けてカバーに膜が残るかです。裂けるということは、接着力が生地自身の凝集力よりも強いことを意味し、生産ベルト上ではその膜が蓄積されていきます。
表面仕上げは、同じポリマーファミリー内でも結果に影響を与えます。高光沢のカバーは完全に濡れますが、細かいマット仕上げや軽くエンボス加工されたカバーでは、空気と少量の小麦粉が残る微細な溝ができ、剥離時間が短くなります。そのため、同じ厚さとポリマーの2本のベルトが同じライン上で異なる挙動を示し、仕上げを言葉で説明する代わりに実物サンプルをお送りするのです。
ポリマーの選択は仕上げ材の下の層です。水分が多く吸水性の高い生地の場合、一般的にPUカバーはPVCカバーよりも剥がれやすく、ラミネート生地の脂肪分をより効果的に防ぎます。これは多くの製品ラインで観察されたことであり、保証ではありません。脂肪分が多く、糖分が多く、酵素処理された生地は異なる挙動を示し、唯一確実な証拠は、ご自身の生地で試してみることです。 PVCコンベアベルトによる表面パターンのガイド PVCが工場の標準仕様のままであれば、仕上げもカバーします。
湿潤区域における接合ステップとエッジシール
継ぎ目はすべて不連続点であり、生地は不連続点を見つけ出す。わずか0.5ミリの段差でも、スクレーパーが引っかかり、小麦粉が集まり、畝ができ始める。分割機の速度で動く薄いベルトでは、その畝が1分間に20回から30回も生地を通過する。我々が指定するのは、継ぎ目をプレスして平らにトリミングし、定規で継ぎ目に沿って両方向に寸法を測ることだ。指先で段差が感じられるなら、生地もそれを感じ取るだろう。
乾燥搬送よりも、ここではエッジシーリングがより重要になります。生地の水分や洗浄水が布の開いたエッジを侵食し、水が浸透するとベルトが膨張し、トラッキングが悪化し、剥離します。図面に規定されたシール幅は、アップグレードではなく、購入要件です。また、ジョイント方法についても要求します。薄いベルトの段付きスプライスはフィンガースプライスよりも平坦に仕上がりますが、強度のトレードオフについては、想定するのではなく説明する必要があります。 スプライス接合と機械的締結接合の比較 この決定は、金属製の留め具は製品側には適さないという結論を裏付けています。
| 生地との接触に関するベルト機能の見直し | ベタベタした湿った生地がこの機能を気にする理由 | サプライヤーに最初に提出を求める証拠 |
|---|---|---|
| カバーの仕上がり、光沢度、および目に見える表面の模様。 | 光沢のある表面は完全に水分を吸収し、湿った生地に対してより長く剥離を維持します。 | 実際の仕上がりを示す実物サンプルと、図面上のパターン参照箇所。 |
| 接合部の種類、段差の高さ、および接合部のトリミング方法。 | 段差があると小麦粉が溜まり、次の材料が持ち上がり、スクレーパーの刃先が摩耗する。 | 接合部の断面図と、完成したベルト上で測定された段差値。 |
| エッジシール構造と各側面のシール幅。 | 洗浄水と生地の水分が、開いた縁から吸い込まれ、生地が膨らむ。 | 印字された印鑑の幅、封印方法、および製造サンプル端部の写真。 |
| 供給されるベルトの厚さに対する最小プーリー径。 | ノーズプーリーのサイズが小さすぎるため、ベルトが急激に曲がり、通過するたびに継ぎ目が開いてしまう。 | 供給される構造物の最小直径を、口頭ではなく書面で明記すること。 |
見落とされている幾何学的ポイントが1つあります。それは排出口のノーズバーです。生地が短い隙間を横切る場所には小さなノーズローラーがよく使われ、巻き付けがきついほどカバーが曲がります。ベルトがそのローラーに対して厚すぎると、継ぎ目に負荷がかかり、数週間以内にカバーが継ぎ目に沿って割れてしまいます。解決策は、より大きなローラーまたはより薄いベルトを使用することです。 平型PVCコンベヤベルト 軽量構造の方が多くの場合安価です。 コンベヤベルトの卸売 パン屋の場合、まず最初に確認する寸法は、ノーズローラーの直径です。
05スクレーパーの取り外し、小麦粉の粉塵、戻り側の清掃
スクレーパーは、生地製造ラインにおいて最も誤解されやすい部品です。これは、ベルトが製品側から持ち帰ってくる薄い膜を取り除くために設置されますが、粘着性のある生地の場合、その膜は断続的ではなく連続的に発生します。ブレードが追いつかない場合、戻り側の生地はテールプーリーに送られ、そこで巻き付いて硬化し、ベルトの経路が変わります。
スクレーパーを剥がすように設定し、押すように設定しない
作業員は、スクレーパーに材料が残っているように見えるため、締め付けます。その結果、刃がカバーに強く押し付けられ、乾いた状態で回転し、表面が熱くなり、光沢が出てしまいます。光沢が出た部分は周囲のベルトよりも剥離しにくく、そこにさらに生地が付着するため、作業員は再び締め付けます。この悪循環はよくあることで、完全に回避可能です。
ポリウレタン製の刃を軽く均一に接触させてセットし、紙片で確認します。紙は引っ張られながらも破れずに引き抜けるはずです。刃の角度は圧力と同じくらい重要です。刃を接線に近い角度に設定するとフィルムが剥がれ、刃を急角度に設定するとフィルムがカバーに押し込まれます。生地ベルトでは、負荷の大きい刃を1枚使うよりも、負荷の小さい刃を2枚連続して使う方が良いでしょう。2枚目の刃で1枚目で持ち上げたものを拾うことができるからです。それでもフィルムが残っている場合は、問題はスクレーパーの力ではなく表面剥離にあるため、圧力を加えても解決しません。
小麦粉の粉塵は状況を変えます。戻り側の乾燥した粉塵は水に触れるまでは無害ですが、水に触れるとペースト状になり、アイドラー溝やブレードホルダーの下に詰まります。ブレードの前に乾いたブラシを置くと粉塵が移動し、その後ろに洗浄ノズルを置くと残った粉塵が希釈されます。ブラシの前に水をかけると粉塵が糊状になるため、順番が重要です。 リターンサイドベルトクリーニング 順序を定め、 スクレーパーを用いた清掃の限界 誰かが3枚目の刃を指定する前に、これを読む価値がある。
清掃のしやすさは、メンテナンスの詳細ではなく、購入時の決定事項です。支持面から持ち上げられないベルトは、下側を清掃することができず、湿った小麦粉が溜まるのはまさにその下側です。そのため、張力を解放するのに十分な引き込み行程、ヒンジ付きガイド部、そしてフレームの下を通らない排水経路が必要です。2交代制で、その間に湿式清掃を行う場合は、ベルトは最初からそのルーチンに対応できるように設計されている必要があります。使用する洗浄剤は、実際に使用する濃度と接触時間で、サプライヤーが実際の構造と照らし合わせて書面で確認する必要があります。
エンジニアからの現場メモ: 山東省のある工場では、毎晩、生地搬送ベルトを泡立つアルカリ性洗浄剤で洗浄し、シフト終了時に水ですすいでいた。約5か月後、ベルトの端が膨張し、継ぎ目が開いてしまった。ベルトは販売時の用途においては何の問題もなかった。洗浄手順が仕様書に記載されていなかったため、誰も端部のシールが洗浄に対応しているかどうかを確認していなかったのだ。
06追跡、転送ギャップ、および個数重量の安定性
製パンラインにおける重量管理は、通常、分割機の設定として議論されます。しかし実際には、調査対象となるドリフトの半分は、搬送ギャップで発生しています。あるベルトから次のベルトへ移動する際に引き伸ばされた製品は、長さ、密度、成形機内での挙動が異なり、チェック計量機は原因発生からかなり時間が経ってから結果を記録します。
生地ベルトがさまよう理由
生地搬送ベルトは幅が広く、薄く、負荷が軽いため、幅方向の張力バランスが変化すると非常に敏感になります。厚いゴムベルトを中央に配置するクラウンプーリーは、薄いPVCベルトを予測不能な方向に操舵します。また、設置時に数ミリメートル以内の精度で直角に調整されたフレームでも、ラインが一日を通して温まり、洗浄水で冷えるとずれが生じる可能性があります。調整を行う前に、プーリーとストリングラインのアライメント、ベルト幅とガイドクリアランス、そしてベルトの動きに追従するかフレームの動きに追従するかの3点を確認します。ベルトがどちらの方向に回しても同じ方向にずれる場合は、ベルトに問題があります。ベルトの動きがフレームの動きに追従する場合は、フレームに問題があります。溝を加工して合わせるとガイドプロファイルが役立ち、戻り経路の自動調心ローラーは、巻き取り調整では解消できないゆっくりとした振動を解消できます。 追跡ガイド そのシーケンスをカバーし、 自動調心ローラーの選択に関する注記 ローラーが役立つ場合と、フレームの欠陥を隠してしまう場合について説明します。
体重の変動は転移症状である
チェック計量機のトレンドがシフト中に上昇する場合、それを3つの線変数(分割機での生地温度、ホッパーレベル、排出ノーズバーと受入ベルト間のギャップ)に対してプロットします。温度は生地の密度をわずかに変化させ、粘着性を大きく変化させます。ホッパーレベルは切断時の圧力を変化させます。ギャップは、生地片が落下する距離と着地時の変形量を変化させます。これら3つの変数はいずれも分割機のキャリブレーション画面には表示されません。
| チェック計量機またはラインで確認された症状 | 原因は生地の移送ポイントにある可能性が高い | シフト開始時に最初に行うチェック |
|---|---|---|
| 1個あたりの平均重量は、最初の1時間から最後の1時間にかけて徐々に増加する。 | 生地の温度が上昇すると、シートはより伸びやすくなり、傾斜面でも伸びやすくなる。 | 生地の分割機における生地の温度を、重量の推移と比較して1時間ごとに記録する。 |
| 重みは大きくばらつき、シフト全体を通して明確な傾向は見られない。 | ホッパーの水位が変動するため、刃にかかる圧力は切断ごとに変化します。 | ホッパー内の液面レベルを2分間観察し、散布パターンと比較してください。 |
| 成形業者に届く部品は、幅よりも明らかに長い。 | 受入ベルトは排出ベルトよりも速く回転し、部品を引き出す。 | 走行設定値を読み取るのではなく、タコメーターを使って両方の路面速度を測定してください。 |
| それぞれのピースの片方の端が平らになっており、残りの部分は正常な形状をしている。 | サイドガイドや摩耗したベルトの端が、生地が通過する際に生地を押し付けている。 | ガイドのクリアランスとベルトの端にほつれやシールの浮きがないか点検してください。 |
搬送ギャップ自体は設計値であり、図面に記載されるべきものです。私たちは、搬送物の大部分が支えられる程度に小さく、かつベルト同士が接触しない程度に大きくしたギャップを好みます。薄いベルトでノーズローラーが小さい場合、フレームがしっかりしていれば、ギャップを数ミリメートルに抑えることができます。ギャップを大きくする必要がある場合は、ベルト表面と同じ高さに短いデッドプレートを設けることで、先端が下がって折り畳まれるのを防ぎます。
生地セクションの下流では、同じ問題が別の形で現れます。充填されたトレイは、ラックと 物流と倉庫管理 工場の片側では、搬送精度が搬送速度よりも重要となる。その境界を越えてベルト標準を1つだけ持ち運ぶのは間違いだ。 コンベアベルト工場 実際に訪れてみると、二つの建築物がいかに異なっているかがわかる。
07RFQ、受入およびシフト検査チェックリスト
有用な回答が得られる生地ベルトの見積依頼書には、生地の種類、ラインの形状、洗浄手順、受入試験の4つの要素が含まれています。しかし、ほとんどの問い合わせには寸法しか記載されていません。寸法だけでは何を作るべきかは分かりますが、それがどのような状態で生き残る必要があるかは分かりません。
RFQパッケージに含めるべきもの
まず、お客様自身の言葉で生地の説明を記述してください。水分量、脂肪分、糖度、小麦粉の種類、分割機での目標生地温度、そして生地がラミネート加工されているかどうかなどです。ミキサーから出てくる生地の写真も添付してください。写真なら、文章では分かりにくい折り畳みや破れ具合が分かるからです。次に、プーリーの中心間距離、ノーズローラーを含む直径、ベルト幅、傾斜角度、各移送時の隙間など、形状に関する情報を記載してください。最後に、使用する洗剤名と頻度を明記した洗浄手順を記載してください。
受諾書は納品後ではなく、注文前に作成されるべきです。実際の生地を使って実際のラインで短時間の試作を行い、始業時と終業時にそれぞれ少なくとも30個の連続した製品の重量サンプルを採取し、最初の本格的な生産日後には戻り側の目視検査を実施することを提案します。ベルトが継ぎ合わされている場合は、後で比較するための基準値として、設置時に継ぎ目を測定して記録しておく必要があります。これらはごく一般的な手順であり、これらを拒否するサプライヤーは何かを伝えようとしているのです。
駆動部品は同じ文書に記載する必要があります。分割機の安定性は駆動部の安定性に左右され、ミキサーや成形機のベルトが滑ると、コンベアの故障のように見える重量変動が生じます。当社はこの問題の両側面に対応しているため、振動している機械にコンベアを組み込む見積もりを出すよりも、駆動系全体を一度のお問い合わせで確認させていただきたいと考えています。まずは当社にご相談ください。 Vベルト 範囲、そして Vベルトメーカー また、2つの選択が互いに競合しないようにコンベアチェックも行います。 トランスミッションベルトメーカー 既存のプーリーセットに合わせるよう依頼された場合、プロファイルを測定する必要があります。
完全なラインを指定するプラントについては、 品質保証 プロセス記録は各生産段階を記録し、 産業機器 このセクションでは、図面に基づいてベルトの供給を必要とする機械メーカーへの対応方法について説明します。 食品搬送ベルトの卸売ガイド 複数のポジションを1つの注文にまとめる場合、これは次に読むべき適切な資料です。
書類を送付する前に、調達に関する注意点を1つお伝えします。原材料の受け入れやケース処理ラインも稼働している工場では、 工業用コンベアベルト 重めで、生地の移し替えには構造が不適切です。 コンベアベルトディストリビューター工場に依頼するのと同じ生地の試作と接合部の寸法を依頼してください。

08パン生地搬送コンベアベルトに関するよくある質問
生地用ベルトは、一般的な食品用ベルトと何が違うのでしょうか?
故障モード。標準的な食品用ベルトは、耐摩耗性、耐切断性、拭き取りやすさで評価されます。一方、生地用ベルトは、接触時間(秒単位)後に湿ったグルテンが表面からどれだけきれいに剥がれるかで評価されます。この違いが、カバーの仕上げ、接合部の品質、張力設定、スクレーパーの設計に影響を与えます。
既存のPVCベルトで高加水率の生地を処理できますか?
場合によっては可能ですが、シフトに入る前にテストしてください。光沢のあるPVCカバーに濡れた生地を乗せると、最初の1時間は生地が移りますが、その後表面が湿って膜が残り始めます。ライン上で最も長い滞留時間で、自分の生地を使って剥離テストを行い、数値ではなく、残った膜を確認してください。膜が現れる場合は、よりタイトなスクレーパーよりも、マット仕上げまたはPUカバーの方が適切な解決策である可能性が高いです。
生地が分割機の供給口に付着するのを防ぐにはどうすればよいでしょうか?
ベルトを交換する前に、送り機構を修理してください。排出速度と供給速度が数パーセント以内で一致していること、落下高さが小さいこと、そして短時間の停止時に生地がベルト上で静止していないことを確認してください。供給時に生地が詰まるのは、表面の問題というよりは、滞留時間の問題であることが多いです。動作が安定したら、軽くテクスチャ加工されたカバーと適切な量のスクレーパーを使用すれば、残りの問題は解決します。
生地を流し込むベルトは、エンドレス式にするべきか、それとも分割式にするべきか?
フレームの構造上、継ぎ目がないため小麦粉が溜まったり、生地が持ち上がったりする心配がないので、エンドレスベルトの方が適しています。ただし、多くの製パン用フレームは継ぎ目のあるベルトに対応するように設計されており、段差のある継ぎ目をきれいに仕上げれば問題なく動作します。重要なのは、段差の高さと端のシール状態です。生地ラインに継ぎ目が盛り上がっていると、品質不良の原因となります。
生地搬送ベルトは、勤務時間中にどのくらいの頻度で清掃すべきですか?
ほとんどのスケジュールに記載されているよりも頻繁に、そしてベルト自体が教えてくれます。テールプーリーの戻り側をよく見てください。目に見える膜ができ始めたら、清掃間隔が長すぎます。製造中は乾いたブラシで清掃し、シフトの合間には完全に水洗いし、フレームと支持面を毎週徹底的に清掃する記録を残すのが妥当な開始パターンです。一般的なテーブルではなく、生地と粉の振り方に合わせて調整してください。
生地製造用ベルトの見積もりを依頼する際に、どのような情報を送る必要がありますか?
生地の種類と水分量、分割機での生地温度、ミキサーから出てくるシートの写真、プーリーの配置図(ノーズローラーの直径を含む)、ベルトの幅と傾斜、洗浄剤の種類と頻度をお送りください。目標とする製品重量と許容誤差も併せてお知らせください。これらの情報をもとに、構造と接合部の設計案をご提案し、どの部分を貴社の生産ラインで試運転する必要があるかをお伝えいたします。
関連商品
関連ブログ記事




