

PKベルト工場:技術監査および見積依頼チェックリスト
その有用な手順は、コードの発行、ゴムのバッチ、硬化、最終測定までを網羅している。
01 価格について話し合う前に、該当箇所を修正してください。
| PKはリブプロファイルです。 | 価値 | 注記 |
|---|---|---|
| 公称リブピッチ | PK: 3.56 mm | PJ: 2.34 mm |
| 指定例 | 6PK1080 | 6本のリブ、PKプロファイル、長さは該当するマーキングシステムによって定義される |
| 名付けの標準 | 産業用途向けISO 9982 | 自動車用PKアプリケーション向けISO 9981 |
見積依頼書に規格と図面の改訂内容を記録してください。プーリー溝の図面とテンショナーの範囲は、適合性の一部です。
02 普通の袖をトレースする
有用な監査は、特定された製造工程を、材料とコードの供給から、カートンに梱包された切断済みベルトまで追跡します。以下の各行で、その製造工程のIDを使用してください。出荷されるリブの形状は、金型のレジスターよりも仕上げ機によって左右される可能性があります。
| 駅 | 記録をリクエストする | 何を比較するのか |
|---|---|---|
| 複合的な問題 | バッチカードと材料ロット | レシピの改訂と実際の計量量 |
| コードの巻き取り | コードロットと巻き取り設定 | 位置、張力制御、および不良スリーブ |
| 治す | 該当する場合は、時間、温度、圧力の記録 | ビルドID、機器、承認済みサイクル |
| リブ仕上げ | 工具またはホイールの状態およびプロファイルチェック | 最初の作品と、その後の作品群 |
| 切断と梱包 | リブ数、エッジの状態、ベルトID | 検査結果と照合したカートンラベル |
バッチ番号は、各カートンに添付される一般的な証明書ではなく、実際の設定に紐づいている必要があります。また、どの工程がこの工場で行われ、どの工程が他の場所に送られているかを記録してください。
03 コードワインダーに注目
コードは、施工図に示された位置に留まる必要があります。完成した黒色の表面を目視で確認するだけでは、これを確実に判断することはできません。コードの位置を確認する必要がある場合は、承認済みの施工図からサンプルを切り取ってください。
製造現場を見学する際は、巻き取り工程を一度観察してみてください。設定値が表示され、実際に制御やチェックが行われているでしょうか?コードが切れたり、ずれたりした場合はどうなるでしょうか?これらの答えは、機械の銘板を見るよりもはるかに多くのことを教えてくれます。コードの選定は、特定の繊維が常に優れているという一律の主張ではなく、曲げや長さの安定性など、駆動負荷と密接に関係しています。
04 リブゴムを裏地から分離する
リブ面は摩擦によって動力を伝達し、各プーリー溝に沿って曲がります。裏地は引張部材を保持し、逆方向の曲げを受ける場合があります。両面に同じコンパウンドを使用する必要はありません。記載されているポリマーの種類、動作温度範囲、およびお客様の機械におけるオイル、クーラント、またはその他の暴露に関する証拠を要求してください。「EPDM」という表記だけでは、あらゆる流体に対する耐性を証明するものではありません。
混合記録は、出荷されたベルトをその配合ロットおよび硬化工程に関連付ける必要があります。また、実際のプーリーとテンショナーのノイズもチェックする必要があります。
05 調理が終わったら肋骨を見てください
図面が合格基準です。初期に作成したベルトと、後からスリーブから切り出したベルトを比較してください。ゲージ測定方法は変更しないでください。
| チェック | なぜ監査に含めるべきか | 証拠 |
|---|---|---|
| リブの間隔と形状 | プーリーの溝に合わせる | 結果を基準図面と照らし合わせてトレースまたは測定する |
| リブの高さと表面 | 座席、摩耗、騒音 | サンプリングされた位置からの測定値と写真 |
| カット幅とエッジ | 肋骨の数が正しく、露出した臍帯に損傷がない | 最初と最後の製品検査 |
| 工具のメンテナンス | ランニング中のプロファイルの変化 | 金型またはホイールの履歴および修正記録 |
すべてのPK工場が魔法のようなピッチ公差を維持できるという漠然とした約束は避けてください。関連する規格と承認済みの図面、そして合意されたサンプリング計画を使用してください。測定されたリブが合意範囲外の場合は、疑わしいバッチを調査のために保留してください。測定方法を確認せずに、単一のゲージ読み取り値だけですべてのベルトが不良であると推測しないでください。
06 長さの数字の意味を確認してください
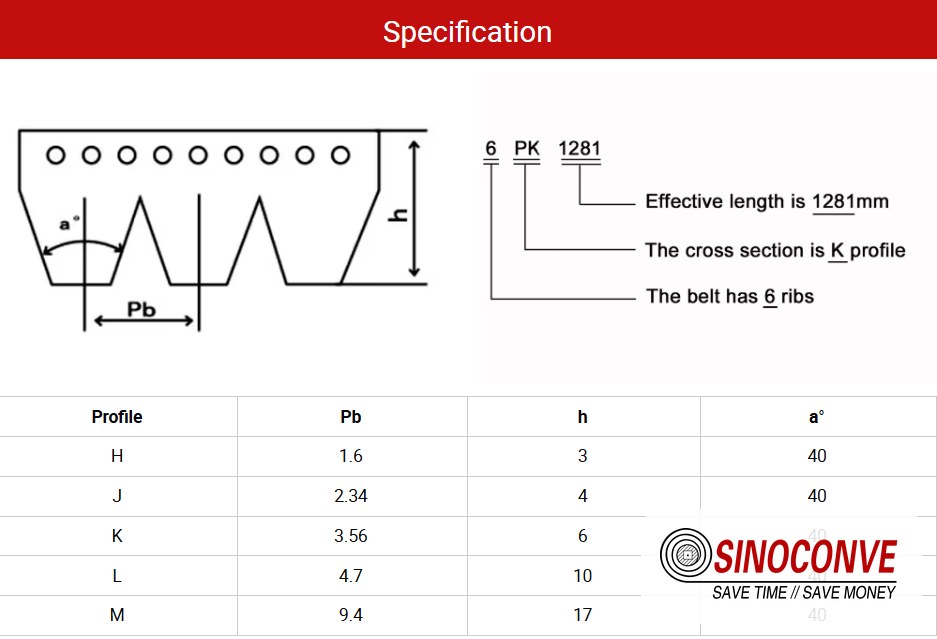
長さレポートには、指定された測定プーリーと負荷が必要です。サプライヤーには、「1080」が有効長さを指すのか、それとも別の表記を指すのかを明記させてください。表記体系が異なると、「1080」と呼ばれる2本のベルトの表記が一致しない可能性があります。移動距離の終端付近にテンショナーがある場合、そのような曖昧さはほとんど許容されません。

07 RFQの項目
ベルトのマーキングまたは図面と機械について説明してください。PKリブ数、長さの指定と規格、プーリーのサイズと溝の図面、使用速度と動力、テンショナーの種類、想定される周囲温度とベルト温度、および流体への曝露について明記してください。年間生産量と初回注文は別々に示してください。
| RFQフィールド | 購入者の供給品 | サプライヤーの回答を比較する |
|---|---|---|
| ベルトの識別 | プロファイル、リブ、長さ指定、図面の修正 | 製造工程と所有工具 |
| 運転業務 | プーリーの直径、速度、動力、およびテンショナー | 適切な構造と制限 |
| 環境 | 温度、油または冷却液との接触 | 複合証拠および裏付け証拠 |
| 品質計画 | 長さと形状のチェック、サンプリング周波数 | 測定方法、記録、トレーサビリティ |
| コマーシャル | 予測、試用数量、パッケージ、および配送先 | 最小発注数量、金型費用、納期 |
新しいプロファイルには、金型製作と認証が必要になる場合があります。既存のPK金型では、最小ロット数が異なる場合があります。実際の金型範囲、コードオプション、長さ制限、承認サンプルを文書で入手してください。「 PKベルトを販売しています」という説明は、「すべてのPKサイズを自社ラインで製造しています」という意味ではありませんのでご注意ください。
08 承認されたサンプルに対して受領する
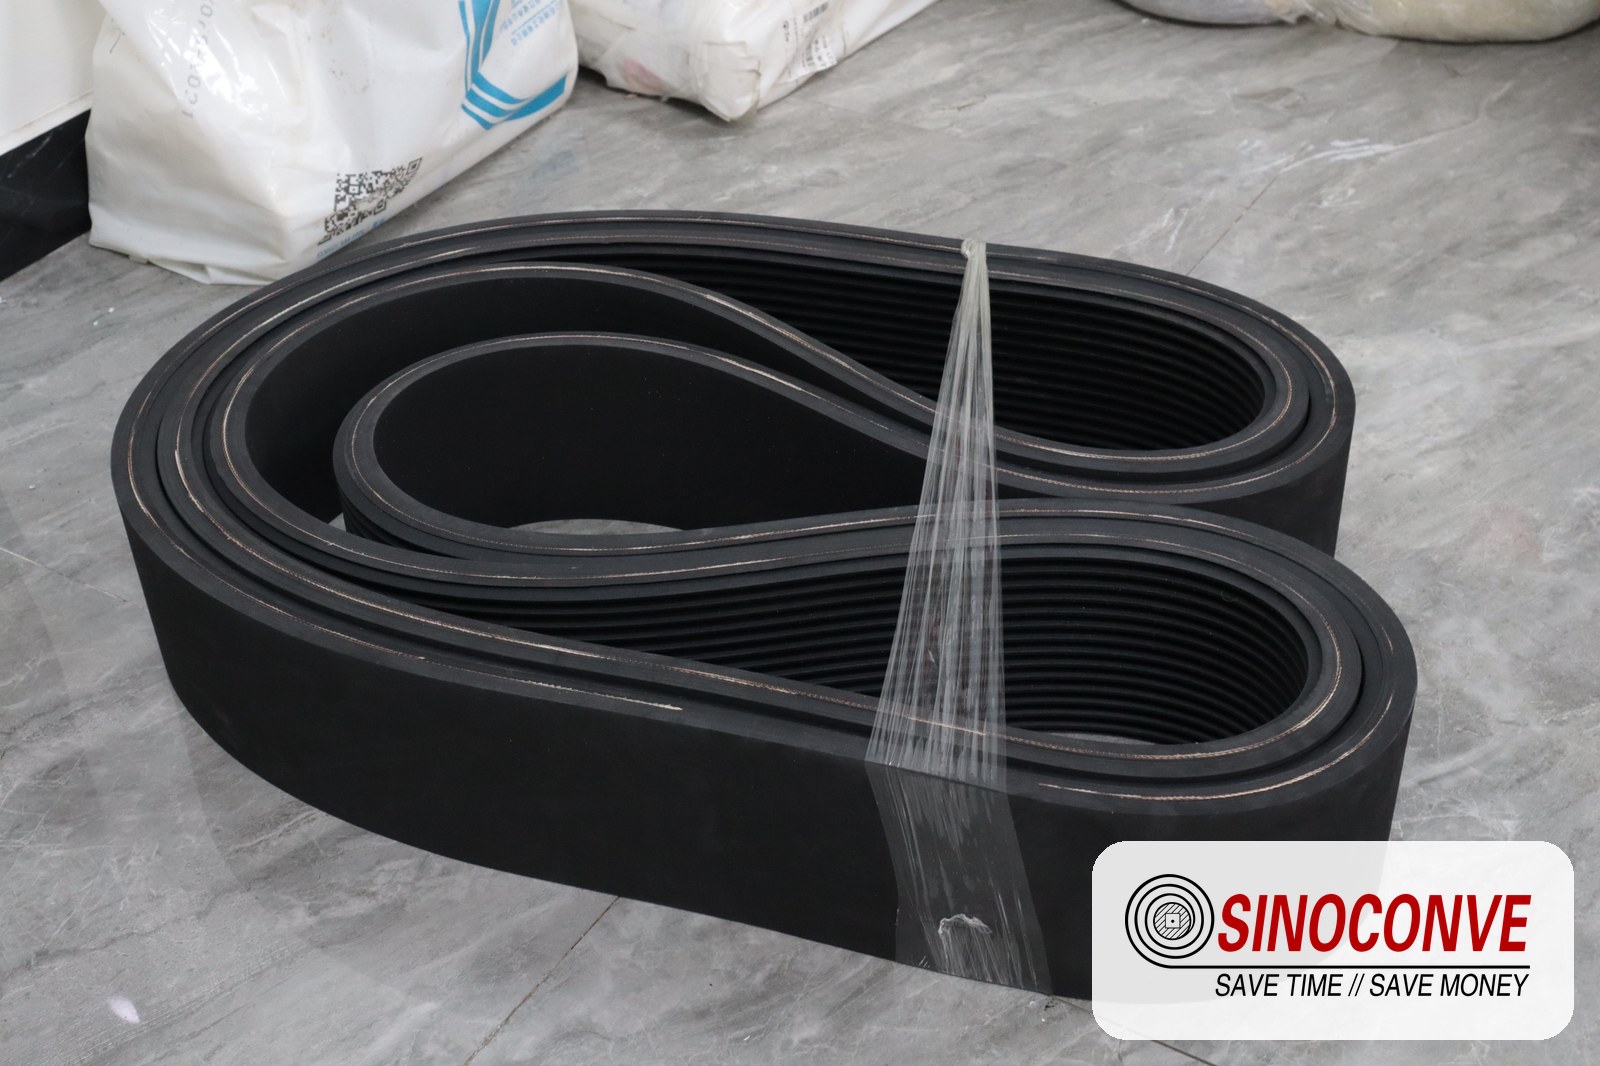
量産前に、測定レポート付きのサンプルを承認し、改訂箇所を特定してください。カートンが到着したら、検査用に選択したサンプルのラベルを保管してください。合意された方法で、リブ数、形状、長さを比較してください。測定値が一致しない場合は、出荷全体を不良品と判断する前に、試験荷重と試験装置を確認してください。
負荷駆動試験または屈曲試験は、コード、コンパウンドの変更、または新しいプーリーの使用状況に応じて有効です。その頻度は、資格認定および管理計画に基づいて決定されます。定期的なバッチリリースにおいても、寸法および材料の追跡可能な検査が必要です。購入条件には、プロセスまたはサプライヤーの変更を報告しなければならない時期を明記する必要があります。
09 PKがドライブに属しているかどうかを確認します
PKベルトはコンパクトなマルチプーリー摩擦駆動装置に適しており、構造上可能な場合は裏面でも使用できます。軸位相が必要な場合は同期歯を使用してください。リブ付きVドライブを交換する前に、プーリーのサイズと間隔を確認してください。

購入者が工場に持ち込む質問
PJループはPKプーリーに収まりますか?
いいえ。長さの表示が同じように見えても、リブのピッチが異なります。
工場はどのような基準で見積もりを出すべきでしょうか?
リブ数、長さ定義、駆動形状、使用条件、環境条件を明記した、管理された図面または仕様書。前提条件と工具費用は別途記載するよう依頼してください。
監査はどこから始めるべきか?
通常のスリーブIDを取得し、そのコードロット、配合カード、硬化記録、最終検査結果を追跡してください。こうした追跡情報がないサンプルでは、次のバッチについてほとんど何も分かりません。
テープを使って有効長さを確認できますか?
テープは重大な間違いを指摘することはできますが、微妙な寸法の相違を解決することはできません。指定された測定装置と測定荷重を使用してください。
すべての製造ロットに疲労試験が必要ですか?
試験計画は、用途や設計変更によって異なります。定期試験または資格認定試験は、通常の出荷時測定とは別に実施することに同意してください。





