適切なコンベア ローラー メーカーを選択するには、要件の一致、製造能力、品質証拠、納期とアフターセールス サポート、商業条件の継続という 5 つのチェックを一定の順序で行う必要があります。順番どおりに実行すると、同じ部品ではない部品の見積もりを比較するのに 1 週間かかります。バルクハンドリングラインに携わって 30 年を経て、ローラーの故障が真の意味で価格の問題であることはほとんどないことがわかりました。それぞれの情報は、読み違えられた義務、想定されていた能力、要求されなかったテスト記録、または誰も契約書に書き込まなかった納期に遡ります。このガイドでは、5 つのゲート シーケンス、各ゲートを閉じる質問、パイロット バッチ プロトコル、および独自の行番号で再計算できる総コストの式を説明します。

01機能する評価順序: 5 つのゲートを順番に
見積もりを集めてローラー ソーシング プロジェクトを立ち上げようとする本能は理解できますが、これはこのカテゴリの中で最も高価な習慣でもあります。引用は質問に対する回答であり、質問が定義されていない場合、回答には情報が含まれません。 2 つの工場はどちらも同じ数値で外径 89 mm を見積もっており、異なるオブジェクトを販売している可能性があります。1 つは 3 mm のチューブ壁と打ち抜きエンド キャップを備え、もう 1 つは 4.5 mm の壁と機械加工されたキャップを備えています。このギャップはスプレッドシート上では目に見えないままですが、9 か月目に埃っぽいリターン ストランドに現れます。
そのため、サプライヤーの選択を加重スコアカードではなく一連のゲートとして扱います。すべてのゲートには質問、証拠基準、拒否ルールがあります。リストの下に行くにつれて、各ゲートのコストが急激に上昇するため、ゲート 2 に回答するまでゲート 3 は開かないでください。電話は無料です。工場監査には 2 日の出張費がかかります。パイロットバッチの費用はパレット 1 個と 6 週間です。間違った資格を取得すると会社の閉鎖が発生し、その請求書は何の前触れもなく届きます。 コンベヤ ベルト メーカー 私たちはこの質問の供給側に立っています。だからこそ、購入者がどのゲートをスキップすることが最も多いかをお伝えすることができます。
シーケンスがスコアよりも重要である理由
スコアカードを使用すると、弱いサプライヤーがドキュメントの量で勝つことができます。 1 つの未応答のゲートがプロセス全体を停止するため、シーケンスはそれができません。 42 °C のクリンカー コリドーに近いセメント工場がローラー供給の再入札への協力を私たちに依頼したとき、前回の賞は最も強力な証拠ではなく、最高の総合スコアに与えられました。優勝したファイルには 11 個の証明書が含まれていましたが、バッチ記録はまったくありませんでした。紛失したファイルには 4 つの文書が含まれており、そのうちの 1 つは 9 つの生産ロットをカバーするランツーラン直径プロットでした。工場はゲートシーケンスで入札を再実行し、2 番目の落札は、入ってくるローラーの 19 パーセントではなく 3 パーセントで失敗しました。ローラーは良くなりませんでした。質問はその通りでした。
次のゲートが開くまでに各ゲートが拒否するもの
ゲート 1 では、義務をまったく果たせないサプライヤーを削除します。ゲート 2 は、1 つ作成できるが、同じものを 2 回作成できない人を削除します。ゲート 3 では、見知らぬ人が再実行しても証拠が残らないサプライヤーを削除します。ゲート 4 は、日程を保持できない、または設置を支持できない人を排除します。誰もが最初に始めるゲート 5 は、純粋にお金に関する唯一のゲートであり、それ自体では情報が最も少ないため、最後のゲートです。以下の表は、各ゲートが何を尋ねるか、そして弱い答えが何を明らかにするかを示しています。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>02要件の一致: サプライヤーを比較する前に義務を定義する
サプライヤー リストを作成する前に、1 ページの職務概要を作成します。これは仕様書ではなく、ローラーのデータシートと同じものでもありません。それは単純な数字で書かれた線の現実です。ベルト幅、ベルト速度 (m/s)、搬送される材料、周囲温度と材料温度、湿潤、粉塵、腐食性、洗浄などの環境、時間当たりのトン数、およびそのページへのシフト パターンを取得します。市場のすべてのサプライヤーはこれらの入力に応答でき、コンベア ベルト サプライヤーが、入札に 1 日を費やす前に有益な情報を提供してくれるでしょう。
誰も推測すべきではない 4 つの義務の入力
ローラーの仕様の大部分は 4 つの入力で決まりますが、通常、最初の問い合わせでは 4 つすべてが欠落しています。それらは、その位置での予想される荷重、ローラーでの表面速度、汚染の露出、および故障の結果です。荷重は半径方向の数値として kN で表され、各伝達点に衝撃係数が追加されます。速度は m/s で表示され、使用する直径の 1 分あたりのローラー回転数に変換されます。汚染は、漠然とした形容詞ではなく、名前付きの状態として表現されます。結果は、シフトの考えられる最悪の瞬間にローラーが固着した場合の出力損失時間として記載されています。
ロードには注意が必要です。他の省略よりも植物に多くのコストがかかるためです。多くの場合、購入者は静的荷重を引用し、動的コンポーネントと衝撃コンポーネントを完全に忘れています。移送シュートでの塊サイズが 300 mm の場合、衝撃荷重は定常荷重の数倍になる可能性があり、定常荷重のみに対応したサイズのローラーでは数週間以内にレースブリネリングが発生します。プラントが長い陸上セクションを走行する場合、 ローラーの任務もメインの産業用コンベア ベルトを選択したため、義務ページは一度作成して再利用する価値があります。
職務クラスがサプライヤー リストをどのように縮小するか
職務ページが存在すると、通常、問い合わせが送信される前に、候補者リストは半分以上減ります。軽いスタンプのシェルだけを生産する工房では、どんなに魅力的な価格に見えても、インパクトのある地位を築くことはできません。塩水噴霧チャンバーを持たないサプライヤーは、ポート端子ローラーのデモンストレーションを行うことができません。シールテストベンチのない工場では、微粉塵設計を証明することができず、研磨材の採石フィードを使用する工場では、その証明をファイルに記録する必要があります。職務クラスはフィルターであり、適用は無料です。以下の表は、各入力を削除するサプライヤーにマッピングします。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>03能力検証: ローラー メーカーが証明しなければならないこと
見積書には、その会社が何ができると主張しているかがわかります。機能チェックでは、建物が実際に何ができるかを示します。私たちはスチール コイルからパック ローラーまでの製造ルートを要求します。また、トレーディング デスクは自分が所有していないルートを説明することはできますが、詳細ではつまづきやすいため、概要ではなく一連のステップとして番号を付けて要求します。回答に「チューブの切断についてはパートナーと協力しています」というフレーズが含まれている場合、それは事実であり、自動的に欠陥となるわけではありません。ただし、公差のリスクは第三者に移され、監査することはできません。また、 研磨ラインを供給するローラーのサプライヤーはゴム製コンベア ベルトはシェル自体と同じくらいです。
チューブ、ベアリング、シールの機能
ローラーの品質は、チューブとエンドキャップの接合部、ベアリング シート、シールという 3 つのコンポーネントの境界面で決まります。独自のチューブを形成する工場では、肉厚と真円度を直接制御します。指定された壁にチューブを購入した人は、工場が出荷したものを継承します。ベアリングのブランドは、ベアリング シートの管理よりもはるかに重要ではありません。なぜなら、緩んだシートにある高級ベアリングであっても、早期かつ静かに故障するからです。シールは 3 番目のインターフェースであり、最も多くの場合証明されていないものです。そのため、微粉塵の位置については、単にシールのタイプを指定するのではなく、ラビリンスの深さとリップの材質を説明できるサプライヤーに値するのです。 密閉コンベヤ ローラー メーカー のルートでは、骨材プラントのほとんどのローラーが負荷ではなく塵によって破壊される理由を説明しています。
ツール、再現性、社内テスト
再現性は、品質上の苦情になるずっと前に、ツールの問題です。エンド キャップがどのように製造されるか、成形ツールがその 1 つのサイズ専用であるかどうか、メンテナンスのためにどのくらいの頻度で引っ張られるかを尋ねてください。固定メンテナンス間隔の専用ツールにより、ロット 40 でロット 1 と同じキャップが製造されます。実行間で調整される共有ツールはまさに、遅い直径のドリフトが始まる場所であり、ドリフトは個々の検査証明書が最も捕捉できない故障モードです。これは、 本当のベルトコンベア工場は、壁に貼られたスケジュールが独自のものであるため、準備なしで説明できます。
当社のエンジニアからのフィールドノート: 港湾ターミナルの作業で、12 の連続した生産ロットをカバーする直径のプロットを求めました。最初のロットの寸法は 89.02 mm、12 番目のロットの寸法は 89.31 mm でした。これは、すべてのロットが独自の条件で合格したため、単一の検査証明書には決して記載されなかった 0.29 mm のドリフトです。ライン上では、約 7 か月の稼働後に不均一なベルトのトラッキングとエッジの摩耗としてドリフトが表面化しました。単独では許容範囲を超えるものは何もありませんでした。パターンはこうでした。
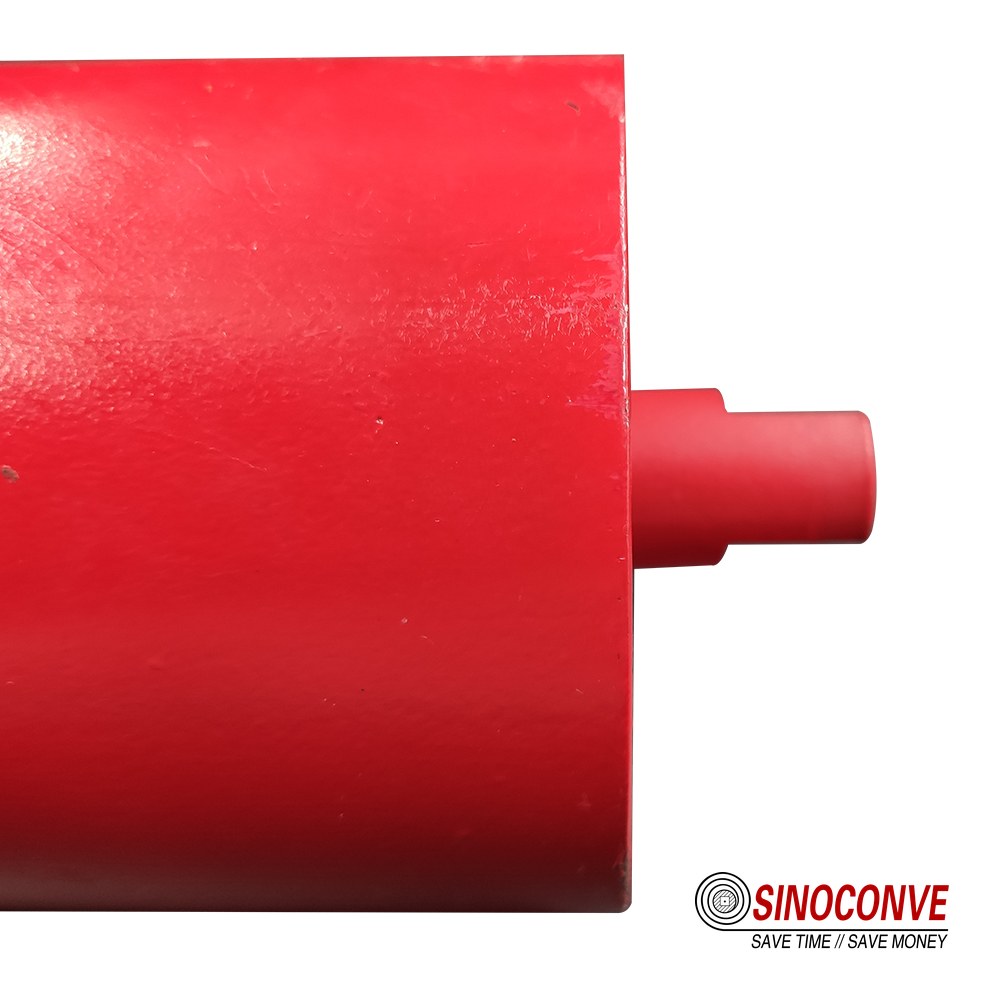
チューブ、ベアリング シート、シールは、ローラーの品質が実際に決定される 3 つのインターフェイスです。
04品質証拠: 監査に耐える文書と数値
証拠は書類ではありません。証拠とは、工場外の誰かが提供された生の数値から再現できる測定値です。ローラーのサプライヤーを評価するときは、証明書のロゴではなくデータ セットを要求し、独自の数値からデータ セットごとに 1 つの値を再現しようとします。レポートに 500 rpm で 8.9 kN の動的負荷容量が記載されているにもかかわらず、その横に印刷されている寸法が、まともな公式によって 8.9 kN を生成しない場合、そのレポートは単なる飾りです。買い手はそのチェックを行うために冶金学者である必要はありません。電卓と 10 分あれば十分です。
再実行できる証明書とレポート
添付の走行速度を伴う荷重の数値、測定ステーションを記載したラジアル振れの数値、持続時間と媒体を記載したシール試験方法、および指定されたゲージを使用してコーティングの厚さを求めてください。認められたローラー規格は、そのいずれかを扱うサプライヤーが定義された方法でラジアル振れ、アキシアル振れ、および負荷容量を測定しているため、ここでは非常に役立ちます。レポートがどの規格とどの条項に従っているかを尋ね、レポートに合格スタンプではなく実際にその測定値が表示されていることを確認します。工場がベルトも購入する場合、ローラーがサポートするベルトのカバーグレード証明書にも同じ規律が適用されます。グレードやカバーコンパウンドなど、ベルトファミリーの全体像を知りたい購入者は、ゴム製コンベヤ ベルト カバー グレードのリファレンス。
バッチ整合性レコードとキャリブレーション トレイル
単一の合格サンプルがサンプルであることを証明します。バッチ記録はプロセスを証明します。購入予定の正確なサイズの最後の 6 ~ 12 ロットを尋ね、ロットごとに 1 つの測定値 (外径、振れ、または起動トルク) をプロットします。正常な散乱を伴う安定したプロットは製造プロセスです。一方向に着実に歩くプロットは、摩耗ツールまたはドリフトパラメータであり、証明書が赤くなる前にベルトの端にそれを感じるでしょう。この記録は、最も安価に依頼できるものでもあり、証拠が優れているサプライヤーから欠落していることが最も多い文書です。複数のサイズを統合する少量購入者の場合は、卸売コンベヤ ベルト カタログには、単一の発注書で混合ローラー セットをカバーする必要がある場合に、ファミリーがどのようにグループ化されるかが示されています。以下の表は、各文書が何を証明するのか、そしてそれをテストする方法を示しています。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>ほとんどのサプライヤーは、最初の文書を議論なしで送信し、リストが下に行くほど静かになります。その沈黙こそが情報なのです。要求に応じてバッチ プロットと校正証跡を作成するサプライヤーは、最初のページ番号が信頼できるサプライヤーです。証明書の壁は提供するが区画は提供しないサプライヤーは、証拠ではなく自信を売っていることになります。現場でローラーが磨耗するよりも早く腐食する場合、同じ推論が別の記録に現れます。 耐食性コンベヤー ローラー サプライヤーのパスは、どのコーティングと材料クレームが塩水噴霧期間を必要とするかを示します。
05サンプルとパイロット バッチの検証: 最初の記事から運用までリリース
サンプルは約束であり、パイロット バッチはテストであり、この 2 つを混同した購入者は、後で違いを引き継ぐことになります。最初の記事では、植物がその図面を理解したかどうかがわかります。パイロット バッチは、工場がシフト、工具交換、原材料のロット変更全体にわたってその理解を維持できるかどうかを示します。当社では、宅配便の封筒 1 枚の力でローラー サプライヤーをフル生産に解放したことはありません。また、計画外の閉鎖の費用を支払った工場は、当社にそれを望んでいません。この段階までに、サプライヤーはシステムの一部としてのローラー セットと、コンベヤ ローラーの範囲は、メンテナンス チームがパイロットを開始する前にファミリーの位置を調整するのに適切な場所です。
最初の記事で測定する内容
最初の記事を適合性と追跡を促進するすべての側面に対して検査し、どの要素が重要であるかをマークアップします。外径と面の長さによってラインの形状が決まります。振れはトラッキングを設定します。始動トルクは、ベルトが移動する前にドライブが消費するエネルギーを設定します。シャフト端の形状によって取り付けが決まります。 1 つではなく、少なくとも 8 つの部分を測定します。これは、最初の 1 つの記事で、誰かが機械まで歩いたことを証明できることがほとんどであるためです。同じ考え方でトランスミッション ベルトのメーカーは、ローラー用のドライブ ベルト ホールドに適用します。コンポーネントは、ベンチ上で単独で通過する場合ではなく、アセンブリ内で動作する場合にのみ良好になります。
パイロットでは、2 つのテストでほとんどの作業が行われます。 1 つ目は、ベアリングの温度上昇と起動トルクを定期的にチェックしながら、テスト フレームまたは実際のセクションで設定された時間負荷をかけて実行します。 2 つ目は、環境に合わせた汚染または腐食への曝露であり、テスト開始前に合意された許容レベルで一定期間実行されます。どちらのテストも不合格セクションに比べてコストが低く、合意されたしきい値のないテストは常に工場では合格してもラインでは不合格になるように見えるため、どちらも合格条件を事前に書き留める必要があります。
議論なしで合否を判断する方法
合格ルールは、結果が到着した後ではなく、サンプルが出荷される前に作成してください。実行可能なセットは、測定されたすべての部品の寸法が図面公差内であること、合意された帯域内の振れ、規定の上限を下回る始動トルク、慣らし運転期間後の軸受温度上昇が安定していること、および暴露試験後にシールが侵入しないことです。それらはいずれも境界のある数字であるため、議論は意見ではなく算術になります。コンポーネントが高負荷ゾーンにある場合、暴露テストの性格は完全に変わります。インパクト ローラーのサプライヤールートは、サプライヤーがリリースされる前に衝撃荷重に独自の証拠が必要である理由を説明します。
パイロットから本番リリースまでのスケーリング
サンプルではなくパイロット バッチがすべてのルールを満たした場合にのみサプライヤーを本番環境にリリースし、その後は一度にリリースするのではなく段階的にリリースします。最初に 1 セクション、次に 2 セクション、そしてフルセットの生産オーダーを行うと、スケールアップの問題がライン全体に到達する前に発見できるチャンスが 3 回あります。サプライヤーに、これらの注文全体で同じ工具、同じベアリング ソース、同じシール グレードを保持し、3 つのいずれかが変更された場合は書面で通知するよう依頼してください。以下の表は、実行可能なステージ計画とそのパス ルールを示しています。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>06納品、予備品、アフターセールス: 見積間のコスト行
納品は、技術的な適切な決定と不適切なスケジュールが一致する場所であり、通常、品質に次いで 2 番目にコストがかかるゲートです。この数字を内訳できないまま 6 週間と見積もるサプライヤーは、計画ではなく希望を述べていることになります。私たちは、数値ではなく、未加工のチューブが到着するまでにかかる時間、ロットごとの成形と溶接にかかる時間、組み立てにかかる時間、検査と梱包に全体のどれくらいがかかるかなどのリードタイム構造を求めます。サプライヤーが 6 週間を分割できない場合、そのリスクは決して間違った数字ではありません。リスクは、社内の誰もそれを所有していないことです。
リードタイムは数値ではなく構造である
構造化されたリードタイムにより、ショックを回避する計画を立てることができます。チューブの供給が 6 週間のうち 4 週間で、形成に 3 日かかる場合、チューブ不足が実際のリスクとなるため、バッファ注文で回避できます。長いポールを組み立てる場合は、重要なセクションが最初に準備されるように、部分出荷を依頼することができます。単一の数値では管理する必要がまったくなく、購入者が予測を固定日付として扱うよう密かに奨励されます。
スペア、交換可能性、および保証条件
ローラーは不均一に摩耗するため、同じサイズの交換品を 1 つも購入できない工場では、完全な予備セットを自費で棚に保管しています。サプライヤーが正確なサイズの図面を保持しているかどうか、標準の最小値未満でスペアを 1 つ注文できるかどうか、ベアリングとシールが標準のカタログ部品であるかサプライヤー独自のものであるかを尋ねてください。すでに複数のサプライヤーを稼働させている工場では、互換性が最も重要です。3 つの異なるシャフト端形状を備えた混合ローラー セットは、柔軟性を装ったメンテナンスの罠だからです。
保証の文言にも同様の注意が必要です。 「製造上の欠陥」を対象とする条項は、サプライヤーが何が証拠となるか、不良品がどのように返却されるか、交換品がどのくらいの速さで発送されるかを明記するまでは、ほとんど何も教えてくれません。私たちはかつて、単一の欠落したバッチ番号をめぐってクレームが 11 週間にわたって長引くのを観察しました。同じ規律がライン上のすべての回転部分を管理します。 href="https://www.sinoconve.com/products/v-belt">ベルトをバッチまで追跡できない V ベルト メーカーも、保証を履行する上でまったく同じ問題を抱えています。そのため、トレーサビリティがドライブとローラーの両方に共通の要件となっています。
07総所有コスト: 再計算できる実際の例
総所有コストは、単価に関する議論を終わらせる唯一の比較であり、その名前が示すよりもはるかに単純です。定義されたセクション上のローラーの数については、ほとんどすべてがローラーを交換する頻度に応じて調整されます。 Z 個のローラーを取り付け、年間 H 時間稼働させ、ローラーを平均 L 時間稼働させます。年間交換回数は、単純に Z に H を掛け、L で割った値になります。その 1 本の線がモデル全体の背骨であり、紙切れに設定するのに約 1 分かかります。
一行の合計コストの計算式
年間コストは、年間交換に 1 回の交換にかかる合計コストを乗じたものに相当します。オールインコストは 3 つの部分で構成されます。1 つは部品ごとに支払う価格、一部の障害が引き起こす計画外のダウンタイムのコスト、そして各変更にかかる労力です。一つの式としては、年間コスト = (Z × H ÷ L) × (P + u × d × D + a × R) となります。ここで、P は見積単価、u は計画外に故障した交換の割合、d はそのようなイベントごとのダウンタイム時間、D は生産損失 1 時間のコスト、a はローラー交換ごとの労働時間、R は労働率です。その表現には、レポートから抽出された市場数値を表す用語は 1 つもありません。それぞれは自分自身の番号なので、見積書を開く前に書き留めておく必要があります。
行番号を入力する
現実的な母集団を取得します。あるプラントでは、搬送ストランドと返送ストランド全体に 1,200 個のローラーを設置し、年間 6,000 時間稼働し、2 つのサプライヤーを比較しています。サプライヤー A は価格 P で見積もられており、そのローラーの平均時間は 24,000 時間です。サプライヤー B の見積価格は 0.85 ペソで、15 パーセントの節約となり、ローラーの平均使用時間は 16,000 時間です。最初の驚きは、交換数です。 A では、年間 1,200 × 6,000 ÷ 24,000 = 300 ローラーで作業します。 B では、年間 1,200 × 6,000 ÷ 16,000 = 450 個のローラーを使用することになります。これは、各ローラーの寿命が 3 分の 1 短いため、部品数が 50% 多くなります。
次に、これらのカウントを価格に対して設定します。サプライヤー A の年間部品支出は 300 × P、つまり 300P です。サプライヤー B は 450 × 0.85P、つまり 382.5P です。より安い見積もりでは、1 時間のダウンタイムがカウントされるまでに、部品に毎年約 27.5 パーセント多くの費用がかかります。ダウンタイムと労働条件を追加すると、その差はさらに広がります。なぜなら、早期に摩耗するローラーは、計画外の故障がより頻繁に発生する傾向があり、計画外の故障はすべて、一日のうちで考えられる最悪の時間帯に変更されるからです。
議論を解決する損益分岐点
比較を逆にすると、会議自体に適用できるルールが得られます。 2 つのローラーの種類が寿命と価格だけ異なる場合、単価の安い方の単価は、少なくとも寿命が短い分だけ他方のローラーよりも低くなければなりません。ここで、B は 3 分の 2 の寿命なので、部品だけで損益分岐点にするために、B の価格は A の 3 分の 2 より低くなければなりません。ダウンタイムと労力を追加すると、さらに低くなります。独自の数値を数式に入力すると、答えは議論ではなく算術になります。寿命が 3 分の 1 短い部品に対して 15 パーセント低いと見積もったサプライヤーは、節約を提供しているわけではありません。同じサービスを購入するのに、より遅くてより高価な方法を提供していることになります。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>08RFQ を発行する前に尋ねるべき質問
ゲート シーケンスは、質問が実際に行われた場合にのみ機能します。質問は、見積書が机に届いた後ではなく、RFQ の前に送信するのが最適です。それらを短い事前適格性評価シートとして送信し、書面による回答を要求し、その回答をファイルに保管してください。同じシートが次回の検査計画と 1 年後の再注文チェックリストになるからです。再販業者は、機能に関する質問にはゆっくりと、価格に関する質問にはすぐに回答しますが、そのテンポ自体が結果です。工場がベルトとローラーを一緒に購入すると、 シャープなコンベア ベルトの販売代理店は、単にライン全体を見ているという理由だけで、購入者が考慮していなかったローラーの義務にフラグを立てることがよくあります。
4 つのブロックにグループ化された事前資格認定シート
シートを能力、品質、納期、商用ブロックにグループ化し、使用可能な状態に保つために、各回答を 1 ~ 2 行にまとめます。能力の下で、誰がチューブを形成しているか、どの工場がエンドキャップを製造しているか、ベアリングのソースがロックされているか、ロット間で自由に変更できるかを尋ねます。品質の下で、指定された速度での負荷数値、振れ測定方法、シールテスト媒体と期間、購入予定のサイズの最後の 6 つのバッチ記録を尋ねます。納品時に、段階ごとのリードタイムの内訳、単一のスペアの最小注文数、および現場の問題を所有する人の名前を尋ねます。商用の場合は、単価、最低注文数量、支払い条件、および繰り返し注文間での価格変更の許可内容を尋ねます。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>09コンベヤ ローラーのメーカー選択における一般的なトラップ
私たちが解きほぐすよう求められているローラーソーシングの失敗のほとんどは 4 つのトラップで占められています。設定した時点では、どれも合理的な経済性を感じられ、不誠実なサプライヤーを必要とするものはありません。これらは、正しいステップが他のステップよりも遅く、または重要であると思われる場合に購入者が取る近道です。
今週は 15% の差が見えるのに対し、寿命の差は 2 年間見えないため、価格だけの罠が生き残ります。サンプルのみのトラップは、その対となるものです。なぜなら、手で採取したサンプルは、サプライヤーが同じローラーを 400 個製造できるのではなく、1 個の優れたローラーを製造できることを証明するからです。寛容の罠はさらに静かになりました。バイヤーは外径を指定して振れ幅をスキップし、振れが 10 分の 1 ミリメートル異なる 3 社のサプライヤーを使用するセクションでベルトのふらつきを数か月かけて追跡します。 4 番目のトラップでは、スペアとリードタイムを無視して、フィットして長持ちするローラーを作成しますが、交換品が 9 週間到着しないため、ラインを停止します。
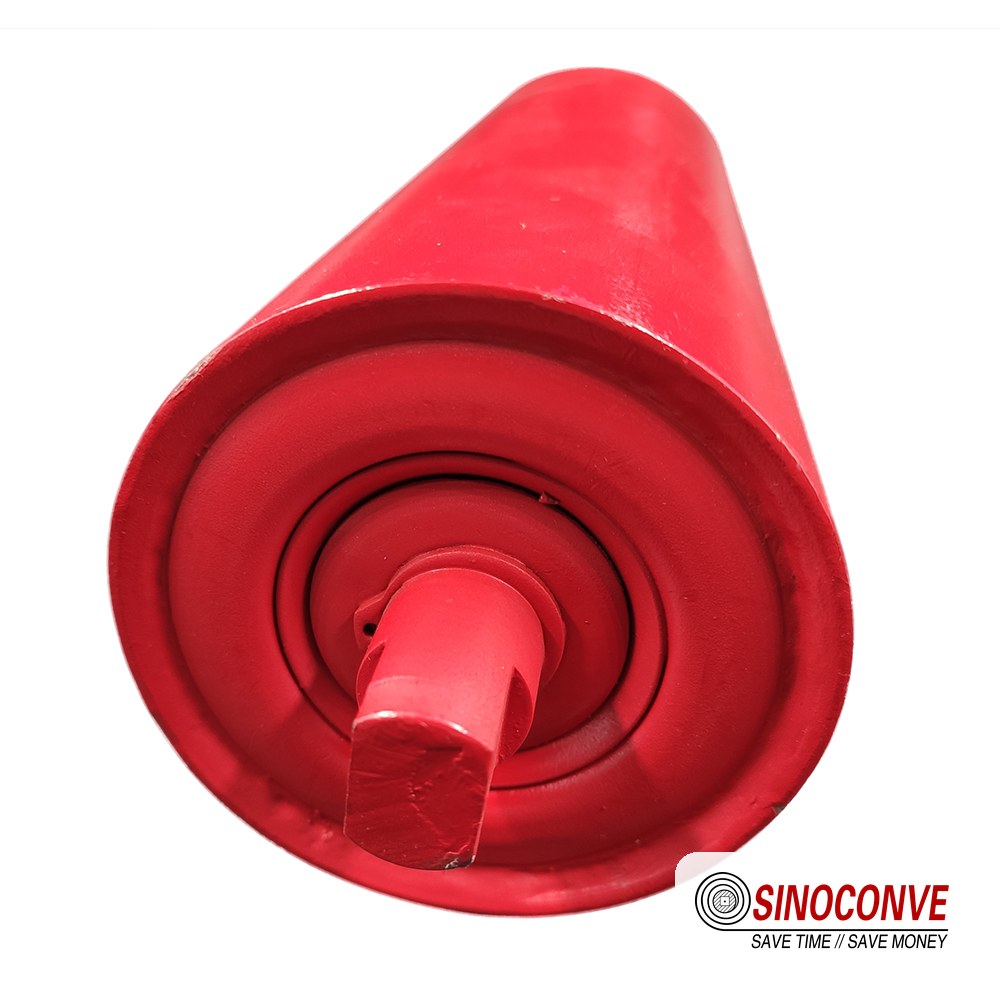
3 つの異なるシャフト端形状を備えた混合ローラー セットは、柔軟性ではなくメンテナンスの罠です。
公差とバッチの一貫性は、実際の損害が隠れている場所です。組み立てられたセットが依然として失敗しても、個々の部品は合格する可能性があるためです。出荷品内のすべてのローラーが目標直径を 0.08 mm 超えて走行し、すべてが同じ方向にドリフトする場合、規定の制限を破る部分は 1 つもありませんが、ベルトはサンプリングされたものとは異なる形状の表面で支持されます。そのため、ゲート 3 で収集されたバッチ プロットは、単一の検査証明書よりも優れています。ベルトの調整も追跡するプラントの場合、EP コンベヤ ベルト追跡ガイドは、ローラーの振れをメンテナンス チームが実際に見ているワンド症状と結び付けています。
10誰を選択するのか、何をチェックするのか: このガイドが当社のローラー仕様にどのように適合するかガイド
この記事は、ローラーを誰が作るべきか、またローラーが繰り返し使用できることをどのように証明するかという商業的な質問に答えます。その関連記事は、特定のローラーがその目の前での役割に適しているかどうか、図面上の荷重、速度、シール、および材料の数値が実際に何を意味するかという技術的な質問に答えます。 2 つの質問はまったく別のものであり、これらを統合する購入者は通常、どちらかの質問をスキップすることになります。有能な工場でも、あなたの職務に対して間違ったローラーを見積もる可能性があり、無能な工場からの完璧に指定されたローラーがロット 40 で繰り返されることはありません。
質問 2 つ、書類 2 つ、入札ファイル 1 つ
図面自体がまだ開いているときは、仕様ガイドから始めてください。まだ定義していないローラーに対して工場を監査してもあまり意味がないからです。図面が完成し、本当の疑問が 3 つの工場のどれが確実に納入できるかという点に絞られたら、ここから始めてください。両方の作業が完了したら、2 つの文書を一緒に入札ファイルに保管します。仕様ガイドは合格基準を設定し、このガイドはサプライヤーの資格を設定します。私たちのコンベヤ ローラーのタイプと定格荷重のチュートリアルでは、仕様面について詳しく説明しています。
11ローラー ソーシングの圧力の出所
ローラーの供給圧力はどこでも同じではありません。その発生源を知ることで、送信する質問が明確になります。硬岩の採掘と採石では、積込みゾーンでの衝撃と摩耗が敵です。港のバルクターミナルでは、塩分を含んだ空気が連続的なデューティサイクルで作用します。骨材およびセメント工場では、高温と結合した微細な粉塵が発生します。各環境は異なるゲートをキューの先頭に押し出すため、ある環境に強いサプライヤーが自動的に次の環境にも強いわけではありません。
環境とつながる門を一致させる
鉄鉱石や硬い岩石の周囲では、インパクト ゲートが先に進むため、何よりも先に衝撃荷重の証拠とベアリング シートの設計を求め、指定された速度での定格荷重を最初のフィルターとして扱います。 港湾バルクマテリアルハンドリング岸壁は腐食ゲートにつながるため、塩水噴霧期間とコーティングの厚さは限界荷重の利点を上回ります。採石場や骨材プラントでは汚染ゲートが原因となるため、シールのクラスとラビリンスの設計に最初に注意が必要です。フレームワーク自体は決して変わりません。ゲートの順序だけが変わります。私たちの採掘と採石の概要には、これらの現場で最も頻繁に遭遇する職務クラスがリストされています。
工場ウォークスルーでは、チューブの成形からテストベンチまでのルートを順番にたどる必要があります。
12フレームワークを反復可能な注文プロセスに変える
フレームワークは、日常化して初めて効果が得られます。義務ページを一度作成し、事前認定シートをファイルに保存し、サプライヤーがツール、ベアリングのソース、またはシールのグレードを変更するたびにパイロットプロトコルを再実行します。これら 3 つの文書は、今後取引するすべてのローラー サプライヤーを認定するものであり、1 回作成するのに 1 日もかかりません。
関税ページとサイズリストをお送りください。能力、品質、納期、商用ブロックについて、バッチ記録を添付して書面でお答えします。ローラーデューティがサポートポジションではなくインパクトポジションであることが判明した場合は、ライン上でそれを発見することは同じ会話の高価なバージョンであるため、購入する前にお知らせします。 お問い合わせページを利用するか、ラインのマッピングを完了する間に以下の関連するローラーとベルトをお読みください。

13よくある質問
新しいコンベア ローラー メーカーの認定にはどのくらいの時間がかかりますか?
資格を完全に取得するには 6 ~ 10 週間の予算を立て、期限を短縮したいという衝動を抑えてください。最初の製品検査には約 1 週間かかり、ロードされた実行にはテスト フレームに応じて 2 ~ 4 週間追加され、暴露テストにはさらに 1 ~ 2 週間追加され、パイロット セクションには 1 か月の本格的なサービスが必要です。 1 つのサンプルの後、すぐにフルオーダーに進むと提案するサプライヤーは、どのゲートをスキップすることを期待しているかを伝えています。
本当に工場を訪問する必要がありますか、それともビデオのウォークスルーで十分ですか?
1 回の訪問には、一定の支出を超える 2 日間の価値があり、そのしきい値は自分で設定できます。数百個の初回注文の場合は、倉庫内をゆっくりと移動するのではなく、チューブの成形、エンドキャップの製造、組み立て、テストベンチを順番に実際に見ることができれば、構造化されたビデオウォークスルーが機能します。数千個を超える場合は、旅行予算を使いましょう。
これまでで最も安いローラーが正しい選択でしょうか?
場合によっては、2 つの条件が同時に成立する場合にのみ発生します。 1 つ目は、安価なローラーの寿命が優れたローラーの寿命に十分近く、年間交換回数がほとんど変わらないことです。 2 つ目は、スタンバイ ラインやバイパス ラインなど、背後に生産設備が存在しないため、そのセクションのダウンタイムが非常に安価であることです。どちらかの条件が満たされない場合、安価なローラーはメンテナンス時間を数える前に総コストの計算で負けてしまいます。
最適な候補者が工場ではなく販売業者だったらどうしますか?
次に、販売代理店のカタログではなく、販売代理店の背後にある工場を監査します。あなたが見積もっているサイズをどの工場が実際に生産するのか、またその工場の図面とバッチ記録を保持できるかどうかを尋ねてください。ディストリビュータは、サイズを統合して在庫を管理することで真の価値を付加します。誰がチューブを形成したかを知ることができない場合、リスクが高まります。
ローラー サプライヤーをリリースする前に、何個のサンプルをテストする必要がありますか?
最初の記事には 8 ~ 20 個、少なくとも 8 個を下回ることはありません。 1 つのサンプルは、その日に誰かが機械に向かって歩いたことをほぼ証明しています。プラントにとってそのサイズが初めてである場合、または義務が非常に厳しい場合は、逸話ではなく少数の集団を判断できるように、暴露テストにさらに 4 ~ 8 個のピースを追加します。
ローラーの公正な保証とは実際どのようなものですか?
公正な保証では、期間、証拠としてみなされるもの、請求の解決方法が指定されます。納入から少なくとも 12 か月以内であること、バッチ番号や写真などの明確な証拠パッケージ、および記載された交換リードタイムを確認してください。期間やプロセスが付加されていない、単に品質を約束するだけの条項は、有用な意味での保証ではありません。
同じサイズではない 2 つのローラー オプションを比較するにはどうすればよいですか?
各オプションを同じ 2 つの数値 (年間交換数と交換あたりの総コスト) に減らします。両方がそのように表現されると、サイズの差はなくなり、比較は算術的になります。これは、この記事で前述した総コスト計算式の正確な構造であり、異なる直径、異なるシール クラス、または異なるサプライヤーに対しても同様に機能します。
上手に購入するには、正式なローラー標準に従う必要がありますか?
いいえ、しかし同じ役割を果たすものが必要です。広く認められた規格により、振れ、荷重、シール性能を測定するための定義された方法が提供され、これによりサプライヤーのデータが比較可能になります。基準を示すことができない場合は、独自の合格数値を書き留めて RFQ に記入してください。いずれにせよ、重要なのは境界のある数字であり、約束ではありません。
既存のローラー サプライヤーをどのくらいの頻度で再認定する必要がありますか?
カレンダーだけではなく、リスクが変化するたびに適格性を再評価してください。新しいツール、新しいベアリングソース、新しいシールグレード、別のラインへの移行、または注文量の増加はすべて、行動する価値のあるトリガーです。部品に変更を加えずに安定した生産を行う場合は、通常、年に一度のバッチ記録レビューと受入時のスポットチェックで十分です。
14必要な関連製品
- ライン全体での搬送、戻し、衝突位置を決定するためのコンベヤー ローラーとアイドラー
- ゴム製コンベヤ ベルト。研磨剤や粉塵の多い大量輸送に適したグレードのカバーが付いています。
- 同じハンドリング システムの傾斜セクション用のシェブロン ベルトと模様付きベルト
- ベルト、ローラー、ドライブをまとめて 1 件の問い合わせでカバーする必要がある場合の全製品範囲
- ローラー見積をリクエストしてください。
15 件関連ブログ投稿
- この決定の完全な仕様側のローラーのタイプ、材質、および定格荷重。
- 微粉塵用の密閉ローラーについて、負荷ではなく汚染によってほとんどのローラーが早期に終了する理由について説明します。
- 耐食性ローラーの供給は、裏でテストが必要なコーティングや材料の主張に使用できます。
- 積み込みゾーンでローラーに衝撃を与えることで、移送点と供給点での衝撃荷重の証拠を得ることができます。
- 港湾システム用のローラーとプーリーは、塩気と連続ターミナル勤務をカバーします。
- 接合購入者チェックリストは、ローラーの選択と並行して共同で決定するためのものです。
- ローラーの振れをライン上に見られるふらつきに結び付けるためのベルト追跡ガイド。