

タイミングベルトの見積書に「8M、120歯、幅30mm」と記載されていても、実際に届くものが何なのか購入者には不明瞭なままかもしれません。どの8M歯形なのか?どのプーリー図面に適合するのか?ベルトの長さはどのように測定されたのか?ある試験台ではサンプルがスムーズに回転しても、後のロットでは同じプーリーに合わせるために張力を上げる必要があるかもしれません。工場監査では、これらの観察結果を、使用している工具、工程記録、検査方法と関連付ける必要があります。
審査には、実際のプーリー、もしくはその図面をご持参ください。図面には詳細な情報が記載されている必要があります。承認されたベルトとその検査シートも保管しておいてください。そうしないと、次回の納品時に参照できる実物資料がなくなってしまいます。

01. プーリーと歯型から始めます
サンプルベンチ上で、提供されたベルトを実際のプーリーに取り付けます。パッケージに8Mと記載されていても、溝に深くはまっている歯は検査する必要があります。次に、ベルトをたどって金型IDを確認します。そのIDの金型検査は、作業場の別の場所にある新品同様の金型の写真よりも重要です。
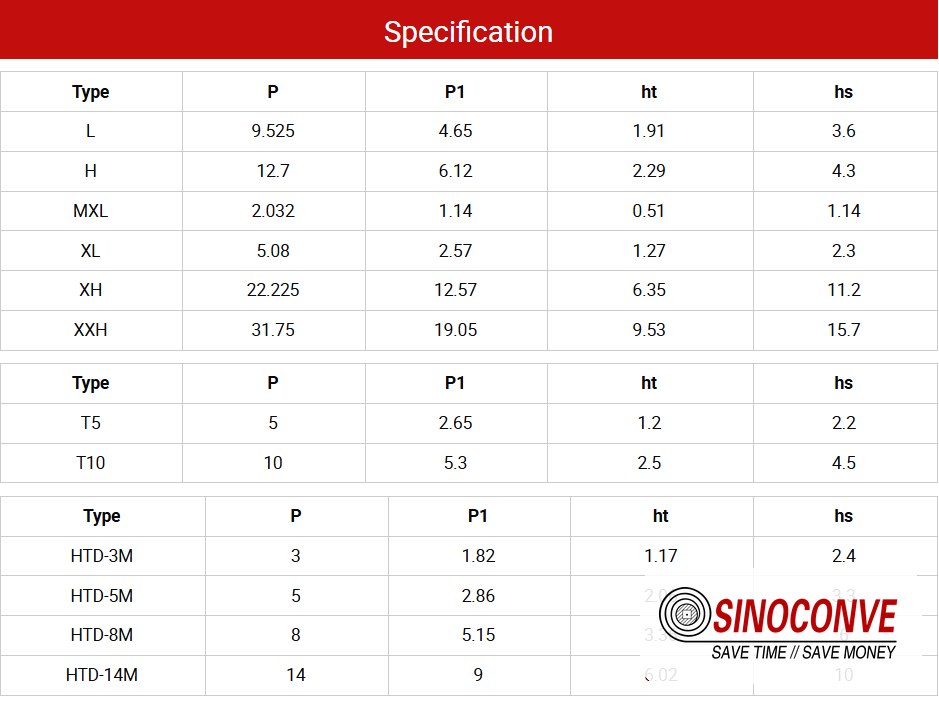
工場はあらゆる歯形を所有する必要はありません。ただし、どの形状と幅を自社で製造しているか、どの形状と幅に新しい金型が必要か、そしてどの形状を外部に委託しているかを明記する必要があります。監査の際には、金型の保守記録と、その金型で作られたベルトを確認してください。実際の歯面とプーリーの嵌合状態を比較してください。タイミングベルトの仕様範囲はカタログの出発点となりますが、注文された形状は管理仕様書に記載する必要があります。
02. コードは隠されています。そのプロセスは
完成したベルトは、ゴムまたはポリウレタンの下に引張部材を隠しています。コードの積層工程を数分間観察する価値があります。張力はどこに表示されているか、また、製造時の張力設定は記録されているかを確認してください。完成したベルトの番号を一つ選び、そのコードのロット番号を調べてみてください。もしその追跡が一般的な材料名で止まってしまう場合、返品されたベルトを詳しく調べることは困難です。
コードの選定には、機械図面も必要です。グラスファイバー、スチール、アラミドなどの選択肢は、「より強い」といった一言で優劣をつけることはできません。プーリーのサイズや使用荷重が重要になります。PUベルトの場合は、機械がエンドレスループかオープン長かを指定し、必要な布地や裏地があれば図示してください。
03. キュアレコードはバッチに属します
既に完成品として在庫されているゴムベルトのバッチを選択してください。硬化記録には、使用された金型、時間、そしてその工程で記録された温度と圧力が記載されているはずです。プレス機が途中で停止した場合は、そのベルトの処分状況がファイルに記録されているはずです。装置の写真だけでは、この疑問は解決しません。
ポリウレタン構造の場合は、実際の成形または接合記録を確認してください。ゴム加硫シートと呼ぶと、監査が混乱するだけです。その記録に記載されている設定を、マーキングされた完成品まで追跡してください。
04. 工場でのピッチと長さの測定方法
購入者と工場が同じループでも、引っ張り方が異なれば長さの報告も異なる可能性があります。サンプルを測定治具にセットし、指定された荷重、プーリーまたはゲージ、および測定値を記録してください。工場にこれらの条件を報告書に記載するよう依頼してください。そうすることで、後々長さに関する紛争が生じた際に、どちらの定規が正しかったかを議論するのではなく、検証によって解決することができます。
合格したサンプルは、検査ステーションで再度検査できます。幅ゲージと長さ治具のIDを書き留め、それぞれを校正シートと照合してください。研究所全体の証明書は、検査員が手に持っている機器の記録ではありません。
| 法廷での質問 | 注文書と一緒に保管する記録 |
|---|---|
| このベルトはどのプーリー形状と金型で作られたものか? | 図面修正、金型識別、工具検査 |
| どのコードと化合物が使用されましたか? | 材料および製造ロット番号 |
| ベルトはどのように加工されましたか? | バッチリンクされた治療または参加記録 |
| 音程と長さはどのように受け入れられたのか? | 測定方法、結果、ゲージID |
05. バッチ番号はどこかに繋がるはずだ
在庫から完成ベルトを1本選び、工場にそのマーキングを伝えてください。工場は金型、コードロット、コンパウンドまたはPUのバッチ、製造日、最終検査結果を特定できるでしょうか?次に、逆の手順で、材料ロットを選び、どの完成ベルトにその材料が使用されているかを尋ねてみてください。これは、工場に「トレーサビリティがあるか」と尋ねて「はい」という答えを得るよりも、はるかに多くの情報が得られます。
不良品棚も重要です。棚にある不良ベルトとその処分タグを確認してください。廃棄、再加工、または承認された変更のいずれかの経路が記録されているはずです。署名済みのサンプルと発注書には、一致する図面修正が必要です。
06. 2つの見積書が同じベルトを説明するように見積依頼書を作成する
見積依頼書の1ページ目にプーリーの図面を使用してください。その横に、歯の形状と歯数、幅、材質、コード長、有効長さの測定方法を記載してください。構造がエンドレスまたはオープン長であることを明記し、2番目の歯セットがあればそれも示してください。機械仕様書には、速度、負荷、最小プーリー、およびベルトの巻き取り量が記載されています。ベルトが搬送物に接触する箇所については、その表面を別の行に記述してください。
ピッチと長さの公差については、合格限界値を追加する前に、基準方法と測定荷重を記録してください。別のプロファイルからコピーした数値は正確に見えても、この治具では意味をなさない場合があります。寸法レポート付きの初回品を依頼し、その後のバッチのサンプリング方法を定義します。受領時には、合意された方法を使用して、マーキング、幅、歯形、長さを確認します。実際の機械で小規模な試作を行うことで、ベンチ測定では見逃されるプーリーの不一致を検出できます。

SINOCONVE社は、ゴム製タイミングベルトやPU製タイミングベルトを含む動力伝達ベルトを製造しています。お問い合わせの際は、プーリーの図面をお送りください。カタログ名と実際の歯形を照合いたします。
よくある質問
良質なサンプルが1つあれば、承認は確定するのか?
サンプル検査はこれで完了です。リピート注文の場合は、後続のロットの金型と材料を追跡し、検査に同じ図面が使用されたかどうかを確認してください。
受信データの長さはどのようにチェックすべきですか?
合意された治具と荷重を使用してください。測定方法と測定器の識別番号が記載された供給業者の報告書を保管してください。定規で数本の歯を測っただけでは、有効長さは正確には分かりません。
工場外で保管されている金型についてはどうでしょうか?
所有者、検査方法、ベルトのバッチ記録におけるIDの表示方法を確認してください。外側の工程は工程図に記載する必要があります。
滑車は監査対象に含めるべきでしょうか?
はい、少なくともその形状図面と状態は管理されています。摩耗したプーリーは、たとえサンプルベルトの寸法が正しくても、試験結果を台無しにする可能性があります。新しいベルトのせいにする前に、プーリーの歯を写真に撮ってください。
再検討が必要な理由は何か?
形状、コード、材料、金型、または製造工程の変更が原因となる場合がある。また、特定のバッチの後にのみ発生する、繰り返し発生する機械の問題も原因となる。
関連商品
同期タイミングベルト・PUタイミングベルト・Vベルト・ゴムコンベヤベルト





