包装機械用のタイミング ベルトは、包装 OEM 自体からではなく、少数の工業用ベルト メーカーとその在庫を扱う地域の販売代理店から供給されます。これは、OEM は通常、元の設計時に承認されたサーボおよびギアボックスのサプライヤーがベルトを収容するものを指示するためです。したがって、誰が供給するのかを調べる際の正直な疑問は、誰が販売するのかではなく、18 か月後もラインのインデックスを同じ位置に維持できるのは誰なのかということです。当社は候補者を一定の順序でランク付けします。最初に職務の一致、2番目にサンプル試行、3番目に寸法とバッチの一貫性、4番目に予備品とリードタイム、最後に商業条件です。私たちがもつれを解くために呼び出されたベルト決定の失敗のほとんどは、そのリストが逆に機能することから始まりました。
その順序は好みではありません。これは実際に包装ラインが停止する様子から導き出されます。測定は完璧でも、間違った用途に適したベルトは、毎分 60 ストップのインデクサーでは数週間以内に故障します。サンプルベンチでは美しく動作しても、生産バッチ間で変動するものは、新しいリールがロードされるたびに失敗します。そして、あらゆる技術的な点で正しいベルトであっても、供給元が 12 週間離れていて、予備を 1 つ持っている場合には、ラインを停止することができます。

01「タイミング ベルトの供給者」が本当に尋ねていること
この市場のサプライヤーは 4 つのグループに分類され、これらは互換性がありません。まず、プロファイル ツールを所有し、独自の配合物を配合し、ジョイントとエンドレス プロセスの両方を制御するベルト メーカーが登場します。 2 つ目は、オープンエンドのベルトを購入し、それを長さに合わせて溶接するコンバーターです。これは正当ですが、より狭い機能です。 3 番目は、業界の流通業者が他人の在庫を棚に保管していることです。 4 番目は OEM 独自のアフターマーケット チャネルで、便利ですが、ほとんどの場合最も高価です。ラベルの下には、4 人全員が 1 つの質問に答えています。このパートナーは、私のラインのスケジュールで私のベルトを同じ番号で再生産できるでしょうか。
ベルト メーカーとベルト再販業者は同じではありません
誰でも部品番号を引用できます。 3 年間きれいに動作したベルトと、歯が飛び続ける交換品との間で、コンパウンドに何が変化したかを説明できる人ははるかに少数です。その違いは、何か問題が起こった瞬間に表面化します。コンバーターは PU ストックを完成したループに溶接しますが、接合部は制御しますが、素材は制御しません。そのため、バッチが柔らかくなると、どこにも目を向けることができません。独自のプロファイルを押し出し、研削するメーカーは、そのチェーンの両端を制御します。そのようなメーカーが通常、推測ではなく、形状の問題と取り付けの欠陥による複合問題を分離できるのはこのためです。私たちはそのラインのメーカー側に位置しており、リピート注文がオリジナルと同様に動作することを約束できます。私たちの工業用タイミング ベルト製品群は、オープンエンドのストックから完成品のエンドレス ループに至るまで、これに基づいて構築されています。
マシン クラスによって答えが変わる理由
1 分間に 30 回インデックスを作成するカートナー、フィルムを連続的に描画する製袋包装機、レジストレーション マークで停止するラベラー、および同じ速度で一日中稼働するケース シーラーは、同じベルト ジオメトリや同じコンパウンドを必要としません。低速、重量、高トルクのドライブに強いサプライヤーは、ファインピッチ プロファイルをまったく作成したことがない可能性があります。能力はマシン クラスに応じて変化するため、最初のフィルターは単純です。この候補者は現在、現場であなたのマシン タイプでベルトを稼働させていますか。メンテナンス リーダーに電話して、その状態がどうなったかを尋ねることができます。カタログは何も証明しません。参考サイトが非常に役に立ちます。この参照ステップをスキップした購入者は、後から自分が選んだパートナーが後付けで軽いプロファイリング ラインを持っていることに気づくことになります。機械が採石場のコンベアではなく、より軽量でクリーンな包装ヘッドである場合、 ベルトは防塵コンベヤ ベルト環境も、同じ調達ファイルに保持する価値があります。これは、プラントが 1 つのベルト ファミリのみから購入することはほとんどないためです。
02バイヤーに渡すサプライヤー能力チェックリスト
購入者は見積もりを求めます。彼らが最初に求めるべきは証拠です。以下のチェックリストは、梱包ラインをサポートできるサプライヤーと箱のみを出荷できるサプライヤーを区別するため、購買エンジニアが最初の問い合わせに持ち込むことをお勧めするものです。順番に作業を進めていくと、フィールドの大部分が 3 列目までに消えていきます。重要なのは、誰にも尋問しないことです。それは、ベルトの寿命のどの程度をサプライヤーが真に管理しているのかを迅速かつ丁寧に知ることです。
各行の背後にある 4 つの質問
チェックリストの各行は 4 つの質問にまとめられます。それは、作ることができますか、測定できますか、繰り返すことができますか、どのくらい早く交換できますか。ベルトを作っている業者は確認もせずに真っ先に答えます。適切に測定する業者は研究所を所有しており、形容詞ではなく数字を送ってくれます。再現性はバッチ記録と、同じ図面が変更されずに戻ってくるかどうかに現れます。交換速度は在庫とリードタイムに関する事実であり、販売上の主張ではありません。この 4 つに質問すると、チェックリストの残りの部分が自動的に答えられます。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>これらの行のうち 2 行は警告に値します。 1 つ目は接合部です。溶接されたループと成形されたエンドレス ベルトは、写真ではまったく同じに見えますが、100 万回のサイクルを経てもまったく同じ動作をしないことがあります。 2 つ目はバッチの一貫性です。これは食い込むまで目に見えません。出荷をミキシング記録に結びつけることができないサプライヤーは、3 番目のリールが最初のリールと異なる動作をし、その時点ですでにラインがダウンしている場合に助けてもらえません。これらのレコードがどのように処理されるかを確認したい場合は、短い接合購入者チェックリストには、同じ証拠痕跡が含まれています。
03ベルトをマシンのデューティに合わせる
包装機械は大きく 2 つの用途に分かれており、一方に適したベルトは、通常、もう一方には適していません。間欠マシンは段階的にインデックスを作成します。ツールがパックに作用している間、ベルトが加速、停止、位置を保持します。連続機械は、フィルム、ボード、またはウェブを一定の速度で延伸し、場合によっては完全に停止することなく 16 時間延伸します。サプライヤーには、見積もりの前にあなたのマシンがどのファミリーに属しているかを尋ねて、注意深く聞いてください。 「価格次第です」という答えで十分です。
断続的なインデックス作成と連続フィルム送りの比較
インデックス ドライブはエネルギーのほとんどを加速と減速に費やすため、ベルトは安定した引っ張りではなく、繰り返しのトルク ピークに対応します。頂点がダメージを与えます。それらは歯の根元とコードに着地し、ベルトに硬いコードと正確な歯の形状を与えます。連続フィルム駆動はサイクルごとに穏やかですが、ベルトが高速で屈曲すると熱が発生し、小さなプーリーでは行き場がなくなるため、動作は高温になります。同じ工場フロアにある 2 台の機械は、1 台目は 1 分間に 80 回停止し、2 台目はまったく停止せず、同じサプライヤーからのまったく異なる仕様を必要とします。
私たちは、2 つのシフトを実行する充填ラインでその差を測定しました。幅 30 mm のベルトを使用した連続ウェブ ドライブでは、4 時間後のプーリーで安定した 58 °C を維持しましたが、同じベルト サイズを備えた隣接するインデックス ヘッドは、停止するたびに別のエネルギーの塊が歯に放出されたため、同じウィンドウ内で 74 °C に達しました。このような数字がコードの選択を決定します。また、1 台のマシンに残っているベルトが隣のマシンに影響を与える理由や、2 つのドライブが同等であると考える購入者が間違ったリールを購入し続ける理由も説明されています。
義務リストの誤読箇所
ほとんどの誤った選択は、義務リストを文字通りに読みすぎたことが原因です。連続的であると説明されている機械は、実際にはフィルムを接続するたびに停止する可能性があり、その言葉が排除するはずだった衝撃が再び導入されます。インデックス作成としてタイプされた機械は、非常に穏やかにインデックスを作成できるため、はるかに安価なベルトは何年も使用できます。信頼できる入力は、マシン自体で測定できるものです。つまり、最速ヘッドでの 1 分あたりの停止数、両端のプーリーの直径、ガードの周囲温度、マニュアルに印刷されている数値ではなくサーボが実際に命令する加速度です。この 4 つを集めれば、当番家族の意見は気にならなくなります。
04インデックス マシンでの位置決めの精度と再現性
梱包作業では、ベルトがどれだけ速く移動できるかではなく、パックがどこで止まるかが重要であり、その 1 つの事実が仕様全体の順序を変更します。正しい位置に素早く到達しても、サイクルごとに 0.5 ミリメートルずれて着地するドライブは、レジストレーション マークをシールする機械には役に立ちません。サイクルごとに 0.05 mm 以内に同じポイントに戻る遅いベルトには、追加コストの 1 セント単位の価値があります。生の速度ではなく再現性が購入すべき特性であり、それはベルト単体ではなくドライブ全体に属します。
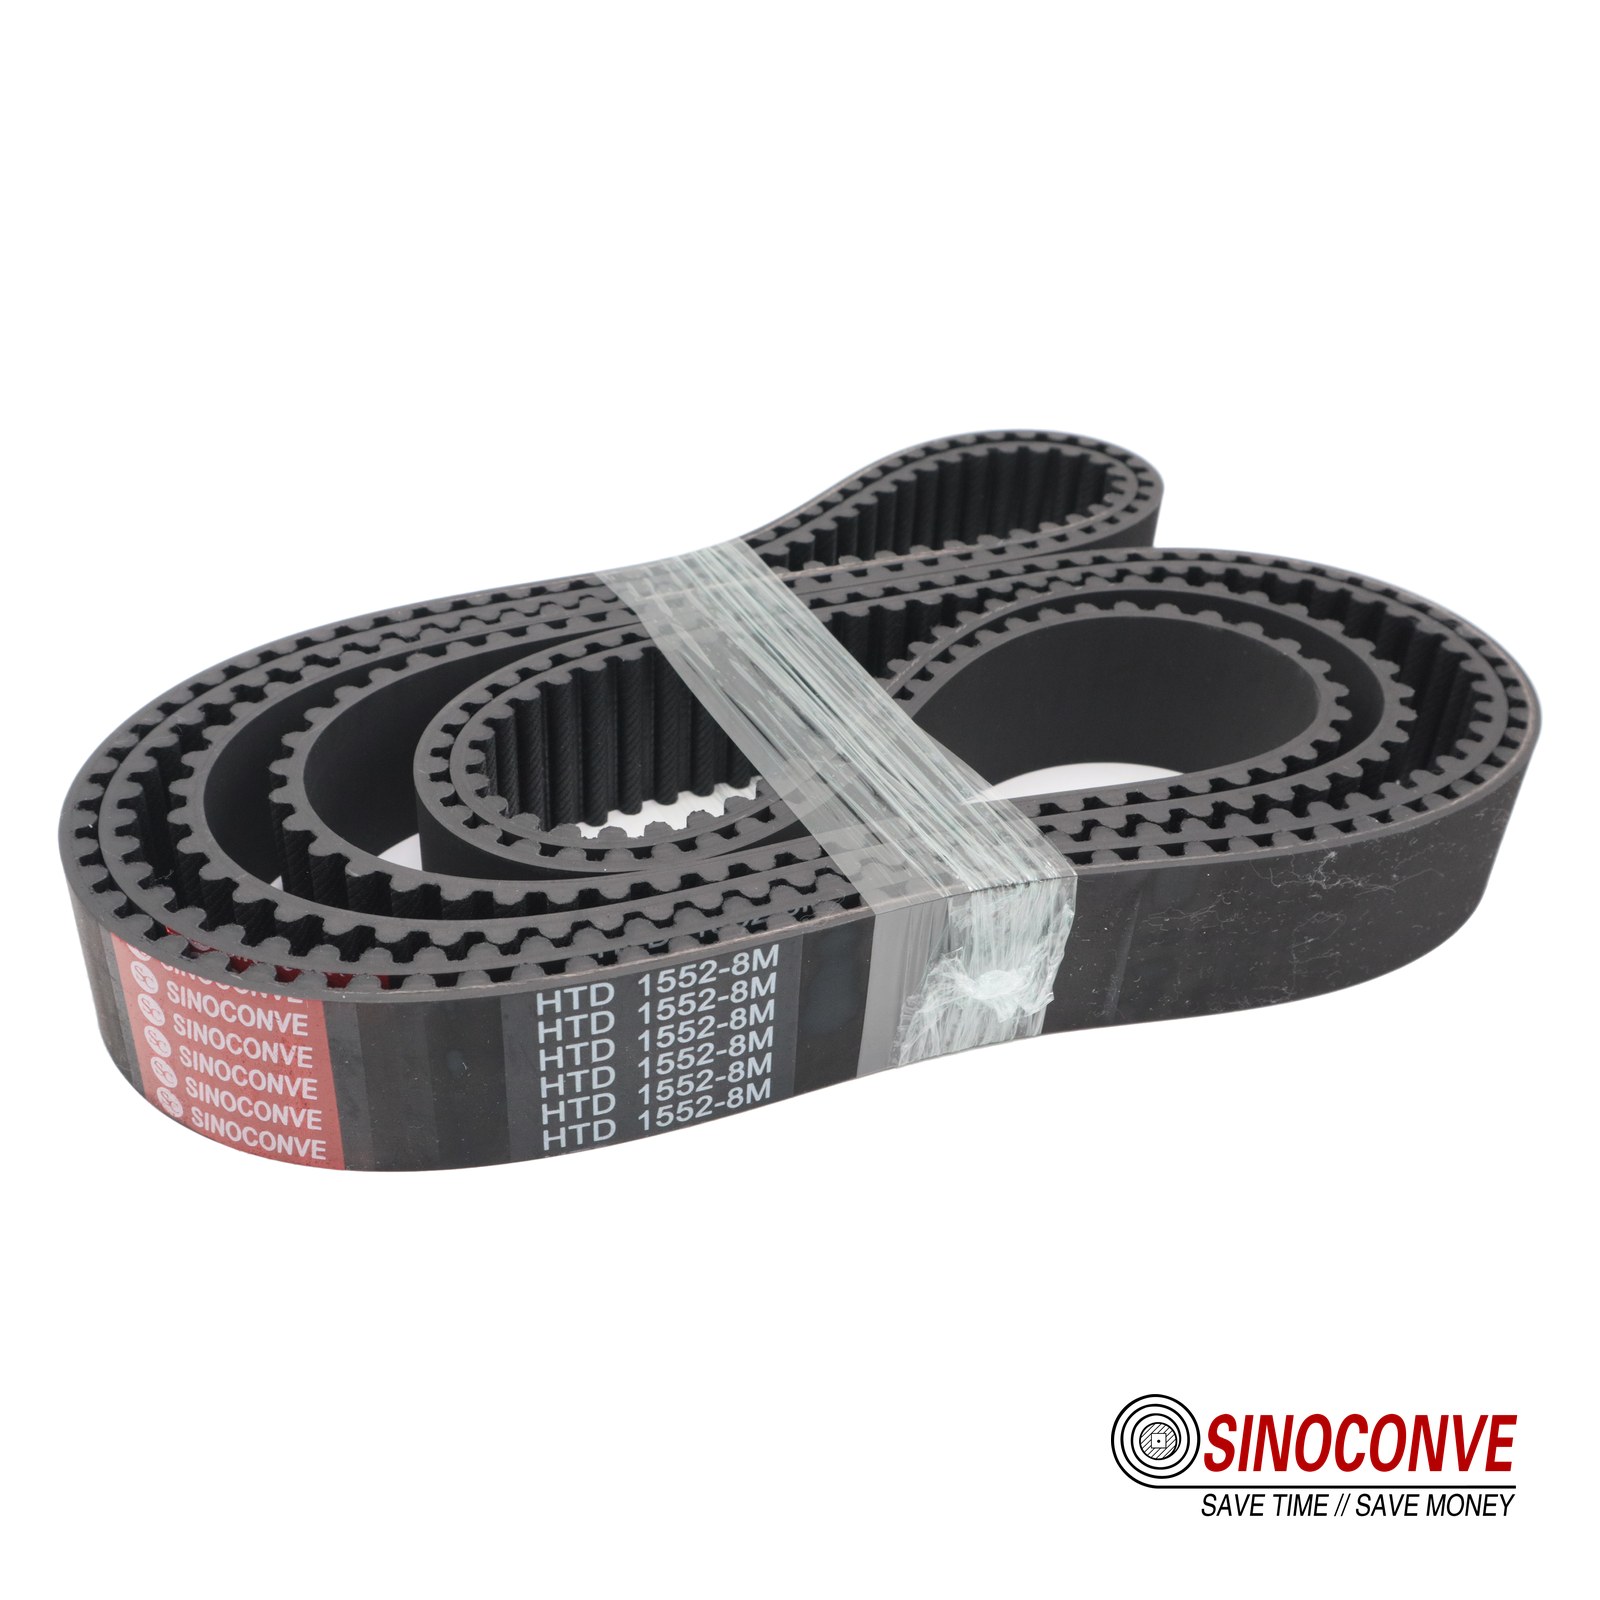
完成したループが購入した商品です。取り付ける前に、ドライブ内のすべてのものが一致している必要があります。
再現性と精度が同じ数値ではない理由
精度は、最初の停止地点がターゲットにどれだけ近づくかを表します。再現性とは、1000 番目のストップが最初のストップとどれだけ厳密に一致するかです。ドライブは不正確な場合があり、完全に再現可能です。常に 0.8 mm の長さで停止しますが、サーボ オフセットを一度修正すると、その後は忘れてしまいます。包装ラインを破壊するのはその逆です。平均的には正しい位置を保ちますが、停止位置が両方向に 0.5 ミリメートル分散するドライブです。これは、移動するターゲットを補正できないオフセットがないためです。サプライヤーを評価するときは、再現性データを求め、精度の数値だけを不完全な回答として扱います。
その散乱に対するベルトの寄与は実際のものですが、限界があります。歯とプーリーのフィット感、負荷によるコードの伸び、ベルト自体の長さの均一性などすべてが停止点を動かします。 8 mm ピッチの 24 歯のプーリーでは、1 つの歯の範囲がほとんどの機械が吸収できる公差をはるかに超えているため、全体の仕事は単一のベンチ番号を追うのではなく、バックラッシュと伸びを小さく抑えることです。有能なメーカーのよく作られたベルトは、クリーンなドライブでのベルト自体の寄与を 100 分の 1 ミリメートル以内に抑えます。低予算のベルトはその 2 倍でも静的検査に合格することができます。だからこそ、後述するトライアルが非常に重要になります。 コンベヤ ベルト メーカー は、インデックス ヘッド用の非常に軽量なプロファイル ベルトも製造しています。当社は、約束するよりも再現性の記録を送りたいと考えています。当社と比較する相手に対しても同じことを期待しています。レコード自体はコンベヤ ベルト工場は、30 年以上にわたってベルトの成形と接合を行っており、それが当社がベルトを提供できる唯一の理由です。
05清潔で湿った環境、および食品と接触する環境
多くの梱包用ベルトは、標準的なドライブ ベルトを 1 か月以内に破壊してしまうほどの洗浄環境にさらされています。食品および医薬品のラインは洗剤ですすぎ、圧力をかけた水でスプレーされ、不適切なゴムを素早く攻撃する溶剤で拭き取られます。ベルトはその日常作業に耐え、グリップ力を維持し、製品に物質が流れ込まないようにする必要があります。ここでサプライヤーを判断するということは、コンパウンドが製造された日にどうなったかではなく、200 回の洗浄サイクル後にそのコンパウンドがどうなったかを尋ねることを意味します。
クリーニング ルーチンが実際に攻撃するもの
洗剤とお湯は一度に 3 つの方法でベルトに作用します。これらは表面層を柔らかくして摩耗を促進し、接着が不十分な歯に入り込んで歯を持ち上げ、明るい色のベルトの柔軟性を保つ可塑剤を運び去ります。耐摩耗性のみを目的として選択されたコンパウンドは、3 つのテストすべてに不合格になる可能性があります。この設定で持続するベルトは、通常、最初に化学物質への曝露、次に機械的負荷に対して指定されたベルトです。これは、一般的な産業用ドライブの通常の選択方法とは逆です。有能なコンベヤ ベルトのサプライヤーは、化合物を見積もる前に洗浄剤について尋ねます。その答えによってグレードが変わるためです。
石油はもう 1 つの静かな脅威です。梱包ラインではチェーンやベアリングに潤滑剤が使用されており、その少量が必ずベルトに付着します。鉱物油と接触すると 2% 膨張するベルトはそれ自体の長さを変化させ、固定された中心距離での長さの変化は張力の変化です。数百時間も経つと、エッジが擦り切れたり、ループの一端の歯が丸くなったりして現れます。サプライヤーにオイルとその配合物が許容するクリーナーの名前を尋ね、すべてを主張する答えには疑ってください。その答えの背後にある保守規律と、ベルトの洗浄方法とスケジュールでは、プラント全体の実際的な側面をカバーしています。
また、何を買わないかを知るのにも役立ちます。梱包用ベルトは精密な伝達アイテムであり、主に鉱山や採石場で重いゴムを移動させるサプライヤーは、中核事業としてではなく、副業として軽量プロファイリング ラインを運用している場合があります。軽量で輪郭のあるベルトがその生産量のどのくらいの割合を占めているか尋ねてください。シェアが少ないからといって自動的に失格になるわけではありませんが、材料自体が健全であっても通常、奇数サイズではサービスが遅くなるということを意味し、得られるエンジニアリング上のアドバイスがインデックス作成ではなく運搬によって形作られる可能性があることを意味します。サイトでバルク フィードまたはアウトフィード コンベアも実行している場合は、2 つの異なるツールキットから購入していることを理解し、両方をチェックしてください。そのため、スプレー クリーニングのリファレンスは、同じメンテナンス フォルダ内のタイミング ベルト図面の横にあると便利です。
06頻繁な起動、停止、衝撃荷重
各停止は、その前の開始よりもベルトにとって困難です。インデクサーがブレーキをかけると、被駆動質量は動き続けるため、その慣性はドライブトレインのどこかで吸収される必要があります。しっかりと構築されたマシンでは、サーボがそれを吸収します。磨耗したカップリングや緩んだプーリーのある機械では、代わりにベルトがそれを吸収し、歯が衝撃を受けます。これが、2 台の同一の機械にある 2 つの同一のベルトの寿命がまったく異なる可能性がある理由であり、実際にベアリングに存在する欠陥のせいでベルトが非常に頻繁に非難される理由です。
停止は開始より難しい
加速中はベルトに張力がかかり、その負荷によって歯が固定された状態に保たれます。急停止中に張力が一時的に逆転する可能性があり、これは台形歯が遭遇する最悪の状態です。浅い歯の形状と柔らかいコンパウンドを備えたベルトは、その反転の下の溝から這い出て歯を飛ばし、パックの位置を外します。解決策がよりきつく締められることはめったにありません。過剰な張力は、歯を所定の位置に維持するのに役立ちず、単にベアリング負荷を追加するだけです。より深く、より確実な歯の噛み合いを備えたベルトを選択することが工学的な答えであり、最初に突然詰まりが解消されたときに、わずかなコスト割増が発生します。
私たちはかつて、ブリスター ラインの永続的なインデックス エラーを、ベルトの特性によるものではなく、従動プーリーの 1 つの磨耗したキーに起因するものと突き止めました。誰もシャフトを見るまでに、ベルトは 4 回交換されました。維持する価値のあるサプライヤーは、 深刻なトランスミッション ベルト メーカーは、修理できない機械的欠陥を売り込むよりも、販売を失うことを望んでいます。この質問は、購入後ではなく購入前に尋ねられ、購入者が利用できる最も安価な品質の画面の 1 つです。
07選択入力としてのノイズと振動
オペレータは、メンテナンス エンジニアがベルトの摩耗に気づくずっと前に、機械の騒音に気づきます。この 2 つの信号は関連しています。歯の衝撃により、小さい方のプーリーの歯数と 1 秒あたりの回転数を掛けた周波数の音が出ます。したがって、1 秒間に 25 回回転する 20 歯のプーリーは 500 Hz で鳴ります。ベルトのピッチや音量が突然変化する場合は、ベルトの噛み合いが変化していることを示しています。ノイズを測定すべきものとしてではなく、消すべき苦情として扱うと、良い情報が捨てられてしまいます。
実際に報告されるノイズの変化
鳴き声が上がる場合は、通常、ベルトがきつすぎるか、プーリーが摩耗しているため、歯がきれいに固定されずに底に落ちてしまっていることを意味します。新しいガタガタは、ベルトの緩みが歯の間の緩み側でバタつくため、張力の低下を示します。特定の速度でのうなり声は、ベルトに問題があるというよりも、機械のフレームの共振であることがよくあります。月に 1 回、一定の距離で電話で音を録音すると、費用はかからず、傾向がわかります。その記録の突然のステップは、ベルトが壊れるずっと前に、見るように指示します。
ノイズの背後にある設計の選択も重要です。より多くの歯が接触する細かいピッチは、同じ仕事をする粗いピッチよりも静かに動作します。これは、歯あたりの衝撃エネルギーが低下するためです。包装機がオペレーター ステーションの隣に設置されている場合、その違いを考慮して設計する価値があります。また、衝撃エネルギーが低いということは歯根の疲労が遅いことを意味するため、寿命が長くなる傾向もあります。 同じエンジニアリングベンチを使用している V ベルト メーカー は、単にベルトを強化するのではなく、多少の負荷容量を犠牲にしてより静かなメッシュを喜んで交換するでしょう。パッケージのバイヤーはまさにその取引を要求する必要があります。
オペレーターが聞く音の大部分はプーリーの状態によって決まるため、ノイズの傾向は実際には歯の噛み合いの記録となります。
08実際のトライアルでサンプル ベルトを実行する
引用文は、ベルトがどのように動作するかを示しています。適合したトライアルのみが、マシン上でどのように動作するかを知ることができます。当社ではサンプル ベルトを無料のギフトとしてではなく、テスト品として扱います。真剣な購入者も同様に扱う必要があります。最も簡単なヘッドではなく、最も要求の厳しいヘッドに 1 つのベルトを装着し、定められた期間実行し、実行中に 4 つのことを記録します。サプライヤーがそのプロセスに抵抗したり、不必要だと主張したりした場合、生産ベルトが遅れたときにサプライヤーがどのように動作するかを学びました。
最初の実行前に何をインストルメントするか
4 つの測定値には、ほぼすべての有用な情報が含まれています。 1 つ目は、ピッチ ラインの長さです。取り付け前に冷間状態で測定し、動作温度で再度測定したもので、伸びと熱による伸びがわかります。 2 つ目は、駆動プーリーの慣らし温度の上昇です。これは、最初の 1 時間で周囲温度より約 15 °C 以上上昇するベルトが、駆動装置が要求する以上に激しく動作するためです。 3 つ目は、少なくとも 200 サイクルにわたるサーボ自体の位置フィードバックから得られる位置再現性です。 4 番目は、試験終了後の中間スパンで測定される張力損失です。機械が人の近くに設置されている場合、5 番目の非公式の測定値として騒音を記録します。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>裁判の判断とループの終了
トライアルには一定の期間を設けます。 8 ~ 40 時間の走行時間は、ベルトの適合が悪く露出するのに十分であり、ラインがベルトに人質に取られないようにするのに十分な短さです。初日、中間点でもう一度、最後にもう一度測定します。そのウィンドウの終わりに数値がまだ安定しているベルトは、自信を持って注文書に記入できるベルトです。温度や再現性がすでに変化しているベルトは、礼儀正しく返却すれば会話はそこで終わります。
優れたトライアルを信頼できる供給に変えることは、ほとんどの購入者がスキップするステップです。このトライアルでは、1 つの条件下で 1 回の走行で 1 つのベルトが得られることが証明されました。次に必要なのは、ピッチと歯の形状、歯の長さとミリメートル単位、公差付きの幅、コンパウンドとその硬度バンド、納品時に表示される予定のバッチ記録を指定した注文書です。トライアルベルトからの参照バッチコードを追加して、最初の生産出荷を既知の正常な製品と比較できるようにします。同じ規律が、 太い行で産業用コンベア ベルトの注文は、価格ではなく証拠によって決定されるため機能します。
当社のエンジニアによるフィールドノート: 包装工場が保持できる最も有用な記録は、同じベルトで初日と 1 か月後に取得された 2 つの再現性測定値です。このペアにより、ドライブが安定しているのかドリフトしているのかがわかり、これまでに提供したどの仕様書よりもメンテナンスと購入の間の議論を節約できました。
09バッチの一貫性と保持すべき証拠
最初から完璧に機能するベルトは、5 番目のリールについては何も語ません。バッチの一貫性は、メンテナンス計画を立てることができるサプライヤーと、四半期ごとに推測を続けるサプライヤーを分ける静かな特性です。それが引き起こす失敗は劇的なものではありません。パックが以前の場所に着地しなくなっただけ、または冷たく動作していたベルトが温まり始めた場合、原因は前回とはわずかに異なる混合動作に遡ります。
バッチ コードが唯一の本当の証拠です
ベルトと混合日および配合ロットを結び付けるコードを確認してもらい、そのコードがベルト、梱包リスト、および検査シートに記載されていることを確認します。 3 つすべてを示すことができるサプライヤーは、管理されたプロセスを実行していますが、それができないサプライヤーは、記憶を信頼するよう求めています。注文品が到着したすべてのテストシートをコードごとにファイルして保管してください。 3 リール後に何か変更があった場合、前のシートが参照となり、漠然とした苦情が具体的で証明可能な苦情に変わります。これが、忙しいサプライヤーが迅速に答える唯一の会話バージョンです。
体積は計算を変更します。必要に応じて単一ベルトを購入する工場では、不良リールが捕捉されて返品されるため、多少のロット変動は許容される場合があります。 卸売用コンベア ベルトを複数の包装ヘッドにまたがって一括供給することはできません。ソフト リールがどこかに設置され、発見されるのは数週間後であるためです。 ゴム製コンベヤ ベルトでは、同じトレーサビリティ ルールが重い方のラインのみではなく両方のラインをカバーすることを主張します。ライト ベルトをコンベヤ ベルトの販売代理店とメーカーから直接供給されるバルク ベルトでは、2 つの証拠基準が一致しないことがよくあり、失敗後の調整は、事前にルールを設定するよりもはるかに困難です。
10スペア戦略、リードタイム、最小注文
正しいベルトを間違ったタイミングで間違った場所に装着しても、何の価値もありません。予備品戦略は、サプライヤーの実際のサービス能力を示す場所です。これは、ラインがダウンした場合にのみ重要となる関係の一部であるためです。目的は倉庫を埋めることではありません。これは、故障によりライン全体が停止する 2 つまたは 3 つのベルトが常に手の届く範囲にあることを保証するためであり、他のすべては予定された配送を待つことができます。
マシンの重要度によるスペアの階層化
単一のスペアを注文する前に、現場のすべてのベルト付きドライブを 3 つの層に分類します。第 1 層は、障害により出力が完全に停止したドライブを保管しており、これらのドライブは棚に置かれ、さらにサプライヤーから確認されたリードタイムが与えられるに値します。階層 2 はラインを遅くするが停止はしないドライブを保持しており、これらはいくつかの同様のヘッド間でスペアを共有できます。 Tier 3 はその他すべてを保持しており、それらはサプライヤーの通常の配送に実行できます。ほとんどの工場では、第 2 層と第 3 層の在庫が過剰であり、第 1 層の在庫が不足しています。これは両方の世界の最悪の状態です。つまり、お金はめったに故障しないベルトに縛られており、シフトを止める原動力は何も手元にありません。
リードタイムは数値ではなくプログラムです
リードタイムは、営業マンが見積もる数字ではなく、自分で管理するスケジュールとして扱います。完成品在庫として保持されている一般的なピッチと幅は数日で出荷される場合がありますが、カスタムプロファイルのエンドレスループの場合は、工具と成形品の両方に独自のリズムがあるため、数週間かかります。何が本当に棚にあるのか、何が受注生産なのか、そして受注生産品にはどれくらいの通知が必要なのかを尋ねてください。 拡張コンベア ベルト カタログには、ローラーやより重いベルトも含まれており、通常は配送規律を損なうことなく、荷物を混載して貨物を削減できます。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>最小注文数量については、単純な質問に値します。サプライヤーがカスタム プロファイルを 10 個のバッチでしか作成しない場合、1 個あたりのコストがほとんどかからないベルトでも、10 個が棚に置かれ、古くなると高価になる可能性があります。実際の最小実行はどれくらいか、また同じツールがサイトの他の場所ですでに使用しているプロファイルをカバーするかどうかを尋ねます。 2 つまたは 3 つのヘッドを 1 つのプロファイルに標準化すると、最小注文数と予備数の両方が削減されることがよくあります。これは、有能なメーカーが自分で考える前に提案する一種の簡素化です。
11ドキュメントとエンジニアリングのサポート
ベルト周りの事務処理は、購入者が予想するよりも重要です。機械がアップグレードされたとき、ラインが複製されたとき、またはサプライヤーが変更されたとき、図面と記録があれば、ドライブを最初から再設計することなく新しいベルトを作成できます。きちんとした書類一式を渡すサプライヤーは、関係が続くことを期待していると言っているのです。絵を秘密のように扱う人は、反対のことを言っているのと同じです。
図面セットに含まれるもの
図面セットには少なくとも、歯の形状とピッチ、歯とミリメートルの両方のピッチラインの長さ、幅とその公差、バッキングとコンパウンドと硬度バンド、およびコーティング、ガイド、布地の表面などの特別な機能が含まれている必要があります。また、ベルトの定格温度範囲と、ベルトが適合すると予想される化学物質も指定する必要があります。これらのアイテムがファイルにあれば、再度現場を訪問したり、調整者が歯数を数えるためにガードに潜り込んだりすることなく、図面だけから見積もって交換品を作成することができます。このセットは、最初に必要とする人が現場にいるため、購入フォルダに入れるのではなく、マシンのマニュアルと一緒に保管してください。
優れたエンジニアリング サポートも同様に見えます。義務の質問に数字で答え、注文前に不一致のフラグを立て、同じフレーム上でベルトの動作が異なる理由を説明できます。そのサポートが本物である場合、それは早期に書面で示されます。 PU タイミング ベルト製品群は、包装および自動化の顧客にとってそのように機能し、苦情の後ではなく見積前に関税データを読み取ります。私たちは、習慣がベルト ベンダーとエンジニアリング パートナーの違いであると考えており、生産ラインを誰かに委託する前にテストする価値があります。
12購入者が犯す間違い
我々が検討を求められた残念なベルト決定のほぼすべては 4 つの間違いで説明されており、そのどれもが狭義の技術的エラーではありません。これらは、単一のベルトが注文される前に行われた評価エラーであり、誰もが追い求めていた価格差よりもはるかに高いコストがかかりました。
4 つの間違いと現場での損害
1 つ目は、価格だけで購入することです。これは通常、同じ記事ではない 2 つの見積もりを比較することを意味します。コンパウンド、接合方法、長さの公差を省略した見積もりは安くなりません。それは単に指定されていないだけであり、その日に都合の良いもので満たされます。 2 つ目は、無料サンプルで判断することです。なぜなら、手に持った 1 本のベルトは、6 か月後に到着するリールについて何も証明しないからです。 3 つ目は、バッチの一貫性を無視することです。これは、最も深刻な問題となる間違いです。 4 つ目は、スペアをまったく忘れてしまうことです。そのため、正しいベルトが必要なときに正確に入手できなくなります。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>これらの間違いはそれぞれ、回避するのは安く済みますが、繰り返すのは高くつきます。 4 つすべてを修正するバイヤーは、何も賢いことをしているわけではなく、訪問したすべての工場の故障履歴がすでに代償を払っている手順をスキップすることを拒否しているだけです。
13意思決定をまとめる
意思決定全体をまとめるのに、思ったよりも時間がかかりません。ベルトを誰が製造しているのか、その製造業者がどのような証拠を提供できるのか、そしてその証拠が自分のマシンでの試験に耐えられるかどうかを尋ねてください。これら 3 つの答えが当てはまる場合、価格交渉はギャンブルではなく、通常の商談になります。
3 つすべてに答えられるサプライヤーは、維持する価値があります。メーカーだけがプロファイル、コンパウンド、ジョイントを同時に管理しているため、そのサプライヤーは再販業者よりもメーカーであることが多くなります。このようなサプライヤーは、試用版に抵抗するのではなく、試用版を歓迎しており、保守エンジニアが交代しても十分耐えられる書類手続きを整えています。私たちが安定化を支援してきたすべての梱包ラインは、まさにそのようなパートナーと提携することになりましたが、最低の見積もりを追いかけてそこにたどり着いたパートナーは一人もいませんでした。
したがって、包装機械用のタイミング ベルトを供給している企業に対する答えは 1 つではありません。これは、お客様のマシンでのデューティの一致、再現性、供給の信頼性をこの順序で証明し、リールがロードされるたびにそれを証明し続けることができるメーカーと販売代理店の短いリストです。
安定した供給関係により、包装ラインは 3 年目も第 1 週と同じように稼働し続けることができます。

14 よくある質問
包装機械に使用されるタイミング ベルトを実際に製造しているのは誰ですか?
少数の専門ベルト メーカーが製造を行っており、チェーン内のその他の企業はその生産物を再販または加工しています。メーカーは、プロファイル ツール、コンパウンド、ジョイントを制御します。これらは、交換品がオリジナルと同様に動作するかどうかを決定する 3 つの要素です。販売代理店と OEM アフターマーケット チャネルは利便性と現地在庫を追加し、ラインがダウンして 1 日以内にベルトが必要になったときにマージンを獲得します。重要なヘッドの場合は、ベルトをメーカーまで遡って追跡します。
工場は何社のサプライヤーを対象とすべきですか?
2 つは実用的で、3 つは快適です。ただし、そのうちの少なくとも 1 つはベルトを再販するだけでなく製造することが条件です。
無料サンプルからサプライヤーを判断できますか?
単一のベルトではバッチ間の一貫性について何も証明できないため、サンプルだけからではありません。評価の終わりではなく、トライアルの開始として使用してください。
サンプルトライアルでは実際に何を測定する必要がありますか?
冷間および温間でのピッチラインの長さ、駆動プーリーの慣らし運転温度上昇、繰り返しサイクルにわたる位置の再現性、および期間終了時の張力損失を測定します。再現性の測定値は、包装機が必要とするものと一致します。裁判には 8 ~ 40 時間の固定期間を与え、決定が下される前に結果が届くようにします。
同じサプライヤーの 2 つのベルトの動作が異なるのはなぜですか?
通常、異なる混合バッチからのものであるか、一方が溶接され、他方がエンドレス成形されていることが原因です。バッチコードと検査シートによって 2 つのケースが区別されます。サプライヤーがどちらも生産できない場合は、その違いを偶然ではなく永続的なものとして扱います。
梱包ラインではどれくらいの予備在庫を保持する必要がありますか?
階層 1 ドライブごとにベルトが 1 つ、階層 2 ドライブの各グループに共有スペアが 1 つあり、それ以上のものはありません。
カスタムプロファイルベルトの納期はどのくらいが妥当ですか?
在庫のプロファイルと幅は数日で出荷できますが、カスタムのエンドレス ループの場合は、ツーリングと成形がそれぞれ独自のスケジュールに従って行われるため、通常は数週間かかります。書面で数字を求め、年に2回、実際の消費量と照らし合わせて見直します。誰もチェックしないリードタイムは、誰も満たさないリードタイムです。
包装機では安価なベルトが意味があるのでしょうか?
穏やかなデューティを実行する Tier 3 ドライブでは、はい、Tier 1 インデックス ヘッドでは、ほとんどありません。
新しいベルトが早期に故障した場合、最初に何を確認すればよいですか?
ベルトの前に取り付けを確認してください。初期故障のほとんどはベルトが単に報告しただけの機械的故障であるため、プーリーの位置合わせ、張力、シャフトキーとカップリングの状態を確認してください。次に、故障したベルトのバッチ コードと試用ベルトのコードを比較します。コードが異なる場合は、設計上の問題ではなく、一貫性の問題が考えられます。両方のチェックが正常に戻った場合にのみ、ベルト自体が主な容疑者となります。
必要な関連商品
- 包装機械用のタイミング ベルトは、オープンストックまたは完成した無限ループとして製造されます。
- PU タイミング ベルトにより、インデックス ヘッドの軽量化とクリーンな梱包作業が実現します。
- 同じパッケージング ラインの駆動アクセサリ用の V ベルト
- PVC コンベア ベルト。パック自体がステーション間を移動する必要があります。
- プラント全体のタイミング、V ベルト、コンベア ラインを網羅する完全な製品カタログ
関連ブログ投稿
- コンベヤー ベルト スプライスの購入者用チェックリストと、注文前に確認する 12 項目。
- シフトごとに洗浄するプラントのベルト洗浄方法とスケジュール
- リターン サイド ベルトのクリーニングと、メンテナンス チームに要求される規律
- バルクハンドリングと同じサイトを共有する梱包室向けの防塵ベルトオプション
- 同じラインの輸送側のコンベヤー ローラーのタイプと定格荷重。