

サンプルベルトはベンチ上では問題なく動作するものの、最初の量産品では機械上で不具合が生じる場合がある。監査において重要なのは、サンプルの見栄えが良いかどうかではなく、工場が同じ歯数、コード位置、仕上がり長さを再現できるかどうか、そして各ベルトがどのロットで製造されたのかを示すことができるかどうかである。
まずは駆動系の図面から始めましょう。プーリーの歯数と中心距離が描かれた図面は、古いベルトの型番よりもサプライヤーにとって多くの情報を提供します。次に、巻き取り量も追加します。シャトルインデクサとフライト付き製品搬送ベルトでは、歯ピッチは同じでも、ジョイントや位置のチェック方法が異なる場合があります。

01. 前回の生産ロットを見せてもらうよう依頼する
光沢のある仕様書には、ピッチの一覧が記載されています。記入済みの検査シートには、工場が実際の注文で測定した内容が記載されています。ご自身の注文に近いサイズを選び、図面、製造工程、コードとPUのロット番号、測定結果、カートンマークを請求してください。ロット識別子は、カートンから製造ロットに紐づいている必要があります。製造ロットとの関連がないカートンでは、後日クレームが発生した場合の調査が困難になります。
サプライヤーは、あるサイズを成形し、別のサイズを購入する場合があります。見積もられたサイズを工具登録簿の横に記入し、在庫品や外部供給元があればメモしてください。購入者は、そのルートが宣言され検査された場合に限り、パートナー企業が製造した品目を受け入れることができます。 オートメーションOEM調達ガイドでは、リピート注文における承認について説明しています。
| 監査トピック | 有用な証拠 | 質問への回答 |
|---|---|---|
| ツーリング | プロファイルと長さはツールIDとともに登録されます | この全く同じサイズを再度注文することは可能ですか? |
| 工事 | 図面上の経路:完全無限経路または溶接経路 | 接合部がある場合、それはどこにありますか? |
| 材料 | コードと複合ロットはランに結び付けられています | バッチ間で何が変わったのか? |
| 検査 | 実測値とゲージ法 | 出荷されたベルトは寸法が測られていましたか? |
02. 工具の仕様にはピッチだけでなくサイズも必要です
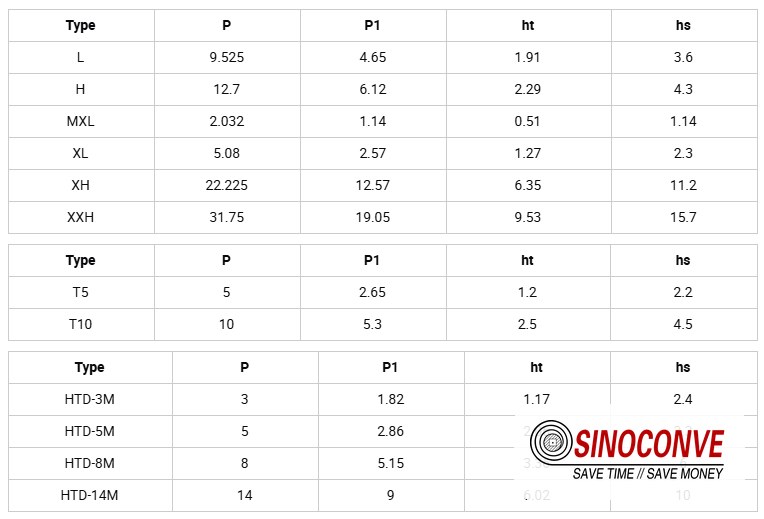
「AT10を製造しています」という記述では、ベルトの長さ、幅、歯数が明記されていません。提示された工具で実際に成形できる長さと幅はどれくらいでしょうか?連続ループの中には鋳造で作られるものもあれば、別の方法で連続生産されるものもあります。リング状に溶接されたオープンストックには継ぎ目があります。加工ルートは、一般的な製品ファミリーではなく、サイズに基づいて記述してください。インデックスアプリケーションによっては、この区別が決定的な要素となる場合があります。
提案された歯形図を機械のプーリー図に重ねてください。目視では適合するように見えるベルトでも、実際には正しく噛み合わない場合があります。 ピッチとプロファイルのガイドには名称の説明がありますが、プーリー図で最終的な適合性を確認します。特注工具には、別途費用と所有権の項目が必要です。
03. 溶接箇所があるかどうか確認する
設置業者は、閉じたリング状のベルトを「エンドレス」と呼ぶことがあります。駆動技術者にとって重要なのは、溶接によってベルトとそのコードが途切れるかどうかです。注文書には、「溶接ループ」または実際の連続構造のいずれかを記載してください。溶接ループの場合は、ベルトサンプルの横にスプライス図面と試験結果を添付してください。
両面に継ぎ目がないか確認してください。次に、製品を載せた状態でのベルト駆動を機械のインデックス精度要件と比較してください。製品を載せたベルトでは、位置再現性が不十分な場合があります。これらの動作要件については、 精密駆動に関する記事で解説しています。
04. コードの長さを調整します
外周長が同じ2本のベルトでも、固定センター駆動装置上では異なる位置に装着されることがあります。コードの位置によってピッチラインが決まります。製造元にコードの構造を明記してもらい、提案されたグレードにおける測定された伸び率の結果を提供してもらいましょう。巻き方を変えることで、印刷されたサイズを変更せずに、取り付け張力を変化させることができます。
インデックス用途の場合、指定された方法と基準荷重でピッチ長を測定してください。幅と厚さもシートに記載してください。外周はピッチ長とは異なる測定値です。承認されたロットから印を付けたベルトを1本保管してください。 アラミドとスチールコードの比較は、材料選択の参考になります。
05. ベルトに羽根が取り付けられていることを確認してください。
裸のループは検査に合格し、その後、溶接されたフライトがノーズプーリーのガードにクリップされます。完成時の高さと歯の相対位置は、機械による試運転が必要です。指定された歯から最初のフライトの寸法を測ります。ペアになっている場合は、1つの図面に位相関係を示します。
実際に完成したフライト溶接部を見て、どの工程でそれが実現されたのかを確認してください。フライトのないサンプルでは、フライト付きの生産ベルトを承認することはできません。 表面処理と精度に関するガイドでは、その相互作用についてさらに詳しく説明しています。
06. 工場に機械の制約条件を与える
見積依頼書は、プーリーの図面と希望するベルト形状から始めてください。その横に、速度、加速度、駆動荷重を記入してください。ベルトの写真よりも、最小プーリーと残りの巻き取り量の方が、取り付けられるベルトの種類を制限できるため、多くの場合役立ちます。油、水、または洗浄剤への曝露箇所をすべて示してください。コーティングされたベルトやフライト付きベルトは、基準歯と回転方向を含めた独自の図面が必要です。変更管理リストを注文書に記入してください。
図面が紛失している場合は、各プーリーの写真とともにマーキングを記録してください。中心距離と現在の張力調整位置も記録してください。交換コードだけでは、プーリーの改訂が隠されている可能性があります。タイミングベルトの見積書には、提案図面と検査方法を含める必要があります。
| アイテム | 図面または記録 | 理由 |
|---|---|---|
| 歯の嵌合 | プーリー部 | プロファイルの不一致 |
| 長さ | 投球ラインと引き締め | 張力マージンなし |
| ループ | 溶接宣言 | 未承認のジョイント |
| フライト | 歯の参考 | 登録証紛失 |
07. サンプルだけでなく、生産ルートを承認する
まず、図面と構造宣言書を承認してください。次に、それに基づいてサンプルを検査し、そのサンプルを実際の駆動装置で動作させてください。動作後のトラッキング、歯のかみ合い、張力、および機械にとって重要な動作誤差を記録してください。ベルト駆動式アタッチメントの場合は、最初と最後の製品位置、および中間位置を確認してください。
サンプル承認後の最初のカートンが、再現性の真のテストとなります。測定済みのベルトを承認済みのサンプルと並べて、ロットIDを比較してください。初回品シートとマーキング済みのベルト1本を保管してください。工具、コード、PU、溶接工程の変更は通知リストに記載し、改訂が次の出荷に紛れ込むことがないようにしてください。
08. カートンマークからクレームファイルへ
梱包は発送前に写真を撮っておくべきです。特に長距離のフライトの場合はなおさらです。きつく折り曲げると裏面に跡が残ったり、付属品が曲がったりする可能性があります。カートンには図面の改訂版とロット番号を記載し、受取人が同じサイズの2つを区別できるよう、長さが目立つように表示する必要があります。
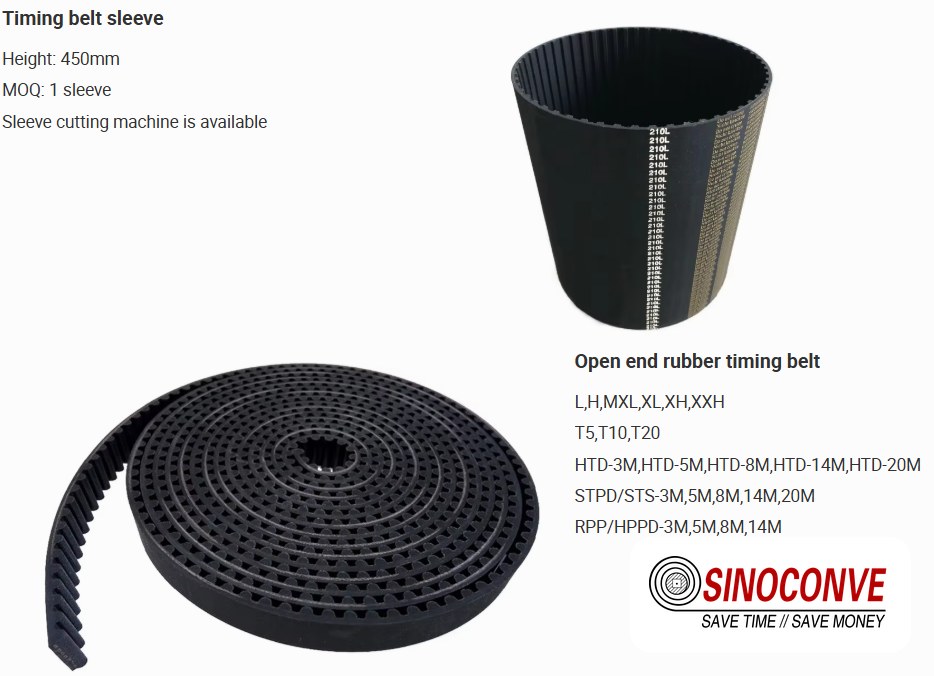
金型、サンプル、最小発注数量(MOQ)、単価、梱包はそれぞれ別の販売ラインに記載してください。後日クレームが発生した場合は、承認済みの図面に加えて、ロットラベルと測定された欠陥情報が必要です。返品されたベルトの測定担当者と測定時期を決定してください。プライベートブランド注文の場合は、スリーブとカートンの印刷を別々に承認してください。 ブランディングガイドを参照してください。

購入者からの質問
「無限」とは、継ぎ目がないという意味ですか?
必ずしもそうとは限りません。図面に記載されている製造工程を確認してください。初回生産品のベルトは、その仕様と一致している必要があります。
プレゼンテーションはすべて社内で行う必要があるのか?
いいえ。パートナー企業が製造したサイズは、その製造元と検査が管理されている場合に限り許容されます。工具の所有権と製造元変更の承認は契約書に記載されるべき事項です。
測定シートには何を書くべきですか?
承認済みの図面をリストとして使用してください。歯の形状、ピッチ長、幅、および任意の飛行位置を記載してください。ゲージ荷重と基準荷重は、結果に影響を与える箇所に明記してください。
承認されたサンプル1つで生産に十分ですか?
サンプルを承認します。コードやコンパウンドのロット、ジョイントの構造、駆動に重要な測定値などを含め、最初の生産ロットをサンプルと比較します。
製造ロットにばらつきが生じた場合、どうすべきでしょうか?
カートンロットと検査記録を使用して、該当するロットを特定します。問題となっている在庫を保管し、承認済みの図面と照らし合わせて測定し、交換または管理された変更が可能かどうかを合意します。
関連商品と関連書籍
SINOCONVEタイミングベルトおよびPU製タイミングベルトとゴム製タイミングベルトに関する注記を参照してください。コードの選定については、 アラミド繊維とスチール繊維の比較をお読みください。自動化機器の購入者は、この見積依頼書と併せてOEM監査ガイドをご利用いただけます。





