アルミナコンベヤベルト:アルカリ、残留熱、微粉末
アルミナ貯蔵庫のベルトから、最初の戻りローラーで粉塵が舞い上がり始めた。誰かがメンテナンスシートに「摩耗」と書き込んだ。古いベルトを取り外してみると、トップカバーの大部分がまだ残っている。ヘッドプーリークリーナーには粉塵の山が付着しており、スプライスの片側の肩が浮き上がっている。トップカバーを追加注文しても、粉塵の山、ローラー、スプライスは元の位置のままになってしまう。
等級を付けるには、3つの質問に対する回答が必要です。このコンベアは精製工程のどの位置にありますか?製品が実際にゴムに付着したときの温度は何度ですか?また、スクレーパーの湿った堆積物のアルカリ度を検査した人はいますか?完成した焼成アルミナは製造工程で洗浄されます。バイエル法で以前に使用された苛性ソーダは、乾燥した積載ベルトが苛性ソーダに浸かっている証拠にはなりません。液漏れの横にある湿った移送は別の問題です。これら2つのベルトを1つの一般的な「耐アルカリ性アルミナ」注文に含めると、少なくとも1つは適合しない可能性が高いです。

01プロセス境界から開始する
パンフレットを読むよりも、実際にラインを見学する方がはるかに有益です。冷却器の出口から保管場所までのベルトをたどり、空の状態で戻ってくるベルトも確認しましょう。最初の高温搬送では、冷却器が通常の負荷に達した後の製品温度を記録してください。起動時や温度サージが発生した場合は、別途記録しておきましょう。次の搬送では、洗浄水、パイプからの滴下、シュート下の棚が濡れていないか確認してください。排出時には、クリーナーが削りカスをどこに落とすかを確認します。粉末はシュートに戻っているのか、それともブレードの後ろに溜まってプーリーに巻き込まれているのかを確認しましょう。
サンプルにも違いがあります。ベルトから乾燥したアルミナをすくって採取すれば、粒子の大きさはわかりますが、継ぎ目を浸している液体のpHはわかりません。湿った箇所が続く場合は、その箇所からサンプルを採取してください。容器には、日付、稼働状況、場所を記入してください。この数値は、サンプルがベルトに接触した物質を表している場合にのみ有効です。
| コンベアポジション | まず確認 | ベルトに関する懸念事項 | 検査するハードウェア |
|---|---|---|---|
| 熱排出または最初の移送 | 起動時および定常負荷時の実際の製品温度とベルト表面温度 | 繰り返し熱にさらされた後、カバーが硬化したり、ひび割れたり、接着力が失われたりすることがあります。 | パラシュート投下、衝撃サポート、換気 |
| 湿った状態または酒類に隣接する場所への移送 | 堆積物のpH、液体の接触時間、洗浄頻度 | 測定対象流体との化合物および接合部の適合性 | 排水、エッジシーリング、クリーナー位置 |
| 乾燥保管および積み込み | 微細な粉塵の持ち帰り、粉塵の漏れ、およびリターンアイドラへの堆積物 | 接触箇所に挟み込まれた際の洗浄性能と摩耗 | 一次および二次クリーナー、エンクロージャー、リターンローラー |
| ポートまたは露出コンベア | 雨の侵入と湿潤/乾燥サイクル | ペーストの蓄積、トラッキング、エッジの損傷 | スカート、カバー、収集トレイ、および清掃用のアクセス |
アルミナ輸送ルートの両端で同じ注文書を使用すると、誤解を招く可能性があります。鉱山では、ボーキサイトは大きな塊で到着することがあり、最初の落下で新しいカバーに傷がつくことがあります。精製所で粉末が完成すると、メンテナンス担当者は、粉塵の除去、クリーナーの位置調整、返却ローラーのホワイトパックなどに時間を費やすかもしれません。ローディングシュートは依然として重要ですが、ベルトの寿命が決まる場所ではない可能性があります。鉱山側の条件については、ボーキサイトベルトに関する別の説明を参照してください。
02湿潤接触点の特定
まずは湿ったシュートから始めましょう。白い粉を拭き取ると、ゴム状の表面が現れるので、テール付近の乾いた部分と比較します。どちらの部分もまず冷ます必要があります。シュートのパッチがまだベタベタしている場合は、ベルトの位置と最後の洗浄のタイミングをメモしておきましょう。翌朝には痕跡が削り取られている可能性があります。排水口付近の変化は一つの原因を示し、フレーム側の長い擦り傷は別の原因を示します。
「耐アルカリ性」という表示は、その化合物がどのような液体に耐えられるかを示すものではありません。冷たい液体の飛沫、長時間放置された高温の膜、連続浸漬は、それぞれ異なる試験です。供給業者には、溶液の種類、既知の濃度、温度、接触パターンを伝えてください。使用する接合材料も併せて伝えてください。液体は、端部の露出した層に沿って作業している間、トップカバーに目立った変化を残さない場合があります。そのため、湿った状態のサンプルを今すぐ採取しておく必要があります。そうしないと、次の注文は誰も特定していない化学物質に基づいて行われることになります。
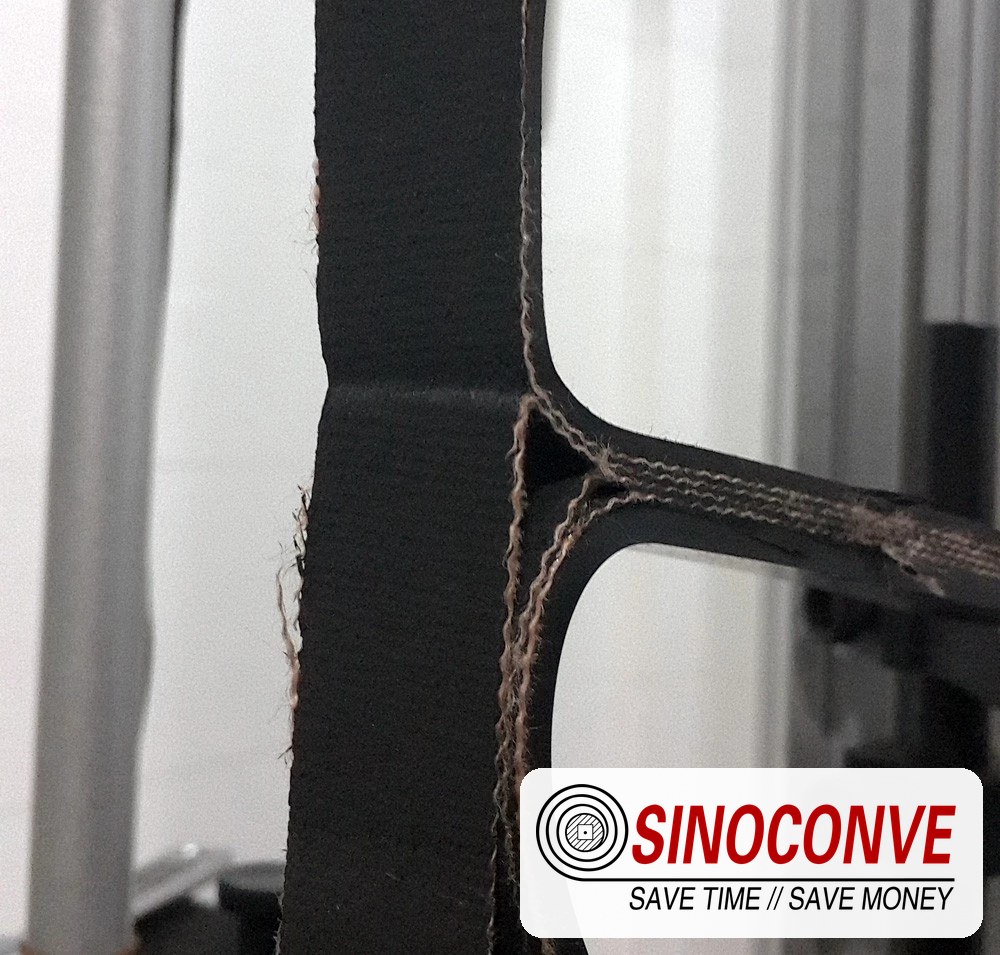
写真に写っている切断面には、複数の原因が考えられます。露出した層に水が浸入する可能性もあります。フレームに接触して走行したベルトも、その部分でほつれることがあります。また、接合部の接着が弱い場合も、同様の方法で破損する可能性があります。コンベアの図面に、破損箇所の位置をマークしてください。破損はウェットトランスファーから始まっているのでしょうか?また、走行全体を通して同じ側に沿って発生しているのでしょうか?写真から、破損箇所のパターンを把握することが重要です。
03残留熱:接触時の材料を測定する
焼成炉のディスプレイに表示される温度は簡単に見つけることができます。ただし、これはベルトコンベアの発注には不適切な数値です。有用な測定値は、製品がゴムに接触するシュート部分で、ラインに製品が積載され、冷却装置が正常に作動している状態で測定したものです。冷却装置がまだ安定していない場合は、起動時に再度測定してください。各ピーク値の横に持続時間を記入してください。冷却装置が安定するまでの間、ピークが1分間続いたかもしれません。その後の7時間は特に異常はなかったかもしれません。これらの両方の記録は、温度シートにまとめて記入する必要があります。
作業員は、まず曲がり部分で熱による損傷に気づくかもしれません。シュートの下では、カバーは新しい材料の下に位置します。プーリーの部分では、カバーは曲がる必要があります。曲がり部分のみに亀裂が見られる場合は、曲げによる損傷の可能性が考えられます。スカートの下に脆い筋が見られる場合は、そこに熱い粉塵が詰まっている可能性が考えられます。もし問題が湿った剥離した接合部にある場合、熱だけでは説明がつきません。見積書に「耐熱性」とだけ記載されているのではなく、提案されているカバーの温度試験条件を尋ねてください。
カバーをさらに 2 ミリメートル追加したくなるかもしれませんが、これは摩耗する部分がある場合にのみ有効です。ゴムの熱や腐食性液体に対する反応を変えることはできません。追加されたゴムは同じ小さなプーリーを回らなければなりません。より厚い構造が提案されている場合は、承認図面に提案されたベルトの厚さの横に最小プーリーの直径を記載する必要があります。 耐熱ベルトガイドはグレードをカバーします。見積もりを比較する際は、接触温度の測定値をその横に記入してください。
04戻り運転後に微粉末が排出される
ヘッドプーリー付近の薄い粉塵は見落としやすい。ヘッドプーリーは負荷を排出しているにもかかわらず、白い粉塵がベルトとともに回転し続けている。片方の戻りローラーの左半分に厚い粉塵が付着している。この粉塵によってベルトがガードの方へ押しやられる。ローラーの端がガードに接触する頃には、この不均一なローラーは見落とされやすい。白い粉塵の付着面はヘッド排出口の方を向いている。粉塵がヘッドクリーナーを通過した場合、交換用ベルトもクリーナーを通過して粉塵を運んでしまう。
ヘッドクリーナーで残ったストライプが1本だけある場合は、それがブレードと交差する箇所を確認してください。ベルトが横にずれているか、ブレードが水平になっていない可能性があります。コンベアを隔離した状態で、ブレードの接触状態と盛り上がった接合部の肩部を確認してください。ヘッドで削り取られた粉末は落下するはずです。ブレードの後ろにある棚がそれを受け止め、山が大きくなるにつれて一部が再び運ばれます。水洗浄の場合は排水口も必要です。そうでないと、ペーストが戻りラインの下で乾燥してしまいます。
乾燥搬送ラインでは、移送時に発生する白い粉塵が大きな問題となる場合があります。密閉装置と吸引装置は空気中の粉塵を処理し、クリーナーは可動カバーに付着した粉塵を処理します。これら2つの作業は、機械上で個別に確認する必要があります。機器を追加する前に粉塵の発生箇所をマッピングし、その後、 戻り側清掃と持ち帰りに関する注意事項をラインの実際のレイアウトと照らし合わせて確認してください。
05カバー、本体、縁、接合部
暴露記録が揃うと、カバーの選定はそれほど難しくなくなります。冷暗所で乾燥した保管ベルトであれば、適切な耐摩耗性カバーと洗浄剤で十分でしょう。高温の製品の場合は、熱による劣化の問題が生じます。アルカリ性液体に浸されたベルトの場合は、適合性の問題が生じます。高温多湿の移送の場合は、両方の条件を同じ行に記入してください。データシートに熱に関する記載と化学物質に関する記載が別々にある場合、複合暴露に関する回答は得られません。
| 古いベルトに関する考察 | 考えられるメカニズム | 仕様変更前に確認してください |
|---|---|---|
| カバーは積載幅全体にわたって薄くなっています。 | 一般的な摩耗または繰り返しの洗浄接触 | 摩耗分布、洗浄圧力、ベルト速度、材料汚染 |
| 湿った堆積物付近の柔らかいまたは粘着性のある部分 | 液体への曝露または不適合な洗浄剤 | pH、溶液の種類、接触時間、および比較サンプル試験 |
| 曲がった部分にひび割れのある硬い表面 | 熱老化または屈曲疲労 | 実際の温度、プーリーの直径、および現地での運転履歴 |
| 片側の端がほつれ、層が露出している。 | トラッキング接触、液体の浸入、または接合部の仕上がり | フレームクリアランス、アイドラーアライメント、ウェットゾーン、スプライス記録 |
| リターンローラーに白い堆積物が付着 | 退院後の持ち帰り | クリーナーのセットアップ、ベルト表面、排出経路、収集 |
カバーの選択は外層のみを決定します。張力計算と巻き取り範囲によって、その下の荷重を支えるものが決まります。EPファブリックベルトは工場内の中程度の走行には適しているかもしれませんが、長いメインラインは別途確認する必要があります。目視で古いプライ数を合わせることは計算になりません。ウェットエンドでは、別のカバーグレードを心配する前に、エッジとスプライスを検査してください。露出したプライを液体が伝って流れ落ちる場合、表面が健全でもほとんど役に立ちません。スプライス手順と適合する材料を尋ね、作業員の硬化記録を保管してください。 スプライスチェックリストは、引き渡し時に作業員の記録の横に置いておくことができます。
切断開始前に下面と2つの接合部がまだ見える状態なので、それらを取り外し写真に追加してください。コンベアの図面に損傷箇所をプロットしてください。スクレーパー後の切断箇所は、供給シュート下の切断箇所とは異なるハードウェアを示しています。交換依頼書には、古いベルトの定格、寸法、最小プーリー径をこれらの写真の横に記載してください。
06見積依頼書に何を書くべきか
「アルミナ搬送、幅1,000mm」という仕様は、複数の異なるコンベアを指す可能性があります。見積依頼書には、搬送物(焼成粉末、水和物、または混合物)と、搬送シュートでの温度を明記してください。さらに、湿った堆積物、搬送速度、傾斜、搬送路、プーリー、処理量、および清掃設備の配置についても記載してください。古い搬送装置が同じ箇所で2回破損した場合は、位置図を添付してください。
| RFQ入力 | 添付するのに役立つ詳細情報 | なぜそれが重要なのか |
|---|---|---|
| 材料の状態 | 製品名、水分量、堆積物のpH値、および洗浄液の種類 | 乾燥粉末の取り扱いと実際の化学物質への曝露を分離する |
| 温度 | ベルト接触時の材料の通常温度とピーク温度、および持続時間 | 上流機器の定格ではなく、熱老化負荷を設定します。 |
| 機械レイアウト | プーリーの直径を測定し、速度、傾斜、トラフ角度で描画します。 | 提案された胴体がここで曲がって追跡できるかどうかを示します |
| 積み込みと清掃 | ドロップ高さ、スカートの配置、クリーナーの位置、洗浄方法 | 衝撃、ペースト、リターンサイドの蓄積が始まる場所を示します |
| 受入記録 | 合意された被覆材の特性、接着試験、寸法、および接合方法 | 納品されたベルトは見積もりと同等のものとなる。 |
最も安い見積もりでは、カバーの説明がごく一般的な表現になっている場合があります。比較に役立つのは、隣接する列に、配合と試験条件、カーカス、エッジ処理、および接合材料が記載されているものです。熱とアルカリに関するクレームの場合は、試験暴露が特定できる必要があります。受け取り時には、ロールのマーキングと寸法をそのシートと比較し、両方のエッジをチェックし、メンテナンスファイル用にラベル付きの端材を切り取ります。6か月後、それは軟らかくなったパッチや脆くなったパッチの基準ピースとなります。
07試運転チェックと便利な点検記録
新しいベルトを取り外す前に、古い粉塵を取り除き、隔離中にリターンローラーを確認してください。スプライスがクリーナーを通過する様子を観察してください。空運転後、粉塵を積んで運転し、ヘッド、シュート、テールのトラッキングを確認してください。その後、スカートとブレードの設定を見直してください。古いベルトによって残った固まりが、新しいカバーを最初の1週間で傷つける可能性があります。
便利なログには場所の名前が記載されています。「ベルトの状態良好」というだけでは、次のシフトの担当者にはほとんど何も伝わりません。検査ログにカメラの位置を固定します。ヘッドクリーナー、最初のリターンローラー、スプライス、および各エッジです。写真の横にあるメモには、ベルトがまだ温かいか、洗浄したばかりか、夜間停止後に冷えているかを記載する必要があります。パッチが粘着性になった場合、スクレーパーの圧力を強くすると、痕跡が消えてゴムが損傷する可能性があります。パッチを調査するまで、設定を記録しておきます。片面だけが摩耗している場合は、何が接触しているかを確認します。このようなメモがあれば、次の購入者は材料の問題かレイアウトの問題かを区別できます。
SINOCONVEはコンベヤベルトを製造し、記録された仕様に基づいて構造を検証します。ローラーやその他の部品は、認定されたパートナーを通じて供給されます。お問い合わせの際は、搬送図面、温度測定値、および故障したベルトの写真を添付してください。
ベルト交換時に発生する8つの質問
乾燥状態での装填:腐食性物質との接触はありますか?
苛性液体が実際にラインに到達した場合にのみ、この検査が行われます。完成した粉末は、焼成前に洗浄工程を経ています。この液体の存在は、漏洩や近くの濡れた棚についてほとんど何も示していません。濡れた堆積物がある場合は、そのサンプルを採取してください。
冷却式貯蔵ラインは、標準的な耐摩耗カバーを維持できますか?
上部カバーが均一に薄く摩耗している場合は、摩耗が原因と考えられます。リターンローラーに白い輪状の汚れが付着しているにもかかわらず、カバーがまだ厚い場合は、洗浄機本体から点検してください。高温負荷やアルカリ漏れが測定された場合は、判断が変わる可能性があります。
戻りローラーの白いコーティングはどこから来るのですか?
刃の先端部分では、細い筋状の残渣が刃から飛び出すことがあります。その筋をたどって最初の戻りローラーを探してください。一致するリング状の残渣が、残渣がどこに流れたかを示しています。開いた転写部分から吹き込んだ粉塵は、異なるパターンを残します。
上部のカバーは実際に薄く摩耗していますか?
もしそうであれば、追加のカバーで寿命を延ばすことができます。厚みは残っているものの、1本のストライプが柔らかくなったり、クリーナーで傷がついたりしている場合は、ゴムを追加しても原因はそのまま残ります。また、最小のプーリーは、交換部品の適切な厚みにも制限を与えます。
どのサンプルが軟化部分を説明できるのか?
パッチから切り取った1枚の布片、そのロールから未使用の端切れ1枚、そしてパッチが形成された場所で採取した液体。それぞれの袋には採取場所を記入し、液体の入った瓶には温度を記入してください。そうしないと、3つの匿名サンプルが研究所に届き、それらを関連付ける方法がなくなります。
アルミナの製造にボーキサイトベルトの仕様を使わないのはなぜですか?
鉱山から運ばれてくるボーキサイトは塊状で、積み込み地点で切断されることがある。一方、完成したアルミナは粉末状で搬送される。コンベア上では、洗浄機が細いストライプ状の部分を欠落させてしまうことが、衝撃強度よりも大きな問題となる場合がある。ただし、ラインに別の積荷があったり、高温での転覆処理が必要になったりする場合は別である。