どの程度清潔であれば十分なのでしょうか?通常のトラフコンベアでは、 コンベアベルトの清掃 戻り糸に約25mmを超える幅の材料の筋が残らず、シフト終了時に排出プーリーの下を歩いてみても蹴り飛ばせるほど緩んだ材料が何も見当たらない場合、その仕事は完了したと言える。これが我々が目指す基準だ。これを超えるとコストがかさむ。ベルトが必要とする以上の負荷をブレードにかけると、表面の材料を削り取るのをやめて、ベルトのカバーゴムを削り取ってしまう。
この記事は作業そのものについてであり、買い物リストについてではありません。持ち帰りコスト、ベルト面がそもそも材料を保持する理由、どの方法がどの種類の残留物を除去するのか、各機器をどこに設置すべきか、スケジュールの作成方法とブレードの摩耗状態の読み方について解説します。そして、めったに書かれることのない部分、つまりスクレーパーでは物理的に作業ができない5つの一般的な状況と、代わりに何を使うべきかについても触れます。クリーナーの選択、ブレードのモデル、価格設定は別の問題なので、ここでは繰り返すのではなく、既に解説済みの記事に任せます。
私たちは寧波でベルトコンベアを製造しています。当社のエンジニアは毎年かなりの時間を砕石採石場、クリンカー製造ライン、石炭置き場、肥料工場などで過ごし、その時間の多くは、誰も測定したがらないような測定に費やされます。例えば、ヘッドプーリーの後ろのキャリーバック深さ、ローラーの焼き付き率、ブレードの摩耗量(ミリメートル/月)などです。こうした訪問を通して、私たちは多くのことを学んでいます。

01実際の路線における繰り越しコスト
持ち帰り物は工場から2回排出される。1回目は、採掘、粉砕、選別といった作業に費用を支払ったにもかかわらず、地面に捨てられた製品として。2回目は、それを片付ける人件費として。ほとんどの保守予算は2回目の持ち帰り物を計上し、1回目の持ち帰り物をひっそりと無視している。そのため、業績の悪い四半期には清掃費が削減され、次のベルトコンベアの故障後に再び清掃費が計上されるのだ。
一般的な骨材搬送ラインを例にとってみましょう。幅800mmのベルトコンベアで、2交代制、年間300日稼働し、毎時200トン、年間約96万トンの骨材を搬送します。搬送ラインの先頭で発生する骨材の持ち帰り率は、洗浄装置が稼働していないベルトコンベアでは処理量の0.2~0.5%です。この範囲の中間値である0.35%を使用すると、年間約3,300トンの骨材が床に落下することになります。中級骨材の価格が1トンあたり10~20ドルだとすると、この損失だけでも年末には無視できない金額になります。
次に、作業員の人件費が加わります。1~2人で、1シフトあたり1.5~2時間、ヘッドの下とリターンストランドに沿って清掃作業を行います。そして、二次的な損傷も加わります。これが本当に厄介な問題です。リターンローラーに詰まった材料が回転を妨げ、停止したローラーはベルトの端に対して切断ホイールのように作用します。
誰も記録していない帳簿
マネージャーには4つの項目を合計するように求めていますが、記録から正確に合計できる人はごくわずかです。以下の数値は、ストップウォッチと巻尺を使って計測した数値の範囲です。これらはあくまで目安として考えてください。適切に管理された炭鉱と、管理が行き届いていない炭鉱との差は、簡単に5対1にもなります。
| コストライン | 800 mm、200 t/h ラインを基準とした場合 | 年間桁数 |
|---|---|---|
| 持ち帰り品として紛失した商品 | 3,000~5,000トンが流失し、1トン当たり10~20ドルの価値がある。 | 3万~6万 |
| 清掃作業 | 1~2名、1シフトあたり1.5~2時間、フル稼働時の時給 | 12,000~30,000 |
| リターンローラーの交換 | 毎年、ラインあたり8~15個のローラーが固着またはひどく汚れる(部品とリフトを含む)。 | 1,500~5,000 |
| テールプーリーのライニングとスナブドラムの摩耗 | 汚れた尾部で18~30ヶ月ごとに更新される遅延 | 2,000~6,000 |
| トレーニングアイドラーとフレームの摩耗、ベルトエッジの損傷 | 尾部ドラムの片側に塊ができたら、追跡ドリフトを行ってください。 | 請求書作成は難しいが、見るのは簡単だ |
| ハウスキーピングプラント | ローダー作業時間、散水車、掃除機、粉塵抑制 | 5,000~20,000 |
単一の中負荷生産ラインにおける概算値を示す台帳。工場間のばらつきは、年間のばらつきよりも大きい。
清掃費用が元が取れるとき
そのラインに正常に機能するクリーナーを取り付ければ、最初の3つのラインはほぼ崩壊します。プライマリーブレードと適切な取り付けにより、このサイズのベルトの場合、ハードウェア費用は通常1,500ドルから4,000ドルになります。その後はブレードは消耗品です。計算は複雑ではありません。ほとんどの工場がメリットを失っているのは、取り付けの段階です。選択、成形品とウレタン製、およびキャリーバック制御ロジックについては、 コンベアベルトクリーナーの選定とキャリーバック制御だから、ここでは方法論と規律を重視する。
エンジニアからの現場メモ: 浙江省の砕石工場で、2年間手探りで張力調整されていた1,200mm幅のベルトを測定しました。ブレード下のカバーは3.5mm、ベルトの残りの部分は1.1mm摩耗していました。メンテナンス担当者は4ヶ月ごとにブレードを購入し、クリーナーの費用がかさむと嘆いていました。そこで、圧力を2回転緩めたところ、ブレードの寿命は7ヶ月に延び、しかもキャリーバックは増えるどころか減りました。力を加えれば洗浄力が向上するというわけではないのです。
02ベルト面が素材を留める理由
キャリーバックは、まず第一に清掃の問題ではありません。これは付着の問題であり、付着は材質、表面、排出物の形状によって決まります。最初の2つを修正すれば、清掃は容易になります。これらを無視すれば、市販のどんなブレード形状でも解決できません。
水分がほぼすべてを決定する
乾燥した流動性の高い骨材は、重力に負けて自然に落下します。しかし、湿った粘土はそうはいきません。水分含有量が20~40%になると、粘土は固いペースト状になり、互いに、そしてゴムにもくっつきます。そして、残った膜こそが、クリーナーが除去しなければならないものなのです。そのため、水分含有量が3%の粒度調整された石材には完璧に機能するクリーナーでも、雨が降った後には同じコンベアでは全く役に立たなくなることがあるのです。
罰金は厄介な部分である
ふるい分け分析を行えば、たいてい答えが見つかります。約1mm以下の粒子は水分膜を運び、接触面積を提供します。20mm以上の粒子は自然に落下します。水分含有量が同じ場合、1mm以下の粒子が30%含まれる供給物は、10%含まれる供給物よりもはるかに付着しやすくなります。これが、洗浄砂、ふるい分けされた微粉、破砕ダストが典型的な持ち帰り材料である理由であり、40mm以下のピットランが通常容易な理由です。
速度、トラフ角度、および吐出形状
ベルト速度によって、材料が排出される時間が決まります。約3.5m/sを超えると、排出弧はより平坦になり、材料はプーリー弧の高い位置から排出されます。2m/s未満では、細かい湿った製品はより遠くまで回り込み、薄い膜を形成します。
トラフの角度は端部で重要です。800 mm ベルト上の 35 度の 3 ロール トラフでは、外側 60 ~ 90 mm が中央部よりもプーリーに対して平坦になり、そこに最後の材料が残ります。速度は別の理由でも重要です。設計速度より低い速度でベルトが回転すると排出アークが移動するため、昨年完璧に設定されたクリーナーが乾き始め、キャリーバックが増加します。スリップした駆動ベルトと研磨されたラギングが一般的な原因です。機械のその側面については、当社のメモなどの資料があります。 トランスミッションベルトメーカー そして Vベルトメーカー。
カバーの状態、そして古いベルトがくっつきやすい理由
2,000万トンの粒度調整された石で研磨されたゴムは、成形テクスチャが残っているゴムよりも材料が剥がれにくく、摩耗によって最初にそのテクスチャが除去されます。DIN 53516 で 150 mm3 の損失定格のカバーは、同じ使用条件で 250 mm3 のコンパウンドよりもはるかに長くその状態を維持します。 コンベヤベルトメーカー 後で修正するよりも、リリース動作を明示的に指定する方が良いでしょう。グレード自体は、 ゴム製コンベヤベルトカバーのグレード。
03ツールボックス:各方法で実際に除去できるもの
コンベア上の洗浄装置はすべて、掻き取り、ブラシ掛け、または洗浄のいずれかの作用を行います。それ以外の洗浄方法は、位置、圧力、材質のバリエーションに過ぎません。このように選択肢を分類すれば、問題は「どの製品を使うか」から「残留物がどのような物理的作用に反応するか」へと変わります。
一次スクレーパー:バルク除去機
主刃はヘッドプーリーに取り付けられ、通常は接点から50~150mm下方に位置し、ベルトに残っている汚れの大部分(通常70~85%)を除去します。その限界は刃先の形状にあり、刃先の半径よりも薄い膜は除去できず、強く押しすぎると残留物ではなくベルトカバーが摩耗してしまいます。
二次スクレーパー:フィルム除去装置
補助ブレードはプーリーの周囲300~500mmの位置にあり、最初のブレードが取り除き残した部分を引き抜きます。補助ブレードはベルトの経路がより平坦である必要があるため、最初のブレードが機能している箇所でのみ動作します。2枚のブレードを直列に配置することで、最大張力で1枚のブレードを使用するよりもはるかに多くの切削屑を取り除くことができます。
三次ブレードと戻り側スクレーパー
第3段階、すなわちテールプーリーの手前にあるリターンストランド上のブレードは、標準的な適合性ではなく、特定の材料に対応するように設計されています。湿った微粒子のフィルムをさらに切断し、材料を充填するための2つ目の場所を追加します。
回転ブラシ:ブラシの毛が刃を叩く
200~600rpmで回転する電動またはベルト駆動のブラシは、ブレードが通過する表面のテクスチャから微粒子を持ち上げます。これは、模様付きベルト、非常に細かい乾燥粉塵、滑るのではなく塗り広げられる材料に適しています。ナイロンは乾燥した微粒子、ポリプロピレンの湿った穀物、および金属含浸ナイロンに適していますが、ポリマーブラシが数週間で熱で劣化してしまう場合にのみ適しています。ブラシの先端を表面に1~3mm差し込み、それ以上深く差し込まないでください。
セルフクリーニング式リターンローラー:ゴム製ディスクとスパイラル
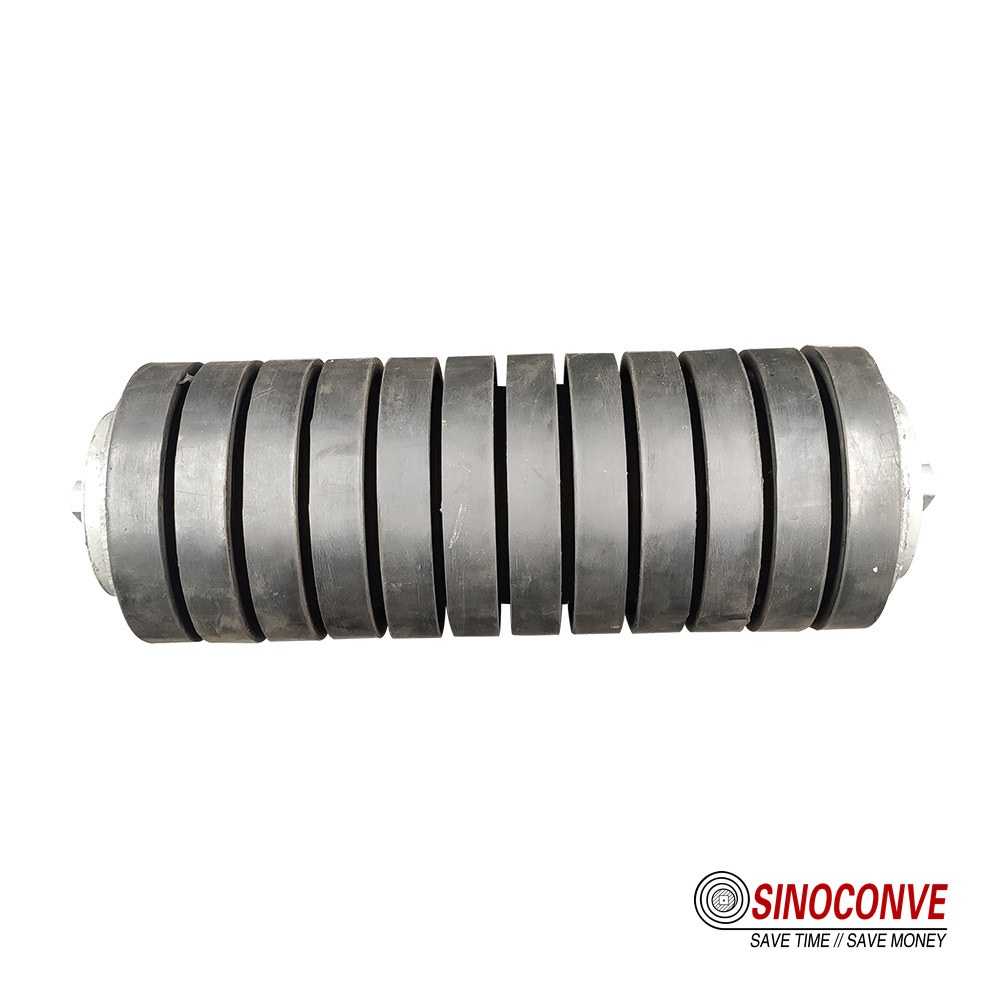
すべての清掃動作がヘッドで行われるわけではありません。ゴムディスクやスパイラルリターンローラーは、表面に物質が蓄積しないため、それを落とす必要がないという原理で機能します。ディスクは回転しながらたわみ、間に挟まった物質を振り落とします。粘着性のある物質の場合、これらは最終的に通常の鋼製ローラーを詰まらせる蓄積物を切断し、多くの場合、最も費用対効果の高い選択肢となります。微細粉塵用については、 微細粉塵用密閉型コンベヤローラー選択ロジックは、 コンベヤアイドラローラーガイド。
水洗ボックスとスプレーバー
水は、粘着性の膜を完全に除去できる唯一の媒体です。なぜなら、水は粘着性の膜と戦うのではなく、その性質を変化させるからです。3~8バールの圧力で噴射する洗浄槽に続いて、ローラーで圧着することで、粘土状の膜をシミ程度まで除去できます。ただし、コストは無視できません。毎時1~4立方メートルの水が必要で、スラリー状の排水の処理、腐食、冬季の凍結リスクなどが発生します。
エアナイフとブローオフノズル
乾燥式で非接触、そして高出力:1,000mmのエアナイフは、4~6バールの圧力でコンプレッサーの負荷を含めて15~30kWの電力を消費します。セメント、石灰、プラスチック顆粒などの微細な乾燥製品に適しており、汎用的な修理ツールというよりは、食品や軽作業ライン向けの専門ツールです。
戻り側のV字型プラウ
プラウは、簡素ながらも信頼性の高い選択肢です。2枚の角度のついたブレードが、戻りベルトの両端から材料を押し出し、テールプーリーに到達する前に除去します。運用コストはほとんどかからず、キャリーバックは管理できるものの完全に除去できない場合の標準的な対策です。ブレードは掘り込むのではなく滑るように、わずかな隙間を設けて配置してください。また、ヘッドエンドクリーナーの故障を補うためにプラウを使用することは絶対に避けてください。長いラインでは、重い負荷を横方向に押し出すとベルトの端が損傷してしまうからです。
| 方法 | 除去しやすい素材 | 何がそれを妨げているのか | ランニングコストシグナル |
|---|---|---|---|
| メインブレード | 乾燥から湿潤の塊、約1mm以上、荷物の大部分 | 模様入りのベルト、機械的な継ぎ目、ペースト状の素材 | 刃の交換は4~12ヶ月ごと |
| セカンダリーブレード | 一次反応によって形成された薄膜が滑らかなベルト上に残る。 | ベルト表面の摩耗または不均一、油汚染 | 一次側の追加張力よりもトン当たりのコストが低い |
| 回転ブラシ | きめ細かい粒子、シェブロン模様と粗い表面、乾燥した粉塵 | 湿った粘り気のある粘土、高温、毛先が8mm以下摩耗 | ブラシの毛は年に一度程度植え替える。 |
| ゴム製ディスクまたはらせん状のリターンローラー | 残留物を除去するのではなく、蓄積を防ぐ。 | 負荷が非常に高く、ベルトコンベアの直径が不適切です。 | 適切なサイズであれば、長寿命で摩耗も少ない。 |
| 水洗い、絞りローラー付き | 粘土、湿った砂、濾過ケーキ、ペースト状のもの | 水道供給がない、氷点下の天候、湿気に弱い製品 | 1~4 m³/h の水とスラリー処理 |
| エアナイフ | 軽いベルトに付着した乾燥した埃。ベルトとの接触はありません。 | 湿った材料、粉塵の多い環境、電力予算 | 1,000 mm幅の場合、コンプレッサー出力は15~30 kW |
| V字型プラウ | 既に戻り線上に落ちたもの | 重い荷物、狭いベルト、既に損傷したエッジ | 維持費が安く、交換費用も安い |
これは最初のふるい分けとして使用してください。最終的な配合は、水分量、食感、ベルトの構造によって決まります。これについては、セクション06で説明します。
もう一つ。クリーナーは作業の最後の20%を占め、残りの80%はベルトの構造と、その上で流す材料です。 工業用コンベアベルト 実務上、材料を放出するカバーと材料を保持するカバーの違いは、どんな刃圧よりも価値があり、それを設計段階で決定する方が、現場で修正するよりも安価である。
04各デバイスはどこに設置する必要があるか
設置位置は、1年間正常に動作するクリーナーと、1年間ベルトを損傷させるクリーナーとの違いを生む。ルールは複雑ではないが、厳格であり、だからこそ私たちは、ハードウェアの仕様を決定する前に、必ず現場での寸法測定を義務付けているのだ。
ヘッドプーリー上のプライマリーブレードの位置
主刃は、ヘッドプーリーの下降側、材料がベルトから離れる位置より下に取り付けます。通常、ベルトの位置は接線からベルト移動量の50~150mm下になります。これはベルト経路に沿って測定し、真下ではなく下方向に測定します。位置が高すぎると、排出経路によってまだベルトに押し付けられている材料を掻き取ろうとすることになり、負荷によって刃が持ち上がり、材料が下に詰まってしまいます。位置が低すぎると、すでに溝から平らになり始めているベルトを掻き取ろうとすることになります。これは問題ありませんが、プーリー面の支持を失い、ベルトの背後に何もない状態でベルトと格闘することになります。
迎角とブレード荷重
迎角とは、刃面とベルトの接線との間の角度のことで、適切な角度範囲はおよそ15~30度です。角度が浅いと清掃効果は低く、摩耗も緩やかです。角度が急すぎると、削り取り力が強くなり、ベルトを深く削り込んでしまいます。コンベアの調査に工具を1つだけ持っていくなら、角度計を持参することをお勧めします。
記録しておくべきもう一つの数値はブレード荷重で、通常は単位幅あたりの力として表され、バネ、ねじり要素、またはカウンターウェイトによって保持されます。この力はブレードとゴムの間の摩擦に打ち勝つために存在し、決定力の尺度ではありません。
第二段階:さらに回転し、圧力が低下する
二次ブレードは一次ブレードの後ろ、同じベルト経路に沿って、通常は一次ブレードより300~500mm後方に配置され、より浅い角度で取り付けられます。ブレードは残留膜をわずかに持ち上げる程度で、2つ目の強力なスクレーパーとして機能してはいけません。一次ブレードは処理量、二次ブレードは仕上げ用に設定します。このように構成された2枚のブレードは、高圧で運転される1枚のブレードよりも長持ちし、性能も優れており、ベルトへの負担も少なくなります。
リターン側のポジション
戻りストランドでは、順序が重要です。V字プラウは、材料がまだ緩い状態のヘッド直後に配置されます。ゴム製ディスクローラーは、材料の破損を防ぐ効果があるため、サポートが必要な場所に配置されます。戻りブラシは、形状が許す限りテールプーリーに近づけて配置され、持ち上げた材料が再び前方に運ばれるのではなく、テールエリアに落下するようにします。洗浄ボックスはヘッドの近くに設置され、濡れたベルトが積載ゾーンに戻る前に、できるだけ長い距離を走行して乾燥させます。
スカートボードとシュートまでのクリアランス
誰もクリーナー用のスペースを計画していません。後付けの場合、シュートの壁、スカートボード、プーリーガードは通常1998年当時のままで、クリーナーは残された隙間に無理やり押し込まれます。注文する前に、プーリー面からシュートまでの距離、ベルト下の高さ、両側のフレームまでのクリアランスを測定してください。物理的に収まるクリーナーでも、手で調整できない場合は、ハンマーで調整するか、全く調整しないかのどちらかになります。 コンベヤベルトサプライヤー ほぼすべての改修に関するお問い合わせでこれを目にしますが、取り付けスペースは仕様の一部であることをはっきり述べておく価値があります。ラインがそれなしで構築された場合、通常は会話は コンベアベルト工場 ベルトの形状もそれに合わせて提供できる。
05スクレーパーが使えない5つのケース
これは、私たちがこのビジネスを始めた頃に存在して欲しかったセクションです。刃は、平らで滑らかで連続した、適度に乾燥した表面を清掃します。これら4つの条件のうち1つでも欠けると、ツールは清掃ツールとしての役割を果たさなくなり、損傷の原因となります。しかし、ほとんどのサイトでは、より強力な刃を購入してよりしっかりと取り付けるという回答が依然として一般的です。しかし、その直感が常に間違っていて、全く異なる方法を取るべき5つの状況があります。
ケース1:シェブロン柄と模様入りのベルト
シェブロンベルトは、搬送面にリブが成形されており、通常、プロファイルとベルト幅に応じて高さは15~30mmです。スクレーパーブレードは直線状の刃です。リブの上部にしか接触できないため、ベルト表面の30~40%程度しか接触せず、材料はブレードが届かない溝に溜まります。さらに悪いことに、ブレードはスムーズに動きません。各リブを登っては後ろに下がるため、一定のスクレーピング動作ではなく、ベルト速度で繰り返し衝撃が発生します。その回数を数えてみてください。リブピッチが400mmで、ベルト速度が2.5m/sの場合、1日に約6回の衝撃が一日中続くことになります。
次に何が起こるかは予測可能です。刃の縁が欠け、リブの先端面が不均一に摩耗し、リブ間のベルトカバーには、折れた刃の角が食い込んだ跡が刻まれ始めます。メンテナンス担当者は、清掃不良を補うために刃の圧力を上げますが、これがすべての問題を加速させます。湿った砂や石炭を運ぶ急勾配のラインでは、本来は役に立つはずのスクレーパーによって、わずか1シーズンでリブの先端が丸くなってしまうケースも見てきました。
交換ルートは、エッジではなくブラシまたは洗浄です。谷底に届くほど長い毛を持つ回転ブラシは、シェブロンベルトを適切に洗浄します。毛がリブに衝突するのではなく、リブの上を曲がるため、衝撃サイクルなしで洗浄できます。ブラシの先端が谷に 1 ~ 3 mm 入るように設定します。リブが摩耗して有効深さが変わるため、毎月深さを確認してください。工場で水が利用できる場合は、戻りストランドにスプレーバーとブラシドラムを取り付けると、シェブロンベルトをほぼ完全に洗浄できます。製品が細かく乾燥している場合は、逆回転ブラシだけで十分な場合が多いです。戻りストランドで低圧で動作する柔らかいウレタンエッジの V プラウは、落ちたものを処理します。角度のついた 2 本のウレタンレールは安価で長持ちします。
ここには設計上の決定事項が隠されています。急な傾斜での清掃が本当に困難な場合は、傾斜にシェブロンパターンが必要かどうかを再検討する価値があります。適切な摩擦カバーを備えた滑らかなベルト、または別の搬送装置で、清掃の問題なく作業できる場合もあります。この議論は急角度オプションから始まります。角度付き搬送が必要な場合は、次の注記を参照してください。 傾斜搬送および滑り止め用途向けのシェブロンコンベヤベルト 各プロファイルの用途を明示し、より広い範囲は以下に位置する コンベアベルトディストリビューター 在庫品目。
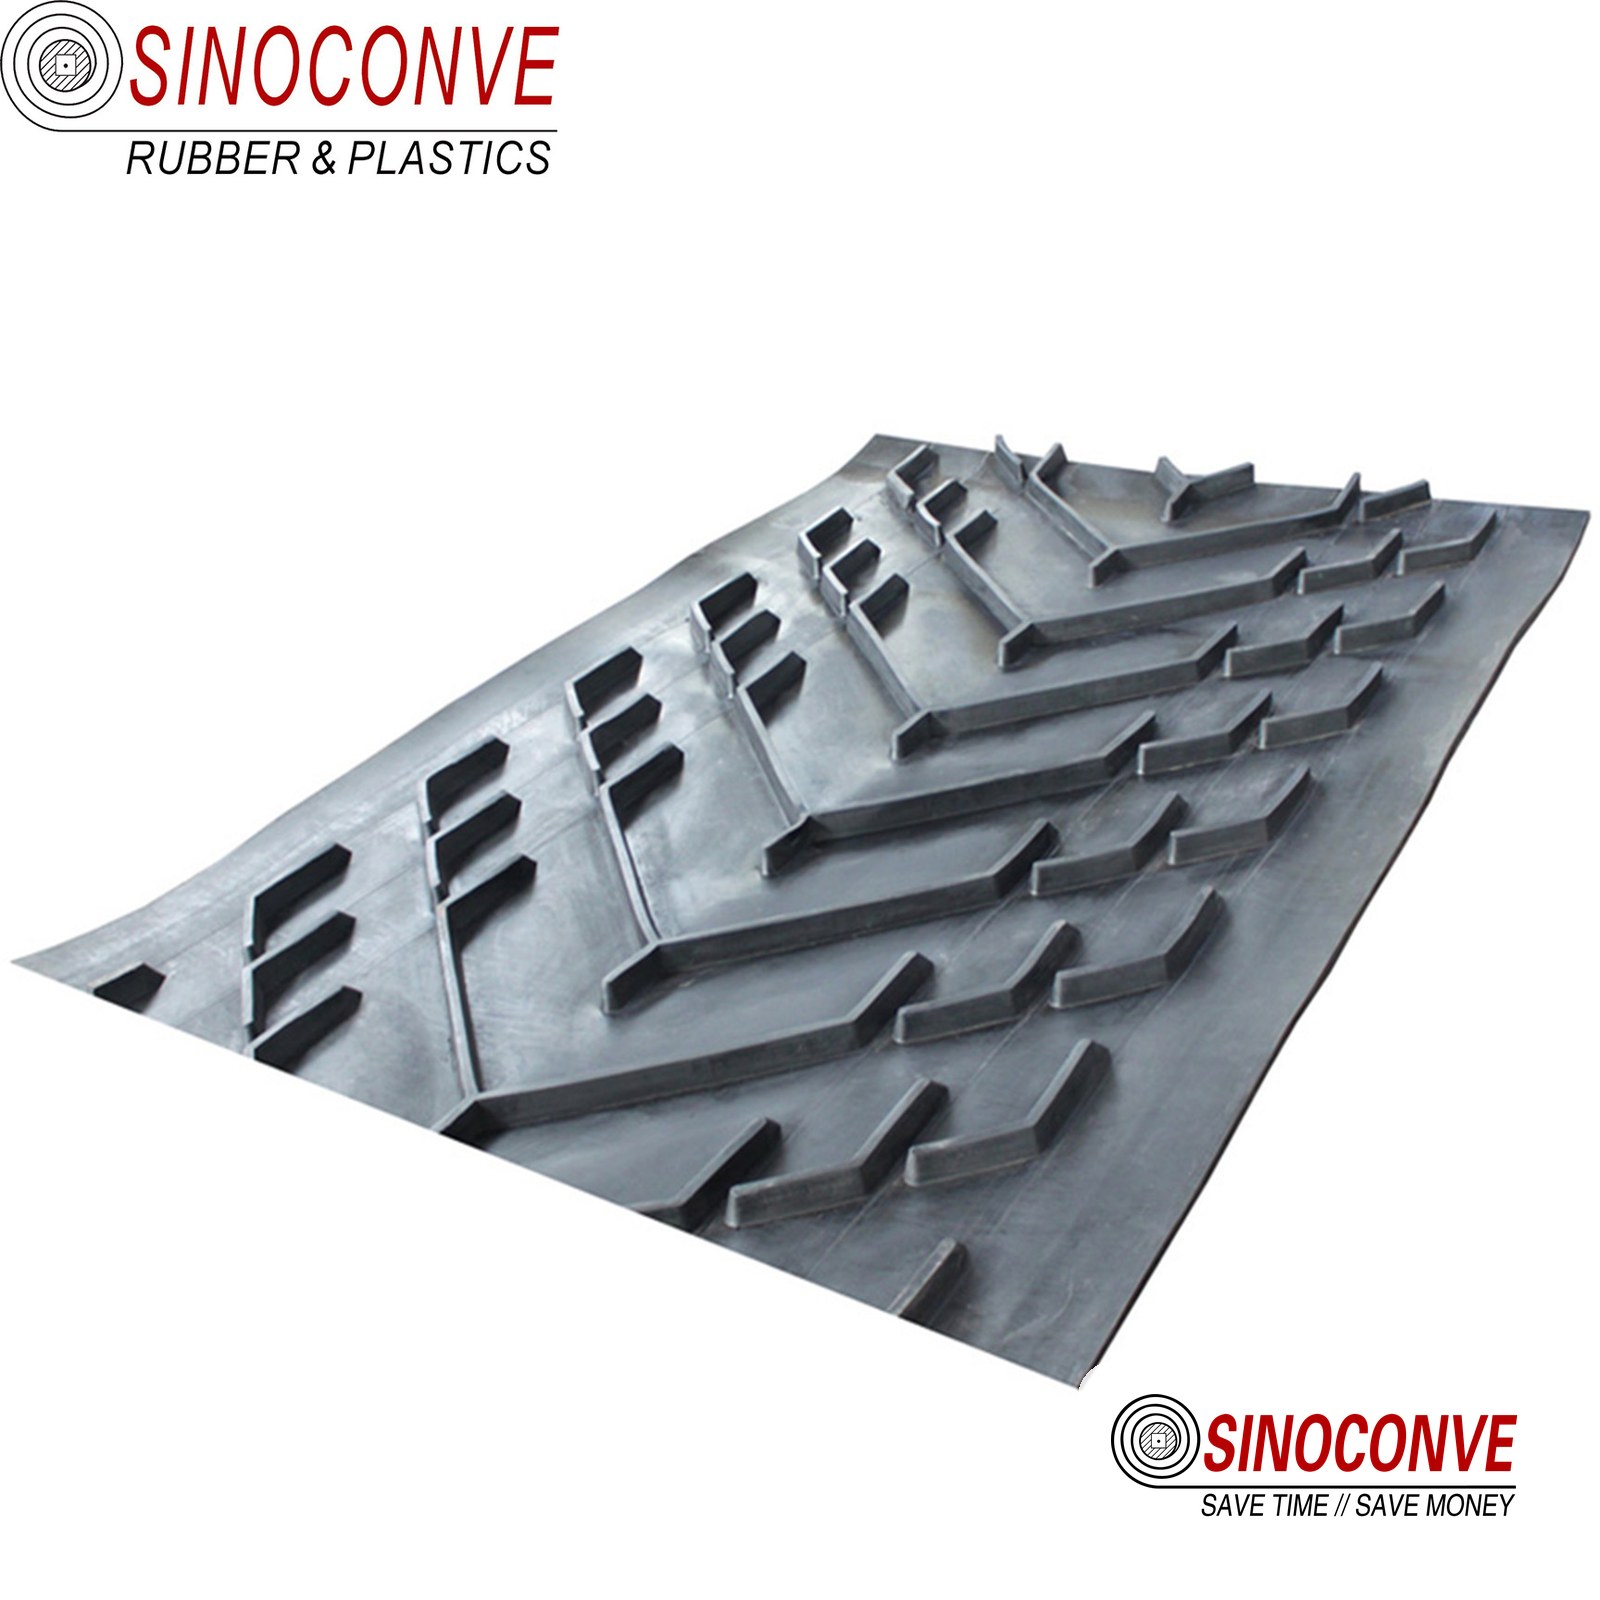
ケース2:クリート付きベルトとサイドウォールベルト
クリート付きベルトは、200~600mm間隔で横棒が配置されています。サイドウォール付きベルトは、両端に波状の壁が接着されており、高さは60~200mmの場合もあります。どちらも急勾配の斜面で材料を保持するように設計されており、どちらも本来想定されていなかった特性を持つスクレーパーとして機能します。
破損モードは鈍角です。ブレードがベルト表面ではなくクリートの頂部に接触し、後方に押し戻された後、その背後の隙間に勢いよく前方に飛び出します。その隙間は1.5m/sの速度で約150mm程度で、ブレードが前方に飛び出し、次のクリートの基部に衝突して欠けを生じさせるのに十分な時間です。クリートの根元はベルトの中で最も応力がかかる部分でもあります。衝撃を受けるたびに、接着面に小さな亀裂が発生します。
側壁はベルトの中で最も高価な部分であり、修理も最も難しいため、さらに厄介です。波状の側壁の底に刃先が引っかかると、剥離が始まります。側壁の底が持ち上がり始めると、その裏側に水や微粒子が入り込み、ベルトに沿って損傷が広がります。私たちはまさにこのような事例を何度も調査してきました。あるセメント工場では、戻りストランドが汚れているように見えたため、側壁ベルトに補助刃を取り付けましたが、2か月後には側壁の底が数メートルにわたって剥離してしまいました。
エンジニアからの現場メモ: セメント工場の事例は回避可能で、回避するための費用も安価だった。ベルトコンベアは最高90℃のクリンカーを搬送し、側壁の高さは120mmの波状になっていた。ブレードは標準的な1,000mmのタングステンチップ付き二次ユニットで、クリートから4mmの隙間を空けて取り付けられており、側壁の基部には全く接触していなかった。そこでブレードを取り外し、ベルト幅全体に低速ブラシを取り付け、先端にスプレーバーを装着したところ、戻りストランドの20mmの粉塵の山がシミに変わった。側壁の損傷は既に発生していたが、それ以上進行することはなかった。
代わりに効果的なのは、優先順位の高い順に、クリート間のベルト表面に作用するブラシまたは洗浄ステーション、隙間に収まるほど短い個々のフィンガーを備えたセグメントブレードシステム(フィンガーが欠けると溝になるため、頻繁な点検が必要)、そして、落ちたものをキャッチするための十分なクリアランスを備えたリターンサイドVプラウセットです。効果がないのは、幅全体にわたる固定ブレードです。クリート付きベルトでは、クリートの高さは用途が許す限り低く、隙間は容量が許す限り長くしてください。そうすることで、後で清掃が可能になります。トレードオフについては、次の資料で説明します。 バルクハンドリング用クリート付きコンベヤベルトの選定 そして 傾斜搬送における側壁コンベアベルト。
ケース3:機械式締結継手
加硫接合部は連続したベルトです。一方、機械式締結継手は、ベルト表面から数ミリ突き出たプレート、フック、またはヒンジピンの列です。この数ミリが問題の核心です。スクレーパーの刃ではベルトと継手を区別できず、継手が破損してしまうのです。
通常は3つのことが順番に起こります。ブレードのエッジがプレートの先端に引っかかり、プレートがわずかに持ち上がって開き、次のパスでピンに引っかかります。その間、ブレードマウントとスプリングには絶え間ないハンマーの力が加わります。また、ファスナーの接合部は不均一になりがちで、ブレードは接合部ごとに持ち上がって下がり、接合部でのベルトはベルト表面よりも低くなるため、その瞬間のブレードの圧力は両側で不均一になります。1,200 mmのベルトで、30 mごとに接合部があり、速度が3 m/sの場合、ブレードは約10秒ごとに接合部を通過します。つまり、1シフトで2,500回の衝撃を受けることになります。
目に見える損傷は、ベルトの端部、つまりジョイントプレートの端とブレードの角が突き出ている部分に現れます。ジョイントが本当の問題だったにもかかわらず、誰もその2つの事実を結びつけなかったラインでは、数ヶ月で端部が40mmも削り取られているのを目にしてきました。また、安全面でも問題があります。粉塵の多い環境で鋼鉄製のブレードが鋼鉄製の留め具に接触すると火花が発生する可能性があり、石炭や穀物のラインでは以前よりもその危険性が高まっています。
正しい答えは、なぜ機械的な接合が必要なのかによって異なります。加硫接合のためにラインを停止できる場合は、洗浄、強度、疲労を一度に解決でき、方法とコストは コンベヤベルトの接合方法コンベヤが短い、ベルトを季節ごとに交換する、または現場に加硫設備がないなどの理由で、ジョイントを機械的に維持する必要がある場合は、ジョイントを無視するのではなく、ジョイントの周囲を清掃する方法を選択する必要があります。ブラシは、毛先がファスナーに引っかからずに通過するため、通常は適切な方法です。ブレードの使用が避けられない場合は、たわむことができるスプリングマウントに柔らかいウレタンエッジを使用し、ブレードの負荷を最小範囲に保ち、ジョイントを通過するたびに点検してください。幅広ベルトの機械的ジョイントに、硬いプライマリブレードを取り付けないでください。この組み合わせはエッジを損傷し、お客様からベルトのエッジが破れた写真が送られてきたときに、私たちが最初に確認する点の1つです。これらの故障がどのように発生するかについては、 コンベアベルトの接合部破損の原因。
ケース4:高水分・高接着性材料
これは微妙な問題です。刃は正常に機能しているように見えます。ベルトに接触していて、摩耗も見られませんし、それでもキャリーバックは増加します。実際には、刃は材料を除去しているのではなく、形を整えているのです。
ペースト状の材料の場合、刃の先端の前方に材料がくさび状に巻き付きます。このくさびは、刃が持ち上がるか、材料が刃の下で膜状に押し出されるまで成長します。いずれの場合も、厚さ約0.5~3mmの層が刃を通過し、ベルト上に残ります。水分含有量30%の粘土、水分含有量20%の洗浄砂、浚渫土、フィルターケーキ、湿った肥料はすべてこの挙動を示します。刃の圧力を強めると、くさびはより密になり、膜は薄くなりますが、完全になくなることはなく、その代償としてベルトの被覆が厚くなります。
水は、接着力に抵抗するのではなく、接着力を変化させるため、正直な答えです。3~8バールのスプレーバーを備えた洗浄ボックスにブラシドラムとスクイーズローラーを続けて設置する方法は、粘土膜を汚れレベルまで除去できる唯一の方法です。水が利用できない場合、または製品が水に耐えられない場合は、低速で湿らせたブラシと、膜が隆起しないようにする戻り側ディスクローラー装置、そして落ちたものを除去するプラウの組み合わせが次善の策です。材料が高温で湿っている場合は、被覆が軟化することを覚えておいてください。90℃を超えるクリンカーでは、ベルトの実効硬度が低下し、ブレードがより深く食い込むため、ブレード荷重を上げるのではなく下げる必要があります。この問題の湿潤面については、同僚が次のように書いています。 砂洗浄コンベアベルトの作業乾いた端の下あたり 防塵コンベアベルト 考慮事項。湿った材料が油分やグリース分を含んでいる場合(リサイクルや一部の食品工場で発生する)、フィルムはまた異なり、化学反応が重要になります。詳細は注記を参照してください。 耐油性コンベヤベルト。
ケース5:カバーが薄く摩耗している、または経年劣化で硬化しているベルト
スクレーパーは、削る対象物が必要です。ベルトの被覆が1mm残っている場合、工具はベルトの剥離を開始します。これは最も高額な修理費用が発生するケースです。なぜなら、損傷はブレード部分だけにとどまらないからです。被覆がなくなると、水分が本体に到達し、布層が剥離し、ベルトは全く別の場所で破損します。
警告サインは、一度知ってしまえば簡単に読み取れます。刃のラインでの被覆厚が1.5mm未満。グリップ力がなく、硬くて滑りやすい表面。横方向に細かいひび割れが発生している(これは通常、衝撃による損傷ではなく、オゾンや屈曲疲労によるものです)。同じ場所に補修跡が繰り返し現れる。これらのいずれかに該当する場合は、スクレーピングを中止するのが正しい判断です。
短期的には、ブラシと洗浄、プラウ、またはソフトウレタンエッジを備えたブレードを最小圧力で実行し、毎週点検するという方法があります。中期的には、交換計画を立て、入手可能な最も安価なグレードを選択するのではなく、剥離特性と耐摩耗性を考慮してカバーを指定します。90 mm3 DIN 53516損失のカバーはメートル当たりのコストは高くなりますが、250 mm3のコンパウンドよりも長持ちするため、トン当たりの数値はしばしば有利になります。交換を指定する場合は、カバーのグレードの比較は ゴム製コンベヤベルトカバーのグレードより広範な購買ロジックでは 2026年製ゴム製コンベヤベルトガイドまた、範囲としてのみ公表される数量価格パターンについては、以下で説明します。 コンベヤベルトの卸売 材質。価格帯のみ:800~1,200mmの中荷重EPベルトは、1メートルあたり数十ドルの範囲に位置し、その範囲内の価格差は、カーカス、カバーグレード、およびスプライスによって決まります。
| 状況 | 刃が破損する理由 | 代わりに | これはしないでください |
|---|---|---|---|
| シェブロン柄または模様入りのベルト | 剛性エッジは表面の30~40パーセントに接触し、すべてのリブに影響を与える。 | 谷に設置されたロータリーブラシ、スプレーバー、軽量V字プラウ | ブレードの圧力を上げて谷間を削り取る |
| クリート付きベルトまたはサイドウォールベルト | クリートがブレードを押し戻し、次に次のクリートの根元に当たる。 | クリート間のブラシまたは洗浄、セグメントフィンガー、ワイドクリアランスプラウ | 幅広の剛性ブレード、特に波状の側壁の上 |
| 機械式締結具 | プレートとピンが突き出ており、縁を持ち上げて叩いている。 | 可能であれば加硫処理されたスプライスを使用し、そうでなければブラシまたはスプリングマウントに軟質ウレタンを使用する。 | ヒンジピンで接合された幅広ベルトに鋼鉄製の刃が取り付けられている。 |
| 高吸湿性粘着素材 | 刃先は回転する楔形を形成し、切断するのではなく塗り広げる。 | ブラシと絞りローラーで水洗い。予備として湿らせたブラシを使用。 | ペーストを泡立てる際に張力を加える |
| 表紙が経年劣化で薄くなったり、硬くなったりしている | 犠牲ゴムが残っていないため、ブレードが構造材を削り取ってしまう。 | ブラシ、プラウ、低圧ソフトブレード、および交換計画 | 次四半期に新しいベルトを注文しながら、引き続き削り続けましょう。 |
その表を逆から読むと、仕様策定ツールになります。コンベアの同じラインにこれらの条件が2つある場合(単一の搬送タワーではよくあることです)、ヘッドエンドスクレーパーは最適な解決策ではありません。最適な解決策は、汚れを許容するリターンサイドの配置、リリース専用のベルト、そしてスケジュールです。ブレードは、ブレードが適合する場所に設置されます。
06素材に合った洗浄剤の組み合わせ
組み合わせを決定する2つの質問は、材料の湿り具合と、そのうち1mm以下の部分がどれくらいあるかです。ベルト構造によって限界が決まります。 ゴム製コンベアベルト 滑らかなリリースカバーを備えたものは刃物に耐えられるが、模様入りのベルトは耐えられない。
| 材料 | 行動 | 最初の行 | 必要に応じて追加してください |
|---|---|---|---|
| 乾燥した粒度調整済み骨材、含水率3~5% | きれいに剥がれ落ち、薄い粉塵膜が残る | メインブレード | 二次ブレード、ディスクリターンローラー |
| 洗浄済み砂、水分含有量18~22% | 濡れた膜のように付着し、水が流れ落ちて床に固まる。 | ブラシ付きスプレーバー | ローラーを絞る、耕す |
| 粘土質および粘着性の表土、25~35パーセント | ベルトにペーストを塗りつけ、刃で平らにする | 洗浄ボックス、3~8バール | ブラシドラム、ディスクリターンローラー |
| セメントとクリンカーの粉塵 | 湿度が上がるまでは乾燥していて流動性があり、その後固まる。 | メインブレードとセカンダリーブレード | 密閉式搬送装置、シールローラー |
| 石炭、表面水分6~12% | 微粉が付着しやすく、火花が発生するリスクが刃材の制約となる | ウレタン製メインブレード | ブラシ、プラウ、難燃性ベルト仕様 |
| 穀物、食品、包装関連製品 | 粉塵やパンくず、潤滑油や洗浄水に関する衛生上の制限 | ブラシまたはエアナイフ | 乾式洗浄対応、食品グレードベルト |
| 肥料およびその他の吸湿性製品 | 水分を吸収し、研磨ペースト状になり、鋼を腐食させる。 | 電源オフ時にドライブラシと洗浄 | フレームのコーティング、毎日すすぎ洗い |
| 90℃以上の高温クリンカー | カバーが柔らかくなり、刃が想定以上に深く食い込む | 耐熱ウレタンブレード、負荷軽減 | 冷却器の戻り糸をブラシで塗布する |
水分含有率は、製品の研究所での測定値ではなく、出荷時に測定した値の範囲です。
07清掃スケジュールと摩耗点検
点検を受けない清掃員は、もはや機能していない清掃員です。下記のスケジュールは、2交代制で稼働している工場におすすめするもので、週に約20分程度の時間で済みます。
| 間隔 | タスク | 拒否または行動する場合 |
|---|---|---|
| すべてのシフト | 戻り線とヘッドの下の床を見てください | 10mm以上の深さの目に見える隆起が形成される |
| 毎週 | ブレードの高さを幅の3箇所で測定し、スプリングまたはトーションの張力を確認します。 | 刃の高さが元の高さの30%まで摩耗している、または幅が5mm以上不均一である。 |
| 月刊 | ブラシの毛の長さ、プラウのクリアランス、ディスクローラーの回転、および取り付けボルトを確認してください。 | ブラシの長さが8mm未満、ベルトに接触するプラウ、手で回せないローラー |
| 四半期ごと | 迎角、ブレードラインでのカバー厚さ、テールでのベルトトラッキングを再確認してください。 | 刃のラインで1.5mm以下を覆う |
| 毎年 | トレイキャッチテストを再計算し、昨年の基準値と比較してください。 | 処理量の0.4%を超える持ち帰り |
刃の摩耗を適切に測定する
写真は摩耗を測定できません。スチール製の定規で測定します。刃の残り高さを、両端から100mm内側と中央で記録してください。摩耗は通常不均一で、刃がベルトに接触しなくなる最低点が重要です。ウレタン製の場合は元の高さの30%に達したら交換または再設定し、タングステンチップの場合はインサートが欠けている場合はそれよりも早く交換または再設定してください。取り付け部が反転するように設計されている場合のみ刃を反転させ、重要なコンベアごとに予備の刃とスプリングのセットを1セット現場に保管してください。
08ベルト洗浄システムの6つの故障モード
ほとんどの清掃システムは、摩耗が原因で故障するのではなく、システム内の何かがベルトに抵抗しているために故障するのです。
1. 刃にかかる圧力が強すぎる。 過負荷はカバーを削り、表面を加熱し、刃の摩耗を早めるだけで、洗浄力は向上しません。部品を交換する前に、負荷を軽減してください。
2. 刃のチャタリング音。 ブレードが跳ねると、縞模様の摩耗パターンとドラムのような音が残ります。原因としては、マウントの柔軟性が高すぎる、プーリーの摩耗によるラグ、または迎角が限界値を超えているなどが考えられます。まずは迎角を小さくしてみてください。
3. 刃の後ろ側の材料充填。 湿った微粒子はくさび状になり、刃を持ち上げ、最終的には完全に詰まらせてしまいます。乾燥した微粒子は固まって塊となり、ベルトに傷をつけます。点検のたびに除去してください。
4. スプリングとクッションの疲労。 張力調整機構は、刃が摩耗するずっと前に設定が崩れてしまうため、3ヶ月間は問題なく掃除できていた刃が突然動かなくなった場合は、たいていバネが劣化しているのが原因です。
5. 熱。 ベルト表面の温度が約90℃を超えると、ウレタンは軟化してエッジが失われます。耐熱性の高いコンパウンドを使用することで改善されますが、水冷と長い往復走行はより効果的です。
6. 戻り線に過剰な張力をかける。 ベルトをきつく締めすぎると、テールプーリーにかかる弧が長くなり、ゴミをより強く保持するため、同じクリーナーでも性能が低下します。ブレードのせいにする前に、まずベルトの張りを確認してください。
09キャリーバックがどのようにしてミスアライメントとローラー損傷につながるのか
清掃は単に製品を回収するだけではありません。ベルトのアライメントと戻り側のすべてのローラーを守るための第一の防衛線であり、これら2つの不具合は材料の損失以上のコストがかかります。
仕組みは単純です。ベルトから剥がれた材料がローラーに蓄積されます。テールドラムでは、まず片側に塊ができ、有効直径が変化してベルトがその塊の方に引っ張られます。ベルトは中心からずれて走行し、端が構造体に擦れてほつれが始まります。その間、汚れたローラーは回転を停止し、負荷がかかった状態で停止したローラーが動いているベルトを引きずります。その結果、平面が研磨され、端が損傷し、新しいベルトが必要になります。この現象は、摩耗の原因となっていたクリーナーを取り外したラインでよく見られます。
予防の順序は、発生源でキャリーバックをカットし、ディスクローラーまたはスパイラルローラーでリターンストランドをクリアに保ち、エッジ摩耗になる前にトラッキングを修正することです。自己クリアリングの議論については、次の注記を参照してください。 自動調心ローラー そして コンベヤローラー選定ガイド; 荷積みゾーンの端、つまりこぼれ始める場所は、 荷積みエリア用衝撃ローラーベルトがすでにずれている場合は、 EPコンベアベルト追跡ガイド 原因を順に調べていきます。3つの骨材ラインでトラッキングの問題が見つかりましたが、テールドラムを清掃して断熱材を塗布したところ、トレーニングアイドラーの調整は一切行わずに問題は解消しました。
10ジョイントの種類が清掃方法にどのような制約を与えるか
上記5つの事例では機械的な接合部について取り上げたが、この点は独立した項目として取り上げる価値がある。なぜなら、接合部の決定は通常、清掃ではなくスケジュール上の理由から、数ヶ月前に別の人物によって行われるからである。
加硫接合ではベルト表面が連続しているため、リストにあるすべての方法が利用可能です。機械式ファスナー接合では、約 600 mm を超える幅のベルトにはブレードオプションがなくなり、ブラシやプラウの使用が推奨されます。エンドレスで供給され、ねじ込みで取り付けられるベルトは、この問題を完全に回避します。これは、短いコンベヤや軽負荷ラインに適しています。詳細は注記を参照してください。 無限コンベアベルトコストとダウンタイムの比較 2026 コンベヤベルト接合ガイド これは妥当な出発点です。お客様にお伝えしているルールはシンプルです。洗浄方法と接合方法を同じ会議で決定してください。別々に決定すると、工場でヒンジピン接合部に硬い刃が取り付けられてしまうという事態になりかねません。
11経済性:清掃費用と清掃損失の比較
清掃システムの年間コストと、清掃システムを導入しない場合の年間コストを、同じベルトコンベア上に並べて比較してみましょう。どちらも概算値であり、後者のコストは常に過小評価されています。
| ライン | 維持管理された清掃システム | 一つもなければ |
|---|---|---|
| ハードウェアとブレード | 初年度は1,500~4,000台、その後はブレードとブラシのセグメントで年間400~1,200台 | ゼロ |
| 検査作業 | 週に約20分 | 1シフトあたり1.5~2人時 |
| 製品は保持されます | キャリーバックは通常、処理量の0.1パーセント未満に抑えられる。 | スループットの0.2~0.5パーセントが失われる |
| ローラーとプーリーの寿命 | リターンローラーが通常の耐用年数に達しました | ローラーの早期交換が8~15回、ラギングの前倒し |
セクション01の800mmラインでは、その差は年間数万程度に達し、ハードウェアは最初の数ヶ月で回収される。これは規模であって、約束ではない。変わらないのは方向性だ。
12現場でよく見られる12のミス
これらはすべてよくあることです。ほとんどの場合、元に戻すのに費用はかかりません。
1. 刃が狭いほどよく掃除できると考える。 2. 1.5 mm のカバーが付いたベルトにタングステン製の刃を使用する。 3. シェブロンまたはクリート付きベルトに硬い刃を取り付ける。 4. 幅広のプライマリーブレードの下に機械的なジョイントを残しておく。 5. 目視でアタックアングルを設定し、その後は二度と確認しない。 6. ベルトが簡単に持ち上がるヘッドプーリーの上昇側にクリーナーを取り付ける。 7. シュート周辺のスペースを測る前にクリーナーを購入する。 8. 湿った粘土の問題をブレードの問題として扱う。 9. ヘッドでのキャリーバックと戦っている間、テールドラムを無視する。 10. スプリングを一度も確認せずにブレードを交換する。 11. ベルトに通常の摩耗が見られるという理由で、正常に動作しているクリーナーを取り外す。 12. 価格だけでベルトを指定し、その後 3 年間かけて掃除する。
13ベルトが終わるところからクリーナーが始まるところ
洗浄はシステムであり、単なる部品ではありません。材料によって洗浄方法が決まり、ベルトの構造によって限界が決まり、スケジュールによって来年も洗浄が機能するかどうかが決まります。コンベアが模様付きベルトやクリート付きベルト、機械式ジョイント、または湿った粘着性のある製品を搬送する場合、エッジスクレーパーは適切なツールではなく、ブラシ、洗浄ステーション、セルフクリアリングローラーに投資する方が賢明です。全製品ラインナップは、 製品カタログ; 問題を説明して意見を聞きたい場合は、 よくある質問 ページへのお問い合わせ、または直接のお問い合わせでも構いません。形容詞ではなく、具体的な数値で回答いたします。

14コンベアベルト清掃に関するよくある質問
コンベアベルトの清掃:ブレードの圧力を上げることは、果たして解決策となるのか?
いいえ、刃がベルトに適切に接触する位置を超えて力を加える必要はありません。それ以上の力を加えると摩擦が増加し、カバーと刃の摩耗が激しくなりますが、除去される量はほとんど変わりません。刃に適切な量の材料を装填しても材料が残ってしまう場合は、材料またはベルトの表面が制約となっているため、別の方法を検討する必要があります。
ベルトは実際、どの程度清潔である必要があるのでしょうか?
戻り糸に約25mmを超える縞模様がなく、ヘッド下の床が1シフトの間きれいな状態を保つほど十分にきれいであること。測定上は、時間当たりの処理量の0.1%未満の持ち帰り率であること。汚れのない表面を追求すると、回収材料の価値よりもベルトの摩耗コストの方が高くなる。適切な コンベアベルトの清掃 これは、ゴムを磨くことではなく、損傷の原因となる膜を除去することに関するものです。
なぜベルトは雨上がりにしか戻らないのですか?
表面水分が2%増加すると、微細な製品の付着力が2倍になることがあるからです。洗浄剤は変わっていませんが、材料が変わりました。屋外の備蓄物ではこれは季節的なものであり予測可能なので、作業員が驚くのではなく、スケジュールにそれを考慮しておくべきです。
シェブロンベルトにスクレーパーを取り付けることはできますか?
取り付けは可能ですが、ベルトを清掃することはできません。硬いエッジはリブの上部、つまり表面の約30~40パーセントにしか接触せず、ベルトが全速力で回転するとすべてのリブに衝撃を与えます。溝には回転ブラシを取り付け、できればスプレーバーを併用してください。
クリート付きベルトやサイドウォールベルトはどうでしょうか?
ブラシ、洗浄ステーション、および幅広のプラウのみに使用してください。幅広の固定ブレードはクリートの根元に当たり、側壁の基部から剥離を引き起こす可能性があります。これは、この種のベルトで最も高額な修理費用となります。ブレードの使用が避けられない場合は、クリートの間に収まる分割式のフィンガーを使用し、頻繁に点検してください。
私のベルトは機械式の留め具が付いています。どのような選択肢がありますか?
加硫処理された継ぎ目を使えば問題は解決します。ベルトを一日取り外す必要があっても、その費用をかける価値はあります。継ぎ目をそのままにしておく必要がある場合は、ブラシを使うか、負荷を最低範囲に設定した状態で、スプリングマウントに取り付けた柔らかいウレタン製の刃を使用してください。スチール製の刃とヒンジピンは相性が悪いので避けてください。
清掃状況が改善されたことをどうやって証明すればいいですか?
排出口の下に600mmのトレイを1時間置き、そこに溜まった物の重さを量り、1時間あたりの処理量で割る。これを毎月繰り返し、記録する。これは粗雑な方法だが、どんなに詳細な検査結果よりも多くの議論を解決してくれる。
刃がベルトに溝を刻む原因は何ですか?
原因は通常、次の3つのいずれかです。刃への負荷が大きすぎる、刃の角度が限界に近い、または刃が不均一に摩耗して片方の角だけが負荷を受けている。刃の中央だけでなく、端の高さも確認してください。刃のラインの下に溝がある場合は、カバーが摩耗していることを意味します。
セルフクリーニングローラーはスクレーパーの代わりになるのでしょうか?
いいえ。これらは、スクレーパーが機能しなくなった場合の影響を軽減し、戻り糸を詰まりなく、テールドラムを清潔に保つためのものです。代替品としてではなく、保険として取り付けてください。