永久的に高張力がかかる場合は、熱加硫スプライスを選択してください。ベルトをすぐに再び分離する必要がある場合、ベルトが短く負荷が軽い場合、または構造物の横に電源やプレスがない場合は、機械式ファスナーを選択してください。これが、一行で決定することです。このページの残りの部分では、この2つのケースの境界線が実際にどこにあるのかを示します。なぜなら、40mのトランスファーランで2プライベルトを使用したり、1,000mmのプライマリーベルトにヒンジ付きファスナーを使用して「4時間節約」する採石場、ケーブル層にプレートをボルトで固定しようとするスチールコードラインなど、グレーゾーンの中間で費用が無駄になるからです。
当社では、自社工場とお客様の現場で、両方のタイプのジョイントを製造しています。しかし、あるパターンが繰り返し現れます。それは、ベルトのサイズを6か月前に決定したエンジニアではなく、午前2時にベルトのそばに立っている人が、どのジョイントを取り付けるかを決めるということです。このページは、ベルトのそばにいる人がエンジニアと同じ結論にたどり着けるように書かれています。

01簡潔に言うと:基本的には加硫処理、例外的に固定処理
標準は熱加硫によるスプライスです。実際の重量物を搬送する固定コンベアでは、スプライス接合のみがベルトと同様の挙動を示します。機械式ファスナーは、同じものの安価なバージョンではなく、異なる役割を持つ別の装置であり、現場で一般的に想定されているよりも狭い範囲の条件下でのみ適切な解決策となります。
高温加硫が圧倒的に優位に立つ場合
3プライ以上のもの、トラフ型メインホール内のもの、定格ベルト張力の約60%を超える張力で走行するもの、そしてすべてのスチールコードベルト。さらに、ベルト速度が高い場合、ジョイントの後ろに大きな衝撃ゾーンがある場合、または下り坂の再生走行を行う場合は、その影響はさらに大きくなります。これらのベルトでは、ファスナーは妥協ではなく、カウントダウンです。
機械式締結具が適切な工学的選択である場合
短いベルト、軽量ベルト、清掃や輸送のために開ける必要があるベルト、加硫作業員が手が届かない場所にあるベルト。2プライの500mmスタッカーベルトは正当なファスナー用途であり、お客様にもそのように説明します。5プライの花崗岩運搬用プライマリーホーラーにプレートをボルトで固定するのは適切ではありません。
たった5分で決着をつける3つの質問
工具箱を開ける前に、これらのことを必ず確認してください。現場でのほとんどの問題は解決します。
| 回線の条件 | ジョイントを合わせる | なぜ |
|---|---|---|
| 幅800mm以上、3層以上、パーマネントラン | 熱加硫接合 | 張力経路は生地の骨格内部に留まる |
| スチールコードベルト、幅や撚り数に関わらず対応可能 | 熱加硫スプライス、コードの再配置による段付き | プレートはケーブルの張力を全く発生させることができない |
| トラフ型メインホールは定格張力の60%以上で稼働している。 | 熱加硫接合 | 持続的な負荷がかかると、締結具の疲労寿命は著しく低下する。 |
| 20~60mの搬送用またはスタッカー用ベルト、2層構造、処理能力200t/h未満 | 機械的な留め具でも構いません | 低電圧、アクセスしやすい、再施工費用が安い |
| 移動式または可搬式のコンベアで、ベルトは数週間ごとに移動されます。 | 機械式締結具 | 繰り返し引き離せることで永久接着よりも優れている |
| 線路は既に切断済み、半径300km以内に報道機関は立ち入り禁止 | 応急処置としてファスナーを使用し、次の予定されている加硫処理期間内に加硫処理を行う。 | 生産が先、耐用年数は後 |
| 約-5℃以下の、保温ブランケットのない風雨をしのげる場所 | 機械的な締結具または適切な冷間接着 | 未加硫ゴムは確実に架橋しない |
| ベルトは洗浄または製品交換のため、月に一度開ける。 | 機械式締結具 | 必要なのは、より強固な結合ではなく、取り外せるジョイントだ。 |
表をよく見ると、ファスナーが有利なのは、短距離、軽量、移動式、または一時的な用途に限られていることが分かります。これは販売戦略ではありません。荷重経路の制約によるものであり、次のセクションでその理由を説明します。
02共通点がほとんどない2つの負荷経路
ハードウェアを取り除いてみると、2つのジョイントの違いはたった1点、つまり引っ張る力がどこに伝わるかという点だけだ。ダウンタイム、コスト、寿命、修理のしやすさなど、その他すべての要素は、このたった1つの違いから生じる。
加硫処理された接合部が車体を再構築する
布層は段差をつけて互いに重ね合わせ、熱と圧力を加えて硬化させ、その間のゴムが再び一体化する。引張部材は接合部を横切って続く。荷重は、ベルトの中央部と同様に、せん断されたゴムを通して層から層へと伝達される。突出部はなく、引っかかるものもなく、接合部は周囲のベルトと同様に横方向に柔軟である。 ゴム製コンベアベルト プレス機から出ると、継ぎ目は、それ以外は連続した帯状の部分にわずかな厚みが加わった部分となる。
機械式ファスナーで両端を金属片にボルトで固定する。
ヒンジ付きプレート、ステープル、またはフックがベルトの両端を挟み込み、固定します。もはやベルト本体が荷重を支えるのではなく、金属が荷重を支え、その荷重は個々のフックやステープルの接合部でのみベルトに伝達されます。力は、布地に開けられた数百個の小さな穴に集中します。これが機械的接合部の挙動のすべてです。局所的な応力が高く、全体の強度は低く、接合部の寿命はこれらの穴がどれだけ早く破れるかによって決まります。
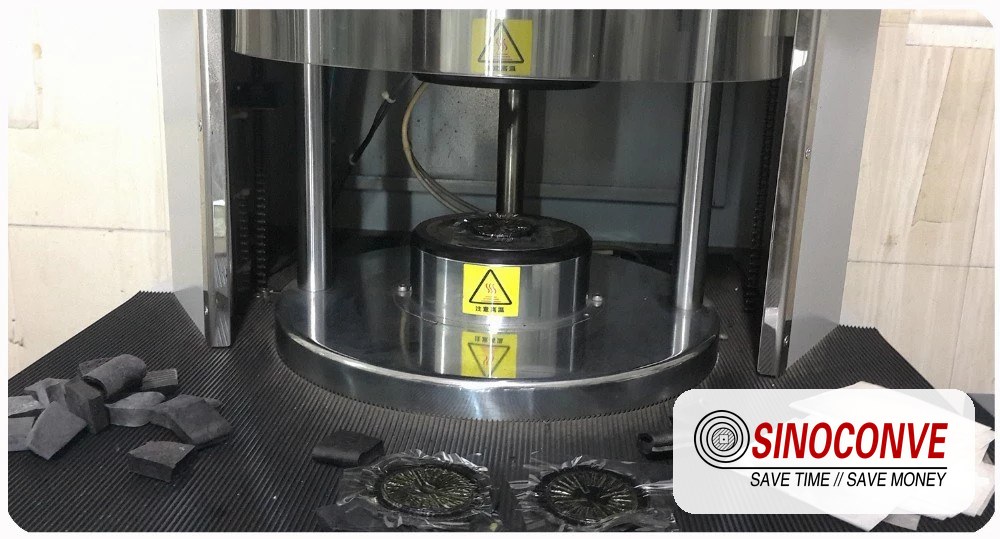
段付きEP接合部でプラテンが閉じられる。圧力、温度、硬化時間の3つの数値が、この接合部が保持されるかどうかを決定する。
仕組みが大きく異なるため、一方を他方に置き換えても、寿命が比例して変わるとは期待できません。劇的な変化が生じます。加硫ジョイントはベルトと比較して測定されますが、ファスナーはそれ自体と比較して測定され、周囲のベルトよりもはるかに早く劣化します。コールドボンディングやフィンガースプライスを含むオプションの全カタログが必要な場合は、 コンベヤベルトの接合方法ガイド あらゆる方法を詳細に解説しています。このページでは、二者択一の決定についてのみ説明します。
03筋力維持:ベルトのどの部分を残すべきか?
どの関節も強度を低下させる。問題は、その低下量がどれくらいか、そしてその数値が関節の寿命を通して安定しているのか、それとも徐々に低下していくのかということだ。
一般的な保持強度範囲
EPカーカスに正しく作られた熱加硫スプライスは、通常、ベルトの定格引張強度の大部分を保持します。業界で引用される接合効率は通常、範囲の上限に位置し、適切に作られた段付きスプライスは、テスト担当者によって80~95%の範囲の数値が日常的に評価されています。機械式ファスナーは、この範囲には入りません。ファスナーの種類、プライ数、ベルトの厚さ、取り付け者によって異なりますが、保持強度は通常30~65%の範囲に収まり、ベルトが厚くなったり、取り付けが急がれたりすると、すぐに下限に達します。
これらの数値は概算値であり、保証値ではありません。張力マージンを設定する際の目安として捉え、顧客に提示する仕様書として使用しないでください。
何がその数値を上下させるのか
5つの変数がほとんどの作業に関わってきます。まず、カーカスタイプとプライ数です。次に、生地の織り方とゴムの接着性です。そして、スプライスの形状(ステップ長、ステップ数、スプライスが通常の角度で斜めにカットされているか、直角にカットされているか)です。さらに、取り付け品質(表面処理、水分、プレス圧力、プラテン温度の均一性、硬化時間)も重要です。最後に、ベルト自体の余裕です。定格張力の40%で運転されているベルトは、ジョイント効率が低下する余地がありますが、85%で運転されているベルトにはその余裕がありません。
| 要素 | 熱加硫接合 | 機械式締結具 |
|---|---|---|
| 保持強度、標準範囲 | 上限帯、おおよそ80~95% | 下限値、およそ30~65% |
| プライ数に対する感度 | 中程度、段階的な設計で対処 | 傾斜がきつくて厚いベルトは留め具に大きな負担をかける |
| 設置者のスキルに対する感度 | 高いが、テストでエラーが確認できる | 高い値を示し、数週間後にはエラーが引き抜きとして現れる。 |
| 時間の経過とともに強さが増す | ベルトの摩耗が支配的になるまでは概ね安定している | フックが緩み、布の穴が大きくなるにつれて劣化する |
| ベルト張力マージンへの影響 | 小型で、巻き取り量はめったに交換する必要がありません。 | 大型のため、再張力調整は早めが必要になるでしょう。 |
| 現地での検証可能性 | サンプルクーポンに対する破壊試験 | 視覚情報のみ。クーポンは付いていません。 |
ベルトが コンベヤベルトサプライヤー 実際の配管構造物に対する接合効率を算出できる業者には、接合部の設計前に書面でその情報を求めてください。汎用的なカタログ番号を使用すると、引き渡し時には問題なく通過するものの、5か月後には不具合が発生する接合部になってしまうことがあります。
04比較マトリックス:勝敗を決める8行
これは、現場会議に持参する表です。8行8列で、曖昧な表現は一切ありません。「場合による」と書かれているセルについては、次の列に依存関係が記載されているので、ご自身の数値と比較して判断できます。
| 決定の行 | 熱加硫接合 | 機械式締結具 |
|---|---|---|
| ダウンタイムが必要 | 準備完了まで4~12時間、設計によっては硬化待ち時間も必要。スチールコードの場合はさらに長くなる。 | 1~3時間で、ピンが挿入されるとすぐにベルトを稼働させることができます。 |
| 1回限りの費用 | 関節あたりのコストは高く、圧力、労力、治癒時間が主な要因となる。 | イベントごとに少なく、場合によっては大幅に少ない |
| 関節の予想寿命 | 通常はベルト寿命に合わせて調整されます | 数ヶ月、時には数週間、積載されたベルトコンベアの上で |
| 再び開けることはできますか? | いいえ。切り取る以外に分解方法はありません。 | はい、繰り返し、ヒンジピンまたはレースで |
| ベルト自体の損傷 | 1回の接合につき、300~1,000mmのベルト長を消費します。 | ベルトに永久に残る一連の穴を開ける |
| ベルトの種類が適しています | EP、NN、スチールコード、耐熱性、難燃性 | 薄い1~2プライのベルト。スチールコードには非常に弱い。 |
| 必要な現場条件 | 動力、プレスまたはブランケット、乾燥したベルト表面、約5℃以上、熟練した作業員 | ハンマー、靴ひも通し、そして二人 |
| 現場での修理可能性 | 残念だ。加硫接合部の不具合は、新しい接合部が必要になることを意味する。 | よし。プレートかレースの一部を交換して、もう一度走ってみて。 |
自分を欺かずにマトリックスを読み解く方法
印刷された順序ではなく、工場にとって重要な順序で行を合計してください。ラインが破砕機に供給され、破砕機が操業全体を停止させる場合、ダウンタイムは常に初期費用よりも大きな損失となり、マトリックスはすでにその答えを示しています。ベルトがローダーが空いているときに稼働する30mのシャトルである場合、どの行も加硫作業員を配置する正当な理由にはなりません。
最も誤解されやすい2行
現場での修理のしやすさとベルトの損傷。チームは、故障しても簡単に修理できるという理由でファスナーを選びます。確かにそうですが、重いベルトでは、繰り返しファスナー列によって引き起こされるベルトの損傷が最終的にベルトをダメにするため、その利点は完全に無視されます。 工業用コンベアベルト 1,000 N/mmの定格荷重を持つこの接合部は、そもそも適切に作られていれば、最も弱い要素ではない。
エンジニアからの現場メモ: 900mm幅の骨材プラント用ベルト(4プライEP)は、6時間の停止を回避するためにヒンジ付きファスナーで接合された。5週間は持ちこたえたが、その後フックが引っ張られ始め、ファスナー周辺のベルトの端が開き、9週目には作業員は隔週の金曜日の夜にベルトの継ぎ目を交換する必要に迫られた。プラントは一度6時間の時間を節約できたものの、その後3ヶ月間で推定40~50時間の夜勤を強いられた。最終的に発注した加硫継手は7時間かかり、ベルトの寿命を全うするまで使い果たしてしまった。
05コンベアベルト接続費用:3年間の請求書に対する1回限りの価格
ファスナーキットの価格と加硫処理の価格を比較するのは、こうした判断において最もよく見られる会計上の誤りであり、必ず間違った接合部を選んでしまう原因となります。キットの方が安価ですが、接合部の方が高価です。これらは全く異なる数値なのです。
私たちが使用するライフサイクル式
3年間の共同コストは、共同イベントの回数に1イベントあたりのコストを掛けたものに、それらのイベントのためにラインが停止した合計時間にそのラインの1時間あたりの価値を掛けたものを加えたものです。それだけです。割引率も減価償却曲線も関係なく、財務部門が議論する必要のある要素は何もありません。
人々が誤解しがちな入力項目は、イベント数と時間値です。イベント数とは、継ぎ目による再接合、再締め付け、および計画外の停止のすべてを指します。私たちが通常使用する現場寿命の数値は、加硫継ぎ目1箇所あたり300~1,000mmのベルトが消費され、負荷のかかったベルトの場合、機械的な継ぎ目の寿命は年ではなく月単位で測定されます。時間値は、セメントキルン供給ライン、港湾船積み機、砂利ストックパイルラインなど、それぞれ固有の数値です。
実例A:1,200 mm、5プライEPプライマリーホール
一次石灰石ベルトは、幅1,200 mm、5プライ、処理能力380 t/hで、2交代制の1日を通してほぼ稼働しています。工場におけるこのラインの稼働停止によるコストは、1時間あたり約900~1,500米ドルと見積もられています。このベルトの加硫接合には、プレス機、2~3人の熟練作業員、および約8時間の作業時間が必要です。消耗品と作業員を含めた1回の作業コストは、作業場所へのアクセス状況、クレーンの必要性、およびベルトをどれだけ引き戻す必要があるかによって、1,500~3,000米ドル程度になります。
実例B:同じベルトを代わりに留める
同じライン、同じ張力で、頑丈なヒンジ付きファスナーで接合されています。1回のイベントにかかる費用は、部品代で300~800米ドル、作業時間で3時間程度です。この負荷で使用される5プライベルトの場合、正直なところ、接合部は2~3か月ごとに点検が必要になると予想されます。つまり、3年間で12~18回のイベントが発生し、その間、ベルトの端は徐々に劣化していきます。
| 3年物 | 加硫接合 | 機械式締結具 |
|---|---|---|
| 3年間にわたる共同イベント | 2(取り付け+再接続1回) | 12~18歳 |
| 部品代と工賃の合計 | およそ3,000~6,000米ドル | およそ3,600~14,000米ドル |
| ダウンタイム時間 | 約16時間 | 36~54時間 |
| ダウンタイム料金:1時間あたり1,200米ドル | 約19,000米ドル | 43,000~65,000米ドル |
| エッジの損傷によるベルトの追加交換 | 共同事業に起因するものはない | ベルトの交換時期を早めることが多い |
| 3年間の合計(目安) | 22,000~25,000米ドルの注文 | 注文金額:47,000~79,000米ドル |
この作業では、ファスナーのコストはおよそ2~3分の1にまで減少し、時間単価が上がるにつれてその差は拡大します。どこにコストがかかるかに注目してください。ハードウェアではありません。作業員の人件費でもありません。コストがかかるのは、20~40時間の追加停止時間であり、まさに午前2時に慌てて決断を下すと見落としがちな点です。
このような数値は概算値であり、引用値ではありません。アクセス、作業員の移動距離、ベルト幅、プライ数、加硫チームの移動時間に関する現地価格によって変動します。 コンベヤベルトの卸売 複数のサイトについては、プラントごとではなく行ごとに計算を実行してください。ファスナーが必要な行は少数であり、時間値を1つの列にまとめれば簡単に特定できます。
計算が逆転する場所――そして実際に逆転するのだ
誰も待っていないストックパイルに供給する、長さ24mの移動式スタッカーベルト(2プライ、幅650mm)。ここで加硫接合を行うということは、プレス機、別の町から来る作業員、そして8週間後に機械を移動する際に開けられない接合部を意味します。ファスナーのコストは200~500米ドル程度で、ベルトは同じ日の朝に再び稼働します。3年間の計算:ファスナーは約1,500~3,000米ドルで、生産損失はほとんどありません。加硫接合は約2,500~4,000米ドルで、輸送の中断が1日かかります。ここではファスナーがコストと実用性の両面で優れているため、無条件で推奨します。
それが、全体の決定の要点です。長くて、負荷がかかっていて、恒久的なもの:加硫処理を施し、ハードウェアの節約が本当であるかのように装うのはやめましょう。短くて、軽くて、可動式で、予定外のもの:固定し、そのことを謝罪する必要はありません。
部品リストではなくこのセクションに含めるべきもう1つの考慮事項。ベルトをどこから購入するか コンベヤベルトメーカー 現場での接合も可能な業者を選ぶことで、計算が変わります。第三者への出張費が不要になり、ベルト販売業者と接合業者で保証を分割するのではなく、1社で共同保証を担えるようになるからです。これはコスト操作ではなく、同じ請求書に数字が1つと3つ記載されるという違いです。
06意思決定ツリー:6つの分岐、1つの答え
枝を順番にたどり、自分の線に一致する最初の枝で止めてください。このツリーは、各枝が実際に結果を左右する頻度に基づいて並べられており、技術的な響きの強さに基づいて並べられているわけではありません。
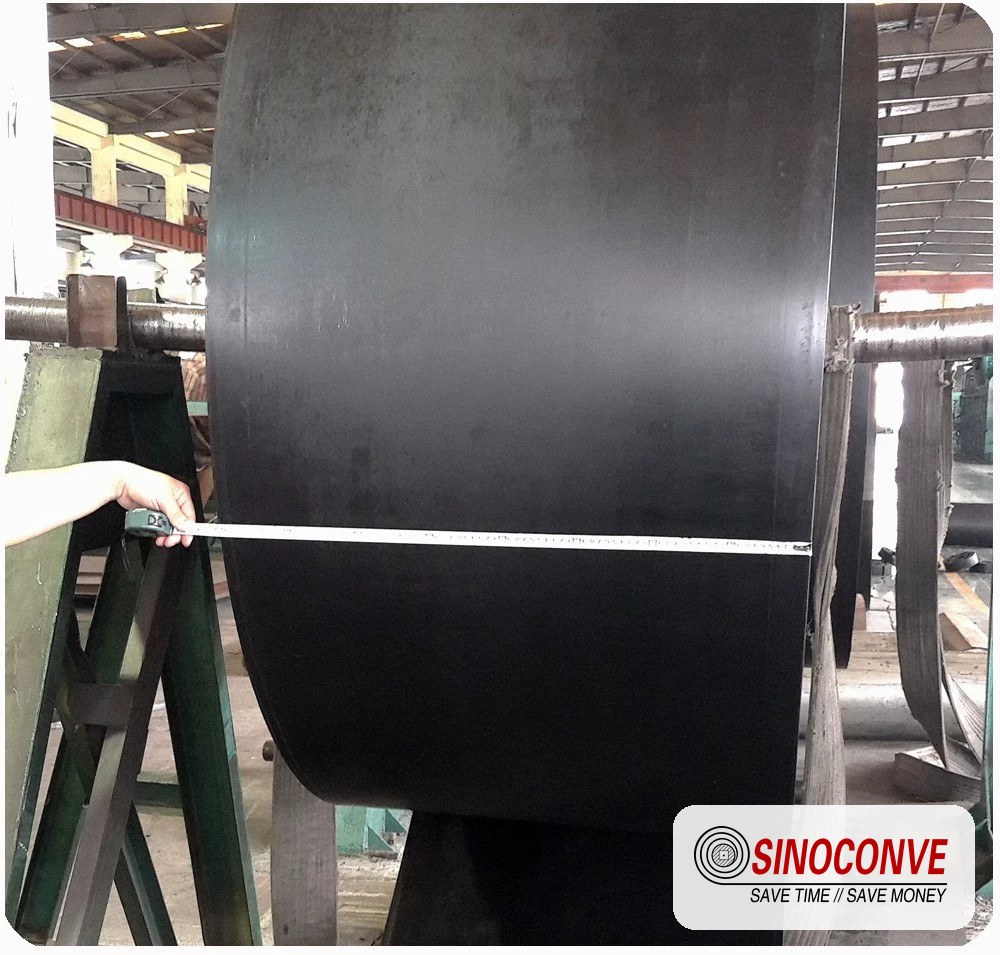
接合部の厚みと強度をチェックします。接合部の厚みに2mmの差があると、その後3年間はローラー部分に凹凸として現れます。
ブランチ1:枝肉とプライ数
スチールコード、または3層以上の布地の場合は、加硫処理に進みます。それ以上の議論は不要です。1層または2層の布地で、幅が約500mm以下の場合は、分岐4に進みます。留め具が適切な場合もあります。
分岐点2:実際に路線を停止することは可能か?
今後2週間以内に6~8時間の計画的な作業時間枠がある場合は、加硫処理を行ってください。作業時間枠がなく、ベルトが現在故障している場合は、応急処置としてベルトを固定し、加硫処理した継ぎ目を次回のシャットダウン計画に盛り込んでください。応急処置を恒久的な対策にしてはいけません。そうすると、ベルトが早期に交換されることになります。
支部3:ベルト幅とトン数
幅約800mm以上、または固定構造で処理能力約200t/h以上の場合は、加硫処理されているものとみなします。これらの条件を満たさず、かつ中心距離が短い場合は、ファスナーはテーブル上に留まります。
第4支部:電力、報道関係者、スタッフは現場に待機中
電源もプレス機も熟練したスプライサーも近くにいない場合は、固定する。電源があり、プレス機を良好な地面に搬入できる場合は、加硫する。地面の状態については正直に判断する。現場地図上では簡単そうに見えたスロープを、プレス機をウインチで4時間かけて引き上げる作業員を見たことがある。
分岐5:周囲温度と湿度
気温が約5℃以下で、遮蔽物や保温ブランケットがない場合、未加硫ゴムは予測通りに架橋せず、ベルト表面の水分が残りの損傷を引き起こします。固定するか、テントで覆われ暖房された作業スペースで、より暖かい時期を待ちましょう。5℃以上で乾燥している場合は、加硫は簡単です。
分岐6:搬送物の温度
120~200℃の高温クリンカー、焼結材、またはセメントはフックアンドピンアセンブリにとって過酷な環境であり、耐熱カーカス内のエラストマーは依然として正常に硬化します。高温での使用には加硫してください。常温材料と軽量ベルトの場合は、ブランチ4で決定します。 クリンカー搬送用ベルトの選定 素材が高温になる場合は、その温度帯をさらに深く探ってください。
木を歩く順番にまとめた概要:
- スチールコードまたは3本以上の撚り糸 → 加硫処理済み。
- シャットダウン期間が利用できません → 今すぐファスナーを取り付け、加硫接合を予約しました。
- 幅800mm以上、または固定フレームで200t/h以上 → 加硫処理。
- 電源またはプレスが届かない → ファスナー。
- 5℃以下、湿気があり、遮蔽物がない状態 → ファスナーまたは冷間接着。
- 輸送または清掃のためにベルトを開ける必要があります → 留め具。
エンジニアからの現場メモ: 42℃のクリンカー製造工場は、急いで加硫接合を試みた中で最悪の場所でした。ベルト表面の水分量が拭き取り後も高いままだったため、同じシフトで2回試みましたが失敗しました。ベルトの端を搬送タワーに移動させ、テントで覆ったところ、3回目の試みで無事に硬化しました。現場が高温多湿の場合は、接合作業は最初の時間帯ではなく、1日のうちで最も涼しい4時間の時間帯に行うようにしてください。
07機械式ファスナーが本当に優れた選択肢となる場合
弊社はベルトを販売しており、金具類は販売しておりません。そのため、ファスナーを擁護する商業的な理由はありません。しかしながら、弊社は4種類の製品ラインにおいてファスナーを擁護しています。なぜなら、これらの製品ラインでは、加硫処理を主張するお客様こそが、高額な損失を被ることになるからです。
短いコンベアと軽量ベルト
中心間距離が約40m以下、ベルト幅が約650mm以下、1層または2層、処理能力が毎時数百トン以下。このクラスのベルトでは、ファスナーの負担は非常に少なく、ヒンジ式ジョイントでも十分な耐久性があります。加硫処理を施すことで、プレス機、作業員、そして停止時間をわずかに延ばすことができます。
緊急修理および一時的な運用
ベルトが積載地点で破断、予備ベルトなし、鉱石が積み上がっている。仮止めして運転し、スプライスをシャットダウンリストに載せる。3週間持ちこたえる仮止めは良い結果だが、いつの間にか恒久的なものになってしまう仮止めは良くない。この場合、私たちは常にまず固定することを勧める。修理方法の詳細については、 接合方法ガイド。
頻繁に開通しなければならない回線
食品工場での洗浄作業、季節キャンペーンのために機械に取り付けられ、その後取り外されるベルト、数週間ごとに移動する可搬式粉砕機。分離して再び閉じるジョイントが必要な場合、ジョイントの効率よりもその要件が優先されます。加硫されたスプライスは切断せずに再び開くことはできず、切断するたびにベルトの長さが消費されます。 コンベアベルトディストリビューター 接合金具も扱っている業者に、お使いの製品ラインに合わせて、ファスナーと加硫ゴム製の代替品を並べて見積もりを依頼してください。これは2つの項目からなる質問ですが、ほとんどの業者は1つの項目しか回答しません。
電力もプレス機も加硫作業員もいない
遠隔ピット、バージローダー、プランテーションコンベア、1年後にはなくなる予定の現場にある仮設ストックパイルベルト。プレスには発電機と水平な作業場が必要です。レースツールを持った2人にはどちらも必要ありません。コールドボンディングを3番目のオプションとして含めた完全な方法比較は、当社の コストと現場でのヒントを含む接合ガイド。
| アプリケーションプロファイル | ファスナーの種類が | 何を見るべきか |
|---|---|---|
| 24m移動式スタッカー、2層、650mm | 取り外し可能なピン付きのヒンジ付きプレート | ピンの摩耗;動作ごとに再張力調整が必要 |
| 洗浄可能な食品ライン、PVCまたは軽量PU製 | ステンレス製またはポリマー製のレース | ピン挿入部の衛生状態;腐食 |
| 積載ポイントでの緊急破断 | 頑丈なヒンジ付きプレート、ベルトが対応できる最大サイズ | 数日以内に交換してください。数ヶ月以内には交換しないでください。 |
| 移動式破砕機、毎月移設 | ベルトの定格荷重を満たすボルトプレートのレース | 外側のフック部分に端の裂け目がある |
| 極寒の場所、避難所なし、降水量500mm以下 | レース編みと冷間接着エッジシール | 凍結融解によるステープルの緩み |
08機械式締結具が故障する5つの原因
ベルトに重すぎる留め具を取り付けると、以下の5つのうちいずれかがジョイントの破損につながります。また、これらの破損は発生頻度の概ねこの順序で起こるため、このリストは診断手順としても役立ちます。
1. ファスナーの引き抜き
張力が加わると、フックやステープルが本体から引きちぎられ、通常は外側から内側に向かって剥がれていきます。フックの列が1つ外れると、負荷が隣接するフックに分散され、数時間以内に破損が加速します。根本的な原因は、ほとんどの場合、ベルトがファスナーに対して厚すぎるか、ベルトが正しく取り付けられていないことです。
2. ファスナー部分の端が裂けている
ベルトの端は、応力集中が最も高い最後のフックのすぐ手前で裂ける。溝付きベルトの場合、端はウィングローラーを通過するたびに屈曲するため、疲労サイクル数は膨大になる。裂けた端は、やがて縦方向の裂け目へと発展する。
3. ベルト端部の摩耗加速
プレートはゴムよりも硬い。以前はゴム同士が接するスカートをベルトが滑るように通過していたが、今ではスチール製の縁がスカートのゴムに沿って引きずられる。これは測定可能で、当社独自のテストでは、スカート部分にファスナーを取り付けてから約4~6週間でベルトの縁の摩耗が通常3倍になった。
4. クリーナーブレードがプレートをキャッチする
加硫接合部の後にセットされたプライマリークリーナーは、ヒンジ付きプレートの列の上でビビリ音を立てます。ブレードの先端が数日で平らになるか、ブレードがプレートに引っかかって接合部が持ち上がります。これは完全に予測可能で、完全に回避できます。ベルトを始動する前にクリーナーの位置を確認してください。同僚からのメモ 接合不良の原因 幾何学については、ここで説明できる以上の詳細な説明が必要です。
5. 引き取り後のずれ
ファスナーが伸びて馴染む。ベルトが長くなり、テンション調整機構が引っ張られ、ジョイントが溝にきちんと収まらなくなる。トラッキングがずれ、片方の端に負荷がかかり、その端でジョイントが破損する。短いベルトの場合、取り付け後最初の2回のシフトでこのようなことが起こる可能性がある。
この5人に共通すること
これらはすべて最初の月に発生する現象であり、部品代よりもベルトの損傷によるコストの方がはるかに高い。だからこそ、重負荷ラインのファスナーは一時的な節約ではなく、利息が加算されたベルト交換の先送りに過ぎないのだ。
09熱加硫接合が失敗する理由
加硫処理は適切な初期設定ではありますが、万能ではありません。加硫処理された接合部に問題が生じる場合、原因はゴムコンパウンドにあることはほとんどなく、ほぼ例外なく4つの工程上の不具合のいずれかです。ここではそれらを簡単に列挙しますが、認識するだけで十分です。修理手順はウェブページではなく、印刷物に記載すべきものです。
私たちが最もよく遭遇する4つの原因
研磨された布地の表面に付着した汚れ(ほこり、油、または完全に乾燥していない水分)。プラテンの温度が不均一で、通常は温度の低いコーナーがあり、数センチメートル幅の未硬化ゴムの帯が残る。圧力が不適切で、段差のある界面を閉じるには圧力が弱すぎるか、未硬化ゴムが接合線から押し出されるほど圧力が強すぎる。また、ベルトの厚さに対して硬化時間が不十分で、実際のカーカスではなく汎用的な表からそのまま使用している場合。これらすべての根底には、5つ目の要因があります。それは、そもそもベルトが乾燥していなかったことです。
設備は、ほとんどの作業員が認める以上に重要です。プラテンの平面度、ヒーターのゾーン分け、圧力制御は、再現性のある接合と運任せの接合の違いを生み出します。 加硫機の選び方 そして 現代の報道に関する機能とヒント そのハードウェアについて詳しく解説してください。
修理するか、それとも最初からやり直すか?
接合部の端にある小さな接着不良部分は、研磨、接着剤の再塗布、再圧着によって修復できる場合があります。段差を越えて破損した接合部、または破損箇所が約 100 mm を超える接合部は、切り取ってやり直します。破損した加硫接合部にファスナーを追加することは修理ではありません。ベルトが既に負荷がかかって動いている箇所に金属板を追加することになり、通常は 2 か月以内にベルトが使用不能になります。ベルトは適切な接合部で使用し、ファスナーはセクション 07 で説明されている作業のために保管してください。
10事前にこれを決定するサイト条件
強度について議論する前に、接合部の選択を決定する際に一般的に知られている3つの条件があります。それらは、オフィスからではなく、図面と現場で確認してください。
気温と湿度
硬化の進行は周囲温度によって左右されます。また、現場の湿度によって、乾燥状態を維持できるかどうかが決まります。雨季の沿岸港湾コンベアと、晴天時の内陸採石場では、同じベルトでも、接合作業は全く異なります。硬化期間中、ベルト表面を乾燥状態に保てない場合、その日は加硫処理は不可能となります。
アクセスと持ち上げ
車両が停車できる場所から、スプライスポイントまでの距離はどれくらいですか?ベルトの端を十分に引き戻して、スプライスの全長と作業スペースを確保できますか?多くの改修工事では、答えは「いいえ」です。現実的な選択肢は、クレーンでベルトを持ち上げる、ベルトをさらに切断する、または固定する、のいずれかです。当日になってからこれらの決定を下すと、8時間で終わるはずの作業が26時間かかることになります。
埃、清潔さ、そしてステージングスペース
加硫には、スプライスの長さとほぼ同じくらいの清潔な作業スペースが必要で、風で舞う粉塵から保護されている必要があります。あらゆる表面に5mmの石灰石粉塵が付着しているトランスファータワーでは、テントや床板が必要になります。機械式ファスナーはこれらを一切必要としないため、まさにその価値の一部となっています。 コンベアベルト工場 私たちはこれら3つの変数すべてを制御できますが、あなたの構造ではそれができません。ですから、最悪の事態を想定して計画を立ててください。
ベルトと トランスミッションベルトまた、ジョイントの挙動について私たちが学ぶことの多くは、プレス工場ではなく、サービス訪問から得られるものです。製品ライン全体に共通する点として、ジョイントの不具合は、部品表から想像されるよりもはるかに頻繁に、材料の問題ではなく、製造工程上の問題で発生するということが挙げられます。
11安全性、試運転および受入検査
どのジョイントを取り付けても、これらの検査に合格するまでベルトは生産ラインに投入されません。検査は1時間もかからず、そうでなければ第2シフトで発生するような不具合を早期に発見できます。
ベルトを張る前に
3つの点を確認してください。まず、ベルトの継ぎ目が直角になっていることを確認してください。両側の角から角までの対角線を測定してください。8 mmでも直角がずれていると、接着がどんなに良くてもトラッキングが悪くなります。次に、ファスナープレートを使用している場合は、ベルトの上部カバーラインより下に位置していることを確認してください。そうすることで、ファスナープレートがきれいなブレードに接触することはありません。最後に、継ぎ目の厚みが全幅にわたって均一であることを確認してください。加硫された継ぎ目の場合、継ぎ目に2 mmの厚みがあると、何年もローラーに当たって段差が生じます。
最初の実行と追跡
駆動装置が許す限り低速で運転し、ジョイントが2~3回転する間、ジョイントの状態を観察します。その後、負荷点の下と最初の戻りローラーでスプライスを確認します。最初の運転時に、構造体上のトラッキング位置を塗料でマークします。新しく取り付けたファスナーでは、レースがベルトに馴染み、ベルトが少し伸びるため、位置がずれます。固定ローラーでジョイントが数ミリメートル以上横方向にずれた場合は、運転を停止し、負荷をかける前に巻き取り位置を修正してください。
ローラーやクリーナーに対する固定ゾーン
ベルトの経路全体を歩き、ジョイントが接触する可能性のあるものを探します。クリアランスが少なすぎるスカートゴム、曲がったローラー、調整幅が2mmしか残っていないクリーナーブレード、バリのあるシュートリップなどです。ファスナーならそれらすべてを見つけられます。加硫スプライスでは見つけられません。この許容度の違いは、仕様には記載されていませんが、3か月後には誰もが気づく利点です。当社の同僚は、 スプライシング承認チェックリスト 引き継ぎ文書を作成する場合は、このセクションと組み合わせると良いでしょう。
港湾およびバルクターミナルの利用者は、 ポートシステム用のローラーとプーリーのセットアップなぜなら、高速ベルトでは、ジョイントとローラーの接合部で摩耗のやり取りの大部分が発生するからである。
12選択した関節にベルトを合わせてください
共同事業の決定とベルトの決定は独立したものではありません。表皮が厚く、芯がしっかりと織られたベルトは、接合は良好ですが、固定は困難です。一方、薄くて柔軟性のある2プライベルトは、固定は良好ですが、加硫処理によるメリットはほとんどありません。したがって、発注するベルトは共同事業戦略に必要なベルトであるべきであり、ベルトが現場に届いてからではなく、問い合わせを行う前に決定しておく価値があります。
加硫する場合は
構造が明確でプライ間の接着力が既知のベルトを購入し、カバーグレードを全行程で一定に保ち、継ぎ目を1、2箇所カバーできるだけの余裕を持たせて注文してください。 ゴム製コンベヤベルトの種類とグレードに関するガイド カバーオプションを順に確認し、まだ肉の選択が可能な場合は、比較します。 EPおよびNNの死骸 ここで重要なのは、負荷がかかった状態では両者の接続状態が異なるためである。
固定する場合は
ファスナーの定格荷重に合ったベルトの厚さを選び、カバーはエッジの摩耗に耐えられる十分な硬さを確保し、ベルトにはジョイントの強度低下を支えられるだけの張力余裕があることを確認してください。最後の点が、高張力用途には不向きである主な理由です。
SINOCONVEはベルトとドライブを製造しています。 トランスミッションベルトメーカー 私たちは、成形タイミングベルトやエンドレスVベルトといった、別の種類の永久ジョイントに多くの時間を費やしており、その教訓は応用できます。最初から設計に組み込まれたジョイントは、設置の最後に即席で作られたジョイントよりもコストが低くなります。同じことがドライブにも当てはまります。 Vベルトメーカー 伸びてしまったベルトを二度交換するよりも、最初から適切なプロファイルで見積もりを出す方が良いと考えています。
いずれにせよ、ベルト自体は、ジョイントを推測するのではなく設計できるように、カーカスを文書化した供給元から入手する必要があります。完全なところから始めましょう。 製品カタログ複数のサイト向けに購入する場合やベルトを再販する場合は、カタログは全体のカーカスとジョイント戦略をラインごとにマッチングする最速の方法でもあります 鉱業と採石業 運用、または複数の拠点にまたがる契約ポートフォリオの場合。

接合台と検査ステーション。出荷前に寸法を測定したベルトは、現場でも同様に接合されます。
13よくある質問:機械式スプライスと熱加硫接合の比較
保守エンジニアや購買担当者から寄せられる10の質問に、現場視察で回答するのと同じように答えます。ベルトハンドリングに関するより一般的な回答は、 会社のFAQページ。
加硫処理された接合部は、機械的な締結具よりも常に強いのでしょうか?
はい、実際に張力がかかるベルトであれば、どのベルトでもそうです。適切に作られた加硫接合部の典型的な保持強度は上部バンドに位置し、機械式ファスナーはそれよりかなり下に位置します。この差は、プライ数とベルトの厚さが増すにつれて広がります。ただし、比較しても意味のない状況が1つあります。それは、どちらの接合部も限界に全く達していない非常に軽い2プライベルトです。
各ジョイントの取り付けにはどれくらい時間がかかりますか?
幅900mmのベルトに機械式ファスナーを取り付ける作業は、ベルトを引っ張る作業を含めて3時間かかります。2人で工具の使い方を知っていれば、もっと短時間で済みます。同じ幅の加硫接合は、プレス機を使っても6~8時間かかります。スチールコードや、端をきれいな作業場所に移動させる必要があるベルトの場合は、さらに時間がかかります。
スチールコードベルトに機械式の留め具を取り付けることはできますか?
いいえ。フックやプレートアセンブリは鋼鉄ケーブルに張力を発生させるものではなく、穿孔はケーブル層自体に切り込まれます。もし既に現場でそのような作業が行われている場合は、ベルトが接合部で破断する前に、今すぐ恒久的な加硫接合を計画してください。
重いベルトの紐は、どのくらいの頻度で交換する必要がありますか?
高張力で4~5層構造のベルトを使用する場合は、1~3ヶ月ごとに点検が必要になると考えてください。最初の点検は2回目の点検よりも早く行われるはずです。もしそれよりも頻繁にベルトを締め直す必要がある場合は、ベルトの状態から留め具が間違っていることが分かります。セクション05の計算結果にも既にそのことが反映されています。
コンベアベルトの継ぎ手は実際にはいくらするのですか?
あくまで概算ですが、アクセス、幅、作業員の移動がコストを左右します。機械式継手の場合、部品代は通常数百ドル程度ですが、加硫継手の場合は、幅とプライ数によって1継手あたり約1,000~3,000ドル相当になります。本当のコストは、部品代の10倍にもなる作業停止時間と、数年後に顕在化する余分なベルト消費量です。
冬に屋外で加硫処理はできますか?
シェルターや暖房がないと、約5℃以下では確実に接着できません。未加硫ゴムは適切に架橋するために適切な温度範囲が必要であり、生地に霜が付くと接着が損なわれます。テントを張るか、作業場所を暖房するか、冬の間は留め具と冷間接着で済ませ、加硫接合は春まで待つようにしてください。
毎月移動する可搬式破砕機に適した継手はどれですか?
機械式が最適であることは、議論の余地がほとんどありません。輸送のために分割する必要のあるベルトには、開閉可能なジョイントが必要です。また、短い2プライベルトの場合、留め具の強度が低いことがシステムの制限要因になることはありません。予備の紐とピンを機械に取り付けておきましょう。
機械式の留め具はベルトに永久的な損傷を与えるでしょうか?
これにより、決して閉じることのない穴の列が残り、負荷のかかったベルトでは外側のフック部分の摩耗も加速します。ベルトの寿命が短くなるかどうかは、留め具がどれくらいの期間取り付けられているかによります。3週間程度の応急処置であれば、通常は目立ったコストはかかりません。5層構造のプライマリーベルトに恒久的に取り付けると、ベルト交換時期が1シーズン以上早まることがよくあります。
同じベルトに、加硫接合部と固定接合部をそれぞれ1つずつ設けることはできますか?
確かに可能ですし、多くの工場で実際に行われています。たいていは、一時的な修理がそのままになっている場合です。しかし、これは安定した状態ではありません。固定されたジョイントが弱点となり、巻き取り時にずれが生じ、2つのジョイントが同等のベルトほどスムーズにベルトが追従しなくなります。可能であれば、一度の操業停止でベルト全体のジョイント配置を決定してください。
ベルトを締めることにした場合、ベルトの仕様は変更すべきでしょうか?
はい、3つの方法があります。ファスナーの定格厚さ内に収めること、エッジが摩耗する部分にはより硬いカバーを使用すること、そして駆動設計に張力の余裕を持たせることです。加硫スプライス用に指定され、その後固定されたベルトは、本来想定されていない負荷を強いられることになり、その結果、ベルト自体にはまだ何年も使えるにもかかわらず、ジョイントが破損してしまうのです。
関連商品
- ゴム製コンベアベルト —加硫接合部の大部分が使用されているグレード。
- EPゴムコンベヤベルト ― 高い張力を持つ構造体で、層間の接着性が予測可能。
- 耐熱コンベアベルト クリンカー、焼結鉱、セメントなどの用途で、ファスナーがうまく適合しない場合に使用します。
- PVCコンベヤベルト 通常固定される軽量のロープ用。
- シェブロンコンベアベルト。
- EP1000型砕石機用コンベアベルト
- 製品カタログ