Является ли глубина клинового ремня критичной для применения? Инженерный ответ
Внедрение продукта
Posted by SINOCONVE On Sep 28 2026
Краткий ответ: глубина клинового ремня сама по себе редко приводит к поломке привода. Однако это обычная причина, по которой привод недооценивается, перегревается или проскальзывает на шкиве, который уже был прикреплен болтами к раме.
Крутящий момент передается через две расположенные под углом боковые стороны, расположенные в совмещенной канавке, поэтому высота ремня определяет, насколько большая боковая сторона входит в зацепление и при каком напряжении он огибает самый маленький шкив. Глубина становится решающей, когда базовый диаметр падает ниже примерно 120 мм, когда канавка перерезается или расширяется, или когда неправильная секция вставлена в существующий шкив. На шкиве диаметром 300 мм дополнительный миллиметр высоты является сноской. На шкиве диаметром 75 мм при 2900 об/мин этот же миллиметр определяет срок службы от 4000 до 600. В зависимости от производителя трансмиссионного ремня первыми двумя цифрами, которые мы проверяем, являются положение сиденья и соотношение высоты и диаметра.
01Прямой ответ: когда глубина критична, а когда нет
Глубина имеет значение только тогда, когда ремень перемещается внутри канавки
Глубина имеет значение только тогда, когда она меняет радиальное положение ремня внутри канавки, и она перестает иметь значение в тот момент, когда боковые стороны полностью входят в зацепление, а основание все еще находится вне пола. Высота секции 8, 10 или 13 мм зависит от посадочного места и изгиба наименьшего шкива.
Маленькие шкивы лидируют, поскольку напряжение изгиба примерно зависит от высоты ремня и диаметра шкива. Миллиметр дополнительной высоты — это шум на ведомом шкиве диаметром 900 мм. На шкиве насоса диаметром 75 мм при 2900 об/мин ремень сгибается 48 раз в секунду, а шаг сечения от 8 мм до 11 мм — это шаг от выживания до растрескивания вдоль основания рядом со шнуром. Изношенные канавки атакуют то же самое седло сбоку; как только боковые поверхности канавки и ремня изнашиваются, основание касается земли и боковые поверхности разгружаются.
Большое межосевое расстояние, большой шкив и глубина толчка на низкой скорости далеко в списке. С-образное сечение 22 x 14 мм, работающее от 300 до 450 мм при 600 об/мин, работает с жесткостью изгиба 14 / 300 = 0,047, поэтому для этого привода важны длина, согласованность настройки и истинные углы канавок.
Когда сиденье маленькое, изношенное или неподходящее, решающее значение имеет глубина. Базовый диаметр менее 120 мм определяется по соотношению высоты к диаметру и трещинам вдоль задней части ремня. Перерезанный или немаркированный шкив считывается по ширине канавки на базовой линии относительно высоты посадки нового ремня. Классическая секция, расположенная рядом с узкой, читается по ширине верха относительно ширины канавки и оставшегося зазора у основания.
Остальные три условия отодвигают глубину вниз по списку, и работа переносится на диск целиком. Короткое межосевое расстояние при использовании трех или более шкивов влияет на общий угол обхвата и точность длины ремня, а не на высоту стоячей секции. Шкивы с диаметром более 300 мм, вращающиеся со скоростью ниже 900 об/мин, делают глубину слабым фактором, поэтому натяжение, выравнивание и допуск по согласованной длине берут верх, потому что ремень просто не сгибается достаточно сильно, чтобы высота имела значение. Ленточный привод или привод с несколькими канавками, использующий одну ступицу, находится между этими крайностями, где соответствие длины всего комплекта и единообразие глубины канавок определяют, насколько равномерно нагрузка распределяется между ремнями.
Таким образом, глубина — это проблема посадки на небольших дисках и проблема износа на старых. Оба появляются через десять минут с калибром канавок и прямой кромкой, проложенной по ободу.
02Геометрия поперечного сечения 101: верхняя ширина, высота, Угол клина и контакт с канавкой
Почему секция сужается по мере углубления и где находится базовая линия
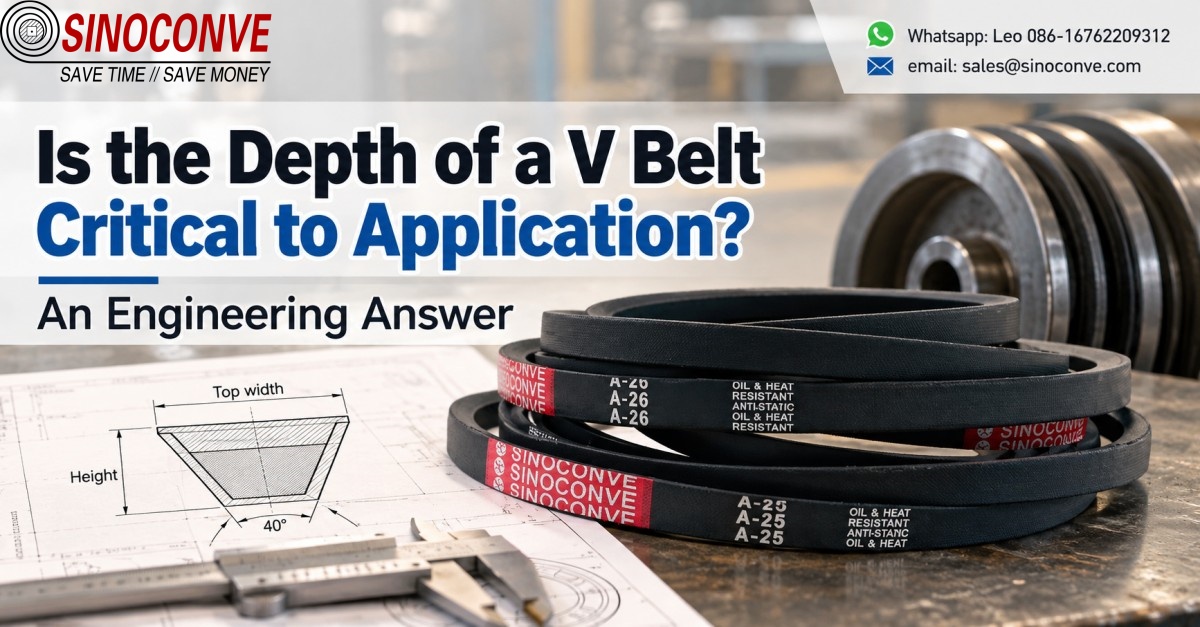
Обернутый клиновой ремень представляет собой трапецию, каталогизированную по ширине сверху, общей высоте и углу боковой поверхности 40°, с исходной шириной примерно от 0,3 до 0,4 высоты вниз от верхней поверхности, на которой указан номинал шкива. Поскольку боковые стороны сужаются на 20° с каждой стороны, секция сужается на 0,728 мм на миллиметр глубины (2 x tan 20°). Сечение А уменьшается с 13 мм до 7,2 мм по высоте, В - с 17 до 9, С - с 22 до 11,8.
Ремни отформованы под углом 40°, потому что это угол в свободном состоянии, и изгиб одного из них вокруг шкива уменьшает рабочий угол, поэтому канавки нарезаются под углом 34, 36, 38 или 40° по базовому диаметру, при этом маленькие шкивы занимают более широкие углы. Поэтому ремень, идеально подходящий для шкива диаметром 400 мм, может плохо сидеть на шкиве диаметром 90 мм. Сама базовая линия — это то место, где проходит плоскость корда, и каждая таблица номинальных значений индексируется по измеренному там диаметру. Изношенные боковые стороны позволяют ремню садиться ниже, что приводит к уменьшению эффективного диаметра и увеличению выходной скорости, поэтому привод, чья производительность увеличивается на 1 или 2 процента в год без замены шкива, обычно имеет изношенные канавки.
03Принцип клина: почему фланги несут нагрузку, а не фланги База
Почему фланги несут нагрузку, а основание нет
Натяжение прижимает ремень радиально к канавке, и наклонные боковые стороны поворачиваются, создавая гораздо большую нормальную силу, действующую на стенки. При радиальном зажиме 600 Н каждая боковая сторона выдерживает 600 / (2 x sin 20°) = 877 Н, то есть всего 1754 Н, тогда как плоский ремень под теми же 600 Н дает 300 Н на каждую сторону. Коэффициент клина составляет 1 / sin 20° = 2,92.
Сцепление — это коэффициент клина, умноженный на трение, умноженное на радиальную нагрузку, F = 2,92 x mu x Fr, а чистая резиновая боковая поверхность на обработанной стали начинается с mu = 0,5, поэтому радиальное усилие 600 Н тянет 877 Н по касательной перед скольжением. Высота намеренно отсутствует в этом уравнении. Как только основание достигает нижнего предела, радиальная сила передается на пол, значение 2,92 падает до 1,0, и никакое дополнительное натяжение не восстанавливает оставшиеся 300 Н сцепления.
Достижение дна происходит постепенно. Основание касается сначала плотной стороны обмотки, в то время как слабая сторона все еще свободна, поэтому при пиковой нагрузке скольжение происходит короткими рывками, и привод визжит только при запуске. Затем от жара боковые стороны становятся блестящими, значение mu колеблется от 0,5 до 0,3, а полированная полоса вдоль основания появляется только через несколько недель после этого.
04Глубина и эффективная высота контакта: рабочий пример 1
Настройка шкива, обертки и трех секций
Возьмите исходный шкив диаметром 100 мм с канавкой 38°, приводимый в движение со скоростью 1450 об/мин и обхватом 180°, и установите по очереди три одинаковых ремня: 13 x 8 мм A, 17 x 11 мм B и 22 x 14 мм C. Правильный шкив оставляет новый ремень высотой 1,5 мм, поэтому полезная высота равна высоте секции минус выдающаяся часть, и каждый миллиметр дает 1 / cos 20° = 1,064 мм боковой поверхности на каждую сторону. Дуга контакта L = pi x D x (обхват / 360) = 3,1416 x 100 x 0,5 = 157,1 мм.
Тогда секция A имеет высоту контакта 8 – 1,5 = 6,5 мм, а боковая сторона 6,5 x 1,064 = 6,92 мм с каждой стороны дает по 13,84 мм в обоих случаях, то есть 13,84 x 157,1 = 2174 мм2, округленное до 2170. B дает 9,5 мм, 10,11 мм на сторону и 3180 мм2, опережение 1010 мм2. Модель C дает 12,5 мм, 13,30 мм на сторону и 4180 мм2, что на 92,6 процента больше.
Как область контакта влияет на давление, износ и скольжение
При приложении одной и той же радиальной нагрузки в 600 Н через секции A и B, а секция A получается 877/2170 = 0,40 МПа против 877/3180 = 0,28 МПа для секции B, причем та же нагрузка нажимает на 32 процента мягче. Кулоновское трение игнорирует площадь, поэтому теория клина утверждает, что они скользят вместе. Вместо этого износ задней поверхности регулирует контактное давление, поэтому секция А изнашивается примерно на 46 процентов быстрее.
<голова>
Количество на шкиве 100 мм, обхват 180 градусов
13 x 8 мм (A)
17 x 11 мм (B)
22 x 14 мм (C)
<тело>
<тр>
Эффективная высота контакта после выступа на 1,5 мм
6,5 мм
9,5 мм
12,5 мм
<тр>
Длина по бокам с обеих сторон на мм высоты
2,128 мм
2,128 мм
2,128 мм
<тр>
Боковая контактная область на шкиве
2170 мм2
3180 мм2
4180 мм2
<тр>
Область контакта относительно раздела A
базовая линия
+46,5 процента
+92,6 процента
<тр>
Боковое давление при радиальной силе 600 Н
0,40 МПа
0,28 МПа
0,21 МПа
<тр>
Площадь сечения трапеции
80,8 мм2
143,0 мм2
236,7 мм2
<тр>
Масса на метр при 1,25 г на см3
101 г/м
179 г/м
296 г/м
Установите допустимое боковое давление на уровне 0,30 МПа, и арифметика станет проверкой производительности. Секция A выдерживает 0,30 x 2170 = 651 Н на боковую сторону и 651 Н тангенциального натяжения, тогда как секция B выдерживает 954 Н, то есть 4,9 кВт против 7,3 кВт при скорости 7,6 м/с, причем усталость корда сначала ограничивает меньшую секцию. Несоответствие ширины хуже, чем кажется, потому что ремень сужается на 0,728 мм на миллиметр высоты, а канавка под углом 38° открывается только на 0,689 мм (2 x желтовато-коричневый 19°). Ремень размером 17 x 11 мм, вставленный в канавку A, проходит по углам обода на миллиметре боковой поверхности и может вылезти при ударе, в то время как ремень 13 x 8 мм в канавке B теряет зазор в 2,5 мм и заклинивает на полу при трети расчетного сцепления.
05Деформация изгиба и минимальный диаметр шкива: рабочий пример 2
Индекс изгиба и диаметр шкива, который его устанавливает
Намотка шкива сгибает секцию и растягивает заднюю часть, а изгибная деформация на крайнем волокне близка к высоте ремня относительно исходного диаметра, I = h / D. Это не деформация корда, но это справедливая мера того, насколько сильно ремень работает при изгибе. При приводе насоса при 2900 об/мин ремень прогибается 2900/60 = 48 раз в секунду. Ремень 13 х 8 мм на шкиве 75 мм дает 8/75 = 0,107, ремень 17 х 11 мм на шкиве 112 мм, который запрашивает каталог, дает 11/112 = 0,098, а тот же ремень 17 х 11 мм на шкиве 75 мм дает 11/75 = 0,147.
Превращая этот индекс в жизнь и тепло
Усталость гибкости подчиняется крутому степенному закону. При показателе степени шесть, обычно указываемом в среднем диапазоне от пяти до восьми, относительный срок службы масштабируется как (I ref / I фактический)^6, поэтому от 0,098 до 0,147 дает (0,098 / 0,147)^6 = 0,088, около девяти процентов эталонного срока службы, а от 0,098 до 0,110 дает (0,891)^6 = 0,50. Тепло усугубляет ситуацию, поскольку ремень 17 x 11 мм на шкиве диаметром 75 мм увеличивает квадрат деформации на (0,147 / 0,107)^2 = 1,89 и объем изгиба на 143,0 / 80,8 = 1,77, поэтому ему приходится отводить в 3,34 раза больше тепла.
<голова>
Профиль
Высота h
Типичный минимальный базовый диаметр
Индекс изгиба h/D
Относительный срок службы при усталостном изгибе при наложении на шкив диаметром 75 мм, относительно сечения 8 мм
<тело>
<тр>
СЗЗ, узкая
8 мм
63 мм
0.127
1.00
<тр>
A / 13, классический
8 мм
75 мм
0.107
1.00
<тр>
SPA, узкий
10 мм
90 мм
0.111
0.26
<тр>
B/17, классический
11 мм
125 мм
0.088
0.15
<тр>
SPB, узкий
13 мм
140 мм
0.093
0.054
<тр>
C/22, классический
14 мм
200 мм
0.070
0.035
Разделите опубликованный минимальный базовый диаметр на высоту ремня, и каждый совпадающий профиль окажется в диапазоне от 0,07 до 0,13: небольшие секции вверху, а тяжелые классические секции внизу. Повторно запустите это деление для одного фиксированного шкива диаметром 75 мм, и появится ответ на вопрос о модернизации. Секция толщиной 8 мм сохраняет практически весь свой срок гибкости, секция толщиной 10 мм — около четверти, секция толщиной 11 мм — около 15 процентов, а секция толщиной 13 мм или глубже — менее 6 процентов. Поэтому, если в машине есть место только для 75 мм, а крутящий момент требует 17 мм, добавьте канавку к более мелкой секции, поскольку три ремня А прослужат дольше одной секции В на одном шкиве.
06Низ: условия, идентификация поля и Последствия
Состояние, измеряемое как зазор и опускание
Ремень достигает нижней точки, когда его основание достигает дна канавки до того, как его боковые стороны достигнут полного зацепления, и этим управляют два числа: зазор от 2 до 3 мм, который новый подобранный ремень сохраняет у основания, и общий провал, который он получает из-за износа боковой поверхности и чрезмерного натяжения. На приводе с зазором 2,5 мм износ канавок 0,35 мм на каждую боковую сторону добавляет 0,35/tan 19° = 1,02 мм, а износ боковой поверхности ремня 0,5 мм на каждую сторону добавляет 0,5/tan 20° = 1,37 мм. Это 2,39 мм против 2,5 мм, ремень все еще имеет полную ширину и все еще проходит проверку, а до поломки остается всего одна десятая миллиметра.
Как увидеть его на сайте и сколько будет стоить, если вы покинете его
Положите прямой край на обод шкива, и правильно установленный ремень будет выступать на 1–2 мм, а верхний уровень с ободом или под ним означает, что он утонул. На многоканавочном шкиве сначала западает наиболее нагруженная канавка, и на его ремне вдоль основания виднеется яркая полированная полоса, а остальная часть еще отформована и матовая. Вторым признаком является жара: в центре температура на 15–25 °C выше, чем у его собратьев.
Если оставить в покое, то опускание изменяет режим отказа всего диска. Ремень движется по полу, где трение меньше, скользит и перестает передавать крутящий момент, оператор увеличивает натяжение, а дополнительная радиальная нагрузка сокращает срок службы подшипников, в то время как чрезмерно натянутые валы изгибаются и воют. В дуплексном комплекте нижняя канавка движется медленнее, и ремни задевают друг друга, поэтому перед установкой любой замены измерьте канавку.
07Недостаточная глубина: что происходит, когда область контакта падает Короткий
Проскальзывание и износ кромок происходят раньше, чем это делают датчики
Ремень, слишком тонкий для работы, проскальзывает еще до того, как он вообще изнашивается, сначала при запуске, затем при пиках нагрузки, а затем постепенно, проскальзывание на выходе из обмотки слышно как стрекотание, которое появляется и исчезает вместе с нагрузкой. На приводе вентилятора мощностью 15 кВт при 1200 об/мин оператор слышит его в течение двух-трех секунд при каждом запуске. Далее следует неправильное исправление. Остекление падает с 0,5 до 0,3, оператор натягивает, ремень проваливается на короткую часть боковины, где сцепление хуже, и петля заканчивается разрывом ремня и подшипника.
Когда высота контакта мала, нагрузка концентрируется на верхнем крае боковой поверхности, а не распространяется вниз по ней, давление на кромку возрастает, и верхние углы полируются до блестящей полосы в течение нескольких сотен часов, ремень изнашивается на 2–3 мм вниз от верхней части, а нижняя боковая часть едва затрагивается. На этом 100-миллиметровом шкиве каждый миллиметр эффективной высоты равен 334 мм2, поскольку размах боковой поверхности 2,128 мм, умноженный на дугу 157,1 мм, дает 334. Потеряв один миллиметр, вы потеряете 15 процентов от площади 2170 мм2, а давление по боковой поверхности увеличится на 18 процентов.
Нагрев, резина и точка, где глубина становится ресурсом ремня
Боковое скольжение от 0,5 до 1,5 процента от скорости ленты напрямую влияет на силу трения. Возьмем привод с тангенциальной силой 600 Н и скольжением в 1 процент при скорости 7,6 м/с, где скорость скольжения составляет 0,076 м/с, а мощность трения 600 x 0,076 = 46 Вт, сосредоточенная на участке шириной всего в несколько тысяч квадратных миллиметров в теле ремня с низкой теплопроводностью.
Эта цифра невелика в абсолютном выражении, а мощность 46 Вт по-прежнему быстро повышает локальную температуру поверхности. При температуре выше примерно 70°C, измеренной на ленте после остановки, соединения EPDM и SBR, используемые в обернутых ремнях, начинают терять прочность на разрыв, и с этого момента скорость увеличивается. Если вы хотите более подробно изучить, как температура и геометрия взаимодействуют с кордом, в сопутствующей статье конструкция клинового ремня и путь нагрузки рассматриваются корд и слои покрытия.
08Классические и узкие секции: какая на самом деле разница в глубине Покупает
Та же ширина сверху, больше глубины
Семейство узкопрофильных профилей было введено именно потому, что классические профили теряют сцепление с маленькими шкивами. Сравните А со SPA. Секция А имеет ширину 13 мм сверху и высоту 8 мм. Секция SPA имеет ширину 12,7 мм сверху и высоту 10 мм. Узкий ремень на самом деле немного уже сверху и на 2 мм глубже, что означает увеличение высоты на 25 процентов при той же занимаемой площади. Дополнительные 2 мм сразу же обеспечивают эффективную высоту контакта после посадки ремня, что означает большую площадь боковой поверхности, меньшее боковое давление и меньшую радиальную силу, необходимую для того же тангенциального натяжения.
Вот почему узкие секции могут передавать на 30–60 процентов больше мощности на ремень при той же скорости, в зависимости от диаметра шкива, и почему они допускают меньшее соотношение высоты шкива к ремню. Цена — это более широкий диапазон минимального диаметра в абсолютном выражении, более строгие допуски к канавкам и ремень, который менее прощает неправильное обращение с шкивом. Поместите ремень SPB в сильно изношенную канавку B, и он не просто соскользнет, но и забьет стенки канавки, потому что более глубокая боковая часть входит в зацепление дальше, где износ наибольший.
Для более глубокого сравнения классических и узких семейств по профилям, в том числе сопоставления базовой ширины между двумя системами, в более ранней статье группы, посвященной классическим и зубчатым клиновым ремням, подробно описаны перекрестные ссылки. Для глубины важна единственная линия в таблице ниже: при почти одинаковой ширине верха узкая секция становится глубже на 2–4 мм.
<голова>
Профиль
Ширина сверху
Высота (глубина)
Сужение боковых сторон
Длина боковой поверхности с каждой стороны, полная высота
Плотность мощности для занимаемой площади
<тело>
<тр>
Z / 10, классический
10 мм
6 мм
0,728 мм на мм
6,4 мм
Низкий
<тр>
СЗЗ, узкая
9,7 мм
8 мм
0,728 мм на мм
8,5 мм
Умеренный
<тр>
A / 13, классический
13 мм
8 мм
0,728 мм на мм
8,5 мм
От низкого до умеренного
<тр>
SPA, узкий
12,7 мм
10 мм
0,728 мм на мм
10,6 мм
Высокий
<тр>
B/17, классический
17 мм
11 мм
0,728 мм на мм
11,7 мм
Умеренный
<тр>
SPB, узкий
16,3 мм
13 мм
0,728 мм на мм
13,8 мм
Высокий
<тр>
C/22, классический
22 мм
14 мм
0,728 мм на мм
14,9 мм
Умеренный
<тр>
SPC, узкий
22 мм
18 мм
0,728 мм на мм
19,2 мм
Очень высокий
Когда классический раздел по-прежнему является правильным ответом
Узкие профили выигрывают по удельной мощности, но проигрывают, когда привод старый, шкивы изношены или бригада технического обслуживания не собирается замерять канавки. Классическое сечение А или В в классической канавке представляет собой терпимую пару: более мелкая боковая сторона входит в зацепление на меньшей высоте, поэтому износ 0,3 мм в канавке обходится меньше его площади контакта, чем такой же износ обходится глубокому узкому ремню. Именно по этой причине мы по-прежнему поставляем множество классических секций во вспомогательное оборудование цементных заводов и карьерные грохоты. Приводы работают по 20 часов в сутки, шкивы заменяются только тогда, когда они трескаются, а ремень, который выдерживает усталые канавки, стоит дороже, чем ремень с более высоким номиналом.
09Глубина и зубец: что на самом деле меняет зазубривание ремня
Зубчатка меняет изгиб, а не клин
Зубчатый или зубчатый ремень имеет поперечные прорези, отформованные в нижней части секции. Эти прорези удаляют материал со стороны сжатия, что снижает жесткость ремня на изгиб и позволяет ему наматывать шкив меньшего размера без прогибания и растрескивания основания. В этом вся цель. Прорези не увеличивают боковую площадь, не увеличивают эффективную высоту контакта и не улучшают сцепление ремня. Зубчатый ремень 13 х 8 мм в пазу для ремня 13 х 8 мм имеет такую же геометрию клина, как и обмотанный ремень тех же размеров, и его следует натягивать на ту же цифру.
Путаница возникает из-за того, что зубчатые ремни часто указываются вместе с маленькими шкивами, поэтому люди приписывают улучшение зубцам, тогда как реальным изменением был диаметр или сечение шкива. Если вы сравниваете намотанный и зубчатый ремень одного и того же сечения, версия с зубцами будет работать холоднее на маленьком шкиве, поскольку он легче сгибается и выделяет меньше гистерезисного тепла через основание. Он не лучше переносит плохо подобранные канавки и немного более чувствителен к попаданию песка, поскольку пазы удерживают мусор на стороне сжатия. Полное описание конструктивных различий, в том числе случаев, когда зубчатые ремни с необработанными краями стоят дополнительных затрат, можно найти в статье конструкция и выбор зубчатых ремней.
Когда ремень ГРМ соответствует тому же решению
Когда проблема привода действительно заключается в том, что шкив слишком мал для V-образного сечения, альтернативой является синхронный привод, в котором крутящий момент передается за счет зацепления зубьев, а не за счет трения клина, а диаметр шкива задается количеством зубьев, а не геометрией клина. Это другое инженерное решение и другая структура затрат. Как производитель ремня ГРМ, а также поставщик клинового ремня, мы обычно формулируем это так: если приводу требуется высокая мощность при очень коротком межосевом расстоянии, честным ответом будет синхронный, потому что клиновой ремень любой глубины работает с пределом изгиба, которого нет у зубчатого ремня. Если приводу просто необходимо усилить сцепление с существующим шкивом, исправление заключается в подборе сечения и правильной нарезке канавок, а не в изменении семейства приводов.
Примечание о вариантах с необработанными краями и полосами
Ремни с необработанными краями, комплекты лент и сельскохозяйственные ленты широкого сечения сохраняют клин под углом 40 градусов, поэтому все, что описано в этой статье, применимо к ним без изменений. Полосатая конструкция стоит одного дополнительного предложения, поскольку она взаимодействует с вопросом о глубине. Ленточный ремень соединяет от двух до пяти V-образных секций вместе с верхней крышкой, которая предотвращает переворачивание или перескакивание отдельных прядей в изношенной канавке, а также обеспечивает постоянный эффективный диаметр комплекта во всех канавках. Это настоящее преимущество для шкива, который провисает до дна только в одной канавке. Конструкция более подробно описана в статье о выборе клиноременного привода, а также о поставщиках в промышленном дистрибьюторе. источники.
10Справочник по глубине профиля: цифры, важные для размещения
Чтение кода за поясом
Каждый завернутый клиновой ремень имеет код длины и букву или цифры профиля, а код профиля — это то, что вы сверяете со шкивом. В классической секции буква или цифра указывают ширину верха; на узком участке трехбуквенный код сообщает вам вместе ширину и высоту. Не перепроектируйте глубину, исходя из числа длины, которое измеряется вдоль линии тангажа и ничего не говорит о сечении. Если вам нужна полная перекрестная ссылка между кодами, длинами и базовой шириной, наша предыдущая справочная таблица содержит их в одном месте: Размер и таблица профилей клинового ремня объяснены.
Только столбцы, релевантные по глубине
Приведенная ниже таблица намеренно останавливается на количестве мест, а диапазоны длин, номинальные мощности и базовую ширину оставляют для ссылок на профили. Чтобы преобразовать профиль в контрольную точку посадки, вам понадобится высота, конус по боковой поверхности и результирующая ширина основания, поскольку ширина основания по отношению к дну канавки и есть нижний край.
<голова>
Код профиля
Высота h
Ширина основания под углом 40 градусов
Сужение глубины по сечению
Длина по бокам с обеих сторон, полная высота
Практическое правило для минимального исходного диаметра
<тело>
<тр>
Z / 10
6 мм
5,6 мм
4,4 мм
12,8 мм
от 48 до 72 мм
<тр>
СПЗ
8 мм
3,9 мм
5,8 мм
17,0 мм
от 63 до 96 мм
<тр>
A / 13
8 мм
7,2 мм
5,8 мм
17,0 мм
от 64 до 96 мм
<тр>
SPA
10 мм
5,4 мм
7,3 мм
21,3 мм
от 80 до 120 мм
<тр>
B / 17
11 мм
9,0 мм
8,0 мм
23,4 мм
от 88 до 132 мм
<тр>
SPB
13 мм
6,8 мм
9,5 мм
27,7 мм
от 104 до 156 мм
<тр>
C / 22
14 мм
11,8 мм
10,2 мм
29,8 мм
от 112 до 168 мм
<тр>
SPC
18 мм
8,9 мм
13,1 мм
38,3 мм
от 144 до 216 мм
Как использовать столбец глубины
Измерьте глубину канавки шкива перед вами с помощью глубиномера или куска проволоки и правила, вычтите высоту ремня и вылет, и вы получите базовый зазор. Если ответ меньше 1 мм, не устанавливайте ремень до тех пор, пока канавка не будет перерезана или шкив не будет заменен. Если ответ между 1 и 2 мм, установите его и отправьте привод на повторную проверку через 500 часов. Если ответ на новом шкиве превышает 3 мм, то канавка была обработана для другой секции, и ремень будет сжиматься только на боковой поверхности, что является случаем износа кромок из предыдущей секции.
11Диагностика сбоев: сопоставление симптома с глубиной Вопрос
Прочитайте информацию о ремне, прежде чем прикасаться к натяжителю
Состояние боковых сторон ремня говорит о посадке больше, чем показания натяжения. Работайте от верхнего края вниз, поскольку рисунок износа расслаивается по высоте. Износ, ограниченный верхними 2 мм боковой поверхности, означает, что ремень не сидит достаточно глубоко. Равномерное распределение износа по всей высоте боковой поверхности обеспечивает правильную посадку и нормальный срок службы. Износ сконцентрирован на нижней половине боковой поверхности, а верхние кромки все еще острые, что означает, что ремень прошел глубоко, что указывает на слишком широкую канавку или на участок, который слишком мал для канавки.
Читать следующий блок
Измерьте канавку по базовой линии и сравните канавки друг с другом. Шкив, у которого одна канавка на 0,6 мм шире, чем у его соседей, погрузит этот ремень на 0,6 / tan 19 градусов = 1,74 мм глубже, чем остальная часть комплекта, чего часто бывает достаточно, чтобы достичь дна. Также проверьте угол канавки с помощью фонаря за прямой кромкой. Канавка, открывшаяся на 38-42 градуса, меняет высоту контакта примерно на 0,1 мм на канавку на участке диаметром 14 мм, что немного, но она меняет распределение контактного давления гораздо больше, чем высоту, поскольку боковые стороны теперь соприкасаются по линии, а не по грани.
Если привод уже прошел через несколько комплектов ремней с одинаковым коротким сроком службы, а причиной неисправности является полированное основание или визг при нагрузке, рассматривайте это как проблему геометрии, а не проблемы качества ремня. Выбор ремня редко спасает канавку, которая больше не соответствует сечению. Каталог шаблонов отказов на местах с их основными причинами стоит хранить рядом с журналом технического обслуживания, а в нашей предыдущей статье о Режимах отказа клиновых ремней и их устранении описаны неглубинные закономерности, такие как выдергивание шнура, попадание масла и смещение.
<голова>
Подпись поля
Наиболее вероятный механизм
Связано ли с глубиной?
Действие
<тело>
<тр>
Полосатая полоса вдоль основания, боковые стороны матовые
Ремень упирается дном в паз, клиновидный захват потерян
Да, напрямую
Отрежьте или замените шкив заново, установите правильную секцию
<тр>
Блестящая полоса на верхних 2 мм каждой стороны
Ремень поднят высоко, пятно контакта слишком короткое
Да, секция слишком маленькая или канавка слишком широкая
Проверьте ширину верха по ширине канавки, замените ремень соответствующим профилем
<тр>
Глазурные, стеклянные боковые стороны по всей высоте
Устойчивое скольжение и нагрев, коэффициент трения упал примерно до 0,3
Частично связано с емкостью или напряжением
Измените номинал диска, добавьте канавку, а не затягивайте
<тр>
Визг в течение нескольких секунд при каждом запуске
Периодическое скольжение на узкой стороне обертки
Да, раннее дно или изношенная боковая часть
Измерьте канавки, измерьте высоту сиденья с помощью линейки
<тр>
Ремень выскакивает из канавки при ударной нагрузке
Недостаточное зацепление по флангу или смещение шкива
Да, на мелкой стороне
Правильный профиль и выравнивание, рассмотрите полосатый набор
<тр>
Трещины в основании, шнур виден у корня по бокам
Усталость при изгибе на шкиве, диаметр которого меньше минимального базового диаметра
Да, высота слишком велика для шкива
Увеличьте диаметр шкива или уменьшите его сечение и добавьте канавку
<тр>
Один ремень в наборе неоднократно выходит из строя, а другие выживают
Износ канавок сосредоточен в одном положении или имеет несовпадающую длину
Да, сидения различаются между канавками
Оцените каждую канавку, упорядочите соответствующие наборы
<тр>
Хаб на 20 градусов жарче, чем идентичный диск рядом с ним
Постоянное микропроскальзывание, ремень вот-вот выйдет из строя
Да, нехватка емкости
Считать изменением дизайна, а не заменой ремня
Единственная диагностика, которая решает проблему
Вставьте новый ремень указанного сечения в паз, натяните его до нужной фигуры и проложите линейку поперек обода. Если верхняя часть ремня выступает на 1–2 мм, а основание выступает над полом на 2–3 мм, привод подобран правильно, и любая оставшаяся проблема связана с натяжением, выравниванием или нагрузкой. Если верх находится на уровне или ниже обода или основание касается, соотношение глубины неправильное, и никакой ремень не сможет это исправить. Десять минут, один прямой край, один новый ремень.
12Процедура выбора: шесть шагов, включающих проверку глубины
Шаг 1, исправьте рабочую точку
Запишите мощность приводной машины в киловаттах, скорость водителя в об/мин, скорость движения и количество часов в день. Добавьте пусковую характеристику: вентилятор запускается без нагрузки, дробилка запускается против заполненной камеры. Эта единственная строка меняет коэффициент обслуживания больше, чем что-либо еще в расчете, и это число чаще всего не учитывается в форме, которую мы получаем от клиента.
Шаг 2, установите скорость ленты
Вычислите скорость ленты как v = pi x D x n / 60000, где D в миллиметрах и n в об/мин. Держите результат в пределах от 5 до 30 м/с для намотанного клинового ремня. При скорости ниже 5 м/с приводу требуется большая радиальная сила для передачи той же мощности, поэтому натяжение и нагрузки на подшипники возрастают. При скорости выше 30 м/с ремень требует тщательной проверки балансировки шкивов, и центробежные потери становятся значительными. В нашем руководстве по покупке профилей и размеров для покупки клиновых ремней перечислены обычные рабочие диапазоны для каждого профиля.
Шаг 3, сопоставьте диаметры шкивов с высотой ремня
Делите наименьший исходный диаметр на высоту ремня и убедитесь, что результат находится в диапазоне от 8 до 12. Если это не так, не продолжайте работу с этим участком на этом шкиве.Эта единственная проверка выявляет большинство приводов, которые в противном случае были бы отнесены к усталостным отказам, и занимает меньше времени, чем чтение рейтинговой таблицы.
Шаг 4. Рассчитайте количество ремней или канавок
Разделите расчетную мощность, которая представляет собой произведение потребляемой мощности на коэффициент эксплуатации, на мощность на ремень для выбранного профиля при фактической скорости и диаметре шкива. Округлять. Если для ответа требуется секция, высота которой превышает соотношение, указанное в шаге 3, оставьте меньшую секцию и добавьте дополнительную канавку. Как показал второй рабочий пример, три ремня секции А на шкиве диаметром 75 мм решают больше проблем, чем один ремень секции В на том же шкиве.
Шаг 5, проверьте угол обтекания и межосевое расстояние
Наклон маленького шкива должен составлять 120 градусов или более. Ниже этого либо раздвиньте шкивы, добавьте натяжной ролик на провисшей стороне, либо примите меньшую мощность на ремень. Межосевое расстояние обычно устанавливается между суммой двух диаметров шкивов и удвоенной этой суммой. Если сумма меньше суммы, это признак того, что приводу нужен синхронный ремень, а не клиновой ремень.
Шаг 6. Перед заказом проверьте канавку на машине
Измерьте профиль канавок, глубину и угол на шкивах, по которым фактически будет проходить ремень, а не на чертеже. Если машине больше пяти лет и шкивы никогда не калибровались, предположите, что канавки открылись, и запланируйте коррекцию посадки. Для приводов, которые также перевозят сыпучие материалы по одной и той же линии, стоит одновременно проверить окружающее оборудование, что касается передачи и транспортировки; наша команда на заводе по производству конвейерных лент обрабатывает обе стороны этой границы, когда завод перематывается за одну остановку.
13Закупка и приемка: что писать в заказе на поставку
Допуски, которые действительно имеют значение
Допуск по высоте сечения — это единственное требование, которое стоит упомянуть отдельно. Обычный производственный допуск на высоту клинового ремня составляет плюс-минус 0,5 мм для классических сечений и плюс-минус 0,4 мм для узких сечений, тогда как верхняя ширина имеет аналогичный диапазон. В эксплуатации это означает, что два ремня одного и того же номинального профиля могут отличаться по высоте на 1 мм. На большом шкиве это неактуально. На шкиве диаметром 75 мм индекс изменяется от 0,107 до 0,120, и по шестой степени эта разница снижает усталостную долговечность более высокого ремня примерно на 45 процентов. При покупке привода с небольшим шкивом попросите, чтобы допуск по высоте оставался в пределах одной стороны от номинала.
Соответствующие наборы и согласованность длины
Для приводов с несколькими канавками необходимы ремни, длина которых согласована в узком диапазоне, обычно 0,15 процента от номинальной длины для комплекта, который правильно распределяет нагрузку. Соответствие длины имеет большее значение, чем соответствие высоты в комплекте, поскольку ремни разной длины располагаются в разных положениях в своих канавках и принимают на себя разную долю нагрузки. Один ремень, на который приходится 60 процентов нагрузки трехременной передачи, рано выйдет из строя и унесет с собой все остальное. Попросите ремни, подходящие к комплекту, и храните весь комплект на полке.
Маркировка, хранение и отслеживание
Ремень должен прибыть с маркировкой профиля, кода длины и производственной партии. Запишите партию с датой установки, потому что именно так вы узнаете, съедает ли привод ремень через 2000 часов или через 12 000 часов, и именно это является доказательством, которое решает между рекламацией ремня и заменой шкива. Храните ремни в горизонтальном положении, вдали от прямых солнечных лучей, в магазине при температуре от 15 до 25 градусов Цельсия и относительной влажности ниже 70 процентов, если в магазине вообще предусмотрен какой-либо контроль влажности. Ремень, пролежавший два лета на вешалке возле окна мастерской, потерял больше срока службы, чем следует из этикетки.
<голова>
Проверка приемки при получении
Типичное требование
Метод
<тело>
<тр>
Высота раздела h
Плюс-минус 0,5 мм классический, 0,4 мм узкий
Нониус поперек сечения в трех точках вдоль пояса
<тр>
Ширина сверху
Внутри полосы профиля нет закругленных углов
Верньер на верхней грани, визуальный по краям
<тр>
Угол по бокам
номинально 40 градусов, сверено с калибром профиля
Размер профиля на вырезанном образце, где это оправдано порядком
<тр>
Длина в наборе
Соответствует примерно 0,15 процентам от номинала
Лента на плоской поверхности с одинаковым натяжением руки или сертификат поставщика
<тр>
Маркировка
Профиль, код длины и партия разборчивы на оборотной стороне
Визуально и запишите партию с датой установки
<тр>
Базовое состояние
Нет выступов плесени, которые могли бы мешать дну канавки
Визуальная и ручная проверка вдоль основания
Нахождение раздела, который вам действительно нужен
Мы видим две модели поиска поставщиков в этой области. Установки с бюджетом на техническое обслуживание покупают у дистрибьютора, который имеет склады на местном уровне и может в кратчайшие сроки поставить ту же секцию в соответствующем комплекте. Заводы, управляющие парком конвейеров и приводов, покупают оптом напрямую или через дистрибьютора конвейерных лент, так что варианты профиля и длины, которые для них важны, всегда находятся на полке. Оба работоспособны, и оба зависят от одной и той же дисциплины: профиль в заказе соответствует канавке на станке, а допуск по высоте указан, а не предполагаем. Когда вы объединяете привод и перемещаете запасы по заводу, также стоит точно знать, что еще может участвовать в заказе, поэтому мы рекомендуем покупателям каталог оптовых конвейерных лент для более широкого ассортимента.
14Часто задаваемые вопросы: глубина клинового ремня в реальных приводах
Важна ли глубина клинового ремня для применения?
Критично для маленьких шкивов, изношенных канавок и любых замен между профилями. Вторичная на больших шкивах на средней скорости с подобранной канавкой. Контролирующей величиной является не глубина сама по себе, а соотношение глубины к диаметру и количество боковой поверхности, которая в конечном итоге попадает в канавку.
Имеет ли значение разница в высоте ремня в 1 мм?
На шкиве 300 мм нет. Да, на шкиве диаметром 75 мм, и это больше, чем ожидает большинство людей. Изменение индекса изгиба с 0,107 до 0,120 с использованием зависимости усталости в шестой степени сокращает ожидаемый срок службы ремня примерно на 45 процентов. Эту разницу вы можете создать, просто приняв ремень в верхней части допуска по высоте, а не в нижней.
Могу ли я использовать более глубокий ремень в той же канавке, если он подходит?
Подгонка — это не проверка. Более глубокий ремень в канавке, вырезанной для более мелкой секции, сидит выше, контактирует только с верхней частью боковой поверхности и оказывает давление на кромку там, где ремень меньше всего поддерживается, поэтому на его верхних краях появляется блестящая полоса, и он может вылезти наружу под ударной нагрузкой. Прежде чем принять решение, измерьте высоту сиденья с помощью линейки. Если верх выступает выше 2 мм, не запускайте его.
Могу ли я использовать более мелкий ремень в более глубокой канавке в качестве временного решения?
Нет, и это хуже, чем наоборот. Поскольку ремень под углом 40 градусов сужается быстрее, чем канавка под углом 38 градусов, более узкий ремень не заклинивает на каком-то более низком уровне, он опускает весь зазор до пола и опирается на дно канавки. Захват клина падает примерно на треть от проектного, эффективный диаметр уменьшается примерно на 5 процентов, а привод будет проскальзывать и визжать с первого запуска. Это классический двухсменный ремонтник, который съедает комплект ремней и подшипник.
Являются ли зубчатые ремни более эффективными в решении этой проблемы, чем обернутые ремни?
Они лучше сгибаются, а не расклиниваются. Зубчатое соединение снижает жесткость при изгибе, поэтому ремень обхватывает небольшой шкив с меньшим нагревом и меньшим растрескиванием основания, что помогает именно тем приводам, где соотношение глубины к диаметру нарушено. Он не увеличивает площадь фланга и не спасет пояс, который опустился или поднялся высоко. См. наши примечания по зубчатым клиновым ремням с необработанными краями для промышленных приводов, где описаны случаи, когда дополнительные затраты окупаются.
Как узнать, изношена ли канавка шкива?
Измерьте его по базовой линии относительно эталонного шкива или, как минимум, сравните канавки друг с другом. Если одна канавка в наборе на 0,6 мм шире соседних, этот ремень погружается примерно на 1,7 мм глубже остальных, чего часто бывает достаточно, чтобы самостоятельно достичь нижнего предела. Изношенная канавка также приводит к увеличению выходной скорости, поскольку ремень имеет меньший эффективный диаметр.
Что такое дно и как его распознать?
Низкое положение означает, что основание ремня соприкасается с дном канавки до того, как его боковые стороны полностью зацепятся, что разгружает клин и снижает фрикционную способность до уровня плоского ремня. Обратите внимание на яркую полированную полосу вдоль основания, а окружающее основание все еще тусклое и формованное, верхнюю часть ремня на уровне обода шкива или ниже него, а температуру ступицы на 15–25 градусов по Цельсию выше, чем у идентичного привода поблизости.
Всегда ли узкий раздел лучше классического?
Не всегда, хотя узкий профиль глубже при той же ширине верха и обеспечивает большую мощность на ремень. Узкие ремни требуют более жестких допусков на канавки, и они сильнее воздействуют на изношенный шкив, потому что более глубокая боковая сторона входит в зацепление дальше, где сконцентрирован износ. На старом приводе, подверженном воздействию пыли, где шкивы не подлежат замене, классическая секция с классической канавкой часто является более долговечным выбором.
Какой минимальный диаметр шкива следует использовать для ремня шириной 17 мм?
В качестве первого экрана: в восемь-двенадцать раз больше высоты ремня, то есть от 88 до 132 мм для сечения шириной 11 мм. Опубликованные минимальные значения из каталогов ремней для классической секции B обычно находятся в верхней части этого диапазона, и мы не опустимся ниже 100 мм на приводе, который работает более 4000 часов в год. При толщине менее 88 мм в качестве вида разрушения следует ожидать усталостного растрескивания, а не износа.
Изменяет ли чрезмерное натяжение эффективную глубину?
Да, и это одна из причин, по которой чрезмерное напряжение так вредно. Дополнительное натяжение вдавливает ремень глубже в канавку, что уменьшает эффективный рабочий диаметр и позволяет основанию приближаться к дну канавки. Сдвинув ремень еще на 1 мм, вы потеряете примерно 334 квадратных миллиметра контакта по боковой поверхности на шкиве шириной 100 мм, что составляет около 15 процентов участка, одновременно увеличивая радиальную нагрузку на подшипники.
Следует ли мне измерить канавку или довериться рисунку?
Измерьте. На чертежах описан тот шкив, который был установлен, а не тот, который проработал восемь лет в клинкерном коридоре. Измерьте угол, глубину и ширину канавки по базовой линии, затем проверьте высоту сиденья с помощью нового ремня и линейки. Если вы выполняете замену ремней на заводе и хотите одновременно проверить окружающее оборудование, наши группы по конвейерным роликам и ленточным конвейерам работают по одному и тому же графику остановок и могут проверить привод и конвейер вместе.
15Сопутствующие продукты, которые могут вам понадобиться
<ул>
Клиновой ремень – обернутые, с необработанными кромками и полосатые участки от Z до SPC, с допусками по высоте, которые сохраняются по запросу для приводов с малым шкивом. Как производитель клиновых ремней, мы можем предложить комплекты, подобранные для указанного диапазона длины и высоты, поэтому привод с несколькими канавками получает ремни, которые распределяют нагрузку, а не борются.
ремень ГРМ — альтернатива, когда шкив слишком мал для клинового привода; зацепление зубьев передает крутящий момент, поэтому диаметр шкива перестает ограничивать изгиб.
резиновая конвейерная лента — каркасные ленты EP и NN для конвейерной стороны одной и той же установки, с покрытием, соответствующим материалу и зоне нагрузки.
Конвейерная лента EP — стандартный выбор ткани и каркаса для заполнителей, цемента и портовых погрузочно-разгрузочных работ, а также секция, на которую стандартизируется большинство заводов. Благодаря тому, что он поступает от поставщика конвейерных лент, который также производит трансмиссионные ремни, список отключений сокращается.
промышленная конвейерная лента – EP1000, созданная для камнедробильных и сортировочных линий, где ударные нагрузки и истирание определяют характеристики, а не только тоннаж.
Конвейерные ленты оптом — весь ассортимент в одном месте, когда завод объединяет приводы, ролики и ремни в единый заказ.
завод по производству конвейерных лент — наше собственное производство по формованию, отверждению и испытаниям в Нинбо, где соблюдаются допуски по высоте и длине, описанные выше. Покупатели, которые хотят увидеть производителя конвейерных лент и испытательный стенд, прежде чем разместить первый заказ, приветствуются.