世界の過酷な産業用途に応えるベルトソリューション

V ベルトの深さは用途にとって重要ですか?工学的な答え

  • 製品導入
Posted by SINOCONVE On Sep 28 2026

V ベルトの深さは用途にとって重要ですか? 工学的な答え

短い答え: V ベルトの深さがそれ自体でドライブを破壊することはほとんどありません。ただし、ドライブが過小評価されたり、熱くなったり、すでにフレームにボルトで固定されている綱車上で滑ったりするのは、これが一般的な理由です。

見積もりを取得 - V ベルトの深さ、溝の座面、プーリーの直径については SINOCONVE にお問い合わせください

トルクは、一致する溝に配置された 2 つの角度の付いた側面を通って伝達されるため、ベルトの高さによって、側面がどの程度係合するか、最小プーリーの周囲でどの程度の張力で曲げられるかが決まります。データム直径が約 120 mm を下回る場合、溝が再切断されるか広く磨耗される場合、または間違ったセクションが既存のシーブにドロップされる場合、深さは決定的なものになります。 300 mm のプーリーでは、1 ミリメートルの余分な高さが脚注になります。 2,900 rpm の 75 mm シーブでは、同じミリメートルが 4,000 時間と 600 時間の間を決定します。トランスミッション ベルト メーカー の関係では、着座位置と高さ対直径の比が最初に確認する 2 つの数値です。

01直接的な答え: 深度が重要な場合とそうでない場合

深さは、溝内でベルトを動かすときにのみ重要になります

深さは、溝内でのベルトの半径方向の位置が変化する間だけ重要であり、側面が床から離れたベースに完全に係合した瞬間に重要でなくなります。セクションの高さが 8 mm、10 mm、または 13 mm であるかは、そのシートと最小プーリーの曲がりによって決まります。

曲げ歪みはプーリーの直径よりもベルトの高さにほぼ比例するため、小さいプーリーが有利です。 900 mm のドリブンプーリーでは、1 ミリメートルの余分な高さが騒音となります。 2,900 rpm の 75 mm ポンプ プーリーでは、ベルトは 1 秒間に 48 回曲がり、断面の 8 mm から 11 mm へのステップが、コードの横のベースに沿って生存から亀裂までのステップとなります。摩耗した溝が同じシートを横から攻撃します。溝とベルトの側面の両方が摩耗すると、ベースが接地し、側面の負荷が解除されます。

長い中心距離、大きなプーリー、低速でのプッシュ深さはリストのはるか下にあります。 600 rpm で 300 mm ~ 450 mm を走行する 22 x 14 mm C セクションは、14 / 300 = 0.047 の曲げ強度で動作します。そのため、ドライブで重要なのは、長さ、マッチセットの一貫性、および真の溝角度です。

シートが小さかったり、磨耗していたり、サイズが合わなかったりする場合は、深さが決まります。 120 mm 未満のデータム直径は、高さと直径の比とベルトの背面に沿った亀裂によって読み取られます。再切断されたシーブまたはマークのないシーブは、新しいベルトのシート高さに対する基準線での溝幅を読み取ります。狭いセクションの横にドロップされたクラシック セクションは、溝の幅と残りのベース クリアランスに対して上部の幅を通して読み取られます。

他の 3 つの条件は深さをリストの下位に押し上げ、作業は全体としてドライブに移ります。 3 つ以上のプーリーを使用する短い中心距離では、セクションの立ち上がり高さよりも、合計巻き付け角度とベルト長さの精度が重要になります。 900 rpm 未満で回転する 300 mm を超えるプーリーでは、深さが弱い要素となるため、張力、位置合わせ、およびセット長の一致許容差が優先されます。これは、高さが問題になるほどベルトが十分に強く曲がっていないためです。 1 つのハブを共有するバンド付きドライブまたはマルチグルーブ ドライブは、これらの両極端の間に位置し、セット全体にわたる長さの一致と溝の深さの均一性によって、ベルト間で負荷がどの程度均等に分散されるかが決まります。

つまり、奥行きは、小型ドライブでは装着の問題であり、古いドライブでは摩耗の問題になります。どちらも、溝ゲージとリム上に置かれたストレートエッジで 10 分以内に表示されます。

02断面ジオメトリ 101: 上部の幅、高さ、ウェッジ角度と溝の接触

セクションが深くなると狭くなる理由とデータム線の位置

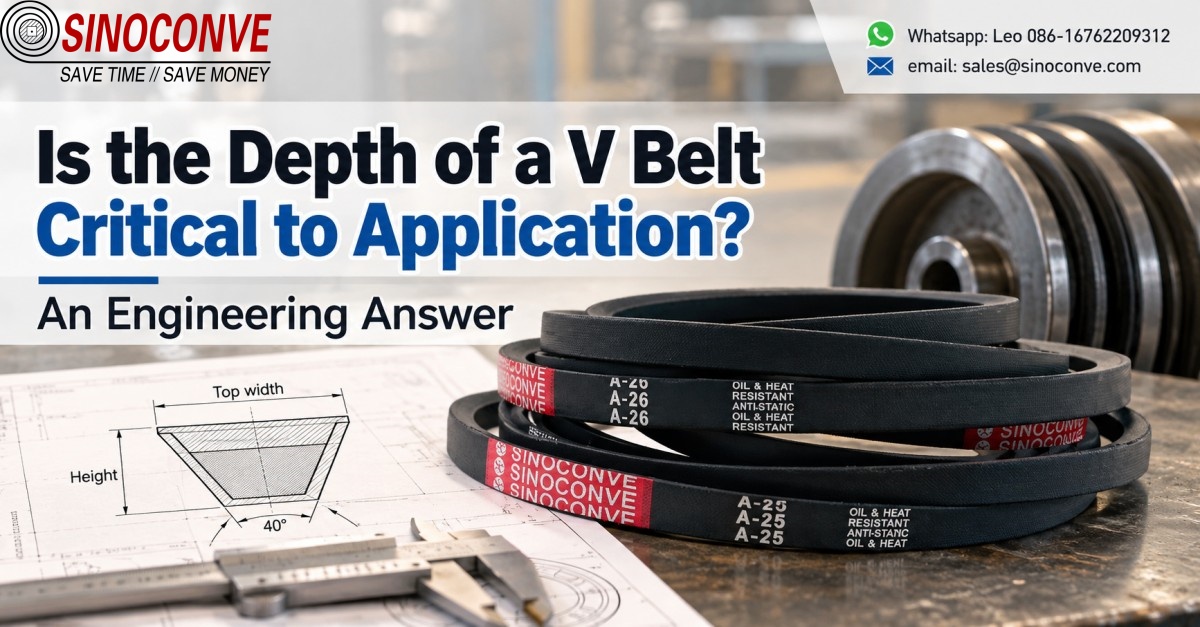
ラップ V ベルトは台形で、上幅、全高、および 40° のフランク角によって分類され、データム幅はプーリーの定格を伝える上面からの高さの約 0.3 ~ 0.4 です。側面は各側で 20° ずつテーパーになっているため、断面は深さ 1 ミリメートルあたり 0.728 mm (2 x tan 20°) 狭くなります。 A セクションは高さ全体で 13 mm から 7.2 mm、B は 17 から 9、C は 22 から 11.8 mm になります。

ベルトは自由状態の角度である 40° で成形され、プーリーの周りでベルトを曲げると作動角が低下するため、溝は基準直径に従って 34、36、38、または 40° でカットされ、小さなシーブはより広い角度をとります。したがって、400 mm のシーブでは完璧なベルトでも、90 mm のシーブではうまく収まらない可能性があります。データム ライン自体はコード プレーンが乗る場所であり、すべての評価テーブルはそこで測定された直径に基づいてインデックスが付けられます。摩耗した側面によりベルトが低くなり、有効直径が縮小し、出力速度が上昇します。そのため、プーリーを交換しないと出力が 1 年で 1 ~ 2% 徐々に増加するドライブは、通常、摩耗した溝を走行していることになります。

完成した巻き付け工業用ベルトの V ベルトの断面の深さ

03くさびの原理: なぜ側面ではなく側面が荷重を支えるのかベース

側面には荷重がかかり、ベースには荷重がかからない理由

張力によってベルトが半径方向に溝に押し付けられ、角度の付いた側面が回転して壁にはるかに大きな垂直力を加えます。 600 N のラジアルクランプでは、各側面に 600 / (2 x sin 20°) = 877 N がかかり、合計で 1,754 N になります。同じ 600 N の下の平ベルトでは片側あたり 300 N になります。ウェッジ係数は 1 / sin 20° = 2.92 です。

グリップとは、くさび係数と摩擦とラジアル荷重を掛けたもので、F = 2.92 x mu x Fr で、機械加工されたスチール上のきれいなゴムの側面は mu = 0.5 付近から始まるため、スリップする前に 600 N ラジアル方向に接線方向に 877 N 引っ張られます。その方程式には意図的に身長が含まれていません。ベースが底に達すると、半径方向の力が床に伝わり、2.92 は 1.0 に下がり、余分な張力はなくなり、残りの 300 N のグリップが回復します。

ボトムアウトは漸進的です。ベースは最初にラップのタイトな側に接触しますが、緩んだ側はまだクリアされているため、ピーク負荷時にスリップが短時間で発生し、ドライブが始動時にのみ鳴きます。熱により側面が艶出しされ、μ が 0.5 から 0.3 にスライドし、ベースに沿った研磨されたストライプが現れるのは数週間後です。

多溝シーブを備えた機械フレーム上の産業用 V ベルト ドライブ

04深さと有効接触高さ: 実例 1

シーブ、ラップ、および 3 つのセクションの設定

180°のラップで 1,450 rpm で駆動される、38° の溝を持つ 100 mm の基準シーブを用意し、13 x 8 mm A、17 x 11 mm B、および 22 x 14 mm C の 3 つの一致するベルトを順番に装着します。正しいシーブでは、新しいベルトの高さは 1.5 mm 残るため、有用な高さは断面の高さから目立つ部分を差し引いたものになります。 1 / cos 20° = 1.064 mm の側面あたりのフランクを与えます。接触円弧は、L = pi x D x (ラップ / 360) = 3.1416 x 100 x 0.5 = 157.1 mm です。

A セクションは接触高さ 8 - 1.5 = 6.5 mm で、側面あたりのフランクの 6.5 x 1.064 = 6.92 mm により両方とも 13.84 mm になるため、13.84 x 157.1 = 2,174 mm2、2,170 に四捨五入されます。 B は 9.5 mm、片側あたり 10.11 mm、3,180 mm2、リード 1,010 mm2 となります。 C では 12.5 mm、片側あたり 13.30 mm、4,180 mm2 となり、92.6 パーセント増加します。

接触領域が圧力、摩耗、滑りに及ぼす影響

A と B に同じ 600 N のラジアル荷重を加えると、A セクションでは 877 / 2,170 = 0.40 MPa となるのに対し、B では 877 / 3,180 = 0.28 MPa となり、同じ荷重で押す圧力が 32% 柔らかくなります。クーロン摩擦は面積を無視するため、くさび理論によれば、それらは一緒に滑ります。代わりに側面の摩耗は接触圧力を追跡するため、A セクションの摩耗は約 46% 早くなります。

<頭> <本体>

許容フランク圧力を 0.30 MPa に設定すると、演算は容量試験となります。 A セクションは側面あたり 0.30 x 2,170 = 651 N、接線方向の引っ張り力は 651 N に耐えますが、B は 954 N を保持します。つまり、7.6 m/s での 7.3 kW に対して 4.9 kW となり、最初にコード疲労により小さいセクションがキャップされます。幅の不一致は見た目よりも深刻です。ベルトは高さ 1 ミリメートルあたり 0.728 mm 狭くなるのに対し、38 度の溝は 0.689 mm (2 x 正接 19 度) しか開かないからです。 A の溝に押し込まれた 17 x 11 mm のベルトは、1 ミリメートルの側面のリムの角に乗り、衝撃を受けても這い上がることができます。一方、B の溝に入れられた 13 x 8 mm のベルトは、クリアランスが 2.5 mm 減少し、設計上のグリップの 3 分の 1 で床にくさびとなってしまいます。

05曲げひずみと最小プーリー直径: 加工例 2

曲げ指数とそれを設定するプーリーの直径

プーリーを巻き付けると、セクションが曲げられ、背面が伸びます。ファイバーの端での曲げひずみは、基準直径を超えたベルトの高さ (I = h / D) に近づきます。これはコードのひずみではありませんが、曲げの際にベルトがどの程度の強度で作業されるかを示す適切な尺度になります。 2,900 rpm でのポンプ駆動では、ベルトは 1 秒間に 2,900 / 60 = 48 回曲がります。 75 mm プーリー上の 13 x 8 mm ベルトの場合は 8 / 75 = 0.107、カタログで要求されている 112 mm プーリー上の 17 x 11 mm ベルトの場合は 11 / 112 = 0.098、75 mm プーリー上の同じ 17 x 11 mm ベルトの場合は 11 / 75 = 0.147 となります。

その指標を生命と熱に変える

フレックス疲労は急峻なべき乗則に従います。通常引用される 5 ~ 8 の中間範囲である 6 の指数では、相対寿命スケールは (I ref / Iactual)^6 となるため、0.098 ~ 0.147 では (0.098 / 0.147)^6 = 0.088 となり、基準寿命の約 9 パーセントとなり、0.098 ~ 0.110 では (0.891)^6 = 0.50 となります。 75 mm プーリー上の 17 x 11 mm ベルトはひずみの 2 乗 (0.147 / 0.107)^2 = 1.89 を増加させ、曲げ体積を 143.0 / 80.8 = 1.77 増加させるため、熱がさらに重くなり、3.34 倍の熱を放出する必要があります。

100 mm シーブ上の数量、180 度ラップ 13 x 8 mm (A) 17 x 11 mm (B) 22 x 14 mm (C)
1.5 mm の突出し後の有効接触高さ 6.5 mm 9.5 mm 12.5 mm
両側のフランク長さ(高さ mm あたり) 2.128 mm 2.128 mm 2.128 mm
シーブ上のフランク接触領域 2,170 mm2 3,180 mm2 4,180 mm2
A セクションに対する接触面積 ベースライン 46.5 パーセント増加 92.6 パーセント増加
600 N ラジアル力でのフランク圧力 0.40 MPa 0.28 MPa 0.21 MPa
台形の断面積 80.8 mm2 143.0 mm2 236.7 mm2
1.25 g/cm3 での 1 メートルあたりの質量 101 g/m 179 g/m 296 g/m
<頭> <本体>

公表されている最小データ直径をベルトの高さで割ると、一致するすべてのプロファイルは 0.07 ~ 0.13 の間に収まり、小さなセクションが上部に、重い古典的なセクションが下部にあります。 1 つの固定 75 mm プーリーに対してその除算を再実行すると、改造の答えが表示されます。 8 mm セクションでは基本的にすべての屈曲寿命が維持され、10 mm セクションでは約 4 分の 1、11 mm セクションでは約 15 パーセント、13 mm 以上では 6 パーセント未満になります。したがって、トルクが 17 mm 必要であるにもかかわらず、機械に 75 mm のスペースしかない場合は、浅いセクションに溝を追加します。これは、同じ滑車上で 3 本の A ベルトが 1 本の B セクションよりも長持ちするためです。

06ボトムアウト: 条件、フィールドの識別、および結果

クリアランスとヒケとして測定された状態

ベルトは、側面が完全にかみ合う前に、ベルトのベースが溝の底に達すると底に達します。ベルトは 2 つの数値によって決まります。つまり、新しい一致したベルトがベースで保持する 2 ~ 3 mm のクリアランスと、側面の摩耗と過度の張力によってベルトが得られる総沈みです。クリアランスが 2.5 mm のドライブでは、側面あたりの溝摩耗が 0.35 mm であるため、0.35 / Tan 19° = 1.02 mm が追加され、ベルトの側面の摩耗が 0.5 mm であるため、0.5 / Tan 20° = 1.37 mm が追加されます。これは、2.5 mm に対して 2.39 mm であり、ベルトはまだ全幅であり、欠陥の 10 分の 1 ミリメートルで検査に合格しています。

現地で見る方法と放置した場合の料金

シーブのリムに真っすぐなエッジを置き、正しく装着されたベルトは 1 ~ 2 mm 突き出て立っていますが、トップレベルがリムと同じか下にある場合は、ベルトが沈んでいることを意味します。複数の溝のある滑車では、最も負荷がかかっている溝が最初に沈み、そのベルトの底面に沿って明るい磨かれた縞模様が見えますが、残りの部分はまだ成形されて鈍くなっています。 2 番目の特徴は熱です。ハブは他のハブよりも 15 ~ 25 °C 高温です。

ボトミングを放っておくと、ドライブ全体の故障モードが変化します。ベルトは摩擦が低い床に乗り、光沢が出てトルクの伝達を停止し、オペレーターが張力を加え、過剰なラジアル荷重によりベアリングの寿命が短くなり、張力がかかりすぎるとシャフトが曲がって鳴き声を上げます。デュプレックス セットでは、底付き溝の走行が遅くなり、ベルト同士が衝突するため、交換品を取り付ける前に溝を測定してください。

07深さの不足: 接触領域が不足すると何が起こるか

スリップやエッジの摩耗がゲージよりも早く発生する

負荷に対して浅すぎるベルトは、まったく磨耗する前に滑ります。最初は始動時、次に負荷のピーク時、そして徐々に、ラップの出口での滑りが、負荷に伴って行き来するチャープ音として聞こえます。 1,200 rpm の 15 kW ファン ドライブでは、オペレータは始動のたびに 2 ~ 3 秒間その音を聞きます。間違った修正が続きます。グレージングによりμが 0.5 から 0.3 に下がり、オペレーターが締めると、ベルトはグリップが悪化する側面の短い部分に沈み込み、ループは細断されたベルトとベアリングで終わります。

接触高さが低い場合、荷重は下方に分散するのではなくフランクの上端に集中し、エッジの圧力が上昇し、数百時間以内に上隅が光沢のあるバンドに研磨され、ベルトは上端から 2 ~ 3 mm 摩耗し、下フランクはほとんど触れません。その 100 mm シーブでは、有効高さの各ミリメートルは 334 mm2 に相当します。これは、側面スパンの 2.128 mm と 157.1 mm の円弧の積で 334 が得られるためです。1 つ失われると、2,170 mm2 パッチの 15 パーセントが失われ、側面圧力が 18 パーセント増加します。

熱、ゴム、そして深さがベルトの寿命となるポイント

ベルト速度の 0.5 ~ 1.5% のフランクスリップが摩擦力を直接生み出します。 600 N の接線力と 7.6 m/s で 1% のスリップを伴うドライブを考えます。この場合、スリップ速度は 0.076 m/s、摩擦力は 600 x 0.076 = 46 W で、低熱伝導率のベルト本体の幅わずか数千平方ミリメートルのパッチに集中します。

この数字は絶対的に小さいですが、46 W であっても局所的な表面温度は急速に上昇します。停止後のベルトで測定される約 70°C を超えると、ラップベルトに使用される EPDM および SBR コンパウンドは引張強度を失い始め、そこから速度が加速します。温度と形状がコードとどのように相互作用するかを詳しく知りたい場合は、V ベルトの構造と負荷経路に関する関連記事で、コードとカバー層について説明します。

08クラシック セクションとナロー セクション: 深さの実際の違い購入

上部の幅は同じで、奥行きが大きくなります

ナローセクションファミリーは、まさに古典的なプロファイルでは小さなシーブではグリップ力が不足するために導入されました。 AとSPAを比較してください。 A セクションは上部の幅が 13 mm、高さが 8 mm です。 SPA セクションの上部幅は 12.7 mm、高さは 10 mm です。狭いベルトは実際には上部が 1 シェード狭くなり、奥行きが 2 mm になり、同じ設置面積で高さが 25% 増加します。余分な 2 mm は、ベルトが装着されるとすぐに有効接触高さになります。これは、フランク領域が増え、フランク圧力が低下し、同じ接線方向の引っ張りに必要なラジアル方向の力が小さくなることを意味します。

これが、プーリーの直径に応じて、狭いセクションでは同じ速度でベルトあたり 30 ~ 60% 多くの力を伝達できる理由であり、プーリーとベルトの高さの比率が小さくても許容される理由です。その代償として、バンドの最小直径が絶対値でより広くなり、溝の公差がより厳しくなり、ベルトのシーブの酷使に対する耐性が低下します。 SPB ベルトをひどく摩耗した B 溝に入れると、スリップするだけでなく、溝の壁に打撃を与えます。これは、摩耗が最も大きい部分でより深い側面がかみ合うためです。

2 つのシステム間でデータム幅がどのようにマッピングされるかなど、クラシック ファミリとナロー ファミリのプロファイルごとの詳細な比較については、クラシック V ベルトとコグド V ベルトに関するチームの以前の記事で相互参照が詳細に説明されています。深さに関して重要なのは、以下の表の 1 本の線です。上部の幅がほぼ同じ場合、狭い部分の深さは 2 ~ 4 mm です。

プロフィール 高さ h 一般的な最小データム直径 曲げ指数 h / D 8 mm セクションを基準とした、75 mm プーリーに押し付けられた場合の相対的な屈曲疲労寿命
SPZ、狭い 8 mm 63 mm 0.127 1.00
A / 13、クラシック 8 mm 75 mm 0.107 1.00
スパ、狭い 10 mm 90 mm 0.111 0.26
B / 17、クラシック 11 mm 125 mm 0.088 0.15
SPB、ナロー 13 mm 140 mm 0.093 0.054
C / 22、クラシック 14 mm 200 mm 0.070 0.035
<頭> <本体>

クラシック セクションが依然として正しい場合

狭いプロファイルは出力密度では有利ですが、ドライブが古くなったり、滑車が磨耗したり、メンテナンス チームが溝を測定しようとしない場合には不利になります。古典的な溝の古典的な A または B セクションは、寛容な組み合わせです。浅いフランクはより低い高さで係合するため、溝での 0.3 mm の摩耗は、同じ摩耗による深く狭いベルトの接触面積にかかるコストよりも少なくなります。当社は今でも、まさにその理由から、セメント工場の補助装置や採石場のスクリーンに多くの古典的なセクションを出荷しています。ドライブは 1 日 20 時間稼働し、シーブは亀裂が入った場合にのみ交換されます。溝の疲労に耐えられるベルトは、より高い評価のベルトよりも価値があります。

09深さとコギング: ベルトのノッチによって実際に何が変わる

コギングはウェッジではなくたわみを変更します

歯付きベルトまたはノッチ付きベルトには、セクションの下側に横方向のスロットが成形されています。これらのスロットにより圧縮側の材料が除去されるため、ベルトの曲げ剛性が低下し、ベースが座屈したり亀裂が入ったりすることなく、小さなプーリーを巻き付けることができます。それがすべての目的です。スロットは側面領域を追加せず、有効接触高さを増加させず、ベルトのグリップを改善しません。 13 x 8 mm ベルト用の溝にある 13 x 8 mm コグド ベルトは、同じ寸法のラップ ベルトと同じウェッジ ジオメトリを持ち、同じ数値に張られる必要があります。

コグ付きベルトは小さなプーリーと並行して指定されることが多いため、混乱が生じます。そのため、実際の変更はプーリーの直径または断面であるにもかかわらず、人々は改善の原因をコギングのせいだと考えています。同じセクションのラップベルトとコグ付きベルトを比較する場合、ノッチ付きバージョンの方がより簡単に曲がり、ベースを介して発生するヒステリシス熱が少ないため、小さなプーリー上でより低温で動作します。溝のマッチングが悪くても許容できなくなり、スロットが圧縮面に対して破片を保持するため、砂の侵入に対して若干敏感になります。ローエッジ コグド ベルトが追加コストに値する場合を含む、構造の違いに関する詳細な扱いは、コグド ベルトの構造と選択に関する記事に記載されています。

タイミング ベルトも同じ決定に当てはまります

ドライブの問題が本当にプーリーが V セクションに対して小さすぎることである場合、代替案は同期ドライブです。この場合、トルクはウェッジの摩擦ではなく歯の噛み合いによって移動し、プーリーの直径はウェッジの形状ではなく歯数によって設定されます。それはエンジニアリング上の決定とコスト構造が異なります。 タイミング ベルト メーカーとして、また V ベルト サプライヤーとして、私たちは通常、このように考えています。ドライブが非常に短い中心距離で高出力を必要とする場合、同期が正直な答えです。これは、どのような深さの V ベルトでも、歯付きベルトには同様の曲げ限界が存在しないためです。ドライブが既存のシーブ上でより多くのグリップを必要とするだけの場合、修正方法は、ドライブ ファミリを変更するのではなく、セクションを一致させ、正しく溝を付けることです。

未加工のエッジと縞模様のバリアントに関する注意

ローエッジ ベルト、バンド付きセット、および広い断面の農業用ベルトはすべて 40 度のウェッジを維持するため、この記事の内容はすべて変更せずに適用されます。縞模様の構造は、深さに関する質問と相互作用するため、一文追加する価値があります。バンド付きベルトは 2 ~ 5 個の V セクションをトップ カバーで結び、磨耗した溝で個々のストランドが反転したり飛び跳ねたりするのを防ぎ、セットの有効直径を溝全体で一定に保ちます。これは、1 つの溝だけで底部にたわむシーブにとっては大きな利点です。構造については、バンド付き V ベルト ドライブの選択に関する記事で詳しく説明されており、調達側については 業界代理店の調達で説明されています。

10プロファイルの奥行きのリファレンス: 座席に重要な数値

ベルトの裏にあるコードを読む

巻き付けられたすべての V ベルトには長さコードとプロファイルの文字または数字が付いており、プロファイル コードはシーブと照合して確認するものです。クラシックセクションでは、文字または数字が上部の幅を示します。狭いセクションでは、3 文字のコードで幅と高さが一緒にわかります。長さの数値から深さをリバースエンジニアリングしないでください。長さの数値はピッチラインに沿って測定され、セクションについては何も関係ありません。コード、長さ、データム幅間の完全な相互参照が必要な場合は、以前の参照表で 1 か所で説明されています:V ベルトのサイズとプロファイル チャートの説明。

トップ幅、高さ、ウェッジ角度を示すベルト プロファイル寸法表

深さ関連の列のみ

以下の表は意図的に座席番号のみにとどめ、長さの範囲、定格電力、およびデータム幅をプロファイルの参照に任せています。プロファイルを着座チェックに変換するために必要なのは、高さ、フランク テーパー、およびその結果得られるベース幅です。これは、溝の床に対するベース幅が底付きマージンであるためです。

プロフィール 上部の幅 高さ(深さ) 側面のテーパー 側面ごとのフランクの長さ、全高 設置面積の電力密度
Z / 10、クラシック 10 mm 6 mm 1 mm あたり 0.728 mm 6.4 mm 低
SPZ、狭い 9.7 mm 8 mm 1 mm あたり 0.728 mm 8.5 mm 中程度
A / 13、クラシック 13 mm 8 mm 1 mm あたり 0.728 mm 8.5 mm 低から中程度
スパ、狭い 12.7 mm 10 mm 1 mm あたり 0.728 mm 10.6 mm 高
B / 17、クラシック 17 mm 11 mm 1 mm あたり 0.728 mm 11.7 mm 中程度
SPB、ナロー 16.3 mm 13 mm 1 mm あたり 0.728 mm 13.8 mm 高
C / 22、クラシック 22 mm 14 mm 1 mm あたり 0.728 mm 14.9 mm 中程度
SPC、狭い 22 mm 18 mm 1 mm あたり 0.728 mm 19.2 mm 非常に高い
<頭> <本体>

深さ列の使用方法

深さゲージまたはワイヤーと定規を使用して、目の前のシーブの溝の深さを測定し、ベルトの高さとスタンドアウトを差し引くと、ベース クリアランスが求められます。答えが 1 mm 未満の場合は、溝を再度切るかシーブを交換するまでベルトを取り付けないでください。答えが 1 ~ 2 mm の場合は、それを取り付けて、ドライブを 500 時間再検査します。答えが新しいシーブで 3 mm を超えている場合は、溝が別のセクションに機械加工されており、ベルトは側面のみで高くグリップします。これは、前のセクションのエッジ摩耗のケースです。

11故障診断: 症状の深さを突き合わせる質問

テンショナーに触れる前にベルトをお読みください

ベルトの側面の状態は、張力の測定値よりもシートの座り心地についてより多くのことを示します。摩耗パターンは高さによって階層化されるため、上端から下に向かって作業してください。摩耗が側面の上部 2 mm に限定されている場合は、ベルトが十分に深く装着されていないことを意味します。摩耗が逃げ面の高さ全体に均等に広がっているということは、正常な耐用年数で正しい着座を意味します。上端がまだ鋭い状態で、側面の下半分に摩耗が集中している場合は、ベルトが深く走っていることを意味しており、これは溝が広すぎるか、溝に対して小さすぎる部分を示しています。

次の層を読む

基準線で溝を測定し、溝を相互に比較します。隣の溝よりも 0.6 mm 幅の広い 1 つの溝を持つシーブは、そのベルトをセットの残りの部分よりも 0.6 / Tan 19 度 = 1.74 mm 深く沈めます。多くの場合、これだけで底に到達するのに十分です。また、ストレートエッジの後ろにあるライトで溝の角度を確認してください。 38 度から 42 度に開いた溝は、14 mm の断面で溝ごとに約 0.1 mm ずつ接触高さを変化させます。これは小さいですが、側面が面ではなく線に沿って接触するようになるため、接触圧力の分布は高さよりも大きく変化します。

ドライブが同じ寿命の短い複数のベルト セットをすでに使用しており、故障モードがベースの研磨または負荷時の鳴きである場合は、ベルトの品質の問題ではなく、形状の問題として扱います。ベルトの選択によって、セクションと一致しなくなった溝が救われることはほとんどありません。現場での故障パターンとその根本原因のカタログは、メンテナンス ログの隣に保管しておく価値があります。V ベルトの故障モードと現場での修正に関する以前の記事では、コードの抜け、オイル攻撃、位置ずれなどの深さ以外のパターンについて説明しています。

プロフィール コード 高さ h ベース幅 40 度 セクション全体の深さのテーパー 側面の長さ両側、全高 最小データム直径の使用可能な経験則
Z / 10 6 mm 5.6 mm 4.4 mm 12.8 mm 48 ~ 72 mm
SPZ 8 mm 3.9 mm 5.8 mm 17.0 mm 63 ~ 96 mm
A / 13 8 mm 7.2 mm 5.8 mm 17.0 mm 64 ~ 96 mm
スパ 10 mm 5.4 mm 7.3 mm 21.3 mm 80 ~ 120 mm
B / 17 11 mm 9.0 mm 8.0 mm 23.4 mm 88 ~ 132 mm
SPB 13 mm 6.8 mm 9.5 mm 27.7 mm 104 ~ 156 mm
C / 22 14 mm 11.8 mm 10.2 mm 29.8 mm 112 ~ 168 mm
SPC 18 mm 8.9 mm 13.1 mm 38.3 mm 144 ~ 216 mm
<頭> <本体>

問題を解決する 1 つの診断

指定されたセクションの新しいベルトを溝に置き、正しい形状に張って、リムを横切るようにまっすぐなエッジを置きます。ベルトの上部が 1 ~ 2 mm 高く、ベースが床から 2 ~ 3 mm 離れている場合、ドライブは正しく適合しており、張力、位置合わせ、または負荷に問題が残っています。トップがリム上またはリム下にある場合、またはベースが接触している場合は、深さの関係が間違っており、ベルトで修正することはできません。 10 分、ストレート エッジ 1 つ、新しいベルト 1 つ。

12選択手順: 深さチェックを含む 6 つのステップ

ステップ 1、デューティ ポイントを修正する

駆動される機械の出力をキロワット単位で、ドライバーの速度を rpm 単位で、駆動速度と 1 日の時間を書き留めます。始動特性を追加します。ファンは無負荷で始動し、クラッシャーは充填されたチャンバーに対して始動します。この 1 行により、計算上の他の何よりもサービス係数が変化します。これは、顧客から受け取るフォームで最も省略されることが多い数値です。

ステップ 2、ベルト速度を設定する

ベルト速度を v = pi x D x n / 60000 として計算します。D はミリメートル、n は rpm です。巻き付けられた V ベルトの場合は、結果を 5 ~ 30 m/s の間に保ちます。 5 m/s 未満では、ドライブは同じ動力を伝達するためにより大きな半径方向の力を必要とするため、張力とベアリング負荷が増加します。 30 m/s を超えると、ベルトのシーブ上のバランスを注意深くチェックする必要があり、遠心損失が大きくなります。 V ベルト購入のプロファイルとサイズに関する購入ガイドには、プロファイルごとの通常の動作範囲がリストされています。

ステップ 3、ベルトの高さとプーリーの直径を比較する

最小データム直径をベルトの高さで割って、結果が 8 ~ 12 の間に収まることを確認します。そうでない場合は、そのプーリーのそのセクションに進まないでください。この 1 回のチェックで、疲労故障として指定されるドライブの大部分が検出され、評価表を読み取るよりも時間がかかりません。

ステップ 4、ベルトまたは溝の数を計算する

設計動力(吸収動力とサービスファクタの積)を、実際の速度とプーリ直径で選択したプロファイルのベルトあたりの動力で割ります。切り上げする。答えにステップ 3 の比率を超える高さのセクションが必要な場合は、小さいセクションをそのままにして、追加の溝を追加します。 2 番目の実際の例が示したように、75 mm プーリー上の 3 本の A セクション ベルトは、同じプーリー上の 1 本の B セクション ベルトよりも多くの問題を解決します。

ステップ 5、ラップ角度と中心距離を確認する

小プーリーへの巻き付けは 120 度以上にしてください。それ以下では、プーリーを離すか、緩み側にアイドラーを追加するか、ベルトあたりの出力を低くしてください。中心距離は通常、2 つのプーリー直径の合計とその合計の 2 倍の間に設定されます。合計よりも短い場合は、ドライブが V ベルトではなく同期ベルトを必要としていることを示します。

ステップ 6、注文前に機械の溝を確認する

図面上ではなく、実際にベルトを走行させるシーブ上の溝のプロファイル、深さ、角度を測定します。機械が 5 年以上前のもので、シーブの測定を一度も行っていない場合は、溝が開いていると想定して、着座修正の計画を立ててください。同じラインでバルク材料も搬送するドライブの場合、周囲の機器を同時にクロスチェックする価値があります。これは、伝送と搬送にまたがる会話になります。 コンベヤ ベルト工場の私たちのチームは、1 回の停止でプラントのベルトが張り替えられるときに、その境界の両側を処理します。

13調達と承諾: 発注書に記入する内容

実際に重要な公差

セクションの高さの許容差は、明示的に指定する価値のある仕様の 1 つです。 V ベルトの高さの一般的な製造公差は、クラシック セクションではプラスまたはマイナス 0.5 mm、狭いセクションではプラスまたはマイナス 0.4 mm ですが、トップ幅は同様のバンドを持ちます。これは、使用中、同じ公称プロファイルの 2 つのベルトの高さが 1 mm 異なる可能性があることを意味します。関係のない大きなプーリーについて。 75 mm のプーリーでは、指数は 0.107 から 0.120 に変化し、6 乗の関係により、その差だけで、背の高いベルトの疲労寿命が約 45 パーセント減ります。小型プーリー ドライブ用に購入する場合は、高さの公差が公称値の片側に収まるように依頼してください。

一致するセットと長さの一貫性

マルチグルーブドライブには、負荷を適切に分散するためのベルトの長さがタイトなバンド内で一致している必要があります。通常、セットの公称長さの 0.15% です。異なる長さのベルトは溝内の異なる位置に配置され、負荷の分担が異なるため、セット内では長さの一致が高さの一致よりも重要になります。 3 つのベルト ドライブの負荷の 60 パーセントを運ぶ 1 つのベルトが早期に故障し、残りのベルトも持ち去られてしまいます。セットにマッチするベルトをリクエストし、セットを一緒に棚に保管してください。

マーキング、保管、トレーサビリティ

ベルトには、プロファイル、長さコード、製造ロットがマークされて到着する必要があります。取り付け日とともにロットを記録してください。そうすることで、ドライブが 2,000 時間でベルトを消耗しているのか、12,000 時間でベルトが消耗しているのかを知ることができ、ベルトを請求するかシーブを交換するかを決定する証拠となるからです。ベルトは、直射日光を避け、摂氏 15 ~ 25 度、湿度管理ができる店舗の場合は相対湿度 70% 未満の店舗で平らに保管してください。作業場の窓の近くのラックで 2 つの夏を過ごしたベルトは、ラベルが示すよりも多くの寿命を失っています。

フィールド署名 最も可能性の高いメカニズム 深度関連? アクション
ベースに沿って磨かれたストライプ、側面は鈍い ベルトが溝の床に落ち、ウェッジのグリップが失われています はい、直接 シーブを再切断または交換し、正しいセクションを取り付けます
各側面の上部 2 mm に光沢のあるバンド ベルトの乗りが高く、接触パッチが短すぎる はい、セクションが小さすぎるか、溝が広すぎます 上部の幅と溝の幅を確認し、ベルトを一致するプロファイルに交換します
高さ全体にわたるガラス張りの側面 継続的な滑りと熱により、摩擦係数は約 0.3 に低下 部分的には、キャパシティまたはテンションに関係する ドライブを再評価し、締めるのではなく溝を追加します
起動するたびに数秒間キーキー鳴る ラップのタイトな側で断続的にスリップする はい、初期の底入れまたは側面の摩耗 ゲージ溝、直線エッジでシートの高さを測定します
衝撃荷重によりベルトが溝から飛び出す 不十分な側面噛み合いまたはシーブの位置ずれ はい、浅い側です 正しいプロファイルと配置、縞模様のセットを検討してください
ベース全体に亀裂があり、側面の付け根にコードが見える 最小データム直径を下回るプーリーの曲げ疲労 はい、高さがプーリーに対して大きすぎます プーリーの直径を大きくするか、断面を小さくして溝を追加します
セット内の 1 つのベルトが繰り返し故障し、他のベルトは生き残る 溝の摩耗が 1 か所に集中している、または長さが一致していない はい、座席は溝ごとに異なります すべてのグルーヴを評価し、一致するセットを注文する
ハブは隣の同じドライブより 20 度高温 継続的なマイクロスリップ、ベルトが破損しそう はい、容量不足です ベルト交換ではなく、再デザインとして扱います
<頭> <本体>

実際に必要なセクションのソース

現場では 2 つの調達パターンが見られます。メンテナンス予算があるプラントは、地元に在庫を持ち、同じセクションを適合するセットですぐに供給できる販売店から購入します。コンベヤとドライブのフリートを管理する工場は、直接またはコンベヤ ベルトの販売代理店関係を通じて大量に購入するため、自社にとって重要なプロファイルと長さのバリエーションが常に棚に並んでいます。どちらも実行可能であり、どちらも同じ基準に基づいています。注文のプロファイルは機械の溝と一致し、高さの公差は想定ではなく記載されています。ドライブを統合し、工場全体で在庫を輸送する場合、注文を共有できるものが他にあることを正確に把握することも重要です。そのため、購入者にはより広範囲の 卸売コンベヤ ベルト カタログを参照するようにしています。

V ベルトのプロファイル、深さ、プーリー直径のチェックについては SINOCONVE から見積もりを入手してください

14FAQ: 実ドライブの V ベルトの深さ

V ベルトの深さは用途にとって重要ですか?

小さなプーリー、磨耗した溝、プロファイル間の置き換えに重要です。適合した溝を備えた中程度の速度で大型プーリーに二次的に使用されます。制御する量は、深さそのものではなく、深さと直径の比と、最終的に溝に食い込むフランクの量です。

ベルトの高さの 1 mm の違いは重要ですか?

300 mm プーリーでは、いいえ。 75 mm プーリーでは、はい、そしてほとんどの人が期待する以上のものです。 6 乗疲労関係で曲げ指数を 0.107 から 0.120 に変更すると、ベルトの予想寿命が約 45% 短縮されます。これは、ベルトを高さの許容範囲の底部ではなく上部で受け入れるだけで生み出すことができる違いです。

フィットする場合、同じ溝に深めのベルトを使用できますか?

フィッティングはテストではありません。浅いセクション用にカットされた溝内の深いベルトはより高い位置にあり、側面の上部のみと接触し、ベルトが最もサポートされていない部分にエッジ圧力がかかります。そのため、ベルトの上端全体に光沢のあるバンドが摩耗し、衝撃荷重がかかると飛び出す可能性があります。受け入れる前に、まっすぐなエッジでシートの高さを測定してください。トップが 2 mm 以上突き出ている場合は、実行しないでください。

一時的な修正として、深い溝に浅いベルトを使用できますか?

いいえ、これはその逆よりも悪いです。 40 度のベルトは 38 度の溝よりも速く先細になるため、幅の狭いベルトは低いレベルで食い込まず、完全なフロアクリアランスを落として溝のフロアに止まります。ウェッジグリップは設計の 3 分の 1 に向かって下がり、有効直径は約 5% 縮小し、最初の始動時からドライブが滑って鳴き声を発します。これは、ベルトとベアリングのセットを消耗する古典的な 2 シフトの修正です。

この問題に対しては、コグドベルトの方がラップベルトよりも優れていますか?

彼らはウェッジではなく、曲げることに優れています。コギングにより曲げ剛性が低下するため、ベルトが小さなプーリーを包み込み、熱やベースの亀裂が少なくなり、深さ対直径の比率に負担がかかるドライブに正確に役立ちます。側面領域は追加されず、底に落ちたり、高くなっているベルトを救済することはできません。追加コストが元に戻るケースについては、産業用ドライブ用ローエッジ コグド V ベルトに関する注記を参照してください。

シーブの溝が磨耗しているかどうかを確認するにはどうすればよいですか?

基準シーブに対して基準線でゲージを測定するか、少なくとも溝を互いに比較してください。セット内の 1 つの溝が隣接する溝よりも 0.6 mm 幅が広い場合、そのベルトは残りの溝よりも約 1.7 mm 深く沈み込み、多くの場合、単独でボトミング限界に達するのに十分です。また、溝が摩耗すると、ベルトの有効直径が小さくなるため、出力速度が徐々に上昇します。

底打ちとは何ですか?また、それをどのように認識すればよいですか?

底に達すると、ベルトの側面が完全にかみ合う前にベルトのベースが溝の床に接触し、ウェッジの負荷が解除され、摩擦容量がフラット ベルト レベルにまで低下します。ベースに沿って明るく磨かれたストライプがあり、周囲のベースはまだくすんでカビが生えていること、ベルトのトップレベルがシーブのリムと同じかその下にあること、ハブが近くの同じドライブよりも摂氏 15 ~ 25 度高温で動作していることを探してください。

狭いセクションは常に従来のセクションより優れていますか?

細いプロファイルは同じトップ幅でより深くなり、ベルトあたりにより多くの力を伝達しますが、常にそうとは限りません。幅の狭いベルトには、より厳しい溝公差が必要であり、摩耗が集中する箇所でより深いフランクがさらに深く係合するため、摩耗したシーブをより強く痛めつけます。シーブが交換されない、埃にさらされた古いドライブでは、多くの場合、クラシックな溝の中のクラシックなセクションが長寿命の選択となります。

セクション 17 mm のベルトには最小プーリー直径はどれくらいを使用すればよいですか?

最初のスクリーンとして、ベルトの高さの 8 ~ 12 倍、つまり 11 mm セクションのデータムは 88 ~ 132 mm になります。クラシック B セクションのベルト カタログから公表されている最小値は、通常、その範囲の上部付近に収まり、年間 4,000 時間を超えるドライブでも 100 mm を下回ることはありません。 88 mm 未満では、故障モードとして摩耗ではなく疲労亀裂が予想されます。

過度のテンションにより有効深さが変化しますか?

はい、それが過剰な緊張が非常に有害な理由の 1 つです。余分な張力によりベルトが溝の奥深くまで押し込まれ、有効走行直径が減少し、ベースが溝の床に近づきます。ベルトをさらに 1 mm 下げると、100 mm シーブ上の約 334 平方ミリメートルの側面接触が失われ、パッチの約 15 パーセントが失われ、同時にベアリングにラジアル荷重が追加されます。

溝を測定するべきですか、それとも図面を信頼すべきですか?

測定します。図面には、クリンカー廊下で 8 年間稼働したシーブではなく、設置されたシーブが記載されています。基準線で溝の角度、深さ、幅を測定し、新しいベルトとストレートエッジでシートの高さを確認します。プラントのベルトを交換し、周囲の機器も同時に確認したい場合は、当社のコンベヤ ローラーチームとベルト チームが同じ停止スケジュールで作業し、ドライブとコンベヤを一緒に調査できます。

15必要な関連商品

  • V ベルト - Z から SPC までのラップ、ローエッジ、バンド付きセクション。小プーリー ドライブの要求に応じて高さの公差が保持されます。 V ベルト メーカー として、指定された長さと高さの範囲に適合するセットを見積もることができるため、マルチグルーブ ドライブでは、ベルトが競合するのではなく負荷を共有するようになります。

  • タイミング ベルト - プーリーがウェッジ ドライブには小さすぎる場合の代替手段。歯の噛み合いによってトルクが伝達されるため、プーリーの直径が曲げの制約にならなくなります。
  • ゴム製コンベア ベルト - 同じプラントの搬送側用の EP および NN カーカス ベルト。材質と負荷ゾーンに合わせたカバー グレードがあります。
  • EP コンベア ベルト - 骨材、セメント、港湾の取り扱いに標準的なファブリックカーカスの選択肢であり、ほとんどのプラントで標準化されているセクションです。伝動ベルトも製造しているコンベヤ ベルト サプライヤーから調達することで、閉鎖リストを短く抑えられます。
  • 産業用コンベア ベルト - EP1000 は、トン数だけではなく衝撃荷重と摩耗によって仕様が設定される石材破砕機およびふるい分けライン向けに構築されています。
  • コンベア ベルトの卸売 - 工場でドライブ、ローラー、ベルトを 1 つの注文に統合する場合、全製品を 1 か所にまとめられます。
  • コンベア ベルト工場 - 寧波にある当社独自の成形、硬化、テスト作業。ここで上記の高さと長さの公差が保持されます。最初の注文をする前に、コンベヤ ベルト メーカー とテストベンチを確認したい購入者は大歓迎です。

16 件関連ブログ投稿

注目のブログ

タグ:

シェアオン
注目のブログ
V ベルトの深さは用途にとって重要ですか?工学的な答え

V ベルトの深さは用途にとって重要ですか?工学的な答え

簡単な答え: V ベルトの深さによって、それ自体がドライブを破壊することはほとんどありませんが、ドライブが過小評価されたり、熱くなったり、すでにフレームにボルトで固定されているシーブ上で滑ったりするのは通常の理由です。この工学的な答えは、2 段落の散文の結論で始まり、その後、座席のロジックを完全に機能させます。断面形状と基準線、ベースではなく側面に荷重をかけるウェッジの原理、接触面積と曲げひずみ、底付きと不十分な深さに関する 2 つの手動で確認可能な作業例、従来のセクションと狭いセクション、コギングによってウェッジではなくたわみがどのように変化するか、深さのみの参照柱セットについて説明します。最後に、故障の症状と原因の表、プーリーの直径とベルトの高さを選別する 6 段​​階の選択手順、および注文書に書き込む価値のある高さとセットのマッチング公差で終わります。

家禽用コンベア ベルト: 衛生、グリップ、ライン設計の要件

家禽用コンベア ベルト: 衛生、グリップ、ライン設計の要件

鶏肉の処理では、1 つのベルトが高温のレンダリングされた脂肪、滞留水、骨の破片やナイフの先端、および高温の塩素化化学物質によるシフトに数回実行される洗浄サイクルに耐えることが求められます。このガイドでは、ライブハングからクレートへの返却、カットアップ、骨抜き、小分け、格付け、計量、梱包までのすべてのステーションをマッピングし、それぞれに適切なベルトを推奨します。この記事では、食品グレードの PVC、PU、ポリオレフィンを脂肪、冷気、消毒剤にさらした状態で比較し、青と白がスタイリングではなく機能的な HACCP カラーである理由を説明し、骨やナイフの損傷がどのように異物のリスクになるかを示しています。受け入れテスト、調達チェックリスト、最小プーリー直径、および単純な総コスト合計が意思決定マップを完成させます。

キャリーバックスラッジの削減:選定・設定・故障診断

キャリーバックスラッジの削減:選定・設定・故障診断

キャリーバックが本当の問題となるのは、スラッジになってからです。濡れた微粉がリターンアイドラーに詰め込み、ベルトの中心をずらしてラインをつまずかせます。このガイドでは、別のスクレーパーを追加してもキャリーバックスラッジの削減がほとんど解決しない理由と、代わりにそのお金がどこにあるのかを説明します。付着から二次堆積、スカートボードとシュートによる移送ポイントの封じ込め、戻り側流量制御、洗浄水の量と再利用、固液分離、および 2.8 m/s で 1,000 t/h で移動する 1,200 mm ベルトのサンプサイジングの例まで、原因連鎖をたどります。最後に、6 つの理由による故障診断、シフトレベルの清掃ルーチン、RFQ チェックリスト、そして良い設計を静かに台無しにする試運転ミスで終わります。

PUタイミングベルトメーカー:技術監査およびRFQチェックリスト

PUタイミングベルトメーカー:技術監査およびRFQチェックリスト

PUタイミングベルトメーカーの選定は、サンプルではなく文書に基づいて行うべきです。なぜなら、ベンチ上では見た目が同じベルトでも、製造工程が異なっている場合があるからです。このガイドでは、価格を見る前に確認すべき3つの質問を提示します。社内で成形されているピッチと歯形、ベルトが成形によるエンドレスベルトかジョイント式ベルトか、そしてバッチ間の寸法変動がどのように記録されているかです。金型と工具の能力を監査し、真のエンドレスベルトであることを確認し、コードと裏地の一貫性を確認する方法を解説します。寸法検査項目、規格に基づく機械的試験結果、表面処理能力、バッチ記録についてもそれぞれ説明します。後半では、監査をRFQフィールドシート、サンプル検証ワークフロー、初回製品承認、梱包とトレーサビリティ、価格、最小発注数量(MOQ)、リードタイムの​​標準化といった文書化へと進めます。保証とクレーム処理でプロセスは完了です。

農業用コンベアサポート:システム設計と購入者チェックリスト

農業用コンベアサポート:システム設計と購入者チェックリスト

農場における搬送サポートの間隔は、習慣ではなく、負荷に応じて設定されます。穀物や農産物をメートルあたり約0.6トンまで搬送する場合、このガイドでは、搬送アイドラーを約1.2~1.5メートル、フレームベイを2.0~3.0メートルに設定し、各積載および移送ポイント周辺で両方を締め付けます。移動式または可搬式ユニットの場合、制限要因は風や不均一な地面下でのフレームの剛性であるため、ベルトの張力を上げる前にサポート間隔を狭めます。アイドラー間隔、フレームとトラスの間隔、負荷計算、トラフ角度はそれぞれ専用のセクションに分かれています。屋外への露出、粉塵や籾殻の蓄積、地面の状態と基礎、メンテナンスアクセス、駆動および巻き取りサポートについてもすべて網羅しています。最後に、検査ルート、購入者チェックリスト、サポートコンポーネントの予想耐用年数を示します。

アイドラーローラーの種類:選定、セットアップ、および故障診断

アイドラーローラーの種類:選定、セットアップ、および故障診断

アイドラローラーの種類は、好みではなく、位置と用途によって決定されます。このガイドでは、作業の基準となる4つの設置番号を示しています。キャリーアイドラは1.0~1.5メートル間隔、リターンアイドラは2.5~3.0メートル間隔、インパクトアイドラはすべての負荷ポイントに、セルフアライニングアイドラは約30~50メートル間隔で配置されます。次に、スパイラルアイドラとゴムディスクアイドラ、ディスクリターンローラーとフラットリターンローラー、環境に応じたベアリングとシールの選択など、各位置ファミリーについて順に説明します。間隔ルール、ローラーステーションごとの負荷、用途別の選択マトリックスが、計算済みの数値とともに提供されます。故障診断のセクションでは、固着またはフラットスポットのあるローラーと、現場で最もよくある誤診であるベルトのミストラッキングを区別します。設置許容値、交換戦略、スペアパーツ計画でガイドは締めくくられます。

もっと詳しく見る

私たちはより良い製品とサービスを提供することに尽力します。詳細については、他のコンテンツを参照してください

受領書の受諾チェック 一般的な要件 メソッド
セクションの高さ h プラスまたはマイナス 0.5 mm クラシック、0.4 mm ナロー ベルトに沿った 3 つのポイントでセクションを横断するバーニア
上部の幅 プロファイル バンド内には丸い角はありません 上面にバーニヤ、エッジに視覚的
フランク角度 公称 40 度、プロファイル ゲージでチェック オーダーが正当化するカットサンプル上のプロファイル ゲージ
セット内の長さ 公称値の約 0.15% に一致 均等な手の張力で平らな面にテープを貼り付けるか、サプライヤーの証明書を貼り付けます
マーキング 裏面にプロフィール、長さコード、ロットが判読可能 設置日とともにロットを視覚的に記録します
基本条件 溝の床に干渉する可能性のあるモールド フラッシュ リッジがない ベースに沿って目視と手作業でチェックします