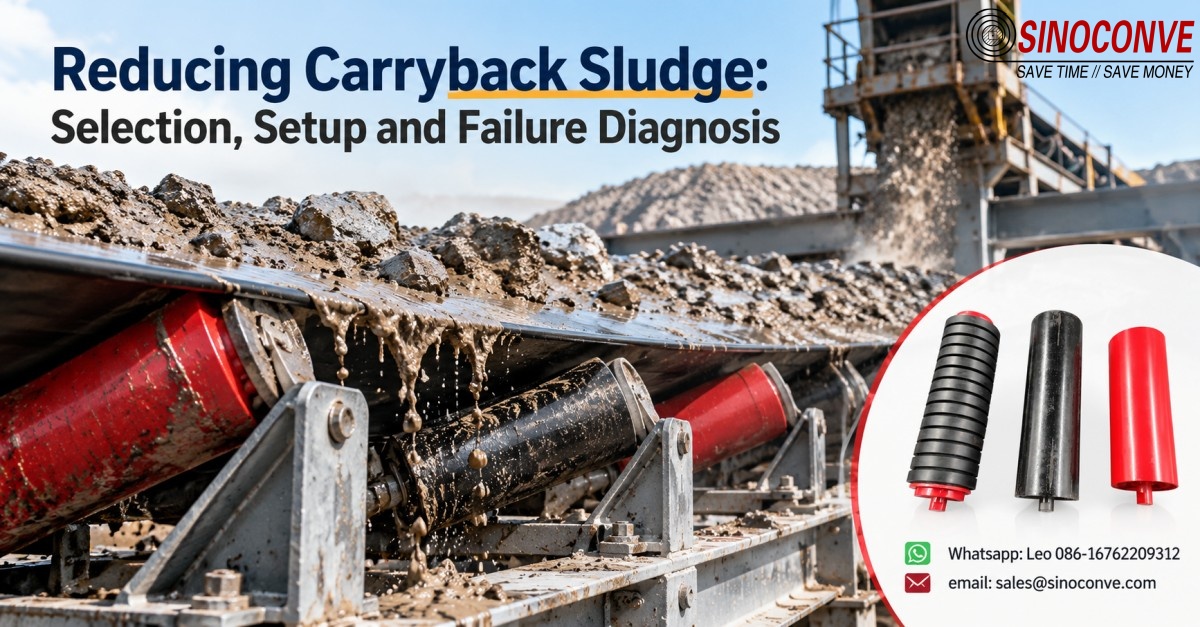
キャリーバックは汚泥になるとすぐに、家事の邪魔にならなくなります。リターンストランドに落ちた湿った微粒子はアイドラーに集まり、ベルトが中心から外れてラインに引っかかります。通常、注文した追加のクリーナーが入手できる数週間前に発生します。すでにスクレーパーを使用していても泥が戻ってくる場合は、2 回目のスクレーパーを使用することで解決することはほとんどありません。それは、上流の封じ込め、戻り側の流量制御、そして実際に排水する洗浄と排水のループです。

01別のクリーナーを追加する代わりにスラッジを処理する場合
私たちは問題を意図的に 2 つに分割しました。ドライキャリーバックは、カバーに張り付いてヘッドプーリーを乗り越え、戻りの途中でどこかに落ちる素材です。スラッジは、同じ材料が水と接触すると、汚れを塗り、詰め込み、構造の内側に出っ張りを構築するのに十分な凝集力を備えたペーストになります。この 2 つは動作が異なるため、必要な資金も異なります。
乾いた粉末がこぼれた場合は、通常は掃き取ることができ、適切に設定されたスクレーパーを使用すると、そのほとんどが先端から払い落とされます。スラッジはどちらにも反応しません。アイドラーギャップに流れ込み、一晩で固まり、ローラーシェルの内側から再構築されます。だからこそ、私たちは濡れたラインを歩くたびに、メンテナンスチームに同じことを言います。まず水と流れを修正してから、別のブレードに目を向けてください。 コンベア ベルト メーカーでは、バイヤーが単にローディング シュートを密閉するだけで済むベルトにスクレーパーを 2 シーズンかけて積み上げているのを見てきました。
当社のエンジニアによるフィールドノート: 42 °C で稼動している仕上げミルラインで、ヘッドプーリーに最も近いアイドラーの重量を測定したところ、12 時間のシフト後に 38 kg の固まった微粒子が含まれていました。ベルトはまだトラッキングしていましたが、戻り側の温度は搬送側より 11 °C 高くなりました。アイドラーを徹底的に掃除し、シェルの温度は 2 °C 以内に下がり、ドライブのアンペア数は 9 A 減少しました。スクレーパーについては何も変わりませんでした。
クリーナーの購入をやめてシステムの修理を始めるきっかけは簡単です。リターンアイドラーに泥が付着していたり、スカートのシールが磨耗していたり、雨季になるたびにサンプがオーバーフローしたりする場合は、スラッジの問題が発生します。支出する前に測定してください。ベルトのエッジとヘッド プーリーの下のアイドラー面を 15 分間チェックすると、新品のブレードよりも多くのことがわかります。
15 分で問題を読み取る方法: ベルトを止め、ヘッド プーリーから約 1 メートル先のリターン カバーの下側に沿って手袋をはめた手で動かします。乾いた状態でダスティングを行うと、必要なのはスクレーパーの調整だけです。親指で平らに押すことができる濡れた汚れは、すでに湿気が勝っていることを意味し、お金は別のブレードではなく、封じ込めと排水の上流に属します。見つけたことを書き留めてください。1 か月後には、回線が改善されたのか、それとも混乱を別の場所に移動しただけなのかを知りたくなるからです。
02キャリーバックの原因連鎖: 付着、削れ、そして二次的ビルドアップ
キャリーバックは一度に表示されません。これは 3 つのステップのチェーンに従い、ステップごとに中断する場所が異なります。ステップ 1 は、搬送面での接着です。ステップ 2 は、頭部の部分的な除去です。ステップ 3 は、二次蓄積と呼ばれるものです。これは、水分が逃げて再同伴し、本来あるべきではない場所に堆積する部分です。自分のラインでどのステップが優勢かを理解することで、ブレード、スカート、ドレインのいずれを購入するかが決まります。
湿気は倍増します
乾燥した微粒子は自重で剥がれ落ちます。水分 1 ~ 2% の細かい石灰岩の粉塵は、ほとんど力を入れずにベルトから除去されます。同じ材料の水分を 6 ~ 8% まで上げると、写真が反転します。毛細管力によって微粒子のフィルムがカバーに保持され、フィルムはヘッド プーリーを乗り越え、磨耗したスクレーパーを通過してリターン ストランドを下るのに十分なせん断強度を備えています。私たちはその違いを直接測定しました: 同じ砕石を運ぶゴム製コンベア ベルトは、表面の水分が 5% を超えると、およそ 4 倍の残留物を運び去ります。
湿気が製品だけから発生することはほとんどありません。周囲の雨、狙いを誤ったスプレーバー、近くのポンプのグランドからの漏れなどはすべて、不快な粉塵をペースト状にするのに十分なだけ、局所の湿気を上昇させます。雨が降った後、または洗浄作業員がルーチンを変更した直後に、汚泥の問題が頻繁に発生するのはこのためです。
粒子サイズと粘着性: 細かいパック、塊の引き裂き
粒子サイズによって、残った材料が次に何をするかが決まります。 200 メッシュ以下の微粒子は、粘土のように水を保持する高密度の低浸透性層に詰め込まれています。粗くて角張った塊は固まりません。それらは跳ね返り、スカートのシールやアイドルの顔に食い込み、引き裂きます。 工業用コンベア ベルトで両方の混合物を移動させると、両方の最悪の結果が得られます。つまり、微粒子からの粘着性のあるベース層と、塊からの硬い切断部分です。
粘土、湿った灰、フィルターケーキ、湿った石膏などの粘着性の材料は、変数を 1 つ追加します。彼らのキャリーバックは単に表紙に載っているだけではありません。汚れます。スミア層は回転するたびに厚みを増し、数時間後にはベルトの端に沿って隆起したビードとなり、スカートを捉えてベルトを横方向に押し込みます。このエッジ ビードは、「クリーナーの問題」がローディング ゾーンの問題であることが判明したときに、私たちが最初に探す兆候の 1 つです。
03転送ポイントの封じ込め: スカートボード、シュート、およびドロップ軌道
キャリーバックのほとんどはローディングゾーンで発生します。密封されたシュート内に静かに中央に着地した材料は、粘着性のフィルムになる可能性がはるかに低くなります。中心をずらしてぶつかり、はね、摩耗したスカートの下に飛び散る物質は、同時にこぼれとキャリーバックになります。これまでに除去する汚泥の中で最も安価なトンは、移送地点から決して離れない汚泥です。
スカートボードの形状と摩耗
スカートが長すぎると、空気の抵抗と暑さが増します。スカートが短すぎると、素材が脇からはみ出してしまいます。通常、スカートが終わる前に材料が衝突ゾーンから安定したプロファイルに落ち着くようにシーリングランのサイズを決定します。これは、高速ベルトではスカートの長さが 1 メートル以上になることもあります。スカートのゴムは進行方向に沿ってベルトに当てて配置し、ベルトが温まって伸びた後ではなく、冷たい状態で隙間をチェックする必要があります。起動時の 3 mm の隙間は、動作温度では 10 mm の漏れになります。
摩耗が物語を語ります。スカートのシールが内面に摩耗している場合は、ベルトがふらついています。上端が摩耗すると、材料が後退して上に流れてきます。底部に沿って波形になっている場合は、ベルトの端が湾曲しているかカップ状になっています。各パターンは異なる修正を示しており、いずれもヘッド プーリーの別のスクレーパーではありません。
落下の軌道が流出物の着地点を決める理由
マテリアルは、どこに着地させても構いません。フィードポイントを離れる速度から、シュートとヘッドプーリーがフィードポイントから盗む速度を差し引いた速度に従います。軌道が間違っていると、流れがシュートの壁に当たり、飛び散り、微粒子がベルトの端に向かって後方に飛び散ります。それらの微粒子はスカートの下に乗り、側面から出て、スラッジとして戻りストランドに入ります。
私たちは、入ってくる流れが受け取りベルトと同じ速度と方向で着地するようにトランスファーが設計されていることを望んでいます。つまり、強制的に 90 度回転させるのではなく、シュートの角度を流速に合わせることを意味します。流れの死点に落ちる、裏打ちされたロックボックスまたは湾曲したシュートは、スカートから圧力を取り除き、飛沫の一部を大幅にカットします。独自のコンベヤ ベルト工場でのテスト実行では、滴を中心に置くことで、ベルトやクリーナーに変更を加えることなく、ベルトの端に残る残留物が半分以下に減少しました。
落下下では、シュートにシールが必要であるのと同じくらい、ベルトにもサポートが必要です。負荷点のベルトのたるみが跳ね返り、スカートがタイトに見えてもベルトの跳ね上がりが横に飛び散ります。低摩擦の上面を備えたインパクトベッドは、ドロップ全体でベルトを平らに保ち、シュート内の流れを保持し、後にキャリーバックとなるエッジの飛沫を防ぎます。重くゴツゴツした石の上では、両側のアイドラーに対してベッドの高さを確認します。ラインを 4 mm 高く設定したベッドはカバーに食い込みますが、低めに設定したベッドではベルトが叩きつけられ、材料がシールの下に送り出されます。
04戻り側の物質の流れとアイドラーの汚れ: スラッジが原因で死滅する理由まずは追跡
物質が戻りストランドに到達すると、流出はなくなり、機構上の問題になります。戻り側のスラッジはベルトではなくアイドラシェルに先に付着します。各ロールに盛り上がったリップが形成され、そのリップがベルトを横に押します。濡れたラインでのトラッキング障害は、プーリーの問題であることはほとんどありません。アイドラーの汚れの問題が、問題のように見えるまで放置されていたものです。
汚れから位置ずれへの連鎖
シーケンスには一貫性があり、数十行にわたって文書化されています。リターンアイドラーの上部に濡れたキャリーバックが堆積します。ベルトを次のパスに通すと、ベルトが薄く硬い層に押し付けられます。その層は不均一なクラウンに成長し、そのクラウンがベルトを一方の端に向けて動かします。その後、ベルトが固定ガードや構造部材に接触し、エッジが摩耗し、システム全体に負荷がかかります。数シフト以内に、オペレーターはテール プーリーを追いかけますが、実際の障害はヘッド プーリーの下にあります。
汚れたアイドラーも引きずります。自由回転するはずのロールが、詰まった微粒子のコーティングに逆らって回転し、追加された抵抗がアンペア数の増加とシェルの高温化として現れます。セクション 01 で 9 A の低下について言及しました。それは異常値ではありません。これは、コーティングされたロールが最終的に再び自由に回転するときに起こることです。セルフクリーニングまたはシールされたコンベア ローラーは役に立ちますが、それは上流での濡れが減少した場合に限られます。ドライサービスで微粉を落としたローラーでも、安定したスプレーの下では光沢が残ります。
中間の怠け者が最初に失敗する理由
ヘッド プーリーに最も近いアイドラーが最も激しくファウルすると予想されますが、最初に負荷がかかります。しかし、長期的にはリターンランの途中で失敗することが多くなります。ヘッドに落ちた物質はベルトの振動によって走行に沿って分配され、センターロールがベルトの最も深いたるみとなるため、そのほとんどがセンターロールに運ばれます。たわみは谷を形成し、谷は微粉を保持し、微粉はロール面に集まります。ミドルリターンロールがつかまってフラットスポットになっている場合、それはキャリーバックが早期にドロップオフするのではなく、ラインの下に移動していることを確認したことになります。
ラインでは、セクション 06 で完全なサイズを設定します。1,000 t/h の湿った粉砕石灰石を毎秒 2.8 m/秒で運ぶ 1,200 mm のベルトは、1 日あたりおよそ 20 トンのキャリーバックを排出します。リターン ロールに到達するほんの一部でも、1 回のシフトで 300 メートルのコンベア上のすべてのアイドラーをコーティングするのに十分です。
05洗浄水とスラリー: 量、再利用、固形液体別離
粉塵問題とスラッジ問題の違いは水ですが、水はスラッジが形成されるとそれを除去するツールでもあります。コツは、微粒子を移動させるのに十分な量を使用し、それ以上は使用しないことです。追加の水は 1 リットルごとに液体になるため、ポンプで汲み上げたり、沈殿させたり、処理したりする必要があります。私たちが訪問するほとんどのラインでは、下流のスラリー処理が許容できる量をはるかに超える量の水を洗浄システムがベルトに注ぎ込んでいます。
糊を作らずに洗浄できる水圧
圧力が働きます。ボリュームが混乱を招きます。 2 ~ 4 バールのスプレーバーを使用すると、まだ新鮮なキャリーバックのほとんどが吹き飛ばされます。 8〜10バールまでクランクすると、戻り側のすべてのベアリング、シール、スプライスに微粒子が吹き付けられ、ベルトが再び湿るプールが残ります。フィルムを除去できる最も低い圧力を目標とし、ノズルをヘッド プーリーのすぐ後ろのベルトに向け、水と固形物が次のアイドラーに運ばれずにサンプに向かって流れるように角度を付けます。
フローレートは、ほとんどのチームが認識している以上に重要です。位置がずれている 4 bar の 8 mm ノズル 1 つで 20 L/min をはるかに超える流量が得られ、それらを一列に並べるとシフトの終わりまでに川のようになります。目標がキャリーバックスラッジの削減である場合、洗浄水を他のプロセス流と同様に、推測ではなく流量計を使用して測定する必要があります。スプレー デザインの詳細なガイドは、コンベヤ ベルトのスプレー洗浄に関する記事のため、ここではそのメニューを繰り返しません。
再利用: 微粒子の脱水と浄化水
最も安価な水は、二度処理する必要のない水です。早期に捕集されたスラリーは、単純な脱水スクリーンまたは沈降コーンを通過し、浄化された水はスプレーバーに戻ることができます。重要なのは、固体がサンプに到達する前に分離することです。沈殿した微粒子でいっぱいのサンプは、乾燥した固体を収集パッドに落とすスクリーンよりも掃除が難しいためです。
固液分離により、下流にあるすべてのもののサイズも変化します。移送ポイントで微粒子を引き抜くと、サンプに残った水はほとんど透明になり、標準のサンプポンプで汲み上げることができます。微粒子を下まで流し続けると、研磨剤スラリーをポンプで送り出すことになり、ポンプ、パイプ、清掃の手間すべてにかかる費用が高くなります。この 2 つの分割は、ウェットラインの運営予算を左右する唯一の最大の要因となります。
どのセパレータを選択するかは、罰金によって異なります。傾斜したウェッジワイヤー スクリーンは、粗くて沈降の早い材料を処理するため、オペレーターの注意をほとんど必要としません。細かい粘土とフィルターケーキはスクリーンに詰まるので、それらは測定された凝集剤の投与量を含む小型の液体サイクロンまたは沈降コーンに送られます。私たちは両方を同じサイトで実行しました。コーンの前にあるスクリーンが粗い部分を捕らえ、コーンがオーバーフローから細かい部分を研磨します。この装置は珍しいものではありません。それを排水だめの前に置くという規律は、ほとんどの植物が省略する部分であり、違いを生む部分です。
06サンプと収集ピットの設計: 容量、傾斜、および清掃窓
サンプは、上流でのあらゆる間違いが現れる場所です。シュートが漏れてスプレーバーが浸水すると、サンプがオーバーフローします。サンプが小さすぎる場合は、乗組員がサンプを満杯にさせ、スラッジがベルトの下に戻り、戻りのラン全体が再び濡れます。サンプを正しく設定するということは、何年も前に誰かが書き留めた経験則ではなく、実際の毎日の汚泥量に合わせてサイズを決めることを意味します。
これが、以前に約束した実際の計算です。粉砕石灰岩のラインを例に挙げます。ベルト長 1,200 mm、速度 2.8 m/s、1,000 t/h、1 日 18 時間稼働、材料の水分は約 7% です。毎日ヘッドプーリーを通過するベルトの表面積は、2.8 m/s × 3,600 s/h × 1.2 m × 18 h = 217,728 m²/日です。一次スクレーパー後のキャリーバックを 90 g/m² で測定すると、1 日あたり 217,728 × 0.09 kg = 19.6 トンのキャリーバックになります。これは、1 日あたりの処理量 18,000 トンのおよそ 0.11% であり、典型的な粘着性微粉の数値です。
そのすべてが汚泥になるわけではありません。このラインでは、キャリーバックの約 40% が戻りストランドの下に着地し、洗浄水で濡れるため、汚泥固形分は 19.6 × 0.40 ≈ 8 t/日となります。 2 本のスプレーバーをそれぞれ 30 L/min で 10 時間運転すると、1 日あたり 36,000 L = 36 m3 の水を供給します。スラッジが質量で固形分 25% に沈降すると、その総質量は 8 ÷ 0.25 = 32 t/日となり、スラッジ自体に 24 m3 の水分が保持されます。残りの 12 m3 は自由水として残り、自動的に排水だめに流れます。
次に、ピットのサイズを調整します。湿った汚泥のかさ密度は約 1.15 t/m3 なので、32 t は約 27.8 m3 になります。 12 m3 の自由水を加えると、1 日あたりの流入量は約 40 m3 になります。サンプを 8 時間ごとに 1 回 (シフトごとに 1 つの窓) 掃除します。窓ごとに約 13.3 m3 を保持する必要があります。乾舷を 25% 追加すると、16 ~ 18 m3 のサンプに達します。シフト清掃を省略し、代わりに 1 日 1 回清掃すると、同じラインに 40 ~ 45 m3 のピットが必要になります。クリーニングの頻度とピットの容積は、同じ決定を 2 回繰り返します。
傾斜と形状によって、ピットが実際に空になるかどうかが決まります。当社では、ポンプの吸込口に向かって少なくとも 5 ~ 7% の床の傾斜を指定し、吸込口を小さな凹んだポケットに保持するため、ポンプが半分のピットで空になることがありません。デッドコーナーは、スラッジがブロックに固まり、後でフロントエンドローダーが手作業で削り取らなければならない場所です。広くて浅いサンプは、狭くて深いサンプよりも早く詰まります。これは、固形物がポンプに到達する前に静かな隅に沈殿するためです。
07コンポーネントの組み合わせマトリックス: 各パーツが適合する場所
単一のコンポーネントだけでキャリーバックスラッジを固定するものはありません。これらの部分はチェーンとしてのみ機能し、各リンクにはジョブ、障害モード、およびチェック間隔があります。下のマトリックスは、私たちがウェットラインで保守員に渡すものです。左から右に読んでください。場所は何を見るべきかを示し、コンポーネントはそこで何が起こるかを示し、最後の 2 列はどのように問題が発生するか、いつ調べるべきかを示します。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>
ロール自体の仕様 (シェル材質、シーリング、定格荷重) を再設定する場合は、コンベヤ アイドラーとローラー ガイド およびコンベヤ ローラーの製品範囲は、機械的な選択肢を網羅しています。この記事は方程式のスラッジ側にとどまるため、ここではローラーの仕様を簡単に説明します。
08この記事の分割と 3 つのクリーナー ガイドの連携方法
この記事は、他の場所で既に公開した内容と重複しないように、意図的に絞り込みました。記事のうち 3 つは隣接する地面について取り上げており、ここで再入力する代わりにそれらを示します。質問が清掃用ハードウェアに関するもので、スクレーパーで問題が解決しない場合は、コンベヤ ベルトの清掃方法、スケジュール、およびスクレーパーが動作しない場合。洗浄システム自体 (ノズル レイアウト、圧力、制御) に関する場合は、コンベヤ ベルトのスプレー クリーニング ガイド。また、リターン側のハードウェア、スクレーパーの位置決め、およびリターン ランでのベルト トラッキングの修正が必要な場合は、リターン サイド ベルトのクリーニングの記事で説明されています。
この記事は、他の 3 つの記事が未解決のまま残している中間点を所有しています。つまり、材料がこすられたり吹き付けられたりした後に何が起こるか、そしてその材料が戻りの走行を台無しにするスラッジになるのをどのように阻止するかです。これは、「ベルトを清掃する」ことと「システムを稼働し続ける」ことの間のリンクであると考えてください。 3 つのガイドでは、材料を除去する方法を説明します。これは、ペースト状に戻らないようにする方法を示しています。
09主要パラメータ: ベルト速度、深さ、水分、水圧、サンプサイズ
以下の番号は、電話がかかってきたときに実際に問い合わせる番号です。これらは連動しており、これが重要な点です。水圧に触れずにベルトの速度を変更することはできず、サンプの容量が分からなければ洗浄間隔を設定することもできません。テーブルを独立した設定のリストではなく、単一のシステムとして扱います。
パラメータ テーブルの見方
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>ベルト自体はパラメータ セットの一部です。製品に合わせた湿気の吸収を防ぐカバーコンパウンドにより、そもそも負荷ゾーンからの水分の流出が少なくなります。それは、コンベア ベルトのサプライヤー。後でカバー グレードを変更すると、止めネジではなくスプライスとシャットダウンが必要になるためです。 複数の湿潤現場にわたる卸売コンベヤ ベルトは、多くの場合、1 つの耐湿グレードを正確に標準化しているため、スラッジの挙動はライン間で予測可能です。
同じ教訓がドライブ側にも現れます。 V ベルト メーカーでは、ポンプや撹拌機の駆動ベルトに湿った洗浄水がスプレーされると、濡れたコンベア カバーとまったく同じようにベルトが滑って光沢が出るのを観察しています。 トランスミッション ベルトのメーカーは、スプレー バーの横で動作するドライブのサイズを設定しており、コンベア カバーと同じように湿潤環境の負荷が軽減されます。水はどのベルトに付着していても関係ありません。
10故障診断: スラッジが動かない 6 つの理由そこ
ヘッドプーリーにはスクレーパーが付いています。スプレーバーが動きます。サンプが掃除されます。そして、戻ってきた怠け者たちは、各シフトの終わりまでまだ目を輝かせています。これは私たちが最も頻繁に遭遇する状況であり、スクレーパーに問題があることはほとんどありません。このリストを順番に作業していきます。最初に安価なチェック、最後に高価な再構築を行います。通常、6 つのうち 1 つが自分自身の名前になります。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>理由 2 は、それ自体が文に値するものです。キャットウォークから見ると、ベルトに触れていないスクレーパーは、動作しているスクレーパーとまったく同じように見えます。ブレードにライトを当てたり、テンショナーに手を当てたりする必要があります。また、濡れたカバーのトラップにも注意します。ベルトの下を前方に流れる水がスクレーパーの前にカバーを再度濡らすようにスプレーバーを設置し、ブレードが完全には除去できない濡れた膜をすくい取ります。この 1 つの狙いの調整により、これまでに引用したどの新しいブレードよりも多くの「よりクリーンな問題」が解決されました。
理由 3 と 5 の追跡面では、EP コンベヤ ベルト追跡ガイドでは、ベルトワンダーの修正について詳しく説明しているため、完全なシーケンスはそのままにして、このリストはスラッジの原因に焦点を当てたままにしておきます。
11メンテナンスとダウンタイム ウィンドウ: シフト、頻度、チェックリスト
Sludge は毎月の PM カレンダーを尊重しません。これは時間単位で構築されるため、それを制御するルーチンは毎週ではなく、時間ごと、シフトごとにする必要があります。良いニュースは、チェックが迅速であることです。それらのほとんどは視覚的なものであり、ポイントが簡単に到達できる場合は、1 人のオペレーターが 10 分以内にリスト全体をノックアウトできます。
シフトレベルの清掃ルーチン
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>
ダウンタイムは通常、計画が破綻する場所です。作業員が清掃できるのが、メンテナンス チームがスケジュールされた再構築に必要な時間と同じ時間だけである場合、清掃は行われません。私たちは工場に対して、この 2 つを分離することをお勧めします。つまり、シフト引き渡し時に短時間の常駐清掃期間を設けて迅速なアイテムを処理し、長い月次期間をスカート交換、サンプのスラッジ除去、およびスクレーパーの再張力に割り当てます。実際に実行される 10 分の日課は、常にスキップされる 4 時間の月次の日課よりも優れています。
ギアボックス温度アラームと同じ重大度のチェックを CMMS に書き込みます。スラッジの洗浄が「時間があれば」の作業になった瞬間、それは行われなくなり、1 週間以内に再コーティングが自動的に行われます。清掃記録が静かに削除されてから 9 日間で、ラインがきれいな状態から完全にガラス張りになったのを私たちは見てきました。
季節はカレンダーが示す以上に重要です。乾いた夏の間はきれいに流れていたラインも、秋の雨が降り始めると1週間以内には内側に艶が出ます。これは、以前は吹き飛ばされていたのと同じ流出物が今では付着しているためです。私たちは湿潤気候のプラントに対して、最初のオーバーフローの後ではなく、最初の雨が降る前に、冬のルーチン(スカートシールの追加在庫、リターンロールの予備セット、汚泥除去スケジュール)を事前に準備するように指示しています。これを行う乗組員は 10 月に数時間を失い、雨季全体を節約できます。
12調達および受け入れチェックリスト: 注文前に尋ねるべきこと
ほとんどのウェットライン部品は、故障後に慌てて購入され、間違ったスカート、間違ったローラー、または間違ったベルトがライン上に置かれることになります。以下のフィールドは、PO が発行される前にすべての購入者に確認するようお願いするものです。これらはセクション 10 の障害原因に 1 対 1 で対応付けられているため、表に記入すれば、その回線はすでに診断されています。
すべての RFQ に含まれる 7 つのフィールド
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>
採石場または骨材プラントの場合、同じ RFQ で業界の背景を前もって指定する必要があります。濡れた採掘および採石の移管には、ドライ ポート ターミナルとは異なるスカートとアイドラーのニーズがあるため、それを詳しく説明することで修正の手間が省けます。 コンベア ベルト販売代理店の場合は、1 行の説明ではなく、これらの 7 つのフィールドを渡してください。そうすれば、販売代理店は最初から適切なグレードを見積もることができ、サプライヤー間での同一条件の比較が可能になります。
13良い設計を台無しにするインストールと試運転の間違い
適切に仕様化されたシステムでも、数度ずれて設置すると障害が発生します。以下の間違いは、試運転中に最も頻繁に修正されるものであり、それぞれの間違いは、設計で除去されるはずだったスラッジを静かに再作成します。どれも図面には表示されません。
試運転時に最もよく見られる 2 つのエラー
1 つ目は、スカート シールを冷たいベルトに当てて設置し、ウォームアップ後に再チェックすることはありませんでした。ベルトが伸びて隙間が開き、製造開始から最初の 1 時間で、エンジニアがしっかりと密閉していると誓った側面にスプレーが吹き付けられます。転送を承認する前に、ベルト上の素材を使用して、動作温度でスカートの隙間をすべて再検査します。
2 つ目は、流れではなく目で狙うスプレー バーです。地面にまっすぐに見えるノズルは、ベルトが動くとアイドラーの 3 つ下流に水を投げ、戻り流路を洗い流す代わりに再び濡らすことができます。ベルトを動かし、ヘッダーに流量計を取り付けた状態で洗浄システムを稼働させ、次のシフトで誤って「修正」できないようにブラケットに最終的なノズル角度をマークします。
2 つの小さなトラップがリストを完成させます。床から数センチメートル上に設定された排水ポンプの吸引は、沈殿した微粒子の永久的な層を残し、それが硬化して偽の床を形成するため、ピットは毎週効果的に縮小します。そして、汚れたアイドラーに近づきすぎてボルトで固定されたリターン側ガードは、さまよえるベルトがこすれる表面となり、エッジが摩耗して本当の欠陥が隠れてしまいます。どちらも試運転時には 5 分で修正できますが、ラインが本番稼働すると 1 週間の頭痛の種になります。
3 番目の間違いは、ベルトの移動方向に逆らってスクレーパーに張力を加えたり、方向に偏ったブレードを逆回転させたりすることです。すぐに摩耗し、ガタガタし、除去された素材は流れに流さずに横に投げ捨てられます。ラインを解放する前に、ベルトの走行方向に対してブレードの矢印とテンショナーの形状を確認してください。 4番目は、スプレーバーが当たるのと同じ場所に接合部または修理パッチをシールすることです。これにより、水が押し込まれる継ぎ目と微粒子をキャッチする出っ張りが得られます。どちらも完成図には表示されず、どちらも健全なデザインを元に戻してしまいます。

14よくある質問
きれいなベルトでは実際にどれくらいのキャリーバックが正常ですか?
乾燥した、よく設定されたラインでは、約 20 g/m² 以下が妥当な目標です。ウェットサービスでの粘着性の細かい粒子は、優れたスクレーパーを使用した場合でも、多くの場合 60 ~ 100 g/m² と高くなります。有用な数値は傾向であり、単一の測定値ではありません。毎回、同じ方法で、同じ時点で測定してください。
スクレーパーを設置した後もスラッジが戻ってくるのはなぜですか?
スクレーパーが問題になったことは一度もなかったからです。ロードゾーンに漏れが発生し、ウォッシュバーが浸水した場合、スクレーパーははるかに大きなキャリーバックストリームのスライスを除去するだけで、残りは依然としてスラッジになります。まず格納容器と水を固定してから、スクレーパーを判断します。
ベルトを速くするとキャリーバックスラッジが悪化しますか?
はい、それは算術であり、意見ではありません。キャリーバックはベルトの面積に応じて変化するので、ベルトは 3 です。0 m/s では、同じベルトを 2.5 m/s で通過するよりも約 20% 多くの表面を通過し、時間あたりに排出される物質の量が多くなります。濡れたラインの速度を上げると、それに伴ってサンプも成長する必要があります。
サンプとリターンアイドラーはどのくらいの頻度で掃除する必要がありますか?
リターンアイドラーには、濡れたラインでのシフトごとに目視チェックが必要であり、釉薬がかかり始めたらこすり落とす必要があります。サンプの清掃間隔は、毎日の流入量に対するサンプの量によって設定されます。セクション 06 の例では、16 ~ 18 m3 のピットの場合は 8 時間ごとです。ピットのサイズは、希望する間隔ではなく、実際に保持できる間隔に合わせて調整してください。
洗浄水は再利用できますか、それともすべて処理池に送られますか?
再利用してください。スラリーを脱水スクリーンまたはトランスファー近くの沈降コーンに通し、微粒子を早めに抜き取ると、浄化された水がスプレー バーに戻ります。排水溜めに残った水はほとんど透明で、汲み上げコストも安く、処理に送られる量もはるかに少なくなります。
キャリーバックスラッジはメンテナンスのみの問題ですか、それともベルトの寿命を縮めますか?
ベルトの寿命を直接的に縮めます。固着したアイドラーがカバーを引きずって加熱し、汚れたリターンランによってベルトが固定構造になり、エッジがガードやストリンガーに摩耗します。ベルトがスラッジ自体によって破損することはほとんどありません。ベルトの位置ずれやスラッジが引き起こす引きずりによって破損します。
キャリーバックをスラッジに変える水分含有量はどれですか?
表面水分約 5% が、上質な素材の通常の転換点です。それ以下では塵のように振る舞い、それ以上では汚れて固まります。正確な数値は素材によって変化します。そのため、普遍的なルールを引用するのではなく、転写時に水分を測定します。
スカートボードを完全に改修する必要がありますか、それとも調整可能な部品で修正できますか?
調整から始めます。 「失敗した」スカートボードの多くは、シールが摩耗しているか、正しくセットされていないだけで、数ミリメートルの隙間を修正するだけで、側面からの流出のほとんどが止まります。ジオメトリ自体が間違っている場合、つまり速度に対してスカートが短すぎる場合、またはドロップが中心から離れすぎている場合にのみ改造してください。
サプライヤーを公平に比較するには、RFQ でこれをどのように指定すればよいですか?
セクション 12 の同じ 7 つのフィールドをすべてのサプライヤーに提供します。材質と水分、ベルトの速度と幅、洗浄水、サンプの量、稼働時間、既存のクリーナー、アクセスです。これらがなければ、「ウェット ライン パーツ」の 2 つの引用符で 2 つの完全に異なるシステムを説明できます。
15必要な関連商品
- コンベヤ ローラー — ウェットバルクライン用のリターン側、セルフクリーニングおよびインパクトロール。
- ゴム製コンベヤ ベルト — 粘着性のある湿った素材に適した耐湿性カバー グレード
- EP ゴム製コンベヤ ベルト — 採石場および骨材作業用の EP ファブリック カーカス。
- シェブロン コンベヤ ベルト - 濡れた微粉が斜面で滑るパターン付きカバー。
- 耐熱コンベヤ ベルト — 湿った洗浄ゾーンの横を流れる高温で乾燥した製品の流れに使用します。
- 製品カタログ — ベルトとローラーの全製品が 1 か所にまとめられています。