컨베이어 롤러는 벨트 1미터 가격보다 저렴하지만, 공장 가동을 멈추게 할 가능성이 가장 높은 부품입니다. 250rpm으로 회전하는 직경 152.4mm의 강철 롤러가 고착되면 한 시간 안에 베어링 하우징 온도가 130°C를 넘어설 수 있으며, 그 위의 덮개가 타버리고 벨트가 양방향으로 최대 40m까지 이탈하게 됩니다. 우리는 12km 길이의 지상 컨베이어와 6m 길이의 포장 라인에서 이러한 현상을 목격했습니다. 두 경우 모두 롤러 외피는 멀쩡했지만, 밀봉재는 몇 달 전에 이미 고장난 상태였습니다.
다음은 롤러 문의가 들어오기 전에 구매 담당자와 유지보수 계획 담당자에게 제공하는 참고 자료입니다. 전체 제품 유형, 쉘 재질, 베어링 및 씰 구조, 하중 등급 계산 방식, 그리고 4만 시간 수명 롤러와 4천 시간 수명 롤러를 구분 짓는 설치 방법까지 모두 포함되어 있습니다. 이론적인 내용은 이미 이해하고 구매 절차만 필요한 경우, 더 간략한 안내를 제공해 드립니다. 컨베이어 아이들러 롤러 가이드 단계별로 자세히 설명합니다. 이 페이지는 바로 그 페이지 바로 아래에 있는 레이어입니다.
SINOCONVE는 컨베이어 벨트 제조업체 중국 닝보에 위치한 저희 공장에서는 대부분의 시스템에서 벨트 옆에 롤러가 장착되어 있습니다. EP 및 NN 직물 코어 벨트, 스틸 코드 벨트, 셰브론 벨트 및 사이드월 벨트는 탄소강, 스테인리스강 또는 폴리머 쉘을 사용하는 89mm~219mm 아이들러와 같은 공장에서 출고됩니다. 두 제품은 고장이 잦기 때문에 함께 견적을 내는 것을 선호합니다.
01컨베이어 롤러의 역할과 풀리와 다른 이유
롤러 관련 문의에서 발생하는 혼란의 절반은 하나의 부품에 두 단어가 사용되고, 두 부품에 하나의 단어가 사용되는 데서 비롯됩니다. 롤러는 벨트를 지지하는 자유 회전 실린더로, 구동 장치도 없고, 지연도 없으며, 토크를 전달할 필요도 없습니다. 풀리는 벨트를 구동하거나 방향을 바꾸는 역할을 하는 벨트의 앞부분이나 뒷부분에 있는 드럼입니다. "헤드 롤러"를 주문하는 구매자는 거의 항상 풀리를 요청하는 것이며, 자재 명세서에서 이 두 부품이 혼동되면 아이들러와 작동이 멈춘 컨베이어를 받게 되는 경우가 발생합니다.
두 개의 구성 요소, 두 가지 다른 역할
풀리는 장력을 전달합니다. 풀리의 외피는 벨트의 전체 장력이 둘레에 감겨 있는 것을 받기 때문에 정밀 가공된 드럼, 두꺼운 축, 그리고 벨트 감김 하중을 견딜 수 있도록 설계된 용접부로 구성됩니다. 롤러는 벨트의 무게를 지탱하는 역할을 합니다. 롤러는 벨트를 홈에 고정하고 베어링과 씰 설계가 허용하는 한 최소한의 마찰로 벨트가 회전하도록 유지합니다. 롤러는 고정된 간격으로 프레임에 장착되어 자유롭게 회전할 수 있습니다.
다른 모든 결과보다 중요한 한 가지 결과가 있습니다. 풀리는 단일 기계 부품으로 검사 및 윤활 처리됩니다. 롤러는 소모품으로 50개, 200개 또는 2,000개 단위로 구매되며, 이러한 구매 패턴 때문에 샘플 배치와 생산 배치 사이에서 밀봉 등급이 조용히 떨어지는 경우가 있습니다.
롤러가 실제로 견뎌내야 하는 것
시간당 1,200톤의 분쇄 화강암을 이송하는 폭 1,000mm의 벨트에서, 35° 각도로 설치된 단일 운반 롤러는 약 1.7kN의 변동하는 반경 방향 하중을 견뎌야 하며, 여기에 2m 상류에서 300mm 크기의 덩어리가 벨트에 떨어질 때 발생하는 충격까지 더해집니다. 이 롤러는 분당 250회전으로 회전하며, 먼지 농도가 매우 높아 한 교대 근무 시간 내에 프레임 포켓이 가득 차게 됩니다. 또한, 동일한 구조물 내에서 주변 온도는 2월에 -8°C에서 8월에 44°C까지 변동합니다. 여기에 산성 또는 알칼리성 슬러리를 첨가하여 재료를 세척하는 경우, 실제 사용 조건은 훨씬 더 가혹해집니다. 제품 사양서에는 "1년"이라는 문구가 없지만, 저렴한 씰 하나로 그 정도의 내구성을 보장받을 수 있습니다.
롤러의 수명을 결정하는 다섯 가지 주요 요소는 영향력 순서대로 베어링 종류 및 크기, 씰 단계, 윤활유, 쉘 벽 두께, 그리고 샤프트 직경입니다. 도색이나 개당 가격은 영향을 미치지 않습니다.
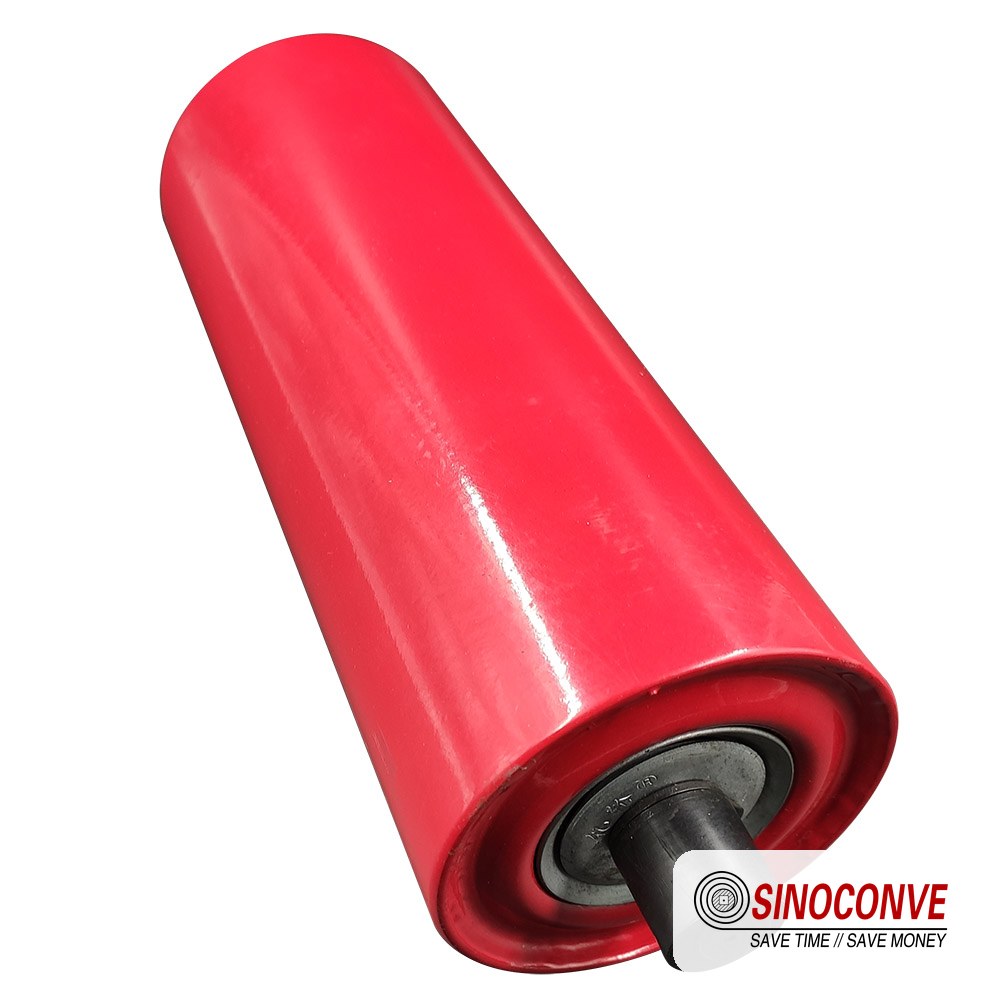
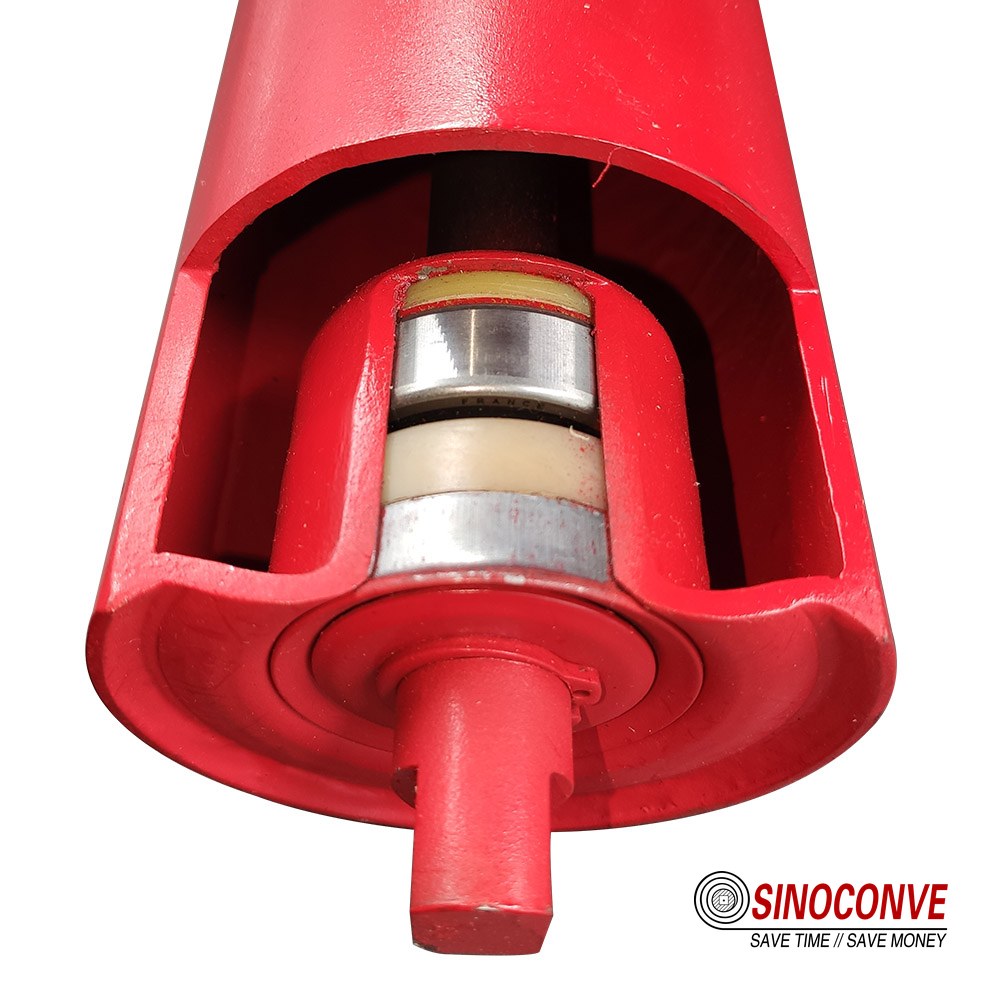
완성된 롤러는 튜브, 샤프트, 두 개의 베어링 하우징 및 두 개의 씰로 구성됩니다. 튜브는 눈에 보이므로 견적을 내기 쉽지만, 씰은 눈에 보이지 않으며 롤러의 수명이 결정되는 부분입니다.
02롤러 제품군의 역할별 분류: 운반, 반환, 충격 및 전환
벨트 루프 내 위치별로 롤러를 정렬하면 목록이 간결하고 완벽해집니다. 500mm 채석장 공급 컨베이어부터 2,400mm 항만 로더까지 모든 컨베이어는 아래 유형 중 일부를 조합하여 사용하며, 각 유형에 대해 당사에서 제작하는 롤러의 크기는 제품 목록에 나와 있습니다. 컨베이어 롤러 페이지.
아이들러 운반 및 트로핑
이송 롤러는 적재된 벨트 아래에 두 개, 세 개 또는 다섯 개씩 그룹으로 배치되며, 프레임의 각도가 트로프를 형성합니다. 800mm에서 1,400mm 벨트에는 35° 각도로 배치된 3롤 세트가 표준입니다. 매우 넓은 벨트나 좁은 이송 구간에는 5롤 세트와 45° 트로프가 사용되지만, 벨트 가장자리에 추가적인 스트레스를 발생시킵니다. 벨트 셸의 크기는 경량 라인의 경우 102mm에서 중량 광석 이송 라인의 경우 178mm까지 다양하며, 127mm와 152.4mm가 가장 일반적입니다.
간격은 도면 범례가 아닌 재료에 따라 결정됩니다. 밀도가 높은 광석(2.4 t/m³)은 1.0~1.2m의 간격이 필요하며, 곡물이나 목재 칩은 1.2~1.5m의 간격을 견딜 수 있습니다. 섹션 06에서는 기존 피치가 처짐을 허용 범위 내로 유지하는지 확인하는 방법을 보여줍니다.
리턴 롤러
벨트 무게만으로도 리턴 스트랜드에 하중이 가해지기 때문에 리턴 롤러는 쉘 크기가 한 단계 작고 벽 두께도 0.5~1.0mm 더 얇으며, 2.4~3.6m 간격으로 설치됩니다. 하지만 마모는 피할 수 없습니다. 커버에 달라붙은 캐리백이 쉘을 사포처럼 마모시키기 때문에 세척 모래 공장의 리턴 스트랜드가 캐리 측보다 롤러를 훨씬 빨리 마모시키는 것입니다.
적재 구역의 충격 롤러
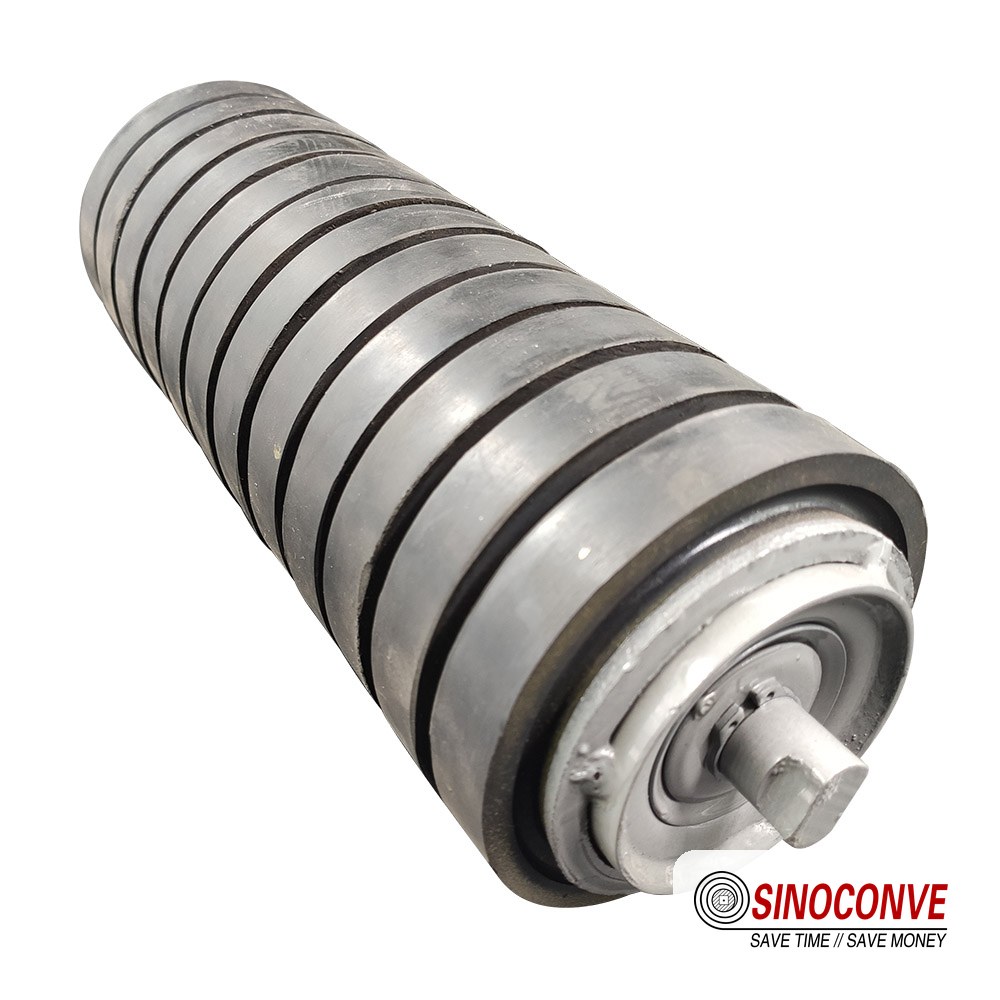
컨베이어 벨트에서 슈트 아래 2m 구간만큼 혹사당하는 부분은 없습니다. 충격 롤러는 기존의 벨트 튜브를 고무 링, 고무로 덮인 쉘 또는 강화 샤프트에 장착된 디스크로 대체합니다. 이러한 유연성은 집중 하중을 벨트 전체에 분산시키고, 벨트 가장자리로 미세 입자가 튀는 반동을 줄여줍니다. 롤러 세트는 적재 구역에서 300~500mm 간격으로 설치되며, 하류로 갈수록 1~2 피치 간격으로 추가됩니다. 롤러 직경은 152~194mm이고 샤프트 직경은 30mm부터 시작합니다. 자세한 내용은 당사 웹사이트의 해당 페이지를 참조하십시오. 적재 구역용 임팩트 롤러 공급 반지 경도 및 낙하 높이 계산법을 다룹니다.
전환 롤러
전환 구간은 풀리 접점과 첫 번째 완전 트로핑 세트 사이의 짧은 구간입니다. 벨트를 평평한 상태에서 35° 각도로 너무 빨리 꺾으면 가장자리가 과도하게 늘어나는 반면 중앙은 느슨한 상태로 유지됩니다. 그 결과, 각 가장자리에서 300~500mm 안쪽에서 균열이 발생하며, 일반적으로 18개월 이내에 발생합니다. 전환 롤러는 20° 및 30° 프레임의 얕은 회전축에 있는 지지 롤러입니다. CEMA(캐나다 전자 장비 제조업체 협회)의 지침에 따르면 직물 벨트의 전환 거리는 벨트 폭의 1.5~3배이므로 1,000mm 벨트의 경우 1.5~3.0m입니다. 레이아웃에서 전환 거리가 600mm인 경우 어떤 롤러 사양을 사용하더라도 벨트를 보호할 수 없습니다.
가족 구성원 한눈에 보기
| 유형 | 루프 내 위치 | 쉘/샤프트 밴드 | 그것이 운반해야 할 것 | 삶을 결정짓는 디자인 포인트 |
|---|---|---|---|---|
| 운반(통로) | 2롤, 3롤 또는 5롤 프레임에서 적재된 가닥 아래에 | 포탄 길이 102~178mm, 몸통 길이 20~40mm | 벨트 질량 + 재료 질량 | 세트 내 가장 빠른 롤러의 베어링 크기 및 씰 단계 |
| 반품 | 빈 반환 가닥 아래 | 쉘 두께 89~152mm, 벽 두께 0.5~1.0mm 더 얇음 | 벨트 무게만 고려하고, 여기에 마모를 더하면 총 무게가 증가합니다. | 끈적이거나 젖은 이물질로 인한 표면 마모 |
| 충격(완충) | 슈트와 스커트 바로 아래 | 152~194mm, 고무 링 또는 디스크, 샤프트 높이 30mm | 덩어리 에너지와 전체 침대 적재량 | 충격 하에서의 링 경도 및 샤프트 강성 |
| 전환 롤러 | 풀리 접선과 첫 번째 완전 홈 세트 사이 | 고정식 20° 또는 30° 프레임, 127~178mm | 벨트 질량과 재료가 얕은 각도로 결합되어 있습니다. | 레이아웃에서 사용 가능한 전환 거리 |
| 훈련(자체 정렬) | 긴 컨베이어의 양쪽 라인 모두 30~50m 간격으로 | 회전식 포가, 127~178mm 포탄 | 정상 롤러 하중 + 조향 모멘트 | 회전의 자유도이지, 롤러 자체가 아닙니다. |
| 가이드/측면 롤러 | 벨트 가장자리, 이송 및 가역 라인에서 수직 또는 경사 | 50~89mm 포탄 | 모서리 접촉력, 간헐적 | 장착 강성; 휘어지는 측면 롤러는 아무런 역할을 하지 않습니다. |
표 1. 거의 모든 벌크 컨베이어에 적용되는 6가지 위치 기반 롤러 유형. 섹션 03에서는 특정 문제 해결에 추가 비용이 드는 기능 기반 변형 롤러(트레이닝 롤러, 스파이럴 롤러, 클리닝 롤러)에 대해 설명합니다.
03롤러는 기능에 따라 선택됩니다: 트래킹, 스파이럴 및 클리닝 기능
위치는 롤러가 어디에 놓이는지 알려주고, 기능은 롤러의 모양을 알려줍니다. 세 가지 기능 유형은 각각 특정 문제 해결에 있어 추가 비용을 정당화하며, 이 세 가지 유형 모두 종종 잘못된 위치에 장착됩니다.
자동 정렬 및 마찰 추적 롤러
트레이닝 아이들러는 수직 회전축에 고정된 짧은 프레임입니다. 프레임의 롤러는 회전축보다 약간 앞쪽에 위치하여 벨트가 흔들릴 때 앞쪽 측면을 더 강하게 끌어당기고, 이로 인해 프레임이 회전하면서 발생하는 각도가 벨트를 중앙으로 되돌립니다. 마찰 추적 방식은 벨트 부하가 낮을 때 보정력을 높이기 위해 고무면이 있는 측면 롤러를 추가합니다. 두 방식 모두 회전축이 자유롭게 움직여야 하고, 프레임이 정지 상태에서 벨트와 직각을 이루어야 하며, 구조물과 5~10mm의 간격이 필요합니다.
설치 위치: 운반용 줄의 헤드 풀리에서 10~15m 뒤에 한 세트를 설치하고, 30~50m 간격으로 반복 설치하며, 대략 세 번째 복귀 위치마다 복귀 측에 한 세트를 추가로 설치합니다. 설치 금지 위치: 적재 슈트 아래, 전환 구역 내부, 또는 흔들리는 프레임이 위험을 초래할 수 있는 보행로 위. 자동 정렬 롤러 비교 이 문서에서는 피벗형과 마찰형을 다루며, 섹션 09의 규칙은 모든 유형에 적용됩니다.
나선형 및 헬리컬 롤러
매끄러운 강철 튜브에 나선형 리브를 넣거나 얕은 나선형 홈을 가공하면 젖은 점토층을 제대로 잡아주지 못하는 롤러가 됩니다. 리브는 회전하면서 벨트를 닦아내고, 홈은 미세 입자를 밀봉선 안쪽으로 밀어 넣는 대신 밀어냅니다. 세척된 모래, 여과된 광미, 습기가 있는 비료 등이 이러한 롤러의 주요 처리 대상입니다. 단점은 접촉면이 거칠어지고 마찰력이 약간 증가한다는 것입니다. 따라서 일반 롤러가 더 저렴하고 수명이 비슷한 깨끗한 화강암 구간에서는 이러한 롤러는 적합하지 않습니다.
고무 디스크 청소 롤러
클리닝 롤러는 15~20mm 직경의 고무 디스크가 30~50mm 간격으로 장착된 축으로, 헤드 풀리 뒤쪽 약 1미터 지점의 리턴 스트랜드에 위치하여 1차 스크레이퍼가 제거하지 못한 이물질을 긁어냅니다. 디스크 간격은 설계에 중요한 요소입니다. 간격이 너무 넓으면 이물질이 디스크 사이로 새어 나가고, 너무 좁으면 디스크가 뭉쳐서 긁어내는 기능을 멈춥니다. 40mm 이하의 이물질에는 40mm 간격이 적절하며, 미세한 필터 케이크에는 30mm에 가까운 간격이 적합합니다. 이 롤러는 마찰력을 발생시키므로 리턴 구동력 계산에 포함시켜야 하며, 컴파운드를 연화시킬 정도로 뜨거운 벨트에서 멀리 떨어뜨려 설치해야 합니다.
벨트, 롤러, 스크레이퍼가 패키지로 견적될 경우, 이 제품들은 함께 배송되며, 이는 가장 쉬운 방법입니다. 컨베이어 벨트 공급업체 소모품을 모두 구비하는 곳.
04외피 재질: 탄소강, 스테인리스강, 폴리머 및 세라믹
튜브는 눈에 보이는 부분이기 때문에 모두가 궁금해하는 부품입니다. 또한 고장이 가장 적게 발생하는 부분이기도 합니다. 하지만 재질 선택은 가격과 무게 모두에 영향을 미치며, 부식성 환경이나 마모가 심한 환경에서는 롤러가 3년 차까지 버틸 수 있을지 여부를 결정짓는 중요한 요소입니다.
탄소강, 기본값
냉간 인발 또는 ERW 용접 강관은 3.0~6.0mm 두께로, 89mm에서 219mm까지의 크기에 대해 업계 표준으로 사용됩니다. 습도가 높은 지역에서는 도색 또는 용융 아연 도금을 하여 단위 비용 대비 최상의 강성을 제공합니다. 고중량 광석 운반 작업에는 4.5mm 두께의 강관을 사용하다가 적재 구역에서는 194~219mm 크기의 튜브에 6.0mm 두께의 강관을 사용합니다. 강관의 직진도는 두께만큼 중요합니다. 1m 길이의 튜브가 1.5mm라도 휘어지면 벨트가 매 회전마다 진동하게 됩니다.
스테인리스 및 폴리머 쉘
스테인리스강 304 쉘과 스테인리스강 샤프트 및 엔드 캡은 염분 처리, 비료 공장 및 세척이 잦은 식품 생산 라인에 적합합니다. 316 등급 또는 듀플렉스강은 해수 준설토와 같이 염화물 함량이 높은 환경에 사용됩니다. 스테인리스강도 마모가 심하고 도장된 탄소강 튜브보다 3~5배 비쌉니다. HDPE 및 UHMWPE는 이와는 정반대의 특성을 지닙니다. 127mm × 500mm 롤러의 무게는 2.5~4.0kg으로, 동일 규격의 강철 롤러(약 11kg)에 비해 훨씬 가볍습니다. 내산성이 뛰어나고 소음을 줄이며 벨트 마모도 거의 없습니다. 다만, 온도(약 80°C 이상에서 연화되므로 고온 클링커에는 사용 불가), 충격 및 하중 등급에 한계가 있으며, 하중 등급은 강철에 비해 훨씬 낮습니다.
세라믹 및 두꺼운 고무 코팅 쉘
쉘에 세라믹 타일을 접착하는 방식은 특정 문제, 즉 트로프 바닥에 마모성 미세 입자가 지속적으로 쌓여 같은 위치에 롤러 홈이 생기는 문제를 해결합니다. 타일은 재질보다 단단하여 접촉면을 넓혀주므로, 하중이 많이 걸리는 세트의 중앙 롤러에 사용됩니다. 고무 코팅 쉘은 마모보다는 접지력이나 소음 감소를 위해 선택되며, 가이드 롤러와 경사 라인에서 볼 수 있습니다.
| 쉘 소재 | 온도 범위 | 부식 | 상대적 비용 지수 | 선택할 때 |
|---|---|---|---|---|
| 도장된 탄소강 | -20~80°C | 코팅이 없으면 품질이 떨어집니다. | 1.0 | 건조 벌크, 보호된 갱도, 골재 및 시멘트 |
| 용융 아연 도금 강철 | -20~80°C | 염수 분무 환경에서 우수함 | 1.2–1.4 | 개방형 가축 시장, 항구 부두, 해안 식물 |
| 스테인리스 304 | -40~120°C | 습식 환경에서 매우 우수함 | 3~5세 | 소금, 비료, 식품 라인, 잦은 세척 |
| 스테인리스 316 / 듀플렉스 | -40~120°C | 염화물 함량이 가장 높습니다. | 5~8세 | 해저 준설 물질, 염수 및 산성 증기 |
| HDPE / UHMWPE | -30~80°C | 대부분의 산성 물질에 효과적입니다. | 1.3–2.0 | 경량, 저소음, 비충격형 화학 공장 |
| 세라믹 타일 스틸 | -20~120°C | 기본 강철로서 | 4~7세 | 홈 마모, 롤러 한두 개에만 해당 |
표 2. 쉘 옵션을 실제 구분 기준인 열 및 화학적 성질 두 가지 측면에서 비교. 비용 지수는 도장된 탄소강을 기준으로 한 상대적 값입니다.
롤러는 그룹으로 작동합니다. 프레임 각도, 피치 및 쉘 크기는 하나의 기하학적 구조를 이루며, 이 중 하나라도 변경되면 세트 내의 다른 롤러로 하중이 이동합니다.
05베어링, 씰 및 그리스: 저가형 롤러 제조업체가 원가 절감을 위해 어떤 부분을 희생하는지 알아보세요.
이 부분은 두 번 읽어야 합니다. 두 롤러가 모두 152.4mm 쉘, 25mm 샤프트, 그리고 동일한 페인트를 사용했더라도, 하나는 45,000시간을 가동하는 반면 다른 하나는 7,000시간 만에 베어링이 마모될 수 있습니다. 그 차이는 엔드 캡 내부에 있으며, 이는 구매 가격의 약 4% 정도의 차이를 가져올 수 있습니다.
볼 베어링과 테이퍼 롤러 베어링 비교
깊은 홈 볼 베어링은 쉘 직경이 약 178mm까지 표준으로 사용됩니다. 이 베어링은 레이디얼 하중을 잘 견디고 롤러에 필요한 작은 축 방향 유격을 허용하며 가격도 저렴합니다. 롤러 베어링에 일반적으로 사용되는 내경은 20mm, 25mm, 30mm이며, 베어링 브랜드보다는 내경, 클리어런스 등급, 실드 유형을 기준으로 설명합니다. 이는 베어링 링의 로고보다는 하우징과 씰의 품질이 더 중요하기 때문입니다.
테이퍼 롤러 베어링은 반경 방향 하중이 크고 충격이 심한 곳, 예를 들어 1차 분쇄기 배출구, 이송탑, 원광 적재 구역의 194~219mm 쉘에 사용됩니다. 동일한 내경에서 더 큰 하중을 견딜 수 있지만 적절한 축 방향 유격이 필요하며, 유격이 발생하면 베어링이 심하게 파손될 수 있습니다. 따라서 테이퍼 롤러 베어링은 입찰에서 가장 저렴한 품목이 아닌, 숙련된 정비소에서 조립하는 롤러에 사용되어야 합니다.
씰은 롤러입니다.
먼지가 베어링을 한 번에 망가뜨리는 것은 아닙니다. 먼지는 그리스를 연마하여 페이스트 형태로 만들고, 60~90°C에서 윤활막이 파괴되며, 레이스 표면이 박리됩니다. 4단 래버린스 구조는 매번 단일 립과 마찰을 일으킵니다. 시멘트 공장의 공급 라인이나 석탄 저장고에서 일반적인 2RS 접촉식 씰은 6,000~9,000시간 만에 수명이 다하는 반면, 동일한 위치에 그리스가 채워진 외부 챔버가 있는 5단 래버린스 구조는 30,000시간 이상 사용할 수 있습니다. 최소 3개의 맞물리는 금속 링, 마찰 립 대신 0.2~0.5mm의 비접촉 간격, 먼지 포집 역할을 하는 외부 챔버에 채워진 그리스, 그리고 외부 링이 움직이지 않도록 고정하는 가공된 하우징을 갖춘 롤러를 찾으십시오. 공급업체가 롤러의 래버린스 단계 수를 알려주지 못한다면, 그들은 모르는 것이며, 그것이 바로 문제의 원인입니다.
| 베어링/씰 조합 | 그것이 대처하는 환경 | 일반적인 서비스 대역 | 오류가 발생했을 때의 오류 서명 |
|---|---|---|---|
| 볼 베어링, 단일 접촉 립 씰(2RS 스타일) | 건조하고 거칠며 그늘진 갤러리 | 6,000~12,000시간 | 10개월쯤 지나면 립 부분이 마모되어 홈이 생기고, 샤프트 시트에는 먼지 자국이 보입니다. |
| 볼 베어링, 비접촉식 실드(ZZ형) | 실내 배관만 청소하세요. | 4,000~8,000시간 야외 | 윤활유가 회흑색으로 변하고, 자유회전 속도는 10에서 2로 떨어집니다. |
| 볼 베어링, 4~5단 미로형 구조 및 그리스 트랩 | 미세먼지, 슬러리 비산, 세척 | 30,000~45,000시간 | 일반적으로 베어링 자체보다는 쉘이나 샤프트가 먼저 마모됩니다. |
| 테이퍼 롤러, 미로형, 고온 그리스 | 충격 하중, 원광석, 120~150°C 영역 | 정확한 엔드플로트 설정 시 20,000~35,000시간 | 축 방향 간극이 벌어지고, 손으로 흔들면 롤러에서 덜컹거리는 소리가 납니다. |
| 미로 구조의 폴리머 하우징, 폴리머 쉘 | 부식성, 저부하, 소음이 적은 지역 | 15,000~25,000시간 | 베어링이 고장나기 전에 하우징이 변형됩니다. 정격 하중을 먼저 확인하십시오. |
표 3. 현장에서 흔히 볼 수 있는 서비스 범위에 따른 베어링 및 씰 조합. 가격이 아닌 환경에 따라 필요한 제품 라인이 결정됩니다.
윤활유, 충전량 및 온도 제한
EP 첨가제가 함유된 리튬 복합 NLGI 2 등급 그리스는 -20°C에서 +120°C까지 대부분의 롤러 작동 조건에 적합합니다. 약 -25°C 이하에서는 기유가 상당히 굳어져 152mm 롤러의 초기 마찰력이 두 배로 증가할 수 있으며, 이는 추운 아침 교대 근무 시 헤드 풀리에서 벨트 미끄러짐으로 나타납니다. 냉동 창고, 극지방 작업장 및 냉동고 인접 컨베이어에는 합성 저온 그리스가 필요하며, 이는 필수 사양이며 협상을 통해 포기할 수 있는 옵션이 아닙니다.
고온부에서는 일반 리튬 그리스가 약 120°C 이상에서 산화되어 흘러나옵니다. 클링커, 소결토 및 주조 모래를 사용하는 공정에서는 150~180°C 등급의 폴리우레아 또는 합성 고온 그리스를 사용해야 하며, 니트릴 대신 FKM(불소탄소) 씰을 사용하는 것이 좋습니다. 니트릴은 해당 온도 범위에서 경화되어 균열이 발생하기 때문입니다. 충전량 또한 중요한 요소입니다. 롤러에는 일반적으로 하우징 자유 부피의 30~50% 정도만 그리스를 채워 넣습니다. 그리스가 너무 적으면 래버린스 챔버가 건조한 상태로 유지되고, 너무 많으면 그리스가 휘저어져 마찰이 증가하고 씰이 열릴 수 있습니다.
엔지니어들의 현장 보고서: 한 항만 터미널에서 석탄 수출 라인의 롤러 전체를 9개월 동안 세 번이나 교체했는데, 그 원인을 석탄 먼지 탓으로 돌렸습니다. 우리는 그중 두 개의 끝 캡을 잘라 열어 보았습니다. 내부 껍데기는 새 제품과 0.4mm 이내의 차이밖에 나지 않았습니다. 베어링에는 거친 회색 페이스트가 차 있었고, 3단계 구조의 베어링에는 외부 챔버에 그리스 트랩이 없었습니다. 두 번째 입찰은 단가만으로 결정되었기 때문입니다. 직경, 축, 원산지 증명서 모두 동일했습니다. 9개월간의 가동 중단으로 인한 손실은 단가의 약 4%에 달했습니다.
먼지와 물은 두 가지 적이며, 그중에서도 미세먼지는 이동성이 뛰어나 더욱 해롭습니다. 저희 페이지에서 미세먼지에 대해 자세히 알아보세요. 미세먼지용 밀폐형 롤러 미로 기하학에 대해 더 자세히 알아보고 도면에서 무엇을 요구해야 하는지 설명합니다. 만약 당신이 구매한다면 컨베이어 벨트 공장 자체적으로 아이들러를 제작하는 경우, 씰 이름이 아닌 씰의 단면적을 문의하십시오.
06하중 등급: 롤러 하나에 가해지는 하중 계산 방법
시간당 톤수는 롤러 사양이 아닙니다. 애초에 그런 적도 없습니다. 컨베이어가 분산된 하중을 홈통으로 밀어 넣으면, 아래쪽 롤러들이 기하학적 구조에 따라 하중을 나눠 가집니다. 간단한 계산 몇 줄로 견적서에 명시된 롤러가 정격 용량보다 큰지, 적당한지, 아니면 정격 용량의 두 배를 감당하도록 요구받고 있는지를 바로 확인할 수 있습니다.
부하 방정식
모든 후속 작업이 이를 기반으로 이루어지기 때문에 미터당 무게부터 시작합니다. qB는 벨트 자체의 질량이며, 추측할 필요가 없습니다. 상단 커버 6mm, 하단 커버 2mm, 4겹 카커스를 가진 폭 1,000mm의 EP 벨트는 대략 15kg/m입니다. 재료는 또 다른 문제입니다. qM은 처리량 수치에서 qM = Q ÷ (3.6 × v) 공식으로 계산됩니다. 여기서 Q는 t/h, v는 m/s 단위입니다. 그 후 두 번의 곱셈이 있습니다. 중력은 이 합을 N/m 단위의 라인 하중으로 변환하고, 롤러 피치는 이 라인 하중을 하나의 운반 세트가 지탱해야 하는 무게로 변환합니다.
F_set = (qB + qM) × 9.81 × S × k
S는 운반 롤러 간격(미터)입니다. k는 동적 계수이며, 벨트의 롤러 사이 굴곡, 자재 착지 시의 충격, 그리고 모든 컨베이어가 완벽하게 매끄럽게 작동하지 않는다는 사실과 같이 깔끔한 공식으로는 무시할 수 있는 복잡한 요소들을 고려한 값입니다. 부드럽고 배출이 원활한 작업 환경에서는 k=1.1을 사용합니다. 기본값은 1.15입니다. 300mm 크기의 덩어리가 있는 적재 구역에서는 k=1.25까지 값을 높입니다.
따라할 수 있는 예시 풀이입니다.
본 예시에서는 35° 각도의 3롤 트로핑 세트가 장착된 1,000mm 컨베이어를 사용합니다. 이 컨베이어는 부피 밀도가 1.6t/m³인 화강암을 시간당 1,200t 운반합니다. 벨트의 속도는 2m/s이고, 운반 롤러의 간격은 1.2m입니다.
먼저 재료를 계산해 보겠습니다. qM = 1,200 ÷ (3.6 × 2)는 166.7 kg/m이고, 이를 부피 밀도 1,600 kg/m³로 나누면 채워진 단면적이 0.104 m²가 됩니다. 35° 경사로 설치된 1,000 mm 벨트의 경우 이 수치는 적절해 보입니다. 이제 벨트 자체를 살펴보겠습니다. qB = 15 kg/m일 때, 총 라인 하중은 181.7 kg/m이며, 이는 1,782 N/m에 해당합니다.
운반 세트당 하중은 1,782 × 1.2 = 2,139 N이며, k = 1.15를 적용하면 2,460 N으로 증가합니다. 이 하중이 어떻게 분산되는지는 기하학적 구조에 따라 결정되며, 선호도에 따라 달라지지 않습니다. 길이가 같은 롤을 35° 각도로 배치하면 중앙 롤이 약 65%, 양쪽 측면 롤이 각각 약 17.5%의 하중을 받게 됩니다. 즉, 중앙에 1,599 N, 양쪽 측면에 각각 430 N의 하중이 가해집니다. 중앙 롤에 일반적인 1.5의 서비스 계수를 적용하면, 선택하는 롤러는 약 2.4 kN의 정격 하중을 가져야 합니다.
그 단 하나의 숫자가 모든 것을 좌우합니다. 새로운 구매자가 베어링 카탈로그를 펼쳐 2.4kN보다 몇 배나 큰 용량을 보고는 이 크기의 롤러라면 어떤 것이든 괜찮을 거라고 확신하게 됩니다. 하지만 그렇지 않습니다. 제조업체가 발표하는 정격 하중은 하우징, 쉘 강성, 그리고 설계된 L10 수명에서의 씰에 의해 결정되며, 베어링은 이 네 가지 요소 중 하나일 뿐입니다. 대부분의 제조업체는 25mm 샤프트에 미로형 씰링이 적용된 152.4mm 중형 롤러의 정격 하중을 2.5~3.5kN 범위로 공개적으로 표기합니다. 하지만 동일한 프레임에 동일한 크기의 경량 시리즈 롤러를 사용하면 처음부터 한계치까지 작동하게 됩니다.
| 상징 | 수량 | 예시의 값 | 어디서 구할 수 있나요? |
|---|---|---|---|
| 비 | 벨트 너비 | 1,000mm | 레이아웃 도면 |
| 큐 | 처리량 | 1,200톤/시간 | 직무를 수행하되, 명찰을 기준으로 삼지 마십시오. |
| ~에 | 벨트 속도 | 2.0m/s | 드라이브 데이터시트에서 바로 가져온 내용입니다. |
| 아르 자형 | 부피 밀도 | 1.6톤/m³ | 측정된 값이며, 표에서 추정한 값이 아닙니다. |
| qB | 벨트 질량(미터당) | 15kg/m | 해당 너비 및 커버에 대한 벨트 데이터시트 |
| qM | 미터당 재료 질량 | 166.7 kg/m | Q ÷ (3.6 × v) |
| 에스 | 롤러 간격 | 1.2m | 결정은 당신에게 달려 있습니다. 아래의 처짐 점검표를 참조하세요. |
| 케이 | 동적 요소 | 1.15 | 1.1 평상시 임무, 1.25 낙하산 아래 |
| F_set | 운반 세트 하나에 짐을 싣습니다. | 2,460 N | (qB + qM) × 9.81 × S × k |
표 4. 위 예시에 대한 작업표이며, 각 항목 옆에 출처가 적혀 있습니다. 마지막 열에 자신의 수치를 입력하고 맨 아래 행을 읽어보세요. 입력값 중 하나라도 변경하면 롤러의 값도 함께 변경됩니다.
골 각도는 면적과 분할 모두를 변화시킵니다.
트로프 각도를 주의 깊게 살펴보세요. 이 값은 계산에 두 번 반영되는데, 두 항목 모두 간과하기 쉽습니다. 트로프가 깊을수록 동일한 벨트 폭에서 더 넓은 적재 면적을 확보할 수 있어 미터당 자재 질량이 증가합니다. 또한, 덜 очевид한 영향으로 인해 그 질량의 더 많은 부분이 중앙 롤로 전달됩니다.
| 골각 | 1,000mm 벨트의 적재 영역 | 센터 롤 공유 | 사이드 롤을 각각 나눠 먹습니다. | 사용되는 곳 |
|---|---|---|---|---|
| 20도 | 약 0.085~0.09m² | 40~45% | 27~30% | 가벼운 소재를 집어 올리는 좁은 벨트와 양 끝단의 전환 프레임 |
| 30도 | 대략 0.09~0.10m² | 50~55% | 22~25% | 대부분의 일반적인 벨트가 위치하는 폭은 800~1,000mm입니다. |
| 35도 | 0.10~0.11m² | 60~65% | 17~20% | 대량 생산 표준 방식은 1,000~1,400mm 벨트에 동일한 크기의 롤 세 개가 있는 것으로, 특별한 기술은 없습니다. |
| 45도 | 0.115~0.13m² | 65~70% | 15~17% | 고용량 라인의 심층적인 업그레이드 및 엄격한 이송 |
표 5. 이 표를 읽는 방법. 회전 각도를 확인한 다음, 측면 롤을 신뢰하기 전에 중앙 롤 비율을 살펴보십시오. 일반적인 균등 롤 3롤 세트의 수치입니다. 실제 기하학적 구조에 맞게 다시 계산하십시오.
간격, 처짐, 그리고 보호하려는 벨트
벨트 간격은 거의 아무도 건드리지 않는 조절 장치이지만, 롤러에 걸리는 하중과 벨트의 처짐이라는 두 가지에 동시에 영향을 미칩니다. 처짐은 대표적인 점검 사항이며, 공식은 y = w × S² ÷ (8 × T)입니다. 여기서 w는 라인 하중(N/m)이고 T는 해당 지점의 벨트 장력입니다. 처짐은 벨트 간격의 2% 미만으로 유지해야 하며, 얇은 커버 벨트를 사용하거나 장력이 낮은 구간에서는 1%를 목표로 합니다.
이 예시를 40kN의 적당한 장력 하에 놓으면 패턴이 금방 드러납니다. S = 1.2m일 때 처짐은 1,782 × 1.44 ÷ 320,000 = 8.0mm로, 피치의 0.67%에 해당합니다. 간격을 1.5m로 넓히면 처짐은 12.5mm로 증가하고, 중앙 롤 하중은 약 2.0kN까지 올라갑니다. 2.0m에서는 처짐이 22.3mm에 이릅니다. 장력이 낮은 구간에서 간격을 3.0m까지 늘리면 처짐은 150mm를 훨씬 넘어섭니다. 이 벨트는 매 프레임마다 늘어지고, 한 시즌 안에 트로프 라인 위로 덮개가 갈라지게 됩니다.
리턴 롤러는 벨트만 지지하기 때문에 작업이 더 쉽습니다. 15kg/m는 147N/m가 되고, 동일한 12kN 장력 하에서 3.0m 피치일 때 처짐은 13.8mm에 불과합니다. 커버 질량은 방정식의 모든 행에 있는 qB라는 점을 기억하세요. 이것이 바로 그 이유입니다. 산업용 컨베이어 벨트 분쇄기 라인과 그 아래 롤러 피치를 선택하는 것은 사실상 하나의 결정 사항이며, 두 개의 구매 주문으로 나뉘어집니다.
07쉘 직경, 회전 속도 및 베어링 수명
대부분의 구매자는 카탈로그 표에서 롤러 쉘 직경을 바로 확인하고 벨트 폭과 비교합니다. 이렇게 하면 작동하는 롤러를 구할 수는 있지만, 이 글에서 가장 중요한 관계, 즉 벨트 속도가 고정된 경우 쉘이 클수록 회전 속도가 느려지고, 회전 속도가 느린 롤러는 수명이 더 길다는 사실을 간과하게 됩니다.
지름이 속도를 결정하는 이유는 무엇일까요?
회전 속도는 표면 속도에 의해서만 결정되며 다른 어떤 요인에도 영향을 받지 않습니다. 관계식은 n = v ÷ (π × D)이며, 여기서 n은 초당 회전수(rpm), D는 미터(m)입니다. 2m/s의 컨베이어 벨트에서 직경 127mm의 쉘은 301rpm으로 회전합니다. 같은 컨베이어 벨트에 직경 152.4mm의 쉘을 장착하면 250rpm으로 회전합니다. 벨트 속도를 4m/s까지 높이면 두 롤러는 각각 601rpm과 501rpm으로 회전합니다. 벨트 자체는 이러한 변화에 영향을 받지 않지만, 씰과 윤활유는 그렇지 않습니다.
한 가지 숫자만 기억해 두세요. 4m/s의 컨베이어에서 약 133mm 이하의 부품은 570rpm보다 빠르게 회전하는데, 바로 이 구간에서 싱글립 씰이 과열되고 베어링에 그리스가 부족하면 케이지에서 그리스가 새어 나옵니다. 고속 라인에서는 더 나은 씰보다 더 큰 쉘을 사용하는 것이 훨씬 유리한데, 그 이유는 금속학적 특성보다는 산술적인 계산 때문입니다.
| 쉘 외경 | 1.0m/s | 2.0m/s | 3.0m/s | 4.0m/s | 5.0m/s |
|---|---|---|---|---|---|
| 89mm | 215 rpm | 429 rpm | 644 rpm | 858 rpm | 1,073 rpm |
| 102mm | 187 rpm | 374 rpm | 562 rpm | 749 rpm | 936 rpm |
| 127mm | 150rpm | 301 rpm | 451 rpm | 601 rpm | 752 rpm |
| 152.4mm | 125 rpm | 250rpm | 376 rpm | 501 rpm | 626 rpm |
| 178mm | 107 rpm | 215 rpm | 322 rpm | 429 rpm | 537 rpm |
| 194mm | 98 rpm | 197 rpm | 295 rpm | 394 rpm | 492 rpm |
| 219mm | 87rpm | 174 rpm | 261 rpm | 349 rpm | 436 rpm |
표 6. 더 빠른 벨트에 더 큰 쉘이 필요한지 묻는 질문에 유용합니다. 당사에서 가장 많이 생산하는 쉘 크기의 속도를 나타낸 표입니다. 이 크기를 절반으로 줄이면 베어링 수명이 대략 두 배로 늘어나는데, 이는 고속 생산 라인에서 가장 저렴한 업그레이드입니다.
높은 벨트 속도에서의 절충점
직경이 커지면 비용도 증가합니다. 동일한 벽 두께를 가진 219mm 컨베이어 벨트는 152.4mm 벨트보다 무게가 거의 두 배나 나가기 때문에 프레임, 브래킷 및 구조물도 그에 맞춰 커져야 합니다. 하지만 그만큼의 이점이 있습니다. 벨트가 큰 롤러 위에서 덜 휘어지기 때문에 긴 컨베이어에서는 추가 비용의 일부가 구동 에너지로 환산됩니다. 3km 길이의 지상 컨베이어에서 4.5m/s의 속도로 운행하는 경우, 178~194mm 직경의 컨베이어 롤러를 사용하고 프레임 무게 증가를 감수하는 것이 적절할 수 있습니다. 하지만 40m 길이의 공장 내 컨베이어에서 1.2m/s의 속도로 운행하는 경우에는 127mm 직경의 롤러가 합리적인 선택입니다.
다음으로 샤프트는 별도의 결정 사항입니다. 쉘 직경은 베어링을 보호하고, 샤프트 직경은 브래킷을 보호합니다. 일반적으로 샤프트 직경은 20mm이고 쉘 직경은 최대 102mm까지 사용합니다. 127~152mm 범위에서는 25mm로, 178mm 범위에서는 30mm로 늘립니다. 하중이 가해지는 194~219mm 중형 롤러에는 40mm 샤프트를 사용합니다. 클램핑은 직경만큼 중요합니다. 마모된 브래킷에서 덜컹거리는 롤러는 베어링에 무리를 주게 되며, 샤프트 크기를 아무리 크게 해도 베어링을 보호할 수 없습니다.
비용 때문에 사양을 낮춰서 구매하는 것은 좋은 이유가 되지 않습니다. 대량 구매를 하고 가격을 비교할 때는... 도매 컨베이어 벨트 아이들러 패키지의 경우, 공정한 비교는 개당 가격이 아니라 10,000시간 사용당 비용으로 하는 것입니다. 1.6배 더 비싸지만 수명이 두 배인 178mm 롤러가 더 저렴합니다. 현지에서 아이들러 재고를 보유한 파트너는 반복 주문을 받기 때문에 이 점을 잘 뒷받침합니다. 이는 그들이 어떤 유형의 부품 공급업체이든 마찬가지입니다. 컨베이어 벨트 유통업체 집계 계정 또는 전문 아이들러 하우스를 운영합니다. 그리고 벨트와 롤러가 동시에 고장나는 경우 가격을 책정합니다. 고무 컨베이어 벨트 롤러와 나란히 배치되어 전체 가닥이 한 번에 설계됩니다.
08롤러의 수명과 사망 원인 네 가지
롤러 수명은 베어링 수명과 같습니다. 수명이 다하기 직전까지 말이죠. 한 번만 계산해 봐도 먼지로 인한 한 달간의 손실이 최초 구매 비용보다 더 클 수 있다는 것을 알게 될 겁니다.
베어링 수명 계산은 한 번만 수행됩니다.
볼 베어링의 기본 정격 수명은 L10 = (10⁶ ÷ (60 × n)) × (C ÷ P)³ 시간으로 계산됩니다. 여기서 C는 베어링의 동적 용량이고 P는 실제로 전달되는 하중입니다. 예를 들어, 베어링 정격이 14kN인 152.4mm 롤러 베어링이 6절에서 계산한 1.6kN의 하중을 받으며 250rpm으로 회전한다고 가정해 보겠습니다. C ÷ P = 8.75이므로 하중의 세제곱 항은 670이고, 회전 속도 항은 1,000,000 ÷ 15,000 = 66.7입니다. 이 두 값을 곱하면 L10은 약 44,700시간이 됩니다. 이 값이 바로 이 글에서 언급된 40,000시간이라는 수치의 근거입니다.
이제 하중을 두 배로 늘려 3.2kN으로 만들어 보겠습니다. 벨트에 과부하가 걸리거나, 트로프 각도가 잘못되었거나, 롤러가 유출물 더미 아래에 있을 때 롤러가 받는 하중이 바로 이 정도입니다. C ÷ P는 4.375로 떨어지고 세제곱 항은 83.7이 됩니다. L10은 대략 5,600시간으로 줄어듭니다. 벨트 하중이 17% 증가하면 베어링 수명의 87%가 단축될 수 있습니다. 속도는 선형적으로 비례하지만 하중은 세제곱에 비례합니다. 롤러가 조기에 고장 나면 베어링을 탓하기 전에 하중을 먼저 확인하십시오.
고장 발생 빈도 순으로 네 가지 고장 모드
씰 파손이 이 목록에서 압도적으로 1위를 차지하며, 씰을 통과한 먼지가 손상을 일으킵니다. 베어링 고착이 두 번째입니다. 대부분의 경우 이는 단순히 앞서 언급한 과정의 결과일 뿐입니다. 쉘 마모가 세 번째이며, 이는 트로프 바닥에 구멍이나 날카로운 홈이 생기는 것으로 나타납니다. 특이한 경우는 부정렬 또는 과도한 런아웃인데, 이는 롤러가 아닌 벨트에 손상을 주는 유일한 원인입니다. 롤러가 1.5mm 정도 부정렬된 상태로 회전하면 매 회전마다 커버를 강하게 충격하여 커버 바로 위에 균열을 발생시킵니다.
| 고장 모드 | 당신이 보는 것 | 현장 측정 | 조치 임계값 |
|---|---|---|---|
| 밀봉 불량, 먼지 유입 | 손으로 돌릴 때 뻑뻑한 소리가 납니다. 축 시트에 먼지 고리가 있는 경우가 많고, 그리스가 회흑색으로 변색되어 있습니다. | 세게 누른 후 손으로 돌리는 회전 횟수를 세어보세요. | 152mm 롤러에서 6회전 미만으로 회전하면 베어링이 오염됩니다. |
| 발작을 일으키다 | 껍질은 매끄럽고 평평하며, 연기 냄새가 난다. 바로 위쪽 덮개는 그을려 있다. | 적외선 카메라를 포탄 표면에 조준하세요. | 주변 온도보다 40°C 이상 높음 — 소음 측정 롤러는 주변 온도보다 8~20°C 높습니다. |
| 쉘 마모 | 홈 바닥에 뚜렷한 홈이 보인다 | 벽 두께는 마모선에서 초음파 측정기 또는 캘리퍼스로 측정합니다. | 명목상 벽체의 60% 미만을 교체하십시오. |
| 원형이 아님 / 런아웃 | 벨트의 진동과 규칙적인 타격음. 롤러 바로 위쪽의 덮개 균열을 찾아보세요. | 쉘에 대한 레이디얼 런아웃, 다이얼 게이지 | 0.5mm면 적당합니다. 1.0mm가 되면 당겨야 합니다. |
| 브래킷 및 샤프트 끝단 마모 | 프레임 안에서 롤러가 덜컹거린다. 평면 부분이 둥글게 처리되어 있고 프레임 사이의 단차가 느껴진다. | 필러 게이지, 샤프트 평면에서 브래킷 시트까지 | 눈에 보이는 바위. 헐거워진 롤러가 베어링을 두들겨 끕니다. |
| 과도한 항력 토크 | 구동 전류가 서서히 증가하면서 벨트가 혼합된 스트링거에서 한쪽으로 쏠립니다. | 쉘 외경에 스프링 저울을 대고 팔 길이를 측정했습니다. | 새 롤러의 토크 값이 0.5 N·m 미만이면 불량품입니다. 1.5 N·m 이상이면 불량품입니다. |
표 7. 우리가 사용하는 6가지 점검 항목과 합격/불합격 기준. 캠페인 방식이 아닌 해안선을 따라 순차적으로 점검하면 고장이 나기 직전의 롤러가 거의 모두 드러날 것입니다.
점검을 캠페인처럼 생각하지 말고 일상적인 절차로 여기세요. 적외선 온도계와 다이얼 게이지를 사용하여 리턴 라인을 따라 5분만 점검하면 400개의 롤러 중 문제가 되는 두 개를 찾아낼 수 있습니다. 고착된 롤러는 벨트에도 마찰을 일으켜 구동 전류 증가와 헤드 풀리의 불균일한 마모로 이어집니다. 특히 가연성 분진과 같은 물질이 고착되면 단순한 유지보수 문제가 아니라 심각한 발화 위험으로 이어질 수 있습니다.
엔지니어들의 현장 보고서: 클링커 생산 라인에서 롤러 수명이 예상보다 훨씬 짧은 약 4,000시간 만에 고장이 나는 문제로 저희에게 연락했습니다. 롤러 자체에는 문제가 없었습니다. 리턴 스트랜드에 40mm 두께의 뜨거운 잔류물이 쌓여 있었고, 롤러 아래쪽 쉘 온도는 145°C, 구동축 캡 온도는 31°C에 달했으며, 일반 리튬 그리스가 고압측에서 새어 나오고 있었습니다. 저희는 1차 스크레이퍼를 헤드 풀리 쪽으로 150mm 이동시키고, 첫 번째부터 네 번째 리턴 위치에 고온 그리스와 FKM 씰을 장착했습니다. 그 결과, 다음 롤러 세트는 20,000시간을 넘어서까지 문제없이 작동했습니다. 롤러 공급업체를 탓하기 전에 롤러 쉘 표면 온도를 측정해 보십시오.
같은 현장에서 구동측 벨트가 두 번이나 고장났는데, 둘 다 클링커 슈트에서 방출되는 열 때문이었습니다. 과열 구역은 롤러 문제가 아니라 구역 전체에 걸친 문제입니다. 저희는 아이들러를 제작하고 구동측 벨트도 공급합니다. 변속기 벨트 제조업체 그리고 V벨트 제조업체그래서 우리는 양쪽 측면에서 문제를 볼 수 있습니다. 해결책은 보통 복합재료보다는 배치도에 있습니다.
09설치 및 정렬: 롤러가 제자리에 고정되도록 설정하기
대부분의 "불량" 롤러 관련 문의는 설치 문제인 것으로 밝혀졌습니다. 롤러 자체는 허용 오차 범위 내에 있지만, 롤러가 놓이는 프레임이 직각이 아니거나 수평이 맞지 않거나 벨트 중심선에 있지 않은 경우입니다. 프레임이 0.5° 기울어지면 1,000mm 폭에서 8mm가 어긋나게 되는데, 운반 롤러 세트에서 8mm의 기울기만 있어도 벨트가 풀리에서 벗어날 수 있습니다. 롤러 정렬은 요령이 아니라 일련의 과정이며, 정상 작동하는 롤러를 기준으로 정렬을 연습해 보는 것이 좋습니다. 강철 및 폴리머 아이들러 제품군 현재 프레임 안에 있는 것에 반대하기보다는.
올바른 순서대로 정렬하세요
구조물 바깥쪽부터 점검하십시오. 먼저 헤드 풀리와 테일 풀리를 확인하세요. 두 풀리 모두 벨트 중심선에 직각인지, 축이 너비 방향으로 미터당 0.5mm 이내로 수평인지 확인해야 합니다. 그다음 스트링거를 점검하세요. 스트링거가 휘어지면 그 위의 모든 프레임이 틀어지기 때문입니다. 그 후에 롤러 프레임을 설치하고 마지막으로 트레이닝 아이들러를 점검하십시오. 트레이닝 아이들러부터 시작하는 팀은 증상만 쫓는 꼴이 되어 부하가 바뀌는 순간 벨트가 다시 틀어지게 됩니다.
하나의 기준점을 사용하여 프레임을 설정하십시오. 각 스트링거의 윗면에 팽팽한 와이어나 레이저 라인을 대고, 모든 프레임을 그 선에 맞춰 직각으로 맞춘 다음, 프레임의 대각선을 확인하십시오. 표준 프레임에서는 대각선이 3mm 이내로 일치해야 합니다. 이전 프레임이 정확하다고 해서 그대로 두지 마십시오.
벨트가 롤러의 각도에 어떻게 반응하는가
일반적으로 벨트는 벨트 진행 방향으로 전진하는 롤러 끝쪽으로 움직입니다. 벨트가 왼쪽으로 치우치는 경우, 문제가 있는 캐리지의 왼쪽 끝을 벨트 진행 방향으로 3~5mm 전진시킨 후 벨트가 한 바퀴 완전히 회전하는 것을 관찰하고 다시 조정하십시오. 더 큰 움직임으로 문제를 해결하려고 하면 트래킹 문제가 악순환으로 이어질 수 있습니다.
두 가지 주의 사항이 있습니다. 첫째, 정상 부하 상태로 작동하는 벨트에 맞춰 정렬하십시오. 빈 벨트는 트래킹이 다르고, 부하가 걸린 벨트에서 벨트가 쏠리기 쉽습니다. 둘째, 운반측을 건드리기 전에 리턴 스트랜드를 확인하십시오. 리턴 롤러가 잘못 설정되어 벨트가 측면으로 끌려가면 상류측을 어떻게 하든 제대로 트래킹되지 않습니다.
작업 지시서에 기재할 가치가 있는 허용 오차
| 환경 | 목표 | 거부하다 | 만약 무시한다면 어떻게 될까요? |
|---|---|---|---|
| 프레임의 직각도와 벨트 중심선 | 0.5° 이내(1m당 ±2mm) | 1.0° 이상 | 벨트 조향 불량, 한쪽 면 가장자리 마모만 발생 |
| 홈 바닥의 높이, 인접 프레임 | 1.5mm 이내 | 3mm 이상 | 벨트 바운스, 높은 프레임 위의 피로 커버 |
| 골각, 좌측 대 우측 롤 | 1° 이내로 대칭 | 2도 이상 | 자재가 한쪽으로 쌓이고, 그 뒤로 벨트가 따라갑니다. |
| 컨베이어를 따라 프레임 피치 | 공칭값에서 3mm 이내 | 10mm 이상 | 롤러 하나에 과부하가 걸렸고, 처짐이 고르지 않으며, 벨트에 혹이 생겼습니다. |
| 아이들러 피벗 클리어런스 훈련 | 사방으로 5~10mm의 여유 공간이 있습니다. | 바인딩 또는 쐐기형 평면 | 회전 기능이 없는 훈련용 아이들러는 추가 비용이 드는 일반 아이들러일 뿐입니다. |
| 모든 롤러의 자유로운 회전 | 8~10회 손으로 돌려주세요. | 5세 미만 | 국부적인 마찰로 인해 벨트가 자유로운 쪽으로 움직입니다. |
표 8. 설치 작업 지시서에 기재하는 설정값. 벨트가 다 닳아 없어진 후에 진단하는 것보다 수평계, 철사, 줄자를 이용해 확인하는 것이 훨씬 저렴합니다.
엔지니어들의 현장 보고서: 한 채석장에서 320m 컨베이어 벨트에 세 개의 보조 아이들러를 설치했는데도 벨트가 시작 부분에서 60mm나 중심에서 벗어나 있었습니다. 세 개의 피벗 모두 프레임에 단단히 고정되어 있었는데, 이는 작업자가 벨트가 덜컹거리는 것을 막기 위해 쐐기를 끼워 넣었기 때문이었고, 결과적으로 무게만 더할 뿐 아무런 효과가 없었습니다. 우리는 쐐기를 잘라내고, 20m 구간에서 14mm나 벗어난 스트링거 하나를 바로잡았더니 벨트가 두 번 만에 중심을 잡았습니다. 사용된 부품은 하나도 없었습니다. 이 글에서 소개하는 방법 중 가장 저렴하고 흔한 해결책입니다.
10다양한 산업 분야에서 롤러에게 요구하는 사항
동일한 152.4mm 강철 롤러는 밀폐형 곡물 저장고에서는 10년 수명의 부품이지만, 1차 분쇄기 배출구에서는 9개월 수명의 소모품입니다. 산업이 환경을 조성하고, 환경이 사양을 결정합니다. 우리가 출하하는 제품의 대부분은 다섯 가지 산업 분야에서 생산됩니다.
광업 및 채석
거칠고, 날카롭고, 밀도가 높으며 예측 불가능합니다. 최대 600mm 크기의 암석이 2~4m 높이에서 벨트 위로 떨어지기 때문에, 10~12mm 고무 링과 30~40mm 샤프트가 장착된 충격 롤러가 350mm 간격으로 처음 2m 구간을 담당합니다. 하류에는 1.0~1.2m 간격으로 배치된 152~178mm 중형 롤러가 250kg/m 이상의 라인 하중을 처리합니다. 화강암 분진은 단일 턱을 통해 이동하므로, 채석장 컨베이어 시스템 당사는 5단계 미로형 밀봉 및 최소 4.5mm 벽 두께를 표준 사양으로 명시합니다.
시멘트, 석회 및 클링커
고온, 마모, 그리고 아주 미세한 먼지가 한데 어우러진 환경입니다. 클링커는 냉각기를 나올 때 100~180°C의 온도를 유지하며, 리턴 스트랜드 표면 온도는 120~150°C가 일반적입니다. 고온용 그리스와 FKM 씰은 필수품이며, 니트릴 씰은 한 시즌 안에 경화되어 균열이 생깁니다. 국부적인 마모 패턴은 트로프 라인을 따라 매끄럽게 연마된 홈 형태로 나타나는데, 바로 이 부분에서 세라믹 라이팅 처리된 센터 롤의 진가가 발휘됩니다.
항만 및 벌크 터미널
고용량, 연속 가동, 염분 함유 공기, 습식 화물 처리. 선적기와 적재기는 1,600~2,200mm 폭에서 시간당 2,000~4,000톤을 3.5~5.0m/s의 속도로 처리하며, 이를 통해 178~219mm 크기의 화물을 분당 350~500회전하는 컨베이어 스트랜드에 적재합니다. 모든 부품은 부식 방지 처리가 되어 있습니다. 아연 도금 프레임과 엔드 캡, 방수 등급의 밀봉재가 사용되었습니다. 터미널은 롤러 하나 때문에 선적기를 멈출 수 없으므로, 모니터링이 그 어느 곳보다 중요합니다. 저희의 참고 사항은 다음과 같습니다. 항만 시스템의 롤러 및 풀리 세부 사항을 다루세요.
발전 및 중공업
석탄, 석회석, 재는 먼지와 함께 화재 위험을 초래합니다. 석탄 처리 설비의 방진 롤러는 부분적으로 발화 방지 조치 역할을 합니다. 고착된 롤러는 가연성 환경에서 뜨거운 표면이 되며, 밀폐가 잘 되면 연료가 베어링에 닿는 것도 방지할 수 있습니다. 재 컨베이어는 마모성이 강하고 습기가 많은 경우가 많아 벽 두께를 더 두껍게 하고 청소 롤러를 사용하는 사양이 요구됩니다.
농업, 식품 및 포장
낮은 부하, 더욱 엄격한 위생 규정. 곡물 및 사료 컨베이어는 89~127mm 롤러를 넓은 간격으로 사용하며, 주요 고려 사항은 부하가 아닌 습기 부식 및 분진 등급입니다. 식품 및 포장 라인은 훨씬 가벼운 구조에 내수성 밀봉재가 있는 스테인리스 또는 폴리머 쉘을 사용하는데, 이 부분에서 폴리머가 압도적으로 유리합니다. 녹이 슬지 않고, 소음이 적으며, 표면에 자국이 남지 않기 때문입니다. 이러한 라인에서는 롤러와 PVC 컨베이어 벨트 일반적으로 한 쌍으로 지정됩니다.
| 산업 | 지배적인 위협 | 운반용 쉘/벽 | 씰 및 그리스 요구 사항 | 일반적인 운반 피치 |
|---|---|---|---|---|
| 광업 및 채석 | 충격, 거친 마모, 암석 먼지 | 152~178mm, 4.5~6.0mm | 4~5단계 미로형 구조, EP 그리스 | 낙하 높이 1.0~1.2m, 낙하구 직경 350mm |
| 시멘트와 클링커 | 열, 미세먼지, 홈 마모 | 152–178 mm, 4.0–5.0 mm, 중앙 롤에 세라믹 재질 | 150~180°C 고온용 그리스, FKM 씰 | 1.0~1.2m |
| 항만 및 터미널 | 염분 공기, 젖은 화물, 연속 속도 | 178~219mm, 4.5~6.0mm 아연 도금 | 물 튀김 방지 미로 구조, 해양 등급 코팅 | 1.0~1.3m |
| 전력 및 재 처리 | 가연성 분진, 젖은 재, 마모 | 127~178mm, 4.0~5.0mm | 먼지가 쌓이지 않는 미로 구조, 스파크 발생 방지 고려 사항 | 1.0~1.5m |
| 골재 및 모래 세척 | 캐리백, 습식 미립자, 규산염 마모 | 127~152mm, 4.0mm, 나선형 복귀 롤러 | 방수 미로, 상류 청소 롤러 | 운반 거리 1.2m, 회수 거리 3.0m |
| 농업과 식품 | 습기 부식, 위생, 세척 | 89~127mm, 스테인리스 또는 폴리머 재질 | 식품 등급 윤활유 (접촉이 가능한 경우) | 1.2~1.5m 운반 |
표 9. 제품 라인이 아닌 위협 요인별 산업 프로필. 해당 행을 읽은 후, 인증 마크 열을 두 번 확인하십시오.
11롤러 구매 및 사용 시 흔히 저지르는 실수 10가지
다음은 우리가 반복적으로 접하는 10가지 사례이며, 대략적인 비용 순으로 나열했습니다. 이 중 다수는 현장 조사보다는 입찰 서류에서 결정된 사항이기 때문에 수년간 유지됩니다.
10개, 각 항목 옆에 해결 방법이 나와 있습니다.
| 실수 | 비용이 드는 이유 | 대신 이렇게 하세요 |
|---|---|---|
| 껍질 직경과 가격을 기준으로 구매하기 | 외경이 152.4mm로 동일한 두 롤러의 수명은 최대 5배까지 차이가 날 수 있습니다. | 미로 단계 수와 물개 단면적을 요청하세요. |
| 하나의 스트링거를 따라 드래그 토크를 혼합합니다. | 벨트가 자유롭게 회전하는 쪽으로 기울어지기 때문에 작업팀은 원래 문제가 없었던 프레임을 조정하게 됩니다. | 롤러를 하나씩 교체하지 말고, 인접한 그룹으로 교체하십시오. |
| 충격 흡수 롤러가 잘못된 위치에 있거나 아예 없는 경우 | 컨베이어 전체에 링을 설치하는 것은 비용 낭비이며, 3m 높이에서 떨어뜨리면 덮개가 몇 주 안에 파손됩니다. | 낙하 높이를 측정한 후, 충격 흡수 장치를 낙하구 아래에만 설치하십시오. |
| 풀리가 필요한 곳에 롤러를 사용합니다. | 아이들러는 벨트 장력이나 구동 토크를 견디도록 설계되지 않았습니다. 저희는 두 교대 근무 동안 아이들러 샤프트 하나가 고장 나는 것을 목격했습니다. | 장력을 받거나 동력을 전달하는 경우, 풀리를 명시하고 지연 장치를 설치하십시오. |
| 윤활유 온도 범위를 무시하면 | 리튬 그리스는 -30°C에서 시동 시 경화 현상을 일으키고 120°C 이상에서 산화되어 니트릴 씰을 균열시킵니다. | 주변 환경 범위에 따른 그리스 및 씰 엘라스토머 사양을 서면으로 명시하십시오. |
| 오래된 도면에서 롤러 간격을 복사합니다. | 재료량이 1.2 t/m³에서 2.4 t/m³로 증가하면 라인 하중이 두 배로 늘어나고, 중앙 롤의 하중도 두 배로 늘어나며, 처짐 검사가 실패합니다. | 재료가 변경될 때마다 섹션 06 계산을 다시 실행하십시오. |
| 한 프레임에 다양한 쉘 직경을 혼합 | 12.7mm의 단차가 매 회전마다 벨트를 강하게 눌러 높은 프레임 위쪽 커버에 균열을 발생시키기 시작합니다. | 하나의 스트링거의 치수를 일정하게 유지하십시오. |
| 시간당 톤수로 지정하고 덩어리 크기를 고려하지 않음 | 처리량은 벨트 질량을 결정하고, 덩어리 크기와 낙하 높이는 충격 에너지를 결정하는데, 이 두 값은 완전히 다릅니다. | 문의 시 두 수치를 모두 보내주십시오. 그렇지 않으면 잘못된 롤러가 발송될 수 있습니다. |
| 물 흘림 현상을 해결하기 위해 홈의 각도를 더 깊게 만듭니다. | 45° 각도는 하중의 65~70%를 중앙 롤에 집중시키고 가장자리 장력을 증가시켜 두 부분 모두 조기에 파손되게 합니다. | 스커트, 슈트 또는 적재 중심을 조정하십시오. |
| 아무것도 측정되지 않기 때문에 실패로 이어진다. | 발작이 일어나기 몇 주 전부터 기온과 바람이 모두 상승하며, 첫 번째 경고 신호는 그 무렵 나타나는 극심한 고온 현상입니다. | 한 달에 한 번 적외선 카메라로 검사하는 것이 정해진 주기로 교체하는 것보다 낫습니다. |
표 10. 비용 순으로 나열한 10가지 실수. 10가지 중 9가지는 유지보수 결정이 아닌 사양 결정과 관련된 실수입니다.
여섯 번째 실수는 벨트를 조용히 망가뜨리는 실수입니다. 표준 사양으로 판매되는 롤러는 1.2 t/m³의 광석 유속에 맞춰 설계되었습니다. 만약 광석 유속이 2.4 t/m³라면, 동일한 부품은 처음부터 정격 하중의 두 배를 감당해야 하며, 8절의 세제곱 관계에 따라 베어링 수명은 8분의 1로 줄어듭니다. 구매 주문서에는 아무런 문제가 없어 보일 것입니다.
롤러는 일괄 생산되는 소모품입니다. 바로 그 이유 때문에 주문 사이에 보관해야 할 문서는 쉘 직경이 아니라 씰 도면입니다.

12매주 받는 컨베이어 롤러 관련 질문들
컨베이어 롤러와 아이들러는 같은 것인가요?
일반적인 공장 환경에서는 그렇습니다. 롤러와 아이들러는 모두 벨트를 지지하는 자유롭게 회전하는 원통형 부품을 가리키는 용어입니다. 풀리는 이와는 다른 의미로, 컨베이어 양 끝에 있는 구동 또는 방향 전환 드럼을 의미합니다.
롤러가 고장났는지 어떻게 알 수 있나요?
다음 세 가지를 순서대로 확인하십시오. 먼저 손으로 돌려보십시오. 정상적인 152mm 롤러는 8~10바퀴 정도 돌아가지만, 오염된 롤러는 2~3바퀴 만에 멈춥니다. 다음으로 적외선 온도계를 사용하여 온도를 측정하십시오. 정상적인 롤러는 주변 온도보다 8~20°C 높게 측정되지만, 불량 롤러는 40°C 이상 높게 측정됩니다. 마지막으로 표면이 매끄럽게 연마된 평평한 부분이 있는지 확인하십시오. 이 세 가지 중 하나라도 해당되는 경우 롤러를 교체해야 합니다.
컨베이어 벨트 하나에 롤러가 몇 개 필요합니까?
롤러 개수가 아니라 프레임 개수를 세세요. 중심 거리를 피치로 나누세요. 예를 들어, 운반 피치가 1.2m인 320m 컨베이어에는 약 267개의 3롤 세트, 즉 적재 측에 약 800개의 롤러와 3.0m 피치의 리턴 롤러 약 105개가 필요합니다. 이는 프레임 하나가 4~5개로 대체되는 충돌 구역은 제외한 수치입니다.
기존 프레임에 더 큰 롤러를 장착할 수 있을까요?
때로는 그럴 수도 있으니, 섣불리 판단하기 전에 먼저 문의해 보는 것이 좋습니다. 프레임 포켓, 브래킷 중심, 샤프트 플랫은 특정 쉘 직경에 맞춰 제작됩니다. 127mm에서 152.4mm로 변경하는 경우 일반적으로 새 프레임이 필요하며, 25mm가 증가하면 벨트 라인이 올라가 헤드 풀리에서의 벨트 경로가 변경됩니다.
강철 외피인가, 폴리머 외피인가?
환경적 제약이 없는 한, 강철을 사용하는 것이 좋습니다. 강철은 비슷한 가격대에서 폴리머보다 4~5배 높은 하중 지지력과 훨씬 뛰어난 충격 저항성을 제공합니다. 폴리머는 염분, 산성 물질 및 식품 등급 환경, 그리고 용량보다 무게, 소음 및 벨트 자국이 더 중요한 경량 컨베이어에 적합합니다.
리턴 롤러는 다른 사양이 필요합니까?
다르지만 반드시 더 저렴한 것은 아닙니다. 리턴 롤러는 벨트 무게만 지탱하므로 벽 두께가 얇고 피치가 넓어도 괜찮습니다. 문제는 캐리백입니다. 젖거나 끈적이는 리턴 스트랜드는 하중을 받는 쪽보다 마모가 빨리 진행되는데, 바로 이 부분에 클리닝 롤러와 스파이럴 쉘이 필요합니다. 또한, 뜨거운 스트랜드에서는 이러한 부품들이 더 뜨거워집니다.
롤러가 하중을 받는 부분에서 먼저 고장나는 이유는 무엇일까요?
떨어지는 덩어리가 몇 밀리초 만에 몇 제곱센티미터의 면적에 에너지를 전달하기 때문입니다. 300~500mm 간격의 고무 링 충격 롤러와 30mm 샤프트가 표준적인 해결책입니다. 만약 배출구가 벨트 가장자리로 자재를 튕겨낸다면, 어떤 롤러도 그 부분을 견딜 수 없으므로 배출구를 먼저 점검해야 합니다.
미세먼지가 베어링에 도달하는 것을 실제로 막는 것은 무엇일까요?
여러 개의 미로형 구조와 그리스로 채워진 외부 챔버가 있으며, 고무 립은 하나도 없습니다. 씰 단면을 요청하여 단계 수를 세어보십시오. 0.2~0.5mm의 비접촉 간격을 가진 4~5단계 구조는 시멘트 갤러리에서 8,000시간과 35,000시간의 차이를 만들어내며, 롤러 구매 시 추가할 수 있는 가장 저렴한 사양입니다.
롤러는 얼마나 자주 점검해야 합니까?
2교대 근무 공장에서는 매달, 적재 구역이나 세척 자재 반환 라인에서는 매주 작업을 진행합니다. 작업 경로는 간단합니다. 손으로 롤러를 돌리고 적외선 스캐너를 사용하여 평평한 부분을 찾습니다. 비용 절감은 이미 고착된 롤러가 아니라 고착되기 직전의 롤러 두 개를 미리 발견하는 데서 비롯됩니다.
13관련 제품 (필요할 수 있음)
| 제품 | 그것은 무엇인가 | 일반적인 용도 |
|---|---|---|
| 컨베이어 롤러 | 강철, 스테인리스 및 폴리머 아이들러, 89~219mm, 운반용, 복귀용, 충격용 및 훈련용 유형 | 광업, 채석장, 시멘트 공장 및 항만에서 사용되는 벌크 컨베이어 |
| 고무 컨베이어 벨트 | 내마모성, 내열성, 내유성 및 내화성 커버가 있는 EP 및 NN 직물 코어 벨트 | 1차 및 2차 이송 업무 |
| EP 고무 컨베이어 벨트 | 고장력 및 긴 중심부를 위한 폴리에스터-나일론 골격 | 육상 및 대용량 노선 |
| 내열 컨베이어 벨트 | 클링커, 소결토 및 시멘트 소성로 투입물에 적합한 덮개 | 시멘트, 석회 및 주조 공장 |
| PVC 컨베이어 벨트 | 장비 운반 및 세척 라인용 경량 벨트 | 소포, 식품 포장, 창고 보관 |
| V벨트 | 동일 공장의 구동 장치에 사용되는 랩핑 및 가공되지 않은 가장자리 마찰 벨트 | 분쇄기, 팬 및 펌프 구동 장치 |
| 전체 제품 카탈로그 | 당사가 생산하는 모든 벨트, 아이들러 및 구동 벨트 제품군은 등급 옵션과 함께 제공됩니다. | 한 줄 전체를 지정할 때는 여기서 시작하세요. |
14관련 블로그 게시물
- 컨베이어 아이들러 롤러 가이드: 올바른 제품 선택 방법 — 위의 이론이 확립되면 선택 순서는 다음과 같습니다.
- 자동 정렬 롤러: 적합한 컨베이어 솔루션 선택 — 피벗 형상과 훈련용 아이들러가 실제로 작동하는 위치.
- 미세 분진용 밀폐형 컨베이어 롤러
- 적재 구역용 충격 롤러 공급 — 링의 경도, 낙하 높이, 그리고 낙하구에 얼마나 가까이 떨어지는지.
- 강철 컨베이어 롤러: 고하중용 선택 가이드
- 압력 하에서 강철 컨베이어 벨트 롤러의 성능
- 고하중 벨트 컨베이어 시스템의 컨베이어 롤러
- 내식성 컨베이어 롤러 공급업체 — 염분, 산 및 세척 작업 담당.
- 항만 시스템용 컨베이어 롤러 및 풀리 공급
- 광산 벌크 자재 운반용 컨베이어 롤러 제조업체
- 프로젝트용 OEM 컨베이어 아이들러 제조업체
- 고무 컨베이어 벨트 완벽 가이드(2026): 종류, 등급 및 선택 방법
- EP 컨베이어 벨트 추적 가이드 — 09절의 롤러 설정과 일치하는 벨트 측 수정 사항.
- 안정적인 자재 이송을 위한 컨베이어 롤러 선택 가이드
- 시멘트 공장 클링커 이송용 내열 컨베이어 벨트