タイミングベルト購入チェックリスト:注文前に確認すべき12項目
30歯の5Mプーリー、450mmのベルト、毎分40回インデックスを行う機械。見積もりは図面と一致していた。届いたベルトは90歯ではなく89歯だった。誰かがピッチ長を歯数に換算して切り捨てたためだ。駆動装置は9日間稼働した後、8サイクルごとに1歯ずつずれ始めた。2人の作業員がベルトの歯数を数える前に、丸一日かけてサーボ機構を分解した。
そのたった一つのミスが、このページが存在する理由です。私たちは寧波で同期ベルトを成形し、週の大半は顧客の図面に基づいて見積もりを出しています。つまり、私たちは同じ議論の両方の立場に立っています。発注書を持つバイヤー、ノギスを持つエンジニア、そしてその両方を満たさなければならないベルト。以下は、その作業手順です。 タイミングベルトサプライヤー これは調達に関する講義ではなく、フィルターです。3段階にわたる12のチェック項目があり、それぞれにおいて、それを解決するツール、文書、または番号が明記されています。
このページでは理論的な説明は意図的に省いています。MXL、8M、GT3のどれにするかまだ迷っている方は、 2026年版タイミングベルトガイド:種類、ピッチ、選び方 まず最初に、プロファイルを既に選択した状態で戻ってきます。また、軸が精密駆動ではなくバルクラインの場合は、当社の コンベヤベルトメーカー 範囲ではなく、範囲で考えましょう。

下の表は、チェックリスト全体を1つの画面に表示したものです。続くセクションでは、各行の末尾にある測定値が詳しく説明されています。
| ステージ | # | 検証するもの、そしてそれを解決するもの | 見逃した場合の代償 |
|---|---|---|---|
| A - 注文前に | 01 | 歯形とピッチは、プーリーの図面または測定された溝から読み取ってください。 | 歯が飛び跳ねる、異音、数週間で噛み切れるベルト |
| A - 注文前に | 02 | ピッチの長さに対する歯、両方ともPO上にあり、マスターが1つマークされている | 機械に合うベルトだが、レジでミスをする |
| A - 注文前に | 03 | 幅+公差、歯面および裏蓋 | 端のほつれ、バックアイドラーの滑り、フィルムの詰まり |
| A - 注文前に | 04 | コードの種類を名称で示し、幅1mmあたりの強度値も併記します。 | ガラスのように伸びる「アラミド」、タイミングドリフト |
| B - 到着時 | 05 | テープ、デプスゲージ、チョークで3つの寸法を測定した。 | POに記載されたサイズと異なるベルトを取り付ける |
| B - 到着時 | 06 | 外観、歯、および歯糸端(10倍ルーペ使用) | 2ヶ月目に根元に亀裂が入り、ベルトが破損する |
| B - 到着時 | 07 | 継ぎ目のないベルトまたは連結されたベルトで、継ぎ目を検査する。 | 回転ごとに柔らかい歯が1本、永遠に |
| B - 到着時 | 08 | マーキング、カートンラベル、製造日を一緒に撮影 | 追跡不可能なロット、伝えられたよりも古いPU |
| C - インストール前 | 09 | プーリーが合い、歯がかみ合っている。 | 想定していなかった負荷スパイクによる歯飛び |
| C - インストール前 | 10 | 張力、中心距離、および調整ストローク | ドライバーを使ってフランジに新しいベルトをはめ込む |
| C - インストール前 | 11 | 環境調査:温度、洗浄剤、粉塵 | 理論上は正しいが、実際には間違っている化合物 |
| C - インストール前 | 12 | 保証範囲と署名済みの受領書 | データに基づかない因果関係についての議論 |
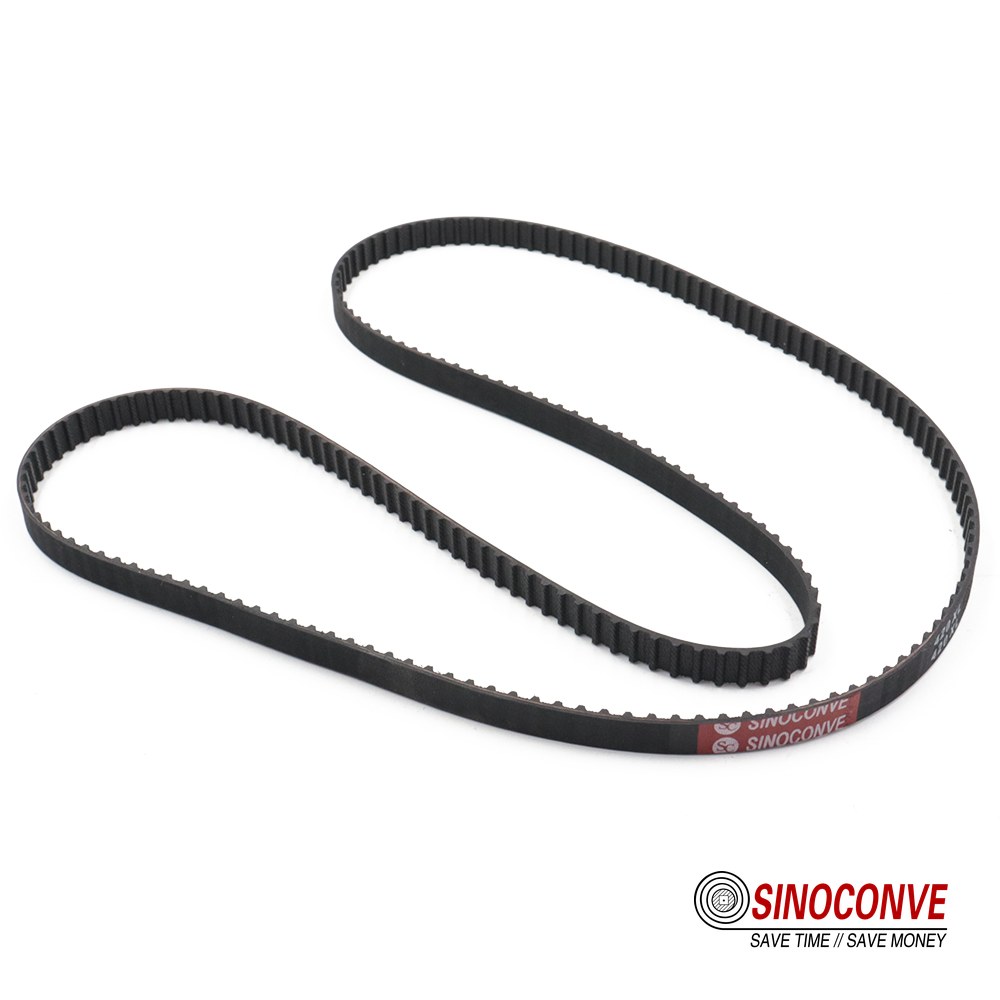
01ステージA、チェック01:プロファイルとピッチ、プーリーから読み取り、古くなったベルトから読み取らない
同期ベルトの見積依頼書(RFQ)の最初の行は、プロファイルとピッチであるべきです。長さや価格ではありません。「5メートルベルト、450mm、幅15」は仕様です。「包装機用タイミングベルト、最良の価格をお知らせください」は希望であり、パレットに届くのは希望通りの商品です。
4つの典型的な家族像と、それらの間のギャップ
まず、インチ台形規格のMXL、XL、L、Hがあり、XLは5.08mm、Lは9.525mmです。次に、メートル台形規格のT2.5、T5、T10があり、より深いAT規格のモデルもあります。続いて、曲線形状のHTDが3M、5M、8M、14Mで、GT2とGT3シリーズは2、3、5、8、14mmで展開されています。
落とし穴はここにあります。ピッチが同じだからといって、歯が同じとは限りません。5 mm GT2 ベルトを 5 mm HTD プーリーに取り付けると通常は問題なく動作しますが、逆にして GT プーリーに HTD の歯を取り付けると、高速回転時に異音が発生し、側面が摩耗する組み合わせになります。AT と T の組み合わせはさらに悪いです。AT10 ベルトは T10 の溝にはまりません。歯がソケットよりも深いため、入り込む余地がなく、トルク容量が低下してベルトが横滑りし始めます。
| ベルトの形状 | 機械内の滑車 | 実用上の評価 | 契約する前に確認しましょう |
|---|---|---|---|
| GT2またはGT3、5mm | HTD 5M | 通常は問題ない | ベルトは溝に平らに収まり、手で揺らすことはできない。 |
| HTD 5M | GT2またはGT3プーリー | しないでください | 深い歯槽に浅い歯があり、側面接触のみ。 |
| AT10 | T10 | いいえ | 歯の高さと溝の深さを比較して測定する |
| T10 | AT10 | 他に何も存在しない場合に限る | 容量の低下が予想されるため、ベルトの温度に注意してください。 |
| 8M HTD | 8YU | 確認しましょう、憶測で判断しないでください。 | 2つの溝の間にあるゲージピンを、図面と比較してください。 |
| XL、5.08mm | その他のインチピッチ | 一度もない | 検査するものは何もありません。ピッチ自体が間違っています。 |
軸が同期式ではなく摩擦式駆動であることが判明した場合、 Vベルトメーカー その代わりに、上記のいずれにも当てはまらない。それは別の購入であり、故障モードも異なる。
目盛りのない滑車からプロファイルを読み取る
プーリーは歯が摩耗するずっと前に目盛りが消えてしまうし、機械のプレートは4回も塗装されている可能性がある。代わりに計測しよう。歯の数を数え、スチール定規で10ピッチ分を測って10で割る。単一ピッチの計測では、手作業による誤差が全て拡大されてしまう。溝にゲージピンを転がして深さを読み取り、成形ベルトが長年かけて磨き落としてきた段差がないか側面をチェックしよう。
エンジニアからの現場メモ: 浙江省のある果物包装工場では、ある駆動装置用に年間60本のベルトを購入していましたが、いずれも歯の根元から破損していました。プーリーは24歯の8YU型、ベルトは8M HTD型でした。どちらも箱に「8mm」と記載されていたため、歯の形状を比較した人はいませんでした。そこで、ベルトをプーリーに合わせて調整したところ、年間発注量が60本から4本に減りました。
プロファイル選択が速度、トルク、バックラッシュとどのように相互作用するかについてのより広い視野は、 精密駆動装置用工業用タイミングベルトガイド歯面材料の挙動については、別途説明します。 PUタイミングベルトとゴムタイミングベルトの比較。
02ステージA、チェック02:歯数はピッチ長に対してカウントされ、どの番号がマスターか
注文書に数字が1つだけ記載されているだけでは不十分です。ピッチ長だけが記載されていて歯数が明記されていないと、供給業者はどの測定値に基づいているのかを推測するしかなく、歯数だけが記載されていてピッチ長が明記されていないと、運送業者はどの規格を意図しているのかを推測するしかなくなります。
必要な変換はこれだけです
歯数は、ピッチ長をピッチで割った値です。1,200 mmの8Mベルトは150歯です。450 mmの5Mベルトは90歯です。1,150 mmのT10ベルトは115歯です。5.08 mmのXLベルトは60歯で、長さは304.8 mmです。見積依頼書を送付する前に、この割り算を一度手計算で行い、計算過程をファイルに保存しておいてください。
長さのみで注文すると問題が生じる理由がここにあります。「1,200 mm」という言葉は、ピッチ長、外側長、内側長のいずれかを表す可能性がありますが、8Mベルトの場合、これら3つの測定値の差はわずか数ミリメートルです。一方、歯と歯の間の距離は8 mmです。変換誤差は、回避しようとしていた曖昧さよりも大きくなります。1分間に40回繰り返され、約1ミリメートルの精度で位置合わせを維持するインデックス軸では、1つの歯が間違った方向にずれると、取り返しがつかなくなります。
両方の番号を注文書に記入してください。
次に、どちらが優先されるかを示します。歯数が基準の場合、サプライヤーはピッチから長さを算出します。ピッチ長が基準の場合、サプライヤーは最も近い在庫歯数に丸めて、金型製作前に承認のために返送します。両方の数値を曖昧にしておくと、工場は既存の金型に合う方を静かに選択し、入荷時に判明します。次の 2 つの質問は同じメールに含める必要があります。必要な歯数は標準金型として存在しますか、それとも独自のリードタイムで受注生産されますか? また、機械は閉ループを収めるのに十分なほど開くことができますか、それとも駆動にはジョイント位置が文書化された分割ベルトが必要ですか?
コンベア側でも同じ計算を行います。 工業用コンベアベルト 中心距離による計算は、この計算の鏡像であり、大まかな答えはそこでも同じように見えます。つまり、ベルトは近いが、正しくないということです。標準歯数、ピッチ、ストック幅は、 同期ベルト製品ページ。
03ステージA、チェック03:幅、歯面材料、およびバックに求められる機能
幅は図面上では簡単な線で示されているように見えます。しかし、驚くほど多くのベルトが返品されるのは、たいていの場合、数値の横に許容誤差が書き込まれていないためです。
幅は寸法だけでなく、公差でもある。
メートル法の幅は6、9、10、15、20、25、30、50、100mmです。インチ法は1/4、3/8、1/2、3/4、1インチです。幅広スリーブからベルトにスリットを入れる場合、スリット公差は0.5mmから1mm程度ですが、成形スリーブの場合はより精度が高くなります。サイズと公差の両方を注文時にお知らせください。
幅が広すぎるとベルトがフランジに擦れて側壁がほつれ、最終的にコードが露出します。幅が狭すぎるとベルトが動いてしまい、反対方向から同様の損傷を受けます。15mmフランジ付きドライブの場合、15.8mmのベルトは余裕のある幅ではありません。これは消耗品であり、寿命は2週間程度です。
歯面:HNBR、CRまたはPU
当社が出荷する製品のほとんどは、3種類の化合物でカバーされています。HNBRは熱やオイルミストに強く、一般的な化合物が硬化してしまうような状況でも性能を維持します。汎用クロロプレンであるCRは、幅広い温度範囲で適度なコストで優れた屈曲寿命を実現します。PUは耐摩耗性と耐切創性に優れ、クリーンルームや食品製造ラインに最適ですが、注意点があります。ポリウレタンは加水分解を起こしやすいため、高温水や苛性ソーダ洗浄については、4ヶ月後に発覚するのではなく、事前に申告する必要があります。
次に、ベルトの裏側がどのような役割を果たすべきかを決めましょう。裏側は別の仕様となるからです。ナイロン生地の裏側は、スチール製のスナブアイドラーの上を静かで滑らかに動きます。ゴム製の裏側はグリップ力があります。センサーやナイフのために裏側の厚みを厳密に管理する必要がある場合は、研磨仕上げの裏側を選びましょう。裏側に何も載せない場合は、その旨を伝え、価格を抑えましょう。
幅、歯面コンパウンド、バックトリートメントは、1つの製品ではなくベルトシリーズ全体で繰り返されるため、 コンベヤベルトの卸売 同期ベルトしか購入しない場合でも、このリストは一見の価値があります。
04ステージA、チェック04:コードの種類、紙に記録され、テストで証明済み
タイミングベルトの中で、コードは決して目にすることのない部分です。そして、サプライヤーが利益率を確保する上で重要な役割を担っています。「高強度コード」という文字を印刷するのにコストはかかりませんが、幅1ミリメートルあたりの強度を示す数値を提示するには、実際にコストがかかるからです。
3本のコード、3つの異なる仕事
ガラス繊維は、ボリューム標準です。他の繊維に比べて伸びが少なく、予測可能で安価ですが、切断端が露出すると湿気に弱いという欠点があります。アラミドは単位あたりの強度が高く、耐衝撃性もはるかに優れているため、頻繁な起動や詰まりと解放を繰り返すドライブでは重要であり、プーリー径が小さい場合にも適しています。スチールコードは、長くて高温で負荷の高いドライブにおいて、レジスターと長さの安定性を重視する選択肢です。通常はエンドレスで出荷され、現場でのスプライスはできず、キンクに耐えられません。しかし、これらは入手可能な最強のコードを購入すべき理由にはなりません。この段階で購入するのは、表の最高値ではなく、注文したコードが何であるかの確実性です。
実際の証拠はどのようなものか
購入注文書には、コードの名称を明記してください。「高強度」や「プレミアム」といった表現ではなく、ガラス繊維、アラミド、スチールといった名称を記載し、幅1ミリメートルあたりの強度と、規定荷重における伸び率を併記してください。次に、そのロットに付属する書類、すなわちベルトの破断強度、歯のせん断値、そしてベルトのマーキングと当該ロットのコードとの関連性を証明するロット証明書について確認してください。カタログに記載されている数値は良い出発点となりますが、箱に入っているベルトの証拠にはなりません。
次に、その主張を安価に検証してみましょう。20mmの端材を用意し、裏地を剥がしてペンチでコードを引っ張ってみます。ガラス繊維は粉々に砕け、指に白い粉が付着します。アラミド繊維は抵抗しますが、やがてほつれて、切れた部分が黄色く見えます。スチールは一目瞭然で、磁石で確認できます。コード名を文書で明記しない供給業者は、すでに必要な情報を教えてくれているのです。そして、同じことが他の製品にも当てはまります。 コンベアベルト工場 あなたが検討しているのは、バッチシートがあるか、ストーリーがあるかのどちらかです。
| 発注書に記載されている品目 | 何が言いたいのか | 十分だ | 修正のために返送してください |
|---|---|---|---|
| ベルトの説明 | プロファイル、ピッチ、歯、幅プラス公差、バック処理 | 5人全員が出席 | 5つのうちいずれかが欠けている場合、または許容範囲のない幅の場合 |
| コード宣言 | コードの材質名、幅1mmあたりの強度、規定荷重時の伸び | 実際の数字 | 数字の代わりに形容詞 |
| バッチドキュメント | ベルトに刻印されている番号と一致するバッチ番号またはロット番号 | 見積もり段階で提供される | 「配達後に発送できます」 |
| ツールの回答 | 歯数が既製品か受注生産かにかかわらず、納期は明記されています。 | 発注書をリリースする前に回答してください | 発注書に署名した後にのみ表示されるリードタイム |
| 保管に関する注意事項 | 保管に適した温度と湿度の範囲、およびラベルに記載される製造日の形式 | 記載されているので、入荷時に確認できます | 「乾燥した場所に保管してください」 |
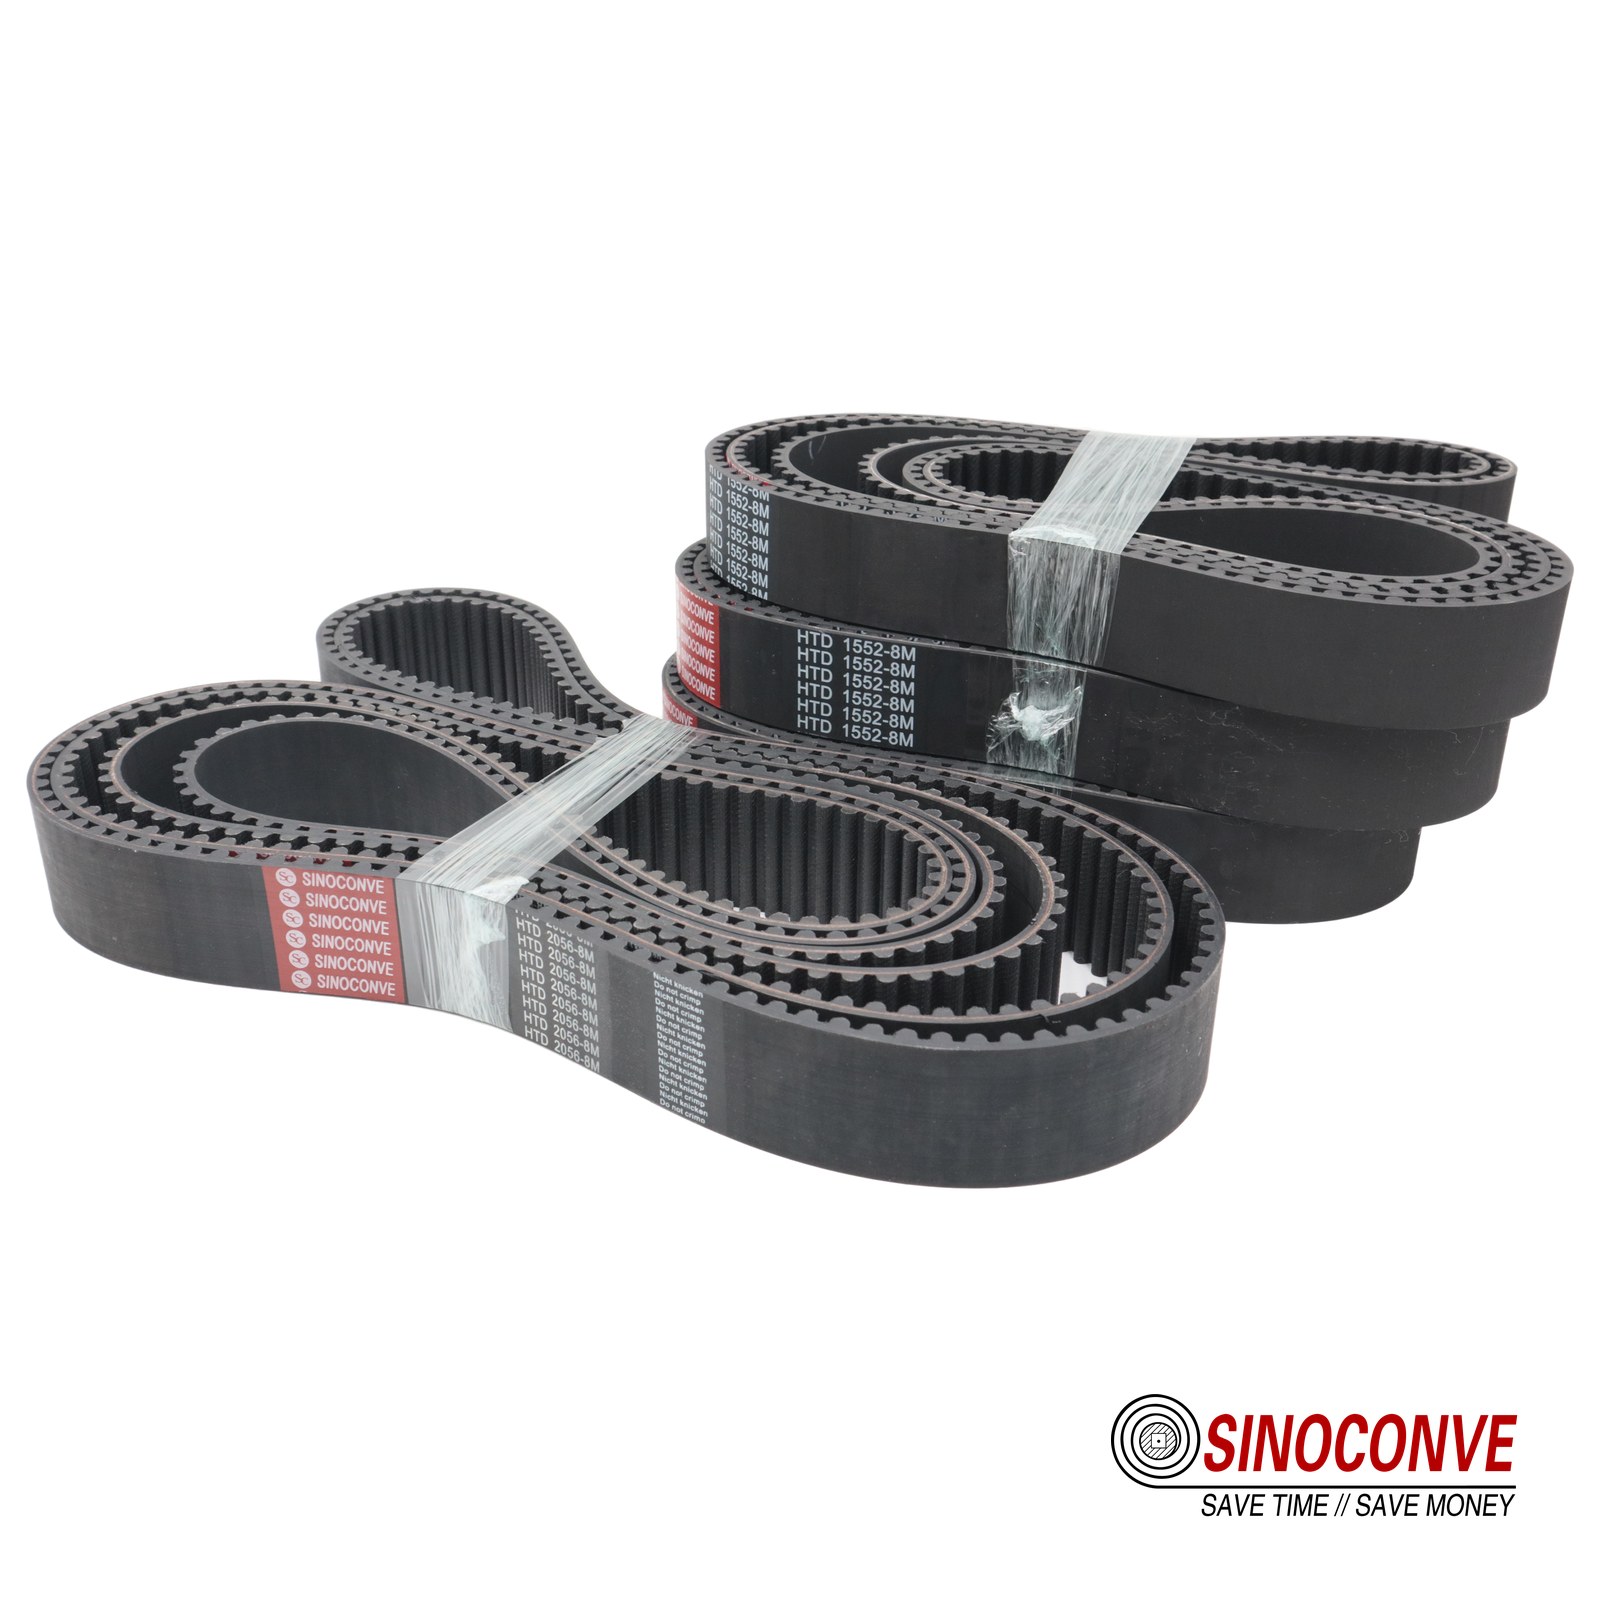
05ステージB、チェック05:3つの寸法を測定し、まずベルトが落ち着くのを待ちます
コンテナで海を渡ってきたばかりのベルトは、取り付けるベルトではありません。測定する前に、室温で1日ほど店に置いてください。冬用トラックから取り外したばかりのPUベルトやCRベルトをすぐに測定すると、長さが短すぎて1ヶ月も続く議論の種になる可能性があるからです。
3つの測定、3つの異なるツール
まずは歯の数を正確に数えましょう。1本の歯にチョークで印をつけ、指でループに沿って数えていきます。近道は一切許されません。歯の数は整数なので、妥協の余地はありません。発注書と一致するか、そうでなければベルトはドックに置く資格がありません。
次にピッチ長ですが、これは手作業による誤差が大きな損失につながる部分です。単一のピッチを測定しないでください。1つの歯の先端側面をマークし、10歯先の先端側面までを測定し、10で割って歯の総数を掛けます。5Mベルトを使用すると、ピッチあたり約1ミリメートルの読み取り誤差が解消されます。ベルトを平らにゆるやかに置き、同じ方法で2回目も測定します。
幅が測定範囲の決め手となります。ベルトを緩めた状態で、両端と中央の3箇所を測定してください。3箇所の測定値が、事前に合意したスリット加工の許容誤差を超える場合は、刃が鈍く切断されたことになり、狭くなった部分がほつれたり、ひび割れたりする箇所となります。
良い読書と悪い読書とはどのようなものか
成形されたエンドレスベルトの場合、ピッチ長は通常、公称値の1パーセント未満の範囲内に収まります。ピッチが完全にずれている場合は、ベルトが間違っていることを意味します。ピッチが半分ずれている場合は、隣接する歯数のベルトが出荷されたことを意味します。どちらも入荷不良品であり、ベルトを巻尺にかけ、同じフレーム内にマーキングを写した写真1枚で簡単に証明できます。ただし、他のルールよりも優先されるルールが1つあります。寸法を正しく読み取るためにベルトを伸ばしてはいけません。ベンチ上で張力をかけてもベルト自体は変化せず、巻尺の数値だけが変わります。
これは、私たちが適用する受信ルーチンと同じです。 コンベヤベルトサプライヤー EPベルトの出荷:数量確認、寸法測定、写真撮影、記録。使用する工具は製品によって異なるが、手順は変わらない。
06ステージB、チェック06:外観、歯根および歯糸末端
タイミングベルトの重大な欠陥のほとんどは、ベルトが張られる前に目視で確認できます。それらは歯の根元、側壁、裏側などに隠れており、適切な照明があれば約4分で見つけることができます。
注目すべき5つのこと(順不同)
ベルトを軽く曲げ、10倍ルーペで歯根部を観察します。歯根部の半径方向に微細な亀裂が生じている場合は、屈曲疲労が始まります。このような亀裂が入った新品のベルトは、最初のメンテナンス間隔まで持ちません。爪で歯面の布地を軽くつまんでみてください。角が浮き上がっている場合は、回転するたびに大きくなる層間剥離の問題です。研磨面のコーティングに波状の凹凸があると、プーリーを摩耗させる高所になります。
次は側壁です。スリットのバリや繊維のほつれは、ある程度までは見た目の問題であり、軽くトリミングするのは許容範囲です。しかし、毛羽立ったエッジやコード端が突き出ているのは問題です。ガラスコードに湿気が入り込み、内側から強度が低下します。背面の平坦性を確認するには、平らな鋼板が必要です。ベルトを平らに置き、隙間や波打ちがないか確認します。局所的な隆起は通常、スリーブの硬化や収縮の問題を示しており、背面アイドラーに接触するとノイズとして現れます。
コード端は規則ではなく判断が必要です。オープンエンドベルトやカット幅ベルトの切断面にコードが見えるのは正常です。なぜなら、その面はスライスだからです。ランニングサイドウォールに沿って、または背面からコードが見えている場合は不良品です。露出したガラスコードは湿気を吸収して静かに強度を失い、露出したスチールコードは腐食して切れます。私たちはすべてのコード端に同じ検査を適用します。 ゴム製コンベアベルト 印刷所から出る前に。
07ステージB、チェック07:無限、開放型、または連結型、そしてなぜその違いが1回転につき1回現れるのか
同期ベルトには3つの形状があり、マーキングが似ていても互換性はありません。真のエンドレスベルトは、閉じたスリーブ状に成形され、幅に合わせて切断されるため、コードがループの周りを途切れることなく走ります。オープンエンドベルトは、両端が自由な平らな帯状で、端を接合するのではなくクランプする直線軸で使用されます。3つ目の形状は、溶接またはフィンガースプライスされたループです。
ベンチで彼らを見分ける
ベルトを両手で転がしながら、裏面をよく見てください。真のエンドレスベルトは、全周にわたって均一で、継ぎ目、溶接線、段差がありません。継ぎ目のあるベルトは、これらの3つのうちいずれかが見られます。溶接線が一度見つかれば、腕を伸ばした距離からでもすぐに分かります。もし確信が持てない場合は、疑わしい部分の歯を10本数え、同じベルトの別の場所の歯を10本数えた距離と比較してみてください。間隔が変わる継ぎ目は、1回転につき1回振動するので、目視する前に音が聞こえます。
次に、その接合部が作業に適しているかどうかを判断します。連続したコードが同期ベルトの精度を維持する役割を果たしており、接合部があるとそれが途切れてしまいます。低トルクで低速の搬送作業であれば、溶接されたループは何年も持ちます。インデックス駆動や印刷されたレジスターの場合は、真のエンドレスベルトを要求してください。接合部は、1分間に40回繰り返される位置誤差となるからです。開口部のあるベルトの場合、チェックは両端に移ります。端が直角になっているか、コードが切れることなくきれいに切断されているか、合意した長さ公差内に収まっているかを確認します。機械がクランプを使用する場合は、クランプの締め付けトルクは設置シートに記載されるべきであり、誰かの記憶に頼るべきではありません。
エンジニアからの現場メモ: 昨年、2回ほど「3週間ごとにベルトが切れてしまう」という駆動装置の交換用ベルトの見積もり依頼を受けました。どちらの場合も、取り付けられていたベルトは溶接されたポリウレタン製のループベルトで、エンドレスベルトとして販売されていました。また、どちらの場合も、ジョイントは30歯のプーリーの真上にありました。ジョイントを直線状に移動させたところ、問題は解決しました。ジョイントの位置が特に指定されていなかったため、最後にベルトを取り付けた担当者が、たまたまそこにベルトを置いただけだったようです。
購入する場合は コンベアベルトディストリビューター 工場ではなく在庫を保管している業者にも、この行を入荷明細書に追加してください。なぜなら、ジョイントはループを作成した者によって作成され、購入者に引き継がれるからです。 コンベアベルト接合部品購入者チェックリスト より重いベルトに関する方法と強度表示について解説しています。
08ステージB、チェック08:PUベルトのマーキング、トレーサビリティ、および製造年
識別できないタイミングベルトは、クレームの対象になりません。また、マーキングは、混合パレットが機械に到達する前にそれを検出するための最も迅速な方法でもあります。
ベルト、ラベル、順番を一致させてください
適切にマーキングされた同期ベルトには、プロファイルとピッチ、歯数、幅、そして当社が出荷するほとんどの製品には、バッチ番号と製造日が記載されています。ベルトの裏面に記載されているすべての情報を読み取り、カートンラベルと発注書と一行ずつ照合してください。ベルトのマーキングとカートンラベルを同じフレームに収めて撮影し、発注書番号と紐付けて保管してください。この写真は、これまでパックに入っていたどの書類よりも多くの紛争を解決してきました。
幅広のスリーブから切り出したベルトには、もう1つの手順が必要です。切り出したベルトのラベルは通常、ベルト自体ではなく、そのベルトが使われていたスリーブの番号を示しているため、納品書にはスリーブ番号またはロール番号を記載する必要があります。それがなければ、良品のスリーブと疑わしいスリーブが店頭で全く同じに見えてしまいます。
PUベルトは経年劣化し、しかも想像以上に早く劣化します。
ポリウレタンは水分を吸収して加水分解する性質があり、その過程には機械を稼働させる必要はなく、時間と温かさと湿度さえあればよい。ポリウレタンベルトの保存期間は、15~25℃、相対湿度約60%以下、直射日光を避け、電気モーターなどのオゾン発生源から離れた場所に保管した場合、製造から約2~3年と公表されている。ゴム化合物はより長期間の保管に耐えるため、どの化合物が箱に入っているかを知っておくことは、さらに重要となる。
商品が届いたら、製造日を確認して計算してください。18か月前に成形されたPUベルトは、その間ずっと劣化が進んでいます。歯を曲げて、本来透明であるべき部分に曇りやひび割れがないか確認してください。使用しないものは、ラベルに記載されている規則に従って保管してください。大きな半径のペグに掛けるか、芯材の上に平らに置いてください。ローラーのパレットの下に積み重ねたものを挟まないでください。
トレーサビリティに関する質問は トランスミッションベルトメーカー 商品が買い手の手に渡るずっと前から製造されているため、バッチ番号は単なる書類ではありません。それは、主張と意見の違いを示すものなのです。
ステージBを1枚のシートに、歩くべき順序で示しています。
| チェックする内容 | 読書の仕方 | 受け入れる時 | 拒否する場合 |
|---|---|---|---|
| 歯の本数 | 歯を1本チョークで描き、リラックスしたループを一周数える | 発注書と完全に一致する | その他の数字 |
| ピッチ長 | 1本の歯の前面から10本後の歯の前面までの距離を10で割る。 | 名目値のわずか数パーセント以内 | 名目上の位置から半ピッチ以上離れている |
| 幅 | 緩んだベルトの3つの測定値:両端と中央 | 3つすべてが、あなたが同意した許容範囲内です。 | その許容範囲よりも広い広がり、または狭いスポット |
| 歯の形 | ベルトを実際に駆動するプーリーに手で装着します。 | はめ込みやすく、平らに収まり、フランジに引っかかることもありません。 | 力を加えるか、溝の中で揺れる必要がある |
| 歯根 | 軽く曲げて、10倍ルーペで根の半径を読み取ります。 | きれいな半径で、線が入っていない | 新しいベルトにひび割れが入った場合 |
| 側壁 | 爪で両端をなぞり、ほつれた繊維がないか確認する。 | きれいに切り取る光の閃光 | ゴムからコードの端が突き出た毛羽立ち |
| 背面 | 平らな鋼板または花崗岩の表面に置く | 1メートルあたり約1ミリメートル以内の平坦度 | 長さに沿って局所的な隆起、波紋、またはねじれ |
| マーキング | ベルトの裏側、次にカートンのラベル、次にPO番号を読んでください。 | 3人全員がすべての行に同意している | 意見の相違、または全く生産日がない |
09ステージC、チェック09:プーリーのマッチングと最小歯数
この時点でベルトの状態は確認済みだが、機械本体の状態は不明である。駆動装置がレジスタを保持するか、それとも自己修復を開始するかは2つの数値によって決まるが、どちらの数値もベルトではなくプーリーに関するものである。
ピッチ径、そして摩耗したプーリーが摩耗したベルトより優れている理由
ピッチ径は、ピッチに歯数を掛けて円周率で割った値です。歯数30の8Mプーリーのピッチ線上の寸法は76.39mm、同じ歯数30の5Mプーリーのピッチ線上の寸法は47.75mmです。注文時にこれらの数値は必要ありませんが、機械に取り付けられているプーリーが図面上のプーリーと一致していることを確認するために必要です。なぜなら、ドライブは長年にわたり、店頭にある部品を代用して改造されることがあるからです。
ノギスで外径を測定し、図面と比較した後、ゲージピンを溝に転がして摩耗度を読み取ります。溝が広がってしまうとバックラッシュが増え、ベルトの回転が1~2度遅れ、駆動部が過熱する原因が特定できず、どんなに張力を調整しても解決しません。
歯の噛み合いにおける歯の数は、歯飛びを引き起こす原因となる。
噛み合っている歯数は、小プーリーの歯数に接触角(度)を掛け、360で割った値に等しくなります。20歯の小プーリーを使用した2:1のドライブを考えてみましょう。小プーリーの接触角は180度に近いので、約10個の歯が負荷を支えます。快適です。次に、同じドライブを6:1に減速します。接触角は120度に近づき、噛み合っている歯数は約6.7個に減少します。
6は、負荷のかかったHTDまたはGTドライブの最小値として、ほとんどのドライブ設計者が扱う最低値です。この最低値から1歯以内の範囲では、詰まり、始動不良、または寒い朝などにベルトが外れ、ユーザーはベルトのせいにするでしょう。解決策は、プロファイルを一段高くするか、ベルトを幅広くするか、または小さなプーリーをさらに巻き付ける背面アイドラーを使用することです。これは設計上の問題であり、2回目の故障後に見積依頼を行うよりも、事前に解決策を見つける方がはるかに安価です。
ベルトを外した状態でフランジを確認してください。詰まった製品によって内側に曲がったフランジはベルトの端を切断し、開いた端はコードから外側に向かって破損します。同じ接触弧の計算はあらゆる摩擦駆動を支配するため、 Vベルトメーカー ベルトを巻いた場合の見積もりを出す前に、プーリーの直径を両方とも尋ねます。また、切り替えると答えが変わる理由については、 Vベルトとタイミングベルトの比較。
エンジニアからの現場メモ: ある乳製品工場が、古いHTD図面に基づいて5M GT2ベルトを取り付けたところ、シフトごとに1本のベルトが歯飛びを起こした。プーリーは16歯のHTD製で、ベルトの巻き付け角度は130度未満、噛み合いは4歯だった。欠陥は何もなかった。駆動装置は何年もギリギリの状態で稼働していたのだ。
10ステージC、チェック10:張力、中心距離、ベースが実際に動くかどうか
これは、設置当日にこのリストにある他のすべての項目を合わせたよりも頻繁に失敗するチェック項目であり、その理由は実に退屈なものです。ベルトが届く前に誰もモーターベースを確認していなかったからです。
ベルトが着地する前にスロットを数える
調整スロットとテンショナーの振り幅を測定し、実際に調整可能な中心距離の範囲を算出します。フランジに無理なく閉じたループをスライドさせるのに十分なたるみと、作動張力に達するための十分な巻き取りが必要です。同期ベルトは摩擦ベルトのようにクリープしないため、必要な移動量はVベルト駆動よりも小さくなりますが、省略することはできません。8M駆動の場合は数ミリメートル、14M駆動の場合はそれよりもかなり大きな移動量が必要です。
測定によって張力を設定し、それを書き留める
2つの方法が有効です。たわみ測定法では、ベルトの中央にバネゲージを取り付け、ベルトを規定量押し込む力を測定します。周波数測定法では、音響張力計を使用し、張力はベルトの質量(単位長さあたり)の4倍、自由スパンの2乗、測定周波数の2乗で求められます。いずれの方法でも、取り付け説明書に数値を記入してください。「十分に締める」という指示は適切ではなく、夜勤の作業員はそれを甘く解釈しがちです。
ベルトの張力が強すぎると危険です。コードに過負荷がかかり、ベアリングに負担がかかり、フランジが摩耗し、ベルトの寿命がベアリングよりも長くなるため、原因究明が難しくなります。一方、張力が弱すぎると同期駆動装置ではさらに深刻な問題となります。緩んだベルトは負荷がかかると静かに滑るのではなく歯飛びを起こし、ベルト自体ではなく機械のタイミングが狂ってしまいます。ベースを緩めてベルトをスライドさせて取り付け、フランジに無理やり押し付けたりせず、運転初日後に張力を再確認してください。
エンジニアからの現場メモ: お客様から、コンパウンドが間違っていたと確信している不良品の14Mベルトが送られてきました。ベルトの破損箇所には、約40mm間隔で、ベルト全体にわたって複数の切り傷がありました。ドライバーの跡も見られました。取り付け当日に誰かがフランジにベルトを無理やり押し込んだようで、ベルトは11日間持ちこたえた後、破損しました。標準保証は製造上の欠陥を対象としており、バールによる破損は対象外です。
ドライブが、あなたが組み立てたものではないマシンのガードの後ろに設置されている場合、 自動化およびOEMドライブ用タイミングベルトの仕様に関する注意事項 図面から省略されがちなインターフェースの詳細を網羅する。
11ステージC、チェック11:環境調査、既に持っているラベルと照らし合わせて読む
この確認作業は材料に関する授業ではありません。あなたは既に化合物を購入しており、ベルトのラベルにその化合物名が記載されています。ベルトを取り付ける前に、ドライブウェイを歩いて、部屋が領収書の内容と一致していることを確認するのが、今すべきことです。
平均気温ではなく、最も気温が高かった時間帯の気温です。
接触式温度計または赤外線温度計を使用して、工場が最も高温になる時間帯、または最長連続運転後にドライブの温度を測定してください。最高温度は化合物の劣化を左右するものであり、24時間平均はあくまで目安です。一般的に記載されている範囲は、汎用CRで約100℃、HNBRでそれより高く、PUで約80℃(短時間であればそれ以上)です。最高温度がラベルに記載されている範囲の端にある場合は、様子を見るのではなく、次回の再注文は別の化合物を中心に計画してください。
他の5つの刺激物
次はオイルとグリースです。ギアボックスのシールからオイルが漏れている場合、内部は霧状の物質で覆われ、一部の物質は軟化し、他の物質は膨張します。そのため、漏れているオイルが油圧オイル、ギアオイル、食品グレードの潤滑油のいずれであるかを確認してください。
次に、見落とされがちな洗浄剤についてです。食品工場では、60℃で数パーセントの苛性ソーダ、第四級アンモニウム系消毒剤、スチームランス、泡洗浄剤などが日常的に使用されていますが、ポリウレタンはこれらの多くに時間とともに反応します。実際に使用する洗浄剤のリストを書き留めておきましょう。「毎日洗浄」というだけでは、半年後に加水分解のクレームにつながる可能性があります。
4番目に挙げられるのは、粉塵と砂利です。研磨性の微粒子が歯のメッシュに入り込み、ベルトとプーリーの両方を摩耗させるため、袋詰めや切断作業の近くでは、ベルトとプーリー一式を交換するよりも、シンプルなワイパーやデフレクターの方が安価です。5番目に挙げられるのはオゾンと紫外線で、これらは無料で対処できます。保管されているベルトから1メートル以内にモーター、溶接機、または明るい天窓があると、ベルトは棚に保管されている間に劣化してしまいます。
最後に、静電気について。静電気放電が実際に危険となる場合、帯電防止構造は仕様として指定するものであり、想定する特性ではありません。このウォーキングには1時間かかり、ベルトが設計された目的と実際に設置される場所との間のギャップを埋めます。そして、包装や食品取り扱いの担当者が、コーティングされた歯面やまったく異なるプロファイルが必要であることに気づくのはこの段階です。これが、私たちのテーマです。 PUタイミングベルトのパッケージングおよびロボット工学に関するノート。
12ステージC、チェック12:保証範囲と誰も書かない受諾書
ベルトの故障に関する議論はどれも同じようなパターンをたどる。使用者はベルトに欠陥があったと主張し、製造元はベルトが乱暴に扱われたと主張する。どちらも推測に過ぎず、なぜならどちらの側もベルトの取り付け日を記録していないからだ。
実際に除外されているものを理解する
製造保証は通常、定められた期間(この業界では納品から12ヶ月、または設置から6ヶ月のいずれか早い方)まで有効で、材料および製造上の欠陥が対象となります。ベルトが取り付けられた駆動部は保証対象外です。過度の張力、摩耗または不適合なプーリー、規定範囲を超える温度、合意されたリスト外の化学物質への曝露、使用期限を超える保管、設置時の損傷、および顧客自身が行った接合部はすべて購入者側の責任であり、それぞれが適切な記録があれば記録されたであろう物理的な証拠を残します。
用紙1枚に記入し、署名して保管してください。
受入シートは長くする必要はありません。発注番号、ベルトのマーキング、歯数、ピッチ長、幅、コードの種類、ロット番号、製造日、合意された温度範囲、使用した張力値、設置者名、日付を記載します。ベルトのマーキングの写真とカートンラベルの写真をそれぞれ1枚ずつ追加してください。当日10分もあれば、今後の不具合に関する議論を単なる意見からデータセットへと変換できます。
これを行えば、保証に関する疑問はほぼ解消されます。なぜなら、ベルトは仕様を満たしたドライブで、その範囲内で故障したか、そうでないかのどちらかだからです。どちらにしても、あなたも、そして エンジニアリングチーム あなたが話しているのは、誰もが本当の原因を解決できる唯一の根拠です。プライベートブランドの在庫を注文する大量購入者は、私たちがメモで説明したように、固定フォーマットの同じシートを希望します。 プライベートブランドのタイミングベルト供給 そして ゴム製タイミングベルト卸売ガイド。
下記の除外事項は、保険金請求の議論において繰り返し取り上げられる。いずれも不合理なものではなく、当日誰かが書き留めていれば全て証明可能である。
| 現場で何が起こったのか | 保証対象外となる理由 | 決着をつける記録 |
|---|---|---|
| ベルトが合意された温度を超えて作動した | この化合物には明確な範囲があり、発表された。 | 温度記録は壁ではなく、ドライブ側で取得しました。 |
| ベルトの取り付けがきつすぎた | コードとプーリーベアリングは1時間目から過負荷状態だった | 設置シートに記録された張力値 |
| プーリーが摩耗している、または適合していないことが判明しました。 | プーリーは機械に属し、ベルトの順序とは関係ありません。 | ゲージピンの読み取り値と測定されたピッチ径 |
| ベルトをフランジに押し当てる | コード構造に機械的な損傷が見られる。 | 設置方法、設置者名、日付 |
| 合意されたリスト以外の化学物質への曝露 | ご提供いただいたリストに基づいて互換性が合意されました。 | 購入注文書に添付されている洗浄用薬品リスト |
| 賞味期限を過ぎた在庫 | PUは機械を使わずに棚に置いておくだけで熟成します | 製造日とロールの保管場所 |
| ベルトは社内で再接合または溶接されています。 | ジョイントの品質は、もはや製造業者の責任ではなくなる | 誰が、いつ、どのような装備で参加したのか |
| 裏面は研磨または局所的に加工されている。 | 納品後に表面の完全性が失われた。 | ベルトを装着する前に撮影した写真 |

13タイミングベルトサプライヤーと取引する購入者向けのよくある質問
タイミングベルトのサプライヤー選定:初回注文前に確認すべき事項は?
4つの項目があり、いずれも機密事項ではありません。歯数が既製品で、受注生産となる歯数を示すプロファイルとピッチリスト。購入予定の各プロファイルの歯形図または断面サンプル。実際の強度と伸びの数値が記載されたコード宣言書。そして、ベルトに印刷される内容を示すバッチ文書。これら4つを提供できないサプライヤーは、まだサプライヤーではなく、電話を持ったブローカーです。当社のプロファイルとピッチデータは、 タイミングベルト製品ページ。
標準以外のピッチ長で製作することは可能ですか?
通常は可能ですが、費用はどのような非標準仕様を指すかによって異なります。一般的なテーブルにない歯数でも、既存の金型プレートであれば、単純に切削長さを計算すれば済みます。全く新しい歯形、あるいは新しい金型が必要な歯数の場合は、数週間のリードタイムと金型費用がかかる金型製作プロジェクトとなります。価格交渉の前に、どちらのケースに該当するかを確認してください。
GT2ベルトは、同じプーリー上のHTDベルトの代わりに使用できますか?
その方向であれば、通常は問題ありません。GT2またはGT3の歯形は、一般的にHTDの溝に収まり、正常に作動します。これは、改良されたプロファイルの方が2つのうちでより適合性が高いためです。問題は逆の場合です。GTプーリーにHTDベルトを装着すると、ベルトの側面のみが接触するため、摩耗し、発熱し、最終的にはベルトが飛びます。プーリーが既に摩耗している場合は、どちらのベルトも保持できず、プーリー自体が本当の買い替え対象となります。
ポリウレタン製のタイミングベルトは、どれくらいの期間保管しておくと信頼性が低下するのでしょうか?
一般的に言われるのは製造から2~3年という期間で、保管条件が適切であればの話です。つまり、涼しく乾燥した暗所で、モーターや溶接機から離れた場所に保管する必要があります。それ以降は、何も動かさなくても化合物が湿気を吸収し、歯を曲げたときに表面がくすんでひび割れるといった症状が現れるのが最初の兆候です。製造日は設置時ではなく、到着時に確認してください。
最小注文数量はいくらですか?
それは、金型に歯数が既に存在するかどうかという点にかかっています。在庫品はスリーブから切り出すため、注文は少量で済み、ベルト単位またはメートル単位で価格設定が可能です。受注生産品は金型の稼働時間によって長さが決まるため、最小発注数量(MOQ)は消費量ではなく金型に依存します。カタログ番号を鵜呑みにせず、見積書に記載されている数値を確認し、年間在庫量を決定する前に実際の使用量と照らし合わせて確認してください。
タイミングベルトの注文には、どのくらいの納期がかかりますか?
業界の慣例として、納期は3つの要素に分けられます。標準品の歯数と幅は日数単位で、受注生産品は週単位で、さらに海上輸送で数週間かかります。これは計画上のルールであり、確約ではありません。より重要なのは、発注書を発行する前に納期を文書で確認することです。そうすれば、2週間後に金型に関する問題が遅延として浮上する事態を回避できます。実際の図面と納品先と照らし合わせて確認してください。
サンプル品や使い古したベルトを送って、色合わせをしてもらうことはできますか?
はい、そして多くの場合、これが正しい初回注文を得るための最速の方法です。ベルト本体を送るか、マーキングをそのまま残して2つの歯を切り取って、開始点を記録してください。プーリーの写真と歯数、可能であればピッチ径も添えてください。ただし、注意点があります。摩耗したサンプルは摩耗した歯の形状を示すため、あくまでも出発点の参考値であり、それを基に作られたベルトは新しいプーリーではわずかに緩む可能性があります。
コードがガラス繊維ではなくアラミド繊維であることを確認するにはどうすればよいですか?
費用のかかる順に、3つのチェックを行います。まず、切断面をルーペで観察します。アラミド繊維は黄色く、やや毛羽立っています。ガラスは白く、もろく見えます。ペンチで数本のコードを引っ張ってみると、ガラスは粉々に砕け散ります。鋼鉄製であれば、磁石をコードの近くで掃いてみてください。次に、幅1ミリメートルあたりの強度とロット番号証明書を要求します。強い引っ張りに耐えるコードであっても、その裏に番号がなければ、まだ検証されていない主張に過ぎないからです。
14関連商品
- タイミングベルト - 当社の同期ベルト製造ラインでは、標準ピッチとオーダーメイドの歯数で、お客様が指定した幅にカットいたします。
- Vベルト - 同期ベルトが軸に適さない場合の、摩擦駆動の代替手段。
- コンベヤローラー - 同じラインのローラー側について、裏側の走行を張るアイドラーを含む。
- ゴム製コンベアベルト ・工場内のバルク資材処理部門における、重量物運搬作業。
- EPファブリックコンベヤベルト - 軽量ベルトが対応できるよりも長い中心間隔と高い張力に対応するため、ポリエステルおよびポリアミド製のカーカスグレードを採用しています。
- 耐熱コンベアベルト - 通常のゴムが機能しなくなるような、持ち運び側の高温環境に対応する化合物。
- シェブロンコンベアベルト 傾斜地や急勾配での走行に対応するため、表面は形状が工夫され、突起が設けられています。
- 製品カタログ全文 当社が製造するすべてのベルトの種類を、一箇所に集約しました。
15関連ブログ記事
- タイミングベルトガイド2026:種類、ピッチ、選び方 プロフィールがまだ決まっていない場合は、まずこちらをお読みください。
- PUタイミングベルトとゴムタイミングベルトの比較 - チェック03の背後にある重要な決定。
- ポリウレタン製タイミングベルトにおけるアラミド繊維とスチールコードの比較 - チェック04の背後にあるコードの比較。
- アラミド繊維PUタイミングベルト:強度と効率 - コードの選択によってドライブの動作が変わる理由。
- PUタイミングベルト表面精度 コーティング、研削、厚み制御。
- 包装およびロボット用PUタイミングベルト - チェック11の環境スキャンが通常行き着く場所。
- 縦型包装機のタイミングベルト - タイトな巻き付け角度と短い中心点の具体的な例。
- 自動車用タイミングベルト調達チェックリスト(アフターマーケット購入者向け) - 同じ検証ロジックを別の市場に適用する。
- 自動車用タイミングベルトガイド:構造、用途、購入のヒント - コードと歯の構造が自動車の耐用年数にどのように影響するか。
- コンベヤベルト接合の購入者チェックリスト:確認すべき12項目 - 同じ分野の共同体。