耐熱コンベヤベルトの仕様表は、必ず温度、カーカス、カバーの順に読み取ってください。温度は、ベルトがラインで使用できるかどうかを決定します。カーカスは、ベルトがどれだけの引っ張りに耐えられるかを決定します。カバーは、ベルトの寿命を決定します。この3つの項目を正しく理解すれば、残りの20行は計算で解くことができます。
例外が1つあります。先に述べました。もしあなたの本当の問題が熱ではなく化学媒体である場合、この表はそれに答えるものではありません。その選択作業は他の2つの記事にあります。 耐薬品性コンベヤベルト そして 耐油性コンベヤベルト以下はすべて、行を正しく読み取る方法についてです。

01表は温度、肉質、被覆率の順に読んでください。
ほとんどの購入者は、レストランのメニューを読むように仕様表を読みます。彼らは、すでに気に入っている料理にすぐに飛びつきます。ベルトの仕様表では、その料理は通常、カバーグレードの行です。そこには最も親しみやすい文字が並んでいます。また、最も少ない疑問に答えてくれます。160℃のクリンカー製造ラインにZグレードのカバーを使用すると、紙上の摩耗数値がどれほど良好に見えても、8か月以内にベルトを交換することになります。張力は下のカーカスによって保持されます。どちらの層も1年後もゴムの状態を保っているかどうかは、温度の列によって決まります。
数値を比較する前に解決しておくべき疑問点
数値を比較する前に、これは誰の表で、何のために書かれたものかを確認します。 コンベヤベルトメーカー セメント工場のデータシートを作成するのと、肥料倉庫のデータシートを作成するのとでは、答える質問が異なります。同じ単語でも、これら2つの文書では意味が異なる可能性があります。そこで、まず最初に確認すべきことは、シート自体からは分からないことです。積載ポイントでの材料温度はどれくらいでしょうか?工程図から推測するのではなく、落下時に測定します。次に、引張力です。駆動部が実際に発生させる作動張力は、ベルト幅1mmあたりNでどれくらいでしょうか?そしてその後、カバーを削り取っているのは何で、どれくらいの速さで削っているのでしょうか?これらの質問に答えることで、表の残りの部分は、単なる買い物ではなく、相互チェックになります。
その工程を省略するとどれほどの損失が生じるかは、私たちは何度も目の当たりにしてきました。中国南部の採石場を例にとってみましょう。彼らは3年間、単一のグレードコードに基づいて繰り返しベルトコンベアを発注していましたが、その後、上流に2段階目の破砕工程を追加しました。搬送される岩石の量はおよそ20%増加しました。シュートに届く岩石は粗くなり、それに伴って衝撃エネルギーも増加しました。以前は11ヶ月もつベルトコンベアが、4ヶ月で故障し始めたのです。仕様表には何も変更はありませんでした。変化したのはラインでした。だからこそ、私たちはデータシートを恒久的な判断ではなく、ある時点の状況を示すスナップショットとして捉えるのです。
各行が実際に管理している内容
仕様表は、定められた試験条件下での性能に関する約束事項の集合です。エンジニアは約束事項だけを読んで条件を無視しがちですが、まさにそれが落とし穴なのです。お客様からデータシートが送られてきて「これで十分ですか?」と尋ねられた場合、私たちが参考にするのは以下の表です。
| シート上の行 | それが実際に支配するもの | 購入者が誤解していること |
|---|---|---|
| サービス温度、3つの値 | それは、化合物が培養ラインを生き残るかどうかを左右する。 | それは、3つの中で最も高い席に一日中座っていても良いという許可証だと解釈される。 |
| 引張強度、N/mm | これにより、胴体が支えることができる作動張力が固定されます。 | 人々はそれを、カバーの寿命や耐衝撃性の指標として捉えている。 |
| カバーグレード(DINレターまたはRMAコード) | 厳密に言うと、2つの点です。1つは摩耗損失を抑えるためのバンド、もう1つは耐切創性を高めるためのバンドです。 | これは耐熱性を示す指標であり、化合物の品質を保証するものではありません。 |
| カバーの厚さ(上下、ミリメートル単位) | それは、生地の劣化が目立ち始めるまでに何ヶ月着用できるかを決定づける要素です。 | より硬いという意味です。より強いという意味です。どちらもシートには記載されていません。 |
| 破断伸度 | 参加のための交通費を予算に組み込んでください。この行が伝えようとしているのはそれだけです。 | 数値が大きいほど、ベルトが丈夫であることを意味すると考えられる。 |
| 難燃性および帯電防止データ | これは、点火挙動と静電気の消散過程を説明するものです。 | 購入者はそれを耐熱性の証拠とみなすが、実際には耐熱性はない。 |
02カバーグレードコード:Y、X、W、Zが実際に証明するもの
表紙欄に記載されている文字は、シートの中で最も誤解されやすい部分です。これらは品質を悪いものから良いものまでランク付けしたものではありません。これらは回転ドラム上で測定された摩耗損失の範囲を示しており、その範囲の幅はベルトの試験に使用された規格によって異なります。
DIN 22102 グレード Y、X、W、Z
DIN 22102 では、カバーゴムは摩耗試験で失われる材料の量によって分類されます。等級は、最も耐摩耗性の高いものから最も耐切創性の高いものまであります。Y は通常の範囲の柔らかい端に位置します。スケールに沿って X に進むと損失許容範囲が狭くなり、W ではさらに狭くなります。Z は 4 の中で最も狭くなります。これらがどれほど重要かは、材料によって異なります。鋭利で高温で高速で動く材料の場合は、文字について議論する価値があります。きめ細かく低温の場合は、500 t/h の石灰石ラインに Z 等級のカバーにお金をかけることは、決して制限となることのない列にお金をかけることになります。
人々を惑わせるのは、そこに記載されていない数値です。販売資料には「グレードY」とだけ記載され、数値が添付されていないことがよくあります。試験結果に基づいて、化合物は一定の範囲に分類されます。その範囲内のどの位置にあるかは別の問題であり、資料にはそれについて何も記載されていません。2つの供給業者がどちらも「グレードW」を出荷し、測定損失が40mm³も異なるということもあり得ます。
RMAグレードIとグレードII:同じ概念だが、評価基準が異なる
RMAグレードIとグレードIIは同様の役割を果たしますが、摩耗試験方法とスケールが異なります。「RMAグレードI」とだけ記載された見積書は、バンドを示しています。これらのバンドはDIN規格の文字と必ずしも一致するわけではありません。プロジェクトでは、特にEPC書類などで、1つの比較表に2つのシステムが混在していることが多く、数値が意味を持つためには、誰かが変換する必要があります。2つの行を並べて比較する前に、どの試験方法でその数値が算出されたのかを確認してください。
立方ミリメートル(mm³)の値は、測定方法によって異なります。
摩耗損失は立方ミリメートルで報告されます。この業界で引用される基準値はおよそ90、150、250 mm³ですが、これらの数値は異なる基準化合物に異なる方法を適用して得られたものであるため、互換性はありません。90 mm³と引用されているカバーと150 mm³と引用されているカバーは、数値が示すよりも実際の使用状況が近い場合もあれば、はるかに離れている場合もあります。これは、試験所がDIN 53516の規定どおりに実施したか、それとも独自の変更(異なる研磨布、より重い負荷、別の手順で準備された試験片など)を行ったかによって異なります。DIN 53516自体は、ドラム、研磨材、およびコンディショニングを規定しています。サンプルのコンディショニング時間、結果に使用された試験片の数、または平均値が示されていないレポートは、信頼できない数値です。
| データシートの列見出し | 一般的に提示される価格 | それが教えてくれないこと |
|---|---|---|
| カバーグレード | Y、X、W、Z、またはRMA I / II | 損失がバンド内のどの位置に発生したかは不明である。コードの背後にある化合物については何も語られていない。 |
| 摩耗損失 | 例:120 mm³ | どのような方法で採取されたのか、あるいは試料がどのように処理されたのかが不明です。試料数も記載されていません。 |
| 引用された試験規格 | DIN 53516、RMA、または社内方式 | このバッチに関する検査報告書が存在するかどうか |
| 硬度 | 58~68ショアAが典型的 | 120℃で2,000時間経過後のドリフト量。ほとんどのシートは、出荷時の値でドリフトが止まります。 |
同じコードのベルトでも、なぜ摩耗の仕方が異なるのか
グレードは損失の上限を設定するものであり、寿命の下限を設定するものではありません。同一グレード内でも、実際の摩耗率はポリマーの種類、配合物の充填量、硬化状態によって変化します。これらの情報はグレード表には記載されていません。ニトリルゴム混紡のカバーと天然ゴムのカバーは、同じバンドの要件を満たすことができますが、ベルトに供給される材料が140℃に達し、わずかに油分を含んだ状態になると、挙動が大きく異なります。グレードコードを仕様書のように読み取るのはもはや通用せず、配合物のデータシートを要求する段階に入るのは、まさにこの段階です。
そのため、購入者には希望するグレードではなく、実際の状態を送っていただくようお願いしています。 対象学年 注記では、同じ比較をより詳細に説明しています。熱ではなく摩耗率がベルトを制限する要因である場合、 耐摩耗性コンベヤベルトガイド 花崗岩や鉱滓などの鋭利な物質に関する事例については、さらに詳しく解説しています。
03引張強度(N/mm):プライ数への逆算
引張強度は、ベルト幅1ミリメートルあたりの力として表されます。そのため、表示はkNではなくN/mmとなっています。これは実用的な理由からです。同じ構造のベルトが650mm、1,000mm、1,400mmの幅で販売されるため、定格値はすべての幅で有効である必要があります。ベルトの定格を1,000N/mmとし、1,200mm幅で販売すると、定格値は1,200kNになります。この合計値を、使用張力で割った値です。
緊張感は表紙ではなく、その中身に宿っている
カバーの列は、ベルトの張力に何ら影響を与えません。カバーゴムは、ベルト軸に沿ってほとんど引張力に対する役割を果たしません。その役割は、下の生地やコードを素材、ローラー、そして天候から遠ざけることです。この点は重要です。なぜなら、購入者は張力の問題を解決するために、カバーを厚くするよう求めることがよくあるからです。しかし、それは効果がありません。また、より重く、より硬く、トレーニングしにくいベルトになってしまいます。張力の問題を解決できるのは、カーカスプライとコード構造だけです。
N/mmからプライ数へ戻る
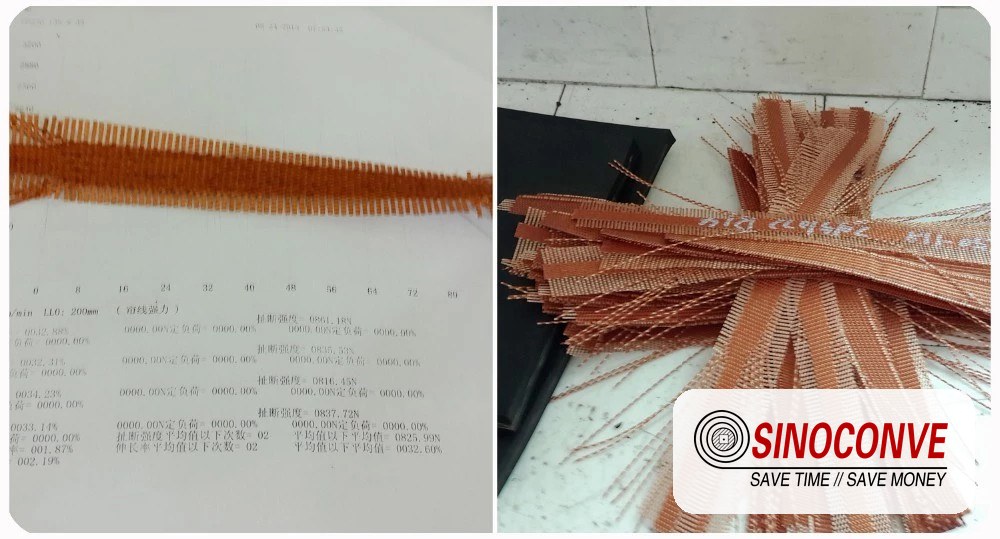
プライの強度がわかれば、計算は簡単です。ファブリックプライは、その破断強度をN/mmで表し、よく見かけるグレードはEP100、EP125、EP200、EP250、EP300、EP400です。ベルト定格は、プライの合計から、プライ間のスキムラバーのわずかな影響を差し引いた値でほぼ決まります。例を挙げましょう。定格1,000 N/mmのベルトは、通常EP250のプライが4枚です。定格が800 N/mmの場合は、EP200のプライが4枚になります。2,000 N/mmまで上げると、EP250のプライが8枚必要になります。ベルト定格のみが記載され、プライ構成が記載されていない見積もりでは、構造を逆算することはできますが、プライの品質、ファブリックの種類、そもそも誰がファブリックを製造したのかを確認することはできません。
次に安全係数があり、ここで2つの見積もりは静かに分かれます。布製カーカスベルトの場合、定格強度と最大定常使用張力の比率は通常8~10の範囲で示されます。スチールコード構造の場合、コードの伸びがはるかに少なく、布製カーカスのように伸びによって荷重を逃がすことができないため、通常は6.7~7程度の低い値になります。これらはどれも法律ではありません。慣例であり、プロジェクトが満たさなければならない数値は、テーブル上のエンジニアリング仕様書に記載されているとおりです。重要なのは、購入者と コンベヤベルトサプライヤー 同じ2つの数を割り算している。
一般的な幅での計算済み数値
| 定格強度、N/mm | 幅(mm) | 定格張力(kN) | 一般的にそれを運ぶ死骸 |
|---|---|---|---|
| 630 | 800 | 504 | EP125を5層重ねたものです。より強度のある生地なら4層で済みます。 |
| 1,000 | 1,200 | 1,200 | EP250の4層 |
| 1,600 | 1,200 | 1,920 | EP200を8本重ねるか、スチールコードST1600で組む |
| 2,500 | 1,400 | 3,500 | 単一平面コードアレイに配置されたスチールコードST2500 |
表の下部にある急激な上昇は、購入者が奇妙に感じる点を説明しています。約2,000 N/mmを超えると、布製のカーカスは意味をなさなくなります。スチールコードが主流になります。ベルトが厚くなりすぎて適切に溝を通ったり、プーリーをスムーズに通過したりできなくなる前に、追加できるプライ数には限界があります。したがって、長距離のオーバーランドラインで2,500 N/mmが必要な場合、答えはコードであり、読むべき行はプライ数ではなくコードの構造です。 スチールコードコンベヤベルト 素材がコード側を覆っています。 EP対NNガイド 同じ評価の生地の種類から選ぶ際に、最適なパートナーとなります。
1 工業用コンベアベルト ハードロック用途向けに設計されているという点がポイントです。同じ1,000 N/mmの定格でも、全く異なるプライ構成で実現できます。ライン上では、これらのベルトは異なる挙動を示します。ただし、主要数値は同じです。
04破断時の伸長:輸送時のコスト
伸び率は、あまり注目されない項目です。購入者はパーセンテージを見て、数値が大きいほど丈夫だと判断し、次に進みます。実際には、この項目は予算を示す指標です。テンションキャリッジがどれだけ移動する必要があるか、そして使用中にベルトがどれだけ伸びるかを決定します。また、最初の暑い週の後、ベルトのたるみをどれだけ吸収しなければならないかも示しています。
破断伸度と基準伸度は、2つの異なる行です。
破断伸度は、カーカスが破断した時点で測定されます。そのため、これは実験室での終点となります。生地の種類を比較する際には役立ちますが、巻き取り量を設定する際には役に立ちません。張力計算に必要な数値は、基準荷重時の伸度です。これは、定格強度の一定割合で測定された伸びです。ISO 583系の規格では、通常、この割合を定格強度の10分の1と定義しています。基準荷重時に1.2%伸びるベルトと2.5%伸びるベルトは、同じ重量を支えることができますが、巻き取りストロークは全く異なるものになる可能性があります。
旅行の背後にある数字
中心間距離 320 m のラインで計算してみましょう。基準伸び率 1.2% でフル負荷がかかった場合、ベルトは全長にわたって約 3.8 m 伸びます。2.5% の場合、同じラインは 8 m 近く伸びます。この 5 メートルはどこかに収まるはずです。それは、さらに落下する可能性のある重力タワー、十分なねじ山のあるねじ式テイクアップ、または最初の 1 年間に 2 回切断されて再製造されるスプライスに当たります。テイクアップのサイズが、工場が別のカーカスを使用していたときに決定された場合、これが、誰も説明できない理由でベルトがたるみ続ける最も一般的な原因です。
伸びはトラッキングにも影響を及ぼします。クリープの大きいベルトは、時間の経過とともにエッジ張力が変化し、アイドラーが制御しているのはこのエッジ張力です。幅1,400mmのベルトを200mの往復走行に使用した場合、幅方向のクリープが0.3%異なるだけで、ベルトが片側に目に見えて引っ張られてしまいます。
低い方が必ずしも良いとは限らない
反対の誤りは、最も伸びの少ないベルトを選んでしまい、後で継ぎ目が脆いことに気づくことです。伸びが非常に少ないということは、通常、弾性率が高いことを意味します。弾性率が高いと、応力が集中します。ソフトスタート機能のない駆動装置で負荷のかかったベルトを始動すると、非常に硬いベルトのケーシングは衝撃を継ぎ目とプーリーに直接伝えてしまいます。伸びは継ぎ目の保持力と合わせて読み、決して単独では読まないでください。
05カバーの厚さ(上部および下部):公称値、最小値、および許容差
厚みの違いは一見無害に見える。しかし、価格交渉の最終局面はたいていこの厚みの違いに尽きる。そのため、納品時に見た目が全く同じベルトでも、寿命は大きく異なるのだ。
名目上の金額は保証最低金額とは異なります
データシートに「トップカバー 6 mm」と記載されている場合、それは公称値です。カレンダー加工されたカバーの公差は実在します。業界の慣例では、公称値は許容範囲内に収まりますが、その範囲は絶対的な下限ではありません。したがって、書面で明記された最小値を要求し、測定方法も併せて要求してください。シングルポイントゲージ、3点平均、超音波などです。例えば、公称値6 mmのカバーが、トラフベルトの中央の最も薄い部分で5.4 mmだったとします。ほとんどの公差の慣例では、これは許容範囲内ですが、ベルトを取り付ける前にすでに摩耗寿命の10%が失われていることになります。
底面カバーを自由に削れない理由
プーリー側は遊動していません。戻り運転ではアイドラーに接触し、そのアイドラーは通常、搬送されるものと同じ材料を運んでいます。つまり、摩耗が発生します。駆動プーリーでは、下部カバーもトルクを伝達する摩擦を担っています。これは、下部カバーがラギングを掴む部分だからです。コスト削減のために2 mmから1.5 mmに薄くすると、3つのことが変わります。生地がより早く露出します。駆動部での摩擦条件は、設計どおりではなくなります。また、表面が濡れたり埃っぽくなると、ベルトが滑りやすくなります。急勾配または高張力ラインでは、下部カバーが上部カバーの摩耗等価を下回ることは許容しません。戻り側がスラリーミストを通過する場合、下部は上部よりも実際に多くのカバーが必要になることがあります。
総厚とトラフ形成の影響
耐熱ベルトでは、コンパウンドがカーカスへの熱拡散を遅らせるために厚みが必要となるため、カバーが厚くなることがよくあります。しかし、その1ミリメートルの厚みはコストがかかります。ベルトの総厚は、カーカスにストレスをかけずにベルトを曲げることができる最小プーリー径を決定します。また、ベルトの溝の形状も変化します。35°の溝設定で1,200 mmのベルトに総厚を2 mm加えると、ベルトは負荷がかかった状態で設計した溝角度に達しなくなり、搬送能力が低下し、こぼれが増加します。「耐熱用」として注文された厚めのトップカバーも総厚に影響を与えます。同時にプーリー径も再確認してください。
| 任務遂行中 | トップカバー、mm | 底面カバー、mm | 何を見るべきか |
|---|---|---|---|
| 細かい乾燥材料、涼しい | 4~5 | 1.5~2 | 公差が公称値よりもやや小さい場合。 |
| 粗い岩、シュートでの衝突 | 6~8 | 2~3 | ここでは、ミリメートルという数値よりも、切断抵抗の方が重要となる。 |
| 高温のクリンカーまたは焼結鉱、120~160℃ | 6~10歳 | 2~3 | 全体の厚みとプーリーの直径の関係。 |
| 湿った戻り側、スラリーの持ち帰り | 5~6 | 3~4 | ボトムの摩耗はトップの摩耗よりも早く進むと予想されます。 |
06連続、ピーク、瞬間:3つの数値、3つの契約
これは、購入者がシート上で最も読み間違えやすい行であり、耐熱ベルトが4年間持つか11ヶ月しか持たないかを左右する行でもあります。適切に作成された表には3つの温度が記載されていますが、不適切な表には1つの温度しか記載されておらず、それが3つのうちどれを意味するのかを推測するように求められます。
連続使用温度
連続定格とは、ベルトが無期限に耐えられる温度のことです。無期限とは、ベルトの耐用年数、つまり何千時間にも及ぶ使用期間を意味し、使用終了時にもコンパウンドは硬度と弾性を維持します。EPDMベースの耐熱コンパウンドの場合、この数値は一般的に100℃~125℃の範囲ですが、プレミアムグレードでは約150℃まで記載されています。データシートに修飾語のない単一の数値が記載されている場合は、サプライヤーが書面で別途明記するまで、それを連続定格として扱ってください。このデフォルトの仮定は安全策です。なぜなら、サプライヤーが実際にはピーク値を意図して単一の数値を記載したシートを作成したとしても、カバーが硬化してから初めてその事実が判明するからです。
最高気温
ピーク定格は、連続定格を超える短時間の繰り返しの上昇を対象としています。例えば、窯への原料供給の急増、シュート内の材料が高温状態にある状態での停止後の起動、パスごとに放射ゾーンを通過するベルトなどが挙げられます。ピーク上昇は時間ではなく分単位で計測され、正確なデータシートには総暴露時間も記載されています。「1回のイベントにつき最大15分間、150℃、1シフトにつき数回以内」といった条件は、実用的な契約と言えるでしょう。持続時間が明記されていないピーク値は定格ではなく、過剰に解釈される可能性のある数値にすぎません。
瞬間温度
瞬間的な数値は、単一の高温粒子がカバーに着地するか、温度スパイクが測定点を一度通過する場合の単発的なケースです。これらの事象は秒単位で測定され、定格はベルトがすぐに焦げたり穴が開いたりすることなく耐えられる時間を表します。高温グレードでは、数秒間180℃から200℃の値が一般的であり、接触時間が短くカバーの熱伝導率が低いため、ベルト表面が受ける温度はそのほんの一部である間に、材料自体の温度はそれよりもはるかに高くなる可能性があります。ここで2つのことが忘れられています。1つ目は、瞬間的な事象でもコンパウンドはわずかに劣化し、それが積み重なることです。2つ目は、瞬間的な定格は新品のベルトに適用されます。カバーが4mm残っているベルトは、8mm残っているベルトと同じ熱緩衝能力を持ちません。
| シート上の温度列 | 供給業者が約束していること | それを真実にする期間 |
|---|---|---|
| 連続、例:120℃ | このコンパウンドは、ベルトの寿命期間中、硬度と弾性を維持します。 | 数千時間、期間制限なし |
| ピーク、例:150℃ | 繰り返しの外出は、計画以上に老化を加速させることなく許容される。 | イベントごとの時間(分)、シフトごとのイベント数制限あり |
| 瞬間的、例:200℃ | 短時間の接触では、カバーが焦げたり穴が開いたりすることはありません。 | 分ではなく秒単位 |
| 修飾語なし、単一の数字 | 未定義 | 連続値を想定して、書面で質問してください。 |
ギャップが重要な理由を説明する経験則
ゴムは特定の温度で劣化するのではなく、時間と温度の両方によって徐々に損傷が蓄積されます。よく言われる現場での目安は、連続使用温度を10℃から15℃上回るごとに、カバーの残存寿命がほぼ半分になるというものです。この3つの数字を念頭に置いて、もう一度考えてみてください。15℃高温で稼働するラインは、単に少し状態が悪いというわけではありません。寿命曲線が全く異なるのです。これは、ベルトを予定通りに交換した場合と、週末にカバーが割れてベルトを交換した場合の違いです。
07滞留時間:ベルトが各温度に留まる時間
持続時間のない温度表示は、半分しか意味を成さない。サプライヤーが「200℃に耐える」とだけ書いて説明を終えてしまうと、重要な半分を省略してしまうことになる。なぜなら、8秒間200℃に耐えるベルトと、8分間200℃にさらされた同じベルトでは、挙動が全く異なるからだ。
3つの期間、3つの異なるメカニズム
連続定格では、寿命を制限するのはゴムの緩やかな酸化劣化です。ポリマーの架橋が移動し、硬度が上昇し、弾性が低下し、最終的にカバーは、たわみ線に沿ったパターンでひび割れます。損傷は累積的で不可逆的であるため、傾斜が非常に重要になります。最高温度では、メカニズムは同じですが、数倍の速度で進行するため、1シフトあたり数分は耐えられますが、1シフトあたり1時間は耐えられません。瞬間的な温度では、故障モードがまったく変わります。今度は局所的な熱衝撃であり、保護するのは、コンパウンドの長期安定性ではなく、カバーの熱容量と接触時間の短さです。3つの持続時間、3つのメカニズム、シート上の1列。
ベルトの表面を測定してください。周囲の空気を測定しないでください。
この比較に含めるべき数値は、最も忙しいシフトの終了時に、積載ポイントのすぐ下流で測定した搬送側のベルト表面温度であり、ギャラリーの周囲温度ではありません。この2つの温度差は60℃以上になることがあります。同じクリンカーギャラリーで、同じ分、同じ場所で、空気温度が52℃、ベルト表面温度が121℃と測定されたことがあります。測定には、放射率設定を調整できる非接触式赤外線温度計が適しています。放射率が固定された温度計では、暗いゴムの温度が数度低く表示され、動いているベルトに接触式プローブを当ててベルトが熱いかどうかを確認するのは危険です。平均値ではなくピーク値を記録し、1週間を通して記録してください。最悪のシフトは、たまたま訪れたシフトとは限らないからです。
エンジニアからの現場メモ: 寧波北部のセメント工場は、「連続150℃/瞬間200℃」と記載された仕様表を報告し、ベルトコンベアは「移送時のみ」200℃で稼働していると私たちに伝えました。赤外線温度計で1週間測定したところ、カバーは各シフトの約40分間158℃に留まっており、これは意図された意味での連続でも瞬間的でもありません。カバーは9ヶ月で端から端までひび割れてしまいました。仕様表自体は間違っていませんでした。間違っていたのは、その表の読み方でした。彼らの業務には、ピーク列と、それに一致する継続時間と複合変化が必要だったのです。
購入注文書に期間を記入してください。
実務的な解決策は地味なものです。注文書の技術付録に2行追加してください。最も高温になるステーションでのベルト表面温度の測定値と、通常のシフトでベルトがその状態にある時間です。そうすれば、どのグレードのベルトが適合し、どのグレードが適合しないかを、有能なサプライヤーが判断できます。また、最初のベルトが期待寿命の28%で硬化してひび割れてしまった場合でも、クレームの根拠となる文書が残ります。この2行を省略する購入者は、営業担当者の会話の記憶に頼っているだけで、それは仕様書とは言えません。
08耐薬品性は1つの変数ではなく、3つの変数によって決まる
時には、材料が高温多湿の状態になることがあります。洗浄水が混入したクリンカー粉塵、湿度の高い倉庫内の肥料、結合剤の残留物が付着した鋳物砂などがその例です。仕様表には通常、耐薬品性に関する項目がありますが、この項目はシート全体の中で最も読み間違えやすい項目です。「酸やアルカリに耐性がある」といった記述だけでは、さらに2つの変数が付加されるまで、何の情報も得られないからです。
濃度と温度によって答えは完全に変わります
20℃で5%の苛性溶液に耐える化合物でも、80℃では同じ化学反応で破壊される可能性があり、室温でも5%から40%に濃度を上げるだけで同じことが起こる可能性があります。ゴムへの化学的攻撃は、濃度、温度、および媒体が接触している時間によって左右されます。これら3つのうちいずれか1つでも欠けると、異なる試験結果になります。温度は、化合物を軟化させ、ポリマーへの拡散を促進するという二重の役割を果たします。そのため、化学的負荷と熱負荷が同時にかかると、どちらか一方だけの場合よりも難しくなります。
滞在時間とカバー範囲:スプラッシュとは何か
ベルト上での接触時間は、均一であることはほとんどありません。数秒ごとに搬送側に滴下される液滴は、一箇所に継続的に接触していることになります。洗浄スプレーは断続的ではありますが頻繁に噴射され、ほとんどの評価では見落とされがちな底面カバーにも届きます。シフト交代時の5分間の浸漬は、永久的な塗膜とは異なります。化学薬品の項目を読む際には、これら3つのうちどれが自社のラインで使用されているかを確認し、媒体、濃度、温度、および暴露パターンを付録に記入してください。サプライヤーは、適切に質問されていないことには答えられません。見積書に記載された「耐薬品性」という謳い文句は、その横に印刷されている条件と全く同じ価値しかありません。
この記事は行の読み方に関するものであり、選択そのものは別の記事で取り上げます。化学があなたのラインの制限要因である場合、最初に参照すべき2つの資料は次のとおりです。 耐薬品性コンベヤベルト メディアごとの推論については、 耐油性コンベヤベルト 炭化水素および植物油の処理の場合。媒体が石油であり、プラントがリサイクルまたはスクラップ処理の場合、 リサイクル耐油ベルト 注記では、複利計算の選択肢についてより詳しく解説しています。 ゴム製コンベアベルト 範囲、複合ファミリーは職務ごとに変化するものであり、等級コードでは決して表示されません。
09炎と帯電防止の柱は熱とは何の関係もありません
多くのデータシートでは、温度の行の隣に2つの列が並んでおり、それらが温度の行と混同されがちです。しかし、そうであってはなりません。炎の挙動と静電気の放散は別々の特性であり、それぞれ異なる規格に基づいて試験されます。そして、どちらの特性も、ベルトが140℃のクリンカーをどのように処理するかについては何も示していません。
複数の基準、複数の異なる仕事
コンベヤベルトの難燃性はISO 340に基づいて評価され、実験室規模の試験を用いて、サンプルに沿って炎がどれだけ伝播するかを判断します。帯電防止性は導電率の問題であり、ISO 284系の規格では通常、新品のベルトの表面抵抗が約300 MΩ以下であることが求められます。これは3×10⁻⁶Ωのオーダーです。8 Ω. 米国では、地下炭鉱作業には MSHA 30 CFR Part 14 が適用されますが、これは性能等級ではなく、難燃性ベルトの受入ルートです。EN 12882 と AS 1332 は、一般的な安全要件と寸法要件のために他のプロジェクトで使用されています。これらはそれぞれ異なる質問に答えるものであり、それらを区別せずに 1 つのブロックにリストしたデータ シートは、読者に、1 つの列に合格すれば他の列にも合格すると想定させることになります。
| カラム | それを規定する基準または方法 | 認証内容 | 熱について書かれていること |
|---|---|---|---|
| 難燃性 | ISO 340、またはMSHA 30 CFR Part 14の承認 | 試験条件下での火炎伝播は限定的である。 | 何もない |
| 帯電防止 | ISO 284ファミリー、表面抵抗限界 | 静電荷は蓄積するのではなく消散する。 | 何もない |
| カバーの摩耗 | DIN 53516、またはRMA方式 | 定義されたドラムテストで失われた音量 | 何もない |
| カバーと本体の接着 | ASTM D378 スタイルの剥離試験 | 被覆材と胴体間の結合強度 | 間接的に、熱老化後に値を比較すると |
| 加熱老化、空気オーブン | ASTM D573 | 一定時間オーブンに曝露した後の引張強度と伸び率の保持率 | これは温度の行で、数値で表されます。 |
これらのベルトが必要な場所、そして2つの任務が別々に扱われる理由
私たち自身の コンベアベルト工場 炎と抵抗の検査は、化合物の熱老化試験とは別の作業として実施されます。なぜなら、それぞれ異なる疑問に答える必要があるからです。石炭取扱プラントでは、炎の要件と熱の要件の両方を同時に満たす必要があり、連続使用温度定格がわずか90℃の化合物でも、有効なISO 340の結果を取得することは十分に可能です。この組み合わせは合法であり、温暖な気候の石炭ラインでは、場合によっては適切な組み合わせとなります。しかし、これは耐熱ベルトではありません。炎の欄を温度に関する安心材料として扱う購入者は、シートを誤解しています。 難燃性コンベヤベルト製造業者証拠メモ テスト書類を詳細に確認し、 石炭火力発電所 この記事では、それを引き起こすサイトの状況について解説しています。
10接合部の強度保持:通常見落とされがちな点
一般的な耐熱データシートでスプライスの数値を探してみると、定格ベルト強度、カバーグレード、温度範囲は記載されているものの、それ以外は何も書かれていません。定格強度を支えるべき接合部は、文書から完全に省略されているのです。高温配管においては、この省略が最も重大な問題となります。なぜなら、スプライスこそが故障が集中する箇所だからです。
接合部が高温時に弱点となる理由
加硫されたスプライスは、周囲のベルトよりも厚くなっています。余分なゴム、プライまたはフィンガーの重なり、そして既に一度加硫された材料に二度目の加硫処理が施されています。その結果、3つの影響が生じます。荷重が伝達されるまさにその箇所に熱を保持する断熱材が増えるため、スプライスはわずかに高温になります。老化は時間と温度が合わさったものであるため、スプライスはより早く劣化します。そして、接着力は制御された温度でプレスされた値ではなく、現場で再構築された値になります。 コンベヤベルトの卸売 複数のソースから入手して現場で接合すると、ベルトの定格は同等でも接合部は同等ではないということが、痛い目に遭って判明します。
一般的な顧客維持率とその対象範囲
この業界で引用される数値と、それに伴う注意点は、おおよそ次のようになります。ボルト締めまたはヒンジ締めの機械式ファスナーは、通常、ベルトの定格強度の約35%から55%の強度を発揮します。適切に加硫された布製スプライスは、通常70%から90%の強度を発揮するとされていますが、この範囲の上限は、ステップ長、フィンガー形状、圧力、温度、硬化時間がすべて適切な場合にのみ達成可能です。スチールコードスプライスは、静的引張試験では高い強度を示すことがありますが、高温ラインでの動的疲労下では異なる挙動を示すことがあります。そのため、コードベルトの場合、引張試験当日の保持力ではなく、経年劣化後の保持力について尋ねる価値があります。この業界で、ベルトよりも強いスプライスを正直に約束できる人はいません。尋ねることができるのは、実際のラインの稼働条件下で測定された保持力です。
印刷された図の読み方
表に接合データが含まれている場合、そのデータが意味を持つかどうかは、次の3つの詳細によって決まります。サンプルはテスト前に経年変化させたのか、それとも低温で引き出したのか?温度は何度で、何時間だったのか?そして、不具合は接合部自体に発生したのか、それともサンプル内の別の場所に発生したのか?23℃で測定され、プレス機から直接取り出した保持率は、製造品質チェックであり、サービス予測ではありません。そのため、作業温度の空気オーブンで72時間後に測定した値と比較すべきではありません。2つの行を並べて読み、その差が、実質的に、ラインが高温になったことによるペナルティとなります。
11保証、サンプリング、そして合格基準の設定者
仕様書の最後の2ページは、何か問題が発生するまで誰も読まない部分だ。そこにはサンプリング規則と保証条項が記載されており、この2ページの内容によって、紛争が1週間で解決するか、1年間も争われるかが決まる。
サンプリング:位置、カウント、判定
ベルトをそのデータシートに基づいてテストする場合、まず最初に問題となるのは、サンプルがどこから採取されたかということです。ベルトの端から 300 mm の位置でサンプルを切断すると、ベルト本体ではなく、最後にプーリーを通過した部分をテストすることになります。スプライス部分を切断すると、スプライス部分をテストすることになります。従来の手順では、ベルトの端や継ぎ目から十分に離れた位置から、幅方向に複数の箇所でサンプルを採取し、平均したサンプルの数と、1 つのサンプルが許容範囲を下回った場合の対処法を明記します。ISO 583 ファミリーの規格や、DIN 53516 などの摩耗試験法では、コンディショニングとサンプル数の記録が求められており、その記録こそが結果の正当性を保証するものです。次に、ほとんどの購入者が見落としている点ですが、受入基準は発注前に購入者が購入仕様書に明記する必要があります。基準がサプライヤーのデータシートから引用されている場合、サプライヤー自身が自社製品の評価を行っていることになります。
保証条項:まず除外事項を確認してください
この業界の保証期間は、納品日から12~24ヶ月、または規定の稼働時間のいずれか早い方までが一般的で、詳細は必ず除外事項に記載されています。製造上の欠陥は通常保証対象となります。カバーの摩耗は、摩耗が材質に起因するため保証対象外です。第三者によるスプライス作業は通常保証対象外となりますが、スプライスが弱点となるホットラインでは特に重要です。規定の温度範囲外での運転はほぼ例外なく保証対象外となり、まさに温度ログが役立つ場面となります。交渉すべき条項は、測定された使用条件に関する条項です。仕様表に連続定格が記載されており、プラントがその範囲内の表面温度を記録できる場合、早期故障を否定するのは非常に困難になります。保証条件はプロジェクトによって異なるため、ここに示した範囲はあくまで出発点として捉え、実際の文言を自社の義務と図面と照らし合わせて確認してください。
エンジニアからの現場メモ: ベルトの保証期間が12ヶ月とされていたにもかかわらず、10ヶ月で故障したというクレームが寄せられました。そこで、ベルトの端から2m内側、スプライス部分を避けた位置でサンプルを切り出し、幅方向に3箇所で摩耗試験と熱劣化試験を実施しました。ゴムは保証期間をはるかに超えて劣化していました。その後、工場側から赤外線測定の結果が報告され、連続使用温度140℃のベルトの排出シュート部で168℃という数値が出ていました。この2回目の測定結果を受けて、クレームは却下されました。交換用ベルトは、コンパウンドとシュートライナーを同時に交換したため、保証期間内となりました。サンプリングと記録管理がなければ、どちらの側もこのような結論には至らなかったでしょう。
ドライブベルトにも同じ読解規律が適用される
この記事の内容は、平ベルトに特化したものではありません。 トランスミッションベルトメーカー 同じ問題が小型版で発生しています。ウェッジベルトのデータシートには、ベルトごとの出力定格、基準直径範囲、およびコンパウンドの温度制限が記載されていますが、購入者は出力定格だけを読んで残りは無視します。熱にさらされる駆動ベルトの温度制限は、コンベヤカバーの温度制限と同じ理由で記載されており、それを超えると同じ理由で故障します。 コンベアベルトディストリビューター ドライブベルトも取り扱っている業者には、室温の数値を受け入れるのではなく、複合温度制限を文書で要求してください。 Vベルトメーカー 鋳造工場や製鉄所とは、コンベアカバーについて話すのと同じような会話を、たいてい同じ訪問時に、同じ高温地帯について行います。
12シート全体を読み取る:1,200 mmクリンカーライン、行ごとに
実際の問い合わせでは、この方法がどのように適用されますか。セメント工場から、クリンカーラインの交換用ベルトのデータシートが送られてきました。幅1,200 mm、中心間隔220 m、処理能力900 t/h、ドロップポイント材料温度は145 °Cで記録され、ベルト表面温度は最も負荷の高いステーションで112 °Cで、1時間に6~8分間141 °Cまで上昇します。
送信されたシート
文書には、定格強度1,000 N/mm、4層EP250カーカス、上層8 mm、下層3 mm、カバーグレードW、温度「連続120 °C / ピーク150 °C / 瞬間200 °C」、およびDIN 53516による摩耗損失120 mm³が記載されています。スプライス図はありません。ピーク値に付随する持続時間はありません。伸び列はありません。
読む順番
まず温度ですが、作業は可能ですが快適ではありません。連続定格120℃に対して表面温度112℃では8度の余裕があり、測定された141℃の上昇はピーク値150℃をわずかに下回りますが、これは毎時6~8分発生し、稼働時間の約11%が連続定格を超えていることになります。これは瞬間的な負荷ではなく、まれな事象でもありません。文書化すべき問題は、このコンパウンドが141℃で何時間まで耐えられるかということです。なぜなら、ピーク時の経年劣化時間がカバーの寿命を決定するからです。次にカーカスです。幅1,200mmで1,000N/mmは定格1,200kNであり、その背後にはEP250の4プライが標準構造です。220m間隔で負荷スタートの場合、テイクアップストロークを承認する前に、基準負荷での伸びも確認する必要があります。カバー3:8mmのトップカバーと3mmのボトムカバーは適切な熱構成であり、グレードWの摩耗値120mm³は十分に許容範囲内であるため、摩耗はここでは制限要因ではありません。文書で埋めるべき2つのギャップは、ピーク暴露時間と経年劣化後の接合部の保持力です。
これが練習の全てです。4行を順番に読み、2つの筆記問題に答え、推測は禁止です。 サプライヤーの温度データ 文書に何を記載すべきかを定め、 セメントコンベヤベルトの選定 材料は、工場側から見て同じラインタイプをカバーしています。 耐熱コンベアベルト 範囲ページには、この推論が対応する学年区分が一覧表示されます。

13よくある質問
ベルトのデータシートにおける連続温度、ピーク温度、瞬間温度の違いは何ですか?
要は持続時間であり、持続時間こそが重要なポイントです。連続値は、ベルトの寿命期間中、化合物が維持できる温度範囲を示します。ピーク値は、数分単位で測定される短時間の繰り返し変動を表します。瞬間値は、カバーを焦がしたり穴を開けたりしてはならない、数秒単位の短い接触を1回だけ表します。1つの数値が記載されたシートでは、答えの約3分の1しか得られません。
当社のデータシートには、修飾語のない温度が1つだけ記載されています。これは安全に使用できますか?
それを連続定格値として扱い、書面で確認してください。この前提は、ある意味では安全です。供給業者が実際にピーク値を意図していた場合、ベルトコンベアは実際の能力をはるかに下回る状態で稼働することになります。しかし、別の意味では安全ではありません。工場が陥る原因となるのは、供給業者が瞬間的な数値を見出しとして提示した場合、最初の高温シフトまでは書類上は問題ないように見えるからです。
成績証明書のカバーレターが厳しいほど、耐熱性が高いということでしょうか?
いいえ。これらの文字は摩耗損失を表しており、熱劣化はコンパウンドの別の特性です。同じ工場の別のラインで、グレードWのカバーが158℃で11ヶ月でガラス状になったのに対し、低グレードのカバーは105℃で3年間硬度を維持した例があります。温度の行とグレードの行を別々に読み、そのコンパウンドがそもそも耐熱性を考慮して選定されたかどうかを確認してください。
難燃性ベルトは耐熱性ベルトでもあるのでしょうか?
まれに、そして決して暗示的にそうであることはありません。ISO 340に基づく燃焼挙動とISO 284ファミリーの帯電防止限界は、熱老化とは別に試験されます。化合物は、低い連続温度定格であっても、有効な燃焼試験結果を保持することができます。石炭火力発電所では、多くの場合、両方の特性を同時に必要とするため、燃焼試験欄と温度試験欄は、1つの複合的な保証としてではなく、2つの別々の要件として読み取る必要があります。
N/mm値からプライ数を算出するにはどうすればよいですか?
プライを追加します。ファブリックプライは、その破断強度をN/mmで表します。EP250プライは、おおよそ250、500、750、1,000の順に積み重ねられます。そのため、1,000 N/mmのベルトは通常4プライ、800 N/mmのベルトは通常4プライのEP200で構成されます。次に、プロジェクトに必要な安全率を確認します。ファブリックカーカスの場合、通常8~10の間で示されます。約2,000 N/mmを超えると、計算が成り立たなくなり、スチールコードが採用されます。
ホットラインは、顧客対応のための出張費として、どのくらいの予算を確保すべきでしょうか?
基準荷重による伸びに十分対応できるだけでなく、最初の暑い月のための余裕も確保できます。中心線長が320mの場合、ベルトの伸び率が1.2%と2.5%では、ベルト回路全体で約4メートルのたるみが生じます。このたるみはどこかで解消する必要があり、最も費用対効果の高い方法は、試運転中に予定外の継ぎ目修理を2回行うよりも、設計段階で解消することです。
温度における接合部の保持力に関する数値は本当に必要でしょうか?
高温ラインでは、これは最も有用な数値であり、ほとんどのシートが省略している数値です。スプライスはベルトよりも厚く、同じ条件下ではより高温になり、現場で再構築された接着力によって荷重を支えます。プレス当日の冷間保持値は、スプライスが正しく作られたことを示します。熱老化後の値は、それがどれくらいの期間保持されるかを示します。
ベルトサンプルの合否は誰が判断するのですか?
購入者は、発注前に決定すべきです。サンプリング位置、検体数、条件、許容限界を購入仕様書に明記し、検査機関にそれを適用させます。基準が供給業者のデータシートに記載されている場合は、実質的に同じ当事者が検査を設定し、採点していることになります。
耐熱ベルトの発注書の技術付属文書には何を含めるべきでしょうか?
4つの項目がほとんどの作業を担います。最も高温になるステーションでのベルト表面温度、シフトごとのその温度での滞留時間、作動張力(N/mm)、そして化学反応が関係する場合は媒体の種類とその濃度および曝露パターンです。カバーを耐熱性のために厚くする場合は、プーリーの直径も追加してください。総厚と最小プーリー直径が一致する必要があるためです。シート上のその他の項目は、そこから相互チェックできます。
14関連商品
- ゴム製コンベアベルト
- EPゴムコンベヤベルト ポリエステル/ナイロン製のカーカスに、用途に合わせて選定されたカバーコンパウンドを組み合わせたもの。クリンカーラインや焼結ライン向けのEPDMグレードも含む。
- 耐熱コンベアベルト
- EP1000型砕石機用コンベアベルト ―シュートでの衝撃エネルギーが温度ではなく、カバー寿命を決定する
- シェブロンコンベアベルト
- コンベヤ駆動用Vベルト カバーを読むのと同じくらい注意深く、これらの化合物の温度制限を読んでください。
- 製品カタログ全文
15関連ブログ記事
- 耐熱コンベヤベルト究極ガイド2026:種類、グレード、選び方 — 同じテーマの選択面。行が実際にどの行を制限するかがわかれば
- 耐熱コンベヤベルトのサプライヤー温度データ
- 耐熱コンベヤベルトの故障モード:根本原因と現場での対策 ―既に問題が発生しているベルトの場合、データシートではなく損傷パターンに基づいて調査が行われる。
- セメント工場におけるクリンカー搬送用耐熱コンベヤベルト
- 耐薬品性コンベヤベルト ― 熱ではなく媒体が制限要因となる場合の濃度と温度の推論
- 耐油性コンベヤベルト:購入者が最初に確認すべきこと
- 耐熱ゴム製コンベヤベルト:最新のソリューション