私たちが仲裁を依頼される接続に関する議論のほとんどは、プレス機内部で始まるわけではありません。発注書、あるいは発電機を誰が持ち込むのか明記されていないメールから始まります。このページは、発注書に署名する人、つまり保守計画担当者、調達エンジニア、現場管理者向けに書かれており、仕事の片側だけを扱っています。 コンベヤベルトの接合サービスを依頼する前に確認すべき事項スプライスが実際にどのように作られるか、層ごとに知りたい場合は、当社の現場チームがすでにそれを公開しています。 接合方法、コスト、現場でのヒント、方法ごとの概要は、 コンベヤベルトの接合方法ガイドやり方を知りたいならそちらを読んでください。購入方法についてはこちらを読んでください。これらは異なる仕事で、異なる人が担当します。そして、後者の仕事からお金が漏れてしまうのです。
私たちは長年にわたり、数多くの加硫接合部の見積もり、施工状況の検証、そして分解作業を手がけてきました。そのパターンは驚くほど一貫しています。1,400mm幅の3層ベルトが土曜日に稼働を開始し、作業員が2箇所の接合部を硬化させ、午後6時にはすべてが平らで綺麗に見えます。ところが11週間後、買い手から電話がかかってきて、ヘッドエンド側の接合部が片方の端に沿って浮き上がっているというのです。10回中9回は、硬化チャートが要求されたこともなく、コンパウンドのロット番号も記録されておらず、2回目の停止費用を誰が負担するかについても書面で合意されていませんでした。これは接合部の問題ではなく、すべて購買側の問題なのです。
それでは、もし私たちがあなたの立場だったら検討するであろう12項目を、順番に挙げていきます。それぞれの項目には、書面で要求できる回答、表に記載すべき数値または範囲、そして契約書の中で適切な箇所があります。これらの項目を次の入札に持参すれば、提示される見積もりは書類上は高額に見えても、実際にははるかに安価になるでしょう。
12個のチェック項目が1つの画面に表示されます。
これを印刷して、チェックを入れて、見積依頼書に添付してください。最後の列は、多くの人が記入を飛ばしてしまう部分です。
| # | 確認すべき事項 | 書面による証拠を保管しておくべきである |
|---|---|---|
| 01 | スコープとインターフェースの分割 | 化合物、電力、水、シェルター、索具、廃棄物を明記した署名入りの供給マトリックス。 |
| 02 | ベルト幅に対するプレス仕様 | データシート:クロスバーの長さ、定格圧力、圧力バッグの数、温度許容範囲。 |
| 03 | ステップとプライズの比較 | 現場で確認したプライ数と、作業員が切断する予定のステップ長。 |
| 04 | 化合物のバッチ番号と日付 | ロット番号、硬化日、グレード、保管温度、保管サンプル。 |
| 05 | 天候と電源の保持ポイント | 合意された基準値、および停止命令を出す権限を持つ人物の名前。 |
| 06 | シャットダウンウィンドウ | 再開までの時間ごとの計画。予備費はパーセンテージで示されている。 |
| 07 | 温度、時間、圧力の記録 | 関節ごとに1枚のチャートを用意し、施術者と証人の署名が必要です。 |
| 08 | 受入試験および剥離基準 | 試験片のサイズ、試験速度、合格基準値、切り抜き費用の負担者。 |
| 09 | 手直し作業と責任 | 障害の定義、対応時間、ダウンタイムの負担者。 |
| 10 | 残されたスペアパーツ | 引き渡された消耗品、工具、書類の最終リスト。 |
| 11 | 請求書の作成方法 | 幅とプライ数に応じた単価に加え、輸送費、待機費、および硬化中断に関する規定が適用されます。 |
| 12 | 保証開始時点 | 日付とトン数をトリガーとして、請求書ではなく注文書に記載する。 |

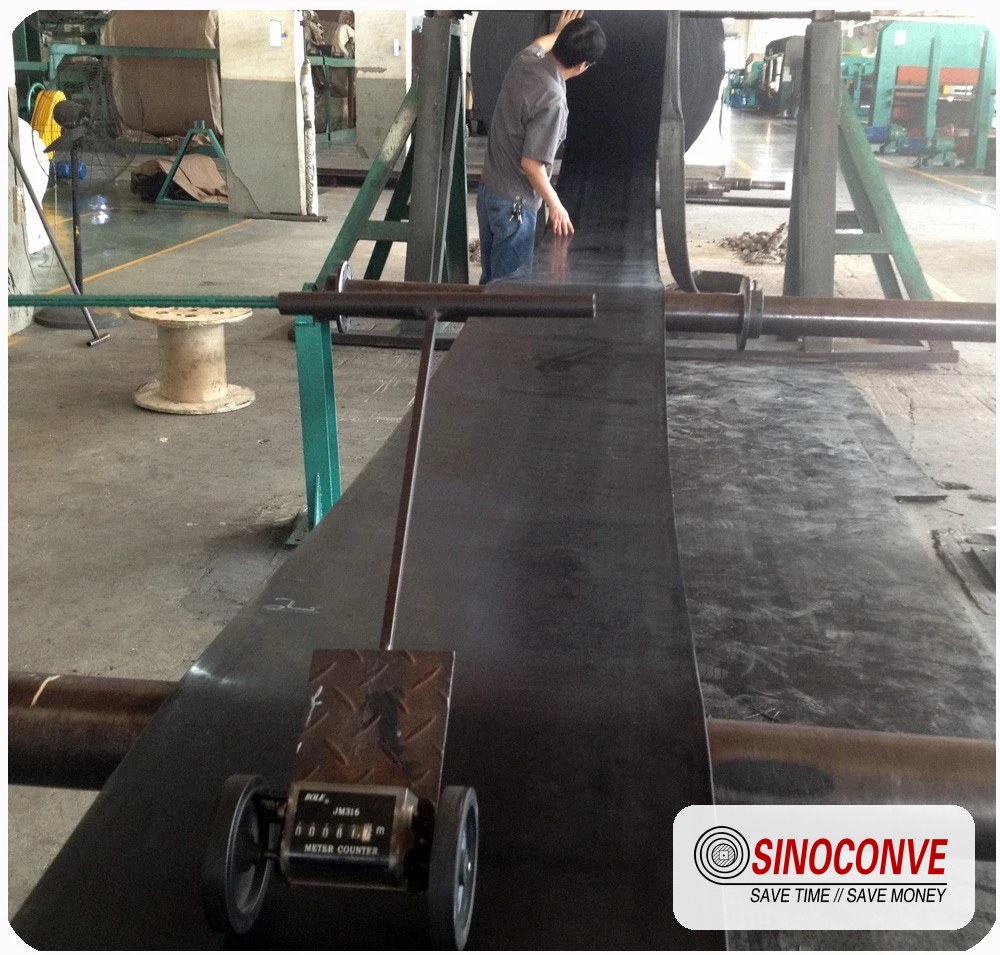
プレス機の下で1,200mmの3層構造の接合部を接合しています。この写真には写っていないもの、つまりバッチ番号、浸漬時間、圧力ログなどは、チェックリストに記載されています。
01範囲とインターフェース:誰が何を提供するのか
融着接続作業員は工場ではありません。プレス機、工具一式、そして作業計画書を持って現場に到着しますが、それ以外のほとんどすべてのことは現場の状況に依存しています。これらの依存関係のいずれかが欠けていると、作業員は作業を中断し、時計は止まらず、誰が費用を負担するかという議論が始まります。私たちは、手の届く範囲にある唯一の380Vコンセントがすでに粉塵抑制ポンプに電源を供給していることを誰も確認しなかったために、2時間で終わるはずの作業が9時間もかかってしまったのを目の当たりにしてきました。
接合の見積もりは要約ではなく、項目ごとに記載する必要があります。
見積書に「スプライスの供給と設置込み」と記載されている場合は、思わぬ出費となる可能性があります。同じ作業内容を供給マトリックス付きで見積もり、発注前に請負業者にすべての項目にチェックを入れるよう依頼してください。弊社の経験では、コンベアベルトの接合に関する請求書をめぐる紛争の約5件中4件は、双方が相手側が既に請け負っていると思い込んでいた項目に起因しています。
| 明細項目 | 通常は買い手側 | 通常は請負業者側 | 次のように書き留めてください |
|---|---|---|---|
| 未硬化化合物とカバーストリップ | めったに | はい、バッチ番号付きで。 | 等級とバッチは硬化チャートに記録する。 |
| プレス機とポンプに動力を供給 | はい、合意された評価額で | ケーブルと配電ボックス | 電圧、相数、遮断器のサイズ、距離(メートル)。 |
| 冷却水 | はい、水冷式プラテンの場合 | ホースと継手 | 流量、圧力、そしてその場所が両方を同時に満たせるかどうか。 |
| シェルター、照明、床 | 必要に応じてテント | 作業用照明 | テントをどこに固定するか、そして濡れた床を誰が乾かすか。 |
| ベルトの取り扱い | ウインチまたはクレーン、索具、クランプ | 位置決めピン、引き締めストラップ | 現場における吊り上げ装置の定格荷重。 |
| 消耗品 | 溶剤と布切れを使うこともある | 剥離フィルム、シーラント、ディスク潤滑剤 | 消耗品を含むという表記ではなく、品名で記載されています。 |
| 許可と隔離 | ロックアウト、高温作業、密閉空間 | 彼ら自身の個人用保護具 | 許可証は誰が発行し、発行にはどれくらい時間がかかりますか。 |
| 無駄 | スキップまたはゴミ箱行き | 自分たちのエリアの清掃 | 薄板の端材やドラム缶の行き先。 |
最も問題を引き起こす3つのインターフェース
電力、水、シェルター。この順番で。圧力バッグ2個と油圧ポンプを備えた中型プラテンセットは、加熱中は通常25~45kWの電力を消費し、正確な数値はフレームサイズ、ブランケット面積、ポンプが連続運転するかどうかによって異なります。キロワット数とプラグの種類を尋ね、パネルを自分で確認してください。現場で20kWしか供給できない場合は、作業員を予約する前にその旨を伝えてください。必要な電力の半分しか供給できないことがわかった作業員は、料金が発生する待機状態になるか、ゆっくりと加熱してうまくいくことを祈るしかありません。
2番目に重要なのは水です。布ベルト加工に使用されるポータブルプレスのほとんどは水冷式で、メーカーが提示する流量は通常、2~3バールで毎分20~40リットルです。200リットルのタンクがあり、水道接続がない現場では、1回の冷却サイクルでタンクが空になります。空冷式プラテンは冷却速度が遅くなるという欠点がありますが、この問題は回避できます。シャットダウンまでの時間が短い場合は、冷却速度の遅さが重要になります。
シェルターは3番目に重要だが、雨が降るまでは誰も気に留めないものだ。熱間接合部は一瞬たりとも天候にさらされてはならない。接合部に雨漏りするテントは、テントがないよりも悪い。なぜなら、作業員はテントの下で作業を続けざるを得なくなるからだ。
見積依頼書に分割情報を記載する方法
簡潔に、価格の上に記載し、裏面の条件には記載しないでください。弊社の見積書では、購入者に6つの事項を文書で確認していただくようお願いしています。まず、接続ポイントでの電力供給状況です。これは作業を完全に停止させる要因となるからです。次に、水供給状況です。ホースが届く範囲に供給ポイントがあるかどうか、そして2バールで実際にどのくらいの流量が得られるかを確認します。テントは誰が用意するのか、そしてテントの下の床を乾いた状態に保つことができるのか。湿った地面は、ゴムの劣化よりも多くの接続部を沈めてきました。現場にはどのような吊り上げ装置があるのか。当日の予想気温範囲。最後に、作業開始から終了までクルーに同行するプラント担当者の名前です。担当者がいないクルーは、些細な質問でも作業が止まってしまうからです。クルーが出発する前にこれらの6つの項目に回答が得られれば、作業は早く終わります。当日の午前5時に電話で回答が得られれば、通常はそうはなりません。
ベルトとサービスの両方を購入する場合は、 コンベヤベルトサプライヤー 自社のクルーを運営するか、下請けに出すかは、8週間後に何か問題が起きたときに誰に連絡するかを決める答えによって決まります。私たちが扱う全在庫は 製品カタログ 実際に使用しているベルトに合わせて、スプライスの見積もりを照合する必要がある場合。
02ベルト幅と圧力に対するプレス仕様
コンベアベルト加硫機は、この作業において代用できない唯一の設備です。作業員はクランプやナイフ、人員を借りることはできますが、300mmのクロスバーを借りることはできません。したがって、機械の仕様は購入者が最初に尋ねるべき技術的な質問であり、「適合する」という言葉ではなく、型番を明記した書面で回答されるべきです。
横梁の張り出し:片側につき最低250mmの余裕を持たせてください。
各クロスバーとプラテンは、クランプバー、エッジシール、および加圧バッグがベルトから完全に離れるように、ベルトの端から十分に突き出ている必要があります。当社が使用する作業ルールは、最低でも片側250 mmのオーバーハング、ベルト幅が1,400 mmを超える場合、または端が摩耗または湾曲している場合は300 mmのオーバーハングです。1,400 mm幅のベルトの場合、これは最低でも1,830 mm (72インチ)のフレームが必要であり、60インチのフレームでは不十分であることを意味します。ベルトをかろうじて覆うだけのフレームを持ってきた作業員は、ベルトの端自体をクランプすることになり、その接合部の端は、浸漬中ずっと硬化不足になります。
圧力は範囲であり、最大値ではない
圧力不足と圧力過多のどちらもスプライスを破損させ、破損の仕方も異なります。圧力が低すぎると、コンパウンドが多孔質になり、小さな気泡が発生し、ゲージで薄いと表示される接合部になります。圧力が高すぎると、ゴムが側面から押し出され、スプライスの端が薄くなり、段付きスプライスでは、スキビングされた段が波打って見えます。プラテンプレスで加硫される布製カーカスベルトの場合、よく見られる圧力は、およそ0.8~1.5MPaの範囲で、その範囲の上限には重い高張力ベルトがあり、下限には軽いPVCまたは薄い2プライベルトがあります。プレスメーカーによっては、フレームの定格を2.0MPa以上に設定している場合があります。この定格は上限であり、目標ではありません。請負業者が使用する圧力を教えてくれない場合、彼らが使用する圧力はポンプの性能によって決まります。
プラテン全体の温度均一性も同様に重要であり、完成した接合部ではその均一性は目に見えません。加熱領域全体で機械が保持するように指定されている許容範囲を確認してください。一般的に挙げられる数値は±3℃ですが、片側がもう一方の端よりも12℃も高温になっているプレス機では、接合部の一方の端が焦げ、もう一方の端が硬化不足になるという結果になります。これが、コントローラーの読み取り値ではなく、フレームの両端に熱電対を取り付けておく理由の一つです。
乗組員の予約前に要求するデータシート項目
入札時に以下の項目を要求し、請負業者のパンフレットではなく、ご自身のベルトと比較してください。定格プラテン圧力とその適用面積、圧力バッグまたはラムの数、クロスバーとプラテンの長さ、加熱速度、ランプ制御、クーラントの種類、熱電対の数と配置。請負業者の機械が水冷式の場合は、最小流量も要求してください。空冷式の場合は、1,400 mm ジョイントでの冷却時間がどのくらいになるかを要求してください。冷却は、シャットダウンが長引くとサイクルの一部がカットされるためです。 現代の加硫機が備えるべき機能 これらの機能についてさらに詳しく解説しており、機械に焦点を当てた短い記事も掲載されています。 コンベヤベルト加硫機ガイド。
| ベルト幅 | 250mmの突き出し部分を含む最小クロスバー長 | 私たちが欲しい圧力バッグ | クランプバーの最大間隔 |
|---|---|---|---|
| 800 mm | 1,300 mm | 1~2 | 300 mm |
| 1,000 mm | 1,500 mm | 2 | 300 mm |
| 1,200 mm | 1,700 mm | 2~3 | 350 mm |
| 1,400 mm | 1,900 mm | 3 | 350 mm |
| 1,600 mm以上 | 2,100 mm、または2つのプレス機を直列に接続 | 3~4 | 400 mm |
エンジニアからの現場メモ: ある花崗岩加工工場から、1,400 mm幅の3層EPベルト(処理能力約700 t/h)の同じ箇所で2回も接合部が破損したとの依頼がありました。どちらの場合も、作業員は片側100 mm未満のオーバーハングを持つ60インチのフレームを使用していました。接合部の端は袋の下には入っていませんでした。接合部の外側90 mmを測定したところ、中央部よりも明らかに色がくすんでおり、サンプルを剥がしてみると、破損は完全にその外側の帯状部分に集中していました。ベルト自体も、コンパウンドも問題なく、プレス機がベルトに対して短すぎただけでした。この仕事から得られた2つ目の教訓は、購入者に機械の型番が書面で渡されていなかったため、停止前に確認するものが何もなかったということです。
03枝肉の層に対するステップカウント
ステップスプライスは、荷重を一度に1層ずつ布地層を通して伝達するため、ステップの数はプライの数と一致していなければなりません。こうして文字にすると当たり前のように聞こえますが、これは現場でよく見られる2つの手抜き方法のうちの1つです。もう1つは、材料と時間を節約するためにステップの長さを短くすることです。
ラベルではなく、現場でプライ数を数えてください。
クルーがスプライスを開く前に、あなたの側から誰かがベルト端から短い端材を切り取り、濡らして、目視で生地の層数を数える必要があります。同じコンベア上の古いベルトから元の注文書類をコピーしたために、3プライのカーカスが2プライと見積もられた例があります。EPベルトでは、きれいに切断された端では層数を読み取るのは通常簡単ですが、汚れたり摩耗したベルトでは、本当に難しい場合があり、まさにそのときに間違いが発生します。少しでも疑問があれば、 コンベヤベルトメーカー ベルトの製造仕様書に基づいて、スキビングナイフを取り出す前に、請負業者にステップ数を文書で確認してもらう。 工業用コンベアベルト 非常に高い緊張感で動いているこの小切手は、このリストにある他のどのアイテムよりも価値がある。
ステップ長、バイアス角、および関節全長
ステップの長さは、ベルトの幅ではなく、スプライスにかかる張力に応じて決まります。一般的な EP および NN ファブリックベルトの場合、作業文書や当社の工場で記載されているステップの長さは、3 プライの場合は 200 mm ~ 300 mm の間であることが多く、ベルト定格が高い場合や、ジョイントが巻き数の少ない駆動プーリーに耐えることが期待される場合は、より長くなり、300 mm ~ 400 mm になることがよくあります。ステップの切断端は通常、ベルト端に対して直角ではなく、およそ 60 ~ 70 度の角度で傾斜しており、ステップがかみ合うように、両端は反対方向に同じ角度で切断する必要があります。高張力ベルトの直角に切断されたステップ スプライスは、角から開き始めるジョイントです。
購入者にとっての実質的な影響は、消費されるベルトの長さです。250 mm の段差がある 3 プライジョイントでは、移行部とクランプ部の余裕を加える前に、ジョイントの長さが約 750 mm 消費されるため、900 mm から 1,100 mm の予備ゾーンを用意するのが一般的です。これは、短いコンベアのヘッドエンドで、2 つまたは 3 つのジョイントでベルトが 1.5 メートルも消費される可能性があるため、特に重要です。また、交換用ベルトを注文する際にも重要です。ベルト供給業者は、中心距離だけでなく、スプライスの長さがどれくらいになるかを知る必要があるからです。
| 死骸 | 必要な手順 | 一般的に引用されるステップ長 | ショートカットの見た目 |
|---|---|---|---|
| 2層EPまたはNN、軽荷重用 | 2 | 150~200mm | 単一ステップ、インターロックなし。 |
| 3層EP、採石場向け | 3 | 200~300mm | 3番目の手順は、1時間の作業時間を節約するために、片側で省略した。 |
| 4プライEPまたはNN | 4 | 250~350mm | 段差の長さが不均一にカットされているため、1枚の層が荷重の大部分を支えることになる。 |
| 5プライ以上 | 5人以上 | 300~400mm、ベルト定格と照合してください。 | ベルトデータがステップを要求する場合、またはその逆の場合に使用されるフィンガースプライス。 |
| スチールコード | ステップスプライスではない | ベルト製造業者の独自の接合図面に基づいて製作 | スチールコードプレス機を持たない請負業者が、布地のような段差接合を依頼している。 |
後になってジョイントが開いた場合、故障のパターンから、これらのどれが間違っていたのかがわかることが多い。これについては、より詳しい記事を書いた。 接合不良の原因苦情の手紙を送る前に読んでおく価値があります。なぜなら、硬化不足の接合部と段差切削の問題の違いによって、誰が費用を負担するかが決まるからです。
04化合物のロット番号と保存期間
未硬化の接合用接着剤は、混合された日から劣化が始まる消耗品です。ゴムとしての性質を失ってからも、見た目や感触はゴムのままです。そのため、製造ロット番号は、その日に入手できる最も安価な証拠となります。
請求書にロット番号を記載する理由
納品書に記載されているバッチ番号またはロット番号と硬化日を確認し、それらを接合部ごとに硬化記録に記入してください。接合部が4か月以内に破損した場合、有能な故障報告書作成者がまず最初に尋ねる質問は、どの材料が使用されたかということです。番号がなければ、推測するしかありません。また、保管サンプルも依頼してください。同じ材料を握りこぶし大の大きさに切り取り、密封し、バッチ番号をラベルに記入して、後で見つけられる人が保管してください。当社では、自社の作業で採取したサンプルを日常的に保管しており、いざ必要になったときには、袋詰めにかかった数ドル以上の価値があります。
賞味期限と焦げ付き防止時間
配合ゴムは通常、密閉状態で摂氏約25度以下、直射日光を避けて保管した場合、約6か月の保存期間が目安とされていますが、一部の在庫品は保存期間が短く、また一部は長くなっています。在庫品が古くなると、2つの点が劣化します。1つ目は耐焦げ付き性です。古いロットは硬化が早く始まるため、特に気温が35度の午後には、作業員がまだ取り付けや位置合わせをしている間にゴムが硬化し始める可能性があります。2つ目は接着性です。期限切れの在庫品でも、固いシート状に硬化し、許容範囲内の力で剥離できる場合があり、そのため、現場で問題を発見するのが難しくなります。
現場での保管状況は、袋に記載された日付と同じくらい重要です。鋼鉄製の容器に入ったコンパウンドのドラム缶が日光にさらされると、周囲温度より15~20度も高くなる可能性があり、そのような状態が1週間続くと、作業寿命が著しく短くなります。請負業者が前日に資材を現場に搬入する場合は、夜間の保管場所を確認してください。
ベルトだけでなく、カバーにもコンパウンドを合わせてください。
スプライスは、その中で最も互換性の低い層の性能に左右されます。 ゴム製コンベアベルト 使用する材料が約 100 ℃ を超える耐熱グレードである場合、接合コンパウンドとカバー ストリップは、汎用ガムではなく、対応する耐熱グレードのものでなければなりません。同じことが耐油性ニトリル カバー、低温用ベルト、難燃性ベルトにも当てはまります。難燃性ベルトでは、接合部自体が EN 12882 などの規格、または地下作業の場合は MSHA 30 CFR Part 14 に準拠してベルトと同じ難燃性要件を満たす必要がある場合があり、完成した接合部の証明書を顧客から求められることがよくあります。注文前にこの点を確認してください。正しいグレードはわずかな価格差ですが、間違ったグレードは目に見えない価格差となるからです。
もう一つ、人々が忘れがちな成績に関する質問があります。 耐熱コンベアベルト カバーは経年劣化で硬化するため、一般的なコンパウンドで接合した部分は周囲のベルトよりも硬くなり、継ぎ目がカーカスに合わせて柔軟に曲がらなくなり、接合部でひび割れが生じ始めます。グレードマッチングは些細なことではありません。ベルトの寿命まで持つ接合部と、毎年点検が必要な接合部との違いを決定づける重要な要素なのです。
05サイトのホールドポイント:電力、湿度、温度
どの請負業者も、スプライスを開けない条件のリストを持っています。重要なのは、そのリストが存在するかどうかではなく、そこに数値が記載されているかどうか、そしてその数値が作業停止前に合意されていたかどうかです。作業員が天候を理由に作業を中断した際に、「湿度が高すぎる」とはどういう意味なのか誰も合意していなければ、テントの中で二人が言い争っている間、あなたは待機料金を支払うことになります。
露点ルールは誰も書き留めていない
熱接合部の天敵は水であり、その危険は目に見える雨ではなく、生地層内部にすでに存在する結露や水分です。ベルト表面が露点付近にある場合、カーカスを開くと湿った生地が熱いコンパウンドに接することになり、硬化中に水が蒸気になります。その結果、ブリスターが発生します。ブリスターとは、プレスを解除して接合部が冷えてからでないと確認できない、接合部に沿ってできる小さな隆起部分です。一般的に用いられる作業基準は、ベルト表面が露点より少なくとも3℃高いことであり、一晩屋外に放置された3プライベルトの場合は5℃を安全とみなします。また、相対湿度が約85%を超えることも、多くの作業員が挙げるもう一つの危険要因です。
雨、風、そしてテントの問題
熱接合は屋外で硬化させることは決してなく、冷接合もそれほど融通が利くわけではありません。ベルトが濡れていたり雨に濡れていたりした場合は乾燥させる必要があり、濡れた3プライベルトは端から完全に乾燥するまでに2~4時間かかることがあります。この時間はシャットダウンウィンドウ内に収めなければならず、ウィンドウの真上にあってはいけません。風は別の理由で重要です。コンベアベルトの熱接合作業では、接合部の上にヒートブランケットを置きますが、テントの入り口から強い風が吹くと、ブランケットの端から熱が奪われ、剥離フィルムが剥がれてしまいます。強い風以上の場合は、風上側のテントを閉じるようにお願いします。周囲温度が約5℃以下になると、コンパウンドが硬化し、取り付けが難しく時間がかかります。約40℃を超えると、日焼けが早く始まり、作業員は日陰が必要になります。
| ホールドポイント | しきい値を注文書に記入します | 誰がいつチェックするのか |
|---|---|---|
| ベルト表面温度と露点の関係 | 最初の刈り取り前に、露点より少なくとも3度高い温度であること | 請負業者がそれを読み上げ、購入者の担当者がその読み上げに立ち会う。 |
| 相対湿度 | 85パーセント以下、テントを閉じた状態で登っている場合 | 準備中は毎時間読み、記録する |
| 雨水または溜まった水 | ベルトやプレス機の下に水がかかっている状態では、治療は始まらない | 現場にいる者は誰でも作業を中止できる。その権利は文書化されるべきである。 |
| 周囲温度 | 5℃未満または40℃を超える場合は、治療計画は即興ではなく、見直される。 | 前日に合意し、当日の朝に見直しを行った。 |
| 電力供給状況 | 合意されたkW、電圧、位相は、プレスとポンプを同時に稼働させて検証済みです。 | 作業員が到着する前に、電気技師が |
| 隔離と許可 | ロックアウトが適用され、コンベアが停止していることが確認されたため、高温作業許可証が発行された。 | 道具を開梱する前に、まず植物を植えてください。 |
電気的な保持ポイントは、時計を止めるポイントです。
天候による遅延は通常短時間で済みますが、電気系統のトラブルはシフト全体を無駄にする可能性があります。電圧と位相はパネルの銘板ではなく、実際のコンセントで確認し、プレス機と油圧ポンプがその盤上の他の機器と同時に稼働できることを確認してください。電源が発電機の場合は、漏電保護装置を別途用意し、発電機には余裕を持たせてサイズを決定してください。一般的な計画値は定格運転負荷の1.25倍に、加熱時のサージに対する余裕を加えたものです。プラテンがオンになったときに発電機の電圧が低下すると、硬化サイクルが無駄になるためです。採石場で雨天のシフトでは、これはジョイントが午前2時までに完了するか、正午までかかるかの違いになります。このような操業が年間を通して続く場合は、当社の予防措置リストを参照してください。 鉱業と採石業のページ これは妥当な出発点であり、購入者から最もよく寄せられる実務上の質問は、 SINOCONVE よくある質問ページ。
06シャットダウン期間とスケジュール上の約束
操業停止の1時間ごとにコストが発生し、操業可能時間を提示した人が、その見積もりが間違っていた場合にその費用を負担することはまずありません。したがって、操業可能時間は具体的な成果物として扱い、その背後には計画と、ペナルティまたは待機ルールを付加する必要があります。
再起動から逆算してタイムラインを作成する
コンベアが再び稼働する必要がある時点から開始し、各アクティビティを差し引き、計算が妥当かどうかを確認します。 1,200 mm の 3 プライ ベルトの単一のホット スプライスの場合、私たちが扱う現場の数値はおおよそ次のようになります。 ベルトの停止、隔離、クランプ: 30 ~ 45 分。 合意されたステップ長へのマーキング、スクエアリング、スキビング: 3 プライの場合は 2 ~ 3 時間、カバーが厚い場合やベルトが冷たい場合はそれ以上。 ドライ フィッティング、アライメント、クランプ: 45 ~ 60 分。加熱前にステップが連動する必要があるため、急ぐことはできません。 ソーク温度への加熱: ブランケットとベルトの厚さに応じて 20 ~ 30 分。 ソーク: このベルト クラスの場合、通常 30 ~ 45 分。 加圧下での冷却: 40 ~ 60 分、空冷プレスの場合はそれ以上。 解放、トリミング、清掃、テントの取り外し: 約 30 分。そして、最初の走行時に再張力調整とトラッキングチェックを行う。これにはさらに30分から60分かかるが、ほとんどの見積もりではこの工程が抜け落ちている。つまり、1つのジョイントの作業には合計で6時間から9時間かかる計算になり、4時間で済むと約束するプランには署名しないだろう。
緊急時対応、および残業を承認する者
計画書に記載されている金額に 20 ~ 25 パーセントを追加し、その数値を注文書に記入してください。ジョイント数が増える場合、プレス機が温まり電源が接続されると、増分は思ったよりも小さくなります。通常、同じベルト上の追加の接合部ごとに 1.5 ~ 2 時間ですが、最初の接合部は何もセットアップされていないため、常に最も時間がかかります。作業員が作業時間を超えて作業を続けることを承認できる人物を指定し、週末前に、真夜中ではなく、そのための時間単価に合意してください。船が待機している港では、待機時計が作業全体で最も高価な項目であり、2 日間の天候による遅延で接合料金自体を上回った例もあります。24 時間体制で大量の資材を輸送するバイヤーは、通常、時間単価ではなく固定の待機料金を設定することになります。 港湾におけるばら積み貨物の取り扱い その構造が継続的な運用に適している理由を説明する。
073つのパラメータによる治癒記録
温度、時間、圧力。この3つの数値によって、あなたが支払ったジョイントが本当にジョイントなのか、それとも将来の不便をもたらすものなのかが決まります。そして、プレス機が梱包された瞬間に、この3つの数値はすべて消え去ります。これは、作業員が現場を去った後も残る唯一の証拠であるため、リストの中で一枚の紙が最も価値を持つ項目です。
設定値は読み取り値ではありません
誰でもフォームに145と記入することはできます。確認すべきなのは、フレーム上の複数の地点における、時間の経過に伴う実際のプラテン温度です。布製カーカスベルトの場合、ほとんどの作業員が使用する硬化温度は摂氏145度から150度の間ですが、この数値は習慣ではなく、特定の材料に関するコンパウンド供給業者のデータから取得する必要があります。コントローラーの設定値が150度で、ブランケットが端で138度で動作している場合、重要な部分で硬化が不十分で、他の場所では正常である接合部です。請負業者が熱電対を1つしか読み取らない場合、その読み取り値は、幅が1,400 mmの接合部のうち、約1平方センチメートルの情報しか提供しません。
浸漬時間と合計時間の比較
作業員が提示する数値に注意してください。プレス機での総時間には加熱と冷却の時間も含まれており、それを提示するとサイクルが実際よりも長く見えます。重要なのは保持時間です。これは、プラテン全体が実際に設定温度に達した後、接合部が硬化温度で過ごす時間です。この温度自体も、コントローラーが設定点に達したと表示してから10~20分かかる場合があります。3層構造のファブリックベルトの場合、提示される保持時間は通常25~45分で、積層が厚く層数が多いほど長くなります。多くの作業員は1ミリメートルあたりの許容値に固定値を加えた値で作業するため、正直に尋ねるべき質問は「硬化時間はどれくらいですか」ではなく、「どのような計算式を使用しており、このベルトではどのような値になりますか」です。見積もりと一緒に計算式を文書で入手してください。
設定された圧力が維持される
加圧は開始時だけでなく、浸漬全体を通して維持する必要があります。加圧バッグの緩やかな漏れやバルブの緩やかな動きは、接合部の中央に空隙として現れ、外部からは見えません。少なくとも浸漬の開始時、中間点、終了時に圧力を記録し、約 0.1 MPa を超える圧力低下があった場合は、講じた措置とともに記録に残すよう依頼してください。冷間スプライシングのコンベヤベルト作業では、同様の規律は異なりますが、厳格さは変わりません。接着剤にはオープンタイムと温度範囲があり、接着剤の表面が硬化した後にロールされた接合部は、ゴムではなく界面で破損します。
| レコードフィールド | 完全なエントリーの例 | 購入者が気にするべき理由 |
|---|---|---|
| ベルトとジョイントのアイデンティティ | コンベヤタグ、ベルト幅、プライ数、ジョイント番号、ベルト上の位置 | 一般的な苦情ではなく、特定の関節に起因する請求であることを示す。 |
| 複合施設の詳細 | グレード、ロット番号、硬化日、保管サンプル参照番号 | あらゆる故障解析における最初の疑問を解決する。 |
| 周囲環境 | 作業開始時の気温、湿度、露点 | 本来であればその化合物が原因とされる水ぶくれについて、そのメカニズムを説明する。 |
| 温度曲線 | 開始、加熱、飽和状態、冷却、両端からの測定値 | 広い関節全体に均一な治癒効果を証明する唯一の方法。 |
| 浸漬時間 | 温度維持時間(分)と、その値を算出するために使用した計算式 | 2番目の関節を1番目の関節と比較できます。 |
| 圧力ログ | 開始、中間、終了時の圧力値(MPa単位)、圧力低下とその応答 | 外見は完璧に見えるが、実際には多孔質の継ぎ目を捉えている。 |
| 放出温度 | 圧力が解放された瞬間のプラテン温度 | 熱いうちに離すのは、最初の1週間で端が剥がれる典型的な原因です。 |
| 署名 | オペレーター名と証人名、および署名時刻 | フォームを記録に変換します。署名やスケジュール値は含まれません。 |
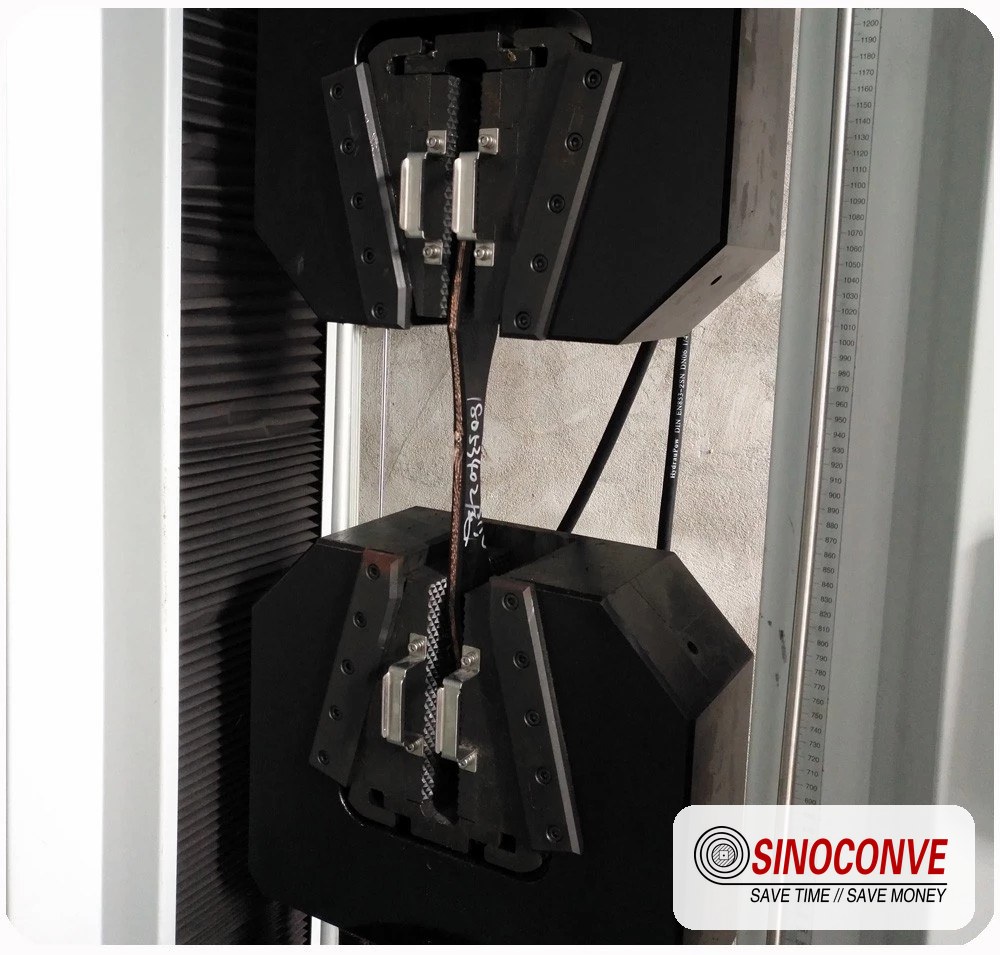
3層構造の接合部から剥離したサンプル。破断線が層の境界面ではなくゴム内部を貫通している箇所では、硬化と接着が適切に機能していることがわかる。
エンジニアからの現場メモ: セメント工場から、7週間後に端が剥がれた1,000mmの2層接合部の硬化チャートが送られてきました。チャートには、熱電対1個の測定値と22分の浸漬時間が記載されていました。プラテンは、使用中に幅が拡張されたベルト上で使用されている60インチのフレームで、ブランケットの端は、温度が上がらなかったフレーム部分の上にありました。シートには明らかに改ざんされた箇所はありませんでした。4つのプローブが必要な接合部に対して、プローブが1つと数値が1つだけ記載されていたのです。注文書に記録要件を記載する際は、必要な熱電対の数と、それらがどこに設置されているかを明記してください。
08受入サンプリングと剥離強度
接合部は溶接部のように検査することはできません。接合部は構造体内部に埋め込まれているため、唯一確実な検査方法は、その一部を引き剥がすことです。したがって、受入条項ではまず、どの部分を、どこから、誰が切断し、誰が取り外した部分を元に戻すのかという、実務的な疑問に答える必要があります。
ベルトを短くせずにテストできること
ほとんどの稼働中のコンベアでは、切断できる余剰長さはありません。そのため、実行可能な選択肢は3つあり、どれが最適かはベルトに余剰長さがあるかどうかによって異なります。同じ週に同じバッチから同じプレス設定で作成された工場テストスプライスは、請負業者がそれを証拠サンプルとして記録し、口頭での要約だけでなく結果を受け取る限り、最も明確な証拠となります。いずれにせよベルトを短くする場合は、取り除かれる部分は自由材料であり、剥離テストを実施する必要があります。ジブに巻かれた真の余剰長さがある場合は、完成したジョイントから完全なテストを切り出すことができます。私たちの経験では、注文時に証拠スプライスを要求するバイヤーはごく少数で、他のバイヤーは最初の故障後に要求しますが、これはよりコストのかかる手順です。繰り返しの故障の場合は、第三者テスト機関を利用する価値があります。冷間接着ジョイントについてセカンドオピニオンが必要な場合は、当社の比較を参照してください。 機械式コンベヤベルトと加硫式コンベヤベルトの接合ガイド 試験方法が関節の種類に合致していなければならない理由を説明する。
契約書に記載するピール番号
コンベヤベルトの接着要件は、通常、親ベルトの層間接着力、またはスプライス剥離力のいずれかで表されます。布ベルトのRMA公示値は、一般的にグレードIで1インチあたり約15ポンド、グレードIIで1インチあたり約10ポンドのカバーとカーカス間の接着力(それぞれ約2.6ニュートン/ミリメートルと1.75ニュートン/ミリメートル)が最低値として引用されています。スプライス契約では、加硫スプライスが親ベルトの測定された層間接着力以上であるべきという基準が最もよく用いられ、重要度の低い用途では60~75%の範囲が最低値となります。どちらを選択するにしても、注文書には試験方法とともに数値で記入してください。「良好な接着力」という言葉だけでは議論を解決できないからです。
試験の詳細についても事前に確認しておきましょう。試験片の幅は通常40~50mm程度、自由長は最低200mm、剥離速度は通常1分あたり約100mm、そして試験前の試料の調整方法などです。試験片の寸法と試験速度が示されていない結果は、比較対象として全く役に立ちません。
| チェック | 方法および試料 | しきい値 | 切り抜きの費用は誰が払うのか |
|---|---|---|---|
| 治癒状態 | 硬化チャートの確認と関節全体の硬度チェック | 端に柔らかい部分や多孔質の部分はありません | 切り抜きは不要なので、誰も料金を支払いません |
| スプライスピール | 幅40~50mmの帯状片、最小自由長200mm、毎分約100mmの速度で剥く。 | 親ベルト自身のプライ接着力以上、またはその一定の割合以上 | 事前に合意しておく。サンプルが不合格の場合は通常、請負業者が責任を負う。 |
| 仕上がり厚さ | 接合部を横切る6箇所でプレートゲージを測定 | 親ベルトから約0.5~1mm以内の範囲で、ジョイントを横切る段差は1~2mm以内とする。 | 許容範囲外の場合は、請負業者による再作業となります。 |
| アライメント | 接合部に定規とテープを当て、両端を確認する。 | 全幅にわたって1~2mm以下の横方向のずれ | 引き渡し時に見える場合、請負業者 |
| 視覚的にタップ | ベルト全体を点検した後、24時間稼働させた後に再度点検する。 | 水ぶくれや縁の浮きはなく、カバーはぴったりと収まり、トリミング済み。 | 追跡検査で発見された場合、請負業者 |
24時間検査は最も安価な検査です
ほとんどの初期のスプライス不良は、稼働開始後1日以内に兆候が現れます。片方の端に薄い黒線が入ったり、ジョイントにわずかな波紋が生じたり、カバー ストリップが浮き始めたりします。ベルトが数時間負荷をかけた後にトーチでジョイントを点検するのに費用はかかりませんし、40 日目よりも 2 日目に業者を現場に戻す方がはるかに簡単です。複数のコンベアを稼働させ、定期的にスプライスを購入している場合は、 コンベアベルトディストリビューター 現場で接合部記録簿を作成する価値があるかどうかを検討してみましょう。記録簿は、ベルトタグ、接合部番号、日付、請負業者、バッチ、剥離結果、24時間検査日といった項目を記載するシンプルな表です。記録簿を保管している工場では、誰が何をしたかで言い争うのをやめ、接合部同士を比較するようになる傾向があります。
09再作業条項と誰が何を支払うか
発注書のこの部分を書くのが好きな発注者も、読むのが好きな請負業者もいません。それでも、必ず書きましょう。手直し条項は非難ではなく、故障発生時に怒りながら二度も決断するのではなく、冷静に一度だけ下すべき決断なのです。
議論の選択肢を減らすために、失敗を定義する
実際に起こる現象のほとんどは、4つの定義で網羅できます。接着不良とは、ゴムが両方の表面に接着されたまま、スプライス内部で分離が生じる状態です。エッジ不良とは、中央部は保持されたまま、片側または両側のエッジに沿って分離が生じる状態です。寸法不良とは、合意された厚さまたはアライメント許容範囲外の接合部です。カーカス損傷とは、スキビングまたはカッティング中にプライが損傷する状態であり、これは請負業者の責任である場合もあれば、ベルトが既に劣化していたことが判明する場合もあります。これらの損傷を個別に定義することは重要です。なぜなら、それぞれに対処方法が異なるため、また、エッジ不良の定義を知っている請負業者は、エッジシールとオーバーハングにより注意を払うからです。4つの損傷パターンと、それらの一般的な原因については、当社の資料でより詳しく説明しています。 接合不良に関する注記これは、その条項を書く前に読んでおく価値があります。
2回目のシャットダウンは費用のかかる部分だ
ほぼすべての接合契約では、請負業者が不良接合部を修理すると規定されています。しかし、修理中に発生する生産損失を誰が負担するかを規定している契約はごくわずかで、そこに本当の金銭問題が潜んでいます。静かな工場で日曜日の朝に接合部を交換する場合、その答えはほとんど問題になりません。しかし、出航期間の真っ只中に船舶積載コンベアで接合部を交換する場合、それが紛争における最大の金額となる可能性があります。一般的な構造は2つあり、どちらも有効です。請負業者が労働力、材料、交通費を負担し、買い手がダウンタイムを負担する。または、請負業者が合意された期間を超えた時間に対して、1時間あたり一定の違約金を受け入れる。問題となるのは、この点を明記しないことです。なぜなら、明記されていない契約は、買い手がデフォルトですべての費用を負担することを意味するからです。また、対応時間についても合意しておきましょう。リピーターの場合は24時間、初回の場合は72時間が一般的ですが、条項に明記されていなければ、どちらもあまり意味がありません。
通知、検査権、および証拠の保管
2つの条項が双方を保護します。1つ目は、ベルトを切断する前に、請負業者が故障の疑いのある箇所を検査する権利を与えるものです。なぜなら、ジョイントを切断すると、何が問題だったのかを示す証拠が失われてしまうからです。2つ目は、購入者がクレームを申し立てるための明確な期間を与えるものです。通常は、問題が目に見えるようになった時点から7~30日以内であり、請求書の日付からではありません。ベルトに問題が現れるのが2か月後など、購入者が現実的に満たせないクレーム期間を設定する条項は、誰の役にも立たないことを覚えておいてください。ジョイントが故障した場合は、サンプルを袋に入れてください。作業場の床に濡れて汚れた日光で硬化したゴム片は、故障解析担当者にとってほとんど何も教えてくれませんが、同じゴム片をラップで包み、ベルト、ジョイント番号、日付をラベル付けすれば、貴重な資料となります。ベルトが停止することはほとんどない高スループットの物流ハブでは、この規律こそが、2日で修理できるのか、それとも2週間の交渉が必要になるのかを左右するのです。 物流と倉庫管理 顧客は、他の顧客よりも多くの問題に直面する。
10予備部品と消耗品は現場に残されています
作業員が現場を出発した後、現場に残されたものは後で自分で見つけなければなりません。リストに同意していれば問題ありませんが、同意していなければ大変なことになります。なぜなら、次にその場所を開ける人は、必要な資材が何もない状態で、既に操業停止状態になっていることに気づくからです。
引き渡しボックス
作業員が帰る前に、書面による完了リストを要求し、実際に確認してください。高温接合の場合、同じコンパウンドのバッチの密封サンプル(理想的には0.5kg以上)を、バッチ番号と硬化日を記載したラベル付きで入手してください。さらに、対応するカバーストリップ、同じグレードのエッジシーラントのチューブ、予備の剥離フィルム、そしてプレス機が自社所有の場合は、ヒートブランケット補修パッチと予備の熱電対も必要です。プレス機が自社所有の場合は、作業後ではなく作業前に熱電対のテストを依頼してください。常温と作業温度での2点チェックは10分で完了し、あらゆる種類の言い訳を無効にします。作業員がサービス契約に基づいて当社のプレス機を使用している場合、そのチェックはシートに記載されていますので、所有する機械(ブランドを問わず)で必ずチェックを依頼してください。大量購入して保管している工場 コンベヤベルトの卸売 ラックに小さなスプライシングキットを同じ店で追加することが多いので、午前3時の緊急修理が配達に左右されることがありません。
冷間接合用接着剤には、数量だけでなく日付も必要です。
冷間接着材は、現場で最も扱いを間違えやすい材料です。なぜなら、故障しても静かに進行するからです。すべての缶に記載されているロット番号と有効期限、そしてメーカーが指定する保管温度範囲を確認してください。多くの冷間接着システムでは、接着剤とベルトの温度が塗布時に約15~30℃の範囲にあることが求められます。冷蔵庫に一晩放置された缶は、ラベルに記載されている強度を発揮しません。コンベヤベルトの冷間接合作業は、多くの場合、現場に最も近い作業員が行うため、発注書から適切な接着剤グレードを、有効期限内に、指定された温度範囲内で使用することが不可欠です。また、開封済みの缶は、次の故障に備えて隅に置いておくのではなく、作業終了時に廃棄するよう徹底してください。使いかけの缶がどれくらい古いかは誰にもわからないからです。後々の混乱を避けるための関連事項として、ラップドVベルト、タイミングベルト、およびほとんどの軽負荷ベルトについても注意が必要です。 同期ベルト これらは一体成形されており、現場で接合されることは一切ありません。したがって、お客様がお持ちの消耗品の注文には、その点が反映されている必要があります。
消耗品は価格に含まれていますか、それとも含まれていませんか?
これは技術的な問題に見せかけた価格設定の問題です。コンパウンド、カバーストリップ、シーラント、剥離フィルム、溶剤、切断刃、スキブ潤滑剤はすべて実際のコストであり、一部の業者はこれらを料金に含め、一部は別途請求します。どちらの方法も間違いではなく、すべてを含めた見積もりの方が通常は管理しやすいです。重要なのは、購入者が明細を確認できることです。含まれている項目のリストを要求し、一般的な作業でそれ以外に何が追加されるかを尋ねてください。コンパウンドが購入者によって供給される場合、購入者はバッチと保管の問題も引き継ぐことになるため、管理された倉庫がない限り、請負業者に保管してもらう方が良いでしょう。
11請求書の計算方法
同じ仕事の見積もりでも、2つの見積もり額が3倍も異なることはあり得る。どちらも正直な見積もりだと言えるのは、それぞれ異なる作業に対して料金を請求しているからだ。それらを比較する最善の方法は、それぞれの見積もりを同じ形式に無理やり当てはめることだ。
3つの構造物、3つの異なるリスク
ほとんどの接合作業の料金設定方法は3つあります。接合箇所ごとの固定料金が最もシンプルで、工期リスクは請負業者に課せられるため、通常は1件あたりの費用が最も高くなりますが、予算編成も最も容易です。ベルト幅1メートルあたりの料金設定は、さまざまなサイズの接合箇所が多い工場に適していますが、想定されるプライ数を明記する必要があります。1,400mm幅の2プライと1,400mm幅の4プライでは作業内容が異なるためです。緊急作業や小規模な修理には、材料費を加算した日額料金が一般的です。これは透明性が高い反面、工期リスクはすべて発注者に課せられ、早期完了に対する報酬もありません。これらのどれが優れているということはありません。重要なのは、どの料金設定を選んだのかを把握することです。
| 構造 | スーツ | リスクがどこにあるのか | 書面で明確にしておくべきこと |
|---|---|---|---|
| 接合1箇所あたりの固定価格 | 既知のジョイントカウントによる計画的なシャットダウン | 主に請負業者の責任 | 「スプライス」の定義:幅、プライ数、硬化タイプ、移動量、材料 |
| ベルト幅1メートルあたりの料金 | 様々なベルトサイズを持つ混成船団 | 共有、明確な単位表付き | 幅の区切り点とプライの増分 |
| 日額料金+材料費 | 緊急故障と不確実な範囲 | 購入者側 | 日照時間、乗組員数、最低出動人数、材料費のマージン |
| 検査のみ | 大規模操業停止前にジョイントを評価する | どちらにしてもリスクは低い。 | 報告書の内容、およびその料金が修理費用に充当されるかどうか |
旅行、待機、そして中断された治療
予算を膨らませる要因は、ほとんどの場合、スプライスそのものではありません。移動距離、ホテルの宿泊費、クレーンのレンタル料、発電機と燃料費、夜間または週末の積み込み作業、合意された作業時間枠終了後の待機時間などがそれに当たります。これらをパーセンテージではなく、単位で尋ねてください。作業員が到着して準備を整えたものの、ベルトコンベアが計画通りにないために作業を開始できない場合の料金を別途尋ねてください。次に、請負業者自身の機器によって作業が中断された場合、誰が費用を負担するのかを尋ねてください。答えは請負業者以外には誰も負担しないはずであり、その旨を条項に明記する必要があります。契約書に署名する前に、次の計算をしておくと便利です。待機料金と追加日料金を合計すると、4時間待機してから8時間作業する作業員は、8時間作業して帰宅する作業員よりも安価になることはほとんどありません。
リンゴとオレンジを比較せずに引用を比較する
価格に興奮する前に、各提案を同じ 1 ページの表にまとめてください。ベルト幅、プライ数、ジョイント数、硬化タイプ、コンパウンドの供給元、含まれる消耗品、クルー数、納期、記録文書、受入テスト、保証、出張費および待機料。私たちの経験では、ページ上部で 30% 高いように見える見積もりは、通常、コンパウンド、テスト スプライス、および文書化が含まれています。作業がベルト自体に近い場合、その周辺のサービスよりも、関連する重要な点があります。伝動製品も購入する工場は、ベルトとスプライシングを一緒に購入する傾向があり、 トランスミッションベルトメーカー 独自のサービス部門を持つ場合、現場訪問をパッケージ化できることが多く、これにより旅行の計算が全く変わります。ラップベルトも購入する場合は、 Vベルトメーカー サイトサポートについても同じ質問が返ってくる。なぜなら、たいてい同じような会話になるからだ。
12保証、および保証期間の開始時期
最後にご紹介するのは、何か問題が発生した後に最も注意深く読まれる項目です。スプライシング保証書は、開始日、有効期間、除外事項という3つの要素を含む短い文書です。これら3つすべてを注文書に記載すれば、あとは事務処理だけです。
請求書からではなく、再起動時またはサインオフ時に開始してください。
請負業者は通常、接合部が硬化した日(つまり、支払いを受けた日)を保証期間の開始日とし、接合部が稼働を開始した日を保証期間の開始日としません。下流システムのダウンによりベルトが3週間稼働停止した場合、支払った保証期間は3週間分しか有効になりません。保証開始日を、受入承認日またはコンベアが通常生産に戻った日のいずれか遅い方にするよう依頼し、実際の日付を引渡し書類に記入してください。接合部が作られてから1か月間稼働しないような工場では、このたった一文が、請負業者が提示するどんな割引よりも価値があります。
2つのトリガー:カレンダーとスループット
この業界のほとんどの接合保証は6~12ヶ月の間で提示され、多くの場合、トン数または稼働時間の上限が設定されています(どちらか早い方)。1日16時間稼働する接合部の場合、トン数トリガーの方がカレンダートリガーよりも正直です。一方、カレンダートリガーは、時々しか稼働しないコンベアの場合に役立ちます。両方の保証を要求し、スループットの数値が何に基づいているのかを確認してください。ベルト自体にも保証が付いている場合は、ベルト保証が接合保証よりも6ヶ月長く続くことにならないように、2つの文書を一致させてください。これらの保証が通常どのように構成されているかを確認したい場合は、 コンベアベルト工場 これらは妥当な参考値ですが、ご注文の正確な数値はベルトの種類と関税によって異なります。
対象外となる事項を明確に述べます
公正な保証では、異物金属や荷重点の大きな塊による衝撃損傷、構造物との摩擦によるジョイント端の摩耗、定格張力を超える運転、アイドラーの固着による損傷、およびその後他者がジョイントに対して行った作業は保証対象外となります。これらは妥当な除外事項であり、これらを拒否すると交渉が長引くだけです。受け入れてはならないのは、あらゆる種類の端面分離に対する包括的な除外です。なぜなら、適切に作られたジョイントは、通常の端面荷重に何年も耐えられるはずだからです。除外事項は、契約条件の中に埋もれるのではなく、同じセクションに明記するよう求め、クレームが発生した際に誰が検査を行うのかを尋ねてください。双方の立ち会いのもとでジョイントを検査することが、修理への最短ルートであり、どちらか一方だけが下した結論を受け入れるよう求められるべきではありません。
1312枚の小切手を1ページの見積依頼書に変換する
適切に構成すれば、これらすべてを1ページにまとめることができ、質問が途中に埋もれた長いメールよりも、1ページの問い合わせの方が迅速かつ正確に回答が得られます。以下は私たちが推奨する形式であり、私たちが受け取ることを好む形式です。
ページ
4つの項目をこの順序で記入してください。ベルトデータ:種類、カーカス、プライ数、幅、定格張力、カバー等級、使用温度、およびベルトのシリアル番号または仕様書番号(お持ちの場合)。ジョイントデータ:ジョイントの数、コンベヤ上の位置、高温または低温、およびベルトを同時に短縮または延長するかどうか。現場データ:利用可能な電力、水、吊り上げ設備、シェルター、計画日における周囲温度範囲、およびシャットダウン期間の長さ。商業データ:希望する価格体系、必要なドキュメント、必要な受入試験、必要な保証条件、および作業完了期限。このページに基づいて見積もりを行う人は、自分が何を見積もっているのかを正確に把握しており、1ページで回答できない人は見積もりを行うべきではないでしょう。
添付するもの
4つの添付書類でほとんどの作業に対応できます。元のベルト仕様書またはデータシート。スプライス位置の写真3~4枚(フレーム内に巻尺が写っているもの。これは、説明文よりも施工業者にアクセス状況や状態をより詳しく伝えます)。各ジョイントの位置を示す簡単な線画またはスケッチ。そして、もしあれば、そのコンベヤの最後の故障報告書。なぜなら、再作業は別の作業だからです。ベルトのリストが長い場合や、複数のコンベヤを同時に標準化する場合は、まず当社の製品群から始めることをお勧めします。 製品カタログ そのため、ジョイント数とベルト仕様は同じ説明に対して記載されます。ジョイント登録簿をつけている購入者は、同じベルトを年に2回購入していることが多いことに気づきます。そして、エンドレスベルトや長尺ベルトの計算が意味を成し始めるのはまさにこの時です。トレードオフについては、当社の エンドレスコンベアベルトの利点と用途 記事、そしてフィールドレポートの全セットは SINOCONVEブログ。
続ける価値のある習慣
記入済みのチェックリストはすべて、記入したとおりに共同登録簿と一緒に保管してください。「該当なし」と回答したものも含め、すべてそのままの状態で保管してください。空欄が3つあるページは、次の担当者がサイトについて役立つ情報を得るためのものであり、閉鎖中ではなく閉鎖前にどこにお金を使うべきかを教えてくれます。

照明が良く、気温が38度ではない作業場で、完成した接合部を確認する。
14注文前に購入者からよく寄せられる質問
配線作業員はどれくらい前に予約すれば良いですか?
計画的な操業停止であれば、2~3週間あれば十分であり、現場データを確認する時間も確保できます。一般的なベルトサイズの緊急継手1箇所であれば、ほとんどの工業地帯では24~48時間で対応可能であり、作業員が既に近隣で作業している場合はさらに迅速です。緊急対応を困難にする要因は、作業員の確保状況ではなく、電力供給、アクセス、ベルト仕様といった現場情報の不足です。
接合部1箇所あたりの固定価格が常に高額になるのでしょうか?
いいえ。それはスケジュールリスクを請負業者に移転するものであり、その移転に対して料金を支払うことになります。シャットダウン期間に余裕があり、現場がきちんと整理されている場合は、通常、日額料金の方が安くなります。コンベアが重要で、スケジュールがタイトな場合は、固定料金の方が割高でも価値があります。
ジョイントをテストするためにベルトを切断する必要がありますか?
その特定の接合部から破壊的な剥離結果を得たい場合に限ります。ベルトを短くできない場合は、同じ配合の材料を同じプレス設定で工場で作成した試験用接合部と、それに付随する試験証明書を依頼してください。いずれにせよベルトを短くする接合部では、取り除いた部分は無料の試験材料となるため、使用しない理由はありません。
化合物は、購入者と請負業者のどちらが供給すべきでしょうか?
ほとんどの場合、請負業者が管理します。コンパウンドはベルトカバーのグレードに適合している必要があり、使用期限もあります。自社で在庫を保有している請負業者は、これら両方を管理できます。現場に温度管理された倉庫があり、頻繁に接合作業を行う場合は、自社で購入することでコストを削減できますが、その場合はバッチ記録と使用期限を管理し、接合不良が発生した場合は、自社の倉庫に原因が特定されます。
破損した加硫接合部は、単純に再硬化させることは可能でしょうか?
ほとんどの場合、そのようなことはなく、そのような申し出があった場合は疑ってかかるべきです。接合部が硬化、冷却され、荷重がかかると、影響を受けた部分のゴムはすでに架橋結合しています。二度目の硬化では、分離した結合を回復することはできません。接合部を切り取って作り直す必要があるため、再加工条項はほとんどの購入者が想像する以上に重要な意味を持ちます。
治癒経過チャートにはどのような項目が記載されているべきですか?
時間軸、異なる地点からの少なくとも2つの温度曲線、目に見える飽和状態、そして飽和中に低下せず維持される圧力値が必要です。布製ベルトの飽和温度は通常145~150℃程度です。グラフがプローブ1つと手書きの持続時間を示す1本の平坦な線だけの場合は、次回は適切な記録を求めてください。
ベルトのラベルが剥がれてしまいました。どうすればプライ数を確認できますか?
ベルトの端から短い端材を切り取り、切り口を濡らして生地の層数を数えるか、端材をベルトの供給業者に送って層数を識別してもらってください。私たちの経験では、この方法で層数を正確に確認できる確率は、古い注文書から確認するよりも高く、2層と3層の違いは、接合部の挙動が全く異なることを意味します。
冷間接続は、熱間接続と同じ書類手続きが必要ですか?
原理は同じだが、適用分野が異なる。常温接着には硬化チャートがないため、記録事項は接着剤のロット番号、有効期限、塗布時のベルトと接着剤の温度、観察されたオープンタイム、および使用したローラーとなる。これらの5つの項目によって、接着が材料の作業範囲内で行われたかどうかを後から判断できる。
購入者が最もよく犯す間違いは何ですか?
必要な情報を注文せずにスプライスを注文するのは危険です。コンパウンドのバッチ番号、硬化記録、ステップ長、保証開始日などは、問い合わせるのに費用はかかりません。これらは、3か月後にトラブルになるのを防ぐ唯一の情報です。スプライス自体の設計は請負業者の仕事ですが、ベルトにどのような処置が施されたかを知るのはあなたの責任です。
関連商品
- ゴム製コンベアベルト — 一般的な採石場およびプラント用途向けのEPおよびNNファブリック製カーカスベルト。
- EPゴムコンベヤベルト より高い張力と長い中心距離に適しています。
- 耐熱コンベアベルト 摂氏100度を超える温度でのクリンカーおよび焼結鉱の取り扱い用。
- シェブロンベルトとクリート付きベルト ―接合部の切断方法を変更するプロファイル。
- PVCコンベヤベルト 軽・中負荷ライン、および食品・包装室向け。
- EP1000型砕石機用コンベアベルト総税額の共通基準点。
- 製品カタログ全文 全ラインナップを一度にご覧になりたい場合は、こちらをご覧ください。
関連ブログ記事
- コンベヤベルトの接合方法:包括的なガイド — 機械式および加硫式を含む、全体像。
- 機械式締結具と加硫接合の比較コンベアがどのタイプのジョイントを搬送するかまだ決めていない場合。
- コンベヤベルトの接合部の破損の原因修正条項を作成する前に読んでおく価値があります。
- 接合方法、費用、現場でのヒント ―現場で実際にどのように作業が実行されるか。
- 加硫機ガイド:最新機能とヒント 印刷機の選定と仕様について。
- コンベヤベルト加硫機ガイド ―機械の評価に関する簡潔な解説。
- エンドレスコンベアベルト:利点と用途 ジョイントを使うのは全く間違った答えです。