Vベルトの故障は証拠であって、判決ではありません。それぞれのベルトには、始動時の衝撃、滑った負荷、漏れたオイル、そして作動中に挟まっていた溝など、あらゆる記録が刻まれています。その記録を注意深く読み取れば、一度でドライブを修理できます。読み間違えれば、ベルトを買い続けることになります。
私たちは トランスミッションベルトメーカー 寧波では、鉱山、採石場、生コンクリート工場、港湾などから、故障したベルトコンベアが毎週のように私たちの作業場に届きます。ベルトコンベアのサイズやブランドは様々ですが、その背後にある物語はほとんど同じではありません。
以下は診断ガイドであり、メンテナンススケジュールではありません。9つの故障モード、それらを区別する測定値、および修理方法について説明しています。設置面については、当社のエンジニアが既に別の記事を執筆しています。 Vベルト駆動装置の選択とメンテナンスそして、ここではそれを繰り返すつもりはない。

01ベルトではなく、ドライブから始めよう
ベルトが実際に故障する最後の部品であることが多い理由
修理記録を見ると、ベルトの約3分の1が実際に故障の原因となっている。残りの2つは、故障を知らせる役割を果たしている。例えば、0.4mmのラジアル方向の遊びがあるジャックシャフトベアリングは、負荷がかかった際に駆動プーリーが平面からずれてしまうが、ベアリングに異常が見つかるずっと前に、ベルトの上部カバーがその不具合を知らせる。3mmずれたスライドレールに取り付けられたモーターや、長年のセメント粉塵によって溝が0.5mm広がってしまったシーブの場合も同様だ。
ベルトを交換すれば1、2シフトは使える。しかし、新しいベルトも同じ箇所で壊れてしまう。工場は別のメーカーのベルトを試し、次に太いベルト、そしてバンド付きのベルトセットを試す。3か月後、間違ったベルトが4パレットも店頭に並ぶことになる。
ベアリング、アライメント、溝の形状、そして張力。これらはベルトの品質について一言も述べる前に必ず確認する4つの要素であり、そのうち2つは定規とノギスで測定可能です。
私たちが使用する手順:症状、測定、根本原因、解決策
以下の各モードはすべて同じ順序で進行します。オペレーターは何を目にするでしょうか?定規、溝ゲージ、床にチョークで印を付けて10分で何を測定できるでしょうか?ベルトの断面には何が示されていますか?これら3つの答えすべてを説明できる単一の根本原因は何でしょうか?
この調査を公正に行うための2つのルールがあります。常に理論を立てる前に測定すること。そして、2つの根本原因がどちらも証拠に合致する場合は、より安価なテストを先に実行すること(ギアボックス内部よりも溝幅、ベアリングよりも張力など)。ここで使用されている数値の計算方法は、当社の 駆動工学計算ガイド。
時間は最初の選別基準であり、状態が最終的な判断基準となる。
稼働時間は、摩耗による破損を他の何よりも早く引き起こします。清潔で適切に調整された駆動装置に巻き付けられた従来のベルトは、一般的に10,000時間から25,000時間の稼働時間が目安とされています。しかし、同じベルトを気温42℃、粉塵が舞う破砕機の運転室に設置した場合、8,000時間稼働できれば良い方です。300時間でベルトが破損してしまうとしたら、それはベルトの問題ではなく、駆動装置が駆動装置自体に不具合を起こしている状態です。
状態が残りの部分を決定づける。2万時間使用しても側面がきれいなベルトはまだ使えるかもしれない。しかし、600時間使用して側面が硬く、光沢があり、表面が滑らかになったベルトは寿命を迎えている。その理由は、コンパウンドではなく溝に収まっているからだ。
02症状マップ:損傷箇所
9つのモードがあり、それぞれが特徴的な痕跡を異なる場所に残します。それが診断の秘訣です。ベルトは、痛みの原因を突き止めるずっと前に、どこが痛むかを教えてくれます。
症状と治療モードの対応表
この表はあくまでも絞り込みツールとして捉えてください。最終的な判断基準ではありません。約1分で9人の候補者を2人に絞り込むことができます。
| あなたが見るもの | 最も可能性の高いモード | 最初の測定 | 通常見られる時間帯 |
|---|---|---|---|
| 底面全体に均等に間隔をあけた亀裂、または歯車状の根元 | 曲げ疲労 | 小プーリー基準直径とベルト高さの関係 | 400~2,000 |
| 上表紙が少し浮き上がっており、片方の端の生地がほつれている。 | 熱、油、または位置ずれ | 両方のプーリー面に定規を当て、次にギアボックスケースの温度 | 800~5,000 |
| ほとんどほつれのないきれいな横方向の破断 | 過負荷または詰まり | 閉塞用駆動機械、キーおよびカップリング条件 | 多くの場合100未満 |
| 硬くてつやのある側面と焦げた匂い | 低張力またはオイルによる滑り | 中央部のたわみ、次に溝の内側での拭き取りテスト | 200~3,000 |
| ベルトは溝の奥深くに収まり、ストロークの終端で引っ張ります。 | 限界を超える伸長 | 元の寸法に対する基準長さ、および残りのスライド移動量 | 2,000~10,000 |
| サイドウォールは上から下まで磨き上げられ、溝の底は光沢がある。 | 溝の摩耗と不一致 | 溝ゲージまたはノギスを用いて、溝の3箇所を測る。 | 1,500~8,000 |
| ベルト1本破損、残りのセットはブランド名もなく良好 | マッチドセットの長さの差 | セット内のすべてのベルトは同じ張力で測定されました | どれでも |
これらの時間範囲は、4極モーター、大きなプーリー直径の少なくとも2倍の中心距離、および40℃以下の周囲温度を前提としています。これらのいずれかを変更すると、数値が変わります。これらは健全性チェックであり、保証ではありません。同じジオメトリは、ボルトで固定されたドライブにも適用されます。 工業用コンベアベルト 同じ建物内にフレームがあるため、1つの工場で同じ故障が3つの異なるドライブで繰り返されることがよくあります。
洗浄する前に断面を読み取る方法
ベルトが破損した場所を、誰かが拭く前にそのままの状態で写真に撮っておきましょう。布で破損箇所を濡らすと油膜がはっきりと見えますが、拭き取ってしまうと貴重な証拠が失われてしまいます。次に、破損箇所の両側から100mmずつ切り取り、2つの半分をベンチの上に並べて置きます。底面を横切ってコードラインで止まる亀裂は一方向を指し示し、側壁を伝ってカバーを持ち上げる亀裂は全く別の方向を指し示します。
裏面のプロファイル刻印が摩耗している場合は、ノギスで上部の幅を測定し、標準チャートと照合してください。上部の幅だけでVベルトのサイズチャートを簡単にチェックすれば、ほとんどの場合、セクションが特定できます。当社の同僚はプロファイルを適切に設定します。 プロファイルとサイズ購入ガイド。
底面全体に亀裂が入っているが、ほつれはない。この形状から判断すると、プーリーが断面に対して小さすぎると思われる。
03モード1:底部のひび割れと歯車状の根元の割れ
これは最もよく見られる故障であり、ゴムの劣化と誤解されやすいものです。ベルトは回転するたびに小さなプーリーの周りを曲がり、再びまっすぐになります。直径90mmのプーリーが毎分1,450回転する場合、これは1秒間に約24回、1時間に86,000回、1日に200万回もの屈曲サイクルに相当します。この疲労はまずベルトの底面とコードラインに伝わります。
亀裂のパターンが教えてくれること
曲げ疲労は約5秒で判別できます。亀裂は均等な間隔で発生し、底面を横切るか、歯車の根元で開き、上部カバーの手前で止まります。亀裂の間隔はプーリーの円周を歯車の数で割った値に一致するため、小さなプーリーで使い続けられたベルトは一定の間隔で亀裂が発生し、ベルトが最小半径で巻き付く部分で亀裂が最も深くなります。
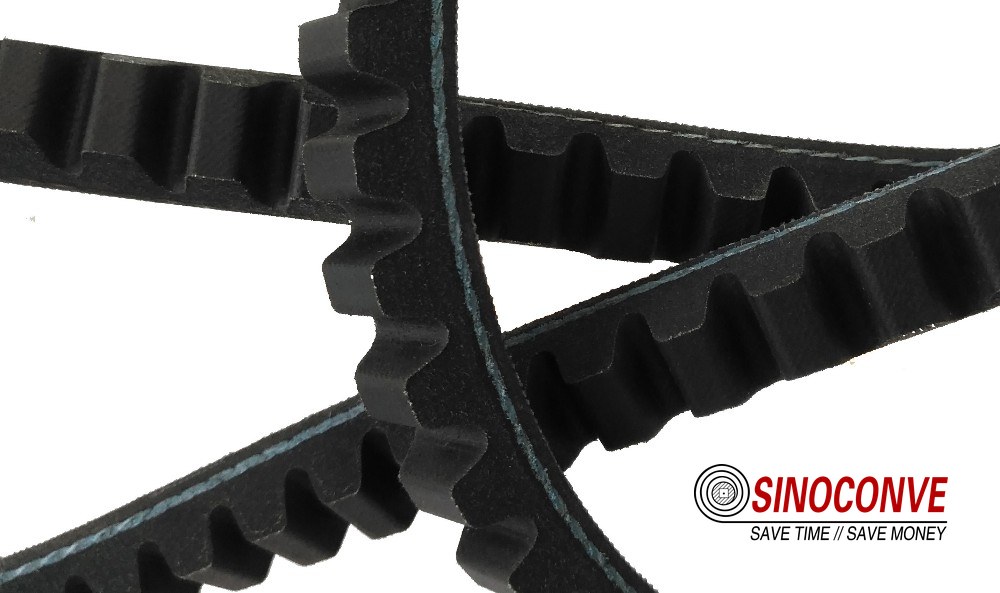
ラップベルトの場合、底面は布製のジャケットで覆われており、その裏側のゴムは日光に当たることがありません。そのため、最初に現れる兆候は通常、深い亀裂が1本で、その後、隣接する亀裂が広がります。一方、切りっぱなしの歯付きベルトの場合、仕組みは同じですが、亀裂が発生する場所が異なります。歯がアコーディオンのように開閉し、歯の根元に亀裂が生じることで破損します。カバーを取り外すと、使い古したラップベルトと歯付きベルトは見た目が似ているため、作業台では両者が混同されることがよくあります。
両者の違いは商業的に重要です。コグドベルトはより小さなプーリー(一般的には巻き取り最小値より30~40%小さい)に対応でき、コグによってベルトが内部で熱を発生させずに曲がることができるため、より低温で動作します。その代償として、切り口には摩耗や油に対する布製の保護がないため、埃の多い駆動では、安価なコグドベルトは疲労が問題になる前に側面が摩耗する可能性があります。当社のエンジニアは、2つの構造を詳細に比較しました。 従来型ベルトとコグドベルトの比較。
決め手となる数値:基準直径とベルト高さ
最小の溝付きプーリーの基準直径を測定し、ベルトメーカーがそのプロファイルに対して記載している最小値と比較します。基準直径は外径ではありません。溝の深さが12 mmのプーリーの場合、外径が120 mmであれば基準直径は約96 mmとなり、この24 mmの差が議論のすべてです。溝の深さを深さゲージで最も深い部分で測定し、その深さの2倍を外径から差し引きます。
駆動装置がプーリーに対して高すぎるセクションを使用している場合、適切な解決策はより丈夫なベルトではなく、より小さなセクションのベルトを使用することです。上部幅17mmのBセクションから16.3mmのSPBセクションに変更しても、得られるのはわずか0.7mmです。12.7mmのSPAセクションに変更するか、同じプロファイルの歯付きベルトに変更すると、たわみ特性ははるかに大きく変化します。
| セクション | 上部の幅 | 身長 | 最小日付直径、包装済み | 最小基準径、歯付き |
|---|---|---|---|---|
| と | 10 mm | 6 mm | 50~63mm | 約40mm |
| A | 13 mm | 8mm | 71~90mm | 約63mm |
| B | 17mm | 11 mm | 112~140 mm | 約90mm |
| C | 22mm | 14 mm | 180~224mm | 約140mm |
| D | 32mm | 19mm | 315~355mm | 約250mm |
| ナンバープレート | 9.7 mm | 8mm | 63~71mm | 約50mm |
| スパ | 12.7 mm | 10 mm | 90~112mm | 約71mm |
| SPB | 16.3 mm | 13 mm | 140~180mm | 約112mm |
| SPC | 22mm | 18mm | 224~280 mm | 約180mm |
| 3V | 9.5 mm | 8mm | 約63mm | 約50mm |
| 5V | 15.9 mm | 13 mm | 約140mm | 約112mm |
| 8V | 25.4 mm | 23mm | 約280mm | 約224mm |
記載されている数値は、公開されているカタログデータに記載されている範囲です。ベルトとプーリーのメーカー独自の表が、特定の駆動方式に適用されます。
2 つの乗数が残りの疲労破壊の大部分を捕捉します。平らな背面アイドラは、最小の溝付きプーリーの基準直径の少なくとも 1.25 倍である必要があり、ドライブ内の最小の溝付きプーリーよりも小さくなってはなりません。80 mm の背面アイドラを 90 mm の溝付きプーリーに対して駆動すると、外側から歯根が摩耗し、ベルトコンパウンドではそれを止めることはできません。V ベルトと ゴム製コンベアベルト これらのドライブと同じ工場フロアを共有している企業であれば、形状に関する議論は、材料に関する議論よりも常に安価に解決できると言えます。
04モード2:上部カバーの浮き上がりと端のほつれ
ベルトの裏側は、手遅れになるまで誰も気づかない部分であり、高温や油まみれの駆動時に最初に故障する部分です。裏側には保護するものが何もありません。巻きベルトの場合、カバーは上部のコードに接着された一枚の布製ジャケットですが、コグ付きベルトの場合は、裏側はゴムむき出しで、結束バンドが付いているか、あるいは何も付いていないかのどちらかです。
熱と油がまずカバーを攻撃する
ゴム化合物は、温度上昇に伴い正反対の挙動を示す。周囲温度が約60℃以下であれば、標準的な工業用ベルトは快適である。しかし、75℃の空気中に、断熱材のないパイプのそばに駆動装置を置くと、化合物が硬化し始め、カバーの弾力性が失われ、背面に細いひび割れが生じ、最終的には布地がシート状に剥がれてしまう。一方、オイルはこれとは逆の挙動を示す。ギアボックスのシールからオイルが滴り落ちると、カバーが軟化し、接着面が弱まり、数百時間も経たないうちに端がほつれて糸状になってしまう。
検査室を使わなくても、原因を判別できます。熱硬化ゴムは、200mmの長さを折り曲げると脆くひび割れ、爪で押しても跡が残りません。一方、油で軟化したゴムは、同じ爪で押してもべたつき、変形し、指に黒っぽい残留物が残ります。溝を白い布で拭いてみてください。溶剤臭のする黒い汚れが付着している場合は、ベルトの問題ではなく、シールの問題です。
ギアボックスケースの温度は、最も簡単に測定できる数値です。接触式温度計をベルトではなくハウジングに当て、周囲温度と比較します。通常の負荷がかかった状態で25℃以上上昇する場合は、熱源がベルト経路に近く、ベルトがヒートシンクとして使用されていることを意味します。周囲温度が実際に60℃を超える場合は、EPDMベースの耐熱構造が一般的な解決策であり、当社のエンジニアは同じ配合経験を組み込んでいます。 耐熱搬送ライン 当社はクリンカーおよび焼結原料向けに供給しています。
エッジ摩耗パターンから位置ずれを読み取る
位置ずれには、熱による摩耗にはない特徴があります。それは非対称性です。ベルトの片方の端はほつれていますが、もう片方はきれいです。側壁は片側だけが研磨されており、研磨は全体ではなく、上端から下端まで帯状に続いています。プーリーのフランジも確認してください。ベルトがフランジに強く押し付けられると、フランジ面にリング状の摩耗痕ができ、最終的には溝が刻まれます。
この問題は2つの数値によって決まります。軸中心線間の角度ずれは約0.5度以下に抑え、平行ずれは中心距離100mmあたり約0.5mm以下に抑える必要があります。0.5度というのは些細なことのように聞こえますが、そうではありません。中心距離が500mmの場合、プーリー面が約9mmずれることになり、これはBセクションベルトの全上幅よりも大きくなります。これほど大きく平面からずれたものは、セットせずに動作させることはできません。
プーリーの両面に定規を当てて、前面と背面で確認します。次に、レーザーまたは張ったワイヤーを使用して、中心距離が1メートルを超えるかどうかを確認します。定規はその長さを超えると正確ではなくなるためです。 Vベルトメーカー そもそも平面配置になっていなかったドライブにベルトが取り付けられただけで、多くのベルトの不具合について当社が非難されることがあります。
05モード3:クリーンな横方向の破壊
ベルトがきれいな線で切れ、コードがぴったりと切れていて、ほつれがほとんどない場合は、摩耗したのではなく、過負荷がかかっていたのです。この違いは重要です。なぜなら、修理方法が全く異なるからです。
過負荷、詰まり、または異物
疲労亀裂は数週間かけて徐々に大きくなります。過負荷による破損は1秒以内に発生します。コード束が途中で切断され、ベルトが跳ね返り、モーターにまだ通電している場合は、切断された端がプーリーの周りを飛び回り、数回転以内に溝に擦れて溶けたり磨耗したりします。きれいに切断された部分と溶けた端が一緒に見られる場合、故障後も駆動装置が作動し続けており、おそらく作業者はその音を聞いていたでしょう。
ほとんどのケースは、4つの原因に分けられます。駆動機械が詰まった場合(ミキサードラムのブレードとシェルの間に骨材の塊が挟まった場合、スクリューコンベアが固く詰まった場合など)。ソフトスターターまたはスターデルタで始動すべき駆動装置に直入始動を使用したため、ベルトが最初の1秒間、ローターのロックトルクをフルに吸収した場合。異物が溝を通過し、ベルトにへこみができた場合。または、ベルトのサイズが単純に負荷に対して小さく、何年も定格容量の100%で運転され、余裕が全くなかった場合。
休憩後に測定すべきこと
まず、駆動プーリーの2つのフランジから始めます。フランジの内側の縁に指を沿わせると、切り込みが見つかります。わずか0.5ミリメートルのバリでも、数千回転でコード束を削り取ってしまう可能性があります。次に、ベルト自体を調べて、切れた部分から一本の糸が突き出ているかどうかを確認します。その糸が最初に切れた部分であり、その位置から、ベルトがフランジに当たっていたのか、それともゴミが溜まった溝を通っていたのかが分かります。
次に、機械自身の証拠を探します。シフト中の電流計のログを求め、ベルトが切れる前か後に詰まりが発生したか、オペレーターが何を聞いたかを尋ねます。ジョークラッシャーやフィードホッパーの後ろの駆動装置では、ベルト切れは通常、一連の事象の3番目であり、最初の事象ではありません。当社は、自社製品を製造している工場と同じ工場でVベルトを製造しています。 コンベヤベルトメーカー どちらの製品ラインにおいても、運用上のルールは同じです。何が故障したかを判断する前に、何が回転しなくなったのかを突き止めることです。
詰まりの原因が分かったら、より強力なベルトを購入するだけで解決することはほとんどありません。駆動部に予備の溝がある場合は、ベルトを1本追加してください。駆動側にせん断ピンまたはトルク制限カップリングを取り付けてください。始動方法を修正して、最初の1秒間のトルクが衝撃として発生しないようにしてください。また、ベルトの本数を駆動部の定格と比較してください。4つの溝を持つプーリーに3本のベルトが使われているということは、すでに原因が明らかです。
06モード4:スリップ、釉薬掛け、焼成
滑りは、オペレーターが最初に気づくものの、診断が最後に行われる故障です。始動時に甲高い音で始まり、その後、駆動室に1週間ほど焦げ臭い匂いが漂います。ベルトが摩耗して表面が滑らかになる頃には、本来グリップするはずの表面は、磨かれた石のような状態に変化しています。
音と匂いが最初に教えてくれる
ゴムは溝の壁に食い込むように変形することでグリップ力を生み出します。表面が硬化すると、その変形は止まり、ベルトはグリップ力を発揮する代わりに滑るようになります。すると摩擦熱によって側壁の温度が上昇し、ゴムの劣化がさらに進みます。この悪循環は、負荷の高いドライブでは数分で発生します。表面が滑らかになったベルトは、帯状に硬く光沢があり、側壁に爪で押し込むと跡が残ります。一方、新品のゴムは弾力性があります。
同じ症状を引き起こす原因は2つあり、溝を一度拭くだけで見分けることができます。油ミスト、水に混じったセメント粉塵、駆動部上部の油圧ホースの漏れなどの汚染は、摩擦係数を直接低下させます。張力が低いと、ベルトが加えることができる通常の力が低下します。溝が乾燥していてきれいなのにたわみの測定値が規格外の場合は、張力の問題です。溝に油が付着している場合は、まず漏れを修理してから張力を調整してください。油で汚れた溝に合わせて張力を調整したベルトは、きれいな溝では過度に張力がかかるためです。
見落としがちな3つ目の原因は、ベルトの形状が溝に合っていないことです。AセクションをB溝にはめ込むのはよくある現場でのミスで、ベルトは底の角で引っかかり、深く沈み込みすぎて、負荷がかかると滑ってしまいますが、見た目は全く問題ないように見えます。
エンジニアからの現場メモ: 骨材ヤードの砂利採取用スクリュー駆動装置では、Aセクションベルトが約900時間で切れてしまうという問題が発生していた。保守チームはベルトが滑るたびに締め付けていたが、これは2週間ほどは効果があったものの、最終的にベルトが切れてしまった。駆動プーリーを測定したところ、基準寸法は82mmで、巻き付けた最小寸法は約90mmだった。さらに、溝が約0.7mmほど大きく開いていた。2つの変更で問題は解決した。プーリーを再研磨し、同じプロファイルの歯付きベルトを、感覚ではなくメーカーの表に基づいて張力調整して取り付けたのだ。このベルトは5,000時間以上も稼働した。ここでの教訓は、歯付きベルトの方が長持ちするということではなく、駆動装置が、本来合わない溝に巻き付けたベルトを無理やり食い込ませていたということだった。
たわみ:唯一行う価値のある張力チェック
指圧は測定方法ではありません。たわみ測定方法は、ベルトの中央に印を付け、その背後にスチール定規を置き、既知の垂直方向の力を加えてベルトの移動量を読み取ります。目標とするたわみ量は、スパン1,000mmあたり約16mmで、これは自由スパン1インチあたり1/64インチに相当します。力はベルトごとに加えられ、ベルトは静止していて埃が付着していない状態である必要があります。
測定値が意味を持つかどうかは、2つの重要な点によって決まります。測定は、プーリーのすぐそばではなく、最も長い自由スパンで行ってください。また、ベルトが数日間稼働した後は、新品のベルトの張力ではなく、使用済みのベルトの張力を使用してください。なぜなら、ベルトが馴染んだ後は、新品のベルトと同じたわみでも張力が低くなるからです。
| セクション | 偏向ターゲット | ベルト1本あたりの力、新品セット | ベルト1本あたりの力、慣らし運転セット |
|---|---|---|---|
| ナンバープレート / Z | 1,000 mmスパンあたり16 mm | 北緯15~22度 | 11~17 N |
| スパ / A | 1,000 mmスパンあたり16 mm | 北緯25~40度 | 北緯19~31度 |
| SPB / B | 1,000 mmスパンあたり16 mm | 北緯45~70度 | 北緯34~55度 |
| SPC / C | 1,000 mmスパンあたり16 mm | 北緯80~120度 | 北緯60~95度 |
| セクションD | 1,000 mmスパンあたり16 mm | 北緯130~180度 | 北緯100~140度 |
| 5V / 8V | 1,000 mmスパンあたり16 mm | 北緯45~70度 / 北緯110~170度 | 北緯34~55度 / 北緯85~130度 |
参考値として、一般的に公開されている駆動データに基づいてベルト張力を調整してください。必ず、ベルトメーカー独自の表(接触弧とデューティ比が明記されている)に基づいて、特定の駆動装置の張力を調整してください。
新しいベルトセットを取り付けてから24~48時間後、そして最初の1週間後にも張力を再確認してください。この期間内に張力が失われたベルトは、通常、伸びたのではなく摩耗した溝に馴染んでいるため、その時点でプーリーを測定してください。ベルトセットを交換する際は、ベルトとプーリーをまとめて注文してください。 コンベヤベルトサプライヤー そしてベルトメーカーは、どの部品が故障の原因だったのかという議論を回避できる。
07モード5:限界を超える伸長
どのベルトも伸びます。コード束は最初の数時間で負荷を受け、その後落ち着き、残りの寿命の間、ゆっくりと伸び続けます。故障の原因は伸びではありません。故障の原因は、スライドレールがこれ以上動く余地がなくなり、テンションスクリューがすでにねじ山の端に達していることです。
伸びるのは正常ですが、巻き取り量がなくなるのは正常ではありません。
ほとんどの巻き取り式工業用Vベルトは、慣らし運転中に約1~2%の伸びが見込まれており、駆動フレームは通常、その伸びを吸収するために3~4%の引き込みストロークを備えています。永久伸長が基準長さの約4%を超えると、通常はスライドがストローク範囲外になり、セットが完了します。この状態のベルトは見た目にはまだ完全な状態です。単に溝の奥深くに張力なく収まり、負荷がかかると滑り、発熱しているだけなので、伸びが滑りの問題と誤解されることが非常に多いのです。
2つの要因が伸びを模倣します。摩耗した溝によってベルトがより深く収まり、ベルトが動いていなくても有効ピッチ円周が大きくなります。ロングドライブフレームの熱膨張も、周囲の温度変化と同様の効果をもたらします。セットを廃棄する前に、残りのテークアップストロークとシーブの状態を確認してください。スライドにまだ30mmのストロークが残っている場合は、ベルトに問題はありません。
基準長さなしで伸びを測定する方法
正しい方法は、ベルトをきれいな床に平らに置き、両端がちょうど触れ合うまで手でまっすぐ引っ張り、裏面に刻印されている長さとテープで外側の長さを測ることです。同じ長さのセットでも、約1%以上の差があると、ベルトの張りが不均一になります。刻印が消えている場合は、ベルトをドライブに取り付け、ベルト上の点とフレーム上の固定点に印を付け、走行張力をかけ、ドライブを100回転させ、印がどれだけ移動したかを測定します。同じ長さの新しいベルトで同じテストを繰り返せば、カタログに頼らない比較が可能になります。
伸びが実際に発生している場合、原因は通常、カバーではなくコード構造にあります。より少ない太いコードで作られたベルトは、同じ負荷の下でより伸びます。これが、非常に低い伸びが実際に発生する理由の1つです。 Vベルトの価格 結果として、稼働時間あたりのコストが高くなるため、見積もりを比較する際には、カバーではなくコードの仕様を確認することをお勧めします。特定の規格に基づいて製造されたベルトは通常、最低コード強度要件を満たしており、価格帯よりも信頼性の高い指標となります。
08モード6:溝の摩耗とプロファイルの不一致
溝の摩耗は、気づかないうちに進行する。ベルトは依然として装着でき、駆動系も正常に作動する。唯一の外見上の兆候は、ベルトの位置が以前より少し下がっていることだけだ。誰かが測定する頃には、すでに1年間も形状が狂っている状態になっている。
溝角度:34度、36度、38度
溝の角度は機械工の好みによるものではありません。ベルトがプーリーに巻き付く際に、ベルトの断面がどのように変形するかによって決まります。小さなプーリーではベルトが急激に曲がり、断面が圧縮されるため、溝に収まるくさびが実質的に狭くなります。そのため、溝は34度で切削する必要があります。大きなプーリーではベルトはほぼ直線状になり、溝は38度と広く切削されます。中央のバンドは36度を使用します。溝が広すぎると、ベルトの接触面が底の角に移動し、ベルトが沈み込み、くさびの作用が失われ、ベルトが滑り、側面から内側に向かって亀裂が生じます。
| セクション | 34°溝は最大で | 36°バンド | 38度上空 |
|---|---|---|---|
| ナンバープレート / Z | 約80mm基準 | 80~118mm | 118 mm |
| スパ / A | 約118mm基準 | 118~190 mm | 190 mm |
| SPB / B | 約190mm基準 | 190~315mm | 315 mm |
| SPC / C | 約315mm基準 | 315~560mm | 560 mm |
| セクションD | 約500mm基準 | 500~800mm | 800 mm |
目安となるバンドは、滑車メーカーが溝形状表を公開する方法に準拠しています。正確なカットについては、必ず滑車メーカーのデータをご確認ください。
現場で溝を測定する3つの方法
最も簡単な点検方法は、特別な器具を必要としません。新しいベルトを溝に落とし込み、プーリーの縁に対してベルトの上端がどの位置にあるかを確認します。適切なサイズのベルトであれば、上面は縁とほぼ面一、もしくは1~2ミリほど突き出た状態になります。上端が縁から1.5~2ミリ以上沈み込んでいる場合は、プーリーが摩耗しているか、溝の形状が合っていないかのどちらかであり、どちらかが原因で次のベルトも破損することになります。
数値ではなく、溝の寸法を測定するには、溝ゲージがあればそれを使用するか、溝の円周上の3箇所でバーニアゲージを使用します。測定値の差が約0.5mmを超える場合は、溝が真円でないだけでなく、サイズも大きすぎることを意味し、通常は上流側のベアリングまたはシャフトに問題があることを示しています。適切な公称サイズのボールゲージまたはプラグゲージは、従来から用いられている検査方法であり、費用もほとんどかかりません。
エンジニアからの現場メモ: 42℃のクリンカー製造工場で、SPB駆動装置が3ヶ月ごとにマッチングされたベルトセットを使い切ってしまう理由を説明するよう依頼されました。駆動プーリーを測定するまでは、特に異常は見られませんでした。公称溝角度は38度でしたが、測定値は40.5度近くあり、溝幅は0.6mmオーバーサイズでした。ベルトはリムから約2mm沈み込んでいたため、側面ではなく底角でグリップしていました。プーリーを再研磨し、使用済みベルトの張力に合わせてセットを再調整したところ、同じ負荷で駆動装置のベルト交換頻度が3ヶ月ごとから14ヶ月ごとに短縮されました。ベルト自体が故障の原因ではなかったのです。
摩耗した滑車に溝ゲージを当ててみた。0.6mmのオーバーサイズでも、四半期ごとに1セットがダメになってしまう。
摩耗したプーリーは修理費用は安いが、放置すると高くつく。再研磨の費用は交換用プーリー3セット分よりも安く、角度が許容範囲内に戻ればベルトは設計通りに動く。同じサイズのドライブを複数使用している工場では、プーリーをまとめて交換するケースがよく見られる。 コンベアベルトディストリビューター 新しいベルトを同じ訪問時に納品することで、形状とベルトの適合性を維持します。
09モード7:決して一致しなかったマッチドセット
6本のベルトが6本の溝に均等に荷重を分散するはずである。しかし実際には、ベルトの長さに反比例して荷重が分散される。セットの中で最も短いベルトが最初に接触するため、張力が大きく、発熱量が多く、伸びやすく、最初に破損する。その後、残りの5本のベルトがその分の荷重を引き継ぎ、数週間以内に同様に破損する。
6本のうち1本のベルトが最初に壊れる理由
ベルトが1本切れていて、5本は正常な場合、作業者は切れたベルトが不良品だったと結論づけがちです。しかし、それは逆です。5本のベルトが証拠です。それらはより長く、アイドリング状態で使用され、隣のベルトが故障した時も問題なく動作していました。ベルトセットのうち1本だけが故障し、残りのベルトがほぼ新品のように見える場合、そのセットは取り付けた日から許容範囲外だったということです。
よくある原因は、異なる製造ロットのベルトを混用することです。例えば、ある製造ロットから2本、別の製造ロットから4本のベルトを混用したり、後から同じ公称値でもコード構造が異なる別のブランドのベルトを追加したりする場合などです。公称サイズが同じであることと、長さが一致していることは同じではありません。長さが0.5%異なるベルトセットでは、最も短いベルトに不均衡な負荷がかかり、セットの寿命が半分以下に短縮されます。
セットを装着する前にチェックする方法
セット内のすべてのベルトをきれいな床に並べて置き、まっすぐに引っ張り、マッチマークが付いている場合は比較するか、テープでそれぞれの長さを測定します。最短から最長までの差が約 0.15 パーセントを超えるセットは廃棄します。構造も混在させないでください。同じ公称断面のラップベルトとコグドベルトは同じように伸びないため、同じドライブで互いに干渉します。ドライブがベルトの反転や不均等な負荷を起こしやすい場合、バンド構造は個々のベルトを上部のタイバンドで結び付け、問題の根本原因を取り除きます。これについては、当社のエンジニアが バンド式Vベルト駆動方式選定ガイド。
注文する際は、ベルト一式を同一ロットから注文し、取り付けが完了するまでロット番号とともにベルトを保管してください。単一の供給元から購入し、少量の同一ロット在庫を保有している工場では、この故障モードのほとんどを完全に回避できます。これが、保守計画担当者が1つの供給元に集約する理由の1つです。 コンベヤベルトの卸売 駆動系が故障するたびにベルトを1本ずつ買い替えるのではなく、トランスミッションプログラムを導入する。
10モード8:コンクリートミキサー駆動用Vベルトが早期に故障する理由
ミキサー駆動装置は、他のどの駆動装置よりも多くの故障要因が小さな筐体に詰め込まれているため、独立した項目として扱うべきでしょう。コンクリートミキサー用のVベルトは、汎用ベルトを特別な場所に設置したものではありません。それは、構造物のあらゆる部分に同時に過酷な負荷がかかるような使用サイクルに耐えることが求められるベルトなのです。
ミキサー駆動装置を他と区別する役割
まず負荷から見ていきましょう。1.5立方メートルの湿ったバッチを収容するドラムには、2トンを超える材料が積載されており、駆動装置はそれを静止状態から加速させる必要があります。始動時のロックロータートルクは、直接接続モーターの運転トルクの3~5倍にもなり、その衝撃は、列車内の他のどの部分よりも先にベルトを通して伝わります。さらに慣性もあります。ドラムシェルとその補強リブはフライホイールの役割を果たし、逆転駆動の場合、ドラムが排出のために反転されるたびに、ベルトはドラムに蓄積されたエネルギーを受け取ります。
環境要因も考慮に入れる必要がある。セメント粉塵は微細でアルカリ性があり、やや研磨性がある。溝に溜まり、洗浄ホースからの水しぶきと混ざり合ってペースト状になり、溝の潤滑と側壁の研磨の両方の役割を果たす。溝に溜まった粉塵は一見問題に見えないが、ドライブ全体の機能を支える唯一の表面に対して、研磨剤のような働きをするのだ。
形状も考慮する必要があります。約 1,450 rpm の 4 極モーターから 15 ~ 20 rpm で回転するドラムへの減速は非常に大きいため、ほとんどのミキサー駆動装置は、各段階で小型の駆動プーリーを備えた 2 段または 3 段のベルトで減速を行います。B セクションの 100 mm プーリーは、巻き付けベルトの最小値のぎりぎりのところにあります。まさにここで、歯付きまたは切りっぱなしのエッジ構造がその役割を果たし、巻き付けベルトと歯付きベルトの違いが好みの問題ではなくなります。
最後に、運転サイクルそのものについてです。ミキサーは1シフト中に数十回も始動と停止を繰り返し、排出のために逆回転し、しばしば部分的に安定した負荷に対して再始動します。このような運転パターンでは静的クリープがはるかに速く発生するため、張力が早く失われ、ベルトが滑り、締め付けが必要になり、プーリーの摩耗も、同じ出力の定常運転時よりも早くなります。
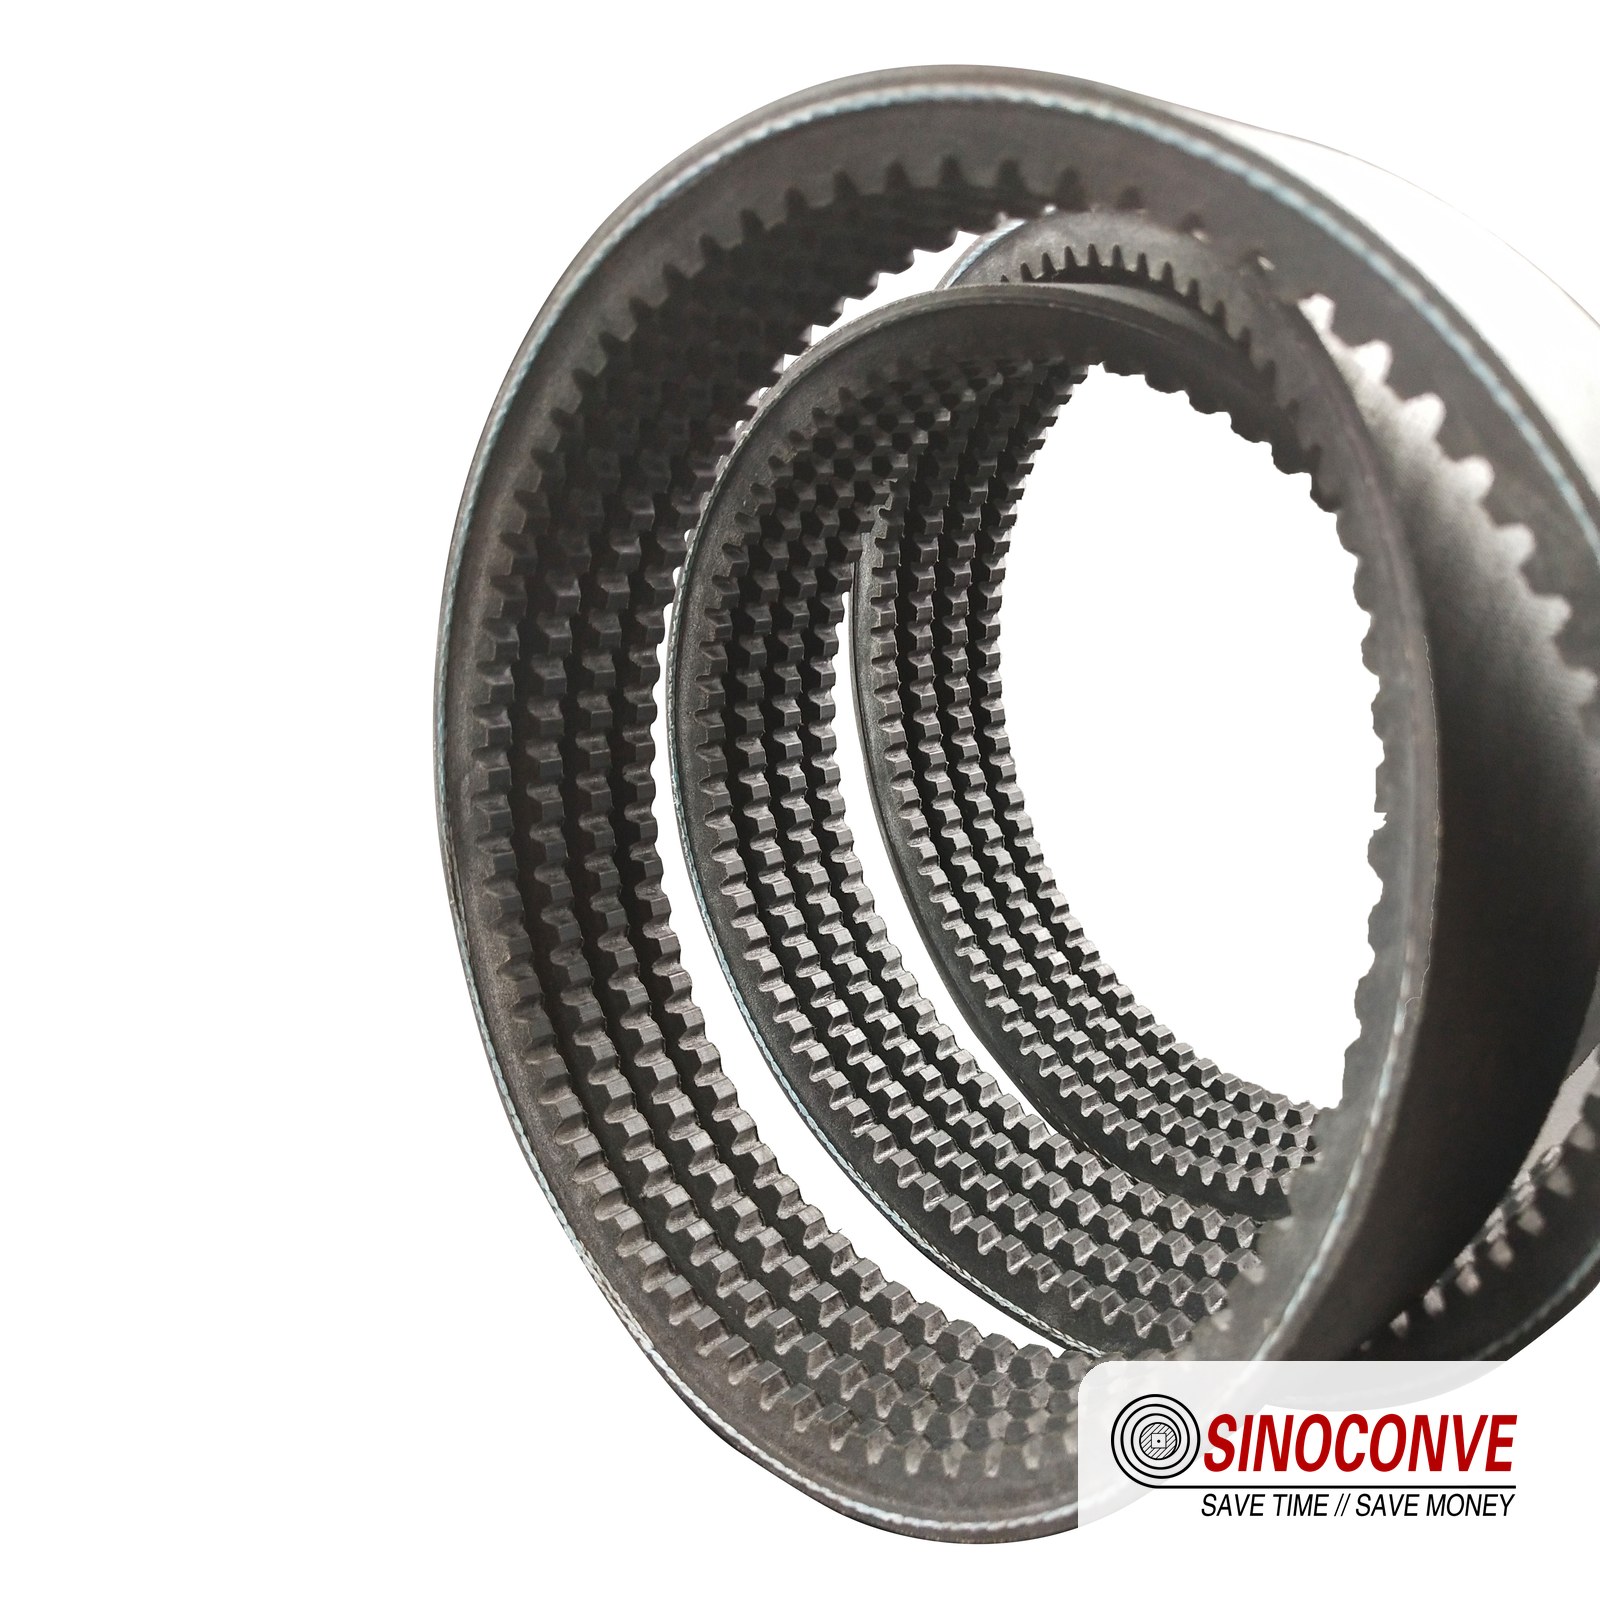
リバースミキサーステージにバンドで固定されたセット。タイバンドは個々のベルトが回転するのを防ぐ役割を果たします。
ミキサーセットの故障兆候チェックリスト
ミキサーの故障は、注意すべき点が分かれば、特定の箇所に集中して発生します。下の表は、ドラム駆動部について問い合わせがあった際に、プラント設備業者に渡しているものです。
| ドラム駆動部の症状 | 通常の意味は | ご注文前にご確認ください | 通常の勤務時間 |
|---|---|---|---|
| 第1ステージセットの底部に均等な間隔で亀裂が入っている | 駆動シーブがセクションに対して小さすぎる | カタログ最小値に対するモータープーリーの基準直径 | 300~800 |
| 溝に灰色のペーストが詰め込まれた、硬くて光沢のある側面 | 粉塵と洗浄水の汚染 | 溝を白い布で拭き、洗浄スプレーの経路をたどる。 | 200~1,500 |
| バンド付きセットのネクタイバンドが破れています | 逆転サイクル中にベルトが反転する | すべての滑車の整列、溝の摩耗、緩み側の振動 | 500~2,000 |
| 新品のセットが取り付け後2週間以内に故障した | マッチングセットの公差外またはプロファイルが間違っている | セット全体を平らに置き、寸法を測り、プロファイルの刻印を確認します。 | 100未満 |
| バッチ負荷が最大になるとベルトがプーリーから外れる | ドラムベアリングのガタつきまたはフレームの動き | ドラムベアリングハウジングにダイヤルゲージを取り付け、フレームに亀裂がないか確認する。 | いつでも |
| 始動時に焦げ臭い匂いがする、冷えている時でもベルトがまだしっかり締まっている | 先ほどのミスを挽回しようと過度に緊張する | メーカーのテーブルに対する中央部のたわみ | 100~600 |
| もろく、埃まみれで、熱い植物の上でひび割れている | 周囲の熱とオゾンによる老化 | 周囲温度およびギアボックスケース温度、換気経路 | 1,000~4,000 |
ミキサー駆動部を修理する
4つの点が重要です。フレームの許容範囲内であれば、第1段駆動部の直径を大きくするか、そうでなければ同じ形状の歯車式駆動部に変更します。反転段にはバンド付きベルトを取り付けます。6本のベルトが緩んでいる場合とは異なり、バンド付きベルトは回転しにくいためです。洗浄ホースがベルト経路に水をかけないように、溝をシンプルなシート状のシールドで保護します。そして、メーカーの表に従って張力を設定し、48時間後に再確認します。その際、感触や音、ベルトを押したときの動き具合で確認するのではなく、必ず確認してください。
ドラムのソフトフットやベアリングに問題がある場合は、まずそれを修理してください。バッチの回転に伴って駆動軸が0.4mm動くと、ベルト構造の製品はどれも耐えられません。
エンジニアからの現場メモ: 生コンクリート工場で、リバースドラム駆動のベルトが3か月で2セットも破損し、ベルトのせいだと考え始めていました。そこで、2回の始動を観察したところ、どちらの場合もベルトの緩んだ側が持ち上がり、タイバンドがガードに引っかかっていました。工場側が自作のガードをベルトラインに20mm近すぎる位置に取り付けていたため、リバースサイクルのたびにガードが削れていたのです。溝は許容範囲内で、張力も適切、ベルトの形状も正しいものでした。ガードの位置を20mmずらしたところ、3セット目は11か月間も問題なく動作しました。ベルトが切れる原因を特定するには、機械の動作を観察することが重要なのです。
11モード9:オイル、熱、オゾン、冷気
ベルトの動作自体が原因で故障するものもあれば、ベルトの設置場所が原因で故障するものもあります。環境要因による故障は、ゆっくりと静かに進行し、通常の摩耗と間違えやすいものです。そして、この故障の場合、コンパウンドの変更は言い訳ではなく、正当な解決策となります。
環境破壊を引き起こす4つの要因とその特徴
熱によって硬化し、ひび割れが生じます。標準的なゴム製構造は通常、周囲温度約60℃まで快適に使用できますが、断熱されていない蒸気配管のそばや密閉された筐体内に設置された駆動装置は、暖かい日にはその温度を超えてしまいます。特徴としては、裏面がもろくなり、細かいひび割れが走っていることと、ベルトを曲げるとカバーが剥がれ落ちることが挙げられます。耐熱性EPDM構造は一般的に約100℃まで指定され、周囲温度が低い方が常に耐熱性が高いよりも安価です。
オイルが軟化して膨張する。側面は凹んでたるんだように見え、カバーの端が持ち上がり、ベルトは布に黒い汚れを残す。ニトリルゴムやポリクロロプレンゴムは、一般的なゴムよりもはるかに耐性があるが、根本的な解決策はやはりギアボックスのシールを交換することである。
オゾンは、静止しているベルトにも亀裂を生じさせます。フレームに張ったまま放置された予備ベルトや、スタンバイ駆動装置に取り付けられたベルトは、電動モーターや駆動装置の筐体の近くに置かれていると、1シーズン以内に裏面に無数の小さな亀裂が現れます。これらの亀裂はコードラインまで広がり、2年間も保護されずに放置されたベルトは、たとえ一度も回転していなくても、もはや新品とは言えません。
低温はベルトを硬化させます。約マイナス18℃以下では、標準的なベルトは硬化し、硬化したベルトを低温で始動すると、1回転で底面が割れることがあります。低温対応構造のベルトは動作温度範囲をさらに広げますが、冬場の始動時に最も有効な方法は、負荷をかける前に駆動装置をゆっくり回転させることです。
ベルトが語る、その過去
損傷パターンから、写真から環境を再現できる場合が多い。側面がきれいで背面のみに亀裂がある場合は、熱またはオゾンにさらされ、ベルトが長時間静止していたことを示唆する。側面が摩耗して明るく凹み、カバーが剥がれている場合は、油による損傷を示唆する。側面が無傷で底面に集中した亀裂は、化学的な要因ではなく、形状による損傷を示唆する。側面に均一ではなく帯状に塵が埋め込まれている場合は、摩耗性の高い環境であり、おそらくベルト経路の一部しか覆っていないシールドが存在していたことを示唆する。
筐体自体に問題がある場合、換気は通常、高価な化合物よりも安価な解決策となります。私たちは多くの工場を視察してきたので、ベルトの材質に関係なく、正常に作動する排気ファンを備えた駆動室は、そうでない駆動室よりもベルトの消耗が少ないと言えます。 コンベアベルト工場 両方のベルトファミリーに供給するドライブでは、同じパターンが見られます。 採石および鉱業の義務 そして覆われた 倉庫および物流 ベルトのサイズは小さいものの、周囲の環境条件は同様に過酷な設備。
12野外キットと10分でできるチェックリスト
診断は測定に基づく作業であり、必要な道具は少量で済みます。300mmのスチール定規、1mの直尺、ノギス、溝ゲージまたはボールゲージ、200Nまで測定可能なばねばかり、磁気ベース付きダイヤルゲージ、赤外線温度計、そしてチョーク。これだけで、この記事で紹介するすべての検査を行うことができます。
持ち運ぶべきものと、比較対象とするもの
プーリーのデータとベルトのデータの両方を携帯してください。これらのしきい値の半分は形状に関するもので、材質に関するものではないからです。駆動装置にドキュメントがない場合は、現場を離れる前にプーリーの刻印とベルトの刻印を写真に撮っておきましょう。これらの2枚の画像があれば、誰が何を供給したかというほとんどの議論は解決します。
10個のチェック項目(順不同)
| チェック | 道具 | 私たちが取り組む閾値 |
|---|---|---|
| 溝幅 | バーニアゲージまたは溝ゲージ、3点 | 公称値から0.5mm以内。ばらつきは0.5mm未満。 |
| ベルトが溝に沈み込む | 正しいセクションの新しいベルト | 上端は縁から1.5mm以内であること |
| 偏向 | スチール定規+バネばかり、最長スパン | メーカーの力で1,000mmあたり16mm |
| 位置合わせ、前面と背面 | 定規、ピンと張ったワイヤー、またはレーザー | 角度0.5°未満、オフセット100mmあたり0.5mm未満 |
| シーブのランアウト | フランジ面上のダイヤルゲージ | 合計0.25mm未満を示す |
| シャフトとベアリングのガタつき | ダイヤルゲージ、またはバールとシックネスゲージ | 半径0.1mm未満 |
| 温度 | 赤外線温度計、ベルト、ハウジング | 周囲温度プラス25℃の環境下での保管 |
| 溝に油と埃が溜まっている | 白い布切れ | 汚れも残らず、サンドペーパーのようなザラザラ感もありません。 |
| マッチドセットスプレッド | 巻尺、ベルトを平らに置いた状態 | 最短から最長まで0.15パーセント未満 |
| 旅行の予約状況は残りわずかです | スライドに巻尺を取り付けます | 当初の旅行費用の少なくとも30% |
この順番でチェックを実行すれば、ほとんどのドライブは最後の3つのチェックの前に診断が完了します。ガードがオフになっているドライブであれば、各チェックは1分未満で完了し、全体のコストは交換用ドライブ1セット分よりも安価です。上記の数値は、現場で私たちが基準としているしきい値です。ドライブにドキュメントがある場合は、ドライブ自身のデータが優先されます。

13よくある質問
疲労破壊と過負荷破壊を見分けるにはどうすればよいですか?
コードの端を見てください。疲労によるベルトは、数週間かけて小さな亀裂が多数発生し、底面または歯車の根元に均等に間隔を置いて現れます。上部カバーはまだ付いています。過負荷によるベルトは、コードが真っ二つに切れ、ベルトが切れた後も駆動が続いた箇所では端が溶けていることもあります。疲労によるベルトには履歴があります。過負荷によるベルトには瞬間があります。
私のベルトセットのうち1本だけが故障しているということは、そのベルト自体に問題があるということでしょうか?
いいえ。それは通常、ベルトセットが一致していないことを意味します。最も短いベルトが最も負荷がかかり、最も高温になり、最初に故障する一方、長いベルトはほとんど新品のように見えます。交換品を注文する前に、すべてのベルトをきれいな床に平らに置いて長さを測定し、約0.15%以上の差があるセットは拒否してください。
コンクリートミキサーの駆動部には、どのくらいのたわみ角を設定すればよいでしょうか?
他の駆動装置と同様、ベルトメーカーがその区間用に指定している力で、自由スパン1,000mmあたり約16mmの中央スパンたわみを許容します。ミキサーの場合、点検頻度が異なります。始動・停止・逆転運転は張力を急速に低下させるため、取り付け後24~48時間後と、最初の1週間後に再度点検してください。
なぜベルトの裏側だけがひび割れていて、側面は問題ないのでしょうか?
それは負荷ではなく、熱またはオゾンによるものです。標準的なゴム製ベルトは、およそ60℃までの温度であれば快適ですが、高温のハウジングや電動モーターの近くで張力がかかった状態で放置されたベルトは、回転しなくても1シーズン以内に裏面に細かい亀裂が生じます。カバーがもろく剥がれ落ちるのは熱によるもので、静止したベルトに細かい亀裂の網目が見られるのはオゾンによるものです。
巻きベルト用に設計された駆動装置に、歯付きベルトを使用することはできますか?
通常は可能です。特に小型プーリーの場合は、歯付き構造の方が基準直径が約30~40%小さくても許容できるため、多くの場合、歯付き構造の方が適しています。ただし、摩耗には注意が必要です。切りっぱなしのエッジには布製の被覆がないため、埃っぽい駆動環境では、巻き付けたベルトよりも側面が早く摩耗する可能性があります。そのため、交換を推奨する前に、使用環境について確認させていただいております。
ゲージを使わずに、溝の摩耗具合を見分けるにはどうすればいいですか?
正しい断面の新しいベルトを溝に落とし込み、リムラインを確認してください。ベルトの上端がプーリーのリムから約1.5mm以上下にある場合は、溝が開いているか、プロファイルが間違っているため、次のベルトセットも同様に故障します。白い布で溝を拭いてみると、形状の問題なのか、汚れによるものなのかが分かります。
Vベルトはどのくらい持つべきですか?
清潔で、適切に調整され、張力が調整された駆動装置では、ラップ式工業用ベルトの寿命は一般的に10,000~25,000時間とされています。しかし、粉塵の多いミキサーや破砕機の駆動装置となると話は別で、2,000~8,000時間程度が現実的な寿命です。数百時間でベルトが摩耗してしまう場合は、ベルトの購入をやめて、駆動装置の性能を測定するようにしてください。
ベルト交換と同時にプーリーも交換した方が良いでしょうか?
溝のサイズが0.5mm以上オーバーサイズの場合は、交換が必要です。プーリーの再研磨または新品への交換費用は、交換用プーリー3セット分よりも安く済みます。摩耗した溝に新しいベルトを取り付けると、プーリーの費用がベルトの予算に転嫁されるだけです。また、ベルトの引き込み量も確認してください。引き込み量が30%未満のスライドでは、新しいベルトが馴染む余地がありません。
過度に締め付けると、滑りやすい駆動系に効果があるのでしょうか?
原因を隠すのに十分な時間だけしか効果がありません。張力が強すぎるとベアリングへの負荷が増加し、底面の疲労が早まり、シャフトとベアリングの寿命が短くなります。一方、ベルトは問題の原因となった汚染された表面や摩耗した表面で滑り続けます。たわみ測定値が規定値内であってもベルトが滑る場合は、設定ではなく、溝、プロファイル、または負荷に問題があります。
同じ故障に四半期ごとに悩まされる工場と、一度修理すれば済む工場を分ける習慣が一つあります。ベルトを清掃する前に写真を撮り、部品を発注する前に溝の寸法を測り、その2つの数値を作業指示書に記入してください。2年後に再び駆動装置が故障した際、このメモを見れば、次のエンジニアは形状が修正されたかどうかを知ることができ、その一枚の紙は、これまでに行ったどんなベルト比較よりも価値があるのです。
関連商品
- Vベルト — Z、A、B、C、D、SPZからSPCまでの、巻き付け式、歯付き式、バンド付きの工業用Vベルト。
- タイミングベルト ―ミキサーやプロセス駆動装置など、滑りが許容されない用途向けの、正駆動同期ベルト。
- ゴム製コンベアベルト ―同じ工場の搬送側について。
- 耐熱ベルト ― 周囲の熱によって標準的な化合物が劣化してしまうような、クリンカー、焼結鉱、セメントの製造用途。
- シェブロン柄と模様入りのベルト ―滑らかな表面上では静止しない材料を傾斜搬送する場合。
- PVC製コンベヤベルト 軽作業ライン、梱包ホール、屋根付き施設。
関連ブログ記事
- Vベルト駆動装置の選択とメンテナンス ―設置および保守。
- Vベルト購入ガイド:形状とサイズ — セクションを特定し、置換箇所を指定する方法。
- 従来のVベルトとコグドベルトの比較 —切りっぱなしの歯車のたわみ挙動が重要になる場合。
- 産業用駆動装置向け、切りっぱなしの歯付きVベルト ―選考基準と制限事項。
- バンド式Vベルト駆動システムの選定 ―逆方向の負荷がかかってもひっくり返らないセット。
- 歯付きVベルトメーカー vs ラップドベルトサプライヤー ―構造上の違いが実際には何を意味するのか。
- ベルト駆動に関する工学的計算 ―緊張度、接触弧、義務係数といった数値の背後にあるもの。
- Vベルトおよびコンベアベルトに関するよくある質問 ―購入者から最もよく寄せられる質問への簡潔な回答。