

¿Es la profundidad de una correa trapezoidal un factor crítico para su aplicación? Una respuesta de ingeniería.
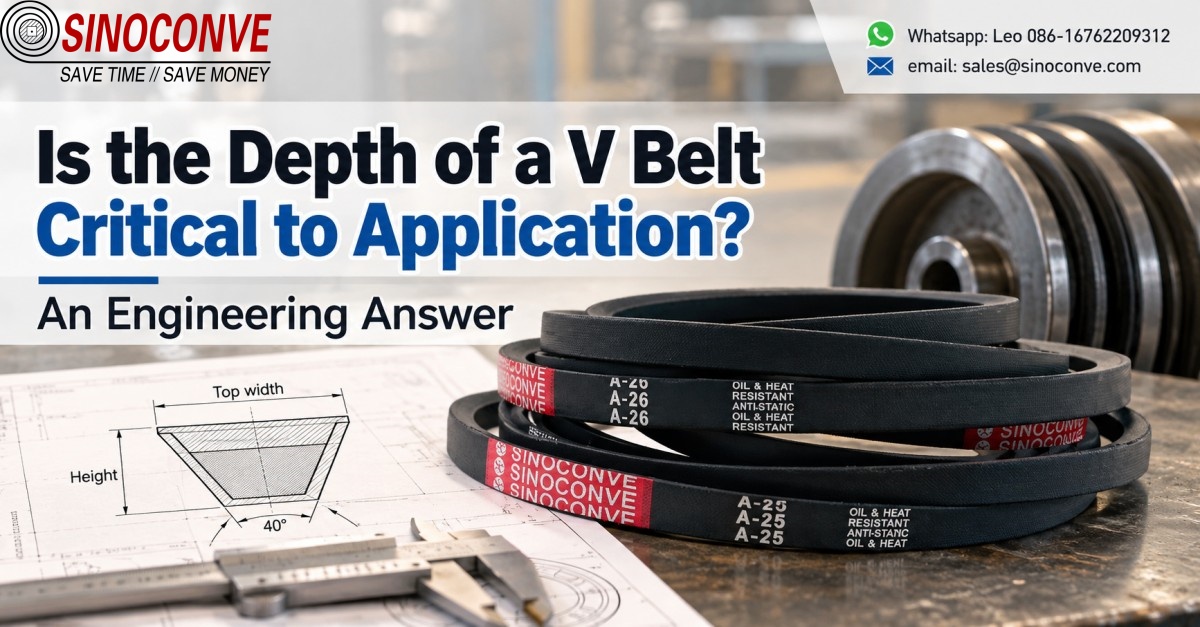
Una correa puede tener el ancho "correcto" y aun así no ser la adecuada. Si colocas dos secciones casi idénticas en la misma polea, es posible que una quede demasiado alta, mientras que la otra toque el suelo. La profundidad es crucial precisamente en ese punto: modifica el asiento. También importa si la sección es demasiado rígida para doblarse alrededor de la polea más pequeña. No se puede determinar hasta conocer el perfil de la ranura y el diámetro máximo de giro permitido para esa correa en particular. Si la correa se apoya en el fondo de la ranura, su mayor profundidad puede, de hecho, reducir el agarre del sistema de transmisión.
01 Empiece con la polea, no con la altura de la correa.

La correa trapezoidal se sujeta por sus lados inclinados. Debe haber espacio libre debajo. Un chirrido justo después de cambiarla suele llevar a alguien directamente al ajustador. Deténgase y observe primero la correa usada. Un giro del tornillo podría suprimir el ruido, pero transferir la carga a los cojinetes. Busque primero una franja brillante en la parte inferior de la correa y pulido en el fondo de la ranura. Estas marcas cambian la pregunta de "¿Cuánta tensión tiene?" a "¿Por qué los flancos ya no hacen su trabajo?".
Una ranura puede ser demasiado ancha debido al desgaste. También puede estar en perfecto estado y simplemente pertenecer a una sección diferente. La marca de la correa vieja , un calibre de ranura y el diámetro pequeño de la polea son más útiles que una sola medición de altura. Compare también todas las ranuras. En una transmisión de varias correas, si una correa está más baja que las demás, conviene inspeccionar esa ranura antes de reemplazar todo el juego.
No existe un diámetro de polea mágico por debajo del cual la profundidad se vuelva crítica. Sin embargo, una polea pequeña exige más de cualquier correa, y una sección alta en una curva pronunciada merece ser verificada con respecto al diámetro mínimo especificado por el fabricante. En una transmisión grande y con poca carga, con poleas en buen estado, una fracción de milímetro fuera de la tolerancia de sección especificada puede no tener ninguna importancia práctica. Estos son casos diferentes, incluso si ambos informes de mantenimiento mencionan la "profundidad de la correa".
02 Lo que realmente te indica el dibujo de la sección
Consulte la designación completa del perfil. Los perfiles Classic A y SPA estrecho tienen anchos superiores similares a simple vista; esto no significa que uno sea un sustituto del otro. Cada uno tiene una ranura específica y un conjunto particular de especificaciones de catálogo. Una correa usada es una plantilla especialmente deficiente, ya que sus flancos pueden estar desgastados. Si la marca ha desaparecido, solicite el plano de la máquina o identifique el perfil de la polea con un calibrador antes de realizar el pedido.
En obra, existen dos tipos de diámetro que suelen generar discusiones innecesarias. El diámetro que se puede medir con un calibrador corresponde al diámetro exterior de la polea. En un catálogo, se puede utilizar el diámetro de referencia o efectivo, definido en una posición de referencia en la ranura. No es recomendable incluir el diámetro exterior en una tabla de especificaciones, y la línea de referencia no tiene por qué coincidir exactamente con la cuerda. Indique la convención de diámetro junto a cada medida en la solicitud de cotización. Este sencillo hábito evita un tipo de pedidos de correas incorrectas que se repiten con frecuencia.
El ángulo de la ranura es otra dimensión del dibujo, no un valor universal de 40 grados. El perfil y el tamaño de la polea influyen en las especificaciones del fabricante. Es posible que vea una correa ligeramente por encima del borde en una transmisión correctamente construida y de forma diferente en otra. Una regla universal de "1,5 mm de saliente" le hará quedar mal como inspector. Compruebe el contacto lateral, la holgura inferior y los límites de calibre que se aplican al perfil real. Una marca de referencia brillante en la base de la correa es más informativa que un número que sobresale sin soporte.
03 La cuña es útil, pero no es una clasificación de potencia.
Los dos flancos angulados proporcionan un mejor agarre en V que un contacto plano en condiciones similares. Esto se puede demostrar con diagramas de fuerzas básicos. Sin embargo, el diagrama no permite convertir la superficie medida del flanco en kilovatios admisibles. Las especificaciones del catálogo tienen en cuenta los cables, el calor, la flexión, la velocidad de la correa, la envoltura, el factor de servicio y muchos otros factores. Un cálculo basado en un límite de pared lateral inventado de 0,30 MPa no las sustituye.
El contacto con el suelo reduce la fuerza en los flancos. Es normal que se produzca un deslizamiento intermitente, sobre todo al arrancar o durante un pico de carga. Posteriormente, la transmisión puede dejar fino polvo de goma alrededor de la protección. Los flancos se ven brillantes; la parte inferior presenta una marca reluciente. Estas marcas sugieren, pero no confirman, el contacto con el suelo. Una desalineación puede dejar un rastro confusamente similar. Mida las poleas y sustituya la correa por una nueva de la sección especificada antes de determinar la causa.
Una vez que la polea supera su límite de desgaste especificado, debe repararse. Una correa más larga puede asentarse de forma diferente durante un tiempo, pero no puede devolver el metal a los laterales de la ranura. Una correa más corta tensada en exceso tampoco soluciona el problema. La carga simplemente se traslada a los cojinetes y a los cordones internos de la correa.
04 La cuestión de la polea pequeña
Una polea pequeña comprime el material debajo del cordón mediante una curva más pronunciada. La tensión real depende de la construcción, incluyendo la posición del cordón. No convierta la relación h/D en una estimación de la vida útil de la correa; la tabla de poleas mínimas del fabricante es una herramienta más útil.
Existe una segunda confusión con la frecuencia. Utilice el diámetro de la polea de referencia en v = πDn/60 000 (D en mm; n en rpm). Luego, divida la velocidad de la correa resultante entre la longitud del bucle para contar las vueltas de un punto por segundo. Cuente las curvas a lo largo de cada circuito, incluyendo cualquier polea tensora; las revoluciones del eje por sí solas no dan un conteo correcto.
Una parte inferior dentada puede mejorar la flexibilidad; sin embargo, el límite establecido por el fabricante sigue siendo el factor determinante en la selección. La ranura también debe coincidir. Las muescas cortadas en la goma no permiten corregir una polea diseñada para otro perfil.
05 Una sustitución que mira de cerca
Algunos errores al comprar una correa comienzan con la comparación de anchos superiores. Una correa de sección A tiene un ancho nominal de 13 mm; una SPA tiene un ancho similar, lo que la hace parecer familiar. Sin embargo, es más profunda y su sistema de poleas es diferente. Cualquiera de las dos correas puede encajar físicamente en una ranura destinada a la otra. Esto no indica prácticamente nada sobre dónde soportará la carga.
El rendimiento especificado para una sección estrecha se rige por su propia tabla de potencia. Si desea cambiar de familia de poleas, consulte dicha tabla y adquiera las poleas correspondientes. La adaptación de poleas es una parte fundamental del trabajo, no un simple cambio administrativo en el código de la correa.
Los códigos de longitud son otra trampa. Algunos describen la longitud interior, otros la exterior, la de referencia o la efectiva. Indique la designación completa y la convención de longitud en el pedido. Un número sin esas letras puede resultar en una correa que el tensor nunca podrá ajustar.
06 Lectura de la correa defectuosa
Conserve la correa dañada tal como la encontró hasta que se registren sus marcas de contacto. El pulido de la parte inferior requiere una inspección más detallada del fondo de la ranura. Las grietas en la parte inferior nos llevan de vuelta al diámetro de la curvatura y al calor. El aceite en los flancos nos lleva a otra parte. Una fotografía de ambos flancos junto a la polea correspondiente suele ser más útil que una larga descripción del ruido.
A continuación, inspeccione las poleas. Mida cada ranura en las posiciones y con los límites de desgaste especificados para su perfil. Compare las paredes y los pisos, y luego verifique la alineación de las poleas por separado. Si una polea está oculta tras una protección, el trabajo no estará completo hasta que también se haya inspeccionado.
En una transmisión multicorrea, cambie todas las correas como un conjunto emparejado, siguiendo las instrucciones del proveedor. Una correa nueva junto a correas desgastadas podría sobrecargarlas. El montaje con correas añadidas facilita la inspección del paso de ranura. Deje las correas viejas a un lado hasta que las de repuesto hayan superado su primera inspección.
07 Trabajando desde la unidad real
La placa del motor indica la potencia que puede suministrar. El cálculo de la correa también requiere la potencia absorbida por la máquina, el patrón de arranque y cualquier impacto. Anote estos datos antes de seleccionar una sección. Para el trazado, dibuje las dos poleas, la distancia entre centros y cada rodillo tensor. Junto a cada diámetro, escriba «exterior», «de referencia» o «efectivo». Una fotografía puede ayudar a determinar a qué máquina pertenece cada guarda; sin embargo, no permite definir el perfil de la ranura.
Ahora utilice las tablas de selección del fabricante de correas. La polea pequeña debe cumplir con el mínimo especificado para la construcción. Su diámetro, velocidad y envoltura también influyen en la potencia por correa ; el ciclo de trabajo determina el factor de servicio. Redondee el número de correas según este método. Si este ejercicio indica que la máquina actualmente utiliza una sección A, cotice también las poleas correspondientes. Incluya el cambio de polea en la misma solicitud de compra.
Durante la instalación, registre los resultados del calibrador junto con las lecturas de tensión y alineación. Revise la protección después de la prueba con carga; antes de la entrega, examine si hay polvo nuevo o una franja de contacto. Un bote de lubricante para correas en el estante de mantenimiento no sustituye estas comprobaciones.
08 Lo que el proveedor necesita por escrito

Envíe el perfil completo y la designación de longitud , la construcción, la cantidad y el requisito de coincidencia de conjuntos. Incluya el perfil de la ranura de la polea, ambos diámetros de referencia, velocidades, horas y la función de la máquina al arrancar. Para una adaptación problemática, adjunte una fotografía de la correa defectuosa junto al registro del calibre de la ranura. Solicite la base de clasificación y el diámetro mínimo de la polea para el artículo exacto que se está cotizando. La simple mención de "correa trapezoidal equivalente" es insuficiente.
Al recibirlas, coloque las correas juntas y compare cada código impreso con el del pedido. Separe cualquier lote mixto hasta que el proveedor lo explique. Verifique que no haya bordes dañados y conserve los detalles del lote junto con la fecha de instalación. Un año después, este pequeño registro puede ayudar a diferenciar una falla recurrente en la polea de un problema puntual de suministro.
09 Preguntas del taller
¿Es aceptable una discrepancia de un milímetro? Averigüe la tolerancia para el perfil específico y verifique si las marcas coinciden. Si el código de sección es diferente, compare la especificación de la polea antes de usarla. La dimensión por sí sola no proporciona información fiable sobre la vida útil.
¿Podría utilizarse una sección más profunda como reemplazo? Solo si la correa está homologada para el perfil de la polea existente. Si la construcción o la sección cambian, solicite una nueva clasificación de transmisión; la simple entrada en la ranura no resuelve la cuestión de la clasificación.
¿Qué indica el pulido en la parte inferior? Sospeche que ha tocado fondo; confírmelo con un calibre adecuado y una correa nueva de la sección correcta. Incluya la polea en ese diagnóstico.
¿Las muescas hacen que una polea pequeña sea aceptable? Consulte el límite de diámetro para la construcción dentada ofrecida. Una polea de tamaño insuficiente o desgastada sigue siendo un problema incluso con una correa más flexible.
¿Qué diámetro debo indicar? Proporcione el diámetro exterior medido y la convención de diámetro efectivo o de referencia utilizada por el catálogo de accionamiento seleccionado. Especifique cuál corresponde a cada uno.





