

Una muestra de correa puede funcionar perfectamente en el banco de pruebas, mientras que la primera caja de producción causa problemas en la máquina. La pregunta clave en la auditoría no es si la muestra tiene buen aspecto, sino si la fábrica puede reproducir la misma dentadura, posición del cordón y longitud final, y luego indicar en qué lote se fabricó cada correa.
Comience con el plano de transmisión. Un plano con los dientes de la polea y la distancia entre centros proporciona al proveedor más información que un código de correa antiguo. Añada el recorrido de recogida. Un indexador de lanzadera y una cinta transportadora de producto con aletas pueden usar el mismo paso de dientes, pero requerir diferentes comprobaciones de juntas y posición.

01. Solicita ver la última producción.
Una ficha técnica brillante enumera los lanzamientos. Una hoja de inspección completa indica las mediciones que realizó la fábrica en un pedido real. Elija un tamaño similar al suyo y solicite su plano, ruta de fabricación, referencia del lote de cordón y poliuretano, resultados de las mediciones y marca de la caja. Los identificadores de lote deben vincular la caja con la producción. Una caja sin vínculo con la producción dificulta la investigación de una reclamación posterior.
Un proveedor puede fabricar un tamaño y comprar otro. Anote el tamaño cotizado junto al registro de herramientas y registre cualquier fabricación a medida o de un proveedor externo. El comprador puede aceptar un artículo fabricado por un socio cuando se declare y verifique dicha opción. La guía de abastecimiento para fabricantes de equipos originales (OEM) de automatización aborda la aprobación de pedidos repetidos.
| Tema de auditoría | Evidencia útil | Pregunta que responde |
|---|---|---|
| Estampación | Registro de perfil y longitud con identificadores de herramientas | ¿Se puede repetir este tamaño exacto? |
| Construcción | Ruta en el dibujo: verdaderamente infinita o soldada | ¿Dónde está la articulación, si es que la hay? |
| Materiales | Lotes de cuerda y compuestos atados a una carrera | ¿Qué cambió entre lotes? |
| Inspección | Lecturas reales y método de medición | ¿Se midió la correa enviada? |
02. Las reivindicaciones de herramientas necesitan un tamaño, no solo un paso.
La frase «Fabricamos AT10» omite la longitud, el ancho y el número de dientes de la correa. ¿Qué longitudes y anchos puede formar realmente la herramienta indicada? Algunos bucles continuos se funden; otros se producen de forma continua mediante un método diferente. El material abierto soldado en forma de anillo tiene una junta. Escriba la ruta en función del tamaño, en lugar de en función de una familia de productos genérica. Una aplicación de indexación puede hacer que esta distinción sea decisiva.
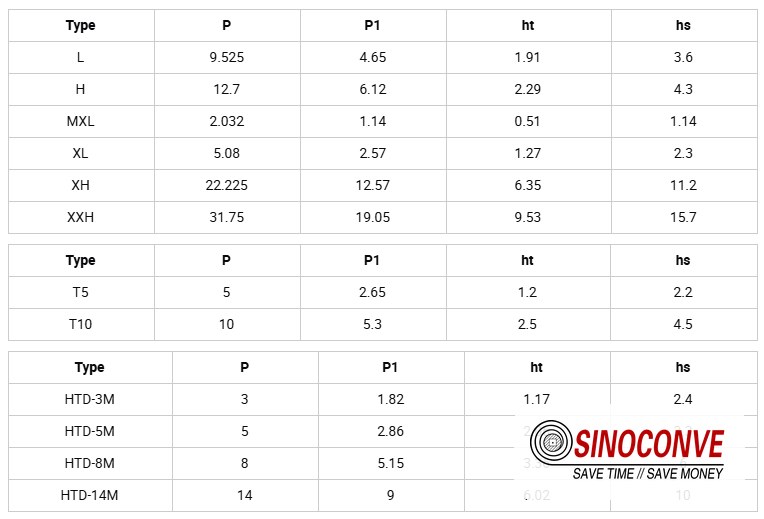
Coloque el dibujo del diente propuesto sobre el dibujo de la polea de la máquina. Una correa que a simple vista parece encajar, aún así puede acoplarse incorrectamente. La guía de paso y perfil explica los nombres, pero el dibujo de la polea determina la compatibilidad. Una herramienta personalizada requiere su propio presupuesto y costos de propiedad.
03. Averigüe si hay una soldadura.
Un instalador puede denominar cualquier anillo cerrado como “sin fin”. Para el ingeniero de transmisión, la pregunta importante es si una soldadura interrumpe la correa y su cordón. En el pedido, indique “bucle soldado” o la construcción continua real. Para un bucle soldado, adjunte el plano de empalme y el resultado de la prueba junto a la muestra de la correa.
Verifique ambas caras para detectar la línea de empalme. Luego, compare una cinta transportadora cargada con el requisito de indexación de la máquina; una cinta que transporta producto aún podría presentar deficiencias en la repetibilidad de posición. El artículo sobre accionamientos de precisión aborda estos requisitos de movimiento.
04. El cable controla la longitud de funcionamiento.
Dos correas con la misma longitud exterior pueden quedar colocadas de forma diferente en una transmisión de centro fijo. La posición del cordón define la línea de paso. Solicite al fabricante que indique la construcción del cordón y proporcione un resultado de elongación medido para el grado propuesto. Un bobinado diferente puede modificar la tensión instalada sin cambiar el tamaño impreso.
Para una aplicación de indexación, mida la longitud del paso con el método y la carga de referencia indicados. El ancho y el espesor también deben figurar en la hoja. La circunferencia exterior es una medida distinta de la longitud del paso. Conserve una correa marcada de la serie aprobada; la comparación entre el cordón de aramida y el de acero ayuda a determinar el material adecuado.
05. Compruebe la correa con sus aletas colocadas.
El bucle desnudo puede pasar la inspección, luego una aleta soldada sujeta una protección en la polea de la punta. Su altura final y posición relativa al diente requieren una prueba en máquina. Dimensionar la primera aleta a partir de un diente identificado. Para un par emparejado, mostrar su relación de fase en un solo dibujo.
Observe una soldadura de aleta terminada y pregúntese qué paso del proceso la produce. Una muestra sin aletas no puede aprobarse para una cinta transportadora de producción con ellas. La guía de superficie y precisión explica esta interacción con mayor detalle.
06. Proporcione a la fábrica las restricciones de la máquina.
Inicie la solicitud de cotización con un dibujo de la polea y la geometría de la correa deseada. Junto a este, indique la velocidad, la aceleración y la carga impulsada. La polea más pequeña y el recorrido de tensión restante suelen ser más útiles que una fotografía de la correa, ya que limitan las opciones de montaje. Muestre cualquier exposición a aceite, agua o productos químicos de limpieza. Una correa recubierta o con aletas requiere su propio dibujo, incluyendo el diente de referencia y la dirección de giro. Incluya la lista de control de cambios en el pedido.
En caso de que se hayan perdido los planos, registre las marcas con fotografías de cada polea. Anote la distancia entre centros y la posición de tensión actual. Un código de reemplazo por sí solo puede ocultar una revisión de la polea. El presupuesto de la correa de distribución debe incluir un plano propuesto y el método de inspección.
| Artículo | Dibujo o registro | Razón |
|---|---|---|
| Ajuste de los dientes | Sección de poleas | Discrepancia de perfil |
| Longitud | Línea de lanzamiento y recogida | Sin margen de tensión |
| Bucle | Declaración de soldadura | Unión no aprobada |
| Vuelos | Referencia dental | Registro extraviado |
07. Aprobar una ruta de producción, no solo una muestra.
Primero, apruebe el plano y la declaración de construcción. Luego, verifique una muestra y póngala en marcha en el accionamiento real. Registre el seguimiento, el acoplamiento de los dientes, la tensión después de la puesta en marcha y cualquier error de movimiento relevante para la máquina. Para los accesorios de la cinta transportadora, verifique las posiciones inicial y final del producto, así como una posición intermedia.
La primera caja tras la aprobación de la muestra es la prueba definitiva de repetibilidad. Coloque la cinta medida junto a la muestra aprobada y compare los números de lote. Conserve la hoja de la primera muestra y una cinta marcada. Anote los cambios en la herramienta, el cordón, el poliuretano y el proceso de soldadura en una lista de notificaciones para evitar que una revisión pase desapercibida en el siguiente envío.
08. De la marca de la caja al expediente de reclamación
Es importante fotografiar el embalaje antes del envío, sobre todo si se trata de vuelos con un bucle largo. Un pliegue demasiado apretado puede dañar la parte posterior o doblar algún accesorio. La caja debe indicar la revisión del dibujo y el número de lote, con la longitud claramente visible para que el destinatario pueda distinguir dos tamaños similares.
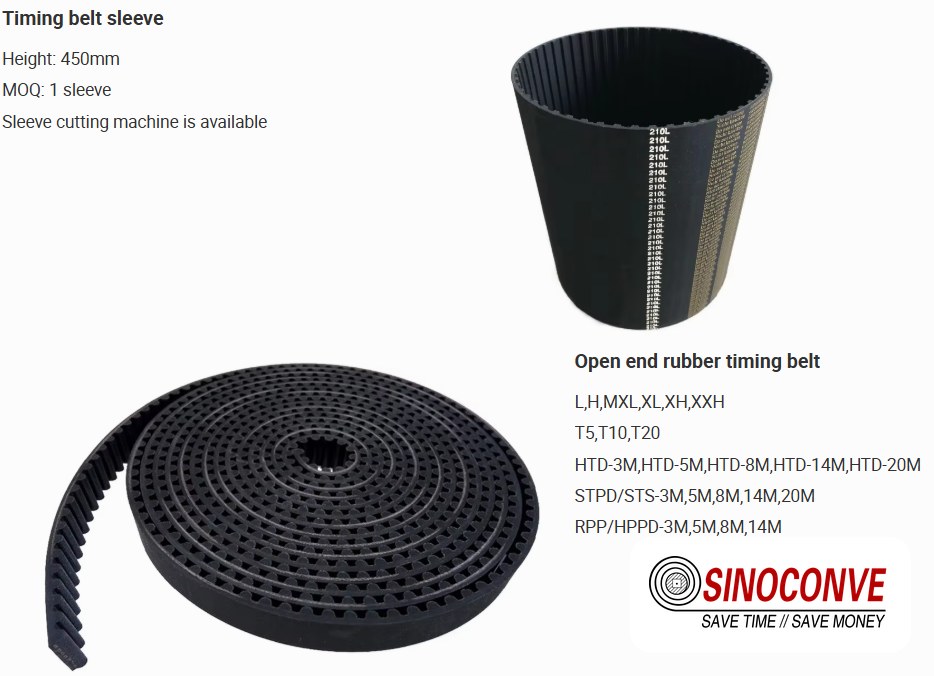
Coloque las herramientas, las muestras, la cantidad mínima de pedido (MOQ), el precio unitario y el embalaje en líneas comerciales separadas. Una reclamación posterior requiere la etiqueta del lote y la medición del defecto junto con el dibujo aprobado. Decida quién medirá la correa devuelta y cuándo. Para pedidos de marca propia, apruebe la impresión de la funda y la caja por separado; consulte la guía de marca .

Preguntas del comprador
¿"Interminable" significa sin articulación?
No necesariamente. Lea la ruta de fabricación en el plano. La primera correa debe coincidir con esa descripción.
¿Es necesario que todas las propuestas se presenten internamente?
No. Un tamaño fabricado por un socio puede ser aceptable si se controla su origen y su inspección. La propiedad de la herramienta y la aprobación del cambio de proveedor deben estar incluidas en el contrato.
¿Qué información debe incluirse en la hoja de medidas?
Utilice el plano aprobado como lista: geometría del diente, longitud del paso, anchura y cualquier posición de la hélice. El calibre y la carga de referencia deben indicarse donde afecten al resultado.
¿Una sola muestra aprobada es suficiente para la producción?
Se aprueba la muestra. Compárela con el primer lote de producción, incluyendo los lotes de cordón y compuesto, la construcción de la junta y las lecturas relevantes para el accionamiento.
¿Qué debería ocurrir cuando un lote presenta variaciones?
Utilice el lote de cajas y el registro de inspección para identificar la tirada afectada. Retenga el stock en disputa, compárelo con el plano aprobado y determine si es posible un reemplazo o una desviación controlada.
Productos y lecturas relacionados
Consulte las correas de distribución SINOCONVE y las notas sobre correas de distribución de poliuretano frente a correas de caucho . Para la selección de cables, lea la comparación entre aramida y acero . Los compradores de automatización pueden utilizar la guía de auditoría del fabricante de equipos originales (OEM) con esta solicitud de cotización.





