


Una cinta transportadora de masa se evalúa por lo que devuelve. La piedra, el clínker y los envases sellados dejan una superficie cuando la gravedad lo exige. La masa recién mezclada no. Se adhiere a la cubierta, se estira en el borde de descarga y deja una fina película que se seca y endurece en el lado de retorno antes de que termine el turno.
La mayoría de las líneas de panadería que visitamos no presentan fallas en la cinta transportadora en el sentido habitual. No hay roturas ni bordes quemados. Lo que el equipo de calidad observa es una variación gradual: el peso de las piezas aumenta dos o tres gramos durante el turno, la divisora requiere un recorte constante y la bandeja de desperdicios se llena más rápido después del almuerzo que al inicio de la jornada. Estos síntomas suelen deberse a una transferencia entre la mezcladora y la fermentadora, y a una cinta transportadora elegida al azar de un catálogo de manipulación de alimentos, sin que nadie se preguntara qué efecto tiene la masa sobre ella.
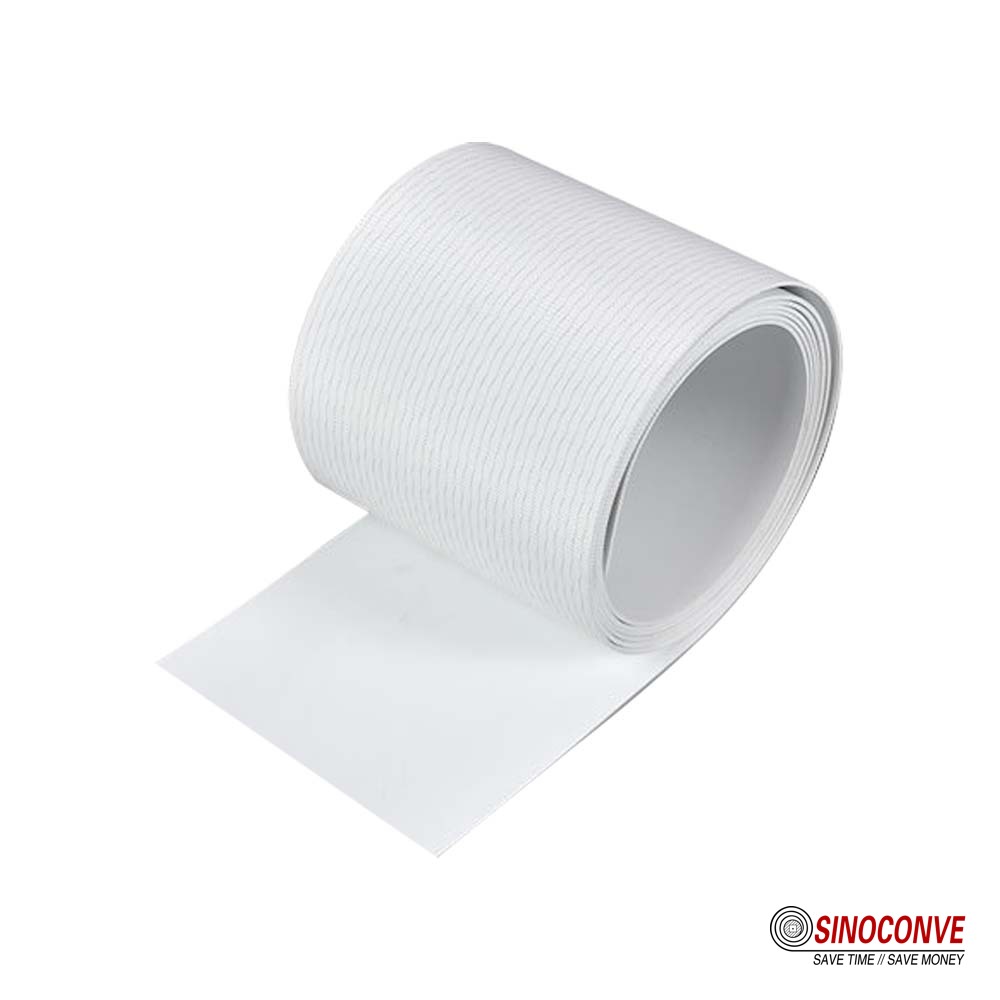

01Por qué la masa crea un uso diferente de la cinta transportadora
El material que llega a la cinta transportadora es una red viscoelástica, no un sólido. Las hebras de gluten retienen gránulos de almidón y agua libre en una estructura que se deforma bajo su propio peso, recupera su forma al cesar la tensión y se adhiere a casi cualquier superficie más lisa. Una cuchilla divisora corta esa red limpiamente solo cuando la alimentación es constante. Una cinta que tira, ondula o se detiene en la entrada convierte la misma masa en una cinta manchada con la corteza desgarrada, y el desgarro acompaña a la pieza durante todo el proceso de fermentación.
La cinta transportadora ve una lámina continua, no piezas discretas.
Entre la salida de la amasadora y la tolva divisora, la masa es una masa continua, por lo que cualquier cambio en una parte de la lámina afecta a la siguiente. Por eso, una pequeña diferencia de velocidad se traduce en un gran error de peso. Antes de manipular el equipo, comprobamos tres parámetros: la velocidad superficial en la salida de la amasadora, la velocidad superficial en la entrada de la divisora y la altura entre ambas. Si la segunda es ligeramente inferior, la masa se pliega sobre sí misma, atrapa aire y la divisora corta volúmenes con pesos diferentes. Una masa magra a 26 °C se comporta de forma muy distinta a una masa integral húmeda o a una base laminada, que humedece la cubierta en cuestión de minutos. No existe una ficha técnica que diferencie estos casos; solo una prueba con su propia masa lo permite.
¿Dónde terminan el polvo de harina y los agentes desmoldantes?
Se aplica harina en polvo en la divisora y la moldeadora para evitar que la masa se pegue, y una parte siempre termina en la cinta transportadora. Las partículas finas son lo suficientemente pequeñas como para introducirse en la unión, debajo del sello de borde y en el espacio entre la cinta y la cuchilla rascadora. Una vez que la harina se compacta en la unión, absorbe agua de la masa, se hincha y se convierte en una cresta dura que levanta las piezas siguientes. Esta cresta también raspa la cubierta en cada pasada, acelerando así el daño.
Los agentes desmoldantes generan el problema opuesto. Una película de silicona o aceite hace que las primeras cien piezas luzcan perfectas. A mitad del turno, la película se ha transferido parcialmente a la masa, se ha retirado parcialmente con la espátula y se ha desplazado parcialmente hacia los bordes de la cinta transportadora. El desmoldeo se vuelve irregular a lo ancho. Los operarios responden rociando más producto, lo que contamina la divisora y la moldeadora. Preferimos que el agente desmoldante esté integrado en la textura de la cubierta en lugar de añadirse en la línea de producción, y solicitamos la lista de agentes desmoldantes del cliente antes de recomendar una superficie.
Nota de campo de nuestros ingenieros: En una línea de producción de croissants de 700 mm de ancho en Ningbo, el turno de noche reportó que las piezas se pegaban al transferirlas a la moldeadora solo entre las 2:00 y las 5:00. La cinta transportadora no era la causa. La humedad ambiental había aumentado, la superficie de la masa se había humedecido y el rascador estaba presionando con más fuerza porque el turno anterior lo había ajustado para solucionar otro problema. Aflojar la presión del rascador y añadir un pequeño espacio de aire solucionó una falla que ya se había presupuestado como una cinta transportadora nueva.
La presión es la tercera variable, y es la que con mayor frecuencia se ignora. La masa es lo suficientemente blanda como para que un rodillo, una barra de sujeción o un rascador ajustado puedan desgasificarla. La masa desgasificada fermenta de forma diferente, y el pan terminado presenta una banda densa donde la cinta transportadora la presionó. Este es un defecto de calidad producido por la cinta transportadora, no por el panadero. Comprar una cinta más pesada para solucionar un problema de alineación suele empeorar la situación, ya que una cinta más pesada requiere mayor tensión, y mayor tensión significa mayor presión en cada punto de contacto.
Por eso tratamos la manipulación de la masa como una clase de servicio independiente, en lugar de una subcategoría del transporte general de alimentos. El mismo razonamiento se aplica cuando un comprador traslada una carga pesada de un recipiente a otro. cinta transportadora de caucho en una toma de materia prima a una cinta transportadora ligera, ancha y de baja tensión en el divisor: las preguntas cambian de la resistencia a la tracción a la fuerza de despegue y la textura de la superficie. A fabricante de cintas transportadoras El hecho de que solo se cite la resistencia a la rotura no ha respondido en absoluto a la pregunta sobre la masa.
02Separe el contacto con la masa de las tareas generales de manipulación de alimentos y envasado.
Dividimos una panadería en cuatro zonas y escribimos una línea separada para cada una. La primera es el procesamiento general de alimentos: recepción de ingredientes, tamizado y transferencias en seco que alimentan la mezcladora. La segunda es la etapa de selección de PVC y PU aptos para uso alimentario, donde la familia de polímeros y el acabado aún están abiertos. Esa es una decisión material para una Cinta transportadora de PVC página, no una página de masa. La tercera es la zona que cubre este artículo: el recorrido húmedo y sensible a la presión desde la descarga de la mezcladora a través de la divisora, la boleadora y la laminadora hasta la entrega en los moldes. La cuarta es el envasado posterior al horneado, que maneja un producto enfriado que ya no se deforma y pertenece a envases de alimentos deberes.
| Zona de servicio y lo que implica | Lo que el cinturón debe resistir en servicio | Qué especificar en la solicitud de cotización por escrito. |
|---|---|---|
| Procesamiento general de alimentos antes de la mezcladora, incluyendo la transferencia de harina, azúcar e ingredientes secos. | Polvo seco abrasivo, entrada de polvo fino y largas horas de funcionamiento en seco sin necesidad de lavado. | Construcción de bordes hermética al polvo, un grado de polímero documentado y un diámetro mínimo de polea especificado. |
| Selección de PVC o PU apto para uso alimentario para la planta, donde la familia de polímeros y el acabado aún están por definirse. | La composición química de la limpieza, la temperatura del enjuague y la documentación de contacto del producto. | Familia de polímeros, patrón de superficie, color, grosor y documentación del proveedor relativa al contacto con alimentos. |
| El segmento de contacto con la masa que se describe aquí abarca desde la descarga de la mezcladora hasta la divisora, la boleadora y la laminadora. | Adherencia en húmedo, desprendimiento de gluten, compactación de harina en el empalme, desgaste del rascador y desgasificación a baja presión. | Una prueba con una muestra de masa, una comprobación del pelado al inicio del turno y un dibujo del paso de empalme con la posición del raspador. |
| La línea de envasado posterior al horneado traslada el producto enfriado, que ya no se deforma bajo una ligera presión. | Abrasión provocada por los bordes de la corteza, el polvo de las migas y las frecuentes paradas y arranques en la máquina de empaquetado. | Precisión en los índices, resistencia al corte y una superficie que libera las migas en la estación de limpieza. |
Escrita de esta manera, la tabla cumple dos funciones. Evita que una única especificación de correa se extienda a cuatro funciones incompatibles. También le da al comprador una razón defendible para rechazar una cotización que responde a la pregunta sobre el embalaje cuando se hizo la pregunta sobre la masa. sectores a los que prestamos servicio Esta página agrupa estas zonas por tipo de planta, lo cual es un punto de partida útil, pero la tabla de zonas que aparece arriba es la que utilizamos para fijar los precios.
El límite importa en ambas direcciones. Una cinta que funciona bien en un panecillo frío a menudo fallará en una semana en una masa con un 62 por ciento de hidratación, porque el modo de falla es la adhesión en lugar de la abrasión. Una superficie de masa de fácil desmoldeo, a su vez, se desperdicia en una línea de envasado donde el producto nunca se pega. Si la familia de polímeros aún está abierta, nuestra Cheque del comprador para cinta transportadora de PVC de grado alimenticio cubre el rastro documental; la sección siguiente asume que se ha tomado una decisión.
03Introduzca la divisora sin estirar ni untar la masa.
Generalmente se culpa a la divisora de los errores de peso, pero suele ser inocente. Para cuando la masa llega a la tolva, ya ha sido estirada, doblada o compactada por la máquina que la transportó. Una divisora solo puede cortar lo que recibe. Si la lámina llega con un grosor variable, el corte volumétrico produce una masa variable, y ninguna calibración podrá mantener el valor deseado.
Zona intermedia entre la descarga del mezclador y la entrada del divisor.
Una mezcladora descarga por lotes, una divisora requiere una cinta constante, y una cinta inclinada corta junto con una tolva absorbe la diferencia. Dimensionamos este búfer en función del peso del lote y la velocidad de la divisora, en lugar del espacio disponible. Si un lote de 120 kg sale de la mezcladora en noventa segundos y la divisora procesa 1,2 kg por segundo, el búfer retiene aproximadamente una quinta parte del lote en cualquier momento. La cinta debe ser lo suficientemente ancha para que la lámina se extienda lateralmente solo ligeramente, ya que la masa que llega a los bordes pierde su sección cuadrada y las guías la comprimen.
El ángulo de inclinación merece más atención de la que recibe. La masa húmeda se desliza hacia atrás sobre una cubierta lisa, y los operarios compensan con tensión o tacos. Ambos generan nuevos problemas: la tensión aplana la masa y los tacos la sueltan en grumos. Mantenga la inclinación baja y utilice el recorrido horizontal para la acumulación. Cuando el espacio del suelo obliga a subir, una cubierta texturizada y un rascador de polea de cabezal correctamente ajustado ofrecen mejores resultados que un simple aumento de tensión.
| Las condiciones del alimento las medimos en el sitio. | Lo que hace la masa en el punto de transferencia | Cambio correctivo que realizamos antes del próximo turno. |
|---|---|---|
| La cinta de descarga funciona un ocho por ciento más rápido que el rodillo de entrada del divisor. | La lámina se deforma formando una onda estacionaria y pliega una capa de aire sobre sí misma. | Ajuste la velocidad de la superficie con una precisión del dos por ciento cambiando la relación de transmisión, no la correa. |
| El lote cae cuarenta centímetros desde la salida de la mezcladora sobre la cinta transportadora. | El borde delantero se aplana, se desgasifica y adquiere una forma plana permanente en la parte inferior. | Añada una rampa inclinada o eleve la cinta transportadora para que la caída se mantenga por debajo de los quince centímetros. |
| La lámina de masa se introduce en un lado de una cinta transportadora que es más ancha que la propia lámina. | El lado cargado se tensa más, la correa se dirige hacia el borde pesado y la guía roza. | Centre el alimentador con una rampa guía corta y vuelva a comprobar la recogida en ambos lados. |
| Los operarios detienen la divisora durante cinco minutos mientras la mezcladora sigue en funcionamiento. | La masa permanece inmóvil sobre la cinta transportadora, humedece la cubierta y se adhiere a ella a lo largo de toda la superficie de contacto. | Enclava la mezcladora con el divisor o añade un modo de avance lento durante las paradas cortas. |
Las guías laterales son una fuente silenciosa de manchas. Una guía demasiado ajustada crea una banda estacionaria de masa que se seca, se agrieta y se desprende en el producto. Ajustamos las guías con holgura visible y dejamos que una tira corta de baja fricción se encargue del centrado. Un perfil de guía moldeado sigue una polea ranurada en lugar de rozar un borde de acero, por eso nuestra guía de la cinta transportadora de PVC Existe un rango y por qué el perfil debe coincidir con la ranura.
Piensa en lo que hace la guillotina cuando está hambrienta. La guillotina se cierra sobre una cinta delgada, el corte es incompleto y el cuchillo que regresa arrastra el extremo. Ese extremo provoca muchas quejas de enhebrado que se atribuyen a la receta. cinta transportadora de superficie rugosa En la pendiente mantiene la cinta firme sin tensión adicional, y una proveedor de cintas transportadoras Quién sabe, el alimentador divisor pedirá el tamaño del lote y la tasa de corte antes de cotizar una superficie.
04Liberación de superficie, sellado de bordes y geometría de empalme
La liberación es una propiedad del sistema. Depende de la textura de la cubierta, el tiempo de contacto, la presión en los rodillos de soporte, la temperatura de la masa y los residuos de la pieza anterior. Modificar uno de estos factores y esperar que los demás permanezcan constantes es la razón por la que una cinta transportadora que funcionó correctamente en la prueba falla en la producción.
Lectura de un artículo basado en una prueba de despegue, no en un folleto.
Realizamos una sencilla prueba de despegue cada vez que introducimos una nueva masa. Se coloca un trozo sobre una muestra de la cubierta candidata, se deja reposar durante un intervalo fijo que coincide con el tiempo de permanencia más largo en la línea, y luego se levanta manualmente a un ritmo constante. Lo que importa no es un número en una tabla, sino si la masa se separa limpiamente en la interfaz o se desgarra internamente, dejando una película sobre la cubierta. Un desgarro significa que la adhesión es más fuerte que la cohesión propia de la masa, y en una cinta transportadora de producción, esa película se acumulará.
El acabado superficial modifica el resultado incluso dentro de una misma familia de polímeros. Un recubrimiento de alto brillo se impregna completamente; un recubrimiento mate fino o ligeramente gofrado deja microcanales donde quedan aire y algo de polvo, y el despegue es más corto. Por eso, dos cintas del mismo grosor y polímero se comportan de forma diferente en la misma línea, y por eso enviamos muestras físicas en lugar de describir el acabado con palabras.
La elección del polímero se sitúa debajo del acabado. Con masas húmedas y de alta absorción, las cubiertas de PU generalmente se desprenden más fácilmente que las de PVC y resisten mejor la grasa en masas laminadas. Esta es una observación en muchas líneas de productos, no una garantía. Las masas ricas en grasa, con alto contenido de azúcar y tratadas con enzimas se comportan de manera diferente, y la única evidencia defendible es una prueba en su mezcla. Guía de cinta transportadora de PVC para patrones de superficie Cubre los acabados si el PVC sigue siendo el estándar de la planta.
Pasos de empalme y sellado de bordes en una zona húmeda
Cada empalme es una discontinuidad, y la masa encuentra discontinuidades. Un escalón de medio milímetro basta para enganchar una espátula, recoger harina y formar una cresta. En una cinta transportadora delgada que gira a velocidad de divisora, esa cresta pasa por la masa veinte o treinta veces por minuto. Especificamos un empalme que se presiona y se recorta al ras, y luego se mide con una regla recta a través de la unión en ambas direcciones. Si la yema del dedo puede sentir el escalón, la masa también lo sentirá.
El sellado de los bordes es más importante aquí que en el transporte en seco. La humedad de la masa y el agua de lavado atacan un borde abierto de la tela; una vez que el agua penetra, la cinta se hincha, se atasca y se delamina. Un ancho de sellado definido en el plano es un requisito de compra, no una mejora. También solicitamos el método de unión: un empalme escalonado en una cinta delgada es más plano que un empalme de dedos, y la compensación en la resistencia debe explicarse en lugar de asumirse. Nuestra nota sobre empalmes versus uniones de fijación mecánica cubre la decisión; los sujetadores metálicos no pertenecen al lado del producto.
| Característica de la cinta en revisión para contacto con la masa | ¿Por qué a la masa pegajosa y húmeda le importa esta característica? | Evidencia que le pedimos al proveedor que proporcione primero |
|---|---|---|
| Acabado de la cubierta, nivel de brillo y patrón visible de la superficie. | Una superficie brillante se humedece por completo y permite despegar la masa húmeda durante más tiempo. | Una muestra física del acabado exacto, además de la referencia del patrón en el dibujo. |
| Tipo de empalme, altura del escalón y cómo se recorta la junta. | Cualquier escalón elevado acumula harina, levanta la pieza siguiente y desgasta el borde del raspador. | Un dibujo de la sección transversal conjunta y un valor de paso medido en la correa terminada. |
| Construcción con sellado de bordes y ancho sellado en cada lado. | El agua de lavado y la humedad de la masa penetran por un borde abierto e hinchan la estructura. | Se debe indicar el ancho del sello, el método de sellado y una foto del borde de una muestra de producción. |
| Diámetro mínimo de la polea en relación con el espesor de la correa suministrada. | Una polea de punta de tamaño insuficiente dobla bruscamente la correa y abre el empalme en cada pasada. | Un diámetro mínimo especificado para la construcción suministrada, por escrito y no verbalmente. |
Un punto geométrico que se suele pasar por alto: la barra de la punta en la descarga. Es común encontrar un rodillo pequeño en los puntos donde la masa cruza un espacio corto, y cuanto más apretado esté el envoltorio, más se doblará la cubierta. Si la cinta es demasiado gruesa para ese rodillo, la unión soporta la tensión y la cubierta se agrieta a lo largo de la junta en cuestión de semanas. La solución es un rodillo más grande o una cinta más delgada, y una Cinta transportadora plana de PVC Una construcción más ligera suele ser más barata. Cuando le hacemos un presupuesto cintas transportadoras al por mayor Para una panadería, el diámetro del rodillo de la punta es la primera dimensión que solicitamos.
05Liberación del raspador, polvo de harina y limpieza del lado de retorno.
El rascador es el componente más incomprendido de una línea de producción de masa. Se instala para eliminar la película que la cinta transportadora trae de vuelta desde el lado del producto, y en una masa pegajosa, esta película es continua en lugar de intermitente. Cuando la cuchilla no puede seguir el ritmo, el lado de retorno transporta la masa a la polea de cola, donde se envuelve, se cura y cambia la trayectoria de la cinta.
Cómo usar un raspador para pelar, no para presionar.
Los operarios aprietan la rasqueta porque parece que deja material sin retirar. Como resultado, la cuchilla queda presionada contra la cubierta, se seca, calienta la superficie y la deja brillante. Una banda brillante se desprende con más dificultad que la cinta circundante, por lo que se acumula más masa y el operario vuelve a apretar. Este problema es común y totalmente evitable.
Ajustamos una cuchilla de poliuretano con un contacto ligero y uniforme y la comprobamos con una tira de papel: el papel debe desprenderse con cierta resistencia, pero sin romperse. El ángulo de la cuchilla es tan importante como la presión. Una cuchilla ajustada casi tangente despega la película; una cuchilla ajustada con un ángulo pronunciado la empuja hacia la cubierta. En una cinta transportadora de masa, preferimos usar dos cuchillas con poca carga en secuencia que una con mucha carga, ya que la segunda pasada recoge lo que la primera levanta. Si la película aún está presente después de eso, el problema es de desprendimiento superficial, no de fuerza de raspado, y aumentar la presión no lo solucionará.
El polvo de harina cambia la situación. El polvo seco en el lado de retorno es inofensivo hasta que entra en contacto con el agua, momento en el que se convierte en una pasta que se acumula en las ranuras del rodillo tensor y debajo del soporte de la cuchilla. Un cepillo seco delante de la cuchilla mantiene el polvo en movimiento; una boquilla de lavado detrás de él diluye lo que queda. El agua aplicada antes del cepillo convierte el polvo en pegamento, por lo que el orden importa. Nuestro artículo sobre Limpieza de la correa del lado de retorno establece la secuencia y los límites de la limpieza basada en raspadores Merece la pena leerlo antes de que alguien especifique una tercera hoja.
El acceso para la limpieza es una decisión de compra, no un detalle de mantenimiento. Una cinta transportadora que no se puede levantar de su superficie de apoyo nunca se limpiará por debajo, y es ahí donde se acumula la harina húmeda. Solicitamos un recorrido de recogida suficiente para liberar la tensión, una sección de guía articulada y un conducto de drenaje que no se desplace por debajo del bastidor. Si se realizan dos turnos con una limpieza húmeda entre ellos, la cinta debe diseñarse para esa rutina desde el principio. El proveedor debe confirmar por escrito la idoneidad de cualquier limpiador, comparándola con la construcción real y la concentración y el tiempo de contacto que se utilicen.
Nota de campo de nuestros ingenieros: En una fábrica de Shandong, lavaban una cinta transportadora de masa con un limpiador alcalino espumoso todas las noches y la enjuagaban con agua al final del turno. Los bordes de la cinta se hincharon después de unos cinco meses y la unión se abrió. La cinta no presentaba ningún problema para el uso previsto. Simplemente, la rutina de lavado nunca se había incluido en las especificaciones, por lo que nadie se había preguntado si el sellado de los bordes estaba diseñado para ello.
06Seguimiento, holguras de transferencia y estabilidad del peso de las piezas
El control de peso en una línea de panadería suele analizarse en términos de ajuste de divisores. En la práctica, la mitad de la desviación que investigamos comienza en un espacio de transferencia. Una pieza que se estira al pasar de una cinta transportadora a otra tiene una longitud, una densidad y un comportamiento diferentes en la moldeadora, y la báscula de control registra el resultado mucho después de que se haya detectado la causa.
¿Por qué va una cinta transportadora de masa?
Una cinta transportadora de masa es ancha, delgada y con poca carga, por lo que es sensible a cualquier cambio en el equilibrio de tensión a lo largo de su ancho. Una polea abombada que centra una correa gruesa de goma dirigirá una correa delgada de PVC de forma impredecible, y un bastidor cuadrado con una tolerancia de pocos milímetros en el momento de la instalación puede moverse una vez que la línea se calienta durante el día y el agua de lavado la enfría. Antes de realizar cualquier ajuste, comprobamos tres cosas: la alineación de la polea con una cuerda guía, el ancho de la correa con respecto a la holgura de la guía y si la desviación sigue a la correa o permanece con el bastidor. Si la correa se desvía hacia el mismo lado independientemente de cómo se gire, el problema está en la correa; si la desviación permanece con el bastidor, el problema está en el bastidor. Los perfiles de guía ayudan cuando la ranura se mecaniza para que coincida, y los rodillos autoalineables en el tramo de retorno pueden eliminar una oscilación lenta que ningún ajuste de tensión corregirá. guía de seguimiento cubre esa secuencia y una Nota sobre la selección de rodillos autoalineables Explica dónde ayudan los rodillos y dónde enmascaran un defecto del cuadro.
La variación de peso es un síntoma de transferencia.
Cuando la báscula de control muestra una tendencia ascendente durante un turno, la representamos gráficamente en función de tres variables: la temperatura de la masa en la divisora, el nivel de la tolva y la distancia entre la barra de descarga y la cinta transportadora. La temperatura modifica ligeramente la densidad de la masa y, en gran medida, su pegajosidad. El nivel de la tolva modifica la presión durante el corte. La distancia entre las dos variables cambia la altura de caída de la pieza y su deformación al aterrizar. Ninguna de estas tres variables aparece en la pantalla de calibración de la divisora.
| Síntoma observado en la báscula de control o en la línea de producción. | Posible causa en el punto de transferencia de la masa | La primera comprobación que realizamos al inicio del turno es la siguiente: |
|---|---|---|
| El peso promedio por pieza aumenta lentamente desde la primera hora hasta la última. | A medida que aumenta la temperatura de la masa, la lámina se vuelve más extensible y se estira en la pendiente. | Registre la temperatura de la masa en la divisora cada hora, comparándola con la tendencia del peso. |
| Los pesos se dispersan ampliamente sin que se observe una tendencia clara a lo largo del cambio. | El nivel de la tolva oscila, por lo que la presión sobre la cuchilla cambia de un corte a otro. | Observe el nivel de la tolva durante dos minutos y compárelo con el patrón de dispersión. |
| Las piezas llegan a la máquina moldeadora siendo notablemente más largas que anchas. | La cinta receptora gira más rápido que la cinta de descarga y extrae la pieza. | Mida ambas velocidades superficiales con un tacómetro en lugar de leer los ajustes de la transmisión. |
| Uno de los bordes de cada pieza está aplanado y el resto tiene un aspecto normal. | Una guía lateral o el borde desgastado de la correa presiona la masa a medida que pasa. | Inspeccione la holgura de la guía y el borde de la correa para detectar deshilachamiento o un sello levantado. |
La holgura de transferencia es un parámetro de diseño que debe figurar en el plano. Preferimos una holgura lo suficientemente pequeña como para que la pieza esté apoyada en casi toda su longitud, pero lo suficientemente grande como para que las correas nunca se toquen. En una correa delgada con un pequeño rodillo frontal, esta holgura puede mantenerse en unos pocos milímetros si la estructura es rígida. Si la holgura debe ser mayor, una placa de tope corta a la misma altura que la superficie de la correa evita que el borde delantero se hunda y se doble.
Aguas abajo de la sección de masa, la misma pregunta aparece de otra forma. Las bandejas llenas salen de la moldeadora en una cinta transportadora de bandejas que alimenta los estantes y la logística y almacenamiento lado de la planta, donde la precisión de indexación importa más que la liberación. Transportar un estándar de correa a través de ese límite es un error. fábrica de cintas transportadoras La visita muestra cuán diferentes son las dos construcciones.
07Lista de verificación de solicitud de cotización, aceptación e inspección de turno
Una solicitud de cotización para cintas transportadoras de masa que obtenga una respuesta útil debe incluir cuatro elementos: la masa, la geometría de la línea, la rutina de limpieza y la prueba de aceptación. La mayoría de las consultas que recibimos solo incluyen las dimensiones. Las dimensiones nos indican qué fabricar, no qué resistencia debe tener.
Qué incluir en el paquete de solicitud de cotización
Comience con una descripción de la masa en las propias palabras del cliente: hidratación, contenido de grasa, nivel de azúcar, tipo de harina, temperatura objetivo de la masa en la divisora y si la masa está laminada. Añada una fotografía de la lámina al salir de la mezcladora, ya que una fotografía muestra los pliegues y desgarros que una descripción escrita oculta. A continuación, la geometría: centros de las poleas, diámetros incluyendo el rodillo de punta, ancho de la correa, ángulo de inclinación y el espacio en cada transferencia. Finalmente, la rutina de limpieza con los productos químicos nombrados y la frecuencia indicada.
La aceptación debe redactarse antes del pedido, no después de la entrega. Proponemos una prueba corta en la línea de producción con la masa real, una muestra de peso de al menos treinta piezas consecutivas al inicio y al final del turno, y una inspección visual del lado de retorno tras el primer día completo de producción. Si la cinta transportadora está empalmada, la unión debe medirse y registrarse durante la instalación para establecer una referencia para comparaciones posteriores. Estos son pasos habituales, y un proveedor que se resiste a seguirlos está dando señales de alerta.
Los componentes de accionamiento deben incluirse en el mismo documento. Un divisor es tan estable como su accionamiento, y una correa que se desliza en la mezcladora o moldeadora produce variaciones de peso que parecen fallas en la cinta transportadora. Ofrecemos soluciones para ambos lados de este problema, por lo que preferimos ver todo el sistema de accionamiento en una sola consulta en lugar de cotizar una cinta transportadora para una máquina que está oscilando. Comience con nuestra correa trapezoidal rango, y deja que un fabricante de correas trapezoidales quien también hace que la cinta transportadora verifique que las dos selecciones no entren en conflicto. Lo mismo se aplica a un fabricante de correas de transmisión Se solicita que coincida con un juego de poleas existente: es necesario medir el perfil.
Para plantas que especifican una línea completa, nuestro seguro de calidad El proceso registra cada etapa de producción y el equipos industriales Esta sección explica cómo gestionamos a los fabricantes de maquinaria que necesitan correas suministradas según un plano. Guía para mayoristas de cintas transportadoras de alimentos Es una lectura recomendable si estás consolidando varias posiciones en una sola orden.
Una nota sobre el abastecimiento antes de enviar la documentación. Una planta que también opera una línea de recepción de materia prima o una línea de manejo de cajas necesitará una cinta transportadora industrial es pesado, y esa construcción no es adecuada para transferir masa. Si compra a través de un distribuidor de cinta transportadora, solicita las mismas medidas de prueba de masa y de unión que le pedirías a la fábrica.

08Preguntas frecuentes sobre las cintas transportadoras de masa para panadería
¿Qué diferencia hay entre una cinta transportadora de masa y una cinta transportadora de alimentos estándar?
El modo de fallo. Una cinta transportadora estándar para alimentos se evalúa según su resistencia a la abrasión y al corte, y su facilidad de limpieza. Una cinta transportadora para masa se evalúa según la facilidad con la que el gluten húmedo se desprende de la superficie tras un tiempo de contacto medido en segundos. Esta diferencia determina el acabado de la cubierta, la calidad de las uniones, el ajuste de la tensión y el diseño del rascador.
¿Podemos procesar una masa con alto contenido de agua en nuestra cinta transportadora de PVC actual?
A veces, pero pruébalo antes de comprometerte con un turno. La masa húmeda sobre una cubierta de PVC brillante generalmente se transfiere durante la primera hora y luego comienza a dejar una película a medida que la superficie se humedece. Realiza una prueba de despegue con tu propia masa durante el tiempo de permanencia más prolongado en tu línea y busca una película que quede en la superficie en lugar de un número. Si aparece una película, es más probable que se trate de un acabado mate o una cubierta de poliuretano que de un raspador más ajustado.
¿Cómo evitamos que la masa se pegue en la entrada de la divisora?
Ajuste la alimentación antes de cambiar la cinta. Compruebe que las velocidades de descarga y entrada coincidan con una diferencia máxima de un par de puntos porcentuales, que la altura de caída sea pequeña y que la masa no se quede quieta en la cinta durante las paradas breves. El atasco en la entrada suele deberse a un problema de tiempo de espera, más que a un problema de la superficie. Una vez que el movimiento sea estable, una cubierta ligeramente texturizada y un rascador correctamente cargado se encargarán del resto.
¿La cinta transportadora de masa debe ser continua o estar empalmada?
La cinta transportadora continua es la mejor opción cuando el bastidor lo permite, ya que no hay juntas que puedan enganchar la harina o levantar una pieza. Sin embargo, muchos bastidores de panadería están diseñados para cintas con empalmes, y un empalme escalonado bien hecho y recortado al ras funcionará correctamente. Lo importante es la altura del escalón y el sellado de los bordes. Una junta elevada en la línea de amasado es un defecto de calidad inminente.
¿Con qué frecuencia se debe limpiar la cinta transportadora de masa durante un turno?
Con más frecuencia de lo que indican la mayoría de los programas, y la propia cinta transportadora lo confirmará. Observe el lado de retorno en la polea de cola: cuando comienza a acumularse una película visible, el intervalo entre limpiezas ya es demasiado largo. Un cepillado en seco durante la producción, una limpieza húmeda completa entre turnos y una limpieza profunda documentada del marco y la superficie de soporte semanalmente constituyen un patrón inicial razonable. Adapte este patrón a su masa y a sus prácticas de desempolvado, en lugar de basarse en una mesa genérica.
¿Qué información necesitamos enviar para obtener un presupuesto para una cinta transportadora de masa?
Envíenos el tipo de masa y su nivel de hidratación, la temperatura medida de la masa en la divisora, una fotografía de la lámina saliendo de la mezcladora, la disposición de las poleas con los diámetros de los rodillos, el ancho y la inclinación de la cinta transportadora, así como los productos químicos de limpieza y su frecuencia. Indique el peso deseado de la pieza y la tolerancia aceptable. Con esta información, podremos proponerle una configuración y un ensamblaje, e indicarle qué partes del proceso requieren una prueba en su línea de producción.
Productos relacionados que podrías necesitar
- Cinta transportadora plana de PVC
- Cintas transportadoras de superficie rugosa
- Guía de la cinta transportadora de PVC
- Cinta transportadora de PVC con tacos
Artículos de blog relacionados




