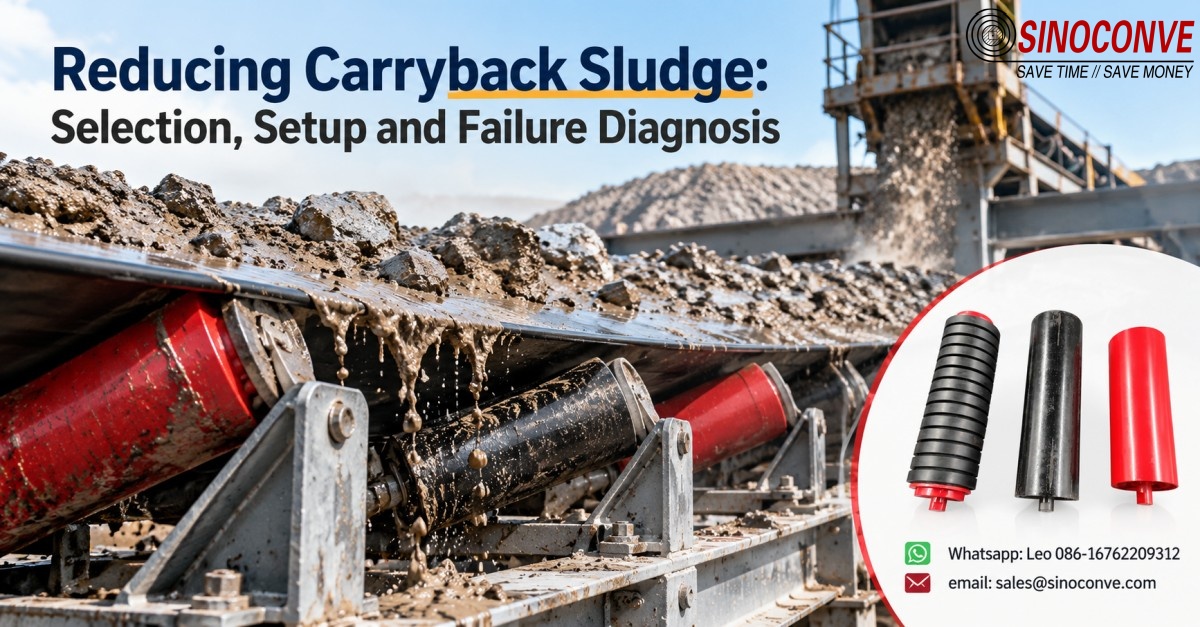
El material remanente deja de ser una molestia para la limpieza en el momento en que se convierte en lodo. Los finos húmedos que caen sobre el hilo de retorno se acumulan en las poleas guías, fuerzan a la correa a descentrarse y hacen saltar la línea, generalmente semanas antes de que el limpiador adicional que usted ordenó pueda mantenerse. Si ya utiliza raspadores y el lodo sigue regresando, la respuesta rara vez es un segundo raspador. Lo que realmente drena es la contención aguas arriba, el control del flujo del lado de retorno y un circuito de lavado y sumidero.

01Cuándo tratar el lodo en lugar de agregar otro limpiador
Dividimos el problema en dos a propósito. El material de retorno seco es material que se adhiere a la cubierta, regresa sobre la polea principal y cae en algún lugar a lo largo del recorrido de retorno. El lodo es en lo que se convierte ese mismo material una vez que se encuentra con el agua: una pasta con suficiente cohesión para untar, compactar y construir una repisa dentro de la estructura. Los dos se comportan de manera diferente y necesitan gastar dinero diferente en ellos.
Por lo general, un derrame de polvo seco se puede barrer y un raspador bien colocado eliminará la mayor parte del cabezal. El lodo no responde a ninguno de los dos. Fluye hacia los espacios intermedios, se endurece durante la noche y se reconstruye desde el interior de la carcasa del rodillo. Por eso les decimos lo mismo a los equipos de mantenimiento cada vez que caminamos por una línea mojada: primero arreglen el agua y el flujo, y solo después miren otra pala. Como fabricante de cintas transportadoras, hemos visto a compradores pasar dos temporadas apilando raspadores en una cinta que simplemente necesitaba sellar su conducto de carga.
Nota de campo de nuestros ingenieros: En una línea de acabado que funciona a 42 °C, pesamos la rueda guía más cercana a la polea principal con 38 kg de finos apelmazados después de un turno de 12 horas. La cinta seguía avanzando, pero el lado de retorno se calentaba 11 °C más que el lado de transporte. Limpiamos los rodillos, la temperatura de la carcasa volvió a bajar en 2 °C y el amperaje de la transmisión cayó en 9 A. No cambió nada en los raspadores.
El detonante para dejar de comprar productos de limpieza y empezar a arreglar el sistema es simple. Si los rodillos de retorno están cubiertos de barro, los sellos de los faldones están desgastados y el sumidero se desborda cada temporada de lluvias, tiene un problema de lodo. Mídelo antes de gastar. Una revisión de 15 minutos del borde de la correa y de las caras tensoras debajo de la polea principal le dirá más que una hoja nueva.
Cómo leer el problema en quince minutos: estacione la correa y pase una mano enguantada por la parte inferior de la tapa de retorno aproximadamente un metro más allá de la polea principal. Quitar el polvo en seco significa que todo lo que necesita es un ajuste del raspador. Una mancha húmeda que puedes presionar con el pulgar significa que la humedad ya está ganando, y el dinero pertenece a la contención y al drenaje, no a otra cuchilla. Anota lo que encuentres, porque dentro de un mes querrás saber si la línea mejoró o simplemente trasladó el desorden a otra parte.
02La cadena de causa de devolución: adhesión, raspado y luego secundaria Acumulación
La devolución no aparece toda a la vez. Sigue una cadena de tres pasos y cada paso te brinda un lugar diferente para interrumpirla. El primer paso es la adhesión a la superficie de transporte. El segundo paso es la eliminación parcial de la cabeza. El tercer paso es lo que llamamos acumulación secundaria: la fracción que se escapa, vuelve a arrastrar humedad y se deposita en algún lugar donde nunca debería estar. Comprender qué paso es dominante en tu línea decide si compras una cuchilla, un faldón o un desagüe.
La humedad es el multiplicador
Los finos secos caen por su propio peso. Un fino polvo de piedra caliza con una humedad del 1 al 2% sale de la banda con poco esfuerzo. Eleve ese mismo material a una humedad del 6 al 8% y la imagen cambia. Las fuerzas capilares mantienen una película de finos contra la cubierta, y la película tiene suficiente resistencia al corte para pasar sobre la polea principal, pasar por un raspador desgastado y descender por el hilo de retorno. Hemos medido la diferencia directamente: lo mismo cinta transportadora de caucho que transporta piedra triturada y elimina aproximadamente cuatro veces el residuo una vez que la humedad de la superficie supera el 5%.
La humedad rara vez proviene únicamente del producto. La lluvia ambiental, una barra rociadora mal dirigida o una glándula con fugas en una bomba cercana elevarán la humedad local lo suficiente como para convertir una molestia de polvo en una pasta. Es por eso que un problema de lodos suele aparecer durante la noche después de una lluvia o justo después de que un equipo de lavado cambia su rutina.
Tamaño de partícula y pegajosidad: finos empacados, grumos que se desgarran
El tamaño de las partículas decide qué hará a continuación el material sobrante. Los finos de malla inferior a 200 se acumulan en una capa densa y de baja permeabilidad que retiene el agua como la arcilla. Los grumos más gruesos y angulosos no se compactan; rebotan, se acuñan y desgarran los sellos de las faldas y las caras ociosas. En un cinta transportadora industrial al mover una mezcla de ambos, obtienes lo peor de ambos mundos: una capa base pegajosa de los finos y una fracción dura y cortante de los grumos.
Los materiales pegajosos (arcillas, cenizas húmedas, revoque de filtración, yeso húmedo) añaden una variable más. Su material remanente no se queda simplemente en la cubierta; se mancha. Una capa de grasa aumenta de espesor en cada revolución y, después de unas horas, se convierte en un cordón elevado a lo largo del borde del cinturón que atrapa el faldón y fuerza el cinturón hacia los lados. Ese borde es una de las primeras señales que buscamos cuando un "problema del limpiador" resulta ser un problema en la zona de carga.
03Contención de puntos de transferencia: faldones, rampas y caída Trayectoria
La mayor parte del material transportado nace en la zona de carga. El material que cae suavemente, centrado y dentro de un conducto sellado tiene muchas menos posibilidades de convertirse en una película pegajosa. El material que golpea descentradamente, salpica y salpica debajo de un faldón desgastado se convierte en derrame y retorno al mismo tiempo. La tonelada de lodos más barata que podrás eliminar es la que nunca sale del punto de transferencia.
Geometría y desgaste del faldón
Una falda demasiado larga añade resistencia y calor. Una falda demasiado corta deja que el material se salga por los lados. Generalmente dimensionamos el tramo de sellado de modo que el material se haya asentado desde la zona de impacto hasta un perfil estable antes de que termine el faldón, lo que en una correa rápida puede significar un metro o más de longitud del faldón. La goma del faldón debe apoyarse contra la correa en la dirección de la marcha y el espacio debe comprobarse en frío, no después de que la correa se haya calentado y estirado. Un espacio de 3 mm en el arranque se convierte en una fuga de 10 mm a temperatura de funcionamiento.
El desgaste cuenta la historia. Si los sellos de su falda se desgastan en la cara interior, el cinturón se está desviando. Si se desgastan en el borde superior, el material retrocede y corre por encima. Si festonean en la parte inferior, tienes un borde de cinturón arqueado o ahuecado. Cada patrón apunta a una solución diferente y ninguno de ellos es otro raspador en la polea principal.
Por qué la trayectoria de la caída decide dónde aterriza el derrame
Al material no le importa dónde quieras que aterrice. Sigue la velocidad con la que sale del punto de alimentación, menos lo que le roban el conducto y la polea principal. Cuando la trayectoria es incorrecta, el chorro golpea la pared del conducto, salpica y arroja finos hacia atrás sobre el borde de la cinta. Esos finos pasan por debajo del faldón, salen por los lados y llegan al hilo de retorno en forma de lodo.
Nos gusta ver la transferencia diseñada de manera que la corriente entrante llegue a la misma velocidad y dirección que la cinta receptora. Eso significa hacer coincidir el ángulo del conducto con la velocidad de la corriente en lugar de forzar un giro de 90 grados. Una caja de rocas revestida o un conducto curvo que deja caer el arroyo en el punto muerto quita presión del faldón y corta bruscamente la fracción de salpicadura. En nuestro propio ejecuciones de prueba en fábrica de cintas transportadoras, centrar la gota redujo el residuo dejado en el borde de la cinta a más de la mitad, sin cambios en la cinta ni en los limpiadores.
Debajo de la caída, el cinturón necesita soporte tanto como el conducto necesita un sello. Un cinturón caído en el punto de carga rebota, y un cinturón que rebota arroja finos hacia los lados incluso cuando la falda parece apretada. Los lechos de impacto con una superficie superior de baja fricción mantienen la correa plana a lo largo de la caída, lo que retiene el chorro dentro del conducto y detiene las salpicaduras del borde que luego se convierten en material de retorno. En piedras pesadas y con grumos también comprobamos la altura de la cama con las ruedas guía de cada lado; un juego de cama de 4 mm hacia arriba de la línea se clava en la cubierta, mientras que un juego bajo permite que la correa golpee y bombee el material debajo del sello.
04Flujo de materiales en el lado de retorno y contaminación de la rueda guía: por qué mata el lodo Seguimiento primero
Una vez que el material llega al hilo de retorno, deja de ser un derrame y se convierte en un problema de mecanismo. El lodo en el lado de retorno se adhiere primero a las carcasas guía, no a la correa. Crea un labio elevado en cada rollo, y ese labio es lo que empuja el cinturón hacia los lados. Las fallas en el seguimiento en una línea mojada casi nunca son un problema de polea; son un problema de incrustaciones en la rueda guía que se dejó el tiempo suficiente para que pareciera tal.
La cadena de suciedad a desalineación
La secuencia es consistente y la hemos documentado en docenas de líneas. Depósitos húmedos de retorno en la parte superior de una rueda guía de retorno. La siguiente pasada del cinturón lo presiona hasta formar una capa delgada y dura. Esa capa crece hasta convertirse en una corona desigual y la corona dirige el cinturón hacia un borde. Luego, la correa se desplaza contra una protección fija o un miembro estructural, el borde se desgasta y todo el sistema se carga. Al cabo de unos pocos turnos, el operador está persiguiendo la polea de cola, cuando el verdadero fallo se encuentra debajo de la polea de cabeza.
Los usuarios en falta también arrastran. Un rollo que debería girar libremente ahora gira contra una capa de finos empaquetados, y la resistencia adicional se manifiesta como un mayor amperaje y cáscaras más calientes. Citamos la caída del 9 A en el apartado 01; eso no es un caso atípico. Es lo que sucede cuando un rollo revestido finalmente vuelve a girar libremente. Autolimpiable o rodillos transportadores sellados ayudan, pero solo si la humectación se reduce aguas arriba. Un rodillo que arroja finos en servicio seco aún brillará bajo una pulverización constante.
Por qué los usuarios intermedios fracasan primero
Es de esperar que la rueda guía más cercana a la polea principal se ensucie con más fuerza y se carga primero. Pero la mitad del ciclo de retorno fracasa con mayor frecuencia en el largo plazo. El material que cae en la cabeza se distribuye a lo largo del recorrido mediante la vibración de la correa, y los rodillos centrales transportan la mayor parte porque es allí donde la correa se hunde más profundamente. El hundimiento crea una depresión, la depresión sostiene los finos y los finos se acumulan contra la cara del rodillo. Si tus tiradas de retorno intermedias son las que se agarran y se aplanan, eso es tu confirmación de que el carryback está migrando hacia abajo en lugar de desaparecer antes de tiempo.
En una línea que dimensionaremos completamente en la sección 06, una cinta de 1.200 mm a 2,8 m/s que transporta 1.000 t/h de piedra caliza triturada húmeda arroja aproximadamente 20 t de material de retorno al día. Incluso una pequeña fracción de ese aterrizaje en los rodillos de retorno es suficiente para recubrir cada rodillo en un transportador de 300 m en un solo turno.
05Lavado con agua y lodos: volumen, reutilización y sólido-líquido Separación
El agua es la diferencia entre un problema de polvo y un problema de lodo, pero el agua también es la herramienta que elimina el lodo una vez que se forma. El truco consiste en utilizar sólo lo suficiente para mover los finos y nada más, porque cada litro extra de agua se convierte en un líquido que ahora hay que bombear, sedimentar o tratar. En la mayoría de las líneas que visitamos, el sistema de lavado vierte mucha más agua sobre la cinta de la que el manejo de lodos aguas abajo puede aceptar.
Presión de agua que limpia sin hacer pasta
La presión hace el trabajo; el volumen hace el desorden. Una barra rociadora de 2 a 4 bar soltará la mayor parte del material residual que aún esté fresco. Gírelo a 8-10 bar y expulsa finos en cada cojinete, sello y empalme en el lado de retorno, luego deja un charco que vuelve a humedecer la correa. Apuntamos a la presión más baja que aún limpia la película y apuntamos las boquillas a la correa justo detrás de la polea principal, en ángulo para que el agua y los sólidos corran hacia el sumidero en lugar de ser arrastrados hacia la siguiente rueda guía.
Las tasas de flujo importan más de lo que la mayoría de los equipos creen. Una sola boquilla desalineada de 8 mm a 4 bar puede pasar más de 20 L/min, y una fila de ellas forma un río al final de un turno. Si el objetivo es reducir el retorno de lodos, el agua de lavado debe medirse como cualquier otro flujo de proceso: con un medidor de flujo, sin adivinar. Una guía detallada sobre el diseño de aerosoles se encuentra en nuestro limpieza por aspersión de cinta transportadora, por lo que no repetiremos ese menú aquí.
Reutilización: Deshidratación de finos y agua clarificada
El agua más barata es aquella que no es necesario tratar dos veces. El lodo que se recoge temprano puede pasar a través de una simple rejilla de deshidratación o un cono de sedimentación, y el agua clarificada puede regresar a las barras de aspersión. La clave es separar los sólidos antes de que lleguen al sumidero, porque un sumidero lleno de finos sedimentados es más difícil de limpiar que una criba que deja caer sólidos secos sobre una plataforma de recolección.
La separación sólido-líquido también cambia el tamaño de todo lo que se encuentra aguas abajo. Si retira los finos en el punto de transferencia, el agua que queda en el sumidero es mayormente clara y puede bombearse con una bomba de sumidero estándar. Si deja que los finos bajen hasta el final, estará bombeando lodo abrasivo y la bomba, la tubería y la mano de obra de limpieza costarán más. La división entre los dos es el factor más importante en el presupuesto operativo de una línea húmeda.
El separador que elija dependerá de las multas. Una criba de alambre en forma de cuña inclinada maneja material grueso y de rápido asentamiento y casi no necesita atención del operador. Las arcillas finas y las tortas de filtración tapan una malla, por lo que van a un pequeño hidrociclón o a un cono de sedimentación con una dosis medida de floculante. Hemos ejecutado ambos en el mismo sitio: la criba delante del cono atrapa la fracción gruesa y el cono pule los finos para sacarlos del exceso. El equipo no es exótico: la disciplina de colocarlo antes del sumidero es la parte que la mayoría de las plantas omiten y es la que marca la diferencia.
06Diseño de sumideros y pozos de recolección: capacidad, pendiente y limpieza de ventanas
El sumidero es donde aparecen todos los errores aguas arriba. Si el conducto tiene una fuga y la barra rociadora se inunda, el sumidero se desborda. Si el sumidero es demasiado pequeño, la tripulación deja que se llene, el lodo se acumula debajo del cinturón y todo el recorrido de retorno se vuelve a mojar. Para conseguir el sumidero correcto hay que dimensionarlo según el volumen diario real de lodos, no según una regla general que alguien anotó hace años.
Aquí está el cálculo elaborado que prometimos anteriormente. Tomemos como ejemplo una línea de piedra caliza triturada: cinta de 1.200 mm, 2,8 m/s, 1.000 t/h, funcionando 18 horas al día, material con aproximadamente un 7% de humedad. El área de superficie de la correa más allá de la polea principal cada día es 2,8 m/s × 3600 s/h × 1,2 m × 18 h = 217 728 m²/día. Con un retorno medido de 90 g/m² después del raspador primario, es decir, 217.728 × 0,09 kg = 19,6 t de retorno por día, aproximadamente el 0,11 % del rendimiento de 18.000 t/día, que es una cifra típica de finos pegajosos.
No todo eso se convierte en lodo. En esta línea, alrededor del 40% del material de retorno cae debajo del hilo de retorno y se moja con el agua de lavado, por lo que los sólidos del lodo son 19,6 × 0,40 ≈ 8 t/día. Dos barras rociadoras de 30 L/min cada una, que funcionan durante 10 horas, suministran 36 000 L = 36 m³ de agua al día. Si el lodo se sedimenta con un 25% de sólidos en masa, su masa total es 8 ÷ 0,25 = 32 t/día, reteniendo 24 m³ de esa agua en el lodo mismo. Los 12 m³ restantes quedan como agua libre y van solas al sumidero.
Ahora mide el hoyo. El lodo húmedo tiene una densidad aparente de alrededor de 1,15 t/m³, por lo que 32 t equivalen a unos 27,8 m³. Si se añaden los 12 m³ de agua libre, el caudal diario es de aproximadamente 40 m³. Limpie el sumidero una vez cada 8 horas (una ventana por turno) y necesitará contener aproximadamente 13,3 m³ por ventana. Agregue un 25% de francobordo y obtendrá un sumidero de 16 a 18 m³. Sáltese el turno de limpieza y limpie una vez al día, y la misma línea necesita un foso de 40 a 45 m³. La frecuencia de limpieza y el volumen de la fosa son la misma decisión que se toma dos veces.
La pendiente y la geometría deciden si el pozo realmente se vacía. Especificamos una pendiente del piso de al menos 5 a 7 % hacia la succión de la bomba y mantenemos la succión en un pequeño bolsillo empotrado para que la bomba nunca funcione en seco en un pozo medio lleno. Los rincones muertos son donde el lodo se acumula formando un bloque que luego un cargador frontal tiene que extraer a mano. Un sumidero ancho y poco profundo se obstruye más rápido que uno más estrecho y profundo, porque los sólidos se depositan en los rincones tranquilos antes de llegar a la bomba.
07Matriz de combinación de componentes: dónde encaja cada parte
Ningún componente repara por sí solo el lodo de retorno. Las piezas sólo funcionan como una cadena y cada eslabón tiene una tarea, un modo de falla y un intervalo de verificación. La siguiente matriz es la que entregamos a un equipo de mantenimiento en una línea húmeda. Léelo de izquierda a derecha: la ubicación te indica qué mirar, el componente te dice qué se supone que sucede allí y las dos últimas columnas te dicen cómo sale mal y cuándo mirar.
| Ubicación | Componente | Función | Síntoma de falla | Intervalo de verificación |
|---|---|---|---|---|
| Canal de transferencia | zócalo y sellos | Contener la corriente, detener el derrame lateral | Sello festoneado, polvo saliendo por los lados | Semanal |
| Zona de carga | Cama de impacto y rodillos de impacto | Absorbe el impacto, mantiene el cinturón plano bajo carga | Barras agrietadas, cinturón hundido, derrames a través de la cama | Mensual |
| Polea principal | Rascador primario | Elimine la mayor parte del material remanente en la cabecera | La hoja castañetea, una raya de finos pasa la hoja | Semanal |
| Hebra de retorno | Polines de retorno y rodillos autolimpiantes | Soporta el cinturón, arroja finos secos | Conchas vidriadas, rollos atascados, puntos planos | Semanalmente en líneas húmedas |
| Hebra de retorno | Barra de pulverización y boquillas | Reflujo húmedo y al ras hacia el sumidero | Boquillas obstruidas, inundando la barra | Cada turno |
| Área del sumidero | sumidero, bomba y rejilla de drenaje | Recoja, separe y descargue la lechada | Desbordamiento, esclusa de aire, finos asentados que bloquean la succión | Diario |
| Parámetro | Rango típico | Efecto sobre el lodo de retorno | Acción sobre una línea húmeda |
|---|---|---|---|
| Velocidad de la correa | 1,5–3,5 m/s | Más área del cinturón por hora significa más material remanente | Tamaño del raspador y lavado a la velocidad, no al tonelaje |
| Profundidad del material en la carga | 40–80% de la altura del borde del cinturón | La sobrecarga empuja las multas debajo de la falda | Mantén el feed centrado y debajo de la parte superior de la falda |
| Humedad de la superficie | 2–10% | Por encima de aproximadamente el 5%, el polvo se voltea para pegar | Mida en la transferencia, no desde la muestra de reserva |
| Presión del agua de lavado | 2–4 barras | Demasiado alto genera niebla y un charco que vuelve a mojar el cinturón | Coloque un medidor de flujo y ajuste a la presión más baja que se aclare |
| Capacidad del sumidero | Tamaño según la entrada diaria | El pozo de tamaño insuficiente se desborda y vuelve a humedecer el tramo de retorno | Agregue un 25 % de francobordo por encima del volumen calculado |
| Intervalo de limpieza | 8–24 h | Los intervalos más largos necesitan un hoyo más grande | Primero corrija el intervalo, luego dimensione el hoyo para que coincida |
| # | Síntoma | Causa más probable | Dónde buscar primero |
|---|---|---|---|
| 1 | Lodo solo a lo largo de un borde del cinturón | Carga descentrada o falda desgastada en ese lado | Punto de alimentación y espacio para sellar el faldón |
| 2 | El lodo regresa minutos después de la limpieza | El raspador no toca o el agua vuelve a humedecer la cubierta | Contacto de la hoja y objetivo de la barra rociadora |
| 3 | Barro adherido a las ruedas guía intermedias | Carryback migrando hacia abajo por el tramo de retorno en el canal de hundimiento | Flacidez de la correa y espaciado de los tensores en el retorno |
| 4 | El sumidero se desborda en cada turno húmedo | Pozo de tamaño insuficiente o finos asentados en las esquinas muertas | Mida el flujo de entrada contra el volumen del pozo, verifique la pendiente |
| 5 | El cinturón se mueve solo después de la lluvia | El agua eleva la humedad y convierte el derrame seco en pasta | Ingreso de lluvia y exceso de rociado de lavado |
| 6 | Usuarios aprovechando y detectando planos | Finos abrasivos empaquetados en el sello y el espacio de la carcasa | Programa de sellado de rollos y limpieza del lado de retorno |
| Marcar | Qué buscar | Acción | Cuándo |
|---|---|---|---|
| Motores de retorno | Vidriado, finos apelmazados, rollos incautados | Raspe y verifique el giro libre | Inicio del turno |
| Barra de pulverización | Boquillas obstruidas, puntería desalineada | Limpiar las boquillas, volver a apuntar hacia el sumidero | Inicio del turno |
| Sellos de faldón | Huecos, festones, polvo saliendo | Ajustar espacio, marcar para reemplazo | Semanal |
| Nivel del sumidero | Nivel en aumento, multas liquidadas en el surtidor | Bombee hacia abajo, limpie el bolsillo de succión | Cada turno |
| Borde del cinturón | Cordón elevado de finos a lo largo del borde | Recorta la cuenta, encuentra la fuente | Semanal |
| Campo para especificar | Por qué es importante | Qué escribir |
|---|---|---|
| Material y humedad | Decide el comportamiento de retroceso y el grado de cobertura | Producto, tamaño superior, % de finos, rango de humedad |
| Velocidad y ancho de la correa | Establece el tamaño del raspador y del lavado | m/s y mm, no "un cinturón rápido" |
| Agua de lavado disponible | La presión y el flujo impulsan el rociador y el sumidero | Presión en bar, flujo en L/min, horas/día |
| Ubicación y volumen del sumidero | Establece la frecuencia de limpieza | Volumen en m³ y potencia de la bomba |
| Horario de funcionamiento | Convierte el material de retorno por hora en lodo por día | Horas por día y turnos por día |
| Limpiadores existentes | Muestra lo que ya está fallando | Tipo, ubicación y fecha del último servicio |
| Acceso a repuestos y servicio | Las partes a las que no se puede acceder no reciben mantenimiento | Pasarela y espacio libre alrededor de la transferencia |