コンベヤローラーのコストは、搬送するベルト1メートル分にも満たないが、プラントの稼働停止を引き起こす可能性が最も高い部品である。直径152.4mmの鋼製ローラーが毎分250回転で回転中に焼き付くと、1時間以内にベアリングハウジングの温度が130℃を超え、上部のカバーが焦げ、ベルトがどちらかの方向に40mほどずれてしまう。我々は、全長12kmの陸上コンベヤと6mの袋詰めラインで、実際にそのような現象を目撃したことがある。どちらの場合も、シェル自体は健全だった。シールが数ヶ月前に故障していたのだ。
以下は、ローラーに関するお問い合わせをいただく前に、購入者や保守計画担当者にお渡しする資料です。ローラーの全タイプ、シェル材質、ベアリングとシールの構造、耐荷重の計算方法、そして40,000時間ローラーと4,000時間ローラーを区別する設置方法などが記載されています。理論は既に理解済みで、購入手順のみが必要な場合は、より簡潔な資料をご用意しております。 コンベヤアイドラローラーガイド 手順を一つずつ丁寧に説明します。このページは、その手順のさらに下の階層です。
SINOCONVEは コンベヤベルトメーカー 中国寧波にある工場では、ローラーは、当社が見積もるほとんどのシステムでベルトの横に配置されています。EPおよびNNファブリックコアベルト、スチールコードベルト、シェブロンベルト、サイドウォールベルトは、炭素鋼、ステンレス鋼、またはポリマー製のシェルを備えた89mmから219mmのアイドラーと同じ工場から出荷されます。これら2つの製品は一緒に故障するため、当社はまとめて見積もることを推奨しています。
01コンベヤローラーの役割と、それが滑車ではない理由
ローラーに関する問い合わせで混乱が生じる原因の半分は、1つの部品に2つの単語が使われ、2つの部品に1つの単語が使われていることにあります。ローラーとは、ベルトを支える自由に回転する円筒状の部品で、駆動も、ラグも、伝達するトルクもありません。プーリーとは、ベルトを駆動または方向転換する、ヘッドまたはテールにあるドラム状の部品です。「ヘッドローラー」を注文するバイヤーは、ほぼ間違いなくプーリーを求めており、部品表でこの2つが混同されると、アイドラーが送られてきてコンベアが停止してしまうという事態が発生します。
2つの構成要素、2つの異なる役割
プーリーは張力を伝達します。プーリーのシェルにはベルトの張力全体が円周に沿って巻き付くため、機械加工されたドラム、頑丈なシャフト、そしてその巻き付き荷重に耐えられるサイズの溶接部で構成されています。一方、ローラーは重量を支えます。ローラーはベルトを溝に保持し、ベアリングとシールの設計が許す限り抵抗を少なくして、負荷のかかったベルトを動かし続けます。ローラーは固定ピッチでフレームに取り付けられ、自由に回転します。
一つだけ、他のどの結果よりも重要な点があります。プーリーは単一の機械部品として検査され、グリースが塗布されます。ローラーは消耗品であり、50個、200個、または2,000個単位で購入されます。この購入パターンが、サンプルバッチと生産バッチの間でシールグレードがひっそりと低下することがある理由です。
ローラーが生き残るために実際に必要なもの
幅1,000 mmのベルトコンベアで、毎時1,200トンの砕石花崗岩を搬送する場合、35°の角度で配置された単一の搬送ローラーには、約1.7 kNの変動するラジアル荷重がかかり、さらに2 m上流のベルト上に300 mmの塊が落下する衝撃も加わります。回転数は250 rpmで、粉塵濃度は1シフト以内にフレームポケットがいっぱいになり、同じ構造物でも周囲の気温は2月に-8 °Cから8月に44 °Cまで変動します。材料を洗浄する場合は酸性またはアルカリ性のスラリーを加えると、実際の仕様がわかります。データシートには「1年」とは書かれていませんが、安価なシールではそれくらいの期間しか持ちません。
ローラーの寿命を左右する5つの要素は、影響の大きい順に、ベアリングの種類とサイズ、シール段階、グリース、シェル壁の厚さ、そしてシャフト径である。塗装や単価は関係ない。
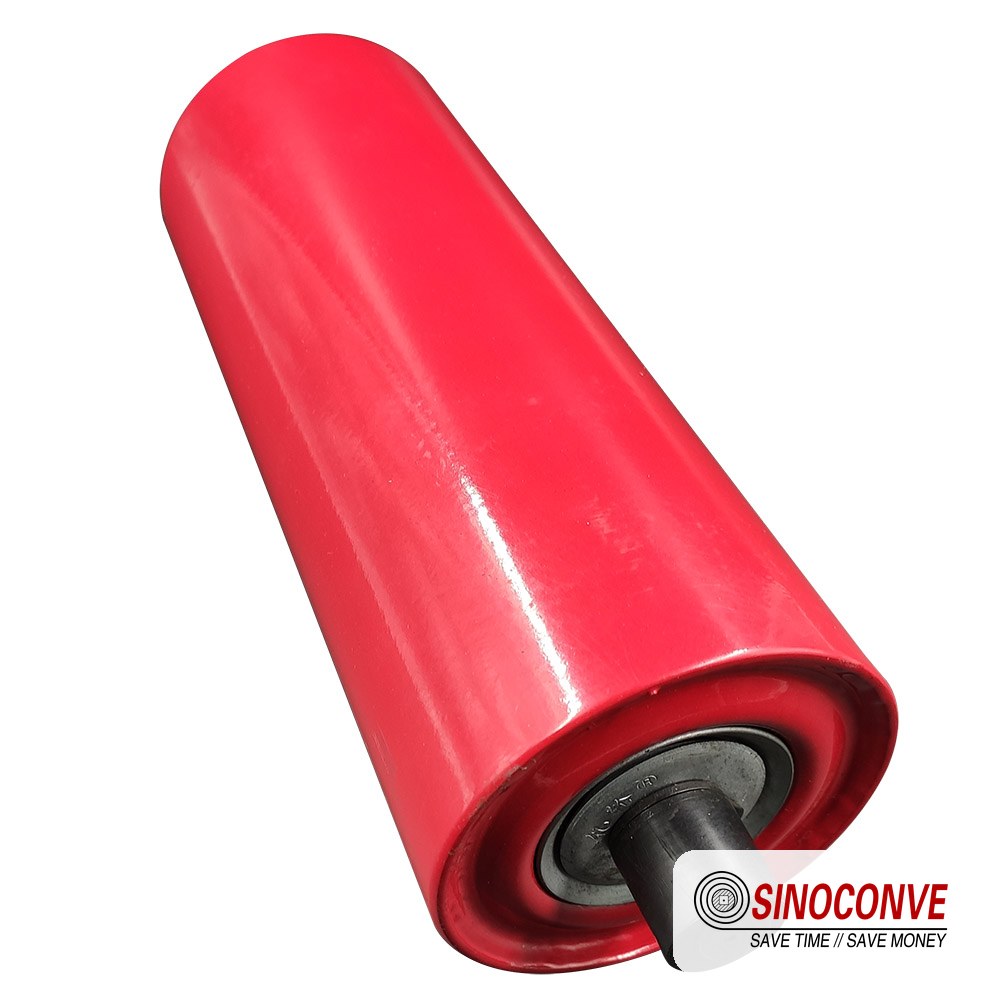
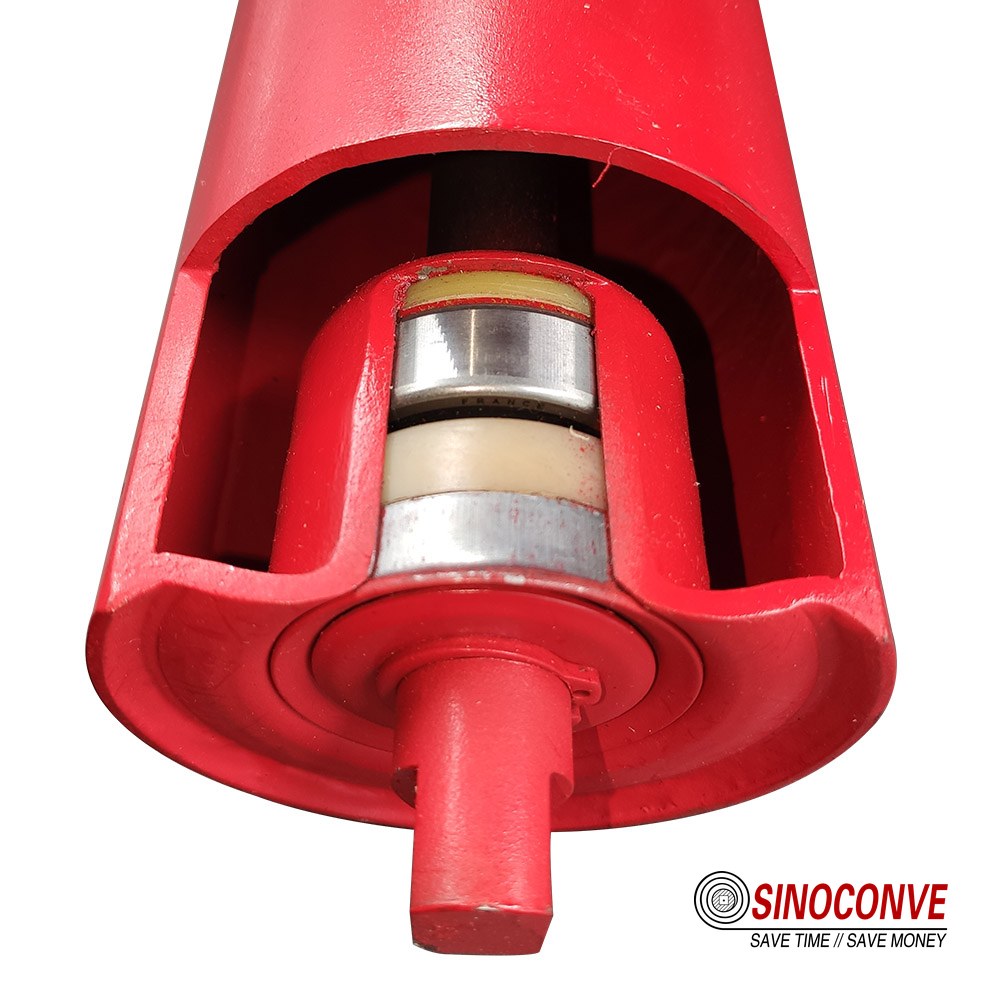
完成したローラーは、チューブ、シャフト、2つのベアリングハウジング、および2つのシールで構成されます。チューブは目視できるため見積もりが容易ですが、シールは目に見えず、耐用年数を左右する重要な部品です。
02ローラーの種類(ポジション別):キャリング、リターン、インパクト、トランジション
ローラーをベルトループ内の位置で分類すると、リストは短く完全なものになります。500 mmの採石場フィーダーから2,400 mmの港湾ローダーまで、すべてのコンベヤは、以下のタイプの組み合わせを使用しており、それぞれのサイズは当社の コンベヤローラー ページ。
アイドラーの運搬とトラフ化
搬送ローラーは、積載されたベルトの下に配置され、角度が溝を形成するフレーム内に2つ、3つ、または5つのグループで配置されます。800 mmから1,400 mmのベルトには、35°の角度で配置された3つのローラーが標準です。非常に幅の広いベルトやタイトな搬送には、5つのローラーと45°の溝が用いられますが、どちらもベルトのエッジ応力が増加します。シェルは、軽量ラインの102 mmから、重鉱石搬送用の178 mmまであり、127 mmと152.4 mmが最も一般的です。
間隔は図面の凡例ではなく、材料によって決まります。密度2.4 t/m³の高密度鉱石の場合は1.0~1.2m、穀物や木片の場合は1.2~1.5mが適しています。セクション06では、引き継いだピッチがたるみを許容範囲内に収めているかどうかを確認する方法を示しています。
リターンローラー
ベルトの重量だけでも戻りストランドにかかるため、戻りローラーはシェルサイズが1つ小さく、壁厚が0.5~1.0mm薄く、間隔は2.4~3.6mです。しかし、摩耗は避けられません。カバーに付着したキャリーバックがサンドペーパーのようにシェルを削り取るため、洗浄砂プラントの戻りストランドは、搬送側よりも早くローラーを摩耗させてしまいます。
荷積みゾーンの衝撃ローラー
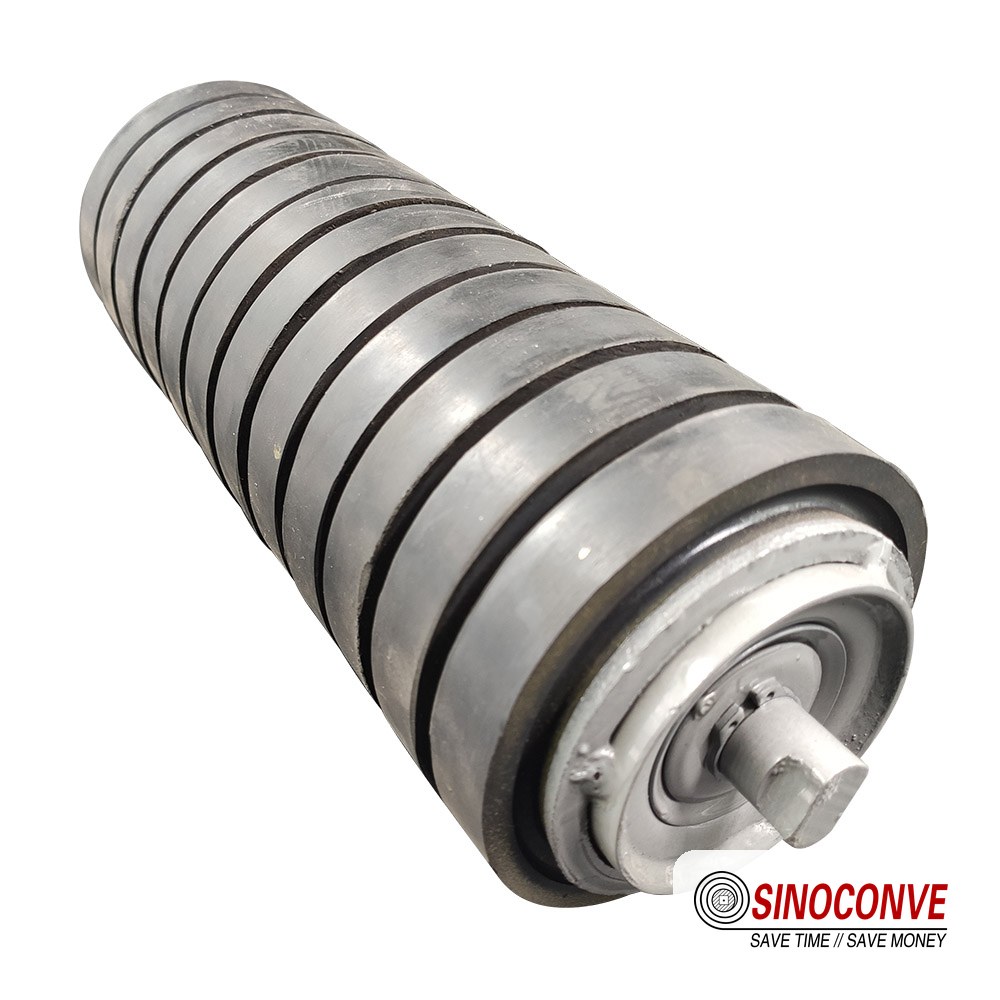
コンベヤ上で、シュート下の2mのベルトほど酷使される部分はありません。衝撃ローラーは、むき出しのチューブをゴムリング、ゴムで覆われたシェル、または強化シャフト上のディスクに置き換えます。コンプライアンスにより、点荷重がより多くのベルトに分散され、スカート周辺に微粒子を飛ばす反発が抑制されます。セットは積載ゾーンで300~500mm間隔で配置され、ベッドが沈下するにつれて下流にさらに1~2ピッチ追加されます。直径は152~194mmで、シャフトは30mmから始まります。 荷積みエリア向け衝撃ローラー供給 リング硬度と落下高さの計算について解説します。
トランジションローラー
遷移ゾーンは、プーリーの接線点と最初の完全なトラフセットの間の短い区間です。ベルトを平らな状態から35°に急激に転圧すると、中央部が緩んだまま端が過度に伸び、結果として、通常18か月以内に各端から300~500 mm内側に端割れが発生します。遷移ローラーは、20°および30°の浅いフレーム内の搬送ローラーです。CEMAの慣例に従って公表されているガイダンスでは、遷移距離はファブリックカーカスベルトの場合、ベルト幅の1.5~3倍、つまり1,000 mmベルトの場合は1.5~3.0 mとなっています。レイアウトで600 mmしか確保できない場合、ローラーの仕様に関係なくベルトは保護されません。
家族構成の概要
| タイプ | ループ内の位置 | シェル/シャフトバンド | 何を運ばなければならないか | 人生を左右するデザインポイント |
|---|---|---|---|---|
| 運搬(運搬) | 負荷のかかったストランドの下、2ロール、3ロール、または5ロールのフレーム | シェル径102~178mm、シャフト径20~40mm | ベルトの質量と材料の質量を合計したもの | セット内の最速ローラーにおけるベアリングサイズとシール段階 |
| 戻る | 空の戻り鎖の下で | 外殻径89~152mm、肉厚0.5~1.0mm薄型 | ベルトの質量のみ、加えて摩耗による影響 | 粘着性のあるまたは濡れたキャリーバックによる表面の摩耗 |
| 衝撃(緩衝材) | シュートとスカートの真下 | 152~194 mm、ゴムリングまたはディスク、シャフト30 mm以上 | まとまったエネルギーとベッドいっぱいの負荷 | 衝撃下でのリング硬度とシャフト剛性 |
| トランジションローラー | 滑車接線と最初の完全なトラフセットの間 | 固定式20°または30°フレーム、127~178mm | ベルトの質量と材料を浅い角度で加えたもの | レイアウトで利用可能な遷移距離 |
| トレーニング(自己調整) | 長いコンベアの両方のストランドで30~50メートルごとに | 旋回式砲架、127~178mm砲弾 | 通常のローラー荷重に操舵モーメントを加えたもの | ローラー自体ではなく、ピボットの自由度 |
| ガイド/サイドローラー | ベルト端部の垂直または傾斜、転写およびリバーシブルライン | 50~89mm砲弾 | エッジ接触力、断続的 | 取り付け剛性; たわむサイドローラーは役に立たない |
表1. ほぼすべてのバルクコンベヤに対応する、位置ベースの6種類のローラー。セクション03では、特定の課題に対して追加コストに見合う機能ベースのバリエーション(トレーニングローラー、スパイラルローラー、クリーニングローラー)について説明します。
03機能別に選択可能なローラー:トラッキング、スパイラル、クリーニング作業用
位置はローラーがどこに設置されるかを示し、機能はローラーの形状を示します。3つの機能ファミリーは、特定の課題を解決するために追加コストに見合う価値を発揮しますが、これら3つすべてがしばしば誤った場所に設置されています。
自動調心機能と摩擦追従機能を備えたローラー
トレーニングアイドラーは、垂直ピボットに取り付けられた短いフレームです。ローラーはピボット軸よりわずかに前方に位置しているため、ベルトがずれると先行側がより強く引っ張られ、フレームが揺れ、その結果生じる角度によってベルトが中央に戻ります。摩擦追従型では、ゴム面付きサイドローラーを追加することで、ベルト負荷が低い場合でも修正力を高めます。どちらのタイプも、ピボットが自由に動くこと、フレームが静止時のベルトに対して直角であること、そして構造体との間に5~10mmのクリアランスが必要です。
設置場所:搬送ストランドのヘッドプーリーから10~15m後方に1セット、その後30~50mごとに繰り返し、さらに約3回ごとにリターン側に1セット設置します。設置しない場所:積載シュートの下、移行ゾーン内、または揺れるフレームが危険となる通路の上。 自動調心ローラーの比較 ピボットタイプと摩擦タイプについて説明しており、セクション09のルールはそれらすべてに適用されます。
スパイラルローラーとヘリカルローラー
滑らかな鋼管にらせん状のリブを付けたり、浅い螺旋状の溝を加工したりすると、湿った粘土層を保持できないローラーができます。リブは回転時にベルトを拭き取り、溝は微粒子をシールラインに押し込むのではなく、シールラインから遠ざけるように排出します。洗浄された砂、濾過された尾鉱、湿った肥料などが本来の用途です。ただし、接触面が粗くなり、抵抗がわずかに増加するという欠点があります。そのため、プレーンローラーの方が安価で長持ちする、きれいな花崗岩のコースでは、このローラーは不向きです。
ゴム製ディスククリーニングローラー
クリーニングローラーは、15~20 mmのゴムディスクを30~50 mm間隔で取り付けたシャフトで、ヘッドプーリーの約1メートル後方のリターンストランド上に設置され、プライマリースクレーパーで掻き取られなかったものを掻き取ります。ディスクの間隔は設計上重要です。間隔が広すぎると材料がディスクの間を通過し、狭すぎると材料が詰まって掻き取りができなくなります。40 mm以下の材料の場合は、40 mmの間隔が適切な出発点となります。細かいフィルターケーキの場合は、30 mmに近い間隔が適しています。これらのローラーは抵抗を増大させるため、リターンドライブの計算に含め、コンパウンドを軟化させるほどまだ高温のベルトから離して設置してください。
ベルト、ローラー、スクレーパーがパッケージとして見積もられている場合、それらは一緒に届きます。 コンベヤベルトサプライヤー 両方の消耗品を在庫している店。
04シェル素材:炭素鋼、ステンレス鋼、ポリマー、セラミック
チューブは誰もが気になる部分です。なぜなら、目に見える部分だからです。また、故障の原因となることが最も少ない部分でもあります。とはいえ、材質の選択は価格と重量の両方に影響を与え、腐食性環境や摩耗の激しい環境では、ローラーが3年目まで持つかどうかを左右します。
炭素鋼、標準
冷間引抜きまたはERW溶接鋼管は、肉厚3.0~6.0mmで、89mmから219mmまでが業界の標準です。塗装または湿度が高い地域では溶融亜鉛めっきを施し、単位コストあたりの剛性が最も高くなります。重鉱石輸送では、肉厚4.5mmから始め、積載ゾーンの194~219mmのシェルで6.0mmまで肉厚を上げます。真直度は肉厚と同じくらい重要です。1mあたり1.5mmの反りがあるチューブは、回転するたびにベルトを振動させます。
ステンレス鋼とポリマー製のシェル
ステンレス鋼製のシャフトとエンドキャップを備えたステンレス鋼304製のシェルは、日常的に洗浄が行われる塩処理、肥料工場、食品ラインでの使用に適しています。グレード316またはデュプレックスは、海水浚渫材料などの塩化物含有量の多い用途に使用されます。ステンレス鋼でも摩耗は発生し、塗装された炭素鋼管の3~5倍のコストがかかります。一方、HDPEとUHMWPEは、127 mm × 500 mmのローラーで2.5~4.0 kgと、同等の鋼製ローラーの約11 kgに比べて軽量です。耐酸性があり、騒音を低減し、ベルトの摩耗もほとんどありません。限界は温度(約80℃以上で軟化するため、高温クリンカーは使用不可)、衝撃、耐荷重で、鋼製に比べてごくわずかです。
セラミックと厚手のゴムで覆われたシェル
シェルに接着されたセラミックタイルは、特定の問題を解決するために用いられます。それは、トラフの底に研磨性の微粒子が常に蓄積されるため、ローラーが同じ場所に溝を刻んでしまうという問題です。タイルは素材よりも硬く、接触面を広げるため、負荷の大きいセットの中央ローラーに使用されます。ゴムで覆われたシェルは、摩耗よりもグリップ力や騒音低減を目的として選ばれ、ガイドローラーや傾斜ラインでよく見られます。
| シェル素材 | 温度帯 | 腐食 | 相対コスト指数 | 選ぶとき |
|---|---|---|---|---|
| 塗装炭素鋼 | −20~80℃ | コーティングなしでは劣悪 | 1.0 | 乾燥バルク、屋根付きギャラリー、骨材およびセメント |
| 溶融亜鉛めっき鋼 | −20~80℃ | 塩霧に強い | 1.2~1.4 | 屋外の家畜囲い場、港の埠頭、沿岸の植物 |
| ステンレス鋼304 | −40~120℃ | 湿潤環境での使用に非常に優れている | 3~5 | 塩、肥料、食品ライン、頻繁な洗浄 |
| ステンレス鋼316/デュプレックス | −40~120℃ | 塩化物で最高 | 5~8 | 海底浚渫物、塩水、酸性蒸気 |
| HDPE / UHMWPE | −30~80℃ | ほとんどの酸に対して有効 | 1.3~2.0 | 軽作業、低騒音、非衝撃性、化学プラント |
| セラミックタイル張りのスチール | −20~120℃ | ベース鋼材として | 4~7 | 溝の摩耗、ローラー1つまたは2つのみ |
表2.シェル社の各種オプションを、実際にそれらを区別する2つの基準(耐熱性と化学組成)に基づいて比較した。コスト指数は塗装済み炭素鋼に対する相対値である。
ローラーはグループで動作します。フレームの角度、ピッチ、シェルサイズは一つの形状であり、これらのいずれかを変更すると、セット内の別のローラーに負荷が移動します。
05ベアリング、シール、グリース:安価なローラーがコスト削減のために手を抜いている箇所
この部分は二度読むべきです。2つのローラーは、同じ152.4mmのシェル、同じ25mmのシャフト、同じ塗料を使用していても、片方は45,000時間稼働するのに対し、もう片方は7,000時間でベアリングが破損してしまうことがあります。その違いはエンドキャップ内部にあり、その差額は購入価格のわずか4%程度です。
ボールベアリングと円錐ころ軸受の比較
深溝玉軸受は、シェル径が約178mmまでの場合、標準的な選択肢です。ラジアル荷重をしっかりと支え、転がり軸受に必要なわずかな軸方向の遊びを許容し、しかも安価です。転がり軸受でよく使われる内径は20mm、25mm、30mmです。リングのロゴよりもハウジングとシールの方が重要なので、ブランド名ではなく、内径、クリアランス等級、シールドの種類を記載します。
テーパーローラーベアリングは、ラジアル荷重が大きく衝撃が激しい箇所、例えば一次破砕機の排出部、移送塔、原鉱石積込ゾーンの194~219mm径のシェルなどに用いられます。同じ内径であればより大きな荷重に耐えられますが、適切な軸方向のエンドフロートが必要であり、緩めてしまうとベアリング同士がぶつかり合って破損してしまいます。そのため、テーパーローラーベアリングは、入札で最も安価な品目ではなく、熟練した工場で組み立てられたローラーにこそふさわしいのです。
シールはローラーです
粉塵はベアリングを一度に壊すわけではありません。粉塵はグリースを研磨ペースト状にすり潰し、60~90℃で油膜が破壊され、レース面が剥離します。4段ラビリンスシールは、シングルリップシールを毎回打ち負かします。セメント工場の供給口や石炭貯蔵庫の通路では、プレーンな2RSコンタクトシールは6,000~9,000時間で故障しますが、同じ位置にあるグリース充填外室を備えた5段ラビリンスシールは30,000時間以上持ちます。少なくとも3つの連動する金属リング、摩擦リップではなく0.2~0.5mmの非接触ギャップ、粉塵トラップとして外室に充填されたグリース、外輪がずれないように保持する機械加工されたハウジングを探してください。サプライヤーがローラーのラビリンス段数を教えてくれない場合は、彼らは知らないということであり、それが答えです。
| ベアリング/シールの組み合わせ | 対処する環境 | 典型的なサービスバンド | 間違った場合の失敗シグネチャ |
|---|---|---|---|
| ボールベアリング、シングルコンタクトリップシール(2RSタイプ) | 乾燥した、粗い、風雨をしのげるギャラリー | 6,000~12,000時間 | 10ヶ月後にはリップが溝状に摩耗し、シャフトシートに埃の跡が見られる。 |
| ボールベアリング、非接触シールド(ZZ型) | 屋内の清潔なラインのみ | 屋外での活動時間:4,000~8,000時間 | グリースが灰黒色に変色し、フリーラン回転数が10から2に低下する |
| ボールベアリング、4~5段ラビリンスシール+グリーストラップ | 微細粉塵、泥水飛沫、洗浄 | 30,000~45,000時間 | 通常、ベアリングではなく、シェルまたはシャフトが先に摩耗します。 |
| テーパーローラー、ラビリンス、高温グリース | 衝撃荷重、採掘されたままの岩石、120~150℃のゾーン | 適切なエンドフロートで20,000~35,000時間 | 軸方向のクリアランスが開き、手で振るとローラーがカタカタと音を立てる |
| ポリマー製ハウジング(ラビリンス構造)、ポリマー製シェル | 腐食性、低負荷、静音エリア | 15,000~25,000時間 | ベアリングが破損する前にハウジングが変形します。まず定格荷重を確認してください。 |
表3.現場で見られる使用範囲におけるベアリングとシールの組み合わせ。どの行が必要かは、価格ではなく使用環境によって決まります。
グリース、充填量、温度制限
EP添加剤入りのリチウム複合系NLGI 2グリースは、−20℃から+120℃までの温度範囲で、ローラーのほとんどの用途に対応します。しかし、約−25℃以下では基油が十分に硬化するため、152mmローラーの始動抵抗が2倍になり、寒い朝のシフトではヘッドプーリーでベルトが滑るという現象が発生します。冷蔵倉庫、極寒地のヤード、冷凍庫に隣接するコンベアには合成低温グリースが必要であり、これは仕様であり、交渉で変更できるものではありません。
高温側では、標準的なリチウムグリースは、約120℃を超えると酸化して滲み出します。クリンカー、焼結鉱、鋳物砂の搬送経路では、150~180℃の耐熱性を持つポリウレアまたは合成高温グリースが必要であり、ニトリルではなくFKM(フッ素樹脂)シールを使用します。ニトリルは、この温度帯で硬化してひび割れを起こすためです。充填量も重要な要素です。ローラーは通常、ハウジングの自由容積の30~50%までグリースを充填します。充填量が少なすぎるとラビリンスチャンバーが乾燥したままになり、多すぎるとグリースが攪拌されて抵抗が増加し、シールが開いてしまいます。
エンジニアからの現場メモ: 港湾ターミナルは、石炭輸出ラインのローラー列を9ヶ月の間に3回も交換し、石炭粉塵が原因だと説明した。我々はそのうち2つのエンドキャップを切断してみた。シェルは新品から0.4mm以内の摩耗状態だった。ベアリングにはザラザラとした灰色のペーストが付着しており、ラビリンスシールは3段構成で、外側のチャンバーにはグリース受けがなかった。これは、2回目の入札が単価のみで決定されたためである。直径もシャフトも原産地証明書も同じだった。9ヶ月間のダウンタイムは、単価の約4%に相当した。
塵と水は二つの敵であり、微細な塵は飛散するため、より厄介です。 微細粉塵用密閉ローラー 迷路の幾何学についてさらに詳しく解説し、図面で何を要求すべきかを説明します。 コンベアベルト工場 自社でアイドラーも製造している場合は、シール名ではなくシールの断面形状を尋ねてください。
06耐荷重:ローラー1個あたりの荷重の計算方法
1時間あたりのトン数は、ローラーの仕様ではありません。これまでもそうではありませんでした。コンベアが分散された重量物をトラフに押し込み、その下にあるローラーがその形状に従って重量物を分割します。たった6行の計算で、見積もりにあるローラーが大きすぎるのか、適正なのか、それとも定格の2倍の重量物を運ばされているのかが、すぐに分かります。
負荷方程式
下流工程はすべて重量/メートルに基づいて構築されるため、まず重量/メートルから始めます。qB はベルト自体の質量であり、推測する必要はありません。幅 1,000 mm、上部カバー 6 mm、下部カバー 2 mm、4 プライのカーカスを備えた EP ベルトの場合、重量/メートルは約 15 kg になります。材料は別の話です。qM はスループット値から求められ、qM = Q ÷ (3.6 × v) で表されます。ここで Q は t/h、v は m/s です。その後、2 つの乗算が行われます。重力によって合計が N/m のライン荷重に変換され、ローラーピッチによってそのライン荷重が 1 つの搬送セットが保持しなければならない重量に変換されます。
F_set = (qB + qM) × 9.81 × S × k
Sは搬送ローラーの間隔(メートル)です。kは動的係数で、ローラー間のベルトのたわみ、材料の着地時の衝撃、そしてコンベアが完全にスムーズに動作しないという単純な事実など、単純な計算式では無視したがるような複雑な要素を考慮した係数です。穏やかでシュートがしっかりしている作業では、k = 1.1とします。デフォルト値は1.15です。300 mmの塊が見られる積載ゾーンでは、1.25に設定します。
コピーできる実例
この例では、幅1,000mm、傾斜角35°の3本ローラー式トラフを備えたコンベアを使用しています。搬送量は1,200t/hで、花崗岩の嵩密度は1.6t/m³です。ベルトの速度は2m/s、搬送ローラーのピッチは1.2mです。
まず材料を流します。qM = 1,200 ÷ (3.6 × 2) で 166.7 kg/m となり、これを 1,600 kg/m³ のかさ密度で割ると、充填されたセクションは 0.104 m² になります。35° のトラフ内の 1,000 mm のベルトの場合、この数値は正しいようです。次にベルト自体を流します。qB = 15 kg/m の場合、ライン荷重の合計は 181.7 kg/m となり、これは 1,782 N/m です。
搬送セットあたりの荷重は 1,782 × 1.2 = 2,139 N となり、k = 1.15 を適用すると 2,460 N になります。この荷重がどのように分割されるかは、好みではなく形状によって決まります。長さが等しいロールが 35° で配置されている場合、中央のロールが約 65%、両側のロールがそれぞれ約 17.5% を収集します。中央のロールには 1,599 N、両側にはそれぞれ 430 N の荷重がかかります。中央のロールに通常の 1.5 のサービス係数を適用すると、指定するローラーには 2.4 kN に近い定格が必要になります。
そのたった一つの数字が全てを物語っています。新規購入者がベアリングカタログを開き、2.4 kN をはるかに超える容量を見て、このサイズのローラーならどれでも使えると確信して立ち去ります。しかし、そうではありません。メーカーが公表する定格荷重は、ハウジング、シェル剛性、シールによって、想定される L10 寿命で決まります。ベアリングは、これら 4 つの要素のうちの 1 つにすぎません。ほとんどのメーカーは、ラビリンスシールを備えた 25 mm シャフト上のヘビーシリーズの 152.4 mm ローラーを 2.5~3.5 kN の範囲で公表しています。同じフレームにライトシリーズの同等品を取り付けると、初日から限界で動作します。
| シンボル | 量 | 例の値 | どこで入手できますか? |
|---|---|---|---|
| B | ベルト幅 | 1,000 mm | レイアウト図 |
| Q | スループット | 1,200トン/時 | プロセス義務、銘板ではない |
| で | ベルト速度 | 2.0 m/s | ドライブのデータシートから直接引用 |
| r | かさ密度 | 1.6 t/m³ | 測定値であり、表から推測したものではない。 |
| qB | ベルトの質量(メートルあたり) | 15 kg/m | この幅とカバー範囲のベルトデータシート |
| qM | 1メートルあたりの材料質量 | 166.7 kg/m | Q ÷ (3.6 × v) |
| S | ローラー間隔 | 1.2メートル | 最終的な判断はあなたにお任せします。下記のサグチェックをご覧ください。 |
| k | 動的要因 | 1.15 | 1.1 平穏な任務、1.25 シュートの下 |
| F_set | 1つの運搬セットに荷物を積載する | 北緯2,460度 | (qB + qM) × 9.81 × S × k |
表4。上記の例で使用した作業シートです。各項目の出典が横に記載されています。最後の列に独自の数値を入力し、最下行を読んでください。いずれかの入力値を変更すると、ローラーもそれに合わせて変更する必要があります。
トラフの角度は面積と分割の両方を変化させる
トラフの角度に注意してください。計算に2回影響し、どちらの項目も見落としやすいからです。トラフが深いほど、同じベルト幅でも積載面積が大きくなり、1メートルあたりの材料質量が増加します。さらに、トラフの角度は、その質量のより大きな割合を中央のロールに押し出すという、あまり知られていない効果をもたらします。
| 谷角 | 1,000mmベルト上の積載エリア | センターロールシェア | サイドロールはそれぞれ | 使用される場所 |
|---|---|---|---|---|
| 20° | 約0.085~0.09平方メートル | 40~45% | 27~30% | 細いベルトが軽い素材を拾い上げ、両端にはトランジションフレームが配置されている。 |
| 30° | 約0.09~0.10平方メートル | 50~55% | 22~25% | 一般的なベルトの大半は幅800~1,000mmである。 |
| 35度 | 0.10~0.11 m² | 60~65% | 17~20% | 標準的な規格 ― 1,000~1,400 mm幅のベルト、3つの均等なロール、特に凝った設計ではない |
| 45° | 0.115~0.13 m² | 65~70% | 15~17% | 大容量送電線における深層トラフの改良とタイトな送電 |
表5.この表の読み方。まず、走行角度を確認し、次にサイドロールを信頼する前にセンターシェアを確認してください。等ロール3ロールセットの典型的な数値です。ご自身のジオメトリに合わせて再計算してください。
間隔、たるみ、そして保護しようとしているベルト
間隔調整はほとんど誰も手を加えないレバーですが、ローラーにかかる負荷とベルトのたるみという2つの要素を同時に変化させます。たるみは古典的なチェック項目であり、その計算式は y = w × S² ÷ (8 × T) です。ここで、w はライン負荷 (N/m)、T はその地点でのベルト張力です。結果を間隔の 2% 以内に抑えてください。薄いカバーのベルトや低張力区間では、1% を目指します。
例に控えめな 40 kN の張力をかけると、すぐにパターンが現れます。S = 1.2 m では、たるみは 1,782 × 1.44 ÷ 320,000 = 8.0 mm となり、ピッチの 0.67% になります。間隔を 1.5 m に広げると、たるみは 12.5 mm に増加し、中央のロール荷重は約 2.0 kN に上昇します。2.0 m では、たるみは 22.3 mm に達します。低張力セクションで 3.0 m に伸ばすと、たるみは 150 mm を超え、ベルトはフレームごとにはみ出し、カバーはシーズン中にトラフラインでひび割れます。
リターンローラーはベルトだけを運ぶので、仕事は楽です。15 kg/m は 147 N/m になり、同じ 12 kN の張力で 3.0 m ピッチの場合、たるみはわずか 13.8 mm です。カバー質量は方程式のすべての行にある qB であることを覚えておいてください。そのため、 工業用コンベアベルト 破砕ライン用に選定された部品と、その下のローラーのピッチは、実際には1つの決定事項ですが、2つの発注書に分割されています。
07シェル径、回転速度、ベアリング寿命
ほとんどの購入者は、カタログの表からシェル径をそのまま読み取り、ベルト幅と照らし合わせます。確かにそれでローラーは機能しますが、この記事で最も重要な関係性を見落としてしまいます。それは、ベルト速度が一定の場合、シェル径が大きいほど回転速度が遅くなり、回転速度の遅いローラーの方が長持ちするということです。
直径が速度を決定する理由
回転速度は表面速度のみに依存し、それ以外の要因は関係ありません。関係式は n = v ÷ (π × D) で、n は毎秒回転数、D はメートル単位です。2 m/s のコンベアでは、127 mm の砲弾は 301 rpm で回転します。同じコンベアに 152.4 mm の砲弾を取り付けると、回転速度は 250 rpm になります。ベルトを 4 m/s に上げると、2 つのローラーはそれぞれ 601 rpm と 501 rpm で回転します。ベルトはこれらの変化に影響を受けませんが、シールとグリースは影響を受けます。
一つの数字に注目してください。4m/sのコンベアでは、約133mm以下のものは570rpm以上で回転します。この回転数域では、シングルリップシールが過熱し、充填量が不足したベアリングからグリースがケージから飛び散ります。高速ラインでは、シールの性能向上よりも、シェルの大型化の方がはるかに効果的です。その理由は、冶金学的なものではなく、算術的なものです。
| シェルOD | 1.0 m/s | 2.0 m/s | 3.0 m/s | 4.0 m/s | 5.0 m/s |
|---|---|---|---|---|---|
| 89 mm | 215rpm | 429回転/分 | 644回転/分 | 858回転/分 | 1,073 rpm |
| 102 mm | 187rpm | 374rpm | 562回転/分 | 749回転/分 | 936回転/分 |
| 127 mm | 150回転/分 | 301回転/分 | 451回転/分 | 601回転/分 | 752回転/分 |
| 152.4 mm | 125rpm | 250rpm | 376rpm | 501回転/分 | 626回転/分 |
| 178 mm | 107rpm | 215rpm | 322回転/分 | 429回転/分 | 537回転/分 |
| 194 mm | 98回転/分 | 197回転/分 | 295rpm | 394回転/分 | 492回転/分 |
| 219 mm | 87回転/分 | 174rpm | 261rpm | 349回転/分 | 436回転/分 |
表6。ベルトの速度を上げるには、より大きなシェルが必要かどうかという質問があった場合に便利です。当社が最も多く製造しているシェルサイズの速度を示しています。速度を半分にすると、ベアリングの寿命がほぼ2倍になり、高速ラインにおける最も安価なアップグレードとなります。
ベルト速度が高い場合のトレードオフ
直径は無料ではありません。同じ肉厚の219 mmシェルは、152.4 mmシェルの約2倍の重量になるため、フレーム、ブラケット、構造もそれに合わせて大きくする必要があります。しかし、それには見返りがあります。大きなローラーではベルトの曲がりが少なくなるため、長いコンベアでは追加コストの一部が駆動エネルギーとして回収されます。4.5 m/sで3 kmの陸上コンベアの場合、178~194 mmの搬送ローラーを採用し、フレームが重くなることを許容します。1.2 m/sで40 mの工場内コンベアの場合は、127 mmが妥当な答えです。
次に、シャフトがありますが、これは別の決定事項です。シェル径はベアリングを保護し、シャフト径はブラケットを保護します。出発点として、最大102 mmのシェルを備えた20 mmシャフトから始めます。127~152 mmでは25 mmにステップアップし、178 mmでは30 mmを使用します。荷重ゾーンにある194~219 mmのヘビーシリーズローラーには40 mmを使用します。クランプは直径と同じくらい重要です。摩耗したブラケット内でガタつくローラーは、自身のベアリングを叩き、シャフトのサイズを変えてもそれを修復することはできません。
コストは、ここで仕様を低くする良い理由にはなりません。大量購入して比較する場合、 コンベヤベルトの卸売 アイドラーパッケージの場合、正直な比較は部品あたりのコストではなく、10,000時間あたりのサービスコストです。1.6倍の価格で2倍長持ちする178 mmローラーの方が安いです。アイドラーの在庫を現地で保有しているパートナーは、リピート注文が見込まれるため、このケースをうまく説明できます。 コンベアベルトディストリビューター 集計勘定または専門の遊休施設を稼働させる。そしてベルトとローラーが一緒に故障した場合、価格設定 ゴム製コンベアベルト ローラーと並行して配置されるため、ストランド全体が一度に設計されます。
08ローラー選手の平均寿命と、ローラー選手が死亡する4つの原因
ローラーの寿命はベアリングの寿命とほぼ同じで、それが壊れる瞬間までその状態が続きます。一度計算してみれば、たった1ヶ月の埃の蓄積が、当初の購入価格を上回るコストにつながる理由がわかるでしょう。
ベアリング寿命の計算は一度だけ行われます。
ボールベアリングの基本定格寿命は、L10 = (10⁶ ÷ (60 × n)) × (C ÷ P)³ 時間で表されます。ここで、C はベアリングの動的容量、P は実際に支えられる荷重です。セクション 06 で計算した 1.6 kN の荷重で 250 rpm で回転する、定格 14 kN のベアリングを備えた 152.4 mm のローラーを考えてみましょう。C ÷ P = 8.75 なので、3 乗荷重項は 670 です。速度項は 1,000,000 ÷ 15,000 = 66.7 です。この 2 つの値を掛け合わせると、L10 は約 44,700 時間になります。この記事で引用されている 40,000 時間という数値はここから来ています。
今度は負荷を2倍の3.2 kNにしてみましょう。これは、ベルトが過負荷状態にあるとき、トラフの角度が間違っているとき、またはローラーがこぼれた廃棄物の山の下に置かれているときにローラーにかかる負荷です。C ÷ P は4.375に、3乗項は83.7に低下します。L10は約5,600時間に低下します。ベルト負荷が17%増加すると、ベアリング寿命の87%が失われる可能性があります。速度は線形ですが、負荷は3乗です。ローラーが早期に故障した場合は、ベアリングのせいにする前に負荷を確認してください。
4つの故障モードを頻度順に並べると以下のようになる。
シール不良が圧倒的に多く、シールを通過した粉塵が損傷の原因となります。ベアリングの焼き付きが2番目に多く、ほとんどの場合、同じプロセスの最終段階です。シェルの摩耗が3番目に多く、溝の底に穴やナイフエッジ状の溝が現れます。異質なのは真円度不良または過度の振れで、これはローラーではなくベルトに損傷を与える唯一のモードです。ローラーが1.5mm真円度からずれて回転すると、回転するたびにカバーを叩き、その真上にカバーの亀裂が開きます。
| 故障モード | あなたが見るもの | 現場測定 | 行動閾値 |
|---|---|---|---|
| シール不良、粉塵侵入 | 手で回すとザラザラとした音がする。通常、軸座面に埃の輪があり、グリスが灰黒色に変色している。 | しっかりと押した後、手で回転する回数を数える | 152mmローラーで6回転未満でベアリングが汚染される |
| ベアリング発作 | 貝殻の表面は磨かれて平らになっており、煙の臭いがする。真上の蓋は焦げている。 | 赤外線銃を砲弾の表面に向ける | 周囲温度より40℃以上高い — サウンドローラーは周囲温度より8~20℃高い |
| シェル摩耗貫通 | 溝の底に目に見える溝がある | 壁厚は、摩耗線で超音波ゲージまたはノギスを使用して測定する。 | 公称壁厚の60%未満を交換する |
| 真円度外/ランアウト | ベルトの脈動とリズミカルな打撃音が聞こえる。ローラーの真上のカバーに亀裂がないか確認する。 | シェルに対するラジアル振れ、ダイヤルゲージ | 0.5mmは良い。1.0mmは引っ張るポイントだ。 |
| ブラケットとシャフト端の摩耗 | ローラーがフレームの中でカタカタと音を立てる。平面が丸みを帯びており、フレーム間に段差を感じる。 | シックネスゲージ、シャフトの平面からブラケットの座面まで | 目に見える岩石。緩んだローラーが自身のベアリングを叩く。 |
| 過剰な抗力トルク | 駆動電流が徐々に上昇し、ベルトは混合ストリンガー上で片側にずれる。 | シェル外径にバネばかりを取り付け、腕の長さを記録した。 | 新品のローラーの測定値が0.5 N·m未満の場合、または1.5 N·mを超える場合は、不良品とします。 |
表7.6つのチェック項目と、実行可否の限界値。キャンペーンとしてではなく、流れに沿って実行すれば、失敗しそうなローラーはほぼすべて明らかになるでしょう。
これらの点検は、キャンペーンではなくルーチン作業として行ってください。赤外線温度計とダイヤルゲージを使って戻り線を5分ほど辿れば、400個のローラーのうち重要な2個が見つかります。固着したローラーはベルトにも負荷をかけ、駆動電流やヘッドプーリーの摩耗ムラとして現れます。可燃性粉塵を扱う場合、これは単なるメンテナンス上の問題ではなく、真の発火リスクとなります。
エンジニアからの現場メモ: クリンカー製造ラインから、ローラーの耐用時間が予算の30,000時間に対し、約4,000時間で故障するという連絡がありました。問題はローラー自体ではなく、戻りストランドに40mmの高温のキャリーバック層が付着しており、その下のシェルの温度は145℃、駆動端キャップでは31℃に達し、高圧側から標準のリチウムグリースが漏れ出していました。そこで、プライマリースクレーパーをヘッドプーリーに150mm近づけ、最初の4つの戻り位置に高温グリースとFKMシールを取り付けました。すると、次のセットは20,000時間以上も稼働しました。ローラーの供給業者を責める前に、シェル表面温度を測定してみてください。
同じ現場で、駆動側ベルトの故障が2件発生しました。どちらもクリンカーシュートからの熱放射が原因でした。高温ゾーンはゾーン全体の問題であり、ローラーの問題ではありません。当社はアイドラーを製造しており、駆動側も供給しています。 トランスミッションベルトメーカー そして Vベルトメーカーつまり、私たちはそれを両方の側面から見ています。修正箇所は通常、複合構造ではなくレイアウトにあります。
09取り付けと位置合わせ:ローラーがずれないように固定する
調査したローラーの不具合に関する苦情のほとんどは、設置不良が原因であることが判明しました。ローラー自体は許容範囲内ですが、ローラーが取り付けられているフレームが直角でなかったり、水平でなかったり、ベルトの中心線上になかったりするのです。フレームが0.5°傾いていると、1,000mmの幅で8mmずれてしまい、搬送ローラーに8mmの傾きがあると、ベルトがプーリーから外れてしまう可能性があります。ローラーを素早く位置合わせするのは、特別な技術ではなく手順であり、正常なローラーと比較してテストする価値があります。 スチールおよびポリマー製アイドラーシリーズ フレーム内に現在表示されているものと対立するのではなく。
正しい順序に並べる
構造から外側に向かって作業を進めてください。まず、ヘッドプーリーとテールプーリーを確認します。両方ともベルトの中心線に対して直角になっているか、シャフトが幅全体にわたって1メートルあたり0.5mm以内の水平になっているかを確認してください。次にストリンガーを確認します。ストリンガーが曲がっていると、その上のすべてのフレームが狂ってしまうからです。それからローラーフレームをセットし、最後にトレーニングアイドラーを調整します。トレーニングアイドラーから調整を始めると、症状を追いかけることになり、負荷が変わるとすぐにベルトが再び外れてしまいます。
フレームは単一の基準点から設定します。各ストリンガーの上面にピンと張ったワイヤーまたはレーザーラインを引いて、すべてのフレームをそのラインに対して直角に合わせ、次にフレームの対角線を確認します。標準フレームでは、対角線は3mm以内で一致するはずです。前のフレームが正しいからといって、それに頼ってはいけません。
ベルトが傾いたローラーにどのように反応するか
基本的な目安として、ベルトは、ベルトの移動方向に沿って前進させたローラーの端に向かって移動します。ベルトが左にずれた場合は、ずれているキャリッジの左端をベルトの移動方向に3~5mm前進させ、ベルトが1回転するのを確認してから再度調整してください。大きな動きで追従しようとすると、トラッキングの問題がループに陥ってしまう可能性があります。
注意点が2つあります。まず、ベルトが通常負荷で走行している状態に合わせてください。空のベルトは走行状態が異なり、こぼれるのは負荷のかかったベルトの方です。次に、搬送側に触れる前にリターンストランドを確認してください。リターンローラーの設定が不適切なためにベルトが横方向に引っ張られると、上流側でどのような対策を講じても、ベルトは正しく走行しません。
作業指示書に記載する価値のある許容値
| 設定 | ターゲット | 拒否する | 無視したらどうなる? |
|---|---|---|---|
| ベルト中心線に対するフレームの直角 | 0.5°以内(1mあたり±2mm) | 1.0度以上 | ベルトがずれる、片側のみエッジが摩耗する |
| 樋底の高さ、隣接するフレーム | 1.5 mm以内 | 3mm以上 | ベルトの跳ね返り、高フレーム上部のカバーの疲労 |
| 谷角、左側と右側の横揺れ | 1°以内で対称 | 2度以上 | 材料は片側に積み上げられ、その後ベルトコンベアが続く。 |
| コンベアに沿ったフレームの傾斜 | 公称値から3mm以内 | 10mm以上 | ローラー1つに過負荷がかかり、たるみが不均一で、ベルトに盛り上がりがあります。 |
| トレーニング用アイドラーピボットクリアランス | 周囲5~10mmの余裕 | バインディングまたはシムで平らにする | 旋回できないトレーニングアイドラーは、追加費用のかかる単純なアイドラーです。 |
| 各ローラーの自由回転 | 8~10回手で回転させる | 5歳未満 | 局所的な抵抗、ベルトはより自由な側へ向かう |
表8.設置作業指示書に記載する設定項目。ベルトが外れてから診断するよりも、水準器、ワイヤー、テープを使って確認する方が、ここで挙げた項目はすべて安価です。
エンジニアからの現場メモ: 採石場では、320mのコンベアに3つの補助アイドラーを取り付けていましたが、それでもベルトはヘッド部分で中心から60mmずれていました。3つのピボットはすべてフレームにしっかりと固定されていましたが、これはリガーがガタつきを防ぐために詰め物をしていたためで、重量が増えるだけで何の役にも立っていませんでした。そこで、シムを切断し、20mにわたって14mmずれていたストリンガーを修正したところ、ベルトは2回の通過で中心に戻りました。使用した部品はゼロです。これはこの記事で紹介する中で最も安価で、最も一般的な修理方法です。
10さまざまな業界がローラーに求めるもの
同じ152.4mmの鋼製ローラーは、屋根付き穀物搬入口では10年間使用できる部品ですが、一次破砕機の排出口では9ヶ月間しか使用できない消耗品です。業界が環境を定め、環境が仕様を定めます。当社が出荷する製品の大部分は、5つのセクター向けです。
鉱業および採石業
粗く、鋭く、密で、予測不可能。最大 600 mm の岩が 2~4 m の高さからベルト上に落下するため、10~12 mm のゴムリングと 30~40 mm のシャフトを備えたインパクト ローラーが最初の 2 m を 350 mm 間隔で搬送します。下流では、1.0~1.2 m ピッチの 152~178 mm のヘビー シリーズ ローラーが 250 kg/m を超えるライン荷重を受け止めます。花崗岩の粉塵は単一のリップを通過するため、 採石場コンベアシステム 当社では、標準仕様として5段階のラビリンスシールと最小壁厚4.5mmを指定しています。
セメント、石灰、クリンカー
熱、摩耗、そして非常に細かい粉塵が同時に作用します。クリンカーは100~180℃で冷却器を出て、戻りストランドの表面温度は120~150℃が一般的です。高温グリースとFKMシールは必須です。ニトリルゴムは1シーズン以内に硬化してひび割れます。局所的な摩耗パターンは、トラフラインに沿って磨かれた溝であり、セラミックライニングされたセンターロールがその性能を発揮するのはまさにこの部分です。
港湾およびバルクターミナル
高容量、連続運転、塩分を含む空気、湿った貨物。シップローダーとスタッカーは、幅1,600~2,200 mm、速度3.5~5.0 m/sで毎時2,000~4,000トンの処理能力を持ち、178~219 mmのシェルを搬送ストランドに350~500 rpmで載せます。亜鉛メッキされたフレームとエンドキャップ、防滴仕様のシールなど、すべてが腐食から保護されています。ターミナルは1つのローラーのためにシップローダーを停止させることはできないため、監視は他のどの場所よりも重要です。 ポートシステムのローラーとプーリー 詳細を網羅する。
発電と重工業
石炭、石灰石、灰は、粉塵とともに火災の危険性を伴います。石炭処理プラントにおける防塵ローラーは、着火防止対策の一つです。ローラーが固着すると、可燃性雰囲気中で高温の表面となり、密閉性を高めることで燃料がベアリングに付着するのを防ぎます。灰搬送機は研磨性があり、湿っていることが多いため、より厚い壁と清掃ローラーが求められます。
農業、食品、包装
負荷が少なく、衛生規則が厳格化されています。穀物や飼料のコンベアでは、89~127 mmのローラーが広い間隔で配置されており、負荷ではなく、湿気による腐食や粉塵の許容値が駆動要因となっています。食品や包装のラインでは、はるかに軽量な構造に、洗浄に強いシールを備えたステンレス製またはポリマー製のシェルが使用されています。この点では、ポリマーが圧倒的に優れています。錆びず、騒音も少なく、跡も残りません。これらのラインでは、ローラーと PVCコンベヤベルト 通常はペアで指定されます。
| 業界 | 支配的な脅威 | 持ち運び用シェル/壁 | シールおよびグリース要件 | 標準的なキャリングピッチ |
|---|---|---|---|---|
| 鉱業および採石業 | 衝撃、粗い摩耗、岩粉 | 152~178 mm、4.5~6.0 mm | 4~5段階の迷路、EPグリース | 1.0~1.2m、シュート部で350mm |
| セメントとクリンカー | 熱、微細粉塵、溝の摩耗 | 152~178 mm、4.0~5.0 mm、中央ロールにセラミック | 150~180℃対応の高温グリース、FKMシール | 1.0~1.2m |
| 港湾およびターミナル | 塩気、濡れた貨物、連続速度 | 178~219 mm、4.5~6.0 mm亜鉛メッキ | 飛沫防止ラビリンス構造、船舶用コーティング | 1.0~1.3m |
| 電力と灰の処理 | 可燃性粉塵、湿った灰、摩耗 | 127~178 mm、4.0~5.0 mm | 防塵構造の迷路、非発火性への配慮 | 1.0~1.5m |
| 骨材と砂の洗浄 | 持ち帰り、湿った微粒子、ケイ酸塩摩耗 | 127~152 mm、4.0 mm、らせん状リターンローラー | 防水迷路、上流側のクリーニングローラー | 1.2mの運搬、3.0mの戻り |
| 農業と食料 | 湿性腐食、衛生、洗浄 | 89~127 mm、ステンレスまたはポリマー製 | 食品グレードのグリース(接触の可能性あり) | 1.2~1.5mの荷物を運ぶ |
表9.製品ライン別ではなく、脅威別の業界プロファイル。該当する行を読み、シール欄を2回確認してください。
11ローラーの購入と使用における10の間違い
これらは繰り返し目にする10項目で、おおよそ費用のかかる順に並べられています。そのうちいくつかは、現場ではなく入札書類の中で決定されたものであり、そのため長年にわたって存続しているのです。
10個、それぞれの横に修正値が記載されている
| 間違い | 費用がかかる理由 | 代わりに何をすべきか |
|---|---|---|
| 貝殻の直径と価格で購入 | 外径が同じ152.4mmのローラーでも、寿命は5倍も異なることがある。 | 迷路の段階数とシールの断面を尋ねてください |
| 1本のストリンガーに沿って混合抗力トルク | ベルトがフリーランニング側に寄ってしまうため、作業員はこれまで間違っていなかったフレームを調整する。 | ローラーは1つずつではなく、隣接するグループごとに交換してください。 |
| 衝撃ローラーの位置が間違っている、または全くない | コンベア全体にリングを取り付けるのは無駄な出費であり、3メートル落下する箇所にリングを取り付けないと数週間でカバーが破損する。 | 落下高さを測定し、衝撃吸収装置をシュートの下にのみ設置する。 |
| 滑車が必要な場所にローラーを使用する | アイドラーはベルトの張力や駆動トルクに耐えられるようには設計されていません。実際、2回のシフトで1本のシャフトが破損するのを目撃しました。 | 張力がかかる場合や動力を伝達する場合は、プーリーを指定し、ラグを取り付けてください。 |
| 潤滑油の温度範囲を無視する | リチウムグリースは-30℃での始動を困難にし、120℃以上では酸化してニトリルシールを破損させる。 | グリースおよびシール用エラストマーは、周囲温度範囲を明記して書面で指定する。 |
| 古い図面からローラー間隔をコピーする | 材料密度が1.2 t/m³から2.4 t/m³に変わると、ライン荷重が2倍になり、センターロールも2倍になり、たるみチェックが失敗する。 | 材料が変更されるたびに、セクション06の計算を再実行してください。 |
| 1つのフレーム内でシェル径を混合 | 12.7 mmの段差が毎回転ベルトを叩き、高いフレームの上部でカバーに亀裂を生じさせる。 | 1本のストリンガーの寸法を一定に保つ |
| トン/時で指定し、塊の大きさを忘れる | スループットはベルトの質量を決定し、塊のサイズと落下高さは衝撃エネルギーを決定するが、これは全く異なる数値である。 | お問い合わせの際は両方の数値をお送りください。そうでない場合は、間違ったローラーが届く可能性があります。 |
| 溝の角度を深くしてこぼれを防ぐ | 45°では荷重の65~70%が中央のロールにかかり、エッジの張力が増加するため、両方とも早期に破損する。 | スカート、シュート、または積載センタリングを修正してください。 |
| 何も測定されないから失敗に向かって走る | 温度と抵抗は両方とも、焼き付きが発生する数週間前から上昇し、最初の兆候はベルトの焦げ付きである。 | 月に一度の赤外線銃による点検は、定期交換よりも効果的です。 |
表10.コスト順に並べた10のミス。10個のうち9個は仕様決定に関するもので、保守に関する決定ではない。
間違い6は、ベルトを静かにダメにしてしまうものです。標準仕様として販売されているローラーは、1.2 t/m³の材料を基準としています。しかし、鉱石の密度が2.4 t/m³の場合、同じ部品は初日から定格負荷の2倍の負荷で動作することになり、セクション08の3乗の関係から、ベアリング寿命の8分の1にまで低下します。発注書には何も問題がないように見えるでしょう。
ローラーは消耗品であり、バッチ生産されます。そのため、注文の合間に保管しておくべき書類は、シェル径ではなく、シール図面なのです。

12毎週寄せられるコンベアローラーに関する質問
コンベヤローラーとアイドラーは同じものですか?
通常の工場での使用においては、はい。ローラーとアイドラーはどちらも、ベルトを支える自由に回転する円筒を指します。プーリーは別の意味で使われる言葉で、コンベヤの両端にある駆動ドラムまたは方向転換ドラムを意味します。
ローラーが故障したかどうかは、どうすればわかりますか?
以下の3つのチェックをこの順序で行います。まず手で回してみます。正常な152mmローラーは8~10回転しますが、汚れたものは2~3回転で止まります。次に赤外線温度計で測定します。正常なローラーは周囲温度より8~20℃高く回転しますが、不良品は40℃以上になります。最後に、研磨された平らな部分がないか確認します。これら3つのうちいずれか1つでも確認できれば、交換する価値があります。
コンベア1台に必要なローラーの数はいくつですか?
ローラーではなく、フレームの数を数えてください。中心距離をピッチで割ります。搬送ピッチが1.2mの320mコンベアの場合、約267セットの3本ローラー、つまり積載側で約800個のローラー、さらにピッチ3.0mの戻りローラーが約105個必要になります。これは、1つのフレームを4つまたは5つの近接フレームに置き換える衝撃ゾーンは除きます。
既存のフレームに、より大きなローラーを取り付けることはできますか?
場合によっては、憶測する前に確認しておく価値があります。フレームのポケット、ブラケットの中心、シャフトの平面は、1つのシェル径に合わせて設計されています。127mmから152.4mmに変更する場合は、通常、新しいフレームが必要となり、25mmの高さが増すことでベルトラインが上がり、ヘッドプーリーでのベルトの経路が変わります。
鋼鉄製の外殻か、ポリマー製の外殻か?
環境条件が特に指定されない限り、鋼材が最適です。鋼材は、同等の価格で4~5倍の耐荷重性能と優れた耐衝撃性を実現します。ポリマーは、塩、酸、食品グレードの用途や、重量、騒音、ベルトのマーキングが容量よりも重要な軽量コンベアでその真価を発揮します。
リターンローラーには別の仕様が必要ですか?
異なるが、必ずしも安価とは限らない。リターンローラーはベルトの重量のみを支えるため、壁が薄く、ピッチが広くても問題ない。ただし、キャリーバックが問題となる。濡れたり粘着性のあるリターンストランドは、負荷のかかった側よりも摩耗が早く、クリーニングローラーやスパイラルシェルはまさにこの側で使用される。また、高温のストランドでは、これらのローラーも高温になる。
ローラーはなぜ最初に荷重がかかる部分で故障するのでしょうか?
落下する塊は、数ミリ秒の間に数平方センチメートルの範囲にエネルギーを伝達するためです。標準的な解決策は、300~500mmの間隔、ゴムリング付き衝撃ローラー、そして30mmのシャフトです。シュートから材料がベルトの端に飛び散る場合、ローラーは破損してしまうため、まずはシュートを点検してください。
微細な粉塵がベアリングに到達するのを実際に防ぐものは何ですか?
複数のラビリンス構造とグリース充填された外側チャンバーを備え、単一のゴム製リップではありません。シールの断面図を入手し、段数を数えてください。0.2~0.5mmの非接触ギャップを持つ4段または5段の構造は、セメントギャラリーでの8,000時間と35,000時間の寿命の違いを生み出し、ローラー購入時に追加できる最も安価な仕様項目です。
ローラーはどのくらいの頻度で点検すべきですか?
2交代制の工場では月1回、積載ゾーンや洗浄済み材料の戻りラインでは週1回。手順は簡単。手でローラーを回し、赤外線ガンで確認し、平らな部分を探す。コスト削減の鍵は、すでに固着してしまったローラーではなく、固着寸前のローラー2個を早期に発見することにある。
13関連商品
| 製品 | それは何なのか | 典型的な職務 |
|---|---|---|
| コンベヤローラー | スチール、ステンレス、ポリマー製のアイドラー、89~219 mm、持ち運び用、リターン用、衝撃用、トレーニング用タイプ | 鉱業、採石場、セメント工場、港湾におけるバルクコンベヤ |
| ゴム製コンベアベルト | 耐摩耗性、耐熱性、耐油性、難燃性カバーを備えたEPおよびNNファブリックコアベルト | 一次輸送および二次輸送業務 |
| EPゴムコンベヤベルト | 高張力と長軸に対応するポリエステル・ナイロン製カーカス | 陸上輸送および大容量輸送路線 |
| 耐熱コンベアベルト | クリンカー、焼結鉱、セメントキルン原料に対応したカバー | セメント工場、石灰工場、鋳物工場 |
| PVCコンベヤベルト | ユニットの取り扱いと洗浄ライン用の軽量ベルト | 小包、食品梱包、倉庫保管 |
| Vベルト | 同一工場内の駆動装置用、巻き付け式および切りっぱなし摩擦ベルト | 破砕機、ファン、ポンプの駆動装置 |
| 製品カタログ全文 | 当社が製造するすべてのベルト、アイドラーベルト、およびドライブベルトファミリーには、グレードオプションがあります。 | 行全体を指定する場合は、ここから始めてください。 |
14関連ブログ記事
- コンベヤアイドラローラーガイド:適切なローラーの選び方 ―上記の理論が確立された後の選択順序。
- 自動調心ローラー:最適なコンベヤソリューションの選択 ― ピボットジオメトリと、トレーニングアイドラーが実際に機能する場所。
- 微細粉塵用密閉型コンベヤローラー
- 荷積みエリア向け衝撃ローラー供給 ― リングの硬度、落下高さ、シュートにどれだけ近づくか。
- スチール製コンベヤローラー:高耐久性製品選定ガイド
- 圧力下における鋼製コンベヤベルトローラーの性能
- 重荷重用ベルトコンベアシステムのコンベアローラー
- 耐腐食性コンベヤローラーサプライヤー ―塩、酸、洗浄作業。
- 港湾システム向けコンベヤローラーおよびプーリーの供給
- 鉱業用バルクハンドリング向けコンベヤローラーメーカー
- プロジェクト向けOEMコンベヤアイドラーメーカー
- ゴムコンベヤベルト究極ガイド(2026年版):種類、グレード、選び方
- EPコンベアベルト追跡ガイド — セクション09のローラー設定と連動するベルト側の修正。
- 信頼性の高いマテリアルハンドリングのためのコンベヤローラー選定ガイド
- セメント工場におけるクリンカー搬送用耐熱コンベヤベルト