


すべての集合プラントは同じ質問に対する答えが異なり、通常、答えはベルトの内側に隠れています。一次破砕機に供給する 1,200 mm スチールコード幹線の加硫ジョイントは、5 m/s、6,000 t/h の速度と、青空の下に設置されるヘッドエンドに耐える必要があります。マイナス 20 mm のスクリーニングを運ぶ 650 mm スタッカーで同じ作業を行うと、シフトの合間に 2 時間の修理が必要になります。どちらの作業も骨材コンベア加硫と呼ばれ、同じ方法で計画することは、採石場が回復できない一晩の生産量を失うことと同じです。
私たちは採石場用のベルトを設計し、そこに作業員を派遣しているため、スプライスは両側から見えるものです。以下に述べるのは、印刷機がどのように機能するかを説明する別の説明ではありません。これは、厚さ、カーカスの種類、ほこり、水、風、および固定の停止カレンダーによって、ライブ集約ライン上でジョイントが計画、構築、保護、受け入れ、承認される方法をどのように再形成するかです。

砂、砂利、砕石の作業において、スクリーニング デッキの 2 層布ベルトからトランク コンベアの重量スチール コード カーカスに至るまで、あらゆるものにジョイントを指定します。また、他の請負業者が施工したスプライスを検査して再硬化します。集合線よりも早く弱い接合部を露出させるものはありません。そのため、ここでは、他のほとんどの作業点よりも以下の詳細が重要になります。
01採石場が接続計画を書き換える理由
作業場スプライスは、屋根の下の平らな床の上に建てられ、三相電力、プレス機を持ち上げるための天井梁、タイガムのロールを 4 分で取りに来る店員がいます。採石場の接合ではそのようなことはありません。ジョイントは通常、ストリングの中央、トランスファーシュートまたはドライブステーションの上に建てられ、最も近いシェルターは100メートル離れている場合があります。この 1 つの違いが、トラックで輸送するガムの量から、工場が再稼働するまでに 1 人の作業員が確実に完了できるジョイントの数に至るまで、その後のすべての決定を左右します。
アグリゲート ベルトは、これまで見てきたほとんどのデューティ ベルトよりも物理的に重いです。ここの幹線幹線は 4 ~ 6 層の EP、または 10 ~ 16 mm のカバーが付いたスチールコードのカーカスで構成されており、ベルトの重量は 1 メートルあたり 40 kg をはるかに超えます。 1,600 mm のベルトの端を動かしてジョイントの位置を調整するには、筋肉ではなくリギングが必要で、プレス自体の重量は 2 ~ 3 トンにもなり、重いフレームに分散されます。プラントの接合を計画するのと同じように採石場の接合を計画する作業員は、艤装時間を半分より過小評価することになります。
ワークショップでは決してできない、スタッフの直接の出会い
ダストが最初の訪問者です。結合部分が閉じられていない限り、砕かれた岩の微粒子は数分以内にすべてのバフ仕上げの表面に沈着します。指先で触ることができない層は、すでに結合を枯渇させるのに十分です。 2 番目は振動です。これは、ベルトが停止しているときでも、クラッシャー、スクリーン、または近くのローダーによって構造全体が 10 ~ 30 Hz でうなり続けるためであり、ライブ フレーム上に置かれているプレスは、滞留中に直方体から出てしまう可能性があります。
電力は 3 番目の制約です。リモート スタッカーや陸上コンベアでは、最も近い工業用供給源が 300 メートル離れている場合があり、作業員は最終的に、2 番目のラム ポンプが作動すると電圧が低下する、レンタルした発電機でプラテンを稼働させることになります。作業場には 3 つの条件がすべて存在せず、現場でジョイントを成功させるために必要な条件は 3 つすべてによって変わります。
同じ治療法レシピが屋外ではパフォーマンスが低下する理由
空気が動いていると、熱がより速くプレスから排出されます。店舗内で 150 °C に保たれるプラテンは、時速 15 km/h の横風が断熱されていないフレームから熱を奪うと、同じ接合部の端で 2 ~ 3 度低下する可能性があり、ベルトの肩部が最初に損失が現れる場所です。私たちが自社工場の東の山中にある現場を調査したところ、周囲の温度は夜明け前の 4 °C から正午までに 31 °C まで上昇しました。作業員は、目に見えて異なるエッジを持つ同じ接合部を 1 週間に 2 回硬化させました。
周囲の空気が冷たいと、硬化温度への到達が遅くなります。周囲の熱い空気によって、すでに暖かいベルトが余分な熱によってネットワークが破壊され始めるポイントを超えてしまう可能性があります。どちらもコンパウンドを変更する理由にはなりません。どちらも、プレスを断熱し、プラテン ゲージではなくインターフェース温度を記録し、接合部に直接風が当たらないようにする理由です。
02ベルトの厚さ、プライ数、カーカスのタイプ
ベルトの構造によって、熱がプライに到達するまでにかかる時間と、負荷が接合部をどのように通過するかが決まります。合計の負荷に応じて、これら 2 つの数値が小さくなることはほとんどありません。 2 層にわたる 6 mm のカバーは、軽作業用の薄いベルトです。たとえプレス機とオペレーターが同じに見えても、スチールコードのカーカスを覆う 14 mm のカバーは、まったく異なる熱の問題です。ゴムが厚いほど絶縁体が優れているため、同じプラテン温度が接着ラインに伝わるまでに時間がかかり、プラテンからカウントされた滞留時間により、中央がまだ冷たいスプライスが平らになります。
出荷する各構造の硬化データは当社に保管され、ゴム製コンベア ベルトメーカーは、そのシートを乗組員に渡します。以下の違いは、採石場での計画を実際に動かすものです。
6 mm の装着カバーを備えた 2 層 EP は、採石作業の軽い仕上げです。熱は数分で薄い層を通過するため、軽いベルトでは短いステップを切り、クランプアップの 2 ~ 3 時間後にプレスを解放します。 4 つの層がすべてを変える。 12 mm のカバーの下では、ステップは 320 mm ピッチまで成長します。2 番目のインターフェイス プローブはステップの奥深くに設置する必要があり、スプライス全体が 1 時間伸びる一方で、滞留時間は約 10 分伸びます。
スチールコードのカーカスに 14 mm の頑丈なカバーを被せると、熱の問題がさらに悪化します。これは、ゴム床が深く、熱が接合部の中心のコードに到達するまでにはるかに長い時間がかかるためです。ワンパスではダメです。コードに沿って 2 段階で硬化させ、最初の接触から解放まで圧力を保持します。幅広のベルトでは 1,200 mm の単一オーバーラップが通常です。摩耗グレードも重要です。濡れた砂利や鋭利な砕石は、周囲のカバーよりも柔らかいパッチを傷つける可能性があるため、ガムをベルトに合わせ、決して店頭に並べることはありません。
スチールコードのカーカスと厚いカバーを通る長い経路
スチールコード ベルトは、織られたプライではなく、平行なコードに張力を伝達するため、ここでの加硫接合はステップ スプライスではありません。両端のコードは千鳥状に配置され、一般にベルト幅 1 つ分の重なり部分を横切って接着され、コード間のゴムが荷重を伝達します。この形状は、接合領域が大きく、ゴム床が深く、接合部の中央が硬化するまでに熱が伝わる距離が長いことを意味します。
厚いカバーコンパウンドは、より遠くへの移動を遅くします。スチールコードの接合には接着ラインで 50 ~ 60 分間の滞留時間が必要であることが日常的に見られます。幅広のベルトでは 2 段階のプレス配置が一般的です。これは、1 回のプレスでは重なり部分全体を一度に閉じることができないためです。スチールコードの接合部を生地の継ぎ合わせのように扱う作業員は、中央が未加工のままプレス機を開きます。
短い骨材斜面の EP ベルトと NN ベルト
繊維ベルトは依然として集合プラントの最後尾を占めており、そこでは搬送コンベア、スクリーニングデッキ、ラジアルスタッカー、備蓄フィードが通常幅 650 ~ 1,200 mm で 2 ~ 4 層で稼働しています。ここではステップ スプライスがうまく機能し、ランニング テンションが低く、カバーが薄いため、ジョイントの長さは控えめに保たれます。
ただし、簡単に読まないでください。 12 mm のカバーを備えた 4 層 EP ベルトは、工場の標準では重いスプライスであり、同じベルトを急な傾斜で使用すると、平坦なベルトよりも高い張力がかかります。私たちの現場スタッフは、ステップ長を選択するときに層数と傾斜角度を一緒に考慮します。負荷がかかった斜面での短いステップが最初の亀裂を見つける場所だからです。
03重い枝肉のスプライス ジオメトリ
ステップの長さは、ファブリックの接合部の上限を設定する単一の数値であり、総負荷に応じて、その数値はほとんどの表が示すよりも大きくなります。走行張力は 1 トンごとに、プライ間のせん断領域を通ってベルトの一方の端からもう一方の端まで伝わるため、ステップが長くなると、同じ荷重がより多くのゴムに分散されます。 8 mm を超えるカバー付きベルトでは、250 mm より短いステップは避けます。また、4 層メインラインでは、ベルト幅が 900 mm しかない場合でも、通常、1 層あたり 300 ~ 350 mm をカットします。
各注文のステップ レイアウトを 産業用コンベヤ ベルトのサプライヤーである当社のフィールド スタッフは、現場で同一の形状を再現するため、修理されたセクションがラインの残りの部分と異なる動作をすることはありません。短時間のシャットダウンでは、ステップを削減して 1 時間を節約したいという誘惑が常にあります。その時間はジョイントの耐用年数から購入されます。
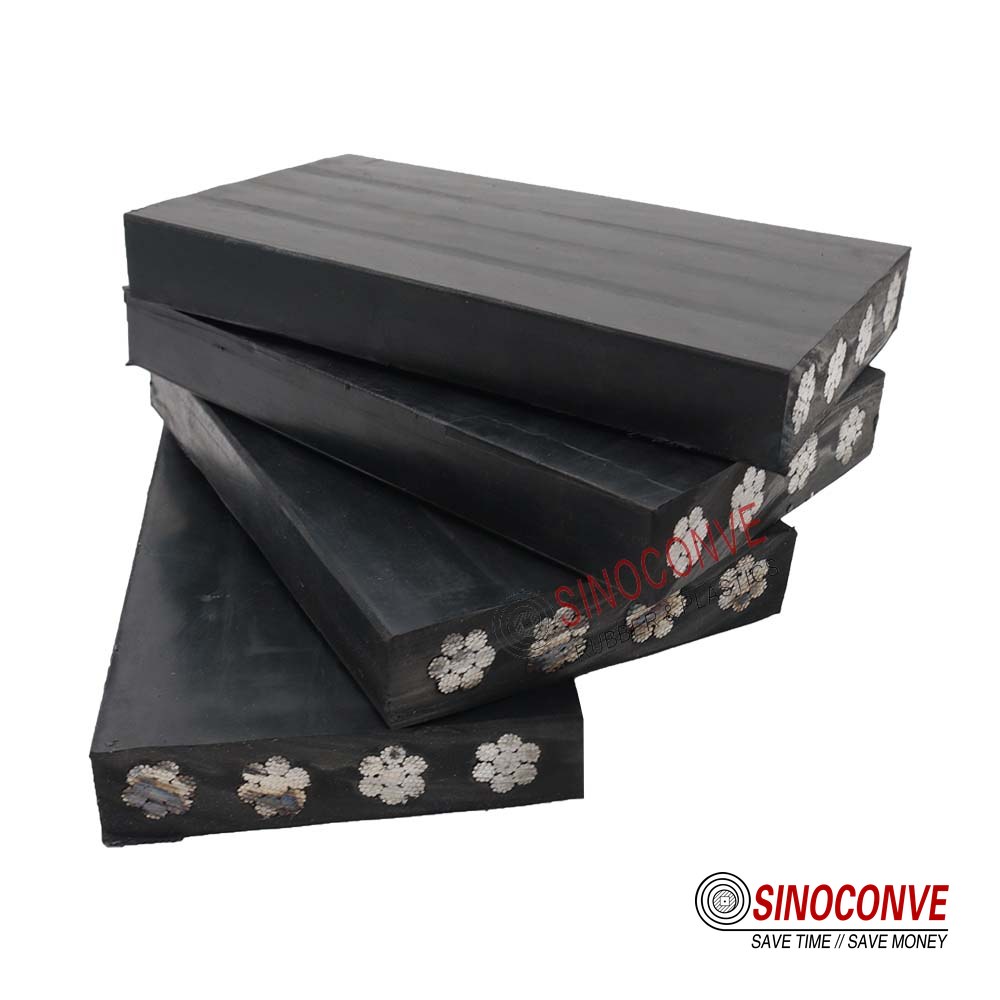
ファブリック ベルトのステップ数はプライ数に従うため、3 つのプライは 3 つのステップを意味し、端が連動するため、単一のプライが隣のプライと同じラインで終わることはありません。スチールコードは異なり、コードベルトにコピーされた生地の配置を間違えると、接合部が接触するすべてのプーリーに衝撃を与えることになります。コードは、コード間の隙間がジョイント幅に沿って整列しないように、互い違いに配置する必要があります。
非常に厚いカバーでステップ数を制限するのには理由があります。段数が増えるとせん断面積が増えることになりますが、切断面が増え、コードに傷が入る可能性が高くなり、接続部の中央に閉じ込められる熱も多くなります。重いカバーの上を 4 ~ 5 歩進むと、余分な部分が元に戻らなくなります。制限要因は、ゴム部分が十分に大きいかどうかではなく、ジョイントの中心が完全に硬化したかどうかであるためです。
私たちの作業ルールは、歩数を追加する前に歩幅を追加することです。 4 層ベルトの 350 mm ステップは、総厚が同じ 5 層ベルトの 200 mm ステップよりも強力で予測可能な接合を実現し、現場で直角に保つのが容易です。
04顔のほこり、湿気、界面の準備
バフ研磨により新しいゴムが露出し、セメントにメカニカルキーが与えられます。また、掃除したばかりの表面に直接沈殿する微粒子の雲も持ち上げます。採石場では、これは小さな問題ではなく、初期の接合部の故障の主な原因です。粉塵とベルトは同じ素材でできており、一度段差に落ち着くと汚染は目に見えなくなるからです。
水分は骨材ライン上で一度に 2 方向から到着します。骨材は洗浄または湿式ふるいにかけられることが多いため、ベルトはすでに表面水を保持している接合部に達し、層自体が空気中の湿気を吸収します。濡れた状態で走行し、一晩防水シートの下に置いたベルトは、カバーだけでなくカーカス全体に湿っています。
採石場の粉塵の除去は一方通行の操作です。最初に表面を掃除機で拭き、次にきれいな糸くずの出ない布と溶剤で拭き、接合部から遠ざけることで、汚れが広がらずに残ります。バフ研磨ホイールはゴムの光沢を避けるために低速で回転させ、表面は光沢のあるものではなくマットな状態に仕上げる必要があります。 4 つのステップがある 1,400 mm のジョイントでは、クリーニング ステージだけで 25 ~ 35 分かかります。これを半分にカットするのが、現場で利用できる最も高価な近道です。
当社のフィールド キットには、溶剤ワイプと乾燥チェックも含まれています。硬化後にプライにきれいな拇印が残っている場合は、その表面が適切に処理されていないことが証明され、コンベア ベルトのサプライヤーが、それらをスキップした場合、乗組員に推測するよう求めています。溶剤がゆっくりと蒸発したり、バフがけした表面が冷たくて湿っていると感じた場合は、ガムを塗る前に作業を止めて接合部を温めます。
05風、気温の変動、および天気ウィンドウ
天候は採石場が制御できない唯一の変数であり、建設方法ではなく、接合作業を開始できる時期を総合的に判断します。風が開いたプレス機から熱を奪い、砂をバフ仕上げの表面に運びます。温度スイングにより、ベルトが硬化温度に近づく速さ、およびジョイントが自重で解放されるまでに冷却に必要な時間が変化します。
私たちは両方を考慮して計画を立てています。プレスフレーム上の断熱ブランケット、風上側の防風設備、最も穏やかな時間帯に作業を開始することはすべて、プラテンの測定値とボンドラインの温度の間の広がりを減少させます。かつて、沿岸の集合ターミナルで朝 7 時に相対湿度が 92% を測定し、露と戦うのではなく接続全体を一時的な避難所の下に移動させたことがあります。
シフトが始まる前に、風と気温の変動を読み取ります。日中の変動がシフトの開始と終了の間で約 20 °C を超える場合、温度だけを考慮してジョイントを計画することはできません。乗組員はクランプアップ時の周囲の読み取り値を記録し、時計ではなくインターフェイス プローブから滞留時間を選択し、ベルト表面が約 60 °C を下回るまで荷重を保持してからクランプを解除します。
風速は気温と同じくらい重要です。約 30 km/h を超えると、シールドのないプレスは熱を不均一に失い、接合部の端が最初に冷えるため、標準として風よけを構築します。ここで 2 時間の準備をしておけば、後でやり直す必要が 2 日分節約できるのが通常です。
06いくつかのジョイント周辺のシャットダウン ウィンドウの計画
集合プラントの 1 つのベルトに 1 つのスプライスが必要になることはほとんどありません。幹線幹線には 2 キロメートルに沿って 3 つまたは 4 つのジョイントがあり、スタッカーには両端にジョイントがあり、計画されたベルト交換では、同じ停止時に 6 つ以上のスプライスが必要となる場合があります。計画の問題は、1 つのジョイントにどれくらいの時間がかかるかではなく、プラントが再起動するまでに作業員が何個のジョイントをどのような順序で完了できるかということです。
再起動から逆算してスケジュールを作成します。ドライブから最も遠く、最も届きにくい関節は、乗組員が新鮮で明るいうちに最初に硬化されます。作業場に最も近いジョイントは、乗組員が疲れていて作業を監督しやすいときは、窓の端に残されます。この順序は当然のように聞こえますが、ほとんどのサイトでは無視されます。
採石場の閉鎖は、問題の解決以前に段階的な問題です。ドライブ ステーションのメインライン スチール コード ジョイントは、最初の 12 時間の枠内で作業を開始します。フィッター 2 名とリガー 1 名がクランプアップしてベルトを冷却するまで丸 10 時間を要します。後端の生地の接合部はその逆です。 2 つの接合部が近くに配置されていれば、3 人が 1 回の交代で 2 番目の接合部の横を仕上げることができます。 1,400 mm のメインラインでは、接着されたオーバーラップがベルトの幅全体に及ぶため、設定値は 148 °C 付近に維持され、ドウェルはプラテン ゲージではなくコード ベッドでカウントされ、プレスはジョイントに沿って 2 つのパスで段階的に行われます。
両端の 2 つのスタッカー ジョイントは、連続した夜に使用されます。硬化したばかりのベルトは決して熱い状態で動かしてはいけないため、第 2 ジョイントは次のウィンドウを待ちます。 6つの関節が演算を変更します。ベルトの完全な交換は、2 つのプレス、3 つのウィンドウ、3 人からなる 2 つのチーム、およびフロート ウィンドウを空けておく必要があり、硬化の問題ではなく段階的な問題になります。
乗組員の人数、工数、トラックで運ぶ工具
集合作業では、幹線接続に 3 名未満の人員を派遣することはほとんどありません。スチールコードの仕事には 4 人が派遣されます。 1 人のフィッターがベルトを準備し、1 人がプレスを運転してサイクルを記録し、3 人目がリギング、ホールドダウン バー、工具交換を担当します。一人の人間では、段差を落とさずに切断、清掃、クランプ、監視を同時に行うことはできないため、この分割は重要です。
採石場のスプライスのツール リストは、ベンチから何も借用できないため、ワークショップ バージョンよりも長くなります。プレス機とそのフレーム、2 つ以上のインターフェース熱電対、バー クランプ、ホールドダウン バー、バッファーとスペア ホイール、ホット ナイフとスペアブレード、溶剤、糸くずの出ない布、ベルトに合わせたタイガムとカバーガム、ハンド ローラー、タップ ハンマー、ストレート エッジとテープ、プレス荷重を超える定格の発電機を輸送します。
スペアは期待されるものではなく、計画されたものです。私たちは追加の 1 ステップ分のガム、熱電対の 2 セット、および予備のラム シールを携行しています。12 時間枠のうち 6 時間目にシールが失敗するとシフトが終了してしまうためです。そのリストに珍しいものはなく、最寄りのサプライヤーが車で 2 時間かかる現場では、そのどれもがオプションではありません。 コンベア ベルト ディストリビュータでは、作業員が即興で作業するのではなく、準備が整った状態でプラントを離れることができるよう、フィールド キットを在庫しておきます。
07現場での汚染管理
作業場では環境はすでにきれいになっているため、作業員はその環境を維持するだけで済みます。採石場では、作業員は何も存在しなかったクリーンゾーンを作成し、接続にかかる 6 ~ 10 時間かけてそのゾーンを防御しなければなりません。それは別の仕事であり、きちんと仕事をするよう思い出させるのではなく、独自の計画が必要です。
クリーン ゾーンは隔離から始まります。ベルトを停止し、ドライブをロックアウトし、接合部分の四方を防水シートまたは合板シートで覆い、近くで稼働している工場が露出したステップに微粒子を降らせないようにします。近くのスクリーンから通過するローダーまで、空気を移動させるものはすべて、空気と作業物の間に障壁になります。
接合部の周囲に一時的なクリーン ゾーンを構築する
落としたものをきれいに保つためにジョイントの下に清潔なシートを敷き、溶剤、布、ガムが地面やほこりにつかないようにします。工具はバフ研磨面に触れる前に拭き取られ、バッファーは短時間で使用され、埃が堆積するのではなく工具間で掃除機で取り除かれます。 1,600 mm ジョイントでは、この準備に 30 分の作業がかかり、その後の洗浄段階を継続するか、繰り返す必要があるかが決まります。
コンベヤ ベルト メーカー では、自社のトリミング テーブルで同じ基準に基づいてジョイントを構築しています。両方のプロセスを観察している顧客からは、結果が悪化するため、フィールド バージョンは緩いのではなく、より厳格であると言われています。クリーン ゾーンは安価に構築でき、歯肉が剥がれると交換することはできません。
溶剤、乾燥時間、ウェットサム テスト
セメントは接着剤そのものではなく担体であり、適切に濡らすには乾燥したマットな表面が必要です。ゴムに叩き込んだ薄いコートを 2 回塗ると、厚いコートを 1 回塗るよりも効果があり、各コートは次のコートが落ちる前にフラッシュする必要があります。厚塗りにより溶媒が層の中央に封じ込められます。溶媒を追い出すには熱が最も遠くまで伝わり、その形状により修理が求められる水ぶくれが生じます。
簡単なチェックにより、私たちは正直に保たれます。溶剤が消えるまでに数分以上かかる場合、またはバフ仕上げの表面が手の甲に冷たくて湿っているように感じられる場合は、接合の準備ができていません。温かい空気と忍耐力が毎回急いでコートを打ち破ります。濡れた状態で組み立てられた接合部は、余分な滞在によって救われることはありません。
08雨、霧、吹く砂
水と砂は両方とも同じ界面を攻撃し、合計すると通常は一緒に到達します。雨はバフ仕上げの表面を濡らし、層に浸透します。霧は冷たいゴムの上で凝縮し、表面を何時間も湿った状態に保ちます。吹き付けた砂はセメントがまだ開いている間にセメントに着地し、結合に固定されます。応答はどの場合でも同じで、最初のカットの前から始まります。
私たちは、リガーが負荷チャートを読み取るのと同じように、予測を読み取ります。計画された窓の内側に雨が降る可能性がある場合、スプライスは雨よけの下に移動するか待機します。日が厳しい場合は、乗組員がテントを建て、接合部に暖かい空気が流れるようにします。 6 時間のジョイントは、天候が崩れない中で養生するよりも、次の穏やかな時期まで延期する価値があります。
立ち止まるとき、避難するとき、テントを張るとき
小雨が降っていても、風がよぎり、暖かい空気が入ってくる程度なら作業可能です。大雨、ベルト上の滞留水、プライ間の目に見える湿気は影響を受けず、表面がいくら乾燥しても、すでにカーカスに吸収されている水分には到達しません。時速約 30 km を超えて砂を吹き飛ばしても、大雨と同じ結果が得られます。これは、プレスが開いている間、接合部が覆われているため砂が入り込むためです。
ある現場では、私たちの乗組員は嵐の中、濡れたベルトの上にガムを塗るのではなく、防水シートの下でさらに 4 時間過ごしました。そのジョイントは現在、3.5 m/s の幹線で 6 年間稼働しています。 ベルトコンベア工場では、顧客が乾燥したように見える日に避難所が本当に必要かどうか質問するたびに、その話をします。
09採石場側の完成したジョイントの受け入れ
リリースは形式的なものではなく決定であり、総合的に見て、決定は 3 日後の研究室ではなく、関節が設置されている場所で行われなければなりません。当社が実施する 5 つのチェックのうち 4 つは、現場で 30 分以内に完了できます。 5 つ目はサンプルとプレスが必要です。 コンベア ベルトの卸売業者と自社のメンテナンス スタッフが同じリストを使用しているため、このリストを公開しています。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>タップ、超音波、中心線の測定
タップテストは私たちの誰よりも古くからあり、今でも採石場の接合部の中空ゾーンを見つける最速の方法です。 150 mm 間隔の軽いハンマーで 1,400 mm の接合部に約 6 分かかり、固体ゴムの上には透明なリングが返され、空隙の上には鈍い衝撃音が返されます。超音波は記録が添付されても同じ働きをするため、時間をかける価値があるほど接合部が重要な場合や、お客様がファイルの追跡を必要とする場合に超音波を使用します。
センターラインのチェックは、ほとんどのクルーが省略するチェックであり、再始動後にベルトがどのように追従するかを予測するチェックです。幅 2 mm 以内の正方形のジョイントは、下流のすべてのプーリーに均等に供給されます。ジョイントが 8 mm 外側にあると、片方のエッジがラン全体に引きずられ、ローラーの故障のように見えるトラッキングの問題が発生しますが、そうではありません。
10最初の 24 ~ 72 時間のランイン モニタリング
合格したジョイントは、負荷がかかった最初の数シフトでマージナル スプライスがそれ自体を宣言するため、ジョイント自体の証明が完了していません。私たちは植物に、新しい骨材の接合部を 1 ~ 3 日間注意深く観察し、記憶に頼るのではなく、見たものを記録するように依頼します。以下の 3 つのチェックポイントは、これまでに確認されたほぼすべての初期エラーをカバーしています。
小型のドライブ ベルトにも同じ規律が適用され、当社の工場の 1 つはトランスミッション ベルトのメーカーは、再起動後数時間以内にセクション全体にソフトバンドが現れるユニットを製造しています。ベルトの幅が 1,600 mm であっても 17 mm であっても、物理的な性質は同じです。
最初の 3 つのシフトで注意すべきこと
最初のシフトでは、ジョイントが各プーリーを通過するときに観察し、ステップの端での浮き、ドライブを横切るときの音の変化、ベルトの中心から離れるジョイントの中心線のクリープを調べます。 2 番目と 3 番目のシフトでは、焦点が肩に移ります。不均一に硬化した接合部は、荷重がかかると柔らかいまたは粘着性のエッジを示します。そのエッジは、材料と水が最初に到達する場所です。
72 時間までに、健康な関節は定着し、その周りのベルトのように見えます。 3回のシフトを経てもまだ変化している関節は、治癒が限界に達していることを示しており、忙しい日に失敗する前にサイクル記録を取得する価値があります。狭いドライブベルトでも同じロジックを実行し、当社の単一プラントがV ベルト メーカー では、セクションが薄いため警告サインが早く届きますが、パターンは同じです。
当社のエンジニアによるフィールドノート: 1,400 mm のスチールコードのメインラインでは、工場がシフト変更前にベルトを元に戻すことを望んでいたため、プレスを 96 °C で開き、ジョイントは完璧に見えました。 4日後、カバーが幅全体に渡って浮き上がり、2回目の修理には乗組員が節約できると思っていた半シフトではなく、2シフトの費用がかかった。それ以来、集計義務に関するホットプレスを開設していません。
11現場加硫、完全交換、または一時的な加硫ファスナー
どのような集合線でも、最初の疑問は関節を治す方法ではなく、そもそも関節を治すかどうかです。 2 km の幹線を稼働している採石場では、既に層間剥離が始まっている枝肉の 4 番目のスプライスを再構築するよりも、疲れたベルトを完全に交換する方が良い場合があります。一方、金曜日の夜に 1 つのスタッカー ジョイントを失った工場では、朝までにベルトを稼働させたいと考えています。この決定により、ベルトがどの程度まだ健全であるか、またプラントにどれだけの時間があるかが決まります。
私たちは 3 つのオプションをデフォルトではなく決定として扱います。周囲のカーカスが健康であれば、加硫スプライスは完全な強度を回復します。機械式ファスナーは、そうでないときに時間を稼ぎます。損傷が局所的でなくなった場合、ベルトの交換が正直な答えです。間違った選択をすると双方にとってコストが高くつくため、私たちは閉鎖のプレッシャーではなく、ベルトから得られる証拠に基づいて判断を下します。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>今すぐ再構築する、ベルトを交換する、または一時的に固定する
ほとんどのケースは 2 つのテストで解決されます。枝肉から始めます。サムネイルの下でプライがきれいに剥がれ、生地が湿った匂いを感じたら、ベルトがそれが完了したことを示しているからです。到達可能性は別の問題です。足場と作業許可が必要なシュートの下に埋め込まれたジョイントは、窓が短い場合には常に機械式留め具に負けてしまうからです。
健康な枝肉と到達可能な関節があれば、加硫します。疲れた枝肉を考慮して、代替品を見積もって、その間ラインを動かし続けます。機械式留め具は解決策ではなく橋渡しであり、鋭利で濡れた岩を扱う総作業では、通常、数か月ではなく数週間持ちます。
12骨材接合部に早期亀裂が生じる理由
採石場ベルトの初期の接合破損の原因が 1 つであることはほとんどなく、作業員がこれまでに見たことのない原因があることはほとんどありません。同じ 4 つのパターンがシーズンごとに登場し、それぞれがプレスを再開する前に読み取ることができる署名を残します。そのうちの 2 つは治療法によるもので、もう 2 つは印刷機が閉じる前に接合部がどのように構築されたかによるものです。
残りの作業は、鋭く湿った研磨石で行います。荷重点で接合部をハンマーで叩き、肩部に水を注入し、マージンボンドが開くまでステップラインを研磨します。きれいなバルク材では何年も持続する接合部が、砕かれた花崗岩では数週間で破損する可能性があります。そのため、以下の防止柱が修理柱より価値があるのです。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>早期亀裂、ミスステッププライ、エッジボイド
上記の 3 つの失敗は、乗組員を同じベルトに引き戻すものであり、それぞれに神秘的な理由ではなく、物理的な理由があります。ステップエッジの亀裂は、せん断領域が走行張力に対して小さすぎることを意味します。プライのステップが間違っている場合は、両端が同じ方法で測定されていないことを意味します。エッジの空隙は、圧力が肩に届かなかったことを意味します。これは通常、パッドのサイズがベルトの幅に対して小さかったためです。
これらはどれも、硬化時間を長くしたり高温にしたりしても解決しません。これらは、ジョイントを異なる方法で構築することによって固定されます。そのため、残すすべてのスプライスでのステップの長さ、パッド サイズ、圧力分散を記録します。
13プラント ファイルの記録と引き継ぎ
共同記録を保管している採石場では、事務処理によって教訓が引き継がれるため、特定のコンベア上の 2 番目の接合が最初の接合よりも常に優れていることがわかりました。私たちが残す記録は 1 ページで、結果だけではなく、ベルト、クルー、サイクルが網羅されています。
採石場の監査人が確認したい引き継ぎファイル
ベルトの識別と層数、ジョイント番号とコンベアに沿ったその位置、ステップの形状、配合物とセメントのバッチとその日付、正方形の印が付けられた両端、設定点、実際のランプ時間、結合線からカウントした滞留時間、リリース温度、フィッターの名前を渡します。サンプルを採取した場所に、剥離と引張の結果を追加し、スチール コード ベルトでは、重なり部分でコードがどのように位置合わせされているかに注目します。
そのシートは論争を議論に変えます。 11か月でジョイントが故障した場合、記録にはサイクルが維持されていたのか、それともトリップし続ける発電機に夜間作業員が取り組んでいたのかが示され、答えは通常、原因を直接示している。手順で予想される値ではなく、実際に測定した値を記録してください。
14このガイドが一般的なスプライシング記事とどのように作業を分割するか
一般的な加硫プロセスに関する関連記事を公開しています。この 2 つの記事は、比較するのではなく、一緒に読むことを目的としています。関連記事では、あらゆる作業のあらゆるベルトに適用される共有シーケンス、つまり 8 つの製造段階、温度、時間、圧力ウィンドウ、一般的な欠陥モード、ワークショップで使用されるリリース基準について説明します。それはプロセスです。
ここにあるものはすべて、集計設定によって追加されます。硬化ウィンドウを動かす厚いカバーとスチールコードのカーカス。複数のジョイントにわたるマルチスプライスのシャットダウン計画。工場ではなく露天掘りでの汚染管理。雨、霧、吹砂に対する天気予報。採石場側での受け入れと慣らし運転。そして、硬化、交換、固定の間の決定。私たちの姉妹作品はそれらの現場の状況を繰り返していませんし、この作品も一般的なサイクルを繰り返しません。共有プロセスを必要とする読者は、そこから始めてここで終了する必要があります。

15よくある質問
骨材コンベヤーの加硫には、工場でのスプライスよりも時間がかかりますか?
はい、そのギャップはほぼ完全に、修復というよりは装備と天候によるものです。採石場のメインラインでの切断、洗浄、クランプは、ベルトをワークに移動できないため、ベンチでの同じ段階に比べて 2 倍の時間がかかる場合があります。プラントは幹線接続のフルシフトを予算化し、より速いものは目標ではなくボーナスとして扱う必要があります。
スチールコードの接合部は現場で硬化できますか? それとも作業場で硬化できますか?
現場で硬化することができますが、通常は長い陸上コンベア上で硬化する必要があります。問題は、スチールコードの重なりが一般にベルト幅 1 つ分の長さであるため、プレスはジョイントに沿って段階的に行われ、滞留時間はプラテンではなくコードベッドでカウントされることです。プラントにベルトの長さに余裕があり、アクセスが良好な場合は、 工場内で一部を養生してから搬入する方が採掘および採石の義務。スチールコードの接合部を 1 回のプレス サイクルで実行して、それが完成したと判断するようなことはしません。
1 人の乗組員は 12 時間のシャットダウンで何回の関節を完了できますか?
1 つのメインライン スプライスは現実的なフルシフトであり、3 人の作業員は、2 人が近くに座っていて移動時間が短い場合にのみ、その横に短いテールエンドのファブリック ジョイントを追加します。
採石場での早期接合破損の最大の原因は何ですか?
汚染。通常は誰にも見えない種類の汚染です。採石場の粉塵は数分以内にステップに沈み、洗浄したベルトを同日に接合するときに水が層に侵入し、どちらも明らかな跡を残さずに接着を枯渇させます。バフがけした表面が艶消しでなく、セメントが溶けたときに乾燥している場合、後のサイクルで接合部を救うことはできません。
1 つの関節を治すために植物全体を停止する必要がありますか?
ベルトを停止してドライブをロックアウトする必要があり、ほこりや振動を引き起こすものを作業エリアから遠ざける必要があります。
フルトン数で新しいジョイントをどれくらい早く積み込むことができますか?
リリースされたのと同じシフトではありません。ジョイントはプレス内で硬化して強度が増しますが、負荷がかかると安定し続けるため、最初の数時間はベルトを減らしたトン数で稼働させ、すべてのプーリーでジョイントを監視するよう工場に依頼します。ジョイントがクリープせずに完全にシフトしてもその形状を維持できれば、最大負荷は問題なく、72 時間までに健全なスプライスがベルトの周りにあるように見えます。温かいジョイントに突然最大負荷がかかると、良好なスプライスがソフト エッジに変化します。
機械式ファスナーは恒久的な修理として受け入れられますか?
メインラインではめったに使用されず、スチールコードではほとんど使用されません。ファスナーがカーカスを融着させるのではなく、プレートの間でベルトを掴むため、ベルトの強度の一部が保持され、通過するたびにベルトが摩耗するからです。
現場での加硫作業が実際に中止されるのはどのような天候ですか?
大雨、ベルトに溜まった水、時速約 30 km を超える速度での砂の吹き飛ばしはすべて作業を停止させます。これは、接着すべき 2 つの表面の間に何かが挟まれるためです。小雨、冷たい空気、湿った朝は、テント、断熱材、暖かい空気があれば対処できますが、 ここでは防塵および耐候性の計画は効果的です。カバーだけでなく枝肉に水分が浸み込んでいる場合、表面をいくら乾燥させても効果はありません。
サンプルを切り取らずに接合部を検証するにはどうすればよいですか?
サンプルがなければ完全に証明することはできませんが、現場で強力な証拠を構築することはできます。設定点に達したインターフェイスプローブ、接着ラインからカウントされたドウェル、幅全体でチェックされた圧力、約 2 mm 以内の中心線、きれいな音が鳴るタップテストなどです。サイクル記録と組み合わせると、その一連の観察結果が、ほとんどの採石場で再開前に受け入れられるものとなります。接合部が重要な場合は、接合部に沿ってクーポンを硬化させ、植物実験室に引き込みます。
自分でスプライス材料を用意するべきですか、それとも請負業者に頼るべきですか?
最悪の瞬間に切れてしまう消耗品をストックしておき、残りは業者に持ってきてもらいましょう。マッチしたタイガムとカバーガム、溶剤、糸くずの出ない布、予備の 1 歩分のガムは、保持するのには安く、シャットダウン 6 時間目にそれを持たないと高価です。プレス、熱電対、専門工具は、毎週使用する作業員に任せたほうがよいでしょう。
必要な関連製品
- 集合幹線用スチールコードベルト
- 採石場および破砕機用の EP および NN カーカス構築用ゴム製コンベア ベルト
- 長いセンターと重い走行張力用の EP ゴムベルト
- クリンカー用途向けの耐熱グレード
- 湿潤条件下での傾斜採石搬送用のシェブロン ベルトとプロファイル ベルト
- スプライシングおよび交換計画のための完全なベルト カタログ




