

コンベヤベルト加硫工程:工程管理と現場受入
プレス機は設定温度に達しました。コントローラーは準備完了を告げています。エッジプローブの読み取りが遅れています。読み取り値の横に「左端、接合線」または承認済みの図面上の該当箇所を記入してください。ラベルのない曲線は後で解釈が困難になります。これにより、次の担当者は設定値と口頭での説明を受けるのではなく、接合部がどのような状態になったかを直接確認できます。

01なぜプロセス制御は自社所有の印刷機よりも優れているのか
大型プレス機を使っても、接合不良が生じる可能性はあります。最も見落としやすい失敗例を挙げると、見た目はきれいな継ぎ目でも、端が必要な熱や圧力を受けていない場合です。上部のプラテンは目標値を示しているように見えても、パッドの位置が悪かったり、プラテンの端が冷えていたり、その側のカバーが厚かったりすると、ゴムが認識する状態が変わってしまいます。プレス機のサイズは、準備された接合部全体が有効な加熱・加圧領域内に収まっている場合にのみ有効です。
接合部では、熱、時間、圧力が同時に揃わなければなりません。一方のゲージで良好な入力が得られても、もう一方のゲージで入力が不良であれば、それを補うことはできません。間違った接着剤、汚れた表面、または位置のずれたプライステップは、プレスを長く保持しても修正されません。加熱領域外にあったエッジは、美しい仕上がりでも疑わしいエッジになります。ベルトにナイフが触れる前に、 ベルトのマーキングをキットのラベルと図面の修正箇所と並べて写真に撮ってください。その図面に、提案されているセンサーの位置をマークしてください。
02加硫接合の8つの段階
この工程を「準備、加熱、仕上げ」と表現したくなる気持ちもわかります。しかし、ゴムがプレス機のプラテンの下に隠れてしまう前に、重要なチェックを行う必要があります。作業カードには、ベルトと方法、レイアウト、補強材の準備、清掃、組み立て、プレス位置合わせ、硬化、冷却とリリースの8つのチェック項目を記入します。次の作業で隠れてしまう前に、それぞれの項目に署名しておきましょう。
| ステージ | 乗組員が移動前に確認すること | 記録または証拠 |
|---|---|---|
| 識別する | ベルト構造、スプライス設計、キットバッチ、プレス能力 | 作業指示書と材料ラベル |
| 並べて準備する | 基準点、切断形状、健全な鉄筋 | マーク付きの図面と写真 |
| 掃除して組み立てる | 表面が乾燥していて、接着剤が適合し、異物が挟まっていない | 準備記録とキットの配布 |
| プレスして硬化させる | 位置合わせ、圧力、測定温度 | コントローラーと独立した測定値 |
| 冷やして放す | 必要な冷却状態、表面およびエッジの検査 | 治療チャートと承認サインオフ |
03スキビングと段差継手の構築
繊維ベルトの場合、製造元のステップレイアウトによって、プライの重なり方が決まります。その図面で指定されているゴムと布地のみをスキビングしてください。残されたプライにナイフで切り込みを入れると、作業台上では小さく見えますが、張力がかかった状態では重大な問題となります。ステップは、厚い隆起や布地の露出した棚がないように接合する必要があります。
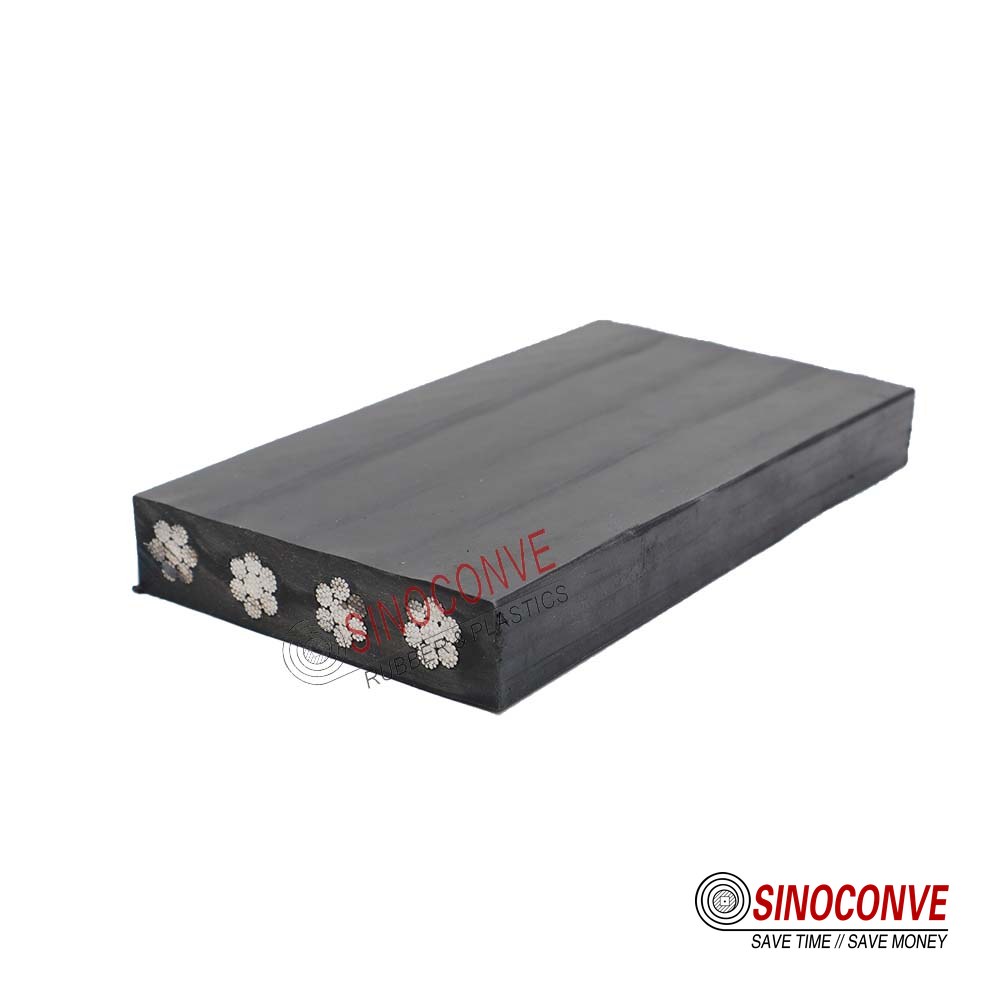
そのレイアウトをスチールコードベルトに転用しないでください。スチールコードベルトのコードは、メーカー承認済みの異なるスプライス設計に基づいて切断および配置されており、多くの場合、準備領域がはるかに長くなっています。コードの位置、間隔、および選択されたゴムシステムは非常に重要です。現場でベルトの構造やグレードが変更された場合は、古いジョイント図面を見直す必要があります。表面上は異なっていても、荷重経路は全く異なります。
04ガムを塗布する前の表面処理と清掃
2つ離れた場所にあるグラインダーは、クリーナーのキャップを外す前に、開いた面に粉塵を付着させる可能性があります。「きれいな」手袋はクランプからグリースを運んだばかりで、布は工具箱の中で湿っていました。工具や人が行き来している間は、準備した各面にきれいなカバーをかけてください。キットの説明書にある準備マークでバフ研磨を止めてください。溶剤名と塗布時間をガムの配置時間の横に記録して、乾燥ギャップが見えるようにしてください。
シェルターの屋根に水滴がないか確認してください。次に、清潔で乾いた手袋で切り込みを入れた段の裏側を触ってみてください。一晩冷やしたベルトは、上から水漏れがなくても水分を溜め込むことがあります。カバーガムが水分を閉じ込めている可能性があります。上面は乾いているように見えますが、その下の切り込みを入れた生地は冷たく湿ったままです。キットシートに記載されている周囲温度とベルト温度を測定してください。それらが許容範囲外の場合は、テントとベルトが許容範囲に入るまで設営を中断してください。ホットプレスは、乾燥準備の代わりにはなりません。
05セメント、結束ガム、カバーガムの塗布
スプライスキットは、互換性のある黒色のゴムの詰め合わせではありません。セメントまたは接着剤、結束ゴム、カバー材はそれぞれ、承認された設計図に基づいて指定された場所に配置されます。キットを開封する際は、ロット番号と保管状態を確認してください。補強面に使用するゴムはベルトと互換性があり、外側のカバーはベルトの使用条件に適合している必要があります。 耐熱ベルトの場合は、スプライスカバーのラベルを確認してください。汎用の黒色のストリップを使用すると、最も高温になる部分に不適切な材料が付着する可能性があります。
06接合部の締め付け、位置合わせ、加圧
上部プラテンを取り付ける前に、ベルトに沿って紐を張ります。両端は紐に合っていますか?中央のマークは合っていても、端が数ミリずれている場合があります。この誤差は機械全体に伝わります。プレスの設置面をマークした接合部の上に置きます。両端の何も、加熱対象領域からはみ出してはいけません。指定されたパッドとパッキンを使用してください。間に合わせのシムを使用すると、柔らかい部分の隣に硬い部分が残ってしまう可能性があります。
ポンプの圧力計の読み値だけでは、パッドが遠端の下で均等に荷重を受けているかどうかは判断できません。ホースが冷えていてアクセスしやすいうちに、損傷したホースや摩耗したパッドがないか確認してください。圧力トレースの横に目標バンドを書き留め、最高値だけを書き留めないようにしてください。圧力計の値が低下した場合は、ログに記録し、承認された手順に従って判断する必要があります。数分余計に時間がかかっても、圧力低下は解消されません。
07加圧下での加熱、浸漬、冷却
このベルトとスプライスキットの硬化プロファイルに従ってください。タイマーは、コントローラーが設定温度に達した時点ではなく、定義された界面温度から開始される場合があります。メーカーの手順で指定されている場所に測定点を配置し、どの点が最後に指定されたウィンドウに達したかを記録してください。いずれかの端が遅れている場合は、その端の値を書き留めてください。中央の値を平均化しても、遅れは解消されません。
ホールドとは、より長いトレースの平坦な部分のことです。接着線はプラテンよりも遅れて温まります。ホールド後も、許容される解放点まで冷えるのに時間がかかります。冷却中は、記載されている解放条件が満たされるまで圧力をかけ続けてください。先週の布ベルトの番号を今日の鋼コード作業カードに貼り付けることはできません。それらは、この作業の承認済み材料とプレス手順書に属するものです。
08温度、時間、圧力:1つのウィンドウ、3つの変数
記録をより適切に読み取るには、次の方法があります。圧力が許容範囲内にある間に、ジョイント内で測定された最も温度の低い部分を確認してください。その箇所は、指定された温度範囲内にどれくらいの時間留まっていたでしょうか?次に、最も高温になった箇所で過度の曝露がないか確認し、冷却曲線を見直してください。3つの個別のピーク値よりも、3つの条件すべてをまとめて示す曲線の方がはるかに有用です。
厚みのあるカバーは、独自の汎用設定を考案することなく問題点を明確に示します。接着線よりも先に外側が温まる可能性があります。外側のプラテンが目標値に達した時点で保持を開始すると、内側の材料に必要な露光量が不足する可能性があります。キットに定められた開始点とプローブ配置を使用してください。「10分追加」というのは、厚みのあるベルトであっても推測に過ぎません。
| このトレースをお読みください | カード上の証拠 | 一時停止する理由 |
|---|---|---|
| 温度 | 位置、校正、加熱および保持トレース | 承認された期間外のポイント |
| 時間 | 定義された開始イベントと実際の期間 | 欠落または中断されたトレース |
| プレッシャー | 目標範囲と観測プロファイル | 漏れまたは原因不明の減少 |
| 冷却 | 圧力保持および解放状態 | 必要な状態になる前にプレスが開きました |
09なぜ治癒を単純に早めることはできないのか
「1時間ほど時間をいただけますか?」というのは、作業停止を求める正当な質問です。プラテンの温度を上げるのは承認されていない対応です。接着面がまだ温まっている間に、外側が過度の熱を受ける可能性があります。また、プレス機の開きを早めたからといって、スローエッジが完全に保持されたとは限りません。作業員が切断作業を開始する前に、異なるサイクルを使用する際は必ず承認を得てください。
監査に耐えうる10の監視ポイントと記録
現場記録は、プレス作業に立ち会っていない人でも作業サイクルを再現できるように作成する必要があります。ベルト識別番号、ジョイント番号、作業員、日付、キットのバッチ、スプライス図面の改訂を上部に記載します。プレス識別番号とセンサー校正、各測定点の位置、圧力測定値、サイクルトレース、中断、リリース決定を追加します。組み立て前の写真に写っている定規は、縮尺を示すためのものです。完成した左右の端をそれぞれ個別に拡大撮影します。
11種類の不具合モード、原因、および対処法
リリース後、トリミング前に検査してください。低い角度からトーチを当てると、盛り上がった気泡が見えます。元のカバーへの段差を検査し、定規を使って隆起部を測定します。その幅を図面の値の横に記入してください。まず、トリミング前の接合部を写真に撮ってください。
| 発見 | 参照すべき証拠 | 処分に関する質問 |
|---|---|---|
| 局所的な水疱 | 準備、乾燥、硬化の記録 | 影響を受けた区域は、承認された方法に基づいて評価および修復できますか? |
| 柔らかいまたは粘着性のあるエッジ | エッジ温度と圧力のトレース | 端は完全なサイクルに遭遇したか? |
| 鉄筋部分を持ち上げる | 材料の適合性と準備 | 荷重を支える部分に問題がありますか? |
| 太い隆起または斜線 | 寸法と位置合わせマークを組み立てる | 機器に衝突したり、軌道を外れたりするだろうか? |
12ベルトの運用再開:受入基準
プレス機の開閉は一つのイベントです。コンベアの再起動許可は別のイベントです。承認済みの硬化プロファイルを引き継ぎテーブルに持参してください。実際のトレース上で、エッジプローブが遅れた箇所と圧力がバンドから外れた箇所をマークしてください。別の担当者が、形状とエッジを文書化された基準と照らし合わせて確認します。エンジニアの所見とテストレポートは、マークされたチャートと一緒に保管してください。その後で初めて、現場のホールドポイントを解除してください。
工場で合意された試運転手順に従ってベルトコンベアを始動してください。継ぎ目がヘッドを回り、クリーナーを通過する地点に立ってください。ベルトがぶつかったり、ふらついたり、異音がしたりしませんか?最初の1時間の運転時間と、次に継ぎ目を点検した日付を記録してください。滑らかなカバーからは、内部の接合部の状態はほとんど分かりません。そのため、サイクル記録は受入カードと一緒に保管されます。
| 受入項目 | 引き継ぎ時の証拠 | リリースの所有者 |
|---|---|---|
| 承認済み建築物 | 図面修正、寸法測定、準備写真 | スプライス監督者 |
| 治療遵守 | 校正済みの温度、時間、圧力、冷却記録 | 品質レビュー担当者 |
| 接合部が完成しました | エッジ、表面、アライメントの検査、欠陥処理 | 現場担当者 |
| 初期実行 | 制御された走行下での追跡と共同通過 | 運用および保守 |
現場で今でもよく見られる13のよくある操作ミス
誰かが切断箇所がきれいになる前にガムの袋を開けてしまう。誰かがコントローラーが設定値に達したのを見て、エッジプローブが追いつく前にホールドを開始する。別の作業員たちは、記録された解放点に達していないにもかかわらず、プラテンが冷たく感じたため圧力を解放する。それぞれが、接合部が意図したサイクルを受けたという証拠を一つずつ取り除いてしまう。
14このガイドの終わりと次のトピック
この記事では、熱加硫現場接合部の管理と受入について説明します。これは、ベルトメーカーの図面や作業員の訓練に代わるものではありません。方法の比較については、 接合ガイドを参照してください。 スチールコード購入者向けの記事は現場作業の前に掲載されており、 メンテナンスガイドはリリース後に続きます。

よくある質問15選
加硫処理された完全なスプライスは、最初の切断から使用再開までどれくらいの時間がかかりますか?
承認済みの接合図面とプレス工程から始め、両端の露出と準備、組み立て、冷却、検査に必要な時間を追加します。アクセスと作業員の人数が大きな要因となる場合があります。見積もりで示される「硬化時間」は、操業停止期間の一部しかカバーしていません。
プレス機の温度は何度に設定すれば良いですか?
ベルトおよび接合材メーカーが承認した手順(温度測定箇所を含む)に従ってください。コントローラーの設定値だけでは、接合線が規定の温度範囲に達したことを証明できません。他のベルトの作業指示書からコピーした温度値は仕様とはみなされません。
プラテンの温度を上げることで、硬化時間を短縮できますか?
サイクル時間を短縮するには、材料メーカーによる検証済みの手順が必要です。高温の外側と低速の接着層では硬化速度が異なるため、高温設定で時間を短縮しても単純なトレードオフにはなりません。
プレス機に制御装置が搭載されている場合、インターフェース熱電対は本当に必要でしょうか?
特定の手順書に記載されている測定要件に従ってください。コントローラはセンサーの位置を報告しますが、その位置は接着線や低温端とは異なる場合があります。作業に必要な場合は、独立したセンサーの位置を記録してください。
サンプルを切断せずに、接合部が完全に治癒したかどうかをどのように確認すればよいのでしょうか?
キットのラベル、センサーの位置、校正状況、実際のトレースをまとめて保管してください。そのパッケージを手順書の受入チェックと照合してください。見た目がきれいなカバーでは、埋設されたインターフェースは測定されません。トレースが不完全な場合は、文書化された技術的な判断が必要です。
接合部の端が柔らかく、粘着性のある状態になる原因は何ですか?
考えられる原因としては、端部の加熱や圧力が不十分、不適切な材料の使用、または下地処理の問題などが挙げられます。修理を決定する前に、端部の測定値とキットの詳細をセンターに確認してください。まず、損傷箇所を切り取らないでください。
高湿度や雨天時に屋外で配線加工を行うことは許容されますか?
保護された乾燥した作業エリア内で、承認された工程条件を維持できる場合に限ります。雨や結露が処理面に付着すると、接着性が損なわれる可能性があります。作業条件を記録し、必要な制限を満たせない場合は作業を中断してください。
ベルト自体の強度と比較して、どの程度の関節効率を期待すべきでしょうか?
それはベルトの構造、接合部の設計、適用される規格または製造業者の認定によって異なります。この接合部について、指定された効率と試験基準を要求してください。すべての繊維ベルトおよびスチールコードベルトに同じパーセンテージを適用しないでください。
接合部を切り取るのではなく、欠陥を修理する方が得策なのはどのような場合でしょうか?
メーカーの修理限度値と、欠陥の位置、大きさ、および補強材への影響を考慮してください。表面的なカバーの欠陥は、荷重支持面における剥離とは異なります。作業を再開する前に、承認された処置を記録してください。





