コンベアシステムによる食品加工:プロセス制御と現場受入
製品の移送と洗浄の切り替えを同じ図面上で確認してください。幅、ガード、および戻り側からのアクセスは、両方に影響します。購入前に、生産、衛生管理、および保守部門がどのように設置をテストするかについて合意してください。

01 衛生境界を描く
植物のゾーンプランを使用する
梱包ベルトには、開封済みの調理済み食品が残っている場合があります。ゾーン名を割り当てる前に、その暴露箇所と後続の処理内容を地図上に示してください。アレルゲンの移動も評価に含めてください。これらの用語は製品の状態または衛生要件を表すものであり、一般的な部屋の平面図ではなく、工場の規定された境界を使用してください。
計画図上で、各交差点における製品と人の移動を追跡し、次に工具、廃棄物、水、空気の流れを追跡します。製造時および清掃時にルートを実際に歩き、意図した分離が維持されているかどうかを確認します。
コンベアの横に条件を記入してください
各コンベアには、食品の取り扱いと清掃に関する役割(暴露、汚れ、温度、衛生手順など)を割り当てる必要があります。フレームの仕上げ、シール、ベアリングは、これらの条件下で点検する必要があります。ステンレス鋼のグレードと侵入に関するデータは、その点検の一部しか示していません。
02 レイアウト上の境界線を機能させる
保守点検ルートと廃棄物処理ルートを含める
壁を横断する箇所における移送、ガード、排水の詳細図を描きなさい。両側のアクセス経路と、取り外された部品が通る経路を示しなさい。どのアクセス経路が許可されるかは、工場の分離計画によって決定されます。
食品安全チームに、製品搬送経路に沿ったメンテナンスと廃棄物の移動について確認してもらってください。交差箇所が困難な場合は、図面を承認する前に、物理的な配置と管理範囲を解決してください。
製品搬送経路に沿って清掃箇所を示す。
03 購入するシステムを定義する
すべてのセグメントに参照を与える
レイアウト図上で、供給部、搬送部、バッファ、検査ユニット、および機械インターフェースに番号を付けます。各項目には、流量と製品寸法、使用可能なベルト幅、速度範囲、駆動方式、および支持構造が必要です。同じスケジュールに、洗浄、高さ調整、除去スペース、および供給境界も追加します。
制御スケジュールには、上流および下流のハンドシェイク、停止、詰まり、速度変更、再起動条件を記載する必要があります。プロセス滞留時間やその他の食品安全制御を保護する信号を記録し、現場受入時に接続機器でこれらの機能をテストしてください。
04 コンベヤファミリーの比較
| コンベア配置 | 候補者の作品 | 詳細説明 |
|---|---|---|
| 布地で補強された平ベルト | 個包装、小分け、包装済み商品 | 接合部、縁部、裏面の清掃および転写性能 |
| モジュラー式プラスチックベルト | 選択された支持構造と排水パターンを必要とする業務 | ヒンジ、ロッド、スプロケット、およびキャリーウェイへのアクセス |
| 螺旋または塔 | 冷却、発酵、冷凍は限られたスペースで行う必要がある | 滞留時間、空気流量、張力、清掃アクセス |
| プロファイルに合わせて傾斜する | 製品保持率の変化 | グリップ、クリート、トランジション、および挟まった土の除去 |
| トランスファーセグメント | マシン間の引き継ぎ | 製品の損傷、隙間、損失、最大流量時の飛散 |
| 検査および不良品排出コンベア | 危険評価によって選択された検査 | 検出、製品追跡、拒否、および障害対応 |
実際の洗浄条件、化学薬品の使用、温度変化、潤滑剤の適合性などを考慮して、ドライブを選定してください。IPコードは、特定の侵入試験の合格基準を示すものであり、あらゆる洗浄方法への適合性を保証するものではありません。
完成した製造品を比較する
モジュール式構造の排水口とヒンジへのアクセス性を、フラットベルト式構造の支持構造、接合部、および端部の詳細と比較してください。製品と洗浄サイクルを用いて両方を実演してください。どちらの方式もすべての用途で優れているわけではありません。
05 プロセスに合わせた建設
これらのプロセス条件は、ゾーンプランと併せて使用してください。
| プロセス条件 | 建設に関する質問 | 証拠を要求する |
|---|---|---|
| 受け取りと準備 | 接触面は汚れや洗浄に耐えられますか? | 食品接触範囲、衝撃および摩耗への適合性 |
| 調理または湯通し | ベルト、ジョイント、プロファイルは外部環境への露出に耐えられますか? | 温度、時間、化学物質に関する制限 |
| 冷やす、または冷凍する | 低温時に構造物が曲がったり、ずれたりするでしょうか? | コールドスタート、プーリー、およびアタッチメントの制限 |
| 露出した調理済み食品 | アセンブリ全体を洗浄・検査することは可能ですか? | 連絡先文書および清掃の証拠 |
| 梱包および機械への供給 | 荷物は傷や破損なく輸送されますか? | 速度、追跡、リリース、センサーのテスト |
実際のサンプルを用いて、色のコントラストとセンサーの性能を確認してください。色調は食品接触の有無や破片の検出可能性を示すものではありません。
ゴムに同じ接触レビューを与える
調理工程が後から追加されるからといって、汎用ゴムベルトが食品接触に適しているとは限りません。接触箇所を特定し、 PVCベルトやその他の素材を含め、構造に関する証拠を入手してください。
06 清掃アクセスおよび設置システム
CIP(定置洗浄)の場合、規定の条件下での洗浄範囲と洗浄効果を実証してください。スプレーバーだけではこれを実証できません。残りの手作業または分解作業を明記してください。EHEDG のガイダンスを参照してください。
リターン側も検査してください
ガードを含む、各リターン側部品の清掃位置と取り外し経路を示してください。隔離および蓄積エネルギーの除去手順は、手作業に適用されます。クイックリリース継手は、製造工程において確実に固定されている必要があります。
これらの作業については、 清掃スケジュールに返却側の計画を含めてください。
完全な化学サイクルを送信
衛生管理チームの手順に従って、各化学製品、その使用希釈率、および温度での保持時間を示してください。組み立て済みコンベアの適合性レビューには、以下のすすぎおよび消毒工程を含めてください。
07 設置物を通して水の流れを追う
排水調査中に、計画された清掃手順を実行します。排水トレイ、支持構造物、貫通部を通過し、水たまりや他の区域への交差箇所を記録します。調査結果に基づいて、排水能力と勾配を確認します。
建物管理部門に、天井表面温度と現地の露点を比較してもらいます。冷間始動時と温度変化を記録し、発生した結露水をどのように回収し、製品から排出するかについて合意します。
乾燥および放出条件について合意する。汚染物質を拡散させる可能性のあるファンやエアナイフ周辺の空気の質、方向、および集塵状況を評価してください。一定の乾燥時間や長さは、準備完了の証明にはなりません。 スプレー洗浄に関する注意事項を参照してください。
08 作業能力の限界と短時間の停止
以下の入力例は、同一の40gの試料(設置面積100mm四方)、4レーン、ピーク処理能力2,400kg/hを想定しています。この表は計算結果を示すものであり、プラントの試運転結果を示すものではありません。
| チェック | 想定される入力値 | 算術 | 理想的な結果または限界 |
|---|---|---|---|
| ピース | 2,400 kg/h、40 g、4レーン、130 mmの畝間隔 | 60,000個/時、1レーンあたり4.167個/秒、速度=レーンレート×列ピッチ | 計算された速度は0.542 m/s。0.55 m/sの場合:約2,437 kg/h、またはピークより37 kg/h高い。 |
| 幅 | 中心間隔130mmの4レーン。100mmのピース。両端に40mmの余裕。 | 中央ピッチ3つ+ピース幅1つ+エッジマージン2つ | 570 mmが必要。公称600 mmのベルトを試用する。 |
| バルクベッド | 流量1,800 kg/h、密度400 kg/m³、幅0.500 m、均一な深さ0.025 mと仮定する。 | 体積流量 (m³/s) = kg/h / (3,600 × 密度);断面 = 幅 × 深さ;速度 = 体積流量 / 断面 | 0.00125 m³/s、0.0125 m²、0.10 m/s、許容値適用前で2,400 kg/hで0.133 m/sまで上昇 |
| 短時間の停車 | 16.67個/秒、停止時間1.5秒、4レーン、1列あたり130mm | 流入量×停止時間;切り上げて行位置を完成させる;位置×ピッチ | 約25個;7列;制御および停止手前0.91m |
試験で飼料供給量と作業許容量を決定する。嵩密度とベッド形状を確認し、塊状物の蓄積のために列全体を確保する。
既にバッファにある製品は、そのスペースの一部を使用します。実際の不良品排出シーケンスを使用してください。ベルトが動き続けている間に、一部のユニットがパックを取り出します。このシーケンスを使用して、蓄積設計を完了してください。
これらの計算を用いて、滞留時間、製品保持時間、傾斜挙動、および許容される待機条件を確認してください。必要な処理時間によっては、速度や蓄積量が制限される場合があります。負荷、リフト、摩擦、および動作条件に応じた駆動計算を確認してください。
09 環境制限とトレーサビリティ
シャットダウンおよび清掃条件を含める
生産だけでなく、シフト間の作業も重要です。組立工程の温度スケジュールには、コールドスタートと清掃作業を含めてください。ドライクリーニングの提案には、集塵と可燃性粉塵に関する検討事項を盛り込んでください。
ベルトの摩耗、ガイドの損傷、緩んだ部品については、部品番号で記録してください。清掃やレシピの変更を含め、保守記録と生産記録にも同じ部品番号を使用してください。食品接触に関する文書は、製造、接触、および目的地の要件と照らし合わせて確認してください。
レイアウトの見直しにおいて、点検位置と保守アクセス経路を確保しておくこと。
10.検査および不合格判定の手順を証明する
食品安全チームとフロー図を確認し、検査箇所を特定してください。包装およびその後の汚染の可能性も含めてください。サプライヤーがレイアウトを完成させる前に、管理担当者の役割について合意してください。 メトラー・トレドは、製品の影響と用途の選択について説明します。
| インストールに関する質問 | 受理時の証拠 |
|---|---|
| 特定されたリスクは、どこで検査によって管理されるのでしょうか? | 上流および下流の操業と製品の流通経路を確認する |
| 頭部にはどのくらいの空間が必要ですか? | OEMの金属フリーゾーン、ベルトおよびジョイントの互換性を確認してください。 |
| 近くの機器がそれに影響を与える可能性はありますか? | 隣接する駆動装置、動き、振動を伴うテスト |
| 絞り値は製品に適していますか? | 実際の製品、パッケージ、速度、および動作条件に疑問を投げかける |
製品が廃棄容器に送られる経路をテストする
機器供給業者および食品安全チームと、試験片の種類、感度、位置、頻度について合意する。 試験片の参照番号を記録し、試験対象製品が廃棄処分されたことを確認する。
指定された拒否確認と障害対応(該当する場合は、空気漏れ、ビン状態、センサー故障など)を実証する。チャレンジ失敗後の製品管理、調査、および承認された再起動を定義する。
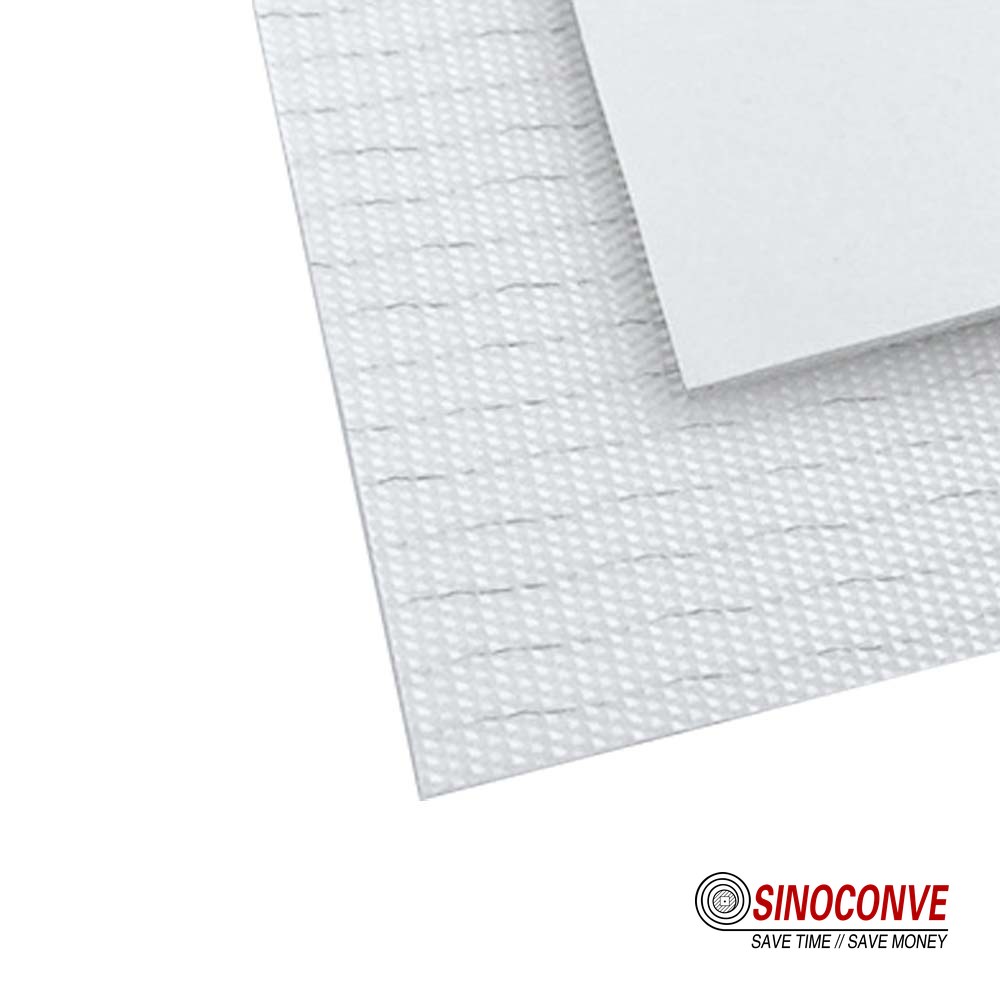
このベルトの参照番号を、関連する書類およびクリーニング手順と照合してください。
11.引き継ぎ証拠に同意する
サプライヤーに、ベルトと加工、フレーム仕上げ、清掃アクセスと排水を示す範囲図を提出してもらいます。駆動装置、制御装置、検査ユニット、およびスペアパーツも含めます。溶接と仕上げの基準、各インターフェースの担当者を含め、職務と許容範囲について合意します。
工場テストでは、製造工程と制御システムを確認します。現場テストでは、設置済みのインターフェースとユーティリティを確認します。納品前に、製品、ピーク時の稼働状況、停止、切り替え、および制限事項について合意します。未解決事項とリリース決定事項を割り当てます。
清掃後にアセンブリを開ける
洗浄サイクル終了後、合意された箇所を開きます。ガイドの裏側とベルトの下側を確認し、取り外した部品と接合部を検査します。残留物、残留水、損傷などを、合格基準と照らし合わせて写真に撮ります。再組み立てと取り外しにかかった時間を記録します。
ATP洗浄結果は、アレルゲンまたは病原体特異的な結果とは分けて保管してください。ATPはこれらの対象物を特定しません。質問内容に応じて適切な方法を選択してください。FDA の解説およびFSISの衛生管理ガイドラインにその区別が説明されています。異臭については、合意されたチェック項目に基づいて調査してください。
引き渡し前に解決すべき12の設計上の問題点
| 発見 | 調査すべき事項 | 修正して示す |
|---|---|---|
| フレームレールの裏側に土が溜まっている | アクセス、表面、清掃範囲 | 詳細な修正と再洗浄試験 |
| 衛生境界を越える水 | 床、トレイ、排水口、排出経路 | 計画流量による排水の変化 |
| 転写時の損傷または飛沫 | 落下、軌道、速度、および製品のばらつき | 改訂された移転は、必要なレートでテストされました。 |
| 互換性のないスペアパーツ | 職務、寸法、互換性 | 追跡可能な参照情報付きの承認済み代替品 |
| 検出器の誤作動 | サポート、干渉、および製品効果 | OEMによる設置および再現に関する課題のレビュー |
義務が許す限り標準化する
ゾーン、接触条件、負荷条件が許す範囲でのみ標準化を実施してください。承認済みの同等品と清掃手順は資産記録に保管してください。 ローラーガイドはこの見直しをサポートします。
SINOCONVE社への問い合わせの際に、レイアウト、仕様書、および受入範囲を添付してください。見積書には、ベルト、付属アクセサリー、およびインターフェースに関する責任範囲を明記するよう依頼してください。

食品搬送コンベアの購入者からの13の質問
ベンダーを選定する前に、幅をどのように指定すればよいでしょうか?
ピーク時の個数単価、レーン配置と間隔、またはバルク容積と使用可能な断面積から計算してください。運転余裕、移送、および工程滞留時間を含めてください。提案された構造が機械と照合されていることを確認してください。
モジュラーベルトは必ずしも清掃が容易なのでしょうか?
いいえ。ヒンジ、ロッド、サポートへのアクセスは、開放性と同様に重要です。モジュール式アセンブリとファブリックベルト式アセンブリを、実際の汚れと洗浄サイクルと比較してください。
洗浄作業指示書には何を書くべきか?
化学薬品、希釈率、時間、温度変化、すすぎなど、衛生管理チームが実際に使用するサイクルに従ってください。適合性レビューでは、製造工程全体とその他の露出部品を網羅してください。
どの程度の積立を行うべきでしょうか?
ピーク流入量と許容中断時間を考慮し、既に存在する製品と制御上の余裕分を考慮に入れてください。スペースのサイズを決定する前に、待機条件と実際の排出または停止シーケンスを確認してください。
検査位置は何によって決定されるのか?
プロセスフローとハザードレビューを活用して、両チームと合意点を定めます。不良品の保管方法についても明記してください。その後、サプライヤーはレイアウトと設置後の性能を確認する必要があります。
納品されたベルトを特定する記録はどれですか?
納品された製品コードと製作図面を資産ファイルに保管してください。接合部および付属部品に関する該当する契約書類、暴露限度値、清掃手順書もそこに保管してください。
衛生区域間をコンベアが通過することは可能ですか?
工場が実行可能な分離方法を承認した場合、それが可能になります。移送、アクセス、排水、および操作手順をまとめて設計およびテストします。その限界を記録し、後日の変更を管理します。
清掃間隔は誰が設定するのですか?
衛生管理責任者は、工場の食品安全プログラムを通じてこれに同意します。製品リスクと洗浄結果に基づいて、洗浄間隔を見直してください。洗浄頻度や、湿式洗浄または乾式洗浄方法の変更についても、同様の見直しが必要です。
引き継ぎ時に解決すべき事項は何ですか?
製造および洗浄工程において、製品、水、人、および取り外した部品の追跡調査を行う。出荷前に、アクセス、排水、移送行動、および制御対応における不備を解消する。