エンドレスゴム製コンベア ベルトの購入には 3 つの質問があります。それぞれの質問が次の質問を絞り込むため、この順序で回答します。ループは本当に無限である必要があるのでしょうか、それとも現場で加硫されたスプライスがはるかに少ない中断で同じ仕事をするのでしょうか?メーカーは実際にあなたの長さ、幅、層数でリングを硬化させることができますか?そして、ベルトが工場から出荷される前に、どのような証拠を要求しますか? 3 つのうちのどれかが間違っていても、ベルトは動き続けます。それは長続きしません。
当社のエンジニアは、これをはっきりと言えるほど、デッド ループを開いてきました。私たちが検査するエンドレスベルトの早期故障のほとんどは、そもそもエンドレスではありませんでした。誰かが継ぎ合わせベルトを注文してそれをエンドレスと呼んだり、ベルトを 1 分間に 40 回屈曲させる機械式ファスナーを受け入れたりしました。 2.5 m/s で回転するヘッド 500 mm のプーリーでは、ジョイントの 8 mm の段差は、20 °C のカバーの余分な熱よりも大きなダメージを与えます。仕様はラベルよりも重要です。

01ベルト仕様におけるエンドレスの本当の意味
業界用語では、エンドレスとは、製造後に結合されるのではなく、製造中に硬化されて閉じられたループを指します。プライはリングの周囲を連続的に走行するため、荷重経路は搬送側から戻り側まで途切れることがありません。買い手はこの言葉をゆるく使いますが、そのゆるさにはお金がかかります。ロールから切断され、サービス プレスで接合されたベルトも閉ループですが、接合部から 200 mm の構造は、接合部から 3 m 離れた構造とは異なります。
私たちは独自の引用文に明確な線を引いています。 ゴム製コンベア ベルトは、私たちの作品を無限に残すものですが、すべての張力メンバーが全周にわたって完全な状態で、リングとして残されました。サイト上で 2 つの端をまだ結合する必要がある場合、それはスプライスであり、結合効率については別の話に属します。どちらの製品も便利です。見積もりリクエストの中でそれらを混同すると、プロジェクトは数週間の試運転時間を無駄にしてしまいます。
試運転後にのみ区別が現れる理由
加硫スプライスは、適切に製造された場合、カーカス強度の 85 ~ 90% でテストできます。この数字は机上では許容範囲内に思えます。問題は、回転するたびに関節で何が起こるかということです。スプライスは段差の分だけベルト本体よりも厚く、プーリーを通過するたびにその厚い部分が再度曲げられ、真っ直ぐになります。 400 mm のプーリー上で 2 m/s の速度で、厚さ 12 mm のベルトは 1 分間におよそ 26 回屈曲します。関節は、サイクルごとにその屈曲の代償を支払います。
本当に終わりのない建設は、問題を管理するのではなく、問題を消してしまいます。段差や重なりはなく、プーリーの遅れを引き起こす余分な厚みもなく、トレーニングアイドラーと議論するような局所的に硬いゾーンもありません。 2023 年に委託した 40 メートルのセンタードライブでは、エンドレス ループの長さは 8 か月間 2 交代で稼働し続けて 4 mm 以内に収まりましたが、同じライン上で接続されたスペアは 5 か月目までに 22 mm に達しました。両方のベルトは同じグレード、同じプライ数でした。
02真のエンドレス、フィールド加硫スプライスおよびメカニカル ファスナー比較
ベルトループを閉じる 3 つの方法がすべての購入者の前に提示されますが、それらは注文書に示されているよりもはるかに異なります。私たちは、同じ EP 630 3 層カーカスを 3 つの形状すべてで剥がし、独自のテストベッドでサンプルを採取しました。パターンに十分な一貫性があったため、現在は 1 つの品目のオプションではなく、個別の製品ファミリーとして引用しています。
真のエンドレス構造により、ループ内に材料の境界が存在しないため、完全なカーカス評価が維持されます。採石現場で適切に施工された熱間加硫スプライスは、技術者が硬化チャートに従って作業すると、その評価の大部分が回復しますが、回復は天候、清浄度、プレス状態に左右され、寧波ではどれも管理できません。機械式ファスナーは、2 時間の交換と引き換えに強度を失い、細かい濡れた砂の中では各ファスナー プレートの周囲のベルトのエッジも失います。
以下の表は、当社の報道記録と、鉱山や港湾の現場から返送された障害報告書で確認された内容をまとめたものです。数値はテストベッドからの典型的な値であり、すべての枝肉グレードの最小値が保証されているわけではありません。温度定格と摩耗クラスは、運ぶ材料に適合させる必要があります。そのため、接合部を見積もる前に必ず義務を尋ねます。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>エンジニアによるフィールドノート: 42 °C のクリンカー コリドーで、同じ幅 1,200 mm のベルトを 2 つの形状で測定しました。継ぎ合わせたループは 9 か月後に 6 mm ずれ、左端が摩耗し始めていました。同じフレームに取り付けられたエンドレス交換品は、14 か月後に 2 mm 以内に収まりました。 2 回の実行の間でフレームについては何も変化しませんでした。
検査室なしで共同効率を読み取る
共同効率の数値はサプライヤー間でかなりばらつきがあります。代わりに、使用した硬化チャート、プラテン圧力、滞留時間を尋ね、購入しているカーカスグレードと比較してください。 145 °C、1.2 MPa で 25 分間硬化させた 3 層 EP ベルトは、乗組員がラインを戻す必要があったために 12 分間プレスされたベルトとは異なる様子を物語っています。ファスナー システムの比較作業については、スプライシング方法ガイドでは、フィールド シーケンスについて説明します。
各クロージャ タイプの失敗の署名
ファスナーの接合部は、プレートを投げることによって死亡していることを示します。通常、最初のプレートを外してから 1 シフト以内に、シュート内のボルトの緩みと、ベルトの端に沿った破れた穴の列が見つかります。ベルトがフィンガーシームに沿って開き、目に見える警告もなくテンションメンバーが数メートルにわたって引き離されるため、スプライスの失敗はより静かで厄介です。無限ループはまったく別の場所で失敗します。これが、実際のサービス制限がどこにあるのかについて説明する次のセクションでのポイントです。
03製造ルート: 成形リングと再結合ループ
2 つの生産ルートがクローズド ベルトにつながっており、購入者がどちらを購入しているかを尋ねることはほとんどありません。その答えによって、実用的な長さ、許容差はどれくらいか、ループの交換にどれくらいの費用がかかるかが決まります。私たちは両方のルートを同じ建物内で運行しているため、正直に比較するのが簡単です。
成形された無限生産により、最初からリングが構築されます。生地のプライは、連続スパイラルとして、または円周の周りですでに交わっている特注のカットプライとして配置され、その後、アセンブリ全体がリング型内でプレスされ、硬化されます。硬化後は何も接合されていません。このルートは、最も厳密な寸法制御と最も均一な張力を実現し、400 mm 未満のプーリー上で曲げられるすべてのベルトに使用するルートです。
再結合されたルートは平らな長さで始まり、最初に硬化され、その後それ自体が加硫処理された段付きまたはスパイラルのフィンガー ジョイントによって閉じられます。段付きジョイントは、荷重がいくつかの千鳥状のステップを介して伝達されるため、より重いカーカスに適しています。スパイラル ジョイントまたはフィンガー ジョイントは、同じ荷重をより長い経路に分散し、薄いベルトや最大 4 プライの繊維カーカスに適しています。どちらも正規の製造方法です。どちらも、成形リングとまったく同じように動作するベルトを生成するわけではありません。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>04構築できるものと制限はどこにあるのか
コンベヤ ベルト メーカー としては、報道機関が保持できないことを約束するよりも、自社の上限を公表したいと考えています。正直な答えはリング金型のキャパシティによって決まり、プレスは見積もりの段階よりずっと前にそれを決定します。型に適合しないループは再結合されたループとなり、購入者にどのルートに料金を支払っているかを伝えます。
成形されたルートでは、実際のウィンドウは展開長さ約 2 m ~ 30 m になります。 2 m 未満では、リングが十分に硬くなるため、よじれずにリングを扱うことが実際の問題になります。また、30 m を超えると、必要な枝肉に対して型が十分な大きさになりません。幅はテキスタイルカーカスで 2,400 mm まで、日常的に快適な最大幅は 1,800 mm です。 EP および NN 構造の成型リングでは 4 層で終わります。
長いループは、成形されていないだけで、エンドレスに出荷されます。 30 メートルを超えると、ベルトを平らに構築し、養生して、階段状または螺旋状の縫い目で閉じます。これは、90 メートルのループが通常である陸上および港湾の設置で行います。制限されるのは生産ではなく輸送です。幅 1,400 mm、長さ 90 m のリングは数トンの重さがあるため、鉄骨フレームの輸送用クレードルが必要であり、そのクレードルは注文の一部として設計する必要があります。
リクエストはお断りします
3 つの要求はノーとして返されます。購入者はそれらを事前に知っておく必要があります。スチールコードリングの成形は行いません。コードはループ内で連続している必要があり、コード カーカスの加硫ルートはまったく異なるプロセスになります。スリットは正方形に成形されたエッジを切断するため、硬化後により狭くスリットする必要があるエンドレス ループを保証することはできません。また、高さ 25 mm を超えるシェブロン プロファイルの成型リングは引用しません。プロファイル ブロックは、それらが交わる場所でプライ パスを歪ませるからです。
05長さ、周囲、対角の許容差
長さは、ループが正しく張られるかどうかを決定する数値であり、現場では誰も確認できないパーセンテージとして引用されることが最も多い数値です。 20 m のセンターに長さ 60 mm で到着するベルトは、張力を与えるキャリッジによって巻き取られる必要がありますが、移動量 400 mm のキャリッジはそれを容易に吸収します。短い 3 m のセンターで同じ 60 mm を使用すると、利用可能な巻取り量を超え、再カットが必要になる場合があります。
私たちは包括的なパーセンテージではなく、1 メートルあたりのミリメートルで作業します。 EP または NN カーカスの成型リングでは、展開長を 1 メートルあたりプラスまたはマイナス 1.5 mm に保ちます。これは、20 メートルのループでは 30 mm です。縫い目の長さは指の切断方法と硬化方法によって異なるため、再結合されたループは 1 メートルあたりプラスまたはマイナス 3 mm になります。当社の検査シートには、許容範囲ではなく、実際に測定した長さが記録されています。
周長だけでは、ループが正方形かどうかは分かりません。追跡に重要な数値は、フラット ループ全体で測定した 2 つの対角線の差であり、成形リングでは 4 mm、再接合されたリングでは 8 mm に保持します。一方の対角線がもう一方の対角線よりも 12 mm 長くなっているため、ループは正確に適切な長さであっても片側に引っ張ることができます。そのため、梱包する前に両方を測定します。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>ループ全体を展開せずに長さを確認する方法
長さを確認するためにベルトを 90 m 地面に敷設する必要はありません。ループ上の 1 点にマークを付け、マークが戻るまで直線基準に沿って回転させ、移動した距離を読み取ります。清潔な床の上で、ベルトに指で張力をかけて測定を行い、測定は 5 mm 以内で繰り返されます。 固定中心に設置される産業用コンベア ベルト。その 1 つの番号で、ループがフレームに属しているかどうかがわかります。
06厚さ、幅、張力の均一性
厚さの変化は、エンドレス ベルトの静かな致命的要因であり、ベルトがフレームに装着されると見えなくなる部分に隠れます。ベルトの総厚さは、成形リング周囲のどの部分でもプラスまたはマイナス 0.3 mm 以内、再接合されたループではプラスまたはマイナス 0.6 mm 以内に保たれます。プラウやスクレーパー ブレードの下に局所的に 1.5 mm の衝撃が生じると、摩耗縞が生じ、それが亀裂へと成長します。
幅は、注文した数値からプラス 5 mm、マイナス 0 mm に保ちます。これは、幅が狭いベルトはプーリーのエッジをカバーできなくなり、幅が広いベルトは構造をこするからです。カバーの厚さは各面で独自に測定され、9 つのポイントで記録されます。引張強度 18 MPa と評価された 6 mm のトップ カバーを備えた幅 1,200 mm のベルトでは、この 9 ポイント マップは、リングの一方のエッジが薄くなっていないことを証明します。
エンドレス リングの真価を発揮するのは、左右の張力の均一性です。経路を妨げる継ぎ目がないため、すべての層が均等に荷重を支え、短時間の慣らし運転でも実用的な証拠が得られます。既知の巻き取り荷重におけるループの伸びを通じて間接的に張力を測定し、ご要望に応じてその曲線をベルトとともにお送りします。
凹凸のあるリングはまっすぐな場合でもトラッキングが悪い理由
同じ引取り荷重で、左側に 150 mm、右側に 90 mm のたるみがあるループを考えます。張った側はより多くの張力を保持し、駆動負荷による伸びはわずかに少なくなり、ベルトは緩んだ側に向かって移動します。この問題の原因はフレームにあるわけではなく、アイドラーを調整しても問題は解決しません。スプライスされたループでは、指の重なりが一方の端でもう一方の端よりも深くなると、常に同じ症状が発生します。
07エンドレス ループが短いセンターでより良く追跡できる理由
短いセンターはベルトのあらゆる寸法誤差を罰するため、小さなプーリーの役割はエンドレス リングに属します。中心距離がプーリーの直径のわずか 6 倍または 7 倍である場合、ベルトは移動の大部分で曲がりまたは移行状態にあります。縫い目の局所的な硬化により、ベルトがわずかな角度で次のプーリーにつながり、1,000 回以上回転すると、その角度がエッジの摩耗になります。
トレーニングには予測可能な応答が必要です。エンドレス ループは 1 ~ 2 回転以内のわずかなアイドラー調整に反応しますが、硬いジョイントを備えたスプライス ループは、ジョイント自体が通過するときにベルト ラインを変化させるため、反応が不均一になります。私たちは、同じフレームに同一構造のエンドレス リングを取り付けた瞬間にベルトが消えてしまう、フルシフトのトラッキング フォルトをクルーが追いかける様子を見てきました。
周波数は形状と同じくらい重要です。 1.2 mm のジョイント上を 2.5 m/s の速度で 1,200 回転/時間で走行するループは、1 時間に 1,200 回、つまり 8 時間のシフトで約 9,600 回屈曲されます。これを 1 年にわたって掛け合わせると、計算は容赦なくなります。これは、 私たちを終わりのないEP ベルト トラッキング ガイドの結論は、毎回短く高速なラインです。
クラウンプーリーと均一な張力の役割
クラウニングは、ベルトをクラウン付きプーリーの最高点に向けて操縦することによって機能し、幅全体の張力が適度に均一である場合にのみ、予測どおりに操縦します。片側で 25% きつくベルトを装着したクラウン付きプーリーでも、張力の差がクラウン角度よりも大きいため、ドリフトします。エンドレス構造により、左右の張力変動の最大の単一原因が排除されます。そのため、クラウンとエンドレス ループは 2 つの独立した決定ではなく、一致したペアとなります。
08無限ループがオプションではない義務
一部の職務ではジョイントが許容されますが、一部の職務では許容されません。 40 t/h の食品ラインは 400 t/h の塊鉱石ラインよりもベルトに対する要求がはるかに高いため、トン数ではなく、プーリーの形状、速度、清浄度によってそれらを分類します。ジョイントが隠れる場所がない場合、無限ループは改良ではなくなり、唯一の賢明な購入になります。
小さなプーリーが最初に登場します。プーリー直径が 315 mm 未満では、どの厚さのホット スプライスでも曲がりすぎて、最終的には段差で亀裂が発生します。次に高速が続き、3 m/s を超えると、スプライスが軽減できるよりも速く、ジョイントに屈曲サイクルの負荷がかかり始めます。各パスでわずかに長さが変化するベルトではセンサーのトリガーや重量チェックの位置を保持できないため、精密な搬送が可能になります。継ぎ目は製品が溜まり、清掃員が到達できない場所であるため、衛生サービスには独自のロジックが追加されます。
ジョイントにかかる費用を節約したい購入者からも同様の主張を聞き続けていますが、通常は 1 年以内に交換注文で終わります。義務が以下の表のどこかに表示されている場合は、ジョイントに対する無限ループとその後のダウンタイムを比較検討してください。当社のエンジニアは、スプライスが真に優れた解決策である場合には常にお客様に伝えますが、実際にそうであるケースもあります。
<テーブルスタイル="幅: 100%;境界崩壊: 崩壊;背景: #ffffff;ボーダー: 1px ソリッド #e2e8f0;"> <本体>ジョイントが依然として適切な判断である場合
私たちは、無限ループを必要としない状況に無限ループを売り込むつもりはありません。 600 mm のプーリーを備えた幅 1.8 m のオーバーランド コンベヤは、毎秒 1.6 メートルで動作し、鉄鉱石を運びますが、適切に硬化されたスプライスで完全に機能します。そのサイズの成形リングを輸送すると、ジョイントよりも輸送費と取り扱いコストが高くなります。 コンベヤ ベルトのサプライヤーは、高価なオプションを押しつけるのではなく、そう言うでしょう。卸売コンベヤ ベルトは、計画停止に備えて大量に購入されます。この場合、在庫されたスプライスされたスペアが長いリードタイムを打ち破ります。
穏やかそうに見えて実はそうではない義務
2 つのアプリケーションは定期的に購入者を驚かせます。 1 シフトで 300 回開始と停止を繰り返す包装ラインは穏やかに見えますが、開始のたびにループ全体に衝撃荷重が加わり、最初に機械式ファスナーが外れます。砂洗浄工場は速いというよりも汚く見えますが、細かい研磨剤スラリーがあらゆる継ぎ目に作用し、フィンガーのエッジを内側から研磨します。どちらの苦情も「ベルトが早期に故障した」として私たちに届けられており、どちらも特定されるべきではなかった接合部に遡ります。
09ループに同意する前の購入者確認チェックリスト
当社では、バイヤーが工場でベルトを拒否するよりも、当社のゲートでベルトを拒否してもらいたいため、このセクションは本物の検査リストとして書かれています。すべての列は、テープ、四角形、スケール、およびリングと一緒に移動する必要がある書類を使用してチェックできます。メーカーが証拠を提供できないとしても、それはそれ自体が情報です。
次元レコードから始めます。測定した展開長さ、両対角線、幅、および 9 ポイントのカバー厚さマップを求め、それぞれ注文番号に対して署名します。次に、カーカスの詳細を尋ねます。層数、層の材質、層ごとの張力評価、DIN 53516 試験法に基づく引張強さ (MPa) と摩耗量 (mm3) によるカバー グレード。
証拠の取り扱いを終了します。梱包リストに記載されている重量、クレードルまたはパレットの設計、およびフレームにマークされている吊り上げポイントを確認してください。クラウンの下にサポートのない平らなパレットに乗せて到着したリングは、シュリンク包装を開ける前に永久的なセットが発生しており、そのセットが 3 か月後には誰も説明できないトラッキングエラーになります。
<テーブルスタイル="幅: 100%;境界崩壊: 崩壊;背景: #ffffff;ボーダー: 1px ソリッド #e2e8f0;"> <本体>本物のメーカーとトレーダーを分ける 1 つの質問
誰がリングを押したのか、どのボタンを押したのかを尋ねます。 コンベア ベルト工場は、独自のループを硬化させて、プラテン サイズ、硬化温度、滞留時間を一文で教えてくれ、検査シートを 1 行ずつ順番に説明してくれます。トレーダーは答えを得るために他の人に電話する必要があり、その遅れは通常、曖昧な応答として現れます。
10 設置時の張力と慣らし運転期間
エンドレス ベルトは適切な張力で取り付ける必要がありますが、正しい値はほとんどの乗組員が予想するよりも低くなります。エンドレス ループに過度の張力を加えても、ループの軌道が改善されるわけではありません。カーカスが永久に伸びてしまい、同時にプーリーベアリングの耐用年数が短くなります。巻き取りを外した状態でループをフレームに引っ張り、ベルトをゆっくり回転させながら徐々に張力を加えます。
実際的な開始点は、全負荷時にベルトがドライブ プーリー上で滑るのを止めるのに十分な巻き取り量と、予備として約 10% 多くの移動量を加えた値です。最初のゆっくりとした回転の間、ドライブプーリーのベルトを観察します。ベルトが滑る場合は、少しずつ巻き取りを追加してください。戻り側がたるみなくタイトで平らに見える場合は、有用なポイントを過ぎているため、一部を解放する必要があります。
慣らし運転には 1 か月ではなく、シフトが必要です。層が圧縮されるにつれて、最初の 8 時間でループが長さの 0.2 ~ 0.4 パーセント沈下すると予想されます。これは、20 メートルのループで 40 ~ 80 mm に相当し、巻き取りにはそのためのスペースが必要です。最初のシフト後、すべてのアイドラーでトラッキングを再チェックし、スカートとのエッジ接触を探し、次の検査でベースラインが得られるように巻き取り位置を記録します。
最初のシフト中の読書追跡
空ではなくフレームをロードした状態でベルトを追跡します。空のフレーム上で完全に動作するループは、素材がその上に配置されると中心から 15 mm ずれる可能性があります。これは、負荷によりドライブ周囲の張力分布が変化するためです。リターンストランドはトラッキングの問題を早期に示し、構造へのリスクが少ないことが多いため、搬送側だけでなくリターン側にも注意してください。
ベルトドライブとエンドレスコンベアループの共通点
張力ロジックはコンベヤに固有のものではありません。 V ベルト メーカーは、ドライブ ベルトについても同じことを言います。張力のスリップが少なすぎるとベアリングが破壊され、張力のスリップが多すぎると、スイート スポットが中間に位置します。同じ原理がすべての伝動ベルト メーカーの推奨事項をお読みください。ベルトが石を運ぶかファンを回すかに関係なく。
11 トラッキング、エッジウェアラブル、および毎月注目すべき内容
しっかりと構築されたエンドレス リングは長くて退屈な耐用年数をもたらし、トラブルの初期の兆候はゆっくりと現れるため見落としやすくなります。お客様には毎月4か所を見て、その数値を書いていただきます。特に同じ乗務員がシフト間で交替する場合、紙に書かれた数字は毎回記憶を上回ります。
最初にヘッドプーリーのベルトの位置に注目してください。フレームからベルトの両側の端までを測定し、両方の数値を記録します。 1 か月にわたる 5 mm の変動は正常な沈下です。 2 週間で 20 mm のドリフトは何かが変化したことを意味し、通常はベルトではなくアイドラーの固着が原因です。次に、エッジが擦り切れていないか、外側 30 mm に沿って光沢のある磨かれたストリップがないかどうかを検査します。これは、スカートや構造物との継続的な接触の痕跡です。
ベルトが均等に駆動されているかどうかがわかるため、プーリーの遅れも確認してください。ラギングの片側の斑点状の摩耗はベルトの張力が不均一であることを反映しており、そのパターンはループの形状またはスプライスの亀裂を示しています。最後にドライブを聴いてみましょう。ヘッド プーリーの 1 回転につき 1 回のリズミカルなノックは、ループ内を移動する段差、塊、または損傷したプレートであり、自然には修復されません。
ベルトではなくキャリーバックから摩耗する場合
ベルトの欠陥のように見えるエッジやカバーの摩耗は、多くの場合、材料が戻り側に付着し、プーリーの下を通過するときに磨耗します。 リターン側クリーニング プログラムは、通常、新しいリングの数分の 1 の費用で摩耗源を除去します。防塵ベルトの選択では、同じ問題のカバー グレード側もカバーされます。コンベヤ ベルトの販売代理店はスクレーパを供給できますが、摩耗パターンが実際にベルトに由来するかどうかを判断できるのはベルト メーカーだけです。
12 エンドレス リングの保管、取り扱い、持ち上げ
保管時の損傷は、ランニング時よりも無限のベルト障害を引き起こします。自重で床に置かれたリングは 2 つの接触点で永久的なセットが発生し、そのセットは回転した初日にトラッキングのぐらつきとして現れます。ループは、クラウンの下にサポートを備えたクレードルに立った状態で保管するか、適切なサイズのドラムに吊り下げ、1 つのセクションを挟む単一のフックには決して掛けないでください。
温度はサポートと同じくらい重要です。ループを直射日光やヒーターから遠ざけ、コンパウンドの柔軟性が保たれる 5 °C ~ 30 °C の間で保管してください。約 0 °C 以下では、標準的な EP カーカスは十分に硬くなり、フレームに無理に取り付けるとカバーに亀裂が入る危険性があります。また、2 年前の冬に冷蔵倉庫で作成された折り線に沿ってカバーに亀裂が現れるのを確認しました。
吊り上げにはワイヤー ロープではなく、スプレッダー バーと布製スリングが必要です。 4 分の 1 の位置にある 2 つのスリングは、それぞれループの重量を十分に上回る定格であり、リングが移動中にリングを丸く保ちます。スリングの上のベルトに全体重がかかって圧縮され、しわが寄ってしまうため、中央を通る 1 本のスリングでループを持ち上げないでください。この折り目は、後の使用中に亀裂の開始点になります。
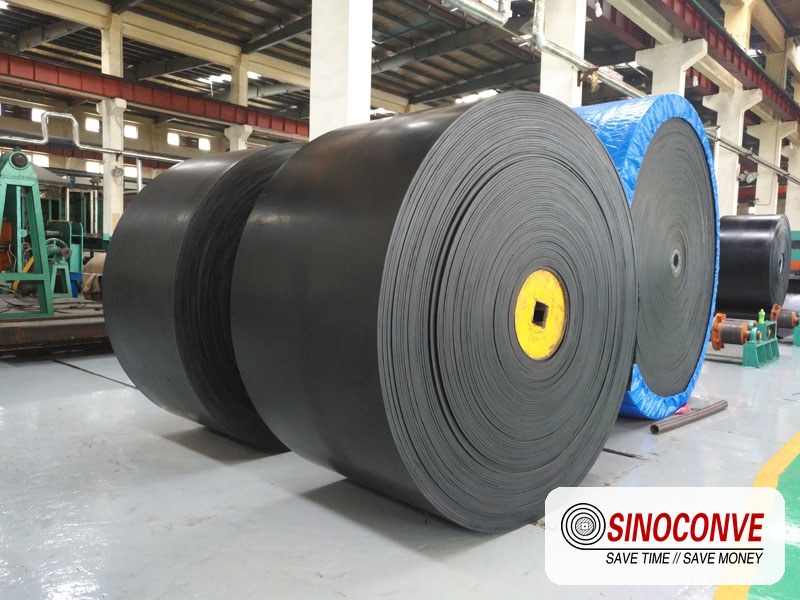
エンドレスのゴム製コンベア ベルト リングはすべて、クラウンを支えるクレードルに作品を置きます。
長期保管と賞味期限に関する質問
ゴムには使用期限があり、3 年間不適切に保管されたループは新品ではありません。設置日ごとにローテーションし、保管場所を暗くして換気を保ち、リングの上に物を積み重ねないようにしてください。ループを 1 年以上放置しなければならない場合は、取り付ける前に検査し、カバーの表面に亀裂がないか確認し、ループがねじれなく平らに置かれていることを確認してください。
13コストとダウンタイムのトレードオフを解決
エンジニアリング上の理由だけで建設を選択する人はいません。私たちはそれを理解しています。エンドレス ループは、同じカーカスを継ぎ合わせたベルトよりも購入コストが高くなりますが、その違いは明らかです。購入者がよく間違えるのは、比較の残り半分、つまり最初の失敗にかかるコストとそれに伴うダウンタイムです。
ベルトには通貨数字は記載しません。これはグレード、層数、幅、貨物レーンによって異なり、当社が印刷した数字は顧客の半数にとっては間違っているためです。代わりに、ここでは 2 つのオプションを比較検討している購入者と一緒に説明する計算を示します。 4 つの用語から総所有コストを計算し、それぞれの用語に独自の数値を使用します。
最初の項は、ベルト自体の納入コストです。 2 つ目は設置コストで、スプライスベルトの場合は、プレスの雇用、熟練した作業員、消耗品、ラインの停止時間が含まれます。 3 番目の項は予想耐用年数で、同じ任務の場合、短くて高速なライン上の成形リングの約 2 倍の長さに設定します。 4 番目の項は、年間 1 回の計画外停止のコストです。これは、主破砕機の供給ラインまたは積込み機の場合、通常、ページ上の最大の数値になります。
<テーブルスタイル="幅: 100%;境界崩壊: 崩壊;背景: #ffffff;ボーダー: 1px ソリッド #e2e8f0;"> <本体>記入できる作業済みのフレーム
1 日 10 時間稼働する 24 メートルのセンターフィーダーを考えてみましょう。同じ勤務で、継ぎ合わせたベルトが 14 か月間持続し、エンドレス リングが 28 か月間持続し、計画外の停止が 1 回発生すると、ライン時間が 6 時間かかるとします。 4 年間にわたって、およそ 3 つ半のスプライスされたベルトと 2 つのエンドレス リングを比較し、さらに 2 つの計画外のストップと何もないリングを比較することになります。ベルト、継ぎ目の取り付け、生産ロスにかかる 1 時間の費用をこれらの計算に含めると、通常、答えは近づきません。
算術演算でスプライスを購入すると言われるとき
無限ループはどこでも成功するわけではありません。私たちはそう言います。大きなプーリーを使用する遅いラインでは、3 年間持続するスプライスはまったく合理的であり、リングに余分な出費をしてもほとんど意味がありません。これは正当な決定であり、それに到達するための正直な方法は、サプライヤーのパンフレットではなく、ご自身の交換履歴に基づいて決定することです。
14 無限ループを実行しているサイトのフィールド ノート
昨年の 2 回の訪問は見送る価値があります。どちらもベルトではなく仕様の変更で終わったからです。どちらのケースにも製造上の欠陥は含まれておらず、誰かが正しい測定値を観察していれば、どちらも実行の最初の 1 週間で確認できました。
洗浄された砂のプラントでは、無限ループは 3 日目までに中心から 25 mm ずれていました。乗組員はリングが正方形ではないものと推測し、交換を求めました。当社のエンジニアは対角線を測定し、3 mm 以内でそれを見つけ、尾部から 6 m のところでリターンアイドラーが固形物を捕らえているのを発見しました。このアイドラーの交換費用は新しいベルトの数分の一で済み、それ以来ループはまっすぐに動作しています。教訓は、トラッキングに関する苦情はベルトの問題である前に測定の問題であるということです。
2 回目の訪問は食品包装ホールで、短いエンドレス ベルトがシフトごとに 400 回再起動されていました。 11週間後にエッジの亀裂が発生しました。このコンパウンドは常温使用用に発注されており、洗浄方法には 1 日 2 回、表面を 80 °C を超える高温で洗浄することが含まれていました。よりクリーンな接触面と耐熱性コンパウンドに切り替えることで問題は解決されました。建設に関しては何の問題もありませんでした。見積もりの段階では環境について説明されていませんでした。
どちらのストーリーも同じ方向を向いています。ベルトが実際に何に遭遇するかをメーカーに数字で知らせると、初当りのループの可能性が急激に高まります。エンドレスリングをお見積りする前に、必ず作業内容、プーリーの直径、速度、洗浄方法をお伺いします。

15よくある質問
エンドレスゴム製コンベア ベルトは実際に、スプライスされたものよりも強いのでしょうか?
はい、ベルトを繰り返し曲げる必要がある作業では、完成したリングが縫い目の部分だけを回復するのではなく、完全なカーカス評価を維持するためです。
真のリングとして硬化できるループ サイズはどれですか?
当社の成形ルートは、およそ 2 m から最大 30 m までの開発長さをカバーします。幅はテキスタイルカーカスで 2,400 mm に達し、プライ数は成形リングの最高 4 に達します。長いループは平らに構築され、階段状または螺旋状の縫い目で閉じられます。これにより、実際の長さは 90 メートルを超えます。
長さの許容差はどれくらい厳密に要求する必要がありますか?
包括的なパーセンテージではなく、1 メートルあたりのミリメートルを求めてください。成形リング上の 1 メートルあたり 1.5 mm は、工場が実際に測定して擁護できる数値です。
損傷したエンドレス ベルトは現場で修理できますか?
エッジの小さな裂け目やカバーのガウジは、ホット パッチまたはコールド キュア コンパウンドで修復できます。当社では両方を提供しています。修復できないのは、全幅を横切る裂け目です。なぜなら、修復は、義務を避けるために特別に選択された義務の途中にある接合部になるからです。高速回線では、全幅修理は通常、次のリングを注文することを意味します。一時的な修正により、シーズンを通じてではなく、シフトを通じて対処できるようになります。
エンドレス ベルトがまだ片側にずれているのはなぜですか?
ベルトの前にフレームを確認します。リターンアイドラーの固着、中心から外れたローディングポイント、ベルトラインに対して直角でないヘッドプーリーが、調査対象のドリフトのほとんどを占めています。合意された許容値を下回る対角線の測定値は、ループアウトが原因であると判断します。
エンドレス ループのクラウン プーリーは必要ですか?
クラウンはショートセンターに役立ち、エンドレスリングにより張力が左右に均一に保たれるため、クラウンがより予測どおりに機能します。
エンドレスベルトは破砕回路でどのくらいの期間使用できますか?
人生は、ラベルよりもはるかに義務に依存します。 500 mm ヘッドプーリーと 2 シフト操作を備えた二次破砕機排出ラインでは 18 ~ 24 か月かかることがわかります。 1,200 mm の塊を 315 mm のプーリーに通す一次供給ラインは、衝撃と強い曲げの両方が同じカーカスに作用するため、より短くなり、場合によっては 10 ~ 14 か月かかることがあります。すべての交換日を記録すると、実際の間隔はカタログ値よりも多くのことを知ることができます。
長い無限ループを海外に発送できますか?
はい、パレットではなくスチール製のクレードルで作業を行います。幅 1,400 mm、90 m のリングには、クラウン サポートと明確にマークされたリフティング ポイントが必要であり、当社はオーダーの一部としてクレードルを設計します。大きなリングはデッキスペースを大きく占めるため、貨物は重量だけでなく体積にも基づいて見積もられます。
終わりのない建設に、低速回線に追加費用を費やす価値はありますか?
プーリーが大きく、負荷が穏やかであれば、通常はそうではありません。そのため、決定する前に、独自の交換履歴を使用して 4 項の計算を実行してください。
必要な関連製品
- 重負荷作業向けの EP、NN、およびスチール コード カーカス構造のゴム製コンベヤ ベルト
- 採石場作業用 EP ゴム製コンベア ベルト
- フィールド スプライスが早期に開く長距離陸上走行向けに設計されたスチール コード ベルト
- クリンカーハンドリング用耐熱ベルト
- 移動プラントでの急勾配の搬送業務用のシェブロン ベルトとインクライン ベルト
- 梱包用 PVC 軽量ベルト
- 縞模様や歯付きプロファイルを含む産業用および農業用ドライブ用の V ベルト
- 機械の精密駆動用タイミング ベルト
- 同じフレームとベルト幅に適合するコンベヤ ローラーとアイドラー
- 寧波工場の全製品カタログ