


コグ付き V ベルトは、下側が横方向の歯の列に成形されている駆動ベルトです。この記事では、クラッシャー、ファン、コンプレッサー、ミキサー、プロセス ポンプを回転させる産業用タイプのみを扱います。歯はグリップ機能ではありません。ベースを歯に切断すると、ベルトが曲がるたびに断面の中立軸が外側に移動し、外側のゴムの曲げ応力が低下し、所定の強度のベルトを小さなプーリー上に走行させることができます。コグドベルトのほぼすべての利点と限界は、その 1 つの変更に遡ります。
当社は寧波で V ベルトとコンベア ベルトを製造しており、年間の大部分は採石場、セメント、港湾の駆動に費やされています。同じシーンが何度も繰り返されます。エンジニアは、しっかりと巻かれたベルトを歯付きベルトに交換し、プーリーの段差とより長いサービス間隔を選択し、次に、ベルトが属さない箇所に同じ交換を適用し、6 週間以内にベルトのセットを失いました。どちらの場合もベルトに異常はありませんでした。義務は構造と一致していましたか、そうではありませんでした。
その後に続くものは歯に残ります。底部がカットされる理由、歯のパターンのレイアウト、ベースがコギングされると走行ドライブで何が変わるか、コグドベルトが正しい判断とラップベルトが依然として有利な場合、実際の数値による加工済みプーリーのチェック、歯車に現れる損傷、および注文前に修正する価値のあるフィールド。

01コグド V ベルトとは何か、および歯の位置座る
工業用 V ベルトは、上部付近の長さに沿ってコード層が配置された台形のゴム部分を介して荷重を伝達します。コードラインは張力に抵抗し、その下のすべてがプーリーの溝を掴んでコードを所定の位置に保持します。固体ベルトでは、下部領域はゴムの連続したスラブです。歯付きベルトでは、同じ領域が歯によって中断され、全幅にわたって成形され、長さに沿って一定のピッチで繰り返されます。
マーケティング用語を使わずに説明した歯の裏側
それぞれの歯はベルトのベースに堂々と立っている圧縮ブロックであり、2 つの歯の間のそれぞれの隙間は、折り畳まれたヒンジが発生を待っています。ベルトに関しては他に何も変わりません。側面は依然として同じ開先角度で溝に収まり、コードは依然として引っ張り力を伝え、トルクは依然としてゴムとプーリーの金属間の摩擦によって伝達されます。歯によって変化するのは、ベルトがプーリーの周りで曲がるように要求されたときのゴムの挙動です。
2 つのバージョンが市場に投入されます。一般的なものはローエッジで、成形された歯付きベースとカットされたゴム製の側面には生地がまったくありません。もう 1 つは、側面を覆う布地のジャケットを維持し、歯の中にそのジャケットを形成するものです。どちらも歯が詰まっています。両者の違いは、後で摩擦と表面摩耗が議論になったときに重要になります。
02なぜ底が歯に食い込むのか
曲がりはドライブベルトにとって大きな敵です。回転するたびにベルトが小さなプーリーに巻き付けられ、次に大きなプーリーに巻き付けられ、各トリップでセクションが反対方向に 2 回屈曲します。曲げによって生じるひずみは、セクションの中立軸から最も外側のゴムまでの距離を、ベルトが通過するプーリーの半径で割った値によって設定されます。
曲げによる中立軸の移動方法
ソリッド ベルトでは、中立軸がコードの近くに位置するため、下部のゴムはコードから遠く離れており、最大の曲げ歪みがかかります。ベースを動かすと絵が変わります。曲がりの内側では、ブロックの列が倒れるように歯が互いに接近するため、歯の間の材料は長い外側半径に沿って伸びるのではなく圧縮され、有効な中立軸がコード ラインに向かって上向きに移動します。高さわずか数ミリメートルのセクションでは、その移動によって外側のファイバーの曲げ歪みが大幅に変化します。
外側の繊維のひずみが少ないということは、同じプーリ直径での曲げ応力が少ないことを意味し、この 1 つの事実によって、コグド ベルトの目的がすべて解放されます。
そのシフトによってプーリーが縮む理由
小さいプーリーはベルトをよりしっかりと包み込み、曲げ応力を増加させます。曲げ応力がコンパウンドが耐えられる限界を超えると、底部のゴムに亀裂が入り始めます。歯付きセクションは発生する曲げ応力が少ないため、天井に達する前に、より狭い半径に耐えることができます。カタログでは通常、結果が各セクションの最小プーリー直径として表現され、歯車の形状は通常、同じプロファイルの巻き付けられた形状の 3 分の 2 から 4 分の 3 の間のどこかに着地します。
当社のエンジニアによるフィールドノート: セメント工場のボールミル潤滑ファンでは、7 ~ 8 週間ごとに巻き付けられた SPB ベルトを破壊する駆動装置を受け継いでいました。モータープーリーは 160 mm で、誰も動かしたくないガードを通過するために何年も前に選ばれました。同じセクション、同じプーリー、同じ張力のローエッジコグドベルトに切り替えると、交換間隔が 14 か月を超えてしまいました。巻き付けられたベルトは、パワーを考慮して過小サイズではありませんでした。曲げ半径に対してサイズが小さかったのですが、これはまったく別の失敗です。
曲げ応力は歯の唯一の影響ではありません。また、ベルトがどのように熱を逃がすか、またベルトが裏側のアイドラー上でどのように動作するかが変化します。両方の影響は、高温で動作するマシンや逆転するマシンに実際に現れます。
03歯車のジオメトリ: 歯車のピッチ、深さ、半径ルート
コグドベルトの動作は 3 つの次元によって決まります。3 つすべては顧客ではなく金型によって設定されます。ピッチは、ベルトに沿って測定された 2 つの隣接する歯間の中心間距離です。深さは歯が根元までどのくらいの深さであるかを表します。歯底半径は、歯の側面とギャップの底面が交わる曲線であり、プロファイル全体の中で最も小さく、最も見落とされやすい数値です。
ピッチと深さ: 歯に成形された 2 つの数字
ピッチが短いと、ベルトの 1 メートルごとにより多くのヒンジ ポイントが詰め込まれ、きついプーリー上でベルトが柔軟になりますが、圧縮に耐えるために各歯に残されるゴムの量は少なくなります。ピッチを長くすると、各歯がより大きなブロックになり、より強い圧潰強度が得られ、同時にベルトが硬くなります。深度も同様に動作します。歯をより深く切り込むと柔軟性が向上しますが、歯をコードラインから分離するベースラバーを除去することになります。
したがって、深さはベルトの厚さだけを考慮して選択するのではなく、ベルトの厚さに応じて選択する必要があります。より重いセクションでは、歯の深さをセクション全体の高さの約 3 分の 1 に保ちます。また、狭い古典的なプロファイルでは、単純に使用するゴムが少ないため、歯は自然に浅くなります。
根の半径と鋭い根が割れる理由
根本は歯付きベルトが最終的に破損する箇所であり、その原因は複合品質ではなく応力集中です。鋭い角を介してベルトのベースに接する歯は、曲げ歪みをゴムの細い線に集め、細い線はすぐに疲労します。この角に十分な半径を与えると、歪みがより長い曲線にわたって広がります。これが耐久性のある歯を実現する秘訣です。歯根の半径を歯の深さの 3 分の 1 近くに保ち、ほぼ平方根のアンダーカットは寿命が短いものとして扱います。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>04生端に対するラップカバー: 2 つの異なる摩擦ストーリー
側面に布地があるかどうかによって、歯よりもドライブが大きく変わり、通常は 2 つの特徴が同時に現れます。ほとんどの歯付き工業用ベルトは切りっぱなしであり、その理由を理解するには、負荷がかかった状態でゴムとプーリーの金属の間に何が起こるかを調べる必要があります。
ファブリック ジャケットが脇腹に与える影響
ラップベルトは、上部、ベース、両脇腹に織られたジャケットを着用します。このジャケットは、鋼または鋳鉄の溝に対して、一般的に 0.25 ~ 0.3 の範囲で見積もられる、より低く、より安定した摩擦係数を持ち、その下のゴムを摩耗やオイルミストから保護します。摩擦が低いということは、各溝によって伝達されるトルクが少ないことを意味し、ベルトが掴まれるのではなく徐々に解放されることも意味します。ほこりや油の多いドライブでも、裸のゴムが滑らかに磨かれても、ジャケットは長期間使用可能です。
未処理のエッジ摩擦とコグペアリング
ジャケットを剥がすと、カットされたゴムの側面が溝に直接かみ合います。摩擦係数は 0.4 ~ 0.5 の範囲に上昇するため、各溝がより多くのトルクを伝達し、ドライブはより少ないベルトまたはより軽い張力で動作できます。この高いグリップ力が、ローエッジがハードワークのマシンに適している理由であり、また、歯のあるベースとベアフランクがペアで移動する理由でもあります。
商売は摩耗です。生のエッジの側面は、ベルトが着座したり解放されたりするたびに溝に摩耗し、駆動部の位置ずれが許容されにくいため、プーリーの位置調整がずさんな工場では、巻き付けられたベルトに問題が発生するずっと前に側面の摩耗が発生します。 トランスミッション ベルト メーカー は両方のタイプを引用していますが、生のエッジ バージョンは適切に設定されたドライブに報酬を与え、無視されたドライブに罰を与えるということを購入者に正直に述べています。
05コードの位置、ベルトの厚さ、歯が両方に与える影響
歯は臍帯線の下にあるからこそ機能します。これが、テンションメンバーと歯付きベースの間の全体的な契約です。コードが低く設定されているか、ベースが薄すぎるベルトでは、負荷を運ぶ繊維自体を混雑させずに歯を切る余地がほとんどありません。また、ベルト自体のコードが密集していると、歯が役立つずっと前に伸びて張力が失われます。
これは、高耐久ドライブ ベルトとして販売されている安価な輸入品で最もよく見られます。断面の外側は正確に測定されていますが、コードは歯の谷の下にわずか数ミリメートルしかなく、問題の最初の兆候は歯の折れではなく伸びです。歯の最深部と最初のコードの間にはしっかりとしたゴムのクッションが必要で、狭い部分ではそのクッションが歯が入る深さを制限します。ベルトは、ファンを駆動するときも石を運ぶときもこのように機能します。そのため、これらの歯車を成形する工場がベルトも製造することがよくあります。 コンベヤ ベルト メーカー では、自社のプレス機を使用して、図面上の歯の深さに合わせてコードの高さを設定しました。
ゴムの選択も同じ論理に従います。コードの下のコンパウンドは、現場で発生する温度範囲全体にわたって柔軟性を維持する必要があるからです。 ゴム製コンベア ベルトとドライブ ベルトは、関連する化合物から硬化されており、ある製品ラインの化合物混合をすでに制御している工場では、もう一方の製品ラインを制御する方がはるかに簡単であることがわかります。
06ドライブの動作: マシン上で実際に何が変わるか
ベースが固定されると、ドライブ上で 4 つの測定可能なものが変化します。セクションはより簡単に曲がり、受け入れる最小のプーリーは小さくなり、ベルトの動作はより冷たくなり、ベルトが発する騒音は異なる性質を帯びます。 4 つすべてが同じ歯のパターンに由来しており、それらを理解している購入者は、販売上の主張から真の改善を判断できます。
曲げ弾性率とそれが動く理由
曲げ弾性率は、ベルトを曲げたときに感じる硬さを表し、ドライブ ベルトでは引張強度よりも重要です。固体部分は 1 つの連続したスラブとして曲げられるため、曲げ弾性率が高く、外側の繊維の歪みが大きくなります。歯車をベースに切り込むと、そのセクションはスラブのように動作しなくなり、代わりに薄いヒンジで結合された短いブロックのチェーンのように動作します。小さなプーリー上の歯付きベルトは、同様の定格の固体ベルトが必要とする力のおよそ半分から 3 分の 2 で曲がります。
最小プーリー直径、正直に比較
最小プーリー直径は、ドライブが機械のスペースに適合するかどうかを決定するため、議論の対象となる数値です。カタログの数値はメーカーによって異なるため、正確なセクションを常に確認する必要がありますが、パターンには十分な一貫性があり、計画を立てることができます。歯付きベルトでは常に小さいプーリーが許可され、セクションが重くなるにつれてギャップが広がります。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>この表は、仕様ではなく計画ガイドとして読んでください。すべての数値は、セクション、速度、プーリーの材質に関するメーカー独自のデータと照らし合わせて確認する必要があり、昨年のカタログの記憶に基づいて重要なドライブのサイズを決定することは決してありません。レイアウトがまだ開いているときは、進行方向が重要です。
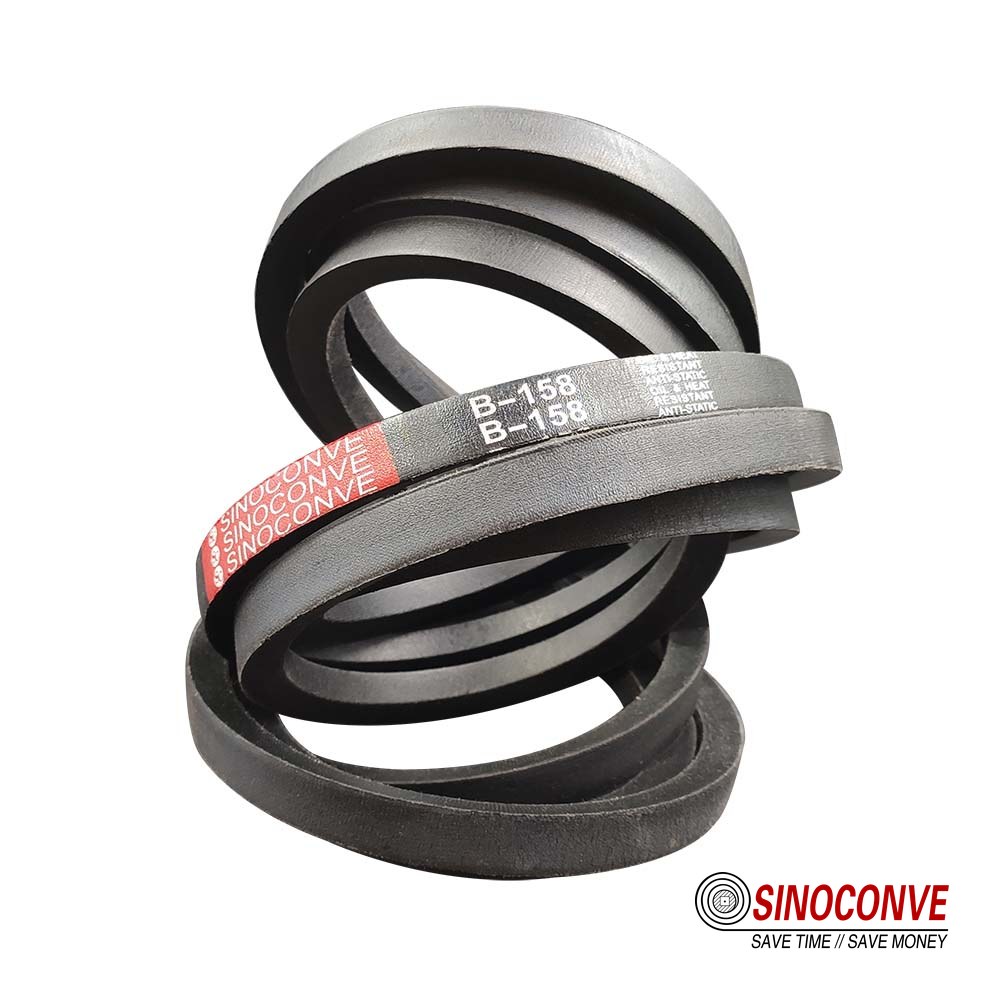
歯付きのベースはコード ラインの下にあり、歯はすべての曲がりの内側で互いに接近します。
07熱、滑り、騒音: ランニング中の歯の変化ドライブ
ドライブ ベルトは暖かく動作します。その暖かさは、ゴムの内部で始まるプロセスの目に見える終わりです。屈曲サイクルごとに、ヒステリシスを通じて少量のエネルギーが熱に変換されるため、ベルトがより少ない張力で屈曲すると、駆動力の無駄が少なくなります。
同じドライブ上の温度上昇、スリップ、ノイズ
歯付きベースは両端で熱を攻撃します。外側の繊維での曲げひずみが低いため、発生量が少なくなり、歯によって表面積が増え、ベルトを通過する空気が送られるため、残りの繊維がより速く脱落します。 200 mm プーリーに対して 1,450 rpm で動作するセメント工場のファンで、定常負荷を 2 時間続けた後、同じ時点で、交換したラップベルトよりも摂氏 8 ~ 12 度低温で動作する生のエッジコグドベルトを測定しました。冷たいベルトほど劣化が遅くなります。
スリップは逆方向に動作します。生のエッジの側面が溝をより強くグリップするため、ドライブは低い取り付け張力でトルクを伝達し、ベルトが最終的に滑る点は負荷範囲のさらに上に位置します。これは、過負荷スパイクのあるマシンにとっては真の利点です。なぜなら、ハードなスタートでも保持されるベルトが側面を曇らせることがないからです。また、巻き付けベルトに適した張力設定は、歯付きベルトにはきつすぎる可能性があることも意味します。
ノイズは最も議論されることのない変化であり、オペレータにとって最も顕著な変化です。非常に小さなプーリーに巻き付けられたベルトは鳴く傾向があり、これはベルトが溝の底で短期間に滑ることから発生する鋭い苦情です。コグ付きローエッジベルトは、滑らずに溝を保持するため、通常、その鳴きを除去します。その代わりに、定点を越えて歯に追従する安定した高音が発生し、10 mm ピッチで 10 m/s で歯が 1 秒間に約 1,000 回その点を通過し、連続的なハム音のように聞こえます。ほとんどのオペレーターはハム音を好みます。 卸売コンベヤ ベルトやドライブ ベルトは、溝がひどく磨耗するとベルトの騒音が発生することを忘れていることがあります。
08リバース アイドラー上での後屈
産業用ドライブの多くは、小さなプーリーにラップを追加したり、単純に平らな背面からベルトを張ったりするために、背面アイドラーを使用しています。巻き付けられたベルトはこの配置を好みません。逆の湾曲によってジャケットとコードが自然な状態に反して引っ張られ、ベースに亀裂が入ったり、溝のあるアイドラーからベルトが外れたりする可能性があるためです。
歯付きベースが逆曲率を許容する理由
歯付きベルトは、形状に由来する理由により、同じ義務をはるかに優雅に処理します。ベルトがアイドラー上で後方に曲がると、その曲がりの外側の歯は互いに押しつぶされるのではなく、離れて開きます。そのため、ベルトには余分な曲率を与える場所が必要です。ベースラバーは、厳しいリバース半径の周囲で無理に伸ばされることはなく、ソリッドベースに亀裂が入るようなリバースベンドは日常的な出来事になります。これが、ローエッジ コグド ベルトがプレーンで平らな背面アイドラー上を走行して長い中心距離を短縮できる理由ですが、同じセクションのソリッド ベルトではこの配置を推奨しません。
2 つの習慣が配置を健全に保ちます。コグドベルトの平らな背面には何も座るものがないため、背面のアイドラーを滑らかで、溝が入っているのではなくクラウン状に保ちます。平らな部分があると回転するたびにベースの歯を叩き、歯車が防ぐはずだった亀裂が発生し始めるため、整備するたびに真円度を確認してください。 駆動側と搬送側の両方を理解しているコンベヤ ベルト販売代理店は、価格だけを見積もる販売代理店よりも価値があります。
09コグドベルトが正しい答えである場合
3 つの条件がドライブを歯付きベルトに引き寄せ、最も多くの問題を引き起こすマシンに同時に発生する傾向があります。小さなプーリー、高いベルト速度、頻繁に開始および停止する負荷は古典的なトリオであり、それぞれの負荷は歯車が軽減するようにベルトに負荷をかけます。
コグドベルトをまっすぐに目指す義務
小さなプーリーが最も明確なケースです。ガード、スキッドフレーム、または既存の基礎に押し込まれたドライブは、ベルトが必要とするものよりも小さいモータープーリーを使用することになります。歯付きベースのおかげでプーリーは存続可能になります。 2 番目はベルトの高速速度です。速度が上昇すると、時間あたりのフレックスサイクルも上昇し、サイクルあたりのひずみを減らすことが遅いシャフトよりも重要になるからです。頻繁な始動は 3 番目です。直接オンライン始動では、側面が完全に固定される前にベルトを介して衝撃トルクが発生するためです。
運転デューティを簡単に確認するだけで、ほとんどのことが解決されます。小さなプーリーがそのセクションの巻き付け最小値を下回る場合、ベルトが約 20 m/s を超える速度で走行する場合、またはモーターが 1 時間に数回以上始動する場合は、歯付きベルトがより安全なデフォルトです。当社のプレス工場では両方のタイプを成形し、コンベア ベルト工場とV ベルト メーカー では、2 か月以内に戻ってくる巻きベルトを販売するよりも、ドライブを適切な構造に誘導したいと考えています。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>10ラップベルトがまだ勝つとき
ラップベルトは、交換を待っている古くて悪いオプションではありません。これは独自の利点を持つ異なる構造であり、一部の任務では単に正しい構造です。そのファブリック ジャケットはゴムを摩耗から保護し、オイルミストや砂から守り、ベルトが古くなっても摩擦を安定させます。汚れたプーリー上で裸のゴムを放置せずに滑らかに磨くことができます。
コストも重要です。通常、ラップベルトは安価な製品であり、十分なプーリーを備えたゆっくりと調整された駆動では、長く平穏な寿命をもたらすため、任務に決して必要のない歯にお金を払って得るものは何もありません。サイトが多数のマシンにスペアを運ぶ場合、ほとんどのマシンに適合するラップベルトを標準化することは正当な決定であり、コンベヤ ベルトのサプライヤーは、プレミアム ラインに移行するためだけに、購入者にコンベヤ ベルトの供給をやめるよう交渉すべきです。
もう 1 つのケースに名前を付ける価値があります。大きなプーリーと十分な間隔を備えた、巻き付けベルト用に設計されたドライブでは、問題は解決されません。そこに歯付きベルトを取り付けても何も解決せず、すでに巻き付けられたプロファイルに摩耗したプーリーの側面よりも長持ちする可能性があります。ベルトは価格表ではなく、関税に合わせてください。
11動作チェック: 同じパワーと速度、異なるプーリー
こうした議論は意見より数字の方が早く解決するため、ここでは双方向で機能する推進策を紹介します。この機械は 30 kW を吸収するプロセス ファンで、1,450 rpm モーターによって 1.5 に近い比率で駆動され、サービス ファクターは 1.4 で、ほぼ連続的な負荷に耐えます。これにより、設計上の電力は 42 kW に達し、セクション全体が SPB になります。
最小直径とベルト数の計算
オプション A は、既存のガードが受け入れられるサイズの 140 mm モーター プーリーにローエッジ コグド ベルトを使用します。ベルト速度は pi × 140 mm × 1,450 rpm × 60,000 で、約 10.6 m/s で到達します。その直径と速度では、ベルトあたり 7.0 kW 程度の定格が一般的に引用されており、接触弧補正を 0.95 近くにすると、使用可能な数値はベルトあたり約 6.65 kW になります。 42 kW を 6.65 kW で割ると、ドライブには 6.3 個のベルトが必要になるため、7 個のベルトが必要になります。同じ工場でドライブと工業用コンベア ベルトはファンの後ろにあり、同じエンジニアが両方のサイズを調整しています。
オプション B はラップベルトに適合しますが、このセクションでは法的に 140 mm で走行できないため、モータープーリーは 180 mm まで伸びます。その後、ベルト速度は約 13.7 m/s に上昇し、ベルトあたりの定格は約 9.5 kW に上昇し、同じ 0.95 の補正の後、各ベルトは約 9.0 kW を伝送します。 42 kW には 4.65 個のベルトのみが必要なので、5 個のベルトが取り付けられます。ベルトの数が減り、プーリー面が短くなり、ベルトが安価になります。
180 mm のプーリーを取り付けるスペースがある場合は、ラップド ドライブの方が優れたドライブであり、ベルト、張力、プーリーの面幅のコストが安くなります。歯付きドライブは、ガードが動かない場合に機能する唯一のドライブであり、プーリーが小さいとベルトの速度が低下し、各ベルトが伝達できる出力が低下するため、ベルトのコストが高くなります。問題はコグドベルトが優れているかどうかではなく、スペースがコグドベルトを必要とするかどうかだけです。
1 つの修正により、比較の公平性が保たれます。ローエッジベルトはより高い摩擦係数でグリップするため、7 ベルトのコグドライブは通常、同じ荷重を運ぶラップベルトよりも張力を低くすることができ、余分なベアリング荷重の一部が小さなプーリーから引き戻されます。当社のサイジング ソフトウェアはこれを自動的に処理し、大まかな比較を構築可能なドライブに変える一種の詳細です。
12故障モード: 損傷からわかること
コグドベルトはいくつかの方法で故障し、それぞれが特定の原因を示しています。損傷を正しく読み取ることで、ベルトのセットを節約できます。理由を修正せずに摩耗したベルトを交換すると、時計が再び開始されるためです。
根の亀裂、磨耗した歯、チャンキング、伸び
根元の亀裂は典型的な欠陥であり、ほとんどの場合、ゴムの不良ではなく、曲げの問題です。亀裂は歯の根元に沿って開き、小さなプーリーに当たる側で広くなり、その部分が必要とするより小さなプーリー、過剰な張力、またはコンパウンドが硬化した高温環境に遡ります。溝が粗かったり、歯面と金属の間に砂が作用すると、歯面が平らに摩耗します。歯全体が壊れるチャンキングは、硬い化合物が吸収できない衝撃荷重に遭遇したときの衝撃や寒さによって発生します。
伸長は 4 つの失敗の中で最も静かな失敗であり、間違ったことが原因であると最も頻繁に非難される失敗です。巻き取り範囲を超えて伸びたベルトは、通常、歯の問題ではなくコードの問題があり、前述の安価な輸入品では、多くの場合、コードが歯の谷に近づきすぎて、設計上のひずみを超えて負荷がかかっていたことを意味します。歯付きベルトがそこまで伸びてしまうと、再び張って使用状態に戻すことはできず、モーター スライドをいくら調整しても元に戻りません。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>診断習慣を 1 つ身に付ければ、それだけで元が取れます。巻き尺の横で故障した各ベルトの写真を撮り、稼働時間をメモし、機械に記録を付けておきます。数か月ごとにベルトが消耗するドライブでは、通常、毎回同じ兆候が表示されるため、推測ゲームが簡単な修正に変わります。
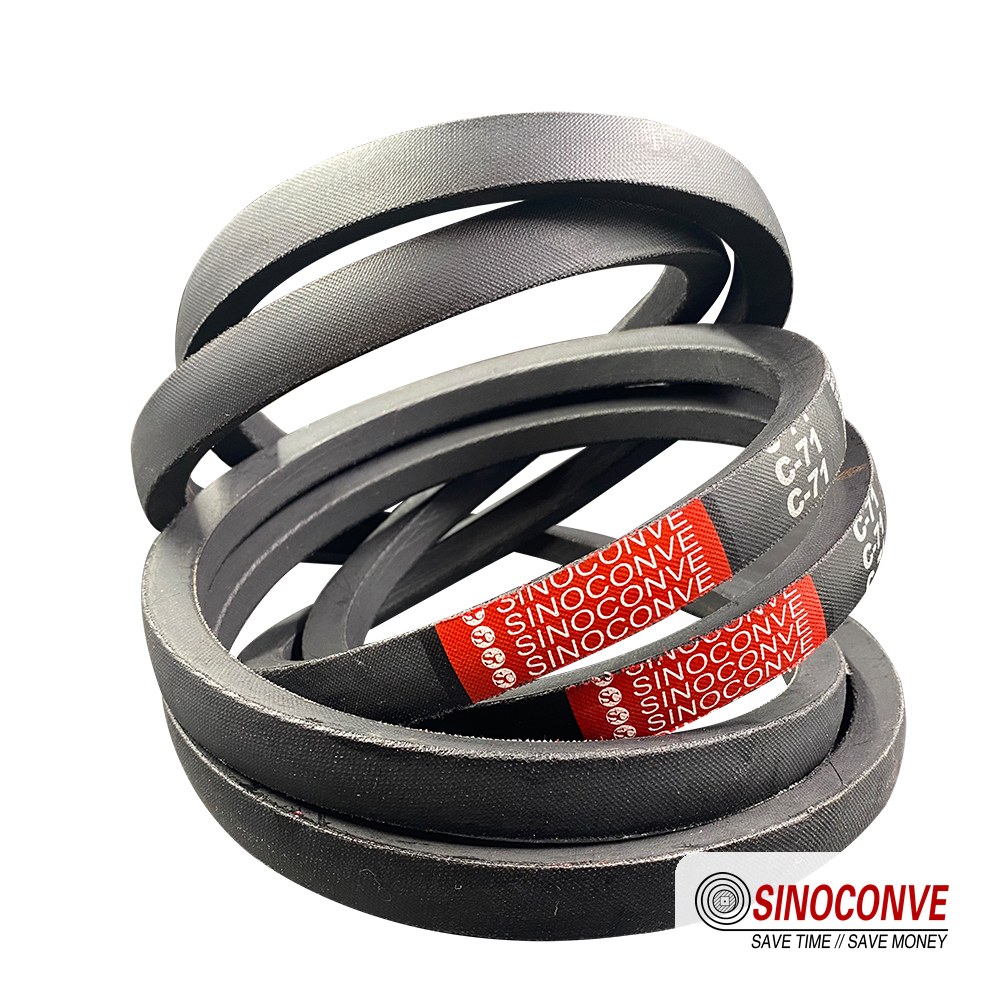
歯のピッチと深さはセクションの高さに応じて選択されるため、幅の狭いプロファイルでは幅の広いプロファイルよりも浅い歯が形成されます。
13調達と受け入れ: 修正が必要なフィールド注文
歯付きベルトに関する意見の相違のほとんどは、単一のベルトが成形される前に紙の上で解決されます。これは、購入者が曖昧なままにしておくフィールドは、サプライヤーが自由に解釈できるフィールドであるためです。そのうち 6 つをクリーンアップすると、後で議論のほとんどすべてが削除されます。
印刷機をロードする前に修正するフィールド
規格に記載されているセクションとプロファイルから始めます。これは、規格に記載されている双方が実際に機能するためです。これは、あるメーカーの公称 SPB と別のメーカーの公称 SPB は、磨耗した溝で自動的に交換できるわけではないためです。次に、歯の形状を固定します。これは、ピッチ、深さ、および歯根が直角に切られるのではなく丸みを帯びているという事実を意味します。それらの数値を書面で要求し、メーカーの図面と比較してください。ゴムを節約するために歯のパターンを変更することは、ベルトを静かに安くする最も一般的な方法であるためです。
長さの許容差とコードの仕様が次に来ますが、これらは一緒に属します。長さは、固定ゲージでベルトの周囲で測定した基準長さとして管理され、セットが異なると負荷が均等に分散されないため、単一のベルトよりも一致するセットの厳しい公差が重要になります。安定したコードにより、サービス間のドライブの調整が維持されるため、強調すべきコードの数値は負荷時の伸びです。コンパウンドの特性はリストの最後にあり、温度範囲、耐油性、低温定格は、主張ではなくテストによって証明されています。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>14高価な将軍としてコグドベルトを購入する間違いベルト
この主題全体の最も高価な誤読は、コグドベルトを単に通常の V ベルトのよりグレードの高いものとして扱い、それに基づいてどこでも購入するというものです。その見方は経済学を後退させます。十分なプーリーを備えたドライブでは、巻き付けられたベルトが低コストで完璧に荷重を支え、歯はコスト以外何も追加しません。
歯付きベルトは、特定の幾何学的な問題に対する解決策であり、問題はドライブ上に存在するか存在しません。プーリーが小さい場合、速度が高い場合、始動が頻繁である場合、またはリバースアイドラーを使用する必要がある場合には、歯付きベースの代償が発生します。これらのいずれにも当てはまらない場合、購入者は義務が使用できない機能に対して割増料金を支払ったことになり、よくある結果として、歯付きベルトが交換したベルトよりも高価になり、寿命が尽きてしまいます。
この間違いには後半があります。コグドベルトを普遍的なアップグレードと考えている購入者は、張力を変更せずにベルトを取り付けることもあり、巻き付けられたように張られたローエッジベルトはコードに過負荷がかかり、製造上の欠陥のように見えて故障します。ベルトが実際に持つ摩擦に合わせて張力を設定し、そのセクションに対するプーリーの直径を確認すると、歯付きベルトはその形状が約束したとおりに正確に動作します。

15よくある質問
コグド V ベルトはタイミング ベルトと同じものですか?
いいえ、この 2 つを混同すると、間違った製品にお金を無駄にすることになります。歯付き V ベルトの歯は摩擦駆動ベルトの下にあり、何も噛み合いません。一方、タイミング ベルトは歯付きプーリーと噛み合い、噛み合いによって動力を伝達します。これは全く異なるメカニズムであり、 異なる系統の工業用タイミング ベルト。
コグドベルトはなぜ小さなプーリーでも走行できるのですか?
歯付きベースが外側のゴムにかかる応力を少なくして曲がるためです。ベルトが湾曲すると、歯が互いに近づき、ベースが長い半径で伸びるのではなく圧縮されるため、有効な中立軸がコードに向かって移動し、曲げ歪みが減少します。ひずみが低いほど、より狭い半径が可能になります。そのため、歯付きセクションのカタログ上の最小プーリー直径は、同じプロファイルのラップベルトの数値よりも小さくなります。
コグドベルトは常に切りっぱなしの状態で提供されますか?
いいえ、ただし、ローエッジが最も一般的な組み合わせです。ラップされたコグドベルトは、側面の上に布地ジャケットを保持し、基部でジャケットに歯を成形し、ほこりや油によって露出したゴム側面が台無しになるドライブのために存在します。摩擦が若干失われるため、トルク容量も多少失われますが、摩耗からは保護されます。
同じプーリーのラップベルトを歯付きベルトと単純に交換できますか?
多くの場合、その通りです。プーリーが固い場合やサービス間隔が短い場合は、これが最も安価な修理方法の 1 つですが、最初に 2 つのチェックを行う必要があります。プーリーの直径が最小値より小さいことが重要なので、歯車セクションでプーリーの直径が許容できることを確認します。次に、張力をリセットします。未加工のエッジ側面のグリップが強くなり、古いラップされたフィギュアに張られたベルトがきつくなりすぎるためです。何も変更しないと、ベルトが早期に故障する可能性があり、ベルトのせいになります。
コグドベルトはラップベルトよりも張力が少なくて済みますか?
通常はそのとおりです。生のエッジの側面の高い摩擦により、取り付けられた張力が低くても同じトルクが伝達され、張力が低いとプーリー シャフトからベアリング負荷の一部が除去されるためです。
歯付きベルトの音が、交換したラップベルトよりもうるさいのはなぜですか?
ノイズは単に増加したのではなく、性質が変化しました。コグドベルトは、巻き付けられたベルトが小さなプーリー上を滑るときの鋭い鳴きを排除し、歯が固定点を通過するときの安定したハム音に置き換える傾向があります。この音は、高速走行時にはうめき声のように聞こえることがあります。音が一定ではなく断続的である場合は、ベルトが滑り続けることが本当の問題であるため、位置のずれや溝の摩耗を探してください。
歯の根元で亀裂が入る原因は何ですか?
ほとんどの場合、断面が設計されているよりも厳しい半径で曲げが繰り返されますが、過度の張力やコンパウンドが硬化した高温環境によってさらに悪化します。
歯の付いたベースにより、ベルトが伝達できる力が低下しますか?
それ自体ではありません。質問は通常、曲げと張力を混同します。歯は、コードが保持できる張力の量ではなく、ベルトの曲がり方を変えるため、同じセクションとコードの歯付きベルトとソリッドベルトは、ほぼ同等の動力を伝達します。変化するのは、パワーの伝達方法です。歯付きのベースに合わせて生のエッジのフランクがより強力にグリップするためです。小さいプーリーが生み出すベルト速度の低下は別の影響であり、それがより多くのベルトにドライブを強制する原因となります。
コグドベルトはラップベルトよりも長持ちしますか?
自分に合ったドライブでは、よくそうします。これは主に、より低温で動作し、負担が少なく屈曲するためであり、その組み合わせによりゴムの老化が遅くなります。プーリーに余裕があり、環境が汚れている場所には、ベルトを巻いた方が簡単に長持ちします。
歯付きベルトはバックサイドアイドラーの上を通過できますか?
はい、これが静かな利点の 1 つです。リバースアイドラーはベルトを反対方向に曲げます。コグドベルトでは、その曲げの外側の歯が単に開くだけなので、ベースが狭いリバース半径の周りに引っ張られる必要はありません。同じセクションの巻き付けられたベルトは、同じ配置でそのベースに亀裂が入ったり、アイドラーが外れたりする可能性があります。リバースアイドラーにはまだ最小直径があり、溝があるのではなく滑らかでクラウンが付いている必要がありますが、ベルトがそれを受け入れます。
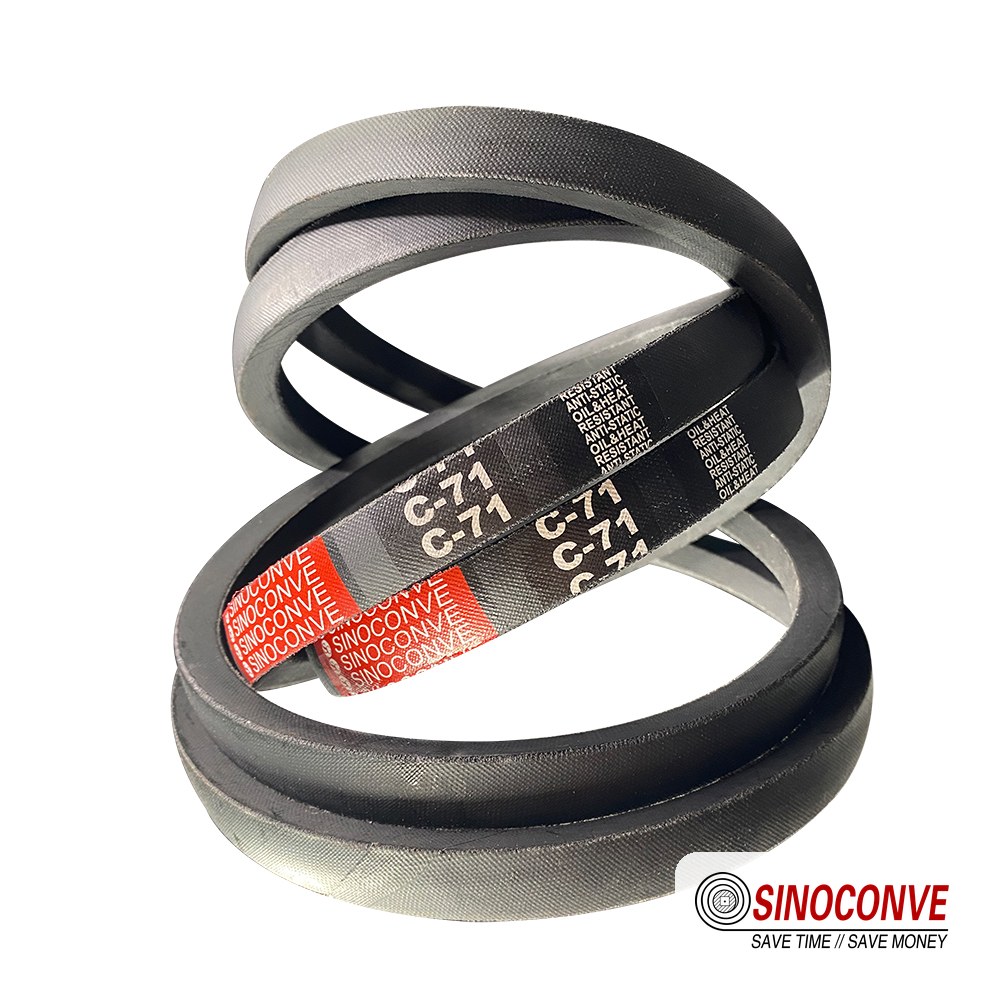
コードの配置は、図面上の歯の深さに合わせて設定され、プレス工場から出荷される前に完成したベルトでチェックされます。
目の前のドライブがどのようなものであっても、決定は 2 つの数字と 1 つの質問に戻ります。小さなプーリーの直径はどれくらいですか。また、その速度と負荷は、曲げが重要になるほどベルトに十分な負荷をかけますか。歯が役立つ場合は、歯を取り付けます。そうでない場合は、巻き付けたベルトを保管し、調整にお金を費やします。これらのドライブの横で重量物の運搬ラインを走行しているチームについては、採掘効率のための高耐久ベルトとスチール コード ベルトの耐久性を確認するか、製品カタログ。
必要な関連製品
- クラッシャー、ファン、ポンプ駆動用のラップ、ローエッジ、コグ形状の V ベルト
- タイミング ベルト ドライブに摩擦ではなく固定位置が必要な場合
- コンパクトなオートメーションおよびパッケージング ドライブ向けの PU タイミング ベルト
- ゴム製コンベヤ ベルトは、当社のドライブ ベルトと同じ複合プラットフォーム上に構築されています
- カーカスの強度と伸びの低さが最も重要な EP ゴム製コンベヤ ベルト
- これらのドライブに電力を供給する高圧幹線用のスチール コード コンベア ベルト
- コンベヤ ローラーとアイドラーは同じ役割に適合
- ドライブ ベルトとキャリング ベルトを 1 か所で網羅した完全な製品カタログ




