Una correa de distribución transmite el par mediante dientes, no por fricción. Esta decisión de diseño explica la mayor parte de lo que sigue: por qué la relación se mantiene en 2:1 independientemente de las variaciones de carga, por qué una correa de 20 mm de ancho puede indexar un cabezal de impresión con una precisión de ±0,1 mm durante todo un turno, y por qué simplemente apretarla más nunca soluciona un problema de transmisión síncrona. No puede deslizarse. Si la polea conducida se mueve mientras la motriz permanece inmóvil, algo ya se ha roto o desgastado.
Nos encontramos con ambos mundos en el mismo viaje de servicio. En la mina, las cintas transportadoras importantes tienen 1200 mm de ancho y mueven 400 t/h de roca dinamitada; esas son las que están documentadas en nuestro cinta transportadora de caucho En el taller, a 300 metros de distancia, la cinta transportadora que detiene la planta suele tener 9 mm de ancho y acciona un servoeje en una llenadora de bolsas. Diferentes productos, misma disciplina: adaptar la cinta a la carga o pagar por la falta de adaptación cada mes.
SINOCONVE es un fabricante de cintas transportadoras Con sede en Ningbo, China, nuestra actividad principal se centra en correas con núcleo de tejido EP y NN, correas con cordón de acero y cubiertas resistentes al calor, al aceite, al fuego y con diseño de espiga. También fabricamos y rectificamos correas síncronas de PU y caucho para fabricantes de equipos originales (OEM), tanto abiertas como sin fin, con pasos de 2 mm a 20 mm. Las preguntas que aquí se recogen son las que nos envían los compradores semanalmente.

01¿Qué función cumple realmente una correa de distribución?
Una correa síncrona es una capa de cordón que soporta la carga, envuelta en un compuesto moldeado en forma de dientes. El cordón es el que tira. Los dientes solo mantienen la correa y la polea sincronizadas. Los ingenieros que olvidan esta división del trabajo culpan a los dientes de las fallas que se originaron en el cordón y vuelven a pedir la misma correa con un refuerzo más grueso.
Por qué el compromiso supera la fricción en este caso.
Un accionamiento por fricción requiere precarga, y la precarga siempre implica un compromiso: si la tensión es suficiente para el par máximo, se sobrecargan los cojinetes; si está floja, resbala con el impacto. El acoplamiento dentado elimina este compromiso. El par transmitido depende entonces del área de corte del diente y de la tensión de la correa, no de la fuerza con la que se haya tensado la misma. Un accionamiento HTD 8M de 20 mm de ancho en un indexador de transportadores de uno de nuestros clientes de embalaje funcionó durante años con solo 2-3 mm de deflexión medida en el centro del tramo y nunca perdió la posición, incluso con una carga de atasco de 35 N·m sobre el eje accionado.
La distinción entre transmisiones por fricción y transmisiones por engranajes se trata en detalle en otra parte: consulte nuestra comparación de Correa trapezoidal frente a correa de distribucióny los datos de perfil que lo respaldan en nuestro Guía definitiva de correas trapezoidalesEn resumen, y este es el único lugar donde lo diremos aquí: si el eje accionado debe mantener la posición o la relación debe permanecer exacta, especifique el número de dientes.
Un ejemplo práctico de la ganancia
Consideremos un perfil 8M (paso de 8 mm), un impulsor de 32 dientes a 1450 rpm y una polea impulsada de 64 dientes. El diámetro primitivo de la polea pequeña es de 32 × 8 ÷ π ≈ 81,5 mm, por lo que la velocidad superficial de la correa es de aproximadamente 6,2 m/s. La relación es exactamente 2:1. Si la excentricidad de la polea se mantiene por debajo de 0,05 mm y la correa está alineada con una precisión de 1 mm en todo su recorrido, la repetibilidad de la posición bajo carga es de 0,1 mm. Esta combinación explica por qué los fabricantes de equipos originales (OEM) de llenado y etiquetado pagan un precio superior por los sistemas de transmisión por engranajes en el eje principal y mantienen una transmisión por fricción solo para los rodillos de salida.
Lo que los dientes no arreglan
El acoplamiento no corregirá la desalineación, el desgaste de los cojinetes ni la flexión del eje bajo carga. Tampoco tolera poleas muy pequeñas a alta velocidad: doblar una cuerda con menos dientes aumenta drásticamente la tensión de flexión, y ese es el mecanismo que explica la mayoría de los casos en los que la correa se rompe a los 11 meses. Primero, corrija la geometría. Luego, elija el compuesto.
Nota de campo de nuestros ingenieros: En una línea de ensacado a 42 °C de temperatura ambiente, abrimos una correa 5M que había fallado después de nueve semanas. Los dientes estaban casi intactos. El cordón de fibra de vidrio tenía una única banda de cizallamiento seca y blanquecina a 4 mm del borde posterior: un daño clásico por desplazamiento de la brida, no un problema compuesto. Una arandela de 1,5 mm debajo de un soporte de cojinete y una realineación lo solucionaron. Costo de la arandela: menos que un café. Costo del ciclo de fallas de nueve semanas anterior: tres correas y un fin de semana imprevisto.
02Perfil dental de la familia Tooth: una visión general
Cuatro familias abarcan prácticamente todas las correas de distribución industriales. Entre ellas, cubren un rango de paso de 25 mm y aproximadamente cuatro órdenes de magnitud de par. Primero, seleccione la familia; el paso, el ancho y la longitud se determinarán posteriormente.
Las cuatro familias
| Familia | Cantos en uso | Forma del diente | Banda típica |
|---|---|---|---|
| Trapezoidal de pulgadas | 2,03–31,75 mm (0,080–1,250 pulgadas) | Lados rectos, punta redondeada | Transportadores ligeros, máquinas de oficina, sistemas de accionamiento para modernización. |
| Trapezoidal métrico | 2,5–20 mm | Geometría métrica de lados rectos | Máquinas herramienta, líneas de vidrio y textiles |
| HTD curvilíneo | 3–20 mm | Forma involuta de dientes redondeados | El valor predeterminado industrial para cualquier valor superior a 1 kW |
| GT2 / GT3 curvilíneo de alto par | 2–8 mm | Contacto de flanco curvilíneo modificado y más profundo | Posicionamiento de precisión, impresión 3D, robótica pequeña |
Tabla 1. Las cuatro familias de perfiles de correas de distribución y los rangos de paso que abarca cada una.
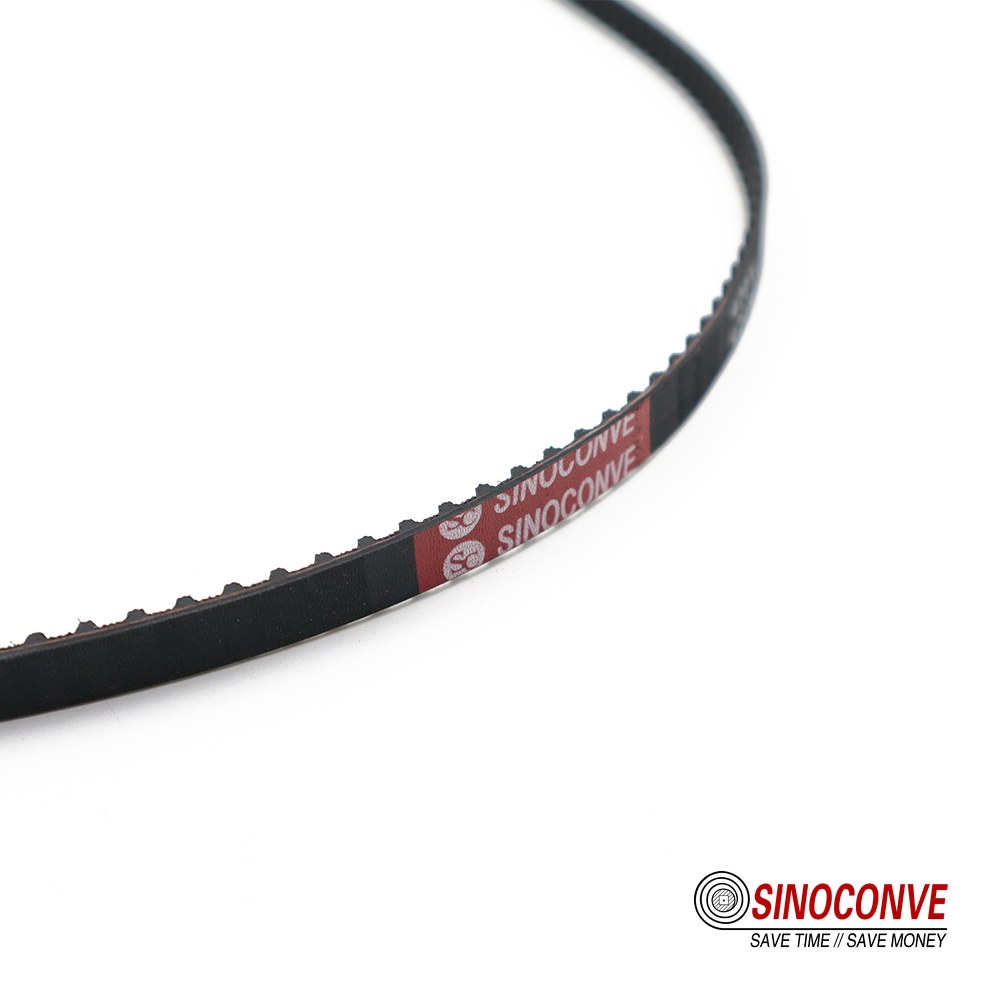
La geometría de los dientes determina todo lo que sucede a continuación: cuánto par motor puede soportar un ancho determinado, cuán pequeña puede ser la polea motriz y cuánto ruido produce la transmisión a alta velocidad.
Cómo elegimos a la familia en una primera conversación
Dos preguntas lo resuelven. ¿Cuál es el par continuo en el eje accionado y cuál es la polea más pequeña que permite el diseño de la máquina? Todo en las cuatro familias que se muestran a continuación se moldea en nuestro propio taller, y los tamaños que tenemos están listados en la correa de distribución Página del producto. Por debajo de aproximadamente 3 N·m, una T5 métrica o una 5M suelen ser suficientes. De 10 a 60 N·m, la 8M es la más utilizada, ya que se adapta a los tamaños de eje comunes de 30 a 50 mm y a los anchos de correa de 20 a 50 mm. Por encima de 200 N·m a baja velocidad, se recomienda una 14M o una 20M con cable de acero, y en ese caso se trata de un equipo de capital, no de un consumible.
03Perfiles trapezoidales de paso en pulgadas: MXL, XL, L, H, XH, XXH
Esta es la familia de dientes más antigua que aún se utiliza a diario en la industria, y sobrevive porque es barata, está ampliamente disponible y es fácil de comprar por piezas. Los dientes son rectos con punta redondeada; el ángulo del flanco es poco pronunciado, por lo que la tensión de contacto es mayor que en un diente curvilíneo. Para accionamientos de baja velocidad y baja potencia, esto no supone ningún problema. Sin embargo, para un eje de 3 kW que funciona las 24 horas del día, los 7 días de la semana, sí lo es.
Valores de tono y capacidad
| Perfil | Paso | Anchos comunes | Banda de torsión típica | Recuento habitual de dientes |
|---|---|---|---|---|
| MXL | 2,032 mm (0,080 pulgadas) | 3,2, 4,8, 6,4 mm | 0,1–0,5 N·m | 14–72 |
| SG | 5,080 mm (0,200 pulgadas) | 6,4, 7,9, 9,5 mm | 0,5–2,5 N·m | 10–72 |
| L | 9,525 mm (0,375 pulgadas) | 12,7, 19,1, 25,4 mm | 2–12 N·m | 10–60 |
| H | 12,700 mm (0,500 pulgadas) | 19,1, 25,4, 38,1, 50,8 mm | 10–45 N·m | 14–48 |
| XH | 22,225 mm (0,875 pulgadas) | 50,8, 76,2, 101,6 mm | 45–150 N·m | 18–48 |
| XXH | 31,750 mm (1,250 pulgadas) | 76,2, 101,6, 127 mm | 120–450 N·m | 18–40 |
Tabla 2. Perfiles trapezoidales de paso en pulgadas. Los rangos de torsión que se suelen indicar para secciones de correa de una pulgada de ancho se deben verificar siempre con el cordón y el compuesto específicos.
Donde los perfiles en pulgadas siguen ganando
Las correas MXL y XL siguen siendo la solución estándar para accionamientos de instrumentos, pequeñas cintas transportadoras y cualquier reparación realizada según planos anteriores al ingeniero. Una correa XL de 9,5 mm de ancho que acciona un rodillo de 25 mm a 300 rpm funcionará durante años con un par de 1,5 N·m. El problema surge cuando alguien reemplaza un accionamiento L desgastado por uno H "por precaución". El paso del H es de 12,7 mm, requiere un mínimo de 14 dientes en el piñón impulsor, y el soporte de 40 mm existente en la máquina no lo soporta. Ahora se está mecanizando la carcasa del rodamiento y el fin de semana se ha esfumado.
Dos detalles que pican
En primer lugar, la capacidad aumenta con el ancho y el paso de los dientes de forma conjunta, pero no lineal. Duplicar el ancho prácticamente duplica la superficie de corte del diente y, por lo tanto, la capacidad de torsión; duplicar el paso la duplica con creces, ya que la profundidad del diente crece más rápido que el paso. Por eso, pasar de L a H no supone una mejora del 33 %, sino más bien un incremento de cuatro veces en el mismo ancho.
En segundo lugar, el flanco trapezoidal presenta una holgura en la base. Los residuos, como arena fina o polvo de vidrio, se acumulan en esa holgura a una velocidad de 5 a 10 g/h en una línea sin sellar y levantan la correa de la polea en un solo turno. Los perfiles curvilíneos manejan mejor la misma suciedad, ya que la línea de carga rueda en lugar de deslizarse.
04Perfiles trapezoidales métricos: T2.5, T5, T10, AT5, AT10
Las correas trapezoidales métricas representan la opción intermedia más práctica del mercado. Se miden en milímetros enteros, se encuentran disponibles en toda Europa y Asia, y las variantes AT desplazan el diente más profundamente en la correa para obtener una mayor superficie de corte sin modificar el paso.
T versus AT: la diferencia en una línea
Mismo paso, diferente diente. Los perfiles AT tienen un flanco más largo y recto, y están diseñados para soportar mayores cargas de transmisión con el mismo paso. No se puede combinar una polea T con una correa AT y esperar que los dientes duren; se desajustarán y se desgastarán en cuestión de semanas.
| Perfil | Paso | Número mínimo de dientes de la polea (típico) | Banda de torsión típica | Anchos comunes |
|---|---|---|---|---|
| T2.5 | 2,5 mm | 12 | 0,1–0,4 N·m | 4, 6, 10 mm |
| T5 | 5 mm | 10 | 0,5–5 N·m | 6, 10, 16, 25 mm |
| T10 | 10 mm | 12 | 5–40 N·m | 16, 25, 32, 50 mm |
| T20 | 20 mm | 14 | 40–160 N·m | 25, 32, 50, 75 mm |
| AT5 | 5 mm | 10 | 0,8–7 N·m | 10, 15, 20, 25 mm |
| AT10 | 10 mm | 12 | 8–55 N·m | 16, 25, 32, 50 mm |
| AT20 | 20 mm | 14 | 60–220 N·m | 32, 50, 75, 100 mm |
Tabla 3. Perfiles trapezoidales métricos y AT. El número mínimo de dientes de la polea son los valores que se suelen indicar para carga completa; para cargas más ligeras se requiere un número menor.
Lectura de una correa métrica T en el campo
Una correa T10 es fácil de identificar: 10 mm entre centros de dientes, y una longitud de paso de 1400 mm equivale a 140 dientes. Este cálculo es clave, y conviene hacerlo antes de realizar el pedido. Si sus 1400 mm corresponden a la circunferencia exterior medida con un margen de costura, la correa quedará entre 10 y 30 mm más corta una vez colocada en las poleas, ya que la línea de paso se sitúa por debajo de la superficie posterior aproximadamente a la altura del diente. Mida la longitud de paso o envíenos el número de dientes.
¿Por qué la TA aparece con más frecuencia?
Los fabricantes de maquinaria que antes utilizaban poleas T10 de 25 mm de ancho ahora optan por las AT10 de 20 mm para el mismo uso. Menor ancho, menor inercia, menor carga en voladizo en el eje de salida del reductor. La contrapartida es una polea ligeramente más cara y una correa que debe adquirirse de un proveedor que disponga de poleas con geometría AT. Para las líneas de fabricantes de equipos originales (OEM), es un intercambio justo. Para un camión de reparación en una provincia lejana, supone un riesgo de almacenamiento que conviene considerar.
05Perfiles HTD curvilíneos: 3M, 5M, 8M, 14M, 20M
El sistema HTD (High Torque Drive) se introdujo para solucionar un problema específico que el diente trapezoidal no podía resolver: con pasos superiores a unos 5 mm, el flanco recto concentra la carga en la esquina del diente, y es precisamente en esa esquina donde comienza la fisuración. El diente curvilíneo distribuye la carga por todo el flanco y permite que la correa se asiente más abajo en la ranura. En la práctica, esto se traduce en mayor par por milímetro de ancho y una correa que tolera una polea motriz más pequeña.
Rangos de tamaño, capacidad y dimensiones prácticas
| Perfil | Paso | Anchos comunes | Banda de torsión, malla de 1 a 2 dientes | Donde suele aterrizar |
|---|---|---|---|---|
| 3M | 3 mm | 6, 9, 15 mm | 0,3–2 N·m | Codificadores, pequeños indexadores, bombas médicas |
| 5M | 5 mm | 9, 15, 20, 25 mm | 1–9 N·m | Mandíbulas VFFS, etiquetado, cabezales de sutura |
| 8M | 8 mm | 20, 30, 50, 85 mm | 10–65 N·m | El caballo de batalla industrial: variadores de 1 a 15 kW |
| 14M | 14 mm | 40, 55, 85, 115, 170 mm | 60–280 N·m | Trituradoras, mezcladoras, piñones de molino, compresores |
| 20 millones | 20 mm | 115, 170, 230, 340 mm | 200–800 N·m | Ejes lentos, pesados y de alto par |
Tabla 4. Perfiles HTD. Las bandas de torsión asumen un cordón típico de vidrio o aramida y al menos seis dientes en el engranaje; por debajo de eso, reducir la capacidad.
Cómo elegir el tamaño dentro de la familia HTD
Comience con el par requerido en el eje accionado, no con el de la placa de características del motor. Luego, agregue el factor de servicio que su línea realmente necesita: una carga uniforme funcionando ocho horas al día requiere 1.2; una trituradora de mandíbulas o un alimentador de prensa requiere de 1.8 a 2.2. Multiplique y obtendrá el par de diseño. Un motor de 5 kW a 1450 rpm entrega aproximadamente 33 N·m; en un alimentador de sierra con carga de impacto con un factor de 2.0, está diseñando para 66 N·m, que es exactamente 8M para un ancho de 30 mm o 14M para un ancho de 40 mm. La polea 14M será más pesada y más cara, pero también tolerará un impulsor de 24 dientes en lugar del mínimo de 36 dientes de la 8M para esa carga.
La regla general de los cinco milímetros
Cada perfil tiene un número mínimo de dientes en la polea, y bajar de este valor es la forma más segura de romper una correa prematuramente. Como primera medida, mantenga las poleas motrices en 14 dientes o más para 8M, 22 para 5M y 28 para 14M, a menos que la aplicación sea de par realmente bajo. Estos no son límites absolutos. Son el punto en el que el esfuerzo de ingeniería para reducir el número de dientes deja de compensar la pérdida de vida útil de la correa. Si desea comprobar lo que normalmente tenemos en stock, nuestro correa de distribución El rango enumera el perfil, el ancho y el largo juntos.
06Curvilíneos de alto par: GT2, GT3 y posicionamiento de precisión
Los perfiles GT representan el siguiente nivel de perfeccionamiento: el flanco del diente se modifica para que el contacto se acerque a la raíz, la correa quede más baja y la holgura bajo carga disminuya. El GT2 se hizo famoso en el mundo de la impresión 3D y el CNC de escritorio con un paso de 2 mm. En máquinas industriales, se utilizan los perfiles GT2 y GT3 con pasos de 3 mm y 5 mm en escáneres, cabezales de dispensación y pequeños pórticos, donde el error de posición se mide en centésimas de milímetro.
GT2 frente a GT3, y por qué importa el número
La diferencia radica en la geometría del flanco y la rigidez resultante. La GT3 presenta un flanco ligeramente más profundo y optimizado, y suele especificarse con un cordón de fibra de vidrio o aramida y una cara de poliuretano de baja elongación. En la práctica, la GT3, con un paso de 5 mm y un ancho de 15 mm, mantiene mejor la posición repetitiva que una correa 5M estándar del mismo ancho bajo cargas alternas, debido a que el diente se deforma menos antes de asentarse. La magnitud de esta mejora depende del accionamiento; un valor de referencia útil es una deformación del diente entre un 30 % y un 50 % menor que la de un perfil trapezoidal comparable bajo la misma carga.
Dónde pertenece GT y dónde no.
Utilice GT cuando el trabajo sea de posicionamiento, cuando el eje se invierta con frecuencia y cuando la carga sea moderada. Una correa GT de paso de 5 mm y ancho de 15 mm, con un piñón de 60 dientes, soporta aproximadamente 2–8 N·m de par continuo, ideal para un cabezal de recogida y colocación, pero inadecuado para un accionamiento de transportador de 7,5 kW, donde se necesita una correa 8M o 14M y que se pueda tensar con una llave inglesa en lugar de una llave dinamométrica. Comprar GT para un accionamiento pesado cuesta de tres a cinco veces más por metro y no aporta ninguna ventaja. Comprar una correa 5M estándar para un eje de dispensación de 0,02 mm es más barato por metro y se pierde la tolerancia de posición.
Otras geometrías curvilíneas que encontrarás
Más allá de HTD y GT, existe una familia de perfiles métricos curvilíneos, generalmente etiquetados con el prefijo S, además de varias variantes patentadas de dientes redondos que se venden con sus propios nombres. Todas ellas son geométricamente similares a HTD, pero no idénticas. Las correas y poleas de diferentes familias engranarán y funcionarán, al menos por un tiempo. El síntoma de falla constante es el desgaste irregular en uno o dos dientes cerca de la entrada de la polea, seguido de un diente desgastado y una falla de posición. Si no puede confirmar la geometría de la polea, confírmela midiendo el paso y la profundidad del diente con un calibrador en la propia polea.
07Cómo leer el número de pieza de una correa de distribución
La mayoría de los errores de ordenación que solucionamos comienzan con una cadena mal interpretada. La buena noticia es que el código es corto y, en general, lógico una vez que se sabe qué hace cada bloque.
Los cuatro bloques
Una designación típica tiene cuatro partes: perfil, paso, ancho, longitud. Escritas juntas, 5M-15-450 Significa un perfil curvilíneo 5M con un paso de 5 mm, 15 mm de ancho y una longitud de paso de 450 mm. Ese último número indica directamente el número de dientes: 450 ÷ 5 = 90 dientes. No 90 dientes "aproximadamente", sino exactamente 90, porque una correa síncrona solo puede cerrarse con un número entero de pasos.
| Código | Perfil y presentación | Ancho | Longitud de paso | Dientes |
|---|---|---|---|---|
| 5M-15-450 | 5M, 5 mm | 15 mm | 450 mm | 90 |
| 8M-30-1200 | 8M, 8 mm | 30 mm | 1.200 mm | 150 |
| T10-25-1400 | T10, 10 mm | 25 mm | 1.400 mm | 140 |
| AT10-32-2000 | AT10, 10 mm | 32 mm | 2.000 mm | 200 |
| 14M-85-3360 | 14M, 14 mm | 85 mm | 3.360 mm | 240 |
| XL-025-300 | XL, 5,08 mm | 6,4 mm (0,25 pulgadas) | 762 mm (30 pulgadas) | 150 |
Tabla 5. Decodificación de las designaciones comunes de cinturones. Los cinturones con paso de pulgadas generalmente indican la longitud en pulgadas y el ancho en centésimas de pulgada, que es donde se producen la mayoría de los errores de transcripción.
La longitud del paso no es la longitud que se mide en el banco.
Extienda una correa usada de 8M sobre una superficie plana y mida su superficie exterior. En una correa de 1200 mm, la medida será de aproximadamente 4 a 6 mm mayor que la longitud del paso, ya que el cordón se encuentra ligeramente hacia adentro en la parte posterior. En correas muy gruesas, la diferencia es mayor. Si le envía a un proveedor la medida exterior, prepárese para discutir sobre el flete de devolución. El procedimiento seguro: cuente los dientes, multiplíquelos por el paso y haga el pedido según esa cantidad.
Taquigrafía de doble cara y de extremo abierto
Las correas de doble cara (con dientes en ambas caras, utilizadas cuando una correa acciona dos ejes que giran en sentido contrario) suelen llevar el prefijo o sufijo DA o DB, donde DA indica dientes no simétricos respecto a la línea de paso y DB una construcción simétrica. Las correas de extremo abierto se venden por metro y se unen mediante un sujetador mecánico para cargas ligeras o mediante una junta vulcanizada o soldada cuando la junta debe pasar por las poleas. En poliuretano (PU), es común una junta soldada sin fin hasta aproximadamente 100 mm de ancho; las correas más anchas generalmente se especifican sin fin desde el principio, ya que la junta se convierte en el punto más débil y el costo de una junta defectuosa es la parada de la línea.
Otro hábito de nomenclatura que conviene respetar: el número de dientes en una polea síncrona se indica como el número de ranuras, no como el diámetro primitivo. Si pide "32 ranuras 8M", recibirá lo que solicitó. Si pide "polea de 80 mm", puede recibir 30 o 32 ranuras, según el diámetro que haya supuesto el vendedor.
08Materiales del cordón: Fibra de vidrio, aramida y acero.
El cordón es la parte de la correa que nunca se ve y la que determina su durabilidad. El desgaste de los dientes se puede inspeccionar. La fatiga del cordón no se puede detectar hasta que se rompe.
Fibra de vidrio: el material por defecto para la mayoría de las correas industriales.
El cordón de vidrio es rígido, económico y dimensionalmente estable. La elongación a la rotura suele estar entre el 2,5 % y el 3,5 %, y con carga de trabajo la correa se estira bastante menos del 1 %, lo que mantiene una sincronización precisa en una transmisión normal. Su punto débil es la fatiga por flexión. Los filamentos de vidrio no toleran bien la flexión brusca en una dirección y luego en la otra, por lo que una correa de cordón de vidrio en una polea motriz pequeña a alta velocidad se romperá en el cordón mucho antes de que se desgasten los dientes. Uno de nuestros clientes del sector textil sustituía una correa de cordón de vidrio 5M cada 11 semanas en una polea motriz de 15 dientes; al cambiar a una polea motriz de 22 dientes con la misma relación, la misma correa duró más de dos años.
Aramida: módulo alto con tolerancia al impacto
Cordón de aramida: lo verá escrito como aramida, y en la búsqueda en español como aramida — es la opción ideal cuando un accionamiento debe soportar impactos. La tenacidad del cordón suele ser de entre 2700 y 3000 MPa, con una elongación a la rotura del 3-4 %, y la fibra absorbe el impacto en lugar de romperse. Esto hace que las correas de aramida sean una opción común en líneas de alimentación perforadas o estampadas, en carros de sierra y en cualquier eje donde se produzcan atascos con frecuencia. La desventaja es el costo, una sincronización ligeramente más suave bajo carga reversible y una mayor sensibilidad al acabado: un cordón de aramida debe estar correctamente unido al compuesto, ya que la misma resistencia que soporta el impacto también provoca que una interfaz débil falle rápidamente.
Dos de nuestros propios artículos profundizan en este tema si la opción está disponible para usted: Fibra de aramida frente a cordón de acero en correas de distribución de poliuretanoy el caso de resistencia en Correas de distribución de poliuretano con fibra de aramida.
Acero: carga máxima, tolerancia mínima para poleas pequeñas.
El cable de acero ofrece la mayor resistencia a la tracción de los tres, con una elongación a la rotura generalmente inferior al 2%, y mantiene su longitud mejor que cualquier otro material a lo largo de los años de servicio. Es la opción habitual para transmisiones de 14M y 20M en trituradoras, mezcladoras y piñones de molinos, donde las dimensiones son amplias y la velocidad es baja. Si se utiliza cable de acero contra una polea de 16 dientes en funcionamiento reversible, se romperá a nivel del alambre en unos pocos cientos de miles de ciclos. Si el diseño requiere una polea pequeña, es necesario cambiar el cable.
| Cable | Alargamiento a la rotura (típico) | Estabilidad de la longitud | Fatiga de poleas pequeñas | Costo relativo |
|---|---|---|---|---|
| Fibra de vidrio | 2,5–3,5% | Muy bien | Mal por debajo de 18 dientes | Bajo |
| Actuación | 3–4% | Bien | Regular, mejor por encima de 20 dientes | De medio a alto |
| Acero | Menos del 2% | Lo mejor de su clase | Mal por debajo de 22 dientes | Alto |
| Poliéster | 10–14% | Moderado | Bien | Más bajo |
Tabla 6. Comparación de cordones. Las cifras representan los rangos que suelen citarse en la documentación sobre cordones y correas, y varían según la construcción; son una herramienta de selección, no una ficha técnica.
Nota de campo de nuestros ingenieros: Un cliente devolvió una correa 14M que había durado cuatro meses en un molino de martillos. Los dientes parecían nuevos. Al seccionarla, el cordón de acero mostraba marcas de desgaste solo en una zona de 300 mm, la que pasaba por la polea pequeña. El piñón motriz tenía 19 dientes con un paso de 20 mm, lo que genera una tensión de flexión muy superior a la que soporta un cordón de acero. Cotizamos un piñón motriz de 28 dientes y un piñón guía para mantener la distancia entre centros, y la misma correa ha funcionado durante más de un año. La correa no tenía ningún problema. La polea era demasiado pequeña para el cordón.
09Compuestos para la superficie dental: HNBR, CR y PU
Debajo del cordón se encuentra el compuesto, que debe resistir la abrasión, el aceite, el calor y, a veces, incluso un lavado con sosa cáustica todas las noches. Fabricamos correas de distribución para clientes de los sectores de embalaje, textil y repuestos para automóviles, y siempre surge la misma pregunta: ¿poliuretano o caucho? La respuesta honesta es que depende de la temperatura y la composición química, y la diferencia de precio es menor que la diferencia en el tiempo de inactividad.
También encontrará aquí nuestra parte de transmisión por fricción si necesita la otra mitad de un paquete de transmisión: como fabricante de correas de transmisión y por separado como un fabricante de correas trapezoidalesOfrecemos correas trapezoidales envueltas y con bordes sin tratar a las mismas plantas que compran nuestras correas síncronas, lo cual resulta útil cuando un accionamiento en una línea debe seguir funcionando por fricción.
PU: la opción predeterminada para correas síncronas
El poliuretano se moldea o extruye alrededor del cordón y luego se corta en dientes, o se moldea en una herramienta cerrada. La dureza Shore A en los lomos de las correas de distribución suele ser de 85 a 95, y el material soporta un servicio continuo desde aproximadamente -30 °C hasta +80 °C, con breves excursiones a +90 °C aceptables si la carga es ligera. La resistencia a la abrasión es excelente y el material es naturalmente resistente a la mayoría de los aceites, grasas y fluidos de corte. Lo que no tolera es el agua caliente estancada por encima de aproximadamente 60 °C, el vapor y el contacto prolongado con álcalis fuertes, donde la hidrólisis ablanda la superficie y los dientes comienzan a redondearse. Las correas de PU también son fáciles de fabricar sin fin mediante soldadura, razón por la cual dominan el mercado de fabricantes de equipos originales (OEM) de extremo abierto.
CR: cloropreno para calor y suciedad
Las correas de distribución de caucho suelen utilizar un compuesto a base de cloropreno con una dureza Shore A de 70–78. Tolera temperaturas continuas de entre -20 °C y +100 °C y resiste el ozono y las inclemencias del tiempo. Su resistencia a la abrasión es menor que la del poliuretano (PU), pero cuando la temperatura ambiente es de 85 °C y hay polvo de clínker, el PU pierde rendimiento. Recomendamos caras dentadas de caucho cloropreno (CR) para transmisiones, secadores y auxiliares de salas de máquinas adyacentes a hornos, donde la correa permanece caliente todo el día y no se modifica el entorno.
HNBR: calor y aceite en un solo compuesto.
El nitrilo hidrogenado soporta temperaturas de entre -30 °C y +150 °C de forma continua y mantiene una buena resistencia al aceite, razón por la cual el mercado de repuestos automotrices lo ha adoptado. Si bien es más caro que el CR, se adhiere de forma fiable al cordón de aramida o fibra de vidrio y conserva la forma de los dientes a temperaturas en las que una correa CR ya se ha ablandado lo suficiente como para perder su posición. En una máquina con una caja de engranajes caliente junto al eje de sincronización, el HNBR suele marcar la diferencia entre una correa de 8 semanas y una de 12 meses.
| Compuesto | Costa A | Gama continua | Aceite y grasa | Abrasión | Mejor ajuste |
|---|---|---|---|---|---|
| PODRÍA | 85–95 | −30 a +80 °C | Muy bien | Excelente | Embalaje, robótica, cinta transportadora OEM de extremo abierto |
| CR | 70–78 | −20 a +100 °C | Justo | Bien | Ambiente cálido y polvoriento de la planta |
| HNBR | 70–80 | −30 a +150 °C | Muy bien | Bien | Zonas calientes de la caja de cambios, auxiliares automotrices |
| Poliuretano apto para uso alimentario | 85–92 | −20 a +70 °C | Muy bien | Excelente | Líneas de alimentos y productos farmacéuticos, áreas de lavado |
Tabla 7. Comparación de compuestos para superficies dentales. Los rangos son las bandas que indicamos para los compuestos estándar; los grados especiales pueden extenderlos en una dirección a costa de otra propiedad.
Los tres especiales que vale la pena pedir
Si la cinta pasa por donde se manipulan alimentos, solicite una apta para contacto con alimentos, de color blanco o azul, para que los fragmentos sean visibles; existen versiones detectables por metales por la misma razón. Si el variador se encuentra cerca de un variador de frecuencia con cables largos, una cinta conductora de estática es un elemento de seguridad genuino, no un extra para vender; la resistencia superficial generalmente se especifica en el 104 a 107 Rango de ohmios para esos grados, y las correas se prueban, no se asumen. Tercero, recubrimientos posteriores: un respaldo de tela verde o ámbar, o una capa posterior de PU, cambia la fricción en el rodillo tensor posterior y protege el respaldo de la abrasión, y en algunas máquinas verticales de formado, llenado y sellado, el respaldo realiza tanto trabajo como los dientes.
Cómo saber qué tienes
Corte un trozo pequeño y dóblelo con fuerza. El poliuretano (PU) se vuelve blanco en el pliegue y recupera su forma; el caucho de ricino (CR) se torna ligeramente grisáceo y tiene un tacto más suave. La forma más fiable es consultar la marca en la parte posterior: las buenas correas indican el perfil, la longitud y el ancho del paso, y a menudo un código de compuesto. Si la parte posterior no tiene marca, solicitamos una muestra de 100 mm e identificamos el compuesto y el cordón internamente antes de cotizar, ya que cotizar el compuesto incorrecto puede provocar que el cliente sufra una falla recurrente y que el proveedor deje de responder a sus llamadas.
10Alineación de poleas: diámetros, número de dientes y dientes en la malla
Colocar la correa correcta en una polea incorrecta puede resultar en un fin de semana muy costoso. Cuatro números en la polea determinan la vida útil de la correa: el diámetro primitivo, el diámetro exterior, el número de ranuras y el número de dientes que realmente engranan.
Diámetro primitivo frente a diámetro exterior
El diámetro primitivo es donde discurre la cuerda y es el que se utiliza para calcular la relación de transmisión y la velocidad. El diámetro exterior es el que se mide con un calibrador sobre las puntas de los dientes y siempre es menor, en una proporción equivalente al doble de la diferencia de la línea primitiva de ese perfil. Confundir ambos diámetros es una causa común de que una polea se entregue con un número de ranuras incorrecto.
| Perfil | Diferencial de línea de paso (típico) | Ejemplo de ranuras | Diámetro de paso | Diámetro externo |
|---|---|---|---|---|
| 3M | 0,381 mm | 24 | 22,92 mm | 22,16 mm |
| 5M | 0,572 mm | 20 | 31,83 mm | 30,69 mm |
| 8M | 0,762 mm | 24 | 61,12 mm | 59,59 mm |
| 14M | 1,372 mm | 40 | 178,25 mm | 175,51 mm |
| SG | 0,254 mm | 24 | 38,81 mm | 38,30 mm |
Tabla 8. Diámetro primitivo = ranuras × paso ÷ π. Diámetro exterior = diámetro primitivo − 2 × diferencial de la línea de paso. Los diferenciales mostrados son los valores que se publican habitualmente para estos perfiles.
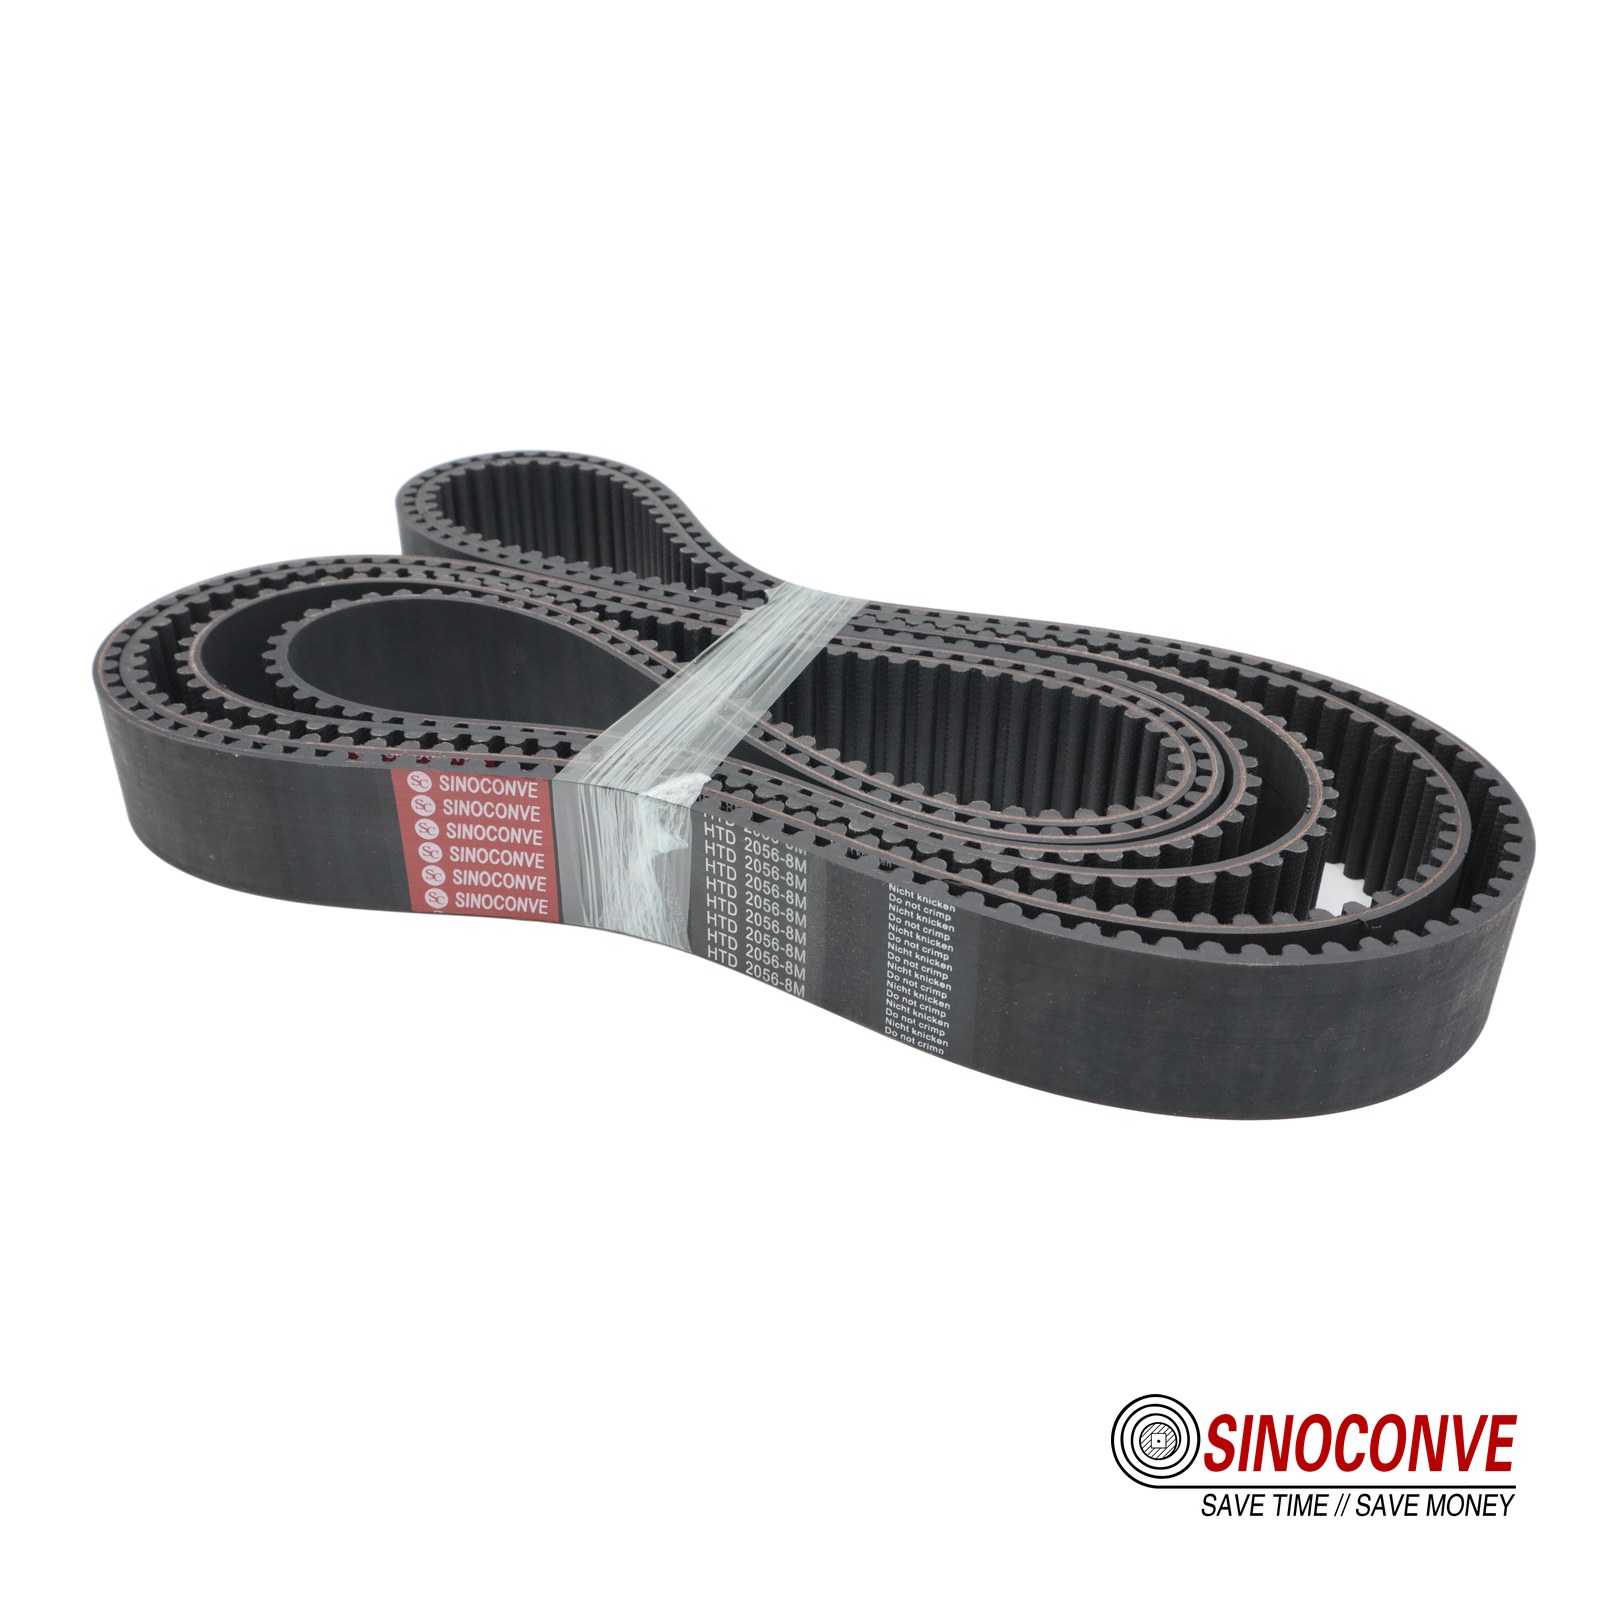
Cuenta los dientes que soportan la carga, no los que simplemente están en la ranura. Por debajo de seis dientes, la tensión de corte aumenta rápidamente y la correa te lo indica.
Dientes mínimos en la malla: la regla que previene la mayoría de los dientes rotos
El patrón de engranajes más común es de seis dientes para perfiles trapezoidales y HTD, mientras que la práctica más conservadora es de ocho a diez dientes cuando el par es elevado o la carga se invierte. El número de dientes en contacto en la polea pequeña se determina a partir del arco de contacto, no solo por la envoltura de la correa. Para una transmisión de dos poleas con una relación de 2:1, la envoltura en la polea pequeña es de aproximadamente 180°, por lo que un piñón de 24 dientes pone aproximadamente 12 dientes en contacto, lo cual es cómodo. Si se aumenta la relación a 5:1, la envoltura se reduce a unos 120°, lo que en el mismo piñón de 24 dientes deja unos 8 dientes. Si se usa un piñón de 14 dientes con una relación de 5:1, se obtienen cerca de 4 dientes, y la correa desgastará los dientes en la raíz en cuestión de semanas.
Si la geometría no permite un mayor número de dientes engranados, existen tres soluciones, ordenadas según su coste: aumentar el tamaño de la polea pequeña y reducir la relación de transmisión, añadir una polea tensora interna para incrementar el envolvimiento de la correa o modificar el perfil para que cada diente soporte menos peso. Comprar una correa más ancha no soluciona el problema del engranaje. Este es un error que abordaremos en la sección 12.
Bridas, coronación y alineación
Las bridas deben colocarse en al menos una polea, normalmente la motriz, y en ambas si la distancia entre centros supera aproximadamente ocho veces el diámetro de la polea pequeña o si la transmisión es vertical. Un reborde en una polea síncrona es una mala idea, ya que altera la forma de los dientes y genera cargas en los bordes. Lo que necesita una transmisión síncrona son ejes paralelos y poleas coplanares, con una desalineación angular de aproximadamente 0,5° y un desplazamiento de 0,25 mm por cada 100 mm de distancia entre centros. Las correas que se salen de su sitio suelen estar luchando contra la desalineación, y una brida solo sirve para contener el desplazamiento, no para solucionarlo.
Nota de campo de nuestros ingenieros: Dos transmisiones 8M idénticas en el mismo bastidor, con la misma correa y la misma tensión. Una duró 14 meses, la otra 5 semanas. La diferencia radicaba en un desplazamiento de la polea de 0,9 mm, causado por un espaciador mecanizado que se había colocado al revés en un lado. En la polea tensora trasera se podía apreciar una franja brillante y pulida de 3 mm de ancho. Nueve décimas de milímetro. Así de importante es la alineación en una transmisión síncrona.
11Tensado e instalación
Una correa síncrona requiere mucha menos tensión de la que se suele creer, y mucho más cuidado en su instalación. Dos tercios de las quejas que recibimos por "correas deslizadas" resultan ser, o bien una correa floja que nunca se volvió a tensar después del rodaje, o bien una correa que se hizo palanca sobre una brida con una barra y se dañó el cordón en el proceso.
¿Qué es realmente la tensión inicial?
Los dientes transmiten el par, por lo que la tensión no sirve para evitar el deslizamiento. Su función es mantener la correa asentada en las ranuras del lado flojo, impedir el traqueteo de los dientes ante impactos y evitar que la correa se desajuste a alta velocidad. Por eso, las transmisiones síncronas funcionan con mucha menos tensión que una correa trapezoidal del mismo ancho, y por eso tensarla demasiado es un error grave y costoso: sobrecarga los cojinetes de la polea y reduce la vida útil de la correa al fatigar el cordón, sin ningún beneficio en la transmisión del par.
La regla de deflexión y cómo aplicarla.
La regla de campo es bastante sencilla de usar con una regla de acero y un dinamómetro. La deflexión en el centro del tramo debe ser de aproximadamente 1,5 mm por cada 100 mm de tramo, aplicada con una fuerza proporcional al ancho y paso de la correa. Algunos proveedores la expresan como el tramo dividido entre 64. Para un tramo de 200 mm, esto da como resultado una deflexión de aproximadamente 3 mm.
| Perfil y ancho | Fuerza de deflexión indicativa a 200 mm de longitud | Desviación a aplicar | Viajes típicos de captación para permitir |
|---|---|---|---|
| 5M, 15 mm | 20–30 N | 3 mm | 1,5% de la distancia al centro |
| 8M, 30 mm | 60–95 N | 3 mm | 2% de la distancia al centro |
| T10, 32 mm | 70–110 N | 3 mm | 2% de la distancia al centro |
| 14M, 85 mm | 180–280 N | 3 mm | 2,5% de la distancia al centro |
Tabla 9. Guía de tensión inicial para transmisiones industriales típicas. Confirme con el cálculo de la transmisión para la instalación específica; una correa demasiado floja se desgasta, mientras que una demasiado tensa acorta la vida útil de los rodamientos.
Medidores de tensión sónicos y cuándo recuperan su inversión.
Para accionamientos de más de 20 kW, o cualquier accionamiento donde una parada cueste más de unos pocos miles de dólares por hora, un medidor de tensión sónico se amortiza en menos de un año. Se pulsa la correa como si fuera una cuerda, el medidor lee la frecuencia y se convierte la frecuencia en tensión estática utilizando la masa de la correa por metro y la longitud del tramo. En una correa 8M de 30 mm de ancho con un tramo libre de 200 mm, un accionamiento con la tensión correcta suele alcanzar entre 130 y 150 Hz. La ventaja es la repetibilidad: dos turnos de mantenimiento que midan el mismo accionamiento obtienen el mismo valor, lo que no ocurre al presionar la correa con el dedo.
Colocar el cinturón sin dañar el cordón.
Nunca hagas rodar una correa sobre una brida con un destornillador, ni la fuerces con una barra. Ambas prácticas crean un radio de curvatura local de unos pocos milímetros en un cordón diseñado para una polea de 60 mm, y el daño es invisible. Hazlo de esta manera. Acorta la distancia entre centros al mínimo en la corredera, coloca la correa a mano con los dientes acoplados, luego tensa en pasos uniformes mientras giras el mecanismo manualmente. Gira al menos dos vueltas completas y observa la trayectoria de la correa antes de energizar el motor. Luego, haz funcionar el mecanismo sin carga durante 30 minutos, detenlo y vuelve a comprobar la tensión: una correa nueva se asienta y normalmente pierde entre un 15 % y un 25 % de su tensión inicial en las primeras horas, principalmente debido al asentamiento del cordón más que al deslizamiento.
Programa de rodaje y retensado
Nuestro consejo habitual para una nueva instalación: compruebe la tensión después de 30 minutos de funcionamiento, de nuevo después de 8 horas, luego a la semana y, finalmente, siga el intervalo de mantenimiento habitual de la planta. Tras la primera semana, la longitud se estabiliza y la variación posterior es mínima. Las correas que requieren un ajuste de tensión cada pocas semanas indican que existe otro problema: un rodamiento defectuoso, un bastidor de montaje blando o una chaveta de polea que se desliza sobre el eje.
12Nueve errores de selección que vemos en el campo.
Están ordenados aproximadamente según la frecuencia con la que los vemos, no según su precio. Algunos cuestan lo mismo que un cinturón. Otros, lo mismo que un fin de semana de producción.
Errores que provienen de la hoja de tallas
Comprar ancho para comprar par es el error más común de todos. Un cliente necesita 40 N·m en una transmisión de 5M, así que pide una correa de 25 mm en lugar de una de 15 mm. El ancho aumenta el área de corte de los dientes pero no la tensión de flexión de la cuerda, y las bridas de la polea de 20 mm cortarán el borde de la correa en cuestión de días. Lo correcto suele ser pasar a 8M con 20 mm, lo que reduce la tensión de los dientes y permite que el motor mantenga un tamaño adecuado. El segundo error de dimensionamiento es usar la potencia nominal del motor en lugar del par real impulsado, lo que no tiene en cuenta la eficiencia de la caja de engranajes ni el factor de choque de la máquina. El tercero es olvidar que una correa de distribución en un eje reversible recibe la carga dos veces por ciclo, por lo que un factor de servicio de 1,2 se convierte en 1,6 o más.
Errores que provienen del dibujo
Ignorar los dientes engranados en la polea pequeña es el error más costoso: produce dientes desgastados en la raíz, en el impulsor, generalmente en tres meses. Mezclar familias de dientes es el error más silencioso: una correa HTD en una polea GT2 parece correcta y funciona durante semanas antes de que aparezca el patrón de desgaste. Y los simples errores aritméticos siguen ocurriendo con más frecuencia de lo que se admite: un cliente mide la correa vieja alrededor del exterior, pide esa longitud y la correa nueva es 8 mm más corta en una transmisión de 1400 mm. Cuente los dientes y multiplique. Siempre.
Errores que provienen de las tiendas y los vendedores.
Comprar basándose únicamente en el precio sin preguntar qué tipo de cordón contiene es un riesgo real, porque la correa barata casi siempre es un cordón de vidrio en un compuesto blando, y fallará precisamente en la aplicación donde se necesitaba aramida o acero. También hay una cuestión de distribución que vale la pena considerar: distribuidor de cinta transportadora Quien tenga 40 perfiles en stock localmente te permitirá empezar a usarlos un domingo, mientras que una importación directa con un precio unitario un 20 % menor y un plazo de entrega de 45 días no lo hará. Ambos modelos son legítimos. El problema radica en no saber cuál compraste. Por último, nunca aceptes cinturones sin marcar donde el perfil no sea legible en el reverso: no puedes verificar la longitud ni el compuesto en un cinturón sin marcar, y cualquier reclamación posterior será imposible de demostrar.
| Error | Lo que ves en el campo | ¿Qué es lo que realmente lo soluciona? |
|---|---|---|
| 1. Añadir anchura en lugar de paso | Deshilachado en los bordes, la correa sobresale de la polea. | Mejora el perfil; mantén el ancho dentro de la cara de la polea. |
| 2. Menos de seis dientes en la malla | Los dientes del impulsor se partieron y quedaron planos en la raíz. | Polea pequeña más grande, polea tensora interna o paso más grande |
| 3. Mezcla de familias de dientes | Desgaste desigual en dos o tres dientes, luego una tira | Mida la geometría de la polea, reemplace la correa y la polea como un conjunto. |
| 4. Dimensionamiento en función del par medio | Fallo de un diente durante un atasco, no durante el funcionamiento normal. | Utilice el par máximo de bloqueo con un factor de 1,8 a 2,2 en la función de choque. |
| 5. Longitud exterior ordenada según la longitud del paso. | La correa no encajará o no se tensará. | Cuenta los dientes y multiplica por el paso. |
| 6. Cuerda de acero en una polea pequeña | Broches del cinturón con los dientes aún intactos | Cordón de vidrio o aramida, o más dientes de polea |
| 7. Compuesto inadecuado para el medio ambiente. | Dientes redondeados, superficie suavizada, hinchazón por aceite | Seleccione PU, CR o HNBR según la temperatura y la composición química. |
| 8. Colocar la correa en la polea haciendo palanca. | Fallo prematuro del cordón umbilical en un punto del bucle. | Deslice la distancia central hacia adentro; ajuste a mano |
| 9. No hay margen de ajuste en el marco. | La correa se afloja después de una semana y no hay forma de arreglarla. | Máquina con un recorrido de distancia entre centros del 2% en la etapa de diseño |
Tabla 10. Nueve errores, sus síntomas visibles y la solución que realmente funciona. Si su transmisión presenta dos o más de estos problemas, corrija la geometría antes de pedir una correa nueva.
13Donde las correas de distribución se ganan su lugar, industria por industria.
Las correas de distribución no son precisamente glamurosas, pero están por todas partes: dentro de las máquinas que llenan botellas, imprimen etiquetas, enrollan hilo, transportan paquetes y, en el mercado de repuestos, bajo el capó del coche aparcado. Aquí te mostramos lo que vemos en cada sector y el perfil que se repite como la solución más lógica.
Máquinas de envasado y de formado, llenado y sellado
Aquí es donde está el volumen. Una máquina vertical de formado, llenado y sellado normalmente utiliza correas 5M o T5 para accionar el avance de la película y el carro de las mordazas, con anchos de 15 a 25 mm, y a menudo se espera que la correa mantenga la posición dentro de 0,5 mm a través de 60 ciclos por minuto. El accionamiento sobrevive gracias a la precisión de los dientes y un funcionamiento limpio: cualquier residuo en la superficie de la correa se muestra como una variación en la longitud de la película en una hora. Si su línea realiza el llenado de bolsas, nuestras notas sobre correas de distribución para máquinas de envasado vertical y correas recubiertas en máquinas de embalaje Analicemos con más detalle las opciones de construcción de la correa. También suministramos los accesorios a juego. industria alimentaria y de envasado gama en el lado de la planta, desde la alimentación hasta la báscula de control.
Automatización, robótica y sistemas de recogida y colocación.
Los pórticos pequeños y los brazos SCARA utilizan perfiles 3M, 5M y GT de 15 mm de ancho, y el factor determinante del diseño es la rigidez más que el par: un error de posición de 0,05 mm en la brida de la herramienta generalmente proviene del estiramiento de la correa bajo carga reversible, no del servomotor. A los fabricantes de correas se les piden cifras de repetibilidad y la respuesta honesta es que la repetibilidad es una propiedad de todo el eje. Lo que aporta la correa es una elongación baja y predecible, razón por la cual el cordón de aramida se vende bien aquí. Notas del fabricante de equipos originales (OEM) sobre automatización y el Descripción general del accionamiento de precisión cubrir ese comercio en detalle, y hay un artículo aparte sobre Correas de poliuretano para robótica de embalaje.
Textil, telas no tejidas e impresión
La maquinaria textil es un mercado clásico para correas T5 y T10, y las somete a un gran desgaste por una razón particular: alta velocidad, múltiples ejes reversibles y una carga continua de pelusa. En este sector, las correas se calientan considerablemente (hemos medido 65 °C en la parte posterior de una correa T10 de 20 mm dentro de una carcasa), por lo que la elección del compuesto es casi tan importante como el perfil. Las máquinas de impresión y conversión se inclinan hacia el otro extremo: accionamientos de 8M con anchos de 30 a 50 mm y un requisito absoluto de cero deriva durante el turno, lo que generalmente implica un cordón de vidrio o aramida y un bastidor rígido.
Impresión 3D, equipos médicos y de laboratorio
GT2 y GT3 con paso de 2 a 5 mm, anchos de 6 a 12 mm, par bajo y expectativas muy altas sobre la consistencia. Los compradores aquí a menudo quieren una marca de marca privada en la parte posterior de la correa. Hacemos eso, y hay una página sobre Suministro de correas de distribución de marca propia Si es relevante para su programa. Las bombas y analizadores médicos suelen especificar un compuesto apto para contacto con alimentos o para salas blancas, de color blanco y sin bordes de tela expuestos.
Productos auxiliares y de repuesto para el mercado de repuestos automotrices
El trabajo de sincronización automotriz se ubica en el canal de posventa en lugar de la línea de montaje, y es un negocio diferente: una enorme variedad de números de pieza, pequeñas cantidades de pedido y compradores que necesitan un catálogo, no una consulta. Sin embargo, las preguntas técnicas son las mismas con las que comenzamos aquí. Nuestra Guía de la correa de distribución automotriz abarca la práctica de construcción y compra, la Lista de verificación de abastecimiento de repuestos Vale la pena imprimirlo antes de un primer pedido, y hay información de fondo sobre Correas de distribución de caucho EPDM para uso automotriz si estás comparando compuestos.
Industria pesada, donde la correa es un bien de capital.
Las mezcladoras, trituradoras, molinos de martillos y accionamientos de hornos utilizan correas 14M y 20M con un ancho de 85–170 mm y un par de 60–800 N·m. En este caso, la correa reemplaza una cadena o una caja de engranajes, y el ahorro se refleja en la lubricación, el ruido y el acceso para el mantenimiento. Si su planta maneja material a granel, también necesitará la parte del lado del foso de nuestra gama; consulte la cinta transportadora industrial Construimos para líneas de trituración y el industria minera y de canteras página, porque una planta que compra correas de distribución para una mezcladora generalmente también compra correas anchas para el mismo sitio.
Los manguitos se moldean y luego se cortan a la anchura deseada. La tolerancia de anchura y la perpendicularidad del corte determinan si la correa funciona correctamente o se desvía hacia uno de los bordes.
14Controles de calidad y qué preguntarle a un proveedor
Los precios de una misma correa nominal pueden variar hasta un 40 % entre proveedores. A veces se debe al volumen. Otras veces, al tipo de cordón.
Las seis preguntas que haríamos si estuviéramos comprando
Uno: ¿Qué cordón hay en el interior y cómo lo llaman? Si la respuesta es "fibra de alta calidad", pregunte de nuevo. Dos: ¿De qué compuesto es la cara del diente y cuál es su clasificación de temperatura continua? Tres: ¿Cuál es la tolerancia de la longitud de paso medida y se verifica en cada lote o en una muestra? Cuatro: ¿Cuál es la tolerancia de ancho y cómo se termina el borde cortado? Cinco: Para correas sin fin, ¿cómo se une el manguito y cuál es la resistencia de la unión en relación con la tensión de la correa? Seis: ¿Cuál es el plazo de entrega práctico para un pedido repetido y cuánto tiempo mantendrán las herramientas si desarrollamos juntos un perfil personalizado?
Cómo suena una respuesta creíble
En cuanto a la longitud del paso, un taller de moldeo bien gestionado mantendrá una correa nueva con una tolerancia aproximada de 0,4 mm por metro y normalmente indicará un rango de tolerancia en lugar de un valor único, ya que la tensión del cordón durante el moldeo varía ligeramente entre los manguitos. En cuanto a los anchos, una tolerancia de corte de ±0,5 mm es normal para anchos superiores a 20 mm, y se puede lograr ±0,3 mm si el manguito se rectifica después del corte. En cuanto a la resistencia de la unión para correas sin fin de PU, una buena unión soldada se suele indicar entre el 40 % y el 70 % de la resistencia a la tracción de la correa, dependiendo del ancho; cualquiera que afirme el 100 % está vendiendo algo que la física no respalda.
Plazos de entrega, cantidad mínima de pedido y validación
Las normas del sector, y las suyas, pueden variar según el perfil: los perfiles estándar en stock se envían en 3-10 días laborables, las longitudes no estándar en 3-4 semanas, y la fabricación a medida (un nuevo molde para un diente específico o un respaldo de marca propia) requiere más tiempo, normalmente de 4 a 8 semanas, más una muestra. La cantidad mínima de pedido (MOQ) para un perfil estándar suele ser una funda, que puede tener cientos de metros; para trabajos a medida, el coste de la herramienta es el factor dominante y la MOQ se negocia. Todo esto se confirma en función del plano y el arancel reales, no de una lista de precios.
Dónde comprar y cuánto cuesta el modelo.
Directamente de un fábrica de cintas transportadoras Obtienes soporte de ingeniería y acceso a herramientas, pero mantienes más inventario y plazos de entrega más largos. A través de un proveedor de cintas transportadoras Con existencias locales, obtienes una correa hoy mismo, a un precio que incluye su costo de almacenamiento. Muchas plantas manejan ambos: existencias locales de productos de alta rotación y cintas transportadoras al por mayor y programas de correas de distribución de gran volumen directos, con un pequeño búfer en el estante para los perfiles que detienen la línea cuando se pierden. Nuestros Guía de venta al por mayor de correas de distribución de caucho camina a través de esa división.
Coloca la correa al lado del resto de la transmisión.
Un último hábito que ahorra dinero: cotice la correa de distribución y las correas de fricción de la misma máquina juntas. Una línea que utiliza una correa síncrona para su indexador a menudo utiliza una Cinta transportadora resistente al calor aguas abajo y un Cinta transportadora de PVC Para la manipulación de productos ligeros, todo del mismo proveedor. Los pedidos pequeños de un solo proveedor cuestan menos de administrar que tres cadenas de compra separadas, y un contacto técnico que conoce toda la línea es mejor que tres que conocen solo un tercio cada uno.

15Preguntas sobre la correa de distribución que recibimos cada semana
¿Cuál es la diferencia entre una correa de distribución y una correa síncrona?
Nada. Son el mismo producto con dos nombres distintos, y ambos describen una correa dentada que se acopla a las ranuras de la polea y mantiene una relación exacta. "Síncrona" es el término más formal y se utiliza en normas y hojas de datos; "sincronizada" es lo que suelen decir los equipos de mantenimiento en el trabajo.
¿Cómo calculo la longitud de la correa de distribución que necesito?
Cuenta los dientes de la correa vieja y multiplica por el paso. Una correa de 90 dientes y paso 5M mide 450 mm; una correa de 150 dientes y paso 8M mide 1200 mm. Si la correa vieja no está o no se puede leer, mide la circunferencia exterior, resta aproximadamente el doble de la profundidad de los dientes y luego elige el número de dientes estándar más cercano a esa cifra, ya que siempre puedes ajustar la correa con la corredera, pero no puedes acortarla.
¿Puedo sustituir una correa de 5M por una de 8M en las mismas poleas?
No, y conviene dejarlo claro porque se intenta. El perfil, el paso y la forma de la ranura deben coincidir. Solo se puede pasar de 5M a 8M cambiando ambas poleas, lo que también modifica la distancia entre centros, ya que el diámetro primitivo con el mismo número de dientes aumenta un 60 %. A veces, esa es la mejora ideal. Nunca se trata de un simple cambio de correa.
¿Por qué se están desgastando los dientes de mi cinturón?
Casi siempre se debe a que muy pocos dientes soportan la carga en la polea pequeña. Compruebe el arco de contacto: con relaciones superiores a 3:1 y un engranaje de menos de 20 dientes, es fácil que solo queden cuatro o cinco dientes engranados, y cada uno de ellos soporta varias veces su carga de cizallamiento nominal. Observe también el patrón de falla. Los dientes cortados planos con un borde limpio indican engranaje o sobrecarga. Los dientes redondeados y pulidos indican abrasión o un compuesto inadecuado.
¿Cuál es la diferencia entre los perfiles HTD y GT?
Ambos son curvilíneos, pero el GT tiene un flanco modificado que acerca el contacto a la raíz, lo que reduce la holgura bajo carga y mantiene mejor la posición en ejes reversibles. El HTD es el estándar industrial más común, con mucha más disponibilidad en 8M y 14M; el GT es la opción de precisión, que se suele encontrar con pasos de 2, 3 y 5 mm. No son intercambiables en una misma polea, incluso si el paso coincide.
¿Qué es mejor para mi máquina, poliuretano o caucho?
Se recomienda poliuretano (PU) si la temperatura se mantiene por debajo de los 80 °C y se busca resistencia a la abrasión y facilidad de soldadura. El caucho (CR o HNBR) se recomienda si la correa alcanza temperaturas elevadas, entre 90 °C y 150 °C, o si hay contacto con aceite y calor. La excepción se aplica a la industria alimentaria y a salas blancas, donde el poliuretano apto para uso alimentario suele ser más fácil de limpiar incluso en ambientes cálidos.
¿Cuánta holgura debe tener una correa de distribución?
Aplique una deflexión de aproximadamente 1,5 mm por cada 100 mm de tramo libre, utilizando una fuerza proporcional al ancho de la correa: entre 20 y 30 N para una correa de 15 mm y 5 m, y entre 60 y 95 N para una de 30 mm y 8 m. Este es un punto de partida para correas nuevas. Las correas nuevas se asientan, así que vuelva a comprobarlas a los 30 minutos, a las 8 horas y a la semana.
¿Puedo unirme a un cinturón abierto en lugar de comprar uno sin fin?
Sí, y para transmisiones de baja velocidad o carga ligera, un sujetador mecánico es una solución válida. Rara vez es una buena opción para ejes de alta velocidad o reversibles, ya que la unión pasa por encima de las poleas y constituye el punto más débil del circuito. Para correas de poliuretano (PU), una unión soldada sin fin suele alcanzar entre el 40 % y el 70 % de la resistencia a la tracción de la correa, según su anchura; si la transmisión requiere que la unión soporte la carga máxima, se recomienda una unión sin fin.
¿Cuántos dientes debe tener la malla?
Seis es el mínimo más común, y entre ocho y diez es el objetivo más seguro para trabajos pesados o de inversión de giro. Calcúlelo a partir del arco de contacto en lugar de suponerlo, ya que una relación de 3:1 en un piñón de 20 dientes da un resultado muy diferente al de una relación de 1:1 en la misma polea.
¿Qué información necesitas de mí para darte un presupuesto para una correa de distribución?
Cuatro datos son clave para obtener un presupuesto el mismo día: perfil y paso, ancho, longitud del paso o número de dientes, y la carga (par o potencia del motor con relación), además de la temperatura ambiente y si la correa entra en contacto con aceite o alimentos. Si algo no está claro, envíe una foto de la cara de la polea y la marca en la parte posterior de la correa vieja. La mayoría de las consultas que no podemos responder carecen de uno de estos datos, y casi siempre es la carga.
16Productos relacionados que podrías necesitar
| Producto | Qué es | Servicio típico |
|---|---|---|
| Correa de distribución | Correas síncronas de PU y caucho, paso MXL a 20M | Sistemas de posicionamiento e indexación donde la relación no debe variar. |
| correa trapezoidal | Correas de fricción envueltas y con bordes sin tratar | Ventiladores, bombas y variadores de relación simples. |
| Cinta transportadora de caucho EP | Cinturón con núcleo de tela y carcasa de EP | Transporte de áridos, arena y productos a granel en general |
| Cinta transportadora resistente al calor | Cubiertas aptas para clínker caliente y sinterizado. | Líneas de cemento, cal y fundición |
| Cinta transportadora de PVC | Correa ligera para manipulación de unidades | Paquetería, envasado de alimentos, almacenamiento |
| Catálogo completo de productos | Cada familia de correas que fabricamos, con opciones de grado | Comience aquí si está especificando una línea completa. |
17Artículos de blog relacionados
- Correa de distribución de poliuretano frente a correa de distribución de caucho — La elección del compuesto se decide en función de la temperatura y la química, más que del precio.
- Fibra de aramida frente a cordón de acero en correas de distribución de poliuretano — la decisión sobre el cable detrás de la función de descarga y las poleas pequeñas.
- Aplicaciones de correas de distribución de caucho
- Precisión de la superficie de la correa de distribución de poliuretano
- Correa trapezoidal vs. correa de distribución: ¿cuál se adapta mejor a tu línea?
- Guía definitiva para cintas transportadoras de caucho (2026)
- Guía definitiva para cintas transportadoras de PVC (2026)
- Guía definitiva para cintas transportadoras resistentes al calor (2026)
- Modos de fallo de las correas resistentes al calor y soluciones en campo
- Selección de correas EP para plantas trituradoras de piedra y de áridos.