Cinta transportadora de alúmina: álcali, calor residual y polvo fino
Una cinta transportadora en el almacén de alúmina ha comenzado a desprender polvo en el primer rodillo de retorno. Alguien anota "abrasión" en la hoja de mantenimiento. Todo bien, hasta que se retira la cinta vieja: la mayor parte de su cubierta superior sigue intacta. El limpiador de la polea principal acumula polvo y el empalme se ha levantado en un hombro. Si se pidiera una cubierta superior nueva, la acumulación de polvo, el rodillo y el empalme permanecerían en el mismo lugar.
Necesitamos tres respuestas antes de determinar el grado. ¿En qué punto del proceso de refinación se encuentra esta cinta transportadora? ¿Qué temperatura tiene el producto al llegar a la cinta de caucho? ¿Y se ha analizado la alcalinidad del depósito húmedo en el rascador? La alúmina calcinada terminada se lava durante la producción; el uso previo de sosa cáustica en el proceso Bayer no demuestra que una cinta transportadora de carga seca esté sumergida en ella. Una transferencia húmeda junto a una fuga de licor es otro asunto. Si se incluyen esas dos cintas en un pedido genérico de "alúmina resistente a los álcalis", es probable que al menos una no sea adecuada.

01 Comience en el límite del proceso.
Un recorrido por la línea es más útil que empezar con un folleto. Siga la cinta transportadora desde la salida del enfriador hasta el almacenamiento y luego siga su retorno vacía. En la primera transferencia en caliente, anote la temperatura del producto una vez que el enfriador haya alcanzado su carga normal. Mantenga un registro aparte para el arranque y cualquier aumento repentino de temperatura. En la siguiente transferencia, observe si hay agua de lavado, goteos en las tuberías y una repisa húmeda debajo de la tolva. En la descarga, verifique dónde deja caer el limpiador los residuos. ¿El polvo regresa a la tolva o se acumula detrás de la cuchilla y se arrastra alrededor de la polea?
También hay diferencias en las muestras. Una cucharada de alúmina seca de la cinta transportadora indica el tamaño de las partículas, pero no el pH del líquido que empapa la unión. Si hay una zona húmeda persistente, tome una muestra de esa zona en particular. Anote la fecha, el estado de funcionamiento y la ubicación en el recipiente. El número solo es útil si la muestra representa la parte que estuvo en contacto con la cinta.
| Posición de la cinta transportadora | Verificar primero | Posible problema con el cinturón | Hardware a inspeccionar |
|---|---|---|---|
| Descarga en caliente o primera transferencia | Temperaturas reales del producto y de la superficie de la cinta durante el arranque y la carga constante. | Endurecimiento, agrietamiento o pérdida de adherencia de la cubierta tras una exposición repetida al calor. | Caída del tobogán, soporte de impacto y ventilación |
| Transferencia húmeda o en contacto con líquidos | pH del depósito, tiempo de contacto con el líquido y frecuencia de lavado | Compatibilidad del compuesto y del empalme con el fluido medido | Drenaje, sellado de bordes y posición del limpiador |
| Almacenamiento en seco y carga | Retorno de partículas finas, escapes de polvo y depósitos de rodillos de retorno. | Rendimiento de limpieza y abrasión en puntos de contacto atrapados | Limpiadores primarios y secundarios, rodillos de cerramiento y retorno. |
| Transportador de puerto o expuesto | Intrusión de lluvia y ciclo húmedo/seco | Acumulación de pasta, marcas y daños en los bordes | Faldones, cubiertas, bandejas de recogida y acceso para la limpieza. |
Un único formulario de pedido para ambos extremos de la ruta de la alúmina puede resultar engañoso. En la mina, la bauxita puede llegar en trozos grandes, y la primera caída puede dejar marcas en la nueva cubierta. Una vez que la refinería ha producido el polvo final, el equipo de mantenimiento puede dedicar su tiempo a la limpieza del polvo, la alineación del limpiador y el llenado de un rodillo de retorno. La tolva de carga sigue siendo importante; simplemente puede que no sea el lugar donde se decide la vida útil de la cinta transportadora. Consulte la sección aparte sobre cintas transportadoras de bauxita para conocer las condiciones en el extremo de la mina.
02 Localización del punto de contacto húmedo
Empiece por la manga húmeda. Una vez limpiado el polvo blanco, se puede comparar la superficie de goma con la zona seca junto a la cola. Ambas zonas deben enfriarse primero. Si la zona de la manga aún se siente pegajosa, observe la posición de la cinta transportadora y la fecha del último lavado. Por la mañana, es posible que la evidencia haya desaparecido. Un cambio junto al desagüe apunta en una dirección; un raspado largo en el lateral del bastidor apunta en otra.
Una etiqueta de "resistente a los álcalis" no indica qué líquidos puede soportar el compuesto. Una salpicadura fría, una película caliente que permanece durante un turno y una inmersión continua son pruebas diferentes. Proporcione al proveedor la identidad de la solución, la concentración (si se conoce), la temperatura y el patrón de contacto. Incluya los materiales de empalme propuestos. El líquido puede dejar la cubierta superior con un aspecto poco llamativo al trabajar a lo largo de una capa expuesta en el borde. Esta posibilidad justifica tomar una muestra del depósito húmedo ahora. De lo contrario, el próximo pedido se basará en un producto químico que nadie ha identificado.
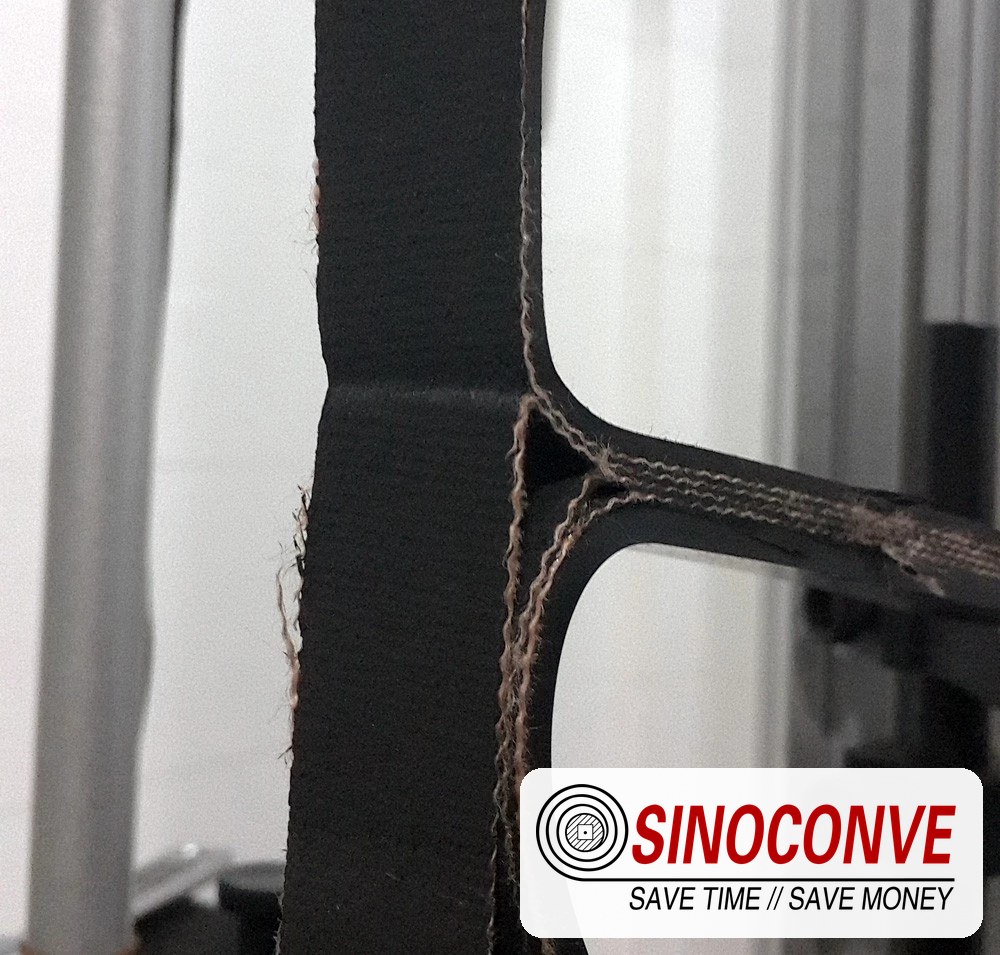
El borde cortado en la fotografía tiene más de una explicación. El agua puede penetrar en las capas expuestas. Una correa que rozaba con un bastidor también puede deshilacharse en ese punto, y una unión débil puede abrirse de forma similar. Marque la ubicación de la abertura en el plano de la cinta transportadora. ¿Comienza en una transferencia húmeda? ¿Sigue el mismo lado durante todo el recorrido? El patrón hace que la fotografía sea útil.
03 Calor residual: medir el material en contacto
La temperatura en la pantalla del calcinador es fácil de encontrar. Sin embargo, no es la correcta para una orden de cinta transportadora. La lectura útil se toma en la tolva donde el producto toca la goma, con la línea cargada y el enfriador funcionando normalmente. Repita la medición al arrancar si el enfriador aún no se ha estabilizado. Anote la duración junto a cada lectura máxima. Quizás el pico duró un minuto mientras el enfriador se estabilizaba. Las siguientes siete horas podrían haber transcurrido sin incidentes. Ambas entradas deben anotarse juntas en la hoja de temperatura.
Un operario puede detectar daños por calor primero en una curva. Debajo de la tolva, la cubierta se encuentra debajo del material fresco. En una polea, debe doblarse. Una grieta visible solo en la curva plantea dudas sobre la flexibilidad; una franja quebradiza fija debajo de una de las faldas sugiere que podría estar alojando polvo caliente allí. Si el problema es un empalme húmedo y despegado, el calor por sí solo no es una explicación suficiente. Solicite las condiciones de prueba de temperatura de la cubierta propuesta, no solo la frase "resistente al calor" en un presupuesto.
Resulta tentador pedir dos milímetros más de recubrimiento. Esto solo ayuda cuando hay algo que desgastar. No modifica la respuesta del caucho al calor ni a líquidos corrosivos. El caucho adicional debe girar alrededor de las mismas poleas pequeñas. Si se propone una construcción más gruesa, el diámetro de la polea más pequeña debe figurar junto al espesor de la correa propuesto en el plano de aprobación. La guía de la correa resistente al calor cubre los grados. Anote las lecturas de temperatura de contacto junto a ella al comparar presupuestos.
04 El polvo fino sigue al recorrido de retorno.
Una fina capa de polvo pasa fácilmente desapercibida en la polea de entrada. Aunque la polea ha descargado la carga, una película blanca continúa rodeándola con la correa. Uno de los rodillos de retorno presenta una capa más gruesa en su mitad izquierda, lo suficiente como para empujar la correa hacia la protección. Para cuando el borde toca la protección, el rodillo irregular pasa fácilmente desapercibido. Su costra blanca apunta hacia la salida de la polea de entrada. Si la película sobrepasó el limpiador de la polea de entrada, la correa de repuesto también la arrastrará más allá del limpiador.
Si una franja sobrevive al limpiador de cabezales, observe dónde cruza la cuchilla. La cinta transportadora podría haberse desplazado lateralmente; la cuchilla también podría estar desnivelada. Compruebe su contacto y el hombro de empalme elevado mientras la cinta está aislada. El polvo raspado en el cabezal debería caerse. Una repisa detrás de la cuchilla lo recoge y, a medida que crece la pila, parte de él vuelve a circular. La limpieza con agua también requiere un desagüe, o la pasta se secará debajo del tramo de retorno.
En una línea de carga seca, la neblina blanca durante la transferencia puede ser el principal problema. El confinamiento y la extracción se encargan del polvo en suspensión. El limpiador se encarga del polvo adherido a la cubierta móvil. Ambos procesos requieren controles independientes en la máquina. Antes de añadir equipo, identifique la ubicación del polvo y, a continuación, compare las notas de limpieza y transporte del lado de retorno con el diseño real de la línea.
05 Cubierta, carcasa, bordes y empalme
Una vez que se dispone del registro de exposición, la decisión sobre la cobertura se vuelve menos compleja. Para una cinta transportadora almacenada en un lugar fresco y seco, se puede utilizar una cobertura adecuada resistente a la abrasión y un limpiador eficaz. Un producto caliente plantea la cuestión del envejecimiento térmico. Una cinta transportadora sumergida en un líquido alcalino plantea la cuestión de la compatibilidad. Para la transferencia en caliente y en ambiente húmedo, se deben considerar ambas condiciones en la misma consulta. Una ficha técnica con una declaración sobre el calor y otra sobre productos químicos deja sin respuesta la exposición combinada.
| Observación sobre el cinturón antiguo | Mecanismo posible | Verifique antes de cambiar las especificaciones. |
|---|---|---|
| Cubrir finamente a lo largo del ancho cargado. | Abrasión general o contacto de limpieza repetido | Distribución del desgaste, presión del limpiador, velocidad de la cinta y contaminación del material. |
| Zona blanda o pegajosa cerca de depósitos húmedos. | Exposición a líquidos o agente de limpieza incompatible | pH, identidad de la solución, tiempo de contacto y análisis comparativo de muestras. |
| Superficie dura con grietas en las curvas. | Envejecimiento térmico o fatiga por flexión | Temperaturas reales, diámetro de la polea e historial de funcionamiento local. |
| Deshilachado en los bordes y capas expuestas en un lado. | Seguimiento de contactos, entrada de líquidos o mano de obra de empalme | Espacio libre del bastidor, alineación de la rueda tensora, zonas húmedas y registro de empalmes |
| Acumulación de material blanco en los rodillos de retorno. | Retención posterior al alta | Configuración del limpiador, superficie de la cinta, trayectoria de descarga y recolección |
La elección de la cubierta solo determina la capa exterior. El cálculo de la tensión y el rango de recogida determinan qué debe soportar la carga debajo. Una cinta transportadora de tejido EP puede ser adecuada para el recorrido moderado en la planta, pero la línea principal larga debe revisarse por separado; igualar visualmente el número de capas anterior no es un cálculo. En el extremo húmedo, inspeccione los bordes y el empalme antes de preocuparse por otro grado de cubierta. Una cara en buen estado no sirve de mucho cuando el líquido se desliza por una capa expuesta. Solicite el procedimiento de empalme y los materiales compatibles; conserve el registro de curado del equipo. La lista de verificación del empalme puede colocarse junto al registro del equipo al momento de la entrega.
La parte inferior y los dos hombros de empalme aún son visibles antes de que comience el corte; agréguelos a las fotografías de desmontaje. Localice el daño en el dibujo de la cinta transportadora. Un corte después de un rascador indica que se trata de un componente distinto al que se encuentra debajo de la tolva de alimentación. La clasificación, las dimensiones y el diámetro de la polea más pequeña de la correa antigua deben incluirse junto a esas fotografías en la solicitud de reemplazo.
06 Qué incluir en la solicitud de cotización
La descripción “Transportador de alúmina de 1000 mm de ancho” podría referirse a varios transportadores muy diferentes. Indique el tipo de material en la solicitud de cotización (polvo calcinado, hidrato o una mezcla) junto con su temperatura en la tolva de carga. Añada cualquier depósito húmedo, velocidad, inclinación, canaleta, poleas, caudal y disposición del sistema de limpieza. Si el borde anterior falló dos veces en el mismo punto, adjunte el mapa de ubicación.
| Entrada de RFQ | Detalle útil para adjuntar | Por qué es importante |
|---|---|---|
| Estado del material | Nombre del producto, humedad, pH del depósito y cualquier líquido de limpieza. | Separa la manipulación de polvo seco de la exposición química real. |
| Temperatura | Temperaturas normales y máximas del material en el contacto con la cinta, con duración | Establece el grado de resistencia al envejecimiento térmico en lugar de la clasificación del equipo anterior. |
| Diseño de la máquina | Diámetros de poleas medidos; dibujo con velocidad, inclinación y ángulo de canal. | Muestra si el cadáver propuesto puede doblarse y seguir la trayectoria aquí. |
| Carga y limpieza | Altura de caída, disposición de la falda, posiciones de limpieza y prácticas de lavado | Muestra dónde comienzan la acumulación de impacto, pasta y lado de retorno. |
| Registros de aceptación | Propiedades de la cubierta acordadas, pruebas de adhesión, dimensiones y método de empalme. | Hace que la correa entregada sea comparable con la cotización. |
La cotización más económica puede describir la cobertura en términos generales. Una comparación útil incluye la composición y las condiciones de prueba, la carcasa, el tratamiento de los bordes y los materiales de empalme en columnas adyacentes. Para cualquier reclamación relacionada con el calor y los álcalis, la exposición a la prueba debe ser identificable. Al recibir el producto, compare el marcado y las medidas del rollo con la hoja, revise ambos bordes y corte un recorte etiquetado para el archivo de mantenimiento. Seis meses después, esta pieza servirá de referencia para cualquier parche blando o quebradizo.
07 Comprobaciones de puesta en marcha y un registro de inspección útil
Antes de colocar la nueva cinta, retire el polvo viejo y revise los rodillos de retorno durante el aislamiento. Observe cómo pasa el empalme por los limpiadores. Haga funcionar la cinta vacía y luego cargada; observe el rastro en la cabeza, la tolva y la cola. Posteriormente, revise los ajustes de la falda y la cuchilla. Una costra que deja la cinta vieja puede dañar la nueva cubierta durante su primera semana.
Un registro útil identifica las ubicaciones. La anotación "Estado de la correa bueno" no le dice casi nada al siguiente turno. Fije las posiciones de la cámara en el registro de inspección: limpiador de cabezales, primer rodillo de retorno, empalme y cada borde. La nota junto a una fotografía debe indicar si la correa aún estaba caliente, recién lavada o fría después de una parada nocturna. Cuando un parche se vuelve pegajoso, una mayor presión del raspador puede borrar la pista y dañar el caucho. Mantenga el ajuste registrado hasta que se investigue el parche. Si solo se desgasta un lado, observe qué lo toca. Estas notas permiten que el siguiente comprador distinga un problema de material de un problema de diseño.
SINOCONVE fabrica cintas transportadoras y verifica su construcción según la carga registrada. Los rodillos y demás componentes se suministran a través de socios cualificados. Adjunte el plano de transferencia, las lecturas de temperatura y fotografías de la cinta dañada a su consulta.
Solicitar una revisión de las especificaciones de la cinta de alúmina
08 preguntas que surgen durante el cambio de correa
Carga en seco: ¿existe algún contacto con sustancias cáusticas?
Solo cuando el líquido cáustico llega a la línea. El polvo terminado ha pasado por una etapa de lavado antes de la calcinación. Su presencia no indica mucho sobre una fuga o una plataforma húmeda cercana; tome una muestra del depósito húmedo si existe.
¿Puede la línea de almacenamiento refrigerado mantener una cubierta antidesgaste estándar?
Si la cubierta superior está desgastada de forma uniforme, la abrasión requiere atención. Si aún está gruesa y los rodillos de retorno presentan anillos blancos, comience por revisar la limpiadora. Una carga caliente o una fuga alcalina podrían cambiar esta conclusión.
¿De dónde procede el recubrimiento blanco de los rodillos de retorno?
En la cabeza, puede que una fina franja se salga de la cuchilla. Siga esa franja hasta el primer rodillo de retorno. Un anillo idéntico indicará por dónde fue el residuo. El polvo que entra desde una transferencia abierta deja un patrón diferente.
¿La cubierta superior está realmente muy desgastada?
Si es así, una cubierta adicional puede prolongar su vida útil. Si el grosor se mantiene, pero una franja se ha ablandado o rayado por la limpieza, añadir goma no soluciona el problema. La polea más pequeña también limita el grosor que puede tener la pieza de repuesto.
¿Qué muestras explican la zona blanda?
Una tira del parche, un trozo sobrante del rollo y el líquido recogido en la zona donde se formó el parche. En cada bolsa, anote su procedencia; en el recipiente con el líquido, indique la temperatura. De lo contrario, llegarán al laboratorio tres muestras anónimas sin posibilidad de relacionarlas.
¿Por qué no utilizar la especificación de la cinta transportadora de bauxita para la alúmina?
La bauxita de la mina puede llegar en trozos que se rompen en el punto de carga. La alúmina terminada se transporta en forma de polvo. En la cinta transportadora, que un limpiador no roce con una franja estrecha puede ser más importante que la resistencia al impacto, a menos que la línea tenga otra carga o una deformación en caliente que deba tenerse en cuenta.