ゴム製コンベア ベルトの 2 つの見積書が同じ朝にあなたの机に届く可能性があります。両方ともメートルあたりの価格はほぼ同じです。そのうちの 1 つは今から 4 年後も花崗岩の一次排水で稼働し、もう 1 つは 14 か月後に構造物から切り離されます。ギャップはサイドウォールのブランドではありません。ギャップは、トップ カバーが 4 ミリメートル、EP ファブリックが 1 層、摩耗損失が 30 ポイント、そして巻き取りキャリッジが実際にどのくらいの距離を移動できるかを購入側で尋ねた人がいるかどうかです。
私たちはベルトを作って生計を立てています。 SINOCONVE は 1988 年以来寧波で製造を行っており、8 つのファブリックカーカスラインと 2 つのスチールコードラインを運営しており、毎週の大部分は、採石場管理者、セメント工場のメンテナンスエンジニア、港湾ターミナル監督、EPC 調達チーム、販売代理店からの同じ少数の質問に答えることに費やされています。EP200 は何を意味するのか、DIN W は本当に RMA グレード I より優れているのか、800 t/h の粉砕には何層必要か玄武岩、なぜ昨年のベルトは磨耗するのではなく継ぎ目で裂けたのですか。180 メートルしか必要ない場合の最小注文数量はいくらですか。
このページには私たちの回答が 1 か所にまとめられています。これは、ゴムおよび EP ファブリック ベルトに関する当社の出版物すべての柱となるため、意図的に長くしています。新しいコンベヤーを指定する場合は、この文書を最初から最後まで読んでください。入札の途中まで進んでいる場合は、必要なテーブルにジャンプしてください。

01ゴム製コンベヤ ベルトとは何か、そして実際にどこで稼働するか
ゴム製コンベア ベルトは、張力を支えるカーカス、摩耗と衝撃に耐えるトップ カバー、リターン アイドラーに乗るボトム カバーの 3 つの機能層で構成される、移動する耐荷重面です。ベルト上のその他すべて、エッジ ラバー、ブレーカー ファブリック、スプライスは、これら 3 つを保護するために存在します。カーカスを間違えると、巻き取りが底に達するまでベルトが伸びてしまいます。カバーの掛け方を間違えると、ワンシーズンでベルトが磨耗してしまいます。両方を正しく行うと、ベルトは通常、完全に別の原因、つまり、アイドラーの固着、シュートの位置のずれ、または保持することのできなかったスプライスによって死亡します。
購入者が「ゴムベルト」が必要だと言うとき、それは通常、バルクハンドリングサイトに設置されたトラフアイドラーセットで稼働する、耐久性の高いファブリックカーカスベルト(ほとんどの場合EP)を意味します。これがこのガイドの中心ですが、ファミリーはそれよりも広範囲に及ぶため、間違ったファミリーを選択することは、正しいファミリー内で間違ったグレードを選択するよりも大きな間違いとなります。
引用される 5 つのファミリー
EP ファブリック ベルト - 縦糸はポリエステル、横糸はポリアミド。バルク輸送義務の 80% のデフォルト: 砕石機、骨材プラント、セメント、港湾、肥料、バイオマス、リサイクル。ベルトの強度クラスは通常、2 ~ 6 層で 1 層あたり EP100 から EP500 までとなります。
NN ファブリック ベルト - 縦糸はナイロン、横糸はナイロン。伸びが高く、衝撃や疲労に強い。移動式粉砕スプレッド、激しい荷重がかかる短いコンベヤ、衝撃荷重が日常的に行われるドライブで一般的です。
スチール コード ベルト — プライの代わりに真鍮メッキされたスチール ケーブルの単層。生地の伸びが制御できなくなる、長い陸上ライン、高トン数、および中心距離に使用されます。強度クラスは通常 ST630 ~ ST5400 N/mm 以上です。
特殊ゴムベルト — 傾斜地用のシェブロンおよびクリートプロファイル、急勾配またはスペースに制約のある搬送用の波形側壁ベルト、熱、油、耐寒性、耐酸性および難燃性化合物、フィーダーおよびソーター用の固定長に加硫されたエンドレスベルト。
PVC および PU の軽量ベルト — ゴムではありませんが、同じ予算ラインで競合します。境界についてはセクション 08 で取り上げており、ゴム製コンベヤ ベルトと PVC コンベヤ ベルト。
彼らがどこで逃げるのか、そしてそこで実際に何が彼らを殺すのか
採掘と採石。 一次および二次破砕機の排出、大きな塊サイズのコンベア、積み込み点での大きな衝撃、水と微粉。主な故障モードは、カーカスの故障ではなく、トップ カバーの摩耗とシュートでの衝撃による損傷です。一般的なベルト速度は 2.0 ~ 5.0 m/s です。一般に、サイズの揃っていない岩石上のゴム製コンベア ベルトには、最大の塊の少なくとも 3 倍、材料が最初にふるいにかけられる最大の塊の 2 倍のベルト幅が必要です。注文する前に、実際のサイズ分布と照らし合わせて確認してください。
セメント。 石灰石、クリンカー、石膏、添加剤。ここでの最大の要因は、クリンカ排出時の温度と、あらゆる場所に存在する微細な研磨粉塵です。クリンカーラインでは純粋な摩耗グレードよりも熱グレードの方が重要です。原材料ラインではその逆になります。
港湾およびバルクターミナル。 高トン数、長い中心距離、塩気、最小限のメンテナンス時間で 24 時間稼働。ベルト自体の寿命と同様に、保管および取り扱いの品質がベルトの寿命を決定します。 その任務のためのコンベア ベルト在庫計画。
農業と食品 穀物、肥料、ジャガイモ、テンサイ、飼料。速度が遅く、衝撃も少ないですが、肥料による化学物質への曝露が激しく、清掃可能な跡のない表面が必要です。衛生的なラインは通常、ゴムを残して PVC または PU になります。
リサイクルと廃棄。 ベルトのエッジにとって最悪の環境。ワイヤー、ガラス、鋭利なプラスチック、および混入金属は端を切り、縦方向の裂け目を引き起こします。エッジのゴムの品質と適切に設定されたスカート システムは、カバーのグレードと同じくらい重要です。
役割が何であれ、同じ 3 つの数値、つまりカーカス強度クラス、カバー グレード、カバーの厚さによってベルトが存続するかどうかが決まります。セクション 03 から 06 では、それぞれについて説明します。現在入札中で、公開前に仕様の健全性チェックをご希望の場合は、喜んで審査させていただきます。最も早いルートは、お問い合わせページ、およびコンベヤ ベルト メーカー の概要に、現在の建設範囲がリストされています。
02ベルトの内側: カーカス、カバー、エッジ、ブレーカー
両側が同じ断面を描くと、すべての仕様の議論が容易になります。標準的な多層ゴム製コンベア ベルトには 4 つのゾーンがあり、それぞれに役割があります。ベルトが早期に故障する場合、ほとんどの場合、あるゾーンが、そのゾーンが得られたものとは異なるジョブ用に設計されていることが原因です。
トップカバー(携帯側)
トップ カバーは、材料からの磨耗、荷重点での衝撃、荷重内で濡れているものからの化学的攻撃に耐えます。これは、ほとんどの研磨作業におけるベルトの耐用年数を決定します。その 2 つの設計変数は複合グレードと厚さであり、それらは独立しています。 4 mm で塗布された高品質の耐摩耗性コンパウンドは、300 mm 花崗岩の塊の下では消えてしまいます。 8 mm で塗布された通常の汎用コンパウンドは衝撃に耐え、表面から摩耗します。選択する前に、2 つのうちのどちらが主な摩耗メカニズムであるかを判断する必要があります。
カバーコンパウンドは、熱と油に耐えるために天然ゴムと SBR ブレンド、または EPDM とニトリルから作られています。コンパウンドは、耐摩耗性、耐老化性、オゾンと紫外線への耐性、および温度範囲を決定します。厚さによって、枝肉が露出するまでにどれだけの材料を犠牲にしなければならないかが決まります。
カーカス(プライ)
カーカスは、スキムラバーで接着された生地の層の積み重ねです。たて糸は縦方向に走り、張力を伝えます。よこ糸はたて糸を整列させ、横方向の剛性を与え、引き裂きやファスナーの抜けに耐えます。層数に層ごとの公称生地強度を乗算すると、ベルトの公称破断強度が得られます。カーカスの設計により、ベルトの伸び、通過性、ファスナー保持力、スプライス効率がすべて決まります。
覚えておく価値のある用語が 2 つあります。 トラフアビリティとは、ベルトがアイドラーと戦うことなく 30°、35°、または 45°のトラフを形成できることを意味します。層が多すぎて幅が狭すぎると、ベルトが平らになってこぼれてしまいます。 荷重サポートとは、広い間隔のアイドラー間でベルトがたるまないことを意味します。層が少なすぎると、エッジの座屈や層の早期分離が発生します。
下カバー(リターン側)
ほとんどのバルク ベルトでは、下部カバーは上部カバーよりも薄く、通常は上部の厚さの 2 分の 1 から 3 分の 2 です。これは、下部カバーがアイドラー ロールとプーリーの遅れにのみ適合するためです。装飾的なものではありません。トラッキングが悪くリターンランを行うと、ボトムカバーもトップと同じくらい早く摩耗します。湿ったザラザラした条件で多くのリターン ロール上を走行するベルトでは、小さすぎるボトム カバーがカーカスを露出させ、プライに水が入り込みます。これが通常、エッジとプライの分離が始まる原因です。
エッジとブレーカー
エッジゾーンはベルトの構造上最も弱い部分です。カットエッジベルトは、メーカーがエッジゴムでシールしない限り、側面の生地層が露出しています。成型エッジベルトがカバーラバーをプライの周りに巻き付けて保護を強化し、幅の精度と価格の点でわずかなコストをもたらします。ベルトが構造物をこすったり、トラックをミスしたり、鋭利な材料を扱ったりするコンベヤーでは、成形されたエッジと幅広のエッジのゴム ストリップが何倍もの効果を発揮します。
ブレーカー ファブリックは、トップ カバーの直下に配置される 1 層の目の粗いファブリックです。その役割は、大きな塊からの衝撃をカーカスのより広い範囲に分散させ、トップカバーの切り込みが最初のプライに直接入るのを防ぐことです。約 150 mm 未満の塊サイズと中程度の落下高さでは、ほとんどのベルトはベルトを必要としません。 1.5 m の落下を伴う一次破砕機の排出では、ブレーカープライは安価な保険となります。
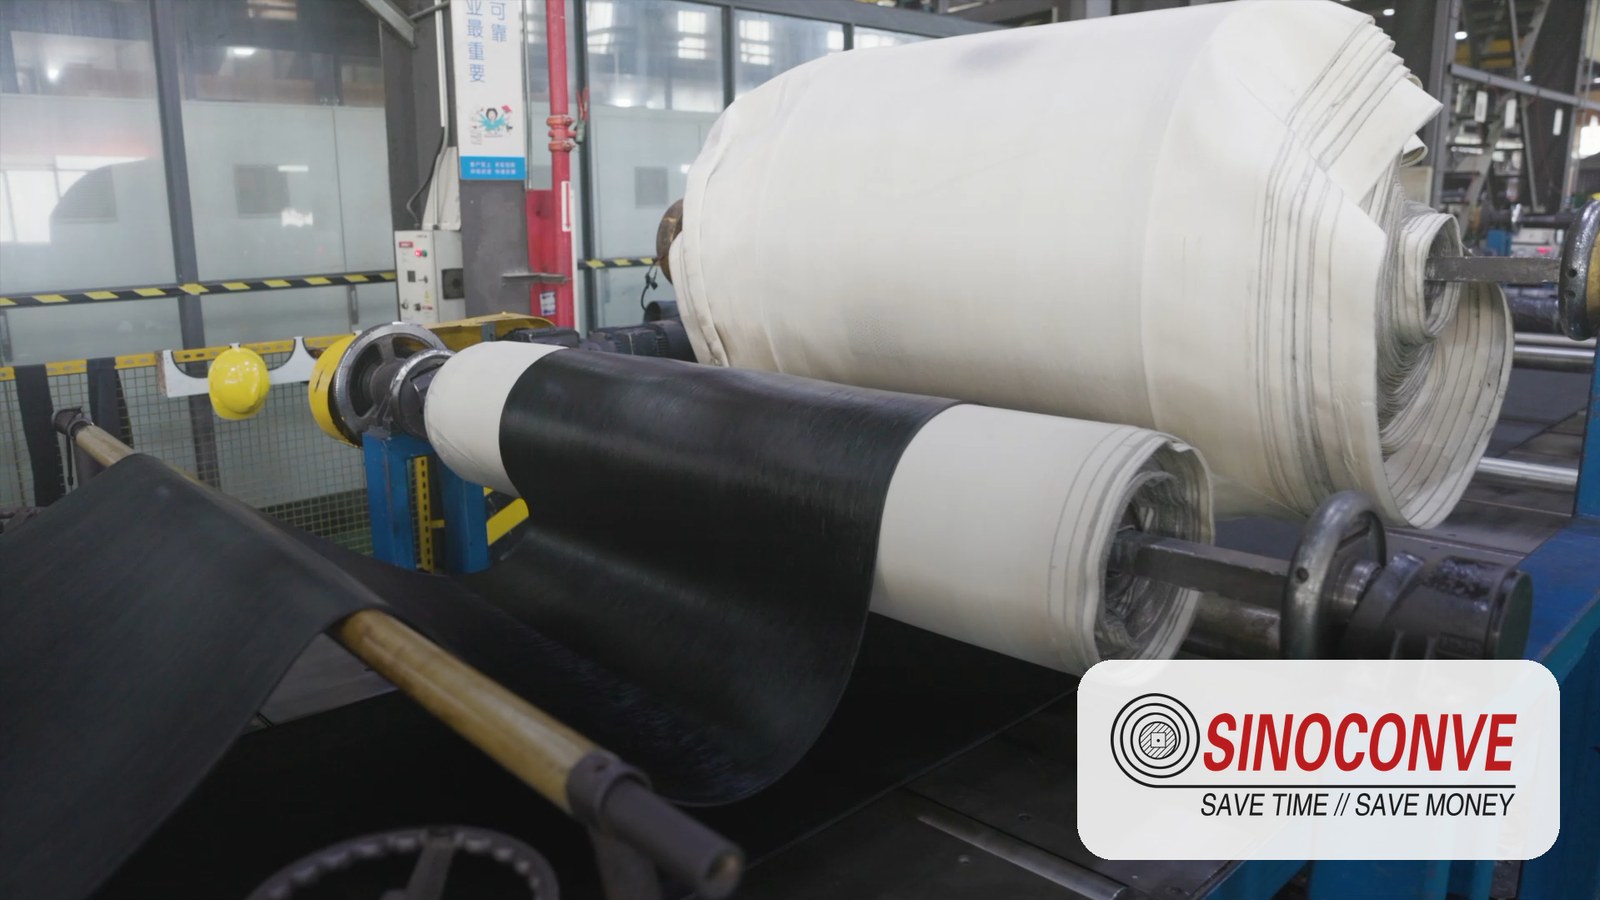
カーカスプライは張力を保持します。カバーは保護するだけです。他のすべては、コスト、重量、扱いやすさの間のトレードオフです。
レイヤーの実際の作成方法
カーカス生地はロール品として到着し、受け取り時に幅、織り、平方メートルあたりの質量、および引張強度が検査されます。ゴムコンパウンドが混合され、ラインに近づく前にレオメーターでその硬化挙動がチェックされます。次に、プライはスキムコンパウンドでカレンダー加工され、4 ロールカレンダーで制御された張力の下で構築されます。これは、プライ間の不均一な張力が、初日からベルトのトラッキングが悪く、決して安定しない静かな原因の 1 つであるためです。組み立て後、ベルトは圧力をかけながら加硫され、トリミングされ、寸法および視覚的な欠陥がないか検査され、臨床検査用にサンプリングされます。
当社独自の入荷、仕掛品、完成品のチェックについては、品質保証ページ。私たちがプロセス管理にそこまで重点を置く理由は単純です。カバーグレードとプライ数はテスト証明書に印刷されていますが、プライ張力とスキム接着力は印刷されておらず、ベルトが 3 年目にもまだ稼働しているかどうかがこれらによって決定されます。
03カーカス タイプの比較: EP ファブリック vs NN ファブリック vs スチールコード
これは最初の決定であり、表紙のグレードよりも重要です。カーカスはベルトがどのくらい伸びるかを設定し、ストレッチは 3 つのことを同時に決定します。コンベアが必要とする巻き取り移動量、シュートの下でベルトがどのように動作するか、およびスプライスがどのくらい硬くなるかです。既存のコンベヤーでカーカスのタイプを交換しても、同等のものを交換することにはなりません。私たちは、プラントがまさにその交換後に張力を張り直すのに 4 週間連続の週末を費やしているのを見てきました。
EP と NN の実際の意味
EP は縦糸がポリエステル、横糸がポリアミドです。最初の文字は縦方向のネジ、2 番目の文字は横方向のネジを表します。 NNは両方向ナイロンです。ポリエステルはほとんど伸びません。ポリアミドはよく伸びるので、衝撃を受けても手放しません。これらを EP のやり方と同じように組み合わせると、ベルト業界で昔に決着した妥協案が得られます。つまり、ベルトは進行方向にはほとんど動かず、それでも幅方向の裂け目と戦うことができます。それがこの構築の要点です。
スチールコードにより生地が完全に剥がれ落ちます。 1 層のスチール ケーブルが張力を支え、上下の横コードがベルトの形状を保持します。層がないということは層の分離がないことを意味し、使用張力での伸びはほぼゼロになります。まさに完璧なベルトのようですね。そうではありません。より大きな滑車、より厳密なスプライス作業、破れ検出計画などはすべて付属していますが、それらについてはまた改めて説明します。
比較表
以下の表のすべては、見積時に当社が対応する範囲であり、DIN 22102、ISO 14890、および ISO 15236 に基づく標準的な工場慣行に従っています。これは、コンベアに関する約束ではなく、方向性として扱ってください。あなた自身のデューティ計算と、実際の生地に対する工場の荷重-伸び曲線は両方とも、このページのどのデータよりも優れています。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>このような表を読む場合には、注意点が 1 つあります。これにより、3 つの枝肉が均等に一致しているように見えますが、現場ではそうではありません。当社が出荷するベルトの大部分は EP です。 NN は小さなスライスです。スチールコードは主にトン数または中心距離に選択肢がない場合に発生します。したがって、有益な質問は、どれが最適かということではありません。このコンベアで 5 年目でもまだ稼働しているのはどれかです。
実際の選択方法
通常の巻き取りを使用する固定プラント コンベアでは、ほぼすべての点で EP が勝利します。長さを維持し、予測どおりに追跡し、うまく接合します。また、世界で最も広く在庫されている枝肉でもあり、新鮮な生産量ではなく、今月 200 メートルが必要な場合に重要になります。製図板の代わりに、卸売用コンベア ベルト在庫プログラム。
NN は、積み込みポイントが過酷でコンベアが短い場合に発生します。移動式ジョークラッシャーが 2 m の落下から 500 mm の岩石を落とす様子を想像してください。そこでは生地の伸びが有効な働きをしており、衝撃がスプライスに伝わるのではなく吸収されます。とはいえ、NN は無料アップグレードではなく、悪いシュートの治療法でもありません。昨年採石場で NN ベルトを交換しましたが、約 11 か月後に荷重点の直下で 400 mm の衝撃ゾーンを越えて剥離しました。死骸は問題ではなかった。落下高さはその通りであり、プラントが稼働開始して以来その高さでした。
張力が十分に高くなると、スチール コードが抜けてしまい、生地の層が多すぎてベルトが実用的でなくなります。ほぼ ST1600 と同等の張力を超えると、中心距離が長い場合、スチール コードは通常、搬送 1 トンあたりのコストが安くなり、1 メートルあたりの重量が大幅に軽くなります。ここに問題があります。ベルトの質量を節約できるため、プーリー、接続の手間、破れの検出に簡単に 2 倍以上の費用を費やすことができます。これらをスキップすると、スチールコードは布地よりも早く破損し、はるかに高価になります。
3 つすべてを構築します。枝肉の変更を見積もる前に、1 つのことをお伺いします。それは、テイクアップデータです。巻き取りのタイプ、利用可能な総移動距離、および現在コンベア上にあるベルトの測定された伸び。 コンベヤ ベルト販売代理店は、図面を公開する前に書面でその質問を受け取ります。それが、私たちがこの問題に頑固である理由です。これらの数値を無視して枝肉を交換すると、プラントは毎週張力を張り直してベルトのせいにすることになります。
生地の比較をさらに詳しく知りたい場合は、EP と NN コンベア ベルトの数値はさらに詳しく、ファブリックかスチールかの決定については、生地とスチールコードのコンベヤ ベルト。
04EP グレードの読み方: EP100、EP200、EP400およびプライ表記
私たちが目にする仕様の議論の半分は同じように始まります。EP の指定が実際には生地の強度であるのに、ベルトの強度として解釈する人がいます。これを 2 倍間違えると、長持ちするベルトと継ぎ目から引き裂かれるベルトのどちらかを選択することになります。正確に正しく理解することには価値があります。
EP の後の数字の意味
この数値は、層ごとに測定された、ベルト幅 1 ミリメートルあたりのニュートンで表した布地の公称破断強度です。プライごとの部分は人々が落とす部分です。実際に引用されるグレードと、各グレードが通常どこに着地するかは次のとおりです。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>それらの間には、EP125、EP150、EP250、EP300、EP500 もあります。それらは恣意的なものではありません。ベルトは張力の数値に基づいて設計され、工場が実際に在庫している生地グレードに最も近い値に丸められます。そのため、EP315 で済むところを EP400 と指定すると、実コストがかかり、測定可能な利益は得られません。この問題は、誰も計算をやり直すことを望まなかった入札で最もよく見られます。
層の接尾辞: EP200/4 は EP200/3 と同じベルトではありません
接尾辞は層数であり、ベルトの公称強度は生地グレードに層を乗じた値であり、それ自体のグレードではありません。毎週出会う 3 つの組み合わせについて計算を実行します。 EP200/3 は 200 × 3 なので、ベルト全体で 600 N/mm になります。 EP200/4 は 200 × 4、つまり 800 N/mm を提供します。これは 3 つ目のベルト、同じ生地、同じカバーです。次に、EP400/3 は 400 × 3、つまり 1,200 N/mm で出てきますが、これはまったく別の動物です。そのため、「EP200」のみを記載した見積書は仕様書ではありません。層数を尋ねます。
2 番目の表記法: 630/4 と 400/3
DIN スタイルの指定は、最初にベルト強度クラス、次に層数という逆の順序で実行される場合があります。見覚えのある数字ですが、それがまさに危険な数字なのです。ここでは、定期的に入札パッケージで登場するそのうちの 2 つをどのように読んでいくかを説明します。
630/4。 630 はベルト全体の公称破断強度クラス (N/mm) で、4 は層数です。それを実現できる生地を見つけるには、プライごとに 630 / 4 = 157.5 N/mm を分割します。 157.5 の生地を在庫している工場はないため、切り上げて、最も近い標準グレードは EP160 になります。 160 の 4 層では 640 N/mm が得られ、これは 630 クラスを若干の余裕をもってカバーします。これが通常のベルトの製造方法です。 EP150 では 600 N/mm が得られますが、不十分です。したがって、図面に 630/4 と記載されている場合、受け取るべきベルトは EP160/4 であり、試験証明書には 630 N/mm 以上の公称強度が示されている必要があります。
400/3。 小さいベルトでも同じロジックです: 400 / 3 = 1 層あたり 133 N/mm。グレード ラダーで隣接するものは EP125 (3 × 125 = 375 N/mm) および EP150 (3 × 150 = 450 N/mm) です。 EP150/3 は 400 クラスを快適にクリアするベルトであり、お客様自身の図面に生地名が記載されていない限り、当社が見積るものとなります。サプライヤーが EP125 に基づいて構築された 400/3 を提供する場合、算術演算は終了しません。単一の安全率を適用する前に、ベルトはその銘板の下に 6% あります。
一方の表記法が正しく、もう一方の表記法が間違っているというわけではありません。どちらも正規のものであり、日常的に使用されています。重要なのは、封筒の裏に計算を再構築できる必要があるということです。サプライヤーがそれをできない場合は、あなたが答えを持っています。
公称強度から作業ベルトまで
公称破断強度は、走行できる張力ではありません。それを安全係数で割ると設計張力が得られ、その係数は規格とスプライスから得られます。 DIN 22101 および ISO 5048 の実践では、加硫スプライスを備えた長く手入れの行き届いたコンベア上のファブリック ベルトは、一般に 8 ~ 10 の間に位置します。スチール コードは、スプライス効率と張力分布が異なる動作をするため、通常はそれより低く、6.7 ~ 8 程度に位置します。短いベルト、反転コンベア、積み込みポイントでの強い衝撃、機械的留め具などのすべてがこの数値を押し上げます。あなた自身の計算からそれを取得してください。フォーラムの投稿からコピーされた要素は設計入力ではありません。
ベルトが稼働すると、安全係数よりも重要な数値が 1 つあります。それは、誰も求めていない数値です。それは、使用張力での伸びです。この数字は、コンベヤに必要な巻き取り移動量を示します。 コンベヤ ベルトのサプライヤーは、公称強度の 10% での荷重-伸び曲線を確認し、拒否を商業的な詳細ではなく技術的な警告として扱います。私たちは、巻き取りの「軽微な」問題が、元の図面で想定されていたよりもベルトが伸びていることが判明するのを複数確認してきました。
クラッシャーの排出に合わせてサイジングしている場合は、産業用コンベヤ ベルトの範囲は、社内で使用しているのと同じ方法を使用して、演算が実際の仕様にどのように到達するかを示しています。
最小プーリー直径とプライ数
層が多いほど曲げ剛性が高く、曲げ剛性が高いほどプーリーが大きくなります。ファブリック カーカスの広く使用されている開始点は、プライごとのプーリー直径がおよそ 100 ~ 125 mm であるため、4 プライ ベルトでは駆動部で 400 ~ 500 mm の範囲が必要ですが、3 プライ ベルトはより小さいヘッド プーリーで使用できます。スチールコードは完全に別個の計算セットであり、通常はドライブで 600 mm をはるかに超えて始まります。カーカスメーカーの最小直径を下回ると、回転するたびに生地がきつく曲がりすぎます。経糸が疲労し、糸が内側から切れ、数か月後には、目に見える理由もなく直線走行で故障したベルトを見ることになります。プーリーのサイズを固定する前に、実際のカーカスのサプライヤーから D/D テーブルを取得します。これは設計上の決定であり、購入後の考えではありません。
私たちのコンベア ベルト工場では、8 つのファブリック ラインと 2 つのスチール コード ラインを稼働しているため、カタログ ページに無理に誘導することなく、カーカスとカバーの組み合わせを見積もることができます。業務にドライブ コンポーネントも必要な場合は、それもトランスミッション ベルト メーカー 当社は、当社のベルトを購入する多くの同じ工場に、ラップおよびコグド V ベルト、バンド付きセット、タイミング ベルトを供給しています。
05カバー ラバー グレード: DIN 22102 W/X/Y/Zおよび RMA グレード I/II
屠体は荷重を支えます。カバーが罰を受ける。カバーグレードは、ほとんどのベルト入札で最も議論の対象となる項目であり、また、義務が同じかどうかを誰もチェックすることなく、以前のプロジェクトから最も頻繁にコピーされる項目でもあります。 2 人の購入者が両方とも砕石を扱う場合、1 人は高級摩耗コンパウンドが必要ですが、もう 1 人は岩が濡れていて鋭利であるため、汎用のカバーを破壊しています。必要なグレードは、どの機構が実際にベルトを食んでいるかによって異なります。
国際調達では 2 つの等級システムが支配的です。DIN 22102 の文字等級 W、X、Y、Z と、RMA システムの等級 I と等級 II です。ヨーロッパ、中東、アフリカ、アジアの大部分のサプライヤーは DIN レターを引用しています。北米のバイヤーは通常、RMA を見積もります。オーストラリアのプロジェクトでは、AS 1332 の M および N グレードが頻繁に参照されます。これらは正式には交換可能ではありませんが、相関関係があり、その相関関係が入札評価に必要なものとなります。
DIN 22102 のグレードをカバー
一般的に指定されている 4 文字のグレードの読み方は次のとおりです。数値は、各グレードに関連付けられた公称公表値です。これらは化合物の特性であり、特定の出荷品の特性ではありません。工場の実際のテストレポートが合格を決定するものです。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>W から Z に移行するにつれて耐摩耗性がどうなったかに注目してください。さらに悪化しました。高温に耐える可塑剤とポリマー系は、周囲環境で最も丈夫な表面を与えるものと同じではないため、ゴムコンパウンドでは耐熱性と耐摩耗性は逆方向に作用します。 「Z が最後の文字である」という理由でどこでもグレード Z を指定している工場は、コールド ラインに W を指定し、クリンカーが実際にある場所にのみ Z を指定している隣の工場よりも 2 倍の頻度でベルトを交換することになるのはこのためです。
RMA グレードと DIN との対応関係
RMA グレード I およびグレード II は摩耗の分類です。グレード I は高級耐摩耗性カバー、グレード II は標準の汎用カバーです。どちらも最小の引張強さと伸びが規定されており、回転ドラム試験で許容される最大摩耗量が異なります。 RMA グレード I はグレード II に比べて 2 倍厳しい数値であるため、費用が高くなります。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>コストを節約するための 1 つの警告: W がグレード I と同等、X がグレード II と同等のものとして法的に同等に扱わないでください。試験方法が異なり、試験片の形状も異なり、摩耗指数も同じスケールではありません。この表をオファーを評価するための翻訳ガイドとして扱い、その方法を引用して工場からのテスト レポートを実際の合格基準にします。
実際に指定する必要がある 4 つのカバーの寸法
摩耗。 DIN 文字、RMA グレード、または直接の最大摩耗量の数値のいずれかによって指定されます。 ISO 4649 と ASTM D5963 では同じ化合物に対して異なる数値が与えられるため、どの方法を使用するかを尋ねてください。入札書に「耐摩耗性」のみと記載されている場合は、何も指定されていません。
熱。 単一の普遍的な熱グレードはありません。ミルに与える必要があるのは、荷重点での材料温度、一年で最も暑い日の最高塊温度、そしてベルトがその温度を連続的に検知しているかパルス的に検知しているかです。連続 90 °C で定格されているベルトは、通常、それより高い短い変位に耐えることができますが、変位の回数とその期間によって、カバーが 8 か月で硬化しひび割れするかどうかが決まります。これはまさに、優れた耐熱ベルトと安価なベルトを分ける詳細な点であり、耐熱コンベヤ ベルトが主な制約である場合は、それを選択してください。
耐油性および耐薬品性。 ニトリルベースの化合物は、オイル、グリース、および多くの炭化水素に対する標準的な答えです。その証拠は、指定された標準下での浸漬後の体積膨張率に、浸漬媒体、温度、および浸漬時間を加えたものです。酸、アルカリ、肥料塩の場合、要件は通常、数値ではなく耐性クラスとして表され、工場からの正直な答えは、一連の試験結果と同様の曝露に関する現場の参考資料です。私たちの耐油コンベヤ ベルト製品群は、ニトリル化合物を中心に構築されています。攻撃的な塩と酸については、 別の酸およびアルカリ耐性ライン。
難燃性。 規格で指定されています: 火炎伝播については ISO 340、帯電防止動作が必要な電気表面抵抗については ISO 284、オーストラリアの AS 4606、ヨーロッパの EN 12882 クラス、米国の MSHA 承認などの国家スキーム。地下石炭、穀物の取り扱い、バイオマス貯蔵、および粉塵爆発の危険性のある密閉空間には、カバー グレードの優先設定を無効にする独自の防火規則が適用されます。標準のゴムベルトは厚いからといって、火災危険区域で使用できるとは決して考えないでください。
可燃性粉塵を扱うコンベヤや地下用途で使用されるコンベヤは、適切な帯電防止特性も備えている必要があります。このトピックは十分に大きいので、難燃性コンベヤ ベルトの規格と試験証拠。
06カバーの厚み、ベルト幅、エッジゴム
グレードを選択したら、厚さによって耐久性が決まります。これは、ゴム製コンベア ベルトは、見積書の 1 行下に埋め込まれており、低入札が隠れやすい場所であるため、最も一般的にスキップされます。トップ カバーの厚さを 2 倍にしてもベルトの価格は 2 倍にはなりませんが、カバーの交換間隔は 2 倍になります。
上部カバーと下部カバーの厚さを区別する方法
カバーの厚さは、塊のサイズ、落下高さ、およびスループットによって決まります。通常、サイズを大きくする方が、ベルトの保守間隔を小さくするよりも安くなります。以下のバンドは、引用で使用する出発点です。衝撃ベッドの設計、シュートの形状、実際の落下高さによってそれらが上下に移動し、最終的な図が図面に反映されます。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>この表について 2 つの説明があります。まず、下カバーは単純に「上カバーより小さい」というわけではありません。反転コンベヤや、ザラザラした状態の多くのリターンアイドラーを備えたラインでは、上部カバーと同じ速度で下部カバーが摩耗し、最初の故障がリターン側にあったベルトを見たことがあります。第二に、厚さとグレードは別個のレバーです。鋭利な乾燥花崗岩では、6 mm のグレード W が 8 mm のグレード X よりも優れていますが、大きな塊では 8 mm のグレード X が 4 mm のグレード W よりも優れています。これは、破損のメカニズムが滑り摩耗ではなく衝撃であるためです。最初に診断し、次に仕様を決定します。
ベルト幅
標準的なゴム製コンベヤ ベルトの幅はおよそ 400 mm から 2,200 mm で、500、650、800、1,000、1,200、1,400、1,600、1,800 mm がばら積み作業の大部分をカバーします。幅は、スループット、塊のサイズ、通過可能性の組み合わせによって設定されます。
一括サイズ ルールは優先事項ではなく厳密な制約であるため、最初に確認する必要があります。サイズ調整されていない材料の場合、ベルト幅は最大の塊の少なくとも 3 倍である必要があります。スクリーンされた素材の場合、約 2 倍になる可能性があります。 1,200 mm のベルト上に 900 mm の塊があると、屠殺体がどれほど強力であっても、確実に搬送することはできません。転がり、スカートが詰まり、最終的には端から引き裂かれます。幅を変更できない場合、答えは重いベルトではなく、グリズリーか石箱を積み込む場所に置くことです。
次に、スループットによって幅と速度の組み合わせが設定されます。衝撃エネルギーは速度の二乗に比例し、ベルトが速いほどスカートゴムとローディングゾーンがより激しく摩耗するため、時速が同じトンの場合、一般的に幅が広くて遅い方がベルトに優しく、スカートゴムと負荷ゾーンがより激しく摩耗します。バルクデューティのベルト速度は通常 1.0 m/s ~ 5.0 m/s であり、高速側には細かい自由流動性の材料が使用され、低速側には大きな塊状の材料が使用されます。プラントがより広い構造を受け入れることができる場合、通常、同じ資本支出でベルトの寿命が長くなります。
エッジ ラバー: ベルトの最も安価な保険
エッジ ラバーは、カーカスの側面をシールするコンパウンドのストリップです。カットエッジベルトでは、プライはシールされていない限り側面が露出しており、露出したプライのエッジがカーカスに水を吸い上げます。水分が内部に侵入すると、層の剥離が起こり、通常は端から始まり内側に向かって進みます。成型エッジ ベルトでは、カバー ラバーがプライの周りに巻き付けられ、摩擦や軽い衝撃からエッジを保護しますが、同じ公称サイズで使用可能な幅がわずかに減少します。
公称エッジ幅は通常、ベルト幅に応じて変化し、狭いベルトでは約 20 mm、広いベルトでは 40 ~ 50 mm になります。現場で重要なことは、エッジラバーが本物に存在し、正しく硬化されており、数か月のミストラッキング後に消えてしまうほど薄くないことです。コンベアの構造上ベルトが擦れる場合、最初に目に付くのがエッジです。構造を修正することが正しい答えです。幅の広いエッジ ストリップは時間を稼ぎますが、無期限ではありません。
ベルトがリサイクル ガラス、スクラップ、解体破片などの非常に鋭利な材料を搬送する場合、エッジは衝撃だけでなく滑り接触も発生するため、通常は成形エッジとエッジ ストリップ上の高級摩耗コンパウンドの両方を推奨します。傾斜した急な角度で使用する場合、プロファイルによって計算が完全に変更されるため、シェブロン ベルトとクリート ベルトが個別に指定されるのです。私たちのサイドウォール コンベヤ ベルト シリーズと標準シェブロン シリーズは、フラット ベルトとは異なるエッジ ベルトとベース ベルトのルールに基づいて構築されています。
コンパウンディングとエッジ構築は、製品がフラットで動作するかドライブで動作するかに関係なく、同じ分野です。 V ベルト メーカー では、ベルト カバーに適用するのと同じ入荷材料チェックと同じ硬化管理を、ラップ、歯付き、バンド付きドライブ ベルトに適用します。これは、両方を 1 つの供給元から購入する工場が、同じ保管室内に 2 つの異なる品質基準を置くことを望まないためです。
07アプリケーション選択マトリックス: どこで何を選択するか
私たちが出荷するベルトのほとんどは、いくつかの認識できる義務を負っています。自分がどちらに属しているかわかっている場合は、理論のほとんどをスキップして、その行に直接進むことができます。以下のマトリックスは、塊のサイズ、温度、水分、トン数について尋ねた後、各義務について見積もったものを反映しています。これは義務計算の代替としてではなく、議論の出発点として扱ってください。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>行列を正しく読み取る
その列でベルトが得られます。コンベヤーを提供するわけではありません。私たちが毎月問い合わせを受ける 4 件の故障事例のうち 3 件は、ベルトの仕様にまったく問題はなく、積載ポイント、トラッキング、または搬送シュートの問題であり、ベルトが重いと延期されるだけです。上記の職務のいずれかに従事していて、業界固有の詳細が必要な場合は、採掘と採石、セメントプラント、港湾バルクマテリアルハンドリング、農業およびリサイクル。
コンベアが急な角度で動作する場合、上記のどの行も変更されずに適用されます。ベルトに傾斜面で素材を保持させると、プロファイル、ベースベルト、エッジのデザインがすべて変わります。これらのタスクには、カタログの別のページと別の会話が必要です。
08ゴムの意味がなくなる場所: スチールコード、PVC、PU
ゴム生地のベルトは、世界の搬送の大部分において正しい答えですが、それが唯一の答えではなく、常に最良の答えであるとは限りません。境界がどこにあるのかを知ることで、双方向でコストを節約できます。つまり、スチール コード スプライスを必要としないラインのスチール コード スプライスの費用を支払う必要がなくなります。また、最初からゴムが必要だった業務で 18 か月ごとに PVC を交換する必要がなくなります。
ゴム生地と代替品の比較
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>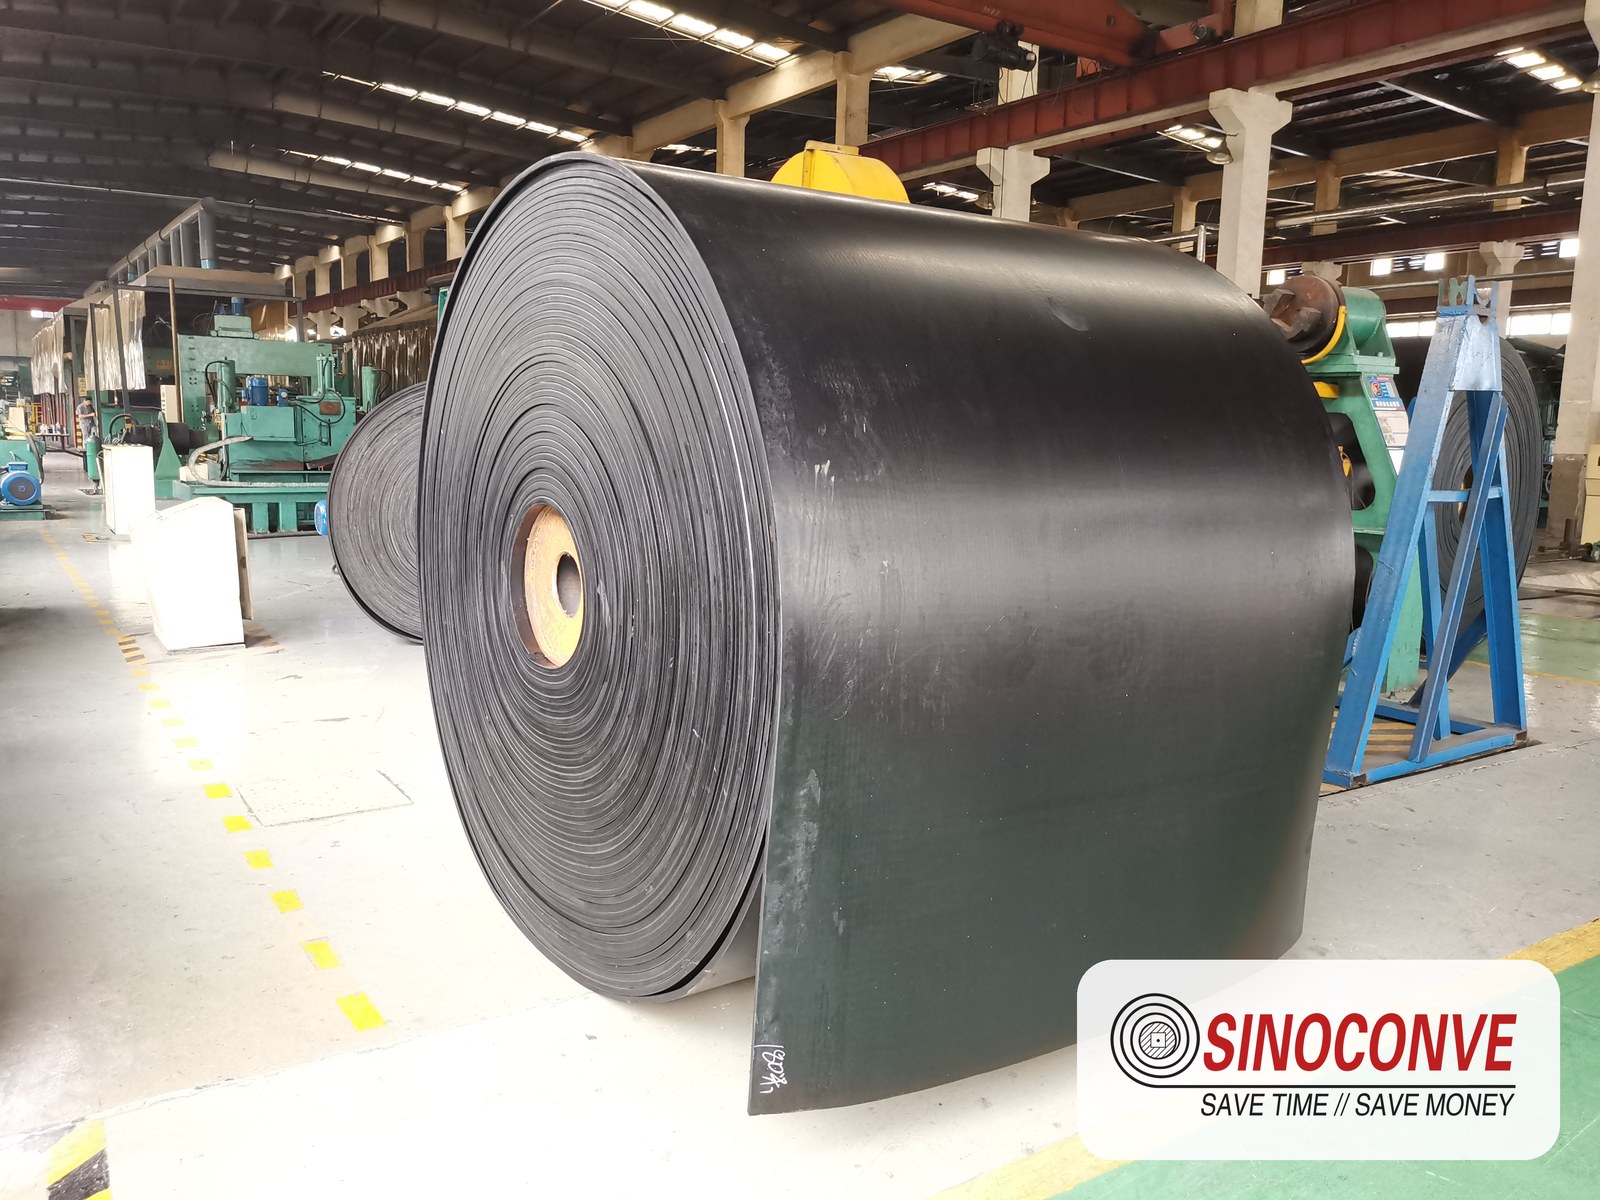
梱包前の完成したゴム製コンベア ベルト ロール。幅、層数、カバーの厚さはこの時点で固定されます。ダウンストリームでは間違った仕様を修正することはできません。
最も重要な 2 つの境界
最初の境界は張力です。布地ベルトが適切な層数で張力を維持できる限り、布地は勝ちます。なぜなら、布地は修理可能であり、完璧ではない負荷点に耐えることができ、作業員とプレスを使用して現場で新しいスプライスを加硫できるからです。張力がおよそ 6 プライを超えるか、または高 ST クラスと同等の強度を超えると、ベルトは硬く重くなり、トラフしにくく、スプライスしにくくなり、スチール コードの質量と搬送トンあたりのコストの両方が向上し始めます。
2 番目の境界は衛生状態と表面仕上げです。ゴムは、毎日洗浄する必要があるライン、製品に黒い粒子を落としてはいけないライン、または監査員のために目に見えてきれいである必要があるラインには適していません。それは PVC か PU の仕事であり、決定は材料コストではなく製品によって決まります。私たちのPVC コンベヤ ベルトの範囲はこれらのラインに正確に存在し、2 つのファミリ間の境界については別の記事で説明します。
3 番目の考慮事項は、まったく技術的なものではありません。それは、サイトが何を維持できるかということです。加硫プレス、訓練を受けたスプライシング作業員、およびカバー補修材の在庫を備えた工場では、ゴム ベルトの優れた寿命が得られます。どちらも備えていない工場は、スチール コード ベルトを購入する前によく考える必要があります。スプライスが不十分なスチール コード ベルトの故障モードは突然発生し、完全かつ高価になるためです。
09購入前に確認すべきこと
これは、ベルトの注文がリリースされる前に購買チームに提示するセクションです。どれも自分自身の研究室を必要としません。すべてを行うには、誰かが 3 つの文書を読み、4 つの質問をする必要があります。
検証チェックリスト
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>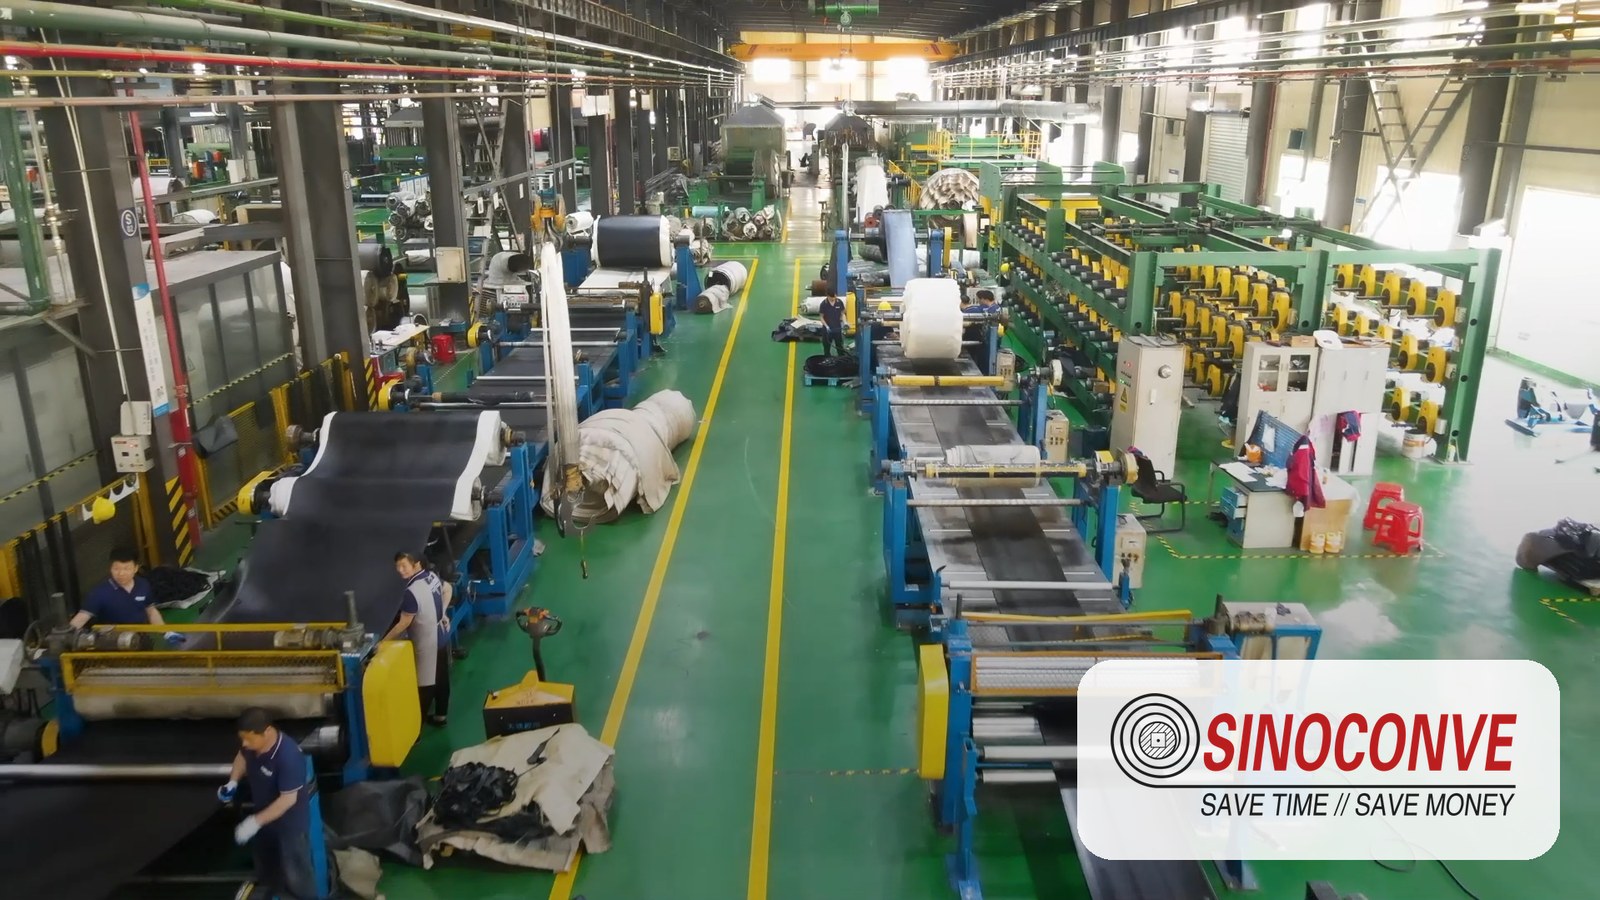
ゴム製コンベヤ ベルトの生産ライン。カレンダーと印刷機の間のプロセス制御により、プライの張力とスキム接着力が決まりますが、証明書にはそれが示されません。
バッチの一貫性は誰も行わないチェックです
単一のサンプルベルトはあらゆるテストに合格できます。現在 400 m を購入し、来年 400 m を購入する植物にとって重要な問題は、2 番目のバッチが最初のバッチと同様に動作するかどうかです。バッチ間でコンパウンド配合を安定させるために工場が何をしているのか、入荷したゴムと布地がどのように検査されているのか、そしてプロセスパラメータが実行ごとに記録されているかどうかを尋ねてください。答えがあいまいな場合は、2027 年のベルトが 2026 年のベルトとは異なる軌道をたどることを想定し、調達チームが気づく前に接続担当者が気付くことを期待してください。
サプライヤーがこれらの質問に答えられない場合、それ自体が有益な情報であり、割引以上の価値があります。 ゴム製コンベヤ ベルト メーカー。
利用可能なオファーを初めて入手するための RFQ 情報
10 回中 9 回、あいまいなメートルあたりの価格として返される見積もりは、あいまいな問い合わせに対する回答です。これらのアイテムを送信すると、返されるオファーは次のオファーと同等になります:
- 搬送される材料、かさ密度、最大塊サイズ
- 必要な容量(トン/時)とベルト速度(固定の場合)
- コンベヤの長さ、リフトまたはドロップ、プーリーの数と種類
- トラフィング角度とアイドラー間隔
- 輸送タイプと利用可能な総移動量
- 積載ポイントの詳細: 落下高さ、シュートの種類、衝撃床の有無
- 荷重点における材料温度、連続およびピーク。
- 周囲条件: 雨、氷点下、塩気、塵、湿気
- 防火、静電気防止、衛生、または食品との接触に関する要件
- 必要な長さ、ベルトがオープン長かエンドレスで供給されるか、およびスプライス方法
これら 10 項目を使用して、価格ではなく構造を見積もることができます。これらがなければ、誠実な工場は推測することになり、不誠実な工場は目視検査に合格する最も安価な構造を引用することになります。私たちのコンベヤ ベルト テスト レポートを比較するためのガイドでは、さらに詳しく説明したい場合に、ドキュメント セットを 1 行ずつ確認していきます。
10よくある選択の間違いとベルトが早期に失敗する理由
まったく異なる業界でも同様の障害が少数ながら発生しています。これは、それらが不運ではなく、仕様や設置の問題であることを示す良い兆候です。以下は、メンテナンス チームと協力して実行した表です。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>ほとんどの背後にある仕様の間違い
クラスなしのメートルあたりの価格で購入します。同じ価格の 2 つのベルトは、1 つの見積もりがより安価な生地を想定している場合、全体の層数によって異なる可能性があります。完全な指定を比較してから、価格を比較します。
最後のプロジェクトの仕様をコピーしています。以前のベルトは、そのプラントの積載ポイントが異なっていたため過剰に仕様設定されていた可能性があります。あるいは、誰も監査しなかったために仕様が不足していたのかもしれません。たまたま持っていた絵からではなく、義務から始めてください。
カバー グレードを品質ラダーとして扱います。グレード Z はグレード W よりも「優れている」わけではありません。これらは異なるツールであり、間違ったツールを使用すると、双方向でコストがかかります。
テイクアップを無視します。これは、試運転するまで判明しないため、リストの中で最も高価な間違いです。カーカスのタイプを変更したり、プライ数を減らしたりする前に、荷重伸びデータを取得し、実際の巻き取り移動量と比較して確認してください。
ベルトを指定していますが、荷重点は指定していません。シュートが材料を 2 メートルの高さからベルト上に落下させる場合、ベルトの仕様は仕事の半分にすぎません。ドロップをロックボックスまたはチェーンカーテンで固定すると、同じベルトが 2 倍長持ちします。

11よくある質問: 毎週お答えするゴム製コンベヤ ベルトに関する質問
ゴム製コンベヤ ベルトにおける EP200 は何を意味しますか?
EP200 ではベルト全体ではなく、生地について説明します。 EP はポリエステルの縦糸とポリアミドの横糸を意味し、200 はプライごとの幅 1 ミリメートルあたりのニュートン単位の布地の公称破断強度です。したがって、EP200/4 ベルトの公称ベルト強度は 200 × 4 = 800 N/mm ですが、同じ幅とカバーグレードの EP200/3 ベルトの公称強度は 600 N/mm になります。見積書に層数が記載されていない生地のグレードが示されている場合は、他のものと比較することはできないため、必ず完全な指定を依頼してください。
DIN グレード W は RMA グレード I と同じですか?
これらは同じ目的、つまり高品質の耐摩耗性カバーとして機能し、互いに比較されることが最も多いグレードです。 DIN 22102 W と RMA グレード I は、異なる試験片準備を使用した異なる試験方法で検証されているため、これらは正式には同等ではありません。そのため、摩耗数値は直接比較できません。入札評価では、グレード W とグレード I を同じクラスのカバーとして扱うのが合理的です。承認するには、指定された方法を使用した実際のテストレポートを主張し、類似点と類似点を比較してください。同じ注意が AS 1332 グレード M にも当てはまります。
4 層ベルトをより高い生地グレードの 3 層ベルトに交換できますか?
場合によっては、2 つのことを確認した後でのみ。まず、ベルトの公称強度を維持する必要があります。EP200 ファブリックの 4 層ベルトは 800 N/mm であるため、3 層の交換には 900 N/mm に達するには少なくとも EP300、945 N/mm にするには EP315 のファブリック グレードが必要です。第 2 に、忘れられがちですが、プライ数が少ないとベルトの剛性とアイドラー間の負荷サポートが変化します。 3 層ベルトは、同じアイドラー間隔でもたわみが大きくなり、谷の形状が異なるため、トラッキングと流出が変化する可能性があります。また、異なる最小プーリー直径も必要です。私たちはこれを技術的な変更として扱い、確認する前に巻き取りデータとアイドラー間隔を尋ねます。
最小注文数量と通常の納期はどれくらいですか?
ベルトの場合、通常、仕様ごとに約 50 m から作業します。これは、生産工程を経済的に設定する必要があるためです。 V ベルトの場合、通常は 30 ~ 50 本が開始点となります。標準リードタイムは注文確認から約 30 日ですが、通常 15 ~ 20 日かかる真の緊急事態に備えて緊急対応を行っています。サンプルは通常 2 ~ 5 日で手配できます。支払い条件は通常、T/T または信用状による出荷前に残高の 30% をデポジットします。プロジェクトがタイトな場合は、注文段階ではなく、お問い合わせの段階で設置日をお知らせください。実行のスケジュール方法が変わります。
ベルトはエンドレスで供給されるべきですか、それともオープン長で供給されるべきですか?
コンベアによって異なります。固定巻き取りを備えた短いコンベヤ、フィーダ、およびベルトの長さが重要な用途では、通常、工場で正確な中心距離に加硫されてエンドレスで供給される方が適切です。長いコンベヤは、設置後に中心距離が測定され、ベルトを構造物に通す必要があるため、ほとんどの場合、オープン ロールとして供給され、現場で接合されます。オープンベルトを注文する場合は、注文後ではなく、注文前にスプライス方法を決定してください。加硫スプライスとメカニカル ファスナーでは、異なるエッジ処理が必要であり、場合によっては異なるエッジ構造が必要です。
耐熱ベルトが必要かどうかはどうすればわかりますか?
推測ではなく、測定してください。重要なのは、荷重点、つまり流れの中で最も熱い塊での材料の温度、および熱い材料がベルト上にどのくらいの時間留まるかです。材料が荷重点で約 60 °C を継続的に超える場合、標準の汎用カバーは摩耗するずっと前に硬化して亀裂が発生します。そのため、グレード Y、グレード Z、または EPDM ベースのコンパウンドについて検討する必要があります。温度が短いパルスのみでそれを超える場合は、それらのパルスの持続時間と周波数が仕様を決定します。体温調査をご持参いただければ、具体的にお答えいたします。 「ホットな素材」というフレーズを持ってきても、私たちにできることは保守的な最悪のケースを引用することだけです。
地下炭鉱で標準のゴム製コンベヤ ベルトを使用できますか?
いいえ。地下の石炭、および可燃性粉塵を密閉して取り扱う場合は、カバー グレードよりも優先される必須の防火性能要件が課せられます。ベルトは該当する火炎伝播規格を満たし、関連する電気表面抵抗制限を満たす帯電防止特性を備えている必要があり、検査のためにその証拠を文書化する必要があります。地域によって異なる制度が運用されており、あなたの管轄区域の要件が適用されます。これは、必要な仕様を書面で確認しない限りベルトを出荷しないケースであり、インシデント調査中に工場に問題を発見させるよりも注文を取り消したいと考えているケースです。
サプライヤーのグレード主張を確認するにはどうすればよいですか?
購入する特定のベルトについて 3 つの文書を要求してください。摩耗、引張、伸びの値と指定された試験方法が記載されたカバー化合物試験レポート。カバーとカーカスおよびプライとプライの接着値。そしてロールの寸法記録。次に、図面に書かれた標準版と比較します。問題のバッチでこれら 3 つを生産できるサプライヤーは、クレームを保持できるサプライヤーです。バッチ参照のない汎用証明書を送信するサプライヤーはそうではありません。完全な方法論はRMA グレード I 調達とグレード II 調達。
問い合わせの際には何を送信すればよいですか?
セクション 09 にリストされている 10 個のアイテム。お持ちの場合はお送りください。お持ちでない場合は、お持ちのものと図面をお送りいただき、不明な点をお知らせください。当社では、試運転時に新しいベルトが交換したベルトとは異なる構造であることをプラントに発見させるよりも、見積もりの前に電話で 20 分を費やしたいと考えています。 お問い合わせページ、または電子メール sales@sinoconve.com でご連絡ください。
必要な関連製品
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>ヘビーデューティーの全製品範囲: EP および NN ファブリック カーカス、DIN および RMA カバー グレード、幅 400 mm ~ 2,200 mm。
DIN 22102 および ISO 14890 の規則に従って製造された、2 ~ 6 層で各層 EP100 ~ EP500 のポリエステルナイロン生地ベルトです。
巻き取り移動が制限される長い陸上ライン、高張力、高トン数向けの単層スチール ケーブル カーカス。
平ベルトでは荷物が滑り落ちてしまうような傾斜搬送用のプロファイル ベルトです。
同じサイトの粉砕機とミルのドライブ用の、ラップ、コグ、バンド付きドライブ ベルトに加え、タイミング ベルトとマルチリブ ベルト。
コンベヤ ベルト、軽量 PVC および PU ベルト、伝動ベルト、ローラー、アイドラーが 1 か所にまとめられています。
どの列がコンベアに適合するかわかりませんか?関税データをお送りいただければ、書面で施工を確認させていただきます。電子メール sales@sinoconve.com またはお問い合わせフォームをご利用ください。
関連するブログ投稿
- ゴム コンベヤ ベルト メーカー — 工場と商社の見分け方と、契約前に尋ねるべきこと
- ゴム製コンベヤ ベルトと PVC 製コンベヤ ベルト — 各素材がどちらに勝るか、そして持続可能な選択が実際に何を意味するか
- EP と NN コンベヤ ベルト - 伸びと巻き取りの影響を伴う枝肉の詳細な決定
- ゴムコンベヤベルト カバーのグレード — 配合物の選択、摩耗と熱、行ごと。
- コンベヤ ベルト 4 層ファブリック ガイド — 4 層が正しい場合と、それが過剰に指定されている場合
- DIN 22102 等級主張の検証 — 等級主張を証明する文書セットと、そうでないギャップ。