弊社に寄せられるドライブの故障のほとんどは、ベルトの故障ではありません。それらは何年も前に決定された仕様の問題であり、ベルトは単にその欠陥を最終的に露呈する部品に過ぎません。ジョークラッシャーの衝撃荷重に耐えるように設計されたタイミングベルトは、裏側の歯がせん断されてしまいます。包装インデクサで1:1の位相関係を維持するように設計されたラップドVベルトは、シフトごとに数度ずつ位置がずれていき、最終的に位置合わせマークが20mmずれてしまい、オペレーターはサーボのせいにするようになります。どちらのベルトも正しく取り付けられていました。どちらも、与えられた用途に対して不適切なドライブファミリーに属していたのです。
私たちはSINOCONVEです。寧波にあるベルトコンベア製造工場で、摩擦駆動装置と同期駆動装置を同じフロアで製造しています。 Vベルトメーカー そして トランスミッションベルトメーカーどちらの回答でもシャフト回転速度は同じですが、推奨事項は目の前の機械の状態(始動方法、負荷のかけ方、調整頻度、日曜の夜に誰がメンテナンスを行うかなど)によって異なります。このページは、見積書を作成する前に、プラント設備エンジニアやメンテナンス責任者と検討する比較内容です。製品リストではなく、推奨事項の根拠を説明するものです。

01まずは仕事から始めよう、ベルトから始めるな
販売代理店から見積もり依頼のドライブが送られてくる場合、最初のメールには通常ベルトの番号しか記載されていません。そのため、返送してしまいます。部品番号は、誰かが取り付けたものは分かりますが、機械に必要なものは分かりません。図面上では、中心距離、プーリー径、15kWモーターなど、見た目が全く同じドライブでも、片方はロックローターで始動し、もう片方は可変周波数駆動で回転速度を上げるため、異なるシリーズが必要になることがあります。
そこで、私たちは何よりもまず3つの数値を収集します。この3つの数値を正しく把握することで、これまで当社が開発してきたどのベルトコンパウンドよりも、お客様の改修予算を大幅に節約することができました。
プロフィールの前に3つの数字
第一に、始動トルクであって、走行トルクではない。 定常状態で11kWを消費するコンベアは、負荷始動時に2秒間、その250%の電力を要求することがあります。Vベルトは、この時間帯にスリップしますが、機械的なヒューズとして機能し、衝撃がギアボックスに伝わることはありません。一方、連続定格11kWのタイミングベルトは、27kWの歯面負荷を受け、歯がラチェットするか、歯根部でコードが切れてしまいます。ここで、アンペア単位で考えてみましょう。ローターがロックした最初の2秒間にモーターが消費する電流はどれくらいでしょうか?このたった1つの数値が、推奨値全体を大きく変えます。
2つ目は、比率がどれほど正確でなければならないかということです。 摩擦駆動では、1~3%の滑りやクリープが発生し、負荷によってドリフトが生じます。これはファン、ブロワー、スクリューコンベアなどでは目に見えませんが、印刷シリンダーとの位置合わせが重要なロータリーカッター、ロボットセルに部品を供給するトランスファー、あるいは2本のシャフトが数百万サイクルにわたって位相を維持する必要のある駆動装置では致命的です。プロセスにおいて速度だけでなく位置も重要な場合、選択は既に決まっていると言えるでしょう。
3つ目:中心距離は変更可能ですか? これは、推奨する前に必ず尋ねる質問であり、ベルトの化学組成よりも多くの取り付けを左右します。Vベルトは、プーリーの溝に巻き付けて、テークアップで張力をかけることで取り付けられます。そのため、Vベルト駆動では、粗雑なアジャスター、スロット、さらにはシムワッシャーでも問題なく使用できます。タイミングベルトは、適切な張力で取り付けなければならず、緩みを吸収する滑りがないため、調整可能なセンター距離または適切なアイドラーが必要です。フレームが溶接されていてセンターが固定されている場合は、アイドラーを追加するか、摩擦のままにするかのどちらかになります。
02摩擦とエンゲージメント:あらゆるドライブの背後にある原理
マーケティング的な要素を取り除けば、フレキシブルベルトでトルクを一方のシャフトからもう一方のシャフトに伝達する方法は2つしかありません。摩擦させるか、かみ合わせるかです。ベンチグラインダーの6mmのVベルトから鉱山用ファンの22mmのSPCベルトまで、すべてのVベルトはくさびで発生する摩擦によってトルクを伝達します。3Dプリンターの3M GTから砕石機の14M HTDまで、すべてのタイミングベルトは歯と溝の機械的な干渉によってトルクを伝達します。この違いによる影響は、このページに記載されている他のすべての事柄に及んでいます。
Vベルトが実際にどのようにグリップするか
Vベルトは溝の底に収まるのではなく、2つの傾斜した側面に食い込むようにして固定されます。この食い込みによって、ベルトの張力よりもはるかに大きな垂直力が加わります。溝の角度が38度の場合、側面にかかる垂直力は、ベルトが平らなプーリーに単純に置かれている場合にかかる半径方向の力のおよそ3倍になります。この力の増幅こそが、17mmのBセクションベルトがチェーンなしで125mmプーリー上で1,450rpmで15kWの動力を伝達できる理由なのです。
グリップは確かに存在しますが、絶対的なものではありません。駆動速度の 1 ~ 2 パーセントはクリープとして失われます。ベルトは張った側でわずかに伸び、緩んだ側で縮み、ベルトの各要素は到着時よりもわずかに早く駆動部から離れます。過渡的な過負荷時のスリップを加えると、お客様にお伝えしている合計値 1 ~ 3 パーセントになります。1,470 rpm のモーターでは、出力側で 15 ~ 45 rpm になります。ほとんどの用途では許容範囲内ですが、インデックス駆動では許容できません。
タイミングベルトがギア比を維持する仕組み
タイミングベルトは、ピッチラインに沿ってガラス繊維、アラミド繊維、または鋼鉄製の引張コードが通っており、成形された歯が対応する溝に嵌合します。トルクはコードによって伝達され、歯はベルトがプーリーの周りで滑らないようにするだけで済みます。通常の動作では滑りはゼロで、減速比の誤差はパーセントではなく分角で測定され、ウェッジロスがないため、駆動効率は96~98パーセントです。数百時間ごとに再張力調整する必要はなく、食品エリアにベルトの粉塵が飛散することもなく、ドレッシングスプレーも不要です。
比較表:2つの伝送原理
| 設計上のポイント | Vベルト(切りっぱなしまたは巻き付け) | タイミングベルト(同期式) |
|---|---|---|
| トルクがギャップを越える方法 | 傾斜した側面に摩擦くさびがあり、垂直抗力は半径方向の力の約3倍で、角度は38度である。 | 歯が溝に機械的に噛み合い、ピッチライン上の引張コードによって荷重が伝達される。 |
| スリップ率と比率の精度 | クリープとスリップは1~3%で、荷重によって変化する。 | 通常動作時はスリップゼロ、比率は分角精度で維持される |
| ピーク効率 | 90~94%がラップ仕上げ、95~98%が未加工の端面(側面は処理済み) | 有効速度範囲全体で96~98パーセント |
| 200%の過負荷時の挙動 | ベルトが滑っても駆動系は無事、ギアボックスは保護されるが、ベルトの寿命は短くなる。 | 歯がせん断するか、ベルトがラチェットしてピッチが跳ね上がり、駆動が停止する。 |
| 一般的なベルト速度制限 | 25~30m/s(通常区間)、35~42m/s(狭幅区間) | ピッチとプーリーの歯数に応じて20~35m/s |
| ほこり、水、油に対する感受性 | オイルを塗布するとグリップ力が低下。埃や砂塵は概ね許容範囲内。EPDMおよびCRコンパウンドは耐熱性に優れている。 | 溝に詰まった歯屑が歯の滑りや急速な摩耗を引き起こす |
| 張力調整方法 | たわみの目安は、スパン1メートルあたり約10mm。マルチベルト駆動では、セットごとに調整する。 | 音波張力計、ベルト単位長さあたりの質量から算出される目標周波数(Hz) |
| 中心距離の柔軟性 | 幅広で、ベルトは巻き付け可能、調整範囲も広い。 | 幅が狭い。調整可能なセンターまたはアイドラーを使用して張力を調整する必要がある。 |
| 1行に最適なフィット感 | 衝撃荷重、汚れた植物、メンテナンスが容易、安価な滑車 | 正確な比率、清潔な部屋、コンパクトな筐体、低騒音 |
03クラシックなVベルトセクションA、B、C、D:古いフレームにも依然として最適なツール
古典的なVベルトファミリー(DIN 2215およびISO 4184規格に基づくA、B、C、Dセクション、または北米ではインチ寸法のRMA文字)は、現在も日常的な生産現場で使用されている最も古い標準化された摩擦駆動方式です。人々はこれを時代遅れだと考えていますが、そうではありません。1990年代のミキサーに既に取り付けられているプーリー、採石場のスクリーンギアボックスの溝、そしてナイジェリアの倉庫に保管され、メンテナンスチームが来週も稼働させ続けなければならない鋳鉄製のシーブなど、あらゆる用途に適合するセクション範囲なのです。
古典的なセクション寸法 私たちは
| セクション | 上部の幅 | 身長 | 標準的な最小基準直径 | ベルト1本あたりの標準的な出力 |
|---|---|---|---|---|
| A(13A / 4Lレンジ) | 13 mm (0.50 インチ) | 8mm | 75~90mm | 1~7kW |
| B(17B / 5L 範囲) | 17 mm (0.66 インチ) | 11 mm | 112~140mm | 2~15kW |
| C(22C) | 22 mm (0.87 インチ) | 14 mm | 180~224mm | 5~40kW |
| D(32D) | 32 mm (1.25 インチ) | 19mm | 315~355mm | 10~75kW |
上記の出力値は、適切な速度比でモーター回転速度が960~1,450rpmのシングルベルトの場合の典型的な範囲です。実際の容量は、小径プーリーの基準直径、接触弧、シフト数、周囲温度によって異なるため、これらはサイズ選定の出発点として扱い、実際の使用状況と図面と照らし合わせて確認してください。1,450rpmで回転する200mmのC型断面プーリーは、900rpmで回転する180mmのプーリーとは大きく異なる挙動を示し、その差は線形ではありません。
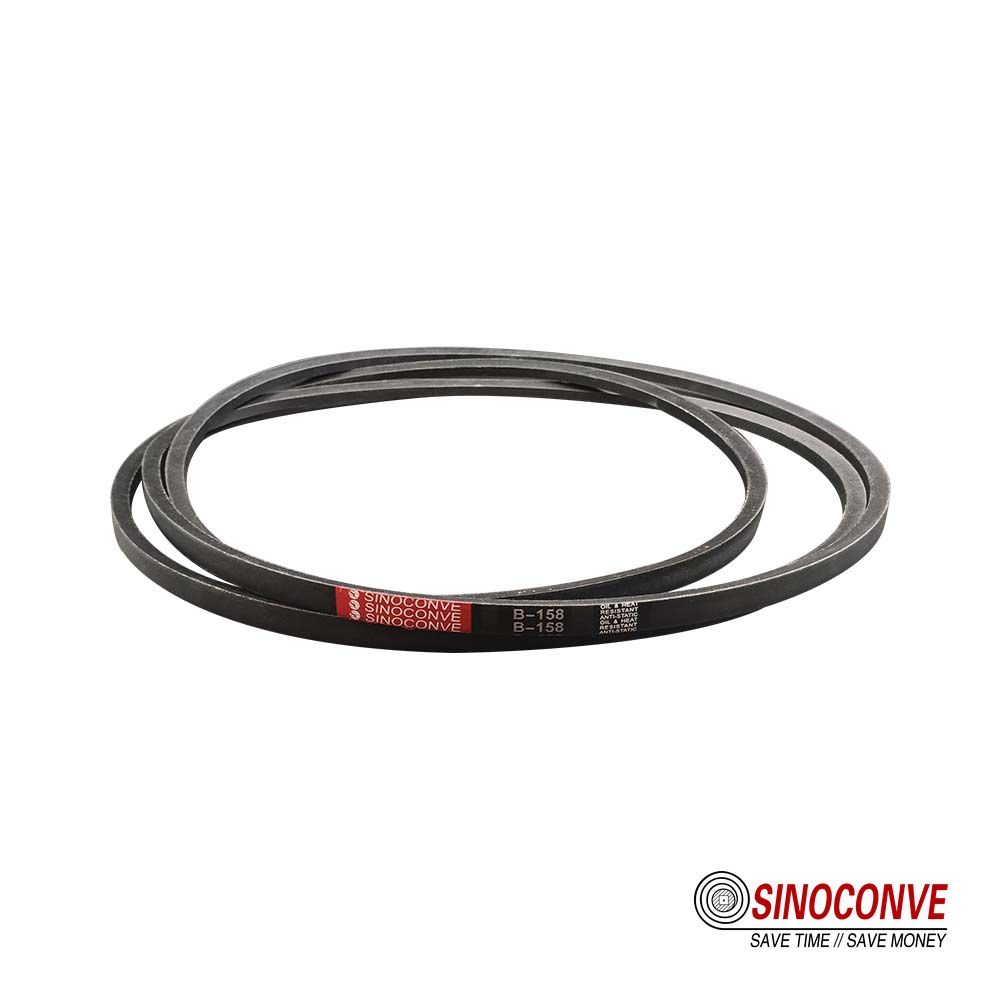
もう一つの落とし穴は長さです。従来のベルトは、外側長さ(La)、基準長さ(Ld)、内側長さ(Li)という3つの異なる基準システムで表記されます。ある市場では「B-75」として販売され、別の市場では「B 1900」として販売されているベルトは、同じベルトである場合もあれば、25mmも異なる場合もあります。お客様から刻印が部分的にしか読み取れない焼けたベルトが送られてきた場合、見積もりを出す前に同じドライブから3本のベルトのピッチ長を測定します。なぜなら、サイズクラスが1つでも異なると、新しいベルトセットが1週間で焼けてしまうからです。
04狭幅セクション SPZ、SPA、SPB、SPC:より少ないスペースでより大きなパワーを実現
DIN 7753では、従来のベルトと同じ高さで、より小さなスペースでより大きな動力を伝達できる狭幅ベルト(SPZ、SPA、SPB、SPC)が導入されました。その秘訣は形状にあります。狭幅ベルトは上部の幅に対して高さが高いため、溝に深く収まり、よりしっかりと固定されます。また、高強度のコードを使用することで、幅1ミリメートルあたりの張力が大きくなります。その結果、SPB駆動装置は、直径が約25~40%小さく、中心距離もはるかに短いプーリーを備えたC型ベルト駆動装置に取って代わることが多くなっています。
狭幅断面参照データ
| セクション | 上部の幅 | ピッチ幅 | ベルト1本あたりの標準的な出力 | 私たちがそれを最もよく目にする場所 |
|---|---|---|---|---|
| ナンバープレート | 9.7 mm | 8.5 mm | 0.5~6kW | 小型ポンプ、ファン、工作機械、包装フィーダー |
| スパ | 12.7 mm | 11 mm | 1~12kW | コンプレッサー、ミキサー、コンベア、農業機械 |
| SPB | 16.3 mm | 14 mm | 3~35kW | 破砕機、スクリーン、大型ファン、スクリューコンベア |
| SPC | 22mm | 19mm | 10~75kW | ジョークラッシャーとコーンクラッシャー、鉱山換気装置、粉砕機、浚渫ポンプ |
SPZとSPA、そしてSPBとSPCの間には大きな違いがあることにご注意ください。160mmプーリーで40kWの駆動が必要な場合、それはSPBの問題ではなく、より幅の広いSPC、あるいは4本または5本の溝を持つマルチベルトSPBセットの問題です。SPBとSPCは溝の角度は同じですが深さが異なるため、1つのプーリーに混用することはできません。実際、店頭で「見た目は同じ」に見えたSPCベルトをSPBの溝に落としてしまい、ベルトを破損させてしまったお客様が複数いらっしゃいます。
溝の角度は常に変化する
プーリーの溝の角度はすべて38度ではありません。小さなプーリーに入るベルトはより大きく曲がる必要があるため、断面が変形し、有効なウェッジ角度が変わります。そのため、溝の角度は最小のプーリーでは約34度、中程度のプーリーでは36度、大きなプーリーでは38度まで変化します。38度の溝用に設計されたベルトを34度のプーリーに入れると、底付きしてグリップを失い、滑ります。通常、メンテナンスチームは「新しいベルトは使えない」と報告します。ドライブがベルトを消耗し続ける場合は、プロファイルゲージで溝の角度をチェックしますが、ベルトではなく、摩耗したプーリーや角度が間違っているプーリーが根本原因であることは驚くほど多いです。
混合工場を運営するバイヤー向けに、SPA、SPB、SPCの在庫を共通の長さで保持しています。 コンベアベルトディストリビューター メンテナンス注文を3つのサプライヤーと3つの運送状に分割するのではなく、1つの出荷にまとめることができます。
05切りっぱなしのVベルト:切りっぱなしの刃が実際にもたらすもの
ほぼすべてのVベルトはスリーブ状に作られます。ゴム、コード、布地を型に流し込み、リング状に硬化させます。ラップドベルトとローエッジベルトの違いは、その後の工程にあります。ラップドベルトは、側面を含む断面全体を覆う布製のジャケットで覆われます。一方、ローエッジVベルトは、硬化済みのスラブから直接側面を切り出すため、角度のついた側壁は、精密に加工された形状のゴムコンパウンドが露出しています。
なぜそれが重要なのでしょうか?側面の布地は摩擦低減材として機能します。研磨性の汚れからベルトを保護し、摩耗の激しいプーリーでもむき出しのゴムよりも耐久性に優れていますが、ベルトが本来よりも少し滑りやすくなるという欠点もあります。側面をカットすることで摩擦係数の高いコンパウンドが露出し、同じ張力でより大きなトルクを伝達できるようになり、ベルト速度をわずかに上げることができ、ジャケットが割れることなくより小さなプーリーにも巻き付けることができます。同じ上部幅の場合、伝達動力は通常15~25%向上し、効率は90~94%から95~98%に上昇します。
切りっぱなしのVベルトが最適な選択肢となる場面
駆動部がコンパクトで、ベルト速度が速く、プーリーが小さい場合は、切りっぱなしの縁の構造をお勧めします。例えば、5.5 kWのギアモーターで90 mmのSPZプーリーを2,900 rpmで駆動する場合、振動を起こさずに6,000 rpmで回転させる必要がある木工用スピンドル、フレームを拡大できないがモーターを7.5 kWから11 kWにアップグレードした場合などを考えてみてください。このような場合、切りっぱなしの縁のベルトは同じ溝からより大きな容量を得ることができます。
また、この製品は逆回転駆動にもお勧めです。機械加工された側面は両方向でより均一に摩耗するため、ベルトの粉塵や始動時の異音についてオペレーターから苦情が出ている場合にも適しています。始動時の異音は摩擦によるものであり、摩擦は側面から発生します。
反論も同様に明確です。研磨性の粉塵が多い環境や、プーリーの側面に目に見える溝が摩耗している場合、巻き付けベルトの方が長持ちします。研磨性の高い環境では、グリップ力の向上にはそれなりのコストがかかります。空気中に大量の砂利が舞う砕石機では、巻き付けベルトや歯付きベルトの方が、技術的には歯付きベルトの方がより多くの動力を伝達できるとしても、多くの場合、より経済的な解決策となります。構造は、計算だけでなく、プラントに合わせて設計する必要があります。
06練習におけるタイミングベルト投球:3M、5M、8M、14M、T5、T10
ピッチとは、歯の中心から次の歯の中心までの距離のことで、ベルトの歯が裏地から剥がれる前にベルトがどれだけのトルクを伝達できるかを決定します。ピッチは長さではなく、形状によって決まります。ピッチの選択を誤ると、ベルト幅をどれだけ広げても駆動系の問題を改善することはできません。
工場で実際に目にするプロファイルは、大きく3つのファミリーに分類されます。まず、MXL、XL、L、H、XHといったインチ規格の範囲があり、これは北米製の機械やそれをサポートするアフターマーケットで採用されています。次に、T2.5、T5、T10といったメートル規格の台形ストランドがあり、これはヨーロッパ製の機器のほとんどに採用されています。そして、3M、5M、8M、14Mの曲線形状のHTDおよびGTシリーズがあり、現在ではほぼすべての新規設計がこのシリーズに該当します。ISO 5296では、歯形とピッチコードが規定されています。
2つの駆動装置を並べてみれば、その違いは明らかです。高速で20mm幅のベルトを通して0.5kWの電力を伝達するラベル印刷ヘッドと、低速で115mm幅のベルトを通して55kWの電力を伝達するミル駆動装置は、同じ解決策の2つの設定ではありません。これらは全く異なる世界です。3Mのベルトで14Mの作業をこなそうとすれば、シフトが終わる前にベルトの歯が欠けてしまうでしょう。
ピッチ選択ガイド
| ピッチ | ピッチサイズ | 標準的な出力範囲 | 典型的な職務 |
|---|---|---|---|
| 3M / T5 | 3mm / 5mm | 0.05~2kW | 計測機器、小型ポンプ、ラベル印刷機、事務機器 |
| 5M | 5mm | 0.2~6kW | 包装インデクサー、小型コンベア、送風機 |
| 8M | 8mm | 1~60kW | 主要プラント駆動装置、工作機械、繊維機械、攪拌機 |
| 14M | 14 mm | 5~300kW | 比率精度と低速が重要な重工業用ドライブ |
| T10 | 10 mm | 0.5~40kW | ヨーロッパ製の機械、ポンプ、コンプレッサー、食品機器 |
| XL / L / H | 0.2インチ / 0.375インチ / 0.5インチ | 0.1~30kW | 北米の旧型機器およびアフターマーケット交換部品 |
もう一つ、人々を惑わせる要因があります。それはピッチとは全く関係のない、小プーリーの歯数です。タイミングベルトを、噛み合っている歯数が14~16未満の歯付きプーリーにかけると、負荷全体が2~3個の歯に集中してしまいます。そうなると、すべてが台無しになります。当社の図面では、14Mドライブの場合、小プーリーの最小動作歯数は28、8Mの場合は22です。まさにこの点で、厳しい制約の中で摩擦ベルトが有利になります。なぜなら、Vベルトには最小歯数が全くないからです。90 mm SPZシーブは一般的な設計選択です。90 mm 14Mプーリーは部品番号の間違いです。
07破砕機駆動用Vベルト:衝撃荷重こそがすべて
摩擦の優位性を証明する用途が一つあるとすれば、それは粉砕作業だろう。ジョークラッシャーは不規則な岩の塊を飲み込み、一瞬停止し、回復し、このサイクルを1回のシフトで何万回も繰り返す。駆動軸のトルク波形は曲線ではなく、櫛のような形をしている。定格トルクの200%に達するピークは日常茶飯事であり、フライホイールが停止するような詰まりが発生すると、モーター保護装置が作動するまでの2秒間で過渡的なトルクがさらに高くなる可能性がある。
私たちはこうした機械のそばに何度も立っていたので、その音を聞き分けることができる。ベルトがキーキーと音を立てる。フライホイールは蓄えられたエネルギーで回転し続ける。下流側ではそのピークは感じられない。あのキーキーという音は、駆動装置がその役割を果たしている証拠なのだ。
破砕機に対する当社の標準的なソリューションは、75 kW から 250 kW のモーターから大型フライホイールプーリーに駆動されるマルチベルト SPC セットまたはバンド 8V セットです。機械が停止すると、ベルトが滑ります。衝撃はギアボックスの入力シャフトには伝わりません。ここでの滑りは欠陥ではありません。ギアボックスではなく数本のベルトで済むトルク制限装置であり、このサイズの機械のギアボックスは 2 週間かかる修理ではありません。ベルト交換をなくすために破砕機を同期駆動に改造したいという保守管理者と計算をしてきました。ベルトの価格とギアボックスの再構築の価格を比較すると、たいてい話はそこで終わります。
破砕機駆動装置の仕様決定方法
重要な決定事項は3つあり、それぞれに均等な重み付けはありません。まずベルトの本数と断面数を決めます。運転動力に合わせてベルトの本数を決定し、過渡状態がベルトの破損ではなく滑りでカバーされるまでベルトを追加していきます。実際には、これは運転動力の計算結果よりも1~2本多いベルト本数を意味し、追加したベルトのコストは代替案よりも低くなります。
バンド構造は2番目に重要です。駆動装置が4本以上のベルトを駆動し、かつ脈動が発生するようになると、その重要性が増します。緩んだベルトは溝の中で転がってしまいます。ベルトが転がると鞭のように揺れ、破砕機の運転室でベルトが鞭のように揺れるのは、メンテナンス上の問題であると同時に安全上の問題にもなります。バンド構造のベルトは、共通のトップカバーの下でベルト同士を結び付け、一体となって動作し、同じ長さを維持し、転がるのを防ぎます。
第三に、長さの一致です。マルチベルト駆動システムで長さが混在していると、最も長いベルトが負荷の大部分を担い、最初に破損します。そうなると、お客様は再びフルセットを購入しなければなりません。当社では、規格で許容される許容範囲内で長さごとにセットをまとめ、パッケージ内のすべてのベルトにセット番号を刻印しています。これにより、部分的な交換であっても、少なくとも意図的な判断に基づくものであり、事故によるものではありません。
破砕回路は破砕機で止まることはほとんどない。排出物は 工業用コンベアベルト 同じ岩や埃に耐えなければならないため、ほとんどの工場では、スペアパーツや書類手続きを簡素化するために、両方の種類のベルトを1つの供給元から購入することを好みます。これが、お客様がドライブベルトとキャリングベルトを1つの発注書にまとめることが多い理由の1つであり、当社が両方のベルトを在庫している理由でもあります。 採石場と鉱山地帯 在庫のある商品。
08農業用Vベルト:粉塵、滑り、そして季節的な再始動
農業機械の駆動装置は、工場なら1週間で操業停止に追い込まれるような過酷な環境下で稼働する。屋外で風雨にさらされ、1日12時間、6週間稼働した後、6ヶ月間放置され、時間も忍耐力もない人が雨の中、再び動かす。コンバインハーベスター、丸型ベーラー、穀物オーガー、脱穀ドラムのベルトは、埃っぽく錆びつき、わずかに位置がずれたプーリーで動くことが想定されており、メンテナンス予算は時間単位ではなく分単位で計算される。
そのため、農業用ベルトは独自の製品群であり、独自のセクションと構成を備えています。一般的な工業用Bセクションをベーラーに載せて、それで一シーズン使えると期待するのはよくある間違いであり、収穫期には高くつくことになります。
農業用Vベルトの特徴とは
RMAやASABEの世界における農業用ベルトは、HA、HB、HC、HDといった名称で呼ばれています。これらのベルトは、機械に既に設けられているプーリー溝に合わせて寸法が決められていますが、同じ幅の工業用ベルトに比べて高さと高さの比率が高く、コードパッケージも重くなっています。収穫機は作物の列に沿って折り曲げて動く必要があるため、これらのベルトの多くは、工業エンジニアから見ると不合理に見える最小プーリー径に基づいて設計されています。ベルト速度は低く、トルクは高く、これは工作機械の駆動とは正反対です。
構造はカタログではなく、実際の作業内容に基づいて設計されています。カバーは油ではなく、水や紫外線に耐性があります。コンパウンドは、工業用ベルトがすでにガラス状になってしまうような低温でも柔軟性を保つため、厳しい冬を過ごしたベルトが最初の寒い朝に割れることはありません。一部の駆動装置では、両面ベルトまたは六角形ベルトが使用され、背面アイドラーの列の両側から駆動します。これは工作機械では考えられない形状ですが、コンバインではごく普通のことです。
可変速クラッチとスリップクラッチの挙動
収穫機では、機械が動いている間にギア比を変更するために開閉する可変速プーリーが一般的に使用され、ベルトは制御された滑りで何時間も連続して回転します。この滑りは意図的なものであり、欠陥ではありません。また、コンパウンドは中程度の負荷で連続的に滑り、表面が滑らかにならないようにする必要があります。固定ギア比の産業用駆動装置で完璧に動作するベルトでも、可変速脱穀駆動装置では1シーズン以内に側面が磨耗し、グリップ力が低下します。 農業用Vベルト最初に、ドライブが可変速であることを明記してください。推奨事項が変わる場合、その質問をしないサプライヤーは推測していることになります。
09選択マトリックス:条件と駆動方式を一致させる
教科書では駆動装置の選定は数式の問題として扱われますが、工場現場では状況に応じた問題となります。通常、答えを左右するのはベルトのデータではなく、稼働率、フレームの状態、そして誰がメンテナンスを行うかといった要素です。以下の表は、お客様との打ち合わせで使用している実用版です。お使いの機械に該当する行を見つけて、横方向に読み進めてください。
| 動作条件 | 推奨ドライブ | なぜ | 注意してください |
|---|---|---|---|
| 頻繁な衝撃負荷または停止負荷(破砕機、ミキサー、チッパー) | Vベルト、バンド式またはマルチベルトセット、SPB/SPCまたは8V | スリップは過渡現象を吸収し、ギアボックスを保護します | ペアで購入してください。滑車の摩耗状態を確認してください。 |
| 位置またはフェーズは正確に繰り返される必要がある(インデクサ、印刷、ロボットなど) | タイミングベルト、5Mまたは8M | スリップゼロ、比率は分角に維持 | 調整可能なセンターまたはアイドラーが必要です |
| アイドラーのない固定溶接中心距離 | Vベルト、切りっぱなし、または巻き付け | 滑車上を転がり、粗い調整にも耐える | 摩耗を補うために過度に張力をかけないでください |
| 非常に小型の駆動プーリー(80mm未満) | Vベルト、歯付き切りっぱなし | 歯数の最小制限なし。歯車が曲げ応力を軽減します。 | 高速で熱が蓄積していく様子をご覧ください |
| 大量の粉塵、砂利、または泥水 | ラップ式または歯付きVベルト | 布製のジャケットは摩耗に強く、溝が詰まることはありません。 | 多少のミスは許容するが、より頻繁に検査する。 |
| オイルミスト、冷却液スプレー、洗浄 | 耐油性カバー付きタイミングベルト、またはシールド付きVベルト | 歯付き駆動部は、側面がグリップを失っても作動し続ける。 | 汚染はどちらにしてもゴムを劣化させるので、ガードを追加してください。 |
| ベルト速度が30m/sを超える高速ベルト | 狭幅Vベルト(SPZ、SPA、SPB) | 狭窄部は概ね35~42m/sの速度に耐えられるように設計されています。 | プーリーのバランスを取ってください。振動はベアリングを最初にダメにします。 |
| エネルギーは生涯コストの中で最も大きな割合を占める。 | タイミングベルト | 96~98%の効率、滑り落ちなし、ドレッシング不要 | プーリーのコストが高い。アライメントが正確でなければならない。 |
| オペレーターレベルのメンテナンス、最小限の工具 | Vベルト | バールと定規があれば15分で交換可能 | トレーニングはベルトのブランドよりも重要だ |
| 屋外季節使用機械、保管後に再起動してください。 | 農業用Vベルト | 低温での柔軟性、紫外線耐性、耐水性 | 可変速ドライブには滑りにくいコンパウンドが必要です |
| 一段階における減速比が5:1以上 | 大型駆動プーリー付きタイミングベルト、または2段式Vベルト | 歯車駆動装置は、少ない溝で高い減速比に対応できる。 | 小型プーリーの接触角を確認し、120度以上を維持してください。 |
その表の2つの行についてコメントが必要です。オイルミストの行は、人々が最もよく間違える行です。オイルミストの中で動く歯付きベルトは、Vベルトと同様に確実に故障しますが、ベルトとプーリー一式を失うため、より高額になります。解決策は、ガードとドレンを取り付けることであり、別の種類のベルトに交換することではありません。効率の行は、電気料金が高いときに判断を左右する行です。37kWのドライブを年間6,000時間稼働させ、効率が3%低い場合、年間約6,600kWhを無駄にします。3~4年で、タイミングベルトへの変換に必要なプーリーの費用を回収でき、それ以降は毎年無料で節約できます。
10コストと寿命:24ヶ月の視点
購入価格はこの比較全体の中で最も小さい数値であり、決定を下す際に最もよく用いられる数値です。Bセクションのベルトは、同じ長さの8Mタイミングベルトよりも安価です。どちらもプーリー、ダウンタイム、電気代に比べれば取るに足らないものです。保守管理者がどちらが安いか尋ねてきた場合、まずシフトパターンについて尋ねます。なぜなら、正直な答えは、ドライブの稼働時間と、1時間の生産停止コストによって変わるからです。1シフト制の工場では、計算は一方に傾きます。年間6,000時間稼働する3シフト制の工場では、多くの場合、逆の方向に傾きます。
| コストまたはライフファクター | Vベルト駆動 | タイミングベルト駆動 |
|---|---|---|
| 同等のパワーでのベルト購入価格 | 基準値、通常は送信電力1kWあたりの最低コスト | 通常、同じ用途のVベルトの1.5~3倍の価格 |
| プーリーとシーブのコスト | 低価格。標準的な溝付き滑車は汎用品です。 | より高い。歯付きプーリーはホブ盤加工または成形加工が必要で、多くの場合テーパーロック穴が必要となる。 |
| 年間6,000時間以上、37kWで稼働した場合のエネルギーコスト | 完璧なドライブショットに比べて、約3%のスリップとウェッジロスが発生する。 | フレキシブルドライブの中で最も低い動作損失 |
| 標準的な耐用年数、単一シフト、クリーンな工場 | 適切に張られた切りっぱなしベルトの場合、10,000~25,000時間 | 清潔で、調整が適切で、張力が十分にかかったドライブで15,000時間から30,000時間 |
| 埃っぽい仕事や衝撃の大きい仕事での生活 | 側面が摩耗するにつれて徐々に劣化し、交換時期は予測可能となる。 | 歯のせん断により、ほとんど前兆なく突然破損する可能性がある |
| 年間保守作業費 | 100時間ごとに再張力調整、毎月点検、マルチベルト駆動の場合はマッチングセットを使用 | 100時間後に張力をチェックし、その後は1,000~2,000時間ごとにチェックしてください。 |
| 故障発生時のコスト | 通常はベルト1セットと2時間の作業時間 | ベルトとプーリーの損傷の可能性、および生産ラインの停止 |
| スペアパーツ保管 | 常温保存可能、長期保存可能、幅広い温度耐性 | 平らに保管するか、直径の大きなハンガーにかけてください。きつく巻かないでください。 |
| ペイバックシグナル | ダウンタイムが安価で負荷が厳しい場合に有利 | エネルギーコストが高い場合、稼働時間が重要な場合、または比率の精度が仕様である場合に勝利します。 |
これらの数値はあくまで目安であり、保証ではありません。耐用年数は、プーリーのアライメント、周囲温度、使用サイクル、設置作業者などによって大きく変動します。30分後と100時間後に再張力調整を行ったベルトは、設置後に放置された同じベルトよりも長持ちします。特定のラインでの耐用年数を正確に予測するには、実際の使用状況と図面に基づいて作業を行うしかありません。弊社では、お客様には耐用年数を約束するよりも、サイズ表をお送りする方が良いと考えています。
11設置、張力、メンテナンス:2つの系統が分かれるところ
インストール作業は、正しい仕様が優れたドライブになるか、そうでないかが決まる重要な局面です。2つの系統はそれぞれ異なるスキルとツールを必要とし、一方の系統に長けたチームでも、もう一方の系統では苦戦することがあります。だからといって、どちらの系統も避けるべきではありません。むしろ、真夜中の2時に誰が機械の前に立っているのかを考えるべき理由なのです。
Vベルトの取り付けと張力調整
方法は簡単です。モーターを緩めて押し込み、ドライバーなどでこじ開けずにベルトをプーリーに巻き付け、モーターを後ろに引き戻し、たわみ具合で張力を調整します。目安としては、中央部を親指で軽く押した状態で、1メートルあたり約10ミリのたわみが目安です。新しいベルトは最初の1時間で溝に馴染み、張力が緩むため、30分間駆動させてから再度張力を調整してください。
複数ベルト駆動の場合、ベルト一式を交換してください。摩耗したベルト3本の隣に新しいベルトを置くと、直径が異なり、結果的にすべての負荷を担うことになります。ベルトメンテナンスで最もよく聞かれる「壊れたベルトだけ交換しました」という言葉の裏には、まさにこの理由があるのです。
点検手順は安価で目視できるため、推奨しています。ベルトの側面に光沢がないか、ベルトの基部に亀裂がないか、ベルトが溝の中で高くなっているか低くなっているかを確認してください。ベルトが溝の底に沈んでいる場合は、トルクが全く伝達されません。ベルトが薄くなっているか、プーリーが摩耗して幅が広くなっているかのどちらかです。解決策は、張力を上げるのではなく、ベルトまたはプーリーを交換することです。
タイミングベルトの取り付けと張力調整
タイミングベルトをフランジに巻き付けないでください。プーリーを取り外すかテンショナーを緩め、ベルトをスライドさせて、ソニックメーターでスパン周波数をヘルツ単位で測定して張力を設定します。目標周波数は、単位長さあたりのベルト質量、スパン長、および必要な静的張力から決まり、ドライブごとに異なります。次に、ドライブを手で2回転させ、再度確認してください。ベルトは最初の回転でのみ溝に収まるためです。プーリーの側面から外れたタイミングベルトは、ほとんどの場合、ベルトの問題ではなく、位置ずれの問題です。どんなに張力をかけても元に戻すことはできません。
12お問い合わせから納品まで:必要なものと発送するもの
有用な問い合わせには、いくつかの数値が含まれています。Vベルト駆動の場合、モーターの出力と回転速度、駆動軸の回転速度または既存のプーリー径、中心距離、溝の数、ベルトにまだ判読できる場合は断面番号、周囲環境、および駆動装置が1日に何時間稼働するかが必要です。タイミングベルトの場合は、ピッチ、プーリーの歯数、中心距離が調整可能かどうかを追加してください。メモ帳に描いたスケッチをスマートフォンで撮影したものでも構いません。ここでは正確さが重要であり、形式ばった説明は不要です。
納期、最小注文数量、およびサンプル
標準生産期間は、注文と図面が確定してから30日です。生産ラインが停止し、工場から毎時間資金が流出しているような深刻な故障の場合は、15~20日に短縮できます。Vベルトの場合、最小注文数量はセクションと長さごとに30~50本からとなります。これは、地域向けの製品ラインナップを構築している販売代理店には適していますが、4本のベルトが必要な工場には不向きなため、セクションと長さを組み合わせて、実用的な合計数に調整します。サンプルは2~5日で出荷されます。金型が必要な新しいタイミングベルトプロファイルの場合、スケジュールの早い段階で金型製作時間が追加されるため、量産開始前にサンプルを承認していただく必要があります。
当社はトレーディングデスクではなくベルト製造工場です。つまり、技術的な質問にお答えする担当者が、実際に製造ラインに出て確認できるということです。これは一見些細なことのように思えるかもしれませんが、いざという時には非常に重要な意味を持ちます。例えば、お客様から「42℃の環境下で耐油性コンパウンドを使用して、切りっぱなしのエッジ形状を製造できますか?」という質問があった場合、カタログのページからではなく、コンパウンド製造室から回答が得られるべきです。当社の製造工程やベルトの製造場所については、当社のウェブサイトをご覧ください。 コンベアベルト工場 概要ページ。
販売代理店やOEMは通常、混合コンテナで購入するため、それが見積もり方法に影響します。 コンベヤベルトメーカー また、1 つのサプライチェーン内にドライブベルトメーカーがあると便利です。 コンベヤベルトサプライヤー 関係性、それはドライブベルトを対象とする一連の書類、1回の検査、1回の出荷を意味するため、 ゴム製コンベアベルト ロール状の商品、およびメンテナンスストアが通常3つの異なるベンダーから調達する付属品。完全なリストに基づいて注文したい場合は、 コンベヤベルトの卸売 カタログセクションでは、標準的な製品群が並べて掲載されており、Vベルト、タイミングベルト、PKベルト、キャリングベルトを書類を分けることなく、1つの容器にまとめて入れることができます。
13決定ルール:Aを選択するか、Bを選択する
改造に関する話し合いを重ねると、最終的にはいくつかのルールに集約されます。ただし、これらはサイズ計算の代わりになるものではありません。プーリーに費用をかける前に、適切な製品群を選ぶための指針となるでしょう。
Vベルトを選ぶ場合
まず、機械の始動方法から見ていきましょう。モーターが負荷を静止状態から動かす必要がある場合、始動トルクは運転トルクをはるかに上回り、摩擦が生じる領域となります。ローターがロックした状態で運転電流の2.5倍の電流を流す45kWのハンマーミルには、同期ベルトは使用しません。代わりに、バンド式のSPBセットと、ヒューズとして機能するスリップを使用します。
次に、負荷そのものを見てみましょう。脈動したり、停止と回復を繰り返すような駆動装置は、歯車に大きな負担をかけます。摩擦がその負担を吸収し、回転を維持します。私たちは、一次破砕機が手すりを揺らすほど激しく作動していた金精錬所で、同じような現象を目にしました。そのベルトは何年も滑り続けていましたが、ギアボックスを開けた人は誰もいませんでした。
次にフレームを見てみましょう。フレームは、どんな計算よりも多くの設置作業を左右するからです。固定センターでアイドラーのない溶接フレームは、タイミングベルトの取り付けには適していません。これはVベルトの取り付け専用です。摩擦ベルトはプーリーの上を転がり、スロット付きモータープレート上で張力が上がります。同期駆動を取り付けるためにフレームにアイドラーを製作する必要がある場合、その改造はいつの間にか溶接作業へと変わってしまっています。
環境は計算表で示される以上に重要な要素です。採石場や鋳造工場では、粉塵、砂利、洗浄水は日常茶飯事です。布巻き摩擦ベルトや歯付き摩擦ベルトは、こうした環境に耐えることができます。しかし、溝に砂利が詰まるのは全く別の問題であり、プーリーの寿命だけでなくベルトの寿命も縮めてしまいます。
小さい方のプーリーの直径がすべてを左右します。駆動系の最高速プーリーの直径が80mm以下であれば、摩擦式ベルトが最適です。歯数の最小値は規定されておらず、歯付きベルトであれば、その直径であれば一日中曲がっても切れることはありません。
最後に、誰がメンテナンスを担当しているのかを尋ねてみましょう。バールとスチール定規、そして20分程度の時間があれば、作業員はVベルト一式を交換できます。遠隔地ではこれは大きな利点であり、決して誰かの技術者を批判するものではありません。
それらすべてが一致する場合、SPZ、SPA、SPB、またはSPCの切りっぱなしベルトは、プーリー幅1ミリメートルあたりの容量が最も大きく、巻き付け式またはバンド式のクラシックベルトは、価格に対して最も高い耐摩耗性を発揮します。
タイミングベルトを選ぶときは
速度よりも位置から始めましょう。プロセスにおいて、シャフトの回転速度だけでなく、その位置も重要であれば、決定は既に下されています。位置合わせ、インデックス付け、切断、ロボットセルへの搬送など、これらのすべての工程には、スリップのない駆動装置が必要です。
タイトなエンベロープは同じように押します。同期駆動は1段で高い減速比を維持でき、摩擦駆動よりも溝の数が少なくて済みます。1段で約5:1を超えると、通常はくさび形よりも歯形の方が作りやすくなります。
長時間稼働は計算を変えます。年間6,000時間から7,000時間稼働する駆動装置では、スリップ損失やウェッジ損失によって効率が2~4ポイント低下することは許容できません。37kWのモーターではこれは大きな損失となり、毎年同じ請求書に反映されます。
清潔さは、一部の工場では必須条件であり、他の工場では好ましいとされるものです。食品や医薬品の分野では、ベルトの粉塵は好ましいものではなく、監査で指摘される事項です。同期駆動方式では側面が粉塵を飛ばすことはなく、この事実だけで、その点に関する議論は終わりです。
滑らかさも重要です。モーターが適切なソフトスタートを備えた可変周波数ドライブの後ろに配置されている場合、本来であれば歯車にダメージを与えるはずの衝撃のほとんどは、すでにシステムから排除されています。このような場合、高出力ドライブをタイミングベルト式に変換することは、無謀ではなく合理的です。
そして、正直な答えが「両方」である場合
ほとんどの工場では、工場全体に対して一つの決定を下すことはなく、またそうすべきでもありません。包装ラインでは、メイン搬送部に摩擦駆動装置を、位置合わせ部と切断部に同期駆動装置を採用することができます。これは妥協ではなく、優れた設計です。
重要なのは、各シャフトが意図的に決定され、その決定が文書に記録されていることです。ラベルのないベルトを混在させたり、4種類の駆動方式に同じサイズのベルトを使用したりするようなベルト販売店では、一見ランダムに見える故障が発生しますが、実際には計画的な故障です。ある晩、誰かが間違ったベルトを取り付けてしまい、それが一時的に作動したように見えるだけの時間だけ稼働する、といった事態が起こり得るのです。
私たちは、間違った機種を3回売るよりも、正しい機種を1回売る方が良いと考えています。ドライブの詳細と銘板の写真を送っていただければ、使用する機種、セクションまたはピッチ、ドライブに取り付けるベルトの数、そして図面なしでは確認できない事項についての明確なメモをお送りします。

14よくある質問
Vベルトをタイミングベルトに交換すれば、再張力調整が不要になりますか?
先月、ある保守監督者が破砕機の駆動装置の写真を見てこの質問をしてきましたが、正直なところ、再張力調整は止まらず、ますます難しくなるだけです。タイミングベルトは100時間前後で張力チェックが必要で、その後も定期的にチェックが必要です。混雑した駆動装置では、これらのチェックは、通路から取り出せるVベルトの親指のたわみとは異なり、指2本がやっと入る程度の隙間で超音波測定を行うことを意味します。実際に変換を正当化するのは、ギア比の精度であり、これはメンテナンス時間とは別の問題です。登録シャフトやインデックスシャフトの場合は、交換する価値があります。最もよく質問される衝撃荷重のかかる駆動装置については、答えはノーです。なぜなら、ベルトセットを交換する代わりにギアボックスを再構築する必要があり、私たちはその交換がうまくいかなかったのを何度も見てきたからです。
切りっぱなしのVベルトと、巻き付け式のVベルトの違いは何ですか?
15~25パーセント程度が、同じ上幅の未加工のベルトと巻き付けたベルトの一般的なパワー差であり、プーリーに接触する部分以外に複雑な要素はありません。加硫ゴム板から角度のついた側壁をまっすぐに切り出し、コンパウンドをむき出しにするとグリップ力が向上し、ジャケットが裂けることなくベルトが小さなプーリーの周りを曲がるようになります。一方、側面も含めて断面全体を布で巻くと、グリップ力は多少低下しますが、研磨粉塵をはじき、摩耗した溝にもはるかに強い表面が得られます。採石場では通常、巻き付けを指定し、低い数値を受け入れます。なぜなら、砂利に耐えられるベルトは、3週間で20パーセントもパワーを伝達するベルトよりも長持ちするからです。
古典音楽のセクションは、A、B、C、Dのどれを選べば良いでしょうか?
上部の幅が 13、17、22、32 mm の場合、これらは DIN 2215 および ISO 4184 の A、B、C、D に相当し、どのセクションも他のセクションの溝に適切には収まらないため、フレームにすでにボルトで固定されているシーブによって、計算を開始する前に議論が解決するのが一般的です。 図面のみに基づいて作業するのは別の作業です。 A はベルトあたり約 1 ~ 7 kW、B は約 2 ~ 15 kW、C は約 5 ~ 40 kW、D は約 10 ~ 75 kW をモーター速度 960 ~ 1,450 rpm でカバーします。 次に、その数値を小プーリーの直径と 1 日の時間と比較すると、ほとんどの人が予想するよりも答えが大きく変わります。
SPZ、SPA、SPB、SPCとはどういう意味ですか?また、これらの用語を入れ替えることはできますか?
棚に並んでいたSPCベルトと全く同じように見えるSPBプーリーによって、1回のシフトでSPCベルト一式が破損するのを目撃しました。これが、DIN 7753でこれらのベルトを上面幅9.7、12.7、16.3、22mmに統一し、決して混ぜ合わせない理由を最も簡単に説明する方法です。各セクションは溝の異なる深さに収まります。このシリーズによって得られるメリットは、パワー密度です。つまり、同じ高さの従来のベルトよりも負荷が大きく、プーリーの容量も小さくなります。速度定格はおよそ35~42m/sですが、SPCベルトをSPBの溝に無理やり押し込むと、ベルトとプーリーの両方が同時に損傷します。
農業用Vベルトは、単にラベルが違うだけの普通のVベルトなのでしょうか?
大きな差はなく、その差は2シーズン目に現れます。HA、HB、HC、HDなどの農業用ベルトは、小型プーリーと農業機械の高トルクに合わせて設計されており、コンパウンドは水、紫外線、低温での柔軟性、可変速収穫駆動装置内部での連続的な滑りに対応するように作られています。同じ公称幅の工業用ベルトであれば、同じ溝に収まり、問題なく動作しますが、通常は収穫が終わる前に使い切ってしまいます。
なぜ私のマルチベルト駆動装置は、同じベルトを繰り返し破損させるのでしょうか?
このパターンは、運転中ではなく店舗側で発生したものです。棚に同じ長さのベルトが2本並んでいたり、整備士がベルト一式ではなく1本だけ交換していたりするケースが考えられます。ベルトの長さが少しでも異なると、最も短いベルトが負荷の大部分を担って最初に摩耗し、次に短いベルトがそれを引き継ぎます。そのため、スタートボタンを押す前に、長さを揃えたベルト一式を交換し、プーリーの溝の摩耗状態を確認し、定規やレーザーを使ってプーリーの面を測ってください。
テンションゲージを使わずにVベルトの張力を調整するにはどうすればよいですか?
最も長い部分の中央で親指でしっかりと押して測定した、スパン1メートルあたり約10mmのたわみ。これが測定方法のすべてです。約30kWまでのほとんどの駆動装置にはこれで十分ですが、それ以上の出力の場合、またはタイミングベルトを使用する場合は、推測をやめてゲージまたは超音波測定器を使用する必要があります。
特注ベルトの最小注文数量と納期はどれくらいですか?
Vベルトの注文は通常、セクションと長さごとに30~50本から始まりますが、必要なのが4本だけの工場でも、セクションと長さを組み合わせて必要な本数になるように調整します。標準生産期間は、注文と図面が確定してから30日です。生産ラインが停止し、工場から1時間ごとに資金が流出している場合は、15~20日に短縮できます。サンプルは2~5日で出荷されます。金型が必要な新しいタイミングベルトの形状の場合は、スケジュールの先頭に金型製作時間が追加されるため、量産前にサンプルを承認するよう計画してください。
ベルトがずり落ちることは、良いことになり得るのだろうか?
ジョークラッシャーが停止したとき、実際に壊れるのはギアボックスでしょうか、それともベルトでしょうか?衝撃荷重がかかる駆動系では、ベルトが滑り、トルクのピークがそこで止まるため、ギアボックス、カップリング、モーターは、駆動系が想定していなかった負荷から免れます。この保護の代償はベルト一式ですが、ギアボックスのオーバーホールに比べればお買い得です。
予備のベルトはどのように保管すればよいですか?
最初に切れるのは通常、高温のモーターの後ろに 3 年間吊り下げられていたベルトなので、ベルトではなく棚から始めましょう。涼しく暗く乾燥した場所が基本で、電気モーター、変圧器、オゾンや直射日光を発するものから離してください。V ベルトは直径の大きいペグに吊るすか、段ボール箱に平らに置いてください。タイミング ベルトはきつく巻いたり折り曲げたりしないでください。折り目はコードを永久的に損傷し、まさにその部分で切れます。在庫をローテーションして、古いベルトから先に出荷し、箱に受領日を記入してください。ゴムは、誰も使用していなくても、棚に置いておくと劣化します。
15関連商品
弊社に寄せられるお問い合わせのほとんどは、ベルト1本ではなく、メンテナンスプログラム全体に関するものです。例えば、破砕機用のVベルトセット、インデクサ用のタイミングベルト、そして同じ排出ライン用の搬送ベルトなどです。以下に、お客様から実際にご注文いただいた製品を、お問い合わせいただいたおおよその順序で掲載しています。駆動データをお持ちの場合は、お問い合わせをいただければすぐにお見積もりいたします。まだ製品シリーズで迷っている場合は、最後の列をご覧いただくと、必要な断面形状やピッチの製品を弊社で製造しているかどうかを最も早く確認できます。
| 製品ライン | 対象範囲 | どこを探すか |
|---|---|---|
| Vベルト | ここは、衝撃荷重のかかる破砕機、寒い朝に停止してしまうミキサー、あるいはアイドラーを取り付けるスペースのない溶接一体型のフレームを持つ駆動装置など、あらゆるものを処理するための場所です。古典的なABCD、狭幅のSPZ、SPA、SPB、SPC、切りっぱなしのエッジ、歯付き、バンド付き、農業用など、あらゆるタイプのセクションがこのラインに並んでいます。 | Vベルトシリーズ |
| タイミングベルト | 標準生産期間は、注文と図面の確定から30日間ですが、緊急の故障の場合は15~20日間で対応可能です。新しい金型が必要なプロファイルの場合は、スケジュールの先頭に金型製作期間が追加されます。HTD 3M、5M、8M、14M、T5、T10、およびインチXL LH交換部品に対応しています。 | タイミングベルトの範囲 |
| PKベルト | プーリーの幅がほとんど残っていない場合にのみ検討する価値がありますが、そのような駆動では、蛇行リブセットが最もスマートな解決策となることが多く、セクション04および05のシングルベルトおよびマルチベルト摩擦駆動ではスペースが足りなくなるまさにその場所で、このファミリーが活躍します。 | ポリVベルトシリーズ |
| ゴム製コンベヤベルト | 搬送体本体の前にカバー材を選択してください。岩が鋭利で落下距離が長い場所では耐摩耗性、搬送物が高温で到着する場所では耐熱性、ベルトコンベアが水平ではなく上昇する必要がある場合はシェブロン形状のカバー材が適しています。EPおよびNNの搬送体本体は、採石場やバルクターミナルが求めるほとんどの要件を満たしています。 | コンベアベルトの範囲 |
| 全カタログ | ご注文に駆動ベルトと搬送ベルトが含まれている場合、このページは書類一式、検査、出荷を1回にまとめるためのものです。これが、整備工場が3つの仕入先アカウントを管理する必要がなくなる最大の理由です。 | 製品カタログ |
| 接触 | モーター出力、軸回転速度または既存のプーリー径、中心距離、溝数、そして銘板の写真をお送りください。メモ帳に簡単なスケッチを描いていただいても構いません。最初の提案には正式な図面は必要ありません。通常、当日中に回答いたします。 | 当社のエンジニアにご相談ください |
16関連ブログ記事
このページでは比較に関する質問にのみお答えしており、それ以外の情報はほとんど提供していません。そのため、このページを水増しするよりも、不足している情報を補うガイドをご案内する方が適切だと考えています。以下の記事は、プロファイルを絞り込んでいるエンジニアや、誰も特定できないドライブを引き継いだエンジニアに最もよく送られるものです。このテーマが初めての方は最初から最後までお読みください。すでにどのシリーズが必要か決まっている方は、バンド付きとローエッジのタイトルに直接ジャンプしてください。
- Vベルト購入ガイド:形状とサイズ — もしあなたの唯一の疑問が、発注書のどのセクションまたは項目を記入すべきかということであれば、ここから始めるのが良いでしょう。これには、市場によって印刷方法が異なるサイズコードも含まれます。
- 従来型Vベルト vs 歯付きVベルト 歯付きベルトは常にアップグレードの選択肢となるのでしょうか?そう決めつける前に、ぜひ読んでみてください。プーリーの直径とベルトの回転速度によって答えは変わってきます。
- PUタイミングベルトとゴム製タイミングベルトの比較 同じ駆動装置に2種類の材料を使用する場合、価格よりも使用温度や耐薬品性の違いが選択の決め手となることが多い。
- 歯付きVベルトメーカー vs ラップドベルトサプライヤー ―この記事は、1つのドライブに対して2つの見積もりを受け取り、なぜ仕様が一致しないのかを知りたい購入者向けに書きました。
- 切りっぱなしの歯付きVベルト:産業用駆動装置に選ぶべきタイミング — ベルトを巻き付けることが許容範囲内ではあるものの理想的ではない駆動方式を対象としています。具体的には、小型プーリー、高速ベルト、モーターは大型化されたもののフレームは変更されていない改造などです。
- バンド式Vベルト駆動システムの選定 マルチベルト駆動のベルトが一度でもひっくり返った場合は、次のベルトセットを購入する前に、この記事をお読みください。
- トランスミッションベルトガイド:Vベルトの選び方とメンテナンス ―詳細版では、様々な種類のドライブを稼働させ続けなければならない保守チーム向けに、張力、アライメント、棚への保管方法について解説しています。