コンベヤベルトの接合は、作業範囲上は安価に見えますが、あっという間に高額になります。私たちは長年、破砕機デッキ、セメントクリンカーライン、港湾ストックヤード、骨材採掘場などで作業してきましたが、同じパターンが繰り返し現れます。ベルトは慎重に選定され、アイドラーは定期的に点検され、駆動装置のサイズも適切です。ところが、接合部がコンベヤ全体の弱点となり、重要なシフトが始まるまで誰もそれに気づかないのです。
スプライスは修理です。ベルト本体ほどの強度は得られませんし、そうでないと言う人がいたら、それは何かを売りつけようとしているのです。コントロールできるのは、どれだけの強度を犠牲にするか、接合部がどれだけ長持ちするか、そして作業中にどれだけの生産性が失われるかです。このガイドでは、その点について解説します。これは、手順を追って説明するチュートリアルではありません。そのようなチュートリアルは既に公開しており、後ほどリンクを貼っています。このガイドでは、レンチ作業の前に立ちはだかる決断、つまり、どの方法を使うか、実際のコストはいくらか、現場でどうやり過ごすか、そして最初の1トンの荷物が通過する前に作業員がきちんと仕事をしたかどうかをどのように判断するかについて解説します。

01スプライスは、作業場の作業である前に、ビジネス上の決定事項である。
ほとんどの保守チームは継手を消耗品として扱い、調達チームはそれを予算項目として扱います。しかし、どちらの見方も実際の状況を過小評価しています。継手はコンベアの稼働速度、停止頻度、そして計画的な作業ではなく緊急対応に費やす保守予算の割合に上限を設ける要因となるのです。
鉱山の地上コンベアでジョイントが破損した場合、どれほどの損失が発生するかを考えてみてください。ベルトが停止し、上流の破砕機は数分で渋滞します。トラックも列をなします。ジョイントが移送ポイントで破損した場合、ベルトの端が裂け、スカートゴムが損傷し、清掃作業はシフト単位で発生します。午前6時にジョイントが破損すれば、2時間で済むはずの修理が12時間かかることもあります。これが、工法選択が重要な真の理由です。
私たちは コンベヤベルトメーカー 弊社では完成品のベルトとそれに付随する消耗品の両方を供給しているため、両方の立場からこの問題を捉えています。お客様からはメートルあたりの価格を尋ねられます。そして、なぜ接合の見積もりが全く別物なのかと尋ねられます。接合はドロップシッピングできる製品ではなく、熟練を要するサービス作業であるため、価格が異なるのです。
購入者が覚えておくべき3つの数字
技術的な議論に入る前に、まず3つの数値を明確にしておきましょう。1つ目は、そのコンベアの稼働率目標です。これは、ベルト交換作業で許容できる月間稼働時間数で表されます。2つ目は、そのラインで1時間分の生産が停止した場合のコストです。これは工場の会計担当者は既に把握しており、保守計画担当者と共有されることはほとんどありません。3つ目は、スプライス箇所におけるベルトの残存寿命です。なぜなら、交換時期まであと12か月しかないベルトに、高価なスプライスを取り付ける費用をかける意味がないからです。
その3つの数字さえ分かれば、方法についての議論はあっという間に終わる。それがなければ、接合に関するあらゆる会話は好みの議論になり、しかも好みはシフト担当者によって変わってしまうのだ。
エンジニアからの現場メモ: スプライシング作業の見積もりを出す前に、利用可能なテークアップストローク、積載ポイントでの落下高さ、プーリー径、ベルト幅、および1時間あたりのトン数を尋ねます。緊急の電話の5件中4件は、事前にテークアップストロークを確認していれば回避できたはずです。カウンターウェイトがストロークの終端にある状態で接合すると、ベルトが回転し始めた瞬間から張力が不適切になります。
023つの大家族とそのそれぞれの得意分野
バルク搬送コンベアの接合部は、熱加硫接合、冷間接着接合、機械接合の3種類に分類される。いずれも機能するが、いずれも故障する。違いは、その差がどこにあるのかという点にある。
熱加硫スプライシング
加硫接合によってカーカスが再構築されます。プライは段差をつけられ、ゴムには未加硫のコンパウンドが充填され、接合部は加圧加熱されてゴムが架橋結合して一体化します。適切に行われた場合、これは入手可能な中で最も強度が高く、疲労特性において元のベルトに近い挙動を示す唯一の接合方法です。
機器は操作者と同じくらい重要である。 コンベアベルト加硫機 プラテンは、全幅にわたってプラテン温度と圧力という2つの要素を何時間も一定に保つ必要があります。水冷式プラテンはコストは高くなりますが、接合部を節約できます。なぜなら、加圧下での冷却によって、後で接合部が端から開くのを防ぐことができるからです。幅1,800mmのST1600ベルトでは、この冷却サイクルは必須です。工場を稼働させるために冷却サイクルを短くしてしまうと、せっかく作られた良好な接合部が台無しになる最も一般的な原因となります。
高温接合コンベアベルト作業には、清潔で乾燥した、風の当たらない場所が不可欠です。接合部に雨が降ると致命的な事故につながります。また、研磨したばかりの積層板に埃が吹き込むのも同様です。
冷間接着接合
冷間接着は加硫接合と同じ段差形状を利用しますが、接着は2液性接着剤と常温に保たれたプレス機によって行われます。加熱も、発電機も、プレス機も必要ありません。加硫機を迅速に現場に派遣できない保守チームにとって、これは計画的な停止と計画外の停止の分かれ目となることがよくあります。
人々が誤解しているのは「低温」という言葉です。低温接着は簡単になるわけではなく、単に温度が低いだけです。接着を促進する熱がないため、下地処理はより丁寧に行う必要があります。セメントには可使時間と作業可能時間があり、湿度によってその時間が左右されます。採石場の湿った朝には、作業場では問題なく使えていたセメントでも、3層目を敷く頃にはベタベタして使い物にならなくなることがあります。
機械式締結具
機械式スプライスは、ベルトにボルトやフックを通して固定します。強度保持率は低く、プレートの形状やベルトの構造にもよりますが、通常はベルト定格の40~70%程度です。また、接合部は定期的な点検が必要です。さらに、ファスナーによって突起が生じ、通過するクリーナーやプーリーを擦り傷つけてしまうという問題もあります。
とはいえ、メンテナンスエンジニアはそれらを軽視すべきではありません。機械式継手は、悪天候でも遠隔地の移送塔で、2人で手工具を使って2~4時間で設置できます。今夜中にプラントを稼働させ、次の停止時に恒久的な継手を設置する計画であれば、機械式継手が適切な解決策です。それは橋であり、目的地ではありません。当社は、 ゴム製コンベアベルト 短距離で低張力の区間では、機械式継手が恒久的な解決策となる場合もあり、それも妥当な設計上の選択肢である。
カットの手順とツールの詳細な説明については、次のガイドをご覧ください。 コンベヤベルトの接合方法 仕組みについては詳細に解説されています。ここで重要なのは、それらの選択肢の中からどれを選ぶかであり、そのページを繰り返すことではありません。
03意思決定マトリックス:習慣ではなく、職務に合わせて関節を選定せよ
ほとんどの工場では、従来から同じ方法を使ってきたため、同じ方法を採用しています。しかし、作業内容が変わるまでは、その習慣は問題ありません。例えば、毎時300トンの40mm以下の骨材を搬送していたコンベアは、工場改修後に毎時900トンを搬送するようになった場合、全く異なる挙動を示すでしょう。
以下のマトリックスを、お手持ちのベルトの実際のデータと照らし合わせて確認してください。まず、張力クラスが最初のフィルターとなります。ベルトの定格張力が約1,000 N/mm以上で、かつスチールコード構造であれば、答えは明白です。加硫ベルト以外に選択肢はありません。
| 共同方法 | ベルトの張力クラスが適しています | 一般的な強度保持率 | 取り付け時間、1,200mmベルト | その地位を確立する場所 |
|---|---|---|---|---|
| 熱加硫、多段階 | EP 200からEP 400まで、すべてのSTクラス | ベルト定格の60~90パーセント | 冷却しながら8~14時間 | 幹線コンベア、陸上送電線、鋼鉄製幹線 |
| 冷間接着、段付き | EP 100~EP 250、生地のみ | ベルト定格の50~80パーセント | 5~8時間+硬化時間 | 遠隔地、短尺ベルト、現場に加硫機がない緊急修理 |
| 機械式締結具 | EP 100~EP 200、低電圧 | ベルト定格の40~70パーセント | 2~4時間 | 緊急再起動、短距離フィールドコンベア、移動式破砕設備 |
| ハイブリッド、機械式、その後停止時に加硫 | 一時的な状態としての任意のクラス | 仮設ジョイントによって設置 | すぐに、それから本格的な2つ目の仕事 | 生産が長時間停止できない状況 |
上記の保持力数値は業界標準値であり、保証値ではありません。実際の結果は、ベルトの構造、プライ数、ステップ長、スプライス形状、周囲環境、作業員のスキルによって異なりますので、ベルト図面と現場の状況に基づいて確認してください。4プライの布製ベルト、適切にカットされた250mmのステップ、そして適切な加硫処理は、雨天時に作られたスチールコードスプライスよりも常に優れた性能を発揮します。
2つ目のフィルターはベルトの構造です。軽負荷コンベヤで使用される単層または二層の布製ベルトは、層が薄く、熱サイクルによって焦げる可能性があるため、冷間接着の方が適している場合が多いです。一方、ST1000~ST2000の鋼線ベルトは、適切なコード間隔と制御された冷却速度による高温加硫が必要です。
3つ目のフィルターは幅です。500 mmから約800 mmまでのベルトであれば、加硫プレス1台と作業員1名で1シフトで作業を完了できます。1,400 mmを超えると、より幅の広いプレス、または段差のある分割加硫が必要となり、作業は独自のスケジュールを持つ小規模プロジェクトのように見え始めます。 工業用コンベアベルト 最大2,200mm幅まで対応可能で、その幅の場合、事前にカットされたステップテンプレートを備えたオフサイトで準備されたスプライスキットを使用することで、現場での作業時間を1シフト分節約できます。
04間違った選択が実際にどれほどの代償を伴うか
接合部の選択が間違っていたと連絡してくる人は誰もいません。連絡してくるのは6週間後、接合部が2度目に開いた時です。
これらの問い合わせには、繰り返し発生するパターンがあります。ある工場では、全長420m、揚程90mの地上コンベア上のEP315ベルトに、加硫プレスが既に別の場所で使用されていたため、冷間接着による接合を選択しました。接合部は1ヶ月間持ちこたえましたが、その後、端が浮き上がり始めました。さらに2回試みましたが、それぞれ1シフトを費やしました。6ヶ月後、4回の修理を経て、チームは現場での作業時間と損失トン数が、適切に計画された加硫接合を初日に行った場合のコストを上回りました。
他社の失敗を数値化することは、我々が測定していないため、慎重に避けています。しかし、損失の構造は予測可能であり、通常は4つの要素から成り立っています。同じジョイントでの作業の繰り返し。計画外であることが多く、最悪の時間帯に発生する繰り返しのダウンタイム。ベルトの端、スカートゴム、クリーナーブレードへの付随的な損傷。そして、徐々に失われていく信頼感によって、プランナーはラインの残りの部分を過剰にメンテナンスせざるを得なくなるのです。
逆のミスも、目立たない形でコストがかかる。例えば、工場がEP160で1日8時間稼働する60mの移動式スタッキングコンベアの加硫継手に、1シフト分の時間と高価な消耗品パッケージを費やしたとしよう。機械式継手や冷間接着であれば、はるかに短い時間で同じ作業ができたはずだ。こうした点に意識的に取り組むということは、必ずしも最大の選択肢を選ぶことではない。重要なのは、費用対効果を最大限に高めることなのだ。
これは良い会話です コンベヤベルトサプライヤー サプライヤーは利益を確保するために、ジョイントを単なる材料費としてではなく、工期を含むサービスとして見積もるよう依頼してください。もし価格のみで工期が示されない場合は、スケジュールリスクはあなたが負うことになります。
05スプライスの実際のコスト構造
3人に接合にかかる費用を尋ねれば、3通りの答えが返ってくるだろう。保守計画担当者は労働時間を数える。購買担当者は消耗品の請求書を数える。工場長は損失したトン数を数える。3人とも正しいが、3人とも不完全だ。
材料および消耗品
目に見える部分。未加硫の結束ゴムとカバーコンパウンド、セメント、研磨ホイール、洗浄溶剤、エッジシーリングストリップ、スチールコードジョイント用のコード、そして誰の予算にも載らない印刷消耗品:感熱紙、剥離フィルム、冷却用水。
材料費はベルトの長さではなく、幅、プライ数、ステップ長によって決まります。コンベヤの長さに関わらず、接合部には一定のゴム面積が消費されます。そのため、接合部あたりのコストはほぼ一定で、ベルトが長くなるにつれてベルト1メートルあたりのコストは低下します。
労働力、設備、アクセス
布製ベルトの接合作業には、通常2~4名の熟練技術者が必要ですが、幅広の鋼製コードで部分的な硬化処理を行う場合は6~8名が必要です。さらに、プレス機の所有、レンタル、遠隔地への輸送、発電機、そして稼働に必要な電力供給も必要になります。接合作業を高所で行う必要がある場合は、足場や作業台も必要です。屋外の畜舎の場合は、防風壁とテントも設置しましょう。
これらの要素は、ベルトのメートル当たりの価格には反映されません。そのため、ベルト本体の価格と比べて、接合加工の見積もりが不釣り合いに見えることがあるのです。
ダウンタイム、あらゆるものを支配する数字
考えを変える計算式をご紹介しましょう。例えば、1時間あたり800トンの処理能力を持ち、直接加工費控除後の利益率が1トンあたり3米ドルのコンベアがあるとします。生産が1時間停止すると、利益は約2,400米ドル減少します。このラインで10時間かけて行う加硫接合作業は、消耗品1点の費用を差し引く前に、約24,000米ドルの利益損失につながります。
その接合作業で2時間節約できれば、より高性能なプレス機、より優秀な作業員、あるいは予備の消耗品一式を購入できる。これが、接合作業を適切に計画するべき理由のすべてだ。請求書を最適化するのではなく、停止時間を最適化すべきなのだ。
私たちが注目している数字: メーター1本あたりの接続コストは有用なベンチマーク指標ですが、予算見直しで最終的に残るのは、停電回避時間1時間あたりのコストです。2時間早く作業を終え、接続もきれいに仕上げた作業員チームは、予定通りに作業を終えても再訪問が必要な接続箇所のある作業員チームよりも優れています。現場に資材がないまま間に合わせで作業するのを見るよりは、あらかじめカットされたステップテンプレートや予備の結束バンドなどを含む、やや高めの消耗品パッケージを見積もる方がましです。
あまり考慮されない3つ目の要素は、間違ったスペアパーツを保管するコストです。3種類のベルト幅と4種類のプライの組み合わせを稼働させている工場では、11種類もの消耗品キットを保管していることがよくあります。供給元を標準化し、適切なスペアパーツを供給できるようにすることが重要です。 コンベヤベルトの卸売 スプライスキットをまとめて購入することで、在庫の問題のほとんどが解消され、作業員のトレーニングも簡素化されます。同じロジックは、プラントの駆動側にも当てはまります。ベルト、スプライスキット、ドライブセットを1つの配送スケジュールで購入することで、 トランスミッションベルトメーカー 店舗リストを短く保ち、書類を1つのフォルダにまとめておく。
06見積もりの妥当性を確認するためのコストベンチマーク
ベンチマークは、価格設定のためではなく、外れ値を見つけるために役立ちます。地域ごとの労働コスト、現場へのアクセス、ベルトの構造などによって、価格は大きく変動します。下記の価格帯はあくまで目安として捉え、ご自身の過去3回のスプライス請求書と照らし合わせて確認してください。
| 範囲 | 典型的な乗組員 | 全体の物質的割合 | 主なコスト要因 |
|---|---|---|---|
| 加硫スプライス、布製EPベルト、800~1,200mm | 技術者2~3名 | 20~35パーセント | 労働時間と印刷時間 |
| 加硫処理済みスプライス、スチールコードST1250~ST2000 | 技術者6~8名 | 35~50パーセント | 幅、部分硬化、冷却サイクル |
| 冷間接着段付き接合、布ベルト | 技術者2名 | 30~45パーセント | セメントの品質と養生に関する規則 |
| 機械式ファスナーの取り付け | 技術者2名 | 50~70パーセント | ファスナーのグレードとプレートの形状 |
弊社に寄せられる見積もりから得られる実用的な知見の一つは、消耗品とサービスを別々に購入する現場は、両方をまとめて購入する現場よりもほぼ必ず費用がかさむということです。なぜなら、消耗品パッケージは発注を勝ち取るために削減され、作業員は最小限の資材で作業することになるからです。薄型のスプライスキットは、結局は割高になります。ゴムは作業の中で最も安価な部分なのです。
ベルト材とスプライス材を一緒に調達する場合は、 コンベアベルトディストリビューター 契約を結ぶのが最も効率的な方法であることが多い。つまり、営業担当者は1人、配送スケジュールも1つ、ベルトと消耗品の両方を網羅する書類一式も1つで済む。
07加硫処理された接合部が100%の強度を発揮できない理由
損失の原因を理解することで、ほぼすべての現場における不具合を説明できる。
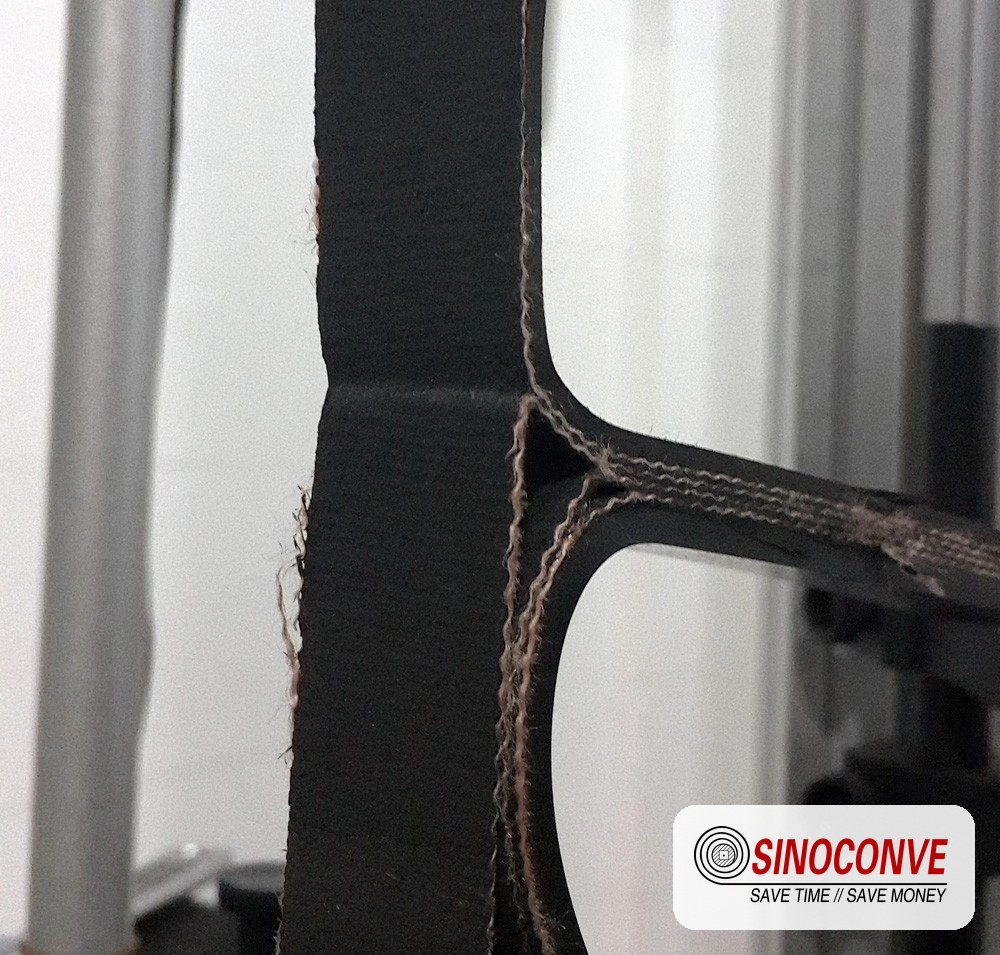
図は、段付き接合がベルトにどのような影響を与えるかを示しています。直線切断ではなく、層を分離し、段階的に切断します。各段階で、ゴムを介して荷重が次の層へとせん断的に伝達されます。したがって、接合部の強度は、これらの段階におけるゴムと布地の接着強度と、荷重を分散させる形状によって決まります。
結果を制限する要因は3つあります。まず、ゴムと布地のせん断接着力が、プライ自体の引張強度よりも弱いことです。次に、接合部がベルト本体よりもわずかに厚くなり、その厚みの変化がすべてのプーリーとアイドラーに伝わる凹凸となります。そして3つ目に、外側のプライとカバーは、連続ベルトでは発生しないような曲げサイクルを接合部で受けることになります。
ステップ長は形状が重要だ
ステップ長は、カーカスの強度と構造によって決まります。規格は、その枠組みを示しています。繊維カーカスベルトにはDIN 22102、難燃性試験にはISO 340、そして火災リスクのある設備には、鉱山が報告する市場に応じてAS 1332、BS 490、SANS 1173が適用されます。実際には、ファブリックスプライスでは、通常150~300mm程度のステップが使用され、より硬く張力の高いカーカスでは、その範囲の上限に達します。
時間や材料を節約するために段差を短くすると、せん断経路も短くなります。接合部は硬化します。日光の下では問題なく見えます。しかし、荷重がかかると開き、段差の中央から開くため、ゴムの問題のように見えますが、実際は最初から形状の問題だったのです。
バイアス角度も重要です。ほとんどの現場でのスプライスは、ベルトに対して90度ではなく斜めに切断されるため、継ぎ目はアイドラーを1つずつ横切る形になり、直線的に接合されることはありません。このちょっとした工夫で、スプライスにかかる衝撃力を大幅に軽減でき、最も安価な品質改善策の一つとなります。
ベルトは コンベアベルト工場 既知のプライ数とコード間隔を持つ側面を使用することで、汎用的な図面ではなく、実際のカーカスに合わせたステップテンプレートを提供できます。テンプレートがベルトと一致しない場合、最初の切断前にスプライスが損なわれてしまいます。
08現場での実行:合同作戦の成否を左右する12時間
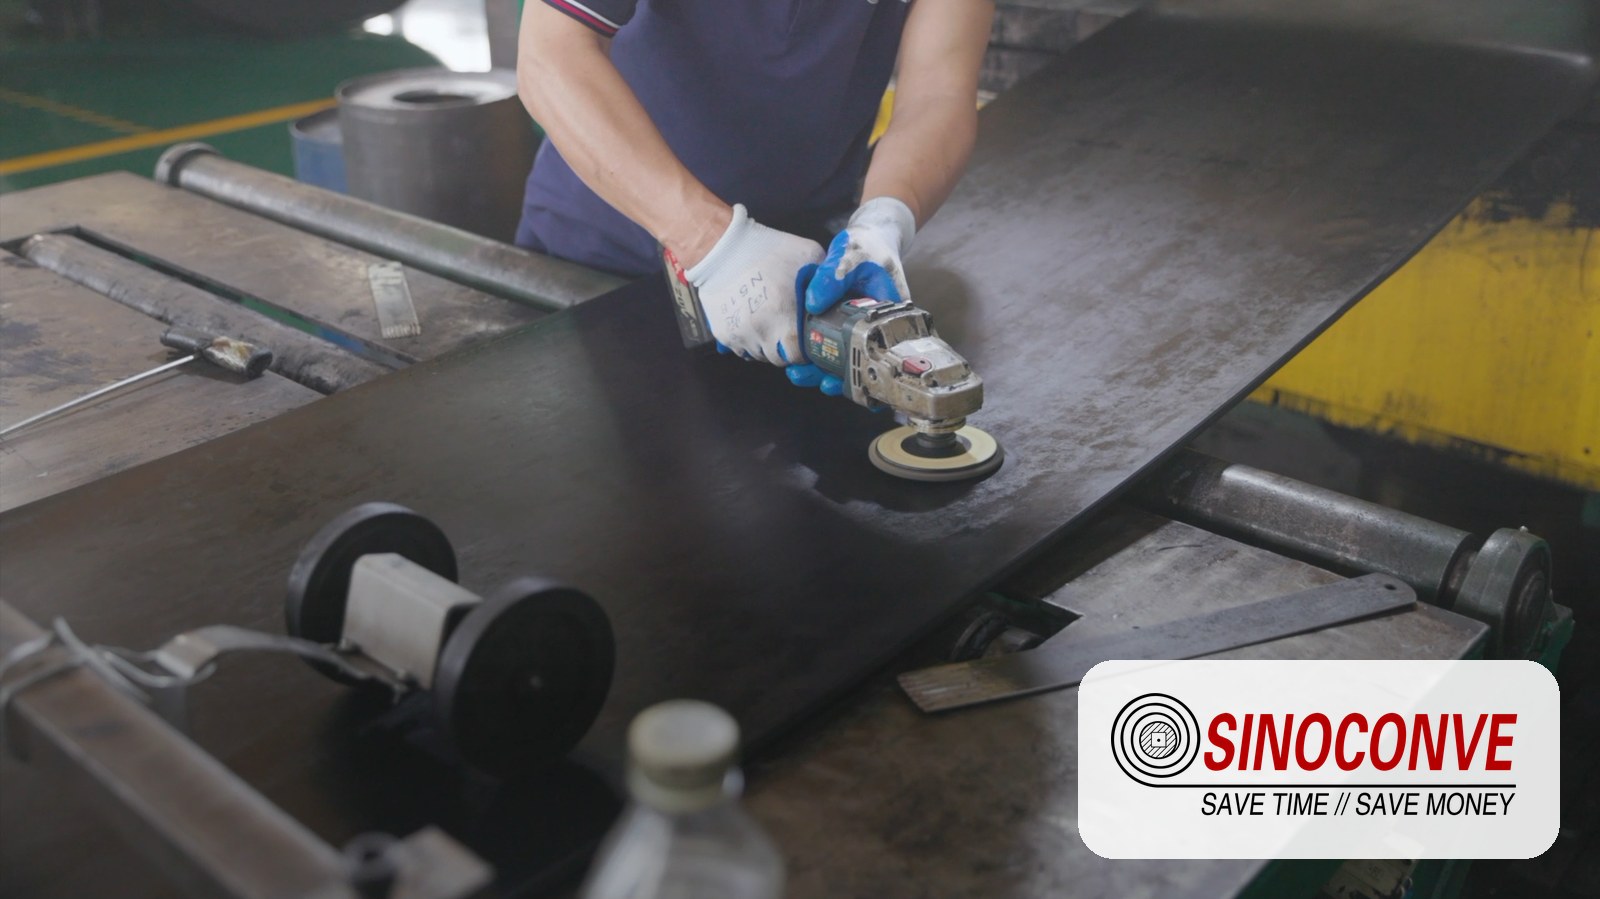
プレス機が閉まるまでの全ては準備であり、結果が決まるのはこの準備段階です。上の写真は、合板を分離し、表面を研磨し、接着剤を待つという、ごく一般的な工程です。5年間持つ接合部と5ヶ月しか持たない接合部の違いは、通常、硬化段階ではなく、この準備段階に隠されています。
レイアウトと裁断
まずベルトを直角に調整してください。おおよそ直角ではなく、完全に直角になるように、ベルトの幅全体に線を引いて両端に印を付けてください。10mmでも直角がずれていると、ベルトはその後ずっと片側に偏ってしまい、アイドラーの調整をいくら行っても完全に修正することはできません。
切断作業を開始する前に、テンプレートに基づいて両端のステップ位置をマークしてください。作業員が片方の端を余裕をもって切断し、もう片方の端のベルトがステップパターンに合うほど残っていないことに気づくケースをよく見かけます。ベルトが短くなり、たるみを巻き取る作業で調整されるため、全員が作業開始を遅らせることになります。
層の分離と研磨
層を分離する際は、グラインダーではなく、フックナイフまたは層分離器を使用してください。バフ研磨はゴム表面に対して行い、接着のために新鮮で清潔な、わずかに粗い面を作り出します。バフ研磨のしすぎはよくある間違いで、生地を焦がしたり、表面を光沢化したり、織り目にゴム粉が残ったりします。清潔なホイールで軽く均一に研磨するだけで十分です。切断または焦げ付いた生地は、完全なせん断強度を維持できません。
次に、掃除機またはブラシで埃を完全に除去し、適切な溶剤で拭き取ります。溶剤の選択は、人々が考える以上に重要です。油性の残留物を残す溶剤は、溶剤を全く使用しないよりも悪い結果をもたらします。なぜなら、目に見えない形で接着面を汚染してしまうからです。
クランプ、位置合わせ、張力
ベルトの両端を、巻き取り装置を緩めてベルトをたるませた状態で合わせます。ベルトを平らにまっすぐにクランプで固定し、糸を使って接合部の中心線が揃っているか確認します。段差の隙間を接着剤で埋め、層を元の順番に戻し、層が逆になっていたり、段差が抜けていたりしないか確認します。
接合部が完全に冷える前にベルトを張らないでください。熱い接合部をプーリーに通すと、端部の剥離が始まります。
硬化パラメータと冷却ルール
プレス機が残りの作業をすべて行います。ただし、温度、圧力、時間の3つのパラメータが適切である必要があります。コンベヤベルトの接合における一般的な硬化スケジュールは、温度が145~150℃の範囲で、圧力はベルトの構造とプレス機メーカーのデータに基づいて設定され、接合部の総厚に応じて一定時間保持されます。記憶した数値ではなく、ベルトメーカーのスケジュールを使用してください。
加圧冷却は、作業員が省略しがちな工程です。接合部が周囲温度に近づくまで冷却する必要があり、厚手の高張力ベルトの場合は45分から90分余計にかかることもあります。この工程を省略すると、接合部に残留応力が残り、数週間後に端部の剥離として現れます。大規模なスチールコード工事では、この1時間の追加作業は現場での最も安価な保険と言えるでしょう。
長期的に見て、自分自身に利益をもたらす習慣 コンベヤベルトの接合 仕事は退屈なものだ。乾いたテント。圧力計だけでなく、校正済みの温度計。クルーが見える場所に掲示された作業スケジュール。キットに予備の糊を2枚。それ以外はすべて技術であり、技術は教えることができる。
09繰り返し発生する7つの現場障害
何度も現場調査を重ねるうちに、故障の原因はもはやランダムではなくなります。これらは、私たちが出動を依頼される接続不良の大部分を占める原因です。
1. 接着面内の水分
カバーコンパウンドの下に閉じ込められた水、湿った布地、または湿った空気は、硬化中に蒸気になります。その結果、小さな水ぶくれが多数発生し、見た目の問題のように見えますが、剥離のような挙動を示します。ベルト自体が乾いたら、テント内で加熱して硬化させてください。ベルトが濡れている場合は、他の作業を行う前にさらに1時間乾燥させるようにしてください。
2. 過度に研磨された層または汚染された層
焦げた生地、光沢のある表面、織り目に残った研磨粉塵はすべてせん断強度を低下させます。軽く磨き、徹底的に清掃し、研磨ホイールに目詰まりが生じたら交換してください。目詰まりしたホイールは表面を粗くするのではなく磨いてしまうため、接着に必要な状態とは正反対になります。
3. ステップが短すぎる
材料を節約するため、あるいは型紙が間違っていたために、段差が短くなることがあります。段差が短いとせん断応力が集中し、接合部は端から内側に向かって徐々に破損します。切断前にではなく、切断後に図面と段差の長さを確認してください。
4. 加圧下での冷却不足
プレス機を開いた時点では継ぎ目は完璧に見えます。しかし2週間後、端が浮き上がってしまいます。作業員の硬化記録に冷却時間が常に短いことが記録されている場合、それが原因です。
5. 汚染された、または使用期限切れの化合物
未加硫ゴムには使用期限があり、高温の保管場所ではデータシートに記載されているよりも短くなります。セメントは混合後、可使時間があります。容器に2年間保管されていたキットは、新品のものとは異なる挙動を示します。在庫のローテーションと日付の確認は、操業停止中ではなく、操業停止前に行ってください。
6. 硬化時のずれと張力
切断面のずれ、ベルトのねじれ、または張力のかけ方の早さ。これら3つすべてが、接合部に恒久的なストレスを与えます。その結果、ベルトの軌道が狂い、接合部に不均一な負荷がかかり、それまで問題なかったコンベアの接合部が慢性的な問題となってしまいます。
7. 接合部自体によって引き起こされる損傷
厚みがあり、仕上げの悪い接合部は、クリーナーの刃を擦り、スカートゴムを摩耗させ、シュートの縁に引っかかる可能性があります。接合部自体は無事でも、周囲の部品は破損します。接合部をきちんと仕上げるには、カバーを平らに研磨し、縁を密閉し、接合部がすべてのクリーナーを問題なく通過することを確認する必要があります。
在庫管理と接合品質は、同じ話題に結びつく。破砕機とスクリーンをVベルト駆動で稼働させている工場では、2種類のベルトファミリーを管理する必要があり、一方から発注すると、もう一方から発注することになる。 Vベルトメーカー コンベア消耗品と併せて供給することで、別途の配送、請求書、書類作成を回避できます。
これらの故障がどのように発生するか、それぞれの故障を示す損傷パターンについて、より詳細な分析をノートに記載しています。 コンベアベルトの接合部破損の原因同じコンベアで3回故障が発生した場合、通常、そのページを見るとパターンが明らかになります。
10継ぎ目を破損させる現場条件:落下高さ、引き込み、およびトラフ
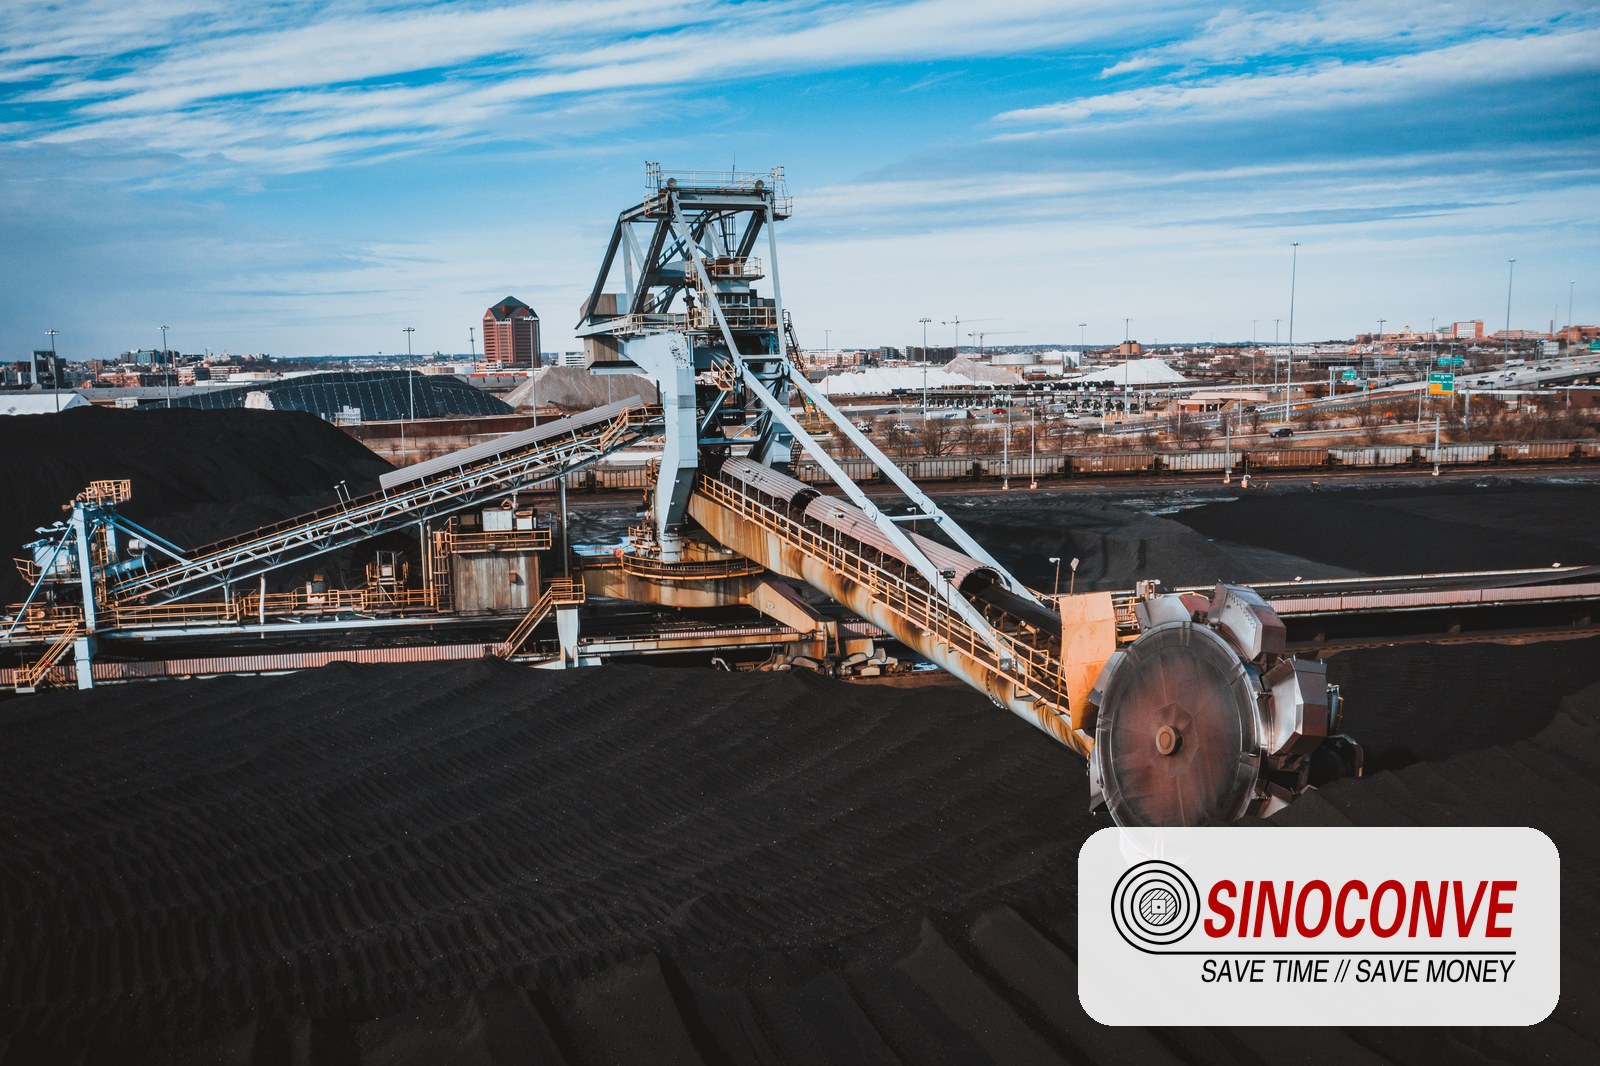
低速の石炭搬送ラインでは5年間持つような継ぎ目も、採石場のスタッカーでは1シーズンで破損してしまうことがある。継ぎ目自体は同じでも、負荷は全く異なる。上の図のようなストックパイルコンベアは、遠目には穏やかに見えるが、高い落下高さ、頻繁な位置変更、そしてベルトが頻繁に継ぎ合わされる箇所での激しい衝撃ゾーンが組み合わさるため、継ぎ目には過酷な負荷がかかる。
落下高さと衝撃
3メートルの高さからベルトコンベアに落下する材料は、1メートルの高さから落下する同じ材料に比べて数倍の力を加えます。もしその衝撃ゾーンが継ぎ目付近にある場合、継ぎ目はシフト全体にわたって数秒ごとに衝撃荷重を受けることになります。これは強度の問題ではなく、疲労の問題です。対策としては、シュート、チェーンカーテン、またはロックボックスを使って落下距離を短くすること、そしてベルトの長さが許す限り、積載ポイントから最初の2メートル以内に継ぎ目を設けないことの2つが有効です。
旅行に出かけよう
スプライスはベルトを短くします。加硫接合では、段差の形状と幅に応じて300~600mmのベルトが短くなり、機械式接合ではさらに多くのベルトが短くなります。重力式巻き取りコンベアでは、このたるみをどこかに処理する必要があります。作業開始前にカウンターウェイトが既に移動範囲の最下点付近にある場合、スプライスが適切に行えないか、スプライス後にベルトが張りすぎてしまいます。
停止前に巻き取り位置を確認し、停止後にもう一度確認してください。ねじ式巻き取り装置の場合は、残りの調整量を測定してください。ある工場では、1年間にベルトを3回も短くしてしまい、最終的に巻き取りフレームの位置を変更することになり、3回の継ぎ合わせ費用を合わせたよりも高額な費用がかかった事例がありました。
トラフ角度、荷重、被覆勾配
35度または45度のトラフ設定は、20度設定よりもベルト端の折り目が鋭くなり、接合部が完全に平坦でないスプライスは、まず端から開いてしまいます。これが、狭くて深いトラフを持つコンベヤが、平坦なコンベヤよりもずさんな作業による影響が大きい理由の一つです。
カバー材のグレード選定も同様に重要です。摩耗性の高い砕石には一般的にRMAグレードIの耐摩耗性カバー材が適していますが、湿った粘着性のある材料には全く異なるコンパウンドが必要になる場合があります。耐摩耗性カバーを装着したベルトに、汎用用途向けに設計されたタイガムを充填した継ぎ目があると、周囲のベルトよりも早く摩耗し、材料や水分が溜まる窪みができてしまいます。
特に鉱業および採石業の業務については、 鉱業および採石業用コンベアベルト 本書では、破砕、選別、ストックパイル工程におけるベルト仕様と継手計画の相互作用について解説します。これまで携わったことのないプラントの継手仕様を決定する前に、ぜひご一読ください。
11承認:スプライスを実行する前に承認する方法
プレス機を開けてからベルトコンベアが動き出すまでの瞬間は、最も安価な点検方法です。ベルトコンベアが動き出した後では、点検すべき箇所はすべて停止させる必要があります。
見るべきもの、順番に
まずは表面から確認しましょう。カバーは滑らかで継ぎ目がなく、気泡や段差線に沿った目立った継ぎ目、押したときに柔らかい部分やスポンジ状の部分がない状態が理想です。気泡は内部に閉じ込められた空隙であり、いずれ大きくなります。
硬化の程度を確認してください。加硫接合部では、適切に硬化された接合部は幅全体にわたってしっかりとしていて、わずかに弾力性があります。ある部分が他の部分と明らかに異なる感触である場合は、プレス機の圧力が均一でなかったか、接合部がプレス機に完全にセットされていなかった可能性があります。硬化中にベルト表面に温度ストリップまたはプローブを当てて記録を残すことで、比較対象が得られます。そして、実際に必要なのは記録です。なぜなら、その記録によって、翌年の不具合が硬化の問題によるものかどうかを判断できるからです。
次に、形状を確認します。段差の位置は、両端とも図面と一致している必要があります。接合部は平らで直角であり、ねじれがあってはなりません。定規を接合部に当てて、厚みの段差がないか確認します。わずかな盛り上がりは正常で許容範囲内ですが、硬い段差は許容されません。
最後に、仕上がりを確認します。エッジは密閉されているか。カバーはベルトとの接合部が平らに研磨されているか。クリーナーの刃に引っかかるゴムのバリが残っていないか。スプライスを最初のプーリーとすべてのクリーナーに手で、または駆動装置が許せば低速で通過させます。異音がないか確認してください。
| チェック | 受け入れる | 却下してやり直す |
|---|---|---|
| 図面に対するステップ長 | 両端の許容範囲内のすべてのステップ | せん断面積を変えるのに十分な長さのステップ |
| カバー面 | 連続しており、水ぶくれがなく、縁は滑らかです。 | 水ぶくれ、スポンジ状の部分、開いた縫い目 |
| キュアーのレコード | 温度と時間スケジュール、冷却記録 | プレスは早朝に開始、冷却記録なし |
| 直角と整列 | 幅方向に正方形、中心線が一致する | 目に見える歪み、接合部でのベルト端のずれ |
| 洗浄機とシュートによる除去 | 接触音や擦れる音もなく通過します | スプライスがブレード、シュートリップ、またはスカートに当たる |
資料一式を請求してください。そこには、硬化時間と温度が記載された硬化記録、消耗品のロット番号、技術者名、そしてメーターマーク付きの接合位置記録が含まれています。18か月後に接合部が破損し、どちらの作業が原因だったのかについて両者の意見が食い違った場合、この資料一式があれば10分で解決できます。
12検査とスプライス寿命:記録すべき事項、交換時期
スプライスの寿命は、単一の数値で表せるものではありません。ゴムの接着部、プライエンド、そしてジョイントの両側のベルト本体という3つの要素が同時に劣化します。この3つのうち最初に劣化が進んだ時点で、ジョイントは寿命を迎えます。私たちが調査を依頼される故障事例では、ほとんどの場合、プライエンドが劣化しています。
歩行検査で実際に把握すべきこと
金曜日は、少しずつ進むか、あるいは極端に遅い速度で本線を歩いて点検し、継ぎ目1箇所につき約4分かけて継ぎ目をチェックします。まず最初に確認するのは継ぎ目を横切るマーカーラインです。2つの半分が直角になっていなければ、ベルトがずれていることになります。次に、端が持ち上がっていないかを確認します。それから、段差線に沿って亀裂が入っていないかを確認します。最後に、継ぎ目の周りに湿気や黒ずみがないかを確認します。これはほぼ間違いなく、清掃員が既に開いている継ぎ目に水をかけたことが原因です。
毎回同じ5つの測定値を、日付とジョイントの目盛りとともに同じ用紙に記録してください。エッジリフトは、スチール定規をベルト表面に当ててミリメートル単位で測定します。これらの記録を2年間積み重ねることで、1回の検査よりもはるかに価値があります。なぜなら、その傾向からジョイントの摩耗速度がわかるからです。この傾向を把握することで、ジョイントが破損した夜にシフトを失うことなく、通常8~10週間先の計画的な停止日に交換作業を組み込むことができます。
接合部を修理または交換する
ランニングリペアには対応できる期間が限られています。ファブリックベルトの端の浮き上がりが約30mm以下の場合は、切り取って清掃・シーリングを行い、経過観察することで数ヶ月は持ちこたえることができます。しかし、それより幅が広い場合や、段差を越えて亀裂が広がった場合は、修復は不可能です。継ぎ目を切り取って新しい継ぎ目を作る必要があります。工場で同じ継ぎ目に3回もパッチを当てようとするケースを見てきましたが、3回目のパッチは必ず生産中に破損し、その頃には継ぎ目の両側のベルトも損傷してしまいます。
では、ジョイントはどのくらい持つべきでしょうか?仕様が適切で、正しく接合され、週に一度点検されているベルトであれば、中程度の負荷であれば数年は現実的であり、ジョイントはベルトよりも長持ちすることがよくあります。同じジョイントを2メートルの落差がある高張力幹線に移設した場合、2~3年持てば良い結果です。6ヶ月で故障しても、それは運が悪いということではありません。ジョイント単体ではなく、ベルトの仕様、負荷点、接合方法を総合的に見直す必要があるというサインです。
これらすべてを支えるもう一つの要素はプレス機です。もしあなたの現場にプレス機があるなら、その状態が接合品質の上限を決定づけます。摩耗したプラテン、一晩で漏れるブラダー、幅全体にわたって均一に加熱されないパネル、設置以来誰も校正していない圧力計――これら4つはすべてよくあることで、いずれも接合部の早期破損という形で後々現れます。現代のプレス機がどのような状態であるかについての私たちのメモ コンベアベルト加硫機 温度制御と冷却に関する仕様の詳細を確認してください。印刷機が3つの拠点で予約でいっぱいの場合は、2台目のユニットを購入してください。冷却サイクルを短縮して時間を無駄にしないでください。
13調達部門がRFQの前に準備しておくべきこと
接合作業の遅延のほとんどは技術的な問題ではなく、書類の不備が原因です。ベルト幅、プライ数、張力定格をメールで3回も確認しなければならないような業者は、見積もりを出すのに時間がかかり、安全策を講じた見積もりを提示するでしょう。そして、安全策を講じた見積もりは、往々にして高額になります。
データパックは一度組み立てれば、その後再利用できます。
まずはベルトから始めましょう。幅はミリメートル単位で記載します。カーカスタイプと定格(EP、NN、またはスチールコード)。プライ数、またはスチールコードベルトの場合はコード構造。両面のカバーグレードと厚さ。そして、ベルトの製造規格も記載します。これは、使用可能な消耗品を決定するためです。ほとんどの繊維カーカスベルトはDIN 22102に準拠していますが、AS 1332はオーストラリアのプロジェクトで、RMA分類は北米のプロジェクトでよく見られます。ベルトが地下や石炭処理プラントで使用される場合は、最初の行にその旨を記載してください。難燃性分類ではベルトとスプライス材の両方が変更され、通常はISO 340試験で判定されます。
次にコンベア。長さ、揚程、傾斜角度、毎時トン数、材料の説明(塊の大きさを含む)、両端のプーリー径。そして現場そのもの。コンベアは何時間停止できるか?接合部は地上レベルか、それともガントリーの20m上か?プレス機はケーブルの届く範囲に供給できるか?冷却水は誰が供給するのか?クレーンと給水管を備えた地上レベルの接合部は1シフトで完了する作業だ。スタッカーの先端にある同じ接合部は2日かかる。この違いは入札書類に記載されるべきものであり、停止前夜の電話で説明されるべきものではない。
事前に取り決めておくべき商取引条件
見積依頼書(RFQ)を送付する前に、商業的な数値を確定してください。当社の生産ラインの標準リードタイムは、図面確認後約30日です。特急注文の場合は、幅と胴体形状に応じて通常15~20日で納品されます。最小注文量は通常、モデルごとに50メートルで、試作品は2~5日で納品されます。操業停止日が確定している場合は、その日から逆算してください。発注日から順算することは絶対にしないでください。
所有権に関する2つの問題は、早めに解決しておく価値があります。消耗品は誰が供給し、プレス機は誰が供給するのか。また、作業が2交代制に突入した場合、誰が費用を負担するのか。ある業者からベルトを購入し、別の業者から接合材を購入している工場では、2つの仕様が比較されていないことがよく発生します。例えば、異なるステップ形状に対してカバーグレードが提示されていたり、カーカスに合わない接着剤が使われていたりします。1つの統合注文でこのギャップを埋めることができます。さらに、2つ目の節約効果もあります。同じサプライヤーが駆動ベルトを同じ出荷に含めることができれば、メインコンベアに加えてVベルト駆動の破砕機、スクリーン、ファンを稼働させている工場は、運賃を2回ではなく1回支払うだけで済みます。
14スプライシングプログラムの実際の運用方法
単発の継ぎ合わせは修理作業です。継ぎ合わせプログラムは保守資産であり、プログラムを実施している工場は、実施していない工場よりも搬送トン当たりのベルト費用が少なくて済みます。この節約効果はベルト価格には反映されませんが、年間における計画外停止回数に表れます。
プログラムの構成は単純明快です。1 つのレジスター、1 つのファイル、現場でのすべてのスプライス:場所、ベルト仕様、接合方法、作成日、消耗品のバッチ番号。検査頻度は重要度に応じて設定され、メインラインでは毎週、ヤードコンベアでは毎月、年間 2 週間稼働する待機ユニットでは四半期ごとです。消耗品の在庫は、各ベルト幅で 1 つのスプライス分のサイズで、使用期限を過ぎたものが残らないようにローテーションされます。プレスとクルーは、何かが故障したときに別の仕事から引き抜かれるのではなく、四半期の初めに生産カレンダーに予約されます。その後、3 か月ごとにレビューが行われ、どの接合部が 2 回交換されたか、そしてその理由が調べられます。
サプライヤーがその真価を発揮するのは、まさにこのレビューの段階です。継ぎ目が摩耗するコンベアは、通常、継ぎ目の上流に原因があります。例えば、衝撃に対してベルトの仕様が軽すぎる、シュートの積載位置が中心からずれている、トラッキングによってベルトが構造物に擦れてしまう、クリーナーが表面に強く押し付けられすぎている、といったことが考えられます。原因を突き止めて修正する方が、より高品質な継ぎ手を永久に購入するよりもコストがかからず、話し合いは通常、継ぎ目ではなくベルトのデータから始まります。
当社は、鉱山、採石場、セメント工場、EPCプロジェクトなど、幅広い市場にベルトを供給しており、ファブリックベルト、スチールコード、シェブロン、特殊構造など、全製品ラインナップは当社のカタログに掲載されています。 製品カタログ単発の修理ではなく、計画的なプログラムを実施する工場の場合、発注前に当社のエンジニアがお客様のチームと協力して、ベルトのデータ、ステップ形状、消耗品リストを精査します。

15コンベヤベルトの接合に関するよくある質問
コンベアベルトの接合とは何ですか?
これは、2つのベルト端を1つのエンドレスループにすることで、ベルトが途切れることなくプーリーを一周できるようにする作業です。これには、熱加硫、冷間接着、機械的締結の3つの方法があり、選択する方法によって、得られる強度と接合部の保持期間が決まります。布製ベルトの場合、段付き接合部の長さは、プライ数と段差の長さに応じて、通常300mmから1,000mmの間になります。
コンベアベルトの継ぎ合わせにはいくらかかりますか?
消耗品はごく一部で、請求書の約20~50%を占めるに過ぎません。残りは人件費、印刷時間、アクセス費用、輸送費、そして生産停止中の生産損失です。通常、このリストの中で最も大きな項目は生産停止時間です。
加硫処理された接合部は、機械的な接合部よりも強度が高いのでしょうか?
ほとんどの場合、そうです。熱加硫接合部は通常、ベルトの定格強度の60~90%を回復させますが、機械式ファスナーの場合は通常40~70%程度です。ただし、強度だけが決定要因となるわけではありません。工場が4時間以内に生産を再開する必要があり、ベルトが軽量の布製ベルトである場合は、ファスナーでシフトを乗り切り、加硫接合部は次の停止時まで計画することができます。保持率はベルトの構造や接合部の形状によって異なるため、これらは一般的な範囲として扱い、ご使用のベルトに合わせて確認してください。
加硫接合にはどれくらいの時間がかかりますか?
800~1,200mm幅の布製ベルトの場合、最初の切断からベルトが再び稼働するまで8~14時間を見込んでください。これには冷却工程も含まれており、冷却工程は省略できません。1,600mm幅の幹線におけるスチールコード継手は、より長い継手、より多くの作業員、そして20時間以上かかることも珍しくありません。
スチールコードベルトは冷間接合できますか?
当社が承認できる基準を満たしていません。ST1000からST2000までのスチールコードベルトは、高温加硫処理が必要です。つまり、コードを適切な間隔で配置し、プラテン全体で温度を維持し、加圧下で制御された冷却速度で処理する必要があります。スチールコードメインラインの冷間接合を提案する業者には、保持率を文書で提示してもらうよう依頼してください。
接合部はどのくらい持つべきですか?
使用状況によって全く異なるため、有効な単一の答えはありません。中程度の負荷、適切な仕様、週ごとの点検であれば、数年間は持ち、ジョイントはベルトよりも長持ちする可能性があります。高張力幹線で大きな衝撃を受ける場合、2~3年が妥当な使用期間です。1年以内に破損した場合は、ジョイントだけを調べるのではなく、負荷がかかる箇所、ベルトの仕様、そしてスプライス方法を順に確認してください。
どのくらいのリードタイムと最小注文数を想定しておくべきでしょうか?
図面確認後、通常の生産リードタイムは30日です。緊急注文の場合は15~20日で対応できる場合もありますが、これは幅や寸法によって異なるため、操業停止をリスクにさらすようなものではありません。最小注文数量は通常1モデルあたり50mで、サンプル作成には2~5日かかります。そのため、操業停止日から逆算してスケジュールを立て、さらに1週間を見込んでください。
接合材のみを提供していますか、それともサービスも提供していますか?
市場や現場の状況に応じて、どちらも対応可能です。弊社が常に提供するのは、ベルト、接合用消耗品、そしてそれらに付随するデータです。具体的には、汎用的な図面ではなく、お客様の実際のカーカスに合わせてカットされたステップテンプレートです。接合作業自体は、訓練を受けた接合チームと連携して行い、プレス機、スケジュール、そして想定される作業条件についてアドバイスいたします。
ベルト接合にはどの規格が適用されますか?
ほとんどの繊維製カーカスベルトはDIN 22102規格に準拠しており、難燃性試験としては通常ISO 340が用いられます。工場の所在地によっては、AS 1332、BS 490、SANS 1173が適用される場合があり、北米の仕様書にはRMA分類が記載されています。消耗品を注文する前に、ベルトの図面と現地の規制を照らし合わせて、該当する規格を確認してください。これらの規格は互換性がなく、間違った規格に基づいて製造されたジョイントは監査に合格しません。
関連商品
|
鉱山、採石場、セメント工場向けの汎用布製およびゴム製ベルト。 |
中・高張力用途向けのEP100~EP400ポリエステルナイロン製カーカスベルト。 |
ST630~ST2000鋼線ベルトは、長距離陸上輸送および高圧幹線輸送に使用されます。 |
|
湿った材料やばらばらの材料を傾斜搬送するための、クリート付きおよびシェブロン形状のプロファイル。 |
当社が製造するすべてのベルト構造、プロファイル、カバーグレードをご覧ください。 |
接合計画と見積もり作成のため、ベルトデータと現場状況をお送りください。 |
関連ブログ記事
- コンベヤベルトの接合方法:包括的なガイド ―切断、工程、硬化の手順を詳細に解説。
- コンベヤベルトの接合方法ガイド ―現場作業員向けの、実践的な接合技術と工具。
- コンベヤベルトの接合部の破損の原因 ―関節がどのように故障するのか、そしてそれぞれの原因を特定する損傷パターン。
- コンベヤベルト加硫機ガイド ―接合品質を左右するプラテン、圧力、冷却機能。
- コンベアベルトクリーナーの選定に関する注意事項 — キャリーバックとクリーナーの設定がスプライスの寿命を縮める理由。