小包コンベヤ システムは 1 台のマシンではなくゾーンのチェーンであり、時間あたりの個数、平均個数重量、仕分けポートの数、最も忙しい時間帯に実際に配送されるピーク係数などの需要から逆算してサイズ設定されます。ゾーンの境界とインターフェースを正しく設定すると、機器リストが自動的に適切な位置に配置されます。
寧波の当社のエンジニアリング チームは、最終的にこれらのライン内に収まるベルト、ローラー、駆動要素を構築し、インテグレーターの図面が調達リストと一致する時点で、小包および流通プロジェクトに引き込まれます。パターンが繰り返されます。ハブは、1 時間あたり 8,000 個の小包などの主要な数字を中心に計画され、導入バッファーが数メートル短すぎた、スプレッドシートが想定した速度で仕分けポートを通過できなかった、またはその形状が実際には許可されていないカートンを持ち上げるために傾斜搬送が要求されたため、試運転中に 2 回再計画されました。それらはすべてシステムの決定によるものです。別のベルトを購入しても問題は解決しません。
以下はシステム レベルにとどまります。トレーラー間の境界、機器ファミリーがゾーンごとに組み合わせる方法、独自の数値で再現できる容量計算、ラインが目標に達するかどうかを決定する環境制約、制御インターフェイス、調達リスト、設計エラーなどです。

01トレーラーからトレーラーへのシステム境界の描画
小包コンベヤ システムの境界は、トレーラーのドアが開いた瞬間から、出発するトレーラー内に最後の発送荷物が収まる瞬間まで続きます。他の場所に描画すると、誰も所有していないギャップが生じ、それらのギャップはスループットが静かに消滅する場所です。最も一般的な間違いは、仕分け機で境界を引くことです。仕分け機は建物内で最も高価な単一の機械であり、したがってすべての注目が集まるからです。
実際のスループットを決定するハンドオフ
回線は、最も弱いハンドオフと同じ速度でのみ実行されます。ドックと選別機の間には、トレーラーから荷降ろしコンベア、荷降ろしコンベヤから誘導、誘導からシンギュレーションまたは計量セクション、メータから選別機送り込みまでの少なくとも 4 つがあります。下流にはさらに 2 つあり、ソーターからシュートまで、およびシュートからアウトバウンド ビルド ステーションまでです。これらのいずれかがわずかなマージンでも不足している場合、不足分は局所的に留まることを拒否します。上流にはジャムとして、下流にはギャップとして移動し、誰もが選別機を責める中、選別機は定格速度の 60% でアイドル状態になります。
境界の内側に属するもの
内部では、2 台のトレーラー間で荷物を移動させるすべての動力要素と重力要素を、ラインが日々の変動を吸収できるようにする制御装置、センサー、蓄積ゾーンとともにカウントしています。屋外では、トレーラーの積み込み練習、ヤードのスケジュール設定、保管計画が行われます。これらはすべてパフォーマンスに影響しますが、他のチームによって管理されます。
契約段階でそのラインを明確にすることは重要です。これは、アンロード コンベアと導入レーンが 2 つのベンダーによって 2 つの異なる料金仮定に基づいて指定された場合に誰が支払うかを決定するためです。私たちは、まさにその問題をめぐってプロジェクトが 11 日間停滞するのを見てきました。2 台のトラックが待機し、どちらのサプライヤーも再度数値を計算する義務がありませんでした。
02ゾーンごと: 各セクションが実際に行うべきこと
すべてのパーセル ラインは、どんなに大きくても、少数の機能ゾーンに分割されます。名前はインテグレータによって異なりますが、物理学では違いはありません。ゾーンに正確に名前を付けることで、2 つのベンダーが、荷物がどこで分離されるか、どこで計測されるか、どこでキューに入れることができるかについて独自の仮定を立てることなく、同じ義務に対して見積を行うことができます。
受信ゾーンと誘導ゾーン
受信では、回線が一括操作ではなくなり、単一ファイルの操作が始まります。このゾーンの仕事は、緩く不規則な荷物の流れを、予測可能なギャップを持つ制御されたシーケンスに変換することです。伸縮式または伸縮式のコンベヤーが貨物をトレーラーから運び出し、エレベーターまたはスパイラルセクションが貨物を仕分けデッキまで持ち上げ、マージコンバイナーが荷物を接触させずに 2 つまたは 3 つのインバウンドレーンを 1 つの計量レーンに折り畳みます。誘導は、ほとんどの図面上で最も簡単に設計されたゾーンであり、システム全体を制限することが最も多いゾーンです。
仕分けとその下流側
並べ替えは誰もが最初に設計するゾーンであり、実際のボトルネックになる可能性が最も低いゾーンです。機構がクロスベルト、チルトトレイ、ポップアップホイールダイバータ、またはスライディングシューであっても、その定格容量は、理想的な単一化と理想的な間隔の下で引用された明確な数値です。サービス中はどちらも受信しません。仕分け直後のゾーンは、ほとんどの機能的問題が表面化する場所です。なぜなら、このゾーンは重力が支配し、2 度浅すぎるシュートが毎日の詰まりに変わる場所だからです。
マージ、転送、ディスパッチ
マージ、迂回、およびディスパッチは、ストリームが建物を出る前に再結合および再分離するために存在します。彼らの任務は断続的で不均一であるため、紙の上でのサイズが小さくなりがちです。 18 分ごとにトレーラーのフルビルドを処理する必要があるアウトバウンドビルドステーションは、小包を一気に受け取る必要があり、それに供給するコンベアは輸送だけでなくバッファを保持する必要があります。適切に設計されたシステムは、ディスパッチを定常的な流れとしてではなく、需要の急増として扱います。
03装備の組み合わせマトリックス
機器の選択は、最適なファミリーを選択することではありません。問題は、特定のゾーンでの障害モードが許容できるファミリを選択し、製品のピッチ、高さ、速度が一致するように隣接するゾーンへのインターフェイスを厳密に指定することです。以下のマトリックスは、プロジェクトが機器リストが添付されていないプロセス図面として到着したときに使用するものです。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>どの行を読んでも、パターンは明らかです。機器ファミリーは決定の簡単な半分であり、インターフェースは設置担当者に委ねられる半分です。この習慣は、最初の忙しい月曜日まで続きます。その月曜日には、誰も所有していないインターフェースが 1 時間ごとに停止します。
04過剰な指定をせずにハードウェアを各ゾーンに一致させる
ファミリが選択されると、小包に接触するハードウェアとベルトに接触するハードウェアについての第 2 レベルの決定が行われます。どちらも重要であり、通常、どちらもプロジェクトで決定されるのが遅すぎて、安価に変更できません。これは、区画ラインが 10 年間スムーズであるか、2 年間ノイズが多いかのどちらかのレベルです。
ベルトとローラーのセクション間の移行
ベルト部とローラー部の接合部は、小さな荷物がはずれたり、薄いものが引っかかりやすい箇所です。小包の最短寸法の約 3 分の 1 よりも広い搬送ギャップはトラップとなり、約 3 mm を超える高さの段差はソフト メーラーのキャッチ エッジになります。ベルトがローラーに引き継がれる場合、駆動トランジションローラーまたはショートノーズバーは、単に 2 つのフレームをボルトで固定するよりもはるかに確実にギャップを閉じます。カーブ モジュールでは、同じロジックが内側のコーナーに適用され、適切なコンベヤ ローラーを移行時に選択することで、150 mm の小包の落下を防ぎます。
ローラーの間隔と小包の取り扱い
ローラー ピッチは、ラインが傾いたり、たるんだり、落ちたりすることなく移動できる最小のパーセルを設定します。通常、このピッチは、最小のアイテムではなく、混合内の最大のアイテムによって決まります。被害を受けるのは、実際の小包の発送ごとに届く返品と書類の封筒です。キャリーデッキ上の約 60 mm を超える間隔は、小型のフラットメーラーにとってすでに限界であり、90 mm を超える間隔は単に飲み込んでしまいます。製品の組み合わせが実際に 20 mm から 900 mm に及ぶ場合、正直な答えは、両端に対応する 1 つのデッキではなく、小包専用レーンを使用することです。サポート側のサイズを決定する読者は、コンベヤ ローラーのタイプ、材質、定格荷重と一致する範囲は同じローラー製品ページ。
荷物が置かれるのではなく落下される場合、衝撃がベルトではなくハードウェアによって吸収されるように、積み込みポイントには衝撃ローラーまたは短い衝撃ベッドが必要です。 ローディング ゾーン用のインパクト ローラーは、それを機能させる間隔とバネ定数をカバーします。また、埃っぽいホールでのベアリング保護の詳細については、微細粉塵用の密閉コンベア ローラー。
05生産能力チェック: 1 時間あたりの個数からベルト幅と速度まで
容量は単一の数値ではなく、それを 1 つの数値として扱うことが、試運転でのほとんどの予期せぬ事態の根源です。パーセル ラインは、レート条件、質量条件、ジオメトリ条件という 3 つの個別の容量条件を一度に満たす必要があります。 1 つを合格し、もう 1 つを不合格にした構成は、入札書類では正常に見えますが、2 番目のシフトで不合格になります。
計算前に必要な 4 つの入力
4 つの入力により、他のすべてが決まります。1 時間あたりの名目小包数、ピーク係数、移動方向に沿った平均小包面積、平均個数重量です。組み合わせの中で最も重い単一アイテムと宛先グループの数を追加すると、概略デザインがほぼ決まります。順序に注意してください。速度と重量が最初に来ます。ベルト幅とベルト速度は入力ではなく出力です。サプライヤーがレートを決める前にベルト幅を尋ねてきたら、会話はすでに後戻りしています。
名目 1 時間あたり 8,000 パーセルの数字を計算する
名目設計レートが 1 時間あたり 8,000 個、最も混雑する 15 分間で測定されたピーク係数が 1.15 のハブを例に挙げます。したがって、コンベアスパインの設計速度は 8,000 × 1.15、つまり 1 時間あたり 9,200 個の小包になります。進行方向に沿った平均パーセル長を 380 mm と仮定し、信頼性の高い個別化のために 120 mm のギャップを考慮します。これにより、ターゲット ピッチは 0.50 m になります。必要なライン速度は、1 時間あたり 9,200 個の荷物に 0.50 メートルを掛け、3,600 秒で割ると、1.28 メートル/秒に等しいため、マージンを考慮して 1.4 メートル/秒に切り上げられます。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>3 つの条件が同じ答えに一致することはほとんどありません。 800 mm のベルトを毎秒 1.4 m で走行するラインは、速度と形状を満たしていても、30 kg の品物が最初にコーナーに着地する積載ポイントでローカル ローラーに過負荷がかかる可能性があります。これが、レートと同時に質量をチェックし、平均だけでなく最も重い単一品目を求める理由です。 コンベヤ ベルト メーカー としては、動作開始から 6 か月経った曲がったローラーについて説明するよりも、そのチェックにさらに 1 時間を費やしたいと考えています。
当社のエンジニアによるフィールドノート: 寧波近くのハブで、ソーターが発注される前に 1 週間にわたって流入ストリームを測定しました。公称輸送量は 1 時間あたり 8,000 個でしたが、15 分間のピーク時にはその 1.35 倍に達し、午後のシフトがそのほぼすべてを運びました。元のレイアウトは、1.1 ピークを想定して公称サイズに設定されており、回線が実際に必要とする 9 つのポートのうち 2 つを静かに削除していました。試運転前に 2 つのポートを追加すると、ライブソーターの周囲にポートを改造する場合にかかるコストの数分の 1 で済みます。
06ピークファクター、ポート数、再循環の価格
小包ラインが運ぶスチールの量とシュートの数は 2 つの数値によって静かに決定されますが、どちらも仕分け機の仕様書には記載されていません。1 つ目はピーク係数で、2 つ目は小包が最初のパスで仕分けされない場合に表示される再循環率です。
ピークファクターは局所的な測定値です
ピーク係数は、最も忙しい短い間隔と持続的なレートとの比率であり、これに対する正直な業界のデフォルトはありません。単一の大規模な電子商取引クライアントにサービスを提供するハブは、ほぼ横ばいで稼働する可能性がありますが、企業間の混合貨物を処理するハブは、毎日午後に平均を大幅に上回って急増する可能性があります。この数値を設定する唯一の防御可能な方法は、少なくとも丸 1 週間、理想的には季節のピークを含む丸 1 か月にわたって、独自のスキャン データから数値を測定することです。他人のピークファクターに合わせたサイズのラインを購入すると、建物は完全に使用できない仕分け機を使用することになります。
実際に必要な仕分けポートの数
ポート数は、宛先の数ではなく、ピーク レートと転送メカニズムの実際のサイクル タイムから直接決まります。連続する小包間の最小ギャップを含め、迂回とリセットを完了するのに 1.4 秒かかるポートでは、理論上 1 時間あたり約 2,500 個のアイテムを処理できます。実際には、読み取りミス、シュートの満杯、扱いにくいアイテム、オペレーターの介入などを考慮してこの値を大幅に引き下げており、混載貨物のホイールダイバーターでは 1 時間あたり 1,150 近くの計画数値が現実的です。最初のパスでルーティングされなかったすべての小包が再度仕分け機にロードされるため、再循環がさらに重要になります。 12 パーセントの再循環を備えた回線では、実効レートはピーク レートではなく、ピーク レートに 1.12 を乗じたものになります。これによりポート全体を超えてしまう場合、正直な答えはポートを追加することです。
07バッファーと累積のサイズ設定
蓄積は、許しを得る小包コンベヤー システムの一部です。これにより、不規則な流入ストリームと、荷物を均等な間隔で配置する必要がある仕分けプロセスとの間の違いが吸収されます。私たちが検査するパフォーマンスの低いラインはほぼすべて、不足しています。
累積の実際の目的
バッファは一度に 3 つのジョブを実行します。これは、荷降ろしステーションを導入レーンから切り離すため、遅いトレーラーがラインを停止させないようにします。また、小包のスラッグを保持するので、仕分け機はギャップが続くバーストではなく連続フィードを受け取ります。また、メンテナンスがゾーンの清掃が必要なときに製品を駐車する場所を提供します。バッファのないラインは、すべてのシフトを完璧に実行する必要があります。 60 秒間のバッファーを持つラインは、仕分け作業員がそれを認識することなく、導入ポイントでの詰まりに耐えることができます。
2 番目の、あまり目立たない仕事は、送信ビルド サイクル中に仕分けポートを保護することです。フルトレーラーが動き出し、新しいトレーラーが入ってくると、ビルドステーションはシュート口が空になるまで数分間小包の受け取りを停止し、蓄積することなく仕分け機に戻り、残りの時間の再循環率を高めます。
感情ではなくサージに基づいてバッファのサイズを設定する
測定されたサージ持続時間とそのレートからバッファーのサイズを決定します。トレーラーの変更中に 90 秒間、インバウンド ストリームが設計より 10% 多く実行される場合、バッファーはその超過分を保持する必要があります。私たちの実際の例では、毎秒 2.55 パーセルでの 90 秒間のサージは約 230 パーセルであり、0.50 m ピッチではおよそ 115 m の単一縦隊の蓄積に相当します。 4 つの平行なレーンに広がり、1 レーンあたり約 29 m になり、建設可能です。同じボリュームを 1 つのレーンに強制的に入れると、建物が受け入れられない 115 m のモンスターが生成されるため、蓄積は 1 つの長いレーンではなく、いくつかの短いレーンとして設計するのが最適です。私たちのコンベア ローラーの範囲は、これに使用されるゼロ圧力モジュールと最小圧力モジュールをカバーしており、より重い搬送負荷バージョンについては、ポート システム用のコンベヤ ローラーとプーリー。
08環境および作業条件
パーセル ラインは実験室に設置されるものではありません。この建物は、熱い屋根、冷たいドックのドア、空中に舞う段ボールの粉塵、そして区画の壁を横切るあらゆるものについて意見を持つ消防法を備えた建物の中にあります。これらの条件はそれぞれシステムの異なる部分に発生し、それぞれの設計応答があり、改修よりも図面段階での方がはるかに安価です。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>温度、ほこり、およびそれらが触れる部分
温度と粉塵はラインのさまざまな部分に到達します。コールドドックのドアは建物の中央にある選別機にはほとんど影響を与えませんが、出入り口に一晩中置かれているローダー上のライトベルトの動作に変化をもたらします。粉塵は逆に振る舞います。粉塵はどこにでも移動しますが、問題を引き起こすのは、小さな隙間や光学面が見えなくなる場所だけです。どちらも設計には安く、追跡には費用がかかるため、建物の平均ではなく、納入時のすべてのコンポーネントに対して定格範囲を設定しました。
ノイズは設計結果であり、後付けではありません
区画建物での騒音苦情は、ほとんどの場合、同じ 3 つの発生源に遡ります。高さ段差のあるトランスファー、衝撃で鳴り響く鋼製シュート、そして 1 時間に数千回作動する裏地のない方向転換機構です。ラインが構築される前に誰かがターゲットを所有していれば、これらはどれも修正するのは難しくありません。構築ステーションでの 78 dB(A) のパーセル ラインはメンテナンスの不満です。 88 dB(A) の同じラインはコンプライアンス上の問題となり、聴覚保護ゾーンの理由となります。ステップを固定してシュートを裏打ちすると、通常、それだけで 6 ~ 8 dB(A) が回復します。
09クリアランス、ヘッドルーム、建物のインターフェース
建物はコンベア上の制約であり、その逆ではありません。有害な制約は誰も描かない制約です。ヘッドルーム、歩道の幅、構造能力、スプリンクラー配管の位置はすべて、ラインの可能性を制限しますが、これらすべてを鋼材の注文後よりもレイアウト中に尊重する方がはるかに簡単です。
垂直方向のクリアランスとメンテナンス アクセス
すべてのコンベアには、最も背の高い荷物を載せるための上部のスペースと、詰まりに備えたマージン、および人がドライブ、ベアリング、センサーに到達するためのコンベアの横または下のスペースが必要です。スプリンクラー パイプの下に 1.9 m、壁から 200 mm の位置に配線を押し込むと、計画上は効率的であるように見えますが、実際には維持するのは不可能です。そのため、すべての障害物の下に実際の頭上空間があり、各ドライブと迂回の少なくとも片側にメンテナンス アクセス パスが必要であることを求めます。
構造荷重と床境界面
パーセル ラインはその支持点に荷重を集中させます。これらの点は通常、建物の床に打設する前に明確に定義されます。蓄積による活荷重は、構造エンジニアを驚かせるものです。適切に緩衝されたレーンは、走行ラインよりもはるかに多くの 1 メートルあたりの質量を保持できるからです。空のフレーム重量ではなく、サポートごとに負荷がかかった最悪の場合の重量を渡し、後で誰も推測する必要がないように図面上にアンカーの位置をマークします。線が拡張ジョイントまたはメザニンのエッジと交差する場合、その境界面には標準のブラケットではなく、独自の詳細が必要になります。
10火災安全、退出および人員保護
防火および安全要件は、交渉の余地がなく、引き渡し時にチェックされるため、他のどの制約よりも小包コンベヤ システムを再構築します。そのうちの 3 人は、他の人よりも初めてのプロジェクトをうまくキャッチします。
区画の壁とスプリンクラーのスペース
コンベアが防火区画の壁を横切る場合、貫通部を保護する必要があり、その詳細は通常、コンベア制御装置が遵守する必要がある閉鎖順序を備えた定格シャッターです。 2 番目の要件はスプリンクラーのクリアランスです。ヘッドには遮るもののない排出経路が必要であり、その下にベルトやシュートが設置できる高さに厳しい上限が設定されます。そのスペースを重力シュートで埋めるレイアウトは検査に不合格となり、その後移動することはラインの再設計を意味します。コンパートメントを横断するラインにベルトを供給するときは、どのセクションが定格範囲内にあるかを早い段階で尋ねます。その答えによって、難燃性定格を備え、試験証拠によって裏付けられる必要があるベルトの範囲が変わるからです。
非常停止、警備、歩道
緊急停止は、オペレーターが占有できるすべての位置から到達可能である必要があり、長い蓄積レーン上にある必要があります。つまり、最初の通過時にほとんどの予算で許容されるよりも多くの停止が行われることを意味します。露出したドライブ、ニップポイント、ベルトの戻り側を保護する保護カバーがあり、通常の作業中に人が横切る必要がある場所には常にラインを横切る通路が必要です。重いカートンを扱うラインでは、ガード付きのクロスオーバーの方が開いた隙間よりも安全であり、そのコストは怪我に次いでわずかです。原則は不変です。人が到達できるのであれば、それを止めることができるはずです。
11制御インターフェイス: 信号のスキャン、計量、並べ替え
コンベアは荷物システムの筋肉であり、制御装置はその神経系であり、この 2 つは、それらの間のインターフェースが鋼鉄と同じくらい慎重に指定されている場合にのみ連携して機能します。ラベルを読み間違えたスキャン トンネル、荷物が出発してから 200 mm の重量を報告する計量セクション、ほんの少し遅れて到着した迂回コマンドはすべて、同じ目に見える結果をもたらします。つまり、荷物が間違ったシュートに置かれ、再循環カウントが上昇するということです。
センサーの設置場所と位置が重要な理由
ライン上のすべてのセンサーはタイミングの問題に答えるため、その位置は設置の利便性ではなく設計上の決定になります。バーコード トンネルでは、ラベルが安定した速度でカメラの方向を向くように、両側にフラット ベルトを明確に配置する必要があり、荷物をレールに寄せるのではなく中央に置く必要があります。分流路の 1 メートル手前に光電池を秒速 1.4 メートルで設置すると、コントローラーの所要時間はわずか 0.7 秒で、多くの場合、機構が点火してリセットするのに必要な秒数より短くなります。 EP コンベヤ ベルトの追跡。横にふらつくベルトはベルトの問題であるずっと前にスキャンの問題であるためです。
動きながら計量すると、独自の許容誤差の問題が追加されます。パーセル ライン上のダイナミック スケールは通常、中程度の速度で数十グラムの精度帯域を維持しますが、その帯域はベルトの速度、振動、計量セクションの下のサポートの隙間によって広がります。重量が重いレーンまたは軽いレーンにアイテムをルーティングするためだけに使用される場合は、緩いバンドが許容されます。請求やコンプライアンスに使用する場合、そのセクションは周囲の躯体から隔離され、速度が一定に保たれる必要があり、その規模は建物が実際に実行する義務に応じて認定される必要があります。間違いは、2 つの異なる精度が必要なジョブに対して 1 つの計量ソリューションを購入することです。
インターフェイスの駆動側は静かですが、同様に重要です。ソーター、計量ベルト、蓄積レーンはすべて独自のモーターと独自の開始動作を備えているためです。パーセル ユニットが直接カップリングではなくベルト ドライブを介して動力を伝達する場合、プロファイルと溝の形状は伝動ベルト メーカー はあらゆる産業用ドライブに適用され、そのドライブを負荷に適合させることで、スリップと過剰張力の両方を回避します。当社はこれらのドライブをベルトと同じ場所に構築しているため、購入者はV ベルト メーカーは、1 つの義務に対してコンベア ベルトとトランスファー ドライブを一緒に見積もることができます。
12コンベヤ セグメント間の起動と停止の調整
50 台のモーターを備えたパーセル ラインは、実際には一連の短いチェーンであり、1 つのチェーンが次のチェーンにどのように機能するかを規定するルールによって、ラインがスムーズに走行するか、ストップ/スタート サージで波打つかが決まります。同じコンポーネントでも、ゾーンがどのように解放されるかによって動作が大きく異なるため、制御哲学はハードウェアと同じくらい重要です。
古典的な選択は、前方のセグメントに余裕がある場合にのみ各短いセグメントを実行するゾーン コントロールと、より長い区間が 1 つの単位として実行され、一緒に停止するライン コントロールの間です。ゾーン制御は製品に優しく、消費エネルギーも少なくなりますが、信頼性の高い蓄積センサーが必要であり、ハンドオーバーのたびにわずかな遅延が発生します。ライン制御はよりシンプルで安価ですが、一度により多くの質量を停止するため、再起動のたびにベルトとドライブにかかるストレスが大きくなります。重量のあるカートンラインでは、十分な蓄積を伴うゾーン制御に傾きますが、センサーがほとんどない短い軽いレーンでは、通常、よりシンプルなアプローチが正しい判断となります。
どのような哲学を選択するにしても、最も重要なルールは、下流ゾーンが製品を通過するよりも早く製品を受け入れることを決して許可しないということです。搬送ポイントでのパイルアップの最も一般的な原因は、排出ベルトを供給するゾーンよりも速く実行することです。これはハードウェアによる決定ではなく、制御による決定です。
13調達チェックリストと受け入れ基準
小包コンベヤ システムの注文は、部品リストとしてではなく、性能仕様として解釈する必要があります。以下のチェックリストは、ベルトとローラーの量を決定する前に購入者と確認するもので、何を購入するかではなく、引き渡し時に何が真実でなければならないかという観点から意図的に書かれています。ここのすべての行を満たすラインは、指定されたレートで実行されるラインです。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>深刻なコンベヤ ベルト サプライヤーは、この種のチェックリストを歓迎します。これは、漠然とした調査を、正確に見積もって提出できる義務に変えるためです。斜面でパターン化された表面が必要な場合、この範囲は当社のコンベア ベルト ディストリビュータのカタログ、およびラインの残りの部分をカバーする標準の軽量ボディと重量ボディは、ゴム製コンベヤ ベルトの範囲。
14 よくあるデザイン エラーとその発生方法
パーセル ラインで回避可能な障害のほとんどは、鋼材が発注される前に行われた数少ない設計上の決定の 1 つに遡ります。私たちの経験では、同じ 5 つまたは 6 つの間違いが新しいシステムのコミッショニングの苦痛の大部分を引き起こすため、これらをまとめてリストする価値があります。
<テーブルスタイル="幅: 100%;境界崩壊: 崩壊;背景: #ffffff;ボーダー: 1px ソリッド #e2e8f0;"> <本体>エンジニアによるフィールド ノート: 私たちが使用した端末では、誰かが測定する前に 1 つの転送を 3 回再構築しました。計量ベルトと仕分け機の送り込み口の間の段差は 4 ミリメートルで、図面上では平らに見えるほど小さく、平らな郵便物の端と端をひっくり返すのに十分な大きさでした。その 1 つのジョイントを水平にし、トランジション ローラーを追加することで、2 か月間スキャナーのせいだとされていた毎日の停止が解消されました。スキャナはずっと完璧に動作していました。
これらのエラーはいずれも珍しいものではなく、すべては現場ではなくレイアウトで決定されます。私たちがシステムをレビューするときは、義務の定義と転送リストから始めます。なぜなら、そこがお金が節約されるか失われるかのどちらかであるからです。軽量荷物ベルトと重量物コンベアの両方を 1 つの屋根の下で稼働させることが、 当社が産業用コンベア ベルトの範囲と小包搬送範囲が同じ屋根の下にあります。施設全体の量を比較する場合は、ほとんどのラインをカバーする在庫サイズが 卸売用コンベア ベルトのカタログと、それを製造する人々が 1 つの寧波のコンベヤ ベルト工場。

15 よくある質問
小包コンベヤ システムとは何ですか?
これは、荷物をインバウンドトレーラーからアウトバウンドトレーラーに移動させる完全なコンベアスパインであり、受け取り、誘導、仕分け、合流と方向転換、蓄積と発送をカバーします。これは、単一のマシンではなく、その境界とゾーン間のハンドオフによって定義されます。仕分け単位はその一部にすぎません。
パーセル ラインのベルト速度はどのように計算すればよいですか?
1 時間あたりのピークの荷物個数にメートル単位の荷物ピッチを掛けて、3,600 秒で割ります。 0.50 m ピッチで 1 時間あたり 9,200 個の荷物の場合、1 秒あたり 1.28 m になります。マージンを残すために 1 秒あたり 1.4 m と指定します。スピードはレートとピッチの出力であり、最初に選択される入力ではありません。
仕分けポートはいくつ必要ですか?
ピーク レートを実際のポートごとのレートで割り、再循環許容量を追加します。混載貨物におけるホイールダイバータの現実的なポートごとの計画数値は、1 時間あたり約 1,150 個の荷物であり、理論上のサイクルタイム数値を大幅に下回ります。切り上げて、常に専用の例外ポートを追加します。
私の回線が荷物を再循環し続けるのはなぜですか?
ほとんどの場合、シュートがいっぱいだった、ラベルを読み取れなかった、または例外パスが提供されなかったことが原因です。再循環はソフトウェアの問題ではなく、サイジングの問題です。再循環率がラインの設計目的の数値を上回っている場合は、制御ロジックではなく、ポート数またはシュート容量が不足しています。
パーセル システムにはどのくらいの蓄積バッファが必要ですか?
測定されたサージをカバーするには十分です。インバウンドストリームが設計を超えて 90 秒間実行された場合、バッファーはその超過分を保持する必要があります。この例では、約 230 個のパーセル、または単一ファイルの蓄積で約 115 m になります。実際の建物内に 115 m のレーンを 1 つ構築できることはほとんどないため、これを複数のレーンに分散します。
物流センターのコンベヤーにはどのようなクリアランスが必要ですか?
最も高い荷物を入れるのに十分な頭上空間に加えて、詰まりのためのマージンがあり、すべてのドライブと迂回の横に人が作業するのに十分なスペースがあります。スプリンクラー ヘッドには障害物のない排出経路が必要であり、その下にベルトやシュートが設置できる高さの上限が決まります。これらはすべて、口頭でのメモではなく、レイアウト図面に記載されています。
小さな荷物には別のレーンが必要ですか?
実際に 20 mm の封筒から 900 mm のカートンまでの範囲にまたがる場合は、「はい」です。カートンを扱うローラーの間隔は封筒を飲み込みますが、封筒の間隔が狭いとカートンは搬送されません。 1 つのデッキが両方のエンドに機能すると、通常、両方のエンドに損害が発生することになります。
小包コンベヤの設計エラーのほとんどはどこから生じますか?
コンポーネントではなく、レイアウトから。不十分な蓄積、サイズ不足のピークファクター、浅いシュート、広い搬送ギャップ、および次のゾーンよりも速い排出速度の 5 つが繰り返し発生します。それぞれは鋼材が切断されるずっと前に決定されるため、防止するのは低コストで、修正するのは高価です。
1 つのサプライヤーがコンベア パッケージ全体をカバーできますか?
ベルト、ローラー、駆動要素については、多くの場合「はい」であり、これらを一緒に購入すると、義務の前提が一貫したものになります。軽い荷物用ベルトと重い産業用ベルトの両方を製造しているサプライヤーは、あなたの義務が実際にどちらの範囲に属するかを教えてくれます。ベルトとローラーのサプライヤーができないことは、インテグレータのレイアウト作業を置き換えることであり、そうすべきではありません。
必要な関連製品
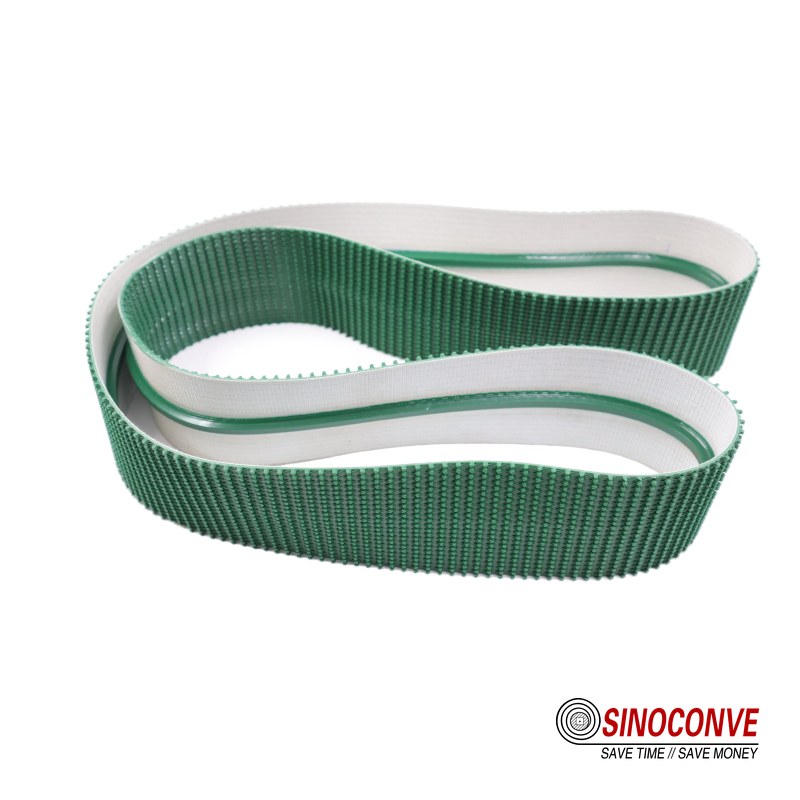
- PVC コンベヤ ベルトは、薄くて静かなセクションが任務に適した光誘導および仕分けデッキ用です。
- 蓄積レーンおよびベルトとローラーセクションの間の移行用のコンベヤーローラー
- シェブロンとパターンのベルトは、荷物が上り坂で確実なグリップを必要とする傾斜搬送に適しています。
- ホール全体の計量ベルトとショートユニットコンベア上の搬送駆動用の V ベルト
- ドックレーンおよび受け取り側でのより重い生地とカーカスの負荷用のゴム製コンベア ベルト
- タイミング ベルトは、ドライブが摩擦グリップではなく固定速度関係を必要とする場合に使用します。
- 耐熱性コンベヤ ベルトは、時々熱い商品や温かい商品が置かれるレーンに使用します。
- 1 つの工場の軽量荷物用ベルトから重量物コンベヤまでをカバーする完全な製品カタログ
関連ブログ投稿
- コンベヤ ローラーの究極ガイド: コンベヤ サポートのサイズ設定に関するローラーのタイプ、材質、定格荷重。
- 積み込みゾーン用のインパクト ローラー: 荷物が置かれるのではなく、落下するベルトを保護する方法
- 微細粉塵用の密閉コンベヤ ローラー: 粉塵の多いホールでボール紙の砂がベアリングに付着するのを防ぎます。
- ポート システム用のコンベヤー ローラーとプーリー: 重い搬送負荷とそれを運ぶハードウェア。
- EP コンベヤ ベルト追跡ガイド: ベルトがドリフトする理由と、それがどのようにスキャンと方向転換の問題になるか
- コンベヤ ベルトの清掃方法: スケジュール、ツール、スクレーパーが状況を悪化させるケース
- リターン側ベルトのクリーニング: ベルトの汚れた側が接触するすべてのローラーに物質が付着する理由
- 防塵コンベヤ ベルト: ベルトがフレーム内に持ち帰る粉塵をカットする構造の詳細
- コンベヤー ベルト スプライスの購入者チェックリスト: 共同注文する前に確認すべき 12 のポイント。
- コンベヤ ベルト スプライシング ガイド: 接合方法の比較と、設置作業員からのヒント。
- 港湾コンベヤ ベルトの用途: 重搬送負荷とそれに適したベルトの選択。
- 採石場およびクラッシャー ベルトの選択: ばら積み荷役のヘビーエンド向けのサイジング ベルト。