肥料や化学薬品の搬送ラインは、ベルトごとに仕様が定められているわけではありません。供給ホッパー、移送タワー、袋詰めフロアなど、ベルトにかかる負荷はそれぞれ異なるため、ゾーンごとに仕様が定められています。鉄道貨車荷下ろし機からパレタイザーまでの間に、水分、温度、腐食負荷は何度も変化します。これらのゾーンすべてに同じベルトグレードを適用するのは、工場監査で見つかる最もコストのかかる近道です。覚えておくべきルールは次のとおりです。吸湿性があり固まりやすい貨物は、ベルトの強度ではなく、カバーと洗浄の問題です。カバー材、表面仕上げ、洗浄設計に予算を投入し、ベルトの強度は控えめにしてください。
その一つのアイデアが、この仕様チェックリストの他のすべてを決定づけている。 化学製品および肥料用コンベアベルト最終的には、作業範囲に直接貼り付けることができる3つの成果物、すなわちプロセスゾーンテーブル、資材特性登録簿、および調達受入条項リストが完成します。

01供給ホッパーから袋詰めまで:プロセスゾーンのマッピング
どの化学工場や肥料工場も、制御室から見ると混沌としているように見えるが、地上通路から見るとシンプルだ。材料の流れは短い。問題は、それぞれの短い流れに固有の故障モードが存在することだ。仕様レビューを開始する際、まず最初に行うのは、荷降ろしピットからパレタイザーまで、構造物上のゾーンをペイントマーカーで番号付けすることだ。ゾーンの境界は、移送ポイント、囲いの変更箇所、ベルトコンベアの表面が乾燥状態と湿潤状態の間で変化する箇所に設定される。
ゾーンマッピングは書類作業ではありません。ベルトの等級を共有できる場所とできない場所を決定するものです。1時間あたり180トンの粒状複合肥料を6つのコンベアセクションで搬送するラインでは、3種類のベルト仕様のみが必要になる場合があります。間違った3種類を選んでしまうと、24ヶ月の耐用年数が7ヶ月に短縮されてしまう可能性があります。
各ゾーンごとに、すべての負荷ではなく、最も大きな負荷を記録してください。1行に1~2語程度で記述することで、作業員が操業停止中の午前2時に表を読んでも使いやすくなります。
| ゾーン | 物質の状態 | 主な負荷 | ベルト着用義務 |
|---|---|---|---|
| ピットからホッパーへ供給する | でこぼこで湿っぽく、気温は40~55℃。 | 衝撃と刃先切断 | インパクトアイドラー、カバー8~10mm、低粘着面 |
| 計量フィーダーおよびミキサー排出 | 流動性の高い顆粒 | ドリフト、流出の追跡 | 摩擦の少ない薄手の平ベルト、狭いスカートギャップ |
| 送電塔 | 微粒子雲と湿度 | 摩耗、埃の付着 | 耐摩耗性カバー、帯電防止オプション、フルスカート |
| クーラーまたは乾燥機の排気 | 高温、70~110℃ | カバーの熱劣化 | 耐熱性コンパウンド、温度が安定しているEPDMクラス |
| 保管と回収 | 周囲環境、結露サイクル | 腐敗、接合部の浸食 | 耐湿性コンパウンド、加硫接合 |
| スクリーニングおよびコーティングドラムへの供給 | 油性またはコーティングされた顆粒 | 腫れ、ドライブ時の滑り | 耐油性カバー、摩擦係数の高い上面 |
| 袋詰めとパレット積み | 乾燥していて、埃っぽく、断続的 | 等級変更、汚染 | 白または淡色のカバー、簡単に取り外せる表面、素早く洗浄可能 |
表の終わり方に注目してください。梱包フロアは強度ゾーンではありません。衛生ゾーンであり、荷降ろしピットとは全く異なる方法で破損します。この2つの概念を早い段階で区別すれば、残りの仕様は簡単になります。私たちが製造する製品群のより広い視野は、 製品カタログ同じゾーンロジックはクリンカーを扱うプラントにも適用され、それについては既に説明しました。 セメントコンベヤベルトの選定。
ゾーン境界が実際にどこにあるのか
ベルトコンベアが密閉型から開放型に変わる箇所、シュートからベルト幅以上の材料が落下する箇所、高温の材料が流れに合流する箇所には必ず境界線を設けてください。一般的な肥料ラインでは、3~4箇所、多くても6箇所が目安です。
02材料プロファイル:肥料および化学薬品の貨物特性
同じトン数の肥料輸送ラインでも、必要なベルトコンベアは全く異なる場合があります。その違いは、貨物の4つの特性にあります。それは、吸湿性、湿潤時の化学的性質、結露後の固結度、そして1立方メートルあたりの重量です。当社では、見積もりを作成する前に、これら4つの特性すべてについて確認させていただきます。
かさ密度は、ほとんどの購入者が想像する以上に重要です。約750 kg/m³の尿素と1,100 kg/m³の塩化カリウムは、同じ800 mm幅のベルト上に置かれますが、ベルト1メートルあたりの負荷はほぼ半分も異なります。これにより、アイドラー間隔、たるみ、およびベルトがわずかにずれたフレーム上で適切に走行するかどうかを決定するエッジ張力が変わります。以下の値は、業界で一般的に引用されている範囲です。粒のサイズやコーティングによって値が変わるため、ご自身のラボシートで確認してください。
| 材料 | 吸湿性 | 湿潤時の腐食性 | 固まりやすい傾向 | かさ密度(kg/m³) |
|---|---|---|---|---|
| 尿素粒 | 高い | 穏やかだが、アンモニアを放出する | 中程度から高い | 720-780 |
| 硫酸アンモニウム | 適度 | 高い、酸性 | 高い | 850-980 |
| DAPとMAP | 適度 | 適度 | 適度 | 800~950 |
| 塩化カリウム(MOP) | 適度 | 高、塩化物孔食 | 適度 | 950~1,150 |
| NPK複合混合物 | 中程度から高い | 塩の組み合わせによって異なる | グレード変更時の評価が高い | 850~1,050 |
| 硝酸アンモニウム(酸化剤) | 高い | 適度 | 高い | 800~900 |
| 炭酸ナトリウム | 適度 | 高い、アルカリ性 | 適度 | 800~1,100 |
| 苛性ソーダフレーク | 非常に高い | 非常に高い | 厳しい | 900~1,100 |
| 岩塩と融雪塩 | 適度 | 高、塩化物 | 低~中程度 | 1,000~1,250 |
吸湿性は表面の性質であり、物質全体の性質ではない。
尿素粒はまず外皮から水分を吸収します。粒の中心部は乾燥したままですが、表面がべたつくようになります。これはまさに、ベルト自体は問題ないのに筐体に問題がある場合に、ベルトが不適切な選択のように見えてしまう状況です。
腐食は通常、塩化物に関する話である
塩化物使用環境から故障したアイドラーを回収した件数は、酸性使用環境から回収した件数よりも多い。塩、MOP、およびそれらを含む混合肥料は鋼材に湿った膜を残し、それがシフトの合間に作用し続け、誰も見ない塗装の下で腐食が始まる。この貨物に続くより重い布地セクションには、しっかりとした構造の 工業用コンベアベルト 出発点はゴール地点ではない。ゴール地点とは、周囲の鋼材に何が起こるかということだ。
03吸湿性負荷と固着性負荷:ベルトへの影響
キャッキング現象は、決してその兆候を知らせるものではありません。最初はトラッキングエラーとして現れ、次にドライブの過負荷、そして最後に転送ポイントでのエッジの破損として現れます。どこを調べれば良いかさえ分かれば、その発生順序は予測可能です。
| 現象 | 原因 | 結果 | 対策 |
|---|---|---|---|
| 表紙に安っぽいフィルムが貼ってある | 移送時の相対湿度が75%以上 | 材料は戻り糸に乗って戻ってくる | トランスファー、低粘着カバー、プライマリスクレーパーを同梱します |
| スカートゴムの下にこびりついた皮膜 | 冷床に付着した微粒子と結露 | エッジ摩耗、偏荷重 | シュートを断熱し、スカートギャップを15~20mmに再調整する。 |
| 排出口の縁に硬いしこりがある | 操業停止後に残った資材 | 積載ポイントでの衝撃による損傷 | 停止する前にラインの水を抜き、シュートの下の衝撃バーを叩く |
| 乾燥したカバーにダストバインディングが施されています | 微細粒子と静電気の蓄積 | 厚いキャリーバック層、アイドラーストール | 帯電防止剤、移送時の粉塵抑制 |
| 洗浄後の残留物の再付着 | 掃除後に水槽に残った水 | 戻りローラーにセメント状の付着物が見られる | 排水勾配は最低1:100、戻り側にエアナイフ設置 |
エンジニアからの現場メモ: 複合肥料工場では、通常の平ベルトを使用して計量フィーダーに原料を供給していました。毎シフト、戻りベルトに固まった原料が付着し、作業員はそれをシャベルで取り除くために、1シフトあたり約25分間ラインを停止していました。そこで、同じカーカスを使用し、カバーを低粘着性の化合物に変更し、ヘッドプーリーにプライマリースクレーパーを1つ取り付けました。その結果、清掃時間は1シフトあたり約5分に短縮されました。ベルトの張力は何も変更していません。
キャリーバックはリターン鎖で最初に現れる
トレーニングのせいにする前に、戻り経路を歩いて確認してください。ヘッドプーリーとスナブの間のベルト表面に異物が付着している場合は、粘着力が問題です。より厚いベルトを購入しても、清掃が重くなるだけで、清掃効率は向上しません。
04腐食経路:接触腐食、蒸気腐食、洗浄腐食
買い手は通常、貨物の状態を見て腐食の程度を監査しますが、私たちは水がどこに流れ込むかを見て監査します。肥料ラインでは、3つの経路がほぼすべての損傷を引き起こし、そのうち製品に直接触れるのは1つだけです。
接触腐食は最も分かりやすい例です。ベルトカバーとアイドラシェルの間に塩化物の湿った膜ができ、アイドラは外側から内側に向かって破損します。蒸気腐食は見落とされがちです。湿式プロセスの密閉されたギャラリーでは、湿った空気が冷たい鋼材に接触するため、結露が一晩中リターンストランドに滴り落ち、フレームの下部ではなく上部に損傷が現れます。洗浄腐食は3つの中で最も速い腐食です。4バールのホースで、工場が本来濡れることを想定していなかった場所に水が送り込まれ、すすぎ液自体の化学組成が積荷よりも腐食性が高い場合が多いのです。
| 露出経路 | 影響を受けるコンポーネント | 推奨素材 | リスクレベル |
|---|---|---|---|
| 湿潤製品フィルム、連続 | アイドラーシェルとベアリングハウジング | 寿命まで密閉されたベアリング、ポリマー製シェルエンド | 中くらい |
| 積載地点での塩化物飛沫 | シュートライナーとスカートプレート | HDPEまたはUHMWPEライナー、湿潤箇所は316ステンレス鋼 | 高い |
| 密閉されたギャラリー内の結露 | フレーム、ボルト、リターンストランドの上面 | 溶融亜鉛めっき鋼、ステンレス製ファスナー | 高い |
| 湿式プロセスストリームからの蒸気 | スクレーパーブレードと取り付け金具 | ポリウレタン製ブレード、304ステンレス製ブラケット | 中くらい |
| 洗剤入りの洗い流しスプレー | ベルトカバー、プーリー、巻き取りフレーム | 洗浄可能なカバー、コーティングされたプーリー、排水ピット | 高い |
| 苛性または酸性のすすぎ液の残留物 | 排水槽、床鋼材、ケーブルトレイ | エポキシライニング、FRPトレイ | 厳しい |
植物が忘れる小道:内部からの結露
あるソーダ灰製造ラインでは、ベルトコンベアより上のフレーム部材が4年で全て錆びて穴が開いてしまったのに対し、ベルトコンベアより下のフレーム部材は無傷のままだった。ギャラリーは雨水の侵入を防ぐために密閉されており、排気装置もなかったため、製造工程で発生した水分がそのままそこに留まっていた。そこで、排気口を2箇所追加したところ、ベルトコンベアを1本も交換することなく腐食速度が劇的に改善した。
ベルトの選択と金具の選択を組み合わせましょう
塗装された軟鋼製スクレーパーと軟鋼製ライナーを使用しながら、高グレードのカバーを指定するのはよくあるミスマッチです。ベルトは持ちこたえますが、その周りのハードウェアは持ちこたえません。貨物が油やコーティング剤を運ぶ場合、カバーの表面挙動(膨張の問題を含む)については、当社のノートで説明しています。 耐油性コンベヤベルト。
05線に沿った温度帯
化学ラインにおける温度は、単一の数値で表せるものではありません。材料は乾燥機から高温で排出され、移送塔で冷却された後、周囲温度をわずかに上回る程度の温度で袋詰め機に到達します。各バンドごとに個別の説明が必要となります。例えば、110℃の排出点用に選定された被覆材は、袋詰め現場では無駄な出費となり、柔らかくべたつく状態であれば問題となるからです。
| 線分 | 典型的なバンド | ピークイベント | カバー要件 |
|---|---|---|---|
| 生飼料と回収物 | 15~45℃ | アンビエントスイング、冬の霜 | 標準的な配合、低温対応で植物が寒冷な場合は柔軟に対応 |
| 造粒機およびミキサーの排出 | 50~75℃ | 蒸気注入障害 | 耐熱グレード、摩耗損失150mm³以下 |
| 乾燥機または冷却機の排気 | 70~110℃ | 130℃への短時間の上昇 | 耐熱性コンパウンド、適合スプライスゴム |
| 移送とスクリーニング | 35~60℃ | 凝縮冷却、熱ではない | 耐湿性のあるカバーと耐摩耗性のトップフェイス |
| 袋詰めとパレット積み | 20~40℃ | なし | 衛生面を考慮した白色または淡色のカバー、簡単に取り外せる仕上げ |
実例:65℃での負荷点
造粒機の排出温度が連続的に 65 °C で、乾燥機を稼働させた際に 90 °C まで上昇するとします。タワーデッキの周囲温度は夏季に 30 °C です。標準的なコンパウンドはしばらく持ちこたえますが、その後硬化し始めます。この温度帯では、2 年以内に伸びの大部分を失ったカバーを測定したことがあります。60~80 °C の温度範囲で連続使用でき、120 °C 付近で短期的に使用できる耐熱コンパウンドを指定し、100 °C で 72 時間空気オーブン老化試験を実行して検証し、元の値の少なくとも 80% の引張強度が保持されていることを要求します。耐摩耗性は DIN 53516 に従って確認し、粒状貨物の場合は、鋭利な高シリカ石に設定されている 90 mm³ ではなく、150 mm³ 以下の体積損失を求めます。
接合部が温度限界となる場所
カバーグレードのデータは、ラボのスラブで測定されます。現場では、加硫されたスプライスが最も高温になることが多いです。これは、スプライスゴムがカバーとは異なる速度で硬化し、異なる時点で軟化するためです。スプライスコンパウンドがベルトと同じ耐熱性を持つことを要求し、それを書面による条項として要求してください。仕様表の読み方を含む温度選択の深さについては、当社のメモに記載されています。 耐熱コンベヤベルトの仕様 そしてこのフィールド調査では 高温材料用耐熱コンベヤベルト。
06カバー、カーカス、インターレイヤーのルール
ベルトは、ボルトで固定された2つの製品だと考えてください。本体は張力を支え、衝撃に耐えます。カバーは化学薬品、摩耗、洗浄を担います。過剰仕様の肥料ベルトのほとんどは、間違った部分で過剰仕様になっています。購入者はプライ数を増やしますが、本当の問題は、4mm厚のトップカバーが1日に2回、高圧ホースで洗浄されることです。
化学薬品や肥料の配管ラインにおける当社の基本方針はシンプルです。実際の使用状況に必要な最低限の耐荷重性能でベルト本体を設計し、その分の予算をカバーとジョイント部分に振り分けます。2層重ねたベルトは1メートルあたりのコストが高くなり、接触するすべてのアイドラーに重量が加わります。さらに、カバーがホースの負荷に耐えられない場合は、早期に破損する可能性があります。
| 層 | 取り扱う内容 | 標準仕様基準 | 書面でお願いすること |
|---|---|---|---|
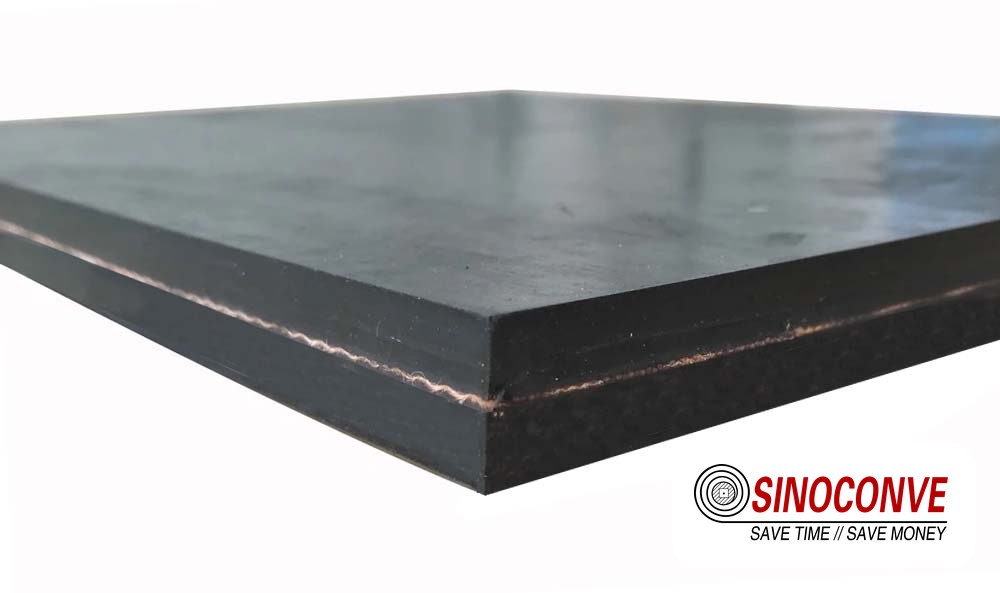
| トップカバー | 貨物との接触、摩耗、洗浄 | DIN 22102 カバーグレード、DIN 53516 摩耗量 | 厚さは0.5mm単位で、体積損失も明記する。 |
| 底カバー | スクレーパー接触、アイドラ面、摩擦駆動 | 同グレードファミリー、より薄いゲージ | 最低1.5~2mm、それ以上はスクレーパーが攻撃的な場合のみ |
| 布層 | 引張強度と耐衝撃性 | EPまたはNN生地、耐火性についてはDIN 22102またはISO 340に準拠 | 張力計算に基づいてプライ数を決める。習慣に基づいて決めるのではない。 |
| 層間接着 | 衝撃時の層間剥離に対する耐性 | 接着値はDIN 22102に基づいて算出されています。 | 納品されたバッチでテストされたN/mm単位の数値 |
| 衝撃吸収層または破壊層 | シュートの下に塊が衝突する | プロジェクトごとに異なり、普遍的な標準は存在しない。 | 積み込みゾーンのみで、全行程ではない |
| エッジ構造 | スカートの接触とトラッキング | 同じ車体クラスで製造 | 図面に記載されている切断または成形されたエッジ |
化合物化学を一行で表すと…
これらのカバーの背後にあるポリマーと添加剤の選択はそれ自体が独立したテーマであり、その議論はガイドの中で行います。 耐薬品性コンベヤベルトここで重要なのは、選択したものが商標名ではなく、測定可能な資産として発注書に記載されなければならないということです。汎用 ゴム製コンベアベルト 適切なカバーグレードのベルトは、この種の用途において、不適切なグレードのプレミアムベルトよりも優れた性能を発揮します。グレードラダー自体と、数値の公表方法については、当社のノートで説明しています。 ゴム製コンベヤベルトカバーのグレード。
07構成部品の組み合わせ:ローラー、スカート、シュート、クリーニング
ベルトは単体では故障しません。周囲の部品との組み合わせによって故障し、化学プラントではその組み合わせが繰り返されます。当社では、正常に動作する組み合わせと、ベルトを早期に破損させる組み合わせを記録したマトリックスを作成しています。このマトリックスはカタログではなく、ベルトと同時に購入する必要のある機械部品のチェックリストです。
まずはローディングポイントから見ていきましょう。なぜなら、そこに最も過酷な組み合わせが存在するからです。急なシュート角度、短いドロップ、硬い凹凸、そして締め付けすぎたスカートゴムという4つの要素は、エッジ損傷を引き起こす典型的なパターンです。これら4つのうちどれか1つでも変更すれば、損傷率も変化します。
| 成分 | ペアリング | よくある間違い |
|---|---|---|
| アイドラーを運ぶ | 貨物の流れに合わせたトラフ角度、間隔1.0~1.2m | コスト削減のため間隔を広く取り、中央のたるみとこぼれを解消 |
| インパクトアイドラーまたはバー | シュートの真下、中心間隔300mm | コンベア全体に沿って取り付ける |
| スカートゴムとライナー | 15~20mmの隙間、テール部分はテーパー形状、ポリマーライナー | こぼれを防ぐためにゴムをベルトに押し付ける |
| シュートと落下高さ | 落差は600mm以下、傾斜は排水がスムーズに行える程度に急勾配。 | 構造物が既に完成しているため、1.2mの自由落下が生じる。 |
| プライマリスクレーパー | ポリウレタン製の刃、軽く触れる程度の圧力 | 刃の張力が強すぎて底カバーが摩耗する |
| リターンローラー | 粘着ゾーン内の円盤状または螺旋状のパターン | 材料が巻き付く平らなローラー |
エンジニアからの現場メモ: ある混合工場から、左端が破れてしまう搬送ベルトの厚みを増したものを見積もりしてほしいという依頼がありました。そこで、実際に計測してみたところ、排出口が中心から200mmずれていたため、回転するたびにスカートゴムが端を挟み込んでいたことが分かりました。排出口を中央に戻し、スカートの隙間を18mmに再調整したところ、問題は解決しました。元の8mm厚のカバーベルトは、それから約30ヶ月経った今でも問題なく稼働しています。
スコープの駆動側を忘れないでください
フィーダー駆動装置とコーティングドラム駆動装置は、同じ保守チームが所有しています。これらがベルト駆動の場合、仕様はコンベヤの範囲と同じ図面セットから取得する必要があり、当社は両方を見積もっています。 トランスミッションベルトメーカー ベルトのサプライヤーでもある。これにより、2回目の発注が不要になり、スペアパーツの在庫を統一的に管理できる。 Vベルトメーカー つまり、駆動側の形状や長さに関する疑問も、コンベアプーリーを固定するのと同じシャフト図面から解決できるということです。
08ベルトの種類(ゾーン別):フラット、シェブロン、クリート、サイドウォール
肥料工場の大部分はフラットベルトで稼働させるべきです。シェブロンベルトが万能薬のように販売されているのを見てきた人にとっては意外な話かもしれませんが、率直に言って、そのトレードオフについて述べましょう。模様のある表面は傾斜搬送を可能にしますが、洗浄性が犠牲になります。吸湿性の高い貨物を扱い、洗浄が日常的に行われるラインでは、このトレードオフは通常、不利な選択です。傾斜搬送には、より長いコンベアまたはより小さなリフトを使用し、表面は滑らかに保つべきです。
形状上の制約から、他に選択肢がない場合もあります。例えば、天井高が4mしかない袋詰め工場では、作業員の通路を犠牲にすることなく、平ベルトに20度の傾斜を設けることはできません。このような場合、側壁構造が不可欠となり、ベルト表面に届くスクレーパー機構を備えた側壁構造を意図的に採用しています。
| ゾーン | ベルト構造 | カバーグレード | 表面 | 理由 |
|---|---|---|---|---|
| 餌を与えて回収する | EP生地、追加のトップカバー | 耐摩耗等級 | スムーズ | 衝撃、塊、簡単に削れる |
| 傾斜18度以上 | シェブロンまたはクリートトップ | 柔軟なパターンを備えた耐摩耗性 | 柄入り | 平ベルトが滑った際のロールバック制御 |
| 狭い垂直リフト | 波状のサイドウォールとクリート | 耐摩耗性または耐湿性 | 階段と壁 | 小さな設置面積で材料をこぼさずに持ち上げます |
| 移送とスクリーニング | EP生地、標準構造 | 耐摩耗性、帯電防止性があり、粉塵が発生する環境に適しています。 | スムーズ | 粉塵対策とトラッキングの安定性 |
| 梱包と袋詰め | 軽量生地構造、薄手のカバー | 淡色または白色、耐湿性 | 滑らかで低放出 | 衛生面、迅速なグレード変更 |
| 計量フィーダー排出 | 短いセンター、厳しい公差 | 軽量、低伸縮性 | スムーズ | 質量流量の安定性、パターンポケットなし |
柄入りベルトの罠
シェブロンベルトやクリートベルトは、フラットベルトでは保持できない物質を保持します。また、洗浄水を保持し、リブの間に微粒子を閉じ込め、スクレーパーをほとんど役に立たなくします。貨物が固まった場合、パターン付きの表面は固まった物質が留まる場所を提供し、手作業で取り除くことになります。パターンの機械的な理由がなくなった場合は、フラットベルトに戻してください。パターンが必要な場合は、次の注記を参照してください。 傾斜路上のシェブロン型コンベアベルト トラッキング機能を損なわずにそれらを実行する方法について説明します。
混合ベルトスケジュールに適したサプライヤーの選定
化学工場でベルトを1本だけ購入するところはほとんどありません。フラットランベルト、1つか2つのパターン付きセクション、そして袋詰めエンド用のライトベルトをいくつか組み合わせて購入します。この組み合わせを1つの供給元から購入することで、厚みの規格、接合方法、カバー等級をサイト全体で統一できます。当社は、 コンベヤベルトサプライヤー まさにこの理由から、また植物が同じスケジュールで複数の表面タイプを必要とする場合、私たちの役割は コンベアベルトディストリビューター 柄物製品については、平らなベルトのカタログでは網羅できない部分をカバーしています。
09製品等級間の汚染管理
グレード切り替えは、工場がひっそりと損失を被る原因となる。硫酸アンモニウムのロットから尿素のロットへ200kgの混入があっても、安全上の問題にはならないが、規格外のロットとなり、顧客からの苦情は生産マネージャーに届く。追跡可能な汚染は、ベルトコンベアの表面だけから発生することはほとんどなく、材料が滞留する場所から発生する。
| 残基の位置 | 素材を保持する理由 | 清掃手段 | 検証 |
|---|---|---|---|
| 荷重点に沿ったスカートゾーン | ゴムとベルトの間に異物が挟まっている | スカートを持ち上げ、掃除機をかけ、湿らせた布で拭く。 | ベルトが2回転したら白い布で拭いてください。 |
| シュートポケットとデッドコーナー | 材料の安息角より下の角度 | エアランス、プレートの角度を60度以上に調整する | アクセスドアを開けて点検してください。ドア越しに覗き込んで点検しないでください。 |
| ストランドとローラー面を戻す | キャリーバックがリターンに落ちてくっつく | スクレーパー+すすぎ、ディスクリターンローラー | 10mの掃き集めた材料の重量を量る |
| ベルト表面の質感 | 摩耗または模様のあるカバーに繊維状の残留物 | カバーは摩耗限界に達したら交換してください。この部分には模様を入れないでください。 | きれいな参照サンプルとの色比較 |
| 袋詰めシュートと計量ホッパー | 微細粒子は各停止地点で沈殿する。 | 流入勾配と面一にし、その後空にする | 新しいロットの最初の50kgは再検査用容器に入れられる。 |
ライトカバーと視覚制御
視覚的な管理にはコントラストが必要なので、白や淡色の製品を扱う工場では、明るい色のカバーを指定しています。これにより、汚染がすぐにわかります。ただし、実際的な限界があり、白い表面と洗浄剤の間の正直なトレードオフについては、購入者向けの説明に記載されています。 白いゴム製コンベアベルト1 つのスケジュールで複数のサーフェス タイプを実行するサイトの場合、スペア リストを整理する最も速い方法は、単一の コンベヤベルトの卸売 購入時にスケジュールを合意し、個別に注文するのではなく、購入時にスケジュールを合意する。
10肥料・化学薬品ラインの洗浄手順
清掃手順は設計段階で決定すべき事項であり、後付けのメンテナンス項目ではありません。清掃手順によって、床材の種類、下地の厚さ、スクレーパーの種類、床の傾斜、排水方法などが決まります。ベルトコンベアを発注する前に清掃手順を合意しておけば、発注書は3通の矛盾する書類ではなく、1通にまとめられます。
以下では、意図的に調達表のレベルで説明します。どの残渣にどの方法を用いるべきか、またスクレーパーが不適切な場合については、別途解説していますので、このセクションの最後にその資料へのリンクを示します。
| ゾーン | 方法 | 頻度 | すすぎ液の成分 | 対応ベルト要件 |
|---|---|---|---|---|
| 餌を与えて回収する | 乾いた状態でこすり洗い、時々ホースで水をかける | 毎週 | 水のみ、pH6~8 | 耐水性コンパウンドを使用した耐摩耗グレード |
| 移送とスクリーニング | 乾燥した、シュート内のエアランス | 各シフト | 特になし、その部分を乾燥した状態に保ってください | 帯電防止、防塵カバー |
| 袋詰めホール | 低圧スプレーと手動拭き取り | 各学年の終わり | 弱アルカリ性洗剤、有効成分1%未満 | 軽いカバーで、端に生地が露出していません |
| 冷却器の排出口 | ドライブラシ、水なし | 日常点検 | 特になし、冷水による熱衝撃のリスクあり | 耐熱性があり、ブラッシングにも耐えるコンパウンド |
| どこでも塩化物サービス | すすいで乾かしてください。水が溜まったまま放置しないでください。 | 洗濯後毎回 | 真水を使用し、すすぎはリサイクル水を使用しない。 | 繰り返しウェット・ドライサイクルに耐えるコンパウンド |
| 油性またはコーティングされた製品 | 溶剤不使用のアルカリ洗浄、温水 | 週に2~3回 | 洗剤を入れた50℃までのぬるま湯 | 耐油性カバー、使用中に膨張しない |
化学薬品リストを注文書に記入する
ベルトが接触するすべての化学物質(洗浄剤、製品に塗布されるコーティング剤や固結防止剤を含む)を明記してください。サプライヤーは、知らされていない化学物質に対応する設計はできません。また、洗浄剤は通常、最も強力なものです。スクレーパーと標準的な手順を中心とした体制については、当社のガイドに記載されています。 コンベアベルトの清掃方法とスケジュールまた、工場が労働ルーチンではなく固定設備を望む場合、設備面については、当社のメモで説明します。 コンベアベルトクリーナー。
11粉塵、湿気、爆発性雰囲気のリスク
肥料粉塵は無害ではありません。硝酸塩系および尿素製品の微粒子は燃焼し、密閉された坑道では、堆積した粉塵層が一度の衝撃で雲状に舞い上がる可能性があります。これは危険性評価に関する質問であり、ベルトは回答の全体ではなく、その項目の一つに過ぎません。とはいえ、ベルトの特性は判断材料として考慮されるべきです。
| リスク源 | 決定の根拠 | 緩和 |
|---|---|---|
| 密閉されたギャラリーに積もった埃 | 現場の危険性調査に基づく、層の深さと粉塵による雲の発生リスク | 抽出、棚なし、水平面なし、定期的な洗浄 |
| 動くベルトからの静電気放電 | 特定の粉塵の発火感度であり、一般的な仮定ではない | 帯電防止カバーと筐体、フレームとプーリーのアース接続 |
| コンベアに隣接した酸化剤貯蔵庫 | 敷地評価に基づく分離距離と管理規則 | 分離、独立したドライブ、ラインの下に可燃物が蓄積しない |
| 湿った貨物が操業停止期間中に保管される | 静置時間と筐体内の湿度 | 停車駅ごとに線路を空にして乾燥させ、ギャラリーを換気する |
| 塵層付近の高温表面 | 表面温度制限は、ベルト供給業者ではなく、現場によって設定される。 | 高温の機器を保護し、カバーに頼るのではなくギャラリーを清潔に保つ |
ベルト供給業者が署名できるものとできないもの
当社は、ISO 340 に準拠して測定された帯電防止表面特性と防火挙動データ、または市場の要求に応じて EN 12882 や MSHA 30 CFR Part 14 などの国内規格に準拠したベルトを提供できます。当社は、粉塵層、集塵、清掃管理など、当社が管理できない要素に依存するため、プラントの安全性を証明することはできません。ベルト供給業者にハザードケース全体への署名を求める購入者は、間違った会社に依頼していることになります。粉塵の多いサービス向けのベルト側オプション(テスト方法を含む)については、当社の注記に記載されています。 防塵コンベアベルト建設は当社で行います コンベアベルト工場 トレーダーを経由せずに調達する。
12化学薬品使用における接合部と接合部の完全性
ジョイント部分は、ベルトが製造品ではなくなり、現場で組み立てられる部分です。また、保証に関するご相談のほとんどは、このジョイント部分から始まります。化学薬品を扱う用途では、ジョイント部分には3つの役割が同時に求められます。張力を維持すること、カバーと同様に湿気や化学物質に耐えること、そして工場で行われるあらゆる洗浄サイクルに耐えることです。
湿式ラインの継ぎ目が水に浸かり、その後乾燥する回数を数えてみてください。1日に2回洗浄を行う工場では、エンドレスベルトは稼働日ごとに完全な湿潤・乾燥サイクルを繰り返します。そのため、開いた継ぎ目層に浸透した水分は、内側から生地の接合部に作用し続けます。こうした理由から、私たちはこれらのラインでは加硫継ぎ目を採用し、機械式ファスナーは緊急時の手段として扱っています。
| ジョイントメソッド | 適した地域 | 強さの基礎 | 調達に関する注意事項 |
|---|---|---|---|
| 熱加硫ステップスプライス | すべての常勤職、すべての地域 | 通常、ベルトの破断強度の60~75%と見積もられる。 | スプライスゴムは、同じグレードと耐熱性を備えている必要があります。 |
| 指の接合 | 薄くて軽いベルト、袋詰めセクション | 同様の範囲、短いスプライスでの分布がより良好 | 幅に合った治具とプレス機が必要です |
| 機械式締結具 | 緊急修理および一時的な運用 | 一般的に破断強度の30~50%とされている。 | 耐腐食性プレートを使用し、可能であれば次の洗浄サイクル前に取り外してください。 |
| 冷間接合スプライス | 印刷機が届かない場所では、供給業者の承認を得た場合に限る。 | 低く、変動が大きく、治癒条件に敏感である。 | 熟成スケジュールを文書で入手し、湿度を記録してください。 |
発注書に何を書くべきか
接合方法、接合箇所の数、硬化温度と圧力、さらにプレス機と治具の所有者を明記してください。ベルトの注文に接合を記載しない購入者は、最終的にシャットダウン中に接合について交渉することになります。当社独自の接合部検証リストは、 コンベアベルト接合購入者チェックリスト加硫接合と固定接合の選択は、 スプライス対機械的締結具。
13腐食環境下における支持構造
ベルトは誰もが注目する部分です。ベルトの寿命は、その下の構造によって決まります。塩化物にさらされる配管では、錆びた巻き取りフレームがベルトの位置をずらし、固着したアイドラーがカバー自体が摩耗するずっと前に、カバーに平らな部分を削り込んでしまいます。
| 要素 | 腐食性物質への曝露 | 推奨グレード | サービス間隔 |
|---|---|---|---|
| アイドラーを運ぶ | 湿った製品フィルム、塩化物 | 密閉型ポリマーエンドローラー、ピッチ1.0~1.2m | 2,000時間ごとに回転させて点検する |
| リターンローラー | 持ち帰り堆積物、溜まった水 | 円盤型または螺旋型、ピッチ2.5~3.0m | 粘着ゾーンはシフトごとに清掃してください。 |
| コンベアフレーム | 結露と飛沫 | 溶融亜鉛めっきされた桁、低い部分に排水穴 | 年に一度の補修塗装 |
| 留め具とブラケット | 塗料の下の塩化物による腐食 | 湿潤区域には316ステンレス鋼、その他の区域には304ステンレス鋼を使用 | 四半期ごとにファスナーを1つサンプリングする |
| プーリーとラギング | 濡れた路面での接触、滑り | コーティングまたはゴム張りのシェル、クラウン型の表面 | 毎年、ラグの摩耗状態を確認してください。 |
| 巻き取り装置 | 糸が凍りつき、移動が妨げられる | ステンレス製ネジ、グリース塗布済み、保護済み | あらゆる閉鎖時の旅行を無料にする |
ベルトで構造を指定する
として コンベヤベルトメーカー これらのスコープを分割した結果、ギャラリー内の湿気を想定して設計されていないフレームに対して、良質なベルトが供給されていることがわかります。湿気や埃の多い環境下でのローラーの選択、および耐用年数を左右するシーリングの詳細については、当社の 耐腐食性コンベヤローラー 注記、そしてより広範な負荷マッチングロジックは、 コンベヤローラーの種類と耐荷重 ガイド。
14調達受入条項
これは、ほとんどのバイヤーがそのまま入札書類にコピーする部分です。条項は、測定基準、測定方法、および文書を明記して初めて価値を持ちます。「高品質のゴムカバー」は条項ではありません。「トップカバーの厚さ6.0mm、±0.5mm、20mごとに5箇所で測定」は条項です。試験方法と記録文書を追加すれば、納品時の議論はなくなります。
| 句 | メトリック | 測定基準 | 必要書類 |
|---|---|---|---|
| カバーの厚さ | 公称値±0.5mm | 20メートルあたり5ポイント、両面 | 検査官が署名した寸法記録 |
| 耐摩耗性 | 体積損失(mm³) | カバーサンプルにDIN 53516が記載されています。 | バッチからのテストレポートであり、カタログ値ではありません。 |
| 抗張力 | 宣言されたクラスの最小N/mm | DIN 22102クラスまたはISO 583引張試験法 | 製造ロットごとのミルテスト証明書 |
| 層間接着 | 層間およびカバーへのN/mm | DIN 22102に準拠した値 | 接着力テストシート |
| 熱老化 | 引張強度保持率、目標は少なくとも80% | ASTM D573に準拠した空気オーブン、100℃で72時間 | 耐熱構造物の経年劣化報告書 |
| 火災と静電気の挙動 | 宣言されたクラスに対して合格か不合格か | ISO 340規格準拠、帯電防止構造のための表面抵抗値も満たす。 | 認定された検査機関からの証明書 |
| スプライス性能 | ベルト強度に対するスプライス強度の割合 | 製造用スプライスサンプルに対する破壊試験 | 硬化温度と時間を含むスプライス記録 |
| トレーサビリティ | 各ロールにバッチコードが記載されています | 証明書と一致する、読みやすいマーキング | 試験ロットとロール番号を関連付けた梱包リスト |
カタログを証明書として受け取らないでください
最もよく見られる文書の不備は、データシートをテストレポートとして提出することです。データシートは構造物が何をするかを説明するものであり、テストレポートはこのバッチが何をしたかを説明するものです。日付とバッチコードが印刷された2番目の文書を要求してください。関連する油接触サービスで要求すべき事項のより広範なチェックリストを希望する購入者は、当社の 耐油性コンベヤベルト購入チェック。
書き留めておくべき商取引条件
工業用ベルトの納期、最小注文数量、保証期間は業界標準値であり、構造や幅によって異なります。契約書に署名する前に、実際の仕様と図面と照らし合わせて確認し、接合作業、梱包方法、ロールコアサイズを想定ではなく明記してもらってください。配送、保証、製品ドキュメントに関するご質問は、弊社ウェブサイトで回答いたします。 よくある質問ページ。
15受入検査および書類作成
ゲートでの検査は1ロールあたり約20分かかり、ベルトが構造物に到達する前にほとんどの紛争を解決します。検査は日中の明るい場所で、平らな場所で、ベルトがまだバンドで巻かれた状態で行ってください。フレーム上でベルトが開かれてしまうと、誰のナイフが傷をつけたのか誰も証明できなくなります。
| 検査項目 | ゲージまたはツール | 受入基準 |
|---|---|---|
| カバーの厚さ | 切断面に深さゲージまたはノギスを当てる | すべてのサンプリングポイントにおいて、規定の許容範囲内である。 |
| 全体の厚みと幅 | 平らな床にメジャーを置いた | 幅は公称値の1%以内、厚さは公差内 |
| カバー硬度 | 硬度(ショアA) | 提示された数値から5ポイント以内 |
| 境界条件 | 視覚的、全周 | 生地の露出なし、端の潰れなし、ナイフの切り傷なし |
| ロールコアと梱包 | 目視検査と持ち上げ作業のチェック | コアサウンド、水染みなし、カビ臭なし |
| スプライスサンプルまたは準備済み端部 | 視覚と測定 | ステップの長さは合意された図面と一致している。 |
| ドキュメントセット | 購入注文書に対するチェックリスト | バッチリンクされた証明書が存在し、日付は最新であり、学籍番号は一致している。 |
16交換サイクル全体におけるコスト
ベルトのメートル当たりの価格は、決定要因の中で最も小さい数値であり、多くの購入者が最も強く交渉する項目です。全サイクルには、ベルト本体、接合作業、接合部の硬化中にラインが停止する時間、そしてカバーグレードによって決まる洗浄作業の人件費が含まれます。1日に2回洗浄を行う工場では、3年間のサイクルで洗浄作業の人件費がベルトのコストを上回る可能性があります。
| コスト要素 | 主なドライバー | 一般的な引用方法 | 減速レバー |
|---|---|---|---|
| ベルトの購入 | 幅、構造、被覆レベル | 1メートルあたり、構造によって異なります。 | 最初から過剰設計の製品を購入するのではなく、適切なグレードの製品を一度購入しましょう。 |
| スプライス作業 | 関節の数、幅、方法 | 関節1つあたり、プラス印刷時間 | 取り扱いが可能な場合は、より長いロールを使用することで、ジョイント数を減らす。 |
| 生産損失 | 稼働停止時間、プラント価値(時間当たり) | サイト固有の番号については、財務担当者にお問い合わせください。 | 故障ではなく、計画的な交換作業をシャットダウンで行う |
| 清掃作業 | カバーの接着性、表面仕上げ、排水性 | 1シフトあたり数分、多くの工場で残業として計上される | 粘着力の弱いカバーと、しっかりと固定されたスクレーパー1個 |
| 消耗品を洗浄する | 水、洗剤、排水負荷 | サイクルごと、個別に追跡されることはほとんどない | 持ち帰り分を発生源で削減。材料が少なくなれば洗濯回数も減る。 |
| アイドラーとローラーの交換 | 腐食速度、シール品質 | 個数当たり、多くの場合年間契約 | より良いシーリングと亜鉛メッキフレームが必要であり、スペアパーツを増やす必要はない。 |
化学工場における厄介な問題
肥料顆粒は石ではないので、摩耗が主な故障モードになることはめったにありません。しかし、塊が高速で到着する積載ポイントでは摩耗は依然として重要であり、硬質材料の選定ロジックについては、当社の 耐摩耗性コンベヤベルト ガイド。自社の保守チームを運営する工場は、重工業と同じように予算を立てる傾向があるため、 セメント工場向けベルト供給 貨物量の違いが示唆するよりも、より密接に関係している。

17よくある質問
肥料バルクラインにはどのようなベルト構造が適していますか?
主力製品としては、6mm厚の耐摩耗性トップカバーと2mm厚のボトムカバーを備えたEPファブリック製の筐体が、ほとんどの粒状肥料の輸送ニーズに対応します。パターン構造やサイドウォール構造は、形状上の制約がある場合にのみ採用されます。
ここではなぜ、引張強度よりも固結性が重要なのでしょうか?
この貨物の場合、ベルトが張力で切れることはほとんどありません。ベルトが破損するのは、表面に材料が付着して戻り口が詰まり、端が摩耗するためです。引張強度は荷重計算によって設定され、その後は費用はカバーに充てられます。
65℃で負荷がかかるラインはどのように処理すればよいですか?
60~80℃の温度範囲で連続使用が可能で、120℃付近での短期使用にも耐えられる耐熱コンパウンドを指定し、100℃での72時間耐熱試験でその性能を確認してください。次に、スプライスゴムを点検してください。通常、実際の耐熱限界はスプライスゴムにあるためです。積荷に水分が含まれている場合は、底部のカバーをそのままにして、カーカスが熱にさらされないようにしてください。
尿素と洗浄水の両方に耐性のある被覆材はどれですか?
明確な答えはありません。すすぎ液の成分について尋ねずに答えを出すサプライヤーは、当てずっぽうで答えているに過ぎません。できることとしては、発注書に貨物と洗剤の両方を明記し、乾湿両用サイクル試験済みの洗剤を要求することです。
供給ゾーンと梱包ゾーンで異なるベルトが必要ですか?
はい、ほとんどの工場でそうです。供給ゾーンには耐衝撃性とより厚い上部カバーが必要です。梱包フロアには、等級ごとに拭き取りやすい軽量で剥離しやすい表面が必要であり、重い構造物ではむしろ損傷を受けてしまいます。
化学薬品配管はどのくらいの頻度で洗浄すべきですか?
洗浄頻度は、カレンダーではなく残留物の量に基づいて決定してください。毎日等級が変わる袋詰め工場では、等級が変わるたびに洗浄が必要ですが、乾燥搬送タワーでは、水を全く必要としない場合もあります。乾燥部分に水を加えると、避けようとしていた固結問題が発生します。
工場監査で見落とされがちな腐食経路はどれですか?
密閉されたギャラリー内部の結露。チームはフレームの外側と貨物との接触点を確認し、その後、滴り落ちる場所であるリターンストランドの上部を通り過ぎます。適切な抽出を行うと、同じ鋼材でも3倍長持ちします。
工程全体を通して同じグレードのベルトを使用することはできますか?
まれなケースです。肥料工場では通常、3種類の仕様のベルトが使用されます。供給と搬送用の耐摩耗性ベルト、乾燥機の後ろの耐熱性ベルト、そして袋詰め用の軽量で取り外しやすいベルトです。いずれの場合も、梱包フロアでは1種類のベルトが過剰設計されているか、排出シュートでは不十分な設計になっているかのどちらかです。
化学品購入者は、どのような受入条項を主張すべきでしょうか?
カバーの厚さ(許容誤差を含む)、DIN 53516規格に基づく摩耗損失(mm³)、層間接着強度(N/mm)、オーブン老化後の引張強度保持率、ベルト強度に対する接合強度の割合、および各ロールのバッチ追跡可能性について確認してください。これらの項目については、カタログシートではなく、製造ロットに関連付けられた試験報告書で裏付けられるように依頼してください。
学年間の汚染問題を追跡するにはどうすればよいですか?
ベルト、シュートの壁、ローラー面を、空運転を2回転させた後に白い布で拭き、固定された10mの戻りストランドから掃き集めた材料の重量を測定します。これを同じ場所で1週間繰り返すと、発生源が明らかになります。私たちの経験では、通常はシュートポケットかスカートゾーンであり、ベルトカバーではありません。
シェブロンベルトは、このような場合に適切な選択肢となるのでしょうか?
形状上の制約により他に選択肢がない場合に限ります。傾斜が約18度を超え、コンベアを延長する余地がない場合は、パターンベルトの使用が妥当です。荷物が固まりやすい場所では、傾斜に対応できる代わりに清掃のしやすさが犠牲になることを覚悟し、それに応じて清掃手順を計画してください。
ベルトコンベアのロットと一緒に届くべき書類は何ですか?
製造ロットのミルテスト証明書、カバーコンパウンドおよび摩耗試験報告書、ベルトが耐熱性である場合の経年劣化報告書、工場が必要とする場合は防火証明書および静電気証明書、ロール番号とロットを照合した梱包リスト、および硬化温度と時間を含む接合記録。
18エンジニアリングチームからの締めくくりの言葉
早期に故障する肥料・化学薬品用ベルトコンベアのほとんどは、メートル単位で価格が決められており、誰も設計図を作成していないプロセスに設置されていました。まずゾーンをマッピングし、貨物の特性を登録し、受入条項を作成すれば、ベルトコンベアの購入は退屈な作業ではなくなりますが、長く使い続けることができます。私たちは寧波で何十年もこの種の用途向けにベルトコンベアを建設してきましたが、見積もり前に尋ねる質問はほとんど変わっていません。それは、材料は何なのか、どれくらい濡れるのか、どれくらい高温になるのか、誰が何をどれくらいの頻度で清掃するのか、といったことです。
特定の区域について別の意見が必要な場合は、使用する材料、重量、傾斜、温度範囲をお送りください。カタログページではなく、構造とカバーに関する推奨事項をご提示いたします。
関連商品
- 供給および搬送用途向けEPゴムコンベヤベルト ―粒状肥料散布用布製容器。
- 耐摩耗性ゴムベルト、低粘着性カバー付き 粘着性のある吸湿性の高い貨物向け。
- 傾斜搬送セクション用シェブロンベルト 狭い工場レイアウトにおいて。
- 軽量袋詰めフロアライン用PVCベルト 衛生状態と切り替えスピードが決め手となる。
- 製品カタログ全文 構造、勾配、幅に関する情報がすべて一箇所に集約されています。