

 まず最初に確認すべきはプーリーです。プーリーの溝には傾斜した壁が2面あり、ベルトにもそれに対応する面が2面あります。ベルトをプーリーにしっかりと巻き付けると、側面が壁に押し付けられます。その摩擦によって駆動軸が回転します。この傾斜したループがVベルトです。側面の接触によって回転が行われます。ただし、溝の底が光沢を帯びている場合は、プーリーとベルトの嵌合状態を詳しく調べる必要があります。
モーターからプーリー、ベルト、そして最終的に駆動軸へと伝わるトルクの流れをたどってください。その経路は、「コンベア」という言葉よりも、作業内容をより明確に示しています。 Vベルト ファンやポンプの駆動に使用されます。 ゴム製コンベアベルト 工場内で荷物を移動させる装置です。図面には、各軸の回転数(rpm)を記入してください。滑車のマーキング、実際の機械の運転状況、およびモーターベースの調整範囲も追加してください。幅と概算の円周だけでは、駆動装置の特性は説明できません。

01. Vベルトの工学的定義
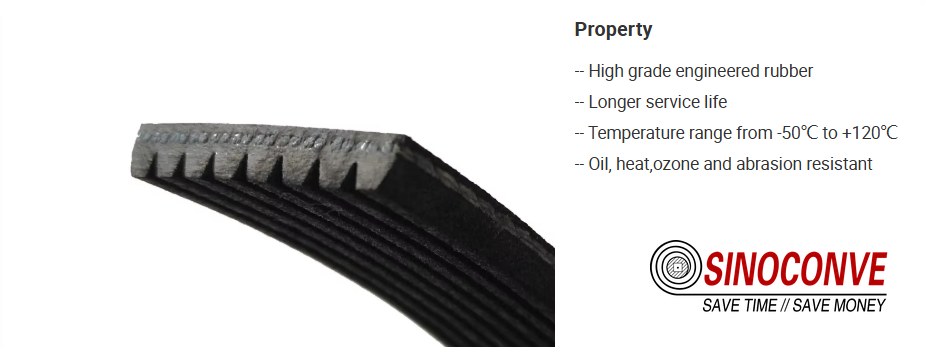
廃棄されたベルトを取り、切断面を見てください。切断面は基部に向かって細くなっています。ベルトを引っ張ると、コードがループに沿って長く伸びています。ゴムはプーリー内でコードを適切な高さに保持し、回転するたびにたわみます。巻き付けタイプは溝の壁に布地が露出しています。切りっぱなしタイプはゴムが露出した状態で動作します。歯付きベルトの内側には横方向の溝があります。これによりベルトがたわみますが、外側の形状を一目見ただけでは、その構造全体を把握することはできません。
プレーンVベルトには、プーリーの位置合わせのための歯がありません。ベルトは通常、わずかにクリープ現象を起こし、負荷が増加すると滑ることがあります。換気扇であれば許容範囲内ですが、同じ位置合わせマークで停止する必要がある包装軸の場合は、この駆動方式は不適切かもしれません。どのトランスミッション方式が適しているかを判断する前に、シャフトがどのような動作をする必要があるかを確認してください。
定義から漏れているもの
「V字型」というだけでは交換部品を特定できません。従来型の断面形状、メートル法の狭幅断面形状、北米規格の狭幅断面形状に加え、巻き付けタイプや切りっぱなしタイプなど、様々なバリエーションがあります。上部の幅が13mmというだけでは仕様が完全ではありません。高さ、側面形状、長さ、そして互換性のある溝も重要です。ベルトは、底面が接触することなく側面が荷重を支えるように設置する必要があります。
| 学期 | ドライブ中に注意すべき点 | よくある注文ミス |
|---|---|---|
| セクション | ベルトプロファイルの幅と高さは、プーリー溝に合わせて調整されています。 | 上部の幅のみで注文する |
| 長さ | 製造者によって規定された内部、基準、有効または外部参照 | 使い古したベルトに巻いたテープをカタログ番号として使用する |
| 工事 | 巻き付けタイプ、切りっぱなしタイプ、ギザギザタイプ、バンドタイプ、コードタイプ | 同じ断面と長さのベルトはすべて同じ定格であると仮定します。 |
| 運転業務 | 吸収電力、速度、始動周波数、環境 | モーターの銘板のみで選択する |
02. くさび作用:摩擦がトルクを伝達する方法
AV溝は小さな力増幅器です。ベルトの張力によって溝が内側に引っ張られ、傾斜した壁面がそれぞれ側面を押し返します。側面にかかる垂直方向の力が大きくなると、材料の摩擦係数を変えることなく、利用可能な摩擦力が増加します。オイルは利用可能な摩擦力を低下させます。溝が摩耗すると、シートの状態が変わります。これらの欠陥のいずれかが、そうでなければ優れた設計を損なう可能性があります。
理想的な40°断面の場合、形状から得られる法線力の乗数は1/sin(20°)、つまり約2.9となります。これは簡略化されたモデルにおける力の関係を表したものであり、「2.9倍のkW」といった表示ではありません。小さなプーリーの接触弧が小さすぎる場合や、ベルトの回転速度が速すぎたり、温度が高すぎたり、緩すぎたりする場合があります。サプライヤーの定格計算は、これらの実際の条件を考慮しています。
ウェッジファクターとそれを引き戻すラップ
プーリーに実際に接触しているベルトの弧部分のみが牽引力に寄与します。開放型2プーリー駆動装置では、一般的に小さい方のプーリーの接触弧が小さく、駆動装置が滑った際に最初に点検すべきプーリーです。直径差を大きくしたり、中心距離を短くしたりすることで、この弧を小さくすることができます。図面上では、この失われた弧を見落としやすいので注意が必要です。
カタログ掲載のベルトすべてに共通する巻き取り量の閾値は存在しません。カタログの計算では、提案されたセクションとプーリー配置における接触弧を考慮して補正が行われます。計算結果が不足する場合は、レイアウトを再描画するか、別のセクションまたはベルト数で再計算してください。その結果得られる張力とプーリー荷重も確認してください。
ベルト数を推測せずに7.5kWモーターの銘板を読み取る
例えば、銘板に7.5 kWと1,440 rpmと記載されている場合、これらの数値を軸トルクの関係式T (N·m) = 9550 × P (kW) / n (rpm)に代入します。すると、モーターの定格点におけるトルクは約49.7 N·mとなります。ただし、駆動負荷や設置に必要なベルトの本数については何も記載されていません。不足しているシートには、プーリーの直径、中心距離、駆動速度、および動作パターンが記載されています。
負荷の軽い機械は、運転時間のほとんどをモータープレートよりかなり低い位置で過ごすことができます。一方、負荷の高い状態で始動する機械もあります。どちらの場合も、モータープレートの形状は同じです。始動時の負荷と運転時の負荷を分けて記録してください。設計者に、計算にどの運転条件が用いられたかを示してもらいましょう。
03. 簡単な幅測定を超えた断面形状
駆動部を隔離し、ガードを取り外した後、幅を検査することができます。そのため、急いでいる資材発注書には幅だけが唯一の数値として記載されていることがよくあります。しかし、幅は誤解を招く可能性があります。角の摩耗、背面の反り、または高さが異なる関連セクションなど、すべてが測定値に影響を与えます。高さも記録し、両方をシーブのマーキングと断面図と比較してください。
ベルトの図面やトレーニング図では、40度の挟角がよく見られます。プーリーの図面では、別の溝角度が指定されている場合もあります。正しい切削角度は、プロファイルとシーブの直径によって異なります。加工前に必ず確認してください。「どこも40度」という固定的な指示は、小型のシーブには不適切な場合があります。
高さが幅と同じくらい重要な理由
高さは、コードと作業面が溝に対してどの位置にあるかを示します。高さが低すぎると、ベースが接触する可能性があります。高さが高すぎると、側面が縁の近くでしか接触しない可能性があります。摩耗したプーリーでも同様の症状が現れる可能性があるため、見た目だけでは原因を特定できません。古いベルトのキャリパー測定値を新しい部品番号に変換する前に、プーリーを確認してください。
古典的な断面と狭いSP断面との比較
文字Aはクラシックシリーズに属し、SPAはメートル法の狭幅シリーズに属します。両シリーズは、測定された上面幅が似ていても、溝の深さと側面形状が異なります。シリーズを変更する前に、溝の図面とドライブ定格を照らし合わせてください。
| プロファイルグループ | 典型的なマーク | ドライブスルーでの検証 |
|---|---|---|
| クラシック | Z、A、B | 滑車に断面ゲージを使用し、長さコードを保持してください。 |
| メートル法の狭い | SPZ、SPA、SPB | 溝の仕様と基準長さの刻印を読んでください。 |
| 米国狭 | 3V、5V、8V | 外側長さのコードをメーカーの互換性チャートと照合してください。 |
| 内側に切り込みのあるバージョン | XPZ、XPA、XPBなど | その構造物の曲げ限界とカタログ定格を確認してください。 |
04. 側面角度がグリップを左右する理由
両方の傾斜面には、本来の接触状態が確認できるはずです。溝の底面が磨耗している場合は、ベースが側面から接触を奪っている可能性があります。開口部付近に明るい帯状の箇所がある場合は、別の不整合が発生しており、熱や摩耗の原因となっている可能性があります。シーブを清掃し、プロファイルゲージを挿入してください。スマートフォンの写真に写った影では、この測定には不十分です。2つ目のシーブも確認してください。そちらの方が古く、摩耗が進んでいる可能性があります。
溝の図面には、挟み込まれた壁の角度が示されています。別のレイアウト図には、ベルトで覆われる小プーリーの円周部分を示しています。どちらか一方が正しくても、もう一方では駆動力が不足する可能性があります。「40°」とだけ書かれた作業指示は曖昧です。溝は正しく切削されていても、接触円弧がまだ短い場合があります。
車高を高くして底を打つことの本当の代償とは
溝底に磨かれた線がある場合は、「ベルトが滑った」という一般的な説明よりも注意が必要です。溝の底が浅く、プーリーが摩耗している場合も、同様の溝の跡が残ることがあります。縁の部分だけが接触している場合は、別の適合性の問題が考えられます。清掃した両方のプーリーの刻印を読み取り、両方の溝の深さを測定してください。取り外したベルトは脇に置いておき、摩耗痕を金属部分と比較できるようにしてください。
05. 節のファミリーとその識別方法
ベルトに残っている文字をすべて読み、長さの後の接尾辞も確認してください。次に、駆動プーリーと従動プーリーに刻印がないか確認してください。刻印の不一致は、以前の改造の痕跡である可能性があります。機械部品カタログには元の製造情報が記録されていますが、モーターの交換やプーリーの再加工によって、実際に取り付けられている部品が変わっている場合があります。
ベルトの刻印を読む
AとSPAは代替スペルとして扱うべきではありません。それらの後の数字にも独自の長さの参照が必要です。たとえば、SPZ 612は、標準的なメートル法の狭幅ベルトのリストにある612 mmの基準長さベルトであり、背面の612 mmの測定値ではありません。 プロフィールガイド より広範囲な地図が示されているが、メーカーの表によって正確なコードが確定する。
輸出の混乱を引き起こす2つの狭い家族
輸出注文では、3Vまたは5Vコードの横にSPコードが付けられていることが多く、単位変換後に末尾の数字が一致しなければならないと想定されています。これらの接尾辞は、異なる長さの規則に基づいています。メーカーのチャートには、特定の交換可能なサイズが記載されている場合があります。その印刷されたペアを使用し、プーリー、構造、および駆動定格を確認してください。 購入ガイド プロファイルについて説明します。互換性を確認するには、ベルトメーカーに実際の対応部品番号を問い合わせてください。
06. 未知のベルトを測定する
分解前に撮影した写真には、モーターがスライド上に載っていた場所が写っています。スライドの位置をマークし、溝の数を数え、読み取れるすべての滑車の刻印を記録します。両方の滑車と、それらの現在の中心間距離を測定します。必要であれば古いループを測定し、「使用済み、張力なし」とラベルを付けます。
2つのほぼ同じ幅を区切る高さの測定値
切れたベルトは、偶然にも既に断面が露出しているため、検査が可能です。上部の幅を測定する際は、切れていない部分を使用してください。キャリパーのためだけに切断しないでください。金属にゲージを当てて測定し、メーカーの図面を参照する方が、古いゴムの上で測定するよりも正確な値が得られます。
長さ:内側、基準、または有効
長さコードには基準線が必要です。Li は内側、La は外側を一周し、Ld または Le は定義された基準線または有効経路を使用します。接尾辞のない 1,000 mm の数値を別の 1,000 mm の数値に置き換えることはできません。刻印がない場合は、メーカーのサイズ決定方法を使用して設置された形状から計算し、スライドに選択した長さを張るための余裕があることを確認してください。
| 測定または記録 | 次のような場合に役立ちます | 制限 |
|---|---|---|
| ベルト上部の幅と高さ | 最終選考対象家族 | 摩耗は両方を変えることができる |
| プーリーのマーキングと溝ゲージ | 意図したプロファイルを確認します | 摩耗または再加工されたプーリーは、独自の検査が必要です。 |
| 中心距離と調整範囲 | 適切なカタログの長さを見つける | 静的測定では、巻き取り範囲が省略されます。 |
| 古いベルトの周囲 | 相互チェックのサポート | 名前付き測定パスが必要で、カタログコードを置き換えることはできません |
07. 出力定格入力項目:速度、比率、接触弧
定格出力は、印刷されたモーターサイズだけでなく、機械の負荷に基づいて決定されます。7.5kWの銘板はモーターの上限定格を示しており、駆動負荷はそれよりも低い場合や変動する場合があります。お問い合わせの際は、始動回数、稼働時間、衝撃回数を明記してください。カタログの基本定格には、メーカーのデューティサイクルと接点補正が必要になります。
電力許容値を決定する前に、駆動負荷を求めます。
軸荷重が不明な場合は、計算シートに未入力項目としてマークしてください。モータープレートのみが既知の場合は、その旨を明記してください。安定運転するファンと、負荷に逆らって始動する破砕機フィーダーでは、同じモータープレートを使用しても要求される負荷が異なります。見積書には、運転負荷を確認できるまでの間、使用した仮定を明記する必要があります。
スピード、ラップ、そして人々が忘れがちな2つの入力
駆動軸の回転数(rpm)とプーリーの基準直径から始めます。これらからベルト速度が求められます。プーリー比は公称出力速度を示しますが、実際の使用時のクリープやスリップとは若干異なります。また、小プーリーの接触円弧も描いてください。十分な巻き付け量で十分に見えるベルト枚数でも、狭い設置場所では、ベルトの引き込み量が少ないため、十分ではない場合があります。
| 入力 | これを送信 | 理由 |
|---|---|---|
| 権力と義務 | 吸収電力または測定電力、モーター定格、始動回数および稼働時間 | 設計出力と使用許容値を決定する |
| 速度 | 実際のモーター回転数と必要な駆動回転数 | 比率とベルト速度を設定します |
| 滑車 | 基準直径、溝形状、溝数 | 接触形状と容量を設定します |
| レイアウト | 中心までの距離と移動距離 | 接触の長さと円弧を設定します |
| サイト | 熱、油、ほこり、水、屋外への暴露 | 提案されたベルト構造をテストする |
08. Vベルトとフラットベルト:本質的な違い
平ベルトは幅広のプーリー面で動作します。一方、AVベルトは2つの傾斜した溝壁で動作します。そのため、メンテナンスチェックの方法も異なります。Vベルトでは側面の嵌合状態がチェックされますが、平ベルトでは面とトラッキング状態がチェックされます。ベルトの種類が変わると、駆動装置の設計も変わります。
平ベルトに巻き付け回数を増やす必要がある理由
フラットベルトの場合、接触面積を増やしたり、張力調整方法を変えたりする必要があるかもしれません。すべてのフラットベルト製品に共通する180度ルールはありません。特定のフラットベルト構造は、高速で負荷の高い作業向けに設計されています。一般的なベルト名ではなく、実際の製品とプーリー配置を比較してください。
なぜ私たちは今でも平ベルトを使い続けているのか
平ベルトは、長尺のセンターや適切に設計された高速駆動装置において、依然として有効な用途があります。そのプーリー形状とトラッキング性能は、そうした用途で役立ちます。しかし、古い溝付きファンプーリーでは、平ベルトを単純に通すことはできません。
09. タイミングシャフトがベルトの決定を変える
同期プーリーには歯があり、ベルトと噛み合うことで軸の位置関係を維持します。摩擦式Vドライブはクリープ現象があり、滑りが生じる可能性があります。位置合わせマークにより、選択は比較的迅速に行えます。換気扇は位相にはあまり関心がありません。
ヒューズのように滑る
詰まりが発生すると、Vベルトが滑り、伝達されるトルクが制限されます。その代償として、ベルトとプーリーに熱が発生します。設計とテストを行わない限り、正確な滑りトルクは誰にもわかりません。予測可能な隔離を行うには、実際の保護装置を指定してください。 Vベルトとタイミングベルトの比較 比較では、アプリケーションの選択について検討します。
滑りがもはや特徴ではなくなる場所
重要な区別は、通常のクリープと、始動時にキーキーと音を立てたり、ガード内に黒い粉塵が溜まったりする駆動装置との違いです。まずは負荷と2つの滑車を確認し、次に張力をチェックします。歯車駆動装置は、悪条件下では滑ったり、摩耗したりすることがあります。どちらの種類の駆動装置も、適切な計算から逃れることはできません。
| 駆動特性 | V断面 | フラットループ | 歯付きループ |
|---|---|---|---|
| トルク経路 | 対応する溝の側壁 | 平らな滑車の広い面 | 嵌合するベルトとプーリーの歯 |
| シャフト登録 | ゆっくりと漂うかもしれない | ゆっくりと漂うかもしれない | 歯が噛み合っている間は維持される |
| フィットチェック | 断面、溝、ベルトの長さ | プーリー面とトラッキング | ピッチ、歯形、歯幅 |
| ジャムセッションで | 熱を加えると滑りやすくなる可能性があります | 熱を加えると滑りやすくなる可能性があります | 歯飛びや部品損傷の可能性あり |
10. 張力:ベアリングに過負荷をかけずに十分なグリップ力を発揮
ベルトの側面を固定するのと同じ力で、ベアリングにも負荷がかかります。適切な設定値より低いと、ベルトがきしんだり熱くなったりします。設定値より高いと、シャフトとベアリングに負担がかかります。手でひねる方法では、記録された力の値は得られません。
偏向ルールとその始まりに過ぎない理由
たわみゲージには、スパンのたわみ量と、そのたわみ量を発生させるのに必要な力という、2つの数値が必要です。周波数計は、適切な駆動装置を見つけるための別の方法を提供します。メーカーは、特定のセクションと配置に応じた目標値を提供します。自由スパンを測定し、駆動装置を設定し、慣らし運転後の再チェックに従います。一般的な手動押し込みルールでは、ほとんどの計算が不要になります。
多溝駆動装置のすべてのベルトは、まとめて点検する必要があります。新品のベルト1本と、伸びきった古いベルト数本を一緒に使用すると、負荷が過剰になる可能性があります。サプライヤーの適合システムに従って完全なセットを使用し、取り付け前にプーリーを確認してください。適合しないベルトを緩んだ部品がかみ合うまで締め付けると、最も締め付けの強い部品とベアリングに過負荷がかかる可能性があります。
11. ベルトをプーリーの溝に合わせる
古いプーリーは、ベルト交換の際に価格に反映されないことが多い部品です。埃や滑りによって溝の壁が摩耗し、新しいベルトが沈み込みすぎてしまうことがあります。そうなると、新しいゴムもすぐに古いゴムと同じ摩耗痕が残ってしまいます。ゲージで確認する必要があるのは、ベルトの経年劣化ではなく、溝の形状です。
溝の摩耗と光テスト
定規の後ろから光を当てると、深刻な凹みが明らかになりますが、溝の角度を証明することはできません。全周を清掃し、両方のプーリーを検査してください。疑わしい箇所をゲージで測定し、シャフトの平行度とプーリーのオフセットを確認してください。次のベルトの片側だけが光沢のある帯状になっているのは、多くの場合、製造番号ではなく、位置合わせの問題が原因です。
12. よくある誤用例
いくつかのミスは、数週間後には「ベルトの品質が悪い」ように見えることがあります。上部の幅だけでベルトを選ぶと、溝の浅い部分や深い部分が間違った溝に嵌まってしまう可能性があります。古いベルトと新しいベルトを混ぜて使うと、負荷の分散が変わってしまいます。クロスベンドやリバースベンドのレイアウトには、専用の定格のベルト構造が必要になる場合があります。乾燥した工場内の空気に適したカバーは、オイルや熱が駆動部に到達する場所では不向きな場合があります。
| 観察 | 最初の調査 | 役立つアクション |
|---|---|---|
| ベースは研磨済み。ベルトの位置は低め。 | 溝の摩耗または間違ったセクション | 滑車を測定し、形状を確認します。 |
| 片側がガラス張り | プーリーのずれまたは角度のずれ | シャフトの位置を合わせ、両方の溝を点検する |
| 黒い粉塵とキーキーという音 | 荷重、張力、または汚染された接触による滑り | 張力調整を行う前に、デューティを確認し、ドライブを清掃してください。 |
| セットのうちベルト1本だけが故障する | 長さのばらつき、溝のばらつき、またはアライメント | ドライブ全体を点検し、一致する部品をセットで交換してください。 |
| 内面亀裂 | 繰り返し屈曲、サイズ不足の滑車、または高温 | 定格最小直径を確認し、近くの熱源を点検してください。 |
の Vベルト故障ガイド これらの現場パターンを拡大します。最もひどい損傷箇所の写真だけを送るのではなく、損傷の始まりの位置を記録してください。その開始点から、損傷の原因となった滑車や接触箇所を特定できる場合が多いのです。
13. 選択入力チェックリスト
メールの冒頭に、スタンプとプーリー全体の写真を添付してください。その下に、機械のモデル、溝数、古いセットの処分方法を記載してください。新しい機械の場合は、運転仕様書(kW、両軸の回転速度、プーリー径、モータースライド範囲、始動回数、露出時間)を添付してください。「試運転時に測定」と記載されたブランクの方が、不正確な精度を記載するよりも好ましいです。
| お問い合わせと一緒にお送りください | 交換用ドライブ | 新しいドライブ |
|---|---|---|
| ベルト全体のマーキングと構造 | 読みやすいなら必須 | デザイン後に選定 |
| プーリーの形状、直径、溝の数 | インストール済みのハードウェアと照合する | デザインの一部 |
| 中心距離と調整範囲 | 引き取り予定数を確認してください | 長さと巻き方を設定します |
| 出力、速度、デューティサイクル | 故障が繰り返されるか、または負荷が変わったかを確認してください。 | 設計に不可欠な要素 |
| 油、粉塵、熱、水、および周囲の環境条件 | 建築物の適合性を確認する | 材料を選択する前に指定してください。 |
ラインが変更されている場合は、部品カタログに取り付けられたドライブが記載されていると想定しないでください。2 つのシーブとスライド ベースの正面からの写真を含めてください。農業機械の場合、季節的な保管と汚れた状態での始動が問題になる場合があります。 農業用Vベルト 議論はその環境についてです。
14. ベルトのマーキングとデータシートを読む
長さの参照がないコードは未完成です。Aベルト、メートル法SPベルト、3Vベルトでは、異なる番号体系が使用されている場合があります。内側のテープ読み取り値を単純に1,000mmの基準長さの注文にすることはできません。測定経路はベルト内の異なる高さにあります。接尾辞を正確にコピーして、カタログ表を検索してください。
切手のすべての部分を読んでください
セクションの文字はプロファイルを識別します。その後に長さの数字が続き、場合によってはLi、Ld、Le、またはLaが付きます。その他の記号は、帯電防止試験、耐油性または耐熱性、コード構造、または製造ロットを表す場合があります。これらの記号は、プロファイルと長さのコードに代わるものではありません。提案された同等品を裏付ける公開されている表を確認してください。
枝:ギザギザ、巻き付け、切りっぱなし
A ラップドVベルト 体の周りに布の層をまとっている。 切りっぱなしの歯付きVベルト 作業面が露出しており、柔軟性を高めるための内面ノッチパターンがあります。交換する前に、実際の製品定格、プーリーの制限、および環境を比較してください。「コグド」は構造の説明であり、新しい長さシステムではありません。 クラシック対歯車式 概要は、さらなる背景情報を提供する。
ポリVベルト は別のカテゴリーです。複数の縦方向のリブが1つの裏板を共有し、マルチリブプーリー内を走行します。これらは、隣接する溝にある複数の独立したVベルトと混同してはいけません。 PK対PJ 本稿では、ここで論じた単一のV字断面ではなく、2つのリブ付き断面について取り上げる。
15. 機械に関する質問
なぜ溝がグリップ力を高めるのに役立つのか?
張力によって狭い部分がプーリーに引き込まれ、両壁にかかる垂直力が増大します。この幾何学的な力の増加が牽引力の向上につながります。カタログの定格値は、速度、接触弧、ベルト構造によって異なります。
40°の溝は普遍的なものですか?
40°という数字は、教育用スケッチにおいてベルトの断面を示すためによく用いられます。プーリーの図面では、特定の直径に対して異なる溝角度が指定されている場合があります。機械加工にはその図面を使用してください。
未知のVベルト部分をどのように識別すればよいですか?
ベルトの刻印と滑車の刻印が残っているのが理想的です。それらがない場合は、健全なベルト部分の幅と高さを測定し、溝の深さを測ってください。幅の数値だけでは候補が多すぎます。
Vベルト駆動装置のサイズを決定するには、どのような入力情報が必要ですか?
動力と負荷、駆動速度と必要な被駆動速度、プーリーサイズ、中心距離範囲、溝数、運転時間、始動回数、および環境。駆動設計計算により、断面、長さ、溝数、および張力が決定されます。
歯を装着する代わりにVベルトを装着するのはどのような場合でしょうか?
タイミング制御を必要としないファンやポンプには、摩擦駆動方式が適しているかもしれません。固定位相が必要なインデックス付きシャフトには、別の方式が必要です。価格を比較する前に、負荷とレイアウトを確認してください。
変わった座席配置は何を物語っているのだろうか?
まずは接触痕から確認しましょう。表面が光沢を帯びていたり、開口部に小さな明るい帯状の跡が見られる場合は、溝ゲージと断面検査が必要です。次に、熱による摩耗と側面の摩耗を確認します。新しいループを注文する前に、金属の状態をゲージで測定してください。
スケッチにはどの寸法を記入すべきですか?
識別のため、ベルトの幅と高さ、溝の形状、長さの基準値をメモしてください。サイズ決定には、基準直径、調整可能な中心距離、両方のシャフト回転速度、および駆動荷重も必要です。古いベルトのテープ読み取り値を明確にラベル付けし、カタログの長さと間違えないようにしてください。
ベルトの刻印の中で、どの文字が重要なのでしょうか?
セクション、長さ、接尾辞を1つのコードとして読み取ります。接尾辞は、その番号が内側パス、データムパス、有効パス、または外側パスのいずれに従うかを示します。
切り込みを入れたり、切りっぱなしの縁にしたりするのは効果的でしょうか?
製品の定格と柔軟性がプーリーと使用条件に適している場合は、これらのバリエーションを検討してください。ラップベルトに交換する前に、セクションの互換性、最小プーリー径、および環境制限を確認してください。






