倉庫用コンベアベルトのサイズは、ベルトカタログではなく、まず処理能力とタクトタイムに基づいて決定します。1時間あたりの荷物数をベルト速度と1メートルあたりの積載量に換算し、ベルト幅と走行面を決定します。その後で初めてサプライヤーに問い合わせます。その注文内容が、今月目にするどのデータシートよりも、最終的な結果を左右するのです。
今日から適用できるルールを一つご紹介します。タクトタイムが3秒未満の場合は、低伸縮ベルトとスプライス式エンドレスジョイントを指定してください。機械式ファスナーは見積もり段階では安価に見えますが、そのサイクル数(通常は1/4秒以内)で破損してしまいます。このページの残りの部分では、現場で実行している設計手順、つまりスループット表、累積表、そしてインテグレーターやEPCに直接渡せる20項目の購入者チェックリストをご紹介します。

01スループット目標からベルト稼働率へ
ベルトコンベアの選定は、倉庫が既に把握している数値、つまり1時間あたりの荷物処理数と各荷物のおおよその重量から始まります。倉庫管理者は、近隣の施設で使われているベルト幅を念頭に置いてくることがよくあります。しかし、同じ600mm幅のベルトでも、1時間あたり900個の荷物を処理する場合と2,400個の荷物を処理する場合では挙動が全く異なるため、通常は処理能力という数値を基準に判断するように促しています。
設計の根底には2つの変換処理があります。1つ目は、1時間あたりの荷物量を質量流量(キログラム/秒)に変換する処理です。2つ目は、質量流量とベルト速度を1メートルあたりの荷重に変換する処理です。この1メートルあたりの荷重によって、最終的にベルトの張力、プーリーの直径、そして使用できる継手が決まります。この処理を怠ると、搬送装置の仕様が過剰になり、さらに悪いことに、仕様が不十分なために、搬送量の多い工場で継手が破損する事態を招くことになります。
1時間あたりの荷物数を1メートルあたりの積載量に変換する方法
小包の輸送量に平均単位重量を掛け、3,600で割ると、1秒あたりのキログラム数が得られます。それをベルト速度(メートル/秒)で割ると、1メートルあたりの積載量が得られます。ベルト速度自体は、ピッチ(連続する小包の間隔)と、1時間あたりに固定点を通過する小包の数を掛け合わせた値です。小包をより密に詰めれば、同じ輸送量でも速度を落とすことができ、長い輸送ラインではほとんどの場合、速度を落とす方がコスト効率が良いです。
配送センターのコンベアのサイズ決定は、荷物が小包でもバルクでも、同じ計算式に従います。関連するバルク環境でスループット目標がベルト負荷にどのように対応しているかを知りたい場合は、当社のチームがサポートします。 物流・倉庫業界 ページは同じ最初のステップを経て、私たちの仕事は コンベヤベルトメーカー 銘柄リストではなく、それらの数字から出発する。
具体的な例:1.8kgの小包を1時間あたり1,200個処理する場合
クロスドックラインが1時間に1,200個の荷物を運び、1個あたりの平均重量が1.8kgだとします。質量流量は1,200×1.8なので、2,160kg/時、つまり0.6kg/秒です。ベルト速度が0.6m/秒の場合、1メートルあたりの負荷は1.0kg/mです。これは軽量であり、重要な情報を示しています。ベルト本体が制約要因ではないということです。制約要因はトラッキングとスプライスの寿命です。1時間に1,200個の荷物を運ぶということは、2交代制の1年間で約720万回の小さな衝撃が発生することを意味します。
ここで、変数を一つ変更してみましょう。同じラインで8kgのカートンを毎時3,600個搬送するとします。質量流量は毎時28,800kg、つまり毎秒8kgになります。速度を毎秒1.2mに維持すると、1メートルあたりの負荷は6.67kg/mに跳ね上がります。同じホール、同じ幅でも、張力は6倍です。これが、倉庫ベルトの見積もりを幅だけで行わない理由です。
| 処理能力(単位/時) | 単位重量(kg) | ベルト速度(m/s) | 1メートルあたりの荷重(kg/m) | ベルト幅(mm) |
|---|---|---|---|---|
| 600 | 2.0 | 0.50 | 0.67 | 500 |
| 1,200 | 1.8 | 0.60 | 1.00 | 600 |
| 1,800 | 3.0 | 0.80 | 1.88 | 800 |
| 2,400 | 5.0 | 1.00 | 3.33 | 1,000 |
| 3,600 | 8.0 | 1.20 | 6.67 | 1,200 |
表1:製品を選択する前に、スループット目標をベルトコンベアの稼働率に変換する。
表は横方向に読んでください。縦方向には読まないでください。500mm幅のベルトは最初の列には最適ですが、最後の列には全く不向きです。質量流量は流量と重量に比例して増加するのに対し、幅は面積を増やすだけなので、デューティは幅よりも速く増加します。流量と単位重量の両方を2倍にすると、必要なデューティは約4倍になり、2倍にはなりません。
02タクトタイムとラインバランシング
タクトタイムは倉庫ラインの心臓部であり、平均スループットとは異なります。平均スループットは1シフトで生産された量を示しますが、タクトタイムは最も忙しい時間帯、つまり労働力が限界に達し、あらゆる微細な停止が発生する時間帯に、ラインが維持しなければならない時間間隔を示します。平均値に合わせて設計すると、ラインは毎週月曜日の朝に停止してしまうでしょう。
平均値ではなく、ボトルネックを読み取る
ベルトのサイズを決定する前に、1週間分のスキャンデータを要求します。そして、最速のステーションではなく、最もタイトなステーションを探します。タクトタイム2.4秒の合流ステーションが、3.1秒に1個しか小包を処理できないソーターに供給する場合、それは明らかにボトルネックです。低速側のベルトはソーターが指定する速度で動作するため、実際の動作はモーターのデータプレートではなく、制約によって決まります。
実用上の観点から言えば、滑らかで高張力のゴム表面は拘束箇所で最も効果を発揮し、軽量のPVCベルトはそれ以外の箇所では多くの場合問題ありません。この段階でカバー材を比較している場合は、当社の注記を参照してください。 ゴム製コンベアベルト 構造上の説明によれば、タクトタイムが3秒を下回ると、被覆材の配合よりもカーカスの伸びの方が重要になる理由がわかる。
タクトタイムが2.4秒になるとベルトの仕様が変わる
タクトタイムが2.4秒の場合、各合流点で1時間あたり約1,500個のギャップが解消されます。ギャップが発生するたびにベルトの負荷が変わり、そのたびにスプライスに小さな引っ張りが生じます。タクトタイムが6秒で良好な動作を示す3層構造の布製ベルトも、2.4秒になるとクリープ現象が発生し始めます。そこで、布地の仕様を一段階上げて加硫処理されたエンドレスジョイントに変更します。これにより、請求額は高くなりますが、年間コストは大幅に削減できます。
| 駅 | ペース(秒) | 実際のレート(単位/時間) | ボトルネック | アクション |
|---|---|---|---|---|
| 誘導 | 1.9 | 1,894 | いいえ | 幅を保ち、速度を維持する |
| メインマージ | 2.4 | 1,500 | はい | アップグレードされた骨格、無限のジョイント |
| 仕分け機への供給 | 3.1 | 1,161 | はい | 隙間を狭め、2つ目のシュートを追加する |
| 梱包後の排出 | 2.2 | 1,636 | いいえ | 標準ベルトで十分です |
表2:タクトとバランスシートは、ベルトへの支出が実際にどこでその価値を生み出しているかを示しています。
エンジニアからの現場メモ: タクトタイム2.4秒で稼働する配送センターでは、最初の2年間は機械式ファスナーを使用していました。しかし、ファスナーバーが緩み、エッジの裂け目が毎回約90日で発生しました。そこで、ベルトを熱加硫エンドレスジョイントに変更したところ、同じジョイントが14ヶ月間、継ぎ目の不具合なく稼働し続けました。ベルト交換によるダウンタイムも約6時間から4時間に短縮されました。
03マージ、ダイバート、ソートインターフェース
ベルトコンベアの不具合は、インターフェース部分で最初に発生することが多く、また、購入者からの質問も最も詳細に欠ける部分です。合流、分岐、仕分け機の投入といった工程はすべて、荷物の流れの方向や間隔を変えるため、直線搬送ベルトでは想定されない負荷がかかります。すべてのインターフェース部分を、それぞれ独自のベルト仕様を持つ設計上の問題として扱う必要があります。
ジオメトリとギャップ制御をマージする
合流地点では、2つの流れが1つになります。典型的な失敗例は、上流側にギャップ制御がないままナイフエッジ式に合流してしまうことです。そのため、荷物が肩を並べて到着し、合流ベルトは個々の荷物ではなく、列全体を加速させなければならなくなります。合流地点の手前に短い1メートルの計量ベルトを取り付けることは、コストもほとんどかからず、衝撃荷重の大部分を取り除くことができます。計量セクションを追加し、進入速度を1.0m/sから0.7m/sに下げただけで、合流ベルトの寿命が2倍になった事例も確認されています。
分岐方式とそのベルト要求量
プッシャー式分岐装置は、ある程度の表面の凹凸を許容します。ポップアップ式ホイールソーターとシューソーターは、わずかな湾曲や波打ちでもシュー機構が持ち上がり、誤仕分けの原因となるため、幅の許容誤差が厳しく、ベルトが非常に平坦であることが求められます。角度付きローラー式分岐装置とパドル式分岐装置は、その中間的な位置づけです。混合ホールの場合、通常は搬送基幹部分に1種類のベルトを指定し、仕分けモジュール自体にはより厳密で平坦な仕様のみを適用します。
| インターフェースノード | 処理能力(単位/時) | 典型的なリスク | 緩和 |
|---|---|---|---|
| ナイフエッジ・マージ | 1,500 | 肩を並べてジャムセッション | 計量ベルト上流 |
| ポップアップホイールダイバート | 2,000 | ベルトキャンバーによる誤選別 | 平ベルト、幅公差が厳しい |
| ソーターの供給ギャップ | 1,800 | スキャナーへの二重給紙 | スピードステップとシングルゾーン |
| 梱包転送 | 900 | 引き渡し時の製品スライド | 速度が一致し、ノーズバーが小さい |
表3:インターフェース料金は、直線輸送料金とは大きく異なる。
ホール全体のフレームワークがあれば、各インターフェースに最適なベルトを選ぶのが簡単になります。 倉庫コンベアベルトガイド モジュールマップをより詳細に示し、 倉庫用コンベアベルトメーカー 私たちは、モジュールリストが確定する前のまさにこの段階で、インテグレーターと定期的に打ち合わせを行っています。もし先にインターフェースリストをお送りいただければ、私たちのチームは コンベヤベルトサプライヤー バックボーンモジュールとダイバートモジュールの両方について。
04蓄積域と無圧域
アキュムレーションは、下流工程で何らかの停止が発生しても、ホール全体を停止させないための緩衝機能です。また、小包配送業務において、目に見えない損傷の最大の原因でもあります。なぜなら、何時間も圧力下で列をなす段ボール箱は、底面パネルの膨らみとしてしか現れない変形を起こすからです。アキュムレーションモードの選択は、代替手段ではなく、設計上の決定事項です。
接触蓄積方式とゼロ圧力方式の比較
接触式アキュムレーションでは、荷物がキュー内で互いに接触するため、各ユニットは後ろのユニットの一部を運びます。安価でシンプルな方式で、金属製のコンテナやシュリンク包装されたパレットに適しています。一方、無圧式アキュムレーションでは、ゾーンセンサーと、空きゾーンのすぐ後ろのゾーンのみを稼働させるコントローラーを使用して、ユニット間に一定の間隔を設けます。この間隔を設けることで、床面積と制御機器が必要になりますが、製品を保護できます。
ポリ袋と軽量段ボール箱が混在する小包倉庫では、デフォルトで無圧方式を採用します。硬質商品を取り扱うケース倉庫では、接触式積算方式で十分な場合が多いです。判断基準は単純です。ベルト上のユニットは、例えば底面に30kgの圧縮荷重が加わった際に変形するでしょうか?変形する場合は、無圧方式を採用します。
蓄積ゾーンのサイズ決定
ゾーンの長さは、最長のユニットの長さに安全ギャップ(通常150~250mm)を加えた長さになります。現実的な最長のダウンストリーム停止に対して必要なバッファユニット数を数え、それを掛け合わせます。0.4ユニット/秒で90秒間停止するラインには約36ユニットのバッファが必要となり、600mmピッチでは約22mの蓄積レーンに相当します。床面積が許さない場合は、ベルトを追加してごまかすのではなく、ダウンストリーム停止を根本的に解決するのが最善策です。
| 蓄積モード | 単位圧力 | スループット効果 | 最適な用途 |
|---|---|---|---|
| 接触蓄積 | 列を上がっていく | 最高ピークレート | 頑丈なトートバッグとケース |
| ゼロ圧力蓄積 | ごくわずか、ギャップは維持された | 低く、長さが足りない | カートン、ポリ袋、混合 |
| 非接触センサーゾーン | なし、接触なし | 最低、管理が必要 | 壊れやすいもの、または高価なもの |
| 重力シュート緩衝器 | 壁面接触 | 固定式、速度制御なし | 短距離垂直移動 |
表4:累積モードは、予算のみではなく、製品に対して選択されます。
ベルト表面が変わると、蓄積レーンの挙動も変わります。摩擦の大きい粗い表面では、キューイングされたユニットが滑らずに保持されますが、再起動時に駆動装置に大きな負荷がかかります。一方、滑らかな表面ではスムーズに解放されますが、より高いブレークアウェイトルクが必要になります。 物流コンベアベルト倉庫ガイド 典型的なレーンにおける路面選択と蓄積がどのように相互作用するかを解説する。
エンジニアからの現場メモ: ある集積レーンでは接触集積運転が行われており、顧客は底部の潰れの原因をカートン供給業者のせいにし続けていました。そこで、排出端付近の圧縮荷重を測定し、レーンを無圧運転に切り替え、0.6mの傾斜路で進入速度を0.5m/sから0.3m/sに下げました。その結果、損傷率は1ヶ月以内に約1.8%から0.4%に減少しました。
05傾斜、下降、ドロップポイント
倉庫内の搬送ラインで完全に平坦なものはほとんどなく、例外となるのはたいてい商品が床に置かれる場所です。傾斜や段差は摩擦によって生じるものであり、習慣によって生じるものではありません。そのため、荷物搬送ベルトの安全な角度は、多くの人が想像するよりもはるかに低いのです。この部分を間違えると、同じベルトを二度購入することになります。
製品が滑り出す前の最大傾斜角度
一般的な段ボール箱に滑らかなPVCベルトを使用する場合、実用的な上限温度は約12度で、10度以下に抑えるのが望ましいです。表面に霜が付いた冷凍製品の場合は、氷が潤滑剤の役割を果たすため、上限温度は8度以下に下がります。表面が粗いカバーや模様入りのカバーを使用すると、さらに数度温度を上げることができます。15度を超える場合は、突起付きベルトや側壁付きベルトが真の解決策となります。レイアウト図で平らなベルトを使用した場合に18度になる場合は、レイアウトが間違っています。
投下地点と着弾地点
落下地点は、見かけ上は傾斜しているものの、実際には傾斜している状態です。200mm落下する製品でも、着地時にはエネルギーを帯びており、そのエネルギーはどこかへ移動しなければなりません。そこで、ベルトコンベアの角度と落下地点を合わせて最適なサイズに調整し、各搬送箇所に衝撃吸収ローラーまたは短い緩衝セクションを追加します。緩衝セクション1つ分のコストは、幹線ラインのカバーが破れるコストに比べれば微々たるものです。
| 傾斜角度 | ドロップ高さ | 製品リスク | 滑り止め対策 |
|---|---|---|---|
| 最高8度 | 150mm未満 | ドライカートンが不足しています | ベルトは滑らかで、トラッキングも正確です。 |
| 8~12度 | 150~300mm | 照明器具をスライドバックする | 粗いトップカバー、速度制御 |
| 12~18度 | 300~500mm | 頻繁に製品が転倒する | クリート付きベルトまたはサイドウォールベルト |
| 18度以上 | 500mm以上 | 平ベルトには不向き | サイドウォールベルトとシュートの再設計 |
表5:傾斜と落差は、それぞれが他方への需要を高めるため、一緒に設計されます。
斜面が小包ではなく、ばらばらの粒状製品を運ぶ場合、滑らかな被覆ではできない役割を、突起部と波状の側壁が果たします。 粗面コンベアベルトガイド この範囲の軽作業用をカバーし、当社の範囲は コンベアベルトディストリビューター 倉庫レイアウトの傾斜のきつい部分には、模様入りのカバーが付属しています。
06環境:温度、湿度、粉塵
倉庫環境は、仕様会議で想定されるほど穏やかなものではないことがほとんどです。同じ建物内に、摂氏マイナス22度の冷凍倉庫、摂氏24度の常温ピッキングホール、そしてシフト中にその温度帯が変化する荷積みドックが存在することもあります。ベルトカバーの材質は、このような温度範囲で劣化速度が大きく異なるため、材質選びを誤ると、本体が摩耗するずっと前にひび割れが発生します。
摂氏マイナス18度以下の冷蔵倉庫
標準的なニトリルゴム製のカバーは、低温倉庫では硬化し、シーズン中に屈曲部でひび割れが生じる可能性があります。摂氏マイナス18度以下では、低温対応のゴム素材を使用し、ベルトを薄くします。ゴムが硬くなった状態では、薄いベルトの方が小さなプーリーの周りでより容易に屈曲できるためです。また、冷凍庫用途では、金属製の留め具は使用を避けます。金属製の留め具は冷気を伝導し、脆くなるためです。
洗浄、結露、埃
洗浄エリアは正反対の問題です。繰り返し濡れて乾くと、化合物が加水分解に耐性がない限り、カバーの寿命が短くなります。また、暖かいホールに冷たい製品があると、永久潤滑剤のように作用する結露が発生します。一方、細かい粉塵はプーリー面に付着し、有効摩擦を変化させます。この混合物のカバー材を計量する場合は、当社の比較表を参照してください。 ゴム製コンベヤベルト vs PVC製コンベヤベルト それぞれがどこで勝利するかを明確にする。
| パラメータ | 標準範囲 | ベルトへの影響 | デザイン対応 |
|---|---|---|---|
| 温度 | マイナス22~40℃ | 表紙が硬くなったり、古くなったりする | 低温化合物 |
| 相対湿度 | 40~95パーセント | 湿ったカバーではグリップ力が失われる | 加水分解耐性カバー |
| 結露 | 冷蔵品、温蔵ホール | 傾斜箇所での滑り | 模様入りカバー、下向き |
| 微細粉塵 | 廃棄物と返品が多い | 摩擦の変化、マーキング | 密閉型ローラー、清掃アクセス |
表6:単一価格が合意される前にベルトの価格に影響を与える環境パラメータ。
環境は、工場保証に関する話し合いがどのように進むかにも影響します。そのため、当社では自社のテストラインを生産ラインの近くに設置しています。購入前にベルトの製造方法を確認したいお客様は、 作品を訪れる それは私たちの コンベアベルト工場 そして、硬化曲線をそれぞれの温度プロファイルと比較して検証する。
07倉庫機能別ベルトタイプ
これは、ほとんどの購入者が実際に求めている表であり、前の6つのステップを踏んだ後で初めて意味を成します。ベルトの種類は機能に従い、機能は計算した負荷に従います。返品ベルトと仕分け機の供給ベルトは3メートル離れていても、まったく異なる仕様が必要になります。なぜなら、一方は低速で破損品を搬送し、もう一方は狭い間隔で均一な製品を高速で搬送するからです。
ピッキング、輸送、梱包、返品
ピッキングラインでは、トートをわずかに傾斜した状態で保持できる十分な摩擦力と、ピッカーが手でカートンを滑り落とせるだけの十分な柔軟性を備えたベルトが求められます。一方、輸送幹線ラインでは、摩擦力を最小限に抑え、トラッキングの安定性を最大限に高め、耐久性のある接合部を備えたベルトが必要です。梱包および返品ラインでは、不規則な形状の荷物を扱うため、表面はテープ、結束バンド、小さなゴミなどが付着しても、次のきれいな荷物に跡が残らないようにする必要があります。
関数表の読み方
1本のベルトで2つの機能をカバーする必要がある場合は、より厳しい条件の方を選択し、その分のコストを受け入れる。2つの機能が異なる温度帯にある場合は、たとえ積分器が1本のベルトとして描いていても、2本のベルトとして扱う。
| 関数 | ベルトファミリー | 表面 | 関節の種類 | 理由 |
|---|---|---|---|---|
| ピッキング作業 | PVC 2層 | 滑らかでマットな | ホットスプライス | 低騒音、クリーンリリース |
| 主な交通手段 | PVCまたは軽量ゴム | スムーズ | エンドレス加硫 | 高速走行時のトラッキング安定性 |
| 合流して分岐させる | 平らなPVC、厳密な公差 | 非常に平坦 | エンドレス加硫 | 靴の選別のための傾斜はありません |
| 傾斜移動 | ラフトップ | 突起のある | ホットスプライス | 15度の傾斜でのグリップ力 |
| 冷蔵保存飼料 | 低温PVC | スムーズ | エンドレス加硫 | マイナス18℃以下でも柔軟性を維持 |
| 返品と廃棄物 | より厚手のPVCカバー | 質感のある | 機械的または熱的 | 耐穿刺性 |
表7:コア成果物、倉庫機能をベルトファミリーとジョイントにマッピングする。
ほとんどの小包配送所は最終的に標準化され、 PVCコンベヤベルト バックボーンには、軽量で静かで掃除が簡単なため適しています。初めて機能を仕様にマッピングする場合は、 PVCコンベヤベルトの種類 家族間の違いを1か所にまとめる。
08部品のマッチング:ローラー、プーリー、駆動装置
ベルトの性能は、周囲の部品の品質に左右されます。スプライスに対してプーリーが小さすぎたり、低速のバルクコンベアからそのままコピーしたアイドラー間隔を高速の小包ライン用に再計算しなかったりといった理由で、仕様が完璧に合致したベルトが数週間で破損してしまうケースをよく目にします。部品のマッチングこそが、設計の成否を分ける鍵となるのです。
プーリーの直径と接続部の互換性
どのジョイントにも最小プーリー径があり、加硫スプライスはジョイント本体が厚く柔軟性が低いため、一般的に機械式ファスナーよりも大きなプーリー径が必要です。レイアウト上、小さなノーズプーリーを使用せざるを得ない場合は、プーリーではなくジョイントを変更する必要があります。お客様の中には、スプライスベルトを65mmのノーズプーリーに通してスプライスの端が割れるまで走行させるという、費用のかかる方法で逆算して解決策を探された方もいらっしゃいます。適切な直径に変更することで、問題はすぐに解決しました。
小包積載時のアイドラ間隔
アイドラーの間隔は、支持部間の許容たるみによって決まります。600 mm間隔の軽量小包ベルトの場合、1,000~1,200 mmの間隔が一般的です。ユニット重量が増加すると、間隔を狭める必要があります。そうしないと、ベルトがたるみ、小包がハンモックのようにたるみに乗ってしまいます。高負荷の搬送では、トラッキングを容易にするために、ローラーをわずかに湾曲させた600 mm間隔になることがよくあります。
駆動側コンポーネントも同様の規律が必要です。コンベヤ駆動装置やポンプ、ファン、梱包機駆動装置などの補助機器は、後回しにされがちな伝動要素に依存しています。倉庫でソーターにVベルト駆動装置を使用している場合、コンベヤベルト自体と同様に、プロファイルと長さを正しく一致させることが重要です。 トランスミッションベルトメーカー 私たちはこの両方の側面を理解しており、当社のカタログには、当社のコンベヤベルトを購入する同じインテグレーター向けのドライブベルトも含まれています。ドライブ範囲全体を必要とする購入者も、当社をレビューすることができます。 Vベルトメーカー ライン上の動力付きサブアセンブリ向け。
| 成分 | 選考基準 | よくあるミスマッチ |
|---|---|---|
| ヘッドプーリー | スプライスの厚さ、巻き付け角度 | スプライスには直径が小さすぎる |
| アイドラーを運ぶ | 1メートルあたりの荷重、許容たわみ | 間隔はバルクデューティーからコピー |
| リターンローラー | ベルト重量、清掃アクセス | ベルトフラップが少なすぎる |
| 取り上げる | 胴体の弾力性 | クリープのための移動量が不足している |
| 駆動モーターとギアボックス | 蓄積時のブレークアウェイトルク | サイズは走行荷重のみに基づいて決定されます。 |
表8:ベルトのグレードよりもはるかにベルト寿命を縮める部品の不一致。
ホールが小包ではなくより重い工業製品を扱う場合、同じコンポーネントロジックがより大きな規模で適用されます。当社の重量物搬送プログラムには、 工業用コンベアベルト 連続破砕作業用に設計されたこの装置は、単位負荷が増加するにつれて、滑車と筐体の選択がどのように変化するかを示しています。小包倉庫の場合も同様で、負荷は10分の1になります。
PVCと産業システムのインターフェースは、OEMプログラムが存在する場所でもあります。モジュールをシリーズで構築するインテグレーターは、多くの場合、両方にわたって単一の供給パートナーを必要とします。これが、当社が OEM PVCコンベヤベルトメーカー フレームに取り付けられたベルトと、緩いベルトの両方をカバーします。デザインがまだ未完成の場合は、 倉庫用PVCコンベアベルト 物流自動化モジュールの出発点として、通常は仕様策定が挙げられます。
09エネルギー需要とアイドル戦略
エネルギーコストは、請求書が届くまで誰も監査しないものであり、倉庫ではそのほとんどがアイドル状態で無駄になっている。1日に16時間、空運転している30本の短いベルトコンベアのラインは、シフト中ずっと負荷がかかった状態で稼働している1本の長いベルトコンベアよりもはるかにコストがかかる。設計上の問題は、コンベアがどれだけの電力を必要とするかだけでなく、そもそもいつ電力が必要になるかということである。
キロワットはどこへ行くのか
小包コンベアの場合、運転負荷は設置されたモーター出力のごく一部に過ぎません。ほとんどの電力は無負荷時の摩擦、ギアボックス、および補助駆動装置によって消費されます。例えば、0.75kWのモジュール1台が年間5,000時間アイドリング状態にある場合、小包を1つ運ぶ前に約4,000kWhを消費します。これを50台のモジュールが設置されたホールで計算すると、アイドリング時の電力消費が保守予算の中で最大の項目となります。
そのため、モーター効率よりもゾーン分けが重要になります。モジュールを実際のトラフィック量に応じてゾーンにグループ化し、上流側のセンサーが一定時間何も検知しなかった場合にそのゾーンを停止します。トラフィック量の少ない分岐線で5分間のアイドルタイムアウトを設定すると、スループットに影響を与えることなく、コンベアのエネルギー消費量を通常3分の1削減できます。
スリープモード、ソフトスタート、ペイバック
ソフトスタートと可変周波数ドライブは、ベルトが再起動するたびに発生する突入電流を低減します。これは、モジュールが1シフト中に数百回も停止と起動を繰り返す高サイクルラインで特に効果を発揮します。ただし、その代償として発熱と複雑さが増します。VFDキャビネットには換気が必要であり、傾斜路の調整が不十分だと、負荷のかかった傾斜ベルトが滑ってしまう可能性があります。そのため、傾斜路では傾斜を控えめに設定し、平地搬送モジュールはより速く起動するようにしています。
| モード | 描画基準 | 節約策 | ペイバックノート |
|---|---|---|---|
| 連続運転 | 全シフト無負荷ドロー | 交通量に基づく区域停止 | コントロールのみ、最短の投資回収期間 |
| ゾーンアイドル | タイムアウト後に停止します | レーンごとのタイムアウトを調整 | 約3分の1節約 |
| ソフトスタート(オンデマンド) | 急激な流入 | 始動電流の低減 | 高サイクルモジュールに最適 |
| 低摩擦ベルト | ランニング負荷の低減 | より滑らかなカバー、適切な張力 | ベルトの寿命全体にわたってメリットがあります |
表9:アイドル戦略は通常、モーターのアップグレードよりも多くのエネルギーを回収します。
ホールがベルトを標準化する場合、エネルギーと調達計画は同じ会議で議論される傾向があり、そこで統合された供給リストが役立ちます。全ラインにわたってファミリーを比較したいバイヤーは、範囲を閲覧できます。 コンベヤベルトの卸売 モジュールごとに順番に並べるのではなく。
10仕分けホールにおける騒音と表面摩擦
騒音は設計上の結果であり、事故ではありません。仕分け工場は処理能力目標を達成しても、作業員の作業負荷制限を満たせない場合があります。そして、その対策は通常、稼働後よりも設計段階で行う方が安価です。ラインの騒音が大きすぎて警報が聞こえない作業員は、詰まりへの対応も遅れ、間接的に処理能力の低下につながります。
区画線上の騒音源
騒音の主な原因は、通常、ベルトそのものではありません。落下時の衝撃、高速回転時のローラーベアリングの異音、硬い表面での製品の振動、そして駆動ギアボックスなどがそれぞれ独自の音を発生させます。硬くて滑らかなベルトがスチールローラーに高速で接触すると、すぐに騒音が発生します。一方、アイドラーの間隔が適切な、やや柔らかいカバーを使用すると、同じラインでも騒音が著しく軽減されます。
ノイズ数値を正直に読む
公表されている数値は、多くの場合、静かな試験室で、測定源から1メートル離れた場所で算出されたものであり、実際の床の状態とは異なります。個々の数値は、あくまでも選択肢間の比較として捉え、実際の床の状態を予測するものではありません。重要なのは、同じ方法で測定した2つのベルトとローラーの組み合わせの差です。
| 騒音源 | 典型的なバンド | 緩和 |
|---|---|---|
| 落下地点での衝撃 | 最高、衝動的 | 衝撃吸収ローラー、短めのドロップ |
| アイドラーベアリングの異音 | 中音域、音色 | 密閉型、バランス調整済みローラー |
| 製品に関する雑談 | 広範囲、表面依存 | より柔らかいカバー、均一な速度 |
| ギアボックスとドライブ | 低く、一定 | 筐体、正しい位置合わせ |
表10:建物の音響を通してではなく、騒音の発生源で対処する。
エンジニアからの現場メモ: 返品ホールの投下シュート付近の騒音レベルは約84dBで、作業員は勤務時間中に疲労を訴えていました。そこで、3箇所の投下シュートの高さを400mmから180mmに短縮し、クッションローラーを取り付けました。その結果、同じ測定地点での騒音レベルは約79dBに低下しました。防音パネルは不要となり、荷物がサイドガードにぶつかることもなくなりました。
11メンテナンス期間とスペアパーツの計画
24時間稼働の倉庫には自然なメンテナンス時間帯がないため、レイアウト設計にメンテナンス時間帯を組み込む必要があります。ここで重要なのは、出荷業務を停止せずにラインのどの部分を隔離できるか、そして隔離が必要な作業に実際にどれくらいの時間がかかるかということです。ベルト交換時間を6時間から4時間に短縮することは、設計上の成果であって、メンテナンス効率の向上ではありません。
24時間待ちの列に2時間枠を設ける
私たちは、一日のうちで最も交通量の少ない時間帯、通常は最初の入荷ラッシュの直前に合わせて計画を立てます。作業は、ラインを停止する必要があるもの、モジュールのみを停止する必要があるもの、そして稼働中に実行できるものに分類されます。追跡チェックと清掃は最後のグループに分類され、これらを重要な時間帯から外すことで、停止時間を実際の作業に充てることができます。
スペアパーツ戦略も同様の考え方に基づいています。納期が長く価格が低い部品は在庫し、安価で入手しやすい部品は一切在庫しません。常時稼働している倉庫には、重要なモジュールごとに予備ベルト1本、アイドラー1セット、ヘッドプーリー1個、スプライスキット1セットを常備しておくべきです。その他の部品は必要に応じて購入します。
| タスク | 頻度 | 停止が必要 |
|---|---|---|
| 追跡検査 | 毎週 | いいえ、実行中 |
| スプライス検査 | 月刊 | モジュール停止のみ |
| アイドラー交換 | 四半期ごとのローテーション | モジュール停止、1時間 |
| ベルト交換 | 条件付き | 完全に、4~6時間 |
| プーリーのラグチェック | 年間 | 完全に計画通り |
表11:慣習ではなく、実際に必要な期間に基づいてタスクを分類したもの。
12高サイクルラインにおけるトラッキングとエッジ損傷
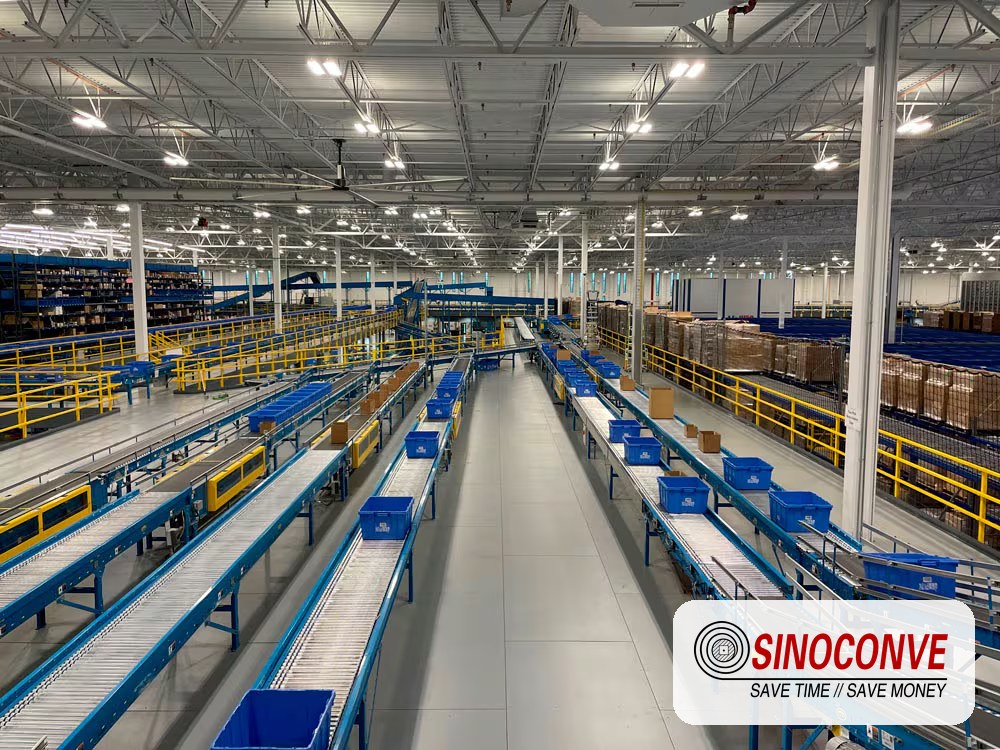
端の損傷は、ほとんどの倉庫で最初に気づく症状ですが、正しく診断できるのは最後になることが多い症状です。端がほつれているとベルトの品質問題のように見えますが、実際には通常、積載方法や位置合わせの問題です。ベルトを修理しても、新しいベルトは同じ場所でほつれてしまいます。
エッジが最初に失敗する理由
負荷の偏りが一般的な原因です。荷物が常に片側に偏って着地すると、その側に張力が集中し、ベルトがローラーの端に接触します。その摩擦によってカバーが削られ、生地が露出します。左右対称になることはほとんどないため、片方の端が損傷し、もう片方は新品同様になるのです。プーリーのわずかな位置ずれでも、同様の現象が発生することがあります。
| 症状 | 考えられる原因 | 修正 |
|---|---|---|
| 片方の端がほつれている | 負荷オフセットまたは傾斜プーリー | 負荷を中央に置き、滑車を直角に |
| 始動時にベルトがずれる | 緩い巻き取り、冷間ベルト | 再張力、ウォームアップサイクル |
| 負荷がかかった時のみドリフト | クラウンローラー、不均一な伸び | 戻り側の自動調心ローラー |
| ベルトの中央部分に擦り傷あり | 製品に関する雑談、破片 | 清掃しやすい、柔らかいカバー |
表12:交換品を注文する前に、トラックのエッジの損傷を機械的な原因まで調べてください。
トラッキングの問題は、多くの場合、戻り側で発生します。そこでは、1つのローラーの位置ずれがベルト全体を動かす可能性があります。 アライニングローラーの選択 迅速な対応を求める際に、まず最初に頼りにするのが手軽な安価な解決策について解説します。
13スプライシングと迅速なベルト交換
交換時間は設計段階で決められるものであり、後から発見するものではありません。仕様が全く同じ2本のベルトでも、接合部の製造方法やフレームの構造によって、ダウンタイムが3時間も異なることがあります。稼働停止が許されない生産ラインでは、この差によって、シフト中にベルトを交換するか、夜間に業者を呼んで交換してもらうかが決まります。
関節の種類とサイクル数
機械式締結具は取り付け速度に優れている反面、耐久性に劣ります。低サイクルベルトや一時的な補修には適していますが、ベルトがスクレーパーやノーズプーリーを1シフトに何千回も通過するような場所では不向きです。加硫接合は現場での作業時間は長くなりますが、その後は数ヶ月間メンテナンス不要で使用できます。
| ジョイントメソッド | ダウンタイム | 適切なベルト |
|---|---|---|
| 機械式締結具 | 1~2時間 | 低頻度、一時的な修理 |
| 熱加硫接合 | 4~6時間 | 高サイクル搬送ベルト |
| 工場用エンドレスベルト | フレーム取り外し | ショートモジュール、OEMビルド |
表13:共同選択トレードオフの設置時間と耐用年数。
注文する前に、価格表ではなく、用途に合わせてジョイントを確認することをお勧めします。 スプライス接合と機械的締結接合の比較 各メソッドがどこに属するかを示し、 コンベアベルト接合購入者チェックリスト ジョイントを受け入れる前に確認する12のポイントをリストアップしています。ジョイントを現場から完全に削除したい購入者は、その理由も読む必要があります。 無限コンベアベルト 短寿命で高サイクル動作のモジュールに適しています。
14引き渡し時の受入試験計画
承認とは、設計が正当性を証明するか、あるいはひっそりと却下されるかのどちらかである。引き渡し時に発生する紛争のほとんどは、ベルトの品質に関するものではなく、記録された基準値の欠如に関するものである。基準値がなければ、生産ラインが目標を達成したことを誰も証明できない。
初日に記録すべきこと
設計スループットで1時間ラインを稼働させ、実際の処理速度、マイクロストップの回数、および測定されたベルト速度を記録します。次に、3箇所でトラッキングを測定し、スプライスを撮影し、周囲温度を記録します。誰も記録していないベースラインは、6か月後には証拠として使用できません。
| アイテム | 基準 | 記録 |
|---|---|---|
| 設計スループット | 1時間みっちり会った | 駅ごとの1時間当たりのユニット数 |
| ベルトトラッキング | 端のクリアランス内 | 3箇所で撮影 |
| スプライスの完全性 | 段差なし、目に見える空洞なし | クローズアップ画像、スプライス番号 |
| ノイズ | プロジェクト制限内 | 固定点におけるdB値 |
| 安全装置 | すべてのガードとストッパーが実証済み | 署名済みチェックリスト |
表14:記録された引き渡し基準は、買い手と供給者の両方を保護します。
15KPIと総所有コスト
倉庫用ベルトコンベアのコストにおいて、購入価格はごくわずかな部分を占めるに過ぎません。最も重要な要素は、ダウンタイム、交換作業にかかる人件費、そしてモジュールが開いている間に失われるスループットです。多少コストが高くても、寿命が2倍のベルトコンベアは、ほとんどの場合、計算上有利になります。
3年間の展望
1年ではなく、3年間の期間で検討すべきです。ベルト、ジョイント、アイドラーの消費量、そして生産損失時間を含めてください。年間2回、4時間の生産損失が発生するラインは、1時間あたりの損失額が控えめであっても、ベルトのグレードの違いによる損失をはるかに上回ります。この損失こそが、意思決定の決め手となるべき数値です。
| KPI | 測定 | 3年間の事例 |
|---|---|---|
| ベルトの寿命 | 勤務月数 | 36対18、交代選手2名がセーブ |
| 予定外の停車 | 年間イベント数 | 9人から3人に減った |
| 交換時間 | イベントごとの時間 | 6人から4人に減った |
| 1メートルあたりのコスト | ライフサイクル全体にわたる着地コスト | より良いグレードの下位 |
表15:3年間の見通し。ベルトグレードは通常、投資に見合うだけの収益を生み出す。
16購入者チェックリスト:注文前に確認すべき20項目
これは、見積もりを作成する前に倉庫に記入してもらう用紙です。20項目あり、空欄があると後々問題が発生するリスクがあります。この用紙をシステムインテグレーターに渡し、記入してもらい、コピーを発注書と一緒に保管してください。
20項目に取り組む
スループットとタクトタイムの行から始めましょう。他のすべての要素はこれらに依存しているからです。次に、環境と接合部の種類を確認し、最後に幅、表面積、サプライヤーを確定します。2つの行が競合する場合は、各行を個別に交渉するのではなく、その順序で解決してください。
| チェック項目 | 要件 | 証拠 | 所有者 |
|---|---|---|---|
| 1. ピークスループット | 1時間あたりのユニット数、最悪時間帯 | WMSレポート | オペレーション |
| 2時間あたりの料金 | 単位あたりの秒数 | スキャンデータ | オペレーション |
| 3 単位重量範囲 | 最小値から最大値まで | サンプリング記録 | オペレーション |
| 4 メートルあたりの荷重 | 計算されたkg/m | デザインシート | エンジニアリング |
| 5 ベルト幅 | 最も幅の広いユニットに適合します | レイアウト図 | エンジニアリング |
| 6段階のベルト速度 | ピッチから設定 | ドライブ計算 | エンジニアリング |
| 7 表面 | グリップのニーズに合わせて調整 | サンプルテスト | 買い手 |
| 8 カバーカラー | サイト標準 | 仕様書 | 買い手 |
| 9 温度範囲 | 最小値と最大値 | ロガーデータ | 設備 |
| 10 湿度 | 典型的かつピーク | ロガーデータ | 設備 |
| 11 傾斜 | 各傾斜角度 | レイアウト図 | エンジニアリング |
| 12段階の落下高さ | 転送時のミリメートル | レイアウト図 | エンジニアリング |
| 13 関節の種類 | 加硫ゴム製またはエンドレスゴム製 | 方法記述 | サプライヤー |
| 14 最小プーリー | 関節の制限を満たす | サプライヤーデータ | サプライヤー |
| 15 アイドラー間隔 | 荷重とたわみから | デザインシート | サプライヤー |
| 16 旅行の利用 | カバーは伸縮性があります | デザインシート | サプライヤー |
| 17個のスペアパーツを保有 | 重要なラインごとにベルト1本 | 店舗一覧 | メンテナンス |
| 18 メンテナンスウィンドウ | 週あたりの勤務可能時間 | シフト計画 | メンテナンス |
| 19 受入計画 | 書面で合意された試験 | 署名済みの計画書 | 買い手 |
| 20 文書 | データシートと共同記録 | 引き継ぎ資料 | サプライヤー |
表16:倉庫ベルトの発注前に回答を希望する20項目。
これらの項目のいくつかは、PVCの購入プロセス自体に密接に関係しており、専用のリストと照らし合わせて確認する価値があります。 PVCコンベヤベルト購入者チェックリスト このシートのドキュメント側を拡張し、複数のモジュールを同時に標準化する場合は、プレーン 製品カタログ 家族を比較する最も速い方法です。

17よくある質問
1時間あたりの荷物処理数からベルトのサイズを測るにはどうすればいいですか?
荷物の輸送量に平均単位重量を掛け、3,600で割ってキログラム/秒を算出し、さらにベルト速度(メートル/秒)で割ります。これでメートル当たりの荷重が算出され、これが張力とカーカスを決定します。次にベルト幅を決定しますが、これは荷重ではなく、最も幅の広いユニットに合わせて調整します。サプライヤーとの交渉に入る前に、必ず計算式を文書化してください。
どのようなタクトタイムが無限の接合を強制するのか?
作業上の目安としては、3秒未満です。この間隔で、ジョイントは年間100万回以上プーリーとスクレーパーを通過し、機械的な締結具は通常90日以内に緩みます。3秒から6秒の間は、製品とレイアウトにおける逆方向の曲げの数によって異なります。
ゼロ圧力蓄積は、どのような場合にコストに見合う価値があるのか?
2つの質問をしてください。ユニットは圧縮によって変形する可能性がありますか?そして、待ち時間は数分以上ですか?どちらかの答えがイエスであれば、追加のゾーンと制御は、損傷の軽減という点で通常は費用対効果があります。トレードオフは長さです。ゼロプレッシャー方式では、同じバッファ容量を得るために、より広い床面積が必要になります。
荷物搬送ベルトは、製品が滑り落ちる前にどのくらいの傾斜まで対応できますか?
乾燥した段ボールに滑らかなPVCベルトを張る場合、適温は約12度ですが、10度以下に抑えるのが望ましいです。霜が降りたり湿ったりした製品の場合は、適温は約8度まで下がります。15度を超える場合は、摩擦に頼るのではなく、クリート付きベルトやサイドウォール付きベルトを使用してください。
冷蔵倉庫内の湿度はベルトの選択に影響しますか?
はい、そして低温は問題の一面に過ぎません。摂氏マイナス18度以下ではカバーが硬くなるため、低温対応のコンパウンドと薄めのベルトを使用することで、小さなプーリー周りでの柔軟性を高めることができます。低温の製品に付着した結露は潤滑剤のように作用するため、ベルトコンパウンドが適切であっても、冷凍庫内の傾斜角度は小さくする必要があります。
アイドリングは実際どれくらいのエネルギーを無駄にしているのだろうか?
ほとんどの監査で想定されている以上の効果があります。0.75kWのモジュールが5,000時間空運転すると、荷物を1つも移動させなくても4,000kWh近くの電力を消費します。このようなモジュールが50個設置されたホールでは、アイドル状態がメンテナンス予算の中で最大の項目となります。5分間のタイムアウトを設定したゾーン分けを行うことで、コンベアのエネルギー消費量を約3分の1削減できます。
高頻度仕分けラインでエッジ損傷が発生する原因は何ですか?
十中八九、負荷の偏りが原因です。常に中心からずれた負荷がかかると、片側の張力が高まり、カバーがローラーの端に擦れてしまいます。プーリーがずれている場合も同様の症状が現れます。ベルトのせいにする前に、負荷がかかる位置とプーリーの位置合わせを確認してください。
勤務時間中にベルト交換を行うには、どのくらいの時間が必要でしょうか?
メインラインの熱加硫接合には4~6時間、ショートモジュールの機械式締結には1~2時間かかります。レイアウトによって作業時間は大きく左右されます。取り外し可能なサイドセクションとプーリーへのアクセスが容易なフレームを採用すれば、作業時間を1時間短縮できる場合が多いので、設計段階で計画に組み込むようにしましょう。
どのKPIが、倉庫ベルトの不具合を最初に明らかにするか?
ベルトの寿命ではなく、月間の予期せぬ停止回数です。ベルトがラインを停止させる頻度が2倍になった時点で、カバーが摩耗するずっと前から、ベルトに問題があることがわかります。同時に、イベントごとの交換時間も追跡してください。交換時間の増加は、ベルト自体の問題ではなく、トラッキングや巻き取りの問題を示していることが多いからです。
引き渡し時の受入テストには何を含めるべきか?
設計スループットで1時間ラインを稼働させ、実際の稼働率を記録します。次に、マイクロストップ、ベルト速度、3点でのトラッキング、接合部の写真、および騒音測定値を記録します。安全点検も追加してください。誰も記録していないベースラインは、6か月後に証拠として使用できません。そして、ほとんどの紛争はまさにその6か月後に発生するのです。
まだデザインを検討中ですか? よくある質問ページ 調達面については簡潔に、より広範な ブログ 上記で参照したモジュールレベルのノートをまとめたものです。
関連商品
- PVCコンベヤベルト小包配送ラインやピッキングラインにおける、一般的な基幹機器として選ばれています。
- シェブロンコンベアベルト傾斜転写用の模様入りカバー。
- ゴム製コンベアベルト返品商品や工業製品には、より手厚い補償を提供します。
- EPゴムコンベヤベルト:メートル当たりの荷重が増加する多層構造のカーカス。
- Vベルト:ソーターおよび補助駆動装置用の駆動ベルト。
- タイミングベルト: 自動化モジュール上の同期駆動装置。
- コンベヤローラー搬送ローラーと戻りローラーは、ベルトの負荷に合わせて設計されています。
- 製品カタログ: ファミリー別に全製品ラインナップをご覧ください。