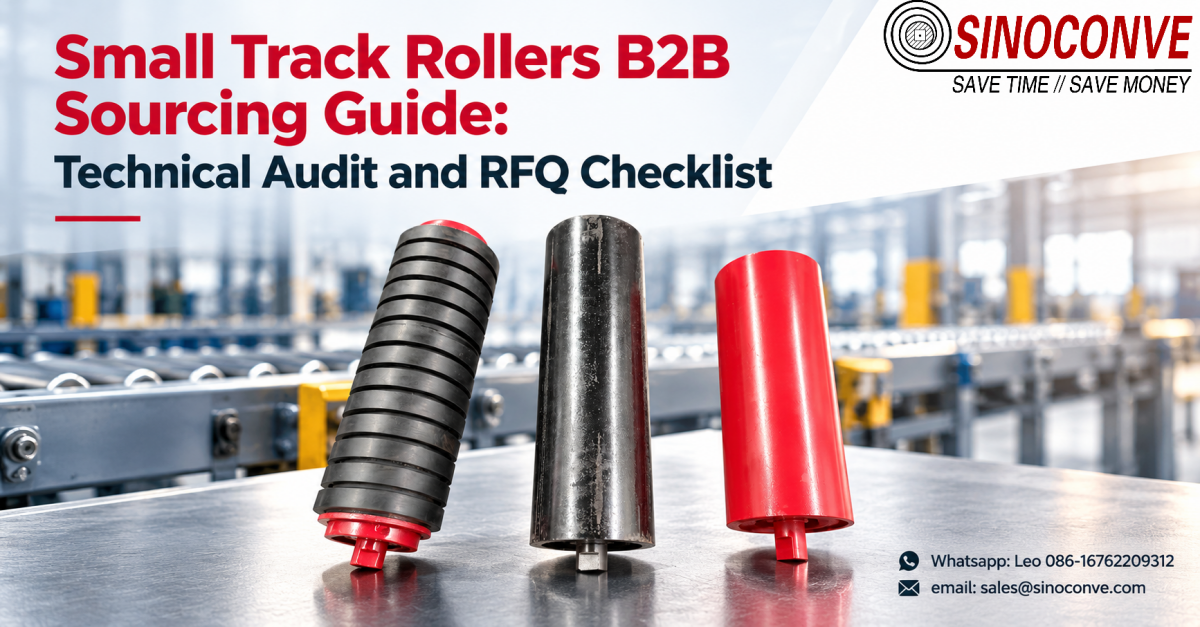
小型トラックローラーは図面に基づいて価格が決定される部品であり、単価は購入者が比較検討すべき最後の要素です。見積もりを正しく理解する前に、ベアリングとシールの等級、チューブの肉厚とエンドキャップの公差、指定された回転数での動的負荷の証拠、およびロット間の一貫性という4つの項目を監査する必要があります。当社のルールは明確です。ローラーの図面、指定された回転数に関連付けられた負荷値、および定義されたシールタイプがない見積もりは決して受け入れないでください。これら3つの文書によって、2つのサプライヤーが同じ部品の見積もりを出しているのか、それともたまたま直径が同じである2つの異なる部品の見積もりを出しているのかが判断できます。
それはエンジニアリングというより調達規律のように聞こえますが、実際には両方です。同じ外径50mmのスチールローラーの見積もり3件の価格差が40%から7%未満にまで縮小した事例を私たちは見てきました。不足していたRFQ項目6つが提供されると、価格差は縮小しました。提供されたローラー自体は変更されていません。変更されたのは説明文だけです。小型トラックローラーは、ベルト、カート、トレイ、またはパッケージを短いスパンで低速かつ高サイクル数で搬送するもので、その用途に特別なことは何もありません。価格が高くなるのは、説明がないことです。肉厚が明記されていない、シールが明記されていない、速度が関連付けられていない荷重番号などです。
このページでは、作業に必要な資料一式を提供します。見積もり前の段階で使用できる12項目の技術監査シート、18項目の見積依頼書(RFQ)、異なるシール等級を持つ見積書を標準化する方法、ゲージと合否判定基準を含む受入検査計画、そして1年間保管できるバッチ一貫性記録が含まれています。これら全体をテンプレートとして活用してください。ほとんどの項目は、初回に問題が発生した注文から作成されたものです。

01B2B注文における「小型トラックローラー」の意味
3人のバイヤーが発注書にそれぞれ異なる内容を記入し、全員が同じ品目を期待している。1人は「外径38mmの小型ローラー」と記入し、別の1人は「トラックセクション用の短ピッチローラー」と記入し、さらに別の1人は「カートレール用のトラックローラー」と記入する。実際には、直径、ピッチ、取り付け方法によってこれらの要求が異なり、言葉が曖昧になった場合に議論を決着させるのは図面である。
3つの名前、1つの構成要素
弊社の見積もり依頼において「小型トラックローラー」という表現は、通常、外径約60mm以下のローラーを指し、ガイドレールやレール式カートの内側など、短い中心距離で回転する部品を意味します。同じ部品はミニローラー、小径アイドラー、トラックホイールなどとも呼ばれますが、いずれも仕様を表す名称ではありません。そのため、価格交渉に入る前に、外径、面長、軸配置といった寸法情報が必要となります。これらの情報がない場合は、写真やサンプルによる検討へと進みます。
「小規模」という言葉が監査にどのような変化をもたらすか
小型ローラーは単価が安いため、図面なしで発注されることが多い。数ドル程度の40mmローラーは消耗品のように見えるため、200mmローラーが必ず受けるような監査は省略される。しかし、これは逆効果だ。なぜなら、同じベルト速度であれば、小型ローラーの方が回転速度が速いからだ。2.0m/sのベルト上の200mmローラーは約191rpmで回転するが、同じベルト上の50mmローラーは約764rpmで回転する。同じ荷重でも、ベアリングの回転数は4倍だ。小型ローラーが6ヶ月以内に焼き付いた場合、誰も最初に確認しないのが、たいていこの計算なのだ。
この用語でカバーされないもの
この名称は、本来別の用途に該当するリクエストも引き寄せます。落石の衝撃を緩和するために必要なローラーは、衝撃荷重がかかる用途であり、小径トラック用途ではありません。ベルトのトラッキングやセンタリングに使用されるローラーは、別の問題を解決します。ローラーファミリーの構造比較をご希望のお客様は、当社の資料をお読みください。 コンベヤアイドラローラーガイド まず最初に、購入手順については後ほどこちらに戻ってきてください。この記事では、商取引と監査の側面、つまり、パレットが到着した際に何を尋ねるべきか、証拠として何を要求すべきか、何を測定すべきかについて解説します。
| 応用 | ローラーデューティー | 標準的な直径範囲 | 注文数量帯 | クリティカルスペック |
|---|---|---|---|---|
| 小包仕分けトラック | 靴とカートの重量を高速サイクルで運搬します | 30~50mm | 200個から5,000個 | 振れと始動トルク |
| 狭幅ベルト搬送 | プーリー間で軽量ベルトと製品を支える | 38~60mm | 50個から800個 | フェースの長さとシャフトのフィット感 |
| 包装機への供給 | ガイドフィルムまたはポーチ、低負荷、洗浄暴露 | 25~45mm | 20~300個 | 表面仕上げとシール等級 |
| レール誘導式カートライン | 曲線部では半径方向荷重と横方向推力の両方を受ける。 | 40~70mm | 100個から2,000個 | シャフト端の形状と硬度 |
| 埃っぽい大量輸送 | 研磨性のある空気中での軽度の支持、頻繁な洗浄は不要 | 50~89mm | 100個から1,200個 | シールタイプと迷路の深さ |
数量によって表がどのように変化するかに注目してください。小型トラックローラーの設計は、200個でも5,000個でも変わりませんが、経済性は大きく変わります。約500個を超えると、特定のエンドキャップと専用シール用の金型費用が回収できることが多く、購入者はサプライヤーが機械加工による一点物を提供しているのか、それとも量産品を提供しているのかを確認する必要があります。この質問こそが、このガイドの中心となるものです。
エンジニアからの現場メモ: 選別ラインのお客様から、38℃近い高温で稼働する粉塵の多いセクションから、固着したローラー60個が送られてきました。そのうち14個は、シールリップがハウジングの溝の中心からずれて取り付けられており、エンドキャップを押し外すと初めてその状態が確認できました。そこで、入荷時の処理手順を変更し、300時間の運転と96時間の塩水噴霧試験を1バッチあたり8個のローラーで行うようにしました。その結果、2回の出荷で再加工の量が以前の約4分の1にまで減少しました。
02これらのローラーが機械のどこに設置されるか
ローラーの名称よりも、設置場所の方が仕様について多くの情報を提供してくれます。同じ外径50mmのシェルでも、ベルトサポート、カートホイール、ガイドローラーなど、用途によって挙動が異なります。これは、荷重の方向、汚染への曝露、故障時の影響などが設置場所によって変化するためです。当社では、お見積もり前に設置場所をマッピングします。
コンベアおよび仕分け作業員の業務
狭幅ベルトコンベアでは、ローラーは支持部材として機能します。主に垂直方向の荷重がかかり、連続的に回転するため、故障が発生するとベルトがたるみ始めた時点で異常を知らせます。一方、選別機のシューやカートトラックでは、ローラーは移動部材として機能し、1シフトあたり数千回も加速・減速を繰り返します。ローラーが故障すると、摩耗が目に見える前に機械が停止するのが一般的です。同じ鋼材を使用しても、故障モードは異なります。
その違いによって、どの証拠を求めるべきかが決まります。連続支持負荷は、ラジアル荷重容量と振れに基づいて評価されます。繰り返し始動・停止負荷は、ベアリングの選定、シール摩擦、およびアセンブリの始動トルクに基づいて評価されます。両方の負荷条件について同じ荷重証明書を要求すると、通常はどちらの条件も満たさない証明書が返されます。
パッケージングとカートの役割
包装機内部では、ローラーは搬送装置というよりガイドとしての役割を担うことが多く、フィルムやトレイを50N以下の荷重で基準面に保持します。そこで重要な特性は、耐荷重ではなく、表面仕上げ、同心度、衛生適合性です。そのため、見積依頼書では位置を注記ではなく必須項目として記載しています。
ポジションからわかる仕様
3つの質問で、状況を迅速に把握できます。ローラーは支持しているのか、誘導しているのか、それとも移動しているのか?負荷は垂直方向、横方向、それとも繰り返し衝撃として到着するのか?そして、ローラーの回転が停止してから10分間に、ライン上で何が起こるのか?
重荷重または移送ポイントの位置では、ローラーはもはや小型トラックアイテムではなく、そのように指定する必要があります。 インパクトローラーサプライヤー 衝撃荷重には別の証拠セットが必要な理由をこのルートで説明しており、1つのローラータイプで両方の役割を担わせる前に読んでおく価値があります。メインの運搬ベルトも稼働している工場では、ローラーの仕様はベルトの選択と連動しているため、同じ監査がしばしば並行して実行されます。 工業用コンベアベルト レビュー。
| 位置 | 積載物 | 故障モードの確認 | 最初に変更される仕様 |
|---|---|---|---|
| 持ち運び用、細いベルト | ベルト+製品重量、安定 | 発作、貝殻の平らな斑点 | 半径方向荷重とシェル壁 |
| ソーターの靴のトラック | 靴、カート、パッケージ、横方向の推力 | 軸受の剥離、レースのブリネル現象 | ベアリングクラスとシャフト硬度 |
| フィルムまたはパウチガイド | フィルムの張力のみ | 表面マーキング、振れ | 表面仕上げと同心度 |
| ベルト間の搬送 | 製品の質量、時折の衝撃 | シャフトの曲がり、エンドキャップのひび割れ | シャフト径とエンドキャップ材質 |
| 洗浄ゾーン | 軽負荷、水および化学スプレー | シャフト端部の腐食、グリース流出 | シール等級と表面処理 |
03技術監査:見積もり前に確認すべき12項目
この監査が存在するのは、ローラーの見積書は商業的な体裁をとった技術文書であり、そのすべての項目をチェックできるからです。当社は価格を提示する前に以下の12項目を検証しており、仕入先に対しても同様の厳格なチェックを求めています。
監査の実施方法
2人のエンジニアが作業台に図面を置いて作業すれば、約3時間で表を完成させることができます。作業は形状から始まり、荷重経路、環境、そしてドキュメントへと進めてください。価格から始めてはいけません。価格から始めると、監査結果が最も安いサプライヤーの提案に偏ってしまうからです。
購入者が最も見送る商品
以下の5行は、納品後に発生する議論のほとんどを網羅しています。具体的には、シャフト端形状、シールタイプ、回転速度時の負荷、エンドキャップ保持力、およびバッチ公差です。それぞれ異なる理由で無視されますが、それぞれ1つの質問で確認できます。
これらのコンポーネントがどのような目的で作られているかの概略については、 コンベヤローラー カタログページは有用な参考資料であり、サプライヤーは同じ部品の小径トラック版に関する比較可能なデータを送付することに抵抗がないはずです。
| これを聞いてください。 | 証拠が必要 | 合格基準 | コモンギャップ | スキップした場合のリスク |
|---|---|---|---|---|
| 1. 外径 | 寸法入り公差図面 | 名目値に指定されたバンドを加えたもの | 名目上のみ | ベルトまたはトラックの干渉 |
| 2. 顔の長さ | 全長とは別に | 両方の寸法が示されています | 両方に1つの数字 | 組み立て時にフレームが衝突する |
| 3. 管壁の厚さ | 素材グレードの壁掛けフィギュア | 最低限の壁が指定されています | 「標準壁」 | 点荷重によるへこみ |
| 4. シャフトの直径と端部 | 側面図または写真 | 平面、ねじ山、または溝が示されています | 「標準シャフト」 | ローラーが取り付けられません |
| 5. ラジアル振れ | サンプルの測定値 | 設定した制限内で | 全く言及されていない | トラッキングのずれ、振動 |
| 6. ベアリングの指定 | 指定部品または承認された同等品 | クラスとクリアランスが記載されています | 「良い態度」 | 早期発作 |
| 7. シールタイプ | 断面図またはサンプルカットアウェイ | 名前の付いたアザラシ科 | 詳細不明の「密封」 | 粉塵の侵入、グリースの損失 |
| 8. 高速で負荷をかける | RPM値で図をロードします | 両方の数字を同じ行に表示 | 速度なしでロード | サービスにおける過負荷 |
| 9. グリースの種類と充填量 | 製品名またはグレードと充填率 | 等級、温度範囲が示されています | 「潤滑済み」 | ウォッシュアウトまたは固い回転 |
| 10. エンドキャップ保持 | 記載された方法:プレス、溶接、かしめ、クリップ | 方法+引き抜き基準 | 方法は記載されていない | キャップウォークオフ、ベアリング露出 |
| 11. 表面処理 | コーティング仕様(厚さ範囲付き) | ミクロン範囲または標準名 | 「亜鉛メッキ」のみ | シャフト端部の腐食 |
| 12. バッチ許容誤差 | ロット全体にわたる規定の制御帯域 | バンドは書面で同意した | 描画制限のみ指定 | 1つのラインにミックスフィット |
12行、12個の1行質問。それらすべてに答えられるサプライヤーは、 コンベヤベルトサプライヤー これは取引の会話というよりは技術的な対話のレベルであり、続く見積もりは同じ12の質問に答えた他のサプライヤーの見積もりと比較可能です。
04ローラー図面の読み方:完全なデータシートに必ず含まれるべき内容
図面こそが契約書です。図面のない価格は、まだ定義されていない部品に関する単なる意見に過ぎず、後からどれだけ交渉しても修正することはできません。サプライヤーが図面を添付せずに見積書を送ってきた場合、適切な対応は対案を提示することではなく、図面の提出を求めることです。
決して空白にしてはならない欄
ローラー図面は、直径、面長、全長、肉厚、材質等級、軸径、軸端形状、軸受位置、軸受記号、シール配置、コーティングの11項目のうちいずれか1つでも欠けている場合は不完全とみなします。修正欄付きの1ページのスケッチで十分ですが、11項目すべてに回答している必要があります。なぜなら、各項目は製造工程に対応しており、工場がそれぞれ単独でミスをする可能性があるからです。当社のテストは、貴社と一度も連絡を取ったことのない機械工が、図面だけで部品を製造できるかどうかです。寸法を確認するために電話連絡が必要な場合は、図面は不合格となります。
却下事例でも、私たちは今でも引用しています
あるヨーロッパのシステムインテグレーターから、ローラーに関する問い合わせがたった一行で届きました。「外径50mm、スチール製、シール付き」。私たちは11項目の詳細な説明を求め、検討に2営業日を割くと返信しました。その後、買い手自身の図面が見つかり、そこには最も安い入札者が想定していた2.5mmではなく4mmの肉厚、2つの平面加工が施された段付きシャフト、そしてトリプルリップシールが示されていました。これらの3つの特徴は、最初の1行の説明には一切記載されておらず、それぞれがコスト増につながりました。ここでの教訓は、安い入札者が不正直だったということではなく、要求事項がきちんと伝わっていなかったということです。
ローラーとベルトの両方を製造しているため、両方の側面からこれを見ることができます。メインの運搬ベルトも必要なプロジェクトの供給側にいる場合、購買チームは同じ作業を2回行うことがよくあります。1回目は コンベヤベルトメーカー そして一度はローラーショップで働いた。やり方は同じだ。まず形状を定義し、それからお金について議論する。
ローラー、プーリー、ベルトを1つのパッケージに組み合わせたプロジェクトは通常、単一の供給元を通じて処理されるため、ローラー図面レジスターと コンベヤローラーとプーリーのサプライヤー インターフェース図面は同じ改訂フォルダに保管してください。改訂番号の異なる2つの図面セットがあると、間違った部品が出荷される可能性が高くなります。
| 描画フィールド | ユニット | なぜそれが重要なのか | 許容される情報源 |
|---|---|---|---|
| 外径 | mm | ベルトの接触とフレームのクリアランスを設定します | 承認された図面または測定サンプル |
| 顔の長さ | mm | コントロールサポートの幅とキャップの位置 | 図面、全長とは別に記載 |
| 全長 | mm | ローラーがフレームのスロットに適合するかどうかを判断します | 寸法入り図面 |
| 壁厚 | mm | へこみ耐性とベアリングシートの剛性を決定します | 図面または断面図 |
| チューブ材質グレード | 成績コード | 腐食性および溶接性に影響を与える | ミル証明書参照 |
| シャフト径 | mm | ベアリングの嵌合と曲げ強度を設定します | 許容範囲を考慮して描画する |
| シャフト端形状 | 平面、溝、ねじ山 | 取り付けと保持を決定する | 端面図、写真、または実物サンプル |
| 方位 | 端からmm | 支持スパンと内部形状を設定します | 断面図 |
| ベアリング指定 | 部品コード | 負荷クラスと速度制限を設定します | 指定部品または承認済み同等品リスト |
| シール配置 | 種類と位置 | 汚染と油脂の残留を抑制します | 断面図またはサンプルセクション |
| コーティングまたは表面 | ミクロン範囲 | 腐食寿命と表面密着性を設定します | コーティング標準プラス厚さ範囲 |
11項目、1ページ。これより少ないと、ローラーではなく直径を買っていることになります。
05ベアリングとシールのクラス:真の限界を探る方法
ベアリングやシールは、小型ローラーが密かに品質を落とす箇所です。納品されたパレット上では誰も気づかず、最初の故障が発生するまで誰も気づきません。そのため、監査は注文前に、弱いサプライヤーが言い訳できないような形で、対話の中で行う必要があります。
サプライヤーを選別するベアリングに関する質問
「どのベアリングを使用していますか」と尋ねてはいけません。ベアリング単体ではなく、組み立てられたローラーのベアリングクラス、内部すきま、定格回転数を尋ねてください。カタログ番号だけでは、ベアリングの取り付け方法、予圧、潤滑方法については何もわからないからです。次に、20℃での組み立て品のブレークアウェイトルクを尋ねてください。この数値によって、シールがシャフトに引っかかっているか、ベアリングシートがきつすぎるかがわかります。実際の製造現場だけが答えられるもう1つの質問は、ベアリングがエンドキャップに正しく取り付けられていることをどのように確認しているかです。治具、プレス深さストッパー、または測定されたシート深さを挙げる回答は良い兆候ですが、図面公差を繰り返すだけの回答は良い兆候ではありません。
シール形状と粉塵試験
シール等級は、大型ローラーよりも小型ローラーの方が重要です。なぜなら、シールリップが通過する粉塵の回数が大型ローラーよりも多いためです。粉塵の多い搬送用途では、通常、ラビリンスパスとコンタクトリップを組み合わせ、洗浄用途では、明確なワイパーを備えたリップを指定します。部品番号ではなく、ローラーの断面図の写真を依頼してください。断面図には、バリアの数、リップの接触角度、シールの裏側にグリースリザーバーがあるかどうかが示されています。
微細粉塵が主なリスクである場合、シーリングに関する議論は、私たちが 微細粉塵用密閉型コンベヤローラー 設計、そしてその論理は 50 mm トラック ローラーにもそのまま適用されます。同じ工場でベルトでも材料を搬送する場合は、ローラーのシール性能とカバー グレードが ゴム製コンベアベルト これらは同じ粉塵負荷によって関連しており、一度の粉塵調査で両方の疑問に答えることができる。
| 監査に関する質問 | 期待される回答 | 危険信号となる回答 |
|---|---|---|
| 使用されているベアリングの等級とクリアランスは? | クリアランスコードと適合する環境を持つクラス名 | 「標準ベアリング」 |
| ベアリングはどのようにして直角に取り付けられているのですか? | 指定された固定具、押し止め、または測定されたシートの深さ | 図面公差を再掲する |
| このアセンブリのブレークアウェイトルクはどれくらいですか? | 指定された温度での測定値 | 「低く、自由に回転する」 |
| どのアザラシ科のアザラシが使われていますか? | 家族の名前と、障壁の数 | 「封印されている」 |
| 切片サンプルを送っていただけますか? | はい、シールとキャップを切り開いてください | 外観写真のみ |
| グリースのグレードと充填率は? | グレード、温度範囲、充填率 | 「生涯潤滑済み」 |
| 粉塵試験や塩分試験は実施されましたか? | テスト名、所要時間、結果 | 「当社の製品は耐久性に優れています」 |
危険信号欄は、非難ではなく、テストとして読んでください。工場を持たない商社は、3行目、5行目、7行目に全く答えられないことがよくあります。それを6ヶ月後に知るよりも、1週目に知る方が良いでしょう。
06シャフト、チューブ、エンドキャップの公差:確認すべき数値
公差は、ローラーの注文において、組み立て当日まで誰も異論を唱えない部分です。公差のない見積もりを提示されたら、その後のフォローアップメールの内容は容易に想像できます。
シャフト径と振れ
小型ローラーのシャフト径は通常10~20mmで、重要なのはベアリングシートの嵌め合いです。一般的な嵌め合いはh6~h7で、取り付け側はやや緩めにすることで、ローラーをプレスなしで取り付けられます。購入者が忘れがちなのが振れです。764rpmで回転する50mmローラーの場合、ラジアル振れが0.3mmあると振動の原因になります。そのため、図面の注記を鵜呑みにするのではなく、ダイヤルゲージを使ってベンチ上で測定し、シェルで0.10mm以下、ベアリングジャーナルで0.05mm以下の振れを要求します。
管壁と真直度
肉厚は、購入者があまり関連付けない2つの要素、すなわち、シェルが点荷重にどれだけ耐えられるか、そして溶接後にベアリングシートがどれだけ真円度を維持できるかを決定します。50 mmローラーの肉厚が2.5 mmであれば軽荷重には適していますが、大きな物を落とすとへこんでしまいます。一方、4 mmでは鋼材コストが上がり、重量も約30%増加します。真直度も同様に重要です。当社では、定盤上で測定した面長300 mmあたり最大0.25 mmの反りを要求しています。
エンドキャップの適合性と保持力
エンドキャップは図面上で最も地味な部分であり、ローラーが返品される最も一般的な原因です。キャップの固定方法を確認し、次に取り外すのに必要な力を尋ねてください。一部の設計では圧入のみで十分ですが、干渉範囲を明記する必要があります。溶接キャップは粉塵の多い環境では耐久性に優れていますが、ベアリング交換が複雑になります。かしめ式またはクリップ式のキャップはその中間で、実用的な小型ローラーには通常、最も適した選択肢となります。いずれの方法であっても、見積書にはその方法を明記する必要があります。
これらの数字の背後にある構造的な背景を必要とする購入者は、当社の参考資料でそれを確認できます。 コンベヤローラーの種類と耐荷重、一方、以下の数字は実際に発注書に記入する数字です。回転要素を狭い空間に収めるという同じ規律は、プラントの駆動側にも見られます。 トランスミッションベルトメーカー プーリーの溝やベルトの断面寸法に関しても同様の問題に直面する。
| 寸法 | 標準値 | 許容範囲 | アウトした場合の結果 |
|---|---|---|---|
| ベアリングシート径 | 10~20mm | h6からh7 | インナーレースの滑り、または締め付けすぎによる異音 |
| 取付端径 | 同じ名目値 | h9からh11 | 取り付け中にフレームスロットが破損しました |
| シェル外径 | 38~60mm | プラスゼロ、マイナス0.20mm | ベルトまたはトラック表面の不一致 |
| ラジアル振れ、シェル | 測定値0.08mm | 最大0.10mm | 振動、トラッキングドリフト、ノイズ |
| 軸方向振れ | 測定値0.05mm | 最大0.08mm | 端部がフレームに押し込まれ、シールが摩耗する |
| まっすぐ | 300mmあたり0.15mm | 最大300mmあたり0.25mm | ベルトの接触が不均一、摩耗が不均一 |
| キャップの圧力干渉 | 0.03~0.06mm | 指定された範囲が必要 | キャップの脱落またはキャップのひび割れ |
| 顔の長さ | 図面通り | プラスマイナス0.5mm | 組み立て時のフレーム干渉 |
07コーティングと表面処理の選択肢:亜鉛めっき、HDPE、またはゴムが有効な場合
表面処理は、通常、購入者が目標価格を達成するために最初に削減する項目ですが、たいていは間違った選択です。小型ローラーの場合、コーティングは2つの役割を同時に果たします。シェルとシャフトの端部を腐食から保護するだけでなく、ベルトやトラックに対する表面の挙動も変化させるのです。
一般的な治療法の費用ランキング
コストの低い順に、一般的な選択肢としては、油を塗った素地鋼、亜鉛めっき、溶融亜鉛めっき、HDPEなどのポリマースリーブ、ゴム被覆などがあります。めっきから溶融亜鉛めっきへのコスト上昇は全体から見るとわずかで、湿気の多い地域や沿岸部ではほぼ常に正当化されます。ポリマースリーブはさらにコストが高くなりますが、ベルトの跡や切断時の騒音を防ぐという特定の問題を解決するため、包装や食品製造ラインでよく使用されています。
実用的な注意点として、見積書には必ず塗膜厚の範囲を明記してください。「亜鉛めっき」という表記だけでは、8ミクロンから85ミクロンまで様々な厚さを指す場合があり、12ミクロンのフラッシュコートと厚い溶融亜鉛めっき層は同じ製品ではありません。塗膜厚の範囲を尋ね、納品時に少なくとも3つのローラーについて磁気ゲージで確認してください。
| 表面オプション | 相対コスト指数 | 最高の環境 | 避けるべき場合 |
|---|---|---|---|
| むき出しの鋼鉄、油を塗った | 1.0 | 乾燥した屋内選別機、安定した湿度 | 洗浄または海風 |
| 亜鉛メッキ | 1.2 | 屋内、時折湿気あり | 研磨接触、強い衝撃 |
| 溶融亜鉛めっき | 1.6 | 屋外、湿潤、沿岸、肥料工場 | キャップがぴったりとフィットし、堆積物が組み立てを妨げる箇所にもしっかりと固定されます。 |
| HDPEまたはポリマー製スリーブ | 2.4 | 包装、フィルム、マーキングに敏感な製品 | 約80℃以上の高温物質 |
| ゴムカバー | 3.1 | グリップ力、傾斜、騒音低減 | クリーンルームまたは刃先接触 |
ローラーの注文は単独で行われることは稀です。同じ工場でその上を走るベルトも購入する場合、コーティングの決定とカバーの決定は同時に行われ、実際的な方法としては、それらをまとめて発注するのが最善です。 コンベアベルト工場 ローラー表面とベルトカバーは、1 つの作業指示書に基づいて指定されます。材料が急な傾斜から排出される場合、同じ注文には、 コンベアベルトディストリビューター 模様入りのベルトを調達し、ローラーの間隔についても合意した後でなければ、どちらの部品も出荷されない。
08耐荷重性能の根拠:形容詞ではなくデータを求めよ
「高耐久性」は耐荷重を表すものではありません。見積書には、回転速度とともにニュートンまたはキログラム単位の数値を記載する必要があります。回転速度が記載されていない場合、その数値は単なる装飾に過ぎません。
小型ローラーの作業荷重計算
狭い搬送装置が、支持スパン 2.4 m にわたって最大分布質量 180 kg のパッケージの流れを搬送し、ローラーピッチが 120 mm であるとします。ローラーが 20 個あるということは、ローラー 1 個あたりの平均荷重が 9 kg、約 88 N になります。購入者が考慮しない 2 つの乗数を適用します。ベルトに溝がある場合、または荷重が不均一な場合、1 つのローラーが平均の 1.5 ~ 2 倍の荷重を受ける可能性があるため、180 N を見込んでください。始動停止時の動的係数 1.3 を加えると、設計値は 764 rpm でローラー 1 個あたり約 230 N になります。
それが送るべき数値です。L10基準でベアリング寿命が明記されており、764rpmで230Nの連続荷重に耐えられると確認したサプライヤーは、質問に答えたことになります。ローラーが「500kgを容易に処理できる」と答えるサプライヤーは、答えていません。なぜなら、500kgとは、どの方向、どの速度、何時間なのかが不明だからです。
「定格負荷」で通常除外されるもの
見落とされがちな点として、速度、荷重方向、および取り付け条件の3つが挙げられます。ラジアル荷重定格のローラーでも、曲線軌道上でスラスト荷重を受ける場合があります。また、2つのベアリング位置で支持されたローラーは、シャフト両端のみで支持されたローラーとは異なる挙動を示します。結果だけでなく、前提条件も確認するようにしましょう。
デザインが既に稼働していて、さらに負荷をかけることができるかどうかが問題である場合、当社のメモは スチールコンベヤベルトローラーの性能 負荷と速度が時間とともにどのように相互作用するかをカバーし、一般的な選択ロジックは コンベヤローラー選定ガイド注文がより大きなバルクハンドリングパッケージに含まれている場合は、ローラー定格とベルト定格を一緒に確認する必要があります。 コンベヤベルトの卸売 複数のサイトへのルート設定では、通常、両方を同時に標準化します。
| 証拠品 | サプライヤーからの強力な対応 | サプライヤーの対応が弱い |
|---|---|---|
| 連続荷重図 | 計算式で示されるニュートンまたはキログラム | 印象的なトン数 |
| 速度参考 | 負荷値に連動した回転数 | 速度は「普通」と表現される |
| 荷重方向 | 半径方向の値と推力の値は別々に記載されています。 | すべてに1つの数字 |
| ライフベース | ベアリング寿命法(時間単位) | 「長寿命」 |
| 試験証拠 | 同サイズのベンチプレスまたはリグ記録 | 別の製品の写真 |
エンジニアからの現場メモ: ある見積依頼書には「50mmローラー、スチール製」と記載されていました。私たちはそれに対し、肉厚、軸公差、シールタイプ、高速時の動荷重、表面処理、梱包の6項目を追加で要求しました。40%もの差があった3社の見積もりは、3社すべてが同じ6項目を提示したことで、7%以内の差に収束しました。工場は変更されていません。仕様が変わっただけです。
09能力境界に関する質問:サプライヤーが本当にできないこととは?
どの工場にも弱点がある。重要なのは、供給業者に限界があるかどうかではなく(どの供給業者にも限界はある)、その限界を認識し、2回目の生産で失敗してからではなく、注文前にそれを伝えるかどうかである。
3つの回答ゾーン
すべての回答を3つのゾーンに分類してください。ゾーン1は「これは今日から対応可能です。図面と工具の写真はこちらです」。ゾーン2は「このサイズやシール構成はこれまで製造したことがないので、サンプルと試運転が必要です」。ゾーン3は「当社の設備では、その公差や直径範囲に対応できません」。健全なサプライヤーは、この3つのゾーンすべてに対応でき、ゾーン3でも恥ずかしがりません。一方、すべての回答をゾーン1に限定するサプライヤーは、非常に規模が大きいか、あるいはすべてを話していないかのどちらかです。
弊社では、ドライブ製品でも同様に境界を使用しています。単段ドライブが異なる構成を必要とする前に伝送できるデータ量には実際的な上限があり、 Vベルトメーカー そうでないふりをする人は、再注文ではなく、申請が却下される結果に終わる。小型ローラーも例外ではない。何が保持できるかを明確にし、それに合わせて設計すべきだ。
境界質問の書き方
境界質問とは、パラメータ、値、リスクの方向を明確にする質問です。「肉厚4mm、直径40mmのローラーで、振れを0.05mmに抑えられますか?」は境界質問です。「品質管理は適切に行っていますか?」は境界質問ではありません。前者は治具とゲージで答えられますが、後者は安心感を与えることでしか答えられません。
ローラーに関するお問い合わせの際には、少なくとも 4 つの境界質問をしてください。新しい工具なしで見積もることができる最小および最大の直径、サンプルではなく生産で維持できる最も厳しい振れ、1 ロットで処理できる最大注文数量、外部から購入するのではなく社内で加工できるシャフト端の形状です。これらの限界を超えるプロジェクトについては、当社の作業は 鉱業用コンベヤローラーメーカー 用途例では、軽作業用工具セットの範囲外となるサイズの工具をどのように扱うかを示します。
| 能力 | 今日できること | ニーズ評価 | できません |
|---|---|---|---|
| 殻の直径38~60mm | 標準チューブ素材、既存のエンドキャップ | 非標準の壁または材料グレード | 外径20mm未満 |
| 描画よりもランアウトがタイト | 小型シェルに対する0.08mmルーチン | 0.03 mm、追加の真円度調整とゲージング付き | このサイズでサブミクロンまで粉砕する |
| シールの配置 | ラビリンスプラスリップ、シングルとダブル | トリプルリップまたは特殊複合リップ | 1週間以内にカスタム成形リップを製作 |
| シャフト端部の特徴 | 平面、溝、ねじ山、穴あけ加工された端部 | 小さなシャフトのスプラインまたはキー溝 | 12mmシャフト上の一体型歯車切削 |
| バッチサイズ | 1回の生産量:200個~5,000個 | スケジュール変更により50,000個 | 当日配送(1点のみ) |
| コーティング | メッキ、亜鉛メッキ、ポリマースリーブ、ゴム | 航空宇宙分野に特化した仕上げ | 薄型チューブに60HRCの硬質クロムメッキを施しました。 |
10RFQフィールドシート:必ず送付する18項目
RFQ(見積依頼書)は、価格設定のきっかけとなる技術文書です。18項目というのは官僚主義的なものではなく、3社のサプライヤーが同じ製品の見積もりを提出できるようにするための最低限の項目数なのです。
必須コア
18項目のうち9項目は必須項目であり、これらの項目がないと見積もりを比較できません。具体的には、形状、数量、配送先、および受領書です。購入者が必須項目を記入できない場合、次のステップは価格見積もり依頼ではなく、技術的な問い合わせとなります。
価格を左右する分野
価格変動に最も大きな影響を与える項目は4つあります。肉厚は鋼材の重量を、シール等級は部品コストと組み立て時間を、表面処理は工程数を増やし、梱包は輸送量を決定します。軽量製品の場合、輸送量の差は2つのサプライヤー間の単価差を上回ることがよくあります。これらの4つの項目を記入すれば、残りの項目が曖昧でも、比較可能な見積もりを得ることができます。
送信方法
シートは、項目ごとに1行ずつ記載したスプレッドシート形式で送信し、図面は問い合わせ全体に対して一度添付するのではなく、各行に添付してください。そして、見積書には入力した項目の値をそのまま記載するよう求めてください。入力内容を反映した見積書は監査が容易ですが、文章形式の見積書はそうではありません。
| RFQフィールド | ユニット | 必須 | 理由 | 入力例 |
|---|---|---|---|---|
| 1. 品目と図面番号 | 文章 | はい | 引用文を1つの管理文書に紐付ける | TR-050-A Rev C |
| 2. 外径 | mm | はい | 主要な幾何学的制御 | 50.0マイナス0.20 |
| 3. 顔と全長 | mm | はい | フレームの衝突を防ぎます | 180 / 232 |
| 4. 壁の厚さ | mm | はい | 鋼材の重量と価格を左右する | 3.0分 |
| 5. チューブの材質 | 学年 | はい | 腐食と溶接部の挙動 | 炭素鋼溶接管 |
| 6. シャフト径 | mm | はい | ベアリングの適合性と強度 | 15 h6 / h9 |
| 7. シャフト端部の形状 | スケッチ | はい | インストール互換性 | 平らな12mm、端から8mm |
| 8. ベアリング要件 | クラス | はい | 積載クラスと速度制限 | 6202-2RSクラス、または同等品 |
| 9. シールタイプ | 家族 | はい | 汚染とグリース寿命 | ラビリンスプラスコンタクトリップ |
| 10. 速度における動的負荷 | N(rpm) | いいえ | サプライヤーにベアリングのサイズを決定させる | 764 rpmで230 N |
| 11. 回転速度 | rpm | いいえ | それがなければ、荷重の数値は意味をなさない。 | 最大764、標準610 |
| 12. 1日あたりの勤務時間 | h | いいえ | グリースとベアリングの寿命目標を設定します | 20時間、6日間 |
| 13. 環境 | 説明 | いいえ | 粉塵、水、化学物質、温度 | 埃っぽい室内、38℃、洗浄なし |
| 14. 表面処理 | 仕様 | いいえ | 腐食寿命と表面挙動 | 溶融亜鉛めっき、45~65ミクロン |
| 15. 数量とロットの分割 | 個 | はい | シートおよびチューブの最低購入数量 | 1,200個を3ロットに分けて |
| 16. 必要な配達 | 日付 | はい | スケジュール設定が現実的かどうかを明らかにする | 最初のロットは30日以内に出荷されます |
| 17.検査および書類 | リスト | はい | 測定および記録すべき内容を定義する | 寸法レポート、振れ、コーティングゲージ |
| 18. 梱包と目的地 | 仕様 | はい | 着地費用および輸送中の損害 | 木製パレット、1段あたり500個 |
このシートにご記入いただいた場合、通常3営業日以内にお見積もりをお送りいたします。写真と直径をお送りいただいた場合は、代わりに質問リストをお送りいたします。ローラーの仕様全体がどのように表示されるかをご覧になりたいお客様は、完全な仕様書もご覧いただけます。 コンベヤローラーサプライヤー 範囲は、フィールドが完成品にどのように対応しているかの参考として使用されます。
11見積もり比較:価格、最小発注数量(MOQ)、リードタイムの標準化
同じローラーの見積もりを3つ取っても、それぞれが微妙に異なる解釈に基づいて価格を設定するため、全く同じ値になることはありません。正規化することで、3つの数値を1つの意思決定にまとめることができます。
正規化スコアの構築
まず、すべての見積もりを共通の基準に変換します。出発点は、単価、梱包費、運賃を合計し、実際に納品された数量で割った、1個あたりの着地コストです。次に、サービス時に実際のコストが発生する技術的な項目を比較検討します。シングルリップシールを見積もっているサプライヤーは、ラビリンスシールとリップシールを見積もっているサプライヤーよりも安価なローラーを提供しているのではなく、サービス間隔が短いことを提案しているのです。
当社は、6つの加重項目に基づいて評価を行います。1個あたりの着地コスト、シール等級、積載実績、文書化された許容誤差、リードタイムの信頼性、最小発注数量(MOQ)の柔軟性です。加重値は購入者の判断によりますが、評価は印象ではなく文書に基づいて行われる必要があります。
貨物トラップ
軽量製品の場合、これが最もコストのかかる落とし穴となります。800km離れた場所にいるサプライヤーが単価を4%安く提示したとしても、パレット単位で価格が決まるとなると、その優位性は失われてしまいます。重量だけでなく、1,000個あたりの梱包容積(立方メートル)を必ず確認してください。キャップの入れ方やパレットの積み方によっては、同じローラーでも2つのサプライヤーで容積が30%も異なる場合があるからです。
注文がより大きなコンベアパッケージ内にある場合、比較にはシステムアイテムも含まれる必要があり、メモのチェックは ベルトシステム用コンベヤローラー ローラーの選択とフレーム設計がどのように相互作用するかを、同じ評価シート上に示してください。
| サプライヤー | 単価 | 最小注文数量 | リードタイム | シールタイプ | 証拠を読み込む | 正規化スコア |
|---|---|---|---|---|---|---|
| サプライヤーA | 4.10米ドル | 1,000個 | 35日間 | シングルリップ | 負荷のみ、速度なし | 62 |
| サプライヤーB | 4.55米ドル | 500個 | 30日間 | ラビリンスプラスリップ | 764 rpmで230 N | 84 |
| サプライヤーC | 3.85米ドル | 5,000個 | 55日間 | 記載なし | 「ヘビーデューティー」 | 49 |
単価が最も低い製品がこの表で最下位にランクインしていますが、これは珍しいことではありません。また、このスコアは計算式に基づくものではなく、あくまで目安であることに注意してください。粉塵問題のない工場であれば、シールラインの比重ははるかに低くなり、結果は逆転する可能性があります。
12サンプルおよび初回製品承認ワークフロー
特注の小型ローラーの場合、サンプルは安価な保険のようなものです。試作品1回の製作費用は、1,200個の不良品が出荷されるのを防ぐことができれば、通常はすぐに回収できます。
タイムラインとホールドポイント
通常の工程は、試作品作成、寸法レポート作成、購入者による適合性確認、封印済みサンプルの承認、初回生産ロットの初回品検査、そして最終ロット出荷という流れで行われます。各工程には、購入者からの書面による承認が必要となる保留ポイントが設けられています。口頭での承認が、不良品出荷の最も一般的な原因です。
密封サンプルとはどういう意味か
密封サンプルは、双方の署名と日付が記入された実物の参照資料であり、改ざんできない場所に保管されます。9か月後に表面仕上げやシールの適合性について紛争が生じた場合、密封サンプルによって解決されます。工場と購入者の現場にそれぞれ1つずつ保管してください。写真は有用な補足資料ではありますが、代替資料としては不十分です。
カスタムまたはOEMローラープログラムの場合、部品が軽量トラックローラーであろうと重量のあるプロジェクトアイテムであろうと、同じワークフローが適用され、 OEMコンベヤアイドラーメーカー 作業内容は、金型製作に着手する前に、サンプル承認段階の問題を解決することです。
弊社が計画しているスケジュールは、図面確定に3~7日、試作品3~5点と報告書作成に10~20日、機械での適合確認に5~10日、封印済みサンプルへの署名に2日、初回ロットの初回品検査にさらに2日、そしてバッチリリース書面作成に1日です。各工程は電話ではなく、書面によるリリースで終了します。
13受入検査:サンプリング、ゲージ、合否判定基準
入荷検査は、不良品が機械に届く前に発見できる最後のチャンスです。迅速かつ再現性があり、記録に残さなければ、忙しい午後の最初の日に省略されてしまうでしょう。
ゲージと周波数
小型トラックローラー用の実用的なキットは、長さと直径を測定するデジタルノギス、軸径を測定するマイクロメーター、振れを測定するダイヤルゲージと定盤、磁気コーティングゲージ、そしてブレークアウェイトルクを読み取るのに十分な小型トルクレンチといったシンプルな構成です。シールとキャップの検査用に、手持ち式拡大鏡も用意しましょう。検査頻度はロットサイズに応じて決定し、一般的な方法は、最小5個、最大20個の平方根サンプルを用いる方法です。
合否判定ルール
ルールは形容詞ではなく数値で記述してください。サンプリングされたローラーのいずれかが振れ限界を超えた場合、ロットは保留され、サプライヤーには出荷全体を対象とした封じ込め計画が求められます。他のローラーでは問題のない寸法で1つのローラーが不合格になった場合でも、後でラインを停止するよりもロット全体を再検査する方が安価です。ゲージでは検出できない問題をどのように検出するかを尋ねるバイヤーもいます。当社の目視検査では 自動調心ローラー 検査項目は、表面の傷、シールのずれ、キャップの装着状態などであり、同じ手順で40mmのトラックローラーにも検査が移される。
| 検査項目 | ゲージ | サンプルサイズ | 受け入れる | 拒否する |
|---|---|---|---|---|
| 外径 | キャリパー | 1ロットあたり8個 | 描画バンド内 | バンド外のどのピースでも |
| 顔の長さ | キャリパー | 1ロットあたり8個 | プラスマイナス0.5mm | 2 個以上の外向きのピース |
| シャフト径 | マイクロメーター | 1ロットあたり5個 | フィットバンド内 | フィットしないバンドの部品 |
| ラジアル振れ | ダイヤルインジケーター | 1ロットあたり5個 | 0.10 mm以下 | 0.10 mmを超えるピース |
| コーティングの厚さ | 磁気ゲージ | 1ロットにつき3個、各3ポイント | 規定の最低額を超える | 2つの点で最低基準を下回る |
| ブレークアウェイトルク | 小型トルクレンチ | 1ロットあたり3個 | 合意された限度を下回る | いずれの品目も上限を超えています |
| シールとキャップの装着 | 拡大鏡と視覚 | すべて最上層にあります | ずれなし、継ぎ目も均一 | 唇のずれが目に見える場合 |
| 梱包とマーキング | ビジュアル | すべてのパレット | 梱包仕様に合致する | ロットが混在しているか、ロットラベルが欠落している |
14バッチの一貫性:実行ごとのばらつきの追跡
3月の検査に合格したローラーが8月の検査で不合格になった場合、通常は品質不良とはみなされません。これは一貫性の問題であり、1つのロット内の欠陥としてではなく、ロット間のばらつきとして現れます。
何を記録すべきか
部品番号ごとに1ページの記録簿を作成してください。ロットごとに、ロット番号、日付、測定された外径の平均値、振れの最大値、軸径、コーティングの厚さ、およびブレークアウェイトルクを記録します。ロットごとに6つの数値を記録し、検査員の記録シートから取得します。1年間で12~40個のデータポイントが得られ、1回の検査では決して明らかにならない傾向が明らかになります。
コントロールバンド
図面上の許容範囲に頼るのではなく、サプライヤーと許容範囲について合意してください。0.10 mmの振れ許容範囲は合否判定の基準線ですが、0.06 mmの管理範囲であれば、ロットが不合格になるずっと前に警告を発することができます。当社では、図面上の許容範囲の約3分の2を内部作業範囲として使用しています。3ロット連続で許容範囲の上半分に近づいた場合は、サプライヤーにチューブの在庫状況や治具の変更について問い合わせるべきです。
| 多く | OD平均 | ランアウトマックス | シャフト径 | コーティング | 偏差バンド |
|---|---|---|---|---|---|
| L-2401 | 49.92 mm | 0.06 mm | 14.99 mm | 52ミクロン | ベースライン |
| L-2402 | 49.90 mm | 0.07 mm | 14.98 mm | 50ミクロン | バンド内 |
| L-2403 | 49.86 mm | 0.09 mm | 14.97 mm | 47ミクロン | 上昇していく |
| L-2404 | 49.88 mm | 0.05 mm | 14.99 mm | 54ミクロン | 工具交換後に修正済み |
その4行目こそが、一貫性ログの目的です。3つのロットで誤差が生じ、供給業者が調整治具を変更したところ、傾向が逆転しました。単一の検査ではこの問題は検出できず、修正前に不良品は発生しませんでした。
15梱包、マーキング、輸送中の損傷防止
小型ローラーは輸送中に破損しやすい。シールが両端で露出しており、シャフトの両端が最初に曲がる箇所となる。また、軽量な製品であるため、供給業者は容積を節約するために梱包を簡略化しようとする傾向がある。梱包は仕様項目であり、後回しにすべきではない。
梱包仕様
VCI紙は、特に亜鉛メッキされた表面を持つ、3週間以上海上輸送されるあらゆるものにとって、安価な保険となる。
マーキングと識別
すべてのパレットには、部品番号、図面改訂版、ロット番号、数量、製造日が必要です。ロット番号のマーキングは品質管理ログを機能させる上で不可欠であり、価格競争を仕掛けるサプライヤーが真っ先に省略する項目の一つです。納品されたパレットにロット番号ラベルがない場合、そのロットがどの製造ロットに由来するものかを特定できず、その後のクレームの信頼性が損なわれます。
損害管理と賠償請求
荷降ろし前と、最上段を開封した後にパレットの写真を撮ってください。コンテナの結露やパレットの崩壊は、2週間後には証明が困難な痕跡を残します。現場のゲートで発見された損傷は運送クレームの対象となりますが、パレットが1か月間屋外に保管された後に発見された損傷は通常、対象となりません。
仕様を7つの項目のリストとして記述してください。木製または厚手の合板パレットにトレイを取り付け、6~8層以内とし、層間には段ボールまたは発泡材の仕切りを挟み、ストレッチラップと防湿シート(VCIペーパー)を使用し、部品番号、改訂版、ロット番号、数量、日付を記載したラベルを貼付し、露出したシャフト端にはスリーブまたはキャップを取り付け、積載前に容器の乾燥状態、臭い、錆の痕跡がないか確認します。
16保証、スペアパーツ、およびクレーム処理
小型ローラーの保証書には、故障の具体的な状況を説明するべきであり、単なる感覚的な説明は不要です。「欠陥に対する1年間保証」といった文言は、当事者間で何が欠陥で何が摩耗に該当するかを事前に合意した場合にのみ有効です。
一般的に提示される保証範囲
業界用語では一般的に「実際の運転条件および承認された図面に従う」と表記され、密閉型ベアリングは通常、摩耗ではなく欠陥のカテゴリーに分類される。
スペアパーツ戦略
小型ローラーは安価なため、賢明な予備部品の確保策は、修理プログラムではなく、少量の予備部品を用意することです。通常、設置数量の2~3%をライン予備部品として保管し、さらに、停止によるコストが注文全体の費用を上回る箇所については、予備部品一式を保管することをお勧めします。予備部品は屋内に保管し、元の梱包のままにしておいてください。洗浄ラインの横に予備部品棚を置いておくと、故障の原因となる可能性があります。
証拠を主張する
ロット番号、分解前の故障部品の写真、稼働時間、および該当箇所での測定荷重または速度という4つの書類があれば、クレーム処理はより迅速に進みます。サプライヤーは、ローラーが規定の定格を超えて稼働した場合のクレームに対して当然ながら慎重であり、その議論を迅速に解決するには、見積依頼書に最初から定格を記載しておくのが最善策です。
保証期間は出荷日から12~24ヶ月、または稼働時間が6,000~12,000時間のいずれか早い方とします。ベアリングの焼き付き、シール不良、キャップの保持不良は欠陥項目であり、密封サンプルと図面に基づいて検査されます。コーティングの摩耗、衝撃による損傷、過負荷は消耗項目であり、見積依頼書に記載された負荷と速度に基づいて検査されます。対応策は通常、交換または返金となり、運送費と検査費用は個別に合意されます。
これらはどれも複雑なことではなく、すべて事前に把握できます。完全な見積依頼書を送付し、封印されたサンプルを保管し、ロットデータを記録し、パレットを撮影するバイヤーは、これらを何も行わないバイヤーよりも多くの書類を作成しているわけではありません。単に、故障後に行うのではなく、故障前に行っているだけです。ローラープログラムがベルト、プーリー、または駆動部品に拡大する場合でも、同じ規律ある手順をより広い範囲に適用できます。 製品カタログ 方法を変更せずに。

17小型トラックローラーの調達に関するよくある質問
B2B取引において、小型トラックローラーとは具体的に何を指すのでしょうか?
図面に基づいて注文する外径約60mm以下の部品で、短い中心距離で動作するもの(通常はガイドトラック、レール式カート、または狭い搬送装置内)であれば何でも対象となります。名称よりも、外径、面長、軸配置を文書で明記できるかどうかがはるかに重要です。
注文前にサプライヤーのローラー耐荷重を確認するにはどうすればよいですか?
回転速度と耐用年数を考慮した、ニュートンまたはキログラム単位の荷重値を要求してください。回転速度が示されていない数値は検証できません。供給業者が数値の根拠となる前提条件を示せない場合は、その定格値を仕様ではなく説明として扱ってください。
埃っぽい荷積み場では、どのタイプのシールを依頼すべきでしょうか?
微細粉塵対策としては、通常、ラビリンス構造と接触リップを組み合わせた構造を指定します。これは、ラビリンス構造が接触リップに到達する前に大部分の粒子を分離するためです。部品番号ではなく、断面サンプルを依頼してください。そうすれば、バリアの数を自分で数え、接触リップの後ろにグリースリザーバーがあるかどうかを確認できます。洗浄エリアでは、専用のワイパーを追加し、シャフト端部の処理についても確認してください。
小型トラックローラーの場合、単価を下げることは正しい選択となることがあるのだろうか?
はい、ただし技術的な範囲が同一である場合に限ります。2つのサプライヤーが同じ図面、同じシールクラス、同じ耐荷重性能で見積もりを出した場合、価格が低い方が明らかに有利な価格なので、そちらを選ぶべきです。問題は、見積もりが同じ範囲で届くことは稀であり、シールがシングルリップ式であったり、梱包容量が大きかったりすると、4%の単価差はすぐに消えてしまうことです。
ローラー図面には最低限どのような情報を含める必要がありますか?
11項目:外径、面長、全長、肉厚、管材等級、軸径、軸端形状、軸受位置、軸受記号、シール配置、コーティング。修正欄付きの1ページの図面で構いません。11項目のうちいずれか1つでも欠けている図面は問題です。なぜなら、各項目は、工場が独自にミスを犯しやすい工程に対応しているからです。
バッチ処理を実行する前に、いくつのサンプルを承認する必要がありますか?
試作品3~5点と、署名と日付入りの封印済みサンプル1点をお勧めします。3~5点あれば、単発的なエラーではなく、体系的なずれを検出するのに十分な数です。封印済みサンプルは、9か月後に紛争を解決する鍵となるため、各拠点にコピーを保管しておいてください。
入荷検査で不良品が最も多く見つかる品目は何ですか?
経験上、ラジアル振れとシールまたはキャップの密着度をチェックするのが最も効果的です。振れチェックは、曲がったり溶接不良のシェルを検出し、キャップの密着度チェックは、後々の焼き付きの原因となるずれを検出します。次に効果的なチェックは、磁気ゲージによるコーティング厚さの測定です。薄いフラッシュコーティングは目視しにくく、規定値を低く見積もってしまう傾向があるためです。
1つのサプライヤーが年間を通してロットの一貫性を維持できるだろうか?
はい、ただし2つの条件が満たされている場合です。供給業者は自社のチューブ調達と調整治具を管理し、購入者はロットデータを記録し、ドリフトを把握する必要があります。固定されたプロセスを持つ供給業者と、データ記録を行う購入者であれば、図面公差の約3分の2の範囲内で1年間、大きな問題なく品質を維持できます。どちらか一方を欠くと、品質の安定性は運任せになってしまいます。
購買担当者がよく忘れがちな見積依頼書の項目は何ですか?
回転速度、稼働時間、梱包仕様、検査書類一覧。速度は、購入者が負荷だけで稼働時間が決まると考えがちなため、見落とされがちです。梱包は、技術的な側面よりも商業的な側面が強いと感じられるため、見落とされがちですが、軽量部品の場合、着地コストの2番目に大きな要因となることが多いのです。
特注の小型トラックローラーの最小注文数量(MOQ)は通常どのように見積もられますか?
既存のチューブ材とエンドキャップを使用するローラーの場合、通常は200個から1,000個程度ですが、新しいキャップ、新しいシール金型、または特殊なシャフト形状が関係する場合は、価格が急激に上昇します。サプライヤーに、金型費用やセットアップ費用を単価から切り離して提示してもらうことで、少量の初回ロットの実際のコストを把握できます。
シール不良は通常、サプライヤーの管理体制に関してどのようなことを示しているのでしょうか?
多くの場合、シール自体の問題ではなく、組み立て工程の管理に問題があることを示しています。リップが中心からずれて装着されていたり、キャップが斜めに押し込まれていたり、グリース充填量が推測に基づいていたりすると、いずれも同じ症状が現れ、いずれも工程上の問題です。ベアリングの型番だけでなく、破損した端部の写真を送っていただき、装着方法についても確認してください。
異なる印鑑等級の2つの見積書を比較するにはどうすればよいでしょうか?
これらを直接比較しないでください。各シールクラスの想定されるサービス間隔を用いて、両方を稼働年あたりのコストに換算してから比較してください。10%安いシングルリップローラーでも、16ヶ月ごとに交換が必要な場合、3年間使用できるラビリンス+リップローラーよりも高価になる可能性があり、計算すれば通常はそれが明らかになります。
18関連商品
- コンベヤローラー 軽軌道走行を超えるローラープログラム向け。
- ゴム製コンベヤベルト 同じフレーム上を通るベルト用。
- PVCコンベヤベルト 軽やかで、きれいで、マーキングに敏感な転写に適しています。
- Vベルト 同じ機械の駆動側用。
- タイミングベルト 小型ローラートラックに供給するインデックス位置用。
19関連ブログ記事
- コンベヤアイドラローラーガイド:適切なローラーの選び方 監査の背後にある選択ロジックについて。
- 荷積みエリア向け衝撃ローラーサプライヤー 衝撃荷重に関する証拠セットについて。
- 微細粉塵用密閉型コンベヤローラーメーカー 汚染作業におけるシールの詳細について。
- コンベヤローラー究極ガイド2026 コンポーネント全体の状況については、こちらをご覧ください。
- プロジェクト向けOEMコンベヤアイドラメーカー カスタムプログラムおよび承認について。