化学プラントや肥料プラントでは、単一のベルトコンベアで稼働することはほとんどありません。ゲートに到着する材料は、湿ったリン鉱石、粒状尿素、硝酸アンモニウム、カリウム、コーティングされた顆粒など、移送ポイントごとに温度、水分、摩耗性が変化し、搬入を生き延びたベルトコンベアも、冷却ラインや袋詰めラインで故障することがよくあります。このガイドでは、ルート全体をゾーンごとに見ていき、各セクションで実際に何が求められるかを示します。 化学製品および肥料用コンベアベルト そして、その義務を、購入注文書に署名する前に購入者が要求すべき書類や現地調査へと変換する。

01工場全体の視点:6つの仕事、1つの生産ライン
肥料工場に適合するベルトの仕様が一つもない理由
肥料工場を鉄道側線からトラック積込機まで歩いていくと、6つの異なる搬送工程を経ることになります。原料は湿っていて塊状で到着します。破砕機とふるいは、衝撃と鋭利なエッジでカバーを酷使します。反応器と造粒機は熱、蒸気、粘着性のある微粒子を加えます。冷却装置と硬化室は、結露の中をベルトコンベアを押し進めます。袋詰めラインは高速で埃っぽく稼働し、倉庫は低速で重労働です。これら6つの工程を1つの作業として扱うことが、最もよく見られる仕様ミスです。通常、そのミスは、ラインの他の部分はまだ新品のように見えるのに、3か月目にはカバーが破れてしまうという形で現れます。
1本のベルトで6つの役割すべてをうまくこなすことは不可能であり、そうでないと仮定すると、どちらの方向でもコストがかさみます。最も負荷の高い単一の用途に合わせてすべてのベルトのサイズを選定する工場は、冷却装置では決して使用しない耐摩耗性のために費用を払い、中級グレードのベルトをどこでも1本だけ購入する工場は、年に2回余分な継ぎ目修理費用を支払うことになります。ゲートから袋詰め機までのラインを何十年も観察してきた私たちの見解では、適切な設計単位は工場全体ではなく、搬送ゾーンです。
だからこそ、調達に関する話し合いは材料リストから始めるべきなのです。 コンベヤベルトメーカー 肥料を扱った経験のある人は、1 メートルあたりの見積もりを出す前に、製品、処理量、および周囲環境条件を知りたいと思うでしょう。同じ工場でも、摩耗の激しいものが必要になる場合があります。 ゴム製コンベアベルト 破砕機では耐熱性のある原料、造粒機では耐熱性のある原料、袋詰め機では軽量の帯電防止ベルト。これらを1つの供給元から購入することで監査証跡が1か所に集約されるため、プラントグレードの原料が1つの供給元から購入できるのです。 工業用コンベアベルト サプライヤーやサービスパートナーは、互いに全く連絡を取り合わない3つの専門業者よりも、選定が容易です。
02ゾーン別:ゲートからトラックまでの材料の変化
物質的状態の連続としてルートを読む
新しいベルトコンベアの設計を最も迅速に行うには、工場全体のことばかり考えるのをやめ、各工程における製品の状態について考えることから始めることです。肥料や化学薬品の固形物は一定ではなく、湿っていたり、熱くなったり、粘り気が出たり、冷たくなったり、粉っぽくなったり、固まったりと、様々な状態を経ます。カバーや可動部品の仕様についても、州ごとに異なる見解があります。こうした観点から設計を進めれば、ベルトコンベアの選択肢は自然と見えてくるでしょう。
次の5つのセクションでは、同じ論理を段階的に適用していきます。下の表はあくまでも概略図として捉えてください。続くセクションでは、各行の背後にある論理を詳しく説明していきます。
この読み取りを容易にする2つの習慣があります。材料が工程から出た場所ではなく、実際にベルト上にある場所で材料を測定します。なぜなら、反応器出口で乾燥している顆粒でも、50メートル下流ではまだ湿っていて粘着性がある可能性があるからです。次に、状態と並行してベルト速度を追跡します。高速ラインは軽微な粉塵問題を摩耗問題に変え、低速ラインはカバーに熱がより長く浸透するからです。2つのプラントが異なる速度と異なる周囲温度で稼働したため、同じ製品、同じトン数でも、これらの両方の影響によってベルトの推奨値が変わるのを見てきました。図面を開いたままルートを歩き、各移送ポイントで実際に確認した状態をマークします。
| 搬送ルートに沿って到達したステージ | 現段階での材料の状態 | ベルトとその部品に及ぼす影響 | この設計上の結果が購入者にもたらす |
|---|---|---|---|
| 鉄道側線またはトラックベイ横の荷降ろし・搬入ステージ | 飼料は湿っていたり、固まっていたり、凍っていたりして届き、不均一な量で大量に供給される。 | スカートゴム、衝撃吸収ベッド、および積載ポイント付近のトップカバー | 耐摩耗性に優れたカバーと、通常のピッチよりも密に配置された衝撃アイドラー |
| 投入直後に位置する破砕、選別、粉砕工程 | 鋭利で乾燥した研磨性の塊が、高いところからベルトコンベアに落下する。 | カバー、本体、ベルトの縁には、緩んだ塊が散らばっている。 | 丈夫な布地または鋼鉄製の本体に、切り傷やえぐれに強いカバーを被せたもの。 |
| プロセス建屋内での反応、造粒、コーティング段階 | 暖かく、べたつきがあり、時には湿った素材は熱を運び、細かい熱が戻ります。 | カバーの硬化、エッジのひび割れ、リターンストランドへの材料の付着 | 耐熱性化合物と、素材が粘着性でも機能する洗浄システム |
| プロセスビルディングの下流にある冷却、硬化、仕上げ工程 | 物質が冷えると水分が放出され、細かい粉塵の雲となって漂うことがある。 | ベルト下の結露と可動部への微細な粉塵の吸い込み | 耐湿性のあるスプライスと、微細粉塵用途向けに設計された密閉型アイドラー |
| ラインの最終段階での袋詰め、パレット積み、トラックへの積み込み工程 | 乾燥した、きめ細かく、流動性の高い製品は、素早く移動し、静電気を発生させる。 | 静電気の蓄積、ベアリングへの粉塵の堆積、高速走行時のトラッキングドリフト | 正確な位置合わせと頻繁なトラッキングチェックを備えた帯電防止ベルト |
03投入と排出:固着、表面硬化、洗浄
ゲートに到着するものとその振る舞い
搬入は、フェンスの向こう側の天候を誰も制御できないため、材料の挙動が最も予測しにくい領域です。リン鉱石やカリ鉱石は、表面水分が4~8%の状態で搬入されることがあり、寒い時期には同じ積荷が凍結して塊状になり、ベルトコンベアに重い塊として落下することがあります。そのため、積載地点では2つの問題が同時に発生します。グラブやダンプカーから落下する不規則な塊による衝撃と、湿った微粒子が覆土に付着することによる粘着です。
固着は、目立たない問題ではあるものの、年間を通して見ると費用がかさむ問題です。ベルトに付着した物質は、戻り糸に沿って構造物の下に流れ込み、プーリー面に蓄積し、徐々にベルトの走行ラインを変化させます。トラッキング不良のように見える現象は、多くの場合、ヘッドで掻き取られなかったキャリーバックに過ぎません。
吸込口の設計は、いくつかの選択肢に集約されます。重いトップカバーは耐衝撃性を高め、ウィングプーリーまたはスパイラルプーリーは湿った微粒子を堆積させるのではなく排出します。また、適切に設置されたプライマリースクレーパーとセカンダリークリーナーは、リターンストランドを常に良好な状態に保ちます。プラントで積込エリアを洗浄する場合、ベルトとスプライスは定期的な水や飛沫に耐える必要があるため、これらのベイのほとんどでは、加硫スプライスが機械式ファスナーよりも優れています。原料がトラックではなくコンベアで供給される場合、表面ベースのシステムで同様の役割を果たします。 コンベヤベルトサプライヤー 測定された塊の大きさや落下高さに合わせて、被覆材の等級を合わせることができる人。
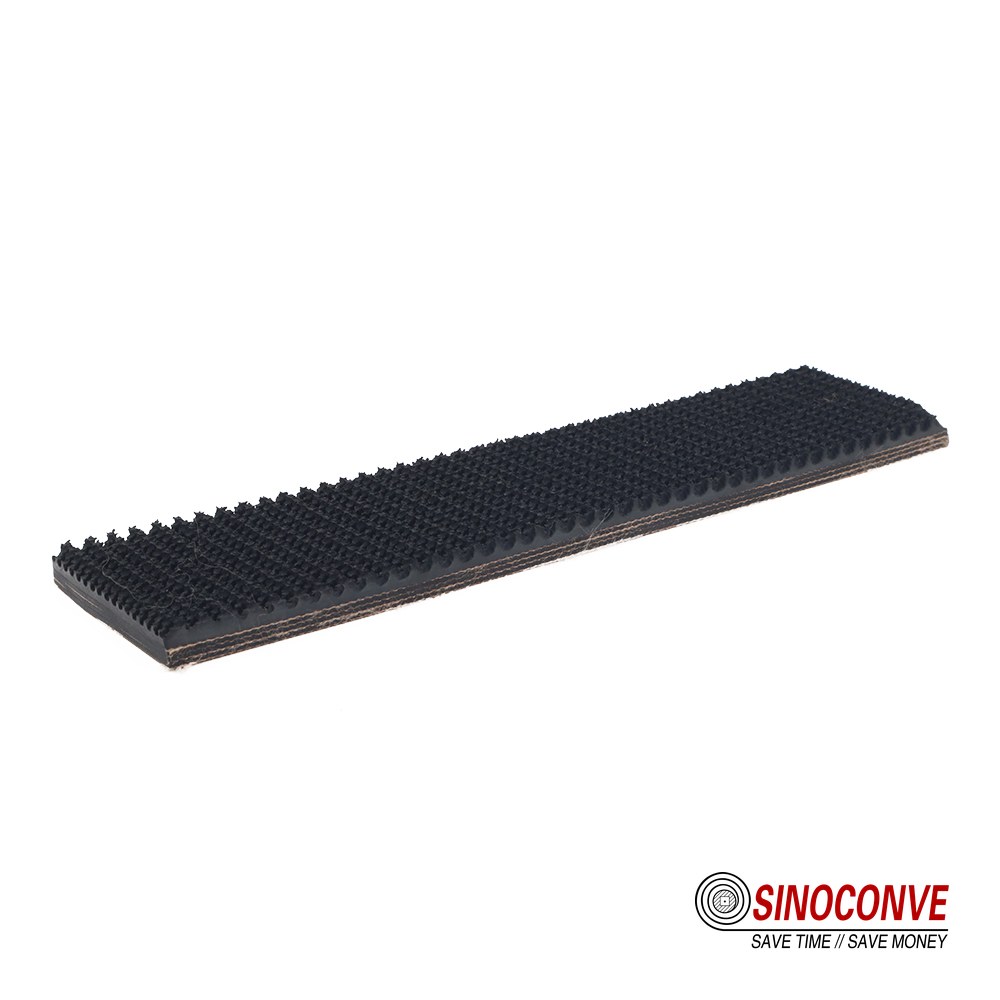
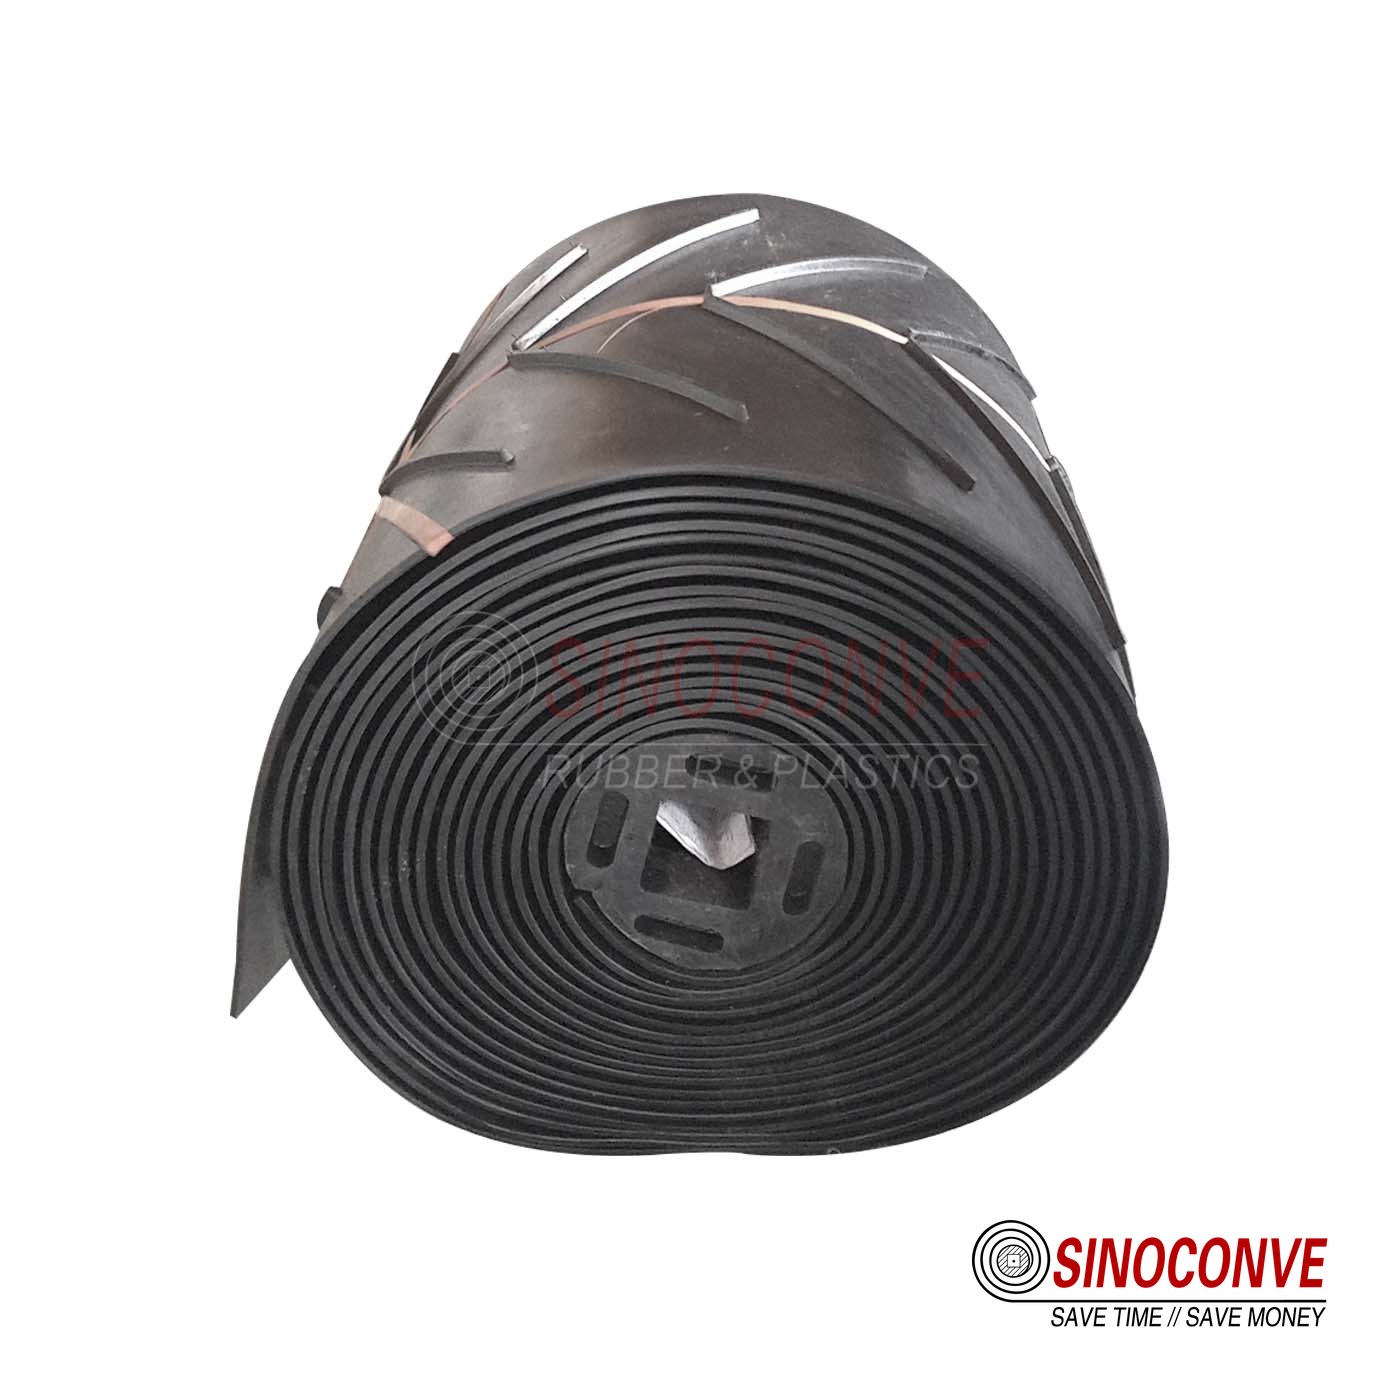
プレス機から出てきた頑丈なゴムベルトは、湿った飼料や凍った飼料が投入される投入ゾーンに向けて切断される準備が整っている。
04破砕、選別、粉砕:衝撃と摩耗が支配する領域
鋭利な落下物に対するカバーとカーカスの選択
原料が細かく砕かれると、ベルトは最も過酷な物理的負荷にさらされます。塊のサイズは縮小し、エッジは鋭くなり、スクリーンデッキやミル出口からは、高い位置から材料がベルト上に投げ出されます。ここでの摩耗は推測ではなく測定されます。DIN 53516 でテストされたカバーコンパウンドの摩耗量は、プレミアム耐摩耗グレードで約 90 mm³、汎用カバーで 150 または 250 mm³ 程度になる可能性があり、この単一の数値は、請求書のラベルよりもはるかに多くの耐用年数を予測します。
衝撃と摩耗は仕様を異なる方向に引っ張るため、その点は明確に述べておく必要がある。非常に硬いカバーは切断に強いが、繰り返しの衝撃で欠ける可能性がある。一方、より柔らかく弾力性のあるカバーは衝撃を吸収するが、滑り摩耗によって摩耗が速くなる。そのため、単一のラインで、破砕機の排出部と微粉スクリーンに2種類の異なるグレードが必要になる場合があり、これはまさに、真剣な専門家が検討すべき詳細事項である。 コンベアベルトディストリビューター 注文前に問題を解決できるようお手伝いします。最初の失敗の後ではなく、注文前に解決できるようサポートします。
カーカスは荷重を支えるため、その構造はカバーと同じくらい重要です。EPまたはNN構造のファブリックプライは1000 N/mmをはるかに超える破断強度を評価できますが、スチールコードカーカスは、伸びを低く抑える必要がある長くて重いラインに適しています。工場が一度に複数のライン用に購入する場合は、 コンベヤベルトの卸売 枝肉と皮革の等級を、仕入先ごとにばらつきが生じることなく、敷地全体で一定に保つプログラム。
エンジニアからの現場メモ: カリ肥料工場で、数ヶ月ごとに継ぎ目が破損する破砕機のベルトを追跡調査しました。カバーは問題なく、張力も適切でした。本当の原因は、前回の修理後、一度も研磨されていなかったプーリーのバリが下から継ぎ目を削っていたことでした。プーリーを研磨することで、カバーをアップグレードするよりもベルトの寿命を延ばすことができました。
05反応、造粒、コーティング:熱、水分、粘着性
耐熱性と粘着性リターンストランド
これは、良質な肥料ベルトと普通の肥料ベルトを分けるゾーンです。造粒機は、プロセスに応じて60~90℃になる温かく湿った製品を排出します。表面は、ヘッドプーリーと最初の戻りアイドラーの間の隙間を埋めるのに十分な粘着性を持つことがよくあります。熱によってゴムは劣化します。時間の経過とともに、カバーは硬化し、伸びを失い、端にひび割れが生じ始めます。一方、通常ベルト上で最も新しく、最もストレスのかかる接合部であるスプライスは、最初にその影響を受けます。
ここでは、2つのルールが役立っています。まず、工程が実際に到達できる温度よりも高い連続温度に対応したコンパウンドを選ぶこと。平均温度ではなく、温度管理の不備がカバーをダメにしてしまうからです。次に、粘着性のある戻り糸を放置しないこと。乾燥した微粒子に効果的なベルトクリーナーは、温かく粘着性のある製品には塗り広げてしまう可能性があるため、洗浄方法は、扱いやすいものを選ぶのではなく、粘着性のあるものに適したものを選ぶ必要があります。
造粒ラインには、もう一つ考慮すべき点があります。製品はドラムから出ると温かく柔らかい状態ですが、搬送中に硬化するため、1本のベルトで、表面がプラスチック状から脆い状態に変化する材料を一度に搬送することになります。この変化点こそが、通常、端部の損傷が始まる箇所です。寒い夜には、冷えた空気がベルトに直接結露し、カバーと製品の間に湿った層ができてしまうこともあります。どちらの状況もベルトの欠陥ではありませんが、ベルトの本来の性能に影響を与えるため、事後検証ではなく設計段階で検討すべき事項です。
駆動側:ファン、ミル、造粒機用モーター
化学工場や肥料工場では、固形物をベルトで搬送するだけでなく、多くの回転機器もベルトで駆動しています。ミルファン、造粒機駆動装置、小型攪拌機は通常Vベルトで駆動され、駆動ベルトの故障はコンベアカバーの破れと同様に生産ラインを停止させる可能性があります。これが、私たちが トランスミッションベルトメーカー コンベアのサプライヤーとして、工場全体で駆動ベルトの形状を1種類に標準化し、1つの倉庫の在庫で数十台の機械をカバーできるようにすることはよくあることです。
06冷却、硬化、最終処理:結露と微粉
処理後に残る水分トラップ
冷却装置や硬化室は、フロー図上では無害に見えるかもしれません。しかし実際には、温かい製品が冷却される際に水分を放出し、ベルトコンベアが搬送する材料よりも冷たい空気の中を通過することが多いため、これらの装置は搬送ルート全体で最も大きな湿度変動を引き起こします。その結果、ベルトコンベアの下面や構造内部に結露が発生し、アイドラーが錆びたり、機械的な締結具が軟化したり、微細な製品が戻りストランドに付着しやすくなったりします。
ここでは、どんな高級コンパウンドよりも、2つの安価な対策の方が重要です。密閉型アイドラーは、ベアリングへの結露や飛散する微粒子の侵入を防ぎ、適切な戻り側洗浄装置は、テールプーリーへの異物詰まりを防ぎます。また、これらの箇所では加硫スプライスを優先的に使用することを推奨しています。湿潤で埃っぽい環境で緩む機械的な締結具は、明らかな故障となる前にトラッキングの問題を引き起こすからです。冷却回路周辺での粉塵侵入対策に取り組んでいる工場では、専用の 防塵コンベアベルト そして注目 リターンサイドベルトクリーニング これらを併用することで、日常的な頭痛のほとんどが解消される。
07袋詰め、パレット積み、積載:微細粉塵と静電気
迅速な対応、優れた製品、そしてそれらが生み出す熱気
トラックの手前数メートルは、ベルトの速度と製品の粒度が組み合わさって、工場内で最も見落とされがちな危険箇所となります。乾燥した流動性の高い肥料粉塵がゴムカバーに高速で接触すると静電気が発生し、粉塵が空気中に浮遊する建物内では、制御不能な放電が現実的なリスクとなります。帯電防止機能、そして(区域が分類されている場合は)難燃性ベルトは、まさにこの用途のために存在しており、見積もりから削除できるオプションではありません。
ラインに帯電防止ベルトが必要かどうかを判断する実際的な方法があります。まず、粉塵が空気中に浮遊するほど細かいかどうかを確認し、次に、問題となる濃度で存在する可能性があるかどうかを考えます。また、工場でそのエリアが既にどのように分類されているかも確認してください。エリアが分類されている場合は、ベルトはその分類に適合している必要があり、その証拠も一緒に持ち運ぶ必要があります。エリアが通常の分類であれば、標準的なベルトで十分な場合があり、あらゆる場所に帯電防止グレードのベルトを購入すると、実際のリスクを軽減することなく費用がかさむことになります。この判断は安全管理チームが行うべきであり、仕様が確定した後ではなく、確定前に決定しておく方が賢明です。
粉塵は一般的な部品の寿命も縮めます。ベアリングに付着し、プーリー面に堆積し、あらゆる表面を覆ってトラッキングのずれを引き起こします。密閉型アイドラーとローラーは数ヶ月で元が取れ、同様の密閉構造は製品漏れが頻繁に発生する袋詰めヘッドでも効果を発揮します。
袋詰め機はコンベアベルトだけに頼ることはほとんどなく、ほとんどの機械はシール機構と供給機構を小型駆動装置で動かすため、工場では通常、それに合ったものが必要になります。 Vベルトメーカー 供給面でもメリットがあります。梱包ホール全体でプロファイルを標準化することで、切り替え時間を短縮できます。また、重いコンベアカバーから小さな駆動ベルトまで、すべてが1つの工場から供給されることも利点です。 コンベアベルト工場そのため、1つの発注書で、12社もの別々の仕入先ではなく、全製品ラインをカバーできる。
08化学メディア攻撃の隠蔽、死骸、そして接合方法
メカニズム第一、グレード第二
工場側から、肥料や化学薬品の搬送に適したベルトはどれかと尋ねられた場合、正直な答えは製品番号ではなく、その化学組成から始まるべきです。異なる媒体はゴムを異なる方法で劣化させるため、同じベルトでも、ある製品では完璧に機能しても、同じ建物内で別の製品を扱う場合は数週間で故障してしまう可能性があります。重要なのは「グレードは何か」ではなく、「その素材はポリマーや繊維にどのような影響を与えるのか」という問いです。
数字を推測せずに表を読む方法
以下の表は、ブランド名や具体的な耐性値を捏造することなく、一般的な攻撃のメカニズムをそれぞれ示しています。耐性は化合物、濃度、温度、曝露時間など、様々な要因によって左右されるため、一般的な表ではなく、実際の製品と使用条件に基づいて適切な推奨事項を確認する必要があります。
| ベルトへの攻撃のカテゴリー | ベルト上で動作する機構 | 隠れ場所と死骸に求めるもの |
|---|---|---|
| 無機酸および酸性プロセス液 | これらは多くのゴムを膨張・軟化させ、端部が露出することで繊維層を侵食する可能性がある。 | 酸性環境向けに選定された化合物で、密閉された端部と保護された筐体を持つ。 |
| アルカリ、石灰、およびアンモニアを含むプロセス媒体 | これらは特定のゴムを鹸化し、曲げによるひび割れを促進する。 | 柔軟でひび割れに強いカバーと、繰り返しの屈曲に耐える接合部 |
| 塩類、塩水、および吸湿性肥料製品 | それらは水分を吸収し、表面を湿った状態に保ち、その水分を継ぎ目に運び込む。 | 耐湿性のあるカバー、密閉された留め具、そして水たまりではなく排水できる構造 |
| 硝酸塩の酸化と高温反応生成物 | 熱と酸化が組み合わさってカバーが硬化し、柔軟性が短くなる。 | 実際のプロセス最大値を超える耐熱性および耐酸化性を有する化合物 |
| 微細な可燃性粉塵および溶剤蒸気 | 静電気は蓄積され、空気中の可燃性粉塵の近くで放電する可能性がある。 | 帯電防止性および難燃性の等級は、工場の区域分類に連動している。 |
この表には注意点があります。耐薬品性は単一の値ではなく、システム全体の特性です。常温で希釈された製品を扱うカバーでも、80℃の高濃度流体を扱う場合は全く異なる挙動を示す可能性があります。また、カバー自体は破損しなくても、接合部が端部で流体を吸収することで破損することもあります。耐薬品性に関する記述は、あくまで試験の出発点として捉え、保証として扱わないでください。
09熱、静電気、炎:購入者が見落としがちな3つの制約
温度評価と平均値が誤解を招く理由
データシートに記載されている温度定格は定常状態を基準としていますが、肥料工場はほとんどの場合、定常運転状態を維持できません。通常65℃で排出される造粒機でも、起動時や制御異常時には90℃を超えることがあり、こうした短時間の高温上昇がカバーを硬化させ、端にひび割れを生じさせるのです。そのため、耐熱性を指定する際には、ベルトが合理的に到達できる最高温度を基準とし、そこに余裕を持たせるようにしています。これは、運転中の平時における画面上の数値を基準とするものではありません。
同じ論理で、高温箇所だけでなくプロセスセクション全体に耐熱製品が選ばれる理由も説明できます。造粒機では問題なく動作するベルトでも、最初の搬送時に故障するとラインが停止してしまう可能性があるため、耐熱性は材料が完全に冷えるまで維持する必要があります。この用途に適した配合や構造については、当社のウェブサイトで説明しています。 耐熱コンベアベルト 範囲、および基となるカバーロジックについては、ガイドでさらに詳しく説明します。 ゴム製コンベヤベルトカバーのグレード。
危険区域における静電気と火炎伝播
微細な可燃性粉塵と高速で移動するゴム表面の組み合わせは、警戒を怠ってはならないものです。静電気はベルトとその構成部品に蓄積され、空気中の粉塵が爆発範囲内に落下する可能性のある建物では、その静電気を無視するのではなく、制御する必要があります。帯電防止グレードは静電気を放電し、区域が危険区域に分類されている場合は、難燃グレードが発火の拡大を抑制します。EN 12882やMSHA 30 CFR Part 14などの規格では、これらの用途で通常求められる試験の種類が規定されており、ISO 340はコンベヤベルトの火炎伝播を規定しています。
通常区域と危険区域の境界は、ベルト供給業者の判断ではなく、電気的および安全上の判断によって決定されます。貴社の工場のプロセス安全チームが区域を定義し、当社の役割はその定義に合致する試験結果を持つベルトを供給することです。在庫があるという理由だけで、供給業者が静電気防止ベルトの代わりに標準グレードのベルトをこっそりと供給するようなことは決して許してはなりません。
エンジニアからの現場メモ: 海岸近くの工場で、以前「トラッキング不良」という問題が発生した際、原因はテールプーリーの錆びでした。冷却部が数ヶ月間水浸しの状態だったため、プーリーの表面に穴が開き、ベルトが低速側に巻き込まれていました。新しいベルトに交換しても、同じように故障したでしょう。アイドラープーリーを密閉し、プーリーを修理することで、ベルト交換費用のほんの一部で問題を解決できました。
ベルトと部品の状態は一緒に撮影されています。なぜなら、この2つが単独で故障することは稀だからです。
10囲い、粉塵対策、交差汚染防止
製品を分けて保管し、埃の侵入を防ぐ
同一ラインで複数の製品を製造する工場では、粉塵問題だけでなく、相互汚染問題も発生しますが、この2つの問題は同時に解決されます。移送ポイントは通常、密閉型シュート、スカートゴム、ダストカバーなどで覆われ、ベルト洗浄は、ある製品からの粉塵が次の製品に付着しないように配置されます。移送ポイントを密閉することで、腐食性の粉塵が構造物や通路に付着するのを防ぎ、周囲の鉄鋼製品の寿命を静かに延ばすことができます。
腐食性および粉塵の多い環境向けに選ばれたローラーとアイドラーが、この仕組みを機能させています。耐腐食性ローラーは洗浄や塩分を含む粉塵に耐え、密閉型ローラーは、通常のローラーでは摩耗して停止してしまうような微細な製品がベアリングに入り込むのを防ぎます。多くの工場では、1つのローラーに標準化することで良好な結果を得ています。 耐腐食性コンベヤローラー 埃っぽいルート全体にわたって仕様が統一されているため、あるセクションのスペアパーツが他のすべてのセクションに適合します。トラッキングが製品変更ごとにずれる履歴がある場合、当社のメモは EPコンベアベルトトラッキング これらは、あらゆる囲い工事において役立つ補助的な存在です。
洗浄システムも、製品ごとに同じように考える必要があります。乾燥した顆粒をうまく処理できるスクレーパーでも、温かい製品や湿った製品に塗りつけてしまう可能性があります。そのため、工場では、各ヘッドプーリーに1つの装置を取り付けるのではなく、混合洗浄戦略を採用することがよくあります。 コンベアベルトの清掃方法とスケジュール 本書では、トレードオフについて解説しており、スクレイパーが全く機能しない場合についても触れています。
11コンポーネント組み合わせマトリックス:すべての部品を用途に適合させる
ベルト、アイドラー、クリーニング、筐体、スプライスが一体となって動く理由
ベルトの性能は周囲の部品の性能に左右されます。そして、私たちが修理する中で最も多いミスは、部品を別々に選んだ組み合わせです。安価なオープンベアリングに高級なカバーを被せたり、帯電防止ベルトを単純な機械式ファスナーで固定したりするのは、無駄な出費です。下の表は、ベルトのグレードとそれに適合する部品を組み合わせ、その組み合わせが意味をなさなくなる境界線を示しています。
| この用途に適したベルトのグレードとカーカス | それに適合するアイドラーとローラー | 製品に合わせた洗浄方法 | 囲いとスカートの配置が必要 | スプライスタイプと、それが機能しなくなる箇所 |
|---|---|---|---|---|
| 吸込口および破砕ゾーンには、EPファブリック製の筐体に耐摩耗性に優れたカバーを装着。 | 荷重点下の衝撃アイドラと、それ以外の場所の密閉型搬送アイドラ | 硬めの一次スクレーパーと、湿った微粒子用の二次クリーナー | 深いスカートゴムと飛散物をキャッチするための密閉型シュート | 加硫処理された接合部。なぜなら、留め具は強い衝撃に耐えられないからである。 |
| プロセスセクション内の耐熱性筐体を覆う耐熱・耐酸化性カバー | 耐熱性のある密閉型アイドラーは、ベルトの張力を高めるために間隔が広く取られている。 | 乾燥した微粒子ではなく、温かく粘着性のある表面を洗浄するために選択されたクリーニング。 | 熱損失と排煙の漏出を制限する密閉型シュート | 耐熱性コンパウンドを使用した加硫接合で、通常のコールドジョイントとは全く異なります。 |
| 冷却・硬化処理を施した丈夫な本体に、耐湿性のあるカバーを被せる。 | 洗浄や湿った空気にも対応する、密閉型で耐腐食性のローラー | 戻り側洗浄により、テールプーリーでの材料詰まりを防止 | 排水性の良い囲いなので、水が溜まらずに流れ出ます。 | 加硫処理されたスプライス。湿った留め具はランニングラインを緩め、ずらしてしまうため。 |
| 袋詰め、パレット積み、積載用の帯電防止・難燃性ベルト | 軽量で高速回転する密閉型ローラー、正確な位置合わせが可能 | 薄いカバーを傷つけない低摩擦クリーナー | 袋詰めヘッドと各ドロップポイント周辺にダストカバーを取り付ける。 | 加硫処理されたスプライスが望ましい。帯電防止用途には導電性のある安全な接合部を使用する。 |
| 長距離輸送用スチールコードベルト。走行距離が長く、伸びを低く抑える必要がある。 | 長尺部分には、頑丈な密閉型ローラーとそれに合わせたプーリー面を採用。 | ベルト幅と運搬重量に合わせて設計された大型クリーナー | 埃や天候の両方から保護される完全密閉型のギャラリー | 加硫接合のみを使用する。機械的な接合ではコードの張力が制限されるため。 |
ベルトの適合性と同じくらい、ベルトの締め付け方法も重要です。厚い耐摩耗カバーに適した強力なクリーナーは、薄い帯電防止ベルトを摩耗させてしまいます。また、短いラインで有効な軽い固定方法は、長いスチールコードベルトには不向きです。迷った場合は、新しいベルトを機械に既に取り付けられている部品に適合させるか、両方をまとめて予算に組み込むようにしましょう。
マトリックスを読み解くことは、再構築の際にも役立ちます。工場でベルトが摩耗して交換される場合、同じタイミングで周囲の部品も点検するのが良いでしょう。新しい頑丈なカバーは、摩耗したアイドラーや使い古されたスクレーパーよりも長持ちするからです。その逆もまた然りです。アイドラーとプーリーが健全で、ベルトが不適合によって故障した場合は、ベルトだけを交換するのが経済的です。決定は価格だけで決まることはめったにありません。キャンペーンの途中で部品が故障すると、停止、作業員の人件費、そして急ぎの購入費用が発生し、これら3つを合わせると、紙面上では決定的な差に見えた金額をはるかに上回る費用がかかるのが一般的です。
12調達書類および納品受領
後々の争いを防ぐための記録
肥料工場では、到着するベルトは書類一式の一部であり、ベルトだけをチェックする購入者はリスクにさらされます。カバーとカーカスの証明書は製造品目を証明し、帯電防止試験と難燃性試験の報告書はグレードを証明し、バッチ記録はベルトの不具合が発生した場合に問題の原因を製造ロットまで遡って追跡することを可能にします。これらの書類は、不具合が発生した後ではなく、出荷前に要求してください。注文時に提供できないサプライヤーは、プレッシャーがかかった状況でも提供することはほとんどないからです。
書類が揃っていれば、現場での検収は短時間で済む実地作業です。図面と照らし合わせて厚みと幅を測定し、カバーとエッジに切り込みがないか確認し、接合サンプルまたは現場での接合部が合意された強度を満たしていることを確認し、等級が重要な場合は帯電防止特性を再テストします。結果はバッチ記録と一緒に保管し、生産ラインの履歴が残るようにします。
| 書類またはチェック項目をリクエストする | 各文書に実際に含まれるべき内容 | 配達時に確認する方法 |
|---|---|---|
| 当該バッチのカバーおよび本体材料証明書 | 実際に生産された複合グレード、カーカスタイプ、プライ数、引張値 | 証明書番号と、納品されたベルトに印刷されているマークを照合してください。 |
| 帯電防止および難燃性試験の証拠(当該区域が分類されている場合) | 使用された試験方法と、等級に関連する規格に対する結果 | ベルトを稼働させる前に、サンプルの表面抵抗を再テストしてください。 |
| 実際に輸送された製品の耐薬品性に関する記述 | どの培地が検討され、濃度と温度はどのくらいだったか | 記載されている条件を、ご自身のプロセスデータシートと照合してください。 |
| 供給されたすべての長さを網羅するバッチ追跡記録 | 製造年月日、ライン番号、ベルトと証明書の関連性 | 将来的に故障が発生した場合に追跡できるよう、資産番号と紐付けて保存してください。 |
| 設置済みまたは現場接合済みのベルトの接合または継ぎ目に関する報告書 | 接合方法、使用した温度と圧力、および強度試験を実施した場合はその結果 | 接合部を目視で検査し、合意された接合手順と照らし合わせて確認してください。 |
工場が加硫接合に依存している場合、現場のすべての接合部が同じ方法で作られるように、文書化された接合プロセスを標準化することが役立ちます。接合部の選択と現場での実践の背後にある理由は、概要に記載されています。 コンベアベルト接合部品購入者チェックリストこれは、承諾書に署名する人に渡しておく価値がある。
生産ラインは一つのシステムとして稼働する。ベルト、アイドラー、洗浄、接合部品はすべて同じ注文で届く。
13サプライヤー変更時の変更管理
同じ位置で再確認しなければならない事項
新しいサプライヤーから仕入れた良質なベルトでも、古いベルトが問題なく機能していた箇所で故障する可能性があります。なぜなら、図面が同じように見えても、両者は実際にはほとんど同一ではないからです。カバーの厚さ、コンパウンドの硬度、カーカスの伸び、スプライスの形状など、すべてが異なる可能性があり、これらの違いによってベルトの追従性や接合部の寿命が変わってきます。サプライヤーの変更は、単なる書類の交換ではなく、小規模なエンジニアリングプロジェクトとして捉えるべきです。
再確認リストは簡潔ながら重要です。走行張力と巻き取り量が新しいベルトの伸びに適合していることを確認してください。プーリーとアイドラーの直径が新しいカーカスの剛性に適合していることを確認してください。最初のジョイントをサンプル検査し、強度を記録してください。その後、肥料生産ラインの最も負荷の高い週は最も静かなシフトよりも多くの情報が得られるため、製品キャンペーン全体を通してベルトを監視してください。
サプライヤー変更を長期的に安全に行うためには、文書化が不可欠です。旧ベルトと新ベルトの仕様書を並べて保管し、相違点をメモし、最初の接合部の強度を記録しておくことで、次回の切り替えがさらに容易になります。新しいベルトが高温になったり、トラッキングが異なったり、異なる洗浄設定が必要になったりした場合は、その観察結果をすぐに資産ファイルに記録しておくべきです。サプライヤー変更を適切に管理している工場では、それぞれの変更を単なる再発注ではなく、結果を文書化する小規模な実験として捉えています。
14購入注文の背後にある総所有コスト
請求書の行を超えて
見積書上で最も安いベルトが、実際に使用するベルトの中で最も安いとは限らない。重要なのは耐用年数であり、肥料散布作業においては、適合性の高いベルトと適合性の低いベルトの差は、週単位ではなく、作業期間単位で測られることが多い。ベルトの寿命が1年延びることで、完全な停止期間を回避でき、繁忙期における停止期間は、早期に交換が必要となったベルトよりもはるかに大きなコストとなる。
スペアパーツの共通化は2つ目の重要な要素ですが、見落としがちです。複数のラインでアイドラー、ローラー、駆動ベルトを標準化している工場では、部品点数が少なくなり、トレーニング手順も少なくなり、故障した部品の交換も迅速になります。3つ目の要素は、洗浄と粉塵対策に内在するコンプライアンスコストです。製品をきれいに排出するベルトは、洗浄水、労力、周辺構造物のメンテナンスが少なくて済みます。これらの要素に関するガイドをご覧ください。 コンベアベルトのコスト 本書では、こうしたトレードオフが資産のライフサイクル全体を通してどのように現れるかを説明します。
だからといって、すべてのベルトを過剰に仕様指定すべきだというわけではありません。むしろ、最も負荷のかかる箇所に資金を投入し、それ以外の箇所では規律を守るべきだということを示しています。破砕機に適切なカバーを取り付け、低温で短い搬送ラインに汎用性の高いベルトを使用する方が、工場全体に最も高価なベルトを購入するよりも賢明な選択です。
コンベヤの予算に潜む2種類のコストを明確に区別することが重要です。1つ目はベルト自体のコストで、これは目に見えやすく比較も容易です。2つ目はベルトの選択によって生じるあらゆるコストで、これは清掃作業の増加、洗浄水の増加、スプライス間隔の短縮、あるいは繁忙期における停止といった形で顕在化するまで目に見えません。資産寿命全体にわたって利益を上げるバイヤーは、この両方のコストを考慮し、真に負担の大きい部分には投資し、負担の少ない部分では規律を保つべきです。
エンジニアからの現場メモ: ある肥料工場から、長距離冷却運転用のベルトを最も安価に見積もりしてほしいという依頼がありました。まず現場を視察したところ、本当の問題は排水溝が1箇所詰まっていて、戻り側が1日に2回も水浸しになっていることにあると判明しました。排水溝を清掃し、密閉型アイドラーに交換したところ、ベルト交換の頻度が年間3回から1回に減り、最終的に当社が供給したベルトは、リストの中で最も高価なものではありませんでした。
15このガイドと、製品に特化したベルトのページとの比較
2ページが作品を分割する場所
弊社では既に、化学薬品や肥料の搬送に適したベルト本体はどれか、という製品に関する質問に直接お答えするページを公開しています。そのページでは、ベルト本体、カバー、カーカス、そして選択すべき内容の概要について説明しています。今回のページは、それとは意図的に異なる内容となっています。プラント全体、搬送経路のゾーン分け、各ゾーンが課す制約、ベルト周辺の構成部品の組み合わせ、そして最適な選択を信頼性の高い搬送ラインへと変えるための調達および検収作業について網羅的に解説しています。
2つを分けておくことで、より早く正しい答えを見つけることができます。質問が「どのベルト素材を使用すべきか」であれば、既存のガイドから始めてください。 化学製品および肥料用コンベアベルトベルト本体と製品の適合性については、こちらのページをご覧ください。「工場全体の搬送システムをどのように設計、調達、承認すればよいか」というご質問であれば、まさにここが最適な場所です。この2つのページは、互いに競合するものではなく、併せてお読みいただくことを想定しています。
両者を結びつける実用的な要素は仕様書です。製品ページからベルトのグレードを決定し、ゾーンと受入の考え方を用いて、各グレードがどこに属するか、引き渡し時にどのような証拠が必要かを判断します。 製品カタログすると、植物はベルトをまとめることができ、 スチールコードコンベヤベルト 長距離走行のオプション、およびマッチング コンベヤローラー 一つの技術的な議論の中で、複数の構成要素が扱われる。

16よくある質問
肥料工場ではどのようなコンベアベルトが使用されていますか?
ほとんどの肥料工場では、EPまたはスチールコードのカーカスの上にゴムベルトを使用しており、カバー材は工場全体で1種類のグレードではなく、各工程で支配的な条件に合わせて選択されます。原料投入と粉砕工程では耐摩耗性の高いカバー材が適しており、加工工程では耐熱性が求められ、梱包工場では帯電防止性、そして多くの場合難燃性が求められます。万能なベルト材は存在しないため、このガイドでゾーンごとにアプローチすることが重要です。工場に最適なベルト材は、製品、温度、およびエリア分類によって異なります。
肥料搬送コンベアには帯電防止ベルトが必要ですか?
微細な可燃性粉塵や溶剤蒸気が蓄積する可能性がある場所に限るが、袋詰めや製粉の現場ではそのような状況はよくあるため、常に確認しておくべきである。
肥料コンベア上の粉塵をどのように抑制しますか?
粉塵対策は搬送箇所から始まります。密閉型シュート、スカートゴム、ダストカバーによって微細な製品が漏れるのを防ぎ、ヘッドプーリーのベルトクリーナーによってベルト後方の空気中に粉塵が再飛散するのを防ぎます。さらに、密閉型アイドラーによって、残った粉塵がベアリングに侵入するのを防ぎます。ベアリングは粉塵による機械的な損傷が最も大きい箇所だからです。
化学薬品搬送用コンベアベルトと標準ベルトの違いは何ですか?
重要なのは、使用される化合物とその背後にある証拠です。化学薬品用ベルトは、特定の媒体、温度、濃度に合わせて選定されたカバーを使用しており、通常、汎用ベルトにはない帯電防止性、難燃性、または耐薬品性に関する文書が付属しています。
1種類のベルトコンベアで肥料工場全体を賄うことは可能でしょうか?
いいえ、そして全区間にわたって同じ勾配を強制しようとすることは、ベルトの早期故障の最も一般的で、最も費用のかかる原因となります。
納品時に耐薬品性ベルトであることをどのように確認しますか?
まずは書類から始めましょう。バッチ証明書とベルトのマーキングを照合し、帯電防止性や難燃性に関する表示が、単に等級を主張するだけでなく、規格と結果を明記していることを確認してください。現場では、図面と照らし合わせて厚さと幅を測定し、端に切り込みがないか確認し、機密用途で重要な特性を再テストしてください。最後に、接合部を検査し、後日問題が発生した場合に追跡できるよう、すべての情報を資産記録に保管してください。追跡可能な書類がないベルトは、安全審査で弁護できないベルトです。
肥料運搬用コンベアベルトはどのくらいの期間使用できるべきか?
人生はカレンダーよりも仕事の遂行状況に左右されるため、明確な数字は存在しません。涼しく穏やかな搬送作業に適したベルトは何年も使用できますが、同じベルトでも高温で摩擦の多い負荷箇所に不適切な位置に装着すると、数ヶ月で破損する可能性があります。
肥料植物にとって最適な接合方法はどれですか?
ほぼすべての化学薬品や肥料の用途において、適切に加硫処理された接合部は、湿気、埃、衝撃に強く、緩むことがないため、機械的な締結具よりも優れた性能を発揮します。
化学工場と肥料工場では、異なるベルトコンベアが必要なのでしょうか?
多くの場合、その違いは業界名ではなく、使用される媒体にあります。化学工場では、肥料製造ラインでは決して見られないような方法でゴムを侵食する酸、アルカリ、溶剤を扱うことがありますが、肥料製造ラインでは通常、水分、熱、摩耗が複合的に作用します。どちらの場合も適切なアプローチは同じです。実際の媒体と条件を特定し、一般的なラベルではなく、それらに合わせてカバーとカーカスを選定することです。化学反応が激しい場合は、発注前に実際の条件下でサンプルをテストする価値があります。
関連商品
- ゴム製コンベアベルト 化学薬品または肥料輸送ルートにおける、重負荷の投入および破砕ゾーン向け。
- EPゴムコンベヤベルト 処理量と落下高さに合わせてサイズ調整された生地層を使用します。
- スチールコードコンベヤベルト ストレッチを最小限に抑える必要がある、長時間の高負荷ランニングに適しています。
- 耐熱コンベアベルト 温かい製品を扱う造粒機および冷却装置セクション向け。
- シェブロンコンベアベルト 緩やかな傾斜地では、滑らかな舗装面では得られないグリップ力が必要となる。
- コンベヤローラー また、工場の粉塵や湿度に合わせて設計された密閉型アイドラーセットもご用意しております。
- Vベルト 生産ラインを稼働させ続けるファン、ミル、袋詰め機の駆動装置用です。
- タイミングベルト 工場内の計量・投与装置における同期駆動装置用。
- 製品カタログ全文 ベルト、ローラー、駆動ベルトを同一工場で製造。
関連ブログ記事
- 化学製品および肥料用コンベアベルト - どのベルト本体を選択すべきかを説明する、製品側の補足資料。
- ゴム製コンベヤベルトカバーのグレード - 被覆材の等級が、耐摩耗性、耐熱性、耐切創性にどのように影響するか。
- 防塵コンベヤベルトのサプライヤー ・粉塵の多い環境や精密製品を扱う環境向けに設計されたベルト。
- ベルトクリーニングの返却 ・トラッキングエラーになる前に、キャリーバックを停止する。
- 耐腐食性コンベヤローラー 洗浄が必要な場所や塩分を含んだ粉塵の多い場所向け。
- コンベアベルトの清掃方法、スケジュール、およびスクレーパーが使用できない場合 - 製品ごとに清掃方法を選択する。
- コンベヤベルト接合購入者チェックリスト ジョイントを注文する前に、12項目のチェックを行う必要があります。
- コンベヤベルトの加硫工程 ―優れた加硫接合部とは実際にはどのようなものなのか。
- スチールコード付きゴム製コンベヤベルトの耐久性と効率性 長距離の陸上輸送および工場内輸送用。
- コンベヤローラー究極ガイド2026 - 用途ごとの種類、材質、耐荷重。