


PVCコンベヤベルトは、軽量ベルトであり、その外皮は加硫ゴムではなく、両面にポリ塩化ビニルをコーティングした織布でできています。織布が張力を支え、PVCが走行面を平坦に保ち、拭き取りやすくします。この2つは一体化されており、小さなプーリーに引っ掛けても割れることなくスムーズに曲がる構造になっています。食品包装工場、小包仕分け工場、軽組立ラインなどでは、まさにこの理由から、これらのベルトが多数使用されています。
色は購入時の話題であって、性能に関する話題ではありません。緑色のPVCコンベヤベルトは、日常的な擦り傷を目立たなくし、ほとんどの製品をはっきりと区別できるため、一般的な搬送に広く使われています。また、多くの工場では、各ゾーンに明確な色を設定しています。例えば、一般的な梱包作業には緑、乳製品やパン製品が流れる場所には白、品質管理チームが一目でわかるように明るい視覚的マーカーを必要とする場所には青などです。緑色のPVCコンベヤベルトメーカーの候補リストを作成したり、緑色のPVCコンベヤベルト工場を探したりするバイヤーは、まず最初に、その色がPVCコンパウンド内の顔料の選択であることを確認する必要があります。色だけでは、食品接触の承認については何もわかりません。
寧波では、ゴム、シェブロン、Vベルトの製造ラインと並行して、PVCおよびPU製の軽量ベルトも製造しており、寄せられる質問のほとんどは、技術的な質問というよりは調達に関する質問です。次の数千語では、仕様を項目ごとに説明し、各グレードが実際に何を購入しているかを説明し、強度と衛生面から接合方法を比較し、2つの見積もりを比較可能にするRFQリストを提示し、最後に、不良品がラインに通される前にそれを防ぐための入荷時の測定について説明します。

01PVCコンベヤベルトとは何か、そしてなぜラインがその上を走るのか
引用する人は誰でも PVCコンベヤベルト 積層構造、生地、カバーの厚さ、顔料といった4つの要素を挙げられるはずです。なぜなら、これら4つの要素だけで製品のほぼ全てが説明できるからです。特に変わったところはありません。素材は熱可塑性樹脂なので、カバーはゴムのように硬化させるのではなく、熱と圧力を加えて生地に接着されます。この一点だけで、軽工業が常に求めている、滑らかで跡が残らず、お手入れが簡単な表面が実現するのです。
断面における各層
完成したPVCベルトは、3つの機能部品がサンドイッチ状に重なった構造になっています。PVCコンパウンド製のトップカバーが、通常2~4層のポリエステル縦糸とポリアミド横糸からなる布製の芯材の上に重ねられ、ボトムカバーが反対側の面を覆います。製品はトップカバーの上を流れ、芯材が引っ張る力を受け止め、ボトムカバーは芯材の上を滑ったり転がったりします。当社が出荷するベルトの総ゲージは、多くの場合1.5mmから6mmの範囲に収まります。厚さについて議論になったとき、購入者が実際に選択するのは、カバーと芯材の厚みの比率です。
この構造から、2つの特性が生まれます。本体は伸びに強く、そのため、長い中心距離にわたってより重い荷重を運ぶベルトには、厚いカバーではなく、より多くの層またはより丈夫な生地が必要になります。水やほとんどの油は、洗浄エリアで一般的に使用される洗浄剤と同様に、このコーティングからすぐに滑り落ちます。そのため、同じ構造で、図面を一切変更することなく、パン屋と生鮮野菜のラインの両方に対応できるのです。
同じベルトが緑、白、青の3色展開なのはなぜか
色は、他のどの部分よりも注文ミスが多い部分です。ある工場では、ある製品群には緑色、別の製品群には白色を標準色として設定していますが、時間的制約のある保守担当者が、白色のベルトに異なる成分が含まれているかを確認せずに、緑色のベルトを再注文してしまうことがあります。緑色は通常、擦り傷をなくしたい工場で、一般的な搬送に使用されます。白色は、食品との接触が日常的な場所でよく使われます。これは、薄い色のベルトは汚れが目立ちやすく、衛生管理チームがそれを信号として認識するためです。青色は、予想以上に頻繁に選ばれており、主に製品の流れやゾーンを区別する明るいマーカーとして使用されます。
これら3つの色合いはいずれも、食品認証、低移行性、抗菌性能を保証するものではありません。これらは顔料の特性ではなく、化合物の特性と、その化合物の特性を裏付ける試験結果に基づいています。写真では同じように見える2本のベルトでも、マイナス25度の庫内では全く異なる挙動を示す可能性があります。化合物の型番と移行試験結果を尋ね、色は作業員の判断を助けるための表示ツールとして捉えてください。
緑、白、青のPVCベルトは、同じ布製の芯材を使用しているが、配合、顔料、表面仕上げが異なるため、色だけでは用途を特定することはできない。
02構造仕様:本体、カバー、および総ゲージ
軽量ベルトの仕様書はサプライヤーによって大きく異なり、その理由は厚さの呼び方について意見が一致していないためです。総厚を記載しているサプライヤーもあれば、被覆厚のみを記載しているサプライヤーもあり、中には本体厚のみを記載して残りは読者に推測させるサプライヤーもあります。比較する前に用語を明確にしておくことが重要です。「3 mm ベルト」は被覆厚が 3 mm なのか、全体厚が 3 mm なのかが分からないからです。弊社の図面では、常に総厚を記載しています。
ベルトの強度は、プライ数と生地の種類によってどのように決まるのか
ベルトの胴部は、ベルトが許容範囲を超えて伸びる前に走行できる距離を決定します。ポリエステル経糸とポリアミド緯糸の組み合わせが標準的な選択肢です。これは、この組み合わせが長さ方向の安定性を保ちながら横方向の柔軟性も維持するためです。2プライは、包装機器で主流となっている短い走行区間をカバーします。中心距離が約8mを超える場合、またはベルトがより重い製品を搬送する必要がある場合は3プライになり、2%の伸びでもトラッキングが損なわれるような、真に長い負荷のかかる走行区間には4プライが使用されます。
生地の種類は、プライ数と同じくらい重要です。乳製品加工ライン用のベルトと、乾燥カートン選別機用のベルトは、同じプライ数であっても、経糸、緯糸、そしてそれらを融着させる際の熱処理履歴が異なる場合があります。この違いは納品書には記載されません。しかし、18か月後、片方のベルトは問題なく動作しているのに、もう片方のベルトの端に波状の歪みが生じたときに、その違いが明らかになります。
カバーの厚さ、硬度、および合計ゲージ
カバーの厚さは摩耗することを前提としているため、荷重ではなく摩耗に対してサイズが決められています。0.5 mm のトップカバーは、カートンを扱う軽量の選別機に適していますが、1.5 mm 以上の厚さは、洗浄した根菜やミネラル充填袋などの摩耗性のある製品を引きずるラインに適しています。PVC コンパウンドのカバー硬度は一般的に 75 ~ 85 ショア A 程度で、硬いカバーは切断やへこみに強く、柔らかいカバーは傾斜面で滑りやすい製品をしっかりとグリップします。これは正真正銘のトレードオフであり、無料のアップグレードではありません。
3つの部分を足すと全体のゲージになり、 コンベヤローラー 互換性は最後の数値に左右されます。ベルトが厚くなると、より大きなプーリーと長い移行部が必要になり、端部をきれいに接合するのも難しくなります。顧客から総ゲージ2mmのベルトを要求され、さらに高耐久性と耐摩耗性も求められた場合、私たちは断ります。なぜなら、この2つの要求は相反する方向を向いており、ベルトの性能が損なわれるからです。
03表面の質感、上面の模様、および色分け
同じ外形寸法とゲージのベルトでも、上面が成形されているため、そのパターンによってグリップ力、リリース性、そしてベルトの汚れやすさが異なり、まるで別製品のように振る舞うことがあります。表面仕上げは、当社が重視するどの製品ラインにおいても、厚みと同様に慎重に指定されますが、最初のお問い合わせでは最も空白のままになっている項目です。
表面パターンとそのそれぞれの役割
滑らかな上面は、カートン、トレイ、その他移送時に滑り落ちるものに最適な標準仕様であり、こすったり拭いたりしてきれいにするのも最も簡単です。細かい布地の模様は、汚れが付着することなくグリップ力を高め、緩やかな上り坂を移動する梱包済み製品に適しています。ダイヤモンド型または菱形のエンボス加工は、傾斜面や横滑りしやすいトレイでよりしっかりとグリップし、丸いドット模様は、滑らかな表面では水や油が流れ出てしまうような濡れたラインで、製品の下から水や油を押し出します。
縦方向のリブと横方向のバーは、それぞれ異なる問題を解決します。リブはベルトに沿って配置され、排水性を高めるとともに、洗浄ライン上でわずかな方向性グリップを提供します。一方、横方向のバーは、ベルトを完全なポケット状にすることなく、急勾配の上り坂で緩んだ製品をしっかりと保持する低いクリートとして機能します。パターンの選択は、カタログの写真ではなく、製品と角度に基づいて行ってください。箱を美しくグリップするダイヤモンド面は、柔らかいパン類をずたずたにしてしまう可能性があります。
色分けとその実際の目的
色は、作業効率を高めるための重要なツールとして活用できます。1つのラインで4種類の製品群を生産する工場では、4つの色調を設定することで、オペレーターがどのベルトがどの製品群に対応しているかを一目で確認できるようになります。これは、製品切り替え時や洗浄停止時に特に重要です。ベルトの色を機械のパレットに合わせている工場もあれば、食品接触ゾーン専用の色を設定して、一目で正しいベルトが正しい位置にあることを確認できるようにしている工場もあります。
色だけでは衛生状態を証明できません。食品グレードのコンパウンドが必要な場合は、その旨を明記し、裏付けとなる書類を要求してください。そして、色は注文書の別項目として扱ってください。食品用途で白を強く希望するバイヤーが、届いたベルトが汎用コンパウンドだったというケースを私たちは見てきました。これは、色と適合性が無関係であることを学ぶための、高くつく方法です。
04寸法、公差、および最小プーリールール
軽量ベルトは受注生産のため、ほとんどの場合、既製品のロールではなく、幅と長さが個別に指定されます。この自由度の高さは利点であると同時に、寸法に関する紛争の主な原因にもなります。なぜなら、2つのサプライヤーがどちらも「1000mmのベルト」を約束しても、実際に納品される幅は端の部分で問題となるほど異なる可能性があるからです。問い合わせ時に許容誤差を明記すれば、こうした議論は解消されます。
幅、長さ、および公差の表記方法
切断されたベルトの幅公差は通常、プラスマイナスの範囲で示されます。当社の布補強PVCベルトでは、1000mm幅のベルトで約プラスマイナス2mmの公差で製造していますが、オペレーターが目視で製品をガイドする狭いベルトでは、より厳しい公差も可能です。エッジの真直度は公称幅と同様に重要です。数ミリメートルずれるベルトでは、ガイドやトラッキングプロファイルを確実に保持できないためです。幅の範囲とエッジの真直度の許容範囲は、別々に約束するのではなく、まとめて確認してください。
長さは、開いた状態での長さ、または完成したエンドレスベルトの円周のいずれかで示されます。この2つを混同するのはよくある間違いです。円周10,000mmのエンドレスベルトは、継ぎ目によって材料が消費されるため、魔法のように同じ数値に近づく10,000mmの開いたベルトではありません。どちらの長さを指しているのかを明記してください。また、ベルトを固定フレームで駆動する場合は、メンテナンスチームが緩んだベルトをテープで測って推定した長さではなく、プーリー中心間距離とプーリー直径を測定して送ってください。
最小プーリー径とその無視できない理由
どのベルトにも、無理なく曲げられる最小プーリー径があり、その径を下回ると、肉が割れる最も速い原因となります。この限界は、ベルトのゲージと剛性に比例するため、薄い2mmのベルトは、厚いカバーが付いた5mmのベルトよりも、はるかにタイトなノーズバーに対応できます。ノーズプーリー径の小さい食品ラインでは、色や価格よりも先に、この制約によってベルトの種類が決まることがよくあります。
| この範囲で通常見積もるトータルゲージ | このゲージで受け入れ可能な最小プーリー径 | このバンドが快適にフィットする任務 |
|---|---|---|
| 約1.5mm~2.5mm、当社の製品ラインナップの中で最も軽量な部類です。 | 約25mm~40mmで、小さめのノーズバーやタイトなトランスファーノーズに適しています。 | カートン仕分け機、トレイ返却機、小型包装機など、スペースに余裕がほとんどない機械 |
| 約3mm~4mm、一般的な梱包作業でよく使われるゲージ | プライ数と生地の硬さによって、おおよそ50mmから80mm程度。 | 主要梱包ライン、ベーカリーおよび菓子製造ライン、および一般的な組立ラインの移送 |
| カバーの耐久性が求められる箇所では、約5mmから6mm程度に指定されます。 | およそ100mmから150mmの範囲で、これより小さくするよりも直径を大きくする方が良いと考えています。 | 濡れた野菜の搬送ライン、研磨性のある包装品、軽機器でのより重い傾斜作業 |
中央の列は目標ではなく、最低限の基準として扱ってください。プーリーの最低位置より低い位置でベルトを回しても、最初の1か月間は問題なく動作し、見た目も良好です。まさにそれが、このミスが長く続く理由です。フレキシブルラインに沿って、車体は静かに疲労し、ある朝、ベルトが中央で裂けてラインが停止します。
05温度限界とPVCの劣化が始まる温度範囲
PVCが温度スケール上のどの位置にあるか
PVCは温暖な気候に適した素材です。標準的なコンパウンドは摂氏マイナス10度からプラス70度までの温度範囲で快適に使用できますが、その上限は壁ではなく、むしろ柔らかい天井のようなものです。なぜなら、熱によって可塑剤の損失が加速し、ベルトが徐々に硬くなるからです。汎用ベルトを摂氏80度近くまで加熱すると、まだ動きますが、カレンダー上の予測よりも数ヶ月早く屈曲線でひび割れが発生します。
低温はより過酷な環境です。標準的なPVCは天然ゴムベルトよりもはるかに早く硬化するため、倉庫内でプラス5℃では問題のないベルトでも、暖房のない別館でマイナス15℃の低温スタート時には破損する可能性があります。低温対応コンパウンドを使用すれば、使用可能な柔軟性をさらに高めることができます。また、ラインがチラーや冷凍庫のドアを通る場合は、最初の冬を越した後ではなく、問い合わせ時にその旨を明記してください。高温の製品はまた別の問題で、90℃を超えるオーブンから出てくるものは、耐熱ゴムベルトを使用する必要があります。
06帯電防止、耐油性、低温対応グレード
軽量ベルトに関するお問い合わせでは、3種類の特殊グレードが繰り返し登場しますが、それぞれは標準ベルトが特定の不具合を起こすために存在します。乾式ベルトでは静電気が発生しやすく、油やグリースはPVC表面を軟化させ、寒さは硬化させます。これらの問題はいずれも、より厚いベルトを注文しても解決しないため、グレード欄は見積依頼書の余白にメモ書きするのではなく、独立した行として記載する価値があります。
帯電防止および表面抵抗
スクレーパーや軽い製品の下でベルトが乾いた状態で走行すると、通常のPVCでは放電できない電荷が蓄積され、その電荷は溶剤蒸気、微細な有機粉塵、または敏感な電子機器の近くでは深刻な危険となります。帯電防止化合物は導電経路を追加して静電気を逃がしますが、これを指定するための一般的な方法は、漠然とした「帯電防止」というラベルではなく、表面抵抗で示すことです。業界では一般的に、帯電防止ベルトの表面抵抗は、ISO 284などの公認された方法でテストされ、およそ3 x 10⁸オーム以下であることが求められます。弊社では、お客様には「帯電防止」という言葉だけではなく、必要な数値を指定していただくようお願いしています。
軽量ラインにおいて、これが実際に問題となるのはどのような場面でしょうか?フィルムを扱う巻き取り・スリット加工ステーション、乾燥した小麦粉を運ぶ製パン用ベルト、溶剤蒸気ゾーンで稼働する選別機などが挙げられます。また、帯電したベルトが積載地点で鋭い静電気ショックを与えるため、作業員は計測機器よりも先にその問題を感じ取ります。埃や乾燥した冬の空気によって状況が変わる可能性があるため、これまで事故が起きたことのないラインであっても、帯電防止グレードのベルトを注文することは、こうした事態を防ぐための安価な保険となります。
オイル、グリース、低温サービス
標準的なPVCは、時折の飛沫接触には耐えられますが、グリースや石油系オイルへの継続的な曝露には耐えられません。汎用表面は、シフトごとにオイルが溜まると膨張し、べたつき、グリップ力を失います。解決策は、洗浄手順ではなく、耐油性用に配合された化合物を使用することです。 コンベヤベルトメーカー また、この問題の重負荷側に対応するため、耐油性ゴムベルトも製造しており、時折、軽量のPVCベルトで本来の用途に使うことを期待して来店されるお客様もいらっしゃいます。 工業用コンベアベルト 機械油の付着したスクラップを運搬する。汚染物質に合わせて材料を選定する方が、膨張したベルトを年に2回交換するよりも安価である。
低温対応は、別途明記する価値のある3番目のグレードです。標準コンパウンドは氷点下でも硬化しますが、低温対応コンパウンドはさらに低い温度でも使用可能な柔軟性を維持し、その違いはベルトの中央部ではなく、接合部や細いノーズバーで最初に現れます。ベルトが急速冷凍庫を通過する場合や、シフト間の夜間に冷蔵倉庫に保管される場合は、室内の制御パネルに表示されている温度ではなく、ベルト表面で測定したベルトが実際に受ける最低温度を指定してください。
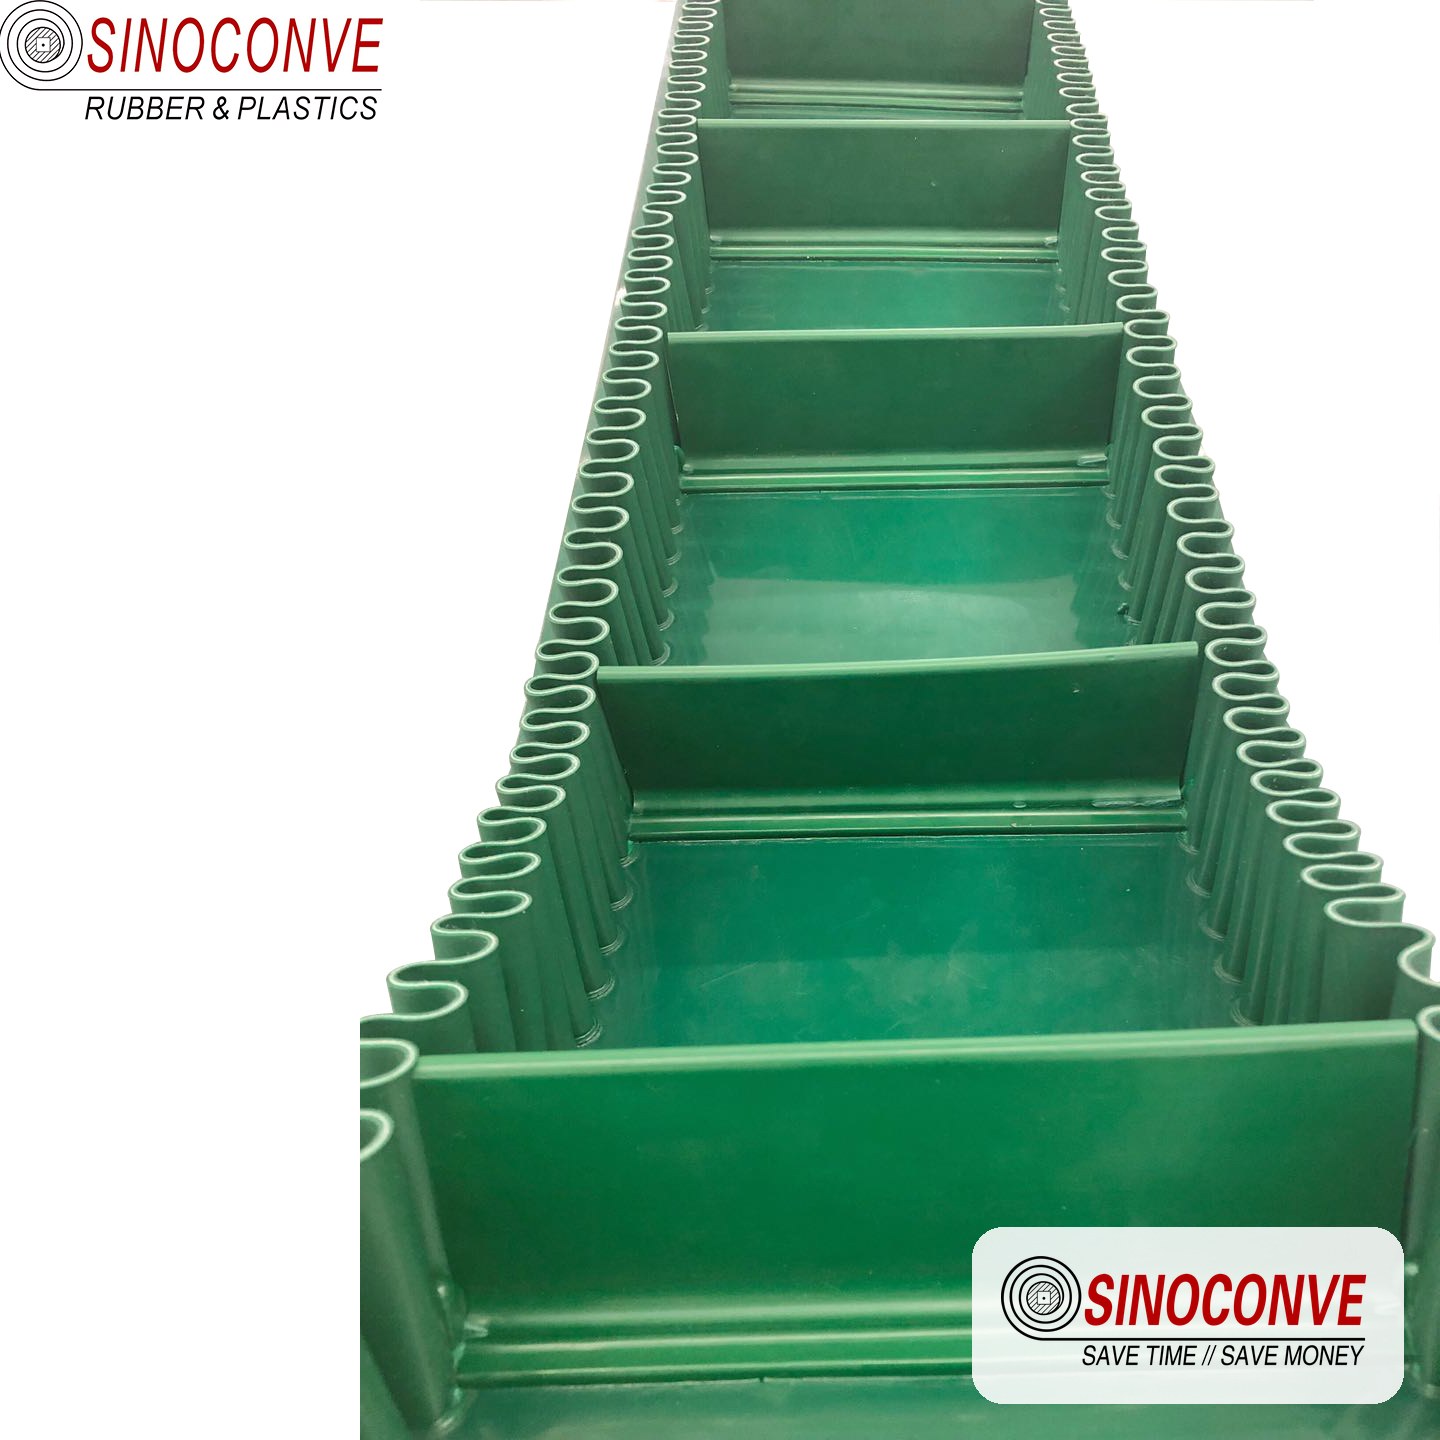
表面パターン、ガイド形状、カバーゲージはまとめて選択されます。なぜなら、これらのいずれかを変更すると、グリップ力、清掃性、最小プーリー径が変化するからです。
07食品グレードと非食品グレード:証拠が示すもの
証拠が示すもの
食品グレードとは、色や価格帯ではなく、証拠に基づいた主張です。食品接触ベルトには、意図された接触に対して許容される成分を含む化合物が必要であり、供給業者は、一行の記述ではなく、認められた方法に基づいて作成された移行試験データを提供できる必要があります。どの試験が、どの化合物参照に対して、どの温度と接触時間で実施されたのかを尋ねてください。室温で乾燥クラッカーについて測定された移行結果は、60℃の高温の脂肪分の多いソースについては何も示していません。
清掃のしやすさも同様に重要です。溝のあるベルト、開いた布の端、粗い模様のベルトは製品を閉じ込め、細菌の繁殖場所となるため、滑らかまたは軽くエンボス加工された表面と熱溶着された端部接合部を備えたベルトの方が衛生的に保ちやすいのが一般的です。抗菌剤は存在し、よく求められますが、洗浄体制を補完するものであり、代替するものではありません。私たちは常にそのことを明確に伝えています。寧波の工場では食品グレードと汎用グレードの両方の抗菌剤を供給していますが、正直なところ、汎用ベルトは乾燥した非食品用途には最適ですが、乳製品ラインには不向きです。
もう一つ重要な点を指摘しておきましょう。ベルトは食品接触基準に適合していても、工場内部の基準を満たさない場合があります。工場側が帯電防止性能や低温での柔軟性も必要とする場合、食品用コンパウンドにこれらの特性を追加するには、チェックボックスにチェックを入れるのではなく、配合設計の見直しが必要となるからです。すべての要件を一度にサプライヤーに伝えれば、後から修正するのではなく、すべての要件を満たすコンパウンドを製造できます。
08接合部と継ぎ目:強度、衛生、修理におけるトレードオフ
ベルトの接合方法によって、カバーのグレードではどうにもならない3つのことが決まります。それは、接合部の強度、接合部の清掃のしやすさ、そしてメンテナンスチームが故障から復旧できる速さです。軽量ベルトは、機械が小型でベルト交換頻度が高いため、重量ベルトよりも接合部が多くなります。そのため、接合部は安易に決めるのではなく、慎重に検討する必要があります。
熱溶着、フィンガースプライス、ステップスプライス
熱溶着接合は、熱と圧力を加えて2つの端部を融合させ、PVCが接合部全体に流れ込むことで、軽量ベルトとしては限りなく継ぎ目のない表面を実現します。強度保持率が高く、接合部はほぼ平らで、スクレーパーが引っかかることなく通過できるため、食品や医薬品の製造ラインで好んで使用されています。コストは時間と現場でのプレス作業が必要であり、接合部は恒久的なものであるため、加熱装置を持たない作業員による現場での補修には適していません。
フィンガースプライスとステップスプライスは、溶接前に両端に噛み合う形状の切り込みを入れることで、より長い重なり部分に荷重が分散され、単純な突き合わせ継手よりも剥離に対する耐性が格段に向上します。ただし、準備には高度な技術が必要で、切り込みの不十分なフィンガーパターンは、パターンがないよりも悪い結果となり、接合線が不均一になってしまいます。高精度のスリッターと熟練した職人の手作業こそが、良質なフィンガースプライスと高価なフィンガースプライスを分ける決定的な要素です。
機械式ファスナー、ガイド、およびクリートアセンブリ
機械式結束バンドやプレートファスナーは、強度と衛生面を犠牲にしてスピードを優先する。手工具を使えば1時間以内に取り付けが可能なので、毎シフト清掃のために分解される機械でも使用されているが、ファスナーによって滑らかな表面が損なわれ、製品や洗浄水が溜まる場所ができてしまう。衛生面が最優先される場合は、この選択は通常不利になる。しかし、粗雑な選別機では稼働時間を延ばすことでメリットが得られる場合もあり、正直なところ、その判断は原則論ではなく、製造ラインの状況によって左右される。
ガイド、クリート、サイドウォールは、それぞれ別個のアセンブリとして軽量ベルトに取り付けられ、それぞれが応力集中部となります。溶接されたガイドプロファイルはエッジゾーンを強化し、横方向のクリートは上面を分断します。どちらも必要な場合には有効ですが、どちらも接合部を保護するのが難しくなるため、接合部は通常、クリートやガイドの端部から数百ミリメートル離して配置されます。 コンベヤベルト接合ガイド 関節の準備については、ここに書ききれないほど詳細に解説しています。
| 購入者が選択できる共同方法 | 強度と、それが残す表面 | それがふさわしい場所とそうでない場所 |
|---|---|---|
| 熱圧着による平継ぎ、プレス機で熱と圧力を加えて溶着 | 高い保持力とほぼ平坦な表面により、スクレーパーで簡単に清掃できます。 | 食品衛生業務には最適な選択肢であり、プレス機と訓練を受けたスタッフが現場に到着すれば良い。 |
| フィンガースプライスまたはステップスプライスは、溶接前に端部を切断して連結する。 | プロファイルを正確に切断すれば、長い重なり部分でも非常に優れた剥離抵抗が得られます。 | 剥離荷重が高い長距離の負荷運転に適しており、現場での粗雑な切断には厳しい |
| 手工具で取り付けた機械式レースまたはボルト留めプレートファスナー | 適度な強度を持ち、表面が不規則な形状をしているため、細かい製品や洗浄水が捕捉されます。 | 迅速な現場修理が衛生面よりも優先されるような粗雑な選別機には適しているが、食品接触ゾーンにはほとんど適さない。 |
09RFQチェックリスト:比較見積もりに必要な項目
「幅1000mmの緑色のPVCベルト」の見積もりを2つ取っても、比較することはできません。なぜなら、各サプライヤーは価格に見合った内容で隙間を埋めてしまうからです。軽量ベルトの見積もりを比較可能にする唯一の方法は、すべてのサプライヤーに同じ項目リストを送付し、すべての回答が同じ質問に答えるようにすることです。これが購買プロセス全体の商業的な核心であり、慎重な購買担当者が交渉することなく最もコストを削減できる部分なのです。
PVCベルトに関するお問い合わせの際に必ず含めるべき項目
まず形状と運転条件から始め、次にコンパウンドと関連資料を追加します。幅、長さ、総ゲージ、最小プーリー径、取り扱い製品、温度範囲、洗浄方法、スプライスの好みといった情報を受け取るサプライヤーは、正確な見積もりを提供できるだけでなく、同様に役立つのは、適合しないものがあれば指摘できることです。色と幅だけを伝えると、返答は推測に過ぎず、安価な場合は推測が楽観的になり、高価な場合は沈黙が続きます。
| 調査対象グループは、以下のことを明記しなければならない。 | ベルト、スプライス、リードタイムが変わる理由 | 購入者がフォームに記入すべき内容 |
|---|---|---|
| ベルト幅、開口長またはエンドレス円周、および総ゲージ | 切断計画、重量、ベルトを一枚の状態で出荷できるか、または接合する必要があるかを設定します。 | 公称値と許容誤差を示し、長さが無限か無制限かを明確に述べてください。 |
| ベルトが曲がる必要がある最小のプーリーまたはノーズバー | 総ゲージとプライ数を制限し、使用中に屈曲線でひび割れるような構造を排除する。 | プーリーの直径は、概算ではなく、実測値を送ってください。特にノーズプーリーとドライブプーリーについては、実測値が必要です。 |
| 取り扱う製品の種類、重量、および濡れているか、油っぽいか、研磨性があるか | カバーゲージ、硬度、表面パターンを選択し、食品用か一般用かを決定します。 | 製品とその製品が引き起こす最悪の状態について、油分、脂肪分、ミネラル分などの含有量を含めて説明してください。 |
| 各シフトにおける作業温度範囲と清掃方法 | 低温用または標準用化合物を使用するかどうか、また、顔が腐食性の洗浄剤に耐える必要があるかどうかを決定します。 | ベルトが実際に経験する最低温度と最高温度を明記し、洗浄工程で使用される化学物質の名前を挙げてください。 |
| 食品接触、帯電防止、耐油性、難燃性などのグレード要件 | 標準化合物を配合化合物に変換し、事前に予約が必要な試験を追加する。 | すべてのグレード要件をまとめてリストし、試験方法または工場が証明として受け入れる数値を記載してください。 |
| 推奨される接合方法、色、エッジ仕上げ、およびガイドまたはクリート | 工場がスケジュールを組む必要のあるプレス加工、プロファイリング工程、または溶接組立を追加します。 | 希望するジョイント名を指定し、ベルトが未開封の状態で出荷されるか、サイズに合わせてエンドレスで出荷されるかをお知らせください。 |
複数のサイトからライトベルトを調達するバイヤーは、より良い条件を得るために問い合わせを統合することが多く、まさにそのような状況で共有フィールドリストが効果を発揮します。 コンベヤベルトの卸売 スケジュールのすべての行に同じ完全なデータが含まれている場合にのみ機能します。システムインテグレーターがパッケージを組み立てている場合は、同じリストを渡してください。 コンベヤベルトサプライヤー 曖昧な質問を5つして後で苦情を受けるよりは、明確な質問を40つする方がましだ。
10サンプリング、テスト、そして有用なテストレポートの内容
騙されずにテストレポートを読む
試験報告書は、化合物名、試験方法、試験条件が明記されていなければほとんど意味がありません。「食品グレード、合格」という一行だけでは購入者には何も伝わりませんが、移行試験方法、接触温度、接触時間、化合物番号が記載された報告書であれば、工場は監査担当者に対して説明責任を果たすことができます。製品群全体ではなく、購入する特定の化合物に関する報告書を要求してください。
カバー硬度も同様に扱うべきです。試験規格なしで引用されたショアA値はほとんど意味がなく、2つのサプライヤー間で5ポイントの差があると、ベルトが傾斜面でどのようにグリップするかが変わります。軽量ベルトの耐摩耗性は、通常、ゴムの重荷重用ベルトほど重要ではありません。重荷重用ベルトでは、コンパウンドは一般的にDIN 53516の慣行と比較され、 カバーグレード比較 本書は、これらの数値が現場でどのように機能するかを解説しています。PVC製の軽量ベルトでは、摩耗数値よりもゲージとパターンの方が重要であり、間違った指標を追い求めるのは間違いです。
駆動装置の保守も行っている企業は、同じ工場で両方の製品ファミリーが製造されていることに注意する必要があります。平ベルトを調達している包装OEMは、それを供給する機械用の駆動ベルトも必要とする可能性があり、その場合、 トランスミッションベルトメーカー そして、 Vベルトメーカー 同じデスクに届く。2つの品目を1つの発注書にまとめることで、書類作成と配送が簡素化されるが、ベルトの仕様は完全に別々に扱われる。
11入荷時の検収:到着時のベルトの測定
到着時のベルトの測定
検収は入荷時に行われ、ベルトが3週間稼働して返品期間が過ぎてから行われるものではありません。軽量ベルトに関する紛争のほとんどは、巻尺、ノギス、定規、そして臭いによる検査で解決されますが、これらの道具はどれも高価ではありません。ベルトが積み込み場を出る前に、ロールがまだ結束されていて書類も鮮明なうちに検査を行ってください。2か月後に記憶に基づいて申し立てても、信憑性ははるかに低くなります。
| 購入者が到着時に確認するもの | 簡単なツールで確認する方法 | このチェックで適合するベルトが示すもの |
|---|---|---|
| 注文内容に応じた総ゲージ、カバーの厚さ、幅 | ゲージをノギスで5箇所測定し、幅を3箇所でテープで測る。 | 合意された許容範囲内の数値で、両端付近に薄いパッチがない。 |
| 表面欠陥、埋め込まれた砂粒、および一貫したパターン | 明るい場所で数メートルほど広げ、表面全体と両端に沿って手を滑らせてください。 | 均一な模様で、水ぶくれや粒子の混入、未加工の生地が一切ない。 |
| 食品グレードおよび低温グレードにおける臭気と移行 | 暖かい部屋で切り取ったサンプルを嗅ぎ、そのバッチを添付の移行証明書と比較してください。 | 穏やかで中性的な香りで、納品された化合物の参照情報と一致する文書が付属している。 |
| 表面抵抗値が求められる帯電防止性能 | 工場計測チームに、ベルトの洗浄済み部分の抵抗値を再測定してもらう。 | 合意された条件下で、注文書に記載された数値以下の測定値 |
| 接合部の強度と接合部に残った表面 | 接合部の位置ずれを検査し、同じ製造ロットから試験片を採取するよう依頼する。 | 接合面が平らで十分に硬化しており、試験片の結果が合意された強度保持率と一致している。 |
| 1回の配送で複数のロールにわたるバッチの一貫性を確保 | 同じ出荷ロットのロール間で、コンパウンドの参照コード、色、ゲージを比較してください。 | バッチ全体を通して化合物参照番号と色は1種類のみで、製造日は混在していません。 |
受領ログには、バッチコードと併せてすべての数値を記録してください。この習慣を身につけるだけで、将来発生する品質に関する問題がわずか5分で済む記録確認作業に変わり、万が一不適合が発覚した場合でも、供給業者が具体的な対応策を講じるための材料となります。軽量コンベアベルトの故障は稀ですが、万が一故障が発生した場合、計測記録を残していた工場は、記録していなかった工場よりも常に迅速にクレームを解決できます。
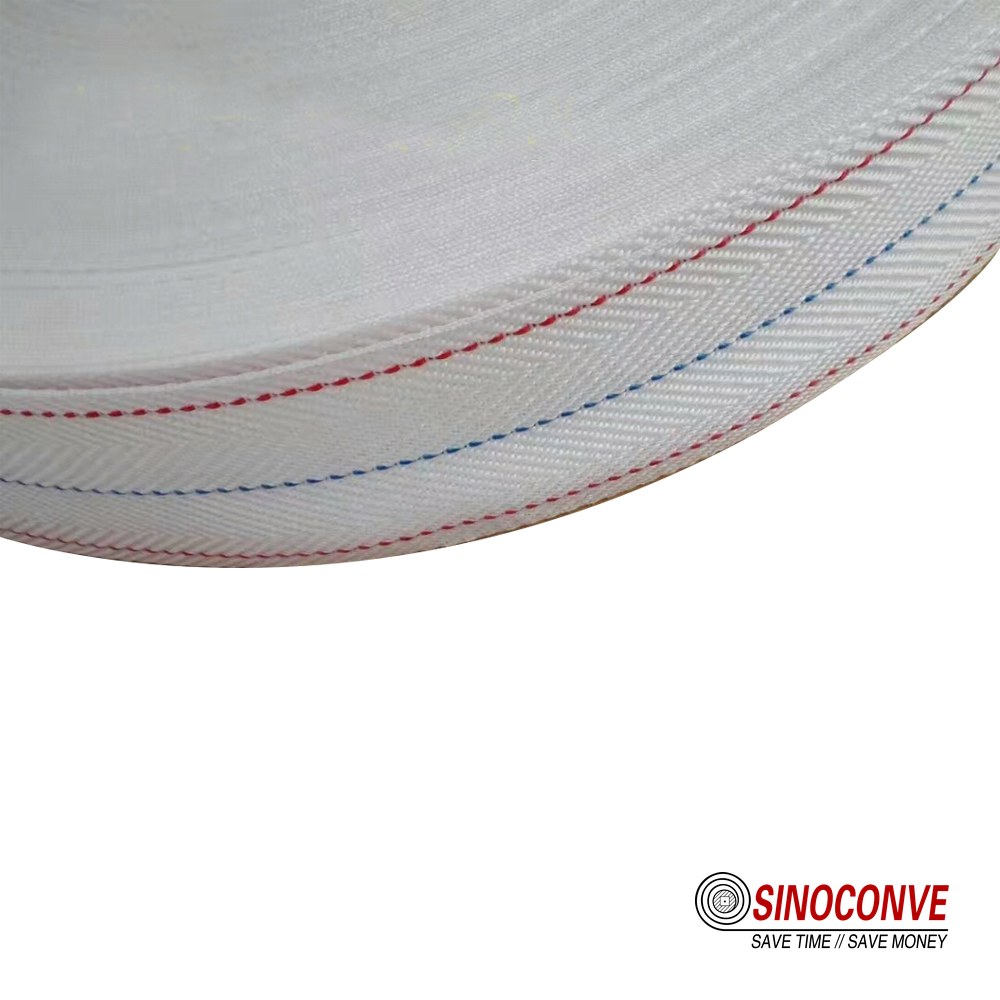
仕様書に基づいて指定されたベルトは長年静かに機能するが、色だけで注文されたベルトはたいてい最終段階で間違いが明らかになる。
12よくある買い物ミスとその後々の損失
軽量ベルトの発注で発生するトラブルのほとんどは、4つのミスが原因であり、いずれも購入者が既に持っている情報で回避可能です。その中でも、色だけで発注することが最も多いミスです。工場が摩耗したベルトを交換し、「緑色の1000mmのもの」と再発注した際、材質を確認せずに発注したため、移行試験済みのグレードが必要な食品接触ラインに汎用ベルトが使われてしまうという事態が発生しました。ベルトは稼働するものの、書類上の手続きは行われず、最終的に監査担当者がミスを発見することになります。
プーリーの最小直径を無視することは、2番目に多く、最もコストのかかる問題です。購入者は材料費を節約するために予算内で最も薄いベルトを注文し、それを古い厚いベルトに合わせて作られたノーズバーに取り付けます。最初の1か月は何も問題はありません。ベルトのケーシングは静かに疲労し、10か月後には、ラインが全速力で稼働しているときに、フレキシブルラインでベルトが裂けてしまいます。この故障は仕様ミスのように見えないため、非常に頻繁に発生します。
3つ目の間違いは、帯電防止と低温対応の要件を問い合わせから除外することです。どちらもコスト増につながるため、考慮していないバイヤーは問い合わせませんし、サプライヤーも誰も言及していない要件に対して見積もりを出すことはできません。4つ目の間違いは、接合部を後回しにすることです。食品ライン用に選ばれたベルトを機械的な結束で接合した場合、本来の衛生的な用途が失われてしまいます。これらの間違いはすべて、工場で修正するよりも問い合わせフォームで未然に防ぐ方がはるかに安価であり、しかも納品価格には反映されないため、放置されてしまうのです。
調達先として コンベアベルトディストリビューター 販売代理店は工場のプーリー径や洗浄剤の種類を知らない可能性があるため、同じ質問を製造元に直接問い合わせるべきです。機械の現場にいる人から情報が伝わる距離が長くなるほど、情報は劣化し、納品されるベルトはその劣化を反映します。販売代理店による概要ではなく、工場の実際の状況を問い合わせに含めることが、最も簡単な対策です。
13PVCとPUおよびゴムの比較:用途に合った素材選び
PVCかPUか、そしてゴムが勝つとき
軽量ベルトの素材としては、PVCとPUの2種類があり、どちらを選ぶかは価格だけでなく、いくつかの特性によって決まります。PVCはより経済的で、ほとんどの軽量搬送に適していますが、低温では硬化しやすく、ベルトが長時間ずれると端がほつれる可能性があります。一方、ポリウレタンは低温でも柔軟性を保ち、切断や油汚れに強く、単位幅あたりの耐荷重も高いため、より高速でタイトな機械や冷凍庫などに使用されています。
作業が軽作業でなくなると、ゴムが登場する。 ゴム製コンベアベルト 研磨性のあるバルク材、高温製品、強い衝撃を、軽量ベルトでは対応できない方法で処理します。ゴムが必要な作業にPVCを使い続ける工場は、ベルトを交換し続けることになります。 コンベアベルト工場 寧波では両方の家族に供給しているので、どちらか一方を優遇する理由はありません。正直なところ、物資は義務に従うべきであり、その逆ではありません。
| ライトラインを構築するための素材 | この素材が日常使用において最も優れた性能を発揮する場所 | どこでそれが崩れるのか、そしてそれが路線にどのような意味を持つのか |
|---|---|---|
| PVCは、一般的な軽輸送に使用される経済的な熱可塑性樹脂です。 | 清潔で乾燥した製品を、清掃の容易さとシンプルな接合を最優先する中規模ラインで使用 | 低温、重油への曝露、鋭利な製品などはいずれも、製品の寿命を著しく縮める。 |
| ポリウレタンは、要求の厳しい軽作業に適した、より丈夫な熱可塑性樹脂です。 | より高速でタイトな機械、油分の多い製品、そしてPVCが早期に硬化する低温環境 | 単価が高く、一部の洗浄剤で分解される化合物なので、洗浄方法を確認してください。 |
| 加硫ゴム製、重く摩耗しやすいバルク材の取り扱い向け | 軽量ベルトコンベアを数週間で破壊してしまうような、骨材、高温材料、衝撃荷重 | より大きなプーリーとより頑丈なサポートが必要なため、軽量の機械フレームにはめったに適合しません。 |
最後に、実用的な点を一つ挙げて比較を締めくくりましょう。これら3種類の材料が同じ機械上で同時に使用されることは稀ですが、同じ工場内では頻繁に遭遇します。そのため、最も安価なベルトに盲目的に標準化する保守チームは、どのラインでも同じ故障に悩まされることになります。まずは用途を検討し、それから材料を検討しましょう。

14よくある質問
PVCコンベヤベルトとは何ですか?
これは、織布製の芯材の両面にポリ塩化ビニルをコーティングした軽量ベルトで、柔軟で清掃しやすい表面を持ち、比較的小型のプーリー上を走行します。
緑色のPVC製コンベヤベルトは何に使用されますか?
緑色は機能的な等級というよりは、主に植物の好みによるもので、日常的な擦り傷を目立たなくし、製品をはっきりと際立たせる一般的な搬送システムで広く使われています。食品包装工場、小包取扱工場、軽組立ラインなど、あらゆる場所で利用されています。多くの現場では、作業員が一目で正しいベルトが取り付けられていることを確認できるよう、ゾーンごとに1色を設定しています。顔料自体は性能向上に貢献しないため、緑色のベルトの性能は、その下にあるコンパウンドの性能に左右されます。
PVCとPU、どちらが良いですか?
どちらが優れているとは一概には言えません。なぜなら、用途に合った素材を選ぶのが一番だからです。PVCはコストが安く、洗浄も容易で、中速で清潔で乾燥した製品を取り扱うのに適しています。PUは低温環境でも柔軟性を保ち、油や切断、単位幅あたりの高負荷にも耐えられるため、より狭く高速な機械に適しています。しかし、負荷が重く、摩耗が激しく、高温になる場合は、ゴムが両者に取って代わります。
PVCは食品に安全ですか?
食品接触を想定して、色ではなく化合物自体が設計・試験されている場合に限ります。購入予定の化合物について、製品が実際に発生させる接触温度と時間で測定した移行試験データを要求してください。汎用PVCベルトは、見た目に関係なく、乾燥した非食品搬送には全く問題ありませんが、乳製品ラインには不向きです。
PVCベルトの厚さはどのくらいが適切ですか?
ベルトの厚さは摩耗とプーリーの仕様によって決まるため、2mmのベルトは軽量の選別機に適しており、4mmから6mmのベルトは湿式または研磨作業に適しています。ただし、常にフレームが許容する最小のプーリー径を基準とする必要があります。
PVCベルトはどのように接合するのですか?
一般的な解決策は熱を加えることで、単純な熱溶接による接合、または溶接前に端部に切り込みを入れた指状および段状の嵌合部を設ける方法がある。機械的な結束は、作業員が1時間以内に接合部を取り付ける必要があり、上面の破損を許容できる場合に選択肢として残る。
PVCベルトは何度までの温度に耐えられますか?
標準的なPVCコンパウンドは、摂氏マイナス10度からプラス70度までの温度範囲で快適に使用できますが、それよりも低温または高温の場合は、標準的なものとは異なる専用のコンパウンドが必要になります。
PVCベルトの色は、食品グレードであることを意味するのでしょうか?
いいえ、これはライトベルトの注文で最もよくある混乱の原因です。色は、ゾーニング、製品の分離、ブランドのマッチングをサポートする顔料の選択であり、食品接触適合性は、化合物とその試験結果によって決まります。白いベルトは汎用で、緑のベルトは食品グレードである場合もあれば、その逆の場合もあります。
PVCベルトは現場で修理できますか?
適切な装備があれば、故障の中には修理可能なものもあります。局所的な損傷であれば、携帯型ヒートプレスと対応するコンパウンドで補修できますし、機械的に固定された接合部も手工具で素早く再取り付けできます。しかし、一度ベルトの屈曲部で亀裂が入ってしまうと、現場での修理ではベルト本来の強度を取り戻すことはできません。
関連商品
- PVCコンベヤベルト 上記のお問い合わせフォームから、ライトベルトの全ラインナップをご覧いただけます。
- ゴム製コンベアベルト より重く、より摩耗の激しい作業には、PVCベルトは決して使用すべきではありません。
- シェブロンコンベアベルト 傾斜がパターン付き軽量ベルトのグリップ範囲を超える場合
- コンベヤローラー 軽量ベルトフレームの最小プーリー径に合わせて選択
- EPゴムコンベヤベルト 長距離走では、枝肉の強度と低伸張性が重要となる。
- 製品カタログ全文 軽量ベルト、布製ベルト、スチールコードベルト、Vベルト、タイミングベルトなどを含む
関連ブログ記事
- コンベヤベルト接合の購入者チェックリストと注文前に確認すべき12の事項
- コンベヤベルト接合究極ガイド2026 共同作業方法と現場でのヒントについては
- ゴム製コンベヤベルトカバーのグレード 購入者が化合物の選択肢を比較検討するための説明
- スクレーパーが使用できない場合のコンベアベルトの清掃方法とスケジュール
- ベルトクリーニングの返却 ランニング面のキャリーバックを防ぐため
- 防塵コンベヤベルトのサプライヤー 埃っぽい軽作業ラインの選定に関する注意事項
- コンベアベルトクリーナーの選定 そしてそれがベルト表面とどのように相互作用するか




